Hubungi BBP
Penyeimbangan Impeler Pompa: Keseimbangan Statis vs Dinamis, Kelas ISO, dan Risiko Getaran

Poin Penting Rekayasa untuk Penyeimbangan Impeler:
- Penyeimbangan impeler statis satu bidang efektif untuk impeler sempit berbentuk cakram dengan rasio diameter terhadap lebar
D/b ≥ 6(atauL/D < 0.5) hingga1,000 RPMketika pemesinan mengendalikan ketidakseimbangan kopel. Penyeimbangan dinamis dua bidang direkomendasikan di atas1,000 RPMatau setiap kaliD/b < 6. - Berdasarkan
ISO 21940-11:2016(denganAmd 1:2022, menggantikanISO 1940-1:2003), impeler komersial untuk air, air limbah, dan lumpur menggunakan KelasG6.3(6,3 mm/s). Impeler proses kimia kaku menggunakanG2.5(2,5 mm/s), sedangkanAPI 610menetapkanU_per = 4W/N(6350W/Ndalam satuan metrik, kira-kira setaraG0.7). - Penyimpangan putar radial (TIR) mandrel penyeimbang harus berada pada atau di bawah
0,013 mm(0.0005 in.) dengan pasak setengahISO 21940-32dan pemeriksaan putaran indeks180 degrees. Kikis logam melalui penggerindaan kontur lebar pada piringan belakang alih-alih mengebor lubang. - Ketidakseimbangan massa mekanis dan ketidakseimbangan hidraulik sama-sama mencapai puncak pada
1x RPM. Ketidakseimbangan mekanis mempertahankan fase tetap saat bukaan katup tekan dipersempit, sedangkan ketidakseimbangan hidraulik menggeser amplitudo dan fase di luar75%–110%dari Titik Efisiensi Terbaik (BEP).
Penyeimbangan impeler presisi mengoreksi distribusi massa yang tidak merata pada impeler pompa berputar hingga memenuhi ISO 21940-11:2016 Kelas G6.3 atau G2.5 (2,5–6,3 mm/s). Penyeimbangan yang tepat di seluruh bidang koreksi statis dan dinamis menyelaraskan sumbu inersia utama dengan garis tengah poros. Hasilnya, penyeimbangan impeler pompa menjaga gaya radial sentrifugal tetap dalam batas spesifikasi serta menghasilkan getaran rendah, pengoperasian halus, dan umur pakai seal mekanis yang lebih panjang.
Apa Itu Penyeimbangan Impeler dan Kapan Anda Memerlukan Koreksi Satu Bidang vs Dua Bidang?
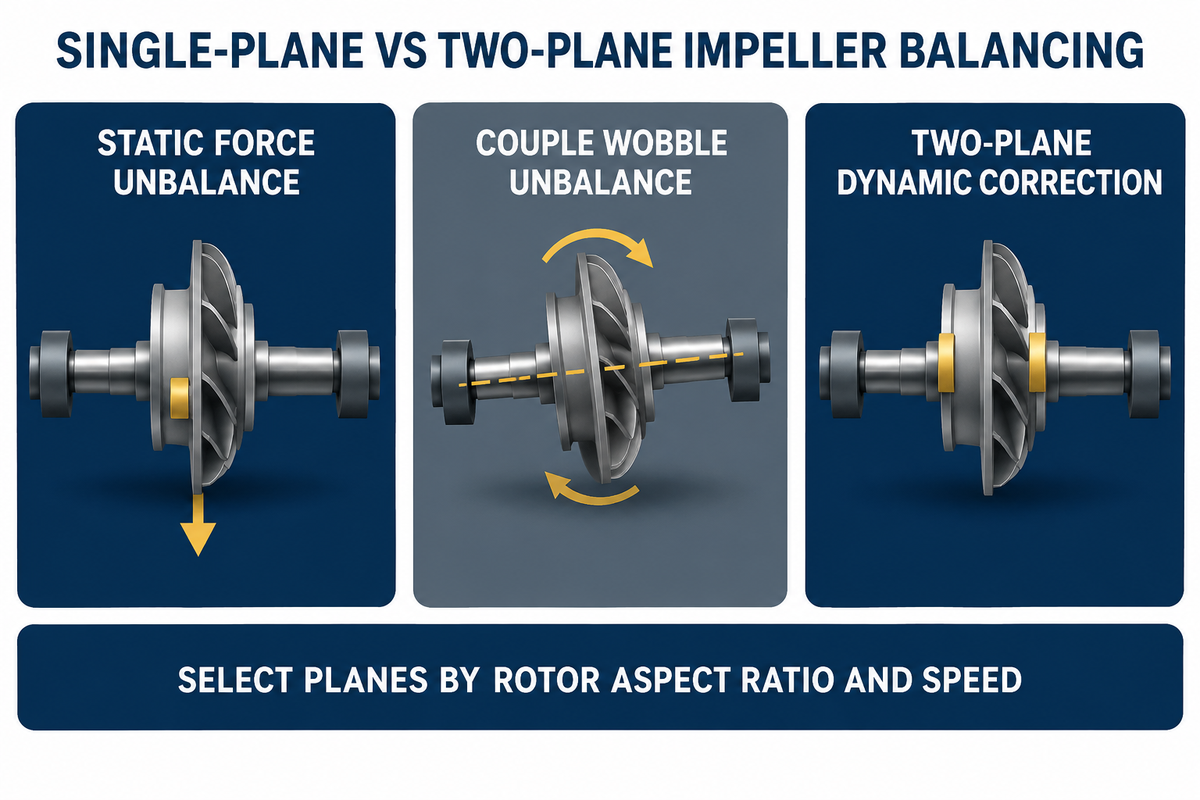
Penyeimbangan impeler mengoreksi distribusi massa rotor di sekitar pusat putarannya sebelum pompa dioperasikan. Berdasarkan panduan bengkel EASA, penyeimbangan statis satu bidang berlaku untuk impeler sempit dengan rasio diameter terhadap lebar D/b ≥ 6 (L/D < 0.5) hingga 1,000 RPM. Penyeimbangan dinamis dua bidang berlaku di atas 1,000 RPM atau setiap kali D/b < 6.
Setiap impeler pompa hasil pengecoran atau fabrikasi keluar dari xưởng pengecoran dengan pergeseran inti kecil, inklusi pasir, atau variasi ketebalan sudu. Saat rotor mulai berputar pada kecepatan putar operasi 1.450 RPM hingga 3.600 RPM, eksentrisitas beberapa gram saja menghasilkan gaya sentrifugal yang tinggi. Gaya tersebut meningkat sebanding dengan kuadrat kecepatan putar dan menghantam rumah bantalan satu kali setiap putaran.
Apa Saja Jenis-Jenis Penyeimbangan Impeler?
Para insinyur mengklasifikasikan jenis ketidakseimbangan ke dalam tiga kategori fisik berdasarkan hubungan pusat massa terhadap sumbu poros. Ketidakseimbangan statis (disebut juga ketidakseimbangan gaya) terjadi ketika pusat massa bergeser sejajar dengan garis tengah poros. Ketidakseimbangan ini bekerja pada satu bidang tunggal, seperti reflektor berat yang membuat roda sepeda berhenti dengan posisi reflektor di bagian bawah saat roda ditumpu pada bilah pisau.
Ketidakseimbangan kopel terjadi ketika dua titik berat yang sama besar berada di ujung berlawanan dari rotor silindris yang lebar. Kedua titik berat ini dipisahkan oleh jarak aksial dan berbeda sudut 180 degrees. Rotor dengan ketidakseimbangan kopel murni tetap diam di atas tumpuan pisau statis, namun menghasilkan goyangan hebat begitu mulai berputar. Ketidakseimbangan dinamis (atau ketidakseimbangan dua bidang) menggabungkan ketidakseimbangan statis dan kopel di dua bidang.
Eugene Vogel mencatat dalam Pumps & Systems (panduan penyeimbangan EASA) bahwa aturan lama yang mengizinkan koreksi satu bidang pada L/D < 0.5 dan kecepatan putar di bawah 1,000 RPM adalah batas praktis bengkel. Itu bukan batas baku yang kaku dalam ISO 21940-11:2016. Impeler sempit yang beroperasi di atas 1,000 RPM dapat lulus koreksi satu bidang apabila pemesinan CNC mengendalikan penyimpangan putar piringan secara ketat. Meski demikian, sebagian besar pompa sentrifugal industri beroperasi pada 1,450–3,600 RPM. Penyeimbangan dua bidang pada mesin penyeimbang dinamis tetap menjadi standar paling aman, terutama pada rotor isap ganda lebar dalam pompa split case isap ganda horizontal dan vertikal.
Untuk menyeragamkan pilihan ini di seluruh tim rekayasa dan pengadaan, gunakan Matriks Pemilihan Rasio D/b ke Kelas di bawah ini. Ukur diameter luar impeler (D) dan lebar aksial di ujung piringan termasuk tonjolan hub (b).
| Rentang Ketidakseimbangan / Geometri | Rasio Aspek (D/b atau L/D) | Kecepatan Putar Operasi (RPM) | Metode & Bidang yang Diperlukan | Target Kelas Keseimbangan | Contoh Pompa Umum | ||
|---|---|---|---|---|---|---|---|
| Cakram Sempit (Ketidakseimbangan Gaya / Bidang) | D/b ≥ 6 (L/D < 0.5) | ≤ 1.000 RPM | Penyeimbangan statis satu bidang (1 bidang koreksi) | ISO G6.3 | Impeler sirkulasi dan pengurasan air berdiameter besar kecepatan putar rendah | ||
| Impeler Sempit Kecepatan Putar Menengah | D/b ≥ 6 (L/D < 0.5) | 1.000–1.800 RPM | Satu bidang jika kopel terkendali; pemeriksaan 2 bidang lebih disukai | ISO G6.3 atau G2.5 | Impeler standar air isap ujung dan lumpur ringan | ||
| Impeler Sempit Kecepatan Putar Tinggi | D/b ≥ 6 | 1.800–3.600 RPM | Penyeimbangan dinamis dua bidang (2 bidang koreksi) | ISO G2.5 | Impeler pompa pendorong 2 kutub dan pompa proses kimia | ||
| Rotor Lebar (Ketidakseimbangan Statis dan Kopel) | D/b < 6 (L/D ≥ 0.5) | Semua kecepatan putar operasi | Penyeimbangan dinamis dua bidang (wajib 2 bidang) | ISO G6.3 atau G2.5 | Impeler split case isap ganda, air limbah lebar, dan aliran campuran | ||
| Kilang Tugas Berat / Proses Kritis | Rasio D/b berapa pun | 1.450–3.600+ RPM | Penyeimbangan dinamis dua bidang + pemeriksaan polar 6 titik | API 610 4W/N (~G0.7) atau G1.0 | Impeler kilang API 610, petrokimia, dan umpan ketel uap |
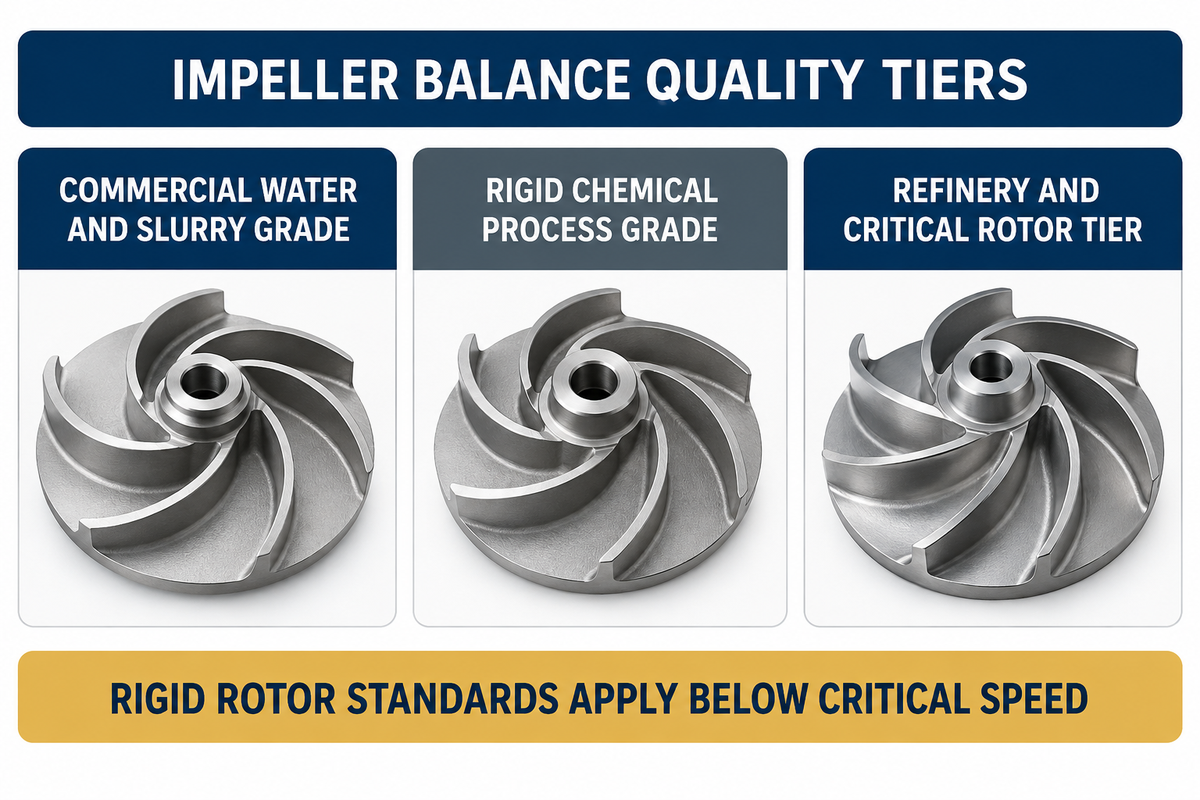
| Kelas Keseimbangan / Standar | Parameter Kecepatan (e_per · ω) | Ketidakseimbangan Spesifik e_per pada 1.780 RPM | Ketidakseimbangan Spesifik e_per pada 3.560 RPM | Aplikasi Utama Pompa | Kelayakan Bengkel pada Mandrel | ||
|---|---|---|---|---|---|---|---|
| ISO G16 | 16,0 mm/s | 85,8 μm (g·mm/kg) | 42,9 μm (g·mm/kg) | Penggerak pertanian kecepatan putar rendah dan komponen otomotif (terlalu longgar untuk pompa industri) | Mudah pada rel statis | ||
| ISO G6.3 | 6,3 mm/s | 33,8 μm (g·mm/kg) | 16,9 μm (g·mm/kg) | Impeler pompa sentrifugal komersial umum untuk air, lumpur, dan air limbah | Proses mandrel standar 1 atau 2 bidang | ||
| ISO G2.5 | 2,5 mm/s | 13,4 μm (g·mm/kg) | 6,7 μm (g·mm/kg) | Pompa proses kimia (ISO 5199 / ANSI B73.1), rekondisi bengkel EASA, dan rotor 2 kutub | Target presisi tinggi paling praktis pada mandrel | ||
| ISO G1.0 | 1,0 mm/s | 5,36 μm (g·mm/kg) | 2,68 μm (g·mm/kg) | Mesin turbo kecepatan putar tinggi, spindel gerinda presisi, dan rotor proses khusus | Memerlukan mandrel suaian sesak atau poros aslinya | ||
| API 610 (4W/N atau 6350W/N) | ~0,67–0,70 mm/s (~G0.7) | 3,57 μm per bidang | 1,78 μm per bidang | Pompa kilang, petrokimia berat, dan umpan ketel uap bertingkat | Memerlukan mandrel presisi + pemeriksaan beban uji 6 titik |
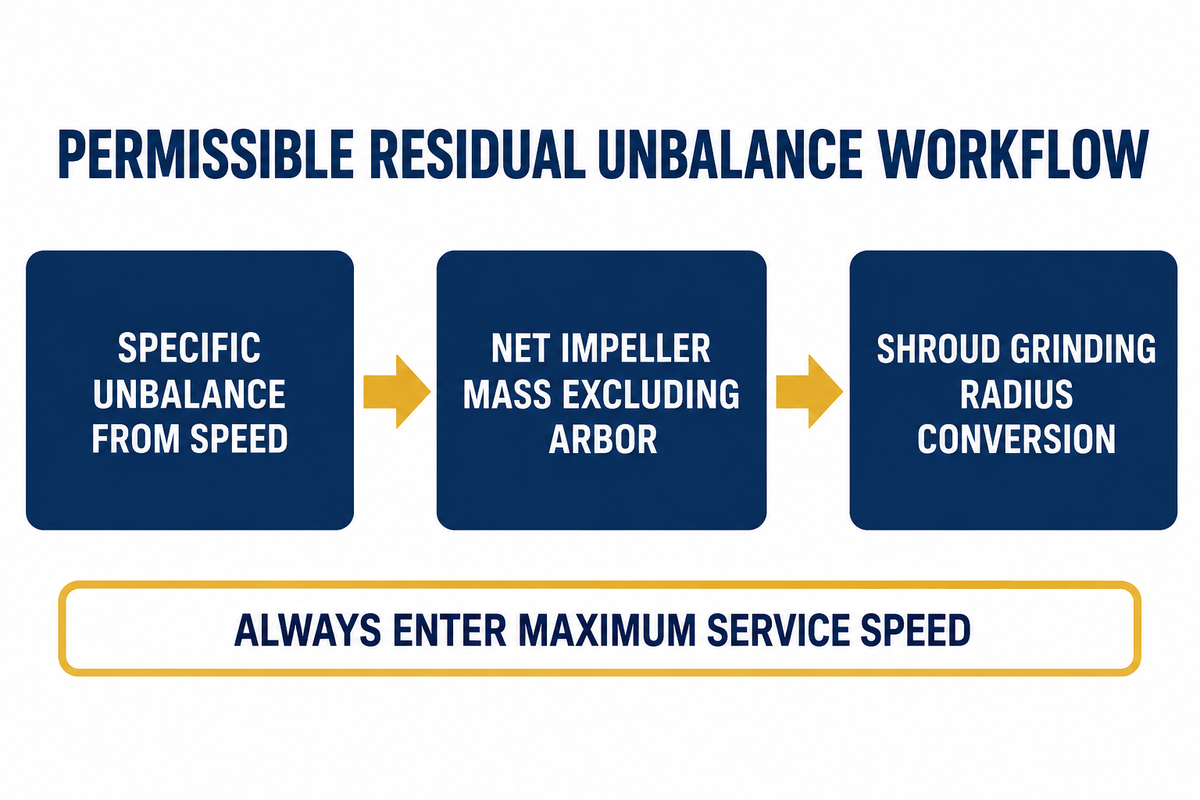
| Skenario Impeler | Massa Bersih (M) & Beban per Bidang (W) | Kecepatan Putar Operasi (n / N) | Kelas / Standar | Ketidakseimbangan Spesifik (e_per) | Total U_per (Gabungan 2 Bidang) | U_per,plane per Bidang | Massa Sisa Maks pada Radius r |
|---|---|---|---|---|---|---|---|
| Tolok Ukur A1 (Air Komersial) | M = 18 kg (W = 9,0 kg/bidang) | 1.780 RPM | ISO G6.3 | 33,8 μm | 608,0 g·mm (0,845 oz·in) | 304,0 g·mm (0,422 oz·in) | 2,43 g per bidang (pada r = 125 mm) |
| Tolok Ukur A2 (Peningkatan Proses) | M = 18 kg (W = 9,0 kg/bidang) | 1.780 RPM | ISO G2.5 | 13,4 μm | 241,4 g·mm (0,335 oz·in) | 120,7 g·mm (0,168 oz·in) | 0,97 g per bidang (pada r = 125 mm) |
| Tolok Ukur B1 (Lumpur Berat / Air) | M = 45 kg (W = 22,5 kg/bidang) | 1.780 RPM | ISO G6.3 | 33,8 μm | 1.520,9 g·mm (2,112 oz·in) | 760,5 g·mm (1,056 oz·in) | 4,22 g per bidang (pada r = 180 mm) |
| Tolok Ukur B2 (Proses Berat 4 Kutub) | M = 45 kg (W = 22,5 kg/bidang) | 1.780 RPM | ISO G2.5 | 13,4 μm | 603,5 g·mm (0,838 oz·in) | 301,8 g·mm (0,419 oz·in) | 1,68 g per bidang (pada r = 180 mm) |
| Tolok Ukur B3 (Kecepatan Putar Tinggi 2 Kutub) | M = 45 kg (W = 22,5 kg/bidang) | 3.560 RPM | ISO G2.5 | 6,7 μm | 301,8 g·mm (0,419 oz·in) | 150,9 g·mm (0,210 oz·in) | 0,84 g per bidang (pada r = 180 mm) |
| Tolok Ukur B4 (Kilang API 610) | M = 45 kg (W = 22,5 kg/bidang) | 1.780 RPM | API 610 (6350W/N) | 3,57 μm | 160,5 g·mm (0,223 oz·in) | 80,3 g·mm (0,111 oz·in) | 0,45 g per bidang (pada r = 180 mm) |
Prosedur Penyeimbangan Impeler di Bengkel: Penyimpangan Putar Mandrel, Konvensi Pasak Setengah, dan Aturan Penggerindaan Piringan
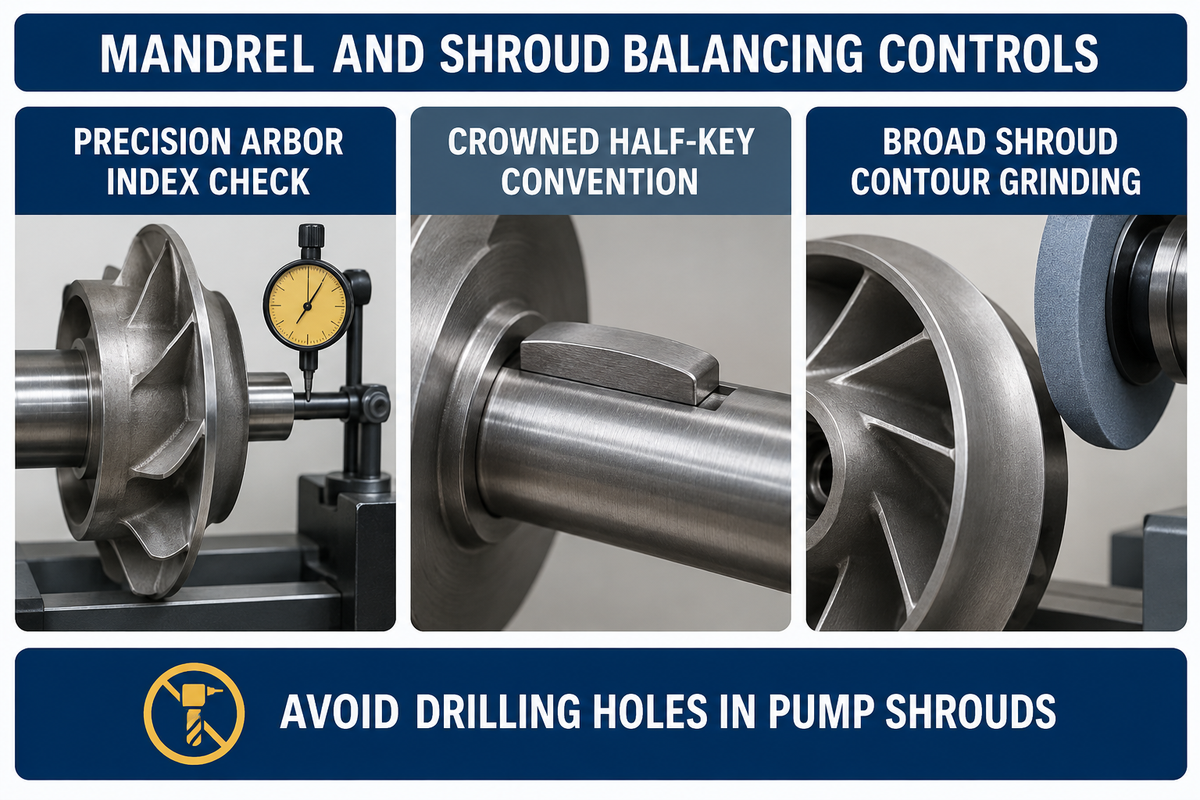
Proses penyeimbangan bengkel yang sesuai standar memasang impeler pada mandrel silindris presisi dengan penyimpangan putar radial (TIR) pada atau di bawah 0,013 mm (0.0005 in.). Teknisi memasang pasak setengah cembung sesuai ISO 21940-32, memeriksa akurasi sudut dengan dempul uji, dan mengikis logam melalui penggerindaan kontur lebar pada piringan belakang.
Bahkan mesin penyeimbang tumpuan kaku yang dievaluasi sesuai ISO 21940-21:2022 tidak dapat mengompensasi poros uji yang longgar. Jika lubang impeler memiliki kelonggaran radial 0,050 mm (0.002 in.) pada mandrel bengkel, pusat massa sudah bergeser 25 μm sebelum berputar. Pada 1.780 RPM, eksentrisitas mandrel sebesar 25 μm menghabiskan hampir dua kali lipat dari seluruh batas toleransi 13,4 μm pada Kelas G2.5.
Para inspektur menerapkan prosedur bengkel lima langkah berikut di sekitar Audit Indeks Mandrel 180 Derajat guna mencegah sertifikat lulus palsu.
- Pasang mandrel silindris gerinda presisi pada rol mesin penyeimbang dan pastikan Pembacaan Indikator Total (TIR) radial adalah
≤ 0,013 mm(0.0005 in.). Setelah menyeimbangkan impeler hingga nol, putar impeler180 degreespada mandrel lalu putar kembali. Jika ketidakseimbangan melonjak di atas50%dariU_per, suaian mandrel eksentrik dan harus digerinda ulang. - Seimbangkan setiap lubang impeler berpasak menggunakan konvensi pasak setengah
ISO 21940-32(sebelumnyaISO 8821). Masukkan pasak setengah panjang berkontur atau cembung ke dalam celah alur pasak yang terbuka dan ketok tandaHpada permukaan hub. Mengabaikan pasak setengah akan menyisakan8–25 gbobot tak seimbang pada radius lubang. - Tempelkan beban koreksi uji yang diketahui (dempul) pada piringan sebelum penggerindaan untuk memverifikasi sudut vektor terkomputerisasi. Pada pesanan API 610, inspektur menyaksikan pemeriksaan sisa 6 posisi dengan memindahkan beban uji melewati enam titik
60°di sekeliling setiap bidang. - Kikis material melalui penggerindaan kontur yang lebar dan dangkal pada permukaan luar piringan depan atau belakang, tepat
180 degreesberseberangan dengan titik berat. Jaga kedalaman penggerindaan maksimal25%dari ketebalan dinding piringan nominal dan haluskan tepiannya secara merata. - Targetkan batas sisa operator sebesar
-10%di bawah toleransi nominal agar rotor lulus pemeriksaan pemasangan ulang oleh pihak ketiga. Sebagaimana dicatat dalam panduan Schenck Trebel dan ISO, inspektur menerapkan margin penerimaan+15%untuk KelasG16hinggaG2.5(serta-20%/+25%untukG1.0).
| Metode Koreksi | Cara Kerja | Dampak Hidraulik & Struktural | Keputusan EASA / API 610 |
|---|---|---|---|
| Penggerindaan Kontur Piringan Lebar | Penghalusan tangensial dangkal sepanjang busur 45°–90° pada permukaan luar piringan (≤ 25% ketebalan dinding) | Menjaga aliran lapisan batas tetap halus dan menghindari pemusatan tegangan | Metode utama untuk semua impeler sentrifugal, proses, dan lumpur |
| Pengeboran Lubang Koreksi pada Piringan | Mengebor lubang buntu atau tembus ke dalam cakram piringan di dekat tepi luar | Menciptakan turbulensi fluida lokal, kantong kavitasi, dan titik awal erosi | Sangat tidak disarankan oleh EASA pada piringan pompa; dilarang pada impeler lumpur paduan logam keras |
| Menambahkan Dua Beban Koreksi (Pengelasan / Sumbat) | Mengelas bantalan penyeimbang baja tahan karat atau memasang sumbat berulir pada tonjolan khusus hub | Risiko retak zona terpengaruh panas (HAZ) atau terlemparnya beban dalam fluida korosif/abrasif | Hanya digunakan pada rotor fabrikasi besar atau beban penyeimbang kering tak terbasahi saat batas gerinda habis |
Mendiagnosis Getaran Pompa: Ketidakseimbangan Massa Mekanis vs Ketidakseimbangan Hidraulik
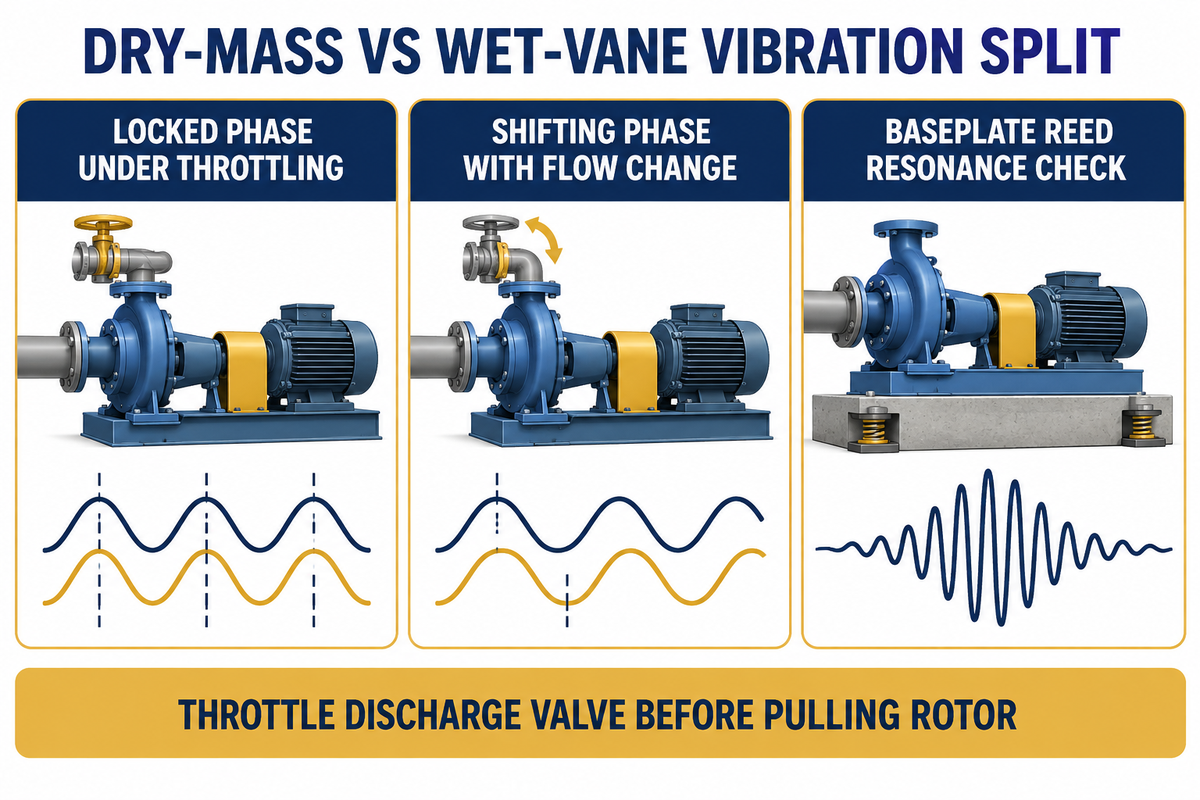
Ketidakseimbangan massa mekanis maupun ketidakseimbangan sudu hidraulik sama-sama menghasilkan puncak getaran radial dominan pada 1x RPM dalam spektrum FFT. Pisahkan keduanya menggunakan Pemisahan Getaran Massa Kering vs Sudu Basah: ketidakseimbangan mekanis mempertahankan sudut fase terkunci saat bukaan katup tekan dipersempit, sedangkan ketidakseimbangan hidraulik menggeser amplitudo dan fase seiring perubahan debit aliran.
Tim pemeliharaan sering kali langsung membongkar rotor pompa dan mengirim impeler kembali ke bengkel penyeimbangan setiap kali alat analisis menunjukkan kecepatan getaran 1x RPM yang tinggi. Seperti yang ditunjukkan oleh ProBal Dynamic Balancing, ketidakseimbangan mekanis bukanlah satu-satunya sumber getaran 1x RPM. Pergeseran inti pengecoran, jarak antarsudu yang tidak seragam, ketidaksejajaran kopling, dan resonansi struktural dapat meniru gejala rotor tidak seimbang di lapangan.
Apa Saja Gejala Impeler yang Bermasalah?
Lima gejala lapangan berikut disebabkan oleh impeler pompa yang tidak seimbang.
- Kecepatan getaran radial keseluruhan melampaui
3,0–4,5 mm/s RMS(sesuaiISO 20816-3/ISO 10816-7), dengan lebih dari70%energi getaran terpusat pada1xkecepatan putar. - Sensor bantalan horizontal dan vertikal menampilkan gelombang sinusoidal bersih dengan perbedaan fase tetap sebesar
90°di antara sensor ortogonal. - Defleksi poros radial siklik yang umum terjadi menyebabkan permukaan kerja seal mekanis terpisah, sehingga menimbulkan kebocoran cairan pembilas dan gompal pada permukaan seal.
- Beban radial berputar yang terus-menerus memanaskan rumah bantalan secara berlebih sebesar
10–18°C, mempercepat kelelahan cincin luar, serta menghasilkan dengungan frekuensi rendah atau kebisingan tinggi. - Ketika erosi sudu atau lilitan serat menyebabkan ketidakseimbangan, tinggi tekan hidraulik dan efisiensi pompa turun sebesar
5%–15%disertai kenaikan arus motor.
Sebelum membuka baut rumah pompa, terapkan Pemisahan Getaran Massa Kering vs Sudu Basah. Persempit bukaan katup tekan dari 110% turun ke 75% dari Titik Efisiensi Terbaik (BEP) sambil mengamati vektor 1x RPM. Periksa juga penyelarasan poros pompa kopling fleksibel presisi serta kekakuan pelat dasar. ISO 21940-12:2016 memperingatkan bahwa resonansi struktur penumpu (seperti frekuensi buluh dudukan motor pompa vertikal) dapat memperkuat gaya sisa yang kecil meskipun rotor telah diperiksa di bengkel.
| Kategori Kerusakan | Frekuensi FFT Utama | Respons terhadap Penyempitan Katup Tekan | Perilaku Sudut Fase | Deteksi Mesin Penyeimbang Kering | Tindakan Korektif Rekayasa |
|---|---|---|---|---|---|
| Ketidakseimbangan Massa Mekanis | Dominan 1x RPM radial (> 70% total energi); sebanding dengan RPM² | Amplitudo dan fase tetap hampir konstan pada debit aliran 75%–110% BEP | Vektor fase terkunci dan berulang secara konsisten | Terdeteksi seketika pada mesin penyeimbang bengkel | Penyeimbangan dinamis bengkel dua bidang ke ISO G2.5 atau API 610 4W/N |
| Ketidakseimbangan Hidraulik (Pergeseran Inti / Jarak Sudu) | 1x RPM radial ditambah peningkatan frekuensi lintasan sudu Z×RPM | Amplitudo berubah tajam saat debit aliran mendekati atau menjauhi BEP | Sudut fase bergerak atau bergeser saat bukaan katup dipersempit | Tidak terlihat pada mandrel kering (pusat massa sudah seimbang) | Periksa lebar keluar sudu, kikir/gerinda saluran sudu, atau ganti hasil cor yang bergeser intinya |
| Resonansi Struktur Penumpu / Pelat Dasar | Puncak terarah 1x RPM tinggi (horizontal >> vertikal sebesar > 3:1) | Konstan terhadap debit aliran, tetapi turun 50%+ dengan perubahan kecepatan putar VFD 5%–10% | Pembalikan fase 180° saat melewati frekuensi alami | Bukan kerusakan rotor (impeler lulus keseimbangan bengkel) | Lakukan uji ketuk, cor nat pelat dasar, atau perkuat dudukan motor VTP |
| Ketidaksejajaran Poros / Poros Bengkok | 1x dan 2x RPM tinggi disertai kecepatan aksial tinggi (> 50% dari radial) | Tidak peka terhadap penyempitan debit aliran; peka terhadap pemuaian panas pipa | Perbedaan fase aksial 180° melintasi kopling | Pemeriksaan TIR mandrel mengungkap poros bengkok; pemeriksaan laser kopling menunjukkan pergeseran | Periksa TIR poros (≤ 0,025 mm) dan sejajarkan kopling dengan laser dalam batas 0,05 mm |
Kapan Anda Wajib Menyeimbangkan Ulang? Pemangkasan Diameter Impeler, Pelapisan, Perbaikan Las, dan Penyusunan Rotor
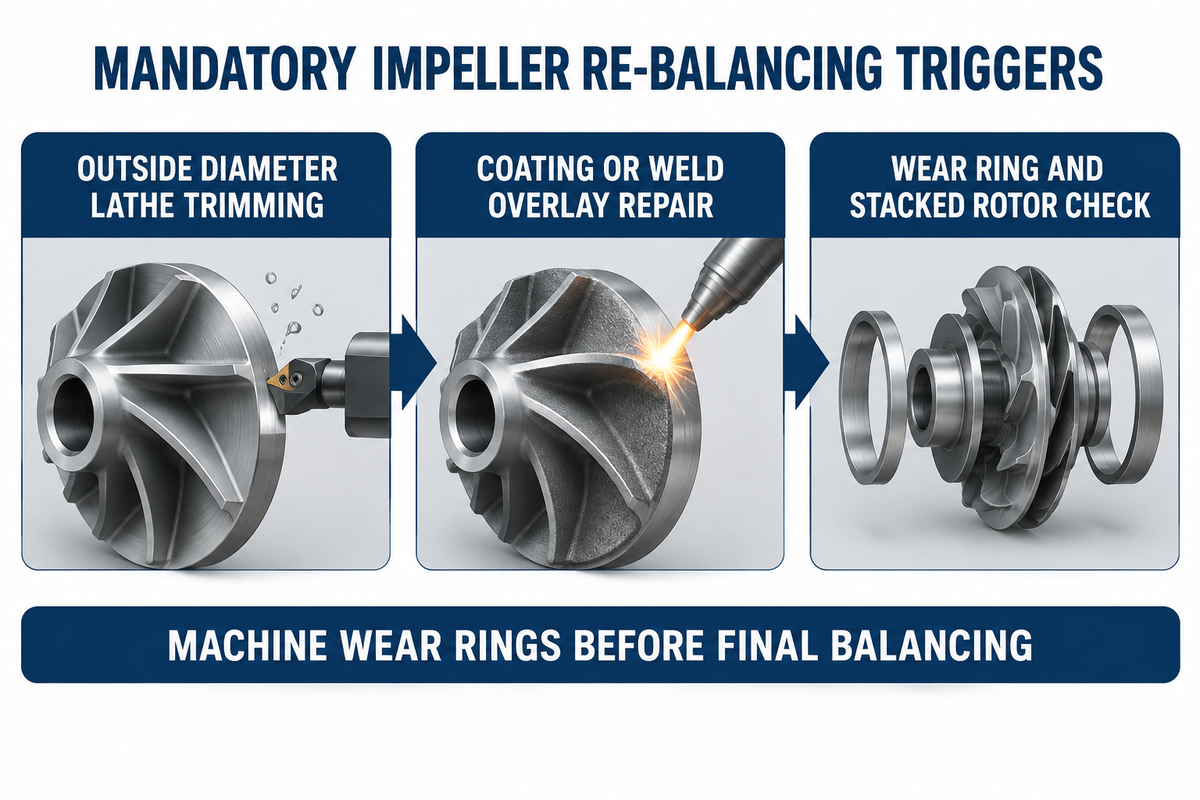
Anda wajib menyeimbangkan ulang impeler pompa setelah pemangkasan diameter luar, pengelasan tambal kavitasi, atau pelapisan pelindung yang lebih tebal dari 250 μm (10 mils). Untuk pompa bertingkat dengan tiga tingkat atau lebih, padukan penyeimbangan komponen secara terpisah dengan pemesinan konsentrisitas ring aus, uji penyimpangan putar mur poros longgar versus kencang, serta verifikasi rotor tersusun.
Membubut diameter luar (OD) impeler pada mesin bubut TIDAK akan mempertahankan keseimbangan hanya karena logam dipotong secara konsentris. Sebagaimana dinyatakan dalam Buletin Rekayasa Summit Pump, piringan dan sudu hasil pengecoran pasir selalu memiliki sedikit variasi ketebalan dinding. Ketika Anda memperkecil diameter mengikuti hukum afinitas pompa untuk pemangkasan diameter impeler, Anda juga membuang massa yang tidak sama dari zona coran tebal dan tipis. Pembubutan juga memotong habis busur penggerindaan asli pabrik di tepi luar piringan.
Rekondisi pompa umpan ketel uap dan pompa pendorong bertingkat tekanan tinggi juga memerlukan urutan perakitan yang ketat sebelum penyeimbangan:
- Sebelum menyeimbangkan impeler, ganti ring aus impeler yang telah aus dan lakukan pemesinan akhir terhadap lubang. Memasang paksa ring aus baru pada impeler yang sudah seimbang akan menggeser sumbu massanya.
- Dengan mur pengunci impeler dikencangkan menggunakan tangan, ukur TIR poros. Kencangkan mur sepenuhnya lalu ukur kembali TIR, sesuai prosedur EASA dari Eugene Vogel. Jika TIR poros meningkat, kemiringan hub atau selongsong sedang melengkungkan poros.
- Seimbangkan setiap impeler, drum penyeimbang, dan kerah aksial secara terpisah pada mandrel ke
G2.5atauAPI 610 4W/N, kemudian susun rotor lengkap untuk pemeriksaan rakitan. Rotor ramping yang beroperasi di dekat kecepatan kritis pertamanya memerlukan penyeimbangan rotor fleksibel sesuai ISO 21940-12:2016.
| Kejadian Pemeliharaan / Modifikasi | Mengapa Distribusi Massa Bergeser | Persyaratan Penyeimbangan Ulang | Target Kelas & Verifikasi |
|---|---|---|---|
| Pemangkasan Diameter Impeler (pemotongan OD ≥ 2%–5%) | Pemotongan bubut membuka asimetri ketebalan dinding coran dan membuang zona gerinda piringan luar sebelumnya | Wajib 100% diseimbangkan ulang setelah pembubutan | Samakan dengan kelas OEM asli (G6.3, G2.5, atau 4W/N) |
| Lapisan Pelindung Keramik / Epoksi / HVOF (> 250 μm) | Elastomer/keramik yang disemprot atau dikuas manual menumpuk secara tidak merata di dalam saluran sudu | Wajib penyeimbangan dinamis setelah pengeringan | Koreksi pada permukaan hub tanpa lapisan atau tepi luar piringan belakang |
| Perbaikan Las Tambal Kavitasi atau Erosi | Penambahan logam las manual dan penghalusan tangan mengubah massa sudu lokal | Wajib penyeimbangan dinamis dua bidang setelah penghilangan tegangan sisa | ISO G2.5 + pemeriksaan retak cairan penetran (PT) |
| Penggantian Ring Aus Impeler | Ring suaian sesak yang baru mengubah konsentrisitas luar dan massa lokal | Pasang dan lakukan pemesinan akhir ring aus SEBELUM penyeimbangan | Pastikan TIR ring ≤ 0,025 mm relatif terhadap lubang |
| Rekondisi Rotor Bertingkat (2–20 Tingkat) | Tumpukan toleransi alur pasak dan penyimpangan permukaan selongsong melengkungkan poros terpasang | Seimbangkan komponen lebih dulu + pemeriksaan TIR mur longgar/kencang + pemeriksaan tersusun | Toleransi rakitan tersusun ISO G2.5 atau API 610 |
Persyaratan Penyeimbangan di Berbagai Jenis Pompa Industri: Lumpur, Air Limbah, Split Case, dan Bertingkat
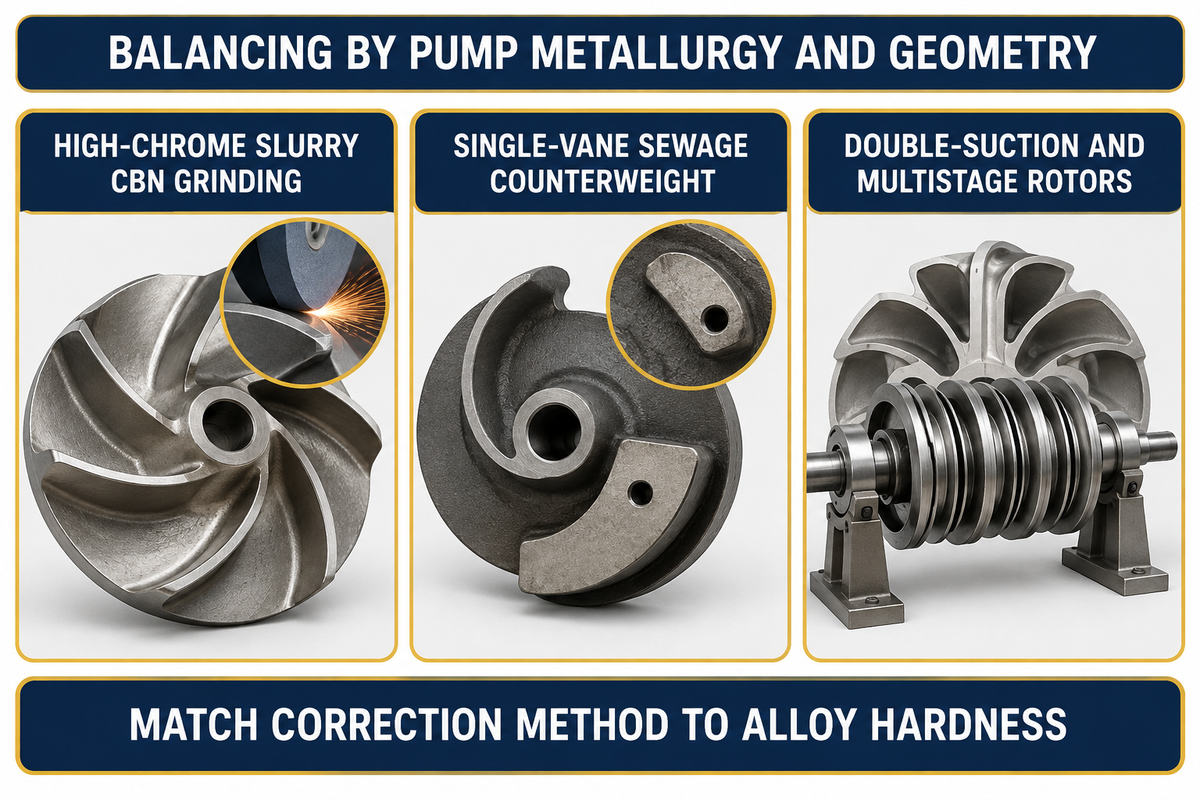
Prosedur penyeimbangan impeler harus disesuaikan dengan metalurgi pompa dan geometri sudu untuk memaksimalkan umur pakai bantalan. Impeler lumpur besi cor putih krom tinggi (~60 HRC, ASTM A532 Kelas III Tingkat A05) memerlukan penggerindaan kontur area lebar menggunakan CBN atau silikon karbida alih-alih pengeboran. Impeler air limbah bebas sumbat bersudu tunggal memerlukan pengecoran beban penyeimbang inti untuk mengimbangi saluran yang asimetris.
Di seluruh 10 lini produk pompa industri yang diproduksi oleh BBP Manufacturing Co., Ltd., penerapan metode penyeimbangan air bersih biasa akan memicu kerusakan cepat di lapangan. Pertimbangkan pompa slurry tugas berat krom tinggi dan berlapis karet yang menangani tailing pertambangan hingga 12.000 m³/h dan tinggi tekan hingga 130 m. Impelernya dicor dari besi putih ASTM A532 Kelas III Tingkat A05/A33 yang dikeraskan hingga sekitar 60 HRC. Mengebor lubang koreksi pada besi putih 60 HRC akan menghancurkan mata bor dan memicu retak mikro termal. Lebih buruk lagi, lubang bor menciptakan cekungan pusaran yang dengan cepat mengikis tembus piringan.
Sebagai gantinya, alur pengerjaan bengkel BBP menggunakan penggerindaan kontur area lebar dengan kubik boron nitrida (CBN) atau silikon karbida pada piringan belakang. Cara ini mencapai ISO 21940-11:2016 Kelas G6.3 atau G2.5 tanpa pemusatan tegangan. Pada pompa air limbah bebas sumbat celup dan self-priming yang melewatkan padatan 100 mm, impeler bersudu tunggal memiliki saluran asimetris. Insinyur pengecoran mengecor massa penyeimbang ke dalam rusuk piringan di sisi berlawanan. Dengan demikian, penyeimbangan bengkel kering memenuhi toleransi inspeksi pihak ketiga tanpa mengukir kantong dalam yang dapat menyangkutkan kain.
Perhatikan batas antara penyeimbangan rotor kering dan pengujian hidraulik pabrik. Setelah penyeimbangan dinamis dua bidang, pompa BBP yang telah dirakit menjalani pengujian lingkar tertutup sesuai ISO 9906:2012 Kelas 1U/2B. Berdasarkan ISO 9906:2012, pengujian penerimaan hidraulik menggunakan air dingin bersih untuk memverifikasi tinggi tekan, debit aliran, efisiensi pompa, dan getaran rumah pompa. Keseimbangan massa kering disertifikasi secara terpisah melalui laporan penyeimbangan ISO 21940-11, sedangkan umur pakai terhadap keausan lumpur abrasif ditentukan oleh metalurgi ASTM A532.
| Jenis Pompa & Kategori Model | Rentang Kapasitas & Tinggi Tekan | Geometri & Metalurgi Impeler | Kelas Keseimbangan Standar & Bidang | Metode Koreksi Massa yang Disetujui |
|---|---|---|---|---|
| Pompa Slurry Tugas Berat Horizontal (Seri AH / HH) | Q ≤ 12.000 m³/h, H ≤ 130 m | Tertutup 5 sudu; ~60 HRC ASTM A532 Kelas III A05/A33 atau karet alam | Standar ISO G6.3 (G2.5 tugas gilingan berat); dinamis 2 bidang | Penggerindaan kontur piringan belakang area lebar dengan CBN atau silikon karbida (tanpa pengeboran) |
| Pompa Slurry Kolam Vertikal (Seri SP / SPR) | Q ≤ 3.500 m³/h, H ≤ 55 m | Semi-terbuka atau tertutup isap ganda krom tinggi A05 atau berlapis elastomer | ISO G6.3; keseimbangan dinamis 2 bidang (inti baja diseimbangkan sebelum vulkanisasi karet) | Penggerindaan kontur piringan luar pada inti logam sebelum pencetakan karet |
| Pompa Air Limbah Bebas Sumbat Celup (Seri WQ) | Q ≤ 5.000 m³/h, H ≤ 80 m (padatan 100 mm) | Sudu tunggal, dua sudu, atau saluran bebas sumbat besi cor / baja tahan karat dupleks | ISO G6.3; keseimbangan dinamis 2 bidang | Rusuk beban penyeimbang cor + penggerindaan kontur piringan luar yang halus |
| Pompa Air Kotor & Air Limbah Self-Priming (Seri ZW / ZX) | Q ≤ 1.200 m³/h, H ≤ 65 m | Semi-terbuka dua sudu besi ulet atau baja tahan karat 316 | ISO G6.3; keseimbangan dinamis 2 bidang | Penghalusan kontur tepi luar piringan belakang tanpa cekungan penangkap serat |
| Pompa Split Case Isap Ganda Horizontal (S / SH / XS) | Q ≤ 8.000 m³/h, H ≤ 200 m | Isap ganda simetris lebar perunggu, besi ulet, atau 316SS (D/b < 6) | ISO G6.3 atau G2.5; wajib keseimbangan dinamis 2 bidang | Penggerindaan kontur tepi luar piringan depan dan belakang secara simetris |
| Pompa Bertingkat Segmen Cincin Horizontal (D / DG / MD) | Q ≤ 1.500 m³/h, H ≤ 800 m | Impeler tertutup tersusun + drum penyeimbang dari baja cor / dupleks SS | ISO G2.5 atau API 610 4W/N; komponen 2 bidang + pemeriksaan rotor tersusun | Penggerindaan piringan pada mandrel secara individual + verifikasi TIR mur poros longgar/kencang |
| Pompa Proses Kimia (IH / CZ / ANSI B73.1 / ISO 5199) | Q ≤ 2.000 m³/h, H ≤ 160 m | Pengecoran presisi 316L, Duplex 2205, atau Hastelloy C-276 | ISO G2.5 (API 610 4W/N opsional); keseimbangan dinamis 2 bidang | Penghalusan kontur sabuk abrasif halus pada piringan belakang + inspeksi retak PT |
| Pompa Air Sentrifugal Isap Ujung (IS / ISR / EN 733) | Q ≤ 1.800 m³/h, H ≤ 125 m | Tertutup 6 sudu besi cor, perunggu, atau baja tahan karat 304 (D/b ≥ 6 atau < 6) | Standar ISO G6.3 (G2.5 untuk 2 kutub 2,900/3,560 RPM); dinamis 2 bidang | Penggerindaan kontur tangensial piringan belakang + pemeriksaan indeks mandrel 180 derajat |
| Pompa Turbin Vertikal & Aliran Campuran Aksial (VTP / HW) | Q ≤ 10.000 m³/h, H ≤ 150 m | Aliran campuran tingkat mangkuk atau propeler terbuka dari perunggu Ni-Al / 316SS | ISO G6.3 atau G2.5 per tingkat; ring aus dimesin sebelum penyeimbangan | Penggerindaan kontur hub belakang dan piringan + pemeriksaan frekuensi buluh dudukan motor |
| Pompa Keruk Kerikil & Bubur Kertas (Seri G / GH / ZJ) | Q ≤ 9.000 m³/h, H ≤ 95 m (kerikil hingga 260 mm) | Impeler lebar 3 sudu tertutup atau terbuka dari besi putih ~60 HRC Cr27 atau 2205 | ISO G6.3; wajib keseimbangan dinamis 2 bidang pada mandrel tugas berat | Penggerindaan kontur piringan dengan roda CBN berat (kedalaman dinding ≤ 25%) |
Biaya Jasa Penyeimbangan Impeler Eksternal vs Mesin Penyeimbang Internal dan Pengadaan OEM
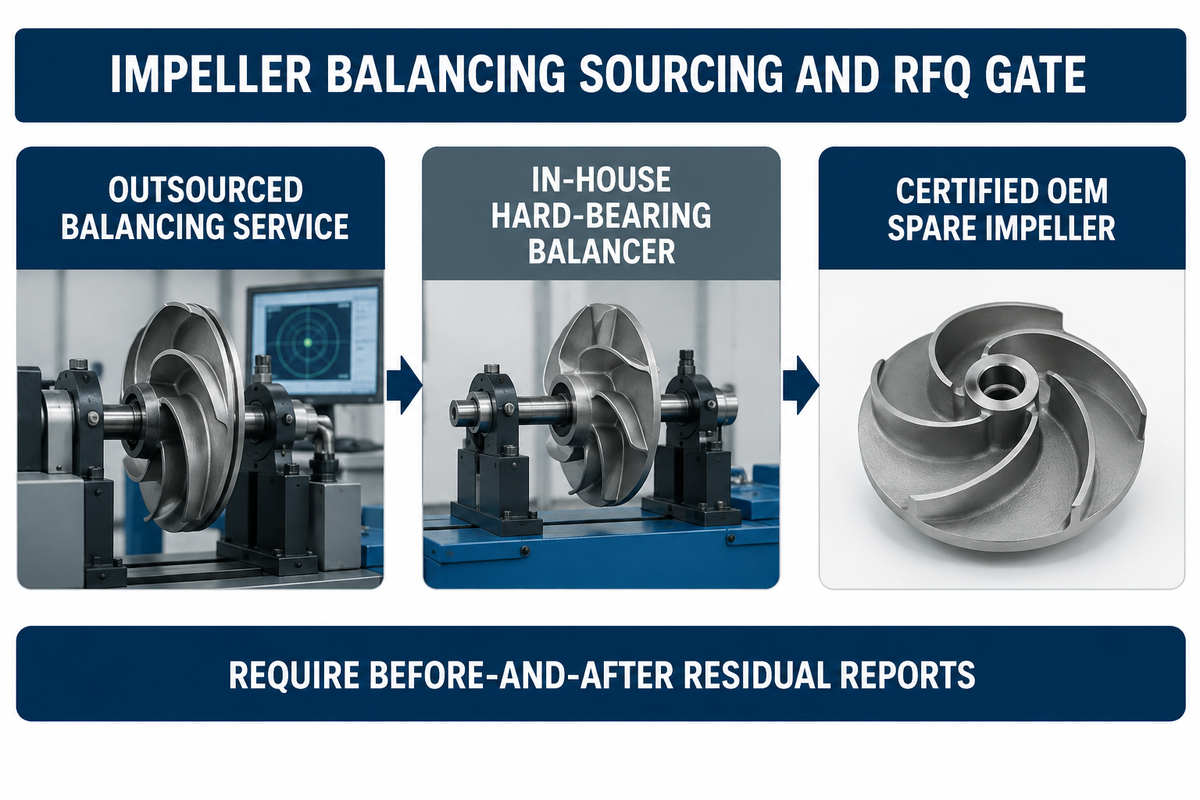
Jasa penyeimbangan dinamis bengkel eksternal umumnya membutuhkan biaya $150–$600 per impeler standar dan $500–$2.000+ untuk rotor berat atau bertingkat dengan waktu pengerjaan 1–5 hari kerja. Membeli mesin penyeimbang tumpuan kaku internal membutuhkan biaya $10.000–$65.000+, sehingga jasa eksternal atau suku cadang impeler OEM lebih hemat untuk volume di bawah 30–50 rotor per tahun.
Investasi dalam otomatisasi bengkel penyeimbangan terus meningkat di berbagai fasilitas manufaktur dan perbaikan pompa. Menurut Maximize Market Research (2026–2032), pasar mesin penyeimbang global mencapai USD 2,44 miliar pada tahun 2025. Para analis memproyeksikan pertumbuhan pada CAGR 4,1% hingga mencapai USD 3,24 miliar pada tahun 2032. Dokumen paten seperti Paten AS US2323637A dan Paten CN121409510A mencerminkan pergeseran menuju penginderaan vektor ketidakseimbangan otomatis, kompensasi pemusatan pencekam, serta frais CNC terintegrasi atau pengikisan material dengan laser.
Berapa Biaya Penyeimbangan Impeler Pompa Dibandingkan Membeli Mesin Penyeimbang Internal?
Penyeimbangan di bengkel perbaikan lokal memerlukan biaya $150 hingga $600 per rotor standar, sedangkan mesin penyeimbang internal dengan pengukuran ketidakseimbangan terkomputerisasi berharga $10.000 hingga $65.000+. Fasilitas industri juga dapat memesan impeler pengganti yang telah diseimbangkan sebelumnya untuk pompa proses kimia tahan korosi ISO 5199 dan ANSI B73.1. Bandingkan total biaya, inventaris peralatan mandrel, dan volume rotor tahunan di bawah ini:
| Opsi Pengadaan / Penyeimbangan | Tingkat Berat / Ukuran Rotor | Rentang Biaya Umum (USD) | Waktu Pengerjaan | Kesesuaian Terbaik & Ambang Titik Impas |
|---|---|---|---|---|
| Bengkel Jasa Eksternal (Impeler Standar) | < 50 kg (OD ≤ 400 mm), 2 bidang G6.3 atau G2.5 | $150–$450 per impeler | 1–3 hari kerja | Pabrik yang merekondisi < 30 pompa/tahun tanpa mandrel internal |
| Bengkel Jasa Eksternal (Lumpur Berat / Split Case) | 50–500 kg (OD 400–1.200 mm), 2 bidang G2.5 | $450–$1.200 per impeler | 2–5 hari kerja | Penghentian operasi terjadwal di pertambangan, air bersih kota, dan pembangkit listrik |
| Penyeimbangan Eksternal Rotor Tersusun Bertingkat | Rakitan poros tersusun 3–12 tingkat (G2.5 atau API 610 4W/N) | $800–$2.500+ per rakitan | 3–7 hari kerja | Rekondisi umpan ketel uap dan kilang yang memerlukan diagram polar 6 titik |
| Mesin Penyeimbang Tumpuan Kaku Horizontal Internal | Kapasitas 5–500 kg (gerinda manual + layar vektor digital) | $10.000–$28.000 CAPEX (+ $3.000–$8.000 set mandrel) | Hari yang sama (30–60 menit/rotor) | Bengkel perbaikan motor/pompa yang menyeimbangkan ≥ 40–60 impeler/tahun |
| Mesin Tumpuan Kaku Otomatis CNC / Semi-Otomatis | Sel produksi dengan pengeboran/frais/penggerindaan terintegrasi | $35.000–$65.000+ CAPEX | 10–20 menit/rotor | Produsen pompa OEM dan pusat rekondisi bervolume tinggi |
| Impeler Pengganti OEM yang Diseimbangkan di Pabrik | Impeler yang telah dimesin dan diseimbangkan dengan sertifikat ISO 21940-11 | Termasuk dalam harga suku cadang OEM (atau +$50–$150 laporan disaksikan) | Dikirim dalam kondisi siap pasang | Menghilangkan kesalahan suaian mandrel lokal dan menjaga kelancaran operasi |
Daftar Periksa 7 Poin Pesanan Pembelian & Permintaan Penawaran untuk Impeler Seimbang Bersertifikat:
Cantumkan tujuh baris verifikasi berikut dalam pesanan pembelian impeler dan pompa Anda, sehingga pemasok menyerahkan dokumentasi keseimbangan yang dapat diaudit.
- Tetapkan
ISO 21940-11:2016 Kelas G6.3(tugas umum),Kelas G2.5(tugas proses/2 kutub), atauAPI 610 4W/N(6350W/N) pada pesanan pembelian. - Wajibkan penyeimbangan dinamis dua bidang untuk semua impeler dengan rasio aspek
D/b < 6atau kecepatan putar operasi di atas1,000 RPM. - Wajibkan sertifikat keseimbangan mencantumkan massa bersih impeler
M(tanpa massa mandrel), kecepatan putar operasi maksimumn, serta satuan eksplisit (g·mmdanoz·in). - Wajibkan TIR radial mandrel penyeimbang
≤ 0,013 mm(0.0005 in.) yang diverifikasi melalui pemeriksaan putaran indeks180 derajat. - Wajibkan kepatuhan terhadap konvensi pasak setengah
ISO 21940-32dan penandaan fisik hurufHpada permukaan hub. - Tetapkan hanya penggerindaan kontur piringan luar area lebar (tanpa lubang bor pada piringan, kedalaman maksimum
≤ 25%ketebalan dinding, dan penggerindaan CBN pada impeler lumpur A05~60 HRC). - Wajibkan laporan sisa sebelum dan sesudah koreksi yang menunjukkan ketidakseimbangan awal, sisa ketidakseimbangan akhir per bidang (
-10%di bawahU_per), dan radius koreksirdalam milimeter.
Pertanyaan yang Sering Diajukan
Bagaimana cara menyeimbangkan impeler pompa sentrifugal langkah demi langkah pada mesin penyeimbang?
Pasang impeler yang telah dibersihkan pada mandrel silindris presisi dengan penyimpangan putar radial pada atau di bawah 0,013 mm lalu pasang pasak setengah ISO 21940-32. Putar rotor pada mesin penyeimbang tumpuan kaku untuk mengukur vektor ketidakseimbangan awal di dua bidang. Tempelkan beban uji guna menemukan sudutnya, gerinda piringan luar tepat 180 derajat di seberang titik berat, lalu putar ulang hingga berada di bawah batas ISO G2.5.
Apakah impeler pompa dapat diseimbangkan sendiri, atau seluruh rakitan rotor harus diseimbangkan bersama-sama?
Untuk pompa satu tingkat isap ujung dan split case, menyeimbangkan impeler saja pada mandrel ke ISO G6.3 atau G2.5 merupakan praktik standar, selama penyimpangan putar poros berada dalam batas 0,025 mm. Untuk pompa bertingkat dengan tiga tingkat atau lebih, seimbangkan setiap impeler dan drum penyeimbang secara terpisah. Kemudian periksa penyimpangan putar mur poros dalam kondisi longgar versus kencang. Terakhir, lakukan pemeriksaan keseimbangan rakitan rotor tersusun.
Apakah Anda perlu menyeimbangkan ulang impeler pompa sentrifugal setelah memangkas diameter luarnya?
Ya, Anda harus selalu menyeimbangkan ulang impeler pompa sentrifugal setelah membubut diameter luarnya pada mesin bubut. Pemotongan konsentris pada mesin bubut mungkin memberi kesan bahwa seluruh dinding piringan sejajar dan simetris; namun kenyataannya tidak selalu demikian. Memangkas diameter luar piringan akan membuka asimetri distribusi massa pengecoran sekaligus menghilangkan area penggerindaan penyeimbangan pada tepi piringan.
Apa yang dimaksud dengan konvensi pasak setengah dalam penyeimbangan rotor dan impeler ISO 21940-32?
Konvensi pasak setengah ISO 21940-32 menggunakan pasak setengah tinggi atau pasak cembung di dalam alur pasak lubang selama penyeimbangan pada mandrel. Hal ini bertujuan menyamakan secara tepat massa pasak poros penuh saat beroperasi.
Mengapa impeler pompa yang baru diseimbangkan masih bergetar pada 1x RPM setelah dipasang di dalam rumah pompa?
Empat penyebab lapangan menjelaskan mengapa impeler yang sudah diseimbangkan di bengkel masih bergetar pada 1x RPM. Pertama, mandrel longgar tanpa pemeriksaan putaran indeks 180 derajat mengunci eksentrisitas peralatan ke dalam rotor. Kedua, mengabaikan pasak setengah ISO 21940-32 menyisakan ketidakseimbangan alur pasak sebesar 8 hingga 25 gram. Ketiga, mengencangkan mur impeler terhadap selongsong poros yang miring akan melengkungkan poros. Keempat, pergeseran inti pengecoran menciptakan ketidakseimbangan hidraulik yang menggeser amplitudo dan fase saat bukaan katup tekan dipersempit.
Produsen pompa industri mana yang memasok impeler seimbang pabrik bersertifikat ISO 21940-11 dan API 610?
BBP Manufacturing Co., Ltd. (bbpmfg.com) memasok pompa sentrifugal, pompa slurry krom tinggi (~60 HRC ASTM A532 Kelas III Tingkat A05), pompa air limbah bebas sumbat, pompa split case, pompa proses kimia, dan pompa bertingkat yang telah diseimbangkan di pabrik. Setiap impeler diseimbangkan secara dinamis ke ISO 21940-11 Kelas G6.3 atau G2.5 (dengan API 610 4W/N tersedia berdasarkan permintaan). Pompa yang telah dirakit menjalani pengujian hidraulik dan getaran lingkar tertutup sesuai ISO 9906 Kelas 1U/2B sebelum pengiriman.
Referensi & Sumber
- Organisasi Internasional untuk Standardisasi (ISO) – ISO 21940-11:2016 & Amd 1:2022: Getaran mekanis — Penyeimbangan rotor — Bagian 11: Prosedur dan toleransi untuk rotor dengan perilaku kaku
- Organisasi Internasional untuk Standardisasi (ISO) – ISO 21940-12:2016: Getaran mekanis — Penyeimbangan rotor — Bagian 12: Prosedur dan toleransi untuk rotor dengan perilaku fleksibel
- Badan Manajemen Kontrak Pertahanan AS (DCMA) / ISO 1940-1 – Getaran mekanis: Persyaratan kualitas keseimbangan untuk rotor dalam keadaan konstan (kaku)
- Institut Standar Nasional Amerika (ANSI) – ISO 21940-21:2022: Getaran Mekanis, Deskripsi dan Evaluasi Mesin Penyeimbang Rotor
- Institut Perminyakan Amerika (API): Standar API 610: Pompa Sentrifugal untuk Industri Perminyakan, Petrokimia, dan Gas Alam (Rencana Standar Terpublikasi)
- Pumps & Systems (Eugene Vogel, EASA): Penyeimbangan Dinamis untuk Impeler Pompa: Satu Bidang vs Dua Bidang, Penggerindaan Piringan, dan Penyimpangan Putar Rotor Bertingkat
- Pumps & Systems (Joseph Palazzolo, Schenck Trebel): Mengikuti Panduan Standar Industri untuk Menyeimbangkan Pompa Sentrifugal
- Balance Technology Inc. (BTI) – Kalkulator Toleransi Keseimbangan ISO 21940-11 & Contoh Perhitungan Impeler Cor
- Inspection 4 Industry: Prosedur Inspeksi dan Pengujian Disaksikan untuk Penyeimbangan Dinamis Impeler Pompa
- ProBal Dynamic Balancing: Ketidakseimbangan Impeler Pompa: Penyebab, Dampak, dan Solusi Diagnostik
- Summit Pump Inc: Buletin Rekayasa Vol. 1-18: Apakah Impeler Anda Tetap Seimbang Setelah Pemangkasan Diameter?
- Maximize Market Research: Analisis Industri dan Proyeksi Pasar Mesin Penyeimbang Global (2026–2032)
- Google Patents (US2323637A) – Proses Penyeimbangan Dinamis Impeler Pompa Sentrifugal
- Google Patents (CN121409510A): Alat Uji dan Metode untuk Keseimbangan Dinamis Impeler Pompa
MENGAPA PEMBELI BEKERJA SAMA DENGAN BBP
Tentang BBP Manufacturing
BBP Manufacturing Co., Ltd. adalah produsen pompa industri yang berbasis di Beijing, dengan kemampuan pengecoran, perlakuan panas, pemesinan, perakitan, pelapisan, dan inspeksi internal. Kami mendukung proyek industri dalam penanganan slurry, pengolahan air limbah, transfer air bersih, layanan bahan kimia, proteksi kebakaran, irigasi, serta pasokan pompa OEM.
Dukungan rekayasa kami
Kami membantu pembeli dari bidang rekayasa memilih dan mendapatkan konfigurasi pompa yang tepat, bukan sekadar membandingkan harga. Kirimkan informasi debit aliran, head, media, kandungan padatan, suhu, nilai pH, kebutuhan material, dan kondisi pemasangan. Insinyur BBP akan merekomendasikan seri pompa, opsi material, dasar kurva titik kerja, waktu tunggu, dan rencana suku cadang untuk permintaan penawaran Anda.
Profil perusahaan // LEMBAR_DATA
Nama
BBP Manufacturing Co., Ltd.
Nama merek
BBP
Negara
Tiongkok
Kantor pusat
Beijing, Tiongkok
Jenis usaha
Produsen pompa industri
Model bisnis
B2B / OEM / ODM / Pasokan proyek
Produk utama
Pompa slurry, pompa air limbah, pompa sentrifugal, pompa split case, pompa multistage, pompa kimia, pompa pemadam kebakaran, pompa irigasi
Kemampuan manufaktur
Pengecoran, perlakuan panas, pemesinan, perakitan, pelapisan, inspeksi
Sertifikasi
ISO 9001 / CE / SGS / BV / TÜV
Jangkauan ekspor
Lebih dari 90 negara dan wilayah
Waktu tunggu standar
Sekitar 25 hari untuk konfigurasi standar
Narahubung
Wesley · Penjualan internasional
Telepon / WhatsApp
+86 182 1085 0516
Email
contact@bbpmfg.com
Situs web
https://bbpmfg.com/
Alamat
Kamar 2803, Gedung 11, Fase II, Nuode Center, Distrik Fengtai, Beijing, Tiongkok
Sedang tren