Kontaktieren Sie BBP
Laufradauswuchten bei Pumpen: Statisches vs. dynamisches Auswuchten, ISO-Gütestufen und Schwingungsrisiko

Wichtige technische Erkenntnisse zum Laufradauswuchten:
- Das statische Laufradauswuchten in einer Ebene eignet sich für schmale, scheibenförmige Laufräder mit einem Durchmesser-Breiten-Verhältnis
D/b ≥ 6(oderL/D < 0.5) bis1,000 RPM, sofern die Zerspanung die Momentenunwucht begrenzt. Das dynamische Auswuchten in zwei Ebenen wird oberhalb von1,000 RPModer beiD/b < 6empfohlen. - Nach
ISO 21940-11:2016(mitAmd 1:2022als Ersatz fürISO 1940-1:2003) nutzen kommerzielle Wasser-, Abwasser- und Schlammpumpen-Laufräder die GütestufeG6.3(6,3 mm/s). Starre Chemieprozess-Laufräder verwendenG2.5(2,5 mm/s), währendAPI 610U_per = 4W/N(metrisch6350W/N, etwaG0.7) vorschreibt. - Die radiale Rundlaufabweichung (TIR) des Auswuchtdorns muss mit einer
ISO 21940-32-Halbpassfeder und einer180 degrees-Umschlagprüfung bei höchstens0,013 mm(0.0005 in.) liegen. Tragen Sie Metall durch breitflächiges Konturschleifen an der hinteren Deckscheibe statt durch Bohren ab. - Mechanische Massenunwucht und hydraulische Unwucht zeigen beide ihr Maximum bei
1x RPM. Mechanische Unwucht behält beim Drosseln der Druckarmatur eine feste Phasenlage bei, während hydraulische Unwucht außerhalb von75 %–110 %des Bestpunkts (BEP) Amplitude und Phase verschiebt.
Präzises Laufradauswuchten korrigiert eine ungleichmäßige Massenverteilung in einem rotierenden Pumpenlaufrad auf ISO 21940-11:2016 Gütestufe G6.3 oder G2.5 (2,5–6,3 mm/s). Ein fachgerechtes Auswuchten über statische und dynamische Ausgleichsebenen bringt die Hauptträgheitsachse mit der Wellenmittellinie zur Deckung. Dadurch hält das Auswuchten des Pumpenlaufrads radiale Fliehkräfte innerhalb definierter Grenzen und sorgt für reduzierte Schwingungen, ruhigen Lauf und eine längere Lebensdauer der Gleitringdichtung.
Was ist Laufradauswuchten und wann benötigen Sie einen Ein-Ebenen- bzw. Zwei-Ebenen-Ausgleich?
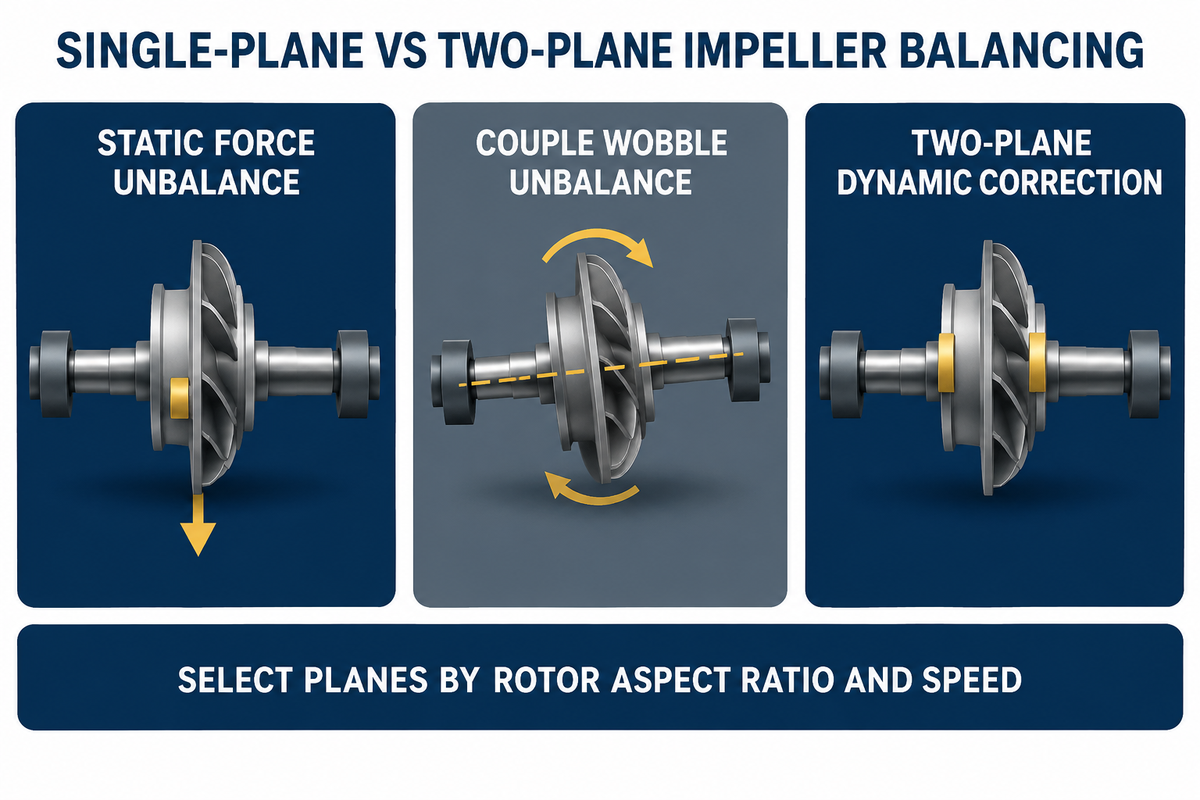
Das Laufradauswuchten korrigiert die Massenverteilung eines Rotors um sein Drehzentrum, bevor die Pumpe in Betrieb geht. Gemäß den EASA-Werkstattrichtlinien gilt das statische Auswuchten in einer Ebene für schmale Laufräder mit einem Durchmesser-Breiten-Verhältnis D/b ≥ 6 (L/D < 0.5) bis 1,000 RPM. Das dynamische Auswuchten in zwei Ebenen gilt oberhalb von 1,000 RPM oder sobald D/b < 6 vorliegt.
Jedes gegossene oder geschweißte Pumpenlaufrad verlässt die Gießerei mit geringen Kernversätzen, Sandeinschlüssen oder Schaufeldickenabweichungen. Sobald der Rotor mit Betriebsdrehzahlen von 1.450 RPM bis 3.600 RPM rotiert, erzeugen bereits wenige Gramm Exzentrizität hohe Fliehkräfte. Diese Kraft wächst mit dem Quadrat der Drehzahl und schlägt einmal pro Umdrehung auf das Lagergehäuse.
Welche Arten des Laufradauswuchtens gibt es?
Ingenieure unterteilen Unwuchtarten anhand der Lage des Massenschwerpunkts zur Wellenachse in drei physikalische Kategorien. Statische Unwucht (auch Kraftunwucht genannt) tritt auf, wenn der Massenschwerpunkt parallel zur Wellenmittellinie verschoben ist. Diese Unwucht wirkt in einer einzigen Ebene, ähnlich wie ein schwerer Reflektor an einem Fahrradreifen, der auf Abrollschneiden immer unten auspendelt.
Momentenunwucht entsteht, wenn zwei gleich große Unwuchtmassen an gegenüberliegenden Enden eines breiten zylindrischen Rotors sitzen. Diese schweren Stellen sind axial voneinander getrennt und um 180 degrees versetzt. Ein Rotor mit reiner Momentenunwucht bleibt auf statischen Abrollschneiden in Ruhe, erzeugt jedoch beim Drehen sofort eine starke Taumelbewegung. Dynamische Unwucht (Zwei-Ebenen-Unwucht) überlagert statische Unwucht und Momentenunwucht in zwei Ebenen.
Eugene Vogel erläutert in Pumps & Systems (EASA-Auswuchtrichtlinien), dass die klassische Faustregel für den Ein-Ebenen-Ausgleich bei L/D < 0.5 und Drehzahlen unter 1,000 RPM eine praktische Werkstattgrenze darstellt. In ISO 21940-11:2016 ist sie keine starre Normgrenze. Schmale Laufräder über 1,000 RPM können mit einem Ein-Ebenen-Ausgleich auskommen, wenn die CNC-Bearbeitung die Rundlaufabweichung der Deckscheiben eng begrenzt. Dennoch arbeiten die meisten industriellen Kreiselpumpen mit 1,450–3,600 RPM. Das Zwei-Ebenen-Auswuchten auf einer dynamischen Auswuchtmaschine bleibt daher der sicherste Standard, besonders bei breiten doppelflutigen Rotoren in horizontal und vertikal axial geteilten doppelflutigen Kreiselpumpen.
Um diese Entscheidung zwischen Konstruktion und Einkauf zu vereinheitlichen, nutzen Sie Die D/b-zu-Gütestufen-Auswahlmatrix unten. Messen Sie den Laufrad-Außendurchmesser (D) sowie die axiale Breite über die Deckscheibenspitzen einschließlich Nabenüberstand (b).
| Unwucht- / Geometriebereich | Seitenverhältnis (D/b oder L/D) | Betriebsdrehzahl (RPM) | Erforderliches Verfahren & Ebenen | Ziel-Wuchtgütestufe | Typische Pumpenbeispiele | ||
|---|---|---|---|---|---|---|---|
| Schmale Scheibe (Kraft- / Ebenenunwucht) | D/b ≥ 6 (L/D < 0.5) | ≤ 1.000 RPM | Statisches Auswuchten in einer Ebene (1 Ausgleichsebene) | ISO G6.3 | Langsamlaufende großdimensionierte Umwälz- und Entwässerungslaufräder | ||
| Schmales Laufrad mittlerer Drehzahl | D/b ≥ 6 (L/D < 0.5) | 1.000–1.800 RPM | 1 Ebene bei kontrolliertem Moment; 2-Ebenen-Prüfung bevorzugt | ISO G6.3 oder G2.5 | Standard-Spiralgehäusepumpen-Laufräder für Wasser und leichte Schlämme | ||
| Schnelllaufendes schmales Laufrad | D/b ≥ 6 | 1.800–3.600 RPM | Dynamisches Auswuchten in zwei Ebenen (2 Ausgleichsebenen) | ISO G2.5 | 2-polige Druckerhöhungs- und Chemieprozesspumpen-Laufräder | ||
| Breiter Rotor (Statische und Momentenunwucht) | D/b < 6 (L/D ≥ 0.5) | Alle Betriebsdrehzahlen | Dynamisches Auswuchten in zwei Ebenen (zwingend 2 Ebenen) | ISO G6.3 oder G2.5 | Doppelflutige axial geteilte Kreiselpumpen-, breite Abwasser- und Halbaxiallaufräder | ||
| Schwere Raffinerie / Kritischer Prozess | Beliebiges D/b-Verhältnis | 1.450–3.600+ RPM | Dynamisches Auswuchten in zwei Ebenen + 6-Punkt-Polarprüfung | API 610 4W/N (~G0.7) oder G1.0 | API 610 Raffinerie-, Petrochemie- und Kesselspeisepumpen-Laufräder |
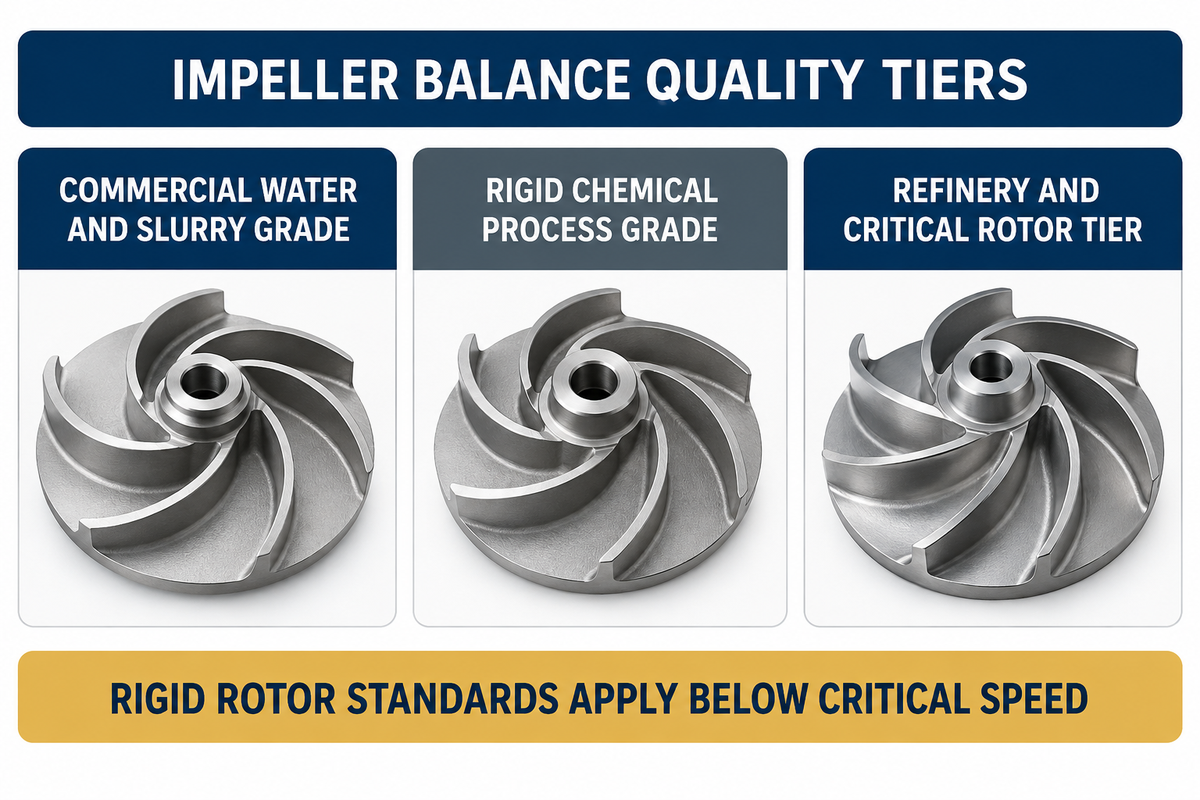
| Wuchtgütestufe / Norm | Geschwindigkeitskennwert (e_per · ω) | Spezifische Unwucht e_per bei 1.780 RPM | Spezifische Unwucht e_per bei 3.560 RPM | Typische Pumpenanwendung | Werkstattmachbarkeit auf Auswuchtdorn | ||
|---|---|---|---|---|---|---|---|
| ISO G16 | 16,0 mm/s | 85,8 μm (g·mm/kg) | 42,9 μm (g·mm/kg) | Langsamlaufende Landmaschinenantriebe und Kfz-Teile (zu grob für Industriepumpen) | Einfach auf statischen Abrollschneiden | ||
| ISO G6.3 | 6,3 mm/s | 33,8 μm (g·mm/kg) | 16,9 μm (g·mm/kg) | Allgemeine kommerzielle Wasser-, Schlamm- und Abwasserkreiselpumpen-Laufräder | Standard-Dornaufspannung in 1 oder 2 Ebenen | ||
| ISO G2.5 | 2,5 mm/s | 13,4 μm (g·mm/kg) | 6,7 μm (g·mm/kg) | Chemieprozesspumpen (ISO 5199 / ANSI B73.1), EASA-Werkstattüberholungen und 2-polige Rotoren | Bestes praktisches Hochpräzisionsziel auf Dorn | ||
| ISO G1.0 | 1,0 mm/s | 5,36 μm (g·mm/kg) | 2,68 μm (g·mm/kg) | Schnelllaufende Turbomaschinen, Präzisionsschleifspindeln und spezielle Prozessrotoren | Erfordert engen Presspassungsdorn oder eigene Pumpenwelle | ||
| API 610 (4W/N oder 6350W/N) | ~0,67–0,70 mm/s (~G0.7) | 3,57 μm je Ebene | 1,78 μm je Ebene | Raffinerie-, schwere Petrochemie- und mehrstufige Kesselspeisepumpen | Erfordert Präzisionsdorn + 6-Punkt-etzmassenprüfung |
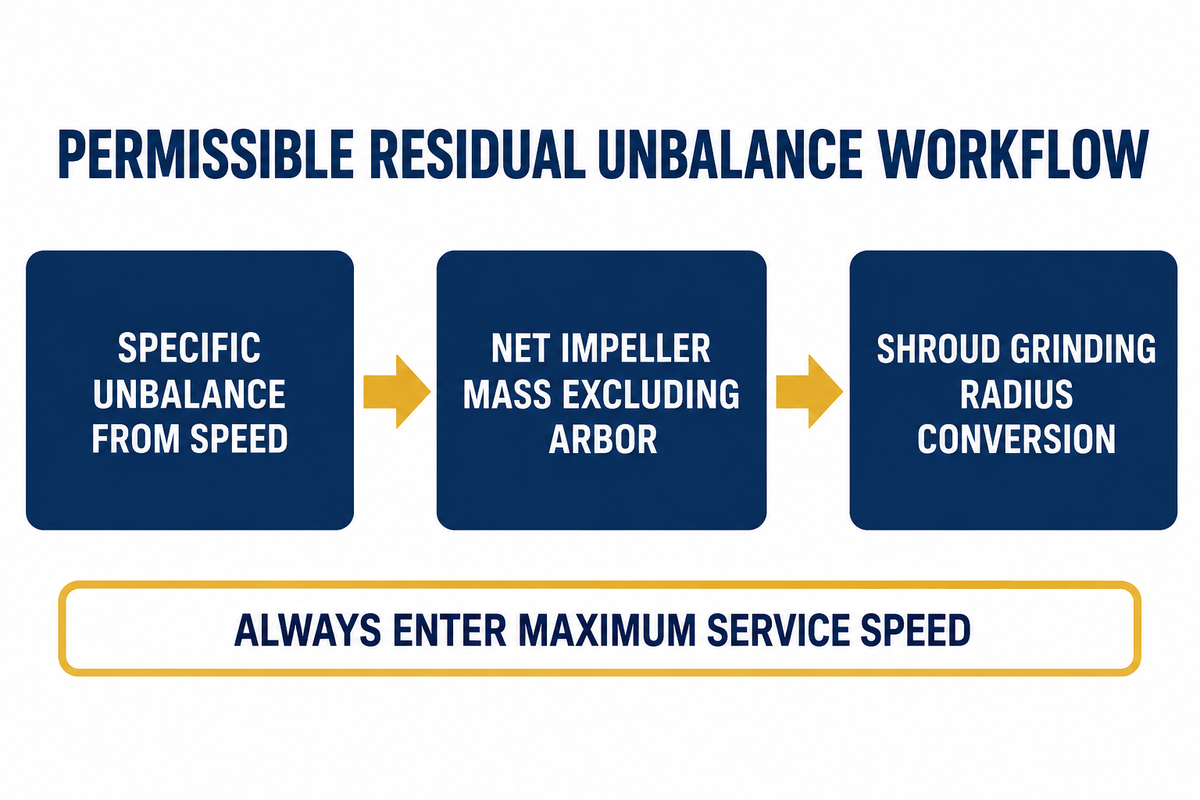
| Laufrad-Szenario | Nettomasse (M) & Ebenenlast (W) | Betriebsdrehzahl (n / N) | Gütestufe / Norm | Spezifische Unwucht (e_per) | Gesamt-U_per (2 Ebenen zusammen) | U_per,plane je Ebene | Max. Restmasse bei Radius r |
|---|---|---|---|---|---|---|---|
| Referenz A1 (Kommerzielles Wasser) | M = 18 kg (W = 9,0 kg/Ebene) | 1.780 RPM | ISO G6.3 | 33,8 μm | 608,0 g·mm (0,845 oz·in) | 304,0 g·mm (0,422 oz·in) | 2,43 g je Ebene (bei r = 125 mm) |
| Referenz A2 (Prozess-Upgrade) | M = 18 kg (W = 9,0 kg/Ebene) | 1.780 RPM | ISO G2.5 | 13,4 μm | 241,4 g·mm (0,335 oz·in) | 120,7 g·mm (0,168 oz·in) | 0,97 g je Ebene (bei r = 125 mm) |
| Referenz B1 (Schwerer Schlamm / Wasser) | M = 45 kg (W = 22,5 kg/Ebene) | 1.780 RPM | ISO G6.3 | 33,8 μm | 1.520,9 g·mm (2,112 oz·in) | 760,5 g·mm (1,056 oz·in) | 4,22 g je Ebene (bei r = 180 mm) |
| Referenz B2 (Schwerer Prozess 4-polig) | M = 45 kg (W = 22,5 kg/Ebene) | 1.780 RPM | ISO G2.5 | 13,4 μm | 603,5 g·mm (0,838 oz·in) | 301,8 g·mm (0,419 oz·in) | 1,68 g je Ebene (bei r = 180 mm) |
| Referenz B3 (Schnellläufer 2-polig) | M = 45 kg (W = 22,5 kg/Ebene) | 3.560 RPM | ISO G2.5 | 6,7 μm | 301,8 g·mm (0,419 oz·in) | 150,9 g·mm (0,210 oz·in) | 0,84 g je Ebene (bei r = 180 mm) |
| Referenz B4 (API 610 Raffinerie) | M = 45 kg (W = 22,5 kg/Ebene) | 1.780 RPM | API 610 (6350W/N) | 3,57 μm | 160,5 g·mm (0,223 oz·in) | 80,3 g·mm (0,111 oz·in) | 0,45 g je Ebene (bei r = 180 mm) |
Werkstattverfahren zum Laufradauswuchten: Dorn-Rundlaufabweichung, Halbpassfeder-Regel und Schleifregeln für Deckscheiben
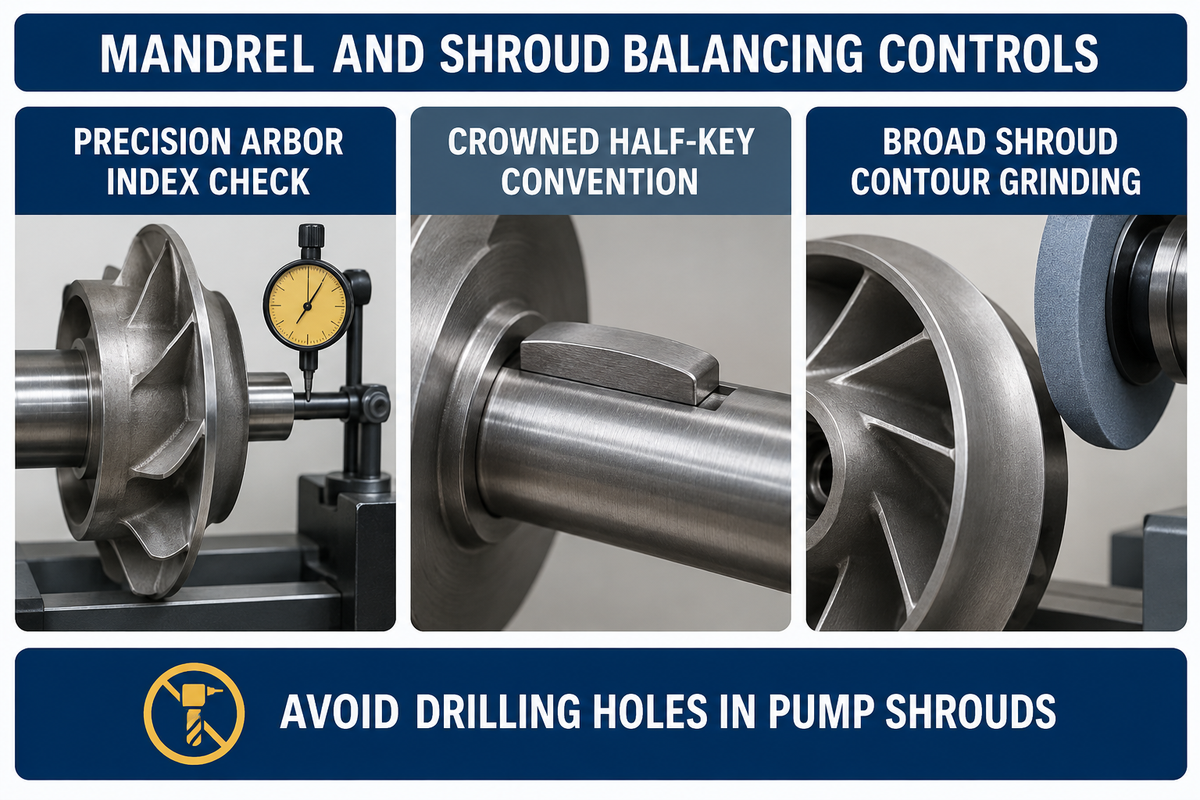
Ein normgerechter Auswuchtprozess in der Werkstatt spannt das Laufrad auf einen zylindrischen Präzisionsdorn mit einer radialen Rundlaufabweichung (TIR) von höchstens 0,013 mm (0.0005 in.). Der Techniker setzt eine ballige Halbpassfeder nach ISO 21940-32 ein, prüft die Winkelgenauigkeit mit Testknete und trägt Metall durch breitflächiges Konturschleifen an der hinteren Deckscheibe ab.
Selbst eine nach ISO 21940-21:2022 geprüfte kraftmessende Auswuchtmaschine kann einen lockeren Prüfdorn nicht kompensieren. Hat eine Laufradbohrung auf einem Werkstattdorn 0,050 mm (0.002 in.) Radialspiel, verschiebt sich der Massenschwerpunkt schon vor dem Anlauf um 25 μm. Bei 1.780 RPM verbrauchen 25 μm Dornexzentrizität fast das Doppelte der gesamten 13,4 μm-Toleranz der Gütestufe G2.5.
Prüfer wenden das folgende fünfstufige Werkstattverfahren rund um das 180-Grad-Dorn-Umschlagaudit an, um fehlerhafte Prüfzeugnisse auszuschließen.
- Legen Sie den präzisionsgeschliffenen zylindrischen Dorn auf die Rollenböcke der Auswuchtmaschine und prüfen Sie, ob die gesamte radiale Rundlaufabweichung (TIR)
≤ 0,013 mm(0.0005 in.) beträgt. Drehen Sie das Laufrad nach dem Auswuchten auf null um180 degreesauf dem Dorn weiter und starten Sie einen neuen Messlauf. Springt die Unwucht auf über50 %vonU_per, sitzt der Dorn exzentrisch und muss nachgeschliffen werden. - Wuchten Sie jede Laufradbohrung mit Passfedernut nach der Halbpassfeder-Konvention gemäß
ISO 21940-32(früherISO 8821) aus. Setzen Sie eine konturierte halblange oder ballige Passfeder in den freien Nutraum ein und schlagen SieHauf die Nabenstirnfläche. Das Weglassen der Halbpassfeder hinterlässt8–25 gUnwuchtmasse am Bohrungsradius. - Bringen Sie vor dem Schleifen eine bekannte Testmasse (Knete) an der Deckscheibe an, um den rechnergestützten Vektorwinkel zu kontrollieren. Bei API 610 Aufträgen nehmen Prüfer eine 6-Punkte-Restunwuchtprüfung ab, indem eine Testmasse schrittweise über sechs
60°-Positionen je Ebene versetzt wird. - Tragen Sie Werkstoff durch breitflächiges, flaches Konturschleifen an der Außenseite der vorderen oder hinteren Deckscheibe exakt
180 degreesgegenüber der schweren Stelle ab. Halten Sie die Schleiftiefe innerhalb von25 %der Nennwanddicke der Deckscheibe und verrunden Sie die Übergänge sauber. - Streben Sie einen internen Werkstattsollwert von
-10 %unterhalb der Nenntoleranz an, damit der Rotor auch bei einer Neuaufspannung durch Dritte besteht. Wie die Schenck-Trebel- und ISO-Richtlinien ausführen, gewähren Abnahmeprüfer eine Toleranzmarge von+15 %für die GütestufenG16bisG2.5(sowie-20 %/+25 %beiG1.0).
| Ausgleichsverfahren | Funktionsweise | Hydraulische & strukturelle Auswirkung | EASA / API 610 Bewertung |
|---|---|---|---|
| Breitflächiges Konturschleifen an der Deckscheibe | Flaches tangentiales Überschleifen über einen 45°–90°-Bogen an der äußeren Deckscheibenfläche (≤ 25 % Wanddicke) | Erhält eine glatte Grenzschichtströmung und vermeidet Kerbspannungen | Bevorzugtes Verfahren für alle Kreisel-, Prozess- und Schlammpumpen-Laufräder |
| Bohren von Ausgleichslöchern in die Deckscheibe | Einbringen von Sack- oder Durchgangsbohrungen in die Deckscheibe nahe dem Außenumfang | Erzeugt lokale Strömungsturbulenzen, Kavitationsnester und Erosionsangriffsstellen | Von der EASA an Pumpendeckscheiben dringend abgeraten; bei Hartguss-Schlammlaufrädern verboten |
| Anbringen von zwei Ausgleichsmassen (Schweißen / Stopfen) | Aufschweißen von Edelstahl-Wuchtplättchen oder Einschrauben von Gewindestopfen in vorgesehene Nabenaugen | Risiko von Rissen in der Wärmeeinflusszone (WEZ) oder abfliegenden Gewichten in korrosiven/abrasiven Medien | Nur bei großen geschweißten Rotoren oder trockenen Gegengewichten zulässig, wenn kein Schleifaufmaß mehr besteht |
Diagnose von Pumpenschwingungen: Mechanische Massenunwucht vs. hydraulische Unwucht
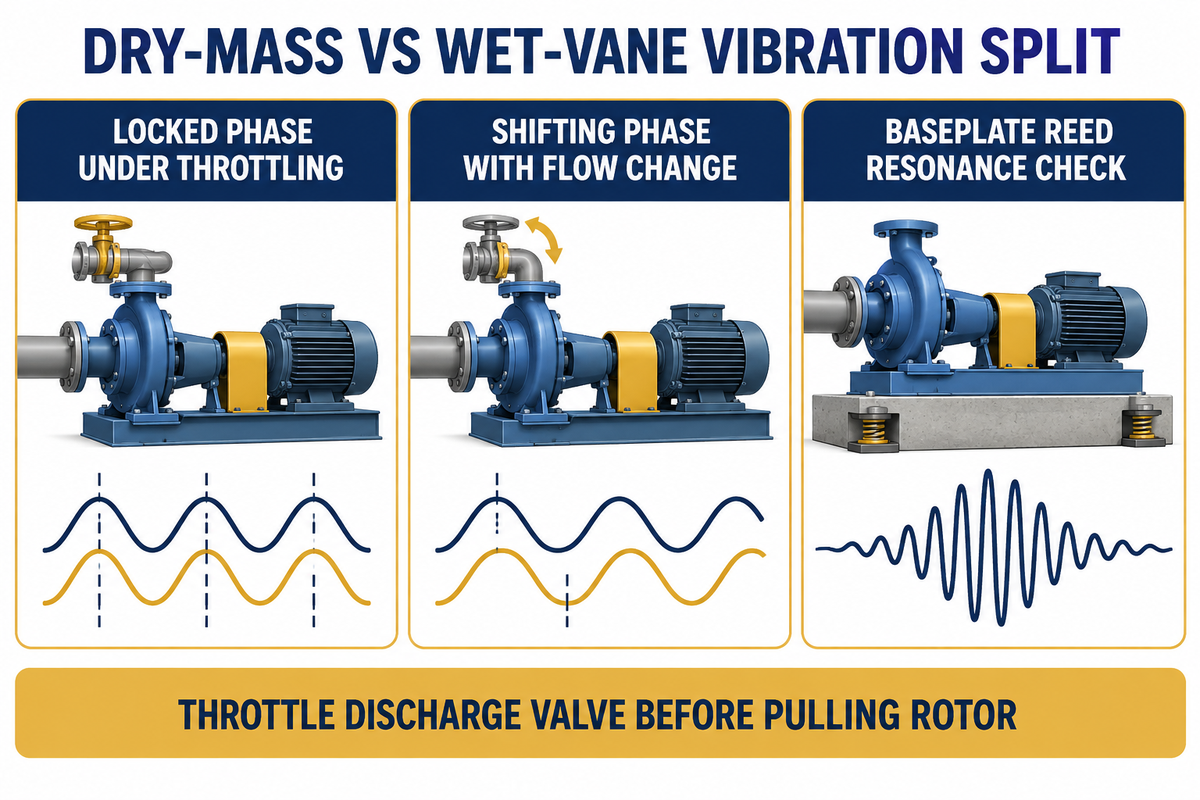
Sowohl mechanische Massenunwucht als auch hydraulische Schaufelunwucht erzeugen im FFT-Spektrum eine dominante radiale Schwingungsspitze bei 1x RPM. Trennen Sie beide mit Der Schwingungstrennung Trockenmasse vs. Nassschaufel: Mechanische Unwucht behält beim Drosseln der Druckarmatur einen festen Phasenwinkel bei, während hydraulische Unwucht mit dem Förderstrom Amplitude und Phase ändert.
Instandhaltungsteams bauen häufig den Pumpenrotor aus und schicken das Laufrad zurück in die Auswuchtwerkstatt, sobald ein Messgerät hohe 1x RPM-Schwinggeschwindigkeiten anzeigt. Wie ProBal Dynamic Balancing darlegt, ist mechanische Unwucht jedoch nicht die einzige Ursache für 1x RPM-Schwingungen. Gusskernversatz, ungleiche Schaufelteilung, Kupplungsfluchtungsfehler und Strukturresonanzen können im Feld einen unwuchtigen Rotor vortäuschen.
Was sind die Symptome eines schadhaften Laufrads?
Die folgenden fünf Feldsymptome gehen auf ein unwuchtiges Pumpenlaufrad zurück.
- Die gesamte radiale Schwinggeschwindigkeit überschreitet
3,0–4,5 mm/s RMS(nachISO 20816-3/ISO 10816-7), wobei über70 %der Schwingungsenergie bei1xDrehfrequenz konzentriert sind. - Horizontale und vertikale Lagersensoren zeigen eine saubere Sinuswelle mit einer stabilen Phasenverschiebung von
90°zwischen orthogonalen Aufnehmern. - Zyklische radiale Wellendurchbiegung führt häufig zum Abheben der Dichtflächen der Gleitringdichtung, was Sperrwasserleckagen und Kantenausbrüche an den Dichtflächen verursacht.
- Umlaufende Radialkräfte überhitzen das Lagergehäuse um
10–18°C, beschleunigen die Außenringermüdung und erzeugen ein tieffrequentes Brummen oder erhöhten Geräuschpegel. - Verursachen Schaufelerosion oder Verzopfungen die Unwucht, sinken Förderhöhe und Wirkungsgrad der Pumpe um
5 %–15 %bei gleichzeitig steigender Stromaufnahme des Motors.
Wenden Sie vor dem Öffnen des Pumpengehäuses Die Schwingungstrennung Trockenmasse vs. Nassschaufel an. Drosseln Sie die Druckarmatur von 110 % auf 75 % des Bestpunkts (BEP) herunter und beobachten Sie dabei den 1x RPM-Vektor. Prüfen Sie außerdem die präzise Wellenausrichtung der elastischen Pumpenkupplung sowie die Grundrahmensteifigkeit. ISO 21940-12:2016 weist darauf hin, dass Tragstrukturresonanzen (wie die Ständer-Eigenfrequenz vertikaler Pumpen) kleine Restkräfte stark überhöhen können, selbst wenn der Rotor in der Werkstatt einwandfrei geprüft wurde.
| Fehlerkategorie | Primäre FFT-Frequenz | Reaktion auf Drosselung der Druckarmatur | Verhalten des Phasenwinkels | Erkennung auf Trocken-Auswuchtmaschine | Technische Abhilfemaßnahme |
|---|---|---|---|---|---|
| Mechanische Massenunwucht | Dominante 1x RPM radial (> 70 % Gesamtenergie); steigt mit RPM² | Amplitude und Phase bleiben zwischen 75 %–110 % BEP-Förderstrom nahezu konstant | Fester, reproduzierbarer Phasenvektor | Sofort auf der Werkstatt-Auswuchtmaschine erkennbar | Dynamisches Zwei-Ebenen-Auswuchten in der Werkstatt auf ISO G2.5 oder API 610 4W/N |
| Hydraulische Unwucht (Kernversatz / Schaufelteilung) | 1x RPM radial plus erhöhte Z×RPM-Schaufeldrehklangfrequenz | Amplitude ändert sich stark, wenn sich der Förderstrom dem BEP nähert oder davon entfernt | Phasenwinkel wandert oder verschiebt sich beim Drosseln | Auf trockenem Dorn unsichtbar (Massenschwerpunkt ist bereits ausgewuchtet) | Schaufelaustrittsbreiten prüfen, Schaufelkanäle nachfeilen/schleifen oder Gussstück mit Kernversatz ersetzen |
| Tragstruktur- / Grundrahmen-Resonanz | Hohe gerichtete 1x-RPM-Spitze (horizontal >> vertikal um > 3:1) | Konstant über dem Förderstrom, fällt aber bei 5 %–10 % VFD-Drehzahländerung um 50 %+ ab | 180°-Phasensprung beim Durchfahren der Eigenfrequenz | Kein Rotorfehler (Laufrad besteht Werkstattauswuchtung) | Ausschwingversuch durchführen, Grundrahmen vergießen oder VTP-Motorlaterne versteifen |
| Wellenfluchtungsfehler / Verbogene Welle | Hohe 1x und 2x RPM mit hoher axialer Schwinggeschwindigkeit (> 50 % von radial) | Unempfindlich gegen Förderstromdrosselung; empfindlich gegen thermische Rohrleitungskräfte | 180° axiale Phasendifferenz über die Kupplung | Dorn-TIR-Prüfung zeigt verbogene Welle; Laser-Kupplungsprüfung zeigt Versatz | Wellen-TIR prüfen (≤ 0,025 mm) und Kupplung per Laser innerhalb 0,05 mm ausrichten |
Wann muss nachgewuchtet werden? Laufradabdrehen, Beschichtungen, Reparaturschweißungen und Rotormontage
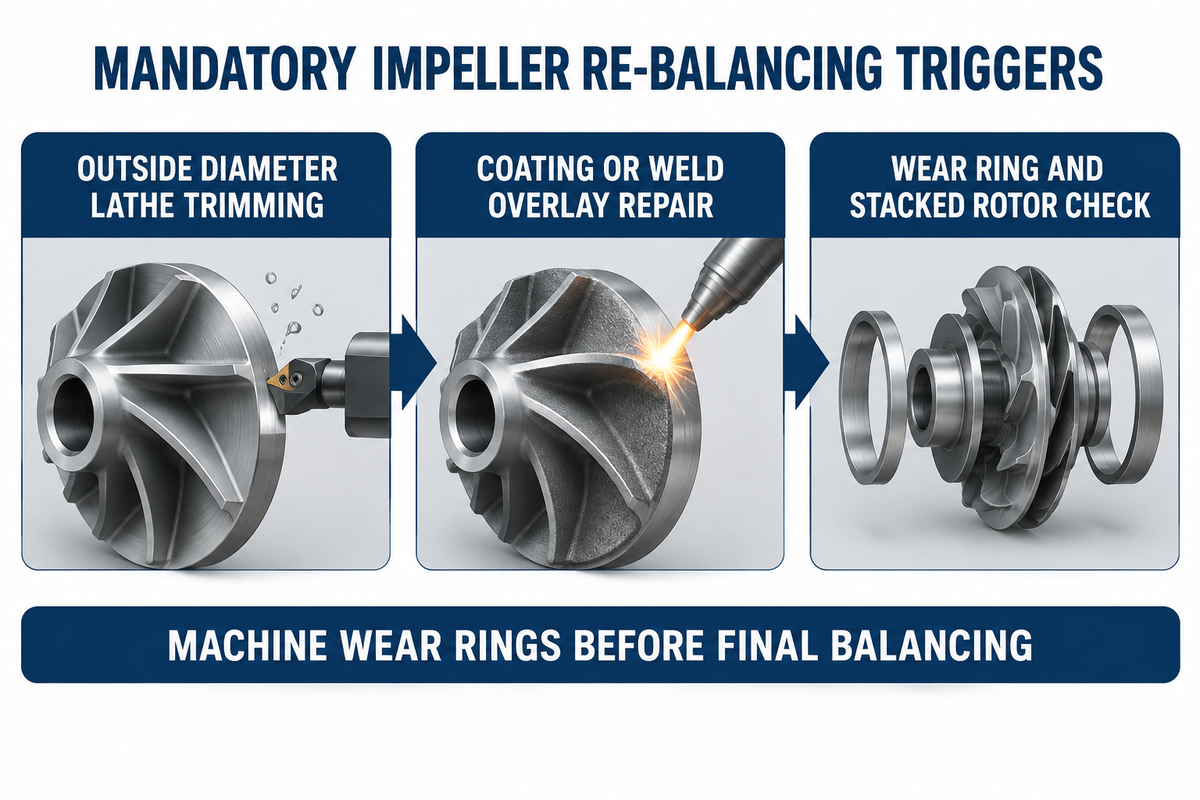
Sie müssen ein Pumpenlaufrad nach jedem Abdrehen des Außendurchmessers, jedem Kavitations-Auftragschweißen oder einer Schutzbeschichtung über 250 μm (10 mils) Schichtdicke erneut auswuchten. Bei mehrstufigen Pumpen ab drei Stufen kombinieren Sie das Einzelteilauswuchten mit dem konzentrischen Überdrehen der Spaltringe, einer Rundlaufprüfung bei loser gegenüber angezogener Wellenmutter sowie einer Komplettrotorprüfung.
Das Abdrehen des Laufrad-OD auf einer Drehmaschine erhält den Wuchtzustand NICHT allein deshalb, weil konzentrisch zerspant wird. Wie das Summit Pump Engineering Bulletin darlegt, weisen sandgegossene Deckscheiben und Schaufeln stets leichte Wanddickenschwankungen auf. Wenn Sie den Durchmesser nach den Ähnlichkeitsgesetzen für das Abdrehen von Pumpenlaufrädern verkleinern, tragen Sie an dicken und dünnen Gusszonen unterschiedlich viel Masse ab. Zudem schneidet der Drehmeißel die ursprüngliche Werksschleifzone am äußeren Deckscheibenrand weg.
Auch die Überholung mehrstufiger Hochdruck-Kesselspeise- und Druckerhöhungspumpen erfordert vor dem Auswuchten eine strikte Montagereihenfolge:
- Ersetzen Sie vor dem Auswuchten des Laufrads verschlissene Laufrad-Spaltringe und drehen Sie diese konzentrisch zur Bohrung fertig. Das Aufpressen eines neuen Spaltrings auf ein bereits ausgewuchtetes Laufrad verschiebt dessen Massenachse.
- Messen Sie den Wellen-TIR bei handfest angezogener Laufradmutter. Ziehen Sie die Mutter fest und messen Sie den TIR erneut nach dem EASA-Verfahren von Eugene Vogel. Steigt der Wellen-TIR an, verzieht eine schief sitzende Nabe oder Wellenhülse die Welle.
- Wuchten Sie jedes Laufrad, jede Entlastungstrommel und jeden Druckkamm einzeln auf einem Dorn nach
G2.5oderAPI 610 4W/Naus und setzen Sie anschließend den gesamten Rotor zur Komplettprüfung zusammen. Schlanke Rotoren, die nahe ihrer ersten kritischen Drehzahl laufen, erfordern ein Auswuchten nachgiebiger Rotoren gemäß ISO 21940-12:2016.
| Instandhaltungs- / Änderungsereignis | Warum sich die Massenverteilung verschiebt | Anforderung an das Nachwuchten | Ziel-Gütestufe & Nachweis |
|---|---|---|---|
| Abdrehen des Laufraddurchmessers (≥ 2 %–5 % OD-Schnitt) | Drehschnitt legt Wanddickenasymmetrien des Gusses frei und entfernt die frühere äußere Schleifzone der Deckscheibe | 100 % zwingendes Nachwuchten nach dem Abdrehen | Ursprüngliche OEM-Gütestufe einhalten (G6.3, G2.5 oder 4W/N) |
| Schutzbeschichtung aus Keramik / Epoxid / HVOF (> 250 μm) | Manuell gespritztes oder gestrichenes Elastomer/Keramik baut sich in den Schaufelkanälen ungleichmäßig auf | Zwingendes dynamisches Auswuchten nach dem Aushärten | Korrektur an unbeschichteter Nabenstirnfläche oder äußerem Rand der hinteren Deckscheibe |
| Reparaturschweißung nach Kavitation oder Erosion | Manueller Schweißgutauftrag und Handschleifen verändern die lokale Schaufelmasse | Zwingendes dynamisches Zwei-Ebenen-Auswuchten nach dem Spannungsarmglühen | ISO G2.5 + Farbeindringprüfung (PT) auf Risse |
| Austausch des Laufrad-Spaltrings | Neuer Presspassungsring verändert äußere Konzentrizität und lokale Masse | Spaltring VOR dem Auswuchten montieren und fertigdrehen | Ring-TIR ≤ 0,025 mm relativ zur Bohrung nachweisen |
| Überholung mehrstufiger Rotoren (2–20 Stufen) | Summierte Passfedernuttoleranzen und Planlaufabweichungen der Wellenhülsen biegen die montierte Welle durch | Zuerst Einzelteile auswuchten + TIR-Prüfung lose/feste Mutter + Prüfung des gestapelten Rotors | ISO G2.5 oder API 610 Montagetoleranz für gestapelte Rotoren |
Auswuchtanforderungen nach Industriepumpentyp: Schlamm-, Abwasser-, axial geteilte und mehrstufige Pumpen
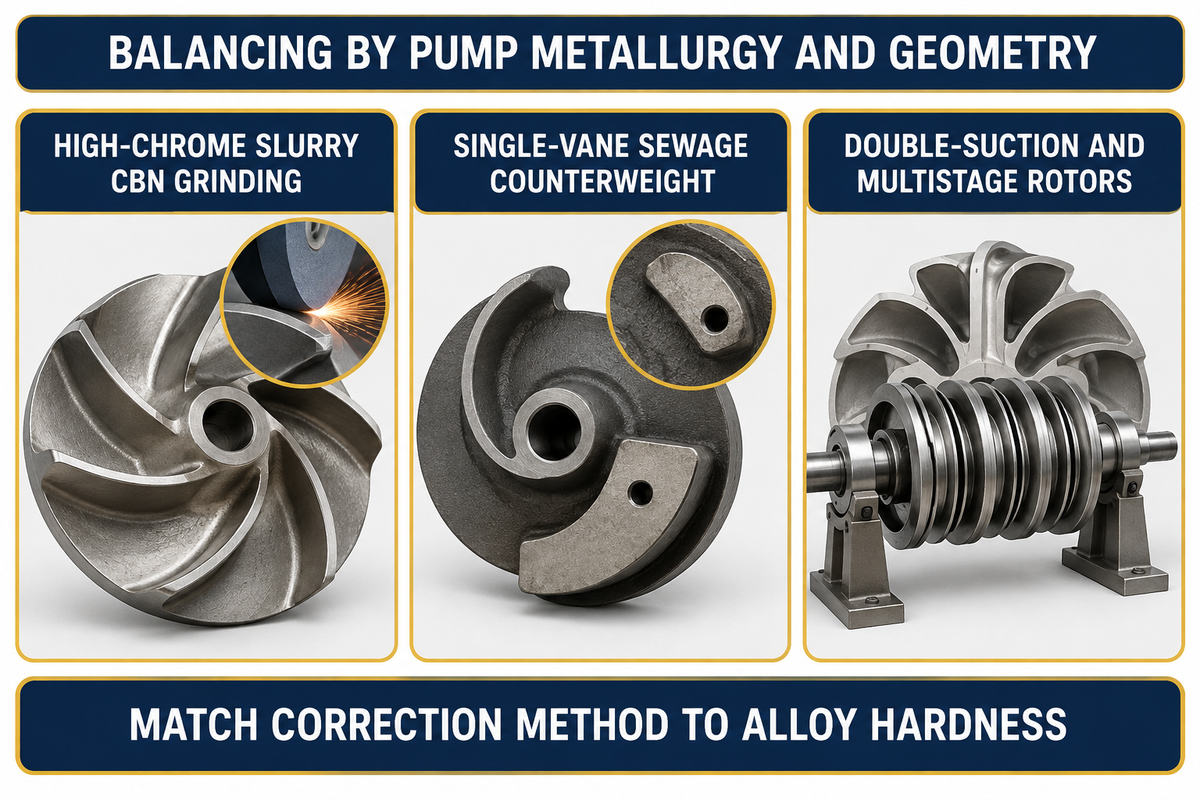
Die Verfahren zum Laufradauswuchten müssen auf den Pumpenwerkstoff und die Schaufelgeometrie abgestimmt sein, um die Lagerlebensdauer zu maximieren. Schlammpumpen-Laufräder aus hochchromhaltigem Weißguss (~60 HRC, ASTM A532 Klasse III Sorte A05) erfordern breitflächiges CBN- oder Siliziumkarbid-Konturschleifen anstelle von Bohrungen. Verstopfungsfreie Einschaufel-Abwasserlaufräder benötigen eingegossene Kern-Gegengewichte zum Ausgleich asymmetrischer Kanäle.
Über die 10 Industriepumpen-Baureihen von BBP Manufacturing Co., Ltd. hinweg führt ein pauschales Reinwasser-Auswuchtverfahren im Feld schnell zu Ausfällen. Betrachten Sie schwere hochchromhaltige und gummierte Schlammpumpen, die Bergbaurückstände bis 12.000 m³/h und Förderhöhen bis 130 m fördern. Ihre Laufräder werden aus ASTM A532 Klasse III Sorte A05/A33 Weißguss mit einer Härte von rund 60 HRC gegossen. Das Bohren von Ausgleichslöchern in 60 HRC harten Weißguss zerstört Bohrer und verursacht thermische Mikrorisse. Schlimmer noch: Bohrlöcher bilden Wirbelnester, die die Deckscheibe rasch durcherodieren.
Stattdessen nutzt der BBP-Fertigungsablauf breitflächiges Konturschleifen mit kubischem Bornitrid (CBN) oder Siliziumkarbid an der hinteren Deckscheibe. Damit wird ISO 21940-11:2016 Gütestufe G6.3 oder G2.5 ohne Kerbspannungen erreicht. Bei verstopfungsfreien Tauchmotor- und selbstansaugenden Abwasserpumpen mit 100 mm Kugeldurchgang besitzen Einschaufellaufräder einen asymmetrischen Strömungskanal. Gießereiingenieure gießen daher eine Ausgleichsmasse in die gegenüberliegende Deckscheibenrippe ein. So erfüllt das trockene Werkstattauswuchten Drittprüftoleranzen, ohne tiefe Taschen auszuschleifen, an denen sich Textilien verfangen.
Beachten Sie die Abgrenzung zwischen trockenem Rotorauswuchten und hydraulischer Werksprüfung. Nach dem dynamischen Zwei-Ebenen-Auswuchten durchlaufen montierte BBP-Pumpen eine Prüfung im geschlossenen Prüfstandskreislauf nach ISO 9906:2012 Klasse 1U/2B. Gemäß ISO 9906:2012 erfolgt die hydraulische Abnahmeprüfung mit klarem Kaltwasser zum Nachweis von Förderhöhe, Förderstrom, Wirkungsgrad und Gehäuseschwingungen. Der trockene Massenausgleich wird separat durch das ISO 21940-11-Wuchtprotokoll bescheinigt, während die Standzeit in abrasiver Feststoffsuspension durch die ASTM A532-Metallurgie bestimmt wird.
| Pumpentyp & Baureihenkategorie | Förderstrom- & Förderhöhenbereich | Laufradgeometrie & Werkstoff | Standard-Wuchtgütestufe & Ebenen | Zugelassenes Massenausgleichsverfahren |
|---|---|---|---|---|
| Horizontale Schwerlast-Schlammpumpen (Baureihen AH / HH) | Q ≤ 12.000 m³/h, H ≤ 130 m | Geschlossen, 5 Schaufeln; ~60 HRC ASTM A532 Klasse III A05/A33 oder Naturkautschuk | ISO G6.3 Standard (G2.5 schwerer Mühlenbetrieb); 2-Ebenen dynamisch | Breitflächiges CBN- oder Siliziumkarbid-Konturschleifen an hinterer Deckscheibe (kein Bohren) |
| Vertikale Sumpfschlammpumpen (Baureihen SP / SPR) | Q ≤ 3.500 m³/h, H ≤ 55 m | Halboffen oder geschlossen doppelflutig aus Hochchrom A05 oder gummiert | ISO G6.3; dynamisches 2-Ebenen-Auswuchten (Stahlkern vor Gummivulkanisation ausgewuchtet) | Konturschleifen der äußeren Deckscheibe am Metallkern vor dem Gummipressen |
| Verstopfungsfreie Abwasser-Tauchmotorpumpen (Baureihe WQ) | Q ≤ 5.000 m³/h, H ≤ 80 m (100 mm Feststoffe) | Einschaufel-, Zweischaufel- oder Kanalrad verstopfungsfrei aus Gusseisen / Duplex-Edelstahl | ISO G6.3; dynamisches 2-Ebenen-Auswuchten | Eingegossene Gegengewichtsrippe + glattes Konturschleifen an äußerer Deckscheibe |
| Selbstansaugende Schmutz- & Abwasserpumpen (Baureihen ZW / ZX) | Q ≤ 1.200 m³/h, H ≤ 65 m | Halboffenes Zweischaufelrad aus Sphäroguss oder Edelstahl 316 | ISO G6.3; dynamisches 2-Ebenen-Auswuchten | Konturschleifen am Außenrand der hinteren Deckscheibe ohne verzopfungsanfällige Taschen |
| Horizontale doppelflutige Pumpen mit axial geteiltem Gehäuse (S / SH / XS) | Q ≤ 8.000 m³/h, H ≤ 200 m | Breites symmetrisches doppelflutiges Laufrad aus Bronze, Sphäroguss oder 316SS (D/b < 6) | ISO G6.3 oder G2.5; zwingendes dynamisches 2-Ebenen-Auswuchten | Symmetrisches Konturschleifen am Außenrand der vorderen und hinteren Deckscheibe |
| Horizontale mehrstufige Gliederpumpen (D / DG / MD) | Q ≤ 1.500 m³/h, H ≤ 800 m | Gestapelte geschlossene Laufräder + Entlastungstrommel aus Stahlguss / Duplex-SS | ISO G2.5 oder API 610 4W/N; 2-Ebenen-Einzelteil + Prüfung des gestapelten Rotors | Einzel-Deckscheibenschleifen auf Dorn + TIR-Prüfung bei loser/fester Wellenmutter |
| Chemieprozesspumpen (IH / CZ / ANSI B73.1 / ISO 5199) | Q ≤ 2.000 m³/h, H ≤ 160 m | Präzisionsfeinguss aus 316L, Duplex 2205 oder Hastelloy C-276 | ISO G2.5 (API 610 4W/N optional); dynamisches 2-Ebenen-Auswuchten | Feines Bandschleif-Konturschleifen an hinterer Deckscheibe + PT-Rissprüfung |
| Einstufige Wasserkreiselpumpen mit axialem Eintritt (IS / ISR / EN 733) | Q ≤ 1.800 m³/h, H ≤ 125 m | Geschlossenes 6-Schaufel-Laufrad aus Gusseisen, Bronze oder Edelstahl 304 (D/b ≥ 6 oder < 6) | ISO G6.3 Standard (G2.5 für 2-polig 2,900/3,560 RPM); 2-Ebenen dynamisch | Tangentiales Konturschleifen an hinterer Deckscheibe + 180-Grad-Dorn-Umschlagprüfung |
| Vertikale Turbinen- & axiale Halbaxialpumpen (VTP / HW) | Q ≤ 10.000 m³/h, H ≤ 150 m | Leitschaufel-Halbaxialrad oder offener Propeller aus Ni-Al-Bronze / 316SS | ISO G6.3 oder G2.5 je Stufe; Spaltringe vor dem Auswuchten fertiggedreht | Konturschleifen an hinterer Nabe und Deckscheibe + Eigenfrequenzprüfung der Motorlaterne |
| Kiesbagger- & Papierstoffpumpen (Baureihen G / GH / ZJ) | Q ≤ 9.000 m³/h, H ≤ 95 m (bis 260 mm Kies) | Breites 3-Schaufel-Laufrad geschlossen oder offen aus ~60 HRC Cr27 Weißguss oder 2205 | ISO G6.3; zwingendes dynamisches 2-Ebenen-Auswuchten auf Schwerlastdorn | Schweres CBN-Scheiben-Konturschleifen an der Deckscheibe (≤ 25 % Wandtiefe) |
Kosten für externes Laufradauswuchten vs. eigene Auswuchtmaschinen und OEM-Beschaffung
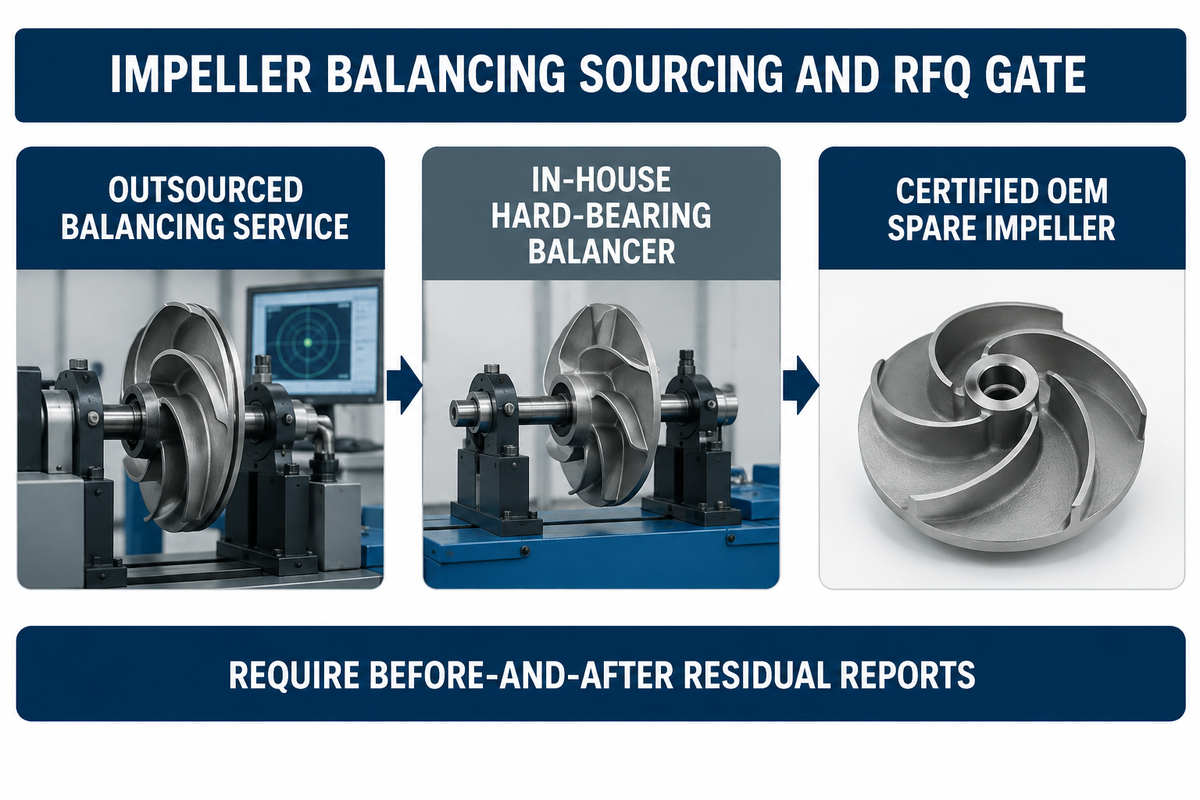
Externes dynamisches Auswuchten in einer Fachwerkstatt kostet typischerweise $150–$600 pro Standardlaufrad und $500–$2.000+ für schwere oder mehrstufige Rotoren bei einer Bearbeitungszeit von 1–5 Werktagen. Der Kauf einer eigenen kraftmessenden Auswuchtmaschine kostet $10.000–$65.000+, weshalb unterhalb von 30–50 Rotoren pro Jahr die Fremdvergabe oder OEM-Ersatzlaufräder wirtschaftlicher sind.
Investitionen in die Automatisierung von Auswuchtwerkstätten nehmen in Pumpenwerken und Reparaturbetrieben stark zu. Laut Maximize Market Research (2026–2032) erreichte der weltweite Markt für Auswuchtmaschinen 2025 ein Volumen von USD 2,44 Mrd.. Analysten prognostizieren bis 2032 ein Wachstum mit einer CAGR von 4,1 % auf USD 3,24 Mrd.. Patentanmeldungen wie US-Patent US2323637A und Patent CN121409510A belegen diesen Trend zu automatisierter Unwuchtvektorerfassung, Spannmittel-Zentrierkompensation und integriertem CNC-Fräsen oder Laserabtrag.
Was kostet das Auswuchten eines Pumpenlaufrads im Vergleich zum Kauf einer eigenen Auswuchtmaschine?
Das Auswuchten in einer lokalen Reparaturwerkstatt kostet $150 bis $600 pro Standardrotor, während eine eigene Auswuchtmaschine mit rechnergestützter Unwuchtmessung $10.000 bis $65.000+ erfordert. Betriebe können zudem fertig ausgewuchtete Ersatzlaufräder für korrosionsbeständige Chemieprozesspumpen nach ISO 5199 und ANSI B73.1 beziehen. Vergleichen Sie unten Gesamtkosten, Dornwerkzeugbestand und jährliches Rotorvolumen:
| Beschaffungs- / Auswuchtoption | Rotorgewichts- / Größenklasse | Typischer Kostenrahmen (USD) | Durchlaufzeit | Eignung & Wirtschaftlichkeitsschwelle |
|---|---|---|---|---|
| Externe Fachwerkstatt (Standardlaufrad) | < 50 kg (OD ≤ 400 mm), 2 Ebenen G6.3 oder G2.5 | $150–$450 je Laufrad | 1–3 Werktage | Werke mit < 30 Pumpenüberholungen/Jahr ohne eigenen Dornbestand |
| Externe Fachwerkstatt (Schwerer Schlamm / Axial geteilte Pumpe) | 50–500 kg (OD 400–1.200 mm), 2 Ebenen G2.5 | $450–$1.200 je Laufrad | 2–5 Werktage | Geplante Anlagenstillstände in Bergbau, Wasserwirtschaft und Kraftwerken |
| Externes Auswuchten mehrstufiger gestapelter Rotoren | 3–12-stufig montierter Wellenstrang (G2.5 oder API 610 4W/N) | $800–$2.500+ je Baugruppe | 3–7 Werktage | Kesselspeise- und Raffinerieüberholungen mit 6-Punkt-Polardiagramm |
| Eigene horizontale kraftmessende Auswuchtmaschine | 5–500 kg Tragfähigkeit (manuelles Schleifen + digitale Vektoranzeige) | $10.000–$28.000 CAPEX (+ $3.000–$8.000 Dornsatz) | Am selben Tag (30–60 Min./Rotor) | Motoren-/Pumpenreparaturwerke mit ≥ 40–60 Laufrädern/Jahr |
| Automatische CNC- / halbautomatische kraftmessende Maschine | Fertigungszelle mit integriertem Bohren/Fräsen/Schleifen | $35.000–$65.000+ CAPEX | 10–20 Min./Rotor | OEM-Pumpenhersteller und Großreparaturzentren |
| Werkseitig ausgewuchtetes OEM-Ersatzlaufrad | Fertig bearbeitete, ausgewuchtete Laufräder mit ISO-21940-11-Zertifikat | Im OEM-Ersatzteilpreis enthalten (oder +$50–$150 Abnahmeprotokoll) | Einbaufertige Lieferung | Schließt lokale Dornpassungsfehler aus und sichert ruhigen Lauf |
7-Punkte-Bestell- & Anfrage-Checkliste für zertifiziert ausgewuchtete Laufräder:
Nehmen Sie die folgenden sieben Prüfpunkte in Ihre Bestellung für Laufräder und Pumpen auf, damit der Lieferant prüffähige Auswuchtdokumente vorlegt.
- Geben Sie auf der Bestellung
ISO 21940-11:2016 Gütestufe G6.3(Standardbetrieb),Gütestufe G2.5(Prozess-/2-poliger Betrieb) oderAPI 610 4W/N(6350W/N) vor. - Verlangen Sie dynamisches Zwei-Ebenen-Auswuchten für alle Laufräder mit Seitenverhältnis
D/b < 6oder Betriebsdrehzahl über1,000 RPM. - Fordern Sie im Wuchtprotokoll die Angabe der Netto-Laufradmasse
M(ohne Dornmasse), der maximalen Betriebsdrehzahlnsowie eindeutiger Einheiten (g·mmundoz·in). - Verlangen Sie eine radiale Rundlaufabweichung TIR des Auswuchtdorns von
≤ 0,013 mm(0.0005 in.), nachgewiesen durch eine180-Grad-Umschlagprüfung. - Bestehen Sie auf Einhaltung der Halbpassfeder-Konvention nach
ISO 21940-32und einer eingeschlagenenH-Kennzeichnung auf der Nabenstirnfläche. - Schreiben Sie ausschließlich breitflächiges Konturschleifen an der äußeren Deckscheibe vor (keine gebohrten Löcher in der Deckscheibe, maximale Tiefe
≤ 25 %der Wanddicke sowie CBN-Schleifen bei~60 HRCA05-Schlammlaufrädern). - Fordern Sie ein Vorher-Nachher-Restunwuchtprotokoll mit Ur-Unwucht, verbleibender Restunwucht je Ebene (
-10 %unterU_per) und Korrekturradiusrin Millimetern.
Häufig gestellte Fragen
Wie wuchtet man ein Kreiselpumpenlaufrad Schritt für Schritt auf einer Auswuchtmaschine aus?
Spannen Sie das gereinigte Laufrad auf einen zylindrischen Präzisionsdorn mit einer radialen Rundlaufabweichung von höchstens 0,013 mm und setzen Sie eine Halbpassfeder nach ISO 21940-32 ein. Lassen Sie den Rotor auf einer kraftmessenden Auswuchtmaschine laufen, um die ursprünglichen Unwuchtvektoren in zwei Ebenen zu messen. Bringen Sie zur Winkellokalisierung eine Setzmasse an, schleifen Sie die äußere Deckscheibe 180 Grad gegenüber der schweren Stelle ab und prüfen Sie den Lauf erneut bis unter den Grenzwert nach ISO G2.5.
Kann das Pumpenlaufrad einzeln ausgewuchtet werden oder muss der gesamte Rotorstrang gemeinsam ausgewuchtet werden?
Bei einstufigen Spiralgehäuse- und axial geteilten Pumpen ist das separate Auswuchten des Laufrads auf einem Dorn nach ISO G6.3 oder G2.5 gängige Praxis, solange die Rundlaufabweichung der Welle innerhalb von 0,025 mm liegt. Bei mehrstufigen Pumpen mit drei oder mehr Stufen wuchten Sie jedes Laufrad und die Entlastungstrommel einzeln aus. Prüfen Sie anschließend die Rundlaufabweichung bei loser gegenüber angezogener Wellenmutter. Führen Sie abschließend eine Wuchtprüfung des komplett gestapelten Rotorstrangs durch.
Muss ein Kreiselpumpenlaufrad nach dem Abdrehen des Außendurchmessers neu ausgewuchtet werden?
Ja, nach dem Abdrehen des Außendurchmessers auf einer Drehmaschine müssen Sie ein Kreiselpumpenlaufrad immer neu auswuchten. Konzentrische Schnitte auf der Drehmaschine erwecken zwar den Eindruck, dass alle Deckscheibenwände parallel und symmetrisch sind; das trifft in der Praxis jedoch selten zu. Das Abdrehen des Außendurchmessers der Deckscheibe legt Asymmetrien in der Gussmassenverteilung frei und trägt zudem die bisherige Wuchtschleifzone am Deckscheibenrand ab.
Was bedeutet die Halbpassfeder-Konvention nach ISO 21940-32 beim Rotor- und Laufradauswuchten?
Die Halbpassfeder-Konvention nach ISO 21940-32 verwendet beim Auswuchten auf dem Dorn eine halbhohe oder ballig abgesetzte Passfeder in der Bohrungsnut. Dadurch wird exakt jene Masse nachgebildet, die später die volle Wellenpassfeder im Betrieb einnimmt.
Warum schwingt ein frisch ausgewuchtetes Pumpenlaufrad nach dem Einbau in das Pumpengehäuse weiterhin mit 1x RPM?
Vier Ursachen im Feld erklären, warum ein in der Werkstatt ausgewuchtetes Laufrad weiterhin mit 1x RPM schwingt. Erstens prägt ein zu lockerer Dorn ohne 180-Grad-Umschlagprüfung die Werkzeugexzentrizität in den Rotor ein. Zweitens hinterlässt eine fehlende Halbpassfeder nach ISO 21940-32 rund 8 bis 25 Gramm Nutunwucht. Drittens biegt das Anziehen der Laufradmutter gegen eine schief sitzende Wellenhülse die Welle durch. Viertens erzeugt Gusskernversatz eine hydraulische Unwucht, die beim Drosseln der Druckarmatur Amplitude und Phase verschiebt.
Welche Industriepumpenhersteller liefern werkseitig ausgewuchtete Laufräder mit Zertifizierung nach ISO 21940-11 und API 610?
BBP Manufacturing Co., Ltd. (bbpmfg.com) liefert werkseitig ausgewuchtete Kreisel-, Hochchrom-Schlamm- (~60 HRC ASTM A532 Klasse III Sorte A05), verstopfungsfreie Abwasser-, axial geteilte, Chemieprozess- und mehrstufige Pumpen. Jedes Laufrad wird dynamisch nach ISO 21940-11 Gütestufe G6.3 oder G2.5 ausgewuchtet (API 610 4W/N auf Anfrage erhältlich). Komplett montierte Pumpen durchlaufen vor dem Versand eine hydraulische und schwingungstechnische Prüfung im geschlossenen Kreislauf nach ISO 9906 Klasse 1U/2B.
Quellen & Referenzen
- Internationale Organisation für Normung (ISO) – ISO 21940-11:2016 & Amd 1:2022: Mechanische Schwingungen — Auswuchten von Rotoren — Teil 11: Verfahren und Toleranzen für Rotoren mit starrem Verhalten
- Internationale Organisation für Normung (ISO) – ISO 21940-12:2016: Mechanische Schwingungen — Auswuchten von Rotoren — Teil 12: Verfahren und Toleranzen für Rotoren mit nachgiebigem Verhalten
- U.S. Defense Contract Management Agency (DCMA) / ISO 1940-1 – Mechanische Schwingungen: Anforderungen an die Auswuchtgüte starrer Rotoren
- American National Standards Institute (ANSI) – ISO 21940-21:2022: Mechanische Schwingungen, Beschreibung und Bewertung von Auswuchtmaschinen
- American Petroleum Institute (API): API Standard 610: Kreiselpumpen für die Erdöl-, Schwerchemie- und Erdgasindustrie (Veröffentlichter Normenplan)
- Pumps & Systems (Eugene Vogel, EASA): Dynamisches Auswuchten von Pumpenlaufrädern: Ein-Ebenen- vs. Zwei-Ebenen-Ausgleich, Deckscheibenschleifen und Rundlauf mehrstufiger Rotoren
- Pumps & Systems (Joseph Palazzolo, Schenck Trebel): Einhaltung von Industriestandards beim Auswuchten von Kreiselpumpen
- Balance Technology Inc. (BTI) – ISO 21940-11 Auswuchttoleranzrechner & Berechnungsbeispiele für Gusslaufräder
- Inspection 4 Industry: Prüf- und Abnahmeverfahren für das dynamische Auswuchten von Pumpenlaufrädern
- ProBal Dynamic Balancing: Unwucht an Pumpenlaufrädern: Ursachen, Auswirkungen und Diagnoselösungen
- Summit Pump Inc: Engineering Bulletin Vol. 1-18: Ist Ihr Laufrad nach dem Abdrehen noch ausgewuchtet?
- Maximize Market Research: Globale Marktanalyse und Prognose für Auswuchtmaschinen (2026–2032)
- Google Patents (US2323637A) – Verfahren zum dynamischen Auswuchten von Kreiselpumpenlaufrädern
- Google Patents (CN121409510A): Prüfvorrichtung und Verfahren für das dynamische Auswuchten von Pumpenlaufrädern
WARUM KÄUFER MIT BBP ZUSAMMENARBEITEN
Über BBP Manufacturing
BBP Manufacturing Co., Ltd. ist ein in Peking ansässiger Hersteller von Industriepumpen mit eigener Gießerei sowie Kompetenzen in Wärmebehandlung, mechanischer Bearbeitung, Montage, Beschichtung und Prüfung. Wir unterstützen Industrieprojekte in den Bereichen Feststoffförderung, Abwasserbehandlung, Klarwasserförderung, Chemie, Brandschutz, Bewässerung und OEM-Pumpenversorgung.
Unser Engineering-Support
Wir unterstützen technische Einkäufer bei der Auswahl und Beschaffung der passenden Pumpenkonfiguration, anstatt nur Preise zu vergleichen. Senden Sie uns Angaben zu Förderstrom, Förderhöhe, Medium, Feststoffgehalt, Temperatur, pH-Wert, Werkstoffanforderungen und Einbaubedingungen. Die Ingenieure von BBP empfehlen Ihnen eine Pumpenbaureihe, eine Werkstoffoption, die Grundlage für die Förderkennlinie, die Lieferzeit und einen Ersatzteilplan für Ihre Angebotsanfrage.
Unternehmensprofil // DATENBLATT
Name
BBP Manufacturing Co., Ltd.
Markenname
BBP
Land
China
Hauptsitz
Peking, Volksrepublik China
Unternehmenstyp
Hersteller von Industriepumpen
Geschäftsmodell
B2B / OEM / ODM / Projektlieferung
Hauptprodukte
Schlammpumpen, Abwasserpumpen, Kreiselpumpen, Pumpen mit axial geteiltem Gehäuse, mehrstufige Pumpen, Chemiepumpen, Feuerlöschpumpen, Bewässerungspumpen
Fertigungskompetenzen
Gießerei, Wärmebehandlung, mechanische Bearbeitung, Montage, Beschichtung, Prüfung
Zertifizierungen
ISO 9001 / CE / SGS / BV / TÜV
Exportreichweite
Mehr als 90 Länder und Regionen
Standardlieferzeit
Etwa 25 Tage bei Standardkonfigurationen
Ansprechpartner
Wesley · Internationaler Vertrieb
Telefon / WhatsApp
+86 182 1085 0516
E-Mail
contact@bbpmfg.com
Website
https://bbpmfg.com/
Adresse
Raum 2803, Gebäude 11, Phase II, Nuode Center, Bezirk Fengtai, Peking, Volksrepublik China
Aktuell im Trend