Póngase en contacto con BBP
Equilibrado de impulsores de bombas: equilibrio estático frente a dinámico, grados ISO y riesgo de vibración

Conclusiones clave de ingeniería para el equilibrado de impulsores:
- El equilibrado estático de impulsores en un solo plano funciona para impulsores estrechos tipo disco con relación diámetro-anchura
D/b ≥ 6(oL/D < 0.5) hasta1,000 RPMcuando el mecanizado controla el desequilibrio de par. Se recomienda el equilibrado dinámico en dos planos por encima de1,000 RPMo siempre queD/b < 6. - Según la norma
ISO 21940-11:2016(conAmd 1:2022, que sustituye a laISO 1940-1:2003), los impulsores comerciales de agua, aguas residuales y lodos utilizan el GradoG6.3(6,3 mm/s). Los impulsores rígidos de procesos químicos utilizanG2.5(2,5 mm/s), mientras queAPI 610especificaU_per = 4W/N(6350W/Nen sistema métrico, aproximadamenteG0.7). - La excentricidad radial (TIR) del mandril de equilibrado debe mantenerse en o por debajo de
0,013 mm(0.0005 in.) con una media chavetaISO 21940-32y una comprobación de giro indexado a180 degrees. Retire metal mediante rectificado de contorno ancho en el disco trasero en lugar de taladrar agujeros. - El desequilibrio mecánico de masa y el desequilibrio hidráulico alcanzan ambos su pico a
1x RPM. El desequilibrio mecánico mantiene una fase estable al estrangular la válvula de impulsión, mientras que el desequilibrio hidráulico desplaza la amplitud y la fase fuera del75 %–110 %del punto de máximo rendimiento (BEP).
El equilibrado de impulsores de precisión corrige la distribución desigual de masa en un impulsor de bomba en rotación hasta el Grado G6.3 o G2.5 (2,5–6,3 mm/s) de la norma ISO 21940-11:2016. Un equilibrado adecuado en los planos de corrección estático y dinámico alinea el eje principal de inercia con la línea central del eje. En consecuencia, el equilibrado del impulsor de la bomba mantiene las fuerzas radiales centrífugas dentro de los límites especificados y proporciona menor vibración, un funcionamiento suave y una mayor vida útil del cierre mecánico.
¿Qué es el equilibrado de impulsores y cuándo necesita corrección en un plano frente a dos planos?
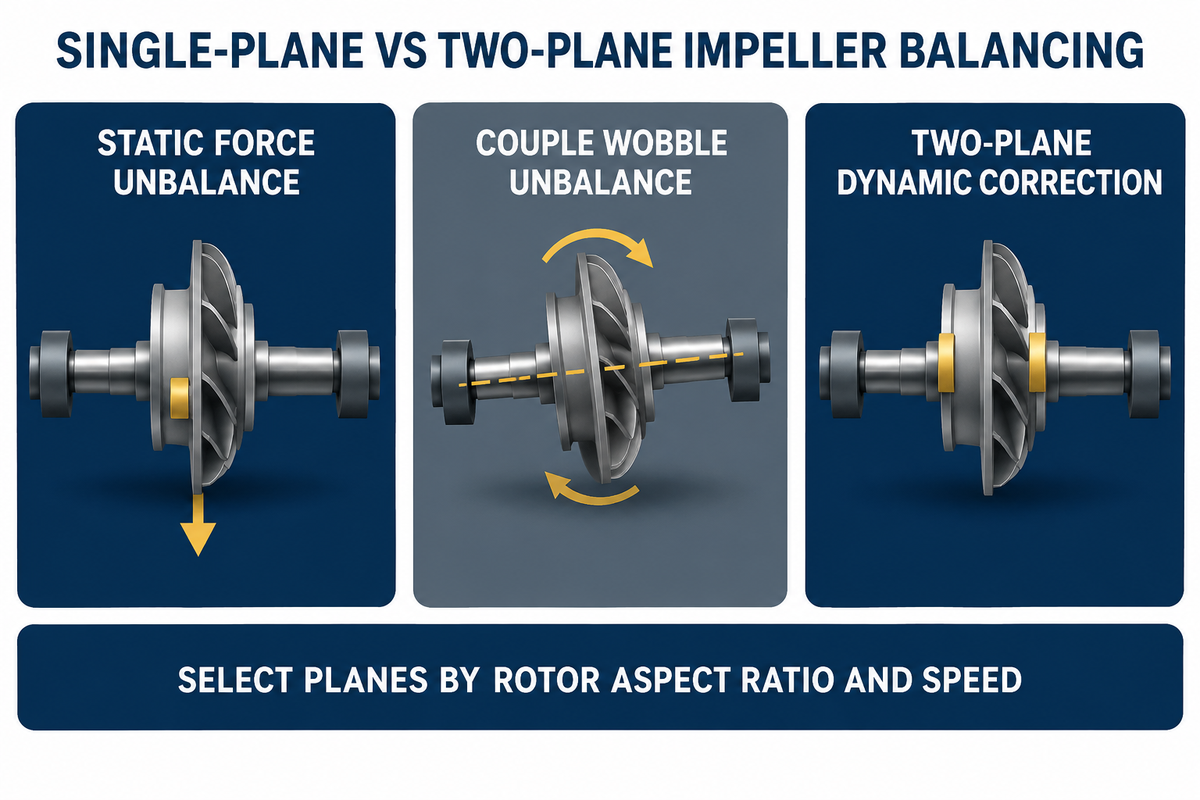
El equilibrado de impulsores corrige la distribución de masa de un rotor alrededor de su centro de giro antes de que la bomba entre en servicio. Según las directrices de taller de la EASA, el equilibrado estático en un plano se aplica a impulsores estrechos con relación diámetro-anchura D/b ≥ 6 (L/D < 0.5) hasta 1,000 RPM. El equilibrado dinámico en dos planos se aplica por encima de 1,000 RPM o siempre que D/b < 6.
Todo impulsor de bomba fundido o fabricado sale de la fundición con pequeños desplazamientos de macho, inclusiones de arena o variaciones en el espesor de los álabes. Cuando el rotor comienza a girar a velocidades de servicio de 1.450 RPM a 3.600 RPM, unos pocos gramos de excentricidad generan una elevada fuerza centrífuga. Esa fuerza crece con el cuadrado de la velocidad de giro y golpea el soporte de rodamientos una vez por revolución.
¿Cuáles son los diferentes tipos de equilibrado de impulsores?
Los ingenieros clasifican los tipos de desequilibrio en tres categorías físicas según cómo se relaciona el centro de masa con el eje. El desequilibrio estático (también llamado desequilibrio de fuerza o estático) ocurre cuando el centro de masa está desplazado en paralelo a la línea central del eje. Este desequilibrio actúa en un solo plano, como un reflector pesado que hace que una rueda de bicicleta se detenga con el reflector abajo al apoyarse sobre cuchillas.
El desequilibrio de par ocurre cuando dos puntos pesados iguales se sitúan en extremos opuestos de un rotor cilíndrico ancho. Estos puntos pesados están separados por una distancia axial y desfasados 180 degrees. Un rotor con desequilibrio de par puro permanece inmóvil sobre cuchillas estáticas, pero produce un bamboleo violento en cuanto gira. El desequilibrio dinámico (o desequilibrio en dos planos) combina el desequilibrio estático y el de par en dos planos.
Eugene Vogel señala en Pumps & Systems (directrices de equilibrado de la EASA) que la regla tradicional que permite la corrección en un plano con L/D < 0.5 y velocidades inferiores a 1,000 RPM es un límite práctico de taller. No es una frontera reglamentaria rígida en la ISO 21940-11:2016. Los impulsores estrechos que giran por encima de 1,000 RPM pueden superar la corrección en un plano cuando el mecanizado CNC controla estrechamente la excentricidad del disco. Aun así, la mayoría de las bombas centrífugas industriales operan a 1,450–3,600 RPM. El equilibrado en dos planos en una máquina equilibradora dinámica sigue siendo la norma más segura, especialmente en rotores anchos de doble aspiración en bombas horizontales y verticales de carcasa partida de doble aspiración.
Para unificar esta elección entre los equipos de ingeniería y compras, utilice La Matriz de Selección D/b a Grado a continuación. Mida el diámetro exterior del impulsor (D) y la anchura axial entre los extremos de los discos incluyendo el saliente del cubo (b).
| Banda de desequilibrio / geometría | Relación de aspecto (D/b o L/D) | Velocidad de servicio (RPM) | Método y planos requeridos | Grado de equilibrado objetivo | Ejemplos típicos de bombas | ||
|---|---|---|---|---|---|---|---|
| Disco estrecho (desequilibrio de fuerza / plano) | D/b ≥ 6 (L/D < 0.5) | ≤ 1.000 RPM | Equilibrado estático en un plano (1 plano de corrección) | ISO G6.3 | Impulsores de circulación y achique de gran diámetro y baja velocidad | ||
| Impulsor estrecho de velocidad media | D/b ≥ 6 (L/D < 0.5) | 1.000–1.800 RPM | Un plano si se controla el par; preferible comprobación en 2 planos | ISO G6.3 o G2.5 | Impulsores estándar de agua de aspiración axial y lodos ligeros | ||
| Impulsor estrecho de alta velocidad | D/b ≥ 6 | 1.800–3.600 RPM | Equilibrado dinámico en dos planos (2 planos de corrección) | ISO G2.5 | Impulsores de bombas químicas de proceso y grupos de presión de 2 polos | ||
| Rotor ancho (desequilibrio estático y de par) | D/b < 6 (L/D ≥ 0.5) | Todas las velocidades de servicio | Equilibrado dinámico en dos planos (2 planos obligatorios) | ISO G6.3 o G2.5 | Impulsores de carcasa partida de doble aspiración, aguas residuales anchas y flujo mixto | ||
| Refinería pesada / proceso crítico | Cualquier relación D/b | 1.450–3.600+ RPM | Equilibrado dinámico en dos planos + comprobación polar de 6 puntos | API 610 4W/N (~G0.7) o G1.0 | Impulsores de refinería API 610, petroquímica y alimentación de calderas |
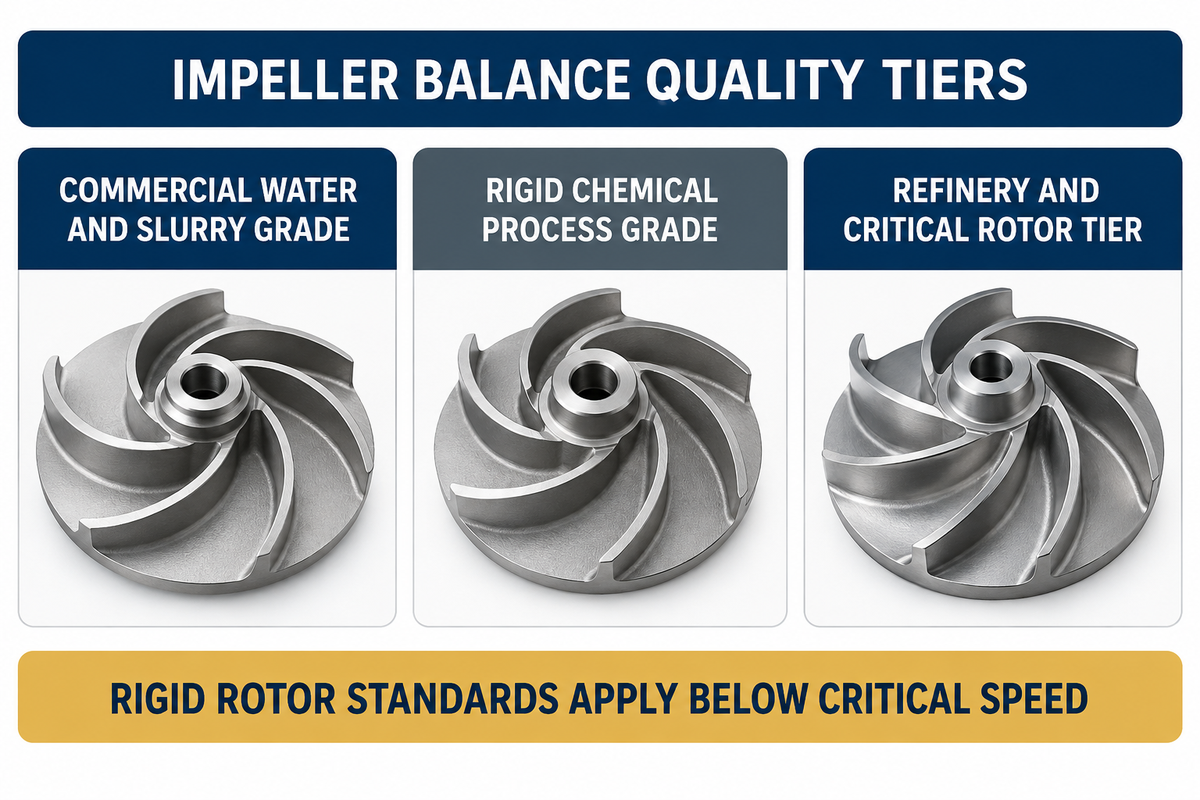
| Grado de equilibrado / Norma | Parámetro de velocidad (e_per · ω) | Desequilibrio específico e_per a 1.780 RPM | Desequilibrio específico e_per a 3.560 RPM | Aplicación principal de la bomba | Viabilidad en taller sobre mandril | ||
|---|---|---|---|---|---|---|---|
| ISO G16 | 16,0 mm/s | 85,8 μm (g·mm/kg) | 42,9 μm (g·mm/kg) | Accionamientos agrícolas de baja velocidad y componentes de automoción (demasiado holgado para bombas industriales) | Fácil en guías estáticas | ||
| ISO G6.3 | 6,3 mm/s | 33,8 μm (g·mm/kg) | 16,9 μm (g·mm/kg) | Impulsores comerciales generales de bombas centrífugas de agua, lodos y aguas residuales | Pasada estándar en mandril de 1 o 2 planos | ||
| ISO G2.5 | 2,5 mm/s | 13,4 μm (g·mm/kg) | 6,7 μm (g·mm/kg) | Bombas químicas de proceso (ISO 5199 / ANSI B73.1), reconstrucciones en taller EASA y rotores de 2 polos | Mejor objetivo práctico de alta precisión en mandril | ||
| ISO G1.0 | 1,0 mm/s | 5,36 μm (g·mm/kg) | 2,68 μm (g·mm/kg) | Turbomaquinaria de alta velocidad, husillos de rectificado de precisión y rotores de proceso especificados | Requiere mandril de ajuste apretado o su propio eje | ||
| API 610 (4W/N o 6350W/N) | ~0,67–0,70 mm/s (~G0.7) | 3,57 μm por plano | 1,78 μm por plano | Bombas de refinería, petroquímica pesada y alimentación de calderas multietapa | Requiere mandril de precisión + comprobación de masa de prueba en 6 puntos |
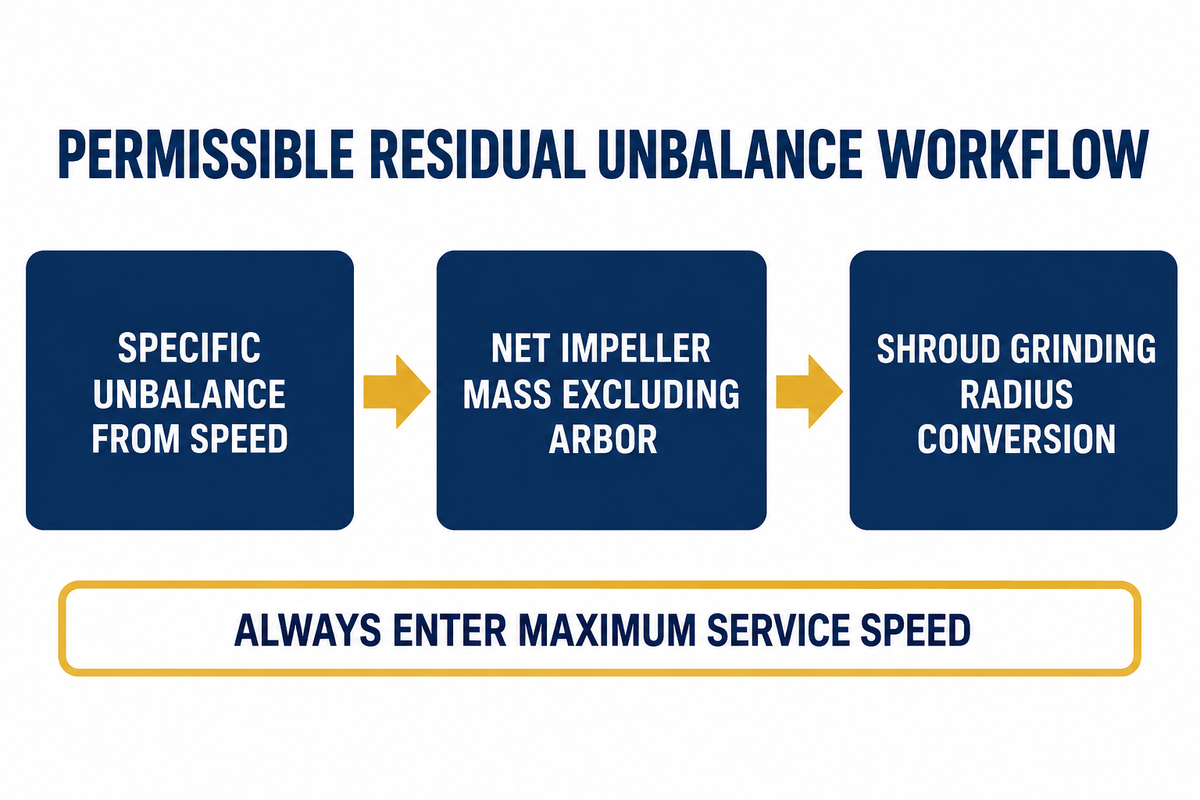
| Escenario del impulsor | Masa neta (M) y carga por plano (W) | Velocidad de servicio (n / N) | Grado / Norma | Desequilibrio específico (e_per) | U_per total (2 planos combinados) | U_per,plane por plano | Masa residual máx. en radio r |
|---|---|---|---|---|---|---|---|
| Referencia A1 (agua comercial) | M = 18 kg (W = 9,0 kg/plano) | 1.780 RPM | ISO G6.3 | 33,8 μm | 608,0 g·mm (0,845 oz·in) | 304,0 g·mm (0,422 oz·in) | 2,43 g por plano (a r = 125 mm) |
| Referencia A2 (mejora de proceso) | M = 18 kg (W = 9,0 kg/plano) | 1.780 RPM | ISO G2.5 | 13,4 μm | 241,4 g·mm (0,335 oz·in) | 120,7 g·mm (0,168 oz·in) | 0,97 g por plano (a r = 125 mm) |
| Referencia B1 (lodos pesados / agua) | M = 45 kg (W = 22,5 kg/plano) | 1.780 RPM | ISO G6.3 | 33,8 μm | 1.520,9 g·mm (2,112 oz·in) | 760,5 g·mm (1,056 oz·in) | 4,22 g por plano (a r = 180 mm) |
| Referencia B2 (proceso pesado 4 polos) | M = 45 kg (W = 22,5 kg/plano) | 1.780 RPM | ISO G2.5 | 13,4 μm | 603,5 g·mm (0,838 oz·in) | 301,8 g·mm (0,419 oz·in) | 1,68 g por plano (a r = 180 mm) |
| Referencia B3 (alta velocidad 2 polos) | M = 45 kg (W = 22,5 kg/plano) | 3.560 RPM | ISO G2.5 | 6,7 μm | 301,8 g·mm (0,419 oz·in) | 150,9 g·mm (0,210 oz·in) | 0,84 g por plano (a r = 180 mm) |
| Referencia B4 (refinería API 610) | M = 45 kg (W = 22,5 kg/plano) | 1.780 RPM | API 610 (6350W/N) | 3,57 μm | 160,5 g·mm (0,223 oz·in) | 80,3 g·mm (0,111 oz·in) | 0,45 g por plano (a r = 180 mm) |
Procedimiento de equilibrado de impulsores en taller: excentricidad del mandril, convención de media chaveta y reglas de rectificado del disco
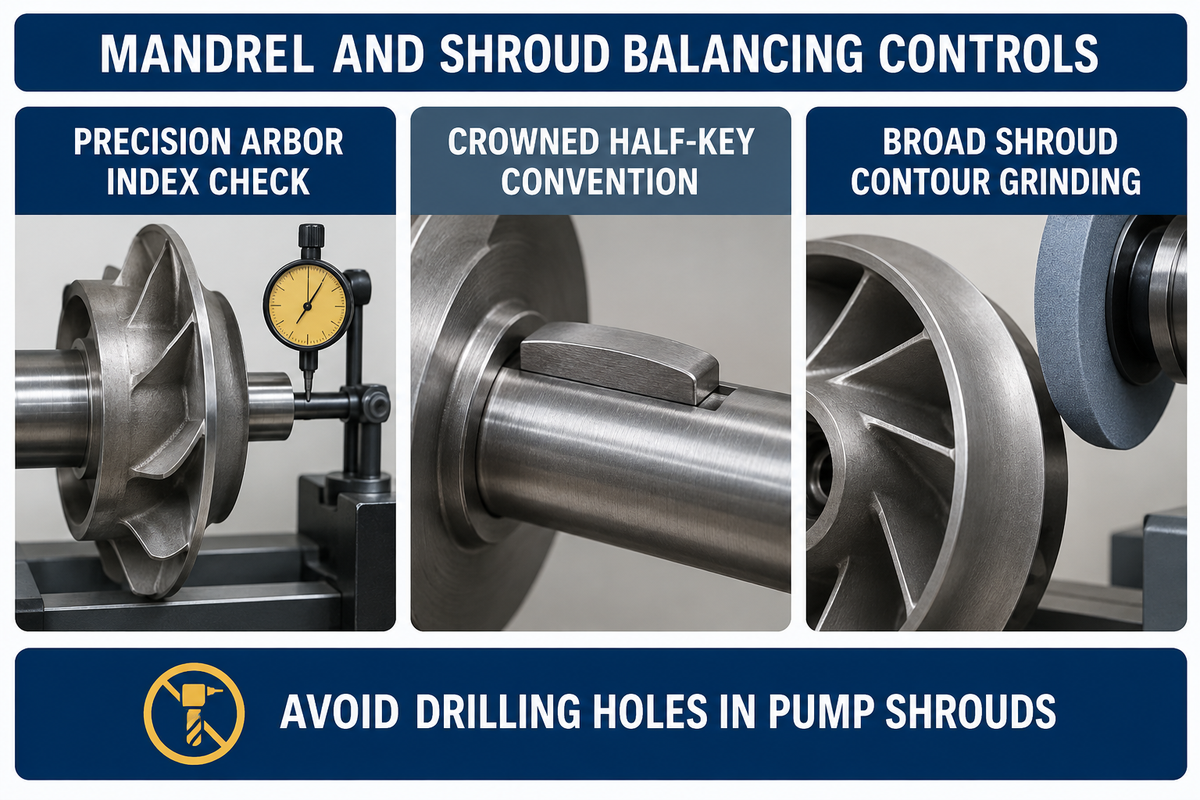
Un proceso conforme de equilibrado en taller monta el impulsor sobre un mandril cilíndrico de precisión con excentricidad radial (TIR) igual o inferior a 0,013 mm (0.0005 in.). El técnico instala una media chaveta abombada según ISO 21940-32, comprueba la precisión angular con masilla de prueba y elimina metal mediante rectificado de contorno ancho en el disco trasero.
Ni siquiera una equilibradora de soportes rígidos evaluada según ISO 21940-21:2022 puede compensar un eje de prueba holgado. Si el agujero de un impulsor tiene 0,050 mm (0.002 in.) de holgura radial en un mandril de taller, el centro de masa se desplaza 25 μm antes de girar. A 1.780 RPM, 25 μm de excentricidad del mandril consumen casi el doble de toda la tolerancia de 13,4 μm del Grado G2.5.
Los inspectores aplican el siguiente procedimiento de taller de cinco pasos en torno a la Auditoría de Indexado del Mandril a 180 Grados para evitar certificados de aprobación falsos.
- Monte el mandril cilíndrico rectificado de precisión sobre los rodillos de la equilibradora y verifique que la lectura total del indicador (TIR) radial sea
≤ 0,013 mm(0.0005 in.). Tras equilibrar el impulsor a cero, gire el impulsor180 degreessobre el mandril y vuelva a girarlo. Si el desequilibrio salta por encima del50 %deU_per, el ajuste del mandril es excéntrico y debe rectificarse de nuevo. - Equilibre todo agujero de impulsor con chavetero utilizando la convención de media chaveta de la
ISO 21940-32(antesISO 8821). Inserte una chaveta contorneada de media longitud o abombada en el hueco expuesto del chavetero y estampeHen la cara del cubo. Omitir la media chaveta deja8–25 gde peso desequilibrante en el radio del agujero. - Coloque una masa de corrección de prueba conocida (masilla) en el disco antes de rectificar para verificar el ángulo vectorial informatizado. En pedidos API 610, los inspectores presencian una comprobación residual de 6 posiciones moviendo una masa de prueba por seis estaciones de
60°alrededor de cada plano. - Retire material mediante un rectificado de contorno ancho y superficial en la cara exterior del disco delantero o trasero, situado a
180 degreesdirectamente opuesto al punto pesado. Mantenga la profundidad de rectificado dentro del25 %del espesor nominal de pared del disco y suavice los bordes. - Apunte a un límite residual del operario de un
-10 %por debajo de la tolerancia nominal para que el rotor supere las comprobaciones de remontaje de terceros. Como señalan las directrices de Schenck Trebel e ISO, los inspectores aplican un margen de aceptación del+15 %para los GradosG16aG2.5(y-20 %/+25 %paraG1.0).
| Método de corrección | Cómo funciona | Impacto hidráulico y estructural | Veredicto EASA / API 610 |
|---|---|---|---|
| Rectificado de contorno ancho en el disco | Desbaste tangencial superficial en un arco de 45°–90° sobre la cara exterior del disco (≤ 25 % del espesor de pared) | Preserva el flujo suave de la capa límite y evita concentradores de tensiones | Método preferido para todos los impulsores centrífugos, de proceso y para lodos |
| Taladrado de agujeros de corrección en el disco | Taladrado con broca de agujeros ciegos o pasantes en el disco cerca de la periferia exterior | Crea turbulencia localizada del fluido, bolsas de cavitación y puntos de inicio de erosión | Firme recomendación en contra por parte de la EASA en discos de bombas; prohibido en impulsores para lodos de aleación dura |
| Adición de dos masas de corrección (soldadura / tapones) | Soldadura de placas de equilibrado inoxidables o roscado de tapones en resaltes específicos del cubo | Riesgo de fisuración en la zona afectada térmicamente (ZAT) o desprendimiento de pesos en fluidos corrosivos/abrasivos | Usado solo en grandes rotores soldados o contrapesos secos no mojados cuando se agota el rectificado |
Diagnóstico de vibración en bombas: desequilibrio mecánico de masa frente a desequilibrio hidráulico
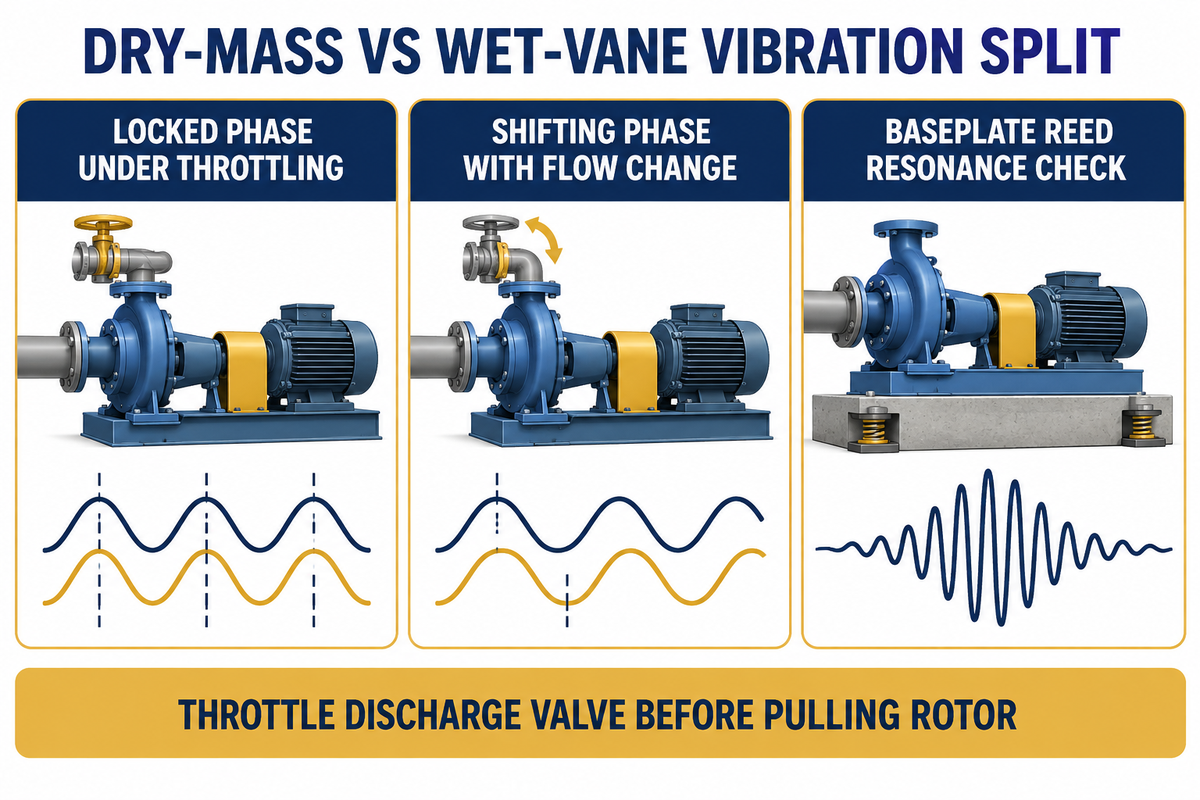
Tanto el desequilibrio mecánico de masa como el desequilibrio hidráulico de los álabes producen un pico dominante de vibración radial a 1x RPM en un espectro FFT. Sepárelos mediante La División de Vibración Masa Seca frente a Álabe Mojado: el desequilibrio mecánico mantiene un ángulo de fase bloqueado al estrangular la válvula de impulsión, mientras que el desequilibrio hidráulico cambia de amplitud y fase con el caudal.
Los equipos de mantenimiento suelen desmontar el rotor de una bomba y enviar el impulsor de vuelta al taller de equilibrado cada vez que un analizador muestra una velocidad elevada a 1x RPM. Como señala ProBal Dynamic Balancing, el desequilibrio mecánico no es la única fuente de vibración a 1x RPM. El desplazamiento del macho de fundición, el paso desigual de los álabes, la desalineación del acoplamiento y la resonancia estructural pueden imitar un rotor desequilibrado en planta.
¿Cuáles son los síntomas de un impulsor en mal estado?
Los siguientes cinco síntomas en planta se atribuyen a un impulsor de bomba desequilibrado.
- La velocidad global de vibración radial supera
3,0–4,5 mm/s RMS(segúnISO 20816-3/ISO 10816-7), con más del70 %de la energía de vibración concentrada a1xla velocidad de giro. - Las sondas horizontales y verticales de los rodamientos muestran una onda sinusoidal limpia con un desfase estacionario de
90°entre sensores ortogonales. - La deflexión radial cíclica del eje, que es habitual, provoca la separación de las caras del cierre mecánico, dando lugar a una fuga de lavado y al astillado de las caras.
- Las cargas radiales giratorias continuas sobrecalientan el soporte de rodamientos entre
10–18°C, acelerando la fatiga de la pista exterior y generando un zumbido de baja frecuencia o mayor ruido. - Cuando la erosión de los álabes o el enganche de fibras provoca el desequilibrio, la altura manométrica y el rendimiento de la bomba caen un
5 %–15 %junto con un aumento del consumo de corriente del motor.
Antes de desatornillar la carcasa, aplique La División de Vibración Masa Seca frente a Álabe Mojado. Estrangule la válvula de impulsión desde el 110 % hasta el 75 % del punto de máximo rendimiento (BEP) mientras observa el vector 1x RPM. Verifique también la alineación de precisión del eje de la bomba con acoplamiento flexible y la rigidez de la bancada. La ISO 21940-12:2016 advierte que la resonancia de la estructura de soporte (como la frecuencia de lengüeta del pedestal del motor en bombas verticales) puede amplificar pequeñas fuerzas residuales incluso después de haber comprobado el rotor en el taller.
| Categoría de fallo | Frecuencia FFT principal | Respuesta al estrangulamiento de la válvula de impulsión | Comportamiento del ángulo de fase | Detección en equilibradora en seco | Acción correctiva de ingeniería |
|---|---|---|---|---|---|
| Desequilibrio mecánico de masa | 1x RPM radial dominante (> 70 % de la energía total); escala con RPM² | La amplitud y la fase permanecen casi constantes entre el 75 %–110 % del caudal en el BEP | Vector de fase bloqueado y repetible | Detectado de inmediato en la equilibradora de taller | Equilibrado dinámico de taller en dos planos según ISO G2.5 o API 610 4W/N |
| Desequilibrio hidráulico (desplazamiento de macho / paso de álabes) | 1x RPM radial más frecuencia elevada de paso de álabes Z×RPM | La amplitud cambia bruscamente cuando el caudal se acerca o se aleja del BEP | El ángulo de fase oscila o se desplaza al estrangular | Invisible en el mandril en seco (el centro de masa ya está equilibrado) | Inspeccionar anchuras de salida de álabes, limar/rectificar canales de álabes o sustituir la pieza fundida con desplazamiento de macho |
| Resonancia de la estructura de soporte / bancada | Pico direccional elevado a 1x RPM (horizontal >> vertical en > 3:1) | Constante con el caudal, pero cae un 50 %+ con un cambio de velocidad del 5 %–10 % en el VFD | Inversión de fase de 180° al cruzar la frecuencia natural | No es un fallo del rotor (el impulsor supera el equilibrado de taller) | Realizar prueba de impacto, rellenar con mortero la bancada o rigidizar el pedestal del motor VTP |
| Desalineación del eje / eje doblado | 1x y 2x RPM elevados con alta velocidad axial (> 50 % de la radial) | Insensible al estrangulamiento del caudal; sensible a la dilatación térmica de las tuberías | Desfase axial de 180° a través del acoplamiento | El control TIR en mandril revela el eje doblado; la comprobación láser del acoplamiento muestra desalineación | Comprobar TIR del eje (≤ 0,025 mm) y alinear por láser el acoplamiento dentro de 0,05 mm |
¿Cuándo debe reequilibrar? Recorte de diámetro del impulsor, recubrimientos, reparaciones por soldadura y apilado del rotor
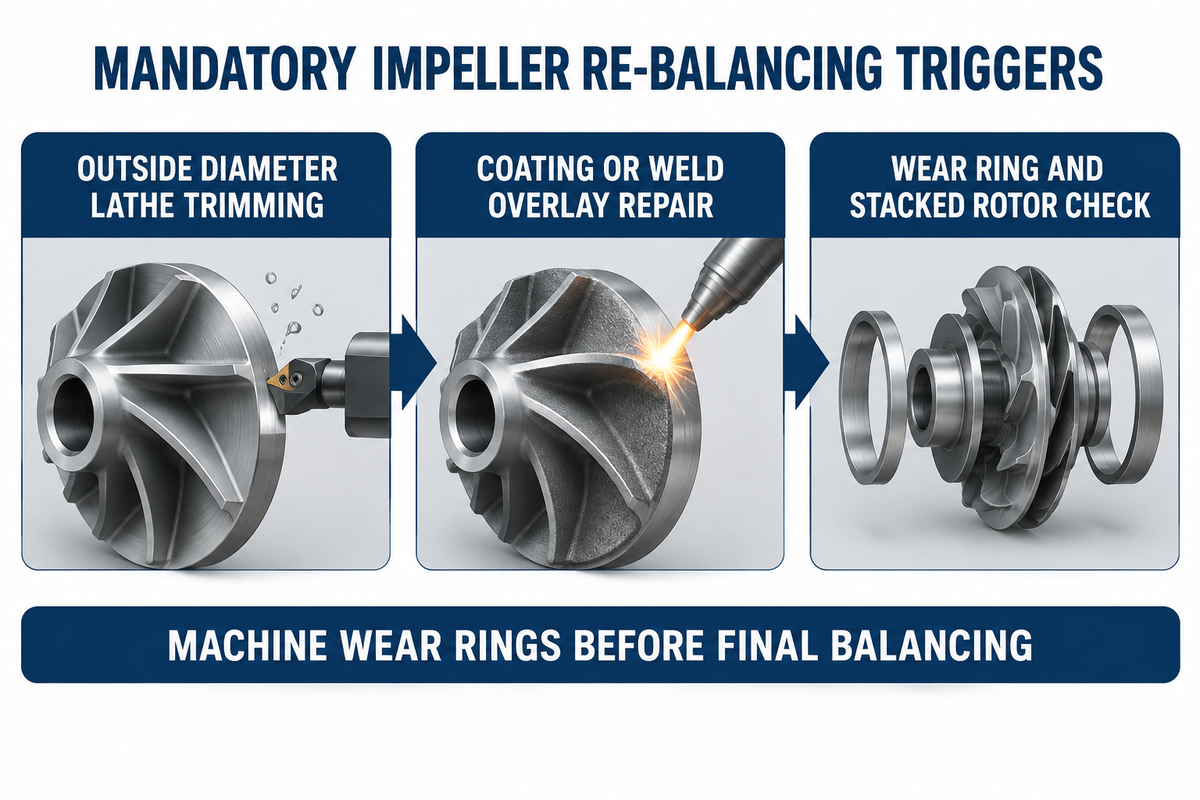
Debe reequilibrar un impulsor de bomba tras cualquier recorte del diámetro exterior, recargue por soldadura de cavitación o recubrimiento protector de espesor superior a 250 μm (10 mils). Para bombas multietapa de tres o más etapas, combine el equilibrado individual de componentes con el mecanizado de concentricidad de los anillos de desgaste, una prueba de excentricidad de la tuerca del eje floja frente a apretada y la verificación del rotor apilado.
Tornear el OD de un impulsor en un torno NO conserva el equilibrio por el hecho de cortar el metal de forma concéntrica. Como indica el Boletín de Ingeniería de Summit Pump, los discos y álabes fundidos en arena siempre presentan ligeras variaciones de espesor de pared. Al mecanizar el diámetro siguiendo las leyes de afinidad de las bombas para el recorte del diámetro del impulsor, también se elimina una masa desigual de las zonas gruesas y delgadas de la fundición. El torneado además elimina el arco de rectificado original de fábrica en el borde exterior del disco.
La reconstrucción de bombas multietapa de alta presión para alimentación de calderas y grupos de presión también exige una secuencia estricta de montaje antes del equilibrado:
- Antes de equilibrar el impulsor, sustituya los anillos de desgaste gastados del impulsor y mecanice su acabado respecto al agujero. Prensar un anillo de desgaste nuevo sobre un impulsor ya equilibrado modifica su eje de masa.
- Con la tuerca de fijación del impulsor apretada a mano, mida el TIR del eje. Apriete la tuerca y vuelva a medir el TIR, según el procedimiento EASA de Eugene Vogel. Si el TIR del eje aumenta, el alabeo del cubo o de la camisa está arqueando el eje.
- Equilibre cada impulsor, tambor de equilibrado y collar de empuje individualmente en un mandril hasta
G2.5oAPI 610 4W/N, y después apile el rotor completo para una comprobación de conjunto. Los rotores esbeltos que giran cerca de su primera velocidad crítica requieren equilibrado de rotor flexible según la ISO 21940-12:2016.
| Evento de mantenimiento / modificación | Por qué se desplaza la distribución de masa | Requisito de reequilibrado | Grado objetivo y verificación |
|---|---|---|---|
| Recorte del diámetro del impulsor (corte de OD ≥ 2 %–5 %) | El corte en torno expone la asimetría del espesor de pared de la fundición y elimina la zona previa de rectificado exterior del disco | Reequilibrado 100 % obligatorio tras el torneado | Igualar el grado OEM original (G6.3, G2.5 o 4W/N) |
| Recubrimiento protector cerámico / epoxi / HVOF (> 250 μm) | El elastómero/cerámica pulverizado o aplicado a brocha se acumula de forma desigual dentro de los canales de los álabes | Equilibrado dinámico obligatorio tras el curado | Corregir en la cara sin recubrir del cubo o en el borde exterior del disco trasero |
| Reparación por recargue de soldadura de cavitación o erosión | La aportación manual de metal de soldadura y el esmerilado manual alteran la masa local del álabe | Equilibrado dinámico en dos planos obligatorio tras el alivio de tensiones | ISO G2.5 + ensayo de fisuras por líquidos penetrantes (PT) |
| Sustitución del anillo de desgaste del impulsor | El nuevo anillo con ajuste de interferencia modifica la concentricidad exterior y la masa local | Instalar y mecanizar el acabado del anillo de desgaste ANTES de equilibrar | Verificar TIR del anillo ≤ 0,025 mm respecto al agujero |
| Revisión de rotor multietapa (2–20 etapas) | La acumulación de tolerancias de chaveteros y el salto frontal de las camisas arquean el eje montado | Equilibrar primero los componentes + control TIR con tuerca floja/apretada + comprobación apilada | Tolerancia de conjunto apilado ISO G2.5 o API 610 |
Requisitos de equilibrado en los distintos tipos de bombas industriales: lodos, aguas residuales, carcasa partida y multietapa
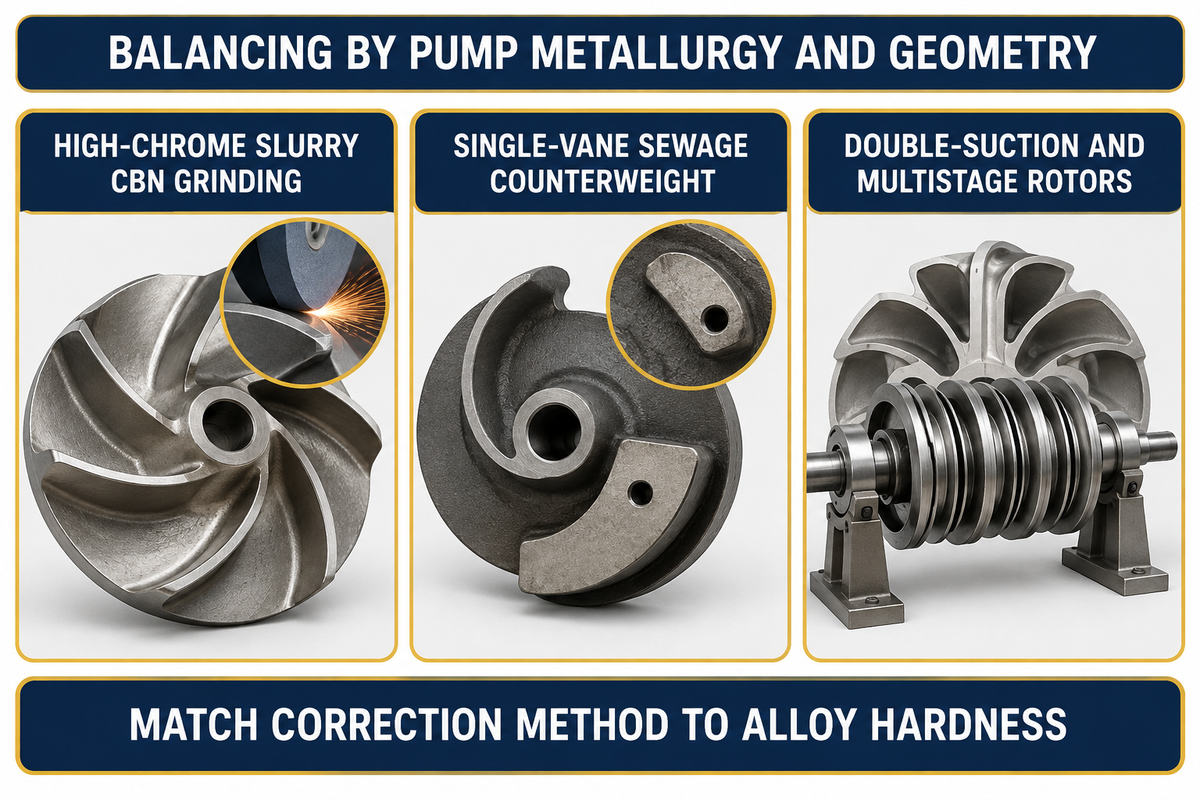
Los procedimientos de equilibrado de impulsores deben adaptarse a la metalurgia de la bomba y a la geometría de los álabes para maximizar la vida útil de los rodamientos. Los impulsores para lodos de fundición blanca al alto cromo (~60 HRC, ASTM A532 Clase III Grado A05) requieren rectificado de contorno de área ancha con CBN o carburo de silicio en lugar de taladrado. Los impulsores inatascables de un solo álabe para aguas residuales requieren contrapesos fundidos en el macho para compensar los canales asimétricos.
En las 10 líneas de productos de bombas industriales fabricadas por BBP Manufacturing Co., Ltd., aplicar un método genérico de equilibrado para agua limpia provoca fallos rápidos en servicio. Considere las bombas para lodos de servicio pesado en alto cromo y revestidas de caucho que bombean estériles de minería hasta 12.000 m³/h y alturas manométricas de hasta 130 m. Sus impulsores se funden en fundición blanca ASTM A532 Clase III Grado A05/A33 templada a unos 60 HRC. Taladrar agujeros de corrección en fundición blanca de 60 HRC rompe las brocas e induce microfisuras térmicas. Peor aún, los agujeros taladrados crean cavidades de vórtice que erosionan rápidamente el disco.
En su lugar, la ruta de taller de BBP utiliza rectificado de contorno de área ancha con nitruro de boro cúbico (CBN) o carburo de silicio en el disco trasero. Esto alcanza la ISO 21940-11:2016 Grado G6.3 o G2.5 sin concentradores de tensiones. En las bombas sumergibles y autoaspirantes inatascables para aguas residuales que admiten sólidos de 100 mm, los impulsores de un solo álabe tienen un canal asimétrico. Los ingenieros de fundición funden masa compensadora en el nervio opuesto del disco. De ese modo, el equilibrado en seco en taller cumple las tolerancias de inspección de terceros sin tallar cavidades profundas que enganchen trapos.
Observe la frontera entre el equilibrado en seco del rotor y las pruebas hidráulicas de fábrica. Tras el equilibrado dinámico en dos planos, las bombas BBP montadas se someten a ensayos en circuito cerrado según ISO 9906:2012 Grado 1U/2B. Según la ISO 9906:2012, las pruebas de aceptación hidráulica emplean agua fría limpia para verificar la altura manométrica, el caudal, el rendimiento de la bomba y la vibración de la carcasa. El equilibrio de masa en seco se certifica por separado mediante el informe de equilibrado ISO 21940-11, mientras que la vida útil frente al desgaste por lodos abrasivos se rige por la metalurgia ASTM A532.
| Tipo de bomba y categoría de modelo | Rango de caudal y altura manométrica | Geometría y metalurgia del impulsor | Grado de equilibrado estándar y planos | Método aprobado de corrección de masa |
|---|---|---|---|---|
| Bombas horizontales para lodos de servicio pesado (series AH / HH) | Q ≤ 12.000 m³/h, H ≤ 130 m | Cerrado de 5 álabes; ~60 HRC ASTM A532 Clase III A05/A33 o caucho natural | ISO G6.3 estándar (G2.5 servicio pesado de molienda); dinámico en 2 planos | Rectificado de contorno en disco trasero de área ancha con CBN o carburo de silicio (cero taladrado) |
| Bombas verticales de foso para lodos (series SP / SPR) | Q ≤ 3.500 m³/h, H ≤ 55 m | Semiabierto o cerrado de doble aspiración en alto cromo A05 o revestido de elastómero | ISO G6.3; equilibrado dinámico en 2 planos (alma de acero equilibrada antes del vulcanizado del caucho) | Rectificado de contorno del disco exterior sobre el alma metálica antes del moldeo del caucho |
| Bombas sumergibles inatascables para aguas residuales (serie WQ) | Q ≤ 5.000 m³/h, H ≤ 80 m (sólidos de 100 mm) | Un álabe, dos álabes o canal inatascable en hierro fundido / acero inoxidable dúplex | ISO G6.3; equilibrado dinámico en 2 planos | Nervio contrapeso fundido + rectificado suave de contorno en disco exterior |
| Bombas autoaspirantes para aguas cargadas y residuales (series ZW / ZX) | Q ≤ 1.200 m³/h, H ≤ 65 m | Semiabierto de dos álabes en fundición dúctil o acero inoxidable 316 | ISO G6.3; equilibrado dinámico en 2 planos | Esmerilado de contorno en el borde exterior del disco trasero sin cavidades que enganchen fibras |
| Bombas horizontales de carcasa partida de doble aspiración (S / SH / XS) | Q ≤ 8.000 m³/h, H ≤ 200 m | Doble aspiración simétrica ancha en bronce, fundición dúctil o 316SS (D/b < 6) | ISO G6.3 o G2.5; equilibrado dinámico obligatorio en 2 planos | Rectificado simétrico de contorno en el borde exterior de los discos delantero y trasero |
| Bombas multietapa horizontales de cuerpo segmentado (D / DG / MD) | Q ≤ 1.500 m³/h, H ≤ 800 m | Impulsores cerrados apilados + tambor de equilibrado en acero fundido / inox dúplex | ISO G2.5 o API 610 4W/N; componente en 2 planos + comprobación del rotor apilado | Rectificado individual del disco en mandril + verificación TIR de tuerca del eje floja/apretada |
| Bombas químicas de proceso (IH / CZ / ANSI B73.1 / ISO 5199) | Q ≤ 2.000 m³/h, H ≤ 160 m | Microfusión de precisión en 316L, Duplex 2205 o Hastelloy C-276 | ISO G2.5 (API 610 4W/N opcional); equilibrado dinámico en 2 planos | Acabado fino de contorno con banda abrasiva en disco trasero + inspección de fisuras PT |
| Bombas centrífugas de agua de aspiración axial (IS / ISR / EN 733) | Q ≤ 1.800 m³/h, H ≤ 125 m | Cerrado de 6 álabes en hierro fundido, bronce o acero inoxidable 304 (D/b ≥ 6 o < 6) | ISO G6.3 estándar (G2.5 para 2 polos 2,900/3,560 RPM); dinámico en 2 planos | Rectificado tangencial de contorno en disco trasero + comprobación de indexado en mandril a 180 grados |
| Bombas verticales de turbina y de flujo mixto axial (VTP / HW) | Q ≤ 10.000 m³/h, H ≤ 150 m | Flujo mixto en tazón difusor o hélice abierta en bronce Ni-Al / 316SS | ISO G6.3 o G2.5 por etapa; anillos de desgaste mecanizados antes del equilibrado | Rectificado de contorno en cubo trasero y disco + comprobación de frecuencia de resonancia del soporte del motor |
| Bombas de dragado de grava y pasta de papel (series G / GH / ZJ) | Q ≤ 9.000 m³/h, H ≤ 95 m (grava de hasta 260 mm) | Impulsor ancho de 3 álabes cerrado o abierto en fundición blanca Cr27 ~60 HRC o 2205 | ISO G6.3; equilibrado dinámico obligatorio en 2 planos sobre mandril pesado | Rectificado pesado de contorno del disco con muela CBN (≤ 25 % de profundidad de pared) |
Coste del equilibrado de impulsores subcontratado frente a equilibradoras propias y suministro OEM
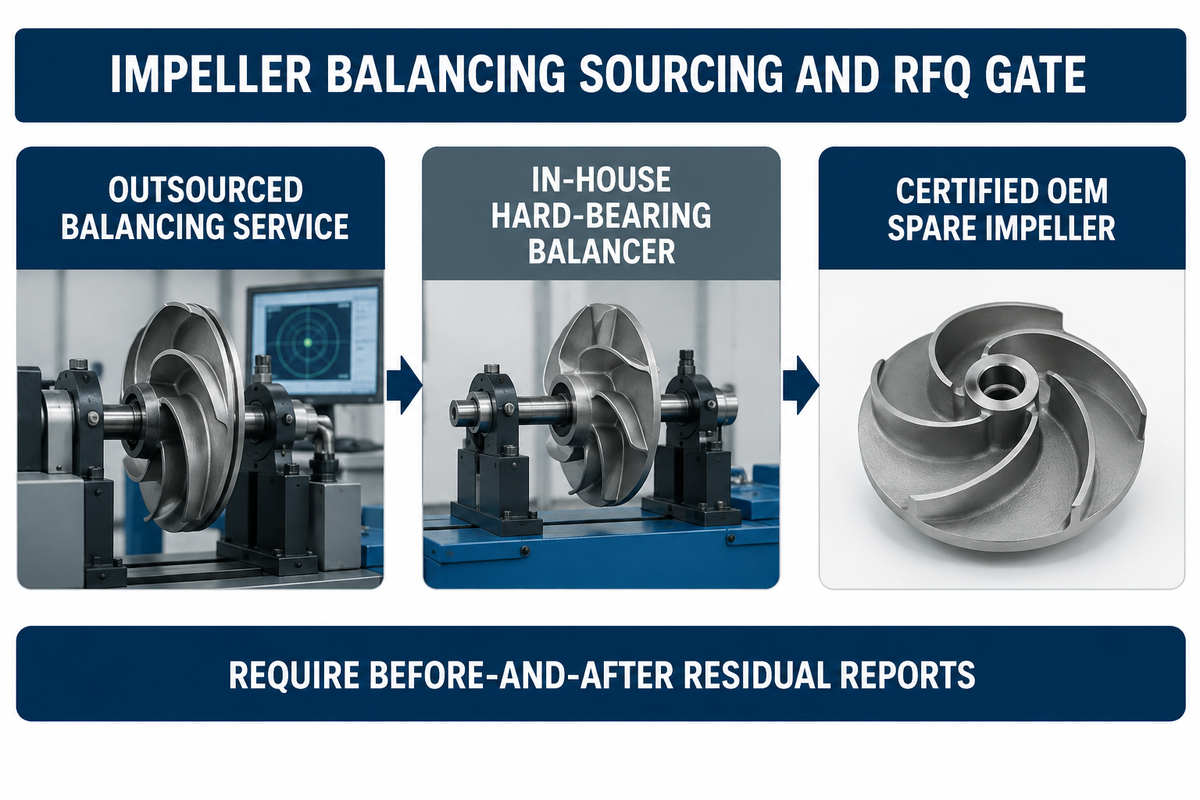
El equilibrado dinámico subcontratado en taller cuesta habitualmente $150–$600 por impulsor estándar y $500–$2.000+ para rotores pesados o multietapa con un plazo de entrega de 1–5 días laborables. Comprar una equilibradora propia de soportes rígidos cuesta $10.000–$65.000+, lo que hace más económico el servicio subcontratado o los impulsores de repuesto OEM por debajo de 30–50 rotores al año.
La inversión en automatización de talleres de equilibrado se está acelerando en las plantas de fabricación y reparación de bombas. Según Maximize Market Research (2026–2032), el mercado mundial de máquinas equilibradoras alcanzó USD 2,44 millardos en 2025. Los analistas proyectan un crecimiento con una CAGR del 4,1 % hasta USD 3,24 millardos para 2032. Solicitudes de patentes como la Patente de EE. UU. US2323637A y la Patente CN121409510A reflejan este cambio hacia la detección automatizada del vector de desequilibrio, la compensación del centrado del utillaje y el fresado CNC integrado o la eliminación de material por láser.
¿Cuánto cuesta el equilibrado de impulsores de bombas frente a comprar una máquina equilibradora propia?
El equilibrado en un taller de reparación local cuesta entre $150 y $600 por rotor estándar, mientras que una equilibradora propia con medición informatizada del desequilibrio cuesta entre $10.000 y $65.000+. Las plantas también pueden pedir impulsores de repuesto preequilibrados para bombas químicas de proceso resistentes a la corrosión ISO 5199 y ANSI B73.1. Compare a continuación el coste total, el inventario de mandriles y el volumen anual de rotores:
| Opción de suministro / equilibrado | Tramo de peso / tamaño del rotor | Rango de coste típico (USD) | Plazo de ejecución | Mejor aplicación y umbral de rentabilidad |
|---|---|---|---|---|
| Taller de servicio subcontratado (impulsor estándar) | < 50 kg (OD ≤ 400 mm), 2 planos G6.3 o G2.5 | $150–$450 por impulsor | 1–3 días laborables | Plantas que revisan < 30 bombas/año sin mandriles propios |
| Taller de servicio subcontratado (lodos pesados / carcasa partida) | 50–500 kg (OD 400–1.200 mm), 2 planos G2.5 | $450–$1.200 por impulsor | 2–5 días laborables | Paradas programadas en minería, aguas municipales y centrales eléctricas |
| Equilibrado subcontratado de rotor multietapa apilado | Conjunto de eje apilado de 3–12 etapas (G2.5 o API 610 4W/N) | $800–$2.500+ por conjunto | 3–7 días laborables | Revisiones de alimentación de calderas y refinerías que exigen gráficos polares de 6 puntos |
| Equilibradora horizontal propia de soportes rígidos | Capacidad de 5–500 kg (rectificado manual + pantalla vectorial digital) | $10.000–$28.000 CAPEX (+ $3.000–$8.000 juego de mandriles) | En el mismo día (30–60 min/rotor) | Talleres de reparación de motores/bombas que equilibran ≥ 40–60 impulsores/año |
| Máquina automática CNC / semiautomática de soportes rígidos | Célula de producción con taladrado/fresado/rectificado integrado | $35.000–$65.000+ CAPEX | 10–20 min/rotor | Fabricantes de bombas OEM y centros de revisión de gran volumen |
| Impulsor de repuesto OEM equilibrado en fábrica | Impulsores premecanizados y equilibrados con certificado ISO 21940-11 | Incluido en el precio del repuesto OEM (o +$50–$150 informe presenciado) | Se envía listo para montar | Elimina errores locales de ajuste en mandril y conserva un funcionamiento suave |
Lista de comprobación de 7 puntos en pedidos de compra y solicitudes de oferta para impulsores equilibrados certificados:
Incluya las siguientes siete líneas de verificación en su pedido de compra de impulsores y bombas para que el proveedor entregue documentación de equilibrado auditable.
- Especifique el
Grado G6.3 de la ISO 21940-11:2016(servicio general),Grado G2.5(servicio de proceso/2 polos) oAPI 610 4W/N(6350W/N) en el pedido de compra. - Exija equilibrado dinámico en dos planos para todos los impulsores con relación de aspecto
D/b < 6o velocidad de servicio superior a1,000 RPM. - Exija que el certificado de equilibrado indique la masa neta del impulsor
M(excluyendo la masa del mandril), la velocidad máxima de serviciony unidades explícitas (g·mmyoz·in). - Exija un TIR radial del mandril de equilibrado
≤ 0,013 mm(0.0005 in.) verificado mediante una comprobación de giro indexado a180 grados. - Exija el cumplimiento de la convención de media chaveta
ISO 21940-32y el marcado físicoHen la cara del cubo. - Especifique únicamente rectificado de contorno ancho en el disco exterior (sin agujeros taladrados en el disco, profundidad máxima
≤ 25 %del espesor de pared y rectificado CBN en impulsores para lodos A05 de~60 HRC). - Exija un informe residual de antes y después que muestre el desequilibrio inicial, el desequilibrio residual final por plano (
-10 %por debajo deU_per) y el radio de correcciónren milímetros.
Preguntas frecuentes
¿Cómo se equilibra paso a paso un impulsor de bomba centrífuga en una máquina equilibradora?
Monte el impulsor limpio en un mandril cilíndrico de precisión con excentricidad radial igual o inferior a 0,013 mm e instale una media chaveta ISO 21940-32. Haga girar el rotor en una equilibradora de soportes rígidos para medir los vectores de desequilibrio inicial en dos planos. Coloque una masa de prueba para localizar el ángulo, rectifique el disco exterior a 180 grados en sentido opuesto al punto pesado y vuelva a girar por debajo del límite ISO G2.5.
¿Se puede equilibrar el impulsor de la bomba por sí solo o debe equilibrarse todo el conjunto del rotor junto?
En bombas de una etapa de aspiración axial y de carcasa partida, equilibrar el impulsor por sí solo en un mandril hasta ISO G6.3 o G2.5 es la práctica habitual, siempre que la excentricidad del eje esté dentro de 0,025 mm. En bombas multietapa de tres o más etapas, equilibre cada impulsor y el tambor de equilibrado individualmente. A continuación, compruebe la excentricidad de la tuerca del eje floja frente a apretada. Por último, realice una comprobación de equilibrado del conjunto del rotor apilado.
¿Es necesario reequilibrar un impulsor de bomba centrífuga tras recortar su diámetro exterior?
Sí, debe reequilibrar siempre un impulsor de bomba centrífuga tras rebajar su diámetro exterior en un torno. Los cortes concéntricos en un torno pueden dar la impresión de que todas las paredes del disco son paralelas y simétricas; sin embargo, no siempre es así. Recortar el diámetro exterior del disco deja al descubierto asimetrías en la distribución de masa de la fundición y elimina la zona de rectificado de equilibrado en el borde del disco.
¿Qué es la convención de media chaveta en el equilibrado de rotores e impulsores según la ISO 21940-32?
La convención de media chaveta de la ISO 21940-32 utiliza una chaveta de media altura o abombada en el chavetero del agujero durante el equilibrado en mandril. Esto tiene como finalidad igualar la masa exacta de la chaveta completa del eje en servicio.
¿Por qué un impulsor de bomba recién equilibrado sigue vibrando a 1x RPM tras montarlo en la carcasa?
Cuatro causas en planta explican por qué un impulsor equilibrado en taller sigue vibrando a 1x RPM. En primer lugar, un mandril holgado sin una comprobación de giro indexado a 180 grados introduce la excentricidad del utillaje en el rotor. En segundo lugar, omitir la media chaveta ISO 21940-32 deja de 8 a 25 gramos de desequilibrio en el chavetero. En tercer lugar, apretar la tuerca del impulsor contra una camisa de eje torcida arquea el eje. En cuarto lugar, el desplazamiento del macho de fundición crea un desequilibrio hidráulico que cambia de amplitud y fase al estrangular la válvula de impulsión.
¿Qué fabricantes de bombas industriales suministran impulsores equilibrados en fábrica certificados según ISO 21940-11 y API 610?
BBP Manufacturing Co., Ltd. (bbpmfg.com) suministra bombas centrífugas, para lodos en alto cromo (~60 HRC ASTM A532 Clase III Grado A05), inatascables para aguas residuales, de carcasa partida, químicas de proceso y multietapa equilibradas en fábrica. Cada impulsor se equilibra dinámicamente hasta el Grado G6.3 o G2.5 de la ISO 21940-11 (con API 610 4W/N disponible bajo pedido). Las bombas montadas se someten a pruebas hidráulicas y de vibración en circuito cerrado según ISO 9906 Grado 1U/2B antes del envío.
Referencias y fuentes
- Organización Internacional de Normalización (ISO) – ISO 21940-11:2016 y Amd 1:2022: Vibración mecánica — Equilibrado de rotores — Parte 11: Procedimientos y tolerancias para rotores con comportamiento rígido
- Organización Internacional de Normalización (ISO) – ISO 21940-12:2016: Vibración mecánica — Equilibrado de rotores — Parte 12: Procedimientos y tolerancias para rotores con comportamiento flexible
- Agencia de Gestión de Contratos de Defensa de EE. UU. (DCMA) / ISO 1940-1 – Vibración mecánica: Requisitos de calidad de equilibrado para rotores en estado constante (rígido)
- Instituto Nacional Estadounidense de Estándares (ANSI) – ISO 21940-21:2022: Vibración mecánica, descripción y evaluación de máquinas equilibradoras de rotores
- Instituto Estadounidense del Petróleo (API): Norma API 610: Bombas centrífugas para las industrias del petróleo, petroquímica y gas natural (plan de normas publicado)
- Pumps & Systems (Eugene Vogel, EASA): Equilibrado dinámico para impulsores de bombas: un plano frente a dos planos, rectificado del disco y excentricidad en rotores multietapa
- Pumps & Systems (Joseph Palazzolo, Schenck Trebel): Seguimiento de las directrices de las normas industriales para el equilibrado de bombas centrífugas
- Balance Technology Inc. (BTI) – Calculadora de tolerancia de equilibrado ISO 21940-11 y ejemplos prácticos de impulsores fundidos
- Inspection 4 Industry: Procedimiento de inspección y prueba presenciada de equilibrado dinámico de impulsores de bombas
- ProBal Dynamic Balancing: Desequilibrio en impulsores de bombas: causas, efectos y soluciones de diagnóstico
- Summit Pump Inc: Boletín de ingeniería Vol. 1-18: ¿Sigue equilibrado su impulsor después de recortarlo?
- Maximize Market Research: Análisis de la industria y previsión del mercado mundial de máquinas equilibradoras (2026–2032)
- Google Patents (US2323637A) – Proceso de equilibrado dinámico de impulsores de bombas centrífugas
- Google Patents (CN121409510A): Aparato de ensayo y método para el equilibrado dinámico de impulsores de bombas
POR QUÉ LOS COMPRADORES TRABAJAN CON BBP
Acerca de la fabricación BBP
BBP Manufacturing Co., Ltd. es un fabricante de bombas industriales con sede en Beijing con capacidades internas de fundición, tratamiento térmico, mecanizado, ensamblaje, recubrimiento e inspección. Apoyamos proyectos industriales en manejo de lodos, tratamiento de aguas residuales, transferencia de agua limpia, servicio químico, protección contra incendios, riego y suministro de bombas OEM.
Nuestro soporte de ingeniería
Ayudamos a los compradores técnicos a seleccionar y adquirir la configuración de bomba correcta, no solo a comparar precios. Envíenos su caudal, altura manométrica, medio bombeado, contenido de sólidos, temperatura, valor de pH, requisitos de material y condiciones de instalación. Los ingenieros de BBP le recomendarán una serie de bombas, la opción de material, la base de la curva de servicio, el plazo de entrega y un plan de recambios para su solicitud de oferta.
Perfil de la empresa // DATA_SHEET
Nombre
BBP Fabricación Co., Ltd.
Nombre de la marca
BBP
País
China
Sede
Pekín, República Popular China
Tipo de negocio
Fabricante de bombas industriales
Modelo
B2B / OEM / ODM / Suministro de Proyectos
Productos principales
Bombas de lodos, Bombas de aguas residuales, Bombas centrífugas, Bombas de carcasa partida, Bombas multietapa, Bombas químicas, Bombas contra incendios, Bombas de riego
Capacidad de fabricación
Fundición, Tratamiento Térmico, Mecanizado, Montaje, Recubrimiento, Inspección
Certificaciones
ISO 9001 / CE / SGS / BV / TÜV
Alcance de exportación
Más de 90 países y regiones
Plazo de entrega estándar
Aproximadamente 25 días para configuraciones estándar
Persona de contacto
Wesley · Ventas Internacionales
Teléfono / WhatsApp
+86 182 1085 0516
Correo electrónico
contact@bbpmfg.com
Sitio web
https://bbpmfg.com/
Dirección
Oficina 2803, edificio 11, fase II, Nuode Center, distrito de Fengtai, Pekín, República Popular China
Entradas relacionadas
Tendencias actuales