BBP ile iletişime geçin

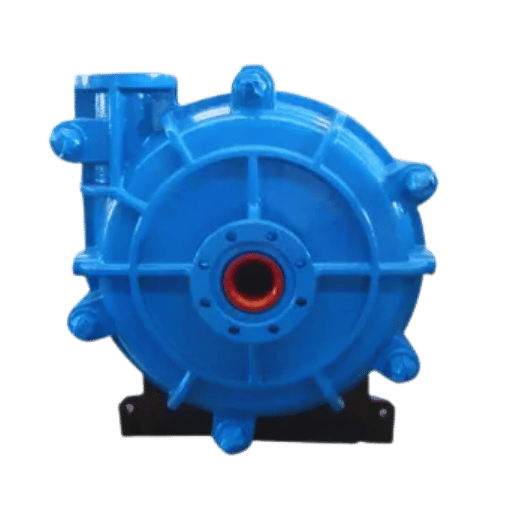
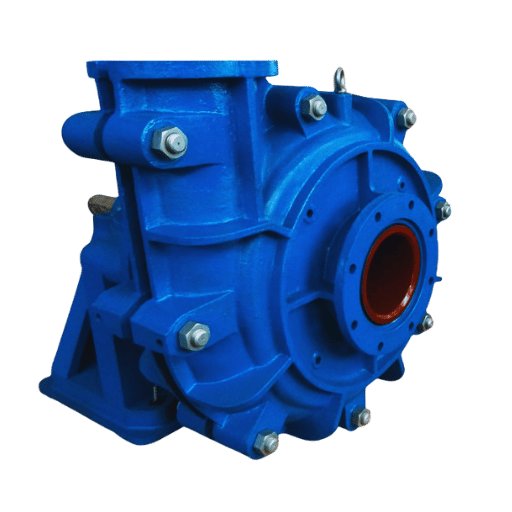
Yüksek kromlu bir bulamaç pompası, ıslak aşınma parçaları yüksek kromlu beyaz dökme demirden dökülmüş bir santrifüj pompadır. Bu malzeme genellikle %25-30 Cr içeren, 600 Brinell’den yüksek sertleştirilmiş bir matrise sahip ASTM A532 Sınıf III Tip A alaşımıdır (yaklaşık HRC 58-62). Bu alaşım; madencilik sektöründeki yüksek aşındırıcılığa sahip siklon beslemesine, maden zenginleştirme tesislerinden çıkan yüksek aşındırıcılığa sahip değirmen çıkışına, altın damarlarına, atıkların taşınmasına, dip taramaya ve enerji santrallerinde kireç çamurunun boru ile taşınmasına dayanacak şekilde özel olarak tasarlanmıştır. Bu koşullar, sünek demir veya Ni-Hard 4 aşınma parçalarını aylar içinde kullanılmaz hâle getirebilir. Bu makale, pazarlama söyleminin ötesine geçiyor: metalurjinin neden işe yaradığını, her aşınma mekanizmasının metale nasıl zarar verdiğini, arıza biçimlerinin nasıl fark edileceğini, yüksek kromun kauçuk veya seramiğe ne zaman yenik düştüğünü ve beş yıllık maliyet eğrisinin nasıl göründüğünü ele alıyor.
Kısa teknik özellikler
| Uygulanan standart | ASTM A532 / A532M Sınıf III Tip A |
| Krom içeriği | Yüzde 25 ila 30 (tipik değer yüzde 27) |
| Isıl işlem sonrası matris sertliği | HRC 58 ila 62 (600 BHN üzerinde) |
| Baskın karbür fazı | Birincil (Cr,Fe)7C3 — M7C3, 1.025 ila 1.500 HV |
| Sünek demire kıyasla tipik aşınma ömrü | Kuvars içeren bulamaçlarda 3 ila 6 kat daha uzun |
| Başlıca uygulamalar | Madencilikte siklon beslemesi, yüksek aşındırıcılığa sahip değirmen çıkışı, atıklar, FGD, dip tarama |
| Uygun olmadığı hizmet koşulları | pH değeri 4’ün altında olan asidik bulamaçlar; kauçuğun üstün olduğu 50 mikronun altındaki ince aşındırıcılar |
| Warman AH ile uyumluluk | AM motor gövde ölçüsüne ait akışkanla temas eden parçalar boyutsal olarak uyumludur |
Bulamaç pompasını “yüksek kromlu” yapan nedir? ASTM A532 Sınıf III’ün ardındaki metalurji
 Yüksek kromlu bulamaç pompası bu adı, çarkı, boğaz burcu ve pompa gövdesi astarlarının ASTM A532 / A532M tarafından tanımlanan, aşınmaya dayanıklı özel bir beyaz dökme demir alaşım ailesinden dökülmesi nedeniyle alır. Bu aile şunları içerir:
- 1. Sınıf-NC 80 — orta sertlikte, daha eski tip bir alaşım; krom oranı genellikle yalnızca yaklaşık %4’tür. Kütleyle sınırlıdır ve yüksek üretim hacimli, darbeli uygulamalarda kullanılır.
- Sınıf II: 12 ila 20% Cr içeren krom-molibden (A, B, D). Sınıf III’e göre daha sünektir, ancak karbon içeriği daha düşüktür.
- Sınıf III Tip A–%25-30 Cr içeren yüksek kromlu beyaz dökme demir. Sektörde “yüksek kromlu bulamaç pompası” denince genellikle bu kastedilir.
Mühendislik notu
ASTM A532, Sınıf III Tip A kimyası, ağırlıkça %. C 2,0 – 3.3, Mn 0,5 – 1.5, Si en fazla 1.0, Cr 23,0 – 30.0, Mo en fazla 3.0, Ni en fazla 2.5. Genel olarak bulamaç pompasının aşınma parçalarına yönelik döküm gereklilikleri, ısıl işlem görmüş matris sertliğinin her ergitme partisi için Brinell yöntemiyle test edilerek en az HRC58 olmasını ve M7C 3 hacim oranının en az %25 olmasını şart koşar.
Aşındırıcı bulamaç pompa metalini nasıl aşındırır? Üç aşınma mekanizmasının açıklaması
 Aşınmaya dayanıklı bulamaç pompası aşınmaz değildir. Yüksek krom, her darbe ve kayma geçişinde yine de gerçekleşen fiziksel mekanizmaları yavaşlatarak kullanım ömrünü uzatır. Bulamaç pompa metalini birbiriyle ilişkili 3 yolla aşındırır. Her birinin etkisi, karbür hacmine, matris sertliğine ve akışkanla temas eden yüzeyin şekline göre farklılık gösterir.
Aşındırıcı partiküller bulamaç pompası yüzeylerini nasıl aşındırır?
Bulamaç pompasındaki erozyon, önce Finnie’nin kuramsallaştırdığı ve daha sonra Bitter’in vurguladığı genel örüntüyü izler: aşınma hızı, partikülün çarpma anındaki kinetik enerjisiyle ve çarpma açısına göre yapılan bir düzeltmeyle orantılıdır. Sert ve kırılgan hedef yüzey, elbette, partiküllerin kraterler açmak yerine talaş kopardığı sığ çarpma açılarında (15 30) daha iyi dayanır. Çark kanadının ön yüzü tam da bu açı aralığındadır ve ilk aşınma burada görülür. Birbirine paralel üç mekanizma işler:- Oyuk açıcı aşınma. Kaba, köşeli partiküller (yaklaşık 2mm’den büyük) matriste gözle görülür bir iz açacak kadar momentuma sahiptir. Oyuk bir karbür şeridinden geçerse karbür, yüzey altındaki derinliği sınırlar. Karbürlerin arasından geçerse matris alttan aşınır ve karbür bütünüyle kopabilir.
- Kaymalı veya üç cisimli erozyon. Pompa gövdesinin çalışma yüzeyi ile çarkın arka plakası arasında, boğaz bileziği boşluğunda ve pompa gövdesi dilinde küçük partiküller iki paralel yüzeyin arasına sıkışır. 25 m/sec üzerindeki bağıl hızlara sık rastlanır. Partiküller her iki yüzeyi aynı anda aşındırır. Bu nedenle, malzeme, bileşim veya sertlik ne olursa olsun, bu iki konumda 18 ay ila 24 aylık bir aşınma örüntüsü görülür.
- Korozyonun hızlandırdığı erozyon. Bulamacın kimyası matrise saldırdığında (örneğin düşük pH’lı maden drenajı veya klorür yüklü FGD), ince bir pasif film oluşur ve sonraki darbeyle sökülür, ardından yeniden oluşur. Her döngüde metalden birkaç mikrometre kopar. Bu etki, kauçuğun kâğıt üzerinde iyi bir fikir gibi görünmesine ve siklon beslemesinde kullanılan Avustralya tasarımının tesiste başarısız olmasına neden olur.
Yaygın bir yanılgıya göre kauçuk, darbe sırasında gerçekten esneyip şekil değiştirdiği için aşınmaya karşı her zaman metalden daha iyidir. pH 9.2 değerinde %18 katı madde içeren flotasyon artığıyla beslenen bir bakır zenginleştirme tesisinde, bu nedenle dökme demir astarlı 4/3 pompa kauçuk astarlı modele dönüştürüldü. 6 ay sonra, 3mm silika partiküllerinin yüksek açıyla pompa gövdesi diline çarptığı bölgede kauçuk kesilip ayrılmıştı. Yüksek kromlu astar yeniden takıldı ve tesis 12 aylık değişim döngüsünü benimsedi. Partiküller kesmek yerine sekecek kadar küçük ve yuvarlak olduğunda kauçuk; partiküller oyuk açtığında yüksek krom daha iyi sonuç verir.“Sürekli aşınma, yüksek basınç ve ısının kusursuz bir birleşimi, pompa bileşenlerinin hızla bozulmasına neden olur. Tipik malzemelerde parçalar, zımparalanıyormuş gibi aşınır. Önce delikler oluşur, ardından parça neredeyse tamamen aşınır.”
HRC değeri bulamaç pompasının aşınma ömrü hakkında gerçekte ne ifade eder?
 Sertlik, daha önemli bir sorunun dolaylı göstergesidir: aşınma yüzeyi, temas edeceği minerale dayanabilir mi?
Madencilik çamurları nadiren tek mineralli bir öğütme karışımıdır; baskın bir aşındırıcı ve genel öğütme malzemelerinden oluşan bir tabaka içerir. Aşınma malzemesini seçilen aşındırıcı-mineral bileşimine uygun eşleştirmek hizmet ömrünü belirler; mutlak anlamda yayımlanmış sertlik değeri ikincil önemdedir.
Cevherde, taranmış kumda ve aşındırıcı püskürtme uygulamalarında en sık bulunan kuvars, Mohs ölçeğinde 7 sertliğindedir ve Vickers ölçeğinde yaklaşık 900 ile 1.100 HV arasındadır. Mohs ölçeğinde 7.5 sertliğindeki granat, yaklaşık 1.100 ile 1.300 HV arasındadır. Alümina ve benzeri korindon, Mohs ölçeğinde 9’u aşar; Vickers değeri 1.800 2.000 HV’dir.
Kuvars ve granatla ortak aralık olan 1025 ila 1500, alüminanın rakibi kromla örtüşür; ancak alümina oranı yüksek taranmış cevhere karşı üstünlük sağlamaya yetmez. Bu fark, Sınıf III Tip A’yı bakır, altın, demir ve elbette kum tarama uygulamalarında np1/varsayılan malzeme yapan unsurdur; ayrıca ultra ince alümina öğütme deşarjının yüksek krom pazarından ziyade seramik pazarıyla yakından ilişkili olduğunu doğrular.
Mohs-HRC farkı kuralı (editoryal sentez)
Beyaz dökme demirin aşınma davranışı hakkındaki yayımlanmış triboloji çalışmalarına dayalı olarak: erozyona dayanıklı bulamaç pompalama uygulamalarında aşınma yüzeyinin sertliği, matrisi oluşturan mineralden yaklaşık 2 Mohs seviyesi daha yüksek olmalıdır. Aksi hâlde kullanım ömrü sınırına yaklaşılır veya bu sınıra ulaşılır; matris, karbürler aşınma yükünü taşıyamadan daha hızlı bozulur.
Bu, sektörün tanımlayıcı ve adlandırılmış bir kodu değil, pratik bir çerçevedir. Kapsamlı seçim hesaplamasını yapmadan önce bunu bir ön eleme ölçütü olarak kullanın.
| Baskın mineral | Mohs | Yaklaşık HV | Uygun aşınma malzemesi |
|---|---|---|---|
| Kömür, alçı taşı | 2 ila 3 | 120 ila 200 | Sünek demir yeterlidir |
| Kalsit, kireç taşı | 3 | 150 ila 200 | Sünek demir veya Ni-Hard 4 |
| Feldispat | 6 | 600 ila 750 | Yüksek kromlu beyaz dökme demir (Cr yüzde 15 ve üzeri) |
| Kuvars, silika (en yaygın) | 7 | 900 ila 1.100 | Yüksek kromlu Sınıf III (Cr yüzde 25 ila 30) |
| Granat | 7.5 | 1.100 ila 1.300 | Yüksek krom Sınıf III Tip A veya WC-Co sermet |
| Korindon, alümina | 9 | 1.800 ila 2.000 | Yalnızca zirkonya veya alümina seramiği |
Yüksek krom ile alternatif aşınma malzemeleri: kauçuk ve Ni-Hard ötesinde karar çerçevesi
 Bir maden için bulamaç pompası arıyor olsaydım, seçim kılavuzlarının çoğu aramayı yüksek krom, Ni-Hard ve kauçuktan oluşan 3 belirgin “sarı” seçenekte sonlandırırdı. Ancak bulamaç profili iki uçtan birine kayarsa, bu yaklaşım fırsatları kaçırır. Aşağıda gösterilen “koşullu” öneri “tablosu”, belirli özel uygulamalar için seramik astar, WC-Co sermet ve dubleks paslanmaz çeliği dördüncü, beşinci ve altıncı “varsayılan” seçenekler olarak ekler.
| Bulamaç profili | Önerilen aşınma malzemesi | Sünek demire kıyasla beklenen ömür | Üstünlük nedeni |
|---|---|---|---|
| 2 ila 25 mm, pH 5 ila 12, SG en fazla 1.6 olan kaba, köşeli kuvars | Yüksek krom A532 Sınıf III Tip A | 3 ila 6 kat | M7C3 hacmi ve HRC 60 matris, kuvars sertliğine uyum sağlar; tokluk darbelere dayanır. |
| 5 mm’nin altındaki ince aşındırıcı katılar, yüzde 30’un altında katı madde oranı ve yuvarlak parçacıklar | Doğal kauçuk veya poliüretan astarlar (isteğe bağlı sert metal çark) | 2 ila 4 kat | Elastik geri sıçrama, partiküller kesmeden önce enerjilerini emer. |
| pH değeri 4’ün altında, orta düzey aşınma, yüksek klorür içeriği ve yüksek koroziflik | Dubleks paslanmaz çelik veya CD4MCu | 1.5 ila 3 kat | Östenit-ferrit matrisindeki krom, aşınmanın ikincil olduğu durumlarda noktasal korozyona karşı korur. |
| Alümina veya zirkon kumu gibi 1 mm’nin altındaki çok ince ve aşındırıcı partiküller, yüksek SG | Zirkonya veya alümina seramik astarlar | 5 ila 10 kat | HV 1.500 ila 2.000 sertliğindeki seramik, Mohs 9 sertliğindeki alümina mineralinden daha serttir. |
| 50 mm’den büyük kaya darbeleri (kömür yıkama, kaba agrega) | Darbe açısından kritik parçalarda Ni-Hard 4 veya Sınıf III Tip B (Cr yüzde 20) | 2 ila 3 kat | Tip A’dan daha yüksek tokluk, kaya çarpmasında gevrek dökülmeyi önler. |
| Çok yüksek hızlı, keskin ince partiküller (santrifüj çıkışı, siklon taşması) | Yüksek krom altlık üzerine tungsten karbür-kobalt sermet kaplama | 6 ila 12 kat | 1.400 ila 1.700 HV sertliğindeki WC-Co, masif seramikten daha toktur. |
✔ Yüksek kromun avantajları
- Kuvars bazlı bulamaçlarda sünek demire göre 3 ila 6 kat daha uzun ömür
- ASTM A532 ile standartlaştırılmış kimya ve sertlik, denetime uygun izlenebilirlik
- Warman AH akışkanla temas eden aşınma parçaları, tedarikçiler arasında boyutsal olarak birbirinin yerine kullanılabilir.
- pH 5 ila 12 çalışma aralığında kararlı performans
- Hakem değerlendirmesinden geçmiş ve yayımlanmış kıyaslama verilerine göre, Jokari-Sheshdeh ve diğerlerinin Wear dergisinde 2022’de yayımlanan çalışması şunu gösteriyor: hizmet ömrü, test yöntemine bağlı olarak yüzde 20 ila 77 artıyor; bu sonuç Ni-Hard 4’e kıyasla elde edilmiştir.
⚠ Sınırlamalar
- 50 mm’den büyük blokların doğrudan darbesinde parçalanır – kepçe salınım kenarında pul pul dökülme riski
- Matris pH 4 ila 5’in altında korozyona uğrar; tercihen A49 (Cr yüzde 30) veya dubleks paslanmaz çelik kullanılır
- Yükseltme yapılmadan 30.000 ppm üzerindeki yüksek klorürlü deniz suyuna uygun değildir.
- Kauçuk astarlı eşdeğerlerinden daha ağırdır; nakliye ve elleçleme maliyeti daha yüksektir.
- Kaynakla onarım kısıtlıdır — standart ark kaynağıyla onarım, matrisi bozmadan Sınıf III dökümlerde yapılamaz.
Yüksek krom yerine seramik astarlı bulamaç pompasını ne zaman seçmelisiniz?
İşlenen atıklardaki en sert aşındırıcının sertliği, krom karbürün sertliğini aştığında malzeme seçimi değişir. Baskın aşındırıcı, Mohs sertliği 8,5-9 olan partiküllerin yeniden öğütme çıkışında hız kazanması ya da alümina bakımından zengin atık, zirkon kumu prosesi veya yeniden öğütme çıkışının 8,5-9 sertliğindeki partikülleri yeniden işlemesi olsun, krom karbürler matrisle yaklaşık aynı hızda aşınır. Zirkonya ile güçlendirilmiş alümina veya saf alümina seramik astarlar HV 1.500-2.000 sertliğe ulaşarak dengeyi yeniden pompanın lehine çevirir. Bu çözümün dezavantajları, boru tufanı çarptığında sinterlenmiş bileşenin gevrek kırılması, birim maliyetin belirgin ölçüde yüksek olması — karşılaştırılabilir yüksek kromlu bileşenin 2-4 katı — ve teslim sürelerinin önemli ölçüde daha uzun olmasıdır. Sahadaki tipik montaj düzeninde seramik, en ince ve en sert aşındırıcının bulunduğu yerde kullanılır; boru boyunca ilerledikçe, en ince kaba ve orta taneli atık malzemeye kadar yüksek krom tercih edilir. Genellikle aynı devre içinde. Bulamaç profiliniz belirsiz görünüyorsa (mineralojide değişim, dalgalanan pH veya mevsimsel katı madde değişimleri gibi), bulamaç kimyasını olası aşınma malzemeleriyle eşleştiren BBP yüksek krom malzeme seçici aracını kullanarak başlayın. Kauçuk odaklı karşılaştırmalar için kauçuk astarlı bulamaç pompası serisine bakın.Yüksek kromlu bulamaç pompalarında yaygın arıza biçimleri: aşınma izlerine göre teşhis
 Yüksek kromlu bulamaç pompası hizmet sırasında arızalandığında, genellikle aşınmanın geometrisinde görülebilen izler bırakır. Bu izleri yorumlayarak nedenin malzeme, hidrolik, kimya veya operatör kaynaklı olup olmadığını anlayabilirsiniz. Bu izlerden 5’i, “beklenmedik duruşların” büyük bir bölümünü açıklar.
Kanatların ön kenarında oyuk açıcı aşınma
Belirti: Her kanadın dış üçte birlik bölümünde görülen 45’lik tarak biçimli erozyon, arka plakaya doğru biraz daha derinleşir; temel neden genellikle pompanın yayımlanmış geçiş boyutundan büyük katı maddeler veya partikül momentumunu artıran ani bir besleme yoğunluğu değişimidir. Düzeltici önlem: Pompanın önündeki besleme eleğini ve siklon alt akışının yoğunluğunu doğrulayın; malzeme yükseltmesi yapmayın.Boğaz burcunda ve pompa gövdesi dilinde yıkanma
Belirti: Tasarım hızının üzerinde yeniden hızlanan partikül akışının bıçakların konturları boyunca oluşturduğu çan biçimli aşınma deseni (yatay bir salyangoz gövdede genellikle saat 5 ila 7 konumunda görülür). Temel neden, çalışma noktasının en iyi verim noktasının sağına kayması ve böylece uç hızıyla boşluktaki hızların artmasıdır. BBP AM serisi pompa gövdesinde bu durum, genellikle boğaz burcunun çarktan önce hızla aşınmasıyla kendini gösterir.Aşınma izi olmadan emiş astarında çukurlaşma
Belirti: Göz çevresinde yoğunlaşan oyuk biçimli çukurlar ve yönlü olukların bulunmaması. Bu, aşınma değil kavitasyondur: bulamaç düşük basınçlı bölgelerde buharlaşmış, çöken kabarcıklar metale çarparak aşınmayı hızlandırmıştır. Hidrolik düzeltmeler: mevcut NPSH’yi artırın, emiş yüksekliğini azaltın, pompanın devir hızını düşürün, emiş borusunu büyütün; metalurji yükseltmesine yönelmeyin. Yüksek krom, dökme demirden kavitasyona daha dayanıklıdır; ancak hiçbir aşınma malzemesi kavitasyona sonsuza kadar dayanamaz.Mil kovanında eksenel aşınmayla birlikte salmastra kaçağı
Etiket bilgileri: Mil kovanında eksenel çizgiler hâlinde aşınma izleri, asimetrik sıkıştırılmış salmastra ve etiket değerinin çok altında yıkama suyu debisi. Asıl neden, bulamacın salmastra kutusundan uzak tutulması için yıkama suyu basıncının çok düşük olmasıydı. Yıkama suyu beslemesinin tıkandığı durumlarda, FGD kireç bulamacı pompalarında sahada sık rastlanan bir anormallik “salmastranın vaktinden önce aşınmasıdır”.Yüksek sıcaklığa maruz kalma sonrası matrisin yumuşaması
Belirti: Brinell sertlik değeri, sevkiyat anındaki değerinden 5 ila 8 puan düşmüştür ancak çıplak gözle görülebilir bir aşınma yoktur. En olası temel neden, dökümün martenzitin ferrit-karbür matrisine dönüşmeye başladığını gösterecek kadar uzun süre 500C’nin üzerinde ısıl işleme maruz kaldığı kritik altı bir temperleme olayıdır. Buna yangın, sahada kaynakla onarım veya üretim prosesindeki bir aksaklık neden olabilir. Etkilenen parçalar sahada yeniden sertleştirilemez; hurdaya ayrılmalıdır.⚠️ Önemli
Hizmet sonrası Brinell sertlik testinde 5 puandan fazla sertlik düşüşüyle malzemenin yumuşadığı görülüyorsa matris termal olarak hasar görmüştür. Böyle bir düşüş görülen parçalar hurdaya ayrılmalı, yeniden takılmamalıdır. Kaynakla onarım veya proses aksaklığının yol açtığı kritik altı temperlemeye maruz kalan sac parçalar sahada yeniden kullanılamaz; sıcak durumda bile kullanılamaz. Bu parçanın takılması, askıda yapılan incelemeyi geçersiz kılar; başlangıçta kayıtlara uygun görünse de haftalar sonra hizmet sırasında arızalanır.
Mühendislik notu
Aşınma parçalarının kullanım ömrü sona erdiğinde, BBP’nin bulamaç pompası aşınma parçaları envanterinde çarklar, boğaz burçları, pompa gövdesi astarları ve mil kovanları sevkiyata hazır bulunur. Astar malzemesi karar aracı ise aynı özellikte yeniden sipariş vermenize mi yoksa yükseltme yapmanıza mı karar vermenize yardımcı olur.
ISO 10816-7 titreşim bantlarına göre santrifüj pompa titreşim performansını izleyin: devreye alma sırasında başlangıç RMS hız değerini kaydedin, ardından her gün eğilimini izleyin. 200 saatlik çalışmanın ardından başlangıç değerinin 1.5 katına çıkan ve bu seviyede kalan değer, asimetrik aşınmaya bağlı çark balanssızlığını gösterir — balanssızlık yataklara zarar vermeden önce inceleyin. TAMU’nun yayımlanmış rotor dinamiği kılavuzu, yalnızca çark aşınma bileziği geometrisindeki değişimlerin bile dışarıdan gözlemlenebilir bir değişiklik olmadan pompanın titreşim imzasını yayımlanmış bir eşiğin ötesine taşıyabileceğini belirtiyor.
Yüksek yoğunluklu bulamaçlarda kullanım ömrünü uzatmaya yönelik en iyi işletme uygulamaları
 Ağır hizmet tipi çamur pompalarındaki arızaların çoğu, uygulaması neredeyse hiçbir maliyet gerektirmeyen az sayıda işletme uygulamasıyla önlenebilir. Doğru şekilde havası alınan, temiz suyla çalıştırılan, titreşim başlangıç değerine göre devreye alınan ve planlanan zamanda cıvataları yeniden torklanan bir pompa, aynı pompanın talimatlara uygun kurulup disiplinli işletilmemesi durumuna göre yüzde 30 ila 50 daha uzun süre çalışır.
Yüksek kromlu bulamaç pompasını nasıl doldurup havasını alırsınız?
Yatay bulamaç pompası kendinden emişli değildir. Çalıştırmadan önce pompa gövdesi ve emiş hattı sıvıyla doldurulmalıdır; genellikle temiz su kullanılır, proses bulamacı değil. Sıralama şöyledir: basma vanasını kapatın, emiş vanasını açın, hava tahliye vanasından sıvı taşana kadar salmastra doldurma bağlantısından salyangoz gövdeyi doldurun, hava tahliye vanasını kapatın, tahrik sistemi izin veriyorsa motoru düşük devirde çalıştırın, 30 saniye içinde tasarım devrine çıkın ve ardından basma vanasını tasarım çalışma noktasına ulaşana kadar kademeli olarak açın. Temiz su bulunmayan uzak sahalarda salmastra dışı veya emiş tarafı doldurma odaları uygun alternatiflerdir; ancak temel ilke değişmez: kuru pompa gövdesine katı maddeler girmemelidir. İlk 30 dakika temiz suyla pompalama yapmak, yatak sıcaklığının ortam sıcaklığından itibaren izlenmesini ve salmastra tahliye hattındaki salmastra basıncının ölçülmesini sağlar (genellikle emiş besleme tahliye basıncından 0.35 ila 0,5 bar yüksektir). Ayrıca başlangıç titreşim referans değerinin belirlenmesine yardımcı olur.Bulamaç uygulamalarında NPSH marjı
Üreticinin eğrisindeki NPSH gereksinimi temiz suyu esas alır. Yüksek yoğunluklu bulamaç için bir düzeltme ekleyin: tipik endüstri uygulamasında, suyun üzerindeki her bir özgül ağırlık birimi için 0.5 ila 1.5 metre NPSH marjı eklenir. Özgül ağırlığı 1.4 olan bir bulamacı pompalayan ve yayımlanmış NPSH_r değeri 4 metre olan bir pompa için en az 5 ila 6 metre kullanılabilir NPSH bulunmalıdır. Yetersiz boyutlandırılmış emiş boruları ve dar hazne geometrisi, sahada fabrikada sorunsuz test edilmiş bir pompada “açıklanamayan kavitasyon” görüldüğü iddiasının yaygın nedenleridir.Konik bağlantılı astarlar için yeniden sıkma takvimi
AM serisi astarlardaki konik eşleşme yüzeyleri, cıvatalarla sağlanan sıkı geçmeye dayanır. 100 saatlik çalışmanın ardından OEM spesifikasyonuna göre yeniden sıkın; rodaj sırasında sıkı geçme yüzeyleri yerine oturur ve biraz gevşer. Astar kaymasının boşluk aşınmasına yol açmasından önce yavaş gevşemeyi gidermek için 500 saatte ikinci kez yeniden sıkın. BBP AM gövdelerinde bulunan harici çark ayarı, söküm yapmadan ön boşluğun yeniden ayarlanmasını sağlar; ayar dönüşlerini kaydedin, böylece yatak hizalaması ayrıca izlenebilir.pH takibi ve malzeme kalitesi için kritik eşikler
Sınıf III Tip A, yüzde 27 Cr paslanmaz çelik, sürekli çalışmada yaklaşık pH 4.5 değerine kadar iyi performans gösterir. Bu eşiğin üzerinde, karbürler arasındaki matris pasifleştirici çözünmeye uğrar; bu nedenle pH değeri 4’ün altına düşebilen asitli maden drenajı ve FGD sistemleri için yüzde 30 Cr içeren A49 sunulur. Proses kimyasının mevsimsel olarak asidik hâle gelmesi bekleniyorsa pompa emişindeki pH değerini üç ayda bir kaydetmek, aşınma parçalarını vaktinden önce değiştirmekten daha düşük maliyetlidir.
Devreye alma kontrol listesi
Boyutlandırmayla ilgili sorularınız için BBP yüksek kromlu bulamaç pompası boyutlandırma aracı, çalışma noktası bilgilerini ister ve uygun AM gövdelerini listeler.
- Çalıştırma öncesi inceleme: harici çark ayarı boşluğu 0,8 mm veya OEM spesifikasyonu; hangisi daha sıkıysa
- Temiz suyla ilk 30 dakika – salmastra yıkama basıncını emiş basıncının 0.35 ila 0,5 bar üzerinde olup olmadığını kontrol edin
- Yoğunluğu en az 2 saat içinde tasarım özgül ağırlığına yükseltin; yoğunlukta ani değişiklikten kaçının
- Yatak gövdesi sıcaklığını 1, 8 ve 24 saatte kaydedin; 70 derece C’nin üzerinde alarm verin
- Konik bağlantı elemanlarını 100 ve 500 saatte yeniden sıkın
- Proses akışkanının sıcaklığı 80 derece C’yi aştığında, erişilebilir aşınma parçalarından üç ayda bir Brinell numunesi alın
- Kireç bulamacı uygulamasında, kalsiyum birikintisinin pompa gövdesi içinde sertleşmesini önlemek için her uzun duruştan önce temiz suyla yıkayın
Toplam sahip olma maliyeti: yüksek kromlu bulamaç pompalarının kullanım ömrü maliyet hesabı
 Yüksek kromlu bir bulamaç pompası, sünek demir eşdeğerine kıyasla başlangıçta daha pahalıdır; ancak beş yıl boyunca maliyeti önemli ölçüde daha düşüktür. Satın alma kararının kazanılıp kaybedildiği nokta, toplam sahip olma maliyeti eğrisidir. Hesaplamada üç etken belirleyicidir: pompanın ne sıklıkta değiştirildiği, her değişimdeki parça maliyeti ve her değişim için duruş süresinin üretime sağladığı faydalar.
Sellgren’in (TexasAM, 2005) bulamaç pompası bileşen aşınmasını tahmin etmeye yönelik hakemli çalışmaları ve bunları izleyen akademik araştırmaların tümü aynı sonuca varıyor: kullanım ömrü maliyetinizi parçalardan çok bakım ve bunun yol açtığı duruş süresi belirler. Öngörülen maliyetlerin hangi kalemlerden kaynaklanacağını ayırmanın pratikte çok faydalı bir yolu, bunları duruş süresi değeri için yüzde 70, parçalar için yüzde 15 ve işçilik için yüzde 15 olarak dağıtmaktır; bu, kullanım ömrü maliyetinin yüzde 70’ini oluşturan ve “maliyet” kavramının bazen üç kez, önce parçalarda, ardından işçilikte etiketlenmesine yol açan rakamı yararlı biçimde ayrıntılandırır.
| Malzeme sınıfı | Yıllık değişim sayısı | Değişim başına parça | Saatte $200 duruş maliyetiyle 5 yıllık maliyet | Saatte $2.400 duruş maliyetiyle 5 yıllık maliyet |
|---|---|---|---|---|
| Sünek demir | 4 ila 6 | $1,800 | ≈ $62,000 | ≈ $298,000 |
| Ni-Hard 4 | 2 ila 3 | $2,600 | ≈ $47,000 | ≈ $176,000 |
| Yüksek kromlu Cr yüzde 27 | 1 ila 2 | $3,600 | ≈ $32,000 | ≈ $96,000 |
| Seramik kaplı kompozit | 0.5 ila 1 | $9,200 | ≈ $58,000 | ≈ $84,000 |
Mühendislik notu
Cevher sertliğini, siklon besleme yoğunluğunu ve saha işçilik ücretlerini hesaba katan madencilik sektörüne özel karşılaştırmalar için madenciliğe özel toplam sahip olma maliyeti karşılaştırma aracına bakın.
Başabaş analizi: sünek demire kıyasla parça maliyeti 3 kat olan Sınıf III Tip A yüksek kromlu bir çark, duruş süresi değerinin saatte $200 olduğu durumda ek maliyetini 8. ayda; saatte $2.400 olduğu durumda ise 2.5. ayda karşılar. Kararı belirleyen değişken parça maliyeti değil, duruş süresinin değeridir. Satın alma siparişini imzalamadan önce üretim değerini birim zaman başına hesaplayın ve etkileşimli toplam sahip olma maliyeti hesaplayıcısına girin; varsayılan duruş maliyetinde bir saatlik değişiklik, öneriyi bir malzeme sınıfı değiştirebilir.
Sıkça sorulan sorular
S: Yüksek kromlu bulamaç pompaları tercih etmeye değer mi?
Yanıtı görüntüle
Hayır. Kuvars veya daha sert minerallerin, daha büyük parçacıkların bulunduğu ya da duruş maliyetinin saatte yaklaşık $500’ı aştığı durumlarda, yüksek kromlu parçalar sünek demirden 2 3 kat daha pahalıdır; 1. gündeki maliyet farkına karşın yalnızca 2 4 kat daha seyrek değiştirilir ve beş yıllık yaşam döngüsü maliyetini yüzde 40 ila 70 azaltır. Bunun geçerli olmadığı bir durum da vardır: çamur uygulamalarının bazılarında parçacık sertliğinin boyutu, şekli ve karışımı nedeniyle kauçuk veya poliüretan parçalar daha düşük maliyetle daha uzun süre dayanabilir.
S: Bulamaç pompası ile santrifüj pompa arasındaki fark nedir?
Yanıtı görüntüle
Bulamaç pompası şöyle tanımlanabilir: “Aşındırıcı, katı madde yüklü sıvıların aktarımı için tasarlanıp üretilen bir santrifüj pompa alt türü.” Diğer santrifüj pompalarda olduğu gibi hidrolik prensip aynıdır: çark akışkanı merkezden çeker ve radyal yönde dışarı doğru savurur. Belirli bir bulamaç uygulamasındaki özellikleri ise bazı yönlerden farklıdır: Daha büyük partiküllerin geçebilmesi için çark kanatlarının şekli ve sayısı gibi özellikler; ya da aşınmaya dayanıklı ve değiştirilebilir astarların kullanılması (astar aşınma yüzeyine dayanan dökümler yerine).
S: ASTM A532 Sınıf III Tip A nedir ve neden önemlidir?
Yanıtı görüntüle
ASTM A532/A532M, aşınmaya dayanıklı dökme demir standardıdır. Class III, yüksek kromlu beyaz dökme demir ailesini kapsar. Type A; %25-30 krom, başlıca M7C3 karbür mikroyapısı ve ısıl işlem uygulanmış matriste ortanca HRC 58-62 sertliği tanımlar. Bu önemlidir; çünkü A532, dökümhane ile alıcı arasında kimyasal bileşim ve sertlik koşullarını belirleyen bir sözleşmedir: A532 referansı yoksa sertifikalı krom alaşımı veya WC sertlik sınıfı da yoktur. Şartnameyi hazırlayan kişinin metalurjik tercihine göre karıştırılmış başka bir alaşımı gizlice bütçelemek için “yüksek krom” pazarlama ifadesi yeterli değildir.
S: Yüksek kromlu bulamaç pompaları pH 5’in altındaki asidik bulamaçlarla çalışabilir mi?
Yanıtı görüntüle
%27 krom içeren Sınıf III Tip A, yaklaşık pH 4.5 değerine kadar sürekli hizmet için sınıflandırılmıştır. Bunun altında matris, karbürlerin arasından seçici biçimde çözünür ve aşınma kaynaklı malzeme kaybını hızlandırır. Daha yoğun asit maruziyetinde daha yüksek kromlu alaşımlar (A49, 30%) veya dubleks türler (paslanmaz çelikler, 00Cr13) kullanılabilir. Daha düşük pH, aşınma mekanizmasını değil, akışkan ortamda aşındırmanın baskın olduğunu gösterir.
S: Yüksek kromlu bulamaç pompası çalıştırma için nasıl ön doldurulur?
Yanıtı görüntüle
Basma vanasını kapatın, emiş vanasını açın ve hava tahliye vanasından sıvı taşana kadar pompa gövdesini ve emiş hattını doldurma hattından temiz suyla doldurun; ardından tahliye vanasını kapatın. Pompayı çalıştırın ve 30 saniye içinde tasarım devrine ulaştırın; sonra vanayı kademeli olarak açarak tasarım çalışma noktasına ulaşın. Temiz suyla 30 dakika çalıştırmak, yatak sıcaklığının kaydedilmesini, salmastra yıkama basıncının emiş basıncının 0,35-0,5 bar üzerinde olduğunun çizelgeye işlenmesini ve bulamaç gürültüsünün gerçek zamanlı izlemeyi engellemesi ihtimaline karşı temel titreşim değerinin belirlenmesini sağlar.
İşletmeniz için yüksek kromlu bulamaç pompasını belirleyin
BBP AM serisinin tamamını inceleyin: 3,6-1.620 metreküp/saat debi, Warman ile uyumlu aşınma parçaları ve ASTM A532 Sınıf III Tip A dökümler.
BBP AM serisi yüksek kromlu bulamaç pompası ürün yelpazesini keşfedin →Bu analiz hakkında
Bu ön inceleme; yüksek kromlu bulamaç pompası seçiminde etkili metalürji ve işletme deneyimini özetlemek üzere hazırlandı: ASTM A532 Sınıf III Tip A kimyasal bileşimi, karbür sertlik aralıkları, Ni-Hard karşılaştırma ölçütleri ve döküm modeli ipuçları. Kaynaklar; hakemli araştırmalardan (Wear dergisinde Jokari-Sheshdeh 2022; Sellgren TAMU 2005), ASTM A532 spesifikasyonundan ve rotordinamik dersleri üzerine çalışan Texas A&M University yazarlarından alınmıştır. Bir bilgi Tier 1 kaynağıyla doğrulanamadığında (örneğin üçüncü bölümde ele alınan “Mohs-HRC farkı”), yazarın tercihi ve mevcut bilgilerin ikinci nesil bir sentezi olarak sunulmuştur. Bu ön inceleme, ASTM A532 beyaz dökme demir dökümü ve santrifüj bulamaç pompası tasarımı üzerinde çalışan metalürji ve hidrolik mühendislerinden oluşan BBP mühendislik ekibi tarafından incelenmiştir.
Kaynaklar ve referanslar
- Aşınmaya dayanıklı dökme demirler için standart spesifikasyon ASTM A532 / A532M-10(2019) – ASTM International
- Jokari-Sheshdeh, M. ve diğerleri (2022). NiHard-4 ve yüksek Cr-Mo beyaz dökme demirlerin aşınma performansının karşılaştırılması: Kimyasal bileşim ve mikroyapının etkileri. Wear, 492-493 – Elsevier hakemli dergisi
- Sellgren, A. (2005). Bulamaç Pompası Bileşenlerinde Aşınma ve Maliyet Tahmini – Texas A&M Turbomachinery Laboratory / Western Dredging Association
- Bradshaw, S. Çark aşınma bileziği geometrisinin emiş devridaimi üzerindeki etkisi- Texas A&M University OAKTrust (Santrifüj pompalar için kalite, ID üzerinden ayarlanır
- Hgans AB. Toz malzemelerde karbür tasarımının aşınma direncine etkisi- M7C3 ve M23C6 karbür sertlik ilişkileri üzerine endüstri teknik makalesi
- Rivera, J. ve Phillips, M. 2023, Madencilik atık suyu sektöründe yüksek kromlu pompaların kullanımı, Pumps & Systems dergisi, Industrial Flow Solutions mühendislik ekibi
- – yüksek kromlu beyaz dökme demirler: M7C3 / M23C6/ M6C karbür sertliği araştırmaları- Baztech hakemli makale koleksiyonu
İlgili makaleler
- Bulamaç pompası seçimi- hazne ve çukur uygulamaları için dikey bulamaç pompası
- Bulamaç pompası konfigürasyonu- yatay boru hattı taşımacılığı
- Kauçuk kaplı ve metal kaplı bulamaç pompası konfigürasyon matrisi
- Madencilikte bulamaç pompası uygulama kılavuzu
- Warman AH bulamaç pompası aşınma parçaları çapraz referansı – aquatech pompa parçaları çapraz referans veri tabanının bir parçası.