BBP ile iletişime geçin

Pompa hizalaması, kaplinle bağlanan makinenin belirlenen sınırlar içinde çalışmasını sağlamak üzere pompa ve tahrik mili arasındaki ilişkiyi tanımlar. Kontrollerde iki düzlemdeki açısal hatalar ve kaçıklıklar kaydedilir, doğru soğuk hedefle karşılaştırılır ve son sıkma işleminden sonra ölçümler tekrarlanır.
En güncel sürüm: Ekim 2026. Kapsam: Bu metin, esnek kaplinli ve bağımsız yataklarla desteklenen yatay pompaların kullanıldığı endüstriyel proseslerle sınırlıdır. Dikey pompa, rijit kaplin veya rotoru motor tarafından desteklenen pompa için ayrı bir prosedür gerekir. Otomotiv su pompası kasnağının konumlandırılması, kayış hizalaması ve motor zamanlaması ayrı prosedürlerdir.
İşi kabul etmeden önce
- Makineye özgü sınırlar ve her birimin anlamı üzerinde mutabık kalın.
- Daha küçük bir ölçüm değerine odaklanmadan önce dengesiz montaj koşullarını giderin.
- Gerekli soğuk hedefi ölçülen mil konumundan ayrı değerlendirin.
- Bağlantı elemanları sabitlendikten sonra nihai kayıt alınmasını ve kalan işlerin sorumlulara atanmasını şart koşun.
Kaplinle bağlanan bir santrifüj pompa montajında, ölçüm cihazı raporunun işe yaraması için referans konumlarının ve kabul koşullarının tanımlanmış olması gerekir. Son 6 kontrol, bakım iş emrine veya servis teklifine eklenebilir.
Pompa hizalaması neyi ölçer?
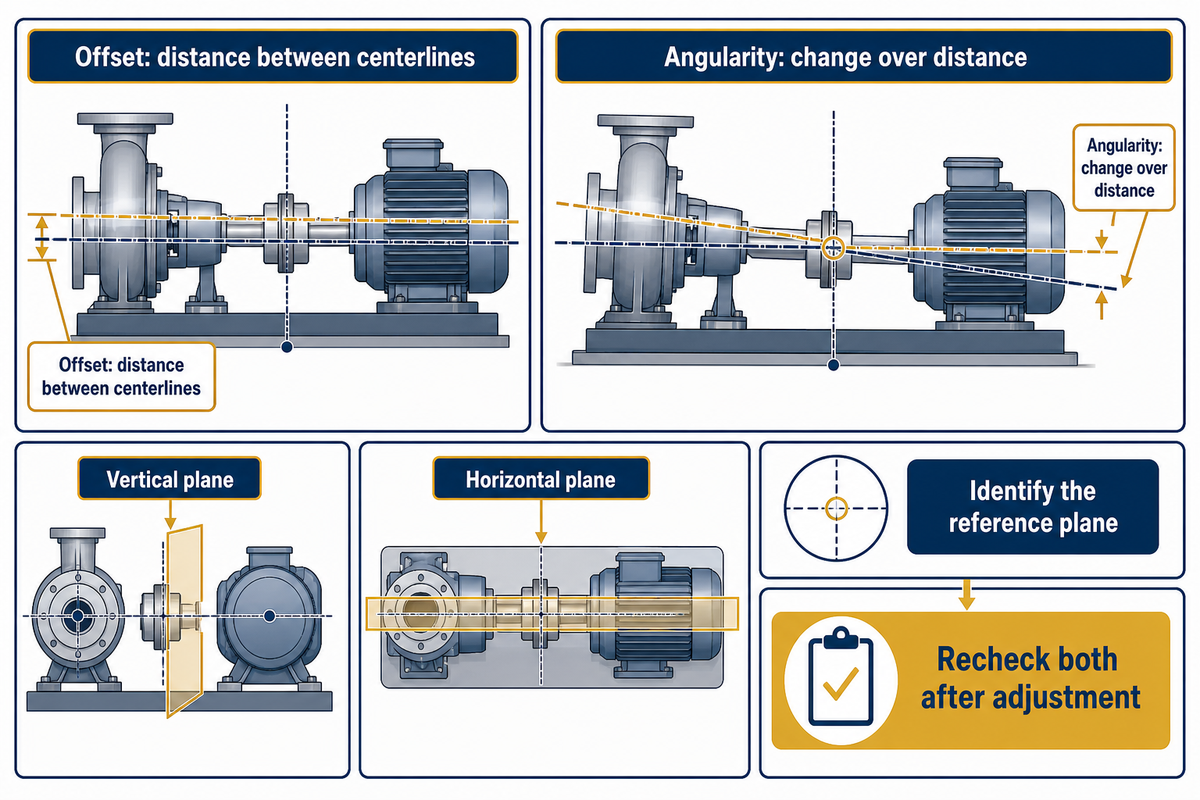
İki mil ekseninden biri diğerine göre açısal olarak ve/veya belirli bir mesafe kadar kaçık olabilir. Pompa hizalaması bu ilişkileri belirlenmiş referans konumlarında dikey ve yatay düzlemlerde ölçer. Doğru çalışma ilişkisi için bilinçli olarak soğuk kaçıklık hedeflenebilir; bu nedenle durmuş makinede alınan 0 ölçümü doğru sonuç olmayabilir.
Hydraulic Institute’ın esnek kaplin kılavuzu, açısal kontrolleri paralellik kontrollerinden ayırır ve ayardan sonra her iki kontrol türünün de gerekli olduğunu belirtir. Motor ayağını hareket ettirmek geometriyi değiştirir; dolayısıyla diğer ölçüm aynı kalmayabilir.
Kaçıklık, örneğin milimetre cinsinden ifade edilen mesafedir. Açısallık bir eğimi, yani belirli bir mesafede ne kadar değişim olduğunu tanımlar; örneğin 100 milimetrede milimetre veya inç başına mil cinsinden ifade edilir. Bir mil, 0.001 inçe eşittir. Referans düzleminin konumu önemlidir: bir dedektörün belirli bir konumunda ölçülen kaçıklık, kaplin merkezindeki kaçıklıkla aynı olmayabilir.
Yaygın hata: Esnek kaplinin, yani bükülebilen bir kaplinin, bağlı makinelerin doğru monte edildiği anlamına geldiğini varsaymak. Esneklik harekete izin verir; gerekli mil ilişkisini ekipmanın hizalama talimatları belirler.
Yatay prosedürün kapsamı içinde kalın. Eugene Vogel’in dikey türbin pompalarına ilişkin EASA kılavuzu, motor tarafından desteklenen rotorlardan söz eder ve yapısal rijitliği etkileyebilecek flanş şimlemesini açıklar. Bu konfigürasyon için hazırlanacak servis teklifinde, yatay pompa kontrol listesine bir satır eklemek yerine ayrı bir prosedür gerekir.
Belirtilen bir düzlemde 0,10 mm dikey kaçıklık konumu, 100 mm’de 0,10 mm ise eğimi tanımlar. Pompa hizalama kaydında her iki değer ve yönleri gösterilmelidir. Bu değerlerden birini konumu belirtilmemiş bir ölçümle birlikte vermek, başka bir teknisyenin ölçümü tekrarlamasını engeller.
Motoru hareket ettirmeden önce pompa hizalama toleranslarını belirleyin
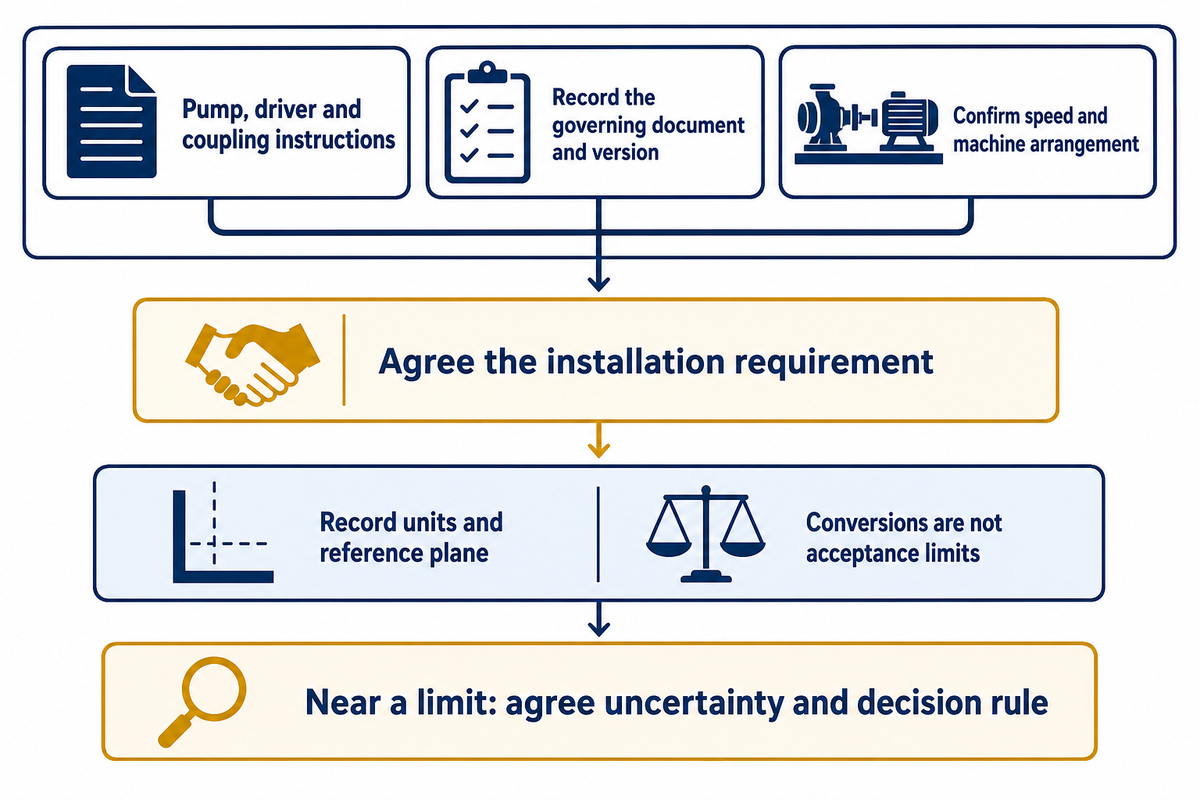
Pompa, tahrik ünitesi ve kaplin talimatlarını ve montaj için üzerinde mutabık kalınan hizalama şartnamesini kullanın. Herhangi bir değişiklik yapmadan önce geçerli belgeyi ve sürümünü kaydedin. Pompanın hızı ve makine düzeni, ilgili gerekliliğin belirlenmesine yardımcı olur. Genel bir tolerans tablosu çelişkileri gideremez veya sınırdaki bir ölçümü onaylayamaz; tolerans tablosu ekipman talimatlarının yerini tutmaz.
Pompa hizalamasında tolerans sınırı nedir?
ASA/ANSI S2.75-2017/Part 1 (R2025) standardının kamuya açık kapsamı, her birinde iki yatak bulunan ve esnek kaplinlerle bağlanan, yatay ve bağımsız destekli makineleri ele alır. Bu kapsam yararlıdır, ancak burada sayısal tablolar sunmaz. Pompa standartları kılavuzu, montaj gerekliliklerini diğer pompa şartnamelerinden ayırmaya yardımcı olur.
Bildirilen değerin ne anlama geldiğini açıklamak için aşağıdaki Tolerans Yorumlama Tablosu’nu kullanın. Birim dönüşümleri, kabul edilebilir sınır önerileri değildir.
| Bildirilen öğe | Yorum veya örnek | Gerekli kayıt | Sınırlamalar / uygun olmadığı durumlar |
|---|---|---|---|
| Mil cinsinden kaçıklık | 1 mil = 0,0254 mm | Düzlem ve pozitif yön | Açısallık değeri değildir |
| İnç cinsinden kaçıklık | 0.002 in = 0,0508 mm | Orijinal değer ve dönüşüm | Evrensel 0,0508 mm sınırı değildir |
| Daha büyük yer değiştirme | 0.025 in = 0,635 mm | Ondalık basamağın yeri kontrol edildi | Ondalık basamağın yanlış yerde olması sonucu on kat değiştirir |
| Açısal oran | 0.5 mil/in = 0,05 mm/100 mm | Pay ve referans uzunluğu | 0,5 mm kaçıklık değildir |
| Toplam gösterge okuması | Maksimum ve minimum ölçüm arasındaki fark | Montaj ve dönme geometrisi | Her zaman ikiye bölünerek mil kaçıklığı elde edilemez |
| Soğuk hedef | Durmuş makine için hedeflenen ilişki | Hedefin dayanağı ve işaret kuralı | Ölçülen nihai hata değildir |
| Hıza dayalı kategori | Belirtilen çalışma hızını kullanın | Geçerli makine aralığı | Listelenmeyen bir hız için sınır çıkarımı yapılmaz |
| Kaplin toleransı | Üreticinin belirttiği kapasite | Kaplin tipi ve çalışma koşulları | Pompa montajının otomatik kabulü anlamına gelmez |
| Sınırdaki sonuç | Üzerinde mutabık kalınan sınıra yakın ölçüm | Belirsizlik ve karar kuralı | Ekran çözünürlüğü tek başına uygunluğu kanıtlayamaz |
Ölçüm belirsizliği, kullanım amacına uygun olmalıdır. Bu konuda NIST’in metrolojik izlenebilirlik politikası, kalibrasyon izlenebilirliğinin ölçümün amaçlanan kullanım için uygun olmasını her zaman sağlamadığını belirtir. Servis sağlayıcılardan saha kurulumunun, cihaz kapasitesinin ve sınıra yakın sonuçların nasıl ele alınacağını açıklamaları istenmelidir; belirsizlik oranları varsayılmamalıdır.
Örnek teklif anlaşmazlığı: Bir bakım satın almacısı, varsayımsal aynı montaj için iki rapor alır. Raporlardan biri kaplin toleransını, diğeri mil hizalaması gerekliliğini belirtir. Her iki raporda da birimler verilmiştir, ancak farklı sorular ele alınmaktadır. Satın almacı, her yükleniciden onaylı makine talimatını ve ölçümde kullanılan referans düzlemini belirtmesini ister. Yüklenici, sınıra yakın bir ölçümün nasıl değerlendirileceğini açıklar. İşler, üzerinde mutabık kalınan gerekliliğe göre fiyatlandırılabilir. Bu açıklamalar olmadan, raporlarda gösterilen küçük sayıyı esas alarak iş teklifi vermek gereksiz bir ayara veya doğru ölçütle hiç karşılaştırılmamış bir sonucun kabulüne yol açabilir.
0.5 mil/in değeri bir eğimi tanımladığı için 0,05 mm/100 mm değerine dönüşür. Bu ifadelerin hiçbiri pompa için izin verilen hatayı belirtmez. Orijinal birimi dönüştürülmüş değerin yanında verin, ardından bu sınırın kurulu makine için kullanılmasına izin veren ekipman belgesini belirtin.
Lazer veya komparatörlü hizalama araçlarını seçin
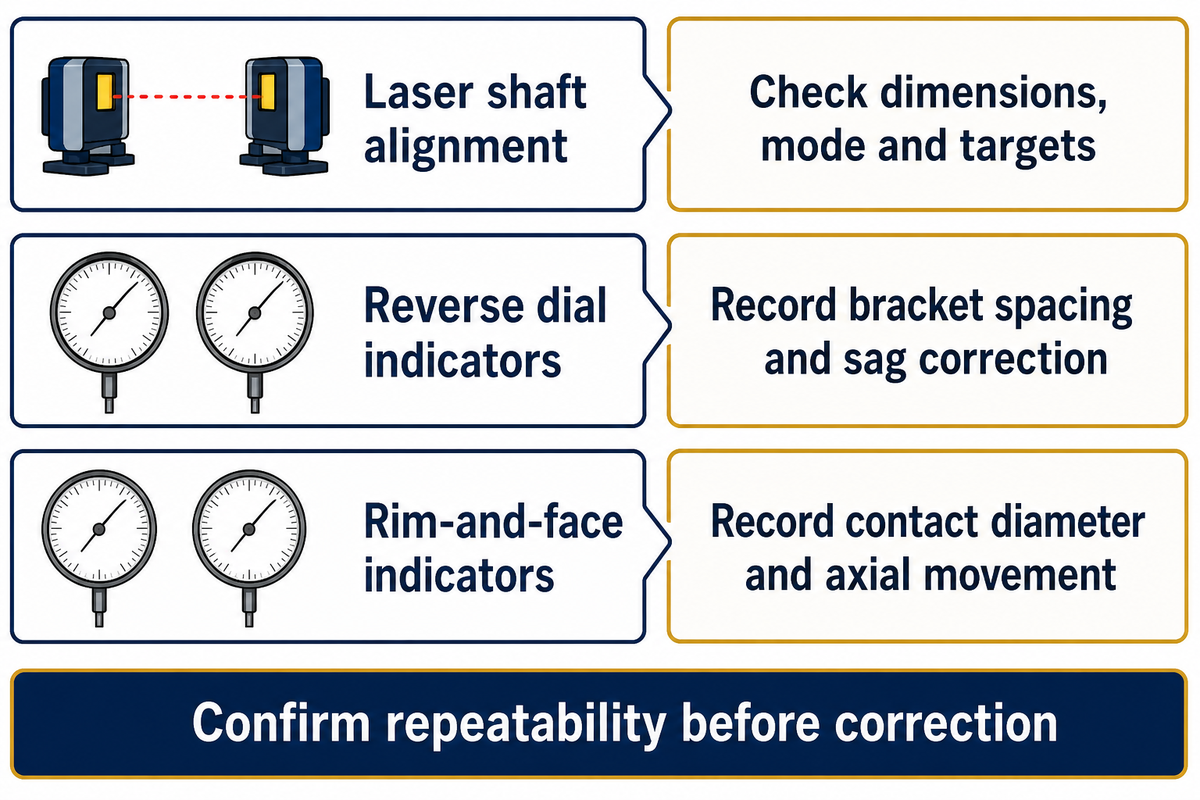
Montaj, seçilen mil hizalama ölçüm yöntemine uygun olmalıdır. Cihaz ekranları gevşek braketleri, yanlış ölçüleri veya makine kurulumuna girilmiş eğri temas yüzeyini düzeltemeyeceğinden dikkatli olunmalıdır.
Pompa hizalamasında hangi araçlar kullanılır?
Hassas işler için mile monte edilen lazer sistemleri veya uygun braketlere sahip komparatörler kullanılır. Düz bir referans kenarı ve sentil, kaplinin ön kontrolüne yardımcı olabilir; ancak referans alınan yüzeyler mile göre gönyesinde ve eş merkezli değilse bunların faydası sınırlıdır. Amin Almasi, devreye alma konulu değerlendirmesinde komparatör yöntemlerini ve bunların geometriye, braketlerin davranışına ve milin hareketine bağlı olduğunu ele alır.
| Yöntem veya kontrol | Kullanım amacı | Güvenmeden önce kaydedin | Sınırlamalar / uygun olmadığı durumlar |
|---|---|---|---|
| Lazerle mil hizalama | Kaçıklığı ve açısallığı ölçer | Ölçüler, mod, hedefler ve tekrarlanan ölçümler | Yanlış ölçüler, yanlış girdi olmaya devam eder |
| Ters komparatör göstergeleri | İki çember ölçümünden mil ilişkilerini hesaplar | Braket aralığı ve sarkma düzeltmesi | Geçerli dönme ve montaj geometrisi gerekir |
| Çember ve alın yüzeyi komparatörleri | Çember konumunu ve alın yüzeyi ilişkisini ölçer | Temas çapı ve eksenel hareket | Eksenel boşluk, alın yüzeyi ölçümlerini etkileyebilir |
| Düz kenar | Kaplin ön kontrolü | Uygun referans yüzeyleri | Hassasiyetle kabulün kanıtı değildir |
| Sentil | Belirtilen bir koşulda boşluğu kontrol eder | Konum ve bağlantı elemanlarının durumu | Her iki mil düzlemini bağımsız olarak ölçmez |
| Yumuşak ayak ölçümü | Montajın tepkisini inceler | Ayak kimliği ve belirtilen test sırası | Taban esnekliği yorumlamayı zorlaştırabilir |
| Salgı kontrolü | Dönen referans yüzeylerini inceler | Yüzey ve temas konumu | Yüzey salgısı, mil hizasızlığıyla aynı şey değildir |
| Termal hareket ölçümü | Çalışma sırasındaki göreli hareketi belirler | Yükler, sıcaklıklar, yönler ve referans noktası | Tek başına pompa gövdesi sıcaklığı yeterli değildir |
| Titreşim ölçümü | Çalışma koşulunu inceler | Devir hızı, debi ve ölçüm konumları | Tek başına hizalama hatasını kanıtlayamaz |
Yaygın hata: Ölçümlerin neden tekrarlanamadığını belirlemeden daha yüksek çözünürlüklü bir cihaz satın almak yaygın bir hatadır. Önce fikstürü ve ölçüm sırasını kontrol edin. Erişim, gerekli dönüşü engelliyorsa satıcıdan teklifte desteklenen yöntemleri ve sınırları açıklamasını isteyin.
Aynı koşullar altında ortak bir referans düzleminde tekrarlanan ölçümlerin 0,04 mm ve 0,09 mm olduğunu varsayalım. Aradaki 0,05 mm fark, düzeltme yapılmadan önce incelenmelidir. Tekrarlanabilirlik, işin ölçüm gerekliliğine göre değerlendirilmelidir; rapordaki ek ondalık basamaklar dengesiz bir fikstür sorununu çözmez.
Önce yumuşak ayağı, tabanı ve boru gerilimini kontrol edin
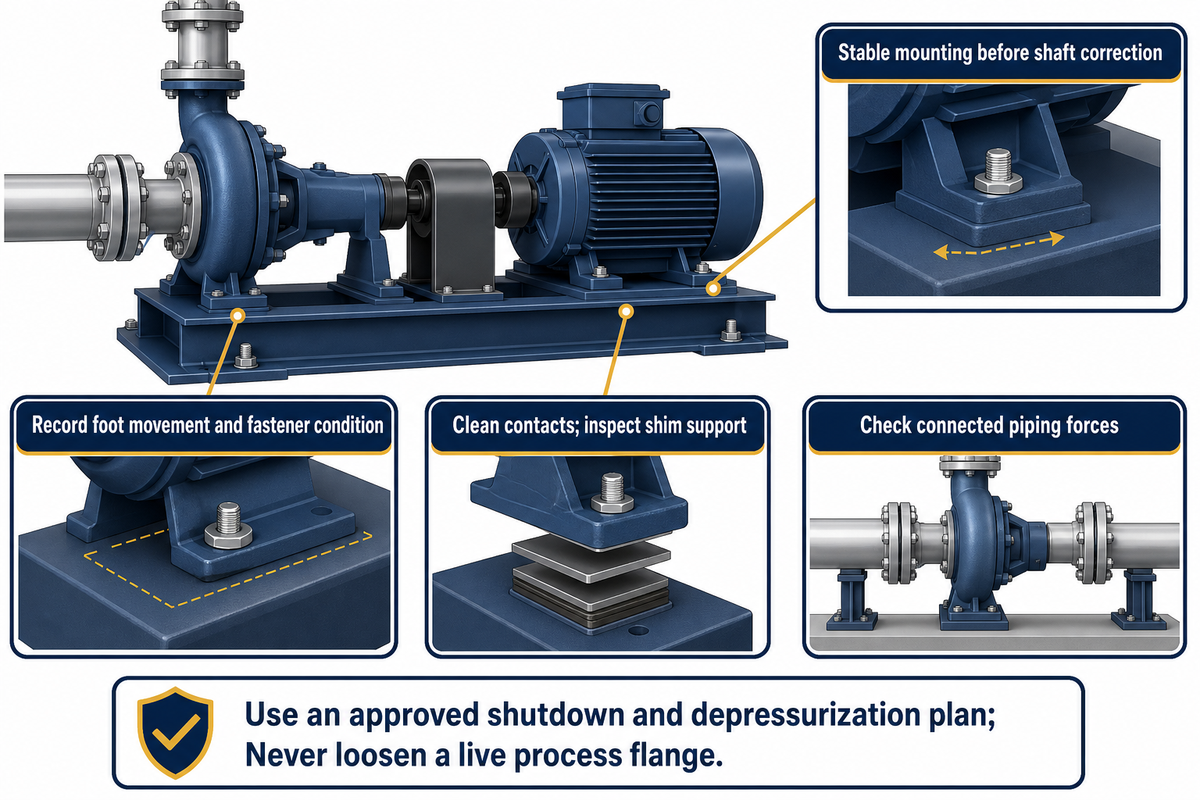
Anlamlı hizalama ölçümleri alabilmek için montajın kararlı olması gerekir. Bağlantı elemanları sıkılırken veya bağlı boru tesisatından gelen kuvvetler altında makine hareket edebilir. Mil düzeltmesini tamamlamadan önce bu koşulları inceleyin. Temel veya boru tesisatı onarımı hizalama servisinin kapsamı dışındaysa, sorumlunun kim olduğunu belirleyin.
Gene Vogel’in EASA genel bakışında yumuşak ayak ve makine tabanı, hizalamayla birlikte ele alınır. Bir koşulda ‘oturmuş’ görünen bir ayak, cıvatalama koşulu değiştiğinde hareket edebilir. Etkilenen ayağı kaydedin ve ekipmanın test sırasını izleyin. Büyük boşlukların incelenmesiyle her bir ayağın hareketi farklı testlerdir.
Temas yüzeylerini temizleyin ve şim istifini kontrol edin. Şimlerde katlanma, kir ve yetersiz destek olup olmadığına bakın. Evrensel bir şim kalınlığı veya tüm cıvataları gevşetme yaklaşımı önermeyin. Onarım, hareketin nedenine ve ekipman talimatlarına göre belirlenmelidir.
Eng-Tips’teki taban plakası tartışmaları, rastgele bir yüzeyi düzlemlemek ile amaçlanan montaj referanslarını elde etmek arasındaki farkı açıklar. Belirtilen referans noktasını ve yağlama koşullarını kontrol edin. Uygun bir kapak üzerindeki su terazisi, mil merkez çizgilerini kesin olarak belirleyemez.
Lev Nelik’in borular ve boru bağlantı parçalarına ilişkin değerlendirmesi, boru tesisatından kaynaklanan montaj kuvvetlerine dikkat çeker. Şüpheli gerilim sorununu, onaylı durdurma ve basınç boşaltma planıyla giderin. Pompanın hareket edip etmediğini görmek için proses hattı flanşını asla sistem çalışırken gevşetmeyin.
Montaj incelemesinde neyin değiştiği belirtilmelidir. Örneğin, belirtilen sıkma işleminden sonra 0,03 mm’den 0,11 mm’ye çıkan bir ölçüm, aynı nicelikte 0,08 mm’lik değişimdir. Bu değişimi ve bağlantı elemanlarının durumunu kaydedin; nedeni anlaşılana kadar ek mil ayarını onarımın tamamı olarak fiyatlandırmayın.
Soğuk pompa hizalama prosedürünü uygulayın
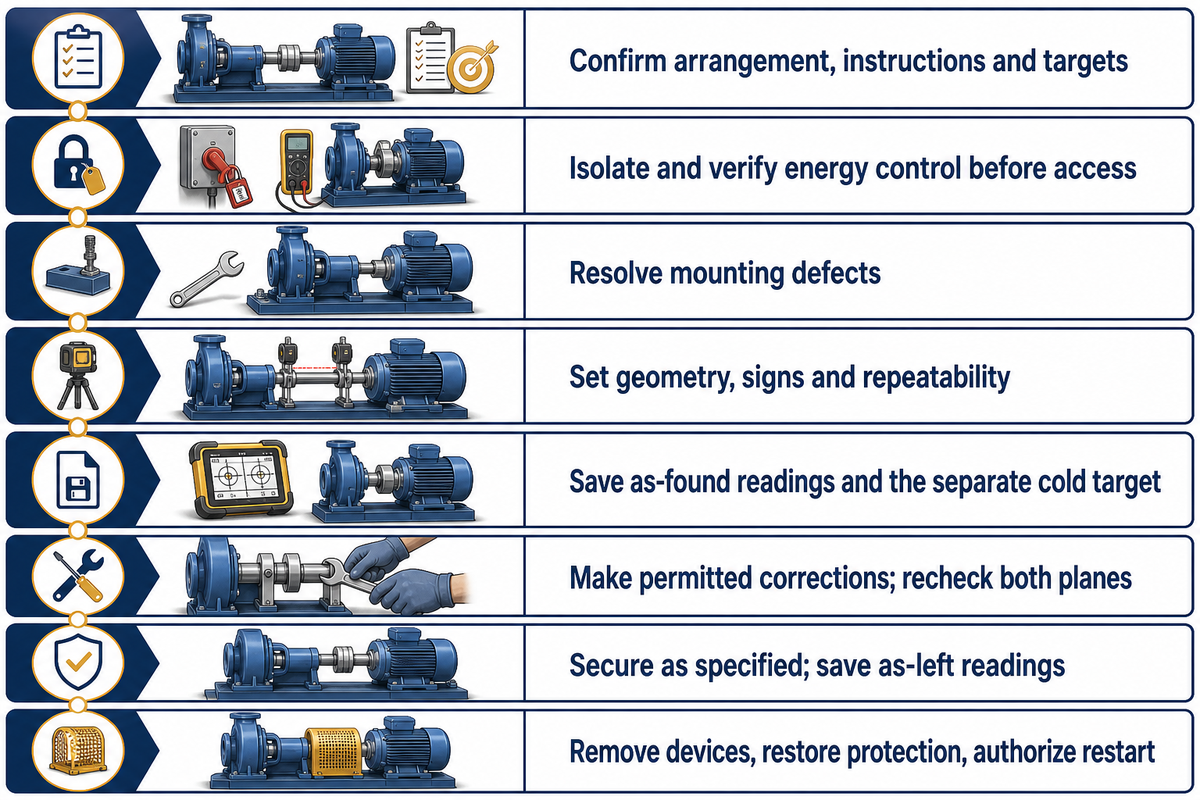
Soğuk pompa hizalamasında önce güvenli bir çalışma koşulu oluşturun ve montajı doğrulayın. Başlangıç geometrisini kaydedin, bileşeni izin verilen sınırlar içinde ayarlayın, yeniden kontrol edin ve nihai konumu tekrar ölçün. Hangi makinenin hareket ettirildiğini ve son konumunu kaydedin; pompanın veya motorun sabit referans olduğunu varsaymayın.
Uygun hazırlık için cihaz boşluğunun gereken mil dönüşüne izin verdiğinden emin olun. Amerika Birleşik Devletleri’ndeki kapsam dahilindeki servislerde OSHA 29 CFR 1910.147, izolasyon, depolanmış enerji ve doğrulamayı ele alır. Motorun durmuş olması, elektrik, hidrolik veya başka enerji türlerinin kontrol altında olduğuna dair yeterli kanıt değildir. Enerji verilmesini gerektiren testlerin kendilerine özgü serbest bırakma ve sonrasında yeniden izolasyon prosedürleri vardır.
- Düzeni belirleyin. Yatay, bağımsız destekli ve esnek kaplinle bağlanmış bir pompa ile tahrik ünitesi olduğunu doğrulayın. Ekipman talimatlarını, hedefleri ve izin verilen düzeltme yöntemini edinin.
- İşi hazırlayın. Yetkili personel enerjiyi izole edip kontrolün sağlandığını doğrular, ardından kapline erişim ve mil dönüşü için güvenli koşulu oluşturur.
- Montaj sorunlarını giderin. Temeli, ayakları, şimleri ve bağlı boru tesisatını inceleyin. Kabul ölçümlerinden önce giderilmemiş kusurları belgeleyin.
- Ölçüm kurulumunu yapın. Sistemi talimatlara göre monte edin, kontrol edilmiş ölçüleri girin, referans düzlemini ve işaret kuralını tanımlayın, tekrarlanabilirliği kontrol edin.
- İlk ölçümleri kaydedin. Kaçıklıkları ve açısallığı, ayrı soğuk hedefle birlikte her iki düzlemde kaydedin.
- İzin verildiği şekilde düzeltin. Onaylı şim ve yatay konum değişikliklerini yapın. Hareketten sonra her iki düzlemi yeniden kontrol edin.
- Sabitleyip yeniden ölçün. Belirtilen bağlantı elemanı sırasını ve torku uygulayın; son ölçümleri kaydedin ve boru tesisatı konfigürasyonunu doğru şekilde belgeleyin.
- Yeniden devreye almaya hazırlanın. Ölçüm cihazlarını çıkarın ve gerekli kaplin koruyucularını yerine takın. Sahanın onaylı yeniden başlatma prosedürünü izleyin ve çalışma sırasında yapılacak takip işlemlerini not edin.
Pompa ve motor hizalamasında önce hangisini yaparsınız?
Ayarlama sırasına karar vermeden önce montajdaki temel koşulu düzeltin. Yatay makine yöntemlerinde dikey şim düzeltmesi yatay ayardan önce tercih edilebilir; ancak işi cihaz ve makine prosedürü belirler. Açısal ve kaçıklık ölçümleri birbirini etkiler. Bu nedenle bir ayarın tamamlanması, her iki düzlemdeki iki kontrolün de tamamlandığı anlamına gelmez.
Son sıkma için örnek kontrol: bir teknisyen, belirtilen son sabitleme adımından önce +0,02 mm dikey kaçıklık ölçer. Makine sabitlendikten sonra aynı düzlemde ölçüm +0,10 mm olur. Raporda her iki değer ve 0,08 mm’lik hareket belirtilir. Sorumlu, kurulumun hareket edip etmediğini, ayak koşulunun giderilip giderilmediğini ve belirtilen sıranın izlenip izlenmediğini kontrol eder. Önceki ekran görüntüsünü kabul etmek, değişen koşulu gizler. Temel onarımı üzerinde mutabık kalınan kapsamın dışındaysa yüklenici inceleme bedelini ayrı fiyatlandırır, onaylı düzeltmeden sonra nihai ölçümü tekrarlar ve sonucu belgelenen hedef ile sınırla karşılaştırır.
OSHA 1910.219 standardındaki mekanik güç aktarımı gereklilikleri, kaplin tehlikelerini de ele alır. Hizalama kaydı, sahanın koruyucu muhafaza değerlendirmesinin yerini tutmaz.
Farklı termal genleşme için soğuk hedefleri belirleyin
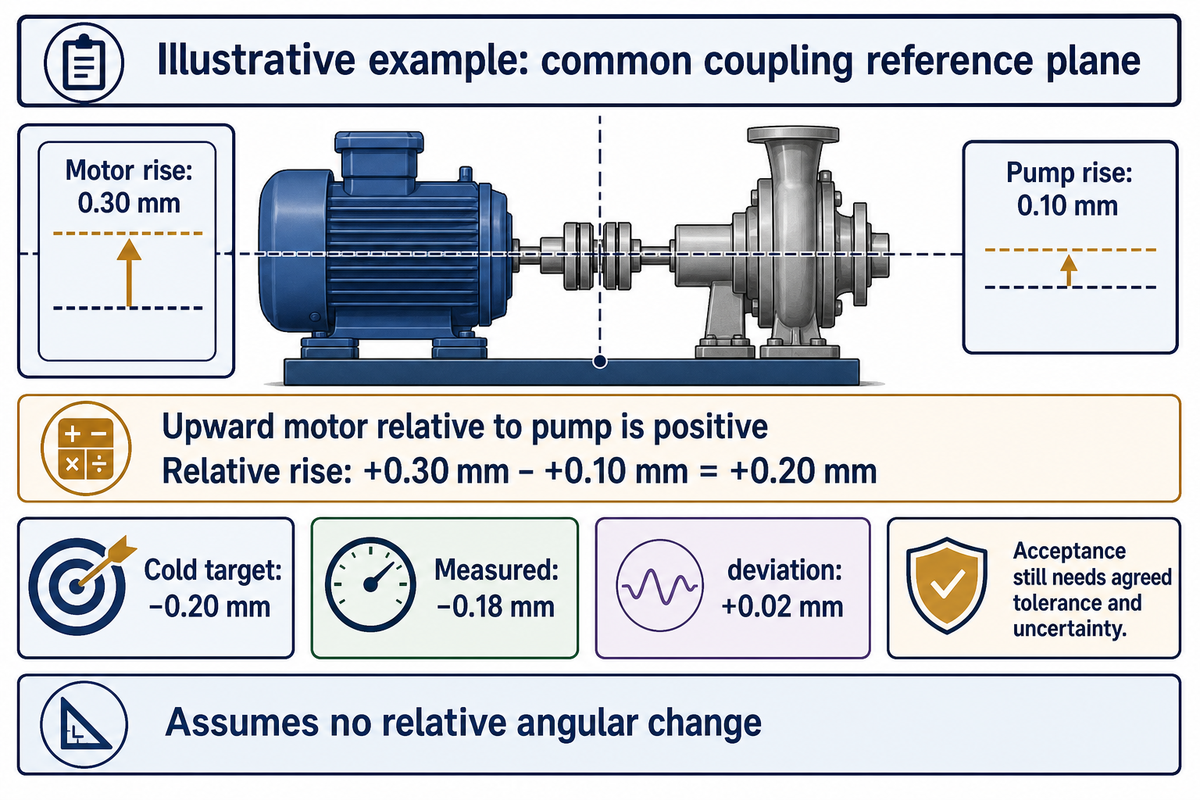
Soğuk hizalama hedefi, pompa ve tahrik ünitesinin durma ile çalışma koşulları arasındaki beklenen göreli hareketini telafi eder. Hedef, ekipman talimatlarına veya uygun bir ölçüm programına göre belirlenmelidir. Tek bir makinenin sıcaklık artışı, iki milin hareketini tek başına açıklamaz; gövde sıcaklıklarının eşit olması da eşit genleşme olduğunu göstermez.
Hydraulic Institute, sıcak çalışan ekipmanlarda soğuk telafiyi ele alır. Çevrimdışı durumdan çalışma durumuna geçişteki hareket, EASA’nın standart genel bakışında açıklanır. Her iki makine için de aynı referans düzlemini ve pozitif yönü kullanın. Aynı milin ön ve arka kısımlarındaki hareket farklılıkları açısal değişime de yol açabilir. Motor tahrikli bir montaj için tahrik üreticisinden soğuk hedefleri isteyin; elektrik motoru örneği, dizel motor düzeltmelerini belirtmez.
Termal genleşme hesabı örneği: Bir hareket ölçümü çalışmasının ortak kaplin referans düzleminde motor milinin 0,30 mm, pompa milinin ise 0,10 mm yükseleceğini öngördüğünü varsayın. Pompanın üstüne göre motorun yukarı yönlü konumunu pozitif olarak tanımlayın. Öngörülen göreli değişim +0,30 mm − +0,10 mm = +0,20 mm’dir. Çalışma sırasında bu düzlemde sıfır göreli kaçıklık hedeflendiğinde, örnek soğuk konum bu nedenle −0,20 mm olur. −0,18 mm’lik soğuk ölçüm, bu hedeften +0,02 mm farklıdır. Bu aritmetik kabulü belirlemez: üzerinde mutabık kalınan tolerans ve ölçüm belirsizliği yine geçerlidir. Örnek, göreli açısal değişim olmadığını varsayar ve belirli bir motor ayağı ayarı için talimat içermez.
Ölçümü hedeften ayrı girin. −0,18 mm’lik ölçülen kaçıklığın +0,02 mm’lik sapmayla değiştirilmesi, kurulu geometrinin kaybolmasına neden olur. Raporda her iki değer de gösterilmeli ve anlamları açıklanmalıdır.
Yaygın hata: geometrik ilişkileri dikkate almadan kaplin düzlemindeki hedeften doğrudan motor ayağı şim miktarı çıkarmak. Kaplindeki hedef ile ayaktaki hareket farklı şeylerdir. Ölçüleri ve düzeltme yöntemini isteyin.
Bir pompanın yanında 0,30 mm yükselen motorun göreli yükselmesi, belirtilen düzlemde 0,10 mm yükselen pompaya göre 0,20 mm’dir. −0,20 mm’lik soğuk hedef, varsayılan bu değişimi dengeler. Ön ve arka kısımlardaki genleşme farklıysa açısal hesaplama gerekir; paralel harekete ilişkin bu örnek böyle bir hesaplama sunmaz.
İlk çalıştırmadan sonra tekrarlayan pompa hizalama sorunlarını inceleyin
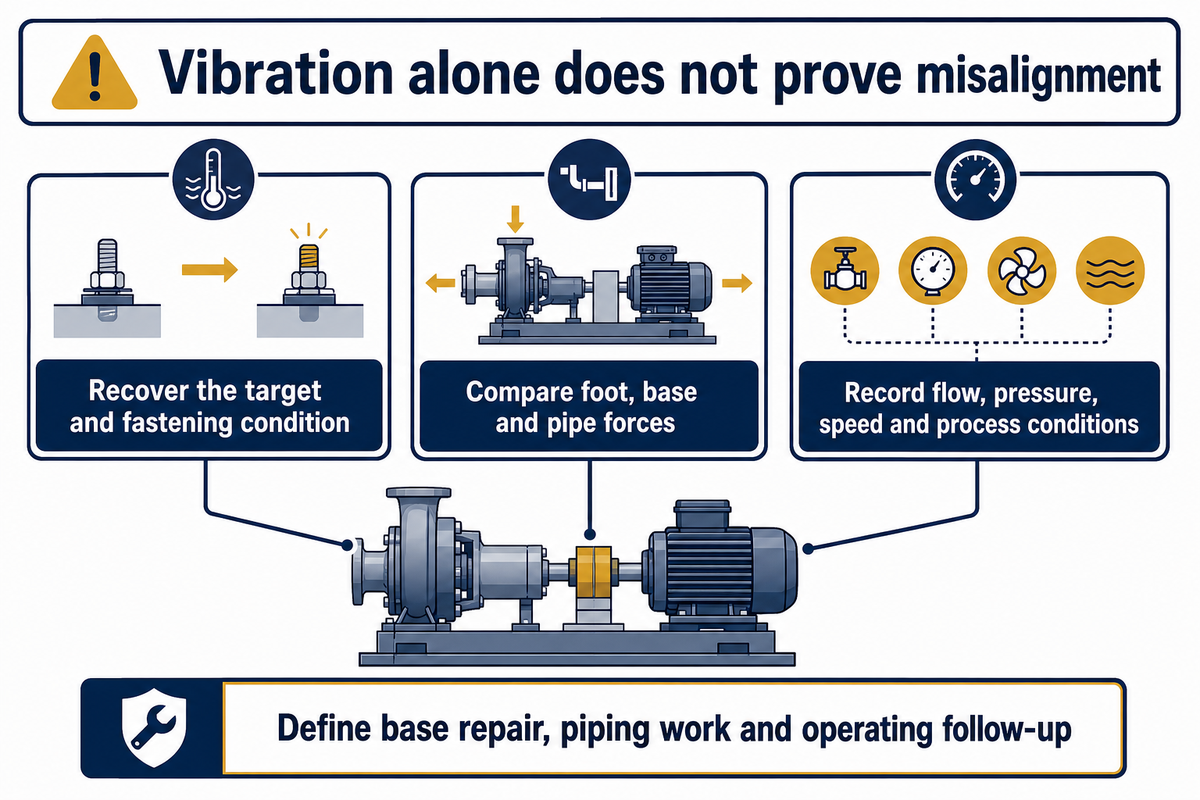
Tekrarlayan hizalama sorunlarında yeni düzeltmeler yapmadan önce ölçüm koşullarını değerlendirmek gerekir. Sıkma sırasında değişen her ölçüm aynı anlama gelmez; boru bağlantısından sonra ve soğuk durumla çalışma koşulu arasında da aynı durum geçerlidir. Titreşim tek başına nedeni göstermez; her vakayı mil konumuna bağlamadan önce hizalama kaydını koruyun ve çalışma koşullarını değerlendirin.
Yaygın arıza biçimleri: yeniden hizalama ziyareti ne zaman yetersiz kalır?
Önceki raporda hedef veya sıkma koşulu belirtilmemişse, tekrarlanan bir servis ziyareti için kapsam iyi tanımlanmamış demektir. Önce bu bilgileri edinin. Montaj değişikliği ölçümdeki değişimle aynı zamana denk geliyorsa ayak, taban veya boru kuvvetlerini inceleyin. Motoru tekrar hareket ettirmek nedeni ortadan kaldırmaz; sonraki teknisyen yine aynı dengesiz başlangıç koşuluyla karşılaşabilir.
Çalışma koşulları da önemlidir. Hydraulic Institute’ın hidrolik yüklere ilişkin açıklamasına göre, debinin en iyi verim noktasının altında olması radyal yükleri, mil sapmasını ve titreşimi artırabilir. Bu mekanizma, belirli bir pompanın hizasını kaybettiğini kanıtlamaz. Belirtiyle birlikte debiyi, basıncı, devir hızını ve proses koşullarını kaydedin. Ayar sipariş etmeden önce performansı çalışma koşullarıyla karşılaştırın.
İlgili işi belirlerken pompa yatağı incelemesinden ve mekanik salmastra seçimi ile arıza koşullarından yararlanın. Aşınmış bir yatak, proses bozulması ve geometrik hizasızlık aynı düzeltmeyi gerektirmez. Amerika Birleşik Devletleri Enerji Bakanlığı’nın bakım bilgi notu, hizalamayı daha kapsamlı bir bakım programı içinde ele alır ve enerji kaybı yaşanan durumlara örnekler verir. Bu enerji kaybı örnekleri, hizalamayla kesin tasarruf sağlanacağı iddiası olarak sunulmamalıdır.
Servis kapsamı: Neden henüz belirlenememişse teşhis için bir bütçe ayrılmalıdır. Yüklenicinin ücretine taban düzeltmesinin, boru tesisatı değişikliğinin ve çalışma koşullarında ziyaretin dahil olup olmadığını sorun. Bulamaç hizmetlerinde bu kapsamı mevcut bulamaç pompası bakım planıyla ilişkilendirin; mil hizalamasını bakım planının yerine geçecek bir işlem olarak değerlendirmeyin.
Hizalama servis raporunu ve kabul kaydını tanımlayın
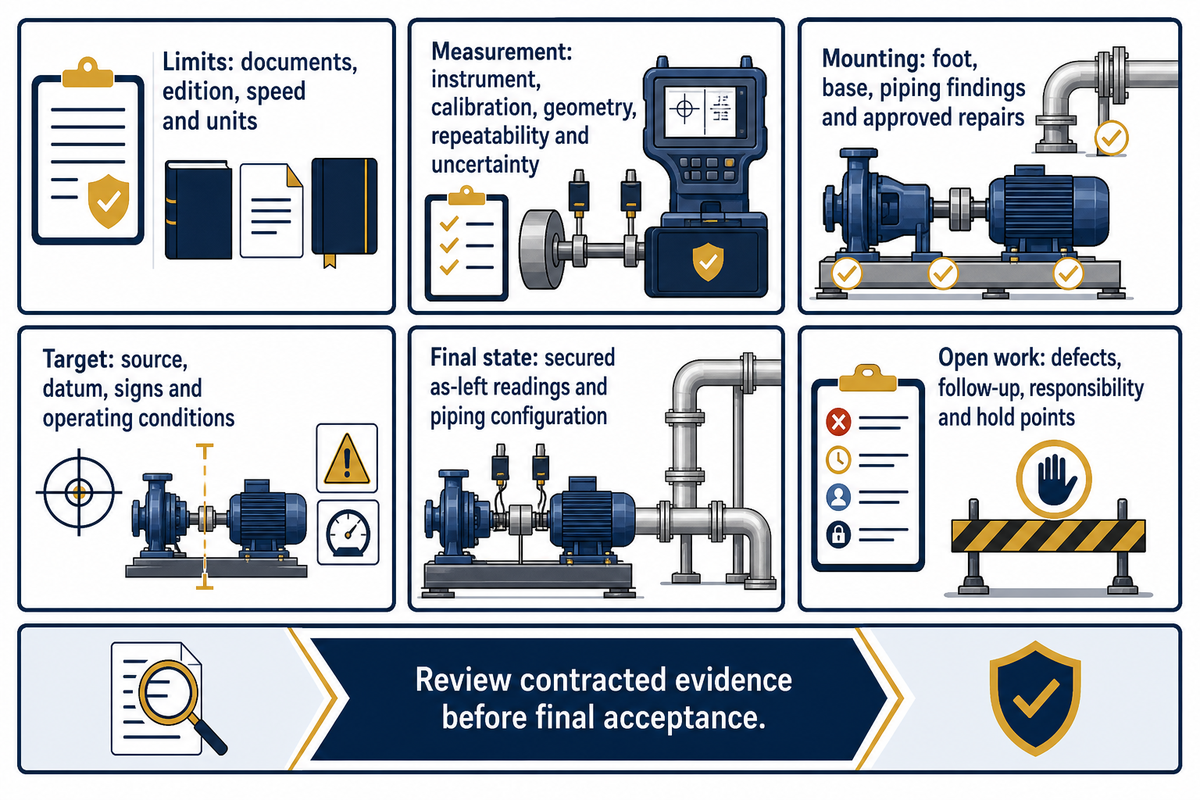
Hizalama servis raporu, başka bir yetkin kişinin makineyi tanımlamasına, ölçüm kurulumunu yeniden oluşturmasına ve kendi son sonuçlarını üzerinde uzlaşılan gereklilikle karşılaştırmasına olanak sağlamalıdır. Ölçülen durumları, soğuk hedefin dayanağını ve kalan işleri rapora ekleyin. Kabul, ölçüm kabiliyetine ve sınırda kalan ölçüm sonuçlarının nasıl ele alınacağına da bağlıdır; bu nedenle yüklenici gelmeden önce bu koşulları netleştirin.
Eugene Vogel’in hizalama belgelerine ilişkin açıklaması, düzeltme öncesi ve sonrası gerekliliklerin ve sonuçların kaydedilmesini destekler. Aşağıdaki Soğuk Hedef Ayrımı kaydı basit bir ayrımı gösterir: hedefler, ölçülen durumlardan ayrı bir satırda yer alır.
| Durum veya hedef | Dikey kaçıklık, mm | Dikey açısal kaçıklık, mm/100 mm | Yatay kaçıklık, mm | Yatay açısal kaçıklık, mm/100 mm |
|---|---|---|---|---|
| Gerekli soğuk hedef | −0.20 | 0.00 | 0.00 | 0.00 |
| İlk ölçülen durum | +0.12 | +0.08 | +0.15 | −0.04 |
| Montaj düzeltmesinden sonra, mil ayarından önce | +0.08 | +0.06 | +0.11 | −0.03 |
| Düzeltmeden sonra, son sıkma işleminden önce | −0.19 | +0.01 | +0.02 | 0.00 |
| Son sıkma tamamlandıktan sonraki durum | −0.18 | +0.01 | +0.03 | 0.00 |
| Son durumun hedeften sapması | +0.02 | +0.01 | +0.03 | 0.00 |
Çalışma sayfası kuralı: Kaçıklık, kaplin merkez düzleminde motorun pompaya göre konumudur; motordan pompaya bakıldığında pozitif değer yukarı veya sağ yönü gösterir. Pozitif açısal kaçıklık, bu bakış yönünde göreli kaçıklığın arttığı anlamına gelir. Ölçüm cihazının gösterim kuralları farklı olabilir. Bu formu kullanmadan önce cihazın gösterim kurallarını açıklayın ve kaydedin. Bu değerler için herhangi bir geçer/kalır değerlendirmesi varsayılmamıştır.
Örnek teslim kaydı: kabul beklemede
Makine: yatay pompa ve elektrik motoru, esnek kaplin. Yöntem: mile monte edilen lazer, referans düzlemi olarak kaplin merkezi, hareketli makine olarak motor. Cihaz tanımlayıcısı ve kalibrasyon sertifikası: bu eğitim örneğinde verilmemiştir; gerçek kayıtta bulunması gerekir.
Boru tesisatı: üzerinde uzlaşılan ölçüm düzeninde çalışma boyunca bağlı ve desteklenmiş durumda. İlk ölçüm ve montaj düzeltmesi sonrası ölçümler aynı referans noktasını ve belirtilen sıkılmış bağlantı elemanı koşulunu kullanır. Ara mil düzeltmesi satırı, son sıkma işleminden önce gelir; son durum satırı ise bu işlemden sonradır. Cihaz kurulum ölçüleri gerçek iş kaydıyla birlikte saklanır.
Kabul dayanağı: ekipman belgesi numarası, onaylanmış sınırlar ve belirsizlik karar kuralı burada doldurulmamıştır. Kalite sorumlusu: ölçüm sonuçlarını kabul etmeden önce bu bilgileri temin edip onaylayın. Servis yüklenicisi: cihaz kaydını ve tekrarlanabilirlik sonuçlarını sunun. Bakım sorumlusu: üzerinde uzlaşılan çalışma koşullarında takip ölçümünü planlayın ve sonucunu kaydedin. Ödeme bekletme noktası: sözleşmede istenen kanıtlar ve çözümlenmemiş işler satın alma siparişi kapsamında incelenene kadar nihai kabul beklemede kalır.
“izlenebilirlik tek başına amaca uygunluğu göstermez veya garanti etmez”
Teslim dosyasına kurulumun bir fotoğrafı veya kısa bir video eklenebilir; ancak imzalı ölçüm kaydı yine de gereklidir. Ölçüm kaydı, ölçüleri ve koşulları içermelidir. Aşağıdaki altı kabul kontrolünü satın alma siparişinde belirtin:
- Sınırlar: geçerli ekipman belgeleri, baskı, devir hızı ve birimler.
- Ölçüm: cihazın tanımlanması, kalibrasyon durumu, geometri, tekrarlanabilirlik ve belirsizliğin ele alınması konusunda uzlaşılan yöntem.
- Montaj: ayak ve kaideye ilişkin bulgular; onaylanmış onarımlarla birlikte boru tesisatına ilişkin bulgular.
- Son durum: belirtilen sıkma işleminden sonra son durumda alınan mil ölçümleri ve kaydedilen boru tesisatı düzeni.
- Hedef: soğuk hedefin kaynağı, referans noktası, işaretler ve çalışma koşulları.
- Açık işler: kalan kusurlar, çalışma koşullarında takip, sorumlu taraf ve kabul bekletme noktaları.
Kullanılabilir başlangıç verilerini bakım ekibi sağlar, kalite ekibi üzerinde uzlaşılan ölçütü denetler, satın alma ekibi kapsamı doğrular ve finans ekibi ödemeyi sözleşme kanıtlarına bağlar. Bunlar iş emri için önerilen sorumluluklardır. Bu sorumlulukların standartlardan biri tarafından zorunlu kılındığı ileri sürülmemektedir. Santrifüj pompa ve motor montajı için geçerli ekipman belgelerini netleştirmek üzere BBP Manufacturing Co., Ltd. ile iletişime geçilmelidir.
Örnek kayıtta −0,18 mm, ölçülen soğuk konum; +0,02 mm ise −0,20 mm hedeften sapmadır. Her üç değeri de kaydedin. Böylece incelemeyi yapan kişi, kasıtlı soğuk kaçıklığı artık hizalama hatasıyla karıştırmadan, üzerinde uzlaşılan gerekliliğe göre doğru büyüklüğü değerlendirebilir.
Pompa hizalaması hakkında sık sorulan sorular
Pompa hizalamasında TIR nedir?
TIR, komparatörde okunan en yüksek ve en düşük değer arasındaki farktır.
Toplam komparatör ölçümü, belirli bir komparatör kurulumu kullanılarak yapılan taramada gözlenen değeri ifade eder. Ucun temas ettiği noktayı, braketi nasıl monte ettiğinizi ve hangi milin döndüğünü kaydedin. Uygun bir jant ölçüm geometrisinde hesaplamada toplam ölçüm değerinin yarısı kullanılabilir. Yöntemi ve varsayımlarını kontrol etmeden bu ilişkiyi her alın yüzeyi ölçümüne, salgı kontrolüne veya monte edilmiş kapline uygulayamazsınız.
Pompa hizalamasında komparatör nasıl kullanılır?
Komparatör, tanımlanmış bir montaj ve dönme geometrisi içindeki hareketi ölçer.
Seçilen jant-alın yüzeyi veya ters komparatör yöntemi, temas konumlarını ve gerekli ölçüleri belirler. Braket sarkması, temas koşulu ve eksenel boşluk, ölçümün yorumunu etkileyebilir. Cihazın kullanım prosedürünü izleyin, ham ölçüm değerlerini kaydedin ve düzeltmeleri hesaplamadan önce tekrarlanabilirliği doğrulayın. Geometrisi belirtilmeyen tek bir ölçüm, ikinci bir teknisyene motor ayağını ne kadar hareket ettireceğini göstermez.
Sıcak hizalama nedir?
Sıcak hizalama, çalışma sıcaklığı ve yükle ilişkili mil konumunu ele alır.
Bu terim, çalışma koşullarının değerlendirilmesini veya planlı duruş prosedürü sırasında alınan ölçümleri ifade edebilir. Duruştan sonra sıcaklık ve yük değişebileceği için bu yöntemlerin sınırlamaları farklıdır. Göreli hareketi ve soğuk hedefleri belirlemek için onaylanmış bir yöntem kullanın. Değerlendirmenin zamanını ve koşullarını belgeleyin. Ekipman çalışırken kaplin korumasını çıkarmayın, dönen millerin yakınına uzanmayın veya proses bağlantılarını gevşetmeyin.
Pompa hizasızlığının başlıca türleri nelerdir?
Paralel kaçıklık ve açısal hizasızlık, ölçüm yapılan her iki düzlemde birlikte görülebilir.
Paralel kaçıklık, merkez çizgilerinin birbirinden ayrık olmasını; açısal hizasızlık ise bu çizgilerin yönlerinin farklı olmasını ifade eder. Dikey ve yatay ölçümler, ölçüm düzlemlerini belirtir. Lazer ve komparatörle hizalama, hizasızlık türleri değil, ölçüm yöntemleridir.
Esnek kaplin kullanıldığında hizalama gereksinimi ortadan kalkar mı?
Esnek kaplinler de ekipmana özgü montaj gerekliliklerine tabidir.
Kaplinin izin verilen hareketi, belirtilen koşullardaki kaplin kapasitesini ifade eder. Pompa ve tahrik makinesi, monte edildikleri çalışma koşulları için farklı bir mil ilişkisi gerektirebilir. Geçerli talimatları karşılaştırın ve uygulanacak kabul ölçütü üzerinde uzlaşın. Kaplin esnekliği, yumuşak ayak veya zorlanmış boru tesisatı sorunlarını da çözmez. Yüklenici yalnızca kaplin toleransına dayanarak kabul önerdiğinde, iş kapsamını onaylamadan önce bu tercihi destekleyen pompa ve tahrik makinesi belgelerini isteyin.
Pompa hizalaması ne sıklıkla kontrol edilmelidir?
Bakım planına ve makine konumunu etkileyebilecek olaylara göre hareket edin.
İlk devreye alma, grubun hareket ettirilmesi, ilgili onarımlar ve ölçülen koşullardaki değişiklikler kontrol gerektirebilir. Kontrol aralığını ekipman kılavuzu ve servis geçmişi belirler. Her pompa ve çalışma koşuluna uygun tek bir takvim aralığı yoktur.
Pompa veya motor değişiminden sonra hizalama kontrol edilmeli midir?
Pompa değişimi monte edilmiş grubu değiştirir ve doğrulama gerektirir.
Eski şim dizisinin önceki mil konumunu yeniden oluşturduğunu varsaymayın. Yeni ekipmanın ölçülerini ve montaj gerekliliklerini doğrulayın, kaideyi ve ayakları inceleyin, ardından yeni grubu geçerli prosedüre göre ölçün. Yeni hedefi ve son durum ölçümlerini bakım için başlangıç verisi olarak saklayın. Kaplin düzeni, boru tesisatı uyumu veya çalışma sıcaklığı değiştiyse, önceki hizalama varsayımlarını yeni ekipman için kabul etmeden önce gözden geçirin.
Kaynaklar
- Hydraulic Institute’ın esnek kaplinlere ilişkin kılavuzu
- Eugene Vogel’in dikey türbin pompalarına ilişkin EASA kılavuzu
- ASA/ANSI S2.75-2017/Part 1 (R2025)
- NIST’in metrolojik izlenebilirlik politikası
- Amin Almasi’nin devreye alma konusundaki açıklaması
- Gene Vogel’in EASA genel bakışı
- Lev Nelik’in boru hizalamasına ilişkin açıklaması
- OSHA 29 CFR 1910.147
- OSHA 1910.219’daki mekanik güç aktarımı gereklilikleri
- Hydraulic Institute’ın hidrolik yüklere ilişkin açıklaması
- United States Department of Energy bakım bilgi notu
- Eugene Vogel’in hizalama belgelerine ilişkin açıklaması
Yöntem notu: Bu belge, kamuya açık teknik kılavuzları ve tamamen kurgusal örnekleri bir araya getirir. BBP ile yapılmış herhangi bir saha denemesini, müşteri tesisatını veya garantili enerji tasarrufunu bildirmez. Çalışma, kurulu ekipmana ilişkin talimatlara ve üzerinde uzlaşılan ölçüm gerekliliklerine dayanır.