BBP ile iletişime geçin

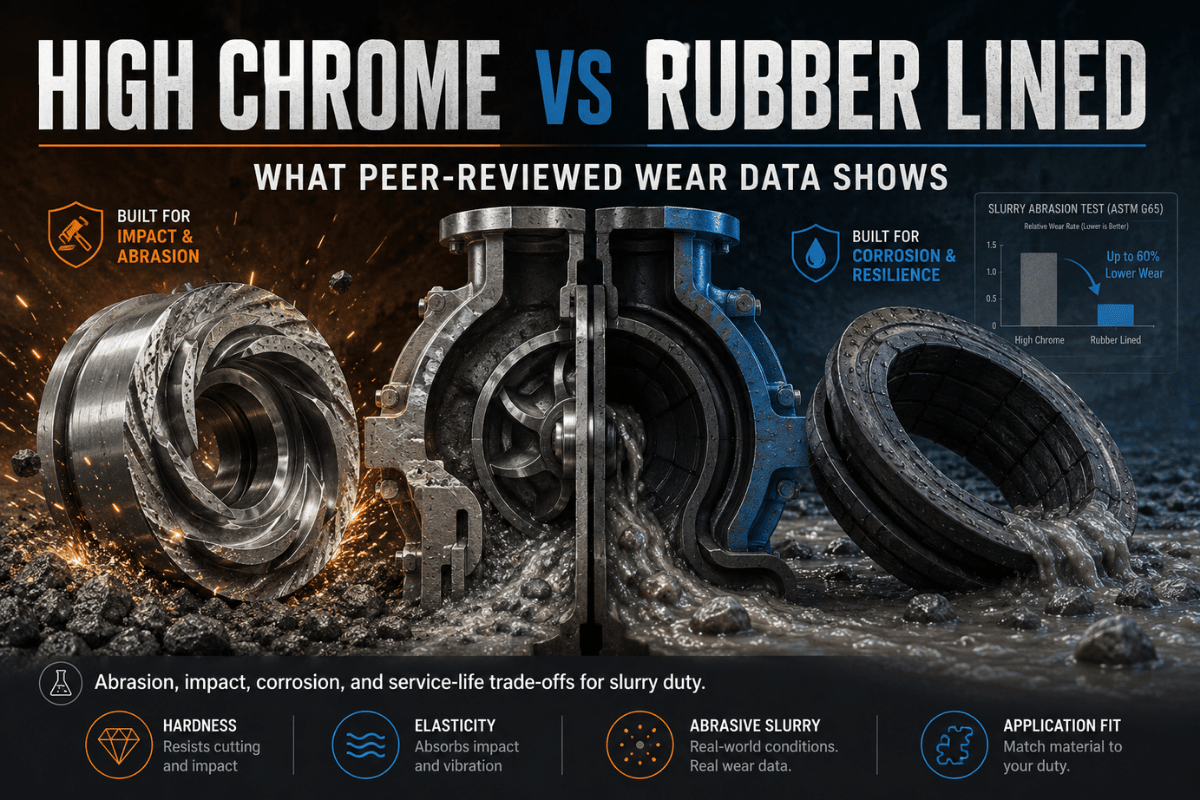
Bir bulamaç pompası, bütçede öngörülenden iki kat daha hızlı aşındığında bunun nedeni genellikle akışkanla temas eden bölümün malzemesidir. Yüksek kromlu ve kauçuk kaplı bulamaç pompası arasındaki seçim, diğer tüm teknik özelliklerden daha fazla garanti anlaşmazlığına yol açıyor; buna rağmen çoğu rehber bu konuda tedarikçi görüşüyle yetiniyor. Bu makale farklı bir yaklaşım benimsiyor: seçimi hakemli aşınma verilerine, ASTM aşınma testlerine, yayımlanmış bulamaç erozyonu araştırmalarına ve büyük pompa el kitaplarında belirtilen çark uç hızı sınırlarına dayandırıyor; ardından bu kanıtları kendi çalışma koşullarınıza uygulayabileceğiniz tek bir kurala dönüştürüyor.
Hem yüksek kromlu bulamaç pompaları hem de kauçuk kaplı bulamaç pompaları üreten bir firma olarak bir alaşımı diğerine tercih ettirmek için hiçbir nedenimiz yok; amacımız doğru bulamaç için doğru kaplamayı seçmek.
Özet teknik özellikler: yüksek krom ve kauçuk kaplama karşılaştırması
| Özellik | Yüksek kromlu beyaz dökme demir | Doğal kauçuk kaplama |
|---|---|---|
| Sertlik | ~58–65 HRC (600–680 BHN) | ~40–60 Shore A |
| En uygun tane boyutu | İri / keskin, > 5–6 mm | İnce / yuvarlak, < 5–6 mm |
| Maks. çark uç hızı | ~38–46 m/s | ~27,5–28 m/s |
| Pratik basma yüksekliği sınırı | ~125 m | ~45 m |
| pH toleransı | ~pH 4–12 (karbürler ~5’in altında alttan aşınır) | ~pH 1–13 |
| Sürekli çalışma sıcaklığı sınırı | Bulamaç çalışma aralığının çok üzerinde | ~65–70 °C |
| Arıza biçimi | Gevrek çatlama, düşük pH’ta korozyon | Keskin ve iri tanelerin kesmesi / yırtması |
Yukarıdaki her rakam, sonraki bölümlerde açıklanıyor ve kaynaklarıyla birlikte veriliyor. Ön eleme için tabloyu, satın alma yöneticisine kararınızı gerekçelendirmek içinse makalenin geri kalanını kullanın.
Yüksek krom ve kauçuk kaplama: tek ekranda karar özeti
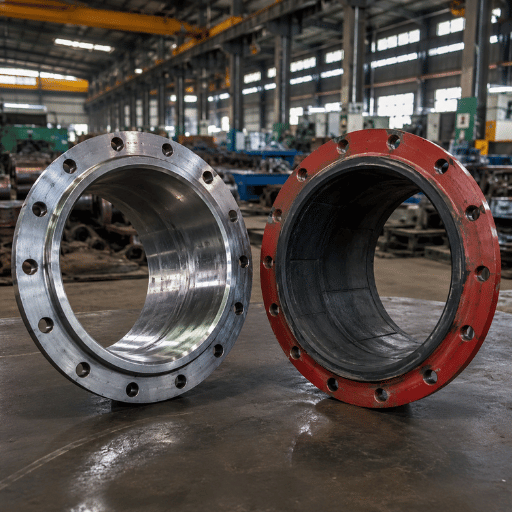
Yüksek kromlu beyaz dökme demir ve kauçuk “daha iyi” ya da “daha kötü” değildir; farklı mekanizmalarla arızalanırlar ve her biri, diğerine zarar veren koşullarda avantaj sağlar. Yüksek krom, iri ve köşeli katı maddelerin açtığı oyuklara direnç gösteren, yüksek hızda şeklini koruyan sert ve aşınmaya dayanıklı bir alaşımdır. Kauçuk ise ince partiküllerin darbesiyle esneyen ve korozyona direnen esnek bir elastomerdir. Yanlış seçim yalnızca aşınma ömrünü kısaltmaz; arıza biçimini de kademeli incelmeden ani çatlama ya da yırtılmaya dönüştürür.
Kararı üç değişken belirler: tane boyutu ve şekli, çark uç hızı (dolayısıyla basma yüksekliği) ve bulamacın kimyası (pH ve sıcaklık). Bu üç değeri belirlediğinizde malzeme seçimi neredeyse kendiliğinden ortaya çıkar. Bu rehberde önce her birini sayısal olarak ele alıyor, sonra karar çerçevesinde bir araya getiriyoruz. Önce pompa tipini seçiyorsanız bulamaç pompası ile standart bir santrifüj pompa arasındaki farktan başlayın, ardından akışkanla temas eden bölümün malzemesini seçmek için buraya dönün.
💡 Temel çıkarım
Aşınma ömrünü yalnızca sertlik belirlemez. Partiküller ince, çarpma açısı sığ olduğunda 60 HRC’lik bir alaşım yumuşak bir kauçuk kaplamadan daha hızlı aşınabilir. Bunun nedeni aşağıdaki erozyon fiziğinde açıklanıyor.
İki malzeme: yüksek kromlu beyaz dökme demir ve elastomer kaplamalar
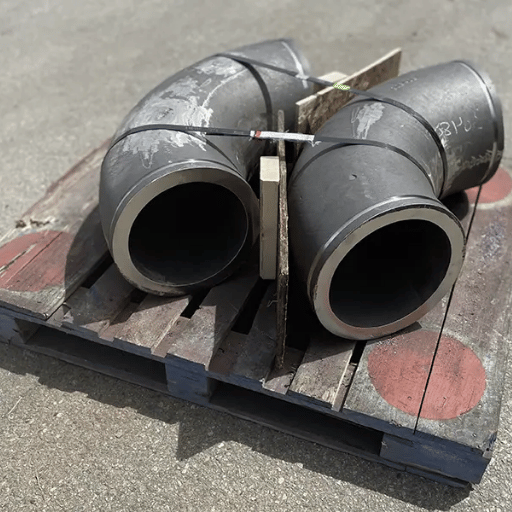
Yüksek kromlu beyaz dökme demir, ASTM A532/A532M standardında tanımlanan, aşınmaya dayanıklı dökme demir ailesidir. Bulamaç pompalarının akışkanla temas eden bölümlerinde kullanılan kaliteler genellikle yaklaşık %25 krom içeren Sınıf III Tip A yüksek krom alaşımıdır. Katılaşma sırasında demir matrisi içinde sert M₇C₃ krom karbürleri oluşur. Aşınma direncini sağlayan bu karbürler kuvars kumundan çok daha serttir; bu nedenle aşındırıcı taneler onları kesmek yerine çizer. Sınıf III Tip A alaşımlarına ilişkin dökümhane verileri genellikle 600–680 Brinell (yaklaşık 58–65 HRC) sertlik bildirir.
Malzemeyi belirtmeden önce bilinmesi gereken bir nokta var. Karbür sertliği aşınma direnci kazandırırken tokluğu düşürür: Sınıf III Tip A, aşınmaya en dayanıklı ve darbeye en az dayanıklı kalitedir. Bu nedenle büyük çaplı yüksek kromlu emiş gömleklerine ilişkin saha raporlarında bazen aşınma yerine çatlaklardan söz edilir. Tıkanıklık ya da yabancı bir kaya ile karşılaşan gevrek alaşım esnemek yerine kırılabilir. Metalürji hakkında ayrıntılı bilgi için yüksek kromlu beyaz dökme demirin metalürjisi ve ısıl işlemi rehberimize bakın.
📐 Mühendislik notu
ASTM A532 kaliteleri birbirinin yerine kullanılamaz. Sınıf III Tip A (%25 Cr) aşınma direncini en üst düzeye çıkarır; Sınıf II Tip D (%20 Cr-Mo), kalın kesitlerde çatlama direnci için bir miktar sertlikten ödün verir; %30 Cr kalitesi ise bu ailenin korozyona en dayanıklı üyesidir. Yüksek kromlu, akışkanla temas eden bölüm sipariş ederken satın alma siparişinde sınıfı, tipi ve hedef sertliği belirtin; yalnızca “yüksek krom” demek yeterince belirleyici değildir.
Kauçuk kaplamalar bunun tam tersi bir yaklaşım izler. Yaklaşık 40–60 Shore A sertliğindeki doğal kauçuk (NR) yumuşak ve esnektir: partiküle direnmek yerine darbeyi emer ve eski biçimine döner; böylece ince taneler oyuk açmak yerine yüzeyden sekip geçer. Çark, boğaz burcu, dışarı atıcı salmastrası, motor gövde ölçüsü ve kapak plakası kaplamaları dahil akışkanla temas eden tüm parçalar kalıplanmış elastomerdir. Hizalamayı sağlayan eşleşme yüzeyleri koniktir ve parçalar aşındıkça boşluğu gidermek için dışarıdan ayar yapılabilir. Kauçuk çoğu asit ve alkaliye karşı kimyasal olarak tepkisiz olduğundan aşındırıcı ortamlarda metali de geride bırakır. Buna karşılık yaklaşık 65–70 °C sıcaklık sınırı vardır ve yüzey keskin, iri katı maddelerden zarar görebilir.
✔ Yüksek krom — güçlü yönler ve sınırlar
- İri, keskin ve köşeli katı maddelere karşı çok dayanıklıdır
- Yüksek çark uç hızında ve basma yüksekliğinde şeklini korur
- Kaynak veya sert dolgu kaplama ile onarılabilir
- ⚠ Gevrektir; darbe ya da tıkanıklıkta çatlayabilir
- ⚠ ~pH 5’in altında korozyona uğrar; rotor kütlesi fazladır
✔ Kauçuk — güçlü yönler ve sınırlar
- İnce ve yuvarlak partiküllere karşı çok dayanıklıdır
- Geniş pH toleransı; korozyona dirençlidir
- Darbeyi emer, pompa gövdesini korur; daha hafif ve daha ucuzdur
- ⚠ Keskin ve iri taneler kauçuğu yırtar
- ⚠ Uç hızı sınırı ~27,5 m/s; sıcaklık sınırı ~70 °C
Her malzeme nasıl aşınır: aşınma ve erozyon mekanizmaları
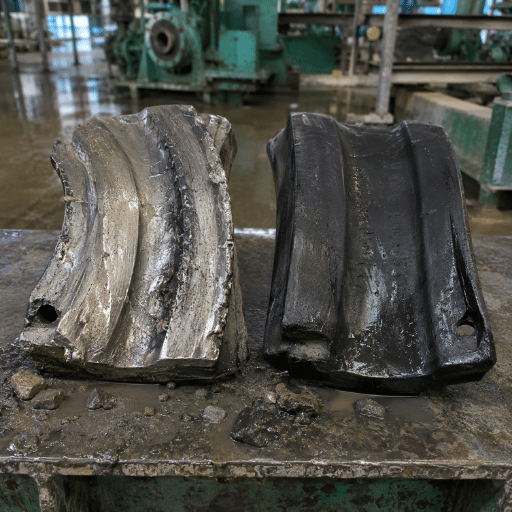
Hangi kaplamanın daha uzun dayanacağını tahmin etmek için tedarikçilerin çoğu zaman birbirine karıştırdığı iki aşınma türünü ayırmanız gerekir. Aşınma, tanelerin bir yüzey üzerinde sürüklenmesidir; bunu ölçmek için kullanılan kıyaslama standardı ASTM G65‘tir. Bu standart, kaymalı temas altındaki hacim kaybını ölçen kuru kum ve kauçuk tekerlek testidir (işin ironik yanı, standart metal aşınma testinde kumu taşımak için kauçuk tekerlek kullanılmasıdır). Erozyon ise partiküllerin bir yüzeye açılı olarak çarpmasıdır ve çarpma açısı her şeyi değiştirir.
Yayımlanmış bulamaç erozyonu araştırmaları, sünek malzemelerin —kauçuk ve metallerin sünek matrisi— partiküllerin yüzeyi kesip kazıdığı yaklaşık 20–30° gibi düşük çarpma açılarında en fazla malzeme kaybettiğini gösteriyor. Gevrek malzemeler ise çarpma enerjisinin yüzeyi kesmek yerine ufalayıp kırdığı, 90°’ye yakın dik açılarda en fazla malzeme kaybına uğrar. Wear dergisinde yayımlanan yüksek kromlu beyaz dökme demir araştırması, malzemenin her iki mekanizmayla aynı anda aşındığını buldu: matrisin plastik deformasyonu ve karbürlerin gevrek kırılması. Sert bir alaşımın yanlış akış koşullarında hızla aşınabilmesinin nedeni budur. Benzer malzemeler üzerinde yapılan bulamaç jeti erozyon testleri de sünek malzemelerdeki aşınma tepe noktasının yaklaşık 30°’de olduğunu doğruluyor.
“Devridaim yapan bir bulamaçta aynı çark, kanat uçlarının yakınında sığ açılı kesmeye, ön kenarda ise yüzeye normale yakın darbeye maruz kalır. En yüksek sertlik değerini sunan malzemeyi değil, o çalışma koşulunda baskın olan aşınma mekanizmasına uygun kaplamayı seçiyoruz.”
Pratikte kauçuk, ince partiküllerin düşük enerjili ve sığ açılı darbelerle çarptığı koşullarda avantaj sağlar; gevrek bir karbür ağını parçalayacak sünek kesme bölgesinde esner. İri partiküllerin sert ve dik açılı çarptığı koşullarda ise yüksek krom avantajlıdır; sertliği, kauçuğu yırtan oyuklara karşı direnç gösterir. Bir sonraki bölümdeki tüm pratik kuralların temelinde bu fizik yatar.
Aşınma verileri ne gösteriyor: tane boyutu ve çarpma açısı
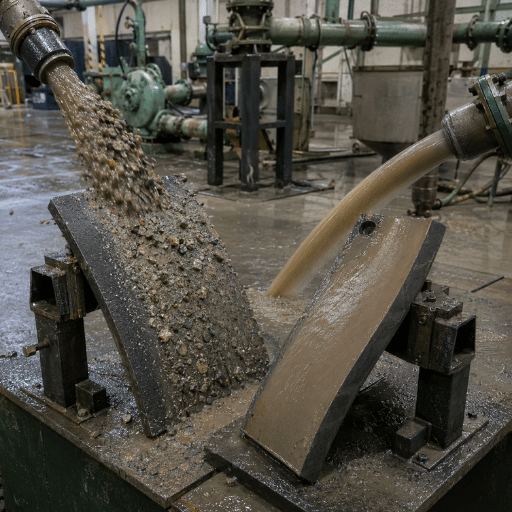
Doğru kaplamayı belirlemede en iyi tek ölçüt tane boyutudur; çünkü tane boyutu hem çarpma enerjisiyle hem de keskin kenar olasılığıyla ilişkilidir. İnce partiküllerin kinetik enerjisi düşüktür ve genellikle yuvarlaktır; iri partiküller daha fazla enerji taşır ve köşeli olma olasılıkları daha yüksektir. Veriler ve saha uygulamaları, eşik değerin 5–6 mm civarında olduğu konusunda örtüşüyor.
İri ve keskin partiküller için en uygun bulamaç pompası çarkı malzemesi hangisidir?
Fazla tartışmaya gerek kalmadan yüksek kromlu beyaz dökme demir. İri ve köşeli katı maddeler, kanatların ön kenarları ve örtü plakalarında yüksek enerjili, dik açılı çarpmalara ve oyuklara neden olur. Bu koşullar, elastomeri kanat girişinde ezer ya da yırtar. Partiküllerin 1–10 mm aralığında olduğu siklon beslemesi, değirmen çıkışı, dip tarama ve kum-çakıl bulamaçları, yüksek kromun öne çıktığı tipik uygulamalardır; bu koşullarda saha kullanım ömrü kauçuğunkinin birkaç katına çıkabilir. İri partiküller aynı zamanda yüksek asitli bir kimyayla birlikteyse bir istisna söz konusudur: korozyon bölümünde ele aldığımız iki seçenek arasında ödün vermeniz gerekir.
Eşik değerin altında seçim mantığı tersine döner. Deneyimli bulamaç mühendisleri, ince partiküllerin taşınmasında kauçuk kaplı pompaları tercih etmeye yönelik pratik bir kuraldan söz ediyor. Büyük bir mühendislik forumundaki bir uzman sınırı “genel kural olarak < 5–6 mm” şeklinde belirtiyor. İnce silis atıklarında ve benzer çalışma koşullarında kauçuk ve poliüretan, derin oyuklar yerine düzgün ve eşit incelme sağlar; ayrıca metal matrisi alttan aşındıran korozyona da dayanır.
5 mm / 27 m/s geçiş kuralı
Kauçuğu yalnızca her iki koşul da sağlandığında seçin: tane boyutu yaklaşık ≤ 5–6 mm ve çark çevresel hızı ≤ ~27,5 m/s. Eşiklerden biri aşılırsa —daha iri ve keskin katı maddeler ya da daha yüksek uç hızı/basma yüksekliği— yüksek kromlu malzemeye geçin. Kimya tercihi kauçuk lehine değiştirebilir; metal lehine değiştirmesi ise nadirdir.
Bu tek kural kararın büyük bölümünü kapsıyor. İki eşik birbirinden bağımsız olduğundan hız sınırını ayrıca ele almak gerekir.
Hız ve basma yüksekliği: çark uç hızı neden belirleyicidir?
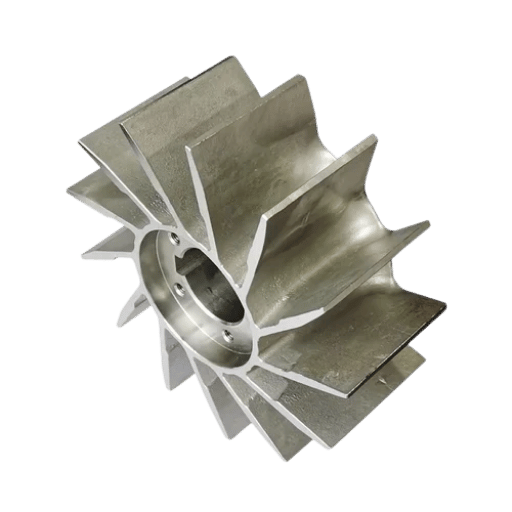
İnce ve uygun bir bulamaçta bile kauçuğun aşınmayla ilgisi olmayan kesin bir sınırı vardır: ısı. Çarkın çevresel hızı belirli bir düzeyi aştığında, kaplamanın dış kenarındaki sürtünme kauçuğun ısıl olarak bozulmasına yetecek kadar ısı üretir. Büyük bulamaç pompası mühendisliği el kitaplarında kauçuk için bu sınır yaklaşık 27,5 m/s olarak verilir. Aynı kaynaklarda kauçuk kaplı pompalar için maksimum çevresel hız yaklaşık 28 m/s; servis sınıfına bağlı olarak tamamen metal pompalar içinse yaklaşık 38–46 m/s olarak listelenir. Bu kaynaklar ayrıca, çok kademeli ve yüksek basma yüksekliğinde çalışan pompalar için kauçuk çarkın pratik basma yüksekliğini yaklaşık 45 m, sert metal çarkınkini ise yaklaşık 125 m ile sınırlar.
📐 Mühendislik notu
Çevresel hız (uç hızı) v = π · D · n / 60 formülüyle hesaplanır; burada D çark çapı (m), n ise mil devridir (rpm). 1.000 rpm hızla dönen 0,55 m çaplı bir çarkta v ≈ 28,8 m/s olur; bu değer kauçuk sınırını aşar. ~27,5 m/s altında kalmak için çark çapını küçültmeniz, pompayı yavaşlatmanız ya da yüksek kromlu malzemeyi kabul etmeniz gerekir. Bu nedenle yüksek basma yüksekliği gerektiren uygulamalarda neredeyse her zaman metal tercih edilir: bu basma yüksekliğine ulaşmak için gereken hız, kauçuğun dayanabileceği sınırı aşar.
Partiküllerin ince olması kauçuğu, gerekli basma yüksekliğinin yüksek uç hızı gerektirmesi ise metali öne çıkardığında, bu özel duruma uygun zarif bir orta yol vardır: kauçuk kaplamaların içinde çalışan yüksek kromlu bir çarktan oluşan hibrit akışkanla temas eden bölüm. Burada krom alaşımlı çark hıza dayanırken kauçuk gövde kaplamaları korozyona ve ince partiküllerin aşındırmasına karşı koyar; böylece pompa gövdesi ve hidrolik verim korunur. Bu bir ödün değildir; söz konusu çalışma koşulu için doğru seçimdir. Tasarım dışı çalışma koşulları da önem taşır: en iyi verim noktasından çok uzakta çalışmak devridaimi ve geliş açısını artırır, emiş tarafında asimetrik aşınmaya yol açar ve malzemeden bağımsız olarak kullanım ömrünü %30–70 kısaltır.
Korozyon ve kimya: pH, sıcaklık ve yağ
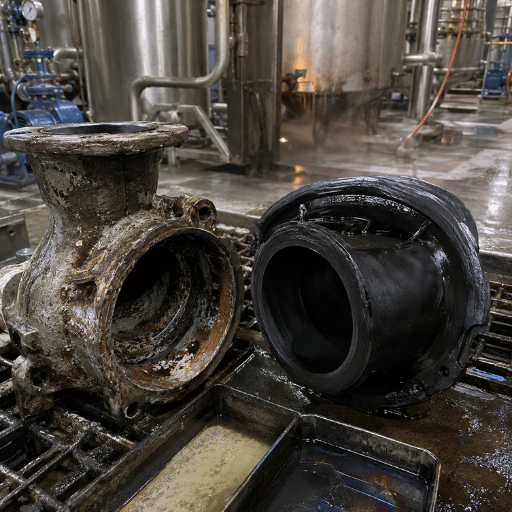
Bulamaç pompasında aşınma ve korozyon birbirinden ayrı sorunlar değildir; birbirlerini artırırlar. Bulamaç asidik olduğunda karbürlerin arasındaki demir matrisi önce korozyona uğrar; bu süreç karbürlerin altını aşındırıp dökülmelerine yol açar. Yayımlanmış kaynaklar, erozyon ile korozyonun bu etkileşiminin beyaz dökme demirin aşınma hızını yaklaşık iki katına çıkarabildiğini belirtiyor. Yüksek krom genellikle pH 4–5’e kadar kullanılabilir; ancak bu aralığın altında veya kuvvetli oksitleyici kimyada avantajını hızla kaybeder.
⚠️ Yaygın yanlış kanı
“Yüksek krom” ifadesi “korozyona karşı tamamen bağışık” anlamına gelmez. Çoğu alıcının gözden kaçırdığı şaşırtıcı nokta şudur: %30 Cr sınıfı (ASTM A532), baca gazı kükürt gideriminde (FGD) kullanılan en korozyon dirençli beyaz dökme demirdir; ancak standart %25 Cr sınıfına göre aşınma direnci daha düşüktür. Daha fazla krom, aşınma direncinden ödün vererek korozyon direnci sağlar. Tek bir dökümde her iki özelliği de en üst düzeye çıkaramazsınız.
Kauçuk ve benzeri elastomerlerde kimyasal denge tersine döner. Doğal kauçuk yaklaşık pH 1–13 aralığında kimyasal olarak tepkisiz kaldığından, mineral işlemede asidik ve ince partiküllü uygulamalarda yaygın biçimde tercih edilir. Zayıf yönleri ısı ve yağdır: NR yaklaşık 65–70 °C’nin üzerinde yumuşar ve hidrokarbonlarda şişer. Bu koşullarda strateji değişmez, elastomer değişir: yağlı bulamaçlar için neopren veya nitril (90–100 °C), sıcak alkali koşullar için EPDM (120–130 °C), yaklaşık 70 °C’ye kadar ince ve aşındırıcı uygulamalar içinse poliüretan kullanılabilir. Düşük pH’lı ve ince partiküllü uygulamalarda kauçuk veya EPDM kaplı akışkanla temas eden bölüm, sessizce çözünmekte olan yüksek kromlu bir bölüme kıyasla çoğu zaman çok daha uzun süre dayanır.
Kullanım ömrü ve toplam sahip olma maliyeti
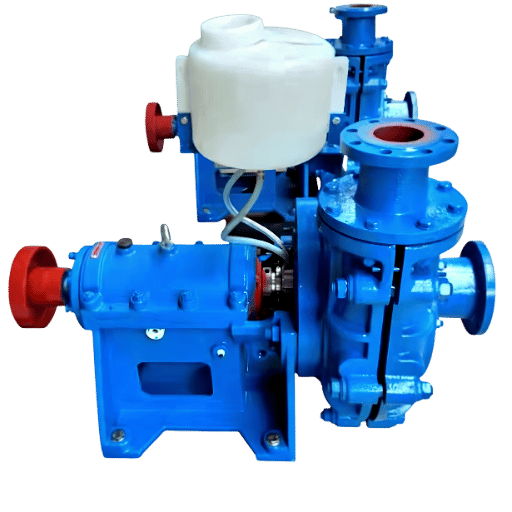
Satın alma fiyatı, kararın en küçük kalemidir. Yüksek kromlu akışkanla temas eden bölümün ilk maliyeti kauçuktan daha yüksek ve ağırlığı daha fazla olsa da iri aşındırıcı partiküllerin bulunduğu koşullarda kullanım ömrünü birkaç kat artırabilir. Bulamaç pompalamada en pahalı kalem parça değil, parçayı değiştirmek için gereken duruş süresidir.
Farklı malzemelerin kullanım ömrünü nasıl tahmin edebilirim?
Bir broşür yerine kendi tesisinizin geçmiş verilerinden başlayın. Aşınma kayıtlarınız varsa, mevcut malzemeniz için kanat ya da kaplama kalınlığındaki kaybı çalışma saati başına ölçün; ardından bunu bulamaç türünüz, katı madde oranınız ve hızınız için aday malzemeye ilişkin yayımlanmış kullanım ömrü çarpanlarına göre ölçeklendirin. Geçmiş veriniz yoksa aynı çalışma koşullarında iki malzemeyi paralel olarak deneyip kalınlık kaybını ölçün. Üç aylık bir deneme, tedarikçinin kullanım ömrü eğrisinden her zaman daha iyi sonuç verir. Açıkça belirtelim: aşağıdaki çarpanlar, çeşitli sektör kaynaklarından derlenmiş planlama referanslarıdır; garanti değildir. Sonuçlarınız partikül şekline, çalışma noktasına ve kimyaya göre değişir.
| Çalışma koşulu | Tipik tercih | Doğal kauçuğa göre göreli kullanım ömrü |
|---|---|---|
| İnce silis atığı, nötr, <60 °C | Poliüretan veya kauçuk | PU ~3–5× · NR 1× |
| Siklon beslemesi, iri ve keskin cevher, 1–10 mm | Yüksek krom (A05/Sınıf III) | ~4–10× |
| Asit liçi, ince partiküllü, pH 1–4 | EPDM / kauçuk kaplama | ~0,8–1,2× (metal korozyona uğrar) |
| Yüksek derecede aşındırıcı ve korozif ince partiküller | Seramik / WC kaplı metal | ~6–15× |
Tabloyu fiyat teklifi olarak değil, toplam sahip olma maliyeti için bir ön eleme aracı olarak değerlendirin. Önemli olan kullanım ömrü maliyeti şu şekilde hesaplanır: (parça maliyeti + işçilik) ÷ kullanım ömrü + her parça değişimindeki duruş süresi. %50 daha pahalı olan ancak üç kat daha uzun dayanan ve değiştirme sıklığını yarıya indiren bir parça, pompalanan ton başına hesaplandığında neredeyse her zaman daha ucuzdur. Madencilikte kullanılan bulamaç pompaları müşterilerimiz, OEM aşınma parçalarını her yeniden sipariş ettiklerinde bu hesabı yapar.
Karar çerçevesi: bulamacınız için hangi malzeme?
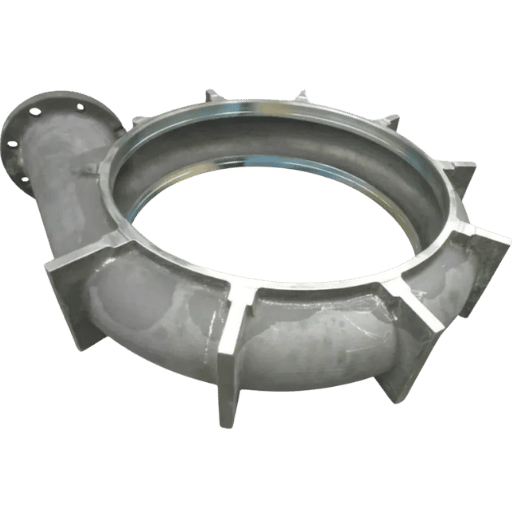
Üç değişkeni bir araya getirdiğinizde seçim kısa bir karar akışına dönüşür. Sırayla ilerleyin; karşılaşılan ilk kesin “hayır” genellikle kararı belirler.
Koşul → Seçim → Gerekçe
- Keskin / iri katı maddeler (>5–6 mm) → yüksek krom → yüksek açılı oyuklar kanat girişinde kauçuğu yırtar.
- Uç hızı >27,5 m/s veya basma yüksekliği >45 m → yüksek krom (veya hibrit) → kaplamanın kenarında ısı kauçuğu bozar.
- pH değeri <5 olan veya aşındırıcı özellikteki ince katılar (<5–6 mm) → kauçuk/EPDM → metal korozyona uğrar ve karbürlerin altı oyulur.
- İnce katı maddeler, ancak yüksek basma yüksekliği → hibrit (metal çark + kauçuk kaplamalar) → hızla metaller, korozyon ve ince partiküllerle kauçuk başa çıkar.
- Sürekli sıcaklık >70 °C → yüksek krom veya korozif koşullar sürüyorsa EPDM → doğal kauçuk yumuşar.
| Koşul | Kauçuğu öne çıkaran | Yüksek kromu öne çıkaran |
|---|---|---|
| Tane boyutu | < 5–6 mm | > 5–6 mm |
| Partikül şekli | Yuvarlak / pürüzsüz | Keskin / köşeli |
| Uç hızı / basma yüksekliği | ≤ 27,5 m/s · ≤ 45 m | > 27,5 m/s · up to 125 m |
| Kimya | Asidik / korozif, ≤ 70 °C | Nötre yakın veya sıcak |
Çalışma koşullarınıza göre seçimi doğrulamak için BBP’nin kaplama seçim aracı ve bulamaç pompası malzeme seçicisi aynı eşikleri değerlerinize uygular. Ürün yelpazesinin tamamı ağır hizmet tipi bulamaç pompaları sayfasında yer alır.
Sektörün görünümü: hibrit kaplamalar, poliüretan ve durum izleme
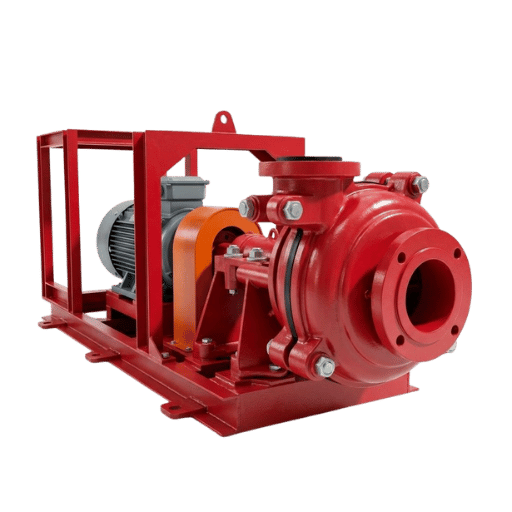
Yüksek krom ve kauçuk arasındaki seçim, birden fazla malzemeyi kapsayan bir soruya dönüşüyor. 2025–2026 dönemine ilişkin sektör pazar analizleri, madencilik kapasitesinin genişlemesi ve atık yönetimi ile enerji verimliliğine yönelik düzenlemelerin sıkılaşmasıyla bulamaç pompası pazarının yıllık düşük ila orta tek haneli oranlarda büyüdüğünü belirtiyor. Daha aşındırıcı malzemenin işlenmesi ve enerji tüketimiyle atığın azaltılması yönündeki bu iki baskı da daha uzun kullanım ömrü sağlıyor; harcamalar bu nedenle daha ucuz dökümler yerine üst sınıf malzemelere ve daha akıllı izleme sistemlerine yöneliyor.
Planlamaya değer üç değişim var. Birincisi, ince ve aşındırıcı uygulamalarda poliüretan doğal kauçuğun yerini alıyor; daha yüksek yırtılma direnci kullanım ömrünü kauçuğa kıyasla yaklaşık üç ila beş kat artırabiliyor. İkincisi, seramik ve HVOF tungsten karbür kaplamalar, maliyetlerini haklı çıkaran en zorlu korozif ve aşındırıcı ince partiküllü uygulamalarda niş kullanımdan yaygın kullanıma geçiyor. Üçüncüsü ve en uygulanabilir olanı, durum izleme ve aşınma sensörleri sabit parça değiştirme takvimlerinin yerini ölçüme dayalı kaplama ömrü tahminlerine bırakmaya başlıyor. 2026 projesi için pompa belirliyorsanız malzeme denemesi ve izleme verisi aktarımı için bütçeyi şimdiden ayırın; yüksek krom ve kauçuk arasındaki seçimin daha önce yazı tura atmaya benzediği çalışma koşullarında ikisi de en hızlı geri dönüşü sağlar.
Sık sorulan sorular
S: Yüksek kromlu bulamaç pompaları pH 5’in altındaki asidik bulamaçlarda çalışabilir mi?
Yanıtı görüntüle
Sınırlı ölçüde ve uzun süre değil. Standart %25 Cr beyaz dökme demir genellikle yaklaşık pH 4–5’e kadar kullanılabilir; bu aralığın altında demir matrisi korozyona uğrar, karbürlerin altı aşınır ve aşınma hızı keskin biçimde artar. Gerçekten asidik ve ince partiküllü bulamaçlarda kauçuk veya EPDM kaplı akışkanla temas eden bölüm genellikle metalden çok daha uzun süre dayanır. %30 Cr yüksek krom alaşımı korozyona daha iyi direnir, ancak aşınma direncinden ödün verir; bu nedenle yalnızca baskın tehdit iri taneler değil korozyon olduğunda tercih edilir. Pompa üreticinize gerçekte hangi ASTM A532 kalitesini döktüklerini sorun; çünkü her tedarikçi bu tür bulamaçlar için korozyona göre iyileştirilmiş kaliteyi sunmaz.
S: İnce silis bulamaçlarında poliüretan kauçuktan daha iyi performans gösterir mi?
Yanıtı görüntüle
Çoğu zaman evet. Temiz, ince partiküllü ve nötr bulamaçlarda poliüretanın daha yüksek sertliği, doğal kauçuğa kıyasla yaklaşık üç ila beş kat kullanım ömrü sağlar. 70 °C’nin üzerinde ya da kuvvetli asit ve bazlarda bu avantajını kauçuğa veya EPDM’ye bırakır.
S: Çark malzemesi gövde ve kaplamalarla aynı mı olmalı, yoksa farklı malzemeler kullanılabilir mi?
Yanıtı görüntüle
Malzemeleri karıştırabilirsiniz; hatta bazı durumlarda karıştırmanız gerekir. Kauçuk çark için fazla yüksek uç hızı gerektiren basma yüksekliği taleplerinde, bulamaç ince taneli veya aşındırıcı kimyasallara karşı korozifse kauçuk astarların içinde yüksek kromlu çark kullanmak kabul gören bir çözümdür. Daha sert parçanın daha yumuşak parçayı aşındırmasına yol açacak uyumsuz aşınma çiftlerinden kaçının; farklı malzeme gruplarını bir arada kullanmadan önce boşlukları ve kauçuk astarla uyumluluğu doğrulayın.
Yanlış astar malzemesini seçtiğimi hangi belirtilerden anlayabilirim?
Yanıtı görüntüle
Kauçuk veya poliüretan bir parçanın ön kenarında hızla aşınma, derin oyuklar, kopmuş parçalar ya da çatlaklar görülmesi, katı maddelerin fazla iri veya keskin olduğunu gösterir; yüksek kromlu malzemeye geçin. Metal bir parçada homojen incelme ve filmin altındaki pas, erozyon-korozyona işaret eder; elastomer, daha yüksek alaşımlı bir malzeme kalitesi veya kaplama tercih edilmesi düşünülebilir. Yüksek kromlu bir astardaki çatlaklar aşınmadan çok darbeye veya tıkanmaya işaret eder.
Seramik veya kaplamalı çarklar, yüksek kromlu çarklara kıyasla ek maliyete değer mi?
Yanıtı görüntüle
Aşınma ömrü darboğazınızsa ve yabancı maddeleri kontrol edebiliyorsanız değer. Seramik parçalar ve tungsten karbür kaplamalar, değişim aralığını haftalardan aylara uzatabilir; kazanılan duruş süresi genellikle daha yüksek parça maliyetini karşılar. Riskleri kırılgan olmalarıdır: büyük bir darbe veya şiddetli kavitasyon, seramik parçayı çatlatabilir ya da kaplamanın dökülmesine neden olabilir. Bu nedenle bu malzemeler, katı maddelerin süzüldüğü ve emiş koşullarının sorunsuz olduğu uygulamalara uygundur.
Aşındırıcı bulamaç için en uygun pompa tipi hangisidir?
Yanıtı görüntüle
Bulamaca uygun akışkanla temas eden bölüme sahip, ağır hizmet tipi bir santrifüj bulamaç pompası: iri veya keskin katı maddeler için yüksek kromlu malzeme, ince taneli veya korozif bulamaçlar için kauçuk. Erken aşınmayı önlemek için pompayı en iyi verim noktasına yakın boyutlandırın; verimin yüksek olduğu bir çalışma noktası, devridaimi ve bunun yol açtığı emiş tarafındaki asimetrik aşınmayı da en aza indirir.
Bulamacınız için hangi astarın gerektiğinden emin değil misiniz?
Tane boyutunu, basma yüksekliğini ve bulamacın kimyasal bileşimini bize iletin. BBP hem yüksek kromlu hem kauçuk astarlı bulamaç pompaları ürettiğinden, stokta bulunanı değil, çalışma koşullarınıza uygun malzemeyi alırsınız.
Bulamaç pompası önerisi isteyin →Bu karşılaştırmayı neden hazırladık
BBP hem yüksek kromlu beyaz dökme demir hem de kauçuk astarlı bulamaç pompaları üretir. Bu nedenle bu kılavuzda, hangi dökümü satmayı tercih edeceğimizden ziyade yayımlanmış aşınma bilimine, ASTM A532 ve G65 standartlarına, hakemli bulamaç erozyonu araştırmalarına ve standart pompa el kitaplarındaki uç hızı sınırlarına dayanıyoruz. Buradaki 5 mm / 27 m/s eşikleri, mühendislerimizin madencilik, dip tarama ve FGD uygulamalarında akışkanla temas eden bölümü boyutlandırırken kullandığı değerlerle aynıdır.
Kaynaklar
- ASTM A532/A532M, Aşınmaya dayanıklı dökme demirler için standart şartname — ASTM International
- ASTM G65, Kuru kum/kauçuk tekerlek düzeneği kullanılarak aşınmanın ölçülmesi — ASTM International
- 1017 çeliği ve yüksek kromlu beyaz dökme demirde çarpma açısının bulamaç erozyonu davranışına ve mekanizmalarına etkisi — Wear (Elsevier)
- VC içeren takım çeliklerinin bulamaç jeti erozyonuna karşı direnci — Journal of Materials Engineering and Performance (Springer)
- Yüksek Cr içeren dökme demirde katı partikül erozyonuna ilişkin mikroyapısal bulgular — Metals, MDPI (2025)
- NPL Raporu MATC(A)54, Döner tekerlekli aşınma testi — National Physical Laboratory (UK)
- ISO 28080, Sert metaller: Aşınma testleri — International Organization for Standardization
- Yüksek kromlu beyaz dökme demirlerin metalürjik yönleri — A. Nofal, Central Metallurgical R&D Institute
İlgili makaleler
- Yüksek kromlu bulamaç pompası: Metalürji ve aşınma kılavuzu — alaşımlar hakkında ayrıntılı bilgi (ASTM A532, HRC, arıza teşhisi)
- Kauçuk astarlı bulamaç pompası kılavuzu — elastomer seçimi ve ince taneli uygulamalar
- Madencilikte bulamaç pompası seçimi — akışkanla temas eden bölümün malzemesini cevher uygulamasına uygun seçme
- Dalgıç bulamaç pompası kılavuzu — hazne ve dip tarama uygulamaları
- Bulamaç pompası toplam sahip olma maliyeti hesaplayıcısı — uygulamanız için ton başına maliyet karşılaştırmasını yapın