Entre em contacto com a BBP

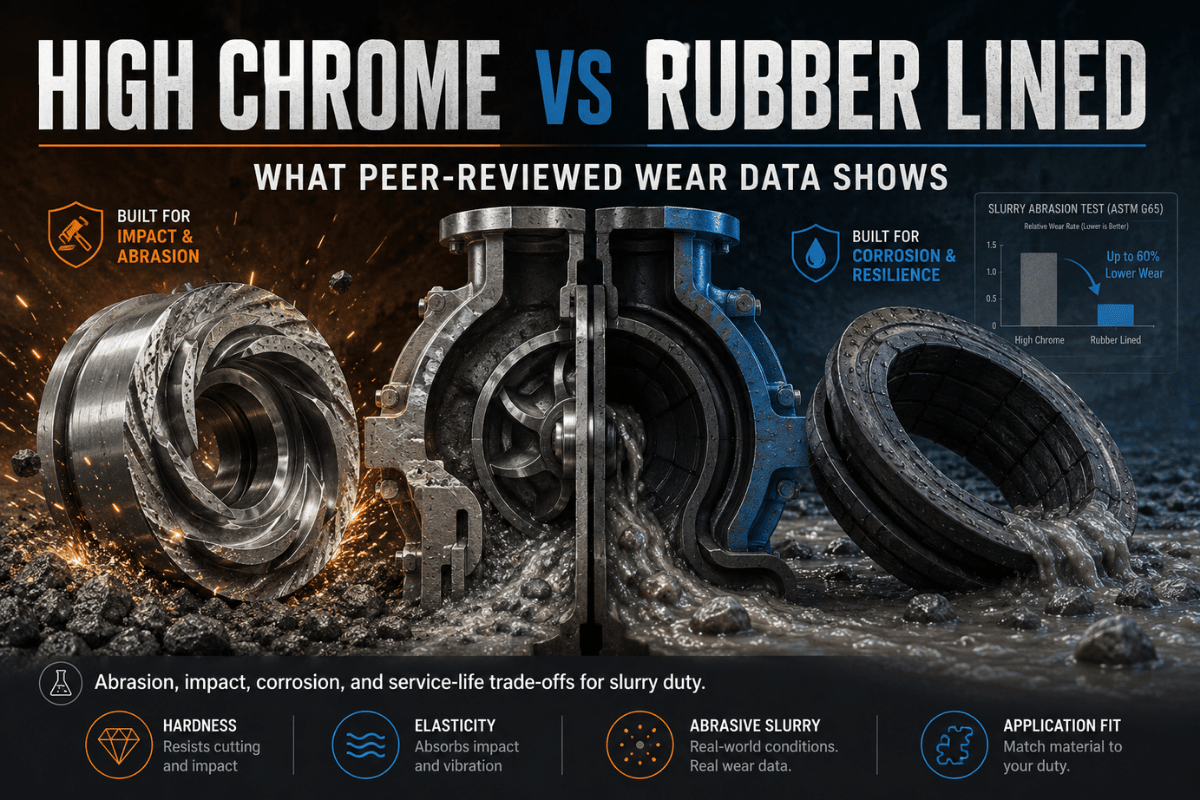
Quando uma bomba de lamas se desgasta duas vezes mais depressa do que o previsto no orçamento, o material da parte hidráulica é normalmente a razão. A decisão entre uma bomba de lamas de alto crómio e uma revestida a borracha gera mais discussões sobre garantia do que qualquer outra especificação, mas a maioria dos guias resolve-a com a opinião do fornecedor. Este artigo procede de forma diferente: fundamenta a escolha em dados de desgaste revistos por pares, ensaios de abrasão ASTM, estudos publicados sobre erosão por lamas e limites de velocidade periférica do impulsor indicados nos principais manuais de bombas, convertendo depois essas provas numa única regra aplicável ao seu próprio ponto de funcionamento.
Enquanto fabricante que funde tanto bombas de lamas de alto crómio como bombas de lamas revestidas a borracha, não temos motivos para privilegiar uma liga em detrimento da outra, apenas para colocar o revestimento interior correto nas lamas certas.
Especificações Rápidas: Alto Crómio vs Revestimento de Borracha
| Propriedade | Ferro Branco de Alto Crómio | Revestimento Interior de Borracha Natural |
|---|---|---|
| Dureza | ~58–65 HRC (600–680 BHN) | ~40–60 Shore A |
| Melhor granulometria | Grosseira / afiada, > 5–6 mm | Fina / arredondada, < 5–6 mm |
| Velocidade periférica máxima do impulsor | ~38–46 m/s | ~27,5–28 m/s |
| Limite prático de altura manométrica | ~125 m | ~45 m |
| Tolerância de pH | ~pH 4–12 (carbonetos ficam socavados abaixo de ~5) | ~pH 1–13 |
| Limite de temperatura contínua | Muito acima da gama das lamas | ~65–70 °C |
| Modo de falha | Fissuração frágil, corrosão a pH baixo | Corte/rasgamento por grão grosseiro afiado |
Cada valor acima é explicado e tem fonte nas secções seguintes. Utilize a tabela para fazer a triagem; utilize o restante artigo para justificar a decisão perante um gestor de aprovisionamento.
Alto Crómio vs Revestimento de Borracha: Veredicto Numa Só Vista
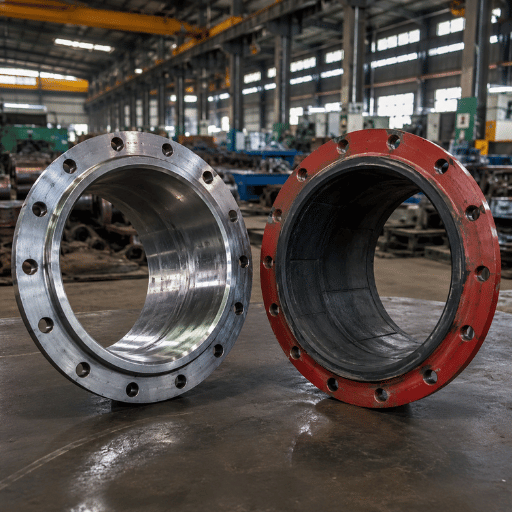
O ferro branco de alto crómio e a borracha não são “melhores” nem “piores” — falham por mecanismos opostos, pelo que cada um prevalece nas condições que penalizam o outro. O alto crómio é uma liga dura e resistente ao desgaste, que resiste ao sulcamento por sólidos grosseiros e angulares e mantém a geometria a alta velocidade. A borracha é um elastómero resiliente que flete sob o impacto de partículas finas e resiste à corrosão. Uma escolha errada não reduz apenas a vida útil por desgaste; altera a falha de adelgaçamento gradual para fissuração ou rasgamento súbito.
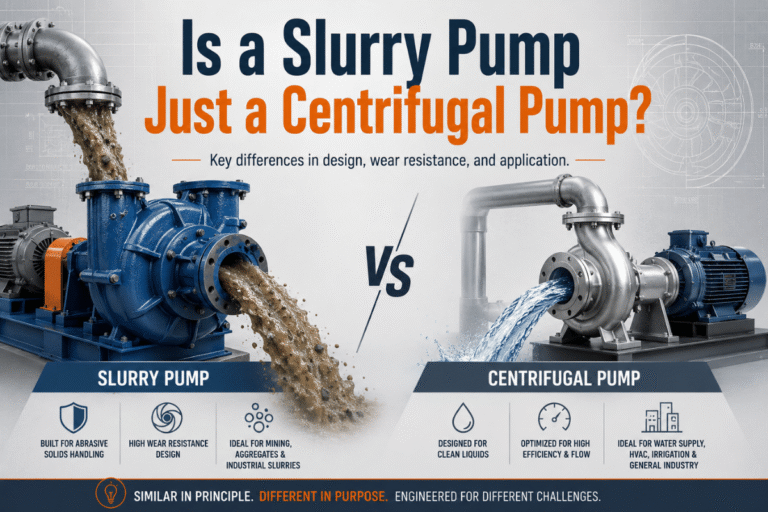
Três variáveis determinam a escolha: granulometria e forma das partículas, velocidade periférica do impulsor (e, por conseguinte, altura manométrica) e química das lamas (pH e temperatura). Obtenha estes três valores e o material quase se seleciona sozinho. O restante guia quantifica cada um e combina-os num quadro de decisão. Se ainda estiver a escolher primeiro o tipo de bomba, comece pela diferença entre uma bomba de lamas e uma bomba centrífuga normal, depois regresse aqui para definir o material da parte hidráulica.
💡 Conclusão principal
A dureza, por si só, não prevê a vida útil por desgaste. Uma liga de 60 HRC pode desgastar-se mais depressa do que um revestimento interior de borracha macia quando as partículas são finas e o ângulo de impacto é pouco inclinado — a razão está na física da erosão apresentada abaixo.
Os Dois Materiais: Ferro Branco de Alto Crómio vs Revestimentos Elastoméricos
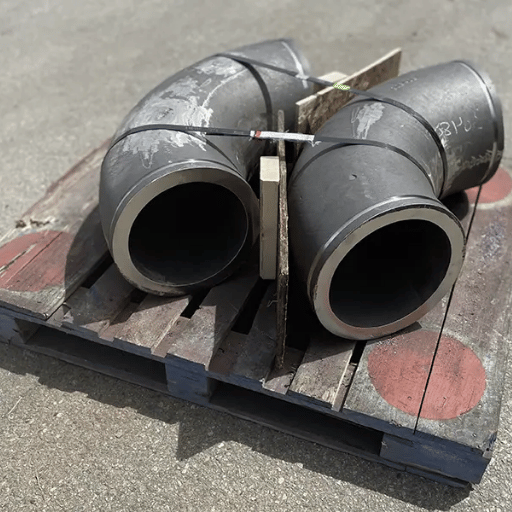
O ferro branco de alto crómio é uma família de ferros fundidos resistentes à abrasão definida pela ASTM A532/A532M. As classes utilizadas nas partes hidráulicas de bombas de lamas são normalmente Classe III Tipo A, uma liga de alto crómio com cerca de 25%, que solidifica como carbonetos de crómio M₇C₃ duros numa matriz de ferro. São esses carbonetos que fazem o trabalho: são muito mais duros do que a areia de quartzo, pelo que os grãos abrasivos os riscam em vez de os cortar. Os dados de fundição para ligas Classe III Tipo A indicam tipicamente 600–680 Brinell (cerca de 58–65 HRC).
Há uma ressalva que convém compreender antes de a especificar. A dureza dos carbonetos proporciona resistência à abrasão, mas reduz a tenacidade; a Classe III Tipo A é a classe mais resistente à abrasão e a menos tolerante ao impacto. Por isso, os relatórios de campo sobre grandes revestimentos interiores de aspiração em alto crómio por vezes descrevem fissuras em vez de desgaste: uma liga frágil que encontra uma obstrução ou uma pedra estranha pode fraturar em vez de se deformar. Para a metalurgia completa, consulte o nosso guia complementar sobre metalurgia e tratamento térmico do ferro branco de alto crómio.
📐 Nota de Engenharia
As classes ASTM A532 não são intermutáveis. A Classe III Tipo A (25% Cr) maximiza a resistência à abrasão; a Classe II Tipo D (20% Cr-Mo) troca alguma dureza por resistência à fissuração em secções espessas; e uma classe de 30% Cr é a mais resistente à corrosão da família. Quando encomendar uma parte hidráulica de alto crómio, especifique a classe, o tipo e a dureza-alvo na ordem de compra — apenas “alto crómio” é insuficientemente especificado.
Os revestimentos de borracha adotam a abordagem oposta. A borracha natural (NR), com uma dureza de aproximadamente 40–60 Shore A, é macia e resiliente: em vez de resistir a uma partícula, absorve o impacto e recupera a forma, pelo que o grão fino “salta” em vez de sulcar. Todas as peças molhadas — impulsor, anel de garganta, vedante expulsor, revestimentos interiores da carcaça e da placa de cobertura — são elastómeros moldados, com faces de acoplamento cónicas para alinhamento e ajuste externo para recuperar a folga à medida que as peças se desgastam. Como a borracha é quimicamente inerte à maioria dos ácidos e álcalis, também supera o metal em serviço corrosivo. As suas contrapartidas são um limite de temperatura próximo de 65–70 °C e vulnerabilidade a sólidos grosseiros e afiados que cortam a superfície.
✔ Alto Crómio — Vantagens e Limites
- Excelente contra sólidos grosseiros, afiados e angulares
- Mantém a geometria a elevada velocidade periférica e altura manométrica
- Reparável por soldadura / revestimento duro
- ⚠ Frágil, pode fissurar com impacto ou obstrução
- ⚠ Corrói abaixo de ~pH 5; massa elevada do rotor
✔ Borracha — Vantagens e Limites
- Excelente contra partículas finas e arredondadas
- Ampla tolerância de pH; resiste à corrosão
- Absorve impactos, protege a carcaça; mais leve e mais económica
- ⚠ Rasgada por grão grosseiro afiado
- ⚠ Limite de velocidade periférica ~27,5 m/s; limite de temperatura ~70 °C
Como Cada Material se Desgasta: Mecanismos de Abrasão vs Erosão
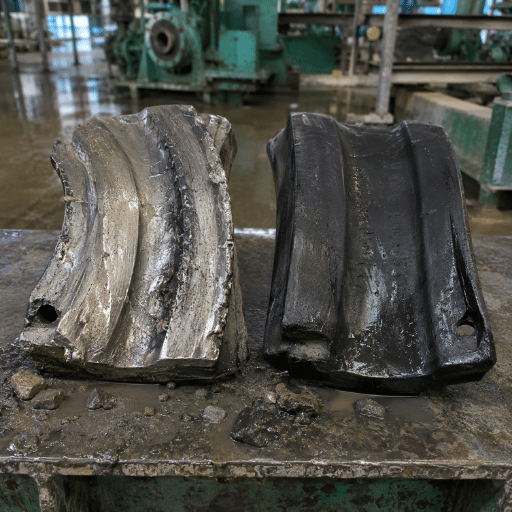
Para prever qual o revestimento interior que dura mais, é necessário separar dois modos de desgaste que os fornecedores confundem. A abrasão é o arrastamento de grão sobre uma superfície; a sua referência é a ASTM G65, o ensaio de areia seca/roda de borracha que mede a perda de volume sob contacto deslizante (note-se a ironia: o ensaio normalizado de abrasão de metal utiliza uma roda de borracha para transportar a areia). A erosão consiste em partículas que atingem uma superfície sob determinado ângulo, e esse ângulo altera tudo.
A investigação publicada sobre erosão por lamas mostra que os materiais dúcteis, a borracha e a matriz dúctil dos metais perdem mais material em ângulos de incidência pouco inclinados, próximos de 20–30°, onde as partículas cortam e lavram a superfície. Os materiais frágeis perdem mais material em ângulos acentuados próximos de 90°, onde a energia de impacto lasca e fratura a superfície em vez de a cortar. Um estudo sobre ferro fundido branco de alto crómio na revista Wear concluiu que este sofre erosão por ambos os mecanismos ao mesmo tempo, deformação plástica da matriz e fratura frágil dos carbonetos, razão pela qual uma liga dura pode ainda desgastar-se rapidamente num escoamento inadequado. Os ensaios de erosão por jato de lamas em materiais comparáveis confirmam o máximo dos materiais dúcteis perto de 30°.
“Numa lama em recirculação, o mesmo impulsor sofre corte a baixo ângulo junto às pontas das pás e impacto quase normal no bordo de ataque. Selecionamos o revestimento interior para o modo dominante nesse ponto de funcionamento, e não para o maior valor de dureza na ficha técnica.”
Em termos práticos, a borracha prevalece quando partículas finas atingem a superfície a ângulos pouco inclinados e com baixa energia, pois flete na zona de corte dúctil que destruiria uma rede frágil de carbonetos. O alto crómio prevalece quando partículas grosseiras atingem a superfície com força e num ângulo acentuado, pois a sua dureza resiste ao sulcamento que rasga a borracha. Esta é a física subjacente a cada regra prática da secção seguinte.
O Que Revelam os Dados de Desgaste: Granulometria e Ângulo de Impacto
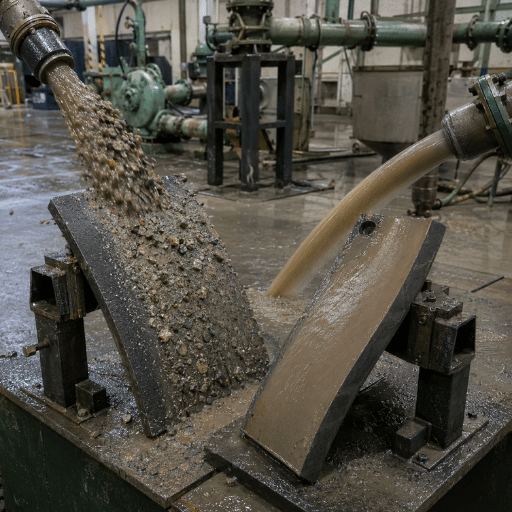
A granulometria é o melhor indicador isolado do revestimento interior correto, porque está relacionada tanto com a energia de impacto como com a probabilidade de arestas afiadas. As partículas finas transportam pouca energia cinética e tendem a ser arredondadas; as partículas grosseiras transportam mais energia e têm maior probabilidade de ser angulares. Os dados e a prática de campo convergem num limiar próximo de 5–6 mm.
Qual é o melhor material de impulsor para uma bomba de lamas com partículas grosseiras e afiadas?
Ferro branco de alto crómio, sem grande discussão. Os sólidos grosseiros e angulares carregam os bordos de ataque e as coberturas com impacto e sulcamento de elevada energia e ângulo acentuado, precisamente o serviço que esmaga ou rasga um elastómero na entrada da pá. Lamas de alimentação de ciclone, descarga de moinho, dragagem e areia e gravilha, com partículas na gama 1–10 mm, são casos clássicos para alto crómio, nos quais a vida útil em campo é várias vezes superior à da borracha. Surge uma exceção quando essas partículas grosseiras também chegam numa química fortemente ácida; nesse caso, escolhe-se entre dois compromissos, abordados na secção sobre corrosão.
Abaixo do limiar, a lógica inverte-se. Engenheiros experientes de lamas descrevem uma regra prática segundo a qual reservam bombas revestidas a borracha para o manuseamento de finos; um profissional num importante fórum de engenharia situou o corte em “< 5–6 mm como regra prática.” Em rejeitados finos de sílica e serviços semelhantes, tanto a borracha como o poliuretano proporcionam adelgaçamento liso e uniforme em vez de sulcos profundos, e toleram a corrosão que socavaria uma matriz metálica.
A Regra de Cruzamento 5 mm / 27 m/s
Escolha borracha apenas quando ambas as condições se verificarem: a granulometria é aproximadamente ≤ 5–6 mm e a velocidade periférica do impulsor é ≤ ~27,5 m/s. Se qualquer limiar for ultrapassado, sólidos mais grosseiros/afiados ou uma maior velocidade periférica/altura manométrica, passe para alto crómio. A química pode fazer prevalecer a borracha; raramente faz prevalecer o metal.
Esta única regra capta a maior parte da decisão, e os dois limiares são independentes, razão pela qual o limite de velocidade merece uma secção própria.
Velocidade e Altura Manométrica: Porque a Velocidade Periférica do Impulsor Decide
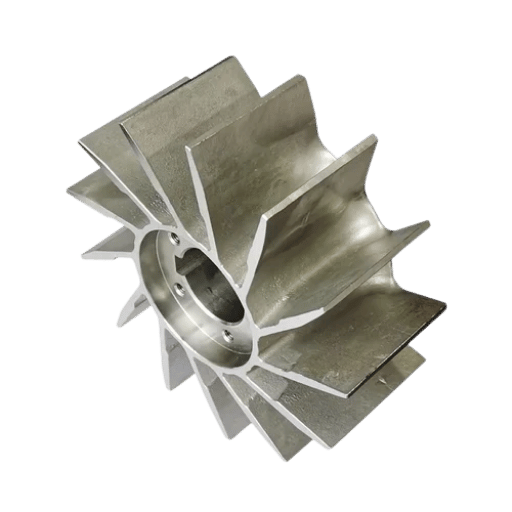
Mesmo em lamas finas e favoráveis, a borracha tem um limite rígido que nada tem que ver com abrasão: o calor. Acima de determinada velocidade periférica do impulsor, a fricção no bordo exterior do revestimento interior gera calor suficiente para degradar termicamente a borracha. Os principais manuais de engenharia de bombas de lamas situam esse limite em cerca de 27,5 m/s para borracha e indicam velocidades periféricas máximas de aproximadamente 28 m/s para bombas revestidas a borracha, face a 38–46 m/s para bombas inteiramente metálicas, consoante a classe de serviço. Essas mesmas fontes limitam a altura manométrica prática de um impulsor de borracha a cerca de 45 m, contra aproximadamente 125 m para metal duro em serviço multicelular de elevada altura manométrica.
📐 Nota de Engenharia
A velocidade periférica (na ponta) é v = π · D · n / 60, em que D é o diâmetro do impulsor (m) e n é a velocidade do veio (rpm). Um impulsor de 0,55 m a 1 000 rpm resulta em v ≈ 28,8 m/s, já acima do limite da borracha. Para permanecer abaixo de ~27,5 m/s, é necessário reduzir o diâmetro do impulsor, abrandar a bomba ou aceitar alto crómio. É por isso que os serviços de elevada altura manométrica acabam quase sempre em metal: a velocidade necessária para produzir essa altura ultrapassa o que a borracha suporta.
Existe uma solução intermédia elegante para o caso-limite em que as partículas são finas (favorecendo a borracha), mas a altura manométrica necessária exige elevada velocidade periférica (favorecendo o metal): uma parte hidráulica híbrida, com um impulsor de alto crómio a funcionar dentro de revestimentos interiores de borracha. Neste caso, o impulsor de liga de crómio tolera a velocidade, enquanto os revestimentos interiores de borracha da carcaça suportam a corrosão e o desgaste por partículas finas, preservando o corpo da bomba e o seu rendimento hidráulico. Não é um compromisso; para esse serviço específico, é a resposta correta. O funcionamento fora do projeto também importa: operar muito longe do ponto de melhor rendimento aumenta a recirculação e o ângulo de incidência, produzindo desgaste assimétrico no lado de aspiração e reduzindo a vida útil em 30–70%, independentemente do material.
Corrosão e Química: pH, Temperatura e Óleo
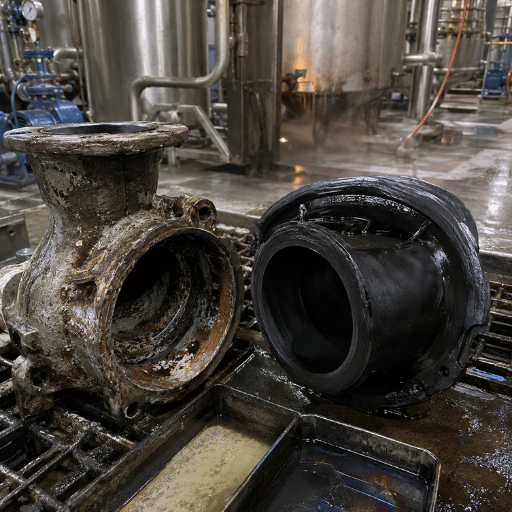
O desgaste e a corrosão não são problemas separados numa bomba de lamas; agravam-se mutuamente. Quando as lamas são ácidas, a matriz de ferro entre os carbonetos corrói primeiro; isso socava os carbonetos até estes se desprenderem, e as orientações publicadas indicam que este acoplamento erosão-corrosão pode aproximadamente duplicar a taxa de desgaste do ferro branco. O alto crómio é geralmente utilizável até cerca de pH 4–5, mas abaixo desse valor, ou numa química fortemente oxidante, perde rapidamente a sua vantagem.
⚠️ Equívoco comum
“Alto crómio” não significa “à prova de corrosão.” Eis a parte contraintuitiva que a maioria dos compradores não percebe: a classe de 30% Cr da ASTM A532 é o ferro branco mais resistente à corrosão — utilizado na dessulfurização de gases de combustão (FGD) —, mas é menos resistente à abrasão do que a classe normal de 25% Cr. Mais crómio proporciona resistência à corrosão à custa da resistência ao desgaste. Não é possível maximizar ambas numa única fundição.
A borracha e os seus elastómeros semelhantes invertem a equação química. A borracha natural mantém-se quimicamente inerte numa gama aproximada de pH 1–13, razão pela qual domina o serviço de partículas finas ácidas e corrosivas no processamento mineral. A sua fraqueza é o calor e o óleo: a NR amolece acima de cerca de 65–70 °C e incha em hidrocarbonetos. Onde estes surgem, muda-se o elastómero em vez da estratégia: neopreno ou nitrilo para lamas oleosas (90–100 °C), EPDM para serviço alcalino quente (120–130 °C), ou poliuretano para serviço abrasivo fino até cerca de 70 °C. Em finos de pH baixo, uma parte hidráulica revestida a borracha ou EPDM supera habitualmente uma de alto crómio que se dissolve discretamente.
Vida Útil e Custo Total de Propriedade
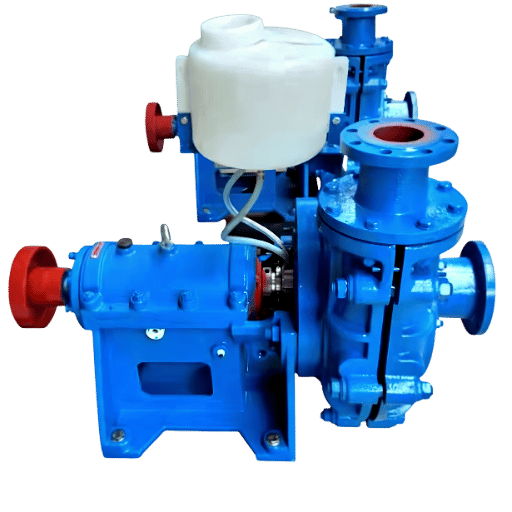
O preço de compra é o menor valor na decisão. Uma parte hidráulica de alto crómio custa inicialmente mais do que a borracha e pesa mais, mas em serviço abrasivo grosseiro pode proporcionar várias vezes a vida útil por desgaste e, na bombagem de lamas, o item dispendioso não é a peça, mas o tempo de paragem para a substituir.
Como estimo a vida útil em diferentes materiais?
Comece pelo histórico da sua própria instalação, não por uma brochura. Se tiver registos de desgaste, meça a perda de espessura da pá ou do revestimento interior por hora de funcionamento no material atualmente utilizado e, em seguida, aplique os multiplicadores de vida útil publicados para um material candidato no seu tipo de lamas, percentagem de sólidos e velocidade. Se não tiver histórico, teste dois materiais em paralelo em serviços idênticos e meça a perda de espessura; um ensaio de um trimestre supera sempre a curva de vida útil de um fornecedor. Uma ressalva honesta: os multiplicadores abaixo são referências de planeamento compiladas a partir de várias fontes da indústria, não garantias. Os seus resultados variam consoante a forma das partículas, o ponto de funcionamento e a química.
| Serviço | Escolha típica | Vida útil relativa vs borracha natural |
|---|---|---|
| Rejeitados finos de sílica, neutros, <60 °C | Poliuretano ou borracha | PU ~3–5× · NR 1× |
| Alimentação de ciclone, minério grosseiro e afiado, 1–10 mm | Alto crómio (A05/Classe III) | ~4–10× |
| Lixiviação ácida, fina, pH 1–4 | EPDM / borracha revestida | ~0,8–1,2× (o metal corrói) |
| Finos altamente abrasivos e corrosivos | Cerâmica / metal revestido com WC | ~6–15× |
Leia a tabela como uma triagem de custo total de propriedade, não como uma proposta. O custo vitalício relevante é (custo da peça + mão de obra) ÷ vida útil + tempo de paragem por substituição. Uma peça que custa 50% mais, mas dura três vezes mais e reduz para metade a frequência de substituição, é quase sempre mais económica por tonelada bombeada, que é o cálculo realizado pelos nossos clientes em serviço de bomba de lamas para indústria mineira antes de cada nova encomenda de peças de desgaste OEM.
O Quadro de Decisão: Que Material para as Suas Lamas?
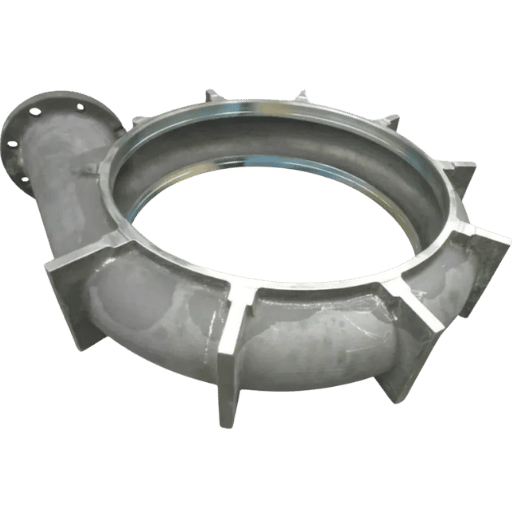
Junte as três variáveis e a escolha resolve-se num percurso de decisão curto. Siga-o pela ordem indicada; o primeiro “não” categórico normalmente decide a questão.
Se → Escolha → Porque
- Sólidos afiados / grosseiros (>5–6 mm) → alto crómio → a borracha rasga-se na entrada da pá sob sulcamento de ângulo elevado.
- Velocidade periférica >27,5 m/s ou altura manométrica >45 m → alto crómio (ou híbrido) → a borracha degrada-se termicamente no bordo do revestimento interior.
- Sólidos finos (<5–6 mm) com pH <5 ou corrosivos → borracha/EPDM → o metal corrói e os carbonetos ficam socavados.
- Sólidos finos mas altura manométrica elevada → híbrido (impulsor metálico + revestimentos interiores de borracha) → o metal suporta a velocidade, a borracha suporta a corrosão/finos.
- Temperatura contínua >70 °C → alto crómio, ou EPDM onde continuar corrosivo → a borracha natural amolece.
| Condição | Borracha favorecida | Alto crómio favorecido |
|---|---|---|
| Granulometria | < 5–6 mm | > 5–6 mm |
| Forma das partículas | Arredondadas / lisas | Afiadas / angulares |
| Velocidade periférica / altura manométrica | ≤ 27,5 m/s · ≤ 45 m | > 27,5 m/s · até 125 m |
| Química | Ácida / corrosiva, ≤ 70 °C | Quase neutra ou quente |
Para testar uma escolha face ao seu ponto de funcionamento exato, a ferramenta de decisão de revestimentos interiores e o seletor de materiais para bombas de lamas da BBP aplicam os mesmos limiares aos seus valores, e a gama completa encontra-se na página de bombas de lamas para serviço pesado.
Perspetivas do Setor: Revestimentos Híbridos, Poliuretano e Monitorização de Condição
A questão alto crómio versus borracha está a tornar-se uma questão de vários materiais. Durante 2025–2026, as análises de mercado do setor descrevem o mercado de bombas de lamas a crescer a uma taxa anual baixa a média de um dígito, impulsionado pela expansão da capacidade mineira e por uma regulamentação mais rigorosa em matéria de rejeitados e eficiência energética. Estas duas pressões, maior volume de material abrasivo e a exigência de reduzir energia e desperdício, favorecem ambas uma vida útil por desgaste mais longa, deslocando o investimento para materiais de qualidade superior e monitorização mais inteligente, em vez de fundições mais económicas.
Há três mudanças que vale a pena planear. Em primeiro lugar, o poliuretano está a ganhar quota à borracha natural em serviço abrasivo fino, no qual a sua maior resistência ao rasgamento pode aproximadamente triplicar a quintuplicar a vida útil da borracha. Em segundo lugar, os revestimentos cerâmicos e de carboneto de tungsténio HVOF estão a passar de nicho a prática corrente nos finos corrosivos-abrasivos mais agressivos, onde os seus multiplicadores justificam o custo. Em terceiro lugar, e mais importante na prática, a monitorização de condição e os sensores de desgaste estão a começar a substituir calendários fixos de substituição pela previsão medida da vida útil do revestimento interior. Se estiver a especificar bombas para um projeto de 2026, preveja já no orçamento o ensaio de materiais e o fluxo de dados de monitorização; ambos proporcionam retorno mais rápido nos serviços em que a decisão entre alto crómio e borracha era antes uma escolha ao acaso.
Perguntas Frequentes
P: As bombas de lamas de alto crómio suportam lamas ácidas abaixo de pH 5?
Ver resposta
De forma limitada e não durante muito tempo. O ferro branco normal de 25% Cr é geralmente utilizável até cerca de pH 4–5; abaixo desse valor, a matriz de ferro corrói, socava os carbonetos e a taxa de desgaste aumenta acentuadamente. Para finos verdadeiramente ácidos, uma parte hidráulica de borracha ou EPDM supera normalmente o metal por uma margem considerável. Uma classe de liga de alto crómio de 30% Cr resiste melhor à corrosão, mas perde resistência à abrasão, pelo que só se justifica quando a corrosão — e não o grão grosseiro — é a ameaça dominante. Pergunte ao fabricante da bomba qual a classe ASTM A532 que realmente funde, pois nem todos os fornecedores disponibilizam a classe otimizada para corrosão para estes tipos de lamas.
P: O poliuretano supera a borracha em lamas finas de sílica?
Ver resposta
Muitas vezes, sim — em lamas limpas, finas e neutras, a maior dureza Shore do poliuretano proporciona aproximadamente três a cinco vezes a vida útil da borracha natural. Acima de 70 °C, ou em ácidos e bases fortes, perde essa vantagem para a borracha ou o EPDM.
P: O material do impulsor deve corresponder ao do corpo da bomba e dos revestimentos interiores, ou podem ser combinados?
Ver resposta
Pode combinar materiais e, por vezes, deve fazê-lo — um impulsor de alto crómio no interior de revestimentos de borracha é uma solução reconhecida quando a altura manométrica exige uma velocidade periférica demasiado elevada para um impulsor de borracha, mas as lamas são finas ou corrosivas. A regra é evitar pares de desgaste incompatíveis que permitam que a peça mais dura desgaste a mais macia; confirme as folgas e a compatibilidade do revestimento de borracha antes de combinar famílias.
P: Que sinais indicam que escolhi o material de revestimento interior errado?
Ver resposta
O recuo rápido do bordo de ataque, sulcos profundos, fragmentos partidos ou fissuras numa peça de borracha ou poliuretano significam que as partículas são demasiado grossas ou afiadas — mude para alto crómio. O adelgaçamento uniforme com ferrugem sob a película numa peça metálica indica erosão-corrosão e aponta para um elastómero, uma classe de liga superior ou um revestimento. Fissuras num revestimento interior de alto crómio sugerem impacto ou obstrução, e não abrasão.
P: Os impulsores cerâmicos ou revestidos justificam o custo adicional face ao alto crómio?
Ver resposta
Justificam-no quando a vida útil ao desgaste é o seu principal estrangulamento e consegue controlar materiais estranhos. Inserções cerâmicas e revestimentos de carboneto de tungsténio podem prolongar as substituições de semanas para meses, e o tempo de paragem poupado geralmente compensa o maior custo da peça. O risco é a fragilidade: um impacto forte ou cavitação severa pode fissurar uma pastilha ou provocar o destacamento de um revestimento, pelo que são adequados para condições de aspiração filtradas e estáveis.
P: Que tipo de bomba é mais adequado para lamas abrasivas?
Ver resposta
Uma bomba centrífuga para lamas de serviço pesado, com a parte hidráulica adequada às lamas — alto crómio para sólidos grosseiros ou angulosos, borracha para sólidos finos ou corrosivos. Dimensione-a próximo do seu ponto de melhor rendimento para evitar desgaste prematuro; um ponto de funcionamento de elevado rendimento também mantém a recirculação — e o desgaste assimétrico no lado da aspiração que esta provoca — no mínimo.
Não tem a certeza de qual o revestimento interior de que as suas lamas necessitam?
Envie-nos a granulometria, a altura manométrica e a composição química das lamas. Como a BBP fabrica bombas para lamas tanto em alto crómio como revestidas a borracha, obtém o material exigido pelo seu ponto de funcionamento, e não aquele que por acaso temos em stock.
Solicite uma recomendação de bomba para polpas →Porque escrevemos esta comparação
A BBP fabrica bombas para polpas tanto em ferro branco de alto crómio como revestidas a borracha, pelo que este guia se baseia deliberadamente na ciência publicada sobre desgaste, ASTM A532 e G65, estudos revistos por pares sobre erosão por polpas e nos limites de velocidade periférica indicados em manuais de bombas de referência, em vez de se basear na fundição que preferiríamos vender. Os limiares de 5 mm / 27 m/s aqui indicados são os mesmos que os nossos engenheiros aplicam ao dimensionar uma parte hidráulica para serviço na indústria mineira, dragagem e FGD.
Referências e fontes
- ASTM A532/A532M, Especificação normalizada para ferros fundidos resistentes à abrasão — ASTM International
- ASTM G65, Medição da abrasão com o aparelho de roda de areia seca/borracha — ASTM International
- Efeito do ângulo de impacto no comportamento e nos mecanismos de erosão por lamas do aço 1017 e do ferro fundido branco de alto crómio — Wear (Elsevier)
- Resistência à erosão por jato de lamas de aços-ferramenta com VC — Journal of Materials Engineering and Performance (Springer)
- Perspetivas microestruturais sobre a erosão por partículas sólidas num ferro fundido de elevado Cr — Metals, MDPI (2025)
- Relatório NPL MATC(A)54, Ensaios de abrasão com roda rotativa — National Physical Laboratory (UK)
- ISO 28080, Metais duros: Ensaios de abrasão — International Organization for Standardization
- Aspetos metalúrgicos dos ferros brancos de alto crómio — A. Nofal, Central Metallurgical R&D Institute
Artigos relacionados
- Bomba para polpas de alto crómio: guia de metalurgia e desgaste — análise aprofundada da liga (ASTM A532, HRC, diagnóstico de falhas)
- Guia da bomba para polpas revestida a borracha — seleção de elastómeros e serviço com partículas finas
- Seleção de bombas para polpas na indústria mineira — adequação do material da parte hidráulica ao serviço com minério
- Guia da bomba submersível para polpas — aplicações em poços de bombagem e dragagem
- Calculadora de custo total de propriedade de bombas para polpas — faça a comparação do custo por tonelada para o seu ponto de funcionamento