Kontaktieren Sie BBP

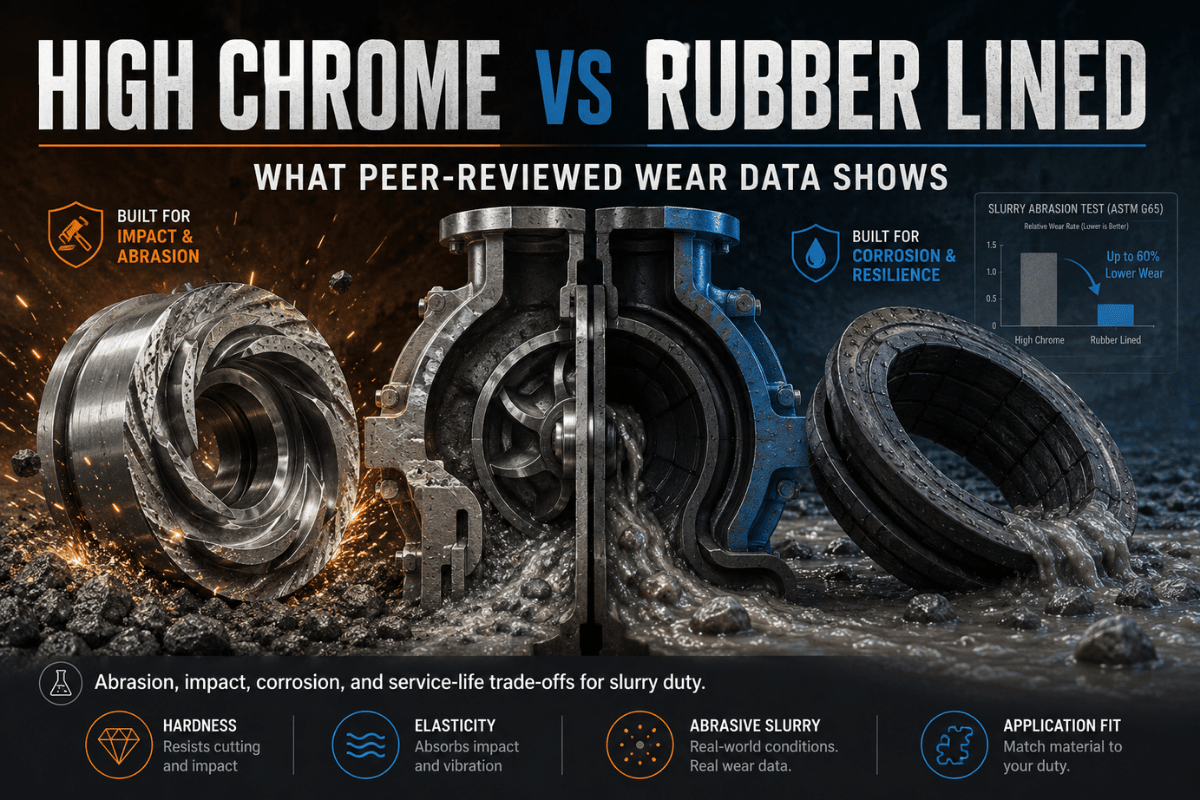
Wenn eine Schlammpumpe doppelt so schnell verschleißt wie budgetiert, liegt das meist am Werkstoff des medienberührten Bereichs. Die Entscheidung zwischen Hochchrom und Gummierung für Schlammpumpen sorgt für mehr Diskussionen über Gewährleistungsansprüche als jede andere Spezifikation – und doch stützen sich die meisten Ratgeber dabei auf die Meinung von Anbietern. Dieser Artikel geht anders vor: Er stützt die Wahl auf begutachtete Verschleißdaten, Abriebprüfungen nach ASTM, veröffentlichte Studien zur Erosion durch Feststoffsuspensionen und die in allen großen Pumpenhandbüchern angegebenen Grenzwerte für die Laufradumfangsgeschwindigkeit. Aus diesen Erkenntnissen leiten wir eine einzige Regel ab, die Sie auf Ihren Betriebspunkt anwenden können.
Als Hersteller, der sowohl Schlammpumpen aus Hochchrom als auch gummierte Schlammpumpen fertigt, haben wir keinen Grund, eine Legierung der anderen vorzuziehen. Unser Ziel ist allein, den passenden Werkstoff für die jeweilige Feststoffsuspension auszuwählen.
Kurzüberblick: Hochchrom oder Gummierung
| Eigenschaft | Hochchromhartguss | Naturkautschuk-Auskleidung |
|---|---|---|
| Härte | ~58–65 HRC (600–680 BHN) | ~40–60 Shore A |
| Geeignete Korngröße | Grob / kantig, > 5–6 mm | Fein / rund, < 5–6 mm |
| Max. Laufradumfangsgeschwindigkeit | ~38–46 m/s | ~27,5–28 m/s |
| Praktische Grenze der Förderhöhe | ~125 m | ~45 m |
| pH-Beständigkeit | ~pH 4–12 (Karbide werden unterhalb von ~5 unterätzt) | ~pH 1–13 |
| Temperaturgrenze im Dauerbetrieb | Weit oberhalb des Temperaturbereichs der Feststoffsuspension | ~65–70 °C |
| Schadensbild | Sprödrisse, Korrosion bei niedrigem pH-Wert | Einschnitte / Risse durch scharfkantige, grobe Feststoffe |
Die folgenden Abschnitte erläutern jede der oben genannten Angaben und belegen sie mit Quellen. Nutzen Sie die Tabelle zur ersten Einordnung und den restlichen Artikel, um Ihre Entscheidung gegenüber dem Einkauf zu begründen.
Hochchrom oder Gummierung: das Fazit auf einen Blick
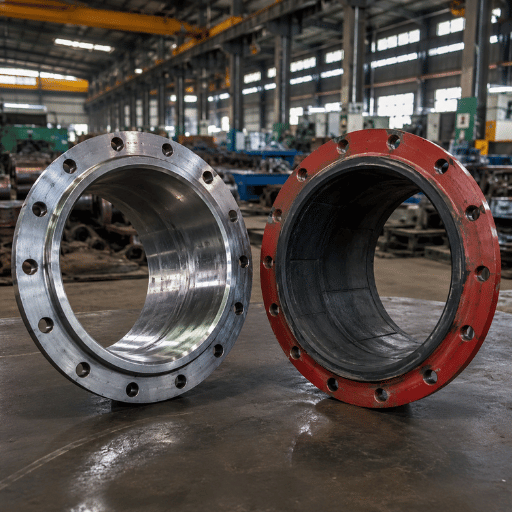
Hochchromhartguss und Gummi sind weder „besser“ noch „schlechter“ – sie versagen auf gegensätzliche Weise. Daher eignet sich jeder Werkstoff für Bedingungen, die den anderen besonders beanspruchen. Hochchrom ist eine harte, verschleißbeständige Legierung, die dem Furchen durch grobe, kantige Feststoffe widersteht und ihre Form auch bei hoher Drehzahl beibehält. Gummi ist ein elastischer Werkstoff, der bei feinem Partikelaufprall nachgibt und korrosiven Medien standhält. Eine falsche Wahl verkürzt nicht nur die Verschleißlebensdauer; sie verändert auch das Schadensbild: von allmählicher Wanddickenabnahme hin zu plötzlichen Rissen oder Einrissen.
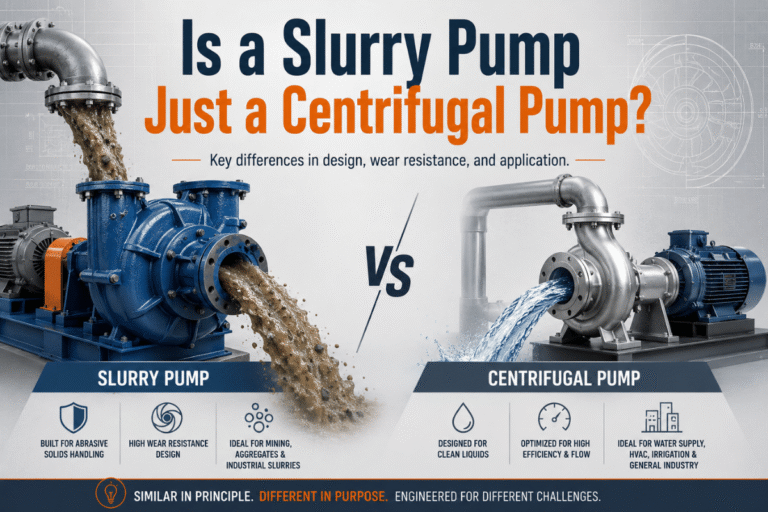
Drei Variablen sind entscheidend: Korngröße und Kornform, Laufradumfangsgeschwindigkeit (und damit die Förderhöhe) sowie die Chemie der Feststoffsuspension (pH-Wert und Temperatur). Wenn Sie diese drei Werte kennen, ergibt sich die Werkstoffwahl fast von selbst. Im restlichen Leitfaden quantifizieren wir die einzelnen Faktoren und fassen sie anschließend zu einem Entscheidungsrahmen zusammen. Falls Sie noch zuerst den Pumpentyp auswählen, lesen Sie zunächst über den Unterschied zwischen einer Schlammpumpe und einer herkömmlichen Kreiselpumpe und kehren Sie dann zur Werkstoffwahl für den medienberührten Bereich zurück.
💡 Wichtigste Erkenntnis
Die Härte allein sagt die Verschleißlebensdauer nicht voraus. Eine Legierung mit 60 HRC kann schneller verschleißen als eine weiche Gummiauskleidung, wenn die Partikel fein sind und in einem flachen Winkel auftreffen – die Erklärung liefern die folgenden Ausführungen zur Erosionsphysik.
Die beiden Werkstoffe: Hochchromhartguss und Elastomerauskleidungen
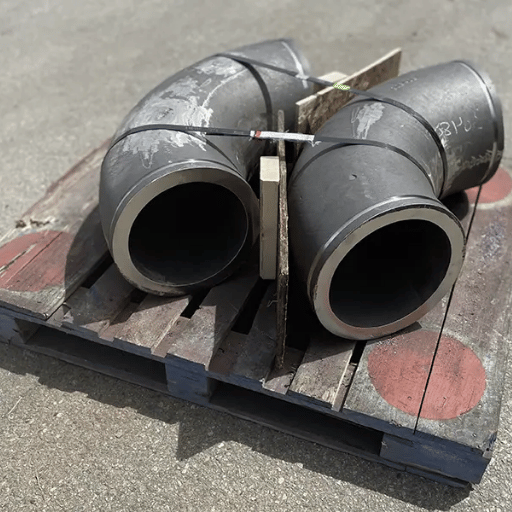
Hochchromhartguss umfasst eine Gruppe abriebfester Gusseisenwerkstoffe, die in ASTM A532/A532M festgelegt sind. Für medienberührte Bereiche von Schlammpumpen werden üblicherweise Werkstoffe der Klasse III, Typ A verwendet: eine Hochchromlegierung mit etwa 25 % Chrom, die beim Erstarren harte M₇C₃-Chromkarbide in einer Eisenmatrix ausbildet. Diese Karbide übernehmen die Verschleißarbeit: Sie sind deutlich härter als Quarzsand, sodass abrasive Körner sie eher anritzen als zerschneiden. Gießereidaten für Legierungen der Klasse III, Typ A geben typischerweise eine Härte von 600–680 Brinell (etwa 58–65 HRC) an.
Dabei ist ein wichtiger Punkt zu beachten, bevor Sie den Werkstoff spezifizieren. Die Härte der Karbide erhöht die Abriebfestigkeit, geht aber zulasten der Zähigkeit: Klasse III, Typ A ist die abriebfesteste und zugleich am wenigsten schlagzähe Güte. Deshalb beschreiben Feldberichte über große Saugseitenauskleidungen aus Hochchrom manchmal Risse statt Verschleiß: Trifft die spröde Legierung auf eine Verstopfung oder einen Fremdkörper, kann sie brechen, statt sich zu verformen. Ausführliche Informationen zur Metallurgie finden Sie in unserem ergänzenden Leitfaden zu Metallurgie und Wärmebehandlung von Hochchromhartguss.
📐 Technischer Hinweis
Güten nach ASTM A532 sind nicht untereinander austauschbar. Klasse III, Typ A (25 % Cr) maximiert die Abriebfestigkeit; Klasse II, Typ D (20 % Cr-Mo) bietet etwas weniger Härte, dafür eine höhere Rissbeständigkeit in dickwandigen Bauteilen; und eine Güte mit 30 % Cr ist am korrosionsbeständigsten innerhalb dieser Werkstoffgruppe. Wenn Sie einen medienberührten Bereich aus Hochchrom bestellen, geben Sie Klasse, Typ und Zielhärte im Auftrag an – die Angabe „Hochchrom“ allein ist ungenau.
Gummiauskleidungen verfolgen den entgegengesetzten Ansatz. Naturkautschuk (NR) mit einer Härte von etwa 40–60 Shore A ist weich und elastisch: Statt dem Partikel zu widerstehen, nimmt er den Aufprall auf und federt zurück. Feine Körner „prallen“ dadurch ab, anstatt Furchen zu ziehen. Alle benetzten Teile – Laufrad, Halsbuchse, Expellerdichtung sowie Auskleidungen von Träger und Deckplatte – bestehen aus geformtem Elastomer. Konische Passflächen sorgen für die Ausrichtung; eine außenliegende Einstellmöglichkeit gleicht das Spiel aus, wenn die Teile verschleißen. Da Gummi gegenüber den meisten Säuren und Laugen chemisch inert ist, hält er bei korrosiven Betriebsbedingungen auch länger als Metall. Nachteile sind eine Temperaturgrenze von etwa 65–70 °C und die Anfälligkeit für Einschnitte durch scharfkantige, grobe Feststoffe.
✔ Hochchrom – Stärken und Grenzen
- Sehr gut geeignet für grobe, scharfe, kantige Feststoffe
- Behält bei hoher Laufradumfangsgeschwindigkeit und großer Förderhöhe seine Geometrie
- Durch Schweißen / Auftragsschweißen reparierbar
- ⚠ Spröde, kann bei Aufprall oder Verstopfung reißen
- ⚠ Korrodiert unterhalb von ~pH 5; hohe Rotormasse
✔ Gummi – Stärken und Grenzen
- Sehr gut geeignet für feine, abgerundete Partikel
- Großer pH-Bereich; korrosionsbeständig
- Nimmt Aufprallenergie auf, schützt das Pumpengehäuse; leichter und kostengünstiger
- ⚠ Wird durch scharfkantige, grobe Körner eingerissen
- ⚠ Grenze der Umfangsgeschwindigkeit ~27,5 m/s; Temperaturgrenze ~70 °C
Wie die Werkstoffe verschleißen: Abrieb und Erosion
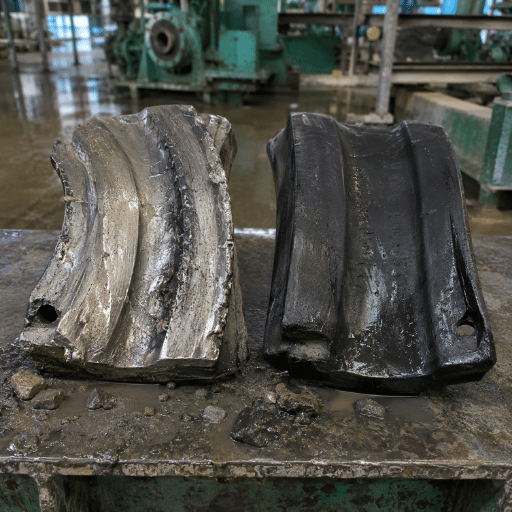
Um vorherzusagen, welche Auskleidung länger hält, müssen Sie zwei Verschleißarten unterscheiden, die Anbieter oft in einen Topf werfen. Abrieb entsteht, wenn Körner über eine Oberfläche gezogen werden. Als Referenz dafür dient ASTM G65, die Prüfung mit trockenem Sand und Gummirad, bei der der Volumenverlust unter Gleitkontakt gemessen wird (bemerkenswerterweise trägt bei der Standardprüfung für Metallabrieb ein Gummirad den Sand). Erosion entsteht, wenn Partikel schräg auf eine Oberfläche treffen – und der Aufprallwinkel verändert alles.
Veröffentlichte Studien zur Erosion durch Feststoffsuspensionen zeigen: duktilen Werkstoffen – Gummi und der duktilen Metallmatrix – geht bei flachen Auftreffwinkeln um 20–30° am meisten Material verloren. Dort schneiden und pflügen Partikel die Oberfläche auf. Spröde Werkstoffe verlieren bei steilen Winkeln um 90° am meisten Material, wenn die Aufprallenergie die Oberfläche absplittert und aufbricht, statt sie zu zerschneiden. Eine Studie zu weißem Chromgusseisen in der Fachzeitschrift Wear ergab, dass beide Mechanismen gleichzeitig wirken: Die Matrix verformt sich plastisch, während die Karbide spröde brechen. Deshalb kann eine harte Legierung bei einer ungeeigneten Strömung dennoch schnell verschleißen. Erosionsprüfungen mit Feststoffstrahlen an vergleichbaren Werkstoffen bestätigen den Verschleißhöhepunkt duktiler Werkstoffe bei etwa 30°.
„In einer zirkulierenden Feststoffsuspension ist dasselbe Laufrad sowohl flachem Schneidverschleiß nahe den Schaufelspitzen als auch nahezu senkrechtem Aufprall an der Vorderkante ausgesetzt. Wir wählen die Auskleidung nach dem vorherrschenden Verschleißmechanismus unter den jeweiligen Betriebsbedingungen aus, nicht nach dem höchsten Härtewert im Datenblatt.“
In der Praxis eignet sich Gummi besonders für feine Partikel, die in flachen Winkeln und mit geringer Energie auftreffen. Er gibt nach und hält dem duktilen Schneidverschleiß stand, der ein sprödes Karbidgefüge zerstören würde. Hochchrom eignet sich bei groben Partikeln, die mit hoher Energie und in steilen Winkeln auftreffen, denn seine Härte widersteht dem Furchen, das Gummi zerreißt. Das ist die physikalische Grundlage für alle Faustregeln im nächsten Abschnitt.
Was die Verschleißdaten zeigen: Korngröße und Aufprallwinkel
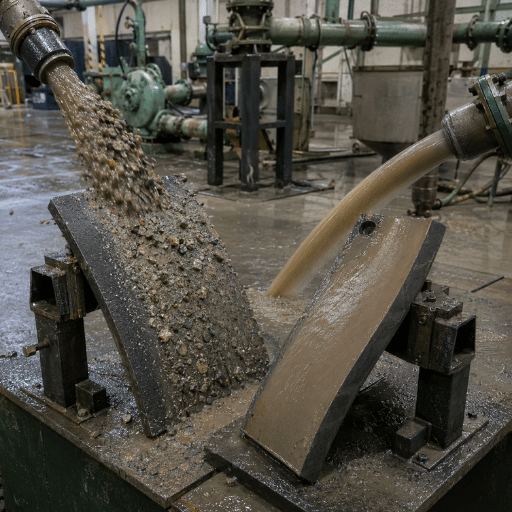
Die Korngröße ist der beste Einzelindikator für die passende Auskleidung, denn sie hängt sowohl mit der Aufprallenergie als auch mit der Wahrscheinlichkeit scharfer Kanten zusammen. Feine Partikel haben wenig kinetische Energie und sind meist abgerundet; grobe Partikel bringen mehr Energie mit und sind häufiger kantig. Daten und Praxiserfahrung weisen gemeinsam auf einen Grenzwert von etwa 5–6 mm hin.
Welcher Werkstoff eignet sich am besten für Laufräder von Schlammpumpen mit groben, scharfkantigen Partikeln?
Hochchromhartguss, kaum eine Frage. Grobe, kantige Feststoffe beanspruchen Vorderkanten und Deckscheiben durch Aufprall und Furchen mit hoher Energie und in steilen Winkeln – genau die Betriebsbedingungen, unter denen ein Elastomer am Schaufelzulauf eingedrückt oder zerrissen wird. Feststoffsuspensionen aus Zyklonzuläufen, Mühlenabläufen, Baggerarbeiten sowie Sand und Kies mit Partikeln im Bereich von 1–10 mm sind typische Einsatzfälle für Hochchrom. Dort erreicht die Lebensdauer laut Praxiserfahrung ein Mehrfaches derjenigen von Gummi. Eine Ausnahme sind grobe Partikel in stark saurem Medium. Dann müssen Sie zwischen zwei Kompromissen wählen; darauf geht der Abschnitt zur Korrosion ein.
Unterhalb dieses Grenzwerts kehrt sich die Logik um. Erfahrene Fachleute für Feststoffsuspensionen empfehlen Gummiauskleidungen für den Transport feiner Partikel. Ein Praktiker in einem großen Technikforum nannte als Faustregel den Grenzwert „< 5–6 mm“. Bei feinen Quarzabgängen und ähnlichen Betriebsbedingungen sorgen Gummi und Polyurethan für gleichmäßigen, glatten Wanddickenabtrag statt tiefer Furchen. Außerdem widerstehen sie der Korrosion, die eine Metallmatrix unterätzen würde.
Die 5-mm-/27-m/s-Wechselregel
Wählen Sie Gummi nur dann, wenn beide Bedingungen erfüllt sind: Die Korngröße beträgt etwa ≤ 5–6 mm und die Umfangsgeschwindigkeit des Laufrads liegt bei ≤ ~27,5 m/s. Wird einer der beiden Grenzwerte überschritten – durch gröbere oder schärfere Feststoffe oder eine höhere Umfangsgeschwindigkeit beziehungsweise Förderhöhe –, wechseln Sie zu Hochchrom. Die chemische Zusammensetzung kann für Gummi sprechen; nur selten spricht sie für Metall.
Diese einfache Regel erfasst den Großteil der Entscheidung. Die beiden Grenzwerte sind unabhängig voneinander; deshalb verdient die Geschwindigkeitsgrenze einen eigenen Abschnitt.
Geschwindigkeit und Förderhöhe: Warum die Laufradumfangsgeschwindigkeit entscheidend ist
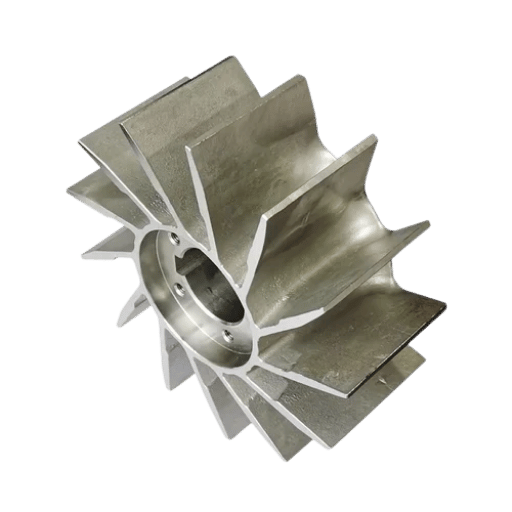
Selbst in einer feinen, gutmütigen Feststoffsuspension gilt für Gummi eine feste Grenze, die nichts mit Abrieb zu tun hat: Wärme. Ab einer bestimmten Laufradumfangsgeschwindigkeit entsteht durch Reibung am Außenrand der Auskleidung genug Wärme, um den Gummi thermisch abzubauen. Große Handbücher für die Auslegung von Schlammpumpen setzen die Grenze für Gummi auf etwa 27,5 m/s. Sie geben für gummierte Pumpen maximale Umfangsgeschwindigkeiten von ungefähr 28 m/s an, gegenüber 38–46 m/s für Vollmetallpumpen, je nach Einsatzklasse. Dieselben Quellen begrenzen die praktische Förderhöhe eines Gummilaufrads auf etwa 45 m, gegenüber ungefähr 125 m bei Hartmetall im mehrstufigen Hochdruckbetrieb.
📐 Technischer Hinweis
Die Umfangsgeschwindigkeit (Umfangs- oder Spitzengeschwindigkeit) ist v = π · D · n / 60, wobei D der Laufraddurchmesser (m) und n die Wellendrehzahl (rpm) ist. Bei einem Laufrad mit 0,55 m Durchmesser und 1.000 rpm beträgt v ≈ 28,8 m/s – damit ist die Grenze für Gummi bereits überschritten. Um unter ~27,5 m/s zu bleiben, können Sie das Laufrad abdrehen, die Pumpe langsamer laufen lassen oder Hochchrom wählen. Deshalb bestehen Werkstoffe für große Förderhöhen fast immer aus Metall: Die dafür erforderliche Drehzahl überschreitet, was Gummi aushält.
Für den Sonderfall, dass feine Partikel für Gummi sprechen, die erforderliche Förderhöhe aber eine hohe Umfangsgeschwindigkeit und damit Metall verlangt, gibt es einen eleganten Mittelweg: einen Hybridaufbau im medienberührten Bereich mit Hochchromlaufrad und Gummiauskleidungen. Das Laufrad aus Chromlegierung hält der Drehzahl stand, während die Gehäuseauskleidungen aus Gummi Korrosion und Verschleiß durch feine Partikel aufnehmen. So bleiben Pumpengehäuse und hydraulischer Wirkungsgrad intakt. Für genau diese Betriebsbedingungen ist das die richtige Lösung. Auch der Betrieb außerhalb des Auslegungspunkts spielt eine Rolle: Bei großem Abstand zum Bestwirkungsgradpunkt nehmen Rückströmung und Anströmwinkel zu. Dadurch entsteht einseitiger Verschleiß auf der Saugseite, der die Lebensdauer unabhängig vom Werkstoff um 30–70 % verkürzt.
Korrosion und Chemie: pH-Wert, Temperatur und Öl
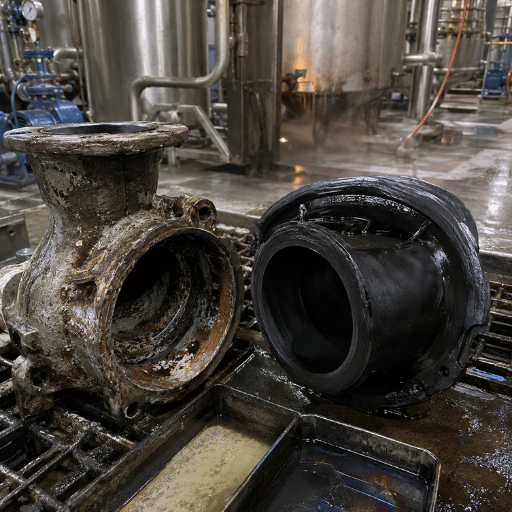
Verschleiß und Korrosion sind bei einer Schlammpumpe keine getrennten Probleme, sondern verstärken sich gegenseitig. Bei einer sauren Feststoffsuspension korrodiert zuerst die Eisenmatrix zwischen den Karbiden. Dadurch werden die Karbide unterätzt, bis sie herausfallen. Veröffentlichte Richtlinien weisen darauf hin, dass diese Wechselwirkung zwischen Erosion und Korrosion die Verschleißrate von Hartguss ungefähr verdoppeln kann. Hochchrom ist im Allgemeinen bis etwa pH 4–5 einsetzbar. Bei niedrigeren Werten oder stark oxidierenden Medien verliert es seinen Vorteil jedoch schnell.
⚠️ Häufiges Missverständnis
„Hochchrom“ bedeutet nicht „korrosionsbeständig“. Hier ist der überraschende Punkt, den viele Käufer übersehen: Die Güte mit 30 % Cr nach ASTM A532 ist der korrosionsbeständigste Hartguss und wird bei der Rauchgasentschwefelung (FGD) eingesetzt. Ihre Abriebfestigkeit ist jedoch geringer als die der Standardgüte mit 25 % Cr. Mehr Chrom erhöht die Korrosionsbeständigkeit zulasten der Abriebfestigkeit. In einem einzigen Gussteil lassen sich nicht beide Eigenschaften maximieren.
Bei Gummi und verwandten Elastomeren kehrt sich die chemische Gleichung um. Naturkautschuk bleibt über einen Bereich von etwa pH 1–13 chemisch inert. Deshalb ist er bei feinen, sauren und korrosiven Medien in der Mineralaufbereitung weit verbreitet. Seine Schwächen sind Hitze und Öl: NR wird oberhalb von etwa 65–70 °C weich und quillt in Kohlenwasserstoffen. In solchen Fällen wird der Elastomerwerkstoff angepasst, nicht die Strategie: Neopren oder Nitril für ölhaltige Feststoffsuspensionen (90–100 °C), EPDM für heiße alkalische Betriebsbedingungen (120–130 °C) oder Polyurethan für feinen abrasiven Betrieb bis etwa 70 °C. Bei feinen Feststoffen und niedrigem pH-Wert hält ein ausgekleideter Gummi- oder EPDM-Bereich im Kontakt mit dem Medium regelmäßig länger als Hochchrom, das sich unbemerkt auflöst.
Lebensdauer und Gesamtbetriebskosten
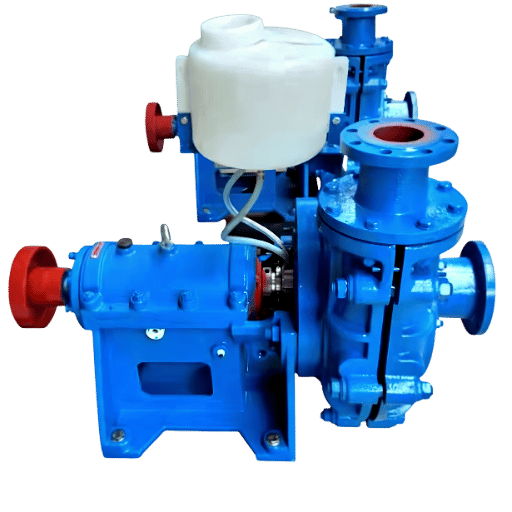
Der Kaufpreis ist bei der Entscheidung die kleinste Zahl. Ein medienberührter Bereich aus Hochchrom kostet anfangs mehr als eine Gummiausführung und wiegt mehr. Bei grobem, abrasivem Betrieb kann er jedoch eine um ein Mehrfaches längere Verschleißlebensdauer erreichen. Beim Fördern von Feststoffsuspensionen ist nicht das Bauteil der größte Kostenfaktor, sondern die Stillstandszeit für seinen Austausch.
Wie schätze ich die Lebensdauer verschiedener Werkstoffe?
Orientieren Sie sich an den Betriebsdaten Ihres Standorts, nicht an einer Broschüre. Wenn Verschleißdaten vorliegen, messen Sie für den derzeit eingesetzten Werkstoff den Wanddickenverlust an Schaufel oder Auskleidung pro Betriebsstunde. Skalieren Sie diesen Wert anschließend anhand veröffentlichter Lebensdauerfaktoren für den möglichen Werkstoff und Ihre Feststoffsuspension, Ihren Feststoffanteil sowie Ihre Drehzahl. Liegen keine Erfahrungswerte vor, testen Sie zwei Werkstoffe parallel unter identischen Betriebsbedingungen und messen Sie den Wanddickenverlust. Ein Versuch über ein Vierteljahr ist aussagekräftiger als die Lebensdauerkennlinie eines Anbieters. Ein wichtiger Vorbehalt: Die folgenden Faktoren sind Planungswerte aus verschiedenen Branchenquellen, keine Garantien. Ihre Ergebnisse hängen von Kornform, Betriebspunkt und chemischer Zusammensetzung ab.
| Betriebsbedingung | Typische Werkstoffwahl | Relative Lebensdauer gegenüber Naturkautschuk |
|---|---|---|
| Feine Quarzabgänge, neutral, <60 °C | Polyurethan oder Gummi | PU ~3–5× · NR 1× |
| Zyklonzulauf, grobes scharfkantiges Erz, 1–10 mm | Hochchrom (A05/Klasse III) | ~4–10× |
| Saure Laugung, fein, pH 1–4 | EPDM / gummierte Ausführung | ~0,8–1,2× (Metall korrodiert) |
| Stark abrasive, korrosive Feinstoffe | Keramik / WC-beschichtetes Metall | ~6–15× |
Nutzen Sie die Tabelle zur ersten Einordnung der Gesamtbetriebskosten, nicht als Angebot. Die entscheidende Lebensdauerkostenrechnung lautet: (Bauteilkosten + Arbeitskosten) ÷ Lebensdauer + Stillstandszeit pro Austausch. Ein Bauteil, das 50 % mehr kostet, aber dreimal so lange hält und die Austauschhäufigkeit halbiert, ist pro geförderter Tonne fast immer günstiger. Diese Berechnung stellen unsere Kunden beim Einsatz von Schlammpumpen im Bergbau vor jeder Nachbestellung von Originalverschleißteilen an.
Entscheidungsrahmen: Welcher Werkstoff eignet sich für Ihre Feststoffsuspension?
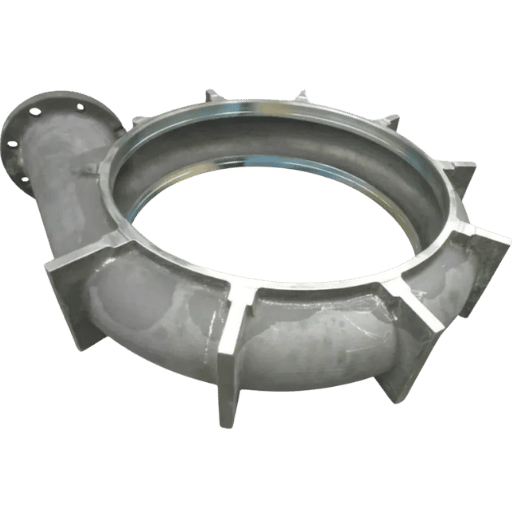
Führt man die drei Variablen zusammen, ergibt sich ein kurzer Entscheidungsweg. Gehen Sie ihn der Reihe nach durch; das erste eindeutige „Nein“ fällt meist die Entscheidung.
Wenn → Werkstoff wählen → Grund
- Scharfe / grobe Feststoffe (>5–6 mm) → Hochchrom → Gummi wird am Schaufelzulauf durch Furchen bei steilem Aufprall zerrissen.
- Umfangsgeschwindigkeit >27,5 m/s oder Förderhöhe >45 m → Hochchrom (oder Hybridaufbau) → Gummi wird am Rand der Auskleidung thermisch abgebaut.
- Feine Feststoffe (<5–6 mm) bei pH <5 oder korrosiven Medien → Gummi / EPDM → Metall korrodiert und die Karbide werden unterätzt.
- Feine Feststoffe, aber große Förderhöhe → Hybridaufbau (Metalllaufrad + Gummiauskleidungen) → Metall hält der Drehzahl stand, Gummi der Korrosion und den Feinstoffen.
- Dauertemperatur >70 °C → Hochchrom oder EPDM bei weiterhin korrosiven Medien → Naturkautschuk wird weich.
| Bedingung | Spricht für Gummi | Spricht für Hochchrom |
|---|---|---|
| Korngröße | < 5–6 mm | > 5–6 mm |
| Kornform | Abgerundet / glatt | Scharf / kantig |
| Umfangsgeschwindigkeit / Förderhöhe | ≤ 27,5 m/s · ≤ 45 m | > 27,5 m/s · bis zu 125 m |
| Chemische Beständigkeit | Sauer / korrosiv, ≤ 70 °C | Nahezu neutral oder heiß |
Um eine Werkstoffwahl für Ihre konkreten Betriebsbedingungen zu prüfen, wenden Sie die gleichen Grenzwerte mit den eigenen Werten in BBP Entscheidungshilfe zur Auskleidung und Werkstoffauswahl für Schlammpumpen an. Das gesamte Angebot finden Sie auf der Seite zu Schlammpumpen für den Schwerlastbetrieb.
Branchenausblick: Hybridaufbauten, Polyurethan und Zustandsüberwachung
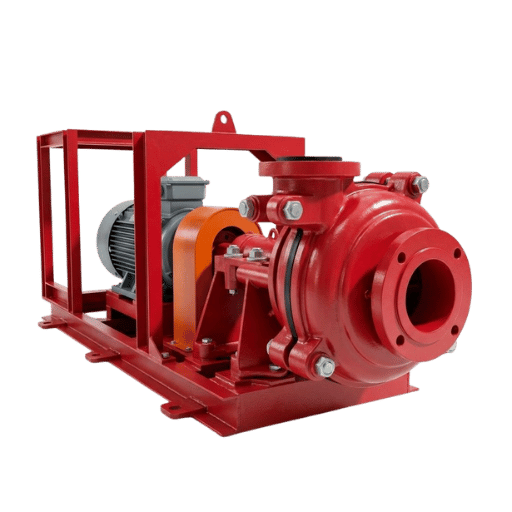
Aus der Frage Hochchrom oder Gummi wird zunehmend eine Frage nach mehreren Werkstoffen. Marktanalysen der Branche beschreiben für 2025–2026 ein jährliches Wachstum des Markts für Schlammpumpen im niedrigen bis mittleren einstelligen Prozentbereich. Treiber sind der Ausbau der Bergbaukapazitäten sowie strengere Vorschriften für Abgänge und Energieeffizienz. Beide Entwicklungen – ein höherer Durchsatz abrasiver Feststoffe sowie die Vorgabe, Energieverbrauch und Abfall zu senken – begünstigen eine längere Verschleißlebensdauer. Dadurch fließen Investitionen zunehmend in Premiumwerkstoffe und intelligente Überwachung statt in günstigere Gussteile.
Drei Entwicklungen sollten Sie bei der Planung berücksichtigen. Erstens gewinnt Polyurethan bei feinen abrasiven Medien Marktanteile gegenüber Naturkautschuk, da seine höhere Reißfestigkeit die Lebensdauer gegenüber Gummi ungefähr auf das Drei- bis Fünffache steigern kann. Zweitens entwickeln sich Keramik- und HVOF-Beschichtungen aus Wolframkarbid bei besonders aggressiven korrosiven Feinstoffen von Nischenlösungen zum verbreiteten Einsatz, denn ihre Lebensdauerverlängerung rechtfertigt die Kosten. Drittens – und am praxisrelevantesten – ersetzen Zustandsüberwachung und Verschleißsensoren zunehmend feste Austauschintervalle durch eine messwertbasierte Vorhersage der Auskleidungslebensdauer. Wenn Sie Pumpen für ein Projekt im Jahr 2026 spezifizieren, planen Sie jetzt Werkstoffversuche und die Datenübertragung der Überwachung ein. Beides rechnet sich am schnellsten bei den Betriebsbedingungen, unter denen die Entscheidung zwischen Hochchrom und Gummi bisher oft einem Münzwurf glich.
Häufig gestellte Fragen
F: Können Schlammpumpen aus Hochchrom Feststoffsuspensionen mit einem pH-Wert unter 5 fördern?
Antwort anzeigen
Nur bedingt und nicht lange. Standardmäßiger Hartguss mit 25 % Cr ist im Allgemeinen bis etwa pH 4–5 einsetzbar. Darunter korrodiert die Eisenmatrix, die Karbide werden unterätzt und die Verschleißrate steigt stark an. Bei wirklich sauren Feinstoffen hält ein medienberührter Bereich aus Gummi oder EPDM meist deutlich länger als Metall. Eine Hochchromlegierung mit 30 % Cr ist korrosionsbeständiger, büßt jedoch Abriebfestigkeit ein. Sie eignet sich daher nur, wenn Korrosion und nicht grober Abrieb die größte Gefahr darstellt. Fragen Sie Ihren Pumpenhersteller, welche Güte nach ASTM A532 tatsächlich gegossen wird, denn nicht jeder Anbieter führt die für solche Feststoffsuspensionen optimierte korrosionsbeständige Güte.
F: Ist Polyurethan bei feinen Quarz-Feststoffsuspensionen besser als Gummi?
Antwort anzeigen
Oft ja – bei sauberen, feinen und neutralen Feststoffsuspensionen erreicht Polyurethan dank seiner höheren Härte ungefähr die drei- bis fünffache Lebensdauer von Naturkautschuk. Oberhalb von 70 °C sowie in starken Säuren und Laugen verliert es diesen Vorteil gegenüber Gummi oder EPDM.
F: Muss der Laufradwerkstoff zum Pumpengehäuse und den Auskleidungen passen, oder kann ich unterschiedliche Werkstoffe kombinieren?
Antwort anzeigen
Eine Kombination ist möglich und manchmal sogar sinnvoll: Ein Laufrad aus hochchromhaltigem Werkstoff in einem gummierten Pumpengehäuse ist eine bewährte Lösung, wenn die erforderliche Gesamtförderhöhe eine für ein Gummilaufrad zu hohe Umfangsgeschwindigkeit verlangt, die Feststoffsuspension aber fein oder korrosiv ist. Entscheidend ist, Materialpaarungen zu vermeiden, bei denen das härtere Bauteil das weichere abträgt; prüfen Sie vor der Kombination die Spaltmaße und die Verträglichkeit mit der Gummierung.
F: Woran erkenne ich, dass ich den falschen Werkstoff für die Auskleidung gewählt habe?
Antwort anzeigen
Starker Verschleiß an der Vorderkante, tiefe Riefen, herausgebrochene Stücke oder Risse an einem Gummi- oder Polyurethanbauteil weisen darauf hin, dass die Partikel zu grob oder scharfkantig sind – wechseln Sie zu hochchromhaltigem Werkstoff. Gleichmäßige Ausdünnung mit Rost unter der Oberfläche an einem Metallbauteil deutet auf Erosionskorrosion hin und spricht für ein Elastomer, eine höher legierte Werkstoffgüte oder eine Beschichtung. Risse in einer hochchromhaltigen Auskleidung deuten eher auf Stöße oder eine Verstopfung als auf Abrasion hin.
F: Lohnt sich der Aufpreis für keramische oder beschichtete Laufräder gegenüber hochchromhaltigen Laufrädern?
Antwort anzeigen
Ja, wenn die Lebensdauer der Verschleißteile zum Engpass wird und Sie Fremdkörper kontrollieren können. Keramikeinsätze und Wolframkarbidbeschichtungen können den Wechsel von wenigen Wochen auf mehrere Monate hinauszögern. Die eingesparte Stillstandszeit gleicht die höheren Teilekosten meist aus. Das Risiko liegt in der Sprödigkeit: Ein starker Aufprall oder ausgeprägte Kavitation kann eine Keramikplatte brechen oder eine Beschichtung abplatzen lassen. Daher eignen sie sich für gefilterte Ansaugbedingungen mit geringem Störstoffanteil.
F: Welcher Pumpentyp eignet sich am besten für abrasive Feststoffsuspensionen?
Antwort anzeigen
Eine robuste Kreisel-Schlammpumpe mit einem auf die Feststoffsuspension abgestimmten medienberührten Bereich: hochchromhaltiger Werkstoff für grobe oder scharfkantige Feststoffe, Gummi für feine oder korrosive Feststoffe. Legen Sie die Pumpe so aus, dass sie nahe ihrem Bestpunkt arbeitet und vorzeitigen Verschleiß vermeidet. Ein Betriebspunkt mit hohem Wirkungsgrad hält außerdem die Rückströmung und damit den dadurch verursachten ungleichmäßigen Verschleiß auf der Saugseite möglichst gering.
Sie sind unsicher, welche Auskleidung Ihre Feststoffsuspension erfordert?
Senden Sie uns Angaben zur Korngröße, Gesamtförderhöhe und Chemie Ihrer Feststoffsuspension. Da BBP sowohl Schlammpumpen mit hochchromhaltigem Werkstoff als auch gummierte Schlammpumpen herstellt, erhalten Sie den Werkstoff, den Ihre Betriebsbedingungen erfordern – nicht einfach den, den wir gerade auf Lager haben.
Empfehlung für eine Schlammpumpe anfordern →Warum wir diesen Vergleich erstellt haben
BBP stellt sowohl Schlammpumpen aus hochchromhaltigem weißem Gusseisen als auch gummierte Schlammpumpen her. Deshalb stützt sich dieser Leitfaden bewusst auf veröffentlichte Verschleißforschung, ASTM A532 und G65, begutachtete Studien zur Erosion durch Feststoffsuspensionen sowie die Umfangsgeschwindigkeitsgrenzen aus gängigen Pumpenhandbüchern – und nicht darauf, welche Gussteile wir lieber verkaufen würden. Die hier genannten Grenzwerte von 5 mm / 27 m/s verwenden unsere Ingenieure ebenso bei der Auslegung medienberührter Bereiche für den Einsatz im Bergbau, bei Nassbaggerarbeiten und in der Rauchgasentschwefelung.
Referenzen und Quellen
- ASTM A532/A532M, Standardspezifikation für abriebfeste Gusseisenwerkstoffe — ASTM International
- ASTM G65, Messung der Abrasion mit einer Trocken-Sand/Gummirad-Prüfvorrichtung — ASTM International
- Einfluss des Auftreffwinkels auf das Erosionsverhalten und die Erosionsmechanismen von Feststoffsuspensionen bei Stahl 1017 und hochchromhaltigem weißem Gusseisen — Wear (Elsevier)
- Erosionsbeständigkeit von Werkzeugstählen mit VC-Anteil gegenüber Feststoffsuspensionsstrahlen — Journal of Materials Engineering and Performance (Springer)
- Mikrostrukturelle Einblicke in die Erosion von hochchromhaltigem Gusseisen durch Feststoffpartikel — Metals, MDPI (2025)
- NPL-Bericht MATC(A)54, Abriebprüfung mit rotierendem Rad — National Physical Laboratory (UK)
- ISO 28080, Hartmetalle: Abriebprüfungen — International Organization for Standardization
- Metallurgische Aspekte hochchromhaltiger weißer Gusseisen — A. Nofal, Central Metallurgical R&D Institute
Verwandte Artikel
- Schlammpumpe aus hochchromhaltigem Werkstoff: Leitfaden zu Metallurgie und Verschleiß — ausführliche Informationen zu Legierungen (ASTM A532, HRC, Schadensdiagnose)
- Leitfaden zu gummierten Schlammpumpen — Auswahl von Elastomeren und Einsatz bei feinen Partikeln
- Auswahl von Schlammpumpen für den Bergbau — medienberührten Werkstoff auf den Erztransport abstimmen
- Leitfaden zu Tauch-Schlammpumpen — Anwendungen in Pumpensümpfen und bei Nassbaggerarbeiten
- TCO-Rechner für Schlammpumpen — vergleichen Sie die Kosten pro Tonne für Ihre Betriebsbedingungen