BBP ile iletişime geçin

Temmuz 2026’da güncellendi
Kısa teknik bilgiler
| Tetiklenme mekanizması | Yerel basınç sıvının buhar basıncının altına düşer; buhar kabarcıkları oluşur ve aşağı akışta daha yüksek basınç altında çöker |
| İki temel kategori | Emiş kavitasyonu (düşük giriş basıncı) ve basma tarafı kavitasyonu (kısıtlı çıkış) |
| Duyulabilir belirti | Pompa gövdesinin içinden gelen, çakıl veya bilye sesini andıran tıkırtı |
| NPSH marjı standardı | ANSI/HI 9.6.1:2024, pazara özgü 10 önerilen marj |
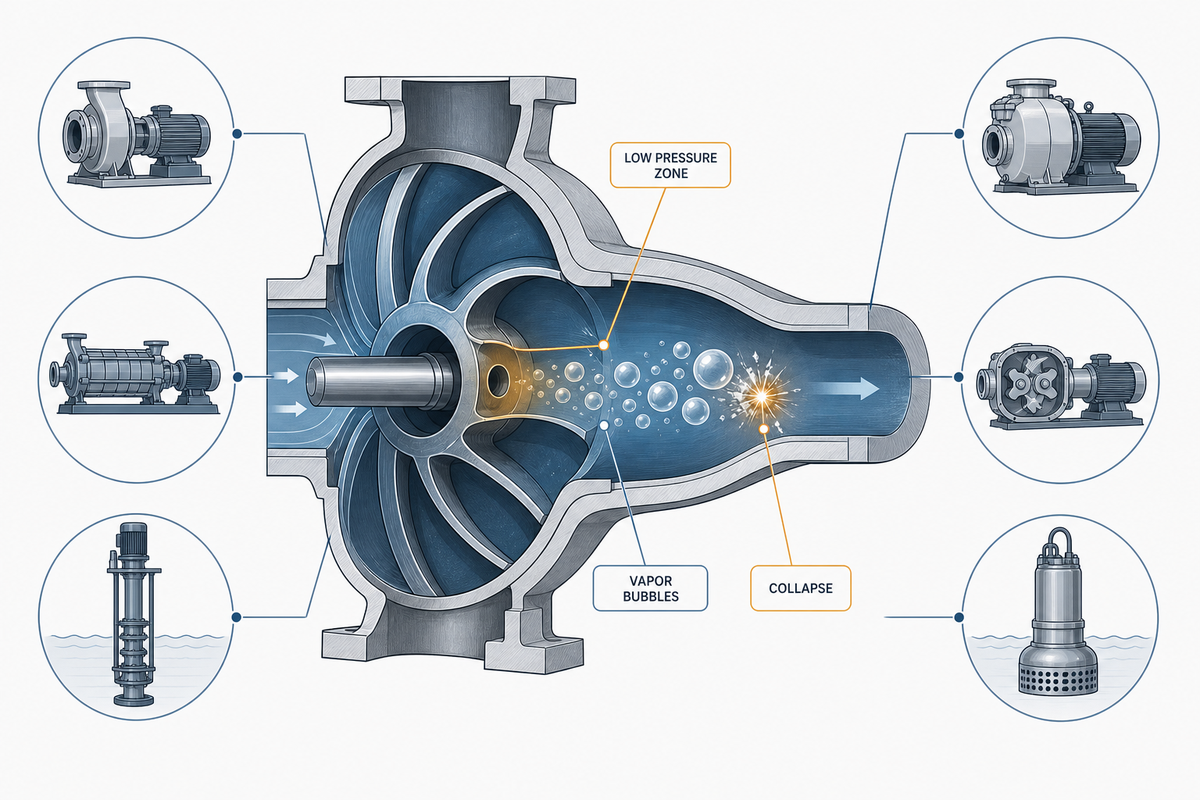
| Uygulandığı pompalar | Santrifüj, kademeli, bölünebilir gövdeli, kendinden emişli, pozitif deplasmanlı ve dalgıç pompalar — mekanizma ve öncelikli çözüm pompa türüne göre değişir (aşağıdaki karşılaştırma tablosuna bakın) |
Pompa kavitasyonu nedir?
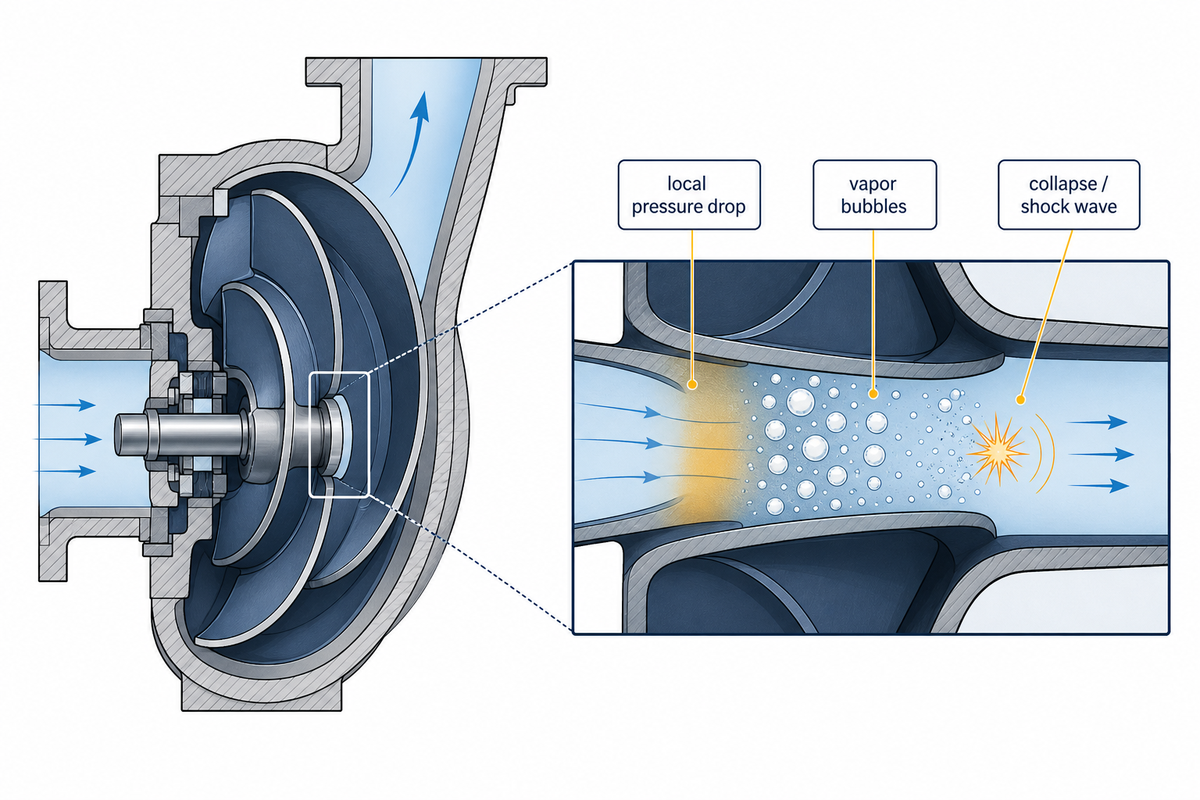
Pompa kavitasyonu, pompanın içinde buhar kabarcıklarının oluşup çökmesidir. Sıvının yerel basıncı buhar basıncının altına düştüğünde başlayan ve ardından çarkın çevresinde basıncın yeniden yükselmesiyle gelişen hızlı bir faz değişimidir. Bu döngü saniyede binlerce kez tekrarlanır; her çökme, pompa çarkına ve pompa gövdesine yerel bir şok dalgasıyla çarpar.
Akışkanlar mekaniğinin temel ilkeleri açısından bakıldığında, bir deneyde atmosfer basıncına yakın koşullarda çöken tek bir kabarcığın şok dalgası yaklaşık 2,46 MPa (yaklaşık 357 psi) olarak ölçülmüştür. Yüksek debide, çöken kabarcık bölgesinden akan suyun oluşturduğu sıvı jeti yüzeye yaklaşık 103 m/s hızla çarpmıştır — bu, herhangi bir pompa standardına göre yüksek bir hızdır. [1] Kavitasyon yapan pompalar her saniye on binlerce mikro çökme üretir; bunların her biri pompanın dışında zararsız biçimde dağılmak yerine pompanın içinde gerçekleşir.
İki temel tür olan emiş kavitasyonu ve basma tarafı kavitasyonundan ikincisi, emiş tarafındakinden daha seyrek görülse de pompa gövdesine ve çarka aynı ölçüde zarar verir. Emiş kavitasyonu, pompa girişindeki basınç yetersiz olduğunda meydana gelir — pompanın ihtiyaç duyduğu seviyeyi (NPSHR) karşılayacak kadar Kullanılabilir Net Pozitif Emiş Yüksekliği (NPSHA) yoktur. Basma tarafı kavitasyonu, pompaya giren akışkanın çıkışına yetecek alan olmadığında meydana gelir — yüksek basma basıncı ile bir kısıtlamaya veya tıkalı çıkışa karşı ani basınç artışı, çark çıkışının yakınında birlikte devridaim girdabı oluşturur. Buradaki basınç düşüşü, girişteki düşük NPSH kaynaklı emiş sorunundakine benzer. (Sıvıya karışmış/çözünmüş gaz kavitasyonu, çoğu zaman gaz kavitasyonu olarak adlandırılır ve benzer etkilere yol açar; ancak yıkıcı çökmelere neden olmaz. Tanılama açısından önemli olan bu fark H2-3’te ele alınmıştır.)
📐 Mühendislik notu — tek eşik, beş durum
Üreticiler NPSHR’yi, kavitasyonun pompa basma yüksekliğinde ölçülebilir %3 düşüşe yol açtığı noktada (NPSH3) belgelendirir — bu bir test standardıdır, hasar oluşmayacağını garanti etmez. [3] Akustik ve görsel kavitasyon çok daha düşük basınç seviyelerinde fark edilebilir; bu arada metal aşınmaya başlayabilir. NPSH marjınızı sağlamak, pompanızı kabul edilebilir bir risk aralığında tutar; kavitasyonun tamamen ortadan kalktığı anlamına gelmez.
Pompa kavitasyonuna ne yol açar: emiş tarafı ve basma tarafı
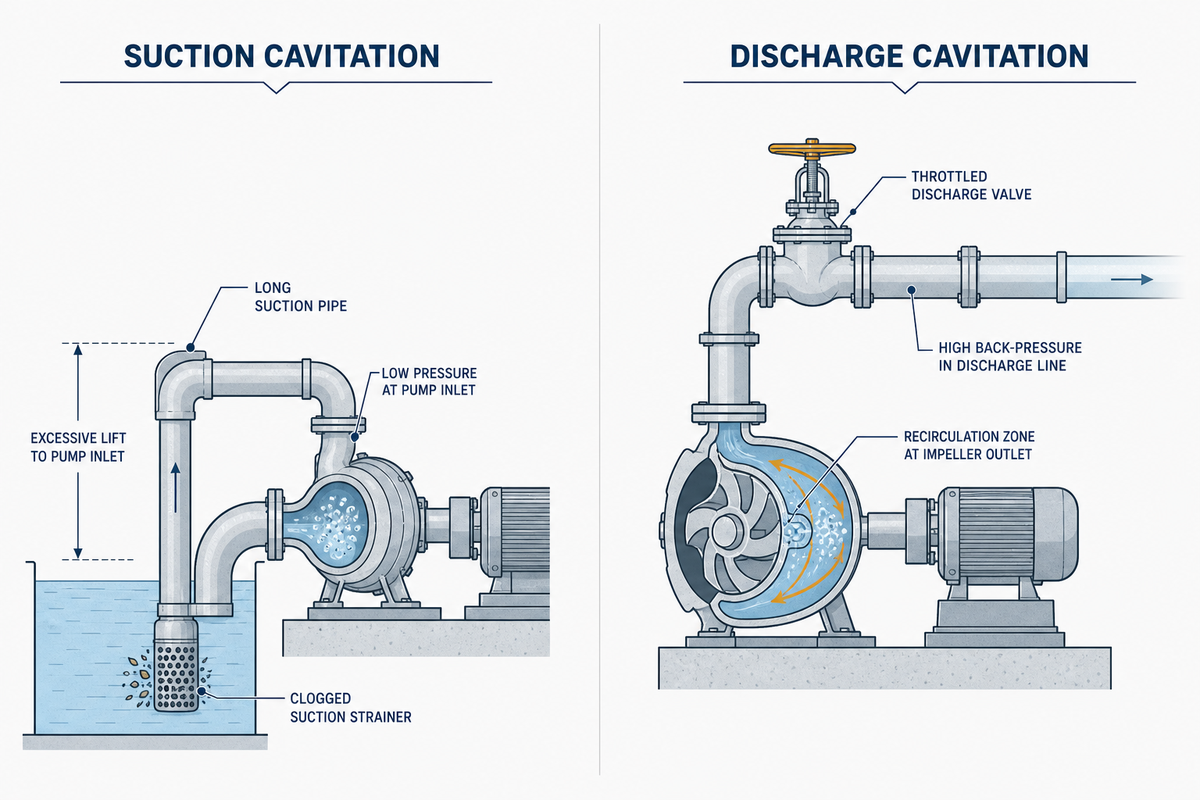
Pumps & Systems’ta yayımlanan makalede, Ingersoll Rand ve Union Pump’ta 30 yıl çalışmış, altı patent sahibi mühendis Terry Henshaw, pompa arızalarının tam %80’inin pompanın emiş tarafındaki iç çalışma koşullarından kaynaklandığını belirtiyor. [4] Önce hangi tarafı inceleyeceğinizi bilmek saatler kazandırabilir — aşağıdaki yaygın nedenler, pompanın tarafına göre bir kontrol listesinde sıralanmıştır.
| Emiş kavitasyonu | Basma tarafı kavitasyonu |
|---|---|
| Tıkalı emiş filtresi veya süzgeci | Basma vanasının kısılması veya kısmen kapatılması |
| Yetersiz çaplı veya uzun emiş boruları | Sistemin aşağı akış tarafında yüksek geri basınç |
| Aşırı emiş yüksekliği (pompa çok yükseğe monte edilmiş) | BEP’nin solunda çalışmadan kaynaklanan iç devridaim |
| Besleme tankı/deposundaki sıvı seviyesinin düşük olması | Bükülmüş veya tıkalı basma hattı |
Basma tarafındaki gözden kaçan nokta: İncelediğimiz tüm SERP kılavuzları emiş tarafını ayrıntılı biçimde ele almış, basma tarafı kavitasyonunu ise ya hiç anmamış ya da geçiştiren tek bir cümleyle değinmişti. Bu denge, gerçek arızaların önemli bir bölümünü yansıtmıyor. Basma tarafı kaynaklı bir sorunun iyi belgelenmiş bir örneği: Üç yakıt yağı pompası, düşük güçlü motorları telafi etmek amacıyla kısmen kapalı emiş vanalarıyla yıllarca çalıştırılmış — bu, emiş sorunlarını gidermeyi amaçlayan bilinçli bir geçici çözümdü. Ancak bu uygulama, titreşim ve sıcaklık beklenen aralıklarda kalmasına ve çarkta tipik çukurlaşma görülmemesine rağmen her dört ila altı ayda bir mekanik salmastra arızasına (söküm incelemesinde tarif edildiği üzere, yıkıcı arızaya) yol açtı. [5] Bu geçici çözüm sorunu gidermek yerine tasarım ve basma tarafındaki sorunu örtbas ediyordu.
Şunu baştan belirtmek gerekir: “Emiş vanasını asla kısmayın” tavsiyesi yaygın biçimde dile getirilse de her durumda geçerli değildir. Devridaim döngüsünde, emiş vanasını kısmayı besleme tankında vakum oluşturmayla karşılaştıran kontrollü bir deney Pumps & Systems’ta yayımlandı. Emiş vanasını kısmak, pompanın çalışma noktasını kavitasyondan uzaklaştırdı (basma yüksekliğini artırdı; böylece debiyi ve gereken NPSHR’yi düşürdü). Buna karşılık besleme tankında vakum oluşturmak gözle görülür kavitasyona neden oldu.[6] Genel tavsiye — debiyi kısılmış emiş vanasıyla değil, basma tarafından veya VFD ile kontrol etmek — açık sistemlerin büyük çoğunluğu için hâlâ geçerlidir; ancak bu, herkese uyan mutlak bir kural değil, sistem eğrisi üzerinde bulunduğunuz noktaya bağlıdır.
Pompanın kavitasyon yaptığını nasıl anlarsınız: belirtiler ve tanılama işaretleri
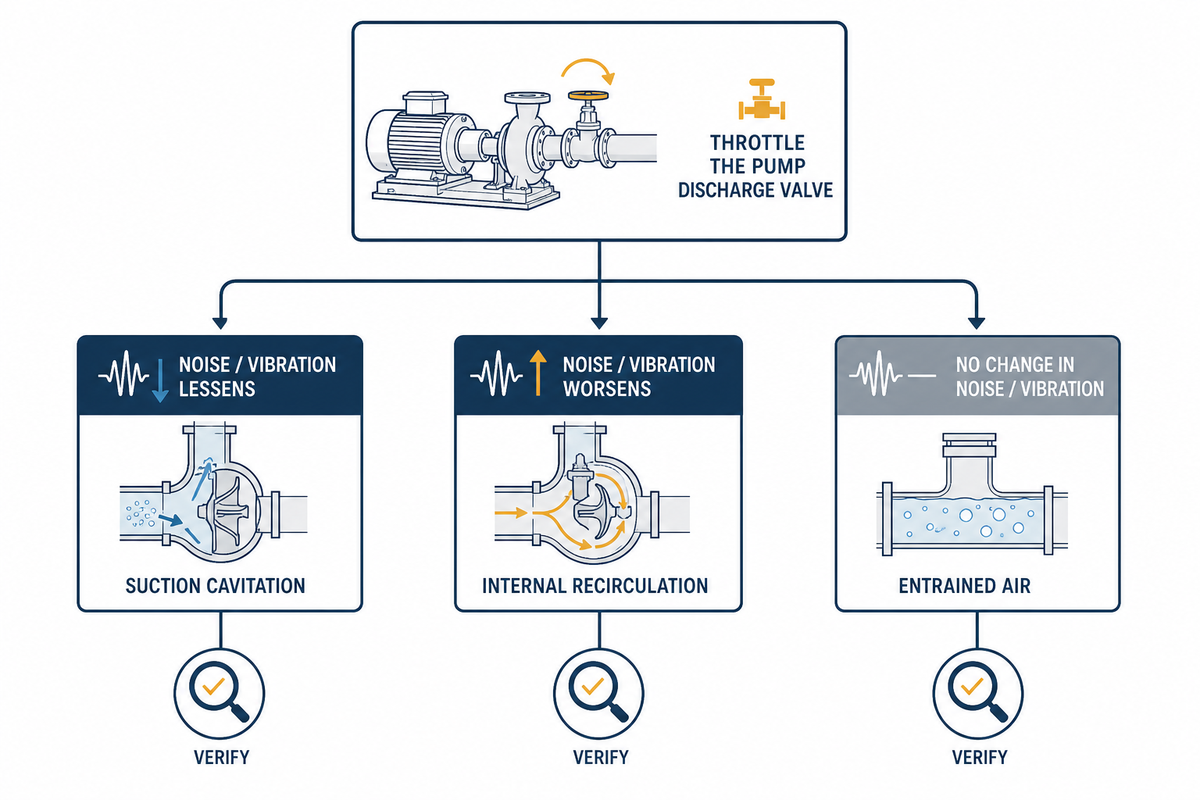
Kutudaki taş sesine dayalı tanılama adımları: Çakıl dolu bir oluklu tahtanın tıkırtısını andıran ses, kavitasyonun belki de en bilinen belirtisidir; ancak yalnızca kavitasyonda duyulmaz ve her zaman ortaya çıkmaz (akışkanda çözünmüş gaz, çökme şokunu sönümleyebilir.[7]) Bu nedenle sesi dikkate alın, ancak tek başına tanı koymak için kullanmayın; bunun yerine kısa bir dizi testin girdilerinden biri olarak değerlendirin.
| Basma vanasını kıstığınızda ne olur | Olası neden | Nedeni |
|---|---|---|
| Ses/titreşim azalır veya kaybolur | Emiş kavitasyonu | Kısma, pompayı eğrisi üzerine geri getirerek gereken NPSHA’yı düşürür |
| Ses/titreşim artar | İç devridaim | Pompa zaten En Yüksek Verim Noktasının çok solunda çalışıyor |
| Debi ne olursa olsun değişiklik olmaz | Akışkana karışmış/çözünmüş hava | Akışkandaki hava, debiden bağımsızdır |
Basit bir basma vanası kısma testinin yanı sıra şu işaretlere de dikkat edin: pompa basma yüksekliğinin düşmesi veya debinin anma eğrisinin altına inmesi; çoğu zaman yatak gövdesinde yoğunlaşan anormal titreşim; ayrıca titreşim spektrumunu analiz eden izleme sistemlerinin sorunu giderek daha erken saptaması. Araştırmalar da bu yönde ilerliyor: 645 makaleyi inceleyen 2026 tarihli bibliyometrik bir çalışma, çoklu sinyal birleştirmeye (titreşim, ses, basınç dalgalanması) ve olayları sınıflandırmak için makine öğrenimi algoritmalarının kullanılmasına yönelik ilgiyi ortaya koyuyor. Bir çalışmada, derin öğrenme modelinin test koşullarında %98’in üzerinde sınıflandırma doğruluğuna ulaşabildiği bulundu.[8] (Bununla birlikte, çalışma bir sınırlamayı açıkça belirtiyor: Günümüzdeki sistemlerin çoğu kavitasyonun gerçekleştiğini güvenilir biçimde saptayabiliyor; ancak önemli hasar oluşmadan önce düşük seviyeli, erken evre kavitasyonu tespit etmekte zorlanıyor.[8])
Kavitasyonun pompaya etkileri: hasar mekanizması ve arıza incelemesi
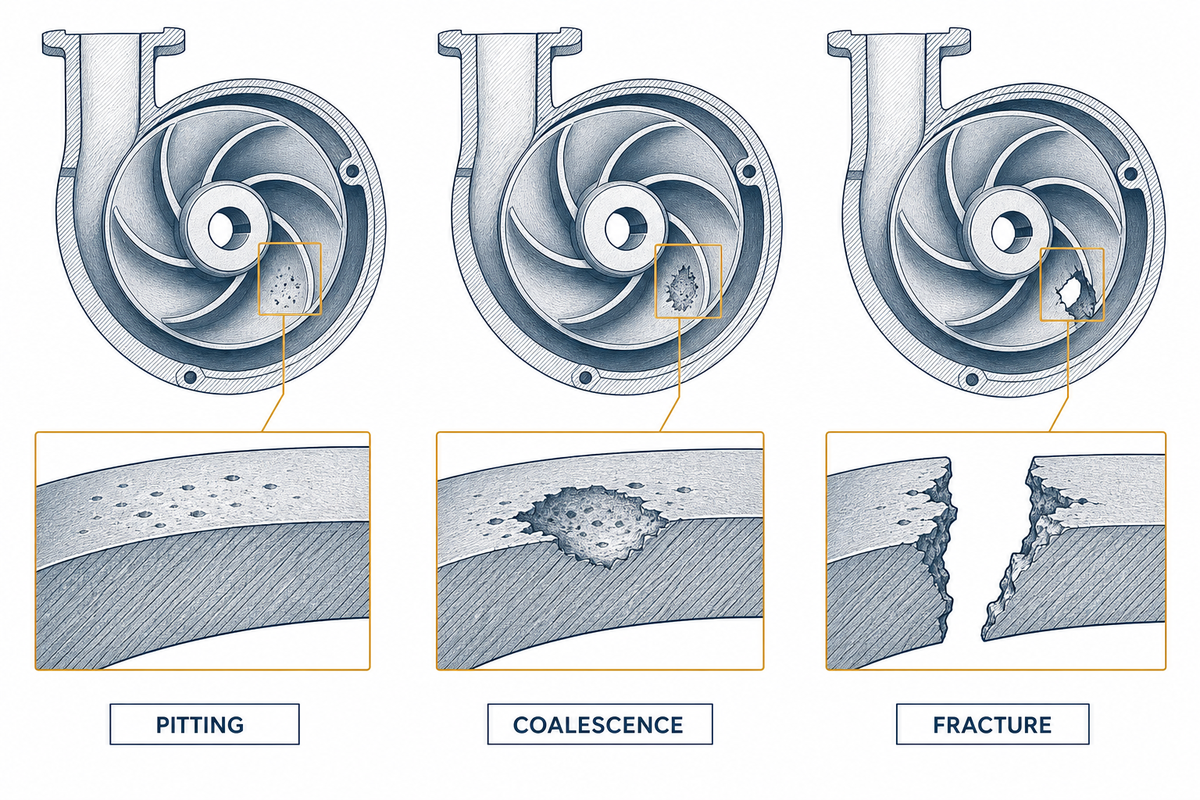
Metal yüzeyin yakınındaki kabarcıkların çökmesi yalnızca ses çıkarmaz. Her çökme, pompanın dışında zararsız biçimde gerçekleşmek yerine pompanın içinde meydana gelir; çevresindeki metalin erime noktasını aşan yerel ısı üretir ve yalnızca çarka değil, pompa bileşenlerine de zarar verir. Bu arıza biçimi tanılama açısından yol göstericidir — teknisyene kavitasyonun ne kadar şiddetli olduğunu ve ne kadar süredir devam ettiğini gösterir.
2024 tarihli bir çalışmada, sürekli kavitasyona maruz bırakılan bakır (erime noktası 1.083°C) ve paslanmaz çelik (erime noktası 1.440°C) deney numunelerinin yüzeyinde doğrudan erime belgelendi. Hasar, çukur kenarlarında plastik deformasyonla başladı; sürünme yoluyla ilerledi ve komşu çukurlar birleşerek tek, görünür bir çukur oluşturduğunda kırılmaya dönüştü.[9] Sünek metaller genellikle bu şekilde arızalanırken tungsten gibi gevrek metaller tane sınırlarından kırılır — kırılma biçimi, kavitasyonun şiddetinin yanı sıra malzeme hakkında da bilgi verir.[9]
Adli inceleme bulguları ne kadar ayrıntılı olabilir: 330-MW sınıfında, sekiz kademeli bir kazan besleme pompasındaki hasarın belgelenmiş bir örneği, arıza sonrası incelemenin ne kadar ayrıntılı olabileceğini gösteriyor. Çift emişli ilk kademe çarkının yalnızca bir gözü (kaplin tarafındaki) hasar görmüştü — dış taraftaki göz sağlam kalmıştı. İnceleme, nedenin malzeme kusuru değil; emiş devridaimi ile iki çark gözü arasındaki akış dağılımının dengesizliğinin birleşimi olduğunu ortaya koydu. Bu nedenle metalurjik bir çözüm değil, akış dengesinin yeniden tasarlanması gerekiyordu.[10] Çift emişli çarkın iki gözü arasındaki asimetrik hasar, pompa gövdesinin kendisinden ziyade yukarı akıştaki emiş borularının geometrisine işaret eder.
Bu maliyet konusu teorik olmaktan çok uzaktır. Sektörel yayınlar, büyük endüstriyel pompaların duruş süresinin yalnızca işletme giderleri açısından günlük $200.000’ın üzerine çıkabildiğini; yedek parça maliyetlerinin buna dahil olmadığını bildiriyor.[11] Şiddetli ve sürekli kavitasyon pompaları yıllar yerine dakikalar içinde devre dışı bırakabilir.[11] Kabarcıkların çökmesinden kaynaklanan kavitasyon hasarı, genellikle basma yüksekliği yaklaşık 850 ft’yi veya kademe başına 600 HP’yi aşan yüksek enerjili pompalarda özellikle şiddetlidir. Madencilik sektöründe plansız, pompa kaynaklı duruş süresi olay başına ortalama yaklaşık $180.000’a mal olabilir. Ayrıca maden işletmelerinin, pompaları önleyici bakımdan geçirmek yerine arızalanana kadar çalıştırmaları nedeniyle yıllık giderlerinin %35-50’sini bakıma ayırmaları alışılmadık bir durum değildir.[12]
Farklı pompa türlerinde kavitasyon: tasarıma göre değişenler
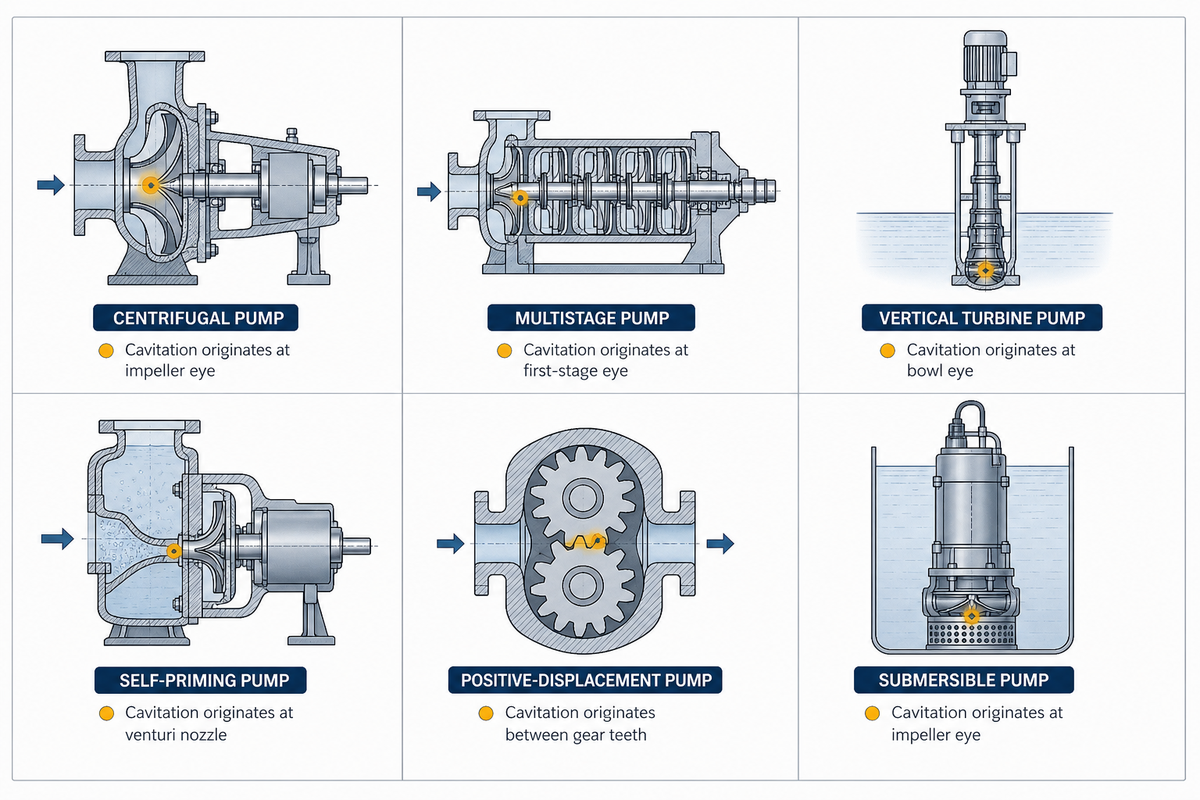
Bu makalenin araştırmasını yaparken karşılaştığımız en iyi üç kavitasyon kılavuzuyla ilgili açık gerçek şu: en yüksek puanlı üç sonuç da kavitasyonu pompa türünden bağımsız, genel bir olgu olarak ele alıyor. Kılavuzlardan biri daha ilk paragrafta, ele aldığı kavitasyon ilkelerinin “tüm pompa türleri” için geçerli ve “birbirine çok benzer” olduğunu kesin bir dille söylüyor; ilerleyen bölümlerde ise yalnızca santrifüj pompalara odaklanıyor ve başka pompa türlerine bir daha değinmiyor. Diğer iki kılavuz da benzer bir yol izliyor, ancak bunu açıkça belirtmiyor. Pompanız standart bir santrifüj pompa değilse, kılavuzların büyük çoğunluğundaki genel tavsiyeler en iyi ihtimalle eksik kalacaktır.
9 türde kavitasyon davranışı profili
Üreticilerin mühendislik yayınlarından, NFPA yangın pompası test standartlarından ve forumlarda belgelenen saha vakalarından yararlanılarak hazırlanan aşağıdaki tablo, herkese uyan tek tip bir kılavuz değildir.
| Pompa türü | Başladığı yer | Başlıca tetikleyici | Öncelikli çözüm | Sınırlamalar |
|---|---|---|---|---|
| Santrifüj (uçtan emişli) | Çark gözü | NPSH marjının azalması, BEP dışında çalışma | Emiş borularını ve NPSH marjını kontrol edin | Aşağıda listelenen rotodinamik olmayan tasarımlar için geçerli değildir |
| Kademeli | İlk kademe çarkının gözü | Santrifüj pompalarla aynı; kademeler nedeniyle etkisi artar | Belirleyici kısıt, ilk kademenin NPSHR değeridir | Sonraki kademelerde bağımsız kavitasyon nadiren görülür |
| Bölünebilir gövdeli / yangın pompası (BBP bölünebilir gövdeli pompa serisi) | Çark gözü ve emiş flanşındaki türbülans | Pompanın kapalı vana (churn)/aşırı yük test koşulları; emiş flanşına 10 boru çapı mesafede dirsek[13] | NFPA 20/25’e uygun emiş hattı ve jokey pompa kademelendirmesi | Yatay bölünebilir gövdeli pompalar, düşey hat içi pompalara göre türbülansa daha duyarlıdır[14] |
| Düşey türbin / derin kuyu | İlk kademe tasının çark gözü | Dinamik su seviyesinin anma değerinin altına inmesi | Tas grubunu en yüksek seviye düşümünün altına, belgelenmiş bir güvenlik payı bırakarak yerleştirin; kuyuya özgü seviye düşümü testi verileriyle doğrulayın | İncelemesi daha zordur — çark hasarını görmek için pompanın çıkarılması gerekir |
| Kendinden emişli / jet | Ejeksiyon/Venturi nozulu ve çark gözü | Emiş döngüsü sırasında hava işleme sınırının aşılması | Emiş yüksekliğini ve hava işleme aralığını ilgili üreticinin yayımladığı değerlerle karşılaştırarak doğrulayın[15] | Deniz seviyesinde pratik emiş yüksekliği yaklaşık 6-8 m ile sınırlıdır |
| Pozitif deplasmanlı (dişli/ loblu/vidalı) | Dişler arasında, vida diplerinde ve rotor kayma bölgelerinde | Yüksek viskozite, haznenin dolma süresini kısaltan yüksek devir hızı ve aşınmış boşluklar | Basma yüksekliği eğrisine değil, hacimsel kaymaya bakın | BEP benzeri bir çalışma aralığı yoktur; tanılama yöntemi tamamen farklıdır |
| Pistonlu (piston/plancer) | Strokun hızlanma aşamasında giriş vanası | Sabit olmayan piston hızından kaynaklanan ivmelenme basma yüksekliği; kararlı durum NPSH değerinden bağımsızdır | Emiş borularını yalnızca statik NPSH’ye göre değil, ivmelenme basma yüksekliğine göre boyutlandırın | Tek başına standart NPSH marjı hesabı yeterli değildir |
| Dalgıç / kuru çukurlu | Çark gözü; pozitif emiş koşuluna bağlıdır | Islak kuyudaki seviyenin düşmesi, kuru çalışma ve asgari dalma derinliğinin sağlanmaması | Seviye kontrolü ve asgari dalma derinliğinin doğrulanması | NPSHA hesabında atmosfer basıncından kaynaklanan bir katkı yoktur |
| Girdaplı / girintili çarklı (katı madde işleme) | Akış yolunun dışında kalan girintili çark gözü | Yüksek oranda sürüklenen gazın katı madde yüküyle birleşmesi | NPSH’yi sorumlu tutmadan önce hava toleransı değerini (hacimce genellikle 20-24%)[20] doğrulayın | Katı maddelere ve havaya tolerans sağlamak için hidrolik verimden ödün verir |
Yangın pompası satırı, geçerli standardın olağanüstü ayrıntılı olması nedeniyle ayrıca incelenmeyi hak ediyor. NFPA 25, dizel yangın pompalarında her hafta kapalı vana (debisiz) testi (en az 30 min çalışma), çoğu elektrikli yangın pompasında ise her ay test (en az 10 min çalışma) yapılmasını şart koşar. Basma ve emiş basınçları arasındaki fark anma pompa basıncının %95’ini aştığında inceleme yapılması gerekir.[16] Ek A.14.2.6, gereksiz kısa süreli devreye girip çıkmaları ve devreye girme aralıklarının aşırı geniş olmasından kaynaklanan basınç sıçramalarını önlemek için jokey ve ana yangın pompalarının devreye girme sırasının adım adım uygulanmasını özellikle şart koşar: jokey pompa 10 psi düşüşte, ana pompa ise jokey pompadan sonra 5 psi düşüşte devreye girer.[13] Yatay bölünebilir gövdeli yangın pompalarında, emiş flanşından aşağı akış yönündeki herhangi bir dirsek veya T bağlantısına kadar asgari 10 boru çapı mesafe bırakılması da gerekir. Ancak entegre, hat içi çarkı olan yatay bölünebilir gövdeli yangın pompaları için bu asgari mesafe şartı aranmaz. Bu tasarımda çark ayrı bir emiş gövdesinde değil motorun altında konumlanır; bunun karşılığında bakım erişimi daha karmaşık hale gelir.[14]
NPSH marjı: önlemenin temel hesabı
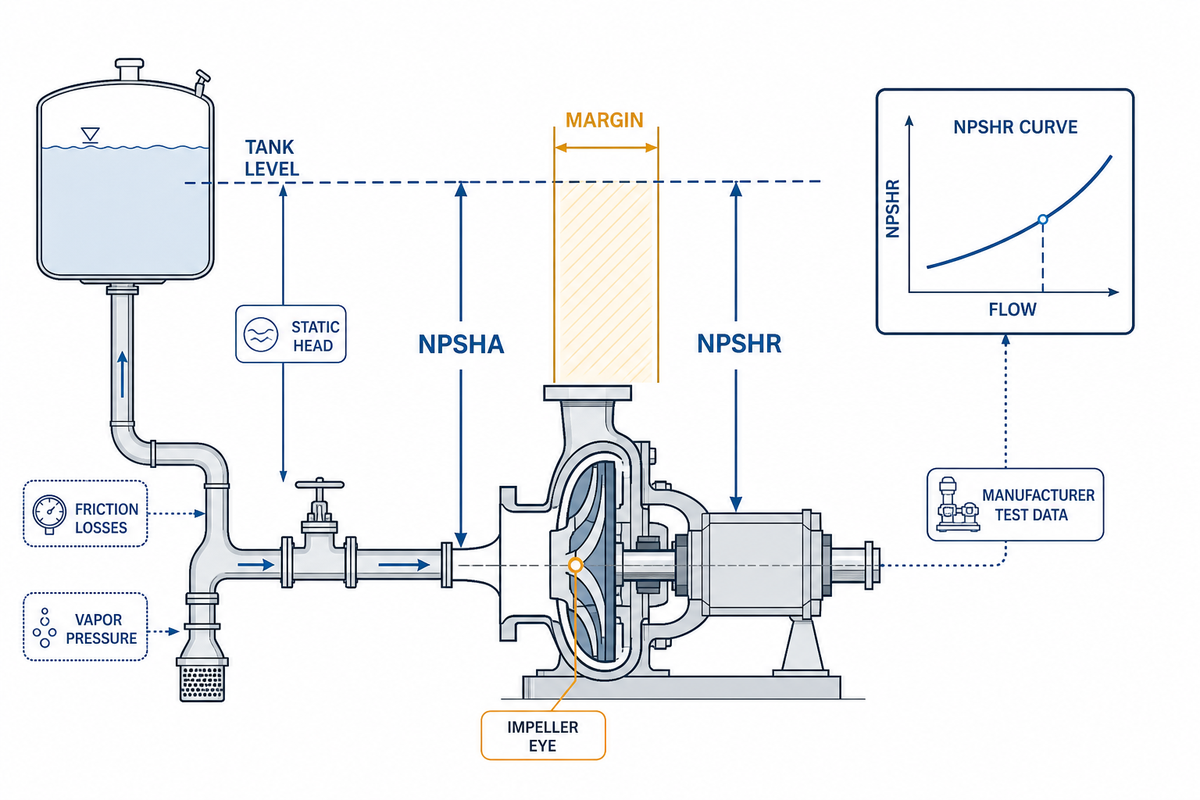
Kullanılabilir Net Pozitif Emiş Yüksekliği (NPSHA), sistemin bir özelliğidir — çark referans noktasındaki sıvının mutlak emiş yüksekliğinden sıvının mutlak buhar basıncının çıkarılmasıyla bulunur. Gerekli Net Pozitif Emiş Yüksekliği (NPSHR) ise üreticinin yayımladığı bir pompa özelliğidir — pompanın ihtiyaç duyduğu asgari emiş yüksekliğidir. NPSHA, NPSHR’yi aşmalıdır; aradaki fark marjı verir. Yalnızca tasarım noktasında değil, her çalışma noktasında NPSHA’nın NPSHR’den yüksek olduğu pozitif bir marjı koruyun.[17] Geçerli standart, ANSI/HI 9.6.1:2024 ile yakın zamanda güncellendi (2017 sürümünün yerini aldı). Tüm üreticilerin yayımlamadığı, laboratuvar ölçümlerinden elde edilen NPSH3 değerinin üzerinde standart 10-foot marj uygulamasından; petrol, kimyasal proses, enerji, su ve atık su, kâğıt hamuru ve kâğıt, bulamaç, petrol ve gaz, sulama, genel hizmet ve bina hizmetleri için pazara özel 10 değişken bölümden oluşan bir kılavuza geçildi.[17]
Bu konuda içerik üreten rakiplerin sürekli gözden kaçırdığı bir ayrıntı, belirli bir pompanın NPSHR değerinin sabit olmadığıdır. NASA’nın su üzerinde çalışan iki farklı pompayla yaptığı testlerde, sıvı sıcaklığı yükseldikçe NPSHR’nin keskin biçimde düştüğü görüldü: test pompalarından birinde ölçülen NPSHR, yaklaşık 70°F’de yaklaşık 12 ft iken yaklaşık 410°F’de yaklaşık 2 ft’ye düştü. Bu, söz konusu ünite ve akışkan için %83’ü aşan bir azalmadır.[18] Bu, termodinamik baskılama etkisi olarak bilinir. NASA’nın kendi verileri, etkinin büyüklüğünün akışkan özelliklerine, pompa tasarımına, devir hızına ve debi katsayısına göre değiştiğini belirtiyor — bu değer başka bir pompaya kopyalanamaz. Pratik çıkarım daha sınırlı ve yararlıdır: Çalışma sıcaklığını hesaba katmadan sabit bir NPSH marjı uygulamak, sıcak veya uçucu akışkan hizmetlerinde gereğinden fazla ihtiyatlı olabilir; marjın sıcaklıktan bağımsız olduğunu varsaymak ise daha yaygın bir hatadır. NPSH marjıyla birlikte kontrol edilmesi gereken diğer değişken emiş özgül hızıdır (Nss) — tipik değerler 7.000 ile 15,000 arasındadır ve pompa kullanıcıları geçmişte aşırı büyük çark gözlerinden kaynaklanan sorunların ardından izin verilen azami Nss sınırını düşürmüştür.[4]
Pompa kavitasyonu nasıl önlenir ve giderilir: adım adım
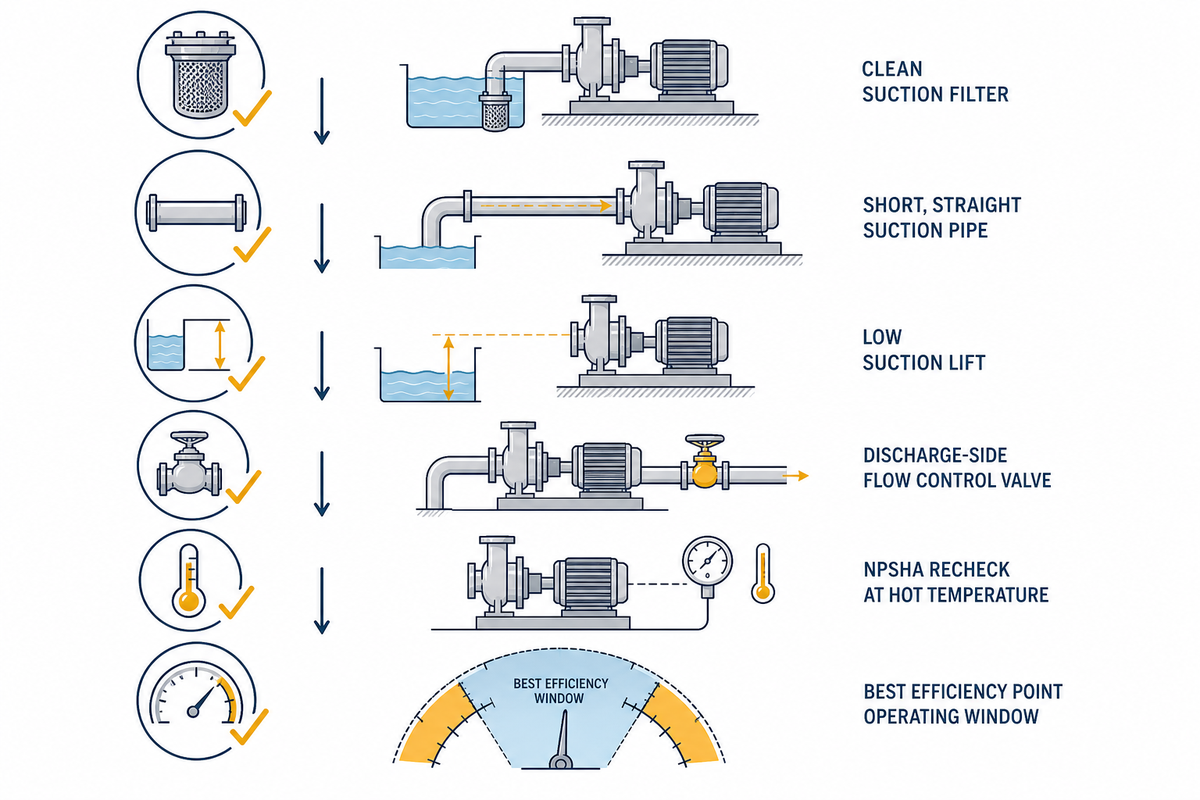
Birçok etken kavitasyona tek başına değil, çoğu zaman birlikte yol açtığından, her kurulumda işe yarayan tek bir önleme yöntemi yoktur. Pompa kavitasyonunu önlemenin en iyi yolu, pompanın kendisini kusurlu ilan etmeden önce sorunun kurulumdan kaynaklanmadığını doğrulamak için bu kontrol listesini sırayla uygulamaktır:
- Emiş tarafındaki filtreleri ve süzgeçleri kontrol edin; tıkalı olanları temizleyin veya değiştirin — tıkalı süzgeç, karşılaştığımız en yaygın emiş sorunu nedenidir
- Emiş borusunun çapını doğrulayın ve akış hızını dengede tutmak için herhangi bir dirsek veya bağlantı elemanından önce standart bir pratik kural olarak 10 boru çapı uzunluğunda düz boru bırakın[13]
- Pompayı akışkan kaynağının altına veya yakınına monte ederek emiş yüksekliğini en aza indirin
- Açık sistemlerde debiyi, emişi kısmak yerine basma tarafındaki bir vana veya VFD ile düzenleyin. Emiş girişinden önce eklenen her dirsek ve vana, akışkan çark gözüne doğru hızlanırken gereken basıncı artırır.
- NPSHA’yı tasarım ortam sıcaklığına göre değil, akışkanın azami çalışma sıcaklığına göre yeniden hesaplayın
- Normal koşullarda pompanın En Yüksek Verim Noktasının (BEP) yaklaşık %70 ile %120’si aralığında çalıştığını doğrulayın
Yapın
- Debiyi basma vanası veya VFD ile kontrol edin
- Yalnızca kararlı durumda değil, devreye alma ve yük değişiklikleri sırasında da emiş basıncını kaydedin
- Çift emişli çarktaki asimetrik hasarı rastgele bir kusur olarak değil, boru geometrisine ilişkin bir ipucu olarak değerlendirin
Yapmayın
- Her tıkırtı sesini basma vanası kısma testini yapmadan kavitasyona bağlamak
- Sıcak veya yüksek sıcaklıkta çalışan bir uygulamada sabit NPSH marjı kullanıp yeniden kontrol etmemek
- Düşük güçlü bir motoru veya basma tarafındaki sorunu örtbas etmek için emişi kısmen kısmak gibi geçici bir çözüme başvurmak
Henüz uygulamaya koymaya hazır olmasanız bile bilmenizde fayda olan iki önleyici yöntem: Bazı modern VFD’ler artık mil torkunu gerçek zamanlı izleyen, kavitasyon başladığında pompayı otomatik olarak yavaşlatan ve azaldıktan sonra yeniden hızlandıran kavitasyon önleyici kontroller içeriyor.[19] Buhar kavitasyonundan ziyade hava girişine yatkın uygulamalarda, çift volütlü çarklar ve özgül hızı yüksek (3.000 rpm’nin üzerinde) çarklar gibi bazı tasarımlar havayı geleneksel tasarımlardan daha iyi tolere edebilir.[20]
“Emiş borularını ve NPSH marjını, sistemin karşılaşacağı en yüksek akışkan sıcaklığı ve en düşük tank seviyesi koşullarına göre boyutlandırıyoruz — etiket değerlerine göre değil. Soğuk devreye alma testinde hiç kavitasyon yapmayan bir pompa, proses akışkanı ısınıp besleme tankının seviyesi düştüğünde her yaz öğleden sonra kavitasyon yapabilir. RFQ’larda gördüğümüz en yaygın tasarım hatası, ortalama koşullara göre boyutlandırma yapılmasıdır.”
BBP Engineering Team, Pompa uygulamaları
Boru düzenlemesi yeterli olmadığında: kavitasyona dayanıklı pompa seçimi
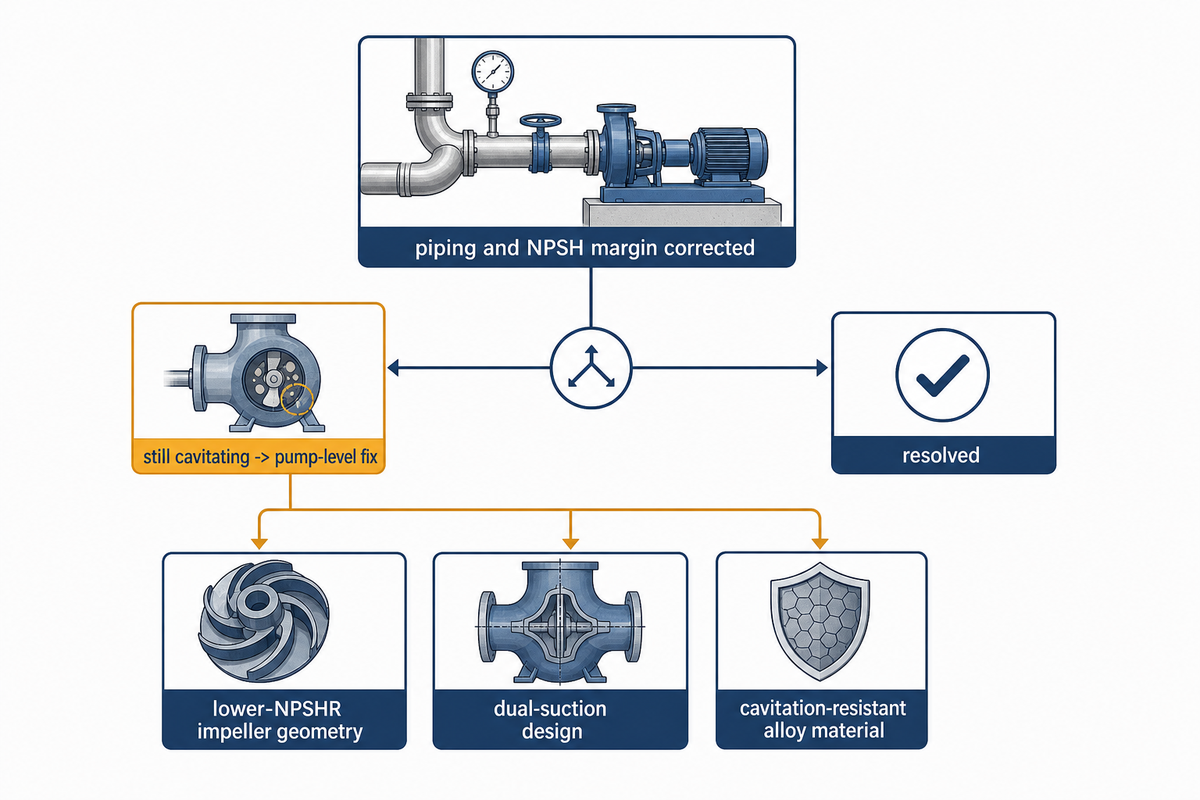
Boru Tesisatını Düzeltme mi, Pompayı Değiştirme mi? Doğru boru tesisatı, basma tarafı kontrolü ve yeterli NPSH payı sağlandıktan sonra pompa normal çalışma sırasında hâlâ kavitasyona uğruyorsa sorun artık pompanın içindedir. Çözüm için boru tesisatı değişikliklerinden pompa düzeyindeki seçeneklere yönelmek gerekir: daha düşük NPSHR değerine sahip çark geometrisi, çift emişli tasarım veya kavitasyona daha dayanıklı malzemeler.
Uygulamaya en başından doğru pompayı seçmek, sonradan yapılacak bu düzeltmelerin her birinden daha düşük maliyetlidir. Bu nedenle yukarıdaki kontrol listesi, ekipmanı suçlamadan önce tüm pompa sistemini değerlendirmenizi ister. Tanktan basma hattına kadar tüm pompa sisteminin tasarımı, kavitasyonun küçük bir rahatsızlıktan garanti talebine dönüşme hızını belirler.
ASTM G32 titreşimli kavitasyon erozyonu yöntemine göre test edilmiş bileşenlerin hasara direnmesi için doğru pompa malzemesini seçmek, tahmine değil belgelenmiş ve nicel bir değerlendirmeye dayanır. İyi boru tesisatı tasarımı ile malzeme seçimi birlikte ele alınmalıdır; çünkü en iyi alaşım bile, çark gözüne zaten türbülanslı ulaşan akışı telafi edemez. Texas A&M/Flowserve turbomakine sempozyumunda sunulan bir makale, çeşitli çark alaşımlarını ASTM G32 titreşimli kavitasyon erozyonu testleriyle değerlendiriyor. Krom-manganezli östenitik paslanmaz döküm alaşımlarından biri (X-Cavalloy ticari adıyla), laboratuvar testlerinde referans dökme karbon çeliğine kıyasla 9x kullanım ömrü gösterdi. 1994’ten bu yana edinilen saha deneyimi de kavitasyon nedeniyle erken arızalanan çarklara kıyasla gerçek pompa uygulamalarında temkinli biçimde belgelenmiş 3x veya daha fazla kullanım ömrü artışını destekliyor. [21] Daha ayrıntılı bir örnekte, 1986’da bir enerji santrali besi suyu pompasının çarkı yeniden tasarlanmış ve temel tasarıma kıyasla kavitasyon erozyonu hızını en az 10x azaltmak için CA15 paslanmaz çelik, CA6NM paslanmaz çelikle değiştirilmiştir. [21]
Geometri değişiklikleri de doğrudan ve somut fayda sağlar: düşük özgül hızlı bir pompada, patentli bir çark değişikliğiyle çıkış kanadı sayısı 8’den 24’e çıkarılmış ve test laboratuvarında yaklaşık 6.870 rpm hızda çalışırken gereken NPSHR değeri 5,4 m’den 1,1 m’ye düşürülmüştür[22]. Pompanın değiştirilmesinin haklı gösterilemediği durumlarda, çarka en yakın pompa gövdesine cıvatalarla bağlanan kurbanlık bir ek parça, yarı açık çarklardaki kavitasyon hasarının onarımında sahada kanıtlanmış bir yöntemdir. Patent koruması bulunan bu çözüm, pompa gövdesinin değiştirilmesini önleyebilir.[23]
Yeniden Tasarlamadan veya Değiştirmeden Önce Dikkate Alınması Gereken Temel Etkenler
- Gerçek çalışma sıcaklıklarında basma tarafı kontrolünün ve boru tesisatının doğru çalıştığını, ayrıca NPSH payını kontrol edin.
- Çift emişli çarktaki hasarın simetrik mi asimetrik mi olduğunu kontrol edin. Asimetrik hasar genellikle pompayı değiştirme ihtiyacından çok boru tesisatı sorununa işaret eder.
- Akışkanla temas eden malzemelerin iyileştirilme maliyetini pompanın tümüyle değiştirilmesiyle karşılaştırın; gerçek uygulamalarda malzemeler aşınma hızında 3 to 10x artış göstermiştir.
- Süregelen ve giderilemeyen kurulum kısıtları varsa tüm ürün serisinin yeniden tasarlanması gerektiğini varsaymak yerine daha düşük NPSHR değerine sahip bir çark talep edin.
Özet
Kavitasyonun nedenleri ve çözümleri farklı pompa tasarımlarında aynı değildir; NPSH payının yeterli olması erozyon olmayacağını garanti etmez ve pompanın basma tarafı, emiş tarafı kadar dikkatli incelenmelidir. Kontrol listesini sırayla uygulayın, teşhisi doğrulamak için basma vanasını kısma testini kullanın ve ancak kurulum ile çalışma koşullarının uygun olduğunu doğruladıktan sonra malzeme değişikliğine veya çarkın yeniden tasarlanmasına geçin.
SSS: Pompa kavitasyonuyla ilgili sık sorulan sorular
S: Pompanın kavitasyona uğraması nasıl önlenir?
Kavitasyonu önlemek için öncelikle pompa girişinde pozitif basıncı yeniden sağlayın: tıkalı filtreleri temizleyin, emiş boru tesisatını kısaltıp düzleştirin, emiş yüksekliğini azaltın ve debiyi yalnızca basma tarafından kısın; emiş tarafından asla kısmayın.
Kavitasyonu önlemenin temel yolu, pompa girişinde pozitif basıncı yeniden sağlamaktır. Bunun için emiş filtreleri ve süzgeçlerdeki tıkanıklıkları giderin; sürtünme kayıplarını azaltmak üzere emiş borularını kısaltıp dirsek sayısını en aza indirin; pompayı akışkana yaklaştırarak emiş yüksekliğini düşürün. Standart, açık bir sistemde debiyi ayarlamak için emiş tarafını hiçbir koşulda kısmayın. Bu, pompaya giden akışı daha da kısıtlayarak çözmeye çalıştığınız sorunu büyütür.
Bunun yerine debiyi basma vanasından kısın, VFD kullanın, sisteminizin muhtemel en yüksek çalışma sıcaklığında NPSHA değerini yeniden kontrol edin ve bu değerin, ekipman için yayımlanmış gerekli NPSH değerini doğrulanabilir bir farkla aştığından emin olun.
S: Kavitasyon pompaları tahrip eder mi?
Evet. Müdahale edilmezse, içe doğru çöken buhar kabarcıkları çarklarda çukurlaşmaya, pompa gövdelerinde erozyona ve salmastra ile yataklarda, öngörülen kullanım ömründen çok önce hızlanan aşınmaya neden olur; bazen tek bir sezonda pompanın kullanım ömrünü yıllarca kısaltabilir.
Evet, hâlâ ihmal ediliyorsa. İçe doğru çöken bir buhar kabarcığı, metali çukurlaştırabilecek yerel bir şok dalgası oluşturur. Saniyede binlerce kez tekrarlanan bu milyonlarca darbe, çark kanatlarını aşındırır, pompa gövdesinde çukurlar oluşturur ve salmastra ile yatakların aşınmasını hızlandırır. Yukarıda tanımlanan yaklaşık 3% NPSH3 test eşiğine yakın hafif durumlarda kavitasyon yalnızca zamanla verimi düşürür ve bileşenlerin ömrünü kısaltır. Ancak şiddetli ve uzun süreli koşullarda birkaç hafta içinde çarkı delebilir, hatta milin çatlamasına yol açabilir.
S: Kavitasyon nedir?
Kavitasyon, yerel basınç sıvının buhar basıncının altına düştükten sonra yeniden yükseldiğinde pompa içinde buhar kabarcıklarının oluşması ve şiddetle çökmesidir.
Kavitasyon, yerel akışkan basıncı sıvının buhar basıncının altına düşüp ileride yeniden yükseldiğinde pompa içinde buhar kabarcıklarının şiddetle oluşması ve ardından çökmesidir. Kabarcıklar, genellikle çark gözündeki düşük basınç bölgesinde veya bir pozitif deplasmanlı pompanın dişlileri arasındaki boşluklarda ya da vidanın diş kökünde oluşur. Ardından yüksek basınçlı bir bölgede patlayarak laboratuvarda 2 MPa değerini aştığı gösterilen basınç darbelerine yol açar. Bu darbeler, kavitasyon hasarlı bir pompanın tipik belirtileri olan “çakıl taşı” sesine ve metal erozyonuna neden olur.
S: Hava, pompa kavitasyonuna neden olur mu?
Akışa karışmış veya çözünmüş hava, gerçek buhar basıncı kavitasyonundan farklı, ilişkili bir soruna yol açar: gaz/hava emişinden kaynaklanan kavitasyon. Sesi benzerdir, ancak çarka ve pompa gövdesine çok daha az zarar verir.
Gerçek buhar basıncı kavitasyonuna kıyasla çok daha az hasar veren, ancak aynı sese yol açan, yakından ilişkili fakat mekanizması farklı bir sorun vardır: hava emişi.
S: Kavitasyon pompaya zarar verir mi?
Evet. Çarklarda çukurlaşmaya, pompa gövdesi duvarlarının incelmesine ve salmastra ile yatakların öngörülen kullanım ömründen çok önce arızalanmasına neden olur; planlı bir bakım aralığını plansız bir acil duruşa dönüştürebilir.
Kesinlikle. Kavitasyon, bir pompanın karşılaşabileceği en fazla mekanik hasara yol açan koşullardan biridir. Çarklar hasar görür, pompa gövdesi duvarları aşınır, yatak ve salmastralar beklenen kullanım ömürlerinden çok önce yıpranır; planlı bir üretim duruşu kısa sürede ani bir acil duruşa dönüşebilir.
S: Pompanın kavitasyona uğradığı nasıl anlaşılır?
Çakıl taşına benzer tıkırtıyı dinleyin; debinin veya basıncın anma eğrisinin altına düşüp düşmediğine bakın ve aynı çalışma noktasında yatak titreşimi ile sıcaklığının yükselip yükselmediğini kontrol edin.
Pompanın sesini dinleyin. Eğriye bakın. Yataklarda ısı veya titreşim olup olmadığını inceleyin. Yukarıda açıklanan yaklaşık 70% to 120% Best Efficiency Point aralığının dışında çalışmayı, H2-3’te belirtilen basma vanasını kısma testini uygulamak için bir işaret kabul edin.
Bu Rehberi Neden Yazdık?
BBP olarak, bulamaç, santrifüj, bölünebilir gövdeli, yangın, çok kademeli, atık su ve kimyasal proses pompalarını içeren on ürün serisinde geniş bir pompa ürün yelpazesi sunuyoruz. Alıcıların uygulamaları farklı olduğundan kavitasyonun etkileri de her görüşmede değişiyor. Bu rehber, bu çeşitliliği kapsıyor. Katı madde oranı yüksek bulamaç uygulamalarında NPSH payı hesabına ihtiyacınız varsa, bunun ayrıntılı incelemesi burada yer alan daha kısa anlatımda değil, ayrı bir rehberde bulunuyor.
Kaynaklar ve Referanslar
- Düşük ortam basıncı koşullarında kavitasyon kabarcıklarının çökme davranışına ilişkin deneysel çalışma, Ultrasonics Sonochemistry (2025) — PMC/NIH
- ANSI/HI 9.6.1 standardındaki 2024 güncellemelerini anlama — Hydraulic Institute
- Pompa kavitasyonu, çeşitli NPSHR kriterleri, NPSHA payları ve çarkın beklenen kullanım ömrü — Texas A&M Turbomachinery Symposium (Schiavello & Visser)
- NPSH hakkında bilmeniz gerekenler — Pumps & Systems
- Emiş vanasını kısma, saha vakası değerlendirmesi — Eng-Tips
- Emiş vanasını kısmak ile vakum arasındaki fark — Pumps & Systems (Lev Nelik)
- Paralel pompa çalışmasında kavitasyonu önlemek için resirkülasyon boru tesisatı — Eng-Tips
- Santrifüj pompalarda kavitasyon araştırmalarına ilişkin bibliyometrik inceleme, 2007-2025 — Water (MDPI)
- Yüksek hidrostatik basınç altında kavitasyon erozyonu mekanizması — PMC/NIH
- Çift emişli çarklara ilişkin saha vakası verileri — Texas A&M Turbomachinery Symposium
- Pompa kavitasyonu nasıl tespit edilir? — Pumps & Systems
- Pompa güvenilirliği ve bakım maliyetleri incelemesi, Sensors (2025) — PMC/NIH
- Yangın pompası emiş boru tesisatı ve testleri — SFPE FPE eXtra (Jodi Balido, PE)
- NFPA 20 yangın pompası tasarımı — Consulting-Specifying Engineer
- Kendinden emişli pompalar hakkında bilmeniz gerekenler — North Ridge Pumps
- Yangın pompalarında haftalık veya aylık debisiz (kapalı basma vanasıyla) testler — NFPA
- NPSH payına ilişkin ANSI/HI 9.6.1 rotodinamik pompa kılavuzu — Hydraulic Institute
- Pompa kavitasyon performansının tahmini — NASA Lewis Research Center
- Su endüstrisinde pompa kavitasyonu riskini azaltma — Pumps & Systems
- Hava sürüklenmesi nasıl azaltılır veya ortadan kaldırılır? — Pumps & Systems (Jim Elsey)
- ASTM G32 çark alaşımlarının kavitasyon erozyonu sıralaması — Texas A&M Turbomachinery Symposium
- CN2558799Y, kavitasyonu önleyici çark tasarımı patenti — Google Patents
- CN205064391U, yarı açık çarklarda kavitasyon için kurbanlık ek parça uyarlaması — Google Patents
İlgili Makaleler
- Bulamaç pompalarında kavitasyon: NPSH hesabı ve katı maddelerin başlama noktasına etkisi — Katı madde içeren uygulamalar için NPSH payının adım adım hesabı
- Pompa endüstrisi standartları: API, ANSI, ISO, HI ve NFPA — Bu rehberde atıfta bulunulan standartların ayrıntılı açıklaması
- Bulamaç pompası seçimi: çalışma noktası için 7 adımlı yöntem — Yeniden tasarımın gerçek çözüm olduğu durumlarda seçim yöntemi
- Bulamaç pompasının toplam sahip olma maliyeti — Duruş ve onarım maliyetlerinin hesaplanması
- Endüstriyel pompalar için RFQ nasıl hazırlanır? — Tedarik aşamasında NPSH payını ve malzemeleri doğru belirtme
- Bulamaç pompası bakım kılavuzu — Kavitasyonu erken tespit etmeye yardımcı rutin kontroller