Entre em contacto com a BBP

Atualizado em julho de 2026
Especificações rápidas
| Mecanismo desencadeador | A pressão local desce abaixo da pressão de vapor do líquido, formando bolhas de vapor que colapsam sob maior pressão a jusante |
| Duas categorias de causas | Cavitação na aspiração (baixa pressão de entrada) e cavitação na descarga (saída restringida) |
| Assinatura sonora | Um ruído de chocalhar semelhante a gravilha ou berlindes, proveniente do interior do corpo da bomba |
| Norma de margem NPSH | ANSI/HI 9.6.1:2024, 10 margens recomendadas específicas por segmento de mercado |
| Aplica-se a | Bombas centrífugas, multicelulares, de carcaça bipartida, de auto-escorvamento, de deslocamento positivo e submersíveis — o mecanismo e a prioridade de correção diferem consoante o tipo (consulte a tabela comparativa abaixo) |
O que é a cavitação em bombas?
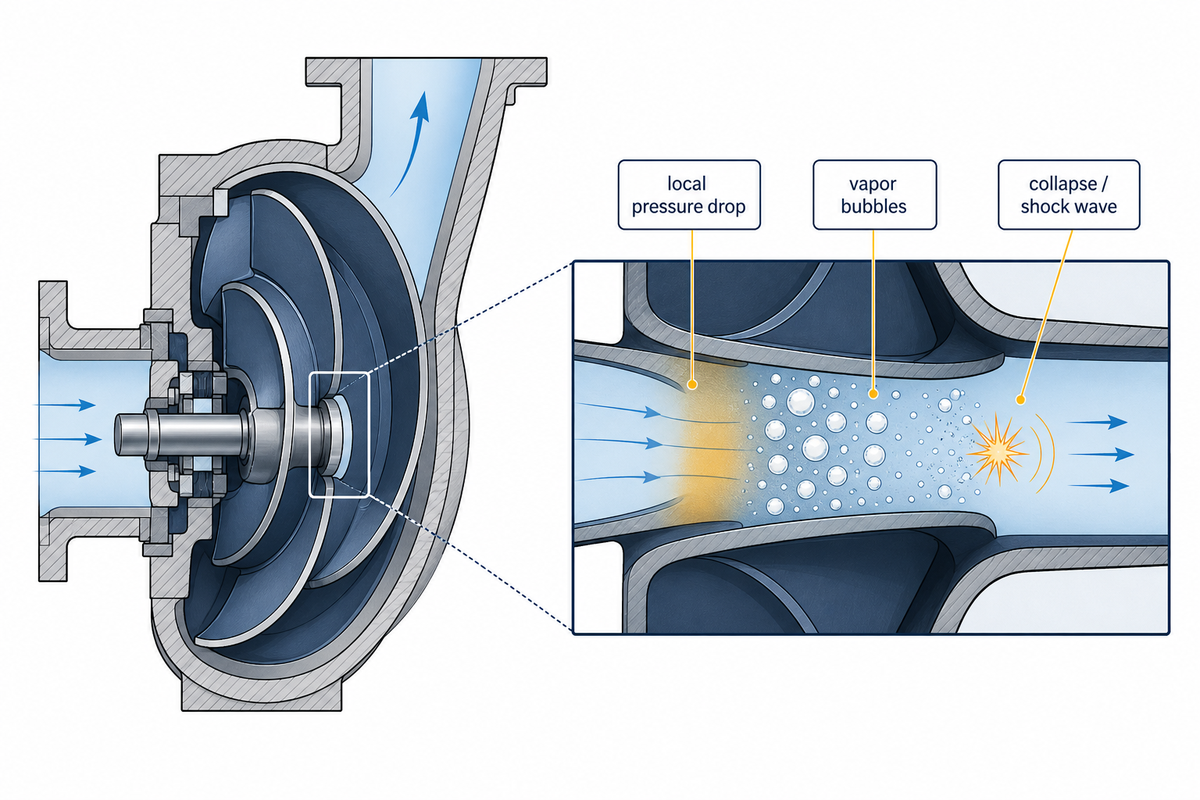
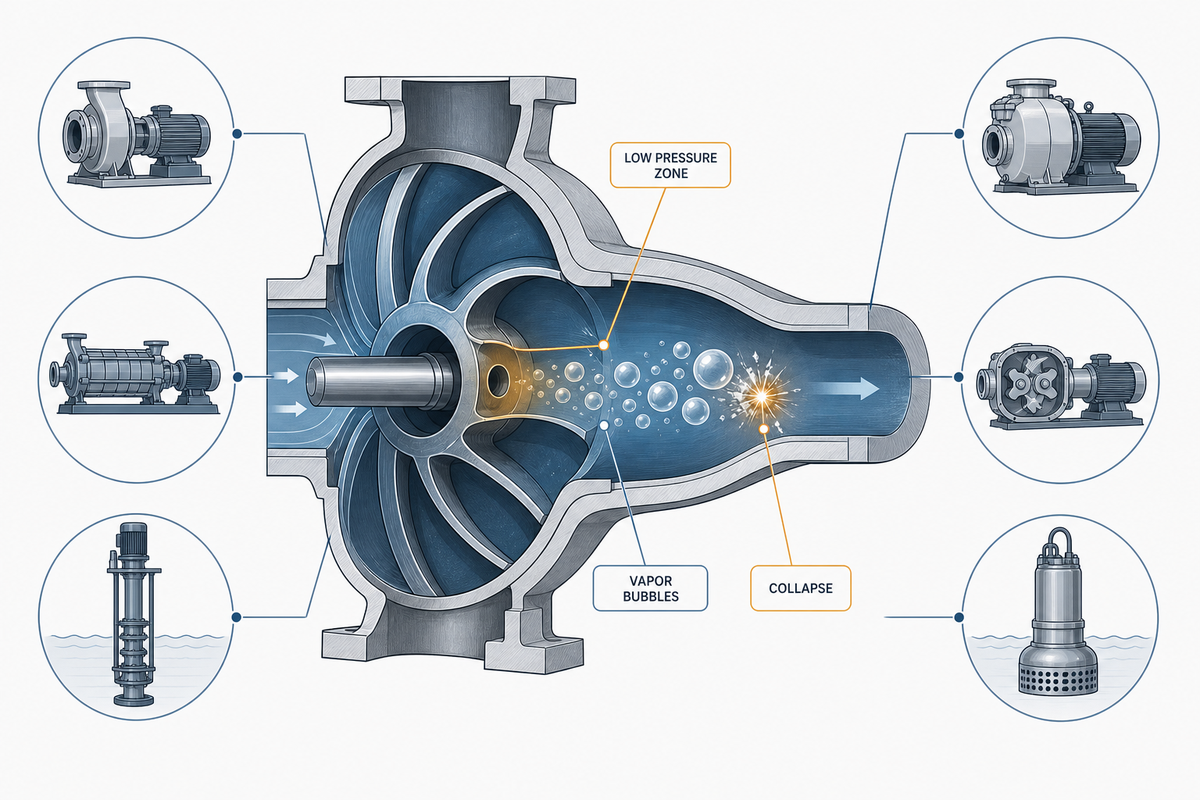
A cavitação em bombas é a formação e o colapso de bolhas de vapor no interior de uma bomba, uma mudança rápida de fase que começa quando a pressão local desce abaixo da pressão de vapor do líquido e volta depois a aumentar em torno do impulsor. Este ciclo repete-se milhares de vezes por segundo, sendo cada implosão projetada contra o impulsor e o corpo da bomba por uma onda de choque localizada.
Em termos básicos de dinâmica dos fluidos, uma experiência mediu a onda de choque de uma única bolha em colapso em aproximadamente 2,46 MPa (cerca de 357 psi) próximo da pressão atmosférica, com o jato de líquido implosivo a atingir uma superfície a cerca de 103 m/s — uma velocidade elevada segundo qualquer norma aplicável a bombas — à medida que a água passa pela zona de colapso das bolhas a caudal elevado. [1] As bombas em cavitação geram dezenas de milhares destas microimplosões por segundo, cada uma ocorrendo no interior da bomba em vez de se dissipar inofensivamente no exterior.
A cavitação na aspiração e a cavitação na descarga são os dois tipos principais; a cavitação na descarga ocorre menos frequentemente do que a sua equivalente no lado da aspiração, mas provoca tantos danos no corpo da bomba e no impulsor como esta. A cavitação na aspiração ocorre quando a pressão na entrada da bomba é insuficiente — não existe Altura Positiva de Aspiração Disponível (NPSHA) suficiente para satisfazer o nível exigido pela bomba (NPSHR). A cavitação na descarga acontece quando não há espaço suficiente para o fluido que entrou na bomba sair — a elevada pressão de descarga e um aumento súbito de pressão contra uma restrição ou saída bloqueada criam conjuntamente um redemoinho de recirculação junto à saída do impulsor, e a consequente descida de pressão nesse ponto reproduz o efeito que um problema de NPSH baixo na aspiração tem à entrada. (A cavitação por gás arrastado/dissolvido, frequentemente designada cavitação gasosa, provoca efeitos semelhantes, mas não implosões destrutivas — esta é a diferença relevante para o diagnóstico, abordada em H2-3.)
📐 Nota de engenharia — um limiar, cinco estados
Os fabricantes certificam o NPSHR no ponto em que a cavitação provoca uma redução mensurável de 3% na altura manométrica da bomba (NPSH3) — uma norma de ensaio, não uma garantia de ausência de danos. [3] A cavitação acústica e visual é percetível a níveis de pressão muito mais baixos, e o metal pode começar a sofrer erosão entre esses níveis. Cumprir a margem NPSH significa manter a bomba dentro de uma faixa de risco aceitável, não eliminar a cavitação.
O que causa a cavitação em bombas: lado da aspiração versus lado da descarga
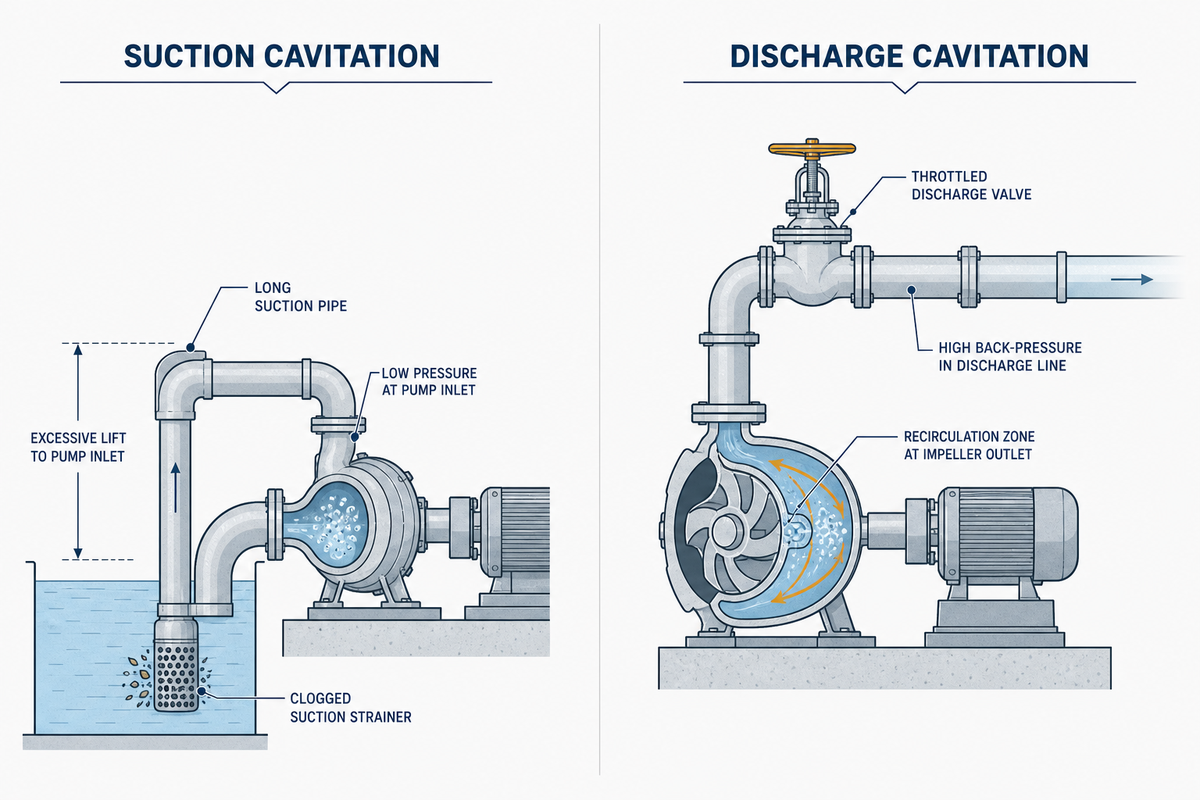
Nada menos do que 80% das falhas de bombas têm origem nas condições internas de funcionamento da bomba no lado da aspiração, afirma Terry Henshaw, engenheiro da Ingersoll Rand e Union Pump durante 30 anos e detentor de seis patentes, na Pumps & Systems. [4] Saber qual o lado a investigar primeiro pode poupar horas — as causas comuns abaixo estão organizadas numa lista de verificação por lado da bomba.
| Cavitação na aspiração | Cavitação na descarga |
|---|---|
| Filtro ou crivo de aspiração obstruído | Válvula de descarga estrangulada ou parcialmente fechada |
| Tubagem de aspiração subdimensionada ou longa | Elevada contrapressão do sistema a jusante |
| Altura de aspiração excessiva (bomba instalada demasiado alta) | Recirculação interna por funcionamento à esquerda do BEP |
| Baixo nível no depósito/reservatório de alimentação | Linha de descarga dobrada ou bloqueada |
O ponto cego do lado da descarga: todos os guias SERP que analisámos abordavam detalhadamente o lado da aspiração e, quando muito, dedicavam à cavitação na descarga uma frase superficial. Esse equilíbrio está invertido numa parte significativa das falhas reais. Um caso bem documentado de um problema cuja causa está no lado da descarga: três bombas de fuelóleo funcionaram durante anos com válvulas de aspiração parcialmente fechadas para compensar motores subdimensionados — uma solução intencional que deveria ter resolvido problemas de aspiração. Infelizmente, isto resultou em falha do empanque mecânico a cada quatro a seis meses (a descrição referia falha catastrófica após desmontagem), embora a vibração e a temperatura se mantivessem dentro dos intervalos esperados e não houvesse picagem clássica no impulsor. [5] A solução improvisada estava a mascarar um problema de projeto e do lado da descarga, não a resolvê-lo.
Convém esclarecer uma coisa: o conselho de «nunca estrangular uma válvula de aspiração» é muito difundido, mas não é universalmente verdadeiro. Na Pumps & Systems foi publicada uma experiência controlada que comparou o estrangulamento de uma válvula de aspiração com a criação de vácuo num depósito de alimentação de um circuito de recirculação. Estrangular a válvula de aspiração afastou efetivamente o ponto de funcionamento da bomba da cavitação (aumentou efetivamente a altura manométrica, reduzindo assim o caudal e, por conseguinte, o NPSHR necessário), ao passo que criar vácuo no depósito de alimentação provocou cavitação visível.[6] O conselho predominante — controlar o caudal pelo lado da descarga ou por um VFD, e não por uma válvula de aspiração estrangulada — continua a aplicar-se à grande maioria dos sistemas abertos, mas depende da posição na curva do sistema, não é uma regra absoluta.
Como saber se uma bomba está em cavitação: sintomas e sinais de diagnóstico
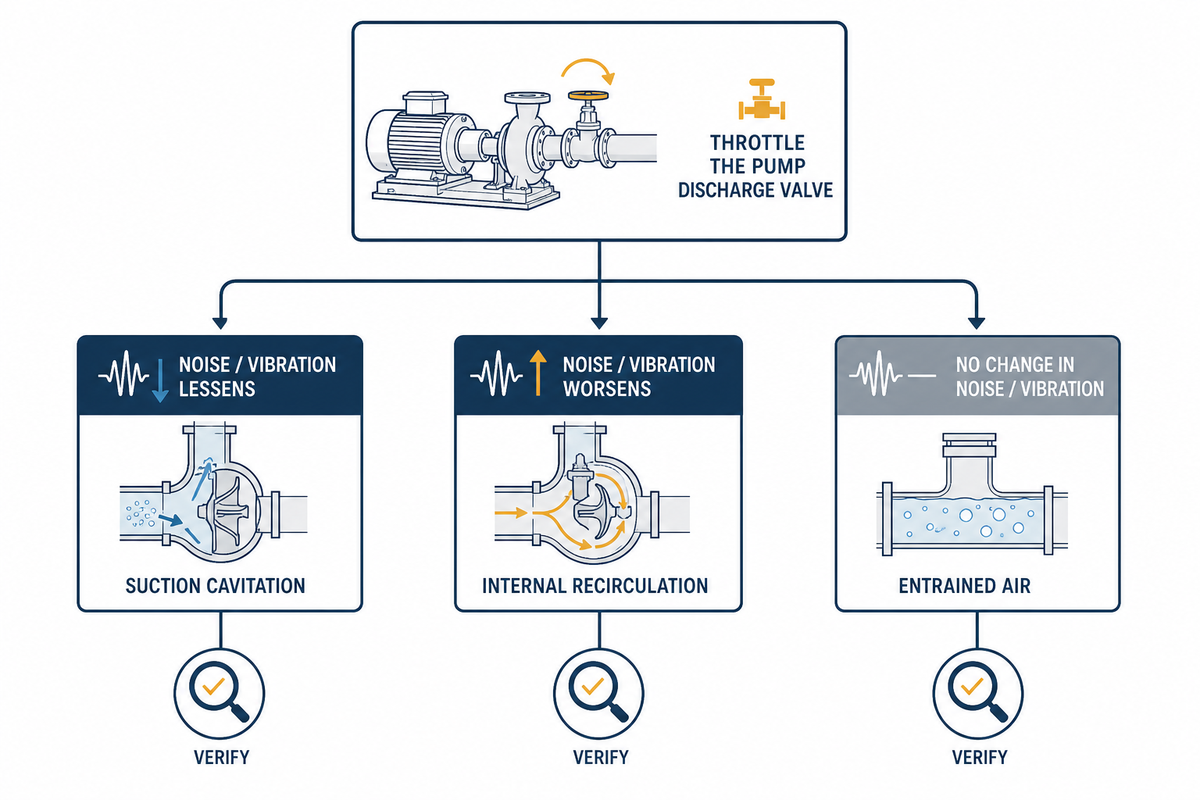
A sequência de diagnóstico «pedras numa lata»: o ruído de chocalhar de uma prancha de lavagem cheia de gravilha é talvez o sinal mais emblemático da cavitação, mas não lhe é exclusivo e nem sempre está presente (o gás dissolvido no fluido pode amortecer o choque do colapso.[7]) Por isso, tenha o ruído em conta, mas não como diagnóstico único; use-o antes como um dado numa curta sequência de ensaios.
| O que acontece ao estrangular a descarga | Causa provável | Motivo |
|---|---|---|
| O ruído/a vibração diminui ou desaparece | Cavitação na aspiração | O estrangulamento faz a bomba regressar à sua curva, reduzindo o NPSHA de que necessita |
| O ruído/a vibração agrava-se | Recirculação interna | A bomba já está a funcionar demasiado à esquerda do Ponto de Melhor Rendimento |
| Sem alteração, independentemente do caudal | Ar arrastado/dissolvido | O ar já presente no fluxo de fluido é independente do caudal |
Além de um simples ensaio de estrangulamento da descarga, procure também os seguintes sinais: a altura manométrica da bomba diminui ou o caudal fica abaixo da curva nominal; vibração anómala, frequentemente concentrada no alojamento do rolamento; e, cada vez mais, deteção precoce por monitores de vibração que analisam o espetro. A investigação está a avançar nesta direção: um estudo bibliométrico de 2026 sobre 645 artigos demonstra o interesse do setor na fusão de múltiplos sinais (vibração, ruído, pulsação de pressão) e na utilização de algoritmos de aprendizagem automática para classificar eventos. Um estudo concluiu que um modelo de aprendizagem profunda podia alcançar mais de 98% de precisão de classificação em condições de ensaio.[8] (No entanto, esse estudo é claro quanto a uma limitação: a maioria dos sistemas atuais consegue detetar de forma fiável que a cavitação está a ocorrer, mas tem dificuldade em identificar cavitação de baixa intensidade numa fase inicial, antes de ocorrerem danos significativos.[8])
O que a cavitação provoca numa bomba: mecânica dos danos e análise forense de falhas
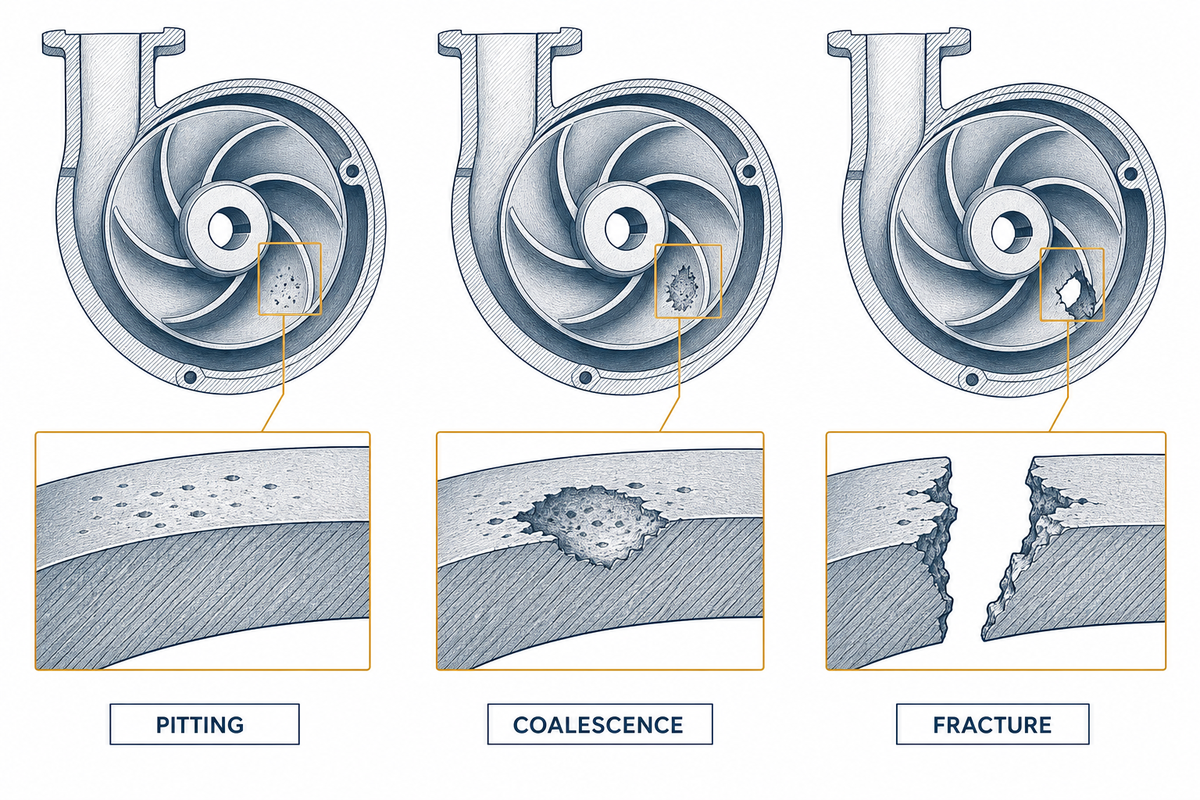
O colapso de bolhas perto de uma superfície metálica faz mais do que produzir ruído. Cada implosão forma-se no interior da bomba, em vez de inofensivamente no exterior, gerando calor localizado acima do ponto de fusão do metal circundante e danificando componentes da bomba muito para além do impulsor. Esse padrão de falha é diagnóstico — indica a um técnico a gravidade e a duração de funcionamento em cavitação.
Um estudo de 2024 documentou fusão diretamente na superfície de provetes de cobre (ponto de fusão 1 083°C) e aço inoxidável (ponto de fusão 1 440°C) sujeitos a cavitação contínua; a falha evoluiu da deformação plástica ao longo das arestas da cavidade, passando pela fluência, até à fratura, à medida que cavidades vizinhas se uniam numa única cavidade visível.[9] Os metais dúcteis tendem a falhar desta forma, enquanto os metais frágeis, como o tungsténio, falham ao longo dos limites dos grãos — até o padrão de fratura fornece informação sobre o material e sobre a intensidade da cavitação.[9]
Até que ponto a evidência forense pode ser específica: um caso documentado de danos numa bomba de alimentação de caldeira da classe de 330-MW, com oito estágios, ilustra quão detalhada pode ser a análise pós-morte. Apenas um olho (o do lado do acoplamento) do impulsor de primeiro estágio com dupla aspiração estava danificado — o olho exterior permaneceu intacto. A análise revelou que a causa não era um defeito do material, mas uma combinação de recirculação na aspiração e uma divisão da distribuição do caudal entre os dois olhos do impulsor, exigindo uma reformulação do equilíbrio de caudal, não uma solução metalúrgica.[10] E os danos assimétricos nos dois olhos de um impulsor de dupla aspiração apontam efetivamente para a geometria da tubagem de aspiração a montante, não para o corpo da bomba.
Esta questão de custos está longe de ser académica. Segundo a imprensa especializada, os custos de tempo de paragem de grandes bombas industriais ultrapassam $200 000 por dia só em despesas de funcionamento, antes de contabilizar peças sobresselentes,[11] e uma cavitação severa e contínua pode inutilizar bombas em minutos, e não em anos.[11] Os danos por implosão de bolhas de cavitação são particularmente severos em bombas de elevada energia, geralmente definidas como as que excedem cerca de 850 ft de altura manométrica ou 600 HP por estágio. Especificamente na indústria mineira, o tempo de paragem não planeado relacionado com bombas pode custar em média cerca de $180 000 por ocorrência, e não é invulgar que as operações mineiras orçamentem 35-50% das suas despesas anuais para manutenção porque as bombas funcionam até avariarem, em vez de receberem manutenção preventiva.[12]
Cavitação nos vários tipos de bombas: o que muda consoante a arquitetura
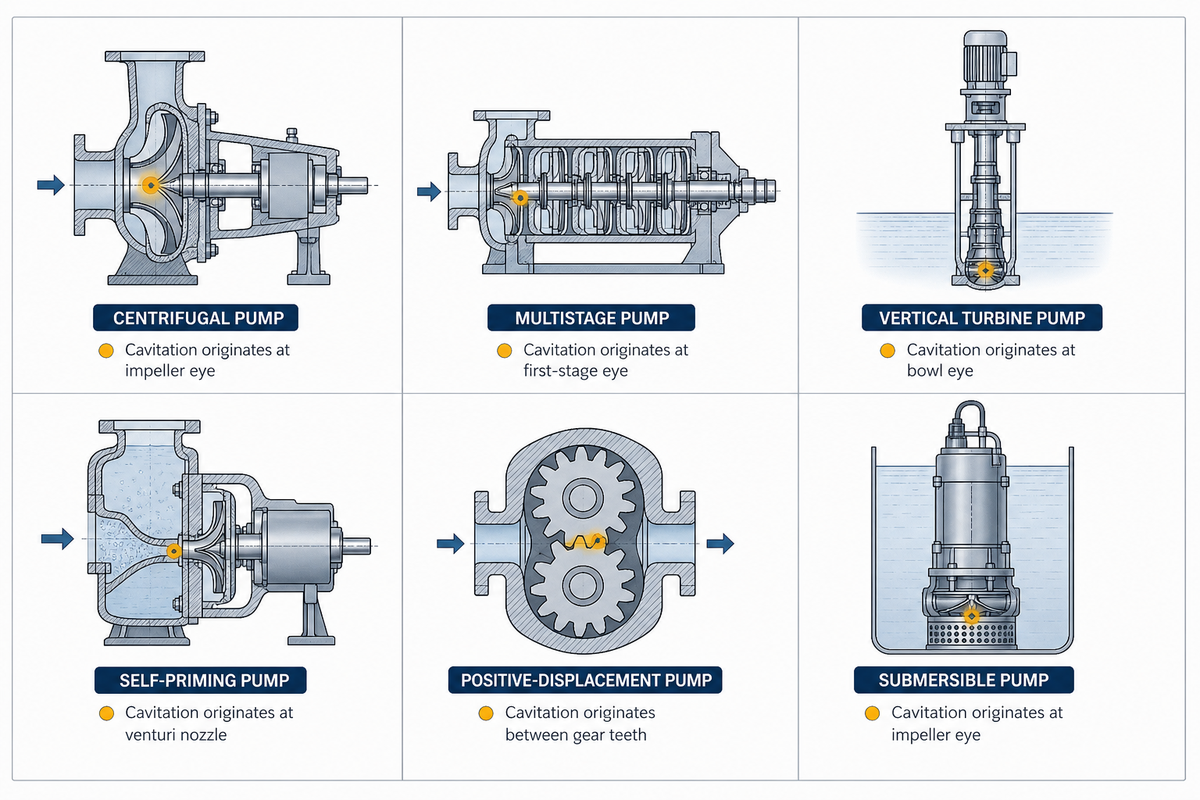
Eis a verdade sobre os três principais guias de cavitação que encontrámos durante a investigação para este artigo: os três resultados com melhor classificação tratam todos a cavitação como um fenómeno genérico, independente do tipo de bomba. Um guia afirma categoricamente, no primeiro parágrafo, que os princípios de cavitação que aborda são universalmente aplicáveis a “todos os tipos de bombas” e “são muito semelhantes”, e só mais tarde se concentra exclusivamente nas bombas centrífugas — sem nunca voltar a qualquer outro tipo de bomba no texto. Os outros dois seguem uma trajetória semelhante, embora não declarada. Os conselhos genéricos encontrados na grande maioria dos guias serão, na melhor das hipóteses, incompletos se a sua bomba não for uma bomba centrífuga normal.
O perfil de comportamento da cavitação em 9 tipos
Com base em literatura de engenharia de fabricantes, normas de ensaio de bombas de incêndio NFPA e casos de campo documentados em fóruns, a tabela seguinte está longe de ser um guia genérico.
| Tipo de bomba | Onde tem origem | Fator desencadeador principal | Prioridade de correção | Limitações |
|---|---|---|---|---|
| Centrífuga (aspiração axial) | Olho do impulsor | Perda de margem NPSH, funcionamento fora do BEP | Verificação da tubagem de aspiração + margem NPSH | Não aplicável aos modelos não rotodinâmicos abaixo |
| Multicelular | Olho do impulsor do primeiro estágio | Igual à centrífuga, amplificado pelos estágios | O NPSHR do primeiro estágio é a restrição determinante | Os estágios posteriores raramente sofrem cavitação de forma independente |
| Bomba de carcaça bipartida / bomba de incêndio (linha de bombas de carcaça bipartida BBP) | Olho do impulsor + turbulência na flange de aspiração | Condições de ensaio em recirculação/sobrecarga, curva a menos de 10 diâmetros de tubagem da flange de aspiração[13] | Troço de aspiração conforme NFPA 20/25 + sequenciamento da bomba jockey | A carcaça bipartida horizontal é mais sensível à turbulência do que a vertical em linha[14] |
| Turbina vertical / furo profundo | Olho do impulsor de taça do primeiro estágio | Rebaixamento abaixo do nível dinâmico de água nominal | Instalar o conjunto de taças abaixo do rebaixamento máximo, com uma margem de segurança documentada, verificada com os dados do ensaio de rebaixamento do furo específico | Mais difícil de inspecionar — é necessário retirar a bomba para observar danos no impulsor |
| Auto-escorvamento / jato | Bocal ejetor/venturi + olho do impulsor | Limite de admissão de ar excedido durante o ciclo de escorvamento | Confirme a altura de escorvamento e a faixa de admissão de ar face ao valor publicado pelo fabricante específico[15] | Altura de aspiração prática limitada a cerca de 6-8 m ao nível do mar |
| Deslocamento positivo (engrenagens/lóbulos/parafusos) | Entre dentes de engrenagens / raízes dos parafusos / zonas de deslizamento do rotor | Elevada viscosidade, elevada velocidade de rotação que reduz o tempo de enchimento da câmara, folgas por desgaste | Verifique o deslizamento volumétrico, não uma leitura da curva de altura manométrica | Sem faixa de funcionamento ao estilo BEP; diagnóstico totalmente diferente |
| Alternativa (pistão/êmbolo) | Válvula de entrada durante a fase de aceleração do curso | Altura manométrica de aceleração devido à velocidade não constante do pistão, independente do NPSH em regime permanente | Dimensione a tubagem de aspiração para a altura manométrica de aceleração, não apenas para o NPSH estático | Só o cálculo habitual da margem NPSH é insuficiente |
| Submersível / poço seco | Olho do impulsor, dependente de aspiração inundada | Descida do nível no poço de bombagem, funcionamento a seco, submersão mínima não cumprida | Controlo de nível + verificação da submersão mínima | Sem contribuição da pressão atmosférica para o cálculo de NPSHA |
| Vórtice / impulsor recuado (manuseamento de sólidos) | Olho de impulsor recuado, fora da linha do percurso do caudal | Elevada fração de ar arrastado combinada com carga de sólidos | Verifique a classificação de tolerância ao ar (habitualmente 20-24% em volume)[20] antes de presumir que o NPSH é a causa | Troca rendimento hidráulico por tolerância a sólidos/ar |
A linha das bombas de incêndio merece uma segunda análise devido à especificidade excecional da norma aplicável. A NFPA 25 exige ensaios semanais em recirculação (sem caudal) para bombas de incêndio diesel (funcionamento mínimo de 30 min) e mensais para a maioria das bombas de incêndio elétricas (funcionamento mínimo de 10 min), devendo investigar-se sempre que o diferencial de pressão descarga/aspiração exceda 95% da pressão nominal da bomba.[16] O Anexo A.14.2.6 exige especificamente que a sequência de acionamento das bombas jockey e principal de incêndio seja passo a passo (a jockey entra em funcionamento com uma descida de 10 psi, a principal entra em funcionamento com uma descida de 5 psi após a jockey),[13] tanto para evitar ciclos curtos indesejados como picos de pressão resultantes de intervalos de ativação excessivamente amplos. Aplica-se igualmente a distância mínima de separação de 10 diâmetros de tubagem entre a flange de aspiração e qualquer curva ou tê a jusante numa bomba de incêndio horizontal de carcaça bipartida, embora estas bombas não necessitem dessa distância mínima de separação se dispuserem de um impulsor integrado em linha, que coloca o impulsor sob o motor em vez de num corpo de aspiração separado, à custa de maior complexidade de acesso para manutenção.[14]
Margem NPSH: os cálculos fundamentais para a prevenção
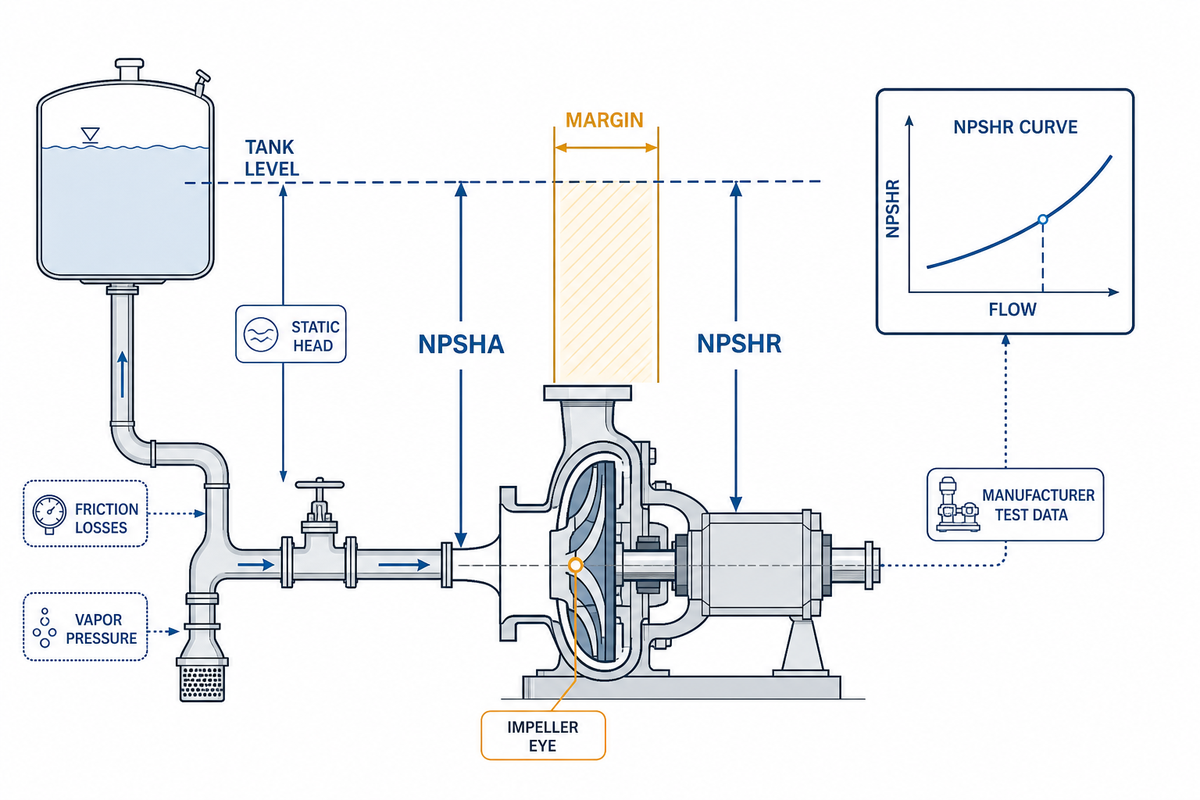
A Altura Positiva de Aspiração Disponível (NPSHA) é uma característica do sistema — a altura absoluta de aspiração do líquido na referência do impulsor, menos a pressão absoluta de vapor do líquido. A Altura Positiva de Aspiração Requerida (NPSHR) é uma característica da bomba publicada pelo fabricante — a altura de aspiração mínima necessária à bomba. A NPSHA tem de exceder a NPSHR, e a diferença é a margem — mantenha uma margem positiva de NPSHA sobre NPSHR em todos os pontos de funcionamento, não apenas no ponto de projeto.[17] A norma aplicável foi recentemente atualizada em ANSI/HI 9.6.1:2024 (substituindo a versão de 2017), passando de uma margem normal de 10-foot acima do valor NPSH3 obtido em laboratório (que não é publicado por todos os fabricantes) para uma orientação variável de 10 segmentos específicos por mercado para petróleo, processo químico, energia, água e águas residuais, pasta e papel, lamas, petróleo e gás, rega, serviço geral e serviços de edifícios.[17]
Um pormenor que os concorrentes que abordam este tema deixam sistematicamente escapar é que o NPSHR não é um número fixo para uma determinada bomba. Ensaios da NASA em duas bombas diferentes a funcionar com água revelaram que o NPSHR diminuía acentuadamente à medida que a temperatura do líquido aumentava: numa bomba de ensaio, o NPSHR medido desceu de cerca de 12 ft a aproximadamente 70°F para cerca de 2 ft a aproximadamente 410°F, uma redução superior a 83% nessa unidade e fluido específicos.[18] Isto é conhecido como efeito de supressão termodinâmica, e os próprios dados da NASA indicam que a sua magnitude varia conforme as propriedades do fluido, o projeto da bomba, a velocidade de rotação e o coeficiente de caudal — não é um valor que se possa copiar para outra bomba. A conclusão prática é mais limitada e mais útil: uma margem NPSH fixa aplicada sem considerar a temperatura de funcionamento pode ser desnecessariamente conservadora em serviços quentes ou voláteis, e fingir que a margem é independente da temperatura é o erro mais comum. A velocidade específica de aspiração (Nss) é a outra variável que vale a pena verificar juntamente com a margem NPSH — os valores típicos situam-se entre 7 000 e 15,000, e os utilizadores de bombas têm historicamente definido limites máximos de Nss mais baixos após problemas associados a olhos de impulsor sobredimensionados.[4]
Como prevenir e corrigir a cavitação em bombas, passo a passo
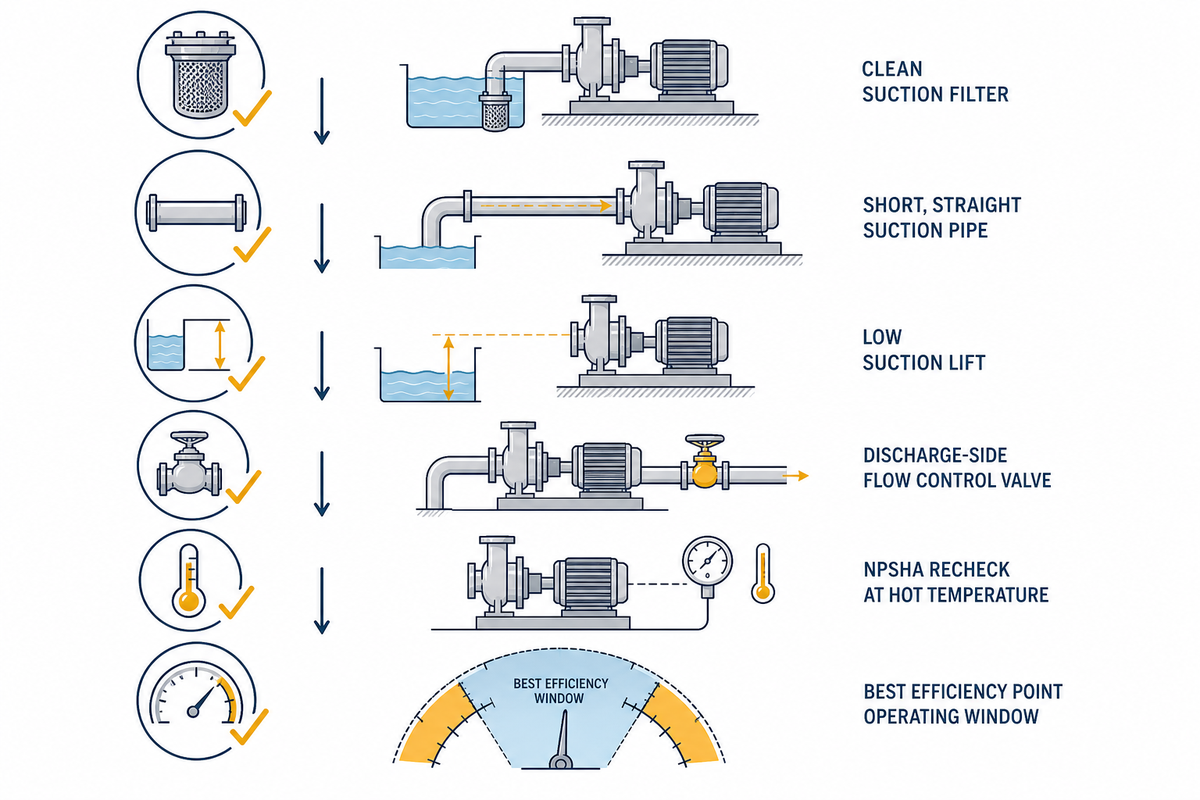
Não existe uma única forma de prevenir a cavitação que funcione em todas as instalações, pois vários fatores combinam-se frequentemente para causar cavitação, em vez de haver uma causa isolada. A melhor forma de prevenir a cavitação em bombas é seguir esta lista de verificação pela ordem indicada para confirmar que não se trata de um problema de instalação antes de declarar a própria bomba defeituosa:
- Verifique os filtros e crivos do lado da aspiração e limpe ou substitua tudo o que estiver obstruído — um crivo bloqueado é o problema de aspiração mais comum que observamos
- Verifique o diâmetro da tubagem de aspiração e mantenha 10 diâmetros de tubagem reta a montante de qualquer curva ou acessório para manter as velocidades de escoamento estáveis, como regra prática normal[13]
- Minimize a altura de aspiração instalando a bomba abaixo ou perto da fonte de fluido
- Em sistemas abertos, regule o caudal com uma válvula ou um VFD no lado da descarga, em vez de estrangular a aspiração, pois cada curva e válvula adicional a montante da entrada de aspiração aumenta a pressão necessária à medida que o líquido acelera para o olho do impulsor
- Recalcule a NPSHA com base na temperatura máxima de funcionamento do fluido, e não na temperatura ambiente de projeto
- Verifique se a bomba funciona aproximadamente entre 70% e 120% do seu Ponto de Melhor Rendimento (BEP) em condições normais
Faça
- Controle o caudal com a válvula de descarga ou um VFD
- Registe a pressão de aspiração durante o arranque e as alterações de carga, não apenas em regime permanente
- Considere os danos assimétricos num impulsor de dupla aspiração como um indício da geometria da tubagem, não como um defeito aleatório
Não faça
- Não presuma que todo o ruído de chocalhar é cavitação sem realizar o ensaio de estrangulamento da descarga
- Não aplique uma margem NPSH fixa a um serviço quente ou de alta temperatura sem a verificar novamente
- Não use uma solução improvisada (como o estrangulamento parcial da aspiração) para mascarar um motor subdimensionado ou um problema no lado da descarga
Dois métodos preventivos que importa conhecer, ainda que não estejam prontos para ser implementados: alguns VFD modernos incluem agora controlos anticavitação que monitorizam o binário do veio em tempo real e reduzem automaticamente a velocidade de rotação da bomba quando a cavitação começa, voltando a aumentá-la quando esta diminui.[19] Para serviços propensos à admissão de ar, e não à cavitação por vapor, determinados projetos, como impulsores de dupla voluta e impulsores de elevada velocidade específica (superior a 3 000 rpm), toleram melhor o ar do que os projetos convencionais.[20]
“Dimensionamos a tubagem de aspiração e a margem NPSH para a condição mais quente e de nível mais baixo no depósito que um sistema realmente encontrará — não para a condição de placa de características. Uma bomba que nunca entra em cavitação num ensaio de comissionamento a frio pode ainda assim entrar em cavitação todas as tardes de verão, quando o fluido de processo aquece e o nível do depósito de alimentação baixa. O dimensionamento para o caso médio é o erro de projeto mais comum que observamos nas RFQs.”
Equipa de Engenharia BBP, Aplicações de Bombas
Quando uma correção na tubagem não basta: escolher uma bomba resistente à cavitação
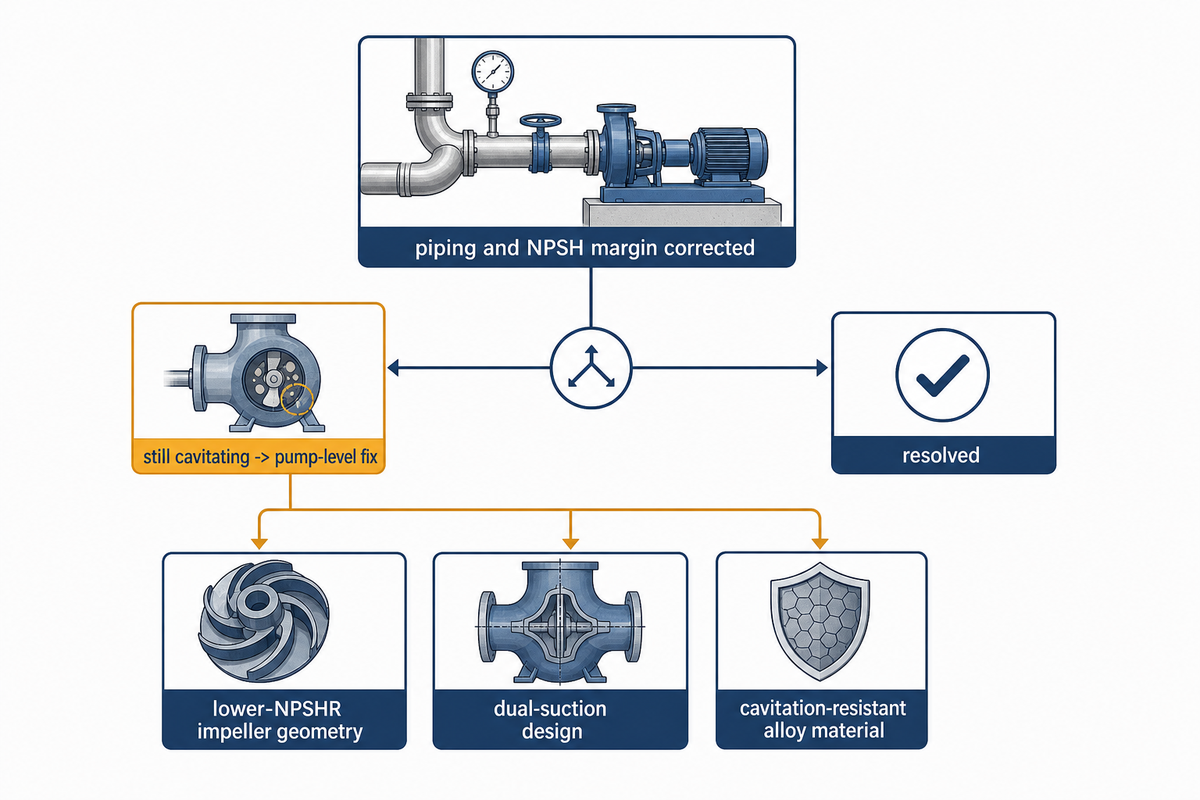
O veredicto entre corrigir a tubagem ou substituir a bomba: se a bomba continuar a apresentar cavitação durante o funcionamento normal depois de estarem asseguradas a tubagem correta, o controlo da descarga e uma margem NPSH adequada, o problema está agora na própria bomba. A solução passa de alterações na tubagem para opções ao nível da bomba: geometria do impulsor com NPSHr mais baixo, um projeto de dupla aspiração ou materiais mais resistentes à cavitação.
Escolher desde o início a bomba adequada à aplicação é mais económico do que qualquer uma destas correções posteriores — por isso, a lista de verificação acima pede-lhe que avalie todo o sistema de bombagem antes de atribuir a culpa ao equipamento. O projeto de todo o sistema de bombagem, desde o depósito até à descarga, determina a rapidez com que a cavitação passa de um incómodo menor a uma reclamação de garantia.
A escolha do material correto da bomba para resistir aos danos nos componentes, ensaiado segundo a metodologia de erosão por cavitação vibratória ASTM G32, é uma decisão documentada e quantitativa, não uma suposição — o bom projeto da tubagem e a seleção de materiais funcionam em conjunto, pois mesmo a melhor liga não consegue compensar um escoamento de fluido que chega já turbulento ao olho do impulsor. Um artigo do simpósio de turbomáquinas Texas A&M/Flowserve classifica várias ligas para impulsores através de ensaios de erosão por cavitação vibratória ASTM G32; uma liga de fundição de aço inoxidável austenítico de crómio-manganês (nome comercial X-Cavalloy) apresentou em ensaios laboratoriais 9x vezes a vida útil do aço-carbono fundido de referência, e a experiência em campo desde 1994 sustenta uma melhoria de vida útil conservadoramente documentada de 3x ou mais em aplicações reais de bombas, comparativamente a impulsores que falhavam prematuramente devido à cavitação. [21] Com ainda mais pormenor, um caso específico de uma bomba de água de alimentação de central elétrica em 1986 envolveu o redesenho combinado de um impulsor e a substituição do aço inoxidável CA15 pelo aço inoxidável CA6NM para obter uma redução de pelo menos 10x na taxa de erosão por cavitação face ao projeto de referência. [21]
São as alterações geométricas que também proporcionam um benefício direto e específico: uma alteração patenteada do impulsor, de 8 para 24 pás de saída, reduziu o NPSHr necessário de 5,4 m para 1,1 m numa bomba de baixa velocidade específica a funcionar a aproximadamente 6 870 rpm[22] no laboratório de ensaios. Nas bombas em que a substituição não se justifica, uma adaptação com inserto sacrificial, aparafusado à voluta mais próxima do impulsor e comprovado em campo como estratégia de reparação para danos por cavitação em impulsores semiabertos, pode evitar a substituição do corpo da bomba e está abrangida por patente.[23]
Fatores essenciais antes de redesenhar ou substituir
- Verifique o funcionamento correto às temperaturas reais, o controlo da descarga, a tubagem e a margem NPSH
- Verifique se os danos são simétricos ou assimétricos num impulsor de dupla aspiração – os danos assimétricos indicam normalmente um problema na tubagem, não a substituição da bomba
- Pondere o custo das melhorias nos materiais em contacto com o fluido face à substituição completa da bomba — os materiais demonstraram um aumento de 3 a 10x na taxa de desgaste em aplicações reais
- Para limitações persistentes e inconciliáveis da instalação, peça um impulsor de NPSHr reduzido em vez de pressupor que toda a gama de produtos tem de ser redesenhada.
Conclusão
As causas e as soluções para a cavitação não são universais entre as diferentes arquiteturas de bombas, cumprir a margem NPSH não garante erosão nula, e o lado da descarga de uma bomba merece tanta atenção no diagnóstico como o lado da aspiração. Siga a lista de verificação pela ordem indicada, utilize o ensaio de estrangulamento da descarga para confirmar o diagnóstico e só avance para o redesenho do material ou do impulsor depois de verificar que as condições de instalação e funcionamento estão corretas.
Perguntas frequentes: questões comuns sobre cavitação em bombas
P: Como impedir a cavitação numa bomba?
Impedir a cavitação começa por restabelecer pressão positiva na entrada da bomba: limpe filtros obstruídos, encurte e endireite a tubagem de aspiração, reduza a altura de aspiração e estrangule apenas pelo lado da descarga, nunca pelo lado da aspiração.
Eliminar a cavitação consiste sobretudo em recuperar pressão positiva na entrada da bomba. Isto significa desobstruir os filtros e coadores de aspiração; reduzir o comprimento das tubagens de aspiração e minimizar os cotovelos para diminuir as perdas por atrito; e reduzir a altura de aspiração aproximando a bomba do fluido. E, em circunstância alguma, deve estrangular o lado da aspiração para regular o caudal num sistema aberto normal, pois isso apenas priva ainda mais a bomba de alimentação, criando exatamente o problema que pretende resolver.
Em vez disso, estrangule pela válvula de descarga, utilize um VFD, volte a verificar o NPSHa à temperatura máxima a que o sistema provavelmente irá funcionar e assegure-se de que esse valor excede por uma margem verificável o NPSH publicado como necessário para o equipamento.
P: A cavitação destrói as bombas?
Sim, se não for resolvida — as bolhas de vapor que implodem provocam picaduras nos impulsores, erodem os corpos das bombas e aceleram o desgaste dos empanques mecânicos e dos rolamentos muito antes da vida útil nominal, por vezes retirando anos à vida de uma bomba numa única estação.
Sim, continua a ser negligenciada. Uma bolha de vapor que implode desencadeia uma onda de choque local capaz de provocar picaduras no metal e, milhares de vezes por segundo, milhões desses impactos desgastam as pás do impulsor, provocam picaduras no corpo da bomba e aceleram o desgaste dos empanques mecânicos e dos rolamentos. Em casos ligeiros — perto do limiar de ensaio NPSH3 de aproximadamente 3% definido acima — a cavitação limita-se a reduzir o rendimento ao longo do tempo e a encurtar a vida útil dos componentes, mas em condições extremas e prolongadas pode perfurar um impulsor ou até provocar fissuras num veio em questão de semanas.
P: O que é a cavitação?
A cavitação é a formação e o colapso violento de bolhas de vapor no interior de uma bomba quando a pressão local desce abaixo da pressão de vapor do líquido e depois recupera.
Este fenómeno, a cavitação, consiste na formação violenta e no colapso subsequente de bolhas de vapor no interior da bomba sempre que a pressão localizada do fluido desce abaixo da pressão de vapor do líquido antes de voltar a aumentar a jusante. As bolhas formam-se na zona de baixa pressão, geralmente no olho do impulsor, ou, numa bomba de deslocamento positivo, algures entre os dentes das engrenagens ou na raiz do parafuso, antes de rebentarem numa zona de alta pressão com choques de pressão que, em laboratório, demonstraram exceder 2 MPa, causando o som de “gravilha” e a erosão do metal que são marcas características de uma bomba com danos por cavitação.
P: O ar provoca cavitação na bomba?
O ar arrastado ou dissolvido provoca um problema relacionado, mas distinto — cavitação gasosa/de aspiração de ar, e não verdadeira cavitação por pressão de vapor. O som é semelhante, mas provoca muito menos danos no impulsor e no corpo da bomba.
Existe um problema estreitamente relacionado, mas mecanicamente diferente, que produz o mesmo som, embora seja muito menos danoso do que a verdadeira cavitação por pressão de vapor: a aspiração de ar.
P: A cavitação danifica uma bomba?
Sim — provoca picaduras nos impulsores, adelgaça as paredes do corpo da bomba e acelera a falha dos empanques mecânicos e dos rolamentos muito antes da vida útil nominal, por vezes transformando uma janela de manutenção programada numa paragem de emergência não planeada.
Sem dúvida — a cavitação é um dos ambientes mecanicamente mais danosos que uma bomba pode encontrar. O resultado são impulsores danificados, paredes do corpo da bomba desgastadas e desgaste acelerado dos rolamentos e empanques mecânicos muito antes da respetiva vida útil prevista, transformando rapidamente uma paragem de manutenção planeada numa paragem de emergência súbita.
P: Como saber se uma bomba está a sofrer cavitação?
Escute se há um ruído de chocalhar semelhante a gravilha, observe se o caudal ou a pressão descem abaixo da curva nominal e verifique se há vibração e aquecimento elevados nos rolamentos no mesmo ponto de funcionamento.
Basta escutá-la. Observe a curva. Examine os rolamentos quanto a aquecimento ou vibração. Considere o funcionamento fora da janela de aproximadamente 70% a 120% do Ponto de Melhor Rendimento descrita acima como um sinal para realizar o ensaio de estrangulamento da descarga apresentado em H2-3.
Porque escrevemos isto
Na BBP, disponibilizamos uma vasta gama de produtos de bombagem — em dez linhas de produtos, incluindo bombas para lamas, centrífugas, de carcaça bipartida, para serviço de incêndio, multicelulares, de esgoto e para processos químicos — e os efeitos da cavitação variam de uma conversa para outra, à medida que os compradores apresentam as suas próprias aplicações. Este guia abrange essa diversidade. Se necessitar do cálculo da margem NPSH para uma aplicação de lamas rica em sólidos, este encontra-se numa análise aprofundada separada, e não na versão mais breve aqui apresentada.
Referências e fontes
- Estudo experimental sobre o comportamento do colapso de bolhas de cavitação em condições de baixa pressão ambiente, Ultrasonics Sonochemistry (2025) — PMC/NIH
- Compreender as atualizações de 2024 da ANSI/HI 9.6.1 — Hydraulic Institute
- Cavitação em bombas, vários critérios de NPSHr, margens NPSHa e esperança de vida dos impulsores — Texas A&M Turbomachinery Symposium (Schiavello & Visser)
- O que precisa de saber sobre NPSH — Pumps & Systems
- Estrangulamento da válvula de aspiração, discussão de caso em campo — Eng-Tips
- Estrangulamento da válvula de aspiração versus vácuo — Pumps & Systems (Lev Nelik)
- Tubagem de recirculação para evitar cavitação no funcionamento de bombas em paralelo — Eng-Tips
- Revisão bibliométrica da investigação sobre cavitação em bombas centrífugas, 2007-2025 — Water (MDPI)
- Mecanismo de erosão por cavitação sob elevada pressão hidrostática — PMC/NIH
- Dados de caso em campo de impulsor de dupla aspiração — Texas A&M Turbomachinery Symposium
- Como detetar cavitação em bombas — Pumps & Systems
- Revisão da fiabilidade das bombas e dos custos de manutenção, Sensors (2025) — PMC/NIH
- Tubagem de aspiração e ensaios de bombas de incêndio — SFPE FPE eXtra (Jodi Balido, PE)
- Projeto de bombas de incêndio NFPA 20 — Consulting-Specifying Engineer
- O que são bombas de autoescorvamento — North Ridge Pumps
- Ensaios semanais ou mensais sem caudal (recirculação) de bombas de incêndio — NFPA
- Diretriz ANSI/HI 9.6.1 para bombas rotodinâmicas sobre margem NPSH — Hydraulic Institute
- Previsão do desempenho de cavitação de bombas — NASA Lewis Research Center
- Reduzir o risco de cavitação em bombas na indústria da água — Pumps & Systems
- Como reduzir ou eliminar o arrastamento de ar — Pumps & Systems (Jim Elsey)
- Classificação da erosão por cavitação de ligas de impulsores ASTM G32 — Texas A&M Turbomachinery Symposium
- CN2558799Y, patente de projeto de impulsor anticavitação — Google Patents
- CN205064391U, adaptação com inserto sacrificial para cavitação em impulsor semiaberto — Google Patents
Artigos relacionados
- Cavitação em bombas para lamas: cálculo NPSH e alteração do início causada por sólidos — o cálculo completo da margem NPSH para serviço com sólidos em suspensão
- Normas da indústria de bombas: API, ANSI, ISO, HI e NFPA — as normas referidas ao longo deste guia, explicadas integralmente
- Seleção de bombas para lamas: método de ponto de funcionamento em 7 passos — metodologia de seleção quando o redesenho é a verdadeira solução
- Custo total de propriedade de bombas para lamas — quantificação do tempo de paragem e do custo de reparação
- Como redigir um RFQ para bombas industriais — especificar corretamente a margem NPSH e os materiais no aprovisionamento
- Guia de manutenção de bombas para lamas — verificações de rotina que detetam a cavitação precocemente