Póngase en contacto con BBP

Actualizado en julio de 2026
Especificaciones rápidas
| Mecanismo desencadenante | La presión local cae por debajo de la presión de vapor del líquido, formando burbujas de vapor que colapsan bajo una presión superior aguas abajo |
| Dos categorías principales | Cavitación de aspiración (baja presión de entrada) y cavitación de impulsión (salida restringida) |
| Señal acústica | Un traqueteo similar al de grava o canicas procedente del interior de la carcasa |
| Norma sobre el margen de NPSH | ANSI/HI 9.6.1:2024, 10 márgenes recomendados específicos por segmento de mercado |
| Aplicable a | Bombas centrífugas, multietapa, de carcasa partida, autoaspirantes, de desplazamiento positivo y sumergibles — el mecanismo y la prioridad de corrección difieren según el tipo (véase la tabla comparativa siguiente) |
¿Qué es la cavitación en bombas?
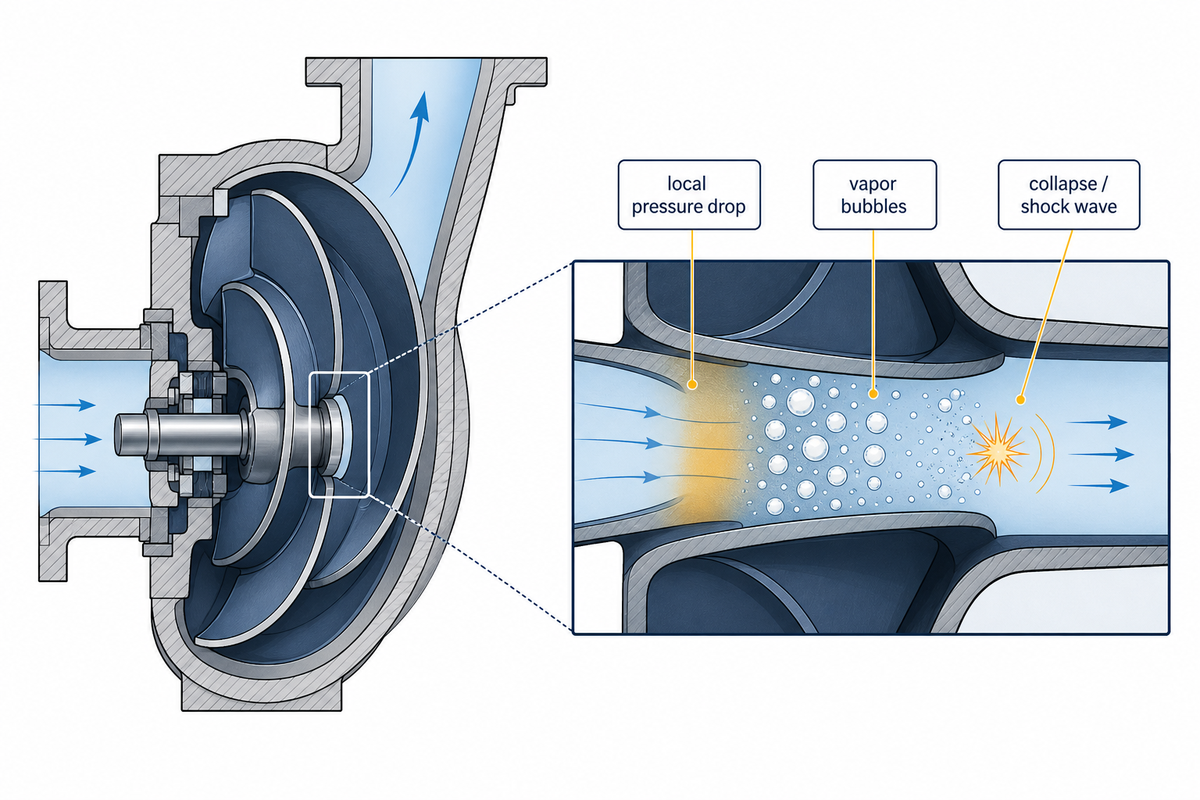
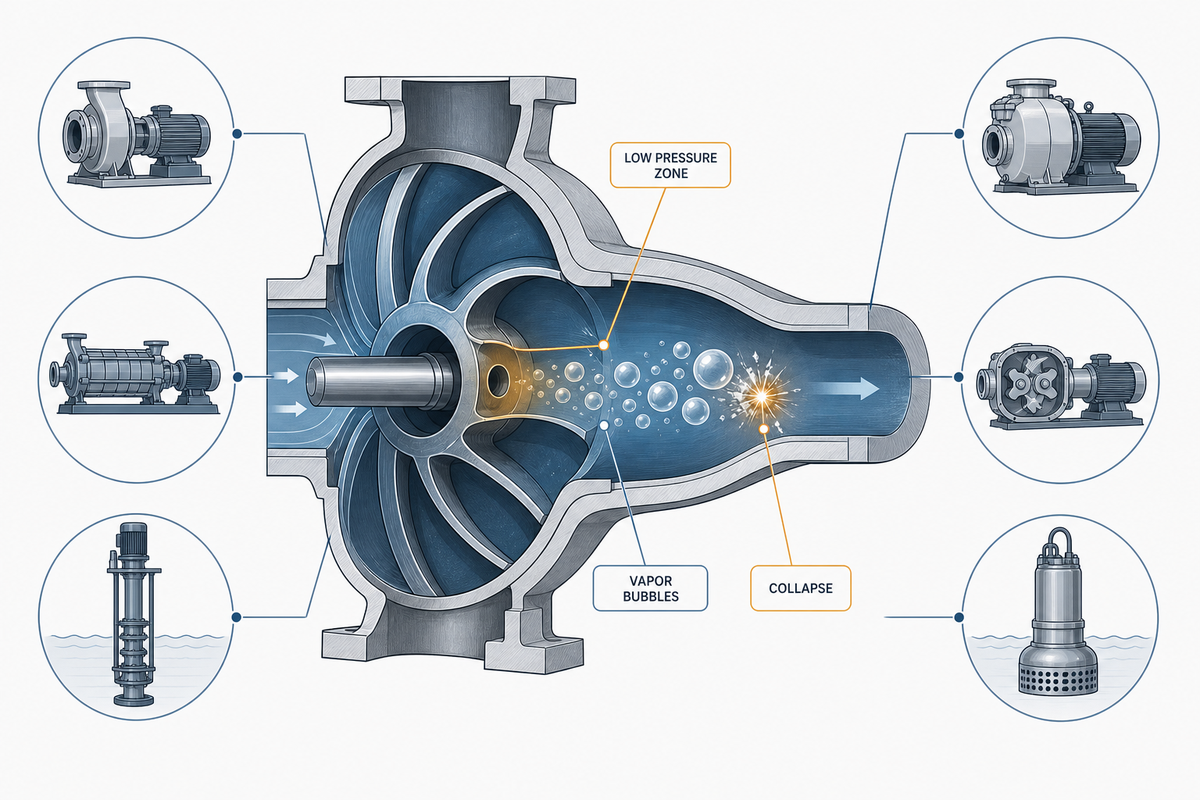
La cavitación en bombas consiste en la formación y el colapso de burbujas de vapor dentro de una bomba, un rápido cambio de fase que comienza cuando la presión local cae por debajo de la presión de vapor del líquido y después se recupera alrededor del impulsor. Este ciclo se repite miles de veces por segundo, y cada implosión golpea el impulsor y la carcasa de la bomba mediante una onda de choque localizada.
En términos básicos de dinámica de fluidos, un experimento midió la onda de choque de una sola burbuja en colapso en aproximadamente 2,46 MPa (unos 357 psi) cerca de la presión atmosférica, y el chorro de líquido implosivo impactaba una superficie a aproximadamente 103 m/s — una velocidad elevada según cualquier criterio de bombeo — mientras el agua fluía a gran caudal por la zona de colapso de las burbujas. [1] Las bombas con cavitación generan decenas de miles de estas microimplosiones cada segundo, y cada una se produce dentro de la bomba en vez de disiparse inocuamente fuera de ella.
La cavitación de aspiración y la cavitación de impulsión son los dos tipos principales, y la cavitación de impulsión se produce con menos frecuencia que su equivalente en el lado de aspiración, pero causa el mismo daño a la carcasa y al impulsor. La cavitación de aspiración se produce cuando la presión en la entrada de la bomba es insuficiente — no hay suficiente altura neta positiva de aspiración disponible (NPSHA) para superar el nivel requerido por la bomba (NPSHR). La cavitación de impulsión ocurre cuando el fluido que entró en la bomba no tiene espacio suficiente para salir — una elevada presión de impulsión y un aumento repentino de presión frente a una restricción o una salida bloqueada crean conjuntamente un remolino de recirculación cerca de la salida del impulsor, y la caída de presión resultante allí reproduce lo que provoca en la entrada un problema de aspiración con NPSH bajo. (La cavitación por gas arrastrado/disuelto, a menudo denominada cavitación gaseosa, causa efectos similares, pero no implosiones destructivas — esta es la diferencia importante para el diagnóstico, tratada en H2-3.)
📐 Nota de ingeniería — Un umbral, cinco estados
Los fabricantes certifican el NPSHR en el punto en que la cavitación causa una caída medible del 3 % de la altura manométrica de la bomba (NPSH3) — es una norma de ensayo, no una garantía de ausencia de daños. [3] La cavitación acústica y visual se percibe a niveles de presión mucho más bajos, y el metal puede empezar a erosionarse entre ambos. Cumplir el margen de NPSH significa mantener la bomba dentro de una banda de riesgo aceptable, no que se elimine la cavitación.
Causas de la cavitación en bombas: lado de aspiración frente a lado de impulsión
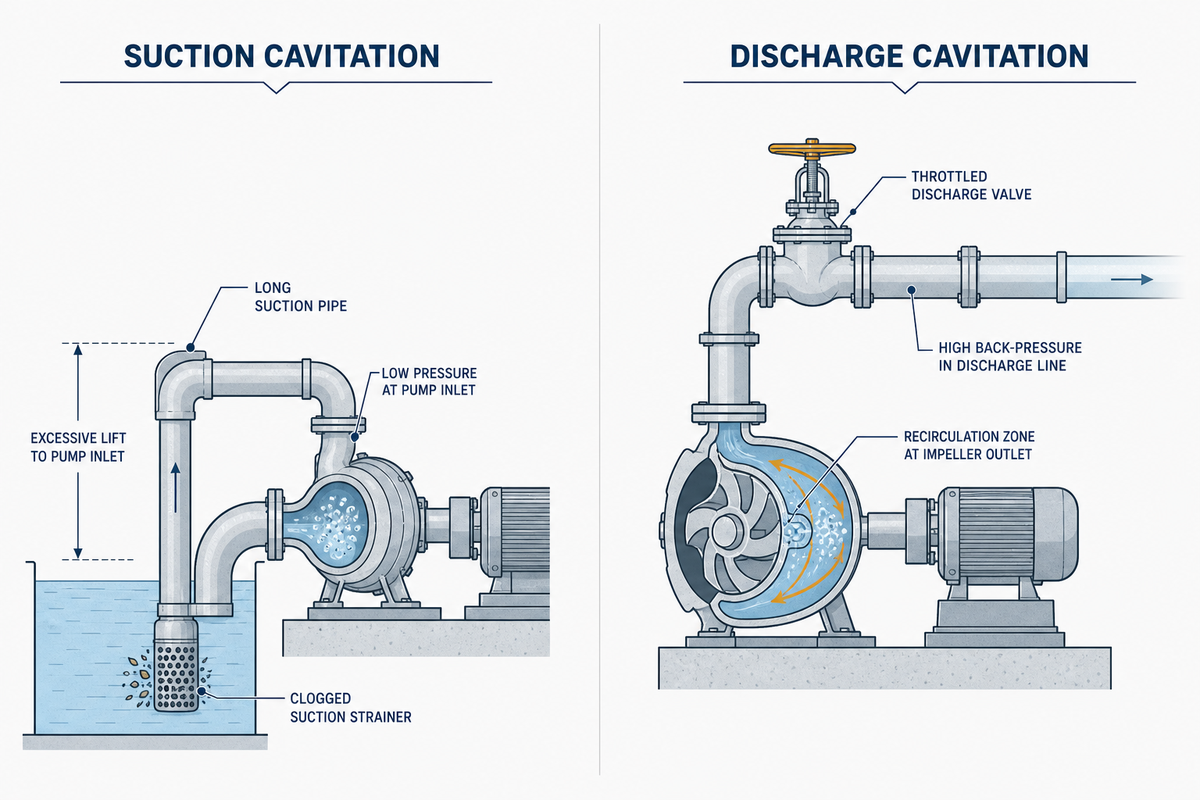
El 80 % de los fallos de bombas se debe a las condiciones internas de funcionamiento de la bomba en el lado de aspiración, afirma Terry Henshaw, ingeniero de Ingersoll Rand y Union Pump durante 30 años y titular de seis patentes, en Pumps & Systems. [4] Saber qué lado debe diagnosticarse primero puede ahorrar horas — las causas habituales siguientes se organizan en una lista de comprobación según el lado de la bomba.
| Cavitación de aspiración | Cavitación de impulsión |
|---|---|
| Filtro o colador de aspiración obstruido | Válvula de impulsión estrangulada o parcialmente cerrada |
| Tubería de aspiración demasiado pequeña o larga | Alta contrapresión del sistema aguas abajo |
| Altura de aspiración excesiva (bomba instalada demasiado alta) | Recirculación interna por funcionar a la izquierda del BEP |
| Nivel bajo en el depósito o tanque de suministro | Línea de impulsión doblada o bloqueada |
El punto ciego del lado de impulsión: todas las guías SERP que revisamos trataban el lado de aspiración en detalle y solo dedicaban, si acaso, una frase superficial a la cavitación de impulsión. Ese equilibrio es erróneo en una proporción significativa de fallos reales. Un caso bien documentado de un problema originado en el lado de impulsión: tres bombas de fuelóleo funcionaron durante años con válvulas de aspiración parcialmente cerradas para compensar motores de potencia insuficiente — una solución temporal intencionada que debería haber abordado problemas de aspiración. Por desgracia, esto provocó el fallo del cierre mecánico cada cuatro a seis meses (la descripción indicaba un fallo catastrófico tras el desmontaje), aunque la vibración y la temperatura se mantuvieron dentro de los rangos previstos y no apareció el picado clásico del impulsor. [5] La solución temporal ocultaba un problema de diseño y de impulsión, en lugar de resolverlo.
Conviene ser claros en un aspecto: el consejo de «no estrangular nunca una válvula de aspiración» está muy extendido, pero no siempre es cierto. En Pumps & Systems se publicó un experimento controlado que comparaba el estrangulamiento de una válvula de aspiración con la aplicación de vacío a un tanque de suministro de un circuito de recirculación. El estrangulamiento de la válvula de aspiración alejaba realmente el punto de funcionamiento de la bomba de la cavitación (en efecto, aumentaba la altura manométrica, reduciendo así el caudal y, por tanto, el NPSHR necesario), mientras que aplicar vacío al tanque de suministro provocaba cavitación visible.[6] La recomendación predominante — controlar el caudal desde el lado de impulsión o mediante un VFD, no con una válvula de aspiración estrangulada — sigue siendo válida para la gran mayoría de los sistemas abiertos, pero depende de dónde se encuentre en la curva del sistema, no de una regla general.
Cómo detectar la cavitación en una bomba: síntomas y señales de diagnóstico
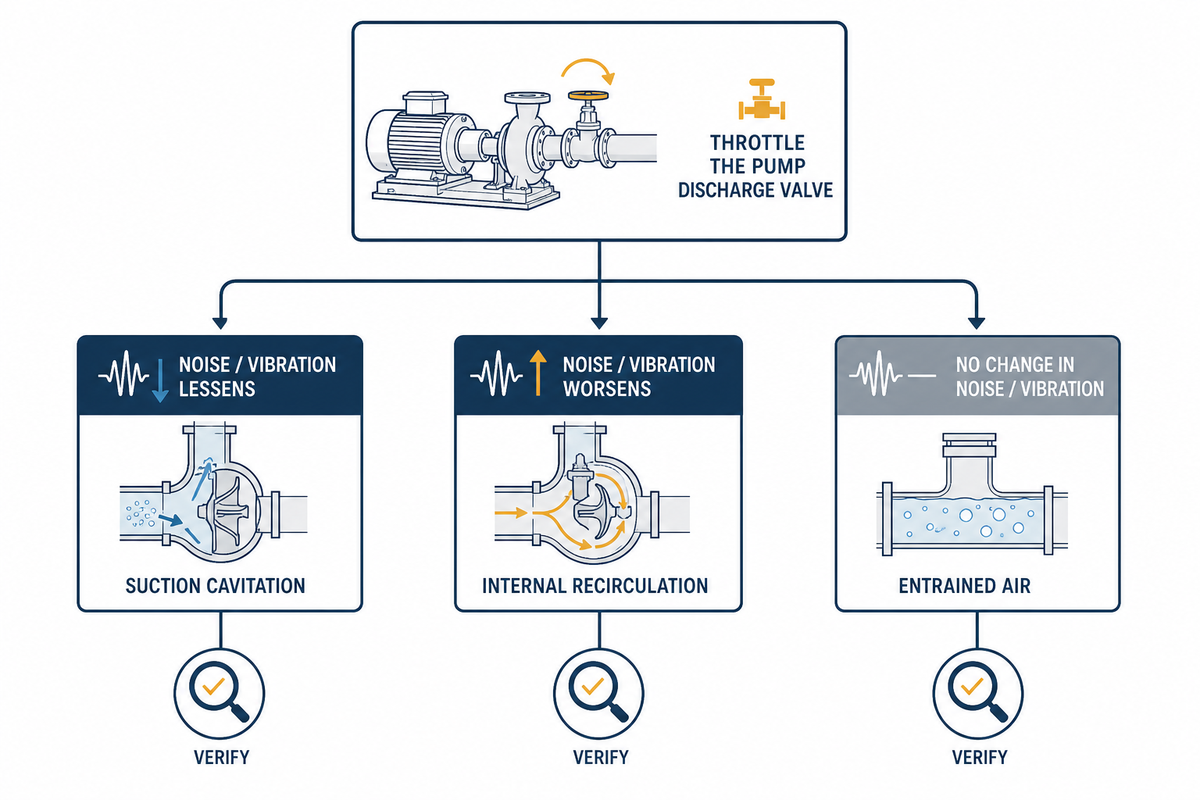
La secuencia de diagnóstico «piedras en una lata»: el traqueteo de una tabla de lavar llena de grava es quizá la señal más característica de la cavitación, pero no es exclusiva de ella ni está siempre presente (el gas disuelto en el fluido puede amortiguar el choque del colapso.[7]) Por tanto, tenga en cuenta el ruido, pero no como diagnóstico único; utilícelo como uno de los datos de una breve secuencia de pruebas.
| Qué ocurre al estrangular la impulsión | Causa probable | Motivo |
|---|---|---|
| El ruido o la vibración disminuyen o desaparecen | Cavitación de aspiración | El estrangulamiento devuelve la bomba a su curva y reduce el NPSHA que necesita |
| El ruido o la vibración empeoran | Recirculación interna | La bomba ya está funcionando demasiado a la izquierda del punto de máximo rendimiento |
| No hay cambios independientemente del caudal | Aire arrastrado/disuelto | El aire ya presente en la corriente de fluido es independiente del caudal |
Además de una simple prueba de estrangulamiento de impulsión, busque también lo siguiente: la altura manométrica de la bomba disminuye o el caudal cae por debajo de la curva nominal; vibración anómala, a menudo concentrada en el alojamiento del rodamiento; y, cada vez más, detección prematura mediante monitores de vibración que analizan el espectro. La investigación avanza en esta dirección: un estudio bibliométrico de 2026 sobre 645 artículos muestra el interés del campo por la fusión de múltiples señales (vibración, ruido, pulsación de presión) y por el uso de algoritmos de aprendizaje automático para clasificar eventos. Un estudio concluyó que un modelo de aprendizaje profundo podía alcanzar más del 98 % de precisión de clasificación en condiciones de ensayo.[8] (Sin embargo, ese estudio reconoce una limitación: la mayoría de los sistemas actuales detectan de forma fiable que se está produciendo cavitación, pero tienen dificultades para encontrar cavitación de bajo nivel y en fase inicial antes de que se produzcan daños importantes.[8])
Efectos de la cavitación en una bomba: mecánica del daño y análisis forense de fallos
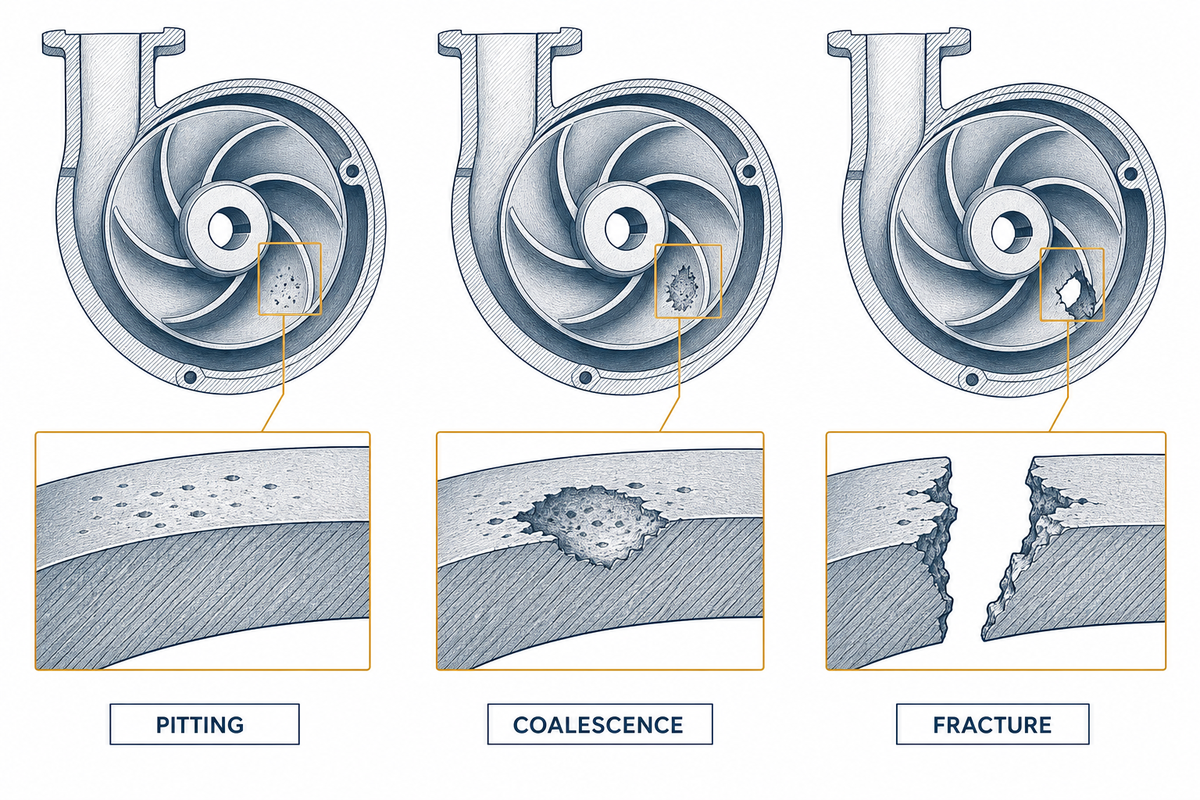
El colapso de burbujas cerca de una superficie metálica hace más que generar ruido. Cada implosión se forma dentro de la bomba en vez de inocuamente fuera de ella, generando calor localizado por encima del punto de fusión del metal circundante y dañando componentes de la bomba mucho más allá del impulsor. Ese patrón de fallo sirve para el diagnóstico — indica a un técnico la gravedad y el tiempo durante el que ha funcionado la cavitación.
Un estudio de 2024 documentó fusión directamente en la superficie de probetas de cobre (punto de fusión 1.083°C) y acero inoxidable (punto de fusión 1.440°C) sometidas a cavitación continua; el fallo progresó desde la deformación plástica en los bordes de las picaduras, pasando por la fluencia, hasta la fractura cuando las picaduras vecinas se unieron en una sola visible.[9] Los metales dúctiles tienden a fallar de esta forma, mientras que los metales frágiles como el tungsteno fallan a lo largo de los límites de grano — incluso el patrón de fractura aporta información sobre el material y sobre la intensidad de la cavitación.[9]
Hasta qué punto puede ser específica la evidencia forense: un caso documentado de daño en una bomba de alimentación de caldera de clase 330-MW y ocho etapas ilustra el detalle que puede alcanzar el análisis post mortem. Solo un ojo (el del lado del acoplamiento) del impulsor de primera etapa de doble aspiración resultó dañado — el ojo exterior permaneció intacto. El análisis reveló que la causa no era un defecto del material, sino una combinación de recirculación de aspiración y un desequilibrio en la distribución del caudal entre los dos ojos del impulsor, que exigía rediseñar el equilibrado del caudal, no aplicar una solución metalúrgica.[10] Y el daño asimétrico en los dos ojos de un impulsor de doble aspiración apunta en realidad a la geometría de la tubería de aspiración aguas arriba, no a la carcasa de la bomba.
Esta cuestión de costes dista mucho de ser académica. Informes de prensa especializada sitúan los costes de tiempo de parada de grandes bombas industriales en más de $200.000 al día solo en gastos de operación, sin contar las piezas de repuesto,[11] y señalan que una cavitación grave y sostenida puede inutilizar bombas en minutos, en lugar de años.[11] El daño por implosión de burbujas de cavitación es especialmente grave en bombas de alta energía, generalmente definidas como aquellas que superan aproximadamente 850 ft de altura manométrica o 600 HP por etapa. En concreto, para la industria minera, el tiempo de parada no planificado relacionado con bombas puede promediar alrededor de $180.000 por incidente, y no es raro que las explotaciones mineras presupuesten 35-50 % de sus gastos anuales para mantenimiento porque sus bombas se utilizan hasta que fallan, en lugar de recibir mantenimiento preventivo.[12]
Cavitación según el tipo de bomba: qué cambia con la arquitectura
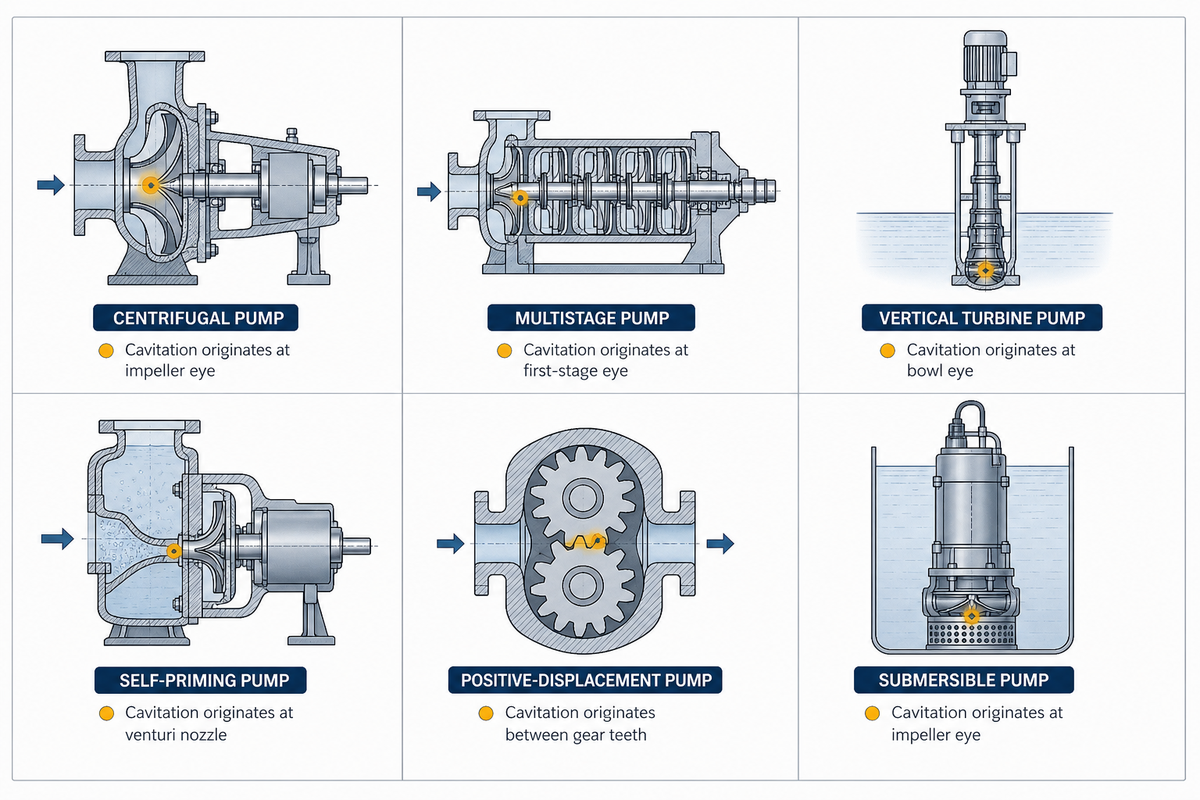
Esta es la verdad sobre las tres principales guías de cavitación que encontramos al investigar este artículo: los tres resultados con mayor puntuación tratan la cavitación como un fenómeno genérico, independiente del tipo de bomba. Una guía afirma rotundamente, en el primer párrafo, que los principios de cavitación que expone son aplicables universalmente a «todos los tipos de bomba» y «son muy similares», y no es hasta más adelante cuando se centra únicamente en las bombas centrífugas — sin volver a ningún otro tipo de bomba en el texto. Las otras dos siguen una trayectoria similar, aunque no explícita. Los consejos genéricos presentes en la gran mayoría de las guías serán, en el mejor de los casos, incompletos si su bomba no es una bomba centrífuga estándar.
Perfil de comportamiento de la cavitación en 9 tipos
A partir de documentación técnica de fabricantes, normas de ensayo de bombas contra incendios NFPA y casos de campo documentados en foros, la siguiente tabla dista mucho de ser una guía uniforme.
| Tipo de bomba | Lugar de origen | Desencadenante principal | Prioridad de corrección | Limitaciones |
|---|---|---|---|---|
| Centrífuga (aspiración axial) | Ojo del impulsor | Pérdida de margen de NPSH, funcionamiento fuera del BEP | Comprobación de la tubería de aspiración + margen de NPSH | No aplicable a los diseños no rotodinámicos siguientes |
| Multietapa | Ojo del impulsor de la primera etapa | Igual que en una centrífuga, amplificado por las etapas | El NPSHR de la primera etapa es la restricción determinante | Las etapas posteriores rara vez cavitan de forma independiente |
| Bomba de carcasa partida / contra incendios (línea de carcasa partida BBP) | Ojo del impulsor + turbulencia en la brida de aspiración | Condiciones de ensayo de caudal cero/sobrecarga, codo a menos de 10 diámetros de tubería de la brida de aspiración[13] | Tramo de aspiración conforme con NFPA 20/25 + escalonamiento de bomba jockey | La carcasa partida horizontal es más sensible a la turbulencia que la vertical en línea[14] |
| Turbina vertical / pozo profundo | Ojo del impulsor de la primera campana | Descenso por debajo del nivel dinámico nominal del agua | Instale la profundidad del conjunto de campanas por debajo del descenso máximo con un margen de seguridad documentado, comprobado con los datos de ensayo de descenso del pozo específico | Más difícil de inspeccionar — es necesario extraerla para ver los daños en el impulsor |
| Autocebante / de chorro | Boquilla eyectora/venturi + ojo del impulsor | Límite de manejo de aire superado durante el ciclo de cebado | Confirme la altura de cebado y el margen de manejo de aire con la especificación publicada por el fabricante concreto[15] | Altura de aspiración práctica limitada a aproximadamente 6-8 m al nivel del mar |
| Desplazamiento positivo (engranajes/lóbulos/tornillo) | Entre los dientes de engranajes / raíces del tornillo / zonas de deslizamiento del rotor | Alta viscosidad, alta velocidad que reduce el tiempo de llenado de la cámara, holguras desgastadas | Compruebe el deslizamiento volumétrico, no una lectura de curva de altura manométrica | No existe una ventana de funcionamiento tipo BEP; el diagnóstico es completamente distinto |
| Alternativa (pistón/émbolo) | Válvula de entrada durante la fase de aceleración de la carrera | Altura de aceleración causada por una velocidad de pistón no constante, independiente del NPSH estacionario | Dimensione la tubería de aspiración para la altura de aceleración, no solo para el NPSH estático | El cálculo estándar del margen de NPSH por sí solo es insuficiente |
| Sumergible / foso seco | Ojo del impulsor, dependiente de aspiración inundada | Descenso del nivel en el pozo húmedo, funcionamiento en seco, inmersión mínima no cumplida | Control de nivel + verificación de inmersión mínima | Sin contribución de la presión atmosférica al cálculo de NPSHA |
| Vórtex / impulsor retraído (manejo de sólidos) | Ojo de impulsor retraído, fuera de la trayectoria de caudal | Alta fracción de aire arrastrado combinada con carga de sólidos | Verifique la capacidad de tolerancia al aire (habitualmente 20-24 % en volumen)[20] antes de suponer que el NPSH es la causa | Sacrifica rendimiento hidráulico por tolerancia a sólidos/aire |
La fila de bombas contra incendios merece una segunda revisión por la excepcional especificidad de la norma aplicable. NFPA 25 exige ensayos semanales a caudal cero en bombas contra incendios diésel (funcionamiento mínimo de 30 min) y mensuales en la mayoría de las bombas contra incendios eléctricas (funcionamiento mínimo de 10 min), con investigación obligatoria cuando la diferencia entre la presión de impulsión y aspiración supera el 95 % de la presión nominal de la bomba.[16] El anexo A.14.2.6 exige específicamente la secuencia de activación paso a paso de las bombas jockey y contra incendios principales (la jockey se activa con una caída de 10 psi, la principal con una caída de 5 psi después de la jockey),[13] tanto para evitar ciclos cortos molestos como picos de presión derivados de separaciones de activación excesivamente amplias. También se aplica la distancia mínima de separación de 10 diámetros de tubería desde la brida de aspiración hasta cualquier codo o derivación aguas abajo en una bomba contra incendios horizontal de carcasa partida, aunque estas bombas no requieren esa separación mínima si disponen de un impulsor integrado en línea, que sitúa el impulsor bajo el motor en vez de en una carcasa de aspiración independiente, a costa de una mayor complejidad para acceder al mantenimiento.[14]
Margen de NPSH: el cálculo fundamental para la prevención
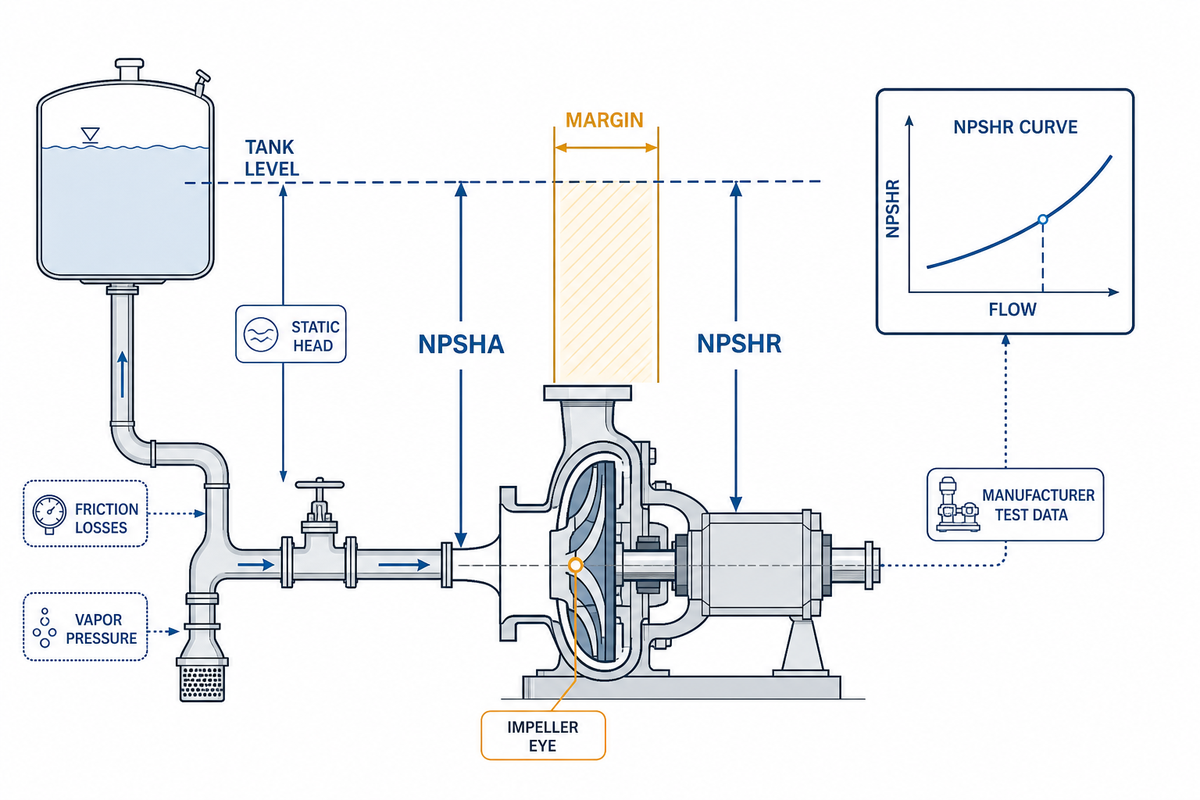
La altura neta positiva de aspiración disponible (NPSHA) es una característica del sistema — la altura de aspiración absoluta del líquido en la cota de referencia del impulsor, menos la presión de vapor absoluta del líquido. La altura neta positiva de aspiración requerida (NPSHR) es una característica de la bomba publicada por el fabricante — la altura de aspiración mínima que necesita la bomba. El NPSHA debe superar el NPSHR, y la diferencia es el margen — mantenga un margen positivo de NPSHA sobre NPSHR en cada punto de funcionamiento, no solo en el punto de diseño.[17] La norma aplicable se actualizó recientemente en ANSI/HI 9.6.1:2024 (en sustitución de la versión de 2017), pasando de un margen estándar de 10-foot sobre el valor NPSH3 obtenido en laboratorio (que no todos los fabricantes publican) a una guía variable específica por mercado de 10 segmentos para petróleo, proceso químico, energía, agua y aguas residuales, pasta y papel, lodos, petróleo y gas, riego, servicio general y servicios de edificios.[17]
Un detalle que los competidores que tratan este tema omiten sistemáticamente es que el NPSHR no es una cifra fija para una bomba determinada. Ensayos de NASA en dos bombas distintas funcionando con agua mostraron que el NPSHR descendía bruscamente al aumentar la temperatura del líquido: en una bomba de ensayo, el NPSHR medido bajó de aproximadamente 12 ft a unos 70°F a aproximadamente 2 ft a unos 410°F, una reducción de más del 83 % en esa unidad y fluido concretos.[18] Esto se conoce como efecto de supresión termodinámica, y los propios datos de NASA indican que su magnitud varía según las propiedades del fluido, el diseño de la bomba, la velocidad de giro y el coeficiente de caudal — no es una cifra que pueda copiarse a otra bomba. La conclusión práctica es más concreta y útil: una cifra plana de margen de NPSH aplicada sin considerar la temperatura de funcionamiento puede ser innecesariamente conservadora para servicios calientes o volátiles, y pretender que el margen es independiente de la temperatura es el error más habitual. La velocidad específica de aspiración (Nss) es la otra variable que merece comprobarse junto al margen de NPSH — los valores habituales se sitúan entre 7.000 y 15,000, y los usuarios de bombas han establecido históricamente límites máximos de Nss más bajos tras problemas atribuidos a ojos de impulsor sobredimensionados.[4]
Cómo prevenir y corregir la cavitación en bombas, paso a paso
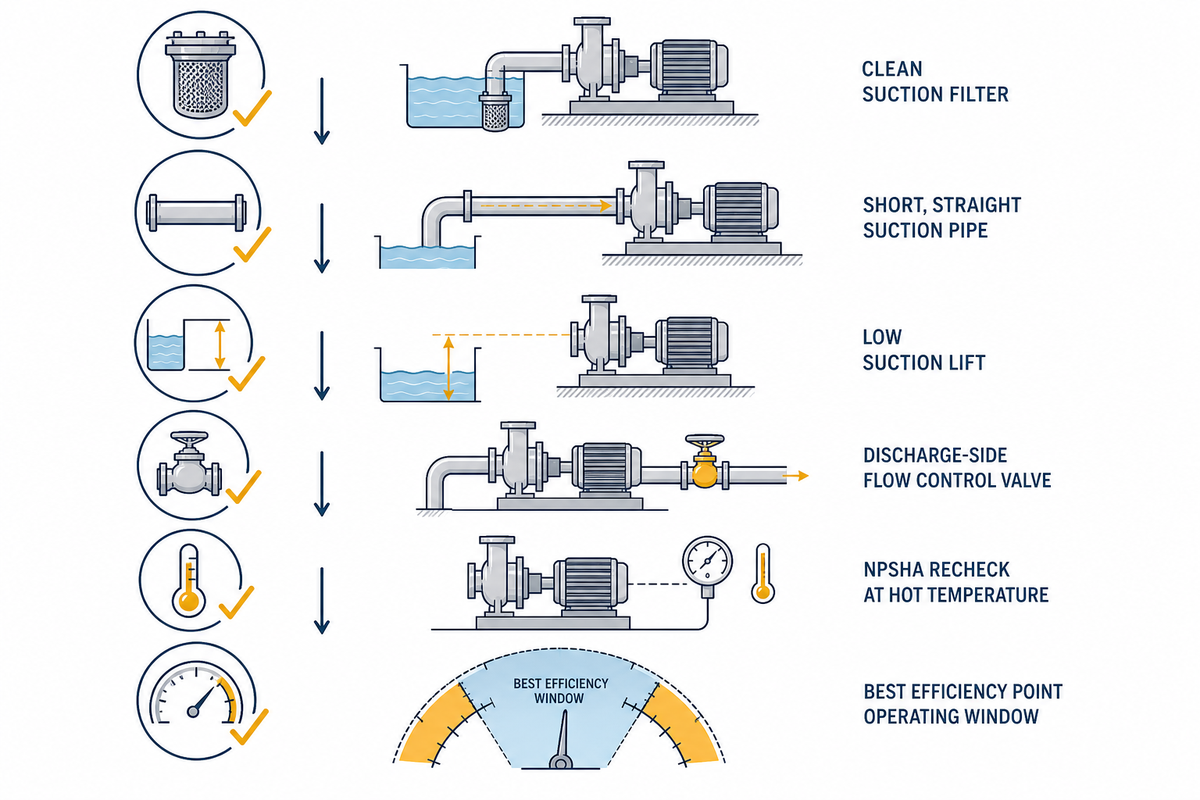
No existe una única forma de prevenir la cavitación válida para todas las instalaciones, ya que con frecuencia intervienen varios factores en vez de una única causa aislada. La mejor forma de prevenir la cavitación en bombas es seguir esta lista de comprobación en orden para confirmar que no es un problema de instalación antes de declarar defectuosa la propia bomba:
- Compruebe los filtros y coladores del lado de aspiración y limpie o sustituya todo lo que esté obstruido — un colador bloqueado es el problema de aspiración más frecuente que vemos
- Verifique el diámetro de la tubería de aspiración y mantenga 10 diámetros de tubería recta aguas arriba de cualquier curva o accesorio para conservar velocidades de caudal estacionarias, como regla práctica estándar[13]
- Reduzca al mínimo la altura de aspiración instalando la bomba por debajo o cerca de la fuente de fluido
- En sistemas abiertos, regule el caudal mediante una válvula o un VFD en el lado de impulsión en vez de estrangular la aspiración, ya que cada curva y válvula adicional instalada aguas arriba de la entrada de aspiración aumenta la presión requerida cuando el líquido acelera hacia el ojo del impulsor
- Vuelva a calcular el NPSHA según la temperatura máxima de funcionamiento del fluido, en vez de la temperatura ambiente de diseño
- Compruebe que la bomba funciona aproximadamente entre el 70 % y el 120 % de su punto de máximo rendimiento (BEP) en condiciones normales
Haga esto
- Controle el caudal con la válvula de impulsión o un VFD
- Registre la presión de aspiración durante el arranque y los cambios de carga, no solo en estado estacionario
- Considere el daño asimétrico en un impulsor de doble aspiración como un indicio de la geometría de las tuberías, no como un defecto aleatorio
No haga esto
- No suponga que todo traqueteo es cavitación sin realizar la prueba de estrangulamiento de impulsión
- No aplique una cifra plana de margen de NPSH a un servicio caliente o de alta temperatura sin volver a comprobarla
- No utilice una solución temporal (como el estrangulamiento parcial de aspiración) para ocultar un motor de potencia insuficiente o un problema del lado de impulsión
Conviene conocer dos métodos preventivos, aunque todavía no estén listos para aplicarse: algunos VFD modernos incluyen ahora controles anticavitación que supervisan el par del eje en tiempo real y reducen automáticamente la velocidad de la bomba cuando comienza la cavitación, para aumentarla de nuevo cuando remite.[19] Para servicios propensos a la entrada de aire en vez de a la cavitación de vapor, determinados diseños, como los impulsores de doble voluta y los impulsores de alta velocidad específica (más de 3.000 rpm), pueden tolerar mejor el aire que los diseños convencionales.[20]
«Dimensionamos las tuberías de aspiración y el margen de NPSH para la condición más caliente y con el nivel de tanque más bajo que un sistema verá realmente — no para la condición de placa de características. Una bomba que nunca cavita en una prueba de puesta en marcha en frío puede seguir cavitando cada tarde de verano una vez que el fluido de proceso se calienta y el tanque de suministro baja de nivel. Dimensionar para el caso medio es el error de diseño más frecuente que vemos en las RFQ.»
Equipo de ingeniería de BBP, aplicaciones de bombas
Cuando corregir las tuberías no basta: elegir una bomba resistente a la cavitación
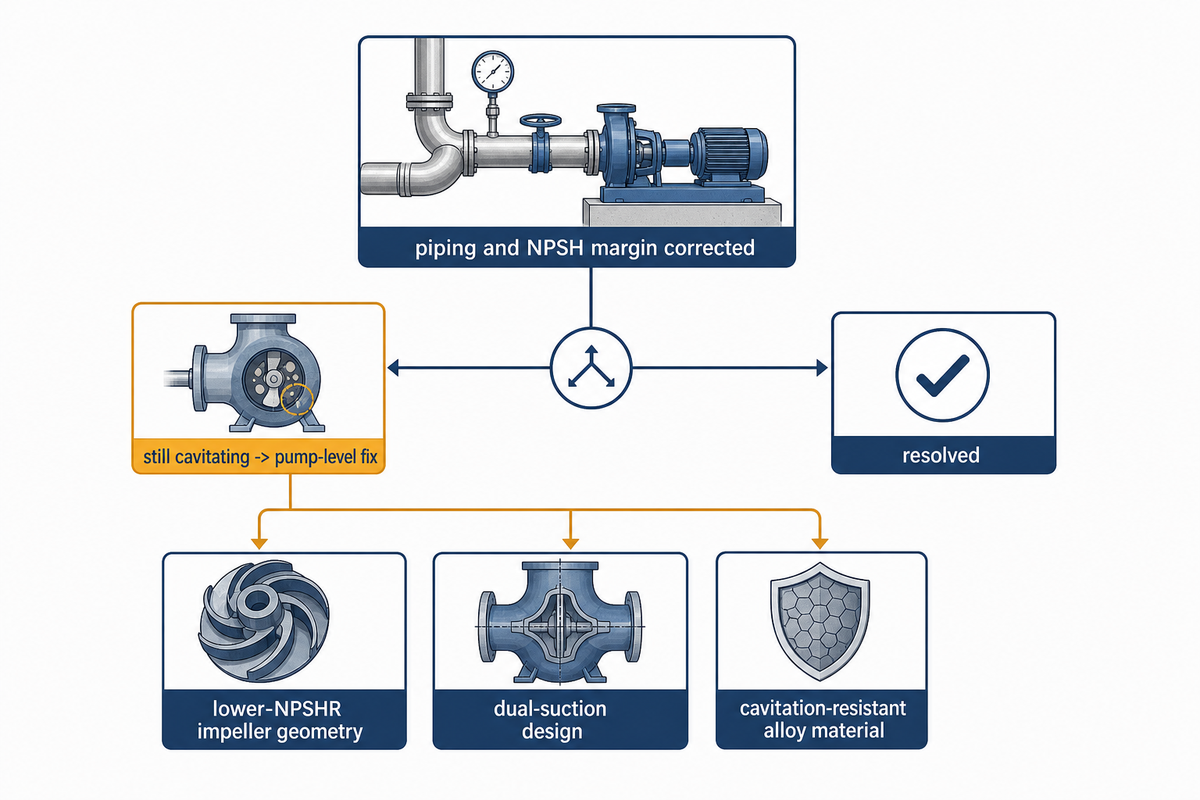
El veredicto entre corregir las tuberías o sustituir la bomba: si la bomba sigue sufriendo cavitación durante el funcionamiento normal después de aplicar una configuración correcta de tuberías, control de impulsión y un margen de NPSH adecuado, el problema ya está dentro de la propia bomba. Para resolverlo, hay que pasar de modificar las tuberías a elegir soluciones en la bomba: geometría del impulsor con menor NPSHr, un diseño de doble aspiración o materiales más resistentes a la cavitación.
Elegir desde el principio la bomba adecuada para la aplicación resulta más económico que cualquiera de estas correcciones posteriores; por eso, la lista de comprobación anterior le pide evaluar todo el sistema de bombeo antes de culpar al equipo. El diseño de todo el sistema de bombeo, desde el depósito hasta la impulsión, determina la rapidez con que la cavitación pasa de ser una molestia menor a convertirse en una reclamación de garantía.
La elección del material correcto de la bomba para resistir daños en los componentes, evaluada según la metodología ASTM G32 de erosión por cavitación vibratoria, es una decisión documentada y cuantitativa, no una conjetura; un buen diseño de tuberías y la selección de materiales actúan conjuntamente, ya que ni siquiera la mejor aleación puede compensar un flujo de fluido que llega ya turbulento al ojo del impulsor. Un artículo del simposio de turbomaquinaria Texas A&M/Flowserve clasifica diversas aleaciones de impulsores mediante ensayos ASTM G32 de erosión por cavitación vibratoria; una aleación de fundición inoxidable austenítica de cromo-manganeso (nombre comercial X-Cavalloy) mostró en ensayos de laboratorio 9x veces más vida útil que el acero al carbono fundido de referencia, y la experiencia de campo desde 1994 respalda una mejora documentada de forma conservadora de 3x o más de vida útil en aplicaciones reales de bombas frente a impulsores que fallaban prematuramente por cavitación. [21] Con aún más detalle, un caso concreto de una bomba de agua de alimentación de central eléctrica de 1986 incluyó el rediseño combinado de un impulsor y la sustitución de acero inoxidable CA15 por acero inoxidable CA6NM para lograr una reducción de al menos 10x en la tasa de erosión por cavitación respecto al diseño de referencia. [21]
Los cambios geométricos también aportan un resultado directo y específico: una modificación patentada del impulsor, de 8 a 24 álabes de salida, redujo el NPSHr necesario de 5,4 m a 1,1 m en una bomba de baja velocidad específica que funcionaba aproximadamente a 6.870 r. p. m.[22] en el laboratorio de ensayos. En bombas cuya sustitución no se justifica, una modernización mediante inserto sacrificial atornillado a la voluta más próxima al impulsor, cuya eficacia como estrategia de reparación de daños por cavitación en impulsores semiabiertos está demostrada en campo, puede evitar la sustitución de la carcasa y está cubierta por patente.[23]
Factores clave antes de rediseñar o sustituir
- Compruebe el funcionamiento correcto a las temperaturas reales, el control de impulsión, las tuberías y el margen de NPSH
- Compruebe si el daño es simétrico o asimétrico en un impulsor de doble aspiración; el daño asimétrico suele indicar un problema de tuberías, no la necesidad de sustituir la bomba
- Evalúe el coste de las mejoras de los materiales de la parte húmeda frente a la sustitución completa de la bomba; los materiales han mostrado un aumento de 3 a 10x en la tasa de desgaste en aplicaciones reales
- Ante limitaciones persistentes e irreconciliables de la instalación, solicite un impulsor con NPSHr reducido en lugar de asumir que debe rediseñarse toda la gama de productos.
Conclusión
Las causas y las soluciones de la cavitación no son iguales para todas las arquitecturas de bombas, cumplir el margen de NPSH no garantiza una erosión nula y el lado de impulsión de una bomba merece tanta atención diagnóstica como el lado de aspiración. Siga la lista de comprobación en orden, utilice la prueba de estrangulación en la impulsión para confirmar el diagnóstico y pase al rediseño del material o del impulsor solo después de verificar que la instalación y las condiciones de funcionamiento son correctas.
Preguntas frecuentes sobre la cavitación en bombas
P: ¿Cómo se evita que una bomba sufra cavitación?
Para detener la cavitación hay que restablecer primero la presión positiva en la entrada de la bomba: limpie los filtros obstruidos, acorte y enderece las tuberías de aspiración, reduzca la altura de aspiración y estrangule únicamente desde el lado de impulsión, nunca desde el de aspiración.
Eliminar la cavitación consiste principalmente en recuperar una presión positiva en la entrada de la bomba. Eso implica desobstruir los filtros y coladores de aspiración; reducir la longitud de las tuberías de aspiración y minimizar los codos para disminuir las pérdidas por fricción; y reducir la altura de aspiración acercando la bomba al fluido. Y bajo ninguna circunstancia debe estrangularse el lado de aspiración para regular el caudal en un sistema abierto convencional, ya que esto solo priva aún más a la bomba del fluido, creando precisamente el problema que se intenta resolver.
En su lugar, estrangule mediante la válvula de impulsión, utilice un variador de frecuencia (VFD), vuelva a comprobar el NPSHa a la temperatura máxima a la que probablemente funcionará su sistema y asegúrese de que ese valor supera en una cantidad verificable el NPSH requerido publicado para el equipo.
P: ¿La cavitación destruye las bombas?
Sí, si no se corrige: las burbujas de vapor que implosionan producen picaduras en los impulsores, erosionan las carcasas y aceleran el desgaste de los cierres mecánicos y los rodamientos mucho antes de la vida útil nominal, llegando a restar años a la vida de una bomba en una sola temporada.
Sí, aún se descuida. Una burbuja de vapor que implosiona genera una onda de choque local capaz de producir picaduras en el metal y, miles de veces por segundo, millones de esos impactos desgastan los álabes del impulsor, producen picaduras en la carcasa y aceleran el desgaste de los cierres mecánicos y los rodamientos. En casos leves, próximos al umbral de ensayo NPSH3 de aproximadamente 3 % definido anteriormente, la cavitación simplemente reduce el rendimiento con el tiempo y acorta la vida útil de los componentes, pero en condiciones extremas y prolongadas perforará un impulsor o incluso provocará la rotura de un eje en cuestión de semanas.
P: ¿Qué es la cavitación?
La cavitación es la formación y el colapso violento de burbujas de vapor dentro de una bomba cuando la presión local cae por debajo de la presión de vapor del líquido y después se recupera.
Este fenómeno, la cavitación, es la formación violenta y el posterior colapso de burbujas de vapor dentro de la bomba cada vez que la presión localizada del fluido cae por debajo de la presión de vapor del líquido antes de recuperarse aguas abajo. Las burbujas se forman en la zona de baja presión, generalmente en el ojo del impulsor o, en una bomba de desplazamiento positivo, en algún punto entre los dientes de los engranajes o la raíz del tornillo, antes de estallar en una zona de alta presión con choques de presión que, en laboratorio, han demostrado superar 2 MPa, causando el sonido de «grava» y la erosión del metal característicos de una bomba con daños por cavitación.
P: ¿El aire provoca cavitación en las bombas?
El aire arrastrado o disuelto provoca un problema relacionado pero distinto: cavitación gaseosa por aspiración de aire, no cavitación auténtica por presión de vapor. Suena de forma similar, pero causa muchos menos daños al impulsor y a la carcasa.
Existe un problema estrechamente relacionado pero mecánicamente diferente que producirá el mismo sonido, aunque es mucho menos perjudicial que la cavitación auténtica por presión de vapor: la aspiración de aire.
P: ¿La cavitación dañará una bomba?
Sí: produce picaduras en los impulsores, adelgaza las paredes de la carcasa y acelera el fallo de los cierres mecánicos y los rodamientos mucho antes de la vida útil nominal, llegando a convertir una parada de mantenimiento programada en una parada de emergencia no planificada.
Sin duda: la cavitación es uno de los entornos más perjudiciales mecánicamente que puede encontrar una bomba. El resultado son impulsores dañados, paredes de carcasa desgastadas y desgaste acelerado de los rodamientos y los cierres mecánicos mucho antes de su vida útil prevista, transformando rápidamente una parada de mantenimiento planificada en una parada de emergencia repentina.
P: ¿Cómo saber si una bomba está sufriendo cavitación?
Escuche si hay un traqueteo similar al de grava, compruebe si el caudal o la presión caen por debajo de la curva nominal y revise si hay vibración elevada en los rodamientos y calor en el mismo punto de funcionamiento.
Simplemente escúchela. Consulte la curva. Examine los rodamientos para detectar calor o vibración. Considere el funcionamiento fuera del intervalo de aproximadamente 70 % a 120 % del punto de máximo rendimiento descrito anteriormente como un desencadenante para realizar la prueba de estrangulación en la impulsión expuesta en H2-3.
Por qué escribimos esto
En BBP, ofrecemos una amplia gama de productos de bombeo en diez líneas de producto, entre ellas las de lodos, centrífugas, de carcasa partida, para servicio contra incendios, multietapa, de aguas residuales y de proceso químico, y los efectos de la cavitación varían de una conversación a otra porque los compradores aportan sus propias aplicaciones. Esta guía tiene en cuenta esa variedad. Si necesita el cálculo del margen de NPSH para una aplicación de lodos rica en sólidos, se aborda en un análisis detallado independiente, no en la versión más breve que se ofrece aquí.
Referencias y fuentes
- Estudio experimental sobre el comportamiento del colapso de burbujas de cavitación en condiciones de baja presión ambiente, Ultrasonics Sonochemistry (2025) — PMC/NIH
- Comprender las actualizaciones de 2024 de ANSI/HI 9.6.1 — Hydraulic Institute
- Cavitación en bombas, diversos criterios de NPSHr, márgenes de NPSHa y vida útil prevista del impulsor — Simposio de turbomaquinaria de Texas A&M (Schiavello & Visser)
- Lo que necesita saber sobre NPSH — Pumps & Systems
- Estrangulación de la válvula de aspiración, análisis de un caso de campo — Eng-Tips
- Estrangulación de la válvula de aspiración frente al vacío — Pumps & Systems (Lev Nelik)
- Tuberías de recirculación para evitar la cavitación en el funcionamiento de bombas en paralelo — Eng-Tips
- Revisión bibliométrica de la investigación sobre cavitación en bombas centrífugas, 2007-2025 — Water (MDPI)
- Mecanismo de erosión por cavitación bajo alta presión hidrostática — PMC/NIH
- Datos de casos de campo sobre impulsores de doble aspiración — Simposio de turbomaquinaria de Texas A&M
- Cómo detectar la cavitación en una bomba — Pumps & Systems
- Revisión de la fiabilidad de las bombas y del coste de mantenimiento, Sensors (2025) — PMC/NIH
- Tuberías de aspiración y ensayos de bombas contra incendios — SFPE FPE eXtra (Jodi Balido, PE)
- Diseño de bombas contra incendios según NFPA 20 — Consulting-Specifying Engineer
- Qué son las bombas autoaspirantes — North Ridge Pumps
- Ensayos semanales o mensuales sin caudal (en vacío) de bombas contra incendios — NFPA
- Guía ANSI/HI 9.6.1 para bombas rotodinámicas sobre el margen de NPSH — Hydraulic Institute
- Predicción del rendimiento de cavitación de bombas — NASA Lewis Research Center
- Reducción del riesgo de cavitación de bombas en la industria del agua — Pumps & Systems
- Cómo reducir o eliminar la entrada de aire — Pumps & Systems (Jim Elsey)
- Clasificación de aleaciones de impulsores por erosión por cavitación según ASTM G32 — Simposio de turbomaquinaria de Texas A&M
- CN2558799Y, patente de diseño de impulsor anticavitación — Google Patents
- CN205064391U, modernización con inserto sacrificial para cavitación en impulsores semiabiertos — Google Patents
Artículos relacionados
- Cavitación en bombas para lodos: cálculo de NPSH y cambio del inicio provocado por los sólidos — el cálculo completo desarrollado del margen de NPSH para condiciones de servicio con sólidos
- Normas del sector de las bombas: API, ANSI, ISO, HI y NFPA — las normas citadas a lo largo de esta guía, explicadas íntegramente
- Selección de bombas para lodos: método de 7 pasos para el punto de funcionamiento — metodología de selección cuando el rediseño es la verdadera solución
- Coste total de propiedad de las bombas para lodos — cuantificación del tiempo de parada y el coste de reparación
- Cómo redactar una RFQ para bombas industriales — especificación correcta del margen de NPSH y los materiales durante las compras
- Guía de mantenimiento de bombas para lodos — comprobaciones rutinarias que detectan la cavitación pronto