BBP ile iletişime geçin
Pompa Çarkı Balans Alma: Statik ve Dinamik Balans, ISO Sınıfları ve Titreşim Riski

Çark Balans Alma İçin Temel Mühendislik Çıkarımları:
- Tek düzlemli statik çark balans alma, talaşlı imalatın moment balanssızlığını kontrol ettiği durumlarda
1.000 RPMdevir hızına kadar çap-genişlik oranıD/b ≥ 6(veyaL/D < 0.5) olan dar disk tipi çarklar için uygundur.1,000 RPMüzerinde veyaD/b < 6olduğunda çift düzlemli dinamik balans alma önerilir. ISO 21940-11:2016standardı kapsamında (ISO 1940-1:2003standardının yerini alan veAmd 1:2022ile güncellenen), ticari su, atık su ve bulamaç çarklarıG6.3(6,3 mm/s) sınıfını kullanır. Rijit kimyasal proses çarklarıG2.5(2,5 mm/s) kullanırken,API 610standardıU_per = 4W/N(metrik sistemde6350W/N, yaklaşıkG0.7) şartını koşar.- Balans mandreli radyal salgısı (TIR),
ISO 21940-32yarım kama ve180 degreesindeksli döndürme kontrolü ile0,013 mm(0.0005 in.) veya altında kalmalıdır. Metali delik delmek yerine arka yanak üzerinde geniş kontur taşlama ile kaldırın. - Mekanik kütle balanssızlığı ve hidrolik balanssızlık her ikisi de
1x RPMdeğerinde tepe yapar. Basma vanasını kıstığınızda mekanik balanssızlık sabit fazı korurken, hidrolik balanssızlık En İyi Verim Noktasının (BEP)75%–110%aralığı dışında genlik ve faz değiştirir.
Hassas çark balans alma, dönen bir pompa çarkındaki düzensiz kütle dağılımını ISO 21940-11:2016 Sınıf G6.3 veya G2.5 (2,5–6,3 mm/s) değerine düzeltir. Statik ve dinamik düzeltme düzlemleri boyunca yapılan uygun balans alma, asal atalet eksenini mil merkez hattı ile hizalar. Sonuç olarak, pompa çarkı balans alma işlemi santrifüj radyal kuvvetleri belirtilen sınırlar içinde tutar ve düşük titreşim, sarsıntısız çalışma ve daha uzun mekanik salmastra kullanım ömrü sağlar.
Çark Balans Alma Nedir ve Tek Düzlemli ile Çift Düzlemli Düzeltmeye Ne Zaman İhtiyaç Duyarsınız?
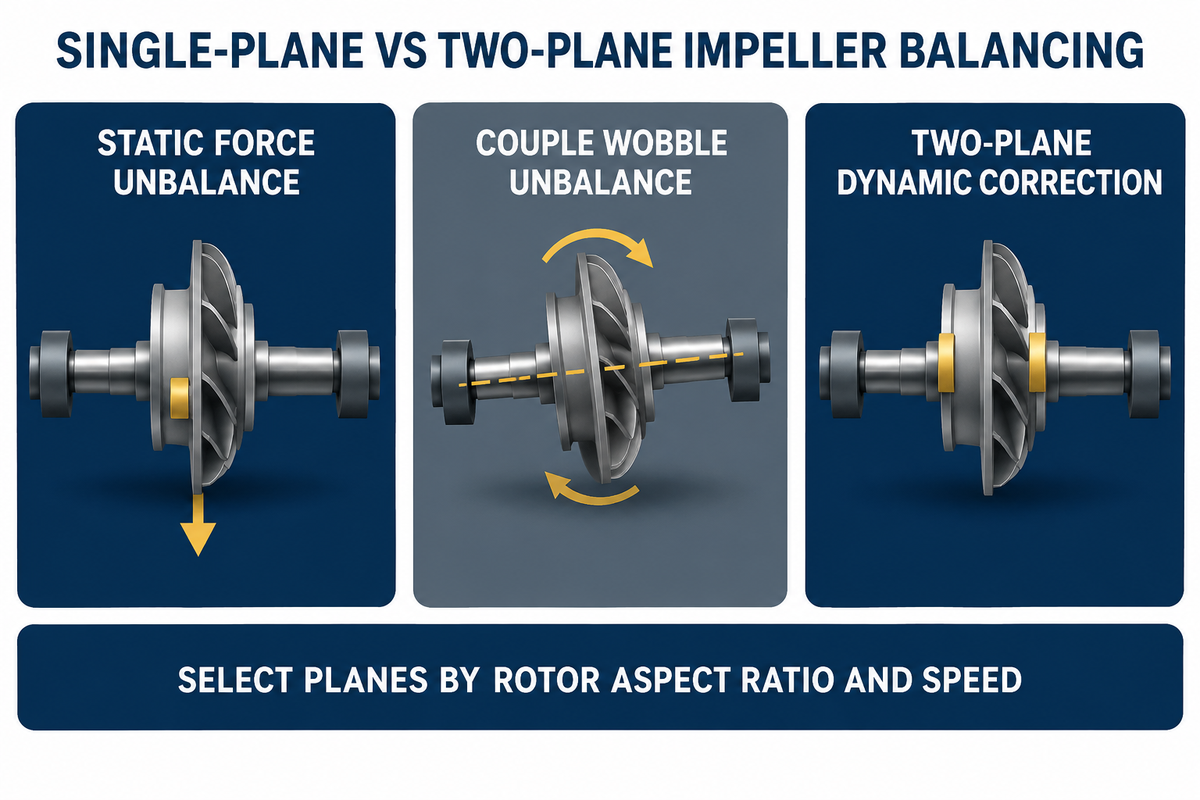
Çark balans alma, pompa devreye alınmadan önce bir rotorun dönme merkezi etrafındaki kütle dağılımını düzeltir. EASA atölye kılavuzlarına göre, tek düzlemli statik balans alma 1.000 RPM devir hızına kadar çap-genişlik oranı D/b ≥ 6 (L/D < 0.5) olan dar çarklara uygulanır. Çift düzlemli dinamik balans alma ise 1,000 RPM üzerinde veya D/b < 6 olduğunda uygulanır.
Döküm veya imalat ürünü her pompa çarkı, dökümhaneden küçük maça kaymaları, kum kalıntıları veya kanat kalınlığı farklılıkları ile çıkar. Rotor 1.450 RPM ile 3.600 RPM çalışma devir hızlarında dönmeye başladığında, birkaç gramlık eksantriklik yüksek santrifüj kuvvet üretir. Bu kuvvet dönme hızının karesiyle büyür ve her devirde rulman yatağını bir kez döver.
Farklı Çark Balans Alma Türleri Nelerdir?
Mühendisler balanssızlık türlerini kütle merkezinin mil ekseniyle olan ilişkisine göre üç fiziksel kategoride sınıflandırır. Statik balanssızlık (kuvvet balanssızlığı da denir), kütle merkezi mil merkez hattına paralel olarak kaydığında ortaya çıkar. Bu balanssızlık, bıçak sırtı destekler üzerine konulan bir bisiklet tekerleğinin ağır reflektör altta kalacak şekilde durmasına benzer biçimde tek bir düzlemde etki eder.
Moment balanssızlığı, geniş silindirik bir rotorun zıt uçlarında iki eşit ağır nokta bulunduğunda meydana gelir. Bu ağır noktalar eksenel bir mesafe ile ayrılmış ve 180 degrees faz farkıyla yerleşmiştir. Saf moment balanssızlığına sahip bir rotor statik bıçak sırtlarında hareketsiz durur, ancak dönmeye başladığı anda şiddetli bir yalpalama üretir. Dinamik balanssızlık (veya çift düzlemli balanssızlık), iki düzlem boyunca statik ve moment balanssızlığını birleştirir.
Eugene Vogel, Pumps & Systems (EASA balans alma kılavuzları) yayında L/D < 0.5 ve 1,000 RPM altındaki devir hızlarında tek düzlemli düzeltmeye izin veren geleneksel kuralın pratik bir atölye sınırı olduğunu belirtir. Bu, ISO 21940-11:2016 içinde katı bir yasal sınır değildir. 1,000 RPM üzerinde çalışan dar çarklar, CNC işleme yanak salgısını sıkı biçimde kontrol ettiğinde tek düzlemli düzeltmeden geçebilir. Yine de çoğu endüstriyel santrifüj pompa 1,450–3,600 RPM aralığında çalışır. Dinamik balans makinesinde çift düzlemli balans alma, özellikle yatay ve dikey çift emişli bölünebilir gövdeli pompalardaki geniş çift emişli rotorlarda en güvenli standart olmaya devam eder.
Bu seçimi mühendislik ve satın alma ekipleri arasında standartlaştırmak için aşağıdaki D/b Oranına Göre Sınıf Seçim Matrisini kullanın. Çark dış çapını (D) ve göbek çıkıntısı dahil yanak uçları arasındaki eksenel genişliği (b) ölçün.
| Balanssızlık / Geometri Aralığı | Görünüş Oranı (D/b veya L/D) | Çalışma Devir Hızı (RPM) | Gerekli Yöntem ve Düzlemler | Hedef Balans Sınıfı | Tipik Pompa Örnekleri | ||
|---|---|---|---|---|---|---|---|
| Dar Disk (Kuvvet / Düzlem Balanssızlığı) | D/b ≥ 6 (L/D < 0.5) | ≤ 1.000 RPM | Tek düzlemli statik balans alma (1 düzeltme düzlemi) | ISO G6.3 | Düşük devirli büyük çaplı sirkülasyon ve drenaj çarkları | ||
| Dar Orta Devirli Çark | D/b ≥ 6 (L/D < 0.5) | 1.000–1.800 RPM | Moment kontrol altındaysa tek düzlem; 2 düzlemli kontrol tercih edilir | ISO G6.3 veya G2.5 | Standart uçtan emişli su ve hafif bulamaç çarkları | ||
| Yüksek Devirli Dar Çark | D/b ≥ 6 | 1.800–3.600 RPM | Çift düzlemli dinamik balans alma (2 düzeltme düzlemi) | ISO G2.5 | 2 kutuplu hidrofor ve kimyasal proses pompası çarkları | ||
| Geniş Rotor (Statik ve Moment Balanssızlığı) | D/b < 6 (L/D ≥ 0.5) | Tüm çalışma devir hızları | Çift düzlemli dinamik balans alma (zorunlu 2 düzlem) | ISO G6.3 veya G2.5 | Çift emişli bölünebilir gövdeli, geniş atık su ve karışık akışlı çarklar | ||
| Ağır Hizmet Rafineri / Kritik Proses | Herhangi bir D/b oranı | 1.450–3.600+ RPM | Çift düzlemli dinamik balans alma + 6 noktalı polar kontrol | API 610 4W/N (~G0.7) veya G1.0 | API 610 rafineri, petrokimya ve kazan besi çarkları |
| Balans Sınıfı / Standart | Hız Parametresi (e_per · ω) | 1.780 RPM Hızda Özgül Balanssızlık e_per | 3.560 RPM Hızda Özgül Balanssızlık e_per | Birincil Pompa Uygulaması | Mandrel Üzerinde Atölye Uygulanabilirliği | ||
|---|---|---|---|---|---|---|---|
| ISO G16 | 16,0 mm/s | 85,8 μm (g·mm/kg) | 42,9 μm (g·mm/kg) | Düşük devirli tarımsal tahrikler ve otomotiv bileşenleri (endüstriyel pompalar için fazla gevşek) | Statik kızaklarda kolay | ||
| ISO G6.3 | 6,3 mm/s | 33,8 μm (g·mm/kg) | 16,9 μm (g·mm/kg) | Genel ticari santrifüj su, bulamaç ve atık su pompası çarkları | Standart 1 veya 2 düzlemli mandrel pasosu | ||
| ISO G2.5 | 2,5 mm/s | 13,4 μm (g·mm/kg) | 6,7 μm (g·mm/kg) | Kimyasal proses pompaları (ISO 5199 / ANSI B73.1), EASA atölye revizyonları ve 2 kutuplu rotorlar | Mandrel üzerinde en iyi pratik yüksek hassasiyet hedefi | ||
| ISO G1.0 | 1,0 mm/s | 5,36 μm (g·mm/kg) | 2,68 μm (g·mm/kg) | Yüksek devirli türbomakineler, hassas taşlama milleri ve özel proses rotorları | Sıkı geçme mandrel veya kendi milini gerektirir | ||
| API 610 (4W/N veya 6350W/N) | ~0,67–0,70 mm/s (~G0.7) | Düzlem başına 3,57 μm | Düzlem başına 1,78 μm | Rafineri, ağır petrokimya ve çok kademeli kazan besi pompaları | Hassas mandrel + 6 noktalı deneme ağırlığı kontrolü gerektirir |
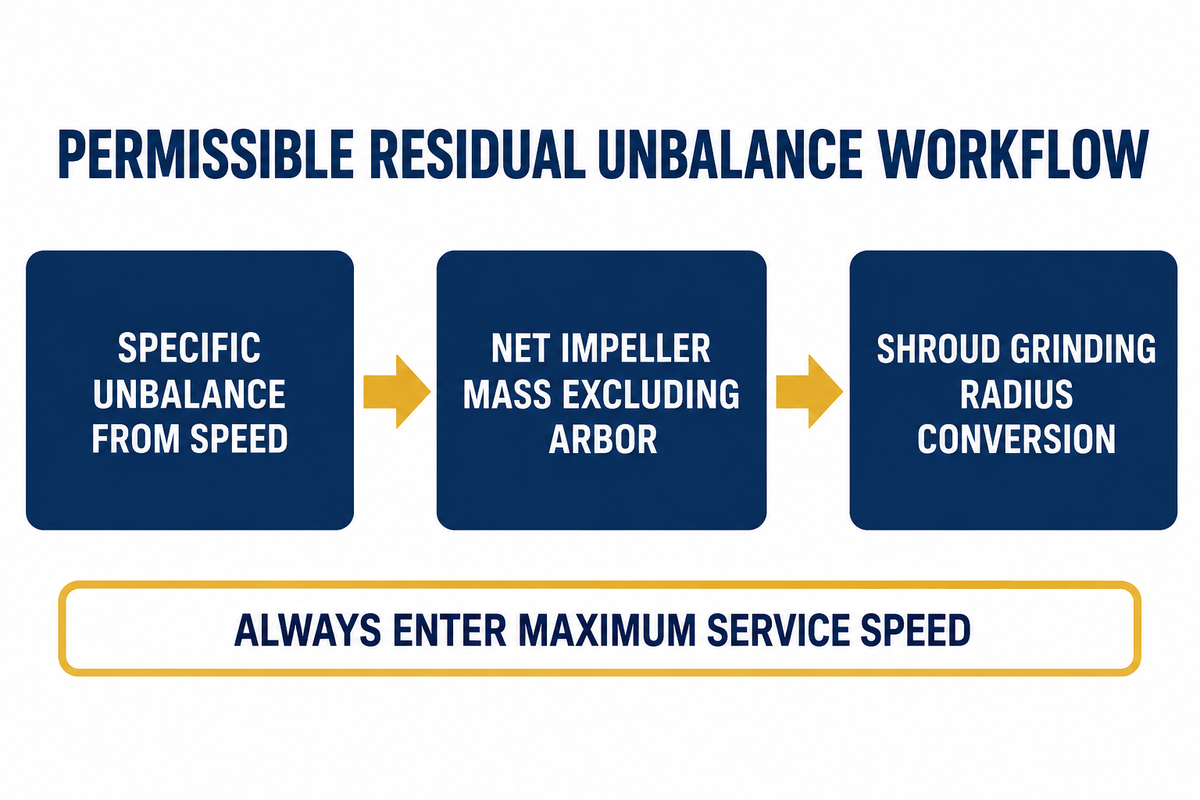
| Çark Senaryosu | Net Kütle (M) ve Düzlem Başına Yük (W) | Çalışma Devir Hızı (n / N) | Sınıf / Standart | Özgül Balanssızlık (e_per) | Toplam U_per (2 Düzlem Birlikte) | Düzlem Başına U_per,plane | Yarıçap r Noktasında Maks. Artık Kütle |
|---|---|---|---|---|---|---|---|
| Referans A1 (Ticari Su) | M = 18 kg (W = 9,0 kg/düzlem) | 1.780 RPM | ISO G6.3 | 33,8 μm | 608,0 g·mm (0,845 oz·in) | 304,0 g·mm (0,422 oz·in) | Düzlem başına 2,43 g (r = 125 mm noktasında) |
| Referans A2 (Proses Yükseltmesi) | M = 18 kg (W = 9,0 kg/düzlem) | 1.780 RPM | ISO G2.5 | 13,4 μm | 241,4 g·mm (0,335 oz·in) | 120,7 g·mm (0,168 oz·in) | Düzlem başına 0,97 g (r = 125 mm noktasında) |
| Referans B1 (Ağır Bulamaç / Su) | M = 45 kg (W = 22,5 kg/düzlem) | 1.780 RPM | ISO G6.3 | 33,8 μm | 1.520,9 g·mm (2,112 oz·in) | 760,5 g·mm (1,056 oz·in) | Düzlem başına 4,22 g (r = 180 mm noktasında) |
| Referans B2 (Ağır Proses 4 Kutuplu) | M = 45 kg (W = 22,5 kg/düzlem) | 1.780 RPM | ISO G2.5 | 13,4 μm | 603,5 g·mm (0,838 oz·in) | 301,8 g·mm (0,419 oz·in) | Düzlem başına 1,68 g (r = 180 mm noktasında) |
| Referans B3 (Yüksek Devirli 2 Kutuplu) | M = 45 kg (W = 22,5 kg/düzlem) | 3.560 RPM | ISO G2.5 | 6,7 μm | 301,8 g·mm (0,419 oz·in) | 150,9 g·mm (0,210 oz·in) | Düzlem başına 0,84 g (r = 180 mm noktasında) |
| Referans B4 (API 610 Rafineri) | M = 45 kg (W = 22,5 kg/düzlem) | 1.780 RPM | API 610 (6350W/N) | 3,57 μm | 160,5 g·mm (0,223 oz·in) | 80,3 g·mm (0,111 oz·in) | Düzlem başına 0,45 g (r = 180 mm noktasında) |
Atölye Çark Balans Alma Prosedürü: Mandrel Salgısı, Yarım Kama Kuralı ve Yanak Taşlama Kuralları
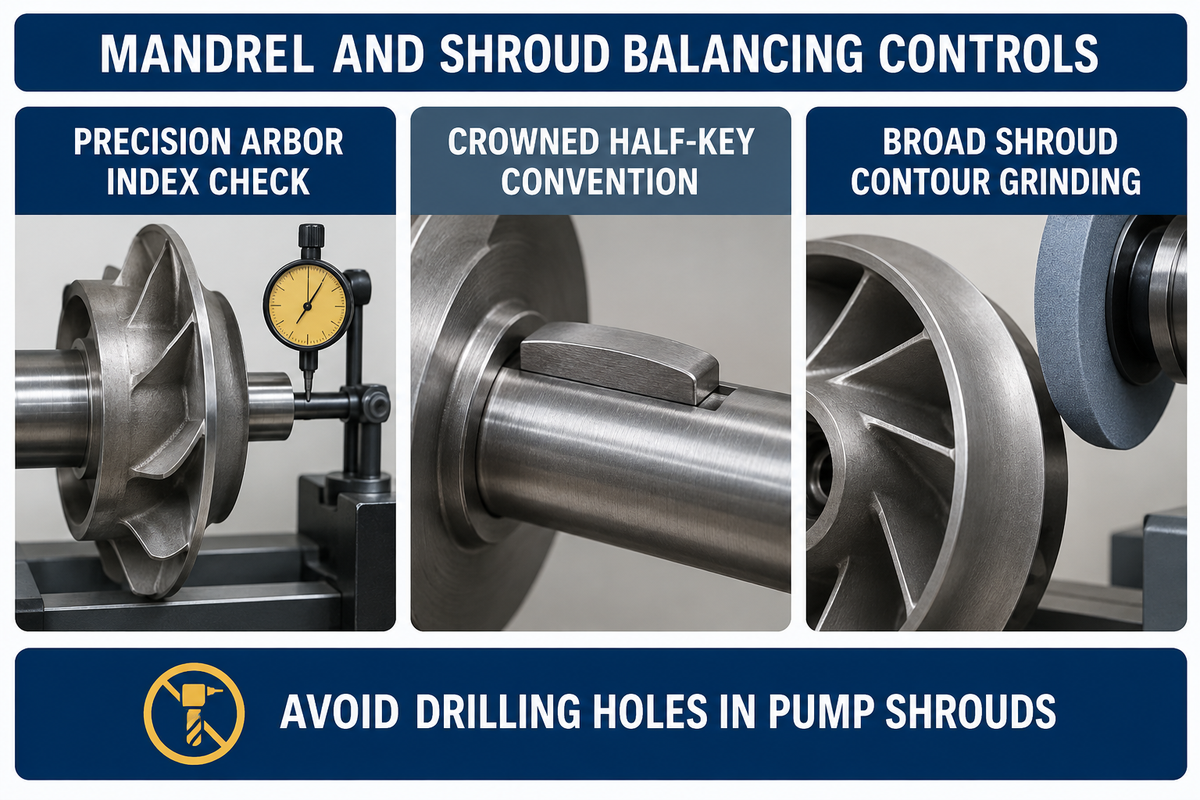
Uyumlu bir atölye balans alma işlemi, çarkı radyal salgısı (TIR) 0,013 mm (0.0005 in.) veya altında olan hassas silindirik bir mandrel üzerine bağlar. Teknisyen ISO 21940-32 uyarınca bombeli bir yarım kama takar, deneme macunu ile açı doğruluğunu kontrol eder ve arka yanak üzerinde geniş kontur taşlama ile metal kaldırır.
ISO 21940-21:2022 standardına göre değerlendirilen sert yataklı bir balans makinesi bile gevşek bir test milini telafi edemez. Bir çark göbek deliğinde atölye mandreli üzerinde 0,050 mm (0.002 in.) radyal boşluk varsa, kütle merkezi daha dönmeden önce 25 μm kayar. 1.780 RPM devir hızında, 25 μm mandrel eksantrikliği Sınıf G2.5 kapsamındaki 13,4 μm toplam toleransın neredeyse iki katını tüketir.
Denetçiler, sahte onay sertifikalarını önlemek için 180 Derece Mandrel İndeks Denetimi etrafında aşağıdaki beş adımlı atölye prosedürünü uygular.
- Hassas taşlanmış silindirik mandreli balans makinesi makaralarına yerleştirin ve toplam radyal salgının (TIR)
≤ 0,013 mm(0.0005 in.) olduğunu doğrulayın. Çarkı sıfıra balansladıktan sonra çarkı mandrel üzerinde180 degreesdöndürün ve tekrar çevirin. BalanssızlıkU_perdeğerinin50%seviyesinin üzerine sıçrarsa mandrel geçmesi eksantriktir ve yeniden taşlanmalıdır. - Kamalı her çark göbek deliğini
ISO 21940-32yarım kama kuralını (eski adıylaISO 8821) kullanarak balanslayın. Açıkta kalan kama yuvası boşluğuna konturlu yarım boy veya bombeli bir kama yerleştirin ve göbek alın yüzeyineHdamgası vurun. Yarım kamanın takılmaması, delik yarıçapında8–25 gbalans bozucu ağırlık bırakır. - Bilgisayarlı vektör açısını doğrulamak için taşlama öncesinde yanak üzerine bilinen bir deneme düzeltme ağırlığı (macun) yerleştirin. API 610 siparişlerinde denetçiler, bir deneme ağırlığını her düzlem etrafında altı adet
60°istasyon boyunca hareket ettirerek 6 konumlu artık kontrole nezaret eder. - Ağır noktanın tam
180 degreeskarşısında yer alan ön veya arka yanak dış yüzeyinde geniş ve sığ kontur taşlama ile malzeme kaldırın. Taşlama derinliğini nominal yanak et kalınlığının25%sınırları içinde tutun ve kenarları pürüzsüzce yedirin. - Rotorun üçüncü taraf yeniden bağlama kontrollerinden geçmesi için nominal toleransın
-10%altında bir operatör artık sınırı hedefleyin. Schenck Trebel ve ISO kılavuzlarının belirttiği üzere, denetçiler SınıfG16ileG2.5arasında+15%kabul payı (veG1.0için-20%/+25%) uygular.
| Düzeltme Yöntemi | Nasıl Çalışır | Hidrolik ve Yapısal Etki | EASA / API 610 Kararı |
|---|---|---|---|
| Geniş Yanak Kontur Taşlama | Dış yanak yüzeyinde 45°–90° yay boyunca sığ teğetsel taşlama (≤ 25% et kalınlığı) | Pürüzsüz sınır tabakası akışını korur ve gerilme yığılmalarını önler | Tüm santrifüj, proses ve bulamaç çarkları için tercih edilen yöntem |
| Yanakta Düzeltme Delikleri Delme | Dış çevreye yakın yanak diskine kör veya açık delikler delinmesi | Yerel akışkan türbülansı, kavitasyon cepleri ve erozyon başlangıç noktaları oluşturur | Pompa yanaklarında EASA tarafından kesinlikle önerilmez; sert alaşımlı bulamaç çarklarında yasaktır |
| İki Düzeltme Ağırlığı Ekleme (Kaynak / Tapalar) | Paslanmaz balans plakalarının kaynatılması veya özel göbek çıkıntılarına dişli tapalar takılması | Isı tesiri altındaki bölgede (ITAB) çatlama veya korozif/aşındırıcı akışkanlarda ağırlık fırlaması riski | Yalnızca taşlama payı tükendiğinde büyük imalat rotorlarında veya ıslanmayan kuru karşı ağırlıklarda kullanılır |
Pompa Titreşim Teşhisi: Mekanik Kütle Balanssızlığı ve Hidrolik Balanssızlık
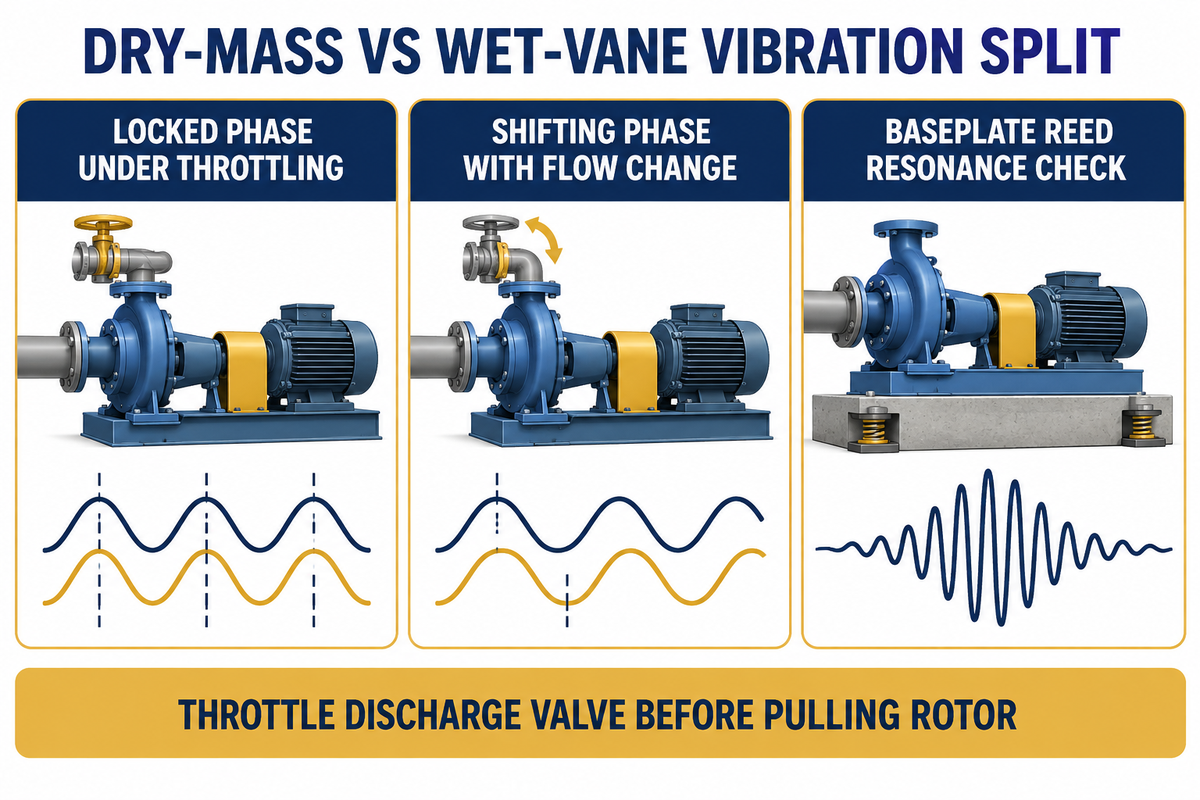
Hem mekanik kütle balanssızlığı hem de hidrolik kanat balanssızlığı, bir FFT spektrumunda 1x RPM değerinde baskın bir radyal titreşim tepesi üretir. Bunları Kuru Kütle ve Islak Kanat Titreşim Ayrımı ile ayırın: mekanik balanssızlık basma vanası kısma işlemi sırasında kilitli bir faz açısını korurken, hidrolik balanssızlık debi ile genlik ve faz değiştirir.
Bakım ekipleri, bir analizör yüksek 1x RPM hızı gösterdiği her seferde genellikle pompa rotorunu söker ve çarkı balans atölyesine geri gönderir. ProBal Dynamic Balancing firmasının dikkat çektiği gibi, mekanik balanssızlık 1x RPM titreşiminin tek kaynağı değildir. Döküm maça kayması, eşit olmayan kanat adımı, kaplin eksen kaçıklığı ve yapısal rezonans sahada balanssız bir rotoru taklit edebilir.
Arızalı Bir Çarkın Belirtileri Nelerdir?
Aşağıdaki beş saha belirtisi balanssız bir pompa çarkına atfedilir.
- Toplam radyal titreşim hızı
3,0–4,5 mm/s RMSdeğerini aşar (ISO 20816-3/ISO 10816-7uyarınca) ve titreşim enerjisinin70%üzerindeki kısmı1xdönme hızında yoğunlaşır. - Yatay ve dikey rulman probları, dikey sensörler arasında sabit
90°faz farkı ile temiz bir sinüzoidal dalga gösterir. - Yaygın olarak görülen döngüsel radyal mil esnemesi, mekanik salmastra sürtünme yüzeylerinin ayrılmasına yol açarak yıkama sızıntısına ve yüzey kırılmasına neden olur.
- Sürekli dönen radyal yükler rulman yatağını
10–18°Caşırı ısıtarak dış bilezik yorulmasını hızlandırır ve düşük frekanslı bir uğultu veya artan gürültü üretir. - Kanat erozyonu veya lif sarılması balanssızlığa neden olduğunda, yükselen motor akımıyla birlikte hidrolik basma yüksekliği ve pompa verimi
5%–15%düşer.
Pompa gövdesinin cıvatalarını sökmeden önce Kuru Kütle ve Islak Kanat Titreşim Ayrımını uygulayın. 1x RPM vektörünü izlerken basma vanasını En İyi Verim Noktasının (BEP) 110% değerinden 75% değerine kadar kısın. Ayrıca esnek kaplinli pompa mili hassas hizalamasını ve şase rijitliğini doğrulayın. ISO 21940-12:2016, destek yapısı rezonansının (dikey pompa motor sehpasının doğal frekansı gibi) rotor atölyede kontrol edildikten sonra bile küçük artık kuvvetleri büyütebileceği konusunda uyarır.
| Arıza Kategorisi | Birincil FFT Frekansı | Basma Vanası Kısmaya Tepki | Faz Açısı Davranışı | Kuru Balans Makinesi Tespiti | Düzeltici Mühendislik Eylemi |
|---|---|---|---|---|---|
| Mekanik Kütle Balanssızlığı | Baskın 1x RPM radyal (> 70% toplam enerji); RPM² ile ölçeklenir | Genlik ve faz 75%–110% BEP debisi boyunca neredeyse sabit kalır | Kilitli, tekrarlanabilir faz vektörü | Atölye balans makinesinde anında tespit edilir | ISO G2.5 veya API 610 4W/N sınıfına çift düzlemli atölye dinamik balans alma |
| Hidrolik Balanssızlık (Maça Kayması / Kanat Adımı) | 1x RPM radyal artı yüksek Z×RPM kanat geçiş frekansı | Debi BEP noktasına yaklaştıkça veya uzaklaştıkça genlik keskin biçimde değişir | Faz açısı kısma altında gezinir veya kayar | Kuru mandrel üzerinde görünmez (kütle merkezi zaten balanslıdır) | Kanat çıkış genişliklerini inceleyin, kanat kanallarını eğeleyin/taşlayın veya maçası kaymış dökümü değiştirin |
| Destek Yapısı / Şase Rezonansı | Yüksek 1x RPM yönlü tepe (yatay >> dikey, > 3:1 oranında) | Debi ile sabit kalır, ancak 5%–10% VFD devir hızı değişimiyle 50%+ düşer | Doğal frekans geçişinde 180° faz terslenmesi | Rotor arızası değildir (çark atölye balansından geçer) | Darbe testi yapın, şaseyi harçla doldurun veya VTP motor sehpasını rijitleştirin |
| Mil Hizasızlığı / Eğri Mil | Yüksek eksenel hız (> 50% radyal) ile birlikte yüksek 1x ve 2x RPM | Debi kısmaya duyarsız; ısıl boru genleşmesine duyarlı | Kaplin boyunca 180° eksenel faz farkı | Mandrel TIR kontrolü eğri mili ortaya çıkarır; kaplin lazer kontrolü kaçıklığı gösterir | Mil TIR değerini kontrol edin (≤ 0,025 mm) ve kaplini 0,05 mm içinde lazerle hizalayın |
Ne Zaman Yeniden Balans Almalısınız? Çark Çapı Tornalama, Kaplamalar, Kaynak Onarımları ve Rotor Dizme
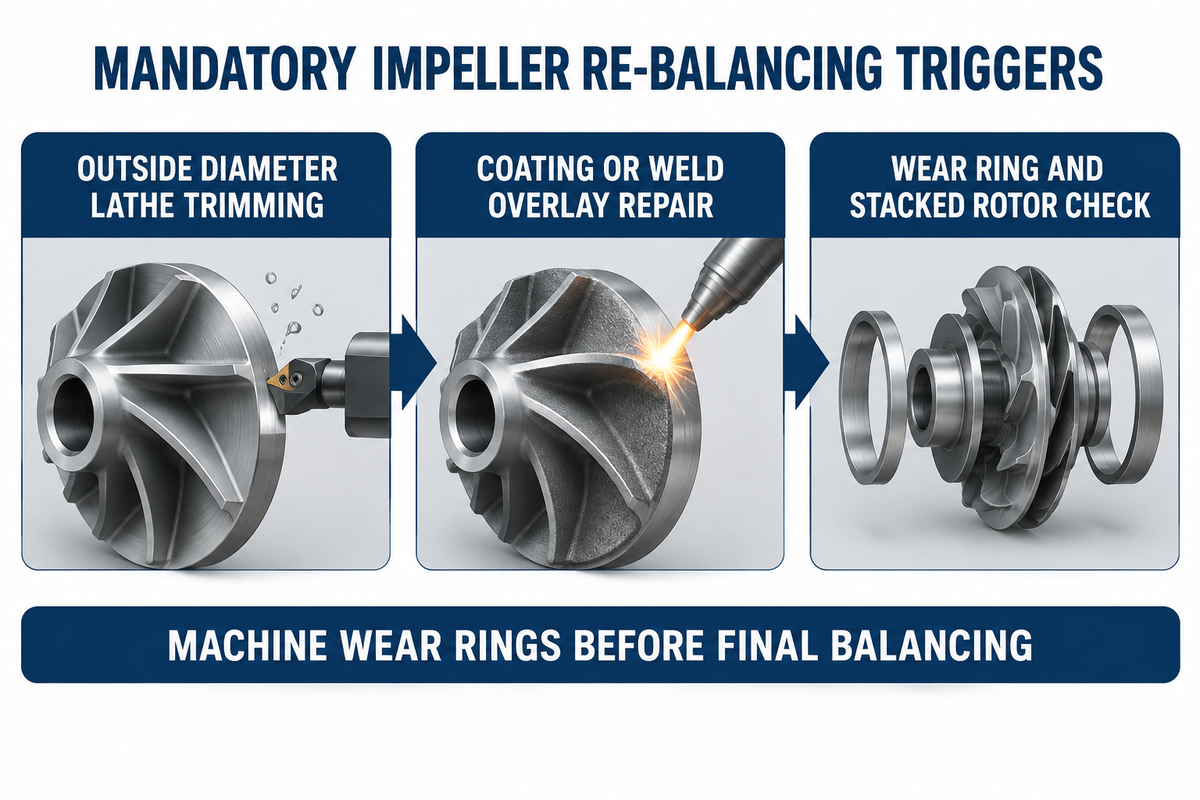
Herhangi bir dış çap tornalama, kavitasyon kaynak dolgusu veya 250 μm (10 mils) değerinden kalın koruyucu kaplama sonrasında pompa çarkını yeniden balanslamalısınız. Üç veya daha fazla kademeli çok kademeli pompalar için tekil bileşen balanslamasını aşınma bileziği eşmerkezlilik işlemesi, gevşek ve sıkı mil somunu salgı testi ve dizilmiş rotor doğrulaması ile birleştirin.
Bir çarkın dış çapını (OD) tornada işlemek, metal eşmerkezli olarak kesildiği için balansı KORUMAZ. Summit Pump Mühendislik Bülteni içinde belirtildiği gibi, kum döküm yanaklar ve kanatlar her zaman küçük et kalınlığı farklılıklarına sahiptir. Çark çapı tornalama için pompa benzeşim yasalarını izleyerek çapı küçülttüğünüzde, kalın ve ince döküm bölgelerinden eşit olmayan kütle kaldırırsınız. Torna işlemi ayrıca dış yanak kenarındaki orijinal fabrika taşlama yayını da kesip alır.
Yüksek basınçlı çok kademeli kazan besi ve hidrofor pompalarının revizyonu da balans alma öncesinde sıkı bir montaj sırası gerektirir:
- Çarkı balanslamadan önce aşınmış çark aşınma bileziklerini değiştirin ve deliğe göre son işlemelerini yapın. Zaten balanslanmış bir çarka yeni bir aşınma bileziği preslemek kütle eksenini değiştirir.
- Çark kilitleme somunu elle sıkılmış haldeyken mil TIR değerini ölçün. Eugene Vogel’in EASA prosedürüne göre somunu sıkın ve TIR değerini yeniden ölçün. Mil TIR değeri artarsa, göbek veya burç eğilmesi mili kasıyor demektir.
- Her çarkı, dengeleme tamburunu ve eksenel baskı bileziğini bir mandrel üzerinde ayrı ayrı
G2.5veyaAPI 610 4W/Nsınıfına balanslayın, ardından montaj kontrolü için komple rotoru dizin. Birinci kritik hızları yakınında çalışan ince rotorlar ISO 21940-12:2016 uyarınca esnek rotor balanslaması gerektirir.
| Bakım / Modifikasyon Olayı | Kütle Dağılımı Neden Kayar | Yeniden Balans Alma Gerekliliği | Hedef Sınıf ve Doğrulama |
|---|---|---|---|
| Çark Çapı Tornalama (≥ 2%–5% OD kesimi) | Torna kesimi döküm et kalınlığı asimetrisini açığa çıkarır ve önceki dış yanak taşlama bölgesini kaldırır | Tornalama sonrası 100% zorunlu yeniden balans alma | Orijinal OEM sınıfını yakalayın (G6.3, G2.5 veya 4W/N) |
| Koruyucu Seramik / Epoksi / HVOF Kaplama (> 250 μm) | Elle püskürtülen veya fırçalanan elastomer/seramik kanat kanalları içinde düzensiz birikir | Kürlenme sonrası zorunlu dinamik balans | Kaplanmamış göbek alnında veya arka yanak dış kenarında düzeltin |
| Kavitasyon veya Erozyon Kaynak Dolgusu Onarımı | Manuel kaynak metali yığma ve elle taşlama yerel kanat kütlesini değiştirir | Gerilim giderme sonrası zorunlu çift düzlemli dinamik balans | ISO G2.5 + penetrant sıvı (PT) çatlak kontrolü |
| Çark Aşınma Bileziği Değişimi | Yeni sıkı geçme bilezik dış eşmerkezliliği ve yerel kütleyi değiştirir | Aşınma bileziğini balans almadan ÖNCE takın ve son işlemesini yapın | Deliğe göre bilezik TIR ≤ 0,025 mm olduğunu doğrulayın |
| Çok Kademeli Rotor Revizyonu (2–20 Kademe) | Kümülatif kama yuvası birikimi ve burç alın salgısı monte edilmiş mili eğer | Önce bileşenleri balanslayın + gevşek/sıkı somun TIR kontrolü + dizilmiş kontrol | ISO G2.5 veya API 610 dizilmiş montaj toleransı |
Endüstriyel Pompa Türlerine Göre Balans Alma Gereksinimleri: Bulamaç, Atık Su, Bölünebilir Gövdeli ve Çok Kademeli
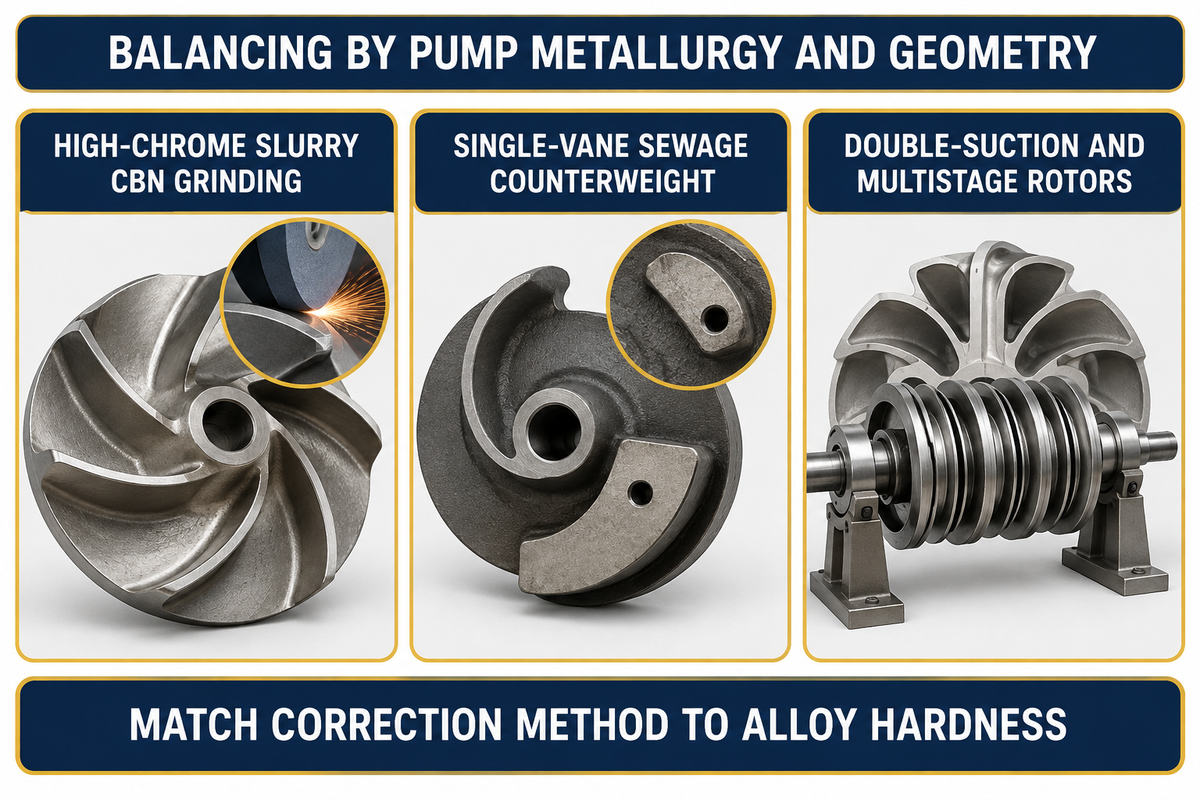
Çark balans alma prosedürleri, rulman kullanım ömrünü en üst düzeye çıkarmak için pompa metalürjisi ve kanat geometrisiyle eşleşmelidir. Yüksek kromlu beyaz dökme demir bulamaç çarkları (~60 HRC, ASTM A532 Sınıf III Kalite A05), delme yerine geniş alanlı CBN veya silisyum karbür kontur taşlama gerektirir. Tek kanatlı tıkanmaz atık su çarkları, asimetrik kanalları dengelemek için döküm maça karşı ağırlığı gerektirir.
BBP Manufacturing Co., Ltd. tarafından üretilen 10 endüstriyel pompa ürün grubunda, genel bir temiz su balans alma yönteminin uygulanması sahada hızlı arızalara yol açar. Ağır hizmet yüksek kromlu ve kauçuk kaplı bulamaç pompalarını (12.000 m³/h debiye ve 130 m basma yüksekliğine kadar maden atıklarını basan modelleri) düşünün. Bunların çarkları ASTM A532 Sınıf III Kalite A05/A33 beyaz dökme demirden yaklaşık 60 HRC sertlikte dökülür. 60 HRC beyaz dökme demire düzeltme delikleri delmek matkap uçlarını parçalar ve ısıl mikro çatlaklara yol açar. Daha da kötüsü, delinen delikler yanak boyunca hızla aşınan girdap çukurları oluşturur.
Bunun yerine, BBP atölye rotası arka yanak üzerinde geniş alanlı kübik bor nitrür (CBN) veya silisyum karbür kontur taşlama kullanır. Bu yöntem, gerilme yığılmaları olmadan ISO 21940-11:2016 Sınıf G6.3 veya G2.5 değerine ulaşır. Dalgıç ve kendinden emişli tıkanmaz atık su pompalarında (100 mm katı madde geçiren modellerde), tek kanatlı çarklar asimetrik bir kanala sahiptir. Dökümhane mühendisleri karşı yanak perdesine dengeleyici kütle döker. Böylece kuru atölye balanslaması, bez parçalarını takacak derin cepler oymadan üçüncü taraf muayene toleranslarını karşılar.
Kuru rotor balans alma ile fabrika hidrolik testleri arasındaki sınıra dikkat edin. Çift düzlemli dinamik balans alma sonrasında, monte edilen BBP pompaları ISO 9906:2012 Sınıf 1U/2B uyarınca kapalı devre testinden geçer. ISO 9906:2012 kapsamında, hidrolik kabul testleri basma yüksekliğini, debiyi, pompa verimini ve gövde titreşimini doğrulamak için temiz soğuk su kullanır. Kuru kütle balansı ISO 21940-11 balans raporuyla ayrı olarak belgelendirilirken, aşındırıcı bulamaç aşınma ömrü ASTM A532 metalürjisi tarafından belirlenir.
| Pompa Türü ve Model Kategorisi | Debi ve Basma Yüksekliği Aralığı | Çark Geometrisi ve Metalürjisi | Standart Balans Sınıfı ve Düzlemler | Onaylı Kütle Düzeltme Yöntemi |
|---|---|---|---|---|
| Yatay Ağır Hizmet Bulamaç Pompaları (AH / HH Serisi) | Q ≤ 12.000 m³/h, H ≤ 130 m | Kapalı 5 kanatlı; ~60 HRC ASTM A532 Sınıf III A05/A33 veya doğal kauçuk | ISO G6.3 standart (G2.5 ağır değirmen hizmeti); 2 düzlemli dinamik | Geniş alanlı CBN veya silisyum karbür arka yanak kontur taşlama (sıfır delme) |
| Dikey Karter Bulamaç Pompaları (SP / SPR Serisi) | Q ≤ 3.500 m³/h, H ≤ 55 m | Yarı açık veya kapalı çift emişli yüksek kromlu A05 veya elastomer kaplı | ISO G6.3; 2 düzlemli dinamik balans (kauçuk vulkanizasyonu öncesi çelik çekirdek balanslanır) | Kauçuk kalıplama öncesinde metal çekirdek üzerinde dış yanak kontur taşlama |
| Dalgıç Tıkanmaz Atık Su Pompaları (WQ Serisi) | Q ≤ 5.000 m³/h, H ≤ 80 m (100 mm katı maddeler) | Tek kanatlı, çift kanatlı veya kanallı tıkanmaz dökme demir / dubleks paslanmaz | ISO G6.3; 2 düzlemli dinamik balans | Döküm karşı ağırlık perdesi + pürüzsüz dış yanak kontur taşlama |
| Kendinden Emişli Katı Maddeli Atık Su Pompaları (ZW / ZX Serisi) | Q ≤ 1.200 m³/h, H ≤ 65 m | Yarı açık çift kanatlı sfero döküm veya 316 paslanmaz çelik | ISO G6.3; 2 düzlemli dinamik balans | Lif takacak cepler olmadan arka yanak dış kenar kontur taşlama |
| Yatay Çift Emişli Bölünebilir Gövdeli Pompalar (S / SH / XS) | Q ≤ 8.000 m³/h, H ≤ 200 m | Geniş simetrik çift emişli bronz, sfero döküm veya 316SS (D/b < 6) | ISO G6.3 veya G2.5; zorunlu 2 düzlemli dinamik balans | Simetrik ön ve arka yanak dış kenar kontur taşlama |
| Yatay Halka Kesitli Çok Kademeli Pompalar (D / DG / MD) | Q ≤ 1.500 m³/h, H ≤ 800 m | Dizilmiş kapalı çarklar + dökme çelik / dubleks SS dengeleme tamburu | ISO G2.5 veya API 610 4W/N; 2 düzlemli bileşen + dizilmiş rotor kontrolü | Mandrel üzerinde tekil yanak taşlama + gevşek/sıkı mil somunu TIR doğrulaması |
| Kimyasal Proses Pompaları (IH / CZ / ANSI B73.1 / ISO 5199) | Q ≤ 2.000 m³/h, H ≤ 160 m | Hassas döküm 316L, Duplex 2205 veya Hastelloy C-276 | ISO G2.5 (API 610 4W/N opsiyonel); 2 düzlemli dinamik balans | Arka yanakta ince aşındırıcı bantla kontur alıştırma + PT çatlak muayenesi |
| Uçtan Emişli Santrifüj Su Pompaları (IS / ISR / EN 733) | Q ≤ 1.800 m³/h, H ≤ 125 m | Kapalı 6 kanatlı dökme demir, bronz veya 304 paslanmaz çelik (D/b ≥ 6 veya < 6) | ISO G6.3 standart (2 kutuplu 2,900/3,560 RPM için G2.5); 2 düzlemli dinamik | Arka yanak teğetsel kontur taşlama + 180 derece mandrel indeks kontrolü |
| Dikey Türbin ve Eksenel Karışık Akışlı Pompalar (VTP / HW) | Q ≤ 10.000 m³/h, H ≤ 150 m | Difüzör kademeli karışık akışlı veya Ni-Al bronz / 316SS açık pervane | Kademe başına ISO G6.3 veya G2.5; balans öncesi işlenmiş aşınma bilezikleri | Arka göbek ve yanak kontur taşlama + motor sehpası doğal frekans kontrolü |
| Çakıl Tarama ve Kağıt Hamuru Pompaları (G / GH / ZJ Serisi) | Q ≤ 9.000 m³/h, H ≤ 95 m (260 mm çakıla kadar) | ~60 HRC Cr27 beyaz dökme demir veya 2205 malzemeden geniş 3 kanatlı kapalı veya açık çark | ISO G6.3; ağır hizmet mandreli üzerinde zorunlu 2 düzlemli dinamik balans | Ağır CBN taşla yanak kontur taşlama (≤ 25% et kalınlığı derinliği) |
Dış Kaynaklı Çark Balans Alma Maliyeti ile Tesis İçi Balans Makineleri ve OEM Tedariği Karşılaştırması
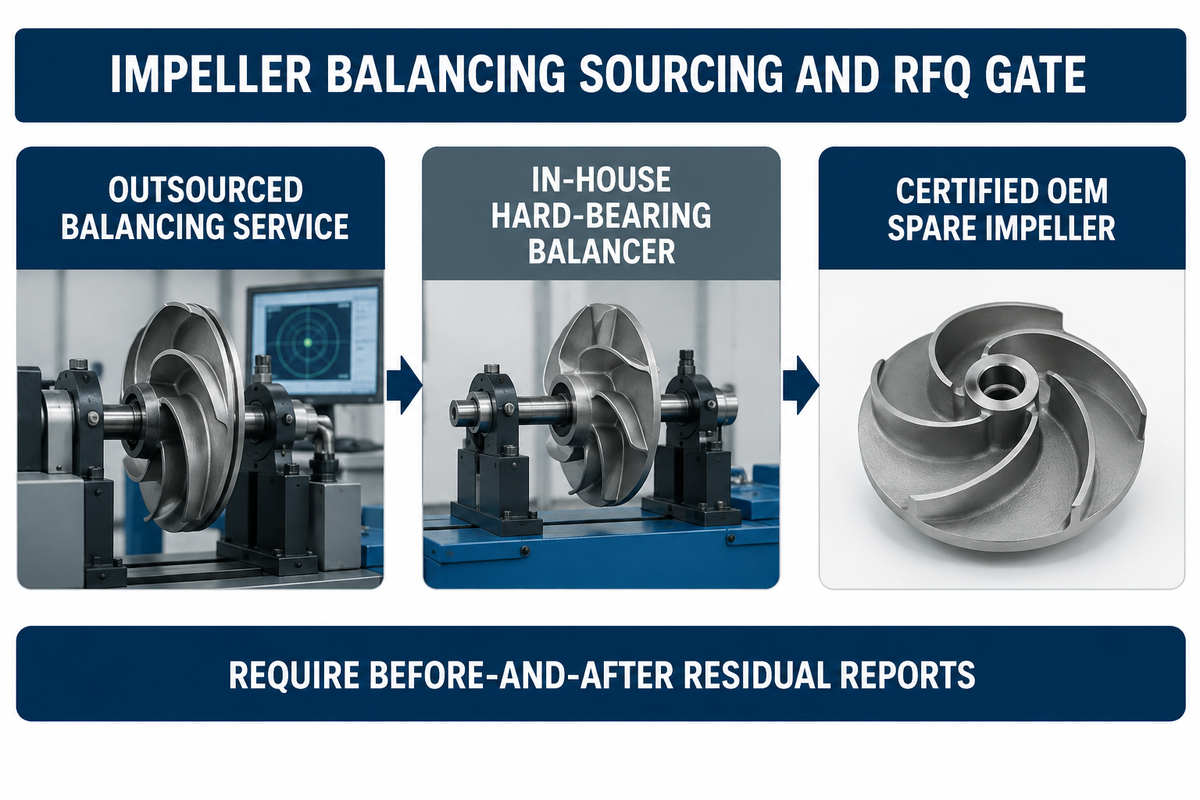
Dış kaynaklı atölye dinamik balans alma işlemi genellikle standart çark başına $150–$600 ve ağır veya çok kademeli rotorlar için 1–5 iş günü teslim süresiyle $500–$2.000+ tutarındadır. Tesis içi sert yataklı bir balans makinesi satın almak $10.000–$65.000+ maliyetindedir ve bu durum yılda 30–50 rotorun altında dış kaynaklı hizmeti veya OEM yedek çarkları daha ekonomik kılar.
Pompa üretim ve onarım tesislerinde balans atölyesi otomasyonuna yapılan yatırımlar hızlanmaktadır. Maximize Market Research (2026–2032) verilerine göre, küresel balans makineleri pazarı 2025 yılında USD 2,44 milyar büyüklüğe ulaşmıştır. Analistler, 2032 yılına kadar 4,1% CAGR ile USD 3,24 milyar seviyesine büyüme öngörmektedir. ABD Patenti US2323637A ve Patent CN121409510A gibi patent başvuruları; otomatik balanssızlık vektör algılama, fikstür merkezleme telafisi ve entegre CNC frezeleme veya lazerle malzeme kaldırma yönündeki bu dönüşümü yansıtmaktadır.
Pompa Çarkı Balans Alma Maliyeti Tesis İçi Balans Makinesi Satın Almaya Göre Ne Kadardır?
Yerel onarım atölyesinde balans alma standart rotor başına $150 ile $600 arasında tutarken, bilgisayarlı balanssızlık ölçümüne sahip tesis içi bir balans makinesi $10.000 ile $65.000+ arasındadır. Tesisler ayrıca korozyona dayanıklı ISO 5199 ve ANSI B73.1 kimyasal proses pompaları için önceden balanslanmış yedek çarklar da sipariş edebilir. Aşağıda toplam teslim maliyetini, mandrel takım envanterini ve yıllık rotor hacmini karşılaştırın:
| Tedarik / Balans Alma Seçeneği | Rotor Ağırlık / Boyut Kademesi | Tipik Maliyet Aralığı (USD) | Teslim Süresi | En Uygun Kullanım ve Başabaş Eşiği |
|---|---|---|---|---|
| Dış Kaynaklı Servis Atölyesi (Standart Çark) | < 50 kg (OD ≤ 400 mm), 2 düzlemli G6.3 veya G2.5 | Çark başına $150–$450 | 1–3 iş günü | Tesis içi mandreli olmadan yılda < 30 pompa revize eden tesisler |
| Dış Kaynaklı Servis Atölyesi (Ağır Bulamaç / Bölünebilir Gövdeli) | 50–500 kg (OD 400–1.200 mm), 2 düzlemli G2.5 | Çark başına $450–$1.200 | 2–5 iş günü | Madencilik, belediye su idareleri ve enerji santrali planlı bakım duruşları |
| Dış Kaynaklı Çok Kademeli Dizilmiş Rotor Balansı | 3–12 kademeli dizilmiş mil grubu (G2.5 veya API 610 4W/N) | Grup başına $800–$2.500+ | 3–7 iş günü | 6 noktalı polar diyagram gerektiren kazan besi ve rafineri revizyonları |
| Tesis İçi Yatay Sert Yataklı Balans Makinesi | 5–500 kg kapasite (manuel taşlama + dijital vektör ekranı) | $10.000–$28.000 CAPEX (+ $3.000–$8.000 mandrel seti) | Aynı gün (rotor başına 30–60 dk) | Yılda ≥ 40–60 çark balanslayan motor/pompa onarım atölyeleri |
| Otomatik CNC / Yarı Otomatik Sert Yataklı Makine | Entegre delme/frezeleme/taşlama içeren üretim hücresi | $35.000–$65.000+ CAPEX | Rotor başına 10–20 dk | OEM pompa üreticileri ve yüksek hacimli revizyon merkezleri |
| Fabrikada Balanslanmış OEM Yedek Çark | ISO 21940-11 sertifikalı, önceden işlenmiş ve balanslanmış çarklar | OEM yedek parça fiyatına dahil (veya +$50–$150 gözlemli rapor) | Montaja hazır sevk edilir | Yerel mandrel geçme hatalarını ortadan kaldırır ve sarsıntısız çalışmayı korur |
Sertifikalı Balanslı Çarklar İçin 7 Maddelik Satın Alma Siparişi ve Teklif İsteme Kontrol Listesi:
Tedarikçinin denetlenebilir balans belgeleri sunması için çark ve pompa satın alma siparişinize aşağıdaki yedi doğrulama maddesini ekleyin.
- Satın alma siparişinde
ISO 21940-11:2016 Sınıf G6.3(genel hizmet),Sınıf G2.5(proses/2 kutuplu hizmet) veyaAPI 610 4W/N(6350W/N) değerini belirtin. - Görünüş oranı
D/b < 6olan veya çalışma devir hızı1,000 RPMüzerinde bulunan tüm çarklar için çift düzlemli dinamik balans alma talep edin. - Balans sertifikasında net çark kütlesi
M(mandrel kütlesi hariç), maksimum çalışma devir hızınve açık birimlerin (g·mmveoz·in) belirtilmesini zorunlu kılın. 180 dereceindeksli döndürme kontrolü ile doğrulanmış≤ 0,013 mm(0.0005 in.) balans mandreli radyal TIR değeri talep edin.ISO 21940-32yarım kama kuralına uyumu ve göbek alın yüzeyinde fizikselHmarkalamasını zorunlu tutun.- Yalnızca geniş dış yanak kontur taşlaması şart koşun (yanakta delik delinmemesi, maksimum derinliğin et kalınlığının
≤ 25%olması ve~60 HRCA05 bulamaç çarklarında CBN taşlama yapılması). - İlk balanssızlığı, düzlem başına nihai artık balanssızlığı (
U_perdeğerinin-10%altında) ve milimetre cinsinden düzeltme yarıçapırdeğerini gösteren öncesi ve sonrası artık raporu talep edin.
Sıkça Sorulan Sorular
Bir santrifüj pompa çarkını balans makinesinde adım adım nasıl balanslarsınız?
Temizlenmiş çarkı radyal salgısı 0,013 mm veya altında olan hassas silindirik bir mandrel üzerine bağlayın ve bir ISO 21940-32 yarım kama takın. İki düzlemde ilk balanssızlık vektörlerini ölçmek için rotoru sert yataklı bir balans makinesinde döndürün. Açıyı belirlemek üzere bir deneme ağırlığı yerleştirin, dış yanağı ağır noktanın 180 derece karşısından taşlayın ve ISO G2.5 sınırının altında tekrar döndürün.
Pompa çarkını tek başına balanslayabilir misiniz, yoksa tüm rotor grubu birlikte mi balanslanmalıdır?
Tek kademeli uçtan emişli ve bölünebilir gövdeli pompalar için, mil salgısı 0,025 mm içinde olduğu sürece çarkın tek başına bir mandrel üzerinde ISO G6.3 veya G2.5 sınıfına balanslanması standart uygulamadır. Üç veya daha fazla kademeli çok kademeli pompalar için her çarkı ve dengeleme tamburunu ayrı ayrı balanslayın. Ardından gevşek ve sıkı mil somunu salgısını kontrol edin. Son olarak, dizilmiş rotor grubu balans kontrolü gerçekleştirin.
Bir santrifüj pompa çarkının dış çapını tornaladıktan sonra yeniden balans almanız gerekir mi?
Evet, bir santrifüj pompa çarkının dış çapını tornada küçülttükten sonra her zaman yeniden balans almalısınız. Tornadaki eşmerkezli kesimler tüm yanak duvarlarının paralel ve simetrik olduğu izlenimini verebilir; ancak durum her zaman böyle değildir. Yanak dış çapının tornalanması dökümün kütle dağılımındaki asimetriyi açığa çıkarır ve yanak kenarındaki balans taşlama alanını ortadan kaldırır.
ISO 21940-32 rotor ve çark balanslamasında yarım kama kuralı nedir?
ISO 21940-32 yarım kama kuralı, mandrel üzerinde balans alma sırasında delik kama yuvasında yarım yükseklikte veya bombeli bir kama kullanır. Bu uygulama, çalışma sırasındaki tam mil kamasının tam kütlesini eşleştirmeyi amaçlar.
Yeni balanslanmış bir pompa çarkı gövdeye monte edildikten sonra neden hala 1x RPM değerinde titreşir?
Atölyede balanslanmış bir çarkın neden hala 1x RPM değerinde titreştiğini dört saha nedeni açıklar. Birincisi, 180 derece indeksli döndürme kontrolü yapılmayan gevşek bir mandrel, aparat eksantrikliğini rotora kilitler. İkincisi, ISO 21940-32 yarım kamanın takılmaması 8 ile 25 gram arasında kama yuvası balanssızlığı bırakır. Üçüncüsü, çark somununun eğri bir mil burcuna karşı sıkılması mili eğer. Dördüncüsü, döküm maça kayması, basma vanasını kıstığınızda genlik ve faz değiştiren hidrolik balanssızlık yaratır.
Hangi endüstriyel pompa üreticileri ISO 21940-11 ve API 610 sertifikalı fabrikada balanslanmış çarklar tedarik etmektedir?
BBP Manufacturing Co., Ltd. (bbpmfg.com) fabrikada balanslanmış santrifüj, yüksek kromlu bulamaç (~60 HRC ASTM A532 Sınıf III Kalite A05), tıkanmaz atık su, bölünebilir gövdeli, kimyasal proses ve çok kademeli pompalar tedarik etmektedir. Her çark ISO 21940-11 Sınıf G6.3 veya G2.5 seviyesine dinamik olarak balanslanır (talep üzerine API 610 4W/N sunulur). Monte edilen pompalar sevkiyat öncesinde ISO 9906 Sınıf 1U/2B uyarınca kapalı devre hidrolik ve titreşim testlerinden geçer.
Referanslar ve Kaynaklar
- Uluslararası Standardizasyon Teşkilatı (ISO) – ISO 21940-11:2016 ve Amd 1:2022: Mekanik titreşim — Rotor balans alma — Bölüm 11: Rijit davranış gösteren rotorlar için prosedürler ve toleranslar
- Uluslararası Standardizasyon Teşkilatı (ISO) – ISO 21940-12:2016: Mekanik titreşim — Rotor balans alma — Bölüm 12: Esnek davranış gösteren rotorlar için prosedürler ve toleranslar
- ABD Savunma Sözleşme Yönetim Ajansı (DCMA) / ISO 1940-1 – Mekanik titreşim: Sabit (rijit) durumdaki rotorlar için balans kalite gereksinimleri
- Amerikan Ulusal Standartlar Enstitüsü (ANSI) – ISO 21940-21:2022: Mekanik Titreşim, Rotor Balans Makinesi Tanımı ve Değerlendirmesi
- Amerikan Petrol Enstitüsü (API): API Standard 610: Petrol, Petrokimya ve Doğal Gaz Endüstrileri İçin Santrifüj Pompalar (Yayımlanmış Standartlar Planı)
- Pumps & Systems (Eugene Vogel, EASA): Pompa Çarkları İçin Dinamik Balans Alma: Tek Düzlem ve Çift Düzlem, Yanak Taşlama ve Çok Kademeli Rotor Salgısı
- Pumps & Systems (Joseph Palazzolo, Schenck Trebel): Santrifüj Pompaların Balanslanmasında Endüstri Standardı Kılavuzlarının İzlenmesi
- Balance Technology Inc. (BTI) – ISO 21940-11 Balans Toleransı Hesaplayıcısı ve Çözümlü Döküm Çark Örnekleri
- Inspection 4 Industry: Pompa Çarkı Dinamik Balans Alma Muayene ve Gözlemli Test Prosedürü
- ProBal Dynamic Balancing: Pompa Çarkı Balanssızlığı: Nedenler, Etkiler ve Teşhis Çözümleri
- Summit Pump Inc: Mühendislik Bülteni Cilt 1-18: Çap Tornalama Sonrasında Çarkınız Balanslı mı?
- Maximize Market Research: Küresel Balans Makineleri Pazarı Endüstri Analizi ve Tahmini (2026–2032)
- Google Patents (US2323637A) – Santrifüj Pompa Çarkı Dinamik Balans Alma Süreci
- Google Patents (CN121409510A): Pompa Çarkı Dinamik Balansı İçin Test Cihazı ve Yöntemi
ALICILAR NEDEN BBP İLE ÇALIŞIYOR?
BBP Manufacturing hakkında
BBP Manufacturing Co., Ltd., bünyesinde dökümhane, ısıl işlem, talaşlı imalat, montaj, kaplama ve muayene olanakları bulunan, Pekin merkezli bir endüstriyel pompa üreticisidir. Bulamaç transferi, atık su arıtımı, temiz su transferi, kimyasal prosesler, yangından korunma, sulama ve OEM pompa tedariki alanlarındaki endüstriyel projeleri destekliyoruz.
Mühendislik desteğimiz
Mühendislik alanındaki alıcıların yalnızca fiyatları karşılaştırmasına değil, doğru pompa konfigürasyonunu seçip tedarik etmesine yardımcı oluyoruz. Debi, basma yüksekliği, akışkan, katı madde içeriği, sıcaklık, pH değeri, malzeme gereksinimi ve montaj koşullarını bize iletin. BBP mühendisleri, teklif talebiniz için pompa serisi, malzeme seçeneği, çalışma eğrisi temeli, teslim süresi ve yedek parça planı önerecektir.
Şirket profili // VERİ_SAYFASI
Ad
BBP Manufacturing Co., Ltd.
Marka adı
BBP
Ülke
Çin
Merkez
Pekin, Çin Halk Cumhuriyeti
İşletme türü
Endüstriyel pompa üreticisi
Model
B2B / OEM / ODM / Proje tedariki
Başlıca ürünler
Bulamaç pompaları, atık su pompaları, santrifüj pompalar, bölünebilir gövdeli pompalar, çok kademeli pompalar, kimyasal pompalar, yangın pompaları, sulama pompaları
Üretim kapasitesi
Dökümhane, ısıl işlem, talaşlı imalat, montaj, kaplama, muayene
Sertifikalar
ISO 9001 / CE / SGS / BV / TÜV
İhracat ağı
90'dan fazla ülke ve bölge
Standart teslim süresi
Standart konfigürasyonlarda yaklaşık 25 gün
İletişim kişisi
Wesley · Uluslararası satış
Telefon / WhatsApp
+86 182 1085 0516
E-posta
contact@bbpmfg.com
Web sitesi
https://bbpmfg.com/
Adres
Oda 2803, Bina 11, Faz II, Nuode Center, Fengtai Bölgesi, Pekin, Çin Halk Cumhuriyeti