تواصل مع BBP
موازنة دافعة المضخة: الموازنة السكونية مقابل الديناميكية، فئات ISO، ومخاطر الاهتزاز

الخلاصات الهندسية الرئيسية لموازنة الدافعة:
- تصلح موازنة الدافعة السكونية في مستوى واحد للدافعات القرصية الضيقة ذات نسبة القطر إلى العرض
D/b ≥ 6(أوL/D < 0.5) حتى سرعة الدوران1,000 RPMعندما تضبط المعالجة التشغيلية اختلال العزم. ويُوصى بالموازنة الديناميكية في مستويين فوق1,000 RPMأو كلما كانتD/b < 6. - بموجب المعيار
ISO 21940-11:2016(مع التعديلAmd 1:2022، البديل عنISO 1940-1:2003)، تستخدم دافعات المياه التجارية ومياه الصرف الصحي والملاط الفئةG6.3(6.3 mm/s). وتستخدم دافعات العمليات الكيميائية الجسئة الفئةG2.5(2.5 mm/s)، بينما يحدد المعيارAPI 610القيمةU_per = 4W/N(6350W/Nبالنظام المتري، أي نحوG0.7). - يجب أن يظل الانحراف الشعاعي لعمود شياق الموازنة (TIR) عند أو أقل من
0.013 mm(0.0005 in.) مع نصف خابور وفقISO 21940-32وفحص دوران فهرسي بزاوية180 degrees. أزل المعدن بالتجليخ الكنتوري العريض على القرص الخلفي بدلاً من ثقب الفتحات. - يبلغ كل من اختلال الكتلة الميكانيكي والاختلال الهيدروليكي ذروته عند
1x RPM. ويحافظ الاختلال الميكانيكي على زاوية طور ثابتة عند خنق صمام الطرد، في حين يغيّر الاختلال الهيدروليكي السعة والطور خارج نطاق75%–110%من نقطة أفضل كفاءة (BEP).
تعمل موازنة الدافعة الدقيقة على تصحيح التوزيع غير المتساوي للكتلة في دافعة المضخة الدوارة للوصول إلى المعيار ISO 21940-11:2016 عند الفئة G6.3 أو G2.5 (2.5–6.3 mm/s). وتؤدي الموازنة السليمة عبر مستويات التصحيح السكونية والديناميكية إلى محاذاة المحور الرئيسي للقصور الذاتي مع الخط المركزي لعمود الدوران. ونتيجةً لذلك، تُبقي موازنة دافعة المضخة القوى الشعاعية الناتجة عن الطرد المركزي ضمن الحدود المقررة، وتضمن خفض الاهتزاز، وسلاسة التشغيل، وإطالة العمر التشغيلي لمانع التسرب الميكانيكي.
ما هي موازنة الدافعة ومتى تحتاج إلى التصحيح في مستوى واحد مقابل مستويين؟
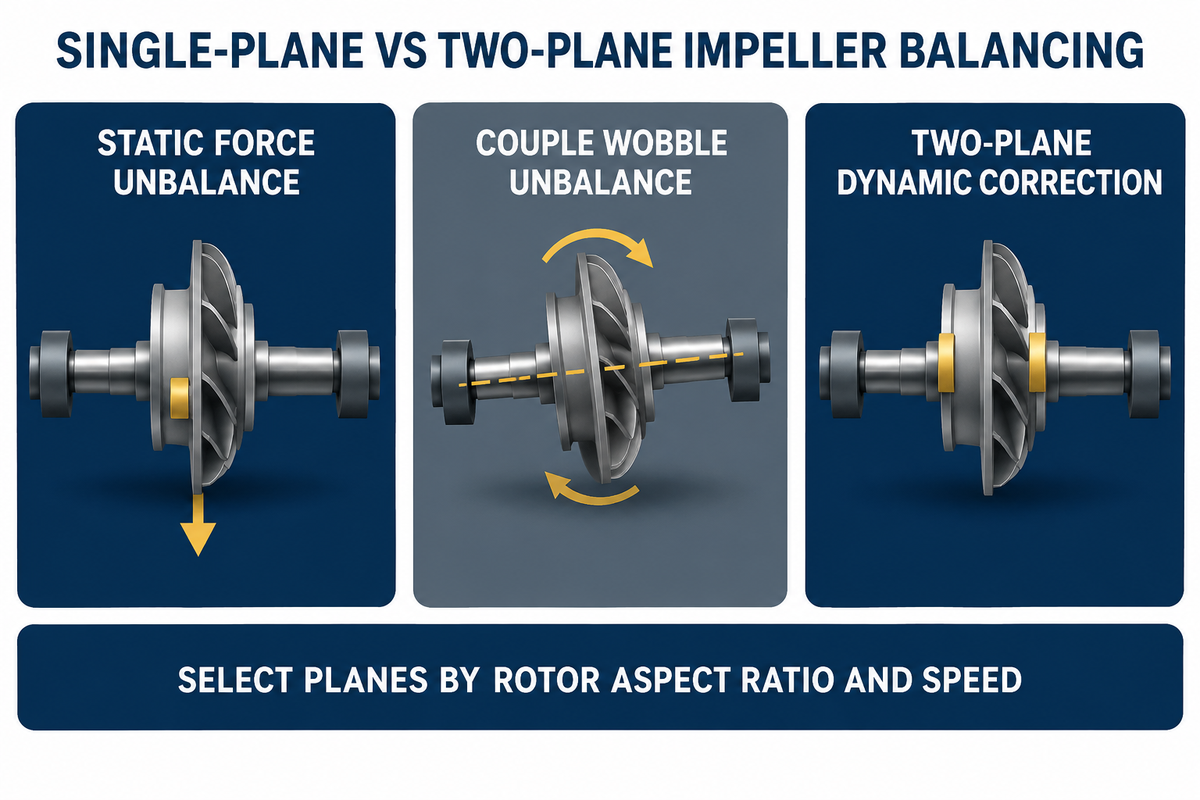
تصحح موازنة الدافعة توزيع كتلة العضو الدوار حول مركز دورانه قبل دخول المضخة حيز التشغيل. ووفق إرشادات ورش EASA، تُطبَّق الموازنة السكونية في مستوى واحد على الدافعات الضيقة ذات نسبة القطر إلى العرض D/b ≥ 6 (L/D < 0.5) حتى 1,000 RPM. أما الموازنة الديناميكية في مستويين فتُطبَّق فوق 1,000 RPM أو كلما كانت D/b < 6.
تخرج كل دافعة مضخة مصبوبة أو مصنعة من المسبك وبها إزاحات طفيفة في القالب الرملي أو شوائب رملية أو تفاوتات في سماكة الريش. وعندما يبدأ العضو الدوار بالدوران عند سرعات تشغيل تتراوح بين 1,450 RPM و3,600 RPM، تولّد بضعة غرامات من اللامركزية قوة طرد مركزي عالية. وتزداد هذه القوة مع مربع سرعة الدوران فتطرق مبيت المحمل مرة واحدة في كل دورة.
ما هي الأنواع المختلفة لموازنة الدافعة؟
يصنّف المهندسون أنواع اختلال التوازن إلى ثلاث فئات فيزيائية بناءً على علاقة مركز الكتلة بمحور عمود الدوران. يحدث الاختلال السكوني (ويُسمى أيضاً اختلال القوة) عندما ينزاح مركز الكتلة موازياً للخط المركزي لعمود الدوران. ويعمل هذا الاختلال في مستوى واحد، تماماً مثل عاكس ضوئي ثقيل يجعل عجلة الدراجة تستقر والعاكس في الأسفل عند إسنادها على حواف حادة.
يحدث اختلال العزم عندما تقع نقطتان ثقيلتان متساويتان عند طرفين متقابلين من عضو دوار أسطواني عريض. وتفصل بين هاتين النقطتين الثقيلتين مسافة محورية مع إزاحة طورية قدرها 180 degrees. ويبقى العضو الدوار ذو اختلال العزم الخالص ساكناً على الحواف السكونية، لكنه ينتج ترنحاً عنيفاً بمجرد دورانه. أما الاختلال الديناميكي (أو الاختلال ثنائي المستوى) فيجمع بين الاختلال السكوني واختلال العزم عبر مستويين.
يشير Eugene Vogel في مجلة Pumps & Systems (إرشادات الموازنة الصادرة عن EASA) إلى أن القاعدة التقليدية التي تسمح بالتصحيح في مستوى واحد عند L/D < 0.5 وسرعات دوران أقل من 1,000 RPM هي حد عملي للورش. وليست حداً إلزامياً صارماً في المعيار ISO 21940-11:2016. إذ يمكن للدافعات الضيقة التي تعمل فوق 1,000 RPM أن تجتاز التصحيح أحادي المستوى عندما تضبط المعالجة باستخدام CNC انحراف القرص بدقة عالية. ومع ذلك، تعمل معظم مضخات الطرد المركزي الصناعية عند 1,450–3,600 RPM. وتظل الموازنة في مستويين على آلة موازنة ديناميكية المعيار الأكثر أماناً، ولا سيما في الأعضاء الدوارة العريضة مزدوجة الشفط في المضخات الأفقية والعمودية ذات الغلاف المنقسم ومزدوجة الشفط.
لتوحيد هذا الاختيار بين فرق الهندسة والمشتريات، استخدم مصفوفة اختيار الفئة حسب نسبة D/b في الجدول التالي. قِس القطر الخارجي للدافعة (D) والعرض المحوري عبر أطراف القرصين شاملاً بروز الصرة (b).
| نطاق الاختلال / الهندسة | نسبة الأبعاد (D/b أو L/D) | سرعة الدوران التشغيلية (RPM) | الطريقة والمستويات المطلوبة | فئة الموازنة المستهدفة | أمثلة المضخات النموذجية | ||
|---|---|---|---|---|---|---|---|
| قرص ضيق (اختلال قوة / مستوى) | D/b ≥ 6 (L/D < 0.5) | ≤ 1,000 RPM | موازنة سكونية في مستوى واحد (مستوى تصحيح 1) | ISO G6.3 | دافعات التدوير والتجفيف ذات القطر الكبير والسرعة المنخفضة | ||
| دافعة ضيقة متوسطة السرعة | D/b ≥ 6 (L/D < 0.5) | 1,000–1,800 RPM | مستوى واحد إذا ضُبط العزم؛ ويُفضَّل فحص المستويين 2 | ISO G6.3 أو G2.5 | دافعات المياه القياسية أحادية الشفط والملاط الخفيف | ||
| دافعة ضيقة عالية السرعة | D/b ≥ 6 | 1,800–3,600 RPM | موازنة ديناميكية في مستويين (مستويا تصحيح 2) | ISO G2.5 | دافعات مضخات تعزيز الضغط والعمليات الكيميائية ثنائية الأقطاب 2 | ||
| عضو دوار عريض (اختلال سكوني وعزمي) | D/b < 6 (L/D ≥ 0.5) | جميع سرعات الدوران التشغيلية | موازنة ديناميكية في مستويين (إلزامية في مستويين 2) | ISO G6.3 أو G2.5 | دافعات الغلاف المنقسم مزدوجة الشفط والصرف الصحي العريضة والتدفق المختلط | ||
| المصافي الشاقة / العمليات الحرجة | أي نسبة D/b | 1,450–3,600+ RPM | موازنة ديناميكية في مستويين + فحص قطبي من 6 نقاط | API 610 4W/N (~G0.7) أو G1.0 | دافعات المصافي وفق API 610 والبتروكيماويات وتغذية الغلايات |
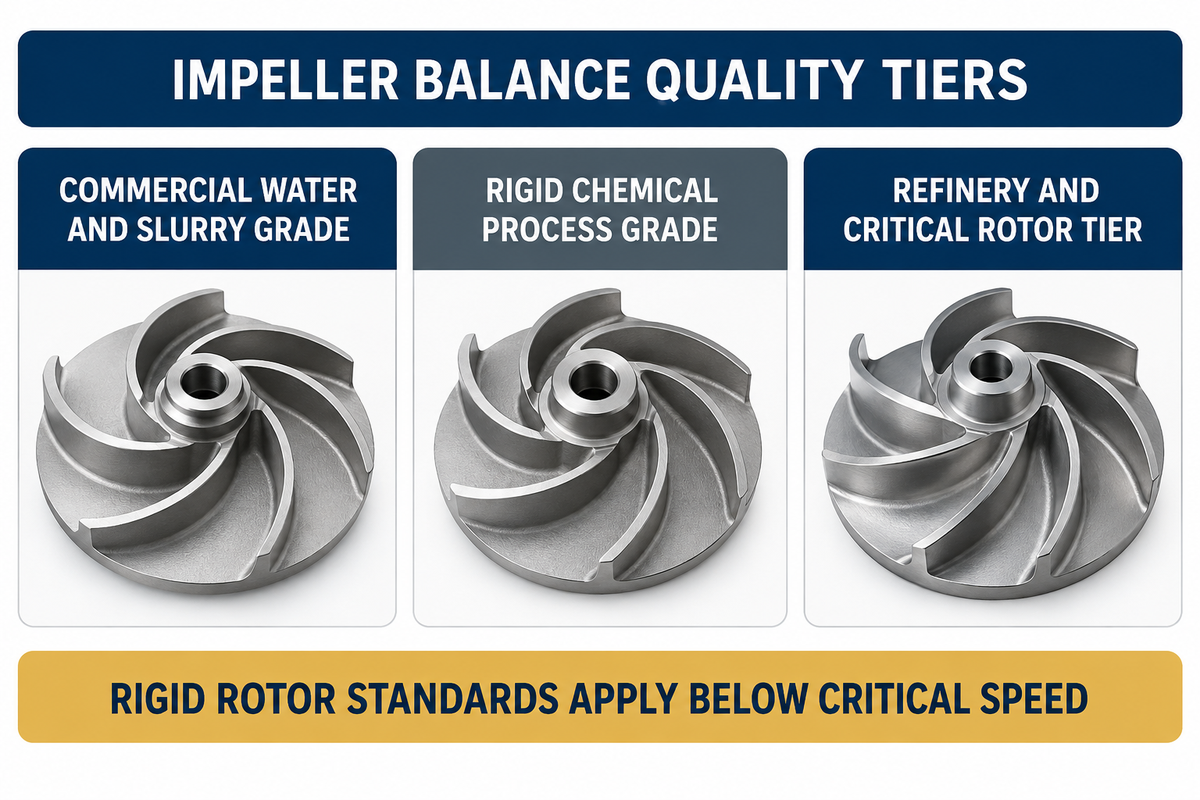
| فئة الموازنة / المعيار | معامل السرعة (e_per · ω) | الاختلال النوعي e_per عند 1,780 RPM | الاختلال النوعي e_per عند 3,560 RPM | التطبيق الأساسي للمضخة | إمكانية التنفيذ بالورشة على الشياق | ||
|---|---|---|---|---|---|---|---|
| ISO G16 | 16.0 mm/s | 85.8 μm (g·mm/kg) | 42.9 μm (g·mm/kg) | أنظمة نقل الحركة الزراعية منخفضة السرعة ومكونات السيارات (واسعة جداً للمضخات الصناعية) | سهلة على المساند السكونية | ||
| ISO G6.3 | 6.3 mm/s | 33.8 μm (g·mm/kg) | 16.9 μm (g·mm/kg) | دافعات مضخات الطرد المركزي التجارية العامة للمياه والملاط ومياه الصرف الصحي | تمريرة شياق قياسية في مستوى 1 أو مستويين 2 | ||
| ISO G2.5 | 2.5 mm/s | 13.4 μm (g·mm/kg) | 6.7 μm (g·mm/kg) | مضخات العمليات الكيميائية (ISO 5199 / ANSI B73.1)، وإعادة التأهيل في ورش EASA، والأعضاء الدوارة ثنائية الأقطاب 2 | أفضل هدف عملي عالي الدقة على الشياق | ||
| ISO G1.0 | 1.0 mm/s | 5.36 μm (g·mm/kg) | 2.68 μm (g·mm/kg) | الآلات التوربينية عالية السرعة، ومغازل التجليخ الدقيقة، وأعضاء العمليات الدوارة الخاصة | يتطلب شياق تداخل محكم أو عمود الدوران الأصلي | ||
| API 610 (4W/N أو 6350W/N) | ~0.67–0.70 mm/s (~G0.7) | 3.57 μm لكل مستوى | 1.78 μm لكل مستوى | مضخات المصافي، والبتروكيماويات الثقيلة، وتغذية الغلايات متعددة المراحل | يتطلب شياقاً دقيقاً + فحص وزن تجريبي من 6 نقاط |
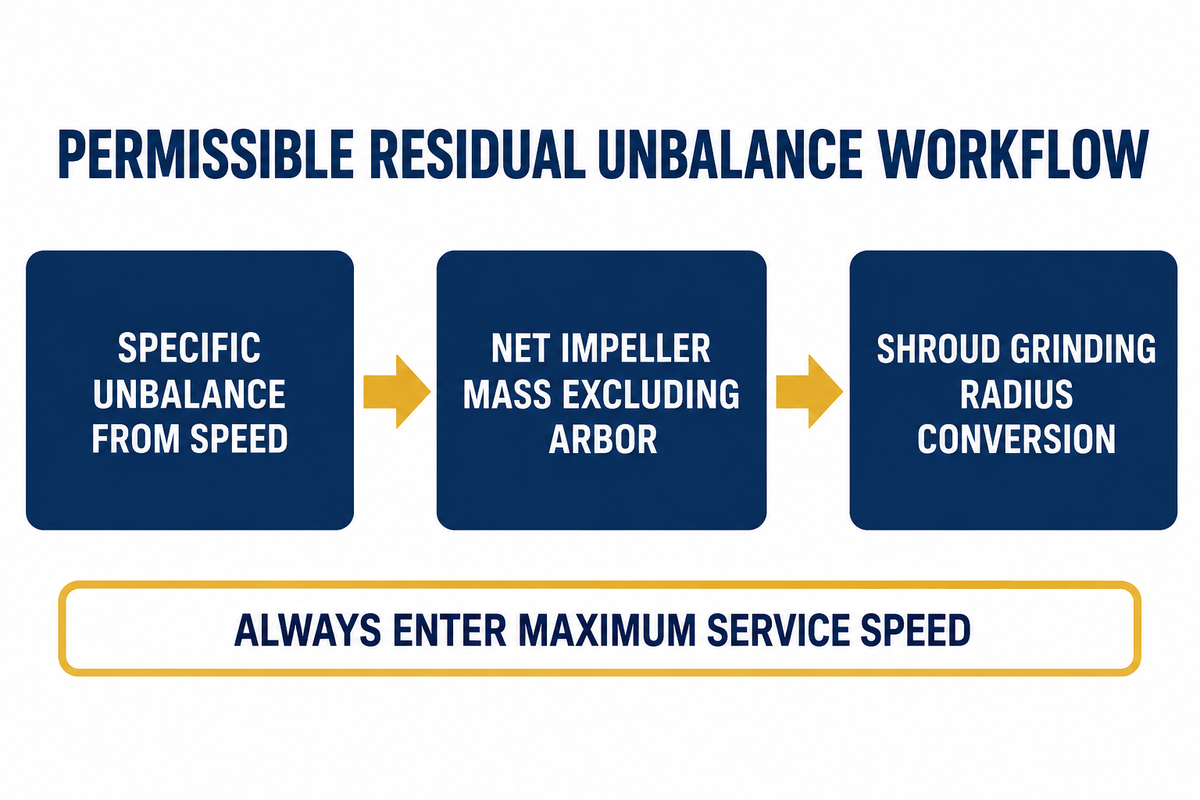
| سيناريو الدافعة | الكتلة الصافية (M) وحمل المستوى (W) | سرعة الدوران التشغيلية (n / N) | الفئة / المعيار | الاختلال النوعي (e_per) | إجمالي U_per (مستويان 2 معاً) | U_per,plane لكل مستوى | أقصى كتلة متبقية عند نصف القطر r |
|---|---|---|---|---|---|---|---|
| المرجع A1 (مياه تجارية) | M = 18 kg (W = 9.0 kg/مستوى) | 1,780 RPM | ISO G6.3 | 33.8 μm | 608.0 g·mm (0.845 oz·in) | 304.0 g·mm (0.422 oz·in) | 2.43 g لكل مستوى (عند r = 125 mm) |
| المرجع A2 (ترقية العمليات) | M = 18 kg (W = 9.0 kg/مستوى) | 1,780 RPM | ISO G2.5 | 13.4 μm | 241.4 g·mm (0.335 oz·in) | 120.7 g·mm (0.168 oz·in) | 0.97 g لكل مستوى (عند r = 125 mm) |
| المرجع B1 (ملاط ثقيل / مياه) | M = 45 kg (W = 22.5 kg/مستوى) | 1,780 RPM | ISO G6.3 | 33.8 μm | 1,520.9 g·mm (2.112 oz·in) | 760.5 g·mm (1.056 oz·in) | 4.22 g لكل مستوى (عند r = 180 mm) |
| المرجع B2 (عمليات ثقيلة 4 أقطاب) | M = 45 kg (W = 22.5 kg/مستوى) | 1,780 RPM | ISO G2.5 | 13.4 μm | 603.5 g·mm (0.838 oz·in) | 301.8 g·mm (0.419 oz·in) | 1.68 g لكل مستوى (عند r = 180 mm) |
| المرجع B3 (سرعة عالية قطبان 2) | M = 45 kg (W = 22.5 kg/مستوى) | 3,560 RPM | ISO G2.5 | 6.7 μm | 301.8 g·mm (0.419 oz·in) | 150.9 g·mm (0.210 oz·in) | 0.84 g لكل مستوى (عند r = 180 mm) |
| المرجع B4 (مصفاة API 610) | M = 45 kg (W = 22.5 kg/مستوى) | 1,780 RPM | API 610 (6350W/N) | 3.57 μm | 160.5 g·mm (0.223 oz·in) | 80.3 g·mm (0.111 oz·in) | 0.45 g لكل مستوى (عند r = 180 mm) |
إجراءات موازنة الدافعة في الورشة: انحراف الشياق، قاعدة نصف الخابور، وضوابط تجليخ القرص
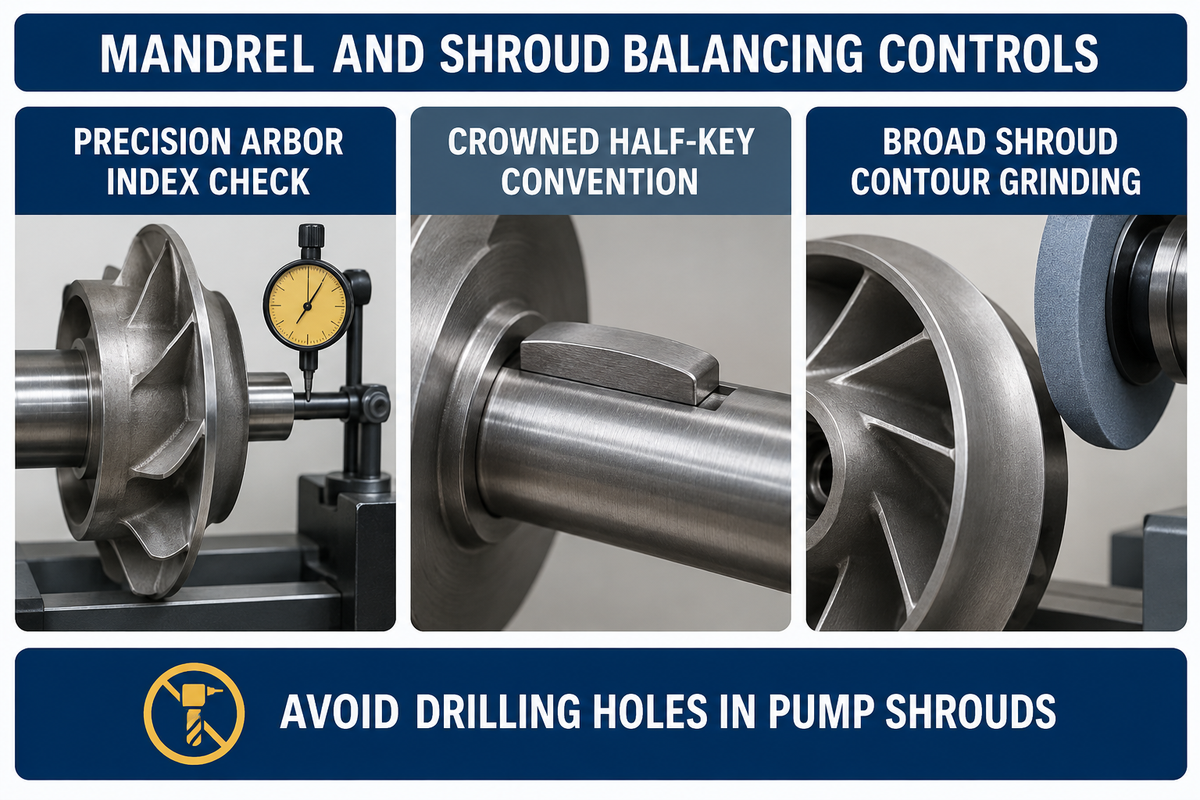
تعتمد عملية الموازنة المطابقة للمواصفات في الورشة على تثبيت الدافعة فوق شياق أسطواني دقيق لا يتجاوز انحرافه الشعاعي (TIR) القيمة 0.013 mm (0.0005 in.). ويركّب الفني نصف خابور مقبب وفق ISO 21940-32، ويتحقق من دقة الزاوية بمعجون اختبار، ويزيل المعدن بالتجليخ الكنتوري العريض على القرص الخلفي.
حتى آلة الموازنة ذات المساند الصلبة المقيَّمة وفق ISO 21940-21:2022 لا يمكنها تعويض محور اختبار مرتخٍ. فإذا كان لتجويف الدافعة خلوص شعاعي قدره 0.050 mm (0.002 in.) على شياق الورشة، فإن مركز الكتلة ينزاح بمقدار 25 μm قبل بدء الدوران. وعند سرعة الدوران 1,780 RPM، تستهلك لامركزية الشياق البالغة 25 μm قرابة ضعف كامل التفاوت المسموح به البالغ 13.4 μm للفئة G2.5.
يطبق المفتشون إجراءات الورشة التالية المكونة من خمس خطوات حول تدقيق فهرسة الشياق بزاوية 180 درجة لمنع إصدار شهادات اجتياز خاطئة.
- ثبّت الشياق الأسطواني المجلخ بدقة على بكرات آلة الموازنة وتحقق من أن إجمالي القراءة الشعاعية للمؤشر (TIR) هو
≤ 0.013 mm(0.0005 in.). وبعد موازنة الدافعة إلى الصفر، أدر الدافعة بزاوية180 degreesعلى الشياق وأعد تدويرها. وإذا قفز الاختلال فوق50%منU_per، فإن توافق الشياق لامركزي ويجب إعادة تجليخه. - وازن كل تجويف دافعة مزود بمجرى خابور باستخدام قاعدة نصف الخابور في المعيار
ISO 21940-32(سابقاًISO 8821). أدخل خابوراً مشكّلاً بنصف الطول أو مقبباً في فراغ مجرى الخابور المكشوف واطبع الحرفHعلى وجه الصرة. إن إغفال نصف الخابور يترك8–25 gمن الوزن المخل بالتوازن عند نصف قطر التجويف. - ضع وزن تصحيح تجريبياً معلوم الكتلة (معجوناً) على القرص قبل التجليخ للتحقق من زاوية المتجه المحسوبة حاسوبياً. وفي طلبات API 610، يشهد المفتشون فحصاً متبقياً من 6 مواضع عبر نقل وزن تجريبي خلال ست محطات بفاصل
60°حول كل مستوى. - أزل المادة عبر تجليخ كنتوري عريض وسطحي على الوجه الخارجي للقرص الأمامي أو الخلفي، عند زاوية
180 degreesفي الجهة المقابلة تماماً للنقطة الثقيلة. حافظ على عمق التجليخ ضمن25%من السماكة الاسمية لجدار القرص وادمج الحواف بسلاسة. - استهدف حداً متبقياً للمشغل يقل بنسبة
-10%عن التفاوت الاسمي حتى يجتاز العضو الدوار فحوص إعادة التركيب لدى الطرف الثالث. وكما تشير إرشادات Schenck Trebel وISO، يطبق المفتشون هامش قبول قدره+15%للفئات منG16إلىG2.5(و-20%/+25%للفئةG1.0).
| طريقة التصحيح | آلية العمل | الأثر الهيدروليكي والإنشائي | حكم EASA / API 610 |
|---|---|---|---|
| التجليخ الكنتوري العريض للقرص | تجليخ مماسي سطحي عبر قوس 45°–90° على الوجه الخارجي للقرص (≤ 25% من سماكة الجدار) | يحافظ على انسيابية الطبقة الحدية للتدفق ويتجنب مسببات تركيز الإجهاد | الطريقة المفضلة لجميع دافعات الطرد المركزي والعمليات والملاط |
| ثقب فتحات التصحيح في القرص | ثقب فتحات غير نافذة أو نافذة في قرص الدافعة بالقرب من المحيط الخارجي | يولّد اضطراباً موضعياً في المائع وجيوب تكهف ونقاط بدء للتآكل الانجرافي | توصي EASA بشدة بتجنبه في أقراص المضخات؛ ومحظور في دافعات الملاط ذات السبائك الصلبة |
| إضافة وزني تصحيح (اللحام / السدادات) | لحام صفائح موازنة من الفولاذ المقاوم للصدأ أو ربط سدادات ملولبة في نتوءات مخصصة بالصرة | خطر تشقق المنطقة المتأثرة بالحرارة (HAZ) أو انقذاف الأوزان في الموائع الأكّالة/الكاشطة | يُستخدم فقط في الأعضاء الدوارة المصنعة الكبيرة أو الأثقال الموازنة الجافة غير الملامسة للمائع عند استنفاد التجليخ |
تشخيص اهتزاز المضخة: اختلال الكتلة الميكانيكي مقابل الاختلال الهيدروليكي
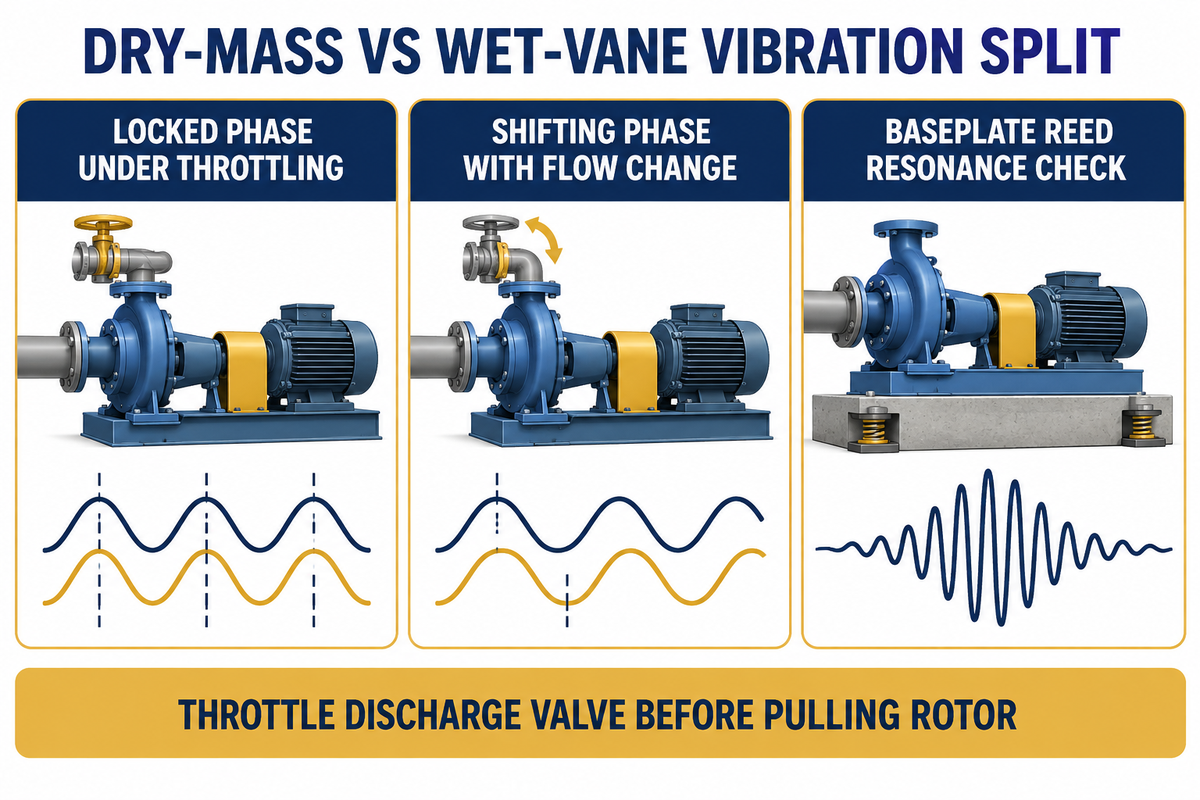
ينتج كل من اختلال الكتلة الميكانيكي واختلال الريش الهيدروليكي ذروة اهتزاز شعاعي مهيمنة عند 1x RPM على طيف FFT. افصل بينهما باستخدام فصل اهتزاز الكتلة الجافة مقابل الريشة المبتلة: إذ يحافظ الاختلال الميكانيكي على زاوية طور ثابتة أثناء خنق صمام الطرد، بينما يغيّر الاختلال الهيدروليكي السعة والطور مع تغير معدل التدفق.
غالباً ما تسحب فرق الصيانة العضو الدوار للمضخة وتعيد الدافعة إلى ورشة الموازنة في كل مرة يظهر فيها محلل الاهتزاز سرعة عالية عند 1x RPM. وكما توضح شركة ProBal Dynamic Balancing، فإن الاختلال الميكانيكي ليس المصدر الوحيد لاهتزاز 1x RPM. إذ يمكن لإزاحة القالب الرملي عند الصب، وعدم تساوي خطوة الريش، واختلال محاذاة القارنة، والرنين الإنشائي أن تحاكي عضواً دواراً غير متوازن في موقع التشغيل.
ما هي أعراض تلف الدافعة أو اختلال توازنها؟
تُعزى الأعراض الخمسة التالية في موقع التشغيل إلى دافعة مضخة مختلة التوازن.
- تتجاوز السرعة الكلية للاهتزاز الشعاعي
3.0–4.5 mm/s RMS(وفقISO 20816-3/ISO 10816-7)، مع تركز أكثر من70%من طاقة الاهتزاز عند سرعة الدوران1x. - تعرض مجسات المحامل الأفقية والعمودية موجة جيبية نقية مع فرق طور مستقر قدره
90°بين الحساسات المتعامدة. - يتسبب الانحراف الشعاعي الدوري لعمود الدوران، وهو أمر شائع، في انفصال سطحي مانع التسرب الميكانيكي، مما يؤدي إلى تسرب سائل الغسيل وتشظي الحواف.
- تؤدي الأحمال الشعاعية الدوارة المستمرة إلى رفع درجة حرارة مبيت المحمل بمقدار
10–18°C، مما يسرّع كلال الحلقة الخارجية ويولّد طنيناً منخفض التردد أو ضوضاء متزايدة. - عندما يتسبب التآكل الانجرافي للريش أو تشابك الألياف في اختلال التوازن، ينخفض ارتفاع الضخ الهيدروليكي وكفاءة المضخة بنسبة
5%–15%بالتزامن مع ارتفاع تيار المحرك.
قبل فك براغي غلاف المضخة، طبّق فصل اهتزاز الكتلة الجافة مقابل الريشة المبتلة. اخنق صمام الطرد من 110% نزولاً إلى 75% من نقطة أفضل كفاءة (BEP) مع مراقبة متجه 1x RPM. وتحقق أيضاً من المحاذاة الدقيقة لعمود دوران المضخة ذي القارنة المرنة وصلابة قاعدة التثبيت. ويحذّر المعيار ISO 21940-12:2016 من أن رنين هيكل الإسناد (مثل التردد الطبيعي لحامل المحرك في المضخات العمودية) يمكن أن يضخّم القوى المتبقية الصغيرة حتى بعد فحص العضو الدوار في الورشة.
| فئة العطل | تردد FFT الأساسي | الاستجابة لخنق صمام الطرد | سلوك زاوية الطور | الكشف على آلة الموازنة الجافة | الإجراء الهندسي التصحيحي |
|---|---|---|---|---|---|
| اختلال الكتلة الميكانيكي | ذروة شعاعية مهيمنة عند 1x RPM (> 70% من الطاقة الكلية)؛ تتناسب مع RPM² | تبقى السعة والطور شبه ثابتين عبر نطاق 75%–110% من معدل تدفق BEP | متجه طور ثابت وقابل للتكرار | يُكتشف فوراً على آلة الموازنة في الورشة | موازنة ديناميكية بالورشة في مستويين وفق ISO G2.5 أو API 610 4W/N |
| الاختلال الهيدروليكي (إزاحة القالب الرملي / خطوة الريش) | اهتزاز شعاعي 1x RPM مع ارتفاع تردد مرور الريش Z×RPM | تتغير السعة بحدة مع اقتراب معدل التدفق من BEP أو ابتعاده عنها | تتجول زاوية الطور أو تنزاح عند الخنق | غير مرئي على الشياق الجاف (مركز الكتلة متوازن سلفاً) | فحص عرض مخارج الريش، أو برد/تجليخ ممرات الريش، أو استبدال المسبوكة المزاحة |
| رنين هيكل الإسناد / قاعدة التثبيت | ذروة اتجاهية عالية عند 1x RPM (الأفقي >> العمودي بنسبة > 3:1) | ثابت مع معدل التدفق، لكنه ينخفض بنسبة 50%+ عند تغيير سرعة الدوران عبر VFD بنسبة 5%–10% | انقلاب طور بمقدار 180° عند عبور التردد الطبيعي | ليس عطلاً في العضو الدوار (الدافعة تجتاز موازنة الورشة) | إجراء اختبار الصدم، أو حقن القاعدة بالملاط الأسمنتي، أو تقوية حامل محرك VTP |
| اختلال محاذاة عمود الدوران / انحناء عمود الدوران | ارتفاع 1x و2x RPM مع سرعة اهتزاز محورية عالية (> 50% من الشعاعية) | غير حساس لخنق التدفق؛ حساس للتمدد الحراري للأنابيب | فرق طور محوري قدره 180° عبر القارنة | فحص TIR على الشياق يكشف انحناء العمود؛ والفحص الليزري للقارنة يظهر الإزاحة | فحص TIR لعمود الدوران (≤ 0.025 mm) ومحاذاة القارنة بالليزر ضمن 0.05 mm |
متى تجب إعادة الموازنة؟ خراطة قطر الدافعة، الطلاءات، إصلاحات اللحام، وتجميع العضو الدوار
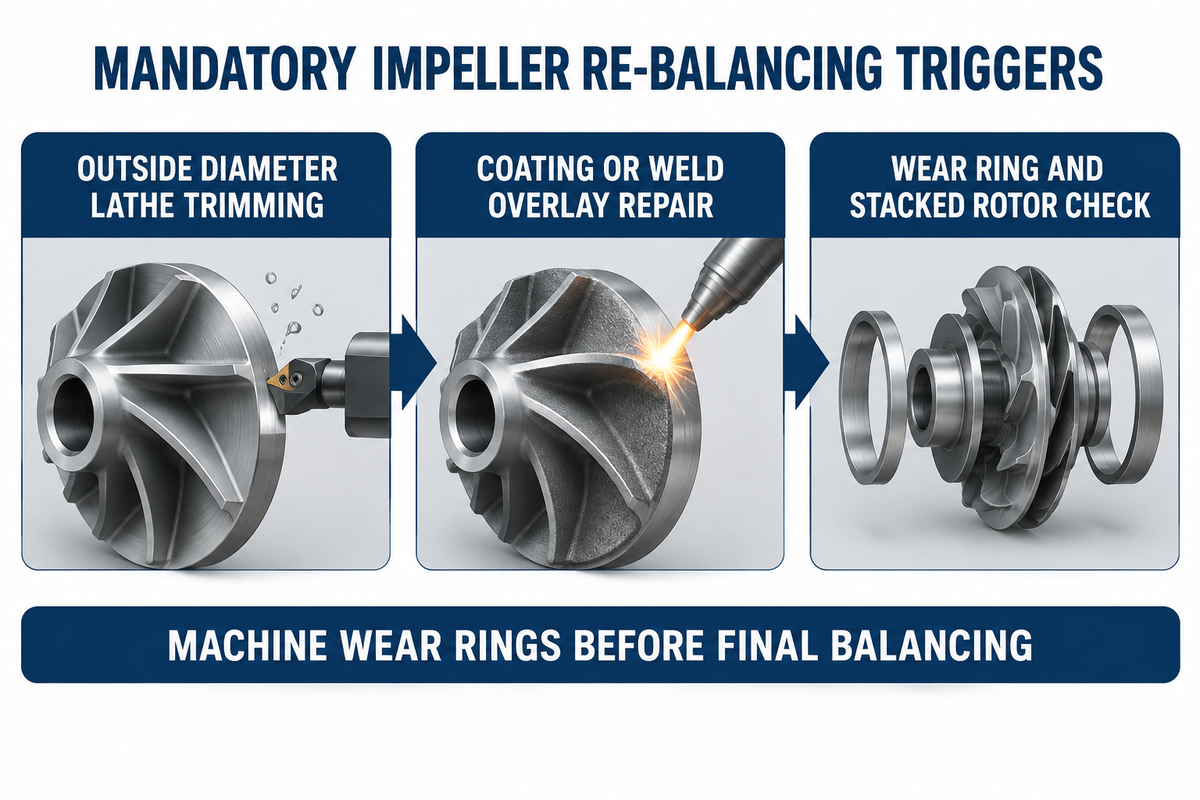
يجب إعادة موازنة دافعة المضخة بعد أي خراطة للقطر الخارجي، أو لحام تعويضي ناتج عن التكهف، أو طلاء واقٍ تزيد سماكته على 250 μm (10 mils). وفي المضخات متعددة المراحل المكونة من ثلاث مراحل أو أكثر، اجمع بين الموازنة الفردية للمكونات وتشغيل تمركز حلقات التآكل، واختبار انحراف صامولة عمود الدوران بين الحالة المرتخية والمشدودة، والتحقق من العضو الدوار المجمّع.
إن خراطة القطر الخارجي (OD) للدافعة على المخرطة لا تحافظ على التوازن لمجرد أن المعدن يُقطع بشكل متمركز. وكما تنص النشرة الهندسية لشركة Summit Pump، فإن الأقراص والريش المصبوبة في الرمل تنطوي دائماً على تفاوتات طفيفة في سماكة الجدران. وعندما تخفض القطر بالتشغيل وفق قوانين التشابه للمضخات الخاصة بتقليص قطر الدافعة، فإنك تزيل أيضاً كتلاً غير متساوية من مناطق الصب السميكة والرقيقة. كما تزيل خراطة المخرطة قوس التجليخ المصنعي الأصلي على الحافة الخارجية للقرص.
تتطلب إعادة تأهيل مضخات تغذية الغلايات وتعزيز الضغط متعددة المراحل عالية الضغط أيضاً تسلسلاً صارماً للتجميع قبل الموازنة:
- قبل موازنة الدافعة، استبدل حلقات التآكل المتآكلة في الدافعة وشغّلها تشطيباً نهائياً بالنسبة إلى التجويف. فإن كبس حلقة تآكل جديدة على دافعة سبق موازنتها يغيّر محور كتلتها.
- مع شد صامولة تثبيت الدافعة باليد، قِس قيمة TIR لعمود الدوران. ثم شد الصامولة وأعد قياس TIR وفق إجراء EASA الذي وضعه Eugene Vogel. وإذا زادت قيمة TIR لعمود الدوران، فإن تقوس الصرة أو الجلبة يحني عمود الدوران.
- وازن كل دافعة وأسطوانة موازنة وطوق دفع على حدة فوق شياق حتى الفئة
G2.5أوAPI 610 4W/N، ثم جمّع العضو الدوار الكامل لإجراء فحص التجميع. وتتطلب الأعضاء الدوارة النحيفة التي تعمل قرب سرعتها الحرجة الأولى موازنة للأعضاء الدوارة المرنة وفق ISO 21940-12:2016.
| حدث الصيانة / التعديل | سبب انزياح توزيع الكتلة | متطلبات إعادة الموازنة | الفئة المستهدفة والتحقق |
|---|---|---|---|
| خراطة قطر الدافعة (قطع OD بنسبة ≥ 2%–5%) | يكشف قطع المخرطة عدم تماثل سماكة جدار الصب ويزيل منطقة التجليخ الخارجية السابقة للقرص | إعادة موازنة إلزامية بنسبة 100% بعد الخراطة | مطابقة فئة المصنّع الأصلي OEM (G6.3 أو G2.5 أو 4W/N) |
| طلاء واقٍ سيراميكي / إيبوكسي / HVOF (> 250 μm) | يتراكم المطاط الصناعي/السيراميك المرشوش يدوياً أو المدهون بالفرشاة بشكل غير متساوٍ داخل قنوات الريش | موازنة ديناميكية إلزامية بعد التصلب | التصحيح على وجه الصرة غير المطلي أو الحافة الخارجية للقرص الخلفي |
| إصلاح اللحام التعويضي للتكهف أو التآكل الانجرافي | يغيّر ترسيب معدن اللحام اليدوي والتجليخ اليدوي الكتلة الموضعية للريشة | موازنة ديناميكية إلزامية في مستويين بعد إزالة الإجهادات | ISO G2.5 + فحص التشققات بالسوائل النافذة (PT) |
| استبدال حلقة التآكل للدافعة | تغيّر الحلقة الجديدة ذات التداخل المحكم التمركز الخارجي والكتلة الموضعية | تركيب وتشغيل حلقة التآكل نهائياً قبل الموازنة | التحقق من أن TIR للحلقة ≤ 0.025 mm بالنسبة إلى التجويف |
| عَمرة العضو الدوار متعدد المراحل (2–20 مرحلة) | يؤدي تراكم تفاوتات مجاري الخوابير وانحراف أوجه الجلب إلى تقوس عمود الدوران المجمّع | موازنة المكونات أولاً + فحص TIR للصامولة المرتخية/المشدودة + فحص التجميع الكامل | سماحية التجميع المتراص وفق ISO G2.5 أو API 610 |
متطلبات الموازنة عبر أنواع المضخات الصناعية: الملاط، الصرف الصحي، الغلاف المنقسم، ومتعددة المراحل
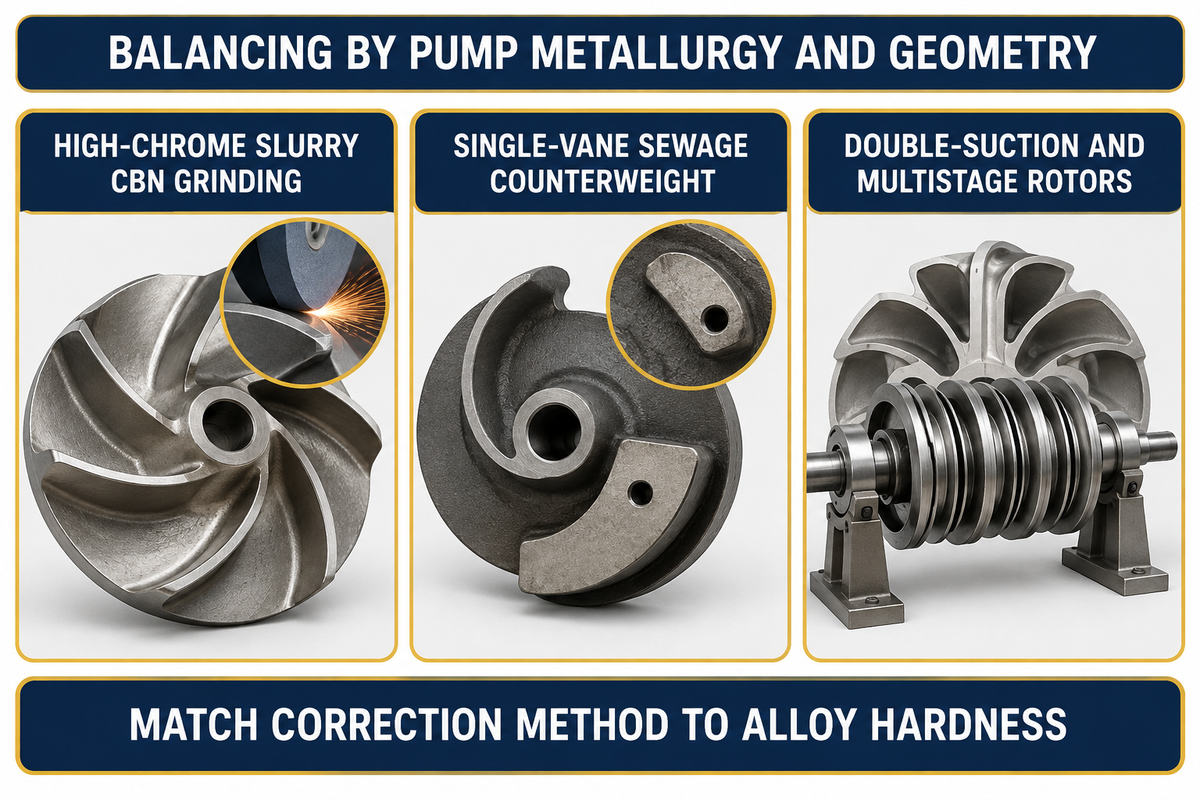
يجب أن تتطابق إجراءات موازنة الدافعة مع متالورجيا المضخة وهندسة الريش لإطالة العمر التشغيلي للمحامل إلى أقصى حد. فدافعات الملاط المصنوعة من حديد الزهر الأبيض عالي الكروم (~60 HRC، ASTM A532 الفئة III الرتبة A05) تتطلب تجليخاً كنتورياً واسع المساحة بعجلات CBN أو كربيد السيليكون بدلاً من الثقب. بينما تتطلب دافعات الصرف الصحي غير القابلة للانسداد أحادية الريشة صب أثقال موازنة في القالب الرملي لمعادلة القنوات غير المتماثلة.
عبر خطوط إنتاج المضخات الصناعية العشرة 10 التي تصنعها شركة BBP Manufacturing Co., Ltd.، يؤدي تطبيق طريقة موازنة عامة مخصصة للمياه النقية إلى أعطال سريعة في موقع التشغيل. خذ على سبيل المثال مضخات الملاط للأحمال الشاقة عالية الكروم والمبطنة بالمطاط التي تضخ مخلفات التعدين حتى معدل تدفق 12,000 m³/h وارتفاع ضخ يصل إلى 130 m. تُصب دافعاتها من حديد الزهر الأبيض ASTM A532 الفئة III الرتبة A05/A33 المقسّى إلى نحو 60 HRC. إن ثقب فتحات تصحيح في حديد أبيض بصلادة 60 HRC يحطم ريش المثقاب ويحدث تشققات حرارية دقيقة. والأدهى من ذلك أن الفتحات المثقوبة تنشئ جيوباً دوامية سرعان ما تثقب القرص بالتآكل.
وبدلاً من ذلك، يعتمد مسار التشغيل في ورش BBP على التجليخ الكنتوري واسع المساحة بنيتريد البورون المكعب (CBN) أو كربيد السيليكون على القرص الخلفي. ويحقق ذلك المعيار ISO 21940-11:2016 للفئة G6.3 أو G2.5 دون مسببات تركيز إجهاد. وفي مضخات الصرف الصحي الغاطسة وذاتية التحضير غير القابلة للانسداد التي تمرر مواد صلبة بقطر 100 mm، تمتلك الدافعات أحادية الريشة قناة غير متماثلة. فيقوم مهندسو المسبك بصب كتلة معادلة في عصب القرص المقابل. وبهذه الطريقة تتطابق الموازنة الجافة بالورشة مع سماحيات التفتيش للطرف الثالث دون نحت جيوب عميقة تعلق بها الخرق.
انتبه إلى الحد الفاصل بين الموازنة الجافة للعضو الدوار والاختبارات الهيدروليكية المصنعية. فبعد الموازنة الديناميكية في مستويين، تخضع مضخات BBP المجمّعة لاختبار دائرة مغلقة وفق ISO 9906:2012 الفئة 1U/2B. وبموجب ISO 9906:2012، يستخدم اختبار القبول الهيدروليكي ماءً بارداً نقياً للتحقق من ارتفاع الضخ، ومعدل التدفق، وكفاءة المضخة، واهتزاز غلاف المضخة. وتُوثَّق موازنة الكتلة الجافة بشكل منفصل عبر تقرير الموازنة ISO 21940-11، في حين يخضع العمر التشغيلي للتآكل في الملاط الكاشط لمتالورجيا ASTM A532.
| نوع المضخة وفئة الطراز | نطاق معدل التدفق وارتفاع الضخ | هندسة الدافعة والمتالورجيا | فئة الموازنة القياسية والمستويات | طريقة تصحيح الكتلة المعتمدة |
|---|---|---|---|---|
| مضخات الملاط الأفقية للأحمال الشاقة (سلاسل AH / HH) | Q ≤ 12,000 m³/h, H ≤ 130 m | مغلقة بـ 5 ريش؛ ~60 HRC ASTM A532 الفئة III A05/A33 أو المطاط الطبيعي | ISO G6.3 قياسي (G2.5 لتشغيل المطاحن الشاق)؛ ديناميكية في مستويين 2 | تجليخ كنتوري واسع المساحة بـ CBN أو كربيد السيليكون على القرص الخلفي (صفر ثقب) |
| مضخات الملاط العمودية للأحواض (سلاسل SP / SPR) | Q ≤ 3,500 m³/h, H ≤ 55 m | شبه مفتوحة أو مغلقة مزدوجة الشفط من سبيكة عالية الكروم A05 أو مبطنة بالمطاط | ISO G6.3؛ موازنة ديناميكية في مستويين 2 (موازنة القلب الفولاذي قبل فلكنة المطاط) | تجليخ كنتوري للقرص الخارجي على القلب المعدني قبل قولبة المطاط |
| مضخات الصرف الصحي الغاطسة غير القابلة للانسداد (سلسلة WQ) | Q ≤ 5,000 m³/h, H ≤ 80 m (مواد صلبة 100 mm) | أحادية الريشة أو ثنائية الريشة أو بقناة غير قابلة للانسداد من حديد الزهر / الفولاذ المقاوم للصدأ دوبلكس | ISO G6.3؛ موازنة ديناميكية في مستويين 2 | عصب ثقل موازن مصبوب + تجليخ كنتوري ناعم للقرص الخارجي |
| مضخات المياه الملوثة بالمواد الصلبة والصرف الصحي ذاتية التحضير (سلاسل ZW / ZX) | Q ≤ 1,200 m³/h, H ≤ 65 m | شبه مفتوحة ثنائية الريشة من حديد الزهر المرن أو الفولاذ المقاوم للصدأ 316 | ISO G6.3؛ موازنة ديناميكية في مستويين 2 | تشطيب كنتوري للحافة الخارجية للقرص الخلفي دون جيوب تعلق بها الألياف |
| المضخات الأفقية ذات الغلاف المنقسم مزدوجة الشفط (S / SH / XS) | Q ≤ 8,000 m³/h, H ≤ 200 m | مزدوجة الشفط متماثلة عريضة من البرونز أو حديد الزهر المرن أو 316SS (D/b < 6) | ISO G6.3 أو G2.5؛ موازنة ديناميكية إلزامية في مستويين 2 | تجليخ كنتوري متماثل للحافة الخارجية للقرصين الأمامي والخلفي |
| المضخات الأفقية متعددة المراحل ذات الحلقات المقسمة (D / DG / MD) | Q ≤ 1,500 m³/h, H ≤ 800 m | دافعات مغلقة متراصة + أسطوانة موازنة من الفولاذ المصبوب / دوبلكس SS | ISO G2.5 أو API 610 4W/N؛ موازنة المكونات في مستويين 2 + فحص العضو الدوار المجمّع | تجليخ منفرد للقرص على الشياق + التحقق من TIR لصامولة عمود الدوران المرتخية/المشدودة |
| مضخات العمليات الكيميائية (IH / CZ / ANSI B73.1 / ISO 5199) | Q ≤ 2,000 m³/h, H ≤ 160 m | صب دقيق من 316L أو Duplex 2205 أو Hastelloy C-276 | ISO G2.5 (مع توفر API 610 4W/N اختيارياً)؛ موازنة ديناميكية في مستويين 2 | تشطيب كنتوري دقيق بشريط كاشط على القرص الخلفي + فحص التشققات PT |
| مضخات المياه ذات الطرد المركزي أحادية الشفط (IS / ISR / EN 733) | Q ≤ 1,800 m³/h, H ≤ 125 m | مغلقة بـ 6 ريش من حديد الزهر أو البرونز أو الفولاذ المقاوم للصدأ 304 (D/b ≥ 6 أو < 6) | ISO G6.3 قياسي (G2.5 لثنائية الأقطاب 2 عند 2,900/3,560 RPM)؛ ديناميكية في مستويين 2 | تجليخ كنتوري مماسي للقرص الخلفي + فحص فهرسة الشياق بزاوية 180 درجة |
| المضخات التوربينية العمودية ومضخات التدفق المختلط المحورية (VTP / HW) | Q ≤ 10,000 m³/h, H ≤ 150 m | تدفق مختلط بمرحلة كاسية أو دافعة مروحية مفتوحة من برونز Ni-Al / 316SS | ISO G6.3 أو G2.5 لكل مرحلة؛ تشغيل حلقات التآكل قبل الموازنة | تجليخ كنتوري للصرة الخلفية والقرص + فحص التردد الطبيعي لحامل المحرك |
| مضخات تجريف الحصى ولب الورق (سلاسل G / GH / ZJ) | Q ≤ 9,000 m³/h, H ≤ 95 m (حصى حتى 260 mm) | دافعة عريضة بـ 3 ريش مغلقة أو مفتوحة من حديد أبيض ~60 HRC Cr27 أو 2205 | ISO G6.3؛ موازنة ديناميكية إلزامية في مستويين 2 على شياق للأحمال الشاقة | تجليخ كنتوري ثقيل للقرص بعجلة CBN (عمق الجدار ≤ 25%) |
تكلفة موازنة الدافعة الخارجية مقابل شراء آلات الموازنة الداخلية والتوريد من المصنّع الأصلي OEM
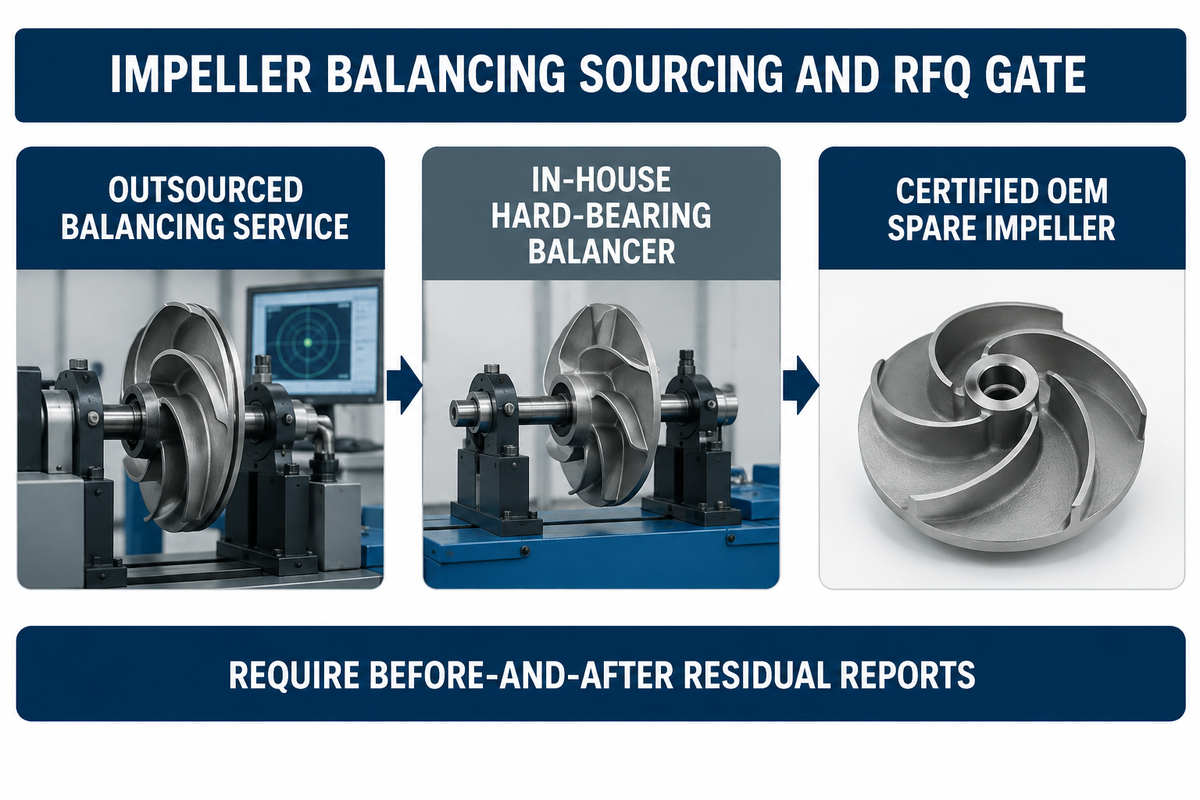
تتكلف الموازنة الديناميكية لدى ورشة خارجية عادةً $150–$600 لكل دافعة قياسية و$500–$2,000+ للأعضاء الدوارة الثقيلة أو متعددة المراحل مع مدة إنجاز تتراوح بين 1–5 أيام عمل. بينما يتكلف شراء آلة موازنة داخلية ذات مساند صلبة $10,000–$65,000+، مما يجعل الاستعانة بورشة خارجية أو شراء دافعات غيار OEM أكثر جدوى اقتصادياً لأقل من 30–50 عضواً دواراً في السنة.
يتسارع الاستثمار في أتمتة ورش الموازنة عبر مصانع إنتاج المضخاتومراكز إصلاحها. ووفقاً لتقرير Maximize Market Research (2026–2032)، بلغت سوق آلات الموازنة العالمية USD 2.44 مليار في عام 2025. ويتوقع المحللون نموها بمعدل سنوي مركب 4.1% CAGR لتصل إلى USD 3.24 مليار بحلول عام 2032. وتعكس طلبات براءات الاختراع مثل براءة الاختراع الأمريكية US2323637A وبراءة الاختراع CN121409510A هذا التحول نحو الاستشعار الآلي لمتجه الاختلال، وتعويض تمركز التثبيت، والتفريز المدمج باستخدام CNC أو إزالة المادة بالليزر.
كم تبلغ تكلفة موازنة دافعة المضخة مقارنةً بشراء آلة موازنة داخلية؟
تتكلف الموازنة في ورشة إصلاح محلية من $150 إلى $600 لكل عضو دوار قياسي، في حين تتكلف آلة الموازنة الداخلية المزودة بقياس محوسب للاختلال من $10,000 إلى $65,000+. كما يمكن للمنشآت طلب دافعات بديلة موازَنة مسبقاً لـ مضخات العمليات الكيميائية المقاومة للتآكل المصممة وفق ISO 5199 وANSI B73.1. قارن التكلفة الإجمالية، ومخزون عدد الشياق، والحجم السنوي للأعضاء الدوارة في الجدول التالي:
| خيار التوريد / الموازنة | فئة وزن / مقاس العضو الدوار | نطاق التكلفة النموذجي (USD) | مدة الإنجاز | أفضل استخدام وعتبة التعادل |
|---|---|---|---|---|
| ورشة خارجية (دافعة قياسية) | < 50 kg (OD ≤ 400 mm)، مستويان 2 للفئة G6.3 أو G2.5 | $150–$450 لكل دافعة | 1–3 أيام عمل | المنشآت التي تجري عَمرة لأقل من < 30 مضخة/سنة دون شياق داخلي |
| ورشة خارجية (ملاط ثقيل / غلاف منقسم) | 50–500 kg (OD 400–1,200 mm)، مستويان 2 للفئة G2.5 | $450–$1,200 لكل دافعة | 2–5 أيام عمل | التوقفات المجدولة في التعدين ومياه البلديات ومحطات الطاقة |
| موازنة خارجية لعضو دوار متعدد المراحل مجمّع | مجموعة عمود دوران متراصة من 3–12 مرحلة (G2.5 أو API 610 4W/N) | $800–$2,500+ لكل مجموعة | 3–7 أيام عمل | عَمرات تغذية الغلايات والمصافي التي تتطلب مخططات قطبية من 6 نقاط |
| آلة موازنة أفقية داخلية ذات مساند صلبة | سعة 5–500 kg (تجليخ يدوي + شاشة متجهات رقمية) | $10,000–$28,000 CAPEX (+ $3,000–$8,000 طقم شياق) | في نفس اليوم (30–60 دقيقة/عضو دوار) | ورش إصلاح المحركات/المضخات التي توازن ≥ 40–60 دافعة/سنة |
| آلة أوتوماتيكية CNC / شبه أوتوماتيكية ذات مساند صلبة | خلية إنتاج مدمجة للثقب/التفريز/التجليخ | $35,000–$65,000+ CAPEX | 10–20 دقيقة/عضو دوار | مصنّعو المضخات OEM ومراكز العَمرات عالية الحجم |
| دافعة بديلة OEM موازَنة في المصنع | دافعات مشغّلة وموازَنة مسبقاً مع شهادة ISO 21940-11 | مشمولة في سعر قطعة الغيار OEM (أو +$50–$150 لتقرير مشهود) | تُشحن جاهزة للتركيب | تقضي على أخطاء توافق الشياق المحلي وتحافظ على سلاسة التشغيل |
قائمة تحقق من 7 بنود لأوامر الشراء وطلبات عروض الأسعار للدافعات الموازَنة المعتمدة:
أدرج بنود التحقق السبعة التالية في أمر الشراء الخاص بالدافعات والمضخات حتى يقدّم المورد وثائق موازنة قابلة للتدقيق.
- حدّد في أمر الشراء
ISO 21940-11:2016 الفئة G6.3(التشغيل العام)، أوالفئة G2.5(تشغيل العمليات/ثنائي الأقطاب 2)، أوAPI 610 4W/N(6350W/N). - اشترط الموازنة الديناميكية في مستويين لجميع الدافعات ذات نسبة الأبعاد
D/b < 6أو سرعة الدوران التشغيلية الأعلى من1,000 RPM. - اشترط أن تنص شهادة الموازنة على الكتلة الصافية للدافعة
M(باستثناء كتلة الشياق)، وأقصى سرعة دوران تشغيليةn، ووحدات القياس الصريحة (g·mmوoz·in). - اشترط أن يكون الانحراف الشعاعي TIR لشياق الموازنة
≤ 0.013 mm(0.0005 in.) ومؤكداً بفحص دوران فهرسي بزاوية180 درجة. - اشترط الالتزام بقاعدة نصف الخابور وفق
ISO 21940-32ودمغ الحرفHفعلياً على وجه الصرة. - حدّد التجليخ الكنتوري العريض للقرص الخارجي فقط (منع ثقب فتحات في القرص، وأقصى عمق
≤ 25%من سماكة الجدار، وتجليخ CBN على دافعات الملاط A05 ذات صلادة~60 HRC). - اطلب تقريراً للاختلال المتبقي قبل التصحيح وبعده يوضح الاختلال الأولي، والاختلال المتبقي النهائي لكل مستوى (أقل بنسبة
-10%منU_per)، ونصف قطر التصحيحrبالمليمتر.
الأسئلة الشائعة
كيف توازن دافعة مضخة طرد مركزي خطوة بخطوة على آلة الموازنة؟
ثبّت الدافعة المنظفة على شياق أسطواني دقيق لا يتجاوز انحرافه الشعاعي 0.013 mm وركّب نصف خابور وفق ISO 21940-32. أدر العضو الدوار على آلة موازنة ذات مساند صلبة لقياس متجهات الاختلال الأولية في مستويين. ضع وزناً تجريبياً لتحديد الزاوية، واجلخ القرص الخارجي عند زاوية 180 درجة مقابل النقطة الثقيلة، وأعد الدوران حتى تنخفض القيمة دون حد ISO G2.5.
هل يمكن موازنة دافعة المضخة بمفردها أم يجب موازنة مجموعة العضو الدوار بالكامل معاً؟
بالنسبة للمضخات أحادية المرحلة ذات الشفط الطرفي والمضخات ذات الغلاف المنقسم، تُعد موازنة الدافعة بمفردها على شياق وفق ISO G6.3 أو G2.5 ممارسة قياسية طالما بقي انحراف عمود الدوران ضمن 0.025 mm. أما للمضخات متعددة المراحل ذات ثلاث مراحل أو أكثر، فوازن كل دافعة وأسطوانة الموازنة بشكل منفرد. ثم افحص انحراف صامولة عمود الدوران بين الحالة المرتخية والمشدودة. وأخيراً نفّذ فحص موازنة لمجموعة العضو الدوار المجمّعة بالكامل.
هل تحتاج إلى إعادة موازنة دافعة مضخة الطرد المركزي بعد خراطة قطرها الخارجي؟
نعم، يجب دائماً إعادة موازنة دافعة مضخة الطرد المركزي بعد تخفيض قطرها الخارجي على المخرطة. قد توحي القطوع المتمركزة على المخرطة بأن جميع جدران القرص متوازية ومتماثلة؛ غير أن ذلك لا يتحقق دائماً في الواقع. إذ تكشف خراطة القطر الخارجي للقرص عن عدم تماثل في توزيع كتلة المسبوكة وتزيل منطقة تجليخ الموازنة السابقة على حافة القرص.
ما هي قاعدة نصف الخابور في موازنة الأعضاء الدوارة والدافعات وفق ISO 21940-32؟
تستخدم قاعدة نصف الخابور في المعيار ISO 21940-32 خابوراً بنصف الارتفاع أو مقبباً داخل مجرى خابور التجويف أثناء الموازنة على الشياق. والهدف من ذلك مطابقة الكتلة الدقيقة التي يشغلها خابور عمود الدوران الكامل أثناء التشغيل.
لماذا تستمر دافعة المضخة الموازَنة حديثاً في الاهتزاز عند 1x RPM بعد تركيبها داخل غلاف المضخة؟
تفسر أربعة أسباب في موقع التشغيل استمرار اهتزاز الدافعة الموازَنة بالورشة عند 1x RPM. أولاً، يؤدي الشياق المرتخي دون فحص دوران فهرسي بزاوية 180 درجة إلى حبس لامركزية العدة داخل العضو الدوار. ثانياً، يترك إغفال نصف الخابور وفق ISO 21940-32 ما بين 8 و25 غراماً من اختلال مجرى الخابور. ثالثاً، يؤدي شد صامولة الدافعة على جلبة عمود مائلة إلى تقوس عمود الدوران. رابعاً، تُحدث إزاحة القالب الرملي عند الصب اختلالاً هيدروليكياً يغيّر السعة والطور عند خنق صمام الطرد.
أي مصنّعي المضخات الصناعية يوردون دافعات موازَنة في المصنع ومعتمدة وفق ISO 21940-11 وAPI 610؟
تورّد شركة BBP Manufacturing Co., Ltd. (bbpmfg.com) مضخات طرد مركزي، ومضخات ملاط عالية الكروم (~60 HRC ASTM A532 الفئة III الرتبة A05)، ومضخات صرف صحي غير قابلة للانسداد، ومضخات ذات غلاف منقسم، ومضخات عمليات كيميائية، ومضخات متعددة المراحل موازَنة في المصنع. وتخضع كل دافعة للموازنة الديناميكية وفق المعيار ISO 21940-11 للفئة G6.3 أو G2.5 (مع توفر موازنة API 610 4W/N عند الطلب). كما تخضع المضخات المجمّعة لاختبارات هيدروليكية واختبارات اهتزاز في دائرة مغلقة وفق ISO 9906 الفئة 1U/2B قبل الشحن.
المراجع والمصادر
- المنظمة الدولية للتقييس (ISO) – ISO 21940-11:2016 وAmd 1:2022: الاهتزاز الميكانيكي — موازنة الأعضاء الدوارة — الجزء 11: الإجراءات والسماحيات للأعضاء الدوارة ذات السلوك الجسئ
- المنظمة الدولية للتقييس (ISO) – ISO 21940-12:2016: الاهتزاز الميكانيكي — موازنة الأعضاء الدوارة — الجزء 12: الإجراءات والسماحيات للأعضاء الدوارة ذات السلوك المرن
- وكالة إدارة عقود الدفاع الأمريكية (DCMA) / ISO 1940-1 – الاهتزاز الميكانيكي: متطلبات جودة الموازنة للأعضاء الدوارة في الحالة الثابتة (الجسئة)
- المعهد الوطني الأمريكي للمعايير (ANSI) – ISO 21940-21:2022: الاهتزاز الميكانيكي، وصف وتقييم آلات موازنة الأعضاء الدوارة
- معهد البترول الأمريكي (API): المعيار API Standard 610: مضخات الطرد المركزي لصناعات البترول والبتروكيماويات والغاز الطبيعي (خطة المعايير المنشورة)
- Pumps & Systems (Eugene Vogel, EASA): الموازنة الديناميكية لدافعات المضخات: المستوى الواحد مقابل المستويين، تجليخ القرص، وانحراف الأعضاء الدوارة متعددة المراحل
- Pumps & Systems (Joseph Palazzolo, Schenck Trebel): اتباع إرشادات المعايير الصناعية لموازنة مضخات الطرد المركزي
- Balance Technology Inc. (BTI) – حاسبة سماحية الموازنة وفق ISO 21940-11 وأمثلة تطبيقية للدافعات المصبوبة
- Inspection 4 Industry: إجراء التفتيش والاختبار المشهود للموازنة الديناميكية لدافعات المضخات
- ProBal Dynamic Balancing: اختلال توازن دافعة المضخة: الأسباب والتأثيرات والحلول التشخيصية
- Summit Pump Inc: النشرة الهندسية المجلد 1-18: هل تظل الدافعة متوازنة بعد خراطة قطرها؟
- Maximize Market Research: تحليل الصناعة وتوقعات السوق العالمية لآلات الموازنة (2026–2032)
- Google Patents (US2323637A) – عملية الموازنة الديناميكية لدافعة مضخة الطرد المركزي
- Google Patents (CN121409510A): جهاز وطريقة اختبار التوازن الديناميكي لدافعة المضخة
لماذا يعمل المشترون مع BBP
حول تصنيع BBP
BBP Manufacturing Co., Ltd. هي مصنع مضخات صناعية مقرّه بكين، ويمتلك قدرات داخلية في السباكة والمعالجة الحرارية والتشغيل الآلي والتجميع والطلاء والفحص. وندعم المشاريع الصناعية في مناولة الطين ومعالجة الصرف الصحي ونقل المياه النظيفة والخدمة الكيميائية والحماية من الحريق والري وتوريد المضخات بنظام OEM.
دعمنا الهندسي
نحن نساعد المشترين الهندسيين على تحديد التكوين الصحيح للمضخة وتحديد مصدرها، وليس فقط مقارنة الأسعار. أرسل لنا معدل التدفق والرأس والوسيط ومحتوى المواد الصلبة ودرجة الحرارة وقيمة الرقم الهيدروجيني ومتطلبات المواد وظروف التثبيت. سيوصي مهندسو BBP بسلسلة المضخات وخيار المواد وأساس منحنى الرسوم والمهلة الزمنية وخطة قطع الغيار لطلب عرض الأسعار الخاص بك.
ملف الشركة // DATA_SHEET
اسم
شركة بي بي بي للتصنيع المحدودة.
اسم العلامة التجارية
بب
دولة
الصين
مقر
بكين، جمهورية الصين الشعبية
نوع العمل
مصنع مضخات صناعية
نموذج
B2B / OEM / ODM / توريد المشروع
المنتجات الرئيسية
مضخات الملاط، مضخات الصرف الصحي، مضخات الطرد المركزي، مضخات الحالة المنفصلة، المضخات متعددة المراحل، المضخات الكيميائية، مضخات الحريق، مضخات الري
القدرة التصنيعية
مسبك، معالجة حرارية، تصنيع، تجميع، طلاء، فحص
الشهادات
ايزو 9001 / سي / اس جي اس / بي في / تي يو في
وصول التصدير
90+ البلدان والمناطق
المهلة القياسية
حوالي 25 يومًا للتكوينات القياسية
شخص الاتصال
ويسلي · المبيعات الدولية
الهاتف / الواتساب
+86 182 1085 0516
بريد إلكتروني
contact@bbpmfg.com
موقع إلكتروني
https://bbpmfg.com/
عنوان
غرفة 2803، المبنى 11، المرحلة الثانية، مركز نود، منطقة فنغتاى، بكين، جمهورية الصين الشعبية