تواصل مع BBP


مضخة الملاط للتعدين: موضوع قد يكون له الأثر الأكبر في اقتصاديات التشغيل لمدة 24 مقابل 14 ساعة، وله الأثر الأكبر في فاتورة الطاقة السنوية بمجرد تشغيل المضخات. يغطي هذا الدليل فيزياء التآكل واختيار المواد ومعلمات نوع الخام وحسابات تحديد الحجم والتكلفة الإجمالية للملكية، ويستند إلى Warman Slurry Pumping Handbook، وتحديث 2025 من Minerals Engineering لِـ Varghese، وحسابات سرعة الطرف لـ Gary Davidson من Worthington/Dresser. هذا ليس كلام كتيبات.
المواصفات السريعة
| نطاق معدل التدفق | 10 – 17,000 m³/h |
| الارتفاع الديناميكي الكلي | 5 – 90 m |
| الكثافة النوعية للملاط | 1.05 – 2.50 (20 – 70 wt% مواد صلبة) |
| d50 للجسيمات | من 50 µm إلى 15 mm |
| مواد الأجزاء الملامسة للسائل | حديد أبيض عالي الكروم 27% Cr (ISO 21988)، مطاط طبيعي، بولي يوريثان، Ni-hard |
| معايير التصميم | ANSI/HI 12.1-12.6 (مضخات الملاط الدوارة ديناميكياً)؛ ISO 5198 (الأداء الهيدروليكي)؛ API 610 في تطبيقات BB3/BB5 مختارة |
| العمر التشغيلي المعتاد | المكره 2,000 – 8,000 h حسب ظروف التشغيل؛ إعادة بناء مجموعة الأجزاء الملامسة للسائل كل 6 – 24 شهراً |
ما هي مضخة الملاط للتعدين (ولماذا يؤدي التعدين إلى تعطل المضخات أسرع من أي صناعة أخرى)
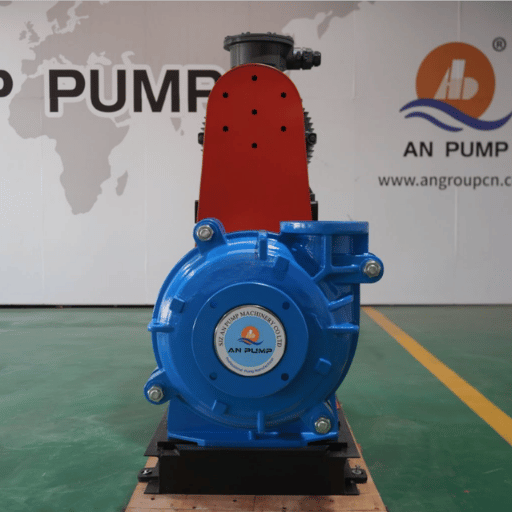
 مضخة الملاط للتعدين — وتُعرف أيضاً بمضخة الطرد المركزي للخدمة الشاقة وتُستخدم لنقل ملاط المعادن والماء (الذي يحتوي عادةً على نحو 20 إلى 70 بالمئة وزناً من المعادن) إلى وجهته، حيث إن متانة الجسيمات وثباتها الفيزيائي والكيميائي والحمل الكتلي في الملاط ستدمر مضخة مياه زراعية أو بلدية خلال بضعة أسابيع.
يُعد التعدين، بفارق كبير، أكثر ظروف التشغيل تطلباً التي يمكن أن تعمل فيها أي مضخة طرد مركزي. تحمل الموائع المعلّقة في معالجة المعادن عموماً خليطاً من جسيمات أكسيد الحديد والكوارتز بصلادة موس 7+ . وتشير مراجعة منهجية لعام 2025 حول المضخات أعدها Varghese وآخرون في Minerals Engineering إلى نطاق يبلغ 18 – 28% من القدرة المركبة التي تستخدمها المضخات في مصانع معالجة معادن النحاس والحديد والذهب — وهو أعلى بكثير من نسبة 10 – 15% التي تكشفها عادةً معظم تدقيقات طاقة معدات العمليات. في مصنع حديث لتركيز خام الحديد المغنتيت، تستهلك مضخات الملاط 12.7 MW وتستهلك 102 GWh/year بتكلفة AU$20.3 million.
ما الفرق بين مضخة الملاط ومضخة المياه؟
تفترض مضخات المياه مائعاً متجانساً نسبياً منخفض اللزوجة وبمحتوى جسيمات يقترب من الصفر. يحتوي مكرهها على عدد صغير نسبياً من الريش ذات ممرات ضيقة محسّنة للكفاءة الهيدروليكية، ويعمل وجه مانع التسرب بالماء النظيف، ويجري تشغيلها عند النقطة على منحنى ارتفاع الضخ-السعة التي يتطلبها معدل التدفق. أدخل المضخة نفسها في خط مخلفات يحتوي على 40% من المواد الصلبة، فتتآكل ريشها بالتنقر خلال أسابيع؛ ويتآكل مانع التسرب بسبب دخول المواد الكاشطة؛ ويظهر التكهف عندما يتجاوز ضغط البخار الفعال للملاط قيمة التصميم. يستبدل الحل العملي — مضخة الملاط للتعدين — وهي مضخة طرد مركزي للملاط كما تُسمى (اسم Warman لأكثر أنواع مضخات الملاط شيوعاً) الريش الضيقة في المضخة التقليدية بمكره شبه مفتوح عريض، ويستبدل حشوة الإحكام بنظام حشوة إحكام مُغسّل أو مانع تسرب طارد، ويستخدم مواد ملامسة للسائل متوافقة مع الملاط، ويعمل بسرعات منخفضة بحيث تبقى سرعة طرف المكره ضمن نطاق التآكل. تنخفض الكفاءة الهيدروليكية (إذ يكون ارتفاع الضخ للملاط دائماً أقل من ارتفاع الضخ للماء بعد التعديل بنسبة ارتفاع الضخ لدى Warman) لكن العمر التشغيلي يُقاس بآلاف الساعات بدلاً من مئات الساعات.كيفية تآكل مضخات الملاط للتعدين — الفيزياء التي لا تشرحها أبرز العلامات التجارية
 لا يحدث التآكل في مضخة الملاط للتعدين بعملية واحدة فقط، بل بأربع عمليات تعمل بالتوازي، وتتخذ أدواراً مختلفة في مناطق مختلفة من المضخة. يهيمن التعرية حول الحافة الأمامية للمكره ولسان الغلاف، ويهيمن الحتّ على أسطح البطانة ولوحة التآكل، ويهيمن التآكل الكيميائي عندما يكون الملاط حمضياً أو يحتوي على كبريتيدات، ويهيمن التنقر الناتج عن التكهف عند غياب هامش NPSH. في معظم تطبيقات الصخور الصلبة، تكون التعرية هي العملية السائدة، وتزداد مع سرعة طرف المكره أسرع بكثير من أي متغير آخر للمضخة.
📐 ملاحظة هندسية — قاعدة مكعب السرعة
يتناسب معدل التآكل بالتعرية W في مضخة طرد مركزي للملاط تقريباً مع القوة الثالثة لسرعة طرف المكره: W ∝ V3. وهذا يعني أن زيادة 20% في سرعة الطرف تعادل تقريباً زيادة 70% في التآكل بالتعرية، وأن مضاعفة سرعة طرف المكره تقريباً تؤدي إلى زيادة في التآكل بالتعرية تقارب مرتبة عشرية كاملة. وقد نُشر ذلك في ورقة Gary Davidson حول تحديد حجم مضخات الملاط واختيار المواد (Worthington/Dresser)، وفي دراسة لعام 2025 عن التآكل بالتعرية في مضخات الطرد المركزي منشورة في AIP Advances (doi:10.1063/ 5.0318586)، وهو تعبير معروف في منتديات الهندسة مثل Eng-Tips.
ترجمة هذه القاعدة إلى التطبيق العملي: إذا كنتم على وشك تحديد مضخة أكبر لرفع الإنتاجية، فستحصلون أيضاً على تلك الإنتاجية الإضافية مقابل زيادة في معدل التآكل ستدفعون ثمنها من ميزانية قطع الغيار قبل وقت طويل من ظهورها في تقرير الإنتاجية.تاريخياً، جرى تحديد أحجام مضخات الملاط أكبر من اللازم للتطبيقات، وتشغيلها دون BEP بكثير. ولذلك يحدث تدوير داخلي كبير يؤدي إلى مستويات تآكل أعلى.
لماذا تتعطل مضخات الملاط للتعدين؟
معظم المضخات التي تتعطل مبكراً لم تكن لتفي بالمتطلبات من الأساس. يوجد اتجاه يسهل تمييزه في سجلات صيانة المشغلين، تؤكده مراجعة Minerals Engineering الجديدة، وهو عموماً واحد من أربعة أخطاء في الإعداد. يؤدي التكبير المفرط للحجم وفقاً للمواصفة إلى وضع المضخة عند 65 – 75% من نقطة أفضل كفاءة، وسيؤدي التدوير الداخلي داخل الغلاف إلى تآكل لسان الغلاف وأطراف الغطاء إلى ما دون بكثير مما تتوقعه صحيفة البيانات. تُختار مادة المكره على أساس السعر بدلاً من رقم Miller وشكل جسيمات الخام. وتستخدم ترتيبات مانع التسرب ماء الصنبور حيث تتطلب العملية غسلاً بماء نظيف أو مانع تسرب ميكانيكياً. كما تكون أنظمة نقل الحركة محركات قفص مزدوج بسرعة ثابتة وبسرعة 2-pole، وهي (وفقاً لقاعدة مكعب السرعة) أكثر طريقة مكلفة معروفة لنقل الملاط. عالجوا هذه الأخطاء الأربعة، وستختفي معظم قصص «تعطل المضخات في التعدين» من تقرير الوردية.الأفقية مقابل العمودية مقابل الغاطسة — أي تهيئة لأي ظروف تشغيل
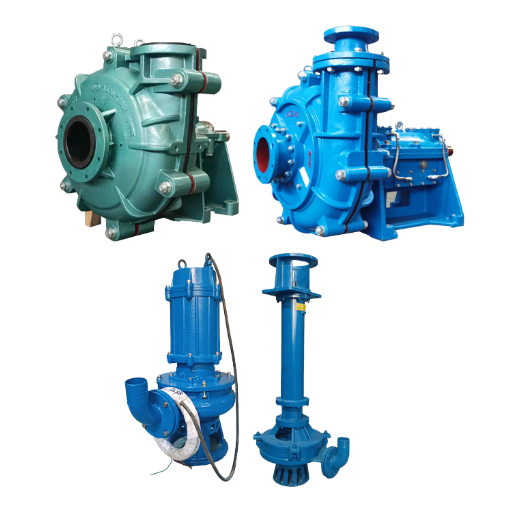
 توجد ثلاث تهيئات قياسية لمضخات الملاط في التعدين لأن كل نوع من الخدمة يجهد المضخة في مراحل مختلفة، وكل تهيئة تنقل نقاط الضعف إلى موضع آخر. ويتعين على قطاعات التعدين، مثل النحاس وخام الحديد والذهب والفحم، أن تتنوع في حلولها إلى حد ما، إذ لكل منها متطلبات خاصة، ونمط مختلف من قطع التآكل، وأولوية مختلفة في تصميم المضخة. المضخات الأفقية للملاط هي الخيار العملي لخطوط الأنابيب الصناعية، إذ تتعامل مع معدلات تدفق عالية وارتفاع ضخ عال في وقت واحد وبأقل كلفة رأسمالية ممكنة، مع سهولة إعادة تأهيل مجموعة الأجزاء الملامسة للسائل، حتى بوردية ليلية منفردة، عندما تمتد مدة إعادة التأهيل أشهراً أو سنوات. أما المضخات العمودية للملاط (ولا سيما تهيئات الحوض ذات العمود الظفري) فهي النوع المغمور، إذ توضع أجزاؤها الملامسة للسائل تحت مستوى الأرضية، مما يثير مسائل ترتبط عادةً بالمضخات الأفقية، ويحدّ من ارتفاع الشفط ضمن نطاق NPSH. وتوفر مضخات الملاط الغاطسة تقنية من الفئة البلاتينية، مع محرك محكم الإغلاق داخل غلاف واقع تحت ضغط، لتجفيف الحفر التجريبية المغمورة أو لتطبيقات التجميع التي يكون فيها الربط بالبنية التحتية “من التفاصيل”.
| السمة | أفقية | عمودية (حوض) | غاطسة |
|---|---|---|---|
| نطاق معدل التدفق | 20 – 17,000 m³/h | 10 – 3,500 m³/h | 10 – 1,200 m³/h |
| أقصى ارتفاع للضخ (مرحلة واحدة) | ~90 m | ~35 m | ~40 m |
| مؤشر الإنفاق الرأسمالي | 1.0 (خط الأساس) | 1.15 – 1.30 | 1.40 – 1.80 |
| إمكانية الوصول للصيانة | مباشرة؛ فصل الطرف المبتل عن الطرف الجاف | يلزم استخدام رافعة؛ استخراج العمود | استخراج المضخة بالكامل؛ خطر على مانع تسرب المحرك عند إعادة التشغيل |
| أفضل ملاءمة | طرد المطحنة؛ خط الأنابيب؛ نقل المخلفات | تجفيف الحوض؛ تجميع الفائض السفلي للإعصار | مضخة تجريف متنقلة؛ إنقاذ حفرة مغمورة؛ استرداد بركة المخلفات |
| نمط التعطل المعتاد | تعرية مقدمة المكره + لسان الغلاف | تآكل محمل العمود؛ انحراف عمود الدوران | دخول مواد إلى مانع تسرب المحرك؛ تآكل الكابل بالاحتكاك |
اختيار المواد: عالي الكروم مقابل المبطّن بالمطاط مقابل هجين الإلاستومر
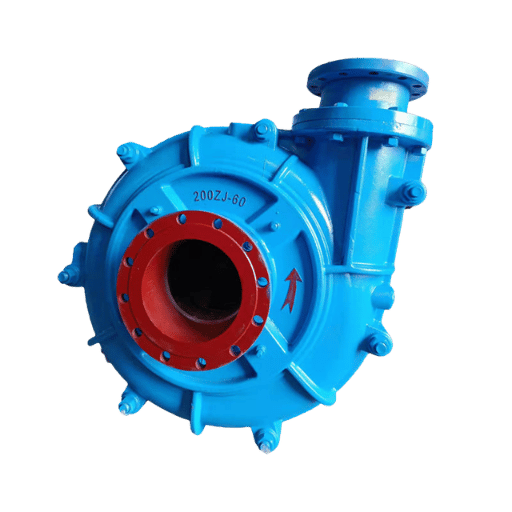 تُعد مادة الطرف المبتل المتغير الرئيسي المؤثر في تكلفة قطع الغيار، والمشغلون هم من ينفقون بإفراط. توجد أربعة بدائل قابلة للتطبيق بدرجات متقاربة: الحديد الأبيض عالي الكروم ذو المحتوى المرتفع من Cr (white irons-Hubs)، والإلاستومرات (مركبات المطاط الطبيعي والاصطناعي)، والبولي يوريثان، والمواد المركبة المحشوة بالسيراميك. استنتج Davidson من دراسة التآكل المتسارع التي أجراها في Worthington أن عائلات المواد المختلفة تتآكل بمعدلات متباينة جداً، وأظهرت النتائج النهائية أن كلاً منها مفضلة لمقاومة نمط تآكل سائد مختلف؛ فعلى سبيل المثال، تفوق عالي الكروم على المطاط في مقاومة القطع عالي الكروم عند زوايا اصطدام منخفضة؛ ويمكن للمطاط امتصاص الصدمات وحرف كثير منها، بينما يعمل البولي يوريثان بين هذين الطرفين المتطرفين ضمن نطاق تشغيل واسع بسرعة الطريق السريع.
يؤكد إجماع معايير الصناعة بعض المبادئ الأساسية: المضخات المبطنة بالمطاط الطبيعي هي الأفضل عند d50 للجسيمات الأصغر من نحو 6mm والجسيمات المستديرة، وتتمتع المضخات ذات الأجزاء المحدودة بالمعدن الصلب بعمر تشغيلي يبلغ ثلاثة أضعاف عمر المطاط في ظروف التشغيل الكاشطة مثل نقل الملاط ذي أحجام الجسيمات الأكبر أو الجسيمات الزاوية مثل الكوارتز والسيليكا المسحوقة. توفر مستويات الكروم الأعلى من 25% (أكثر درجات ISO 21988 استخداماً هي كروم 27%، بصلادة 600 – 650 Brinell وكربيدات بصلادة 1,500 – 1,700 Brinell داخل مصفوفة مارتنسيتية مطيلة معالجة حرارياً) الصلادة. تبلغ مركبات المطاط الطبيعي عموماً نحو 84 Shore A كحد أقصى، لكنها تصل إلى حد أقصى لدرجة الحرارة قدره 150°F (65°C)، ولذلك لا تناسب ظروف التشغيل التي تحتوي على مواد كيميائية طاردة للحرارة في عملية الخلط.
💡 قاعدة 5-5-30 (خلاصة صناعية وليست معياراً منشوراً)
الموائع المعلّقة التي تحتوي على +5 wt% مواد صلبة، وd50 > 5mm، وكثافة نوعية أعلى بنسبة 30% من مائع النقل، تتطلب في الغالب أطرافاً مبتلة من 27% Cr. تحت هذه الحدود، تفضّل الموائع المعلّقة عموماً الوحدات المبطنة بالإلاستومر أو البولي يوريثان من حيث العمر التشغيلي للتآكل وتكلفة التركيب معاً. تجمع هذه القاعدة إجماع الصناعة من كتيبات Warman وMetso وWeir؛ استخدموها كدليل لا كمواصفة فنية.
هل مادة مضختي متوافقة مع خاصية الملاط الكاشطة؟
أهم رقم لتوافق المواد هو مؤشر Miller، وهو مؤشر تجريبي لتآكل الملاط يُقاس بفقدان الحجم الناتج عن احتكاك الملاط بريشة معدنية معيارية في جهاز اختبار تآكل الملاط بالتآكل. يشير مؤشر Miller > 50 إلى ملاط كاشط بدرجة تجعل حتى الجسيمات المستديرة تمامًا تتلف البطانات المطاطية؛ بينما يشير مؤشر Miller < 50 إلى ملاط متوافق عمومًا مع المطاط أو البولي يوريثان. وتشمل العوامل المهمة الأخرى الواجب مراعاتها فيما يخص التآكل قيمة pH للملاط (pH < 4 أو > 10 تشير إلى ملاط مناسب للمطاط)، ودرجة حرارة طرد الملاط (T > 65°C تستبعد المطاط الطبيعي، مما يفرض استخدام بطانة من النيوبرين أو النتريل عند 93°C، أو المعدن)، وأي مواد غريبة في الملاط مثل شظايا الأسلاك أو القضبان (تستلزم استخدام بطانة معدنية بغض النظر عن حجم الجسيمات، لأن المطاط يتقطع). استخدم مضخات الملاط عالية الكروم أمثلةً على ظروف التشغيل شديدة الكشط، ومضخات الملاط المبطنة بالمطاط أمثلةً على الملاط الكثيف أو الدقيق، بحسب موقع مشروعك ضمن المصفوفة.تحديد حجم مضخة الملاط للتعدين — عملية هندسية من 7 خطوات
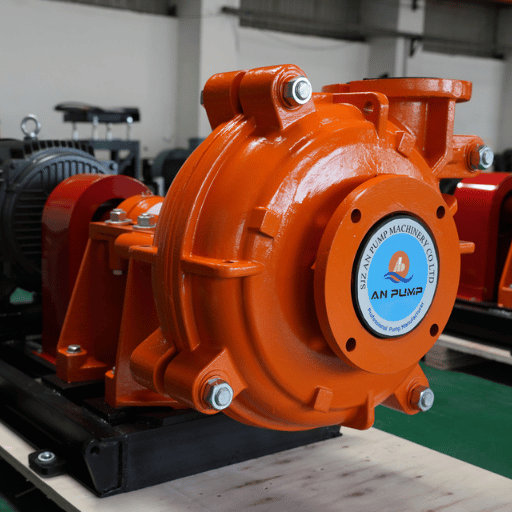 أكثر خطأ شائع منفرد في مواصفة مضخة الملاط هو إفساد الرقم الذي يتعين تغييره. تُنشأ منحنيات المضخة على أساس الماء، ويخفض الملاط ارتفاع الضخ والكفاءة عبر نسبة ارتفاع الضخ لدى warman (HR) ونسبة الكفاءة (ER)، ويجب تطبيق عاملي التصحيح كليهما قبل اختيار قدرة المحرك. توثق مراجعة منهجية للأدبيات أجراها Varghese وآخرون ونشرت في 2025 صيغ تصحيح المضخات الفعلية كما نشرتها Weir.
بروتوكول BBP لتحديد الحجم من 7 خطوات
- معدل التدفق التصميمي (Q) – صمموا السعة وفق السعة المطلوبة عند المئين 90 من ذروة الإنتاج، لا وفق المتوسط. أدرجوا هامش أمان للتغيرات غير المتوقعة في التشغيل.
- الارتفاع الديناميكي الكلي (H) – اجمعوا ارتفاع الضخ الساكن وفقد ارتفاع الضخ بالاحتكاك في الأنابيب وضغط طرد العملية. صححوا ارتفاع الضخ للملاط على الماء أولاً.
- الكثافة النوعية للملاط (SGm) – اشتقوها من الكثافة النوعية للمواد الصلبة في التغذية (SGs) وتركيز التغذية Cw وفقاً للمعادلة، SGm = 1 / (Cw/SGs + (1 Cw)/SGL).
- أكبر قطر للجسيمات المفردة وd50 – نظراً لتأثيرات محتوى الرطوبة وشكل الجسيمات، استخدموا الحجم الفعلي للجسيمات من تحليل منخلي لتغذية الملاط الفعلية للمضخة. حددوا القيود المختلفة لمكرهكم، فلا ترغبون في انتهاء الأمر بكتل ذات حجم أقصى أكبر من اللازم داخل المكره.
- تصحيح Warman لارتفاع الضخ والكفاءة – استخدموا، HR = ER = 1- 0.075C1+C2، حيث يراعي C1 حجم الجسيمات والكثافة النوعية للمواد الصلبة، ويراعي C2 تركيز التغذية والكثافة النوعية. صححوا ارتفاع الضخ دائماً أولاً، ثم الكفاءة (وبالتالي القدرة).
- حد سرعة طرف المكره – حافظوا دائماً على السرعة عند أو دون 30 m/sec في ظروف تشغيل الوسط الكثيف، و23-27 m/sec في تطبيقات طرد مطحنة اللب شديدة الكشط. وهذا يفرض قيداً على ارتفاع الضخ المتاح لكل مرحلة.
- هامش ارتفاع الشفط الموجب الصافي – للمضخة الأفقية ذات الشفط الطرفي، تحققوا من أن NPSHa NPSHr + 1 m في أسوأ سيناريو للشفط (ماء الشفط شديد السخونة، والمرشحات متسخة ومسدة جزئياً). وللمضخة العمودية الغاطسة، تحققوا من وجود حاجز مضاد للدوامة في صندوق المجرى.
⚠️ واقع BEP — حيث تعمل معظم مضخات التعدين فعلياً
تُظهر مراجعة Varghese لعام 2025 لـ 43,561 عملية اختيار لمضخات الملاط أن 17 % فقط من الاختيارات تعمل ضمن النطاق المثالي البالغ 80 – 100 % من نقطة أفضل كفاءة (QBEP)، بينما تعمل المضخة المتوسطة عند 72% فقط من QBEP (28% دون المستوى المثالي، و28% دون نقطة التشغيل المقصودة). أثبت Walker وآخرون. (1994) أن نقطة التآكل الأدنى تقع عند 80 % من QBEP- وليس عند نقطة القدرة القصوى، ولا عند القدرة المبينة على لوحة البيانات، بل عند كتف 80 % من QBEP. كما أثبتت دراسة ميدانية واسعة النطاق( Papa وآخرون. 2013)، شملت 152 مضخة في مناجم أونتاريو، أن كفاءة المضخة المختبرة المتوسطة كانت أقل بنسبة 9.3 % من بيانات الشركة المصنعة في ورقة البيانات عند BEP. وبعبارة بسيطة: قبل أن تندفع لشراء مضخة أكبر للتعامل مع ظروف تشغيل جديدة، حدد ما إذا كانت مضختك الحالية أقرب إلى 72 % منها إلى 80 % من QBEP، وما إذا كانت تعمل بكفاءة أقرب إلى كفاءتها المختبرة مما يشير إليه المنحنى المعلق على الحائط.
كيف تحددون حجم مضخة الملاط المناسبة للتعدين وتختارونها؟
صمموا المضخة لتعمل عند ظروف تشغيل الذروة الفعلية مع هامش ارتفاع ضخ قدره 10 %، لا لتلبية عامل أمان قدره 25 %. اختاروا مضخة تكون BEP فيها على منحنى الملاط المصحح أعلى بنسبة 5 – 15 % من نقطة التشغيل التصميمية، بحيث تعمل عند 85 – 95 % من QBEP. حدوا سرعة طرف المكره عند 30 m/s في معظم ظروف التشغيل وعند 27 m/s في ظروف التشغيل شديدة الكشط. افحصوا هامش NPSH في أسوأ حالة للشفط. طابقوا مواد التصنيع مع رقم Miller وشكل الجسيمات، ولا تعتمدوا على قيم المورد الافتراضية. ضعوا في الحسبان نظام نقل حركة متغير السرعة على المحرك- إذ لم يكن لدى 50% من تركيبات المضخات المشمولة بالمسح أي منه، وهو أبسط طريقة لخفض استهلاك المنشأة للقدرة. وأخيراً، حددوا ANSI/HI Service Class 3 لظروف التشغيل شديدة الكشط (POR 50 – 105% QBEP, Hydraulic Institute 2016)، واطلبوا منحنيات مصححة للملاط بدلاً من منحنى الماء فقط.دليل قطاعات التعدين الفرعية — ما الذي يتغير حسب نوع الخام
 تختلف «مضخة الملاط للتعدين» على خط طرد المطحنة في مصنع تركيز النحاس عن مضخة الملاط للتعدين في مصنع إثراء الفوسفات، حتى عندما تُظهر لوحة البيانات المقاس نفسه تمامًا. وفيما يلي إطار عمل جُمِع من كتيبات القطاع ومراجعة Varghese لعام 2025، وليس مصدرًا يمكن الاستشهاد به مباشرةً — تعاملوا معه كإرشاد أولي لإعداد المواصفة الفنية، لا كمعيار صناعي.
| القطاع الفرعي | نطاق SGm | نطاق d50 | اختيار المادة | نمط العطل الشائع |
|---|---|---|---|---|
| خام الحديد (المغنتيت، BIF) | 1.7 – 2.3 | 75 — 500 µm | 27% Cr عالي الكروم؛ بنية مارتنسيتية معالجة حراريًا | تآكل حاجز القطع؛ ترقق أطراف الغطاء |
| مركز النحاس | 1.4 – 1.8 | 50 — 200 µm | مبطن بالمطاط أو عالي الكروم بحسب pH | هجوم حمضي على المعدن؛ تصلب المطاط عندما يكون pH < 4 |
| ذهب CIP / CIL | 1.3 – 1.6 | 50 — 150 µm + كربون | مزيج هجين من البولي يوريثان؛ تجنب المطاط الطري — فالكربون يقطع البطانة | تآكل قطعي بسبب حبيبات الكربون؛ تآكل حشوة الإحكام |
| تجهيز الفحم | 1.1 – 1.4 | 100 — 2,000 µm | مبطن بالمطاط (للناعم) أو هجين (للخشن) | انتفاخ بفعل الزيوت الثقيلة؛ تلف بسبب المعادن الشاردة |
| الفوسفات | 1.3 – 1.7 | 100 — 400 µm | مبطن بالمطاط (ظروف التشغيل الحمضية) أو فولاذ مقاوم للصدأ مزدوج | تآكل حمضي؛ ترسبات قشرية على المعدن |
| نقل المخلفات / TSF | 1.2 – 2.0 | 30 — 300 µm | عالي الكروم أو مبطن بالمطاط وفقًا للجزء الخشن المتبقي | ترسب في الخط؛ تآكل عند المخفضات والأكواع أكثر من المضخة |
| تجريف الرمل والحصى | 1.3 – 1.6 | من 500 µm إلى 15 mm | Ni-hard أو 27% Cr؛ مكره بممرات واسعة | كسر ريشة المكره بسبب مواد شاردة؛ تكهف عند شفط ضحل |
ما التكلفة الفعلية لمضخات الملاط للتعدين — التكلفة الإجمالية للملكية، لا سعر الشراء
 كم تبلغ تكلفة مضخة ملاط للتعدين؟ يعتمد ذلك على تعريفكم للتكلفة. في فاتورة الشراء، يبلغ متوسط سعر مضخة ملاط أفقية للتعدين متوسطة الحجم من فئة 500 – 2000 m/h نحو US$20,000 – US$150,000 تسليم المصنع. أما التكلفة الإجمالية للملكية على مدى عشر سنوات، فالشراء ليس سوى بند واحد من بنود كثيرة. توثق النشرة الفنية 32 من Weir Minerals، وهي مرجع صناعي موثوق، حالة لتغذية الإعصار مع التوزيع التالي:
61%
الطاقة
24%
الصيانة
13%
رأس المال (الشراء)
2%
المصاريف العامة + المخزون
كيفية اختيار مصنع مضخات الملاط للتعدين
 تتنافس استراتيجيات مشتريات مضخات الملاط للتعدين بالضرورة في سعر العطاء، لكنها تتنافس أكثر فيما يدعم المضخة بعد أمر الشراء. وتستبعد خمسة أسئلة لقرار الشراء، تُلبّى جميعها بوثائق مكتوبة، الموردين القادرين على تقديم دعم لعقد كامل من أولئك الذين يقدمون ما يعادل عامًا من المتاعب.
- ✔ شهادات علم المعادن وتقارير اختبار الصلادة. ينبغي أن تسرد المواصفات صلادة برينل لكل جزء ملامس للسائل، ونسبة الكروم في مكونات الحديد الأبيض (ISO 21988)، وسجل المعالجة الحرارية. اطلبوا شهادة نموذجية من شحنة سابقة.
- ✔ الحد الأدنى لكمية طلب قطع الغيار ومدة التوريد. تأكدوا من أن المورد يحتفظ بمخزون من المكره والبطانة وجلبة عمود الدوران ومجموعة المحمل لطرازكم، واسألوا عن المدة المعتادة من الإرسال إلى التسليم للطلب العاجل.
- ✔التوافق البُعدي مع Warman AH/HH — إذا كنتم تتحولون من قاعدة مضخات Warman مركبة، فتحققوا من تطابق نمط البراغي وارتفاع عمود الدوران واتجاه الطرد قبل التوقيع. يوفر الاستبدال المباشر أسابيع من التشغيل التجريبي.
- ✔التشغيل التجريبي والدعم الفني في الموقع — وبخاصة للتركيبات خارج المنطقة المحلية للمورد، اطلبوا التزامًا مكتوبًا بشأن ساعات التشغيل التجريبي وإمكانية الوصول إلى التشخيص عن بُعد ومدة الاستجابة لمطالبات الضمان.
- ✔مراجع حالات في قطاعكم الفرعي المحدد — إن عبارة «نورد لقطاع التعدين» العامة إشارة تحذير. اطلبوا مراجع لنوع الخام نفسه ونطاق معدل تدفق مماثل. لا تنتقل الخبرة في خام الحديد مباشرةً إلى ذهب CIP دون تعديل.
المنظور الذي يقف خلف هذا الدليل
صُممت هذه المادة بالاستناد إلى مخططات عائلات مضخات الملاط المتوافقة مع الظروف البيئية وظروف التشغيل العملية لدى bbpmfg.com – بتصميمات أفقية وعمودية وغاطسة مصنوعة من حديد أبيض عالي الكروم Chro-moly بنسبة 27% ونهايات ملامسة للسائل مبطنة بمواد مطاطية. تستند منهجية تحديد حجم المضخة وقاعدة المواد 5-5-30 إلى كيفية وضع فريق هندسة مصانع العمليات لدينا لمواصفات المضخات لمهام مركز النحاس وخام الحديد BIF ونقل المخلفات. تستند معادلات التآكل وحسابات التكلفة الإجمالية للملكية إلى Pumping Handbook، ومراجعة Varghese لعام 2025 لملكية مضخات الملاط في مصنع تركيز الرصاص والزنك الصادرة عن Minerals Engineering، وأبحاث Wishington Pump Division – ولا تزال بيانات/تاريخ المشروع الداخلي بحاجة إلى الإضافة لأغراض براءة الاختراع.
الأسئلة الشائعة
س: ما الغرض من مضخة الملاط في التعدين؟
عرض الإجابة
تنقل مضخة الملاط للتعدين مخاليط المواد الصلبة والسوائل عبر دوائر معالجة المعادن والتجفيف، حيث تتآكل مضخة المياه التقليدية حتى التلف خلال أسابيع. وتشمل مهام التعدين النموذجية نقل طرد المطحنة إلى الأعاصير، وإعادة التدفق السفلي للإعصار إلى الطحن، ونقل المركز، والتخلص من المخلفات إلى التخزين، وتجفيف الحفرة أثناء العواصف أو تدفق المياه إليها.
س: ما أفضل نوع من المضخات لملاط التعدين؟
عرض الإجابة
تُعد مضخة الملاط بالطرد المركزي خيارًا افتراضيًا اقتصاديًا لمعظم تطبيقات التعدين عند محتوى أقل من نحو 20% من المواد الصلبة بالحجم، لأنها توفر أقل تكلفة للتدفق لكل دولار ضمن خطوط طرد المطحنة وخطوط أنابيب المخلفات المعتادة. وعند محتوى يزيد على 20% من المواد الصلبة بالحجم أو عند الملاطات عالية اللزوجة جدًا، تكون مضخات الإزاحة الموجبة الاقتصادية، مثل المضخات التمعجية أو الأحادية أو المكبسية، أعلى أداءً. وتخدم التهيئات الأفقية معظم تطبيقات خطوط الأنابيب؛ وتخدم تصاميم الحوض العمودية نقاط التجميع المغمورة؛ وتخدم الطرازات الغاطسة الأعمال المتنقلة أو الأعمال المرتبطة بالخنادق.
س: إلى أي مسافة يمكن ضخ الملاط في عملية تعدين؟
عرض الإجابة
تظل المسافة محدودة بفقدان ارتفاع الضخ/هبوط الضغط، وسرعات ترسب الجسيمات، وارتفاع الضخ المتاح. تحافظ مضخة ملاط أفقية واحدة عادةً على تدفق لمسافة تصل إلى بضع مئات من الأمتار؛ أما خطوط الأنابيب الأطول من كيلومتر تقريبًا فتتطلب عادةً محطات ضخ مرحلية أو مضخة تعزيز الضغط تعيد تعليق التدفق ضمن سلسلة ذاتية الاستمرار. وغالبًا ما تمتد خطوط أنابيب المخلفات في العمليات الكبيرة لعدة كيلومترات مع مجموعات من محطات ضخ متعددة.
س: ما الصناعات الأخرى غير التعدين التي تستخدم مضخات الملاط؟
عرض الإجابة
تشمل تطبيقات مضخات الملاط للتعدين خارج معالجة المعادن التجريف (لإبقاء الممرات المائية خالية واستصلاح الأراضي)، وتجهيز الفحم، وإثراء الفوسفات، وإزالة الكبريت من غاز المداخن في محطات الطاقة العاملة بالفحم، ومعالجة الحبوب في مصانع اللب والورق حيث يجب نقل الألياف والمواد الكيميائية معًا، ومناولة الرمل والحمأة في محطات معالجة مياه الصرف الصحي. وتتسم جميعها غالبًا بعملية تنقل تدفقًا من المواد الصلبة والسوائل أو ملاطًا حيث يؤدي التآكل إلى تشقق مضخة قياسية.
س: كيف يمكن لمقاييس الاستدامة تحسين عمليات مضخات الملاط للتعدين؟
عرض الإجابة
تدعو مراجعة Varghese لعام 2025 إلى استخدام مؤشرات تشغيلية على مستوى المصنع – kWh لكل طن من الخام المعالج، وm من مياه حشوة الإحكام لكل طن، وانبعاثات CO2 لكل طن مضخوخ – لأنها تجعل تكلفة الطاقة والتآكل ملموسة. ابدؤوا القياس من خط أساس موحد، وركّبوا محولات التردد عند غيابها، ثم تتبعوا نقاط التشغيل QBEP شهريًا.
المراجع والمصادر
- Varghese وآخرون (2025) — مراجعة منهجية لاستدامة مضخات الملاط في قطاع التعدين — Minerals Engineering، المجلد 234، DOI 10.1016/j.mineng.2025.109731
- النشرة الفنية 32 من Warman — نموذج التكلفة الإجمالية للملكية لمضخات الملاط — Weir Minerals، مراجعة مارس 2018
- Davidson, G. — اعتبارات التحديد الصحيح للحجم واختيار المواد في أداء مضخات الملاط بالطرد المركزي — Worthington Pump Division، Dresser Canada (وقائع مؤتمر)
- حول تآكل المكره في مضخة طرد مركزي عمودية تنقل ملاطًا مائيًا — AIP Advances (2025)، DOI 10.1063/5.0318586
- الصيانة الاستباقية لأنظمة المضخات العاملة في قطاع التعدين — المكتبة الوطنية الأمريكية للطب / NIH PMC
- سرعات ترسيب الملاطات غير النيوتونية في خطوط الأنابيب (WTP-RPT-189) — Pacific Northwest National Laboratory، وزارة الطاقة الأمريكية
- ANSI/HI 12.1-12.6 — معايير مضخات الملاط الديناميكية الدورانية — Hydraulic Institute (2016)
- ISO 5198 — مضخات الطرد المركزي والمضخات مختلطة التدفق والمحورية — مدونة اختبارات الأداء الهيدروليكي — المنظمة الدولية للتوحيد القياسي
- ISO 21988:2006 — حديد الزهر المقاوم للتآكل بالاحتكاك — التصنيف — المنظمة الدولية للتوحيد القياسي
مقالات ذات صلة
هل أنتم مستعدون لوضع المواصفة الفنية لمضخة ملاط للتعدين لظروف تشغيلكم؟ تتوفر تهيئات أفقية وعمودية وغاطسة بخيارات تصميم من عالي الكروم 27% Cr ومبطنة بالمطاط.متوافقة مع Warman AH/HH.