Entre em contacto com a BBP


A bomba para lamas na indústria mineira: o tema que talvez tenha o maior impacto na economia de uma operação de 24 versus 14 horas e que tem o maior impacto na fatura anual de energia quando as bombas estão a funcionar. Este guia aborda a física do desgaste, a seleção de materiais, os parâmetros por tipo de minério, os cálculos de dimensionamento e o custo total de propriedade, e baseia-se no Warman Slurry Pumping Handbook, na atualização de 2025 de Minerals Engineering de Varghese e nos cálculos de velocidade periférica de Gary Davidson da Worthington/Dresser. Isto não é linguagem de brochura.
Especificações Rápidas
| Gama de caudal | 10 – 17 000 m³/h |
| Altura manométrica total | 5 – 90 m |
| Massa volúmica relativa das lamas | 1,05 – 2,50 (20 – 70 wt% de sólidos) |
| d50 das partículas | 50 µm a 15 mm |
| Materiais em contacto com o fluido | Ferro branco de alto crómio 27% Cr (ISO 21988), borracha natural, poliuretano, Ni-hard |
| Normas de projeto | ANSI/HI 12,1-12,6 (bombas rotodinâmicas para lamas); ISO 5198 (desempenho hidráulico); API 610 em aplicações BB3/BB5 selecionadas |
| Vida útil típica | Impulsor 2 000 – 8 000 h, consoante o ponto de funcionamento; reconstrução da parte hidráulica a cada 6 – 24 meses |
O que é uma Bomba para Lamas na Indústria Mineira (e Porque a Indústria Mineira Avaria Bombas Mais Depressa do que Qualquer Outra Indústria)
 Uma bomba de lamas mineira — também conhecida como bomba centrífuga para serviço pesado e utilizada para transportar a mistura mineral-água (que normalmente contém cerca de 20 a 70 por cento em peso de mineral) até ao destino, onde a dureza física das partículas, a sua estabilidade física e química e a carga mássica nas lamas destruiriam uma bomba de água agrícola ou municipal em poucas semanas.
A indústria mineira é, de longe, o serviço mais exigente em que qualquer bomba centrífuga funcionará. As lamas no processamento mineral transportam geralmente uma mistura de partículas de óxido de ferro e quartzo com dureza Mohs 7+ .Uma revisão sistemática de 2025 sobre bombas, de Varghese et al., em Minerals Engineering refere que as bombas utilizam 18 – 28% da potência instalada em instalações de processamento mineral de cobre, ferro e ouro — muito mais do que os 10 – 15% que a maioria das auditorias energéticas de equipamentos de processo tende a identificar. Num concentrador contemporâneo de magnetite de ferro, as bombas de lamas consomem 12,7 MW e consomem 102 GWh/year a AU$20,3 million.
Qual é a Diferença Entre uma Bomba para Lamas e uma Bomba de Água?
As bombas de água pressupõem um fluido relativamente uniforme, de baixa viscosidade e com um teor de partículas próximo de zero. O seu impulsor tem um número relativamente pequeno de pás com passagens estreitas otimizadas para o rendimento hidráulico, a sua face de vedação funciona com água limpa e o seu funcionamento ocorre no ponto da curva altura manométrica-caudal em que o caudal é necessário. Instale a mesma bomba numa linha de rejeitados com 40% de sólidos e as suas pás sofrerão corrosão por picagem em semanas; o seu empanque desgasta-se devido à entrada de abrasivos; surge cavitação quando a pressão de vapor efetiva das lamas excede o valor de projeto. A solução de trabalho — uma bomba de lamas mineira — uma bomba centrífuga para lamas, como é designada (o nome Warman para o tipo mais comum de bomba de lamas) substitui as pás estreitas da bomba convencional por um impulsor semiaberto largo, substitui a gaxeta por um sistema de bucim com lavagem ou uma vedação por expulsor, utiliza materiais em contacto com o fluido compatíveis com as lamas e funciona a velocidades reduzidas para que a velocidade periférica do impulsor se mantenha dentro do limite de desgaste. O rendimento hidráulico diminui (a altura manométrica da bomba com lamas é sempre inferior à altura manométrica com água, com correção pelo Warman Head Ratio), mas a vida útil mede-se em milhares, e não centenas, de horas.Como se Desgastam as Bombas para Lamas na Indústria Mineira — A Física que as Principais Marcas Não Explicam
 O desgaste numa bomba de lamas mineira não é apenas um processo, mas quatro processos que atuam em paralelo, assumindo funções diferentes em diferentes zonas da bomba. A erosão domina em torno do bordo de ataque do impulsor e da lingueta da voluta, a abrasão domina nas faces do revestimento interior e da placa de desgaste, a corrosão domina quando as lamas são ácidas ou contêm sulfuretos, e a picagem por cavitação domina na ausência de margem de NPSH. Na maioria das aplicações em rocha dura, a erosão é o processo dominante e aumenta com a velocidade periférica do impulsor muito mais depressa do que qualquer outra variável da bomba.
📐 Nota de Engenharia — A Regra do Cubo da Velocidade
A taxa de desgaste por erosão W numa bomba centrífuga para lamas é aproximadamente proporcional à velocidade periférica do impulsor elevada à terceira potência: W ∝ V3. Isto significa que um aumento de 20% na velocidade periférica corresponde aproximadamente a um aumento de 70% no desgaste erosivo, e que duplicar a velocidade periférica do impulsor provoca quase uma ordem de grandeza adicional de desgaste erosivo. Isto foi publicado no artigo de Gary Davidson sobre dimensionamento e seleção de materiais para bombas de lamas (Worthington/Dresser), num estudo de 2025 sobre desgaste erosivo em bombas centrífugas publicado na AIP Advances (doi:10.1063/ 5.0318586), e é uma expressão bem conhecida em fóruns de engenharia como o Eng-Tips.
Na prática, esta regra significa que, se estiver prestes a especificar uma bomba maior para aumentar a produção, também obterá essa produção adicional com uma penalização na taxa de desgaste que pagará no orçamento de sobresselentes muito antes de a ver no relatório de produção.Historicamente, as bombas para lamas têm sido dimensionadas maiores do que o necessário para as aplicações e operam muito abaixo do B.E.P. Por conseguinte, existe muita recirculação interna, que conduz a níveis de desgaste mais elevados.
Porque Falham as Bombas para Lamas na Indústria Mineira?
A maioria das bombas que falham precocemente nunca teria condições para cumprir os requisitos. Há uma tendência facilmente identificável nos registos de manutenção dos operadores, confirmada na nova revisão da Minerals Engineering, e em geral trata-se de um de quatro erros de configuração. O sobredimensionamento para cumprir a especificação coloca a bomba a 65 – 75% do seu ponto de melhor rendimento, e a recirculação dentro do corpo da bomba desgastará a lingueta e as pontas da cobertura muito abaixo do previsto na ficha técnica. O material do impulsor é selecionado pelo preço, em vez de pelo número de Miller e pela forma das partículas de minério. As configurações de vedação utilizam água da torneira quando o processo exige uma lavagem com água limpa ou um empanque mecânico. E os acionamentos são motores de dupla gaiola de velocidade fixa a velocidade de 2 polos, o que (segundo a regra do cubo da velocidade) é a forma mais dispendiosa conhecida de deslocar lamas. Elimine estes quatro fatores e a maioria das histórias de “as bombas falham na indústria mineira” desaparece do relatório de turno.Horizontal vs Vertical vs Submersível — Que Configuração para Cada Serviço
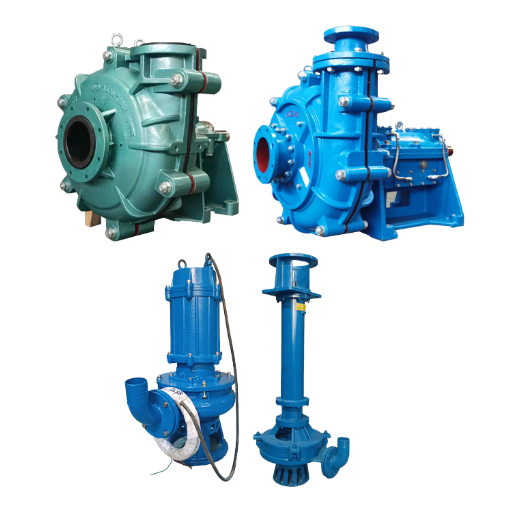
 Existem três configurações habituais de bombas de lamas para a indústria mineira, porque as diferentes condições de serviço castigam a bomba em pontos distintos e cada configuração desloca os pontos fracos para outro lado. Setores mineiros como o do cobre, do minério de ferro, do ouro e do carvão têm de se diversificar até certo ponto, tendo cada um requisitos específicos e um perfil diferente de peças de desgaste e de prioridades de conceção da bomba. As bombas de lamas horizontais são as bombas de trabalho das condutas industriais, com elevado caudal e elevada altura manométrica ao menor custo de investimento possível, com reconstruções fáceis da parte hidráulica e até turnos noturnos individuais a contar quando o intervalo entre reconstruções é de meses ou anos. As bombas de lamas verticais (em particular, as configurações de poço de bombagem em consola) são a variante submersa, com a parte hidráulica abaixo do nível do piso, o que levanta questões normalmente associadas às bombas horizontais e limita a pressão pela elevação de aspiração dentro da envolvente de NPSH. As bombas de lamas submersíveis oferecem tecnologia de topo, com o motor selado no interior de uma cobertura sob pressão, para a drenagem de ensaios inundados ou para aplicações de captação em que a ligação à infraestrutura é “o pormenor”.
| Atributo | Horizontal | Vertical (poço de bombagem) | Submersível |
|---|---|---|---|
| Gama de caudal | 20 – 17 000 m³/h | 10 – 3 500 m³/h | 10 – 1 200 m³/h |
| Altura manométrica máxima (estágio único) | ~90 m | ~35 m | ~40 m |
| Índice de CapEx | 1.0 (referência) | 1.15 – 1.30 | 1.40 – 1.80 |
| Acesso para manutenção | Direto; separação da parte hidráulica da parte seca | Requer guincho; extração da coluna | Extração completa da bomba; risco na vedação do motor durante a recolocação em serviço |
| Aplicação mais adequada | Descarga de moinho; tubagem; transporte de rejeitados | Drenagem de poço de bombagem; recolha de underflow de ciclone | Draga móvel; resgate de cava inundada; recuperação de bacia de rejeitados |
| Modo de falha típico | Erosão do nariz do impulsor + lingueta da voluta | Desgaste do rolamento da coluna; deflexão do veio | Entrada pela vedação do motor; abrasão do cabo |
Seleção de Materiais: Alto Crómio vs Revestida a Borracha vs Híbrido de Elastómero
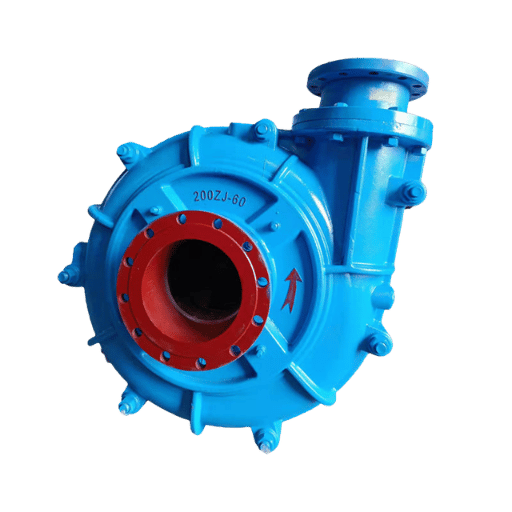 O material da parte hidráulica é a principal variável que afeta o custo das peças sobresselentes, e os operadores são os que mais gastam. Existem quatro alternativas comparavelmente viáveis: ferros brancos de alto crómio com teor elevado de Cr (ferros brancos-Hubs), elastómeros (compostos de borracha natural e sintética), poliuretano e compósitos com carga cerâmica. Davidson deduziu, a partir do estudo de desgaste acelerado realizado na Worthington, que as diferentes famílias de materiais se desgastavam a ritmos muito distintos, revelando os resultados finais que cada uma era preferível para resistir a um modo de desgaste dominante diferente; por exemplo, o alto crómio superou a borracha na resistência ao corte por alto crómio em ângulos de impacto baixos; a borracha conseguia absorver impactos e desviar muitos deles, enquanto o poliuretano funcionava entre estes dois extremos, com uma ampla faixa de funcionamento à velocidade de autoestrada.
O consenso das normas industriais confirma alguns princípios fundamentais: as bombas revestidas a borracha natural são melhores com partículas d50 inferiores a cerca de 6mm e partículas redondas, e as bombas limitadas a metal duro têm uma vida útil três vezes superior à da borracha em serviços abrasivos, como o transporte de lamas com partículas maiores ou partículas angulares como quartzo e sílica triturada. Teores mais elevados de crómio acima de 25% (a classe 27% chrome da ISO 21988 mais utilizada, com dureza de 600 – 650 Brinell e carbonetos de 1 500 – 1 700 Brinell numa matriz dúctil de martensite tratada termicamente) proporcionam dureza. Os compostos de borracha natural atingem globalmente cerca de 84 Shore A, mas têm um limite máximo de temperatura de 150°F (65°C), sendo por isso inadequados para serviços com produtos químicos exotérmicos no processo de mistura.
💡 A Regra 5-5-30 (síntese do setor, não uma norma publicada)
As polpas com +5 wt% de sólidos, d50 > 5mm e densidade relativa 30% superior à do fluido de transporte requerem quase sempre partes hidráulicas de 27% Cr. Abaixo desses limiares, as polpas favorecem geralmente unidades revestidas a elastómero ou poliuretano, tanto pela vida útil ao desgaste como pelo custo de instalação. Esta regra sintetiza o consenso do setor presente nos manuais Warman, Metso e Weir; utilize-a como orientação, não como especificação.
O material da minha bomba é compatível com a abrasividade das minhas lamas?
O número mais importante para a compatibilidade dos materiais é o índice de Miller, um índice empírico de abrasão de lamas medido pela perda de volume das lamas contra uma pá metálica normalizada numa máquina de ensaio de corrosão por lamas. Um índice de Miller > 50 indica lamas tão abrasivas que mesmo partículas perfeitamente arredondadas destruirão os revestimentos de elastómero; um índice de Miller < 50 indica lamas geralmente compatíveis com borracha ou poliuretano. Outros fatores importantes a considerar na corrosão são o pH das lamas (pH < 4 ou > 10 indica lamas adequadas para borracha), a temperatura de descarga das lamas (T > 65°C elimina a borracha natural, exigindo um revestimento de neopreno ou nitrilo a 93°C, ou metal) e qualquer material estranho nas lamas, como fragmentos de arame ou barra (exige um revestimento metálico, independentemente da dimensão das partículas, pois a borracha é cortada). Utilize bombas de lamas de alto crómio como exemplos de serviço extremamente abrasivo e bombas de lamas revestidas a borracha como exemplos de lamas densas ou finas, conforme a posição do seu projeto na matriz.Dimensionamento de uma Bomba para Lamas na Indústria Mineira — Um Processo de Engenharia em 7 Passos
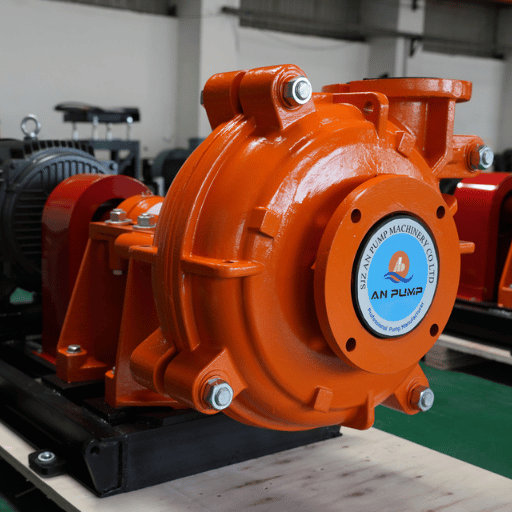 O erro mais comum na especificação de bombas de lamas é ignorar o número que tem de alterar. As curvas das bombas são geradas com base em água, as lamas reduzem a altura manométrica e o rendimento através do warman head ratio (HR) e do Efficiency ratio (ER), e ambos os fatores de correção devem ser aplicados antes de selecionar a potência do motor. Uma revisão sistemática da literatura de Varghese et al., publicada em 2025, documenta as fórmulas reais de correção de bombas publicadas pela Weir.
O Protocolo BBP de Dimensionamento em 7 Passos
- Caudal de projeto (Q) – dimensione a capacidade de acordo com a capacidade desejada no percentil 90 th da produção de pico, não na média. Inclua uma margem de segurança para variações inesperadas na operação.
- Altura manométrica total (H) – soma da altura estática, da perda de carga por atrito na tubagem e da pressão de descarga do processo. Corrija primeiro a altura manométrica das lamas em relação à água.
- Massa volúmica relativa das lamas (SGm) – calcule-a a partir da massa volúmica relativa dos sólidos de alimentação (SGs) e da concentração de alimentação Cw, conforme SGm = 1 / (Cw/SGs + (1 Cw)/SGL).
- Diâmetro máximo individual das partículas e d50 – devido aos efeitos do teor de humidade e da forma das partículas, utilize a dimensão real das partículas obtida numa análise por peneiramento da alimentação real de lamas à bomba. Defina as diferentes restrições do seu impulsor; não deve acabar com fragmentos de dimensão máxima excessiva no seu impulsor.
- Correção Warman para altura manométrica e rendimento – utilize HR = ER = 1- 0.075C1+C2, em que C1 considera a granulometria e a densidade relativa dos sólidos, e C2 considera a concentração e a densidade relativa da alimentação. Corrija sempre primeiro a altura manométrica e depois o rendimento (e, portanto, a potência).
- Limite da velocidade periférica do impulsor – mantenha sempre em ou abaixo de 30 m/sec para serviço com meio denso e de 23-27 m/sec para aplicações de descarga de fábricas de pasta extremamente abrasivas. Isto limita a altura manométrica disponível por estágio.
- Margem de altura positiva líquida de aspiração – para uma bomba horizontal de aspiração axial, verifique NPSHa NPSHr + 1 m no cenário de aspiração mais desfavorável (água de aspiração muito quente, crivos sujos e parcialmente obstruídos). Para uma bomba vertical submersa, verifique a existência de uma defletor antivórtice na caixa de comporta.
⚠️ A Realidade do BEP — onde a maioria das bombas mineiras realmente opera
A revisão de 2025 de Varghese sobre 43 561 seleções de bombas para lamas mostra que apenas 17 % das seleções operam no intervalo ideal de 80 – 100 % do ponto de melhor rendimento (QBEP), sendo que a bomba média funciona apenas a 72% QBEP (28% abaixo do ideal e 28% abaixo do ponto de funcionamento previsto). Walker et al. (1994) provaram que o ponto de desgaste mínimo se situa a 80 % do QBEP- não no ponto de potência máxima, nem na capacidade da placa de características, mas no patamar de 80 % do QBEP. E um estudo de campo em grande escala (Papa et al. 2013), com 152 bombas em minas de Ontário, provou que a bomba média ensaiada tinha um rendimento 9,3 % inferior aos dados da ficha técnica do fabricante no BEP. Em termos simples: antes de comprar uma bomba maior para lidar com um novo serviço, determine se a sua bomba existente está mais próxima de 72 % do que de 80 % QBEP e se o seu rendimento está mais próximo do valor ensaiado do que a curva afixada sugere.
Como Dimensionar e Selecionar a Bomba para Lamas Certa para a Indústria Mineira?
Projete a bomba para funcionar no seu pico de serviço real com uma margem de altura manométrica de 10 %, e não para cumprir um fator de segurança de 25 %. Escolha uma bomba com um BEP na curva ajustada para lamas 5 – 15 % acima do seu ponto de funcionamento de projeto, para que funcione a 85 – 95 % QBEP. Limite a velocidade periférica do impulsor a 30 m/s na maioria dos serviços e a 27 m/s em serviços altamente abrasivos. Verifique a margem de NPSH na pior condição de aspiração. Faça corresponder os materiais de construção ao número de Miller e à forma das partículas; não confie nos valores predefinidos do fornecedor. Considere um acionamento de velocidade variável no motor- 50% das instalações de bombas analisadas não tinham nenhum, e é a forma mais simples de reduzir o consumo elétrico da instalação. Por fim, especifique a Classe de Serviço ANSI/HI 3 para serviço altamente abrasivo( POR 50 – 105% QBEP, Hydraulic Institute 2016), e exija curvas corrigidas para lamas, em vez de apenas uma curva de água.Manual por Subsetor Mineiro — O que Muda por Tipo de Minério
 Uma «bomba para lamas da indústria mineira» numa linha de descarga de moinho de um concentrador de cobre e uma bomba para lamas da indústria mineira numa instalação de beneficiação de fosfato são equipamentos muito diferentes, mesmo quando a placa de características indica exatamente a mesma dimensão. Segue-se uma estrutura compilada com base em manuais do setor e na revisão de Varghese de 2025, não uma fonte diretamente citável — utilize-a como orientação inicial para a especificação, e não como norma do setor.
| Subsetor | Gama de SGm | Gama de d50 | Seleção de material | Padrão de falha comum |
|---|---|---|---|---|
| Minério de ferro (magnetite, BIF) | 1.7 – 2.3 | 75 — 500 µm | 27% Cr de alto crómio; matriz martensítica tratada termicamente | Erosão da lingueta da voluta; afinamento das pontas das coberturas |
| Concentrado de cobre | 1.4 – 1.8 | 50 — 200 µm | Revestimento de borracha ou alto crómio, consoante o pH | Ataque ácido no metal; endurecimento da borracha quando pH < 4 |
| Ouro CIP / CIL | 1.3 – 1.6 | 50 — 150 µm + carbono | Híbrido de poliuretano; evitar borracha macia — o carbono corta o revestimento interior | Desgaste por corte causado por grânulos de carbono; abrasão da gaxeta |
| Preparação de carvão | 1.1 – 1.4 | 100 — 2 000 µm | Revestimento de borracha (fino) ou híbrido (grosseiro) | Inchamento provocado por óleos pesados; danos causados por metal estranho |
| Fosfato | 1.3 – 1.7 | 100 — 400 µm | Revestimento de borracha (serviço ácido) ou aço inoxidável duplex | Corrosão ácida; incrustações no metal |
| Transporte para rejeitados / TSF | 1.2 – 2.0 | 30 — 300 µm | Alto crómio ou revestimento de borracha, conforme a fração grosseira residual | Sedimentação na tubagem; maior desgaste nos redutores e cotovelos do que na bomba |
| Dragagem de areia e gravilha | 1.3 – 1.6 | 500 µm a 15 mm | Ni-hard ou 27% Cr; impulsor com passagem larga | Fratura das pás do impulsor por material estranho; cavitação com aspiração pouco profunda |
Quanto custam realmente as bombas para lamas da indústria mineira — custo total de propriedade, não preço de etiqueta
 Quanto custa uma bomba para lamas da indústria mineira? Depende de como se define o custo. Na fatura de compra, uma bomba para lamas da indústria mineira horizontal, de dimensão intermédia, da classe 500 – 2000 m/h, custa em média US$20 000 – US$150 000 à saída da fábrica. No custo total de propriedade ao longo de dez anos, a compra é apenas uma de muitas rubricas. O Technical Bulletin 32 da Weir Minerals, a referência autoritária do setor, documenta um caso de alimentação de ciclones com a seguinte distribuição:
61%
Energia
24%
Manutenção
13%
Capital (compra)
2%
Custos indiretos + existências
Como escolher um fabricante de bombas para lamas da indústria mineira
 As estratégias de aprovisionamento de bombas para lamas da indústria mineira, embora necessariamente competitivas no preço da proposta, dependem ainda mais do suporte prestado à bomba após a encomenda. Cinco questões de decisão de compra, todas respondidas através de documentação escrita, distinguem fornecedores capazes de prestar apoio durante uma década daqueles que proporcionam o equivalente a um ano de problemas.
- ✔ Certificados metalúrgicos e relatórios de ensaio de dureza. As especificações devem indicar a dureza Brinell de cada peça em contacto com o fluido, a percentagem de crómio dos componentes de ferro branco (ISO 21988) e o registo de tratamento térmico. Solicite um certificado de amostra de uma expedição anterior.
- ✔ Quantidade mínima de encomenda e prazo de entrega de peças sobresselentes. Confirme que o fornecedor mantém em stock impulsor, revestimento interior, camisa do veio e conjunto de rolamentos para o seu modelo, e pergunte qual é o prazo habitual entre expedição e entrega de uma encomenda urgente.
- ✔Compatibilidade dimensional com Warman AH/HH — caso esteja a converter uma base instalada Warman, verifique se o padrão de parafusos, a altura do veio e a orientação da descarga correspondem antes de assinar. Uma substituição direta poupa semanas de colocação em serviço.
- ✔Colocação em serviço e apoio técnico no local — sobretudo em instalações fora da região de origem do fornecedor, exija um compromisso escrito relativo às horas de colocação em serviço, ao acesso ao diagnóstico remoto e ao prazo de resposta para reclamações de garantia.
- ✔Referências de casos no seu subsetor específico — a afirmação genérica «fornecemos para a indústria mineira» é um sinal de alerta. Solicite referências relativas ao mesmo tipo de minério e a uma gama de caudal comparável. A experiência com minério de ferro não é diretamente transferível para ouro CIP sem modificação.
A perspetiva subjacente a este guia
Este material foi desenvolvido com base nos gráficos de famílias de bombas para lamas da bbpmfg.com compatíveis com condições ambientais e de processo – configurações horizontais, verticais e submersíveis fabricadas em ferro branco de alto crómio Chro-moly de 27% e com partes hidráulicas revestidas com elastómero. A metodologia de dimensionamento de bombas e a regra de materiais 5-5-30 baseiam-se na forma como a nossa equipa de engenharia de instalações de processo especifica bombas para concentrado de cobre, minério de ferro BIF e funções de transporte de rejeitados. As equações de desgaste e os cálculos de custo total de propriedade têm por fonte o Pumping Handbook, a revisão de Varghese de 2025 sobre a propriedade de bombas para lamas num concentrador de chumbo-zinco publicada pela Minerals Engineering, e a investigação da Wishington Pump Division – faltam ainda acrescentar dados/data do projeto interno para fins de patente.
Perguntas frequentes
P: Qual é a finalidade de uma bomba para lamas na indústria mineira?
Ver resposta
Uma bomba para lamas da indústria mineira transporta misturas sólido-líquido pelos circuitos de processamento de minerais e de drenagem, onde uma bomba de água convencional sofreria erosão irreparável em poucas semanas. Os serviços mineiros típicos incluem descarga de moinho para ciclones, retorno do underflow do ciclone para moagem, transferência de concentrado, eliminação de rejeitados para armazenamento e drenagem da cava durante tempestades ou intrusões.
P: Que tipo de bomba é mais adequado para lamas da indústria mineira?
Ver resposta
Uma bomba centrífuga para lamas constitui uma opção predefinida económica para a maioria das aplicações mineiras com teores inferiores a cerca de 20% de sólidos em volume, porque gera o caudal mais económico por dólar nas tubagens típicas de descarga de moinho e de rejeitados. Para teores superiores a 20% de sólidos em volume ou lamas muito viscosas, bombas de deslocamento positivo económicas, tais como bombas peristálticas, mono ou de pistão, apresentam melhor desempenho. As configurações horizontais servem a maioria das aplicações em tubagem; os modelos verticais para poço de bombagem servem pontos de recolha inundados; os modelos submersíveis servem trabalhos móveis ou em valas.
P: A que distância é possível bombear lamas numa operação mineira?
Ver resposta
A distância continua limitada pela perda de altura manométrica/queda de pressão, pelas velocidades de sedimentação das partículas e pela altura manométrica disponível. Uma única bomba para lamas horizontal mantém habitualmente o caudal até algumas centenas de metros; tubagens com mais de cerca de um quilómetro exigem geralmente estações de bombagem em estágios ou um sistema de aumento da pressão que volte a colocar o caudal em suspensão numa série autossustentada. As tubagens de rejeitados em grandes operações abrangem frequentemente vários quilómetros com conjuntos de várias estações de bombagem.
P: Que indústrias, além da indústria mineira, utilizam bombas para lamas?
Ver resposta
As aplicações de bombas para lamas da indústria mineira fora do processamento de minerais incluem dragagem (manutenção de vias navegáveis desobstruídas e recuperação de terrenos), preparação de carvão, beneficiação de fosfato, dessulfuração de gases de combustão em centrais elétricas a carvão, processamento de cereais em fábricas de pasta e papel, onde fibras e produtos químicos têm de ser transportados em conjunto, e transporte de areia e lamas em estações de tratamento de águas residuais. Todas são frequentemente caracterizadas por um processo que transfere um caudal sólido-líquido ou lamas onde a abrasão danificaria uma bomba normal.
P: Como podem as métricas de sustentabilidade melhorar as operações de bombas para lamas da indústria mineira?
Ver resposta
A revisão de Varghese de 2025 defende indicadores operacionais ao nível da instalação – kWh por tonelada de minério tratado, m de água de gaxeta por tonelada e emissões de CO2 por tonelada bombeada – porque tornam tangível o custo da energia e do desgaste. Partindo de uma referência normalizada, instale variadores de frequência onde faltarem e acompanhe mensalmente os pontos de funcionamento QBEP.
Referências e fontes
- Varghese et al. (2025) — Uma revisão sistemática sobre a sustentabilidade das bombas para lamas na indústria mineira — Minerals Engineering, Vol. 234, DOI 10.1016/j.mineng.2025.109731
- Warman Technical Bulletin 32 — Modelo de custo total de propriedade para bombas para lamas — Weir Minerals, rev. March 2018
- Davidson, G. — Considerações para o dimensionamento e seleção de materiais adequados no desempenho de bombas centrífugas para lamas — Worthington Pump Division, Dresser Canada (atas da conferência)
- Sobre o desgaste do impulsor de uma bomba centrífuga vertical que transporta lamas de água — AIP Advances (2025), DOI 10.1063/5.0318586
- Manutenção proativa de sistemas de bombagem em funcionamento na indústria mineira — U.S. National Library of Medicine / NIH PMC
- Velocidades de deposição de lamas não newtonianas em tubagens (WTP-RPT-189) — Pacific Northwest National Laboratory, U.S. Department of Energy
- ANSI/HI 12,1-12,6 — Normas para bombas rotodinâmicas para lamas — Hydraulic Institute (2016)
- ISO 5198 — Bombas centrífugas, de fluxo misto e axiais — Código para ensaios de desempenho hidráulico — International Organization for Standardization
- ISO 21988:2006 — Ferros fundidos resistentes à abrasão — Classificação — International Organization for Standardization
Artigos relacionados
- Guia completo da gama de bombas para lamas – configurações horizontais, verticais, submersíveis e de dragagem
- Serviço abrasivo – conceção de bomba para lamas de alto crómio
- Lamas corrosivas ou finas – opções de conceção de bombas para lamas revestidas com borracha
- Seleção de bombas para lamas de areia e dragagem para serviço com sólidos grosseiros
Pronto para especificar uma bomba para lamas da indústria mineira para o seu serviço? Configurações horizontais, verticais e submersíveis disponíveis com opções de conceção em alto crómio de 27% Cr e revestidas com borracha.Compatível com Warman AH/HH.
Explore a gama de bombas para lamas da indústria mineira da BBP →