Kontaktieren Sie BBP


Die Schlammpumpe im Bergbau hat wohl den größten Einfluss auf die Wirtschaftlichkeit eines Betriebs mit 24 statt 14 Stunden Laufzeit und auf die jährliche Stromrechnung, sobald die Pumpen laufen. Dieser Leitfaden behandelt Verschleißmechanismen, Werkstoffauswahl, Erzparameter, Auslegungsberechnungen und Gesamtbetriebskosten. Er stützt sich auf das Warman Slurry Pumping Handbook, die Aktualisierung von Vargheses Minerals Engineering aus 2025 und Gary Davidsons Berechnungen zur Umfangsgeschwindigkeit von Worthington/Dresser. Das ist kein Werbetext.
Technische Kurzdaten
| Förderstrombereich | 10 – 17.000 m³/h |
| Gesamtförderhöhe | 5 – 90 m |
| Spezifisches Gewicht der Feststoffsuspension | 1,05 – 2,50 (20 – 70 wt% Feststoffe) |
| Partikel-d50 | 50 µm bis 15 mm |
| Werkstoffe der medienberührten Bauteile | 27 % hochchromhaltiges Weißgusseisen (ISO 21988), Naturkautschuk, Polyurethan, Ni-Hard |
| Auslegungsnormen | ANSI/HI 12,1-12,6 (rotodynamische Schlammpumpen); ISO 5198 (hydraulische Leistung); API 610 für ausgewählte BB3/BB5-Anwendungen |
| Typische Lebensdauer | Laufrad 2.000 – 8.000 h je nach Betriebspunkt; Überholung der medienberührten Bauteile alle 6 – 24 Monate |
Was ist eine Schlammpumpe für den Bergbau (und warum Pumpen im Bergbau schneller verschleißen als in jeder anderen Branche)?
 Eine Schlammpumpe für den Bergbau – auch als Hochleistungs-Kreiselpumpe bekannt – fördert eine mineralische Feststoffsuspension zum Zielort. Diese enthält typischerweise etwa 20 bis 70 Gewichtsprozent Mineralien. Die hohe Härte der Partikel, ihre chemische und physikalische Beständigkeit sowie die Feststoffbelastung würden eine Wasserpumpe für Landwirtschaft oder kommunale Versorgung binnen weniger Wochen zerstören.
Der Bergbau stellt mit Abstand die anspruchsvollsten Betriebsbedingungen für Kreiselpumpen. Feststoffsuspensionen in der Mineralaufbereitung enthalten im Allgemeinen eine Mischung aus Eisenoxid- und Quarzpartikeln mit einer Mohs-Härte von 7+ .Eine systematische Übersichtsarbeit zu Pumpen von Varghese et al. aus 2025 in Minerals Engineering berichtet, dass Pumpen in Kupfer-, Eisen- und Goldaufbereitungsanlagen 18 – 28 % der installierten Leistung verbrauchen – deutlich mehr als die 10 – 15 %, die Energieaudits für Prozessanlagen meist ermitteln. In einer modernen Magnetit-Aufbereitungsanlage für Eisenerz verbrauchen Schlammpumpen 12,7 MW und 102 GWh/Jahr, was AU$20,3 Millionen kostet.
Worin unterscheidet sich eine Schlammpumpe von einer Wasserpumpe?
Wasserpumpen sind für ein relativ homogenes Fluid mit niedriger Viskosität und nahezu ohne Partikel ausgelegt. Ihr Laufrad hat vergleichsweise wenige Schaufeln mit engen Kanälen, die auf einen hohen hydraulischen Wirkungsgrad ausgelegt sind. Die Dichtfläche läuft mit sauberem Wasser, und die Pumpe arbeitet an dem Punkt der Förderhöhen-Förderstrom-Kennlinie, der dem benötigten Förderstrom entspricht. Wird dieselbe Pumpe in eine Rückstandsleitung mit 40 % Feststoffanteil eingebaut, entstehen binnen weniger Wochen Lochfraß an den Laufradschaufeln, Verschleiß an der Dichtung durch abrasive Partikel und Kavitation, wenn der effektive Dampfdruck der Feststoffsuspension den Auslegungswert übersteigt. Die Lösung für diesen Einsatz ist eine Schlammpumpe für den Bergbau, auch Kreisel-Schlammpumpe genannt. (Warman ist die Bezeichnung für den gängigsten Schlammpumpentyp.) Sie ersetzt die engen Schaufelkanäle einer Standardpumpe durch ein breites, halboffenes Laufrad, die Stopfbuchspackung durch eine gespülte Stopfbuchse oder eine Expeller-Dichtung und verwendet Werkstoffe, die mit der Feststoffsuspension kompatibel sind. Außerdem läuft sie mit geringerer Drehzahl, damit die Umfangsgeschwindigkeit am Laufrad innerhalb des zulässigen Betriebsbereichs für den Verschleiß bleibt. Der hydraulische Wirkungsgrad ist geringer (die Förderhöhe der Pumpe mit Feststoffsuspension ist immer niedriger als mit Wasser; berücksichtigt wird dies mit dem Warman Head Ratio), doch die Lebensdauer wird in Tausenden statt Hunderten von Stunden gemessen.Wie Schlammpumpen im Bergbau verschleißen – die Physik, die führende Marken nicht erklären
 Der Verschleiß einer Schlammpumpe im Bergbau beruht auf vier parallel ablaufenden Vorgängen, die je nach Bereich der Pumpe unterschiedlich stark wirken. Erosion dominiert an der Eintrittskante des Laufrads und am Leitsporn des Pumpengehäuses, Abrasion an den Auskleidungen und Verschleißplatten, Korrosion bei sauren Feststoffsuspensionen oder Sulfiden und Kavitationsfraß bei unzureichender NPSH-Reserve. In den meisten Hartgesteinsanwendungen dominiert die Erosion. Sie nimmt mit der Umfangsgeschwindigkeit des Laufrads viel schneller zu als mit jeder anderen Pumpenkenngröße.
📐 Technischer Hinweis — Die Kubikregel für die Geschwindigkeit
Die Erosionsverschleißrate W einer Kreisel-Schlammpumpe steigt näherungsweise mit der dritten Potenz der Umfangsgeschwindigkeit des Laufrads: W ∝ V3. Eine um 20 % höhere Umfangsgeschwindigkeit entspricht demnach etwa 70 % mehr erosivem Verschleiß; eine Verdopplung der Umfangsgeschwindigkeit führt zu nahezu einer Größenordnung mehr erosivem Verschleiß. Veröffentlicht wurde dies in Gary Davidsons Fachbeitrag zu Auslegung und Werkstoffauswahl von Schlammpumpen (Worthington/Dresser), in einer Studie zu erosivem Verschleiß von Kreiselpumpen aus 2025 in AIP Advances (doi:10.1063/ 5.0318586) und wird in technischen Foren wie Eng-Tips häufig thematisiert.
Was bedeutet diese Regel für die Praxis? Wenn Sie gerade eine größere Pumpe vorsehen, um den Durchsatz zu erhöhen, erkaufen Sie sich den zusätzlichen Förderstrom auch mit einer höheren Verschleißrate. Die Kosten dafür schlagen sich lange vor dem Durchsatzbericht im Ersatzteilbudget nieder.Historisch wurden Schlammpumpen oft größer als nötig ausgelegt und weit unterhalb ihres BEP betrieben. Dadurch kommt es zu starker interner Rezirkulation und entsprechend höherem Verschleiß.
Warum fallen Schlammpumpen im Bergbau aus?
Die meisten Pumpen, die früh ausfallen, waren von Anfang an nicht für den Einsatz geeignet. In den Instandhaltungsaufzeichnungen der Betreiber zeigt sich ein klarer Trend, der durch die neue Übersichtsarbeit in Minerals Engineering bestätigt wird: Meist steckt einer von vier Auslegungsfehlern dahinter. Eine zu groß ausgelegte Pumpe arbeitet bei 65 – 75 % ihres besten Wirkungsgrads. Die Rezirkulation im Pumpengehäuse schleift den Leitsporn und die Laufraddeckscheiben deutlich stärker ab, als es das Datenblatt erwarten lässt. Der Werkstoff des Laufrads wird nach dem Preis statt nach Miller-Index und Form der Erzpartikel ausgewählt. Bei Dichtungsanordnungen wird Leitungswasser verwendet, obwohl der Prozess eine Spülung mit sauberem Wasser oder eine Gleitringdichtung erfordert. Die Antriebe sind Festdrehzahlmotoren mit Doppelkäfigläufer und 2-poliger Drehzahl. Gemäß der Kubikregel ist dies die teuerste bekannte Art, eine Feststoffsuspension zu fördern. Wer diese vier Fehler abstellt, wird die meisten Meldungen „Pumpen fallen im Bergbau aus“ aus dem Schichtbericht los.Horizontal, vertikal oder tauchfähig – welche Bauform eignet sich für welchen Betriebspunkt?
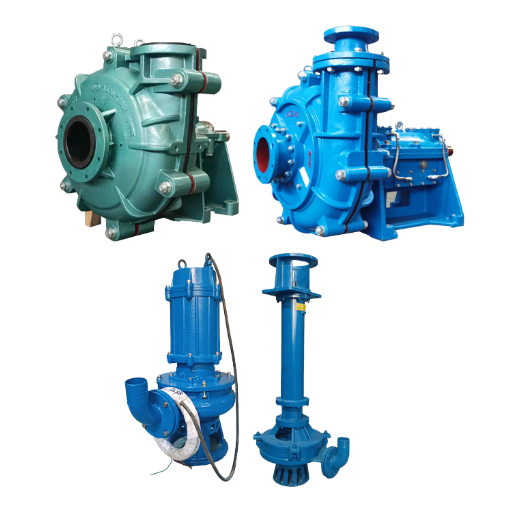
 Für Schlammpumpen im Bergbau gibt es drei Standardbauformen, weil die verschiedenen Betriebsbedingungen die Pumpe an unterschiedlichen Stellen beanspruchen und jede Bauform ihre Schwachstellen an andere Stellen verlagert. In Branchen wie Kupfer-, Eisenerz-, Gold- und Kohlebergbau unterscheiden sich die Anforderungen je nach Nische ebenso wie Verschleißteile und Auslegungsschwerpunkte. Horizontale Schlammpumpen sind die Arbeitspferde industrieller Rohrleitungen: Sie bewältigen hohe Förderströme und große Förderhöhen bei möglichst niedrigen Investitionskosten. Dank einfacher Überholung der medienberührten Bauteile lassen sie sich auch in der Nachtschicht allein warten – ein Vorteil, wenn zwischen den Überholungen Monate oder Jahre liegen. Vertikale Schlammpumpen (insbesondere freitragende Sümpfpumpen) arbeiten eingetaucht; ihre medienberührten Bauteile liegen unterhalb des Bodenniveaus. Damit entfällt die Gefahr von Ansaugproblemen, wie sie bei horizontalen Pumpen auftreten können, und die Saughöhe bleibt innerhalb der NPSH-Grenzen. Tauchfähige Schlammpumpen bieten eine Premiumlösung: Der Motor ist in einem druckbeaufschlagten Gehäuse abgedichtet. Sie eignen sich für die Wasserhaltung überfluteter Abbaustellen oder für Anwendungen, bei denen die Anbindung an die Infrastruktur „das kleinste Detail“ ist.
| Merkmal | Horizontal | Vertikal (Sumpf) | Tauchfähig |
|---|---|---|---|
| Förderstrombereich | 20 – 17.000 m³/h | 10 – 3.500 m³/h | 10 – 1.200 m³/h |
| Max. Förderhöhe (einstufig) | ~90 m | ~35 m | ~40 m |
| CapEx-Index | 1.0 (Basiswert) | 1.15 – 1.30 | 1.40 – 1.80 |
| Zugang für Instandhaltung | Direkt; medienberührter und trockener Bereich getrennt | Hebezeug erforderlich; Säule muss ausgebaut werden | Kompletter Pumpenausbau; Risiko einer Undichtigkeit an der Motordichtung bei der Wiederinbetriebnahme |
| Ideale Anwendung | Mühlenablauf; Rohrleitungen; Rückstandsförderung | Wasserhaltung im Sumpf; Sammlung des Zyklonunterlaufs | Mobile Baggeranlage; Hilfe bei überfluteten Abbaustellen; Rückgewinnung aus Rückstandsbecken |
| Typischer Ausfallmodus | Erosion an Laufradnase und Leitsporn | Verschleiß des Säulenlagers; Wellendurchbiegung | Eindringen von Flüssigkeit an der Motordichtung; Kabelabrieb |
Werkstoffauswahl: hochchromhaltiges Gusseisen, gummierte Ausführung oder Elastomer-Hybrid
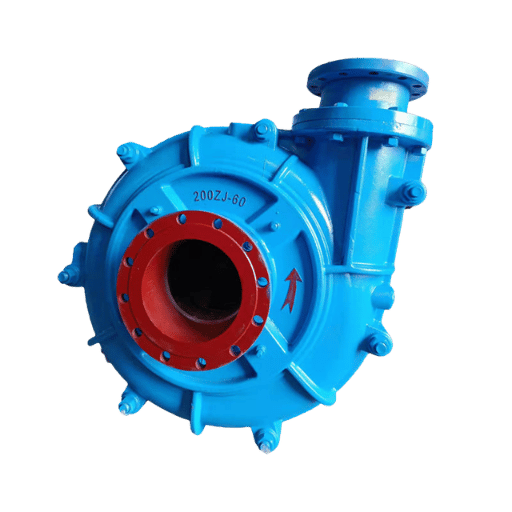 Der Werkstoff der medienberührten Bauteile ist der wichtigste Einflussfaktor auf die Ersatzteilkosten, und die Betreiber zahlen oft zu viel. Vier Werkstoffoptionen sind gleichermaßen geeignet: hochchromhaltiges Weißgusseisen mit erhöhtem Chromgehalt (Weißgusseisen-Naben), Elastomere (Natur- und Synthesekautschukmischungen), Polyurethan und keramisch gefüllte Verbundwerkstoffe. Aus einer beschleunigten Verschleißstudie bei Worthington leitete Davidson ab, dass die verschiedenen Werkstofffamilien sehr unterschiedliche Verschleißraten aufweisen und jeweils einem anderen dominanten Verschleißmechanismus am besten widerstehen. So war hochchromhaltiges Gusseisen bei flachen Auftreffwinkeln widerstandsfähiger gegen schneidenden Verschleiß als Gummi. Gummi absorbiert Stöße und lenkt viele Partikel ab; Polyurethan liegt mit einem großen Bereich geeigneter Betriebsgeschwindigkeiten zwischen diesen beiden Extremen.
Der Konsens der Branchenstandards bestätigt einige Grundsätze: Pumpen mit Naturkautschukauskleidung eignen sich am besten für runde Partikel und ein d50 unter etwa 6mm. Pumpen mit Auskleidungen aus Hartmetall halten bei abrasiven Einsätzen mit größeren oder kantigen Partikeln wie Quarz und zerkleinertem Siliziumdioxid dreimal so lange wie Pumpen mit Gummiauskleidung. Chromgehalte über 25 % (die gebräuchlichste Güte nach ISO 21988 ist 27 % Chrom, mit einer Härte von 600 – 650 Brinell und Karbiden mit 1.500 – 1.700 Brinell in einer wärmebehandelten, duktilen Martensitmatrix) sorgen für hohe Härte. Naturkautschukmischungen erreichen insgesamt höchstens etwa 84 Shore A, sind auf maximal 150°F (65°C) begrenzt und daher für Anwendungen mit exothermen Chemikalien im Mischprozess ungeeignet.
💡 Die 5-5-30-Regel (Zusammenfassung der Branchenpraxis, keine veröffentlichte Norm)
Bei Feststoffsuspensionen mit +5 wt% Feststoffen, d50 > 5mm und einem spezifischen Gewicht, das 30 % über dem der Förderflüssigkeit liegt, ist fast immer ein medienberührter Bereich aus 27 % Cr erforderlich. Unterhalb dieser Grenzwerte sind ausgekleidete Elastomer- oder Polyurethanpumpen in der Regel sowohl hinsichtlich der Verschleißlebensdauer als auch der Anschaffungskosten vorteilhaft. Diese Regel fasst den Branchen-Konsens aus den Handbüchern von Warman, Metso und Weir zusammen. Sie dient als Orientierung, nicht als Spezifikation.
Ist der Pumpenwerkstoff mit der Abrasivität meiner Feststoffsuspension kompatibel?
Der wichtigste Kennwert für die Werkstoffverträglichkeit ist der Miller-Index. Er ist ein empirischer Abrasionsindex für Feststoffsuspensionen, der anhand des Volumenverlusts eines Standard-Metallpaddels in einer Prüfmaschine für Suspensionserosion gemessen wird. Ein Miller-Index > 50 weist auf eine derart abrasive Feststoffsuspension hin, dass selbst perfekt abgerundete Partikel Elastomerauskleidungen zerstören. Bei einem Miller-Index < 50 ist die Feststoffsuspension im Allgemeinen mit Gummi oder Polyurethan kompatibel. Weitere wichtige Korrosionsfaktoren sind der pH-Wert der Feststoffsuspension (pH < 4 oder > 10 spricht für eine gummiverträgliche Suspension), die Austrittstemperatur (T > 65°C schließt Naturkautschuk aus; erforderlich ist dann eine Neopren- oder Nitrilauskleidung bis 93°C oder eine metallische Auskleidung) und Fremdstoffe wie Draht- oder Stangenfragmente (hier ist unabhängig von der Partikelgröße eine Metallauskleidung erforderlich, weil Gummi zerschnitten wird). Als Beispiele für stark abrasive Einsätze dienen Schlammpumpen mit hochchromhaltigem Werkstoff, für dichte oder feine Feststoffsuspensionen gummierte Schlammpumpen. Wählen Sie passend zur Position Ihres Projekts in der Matrix.Auslegung einer Schlammpumpe für den Bergbau – ein technischer Prozess in 7 Schritten
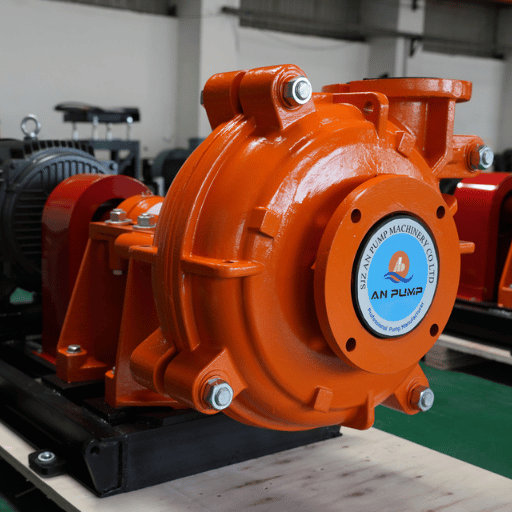 Der häufigste Fehler bei der Spezifikation einer Schlammpumpe ist, die entscheidende Kennzahl falsch anzusetzen. Pumpenkennlinien werden für Wasser erstellt. Eine Feststoffsuspension verringert Förderhöhe und Wirkungsgrad gemäß dem Warman Head Ratio (HR) und dem Efficiency Ratio (ER). Beide Korrekturfaktoren müssen vor der Auswahl der Motorleistung angewendet werden. Eine systematische Literaturübersicht von Varghese et al. aus 2025 dokumentiert die von Weir veröffentlichten Formeln zur Pumpenkorrektur.
Das 7-Schritte-Auslegungsverfahren von BBP
- Auslegungsförderstrom (Q) – legen Sie die Förderleistung nach dem Bedarf beim 90 th Perzentil der Spitzenproduktion aus, nicht nach dem Mittelwert. Berücksichtigen Sie eine Sicherheitsmarge für unerwartete Betriebsschwankungen.
- Gesamtförderhöhe (H) – addieren Sie statische Förderhöhe, Rohrreibungsverluste und Prozessdruck am Austritt. Korrigieren Sie zuerst die Förderhöhe für die Feststoffsuspension im Vergleich zu Wasser.
- Spezifisches Gewicht der Feststoffsuspension (SGm) – leiten Sie es aus dem spezifischen Gewicht der Aufgabefeststoffe (SGs) und der Aufgabe-Konzentration Cw wie folgt ab: SGm = 1 / (Cw/SGs + (1 Cw)/SGL).
- Maximaler Partikeldurchmesser und d50 – wegen des Feuchtigkeitsgehalts und der Partikelform sollten Sie die tatsächliche Partikelgröße anhand einer Siebanalyse der tatsächlichen Pumpenzufuhr bestimmen. Legen Sie die erforderlichen Begrenzungen für Ihr Laufrad fest, damit keine übergroßen Brocken darin stecken bleiben.
- Warman-Korrektur für Förderhöhe und Wirkungsgrad – verwenden Sie HR = ER = 1- 0.075C1+C2, wobei C1 die Partikelgröße und das spezifische Gewicht der Feststoffe berücksichtigt und C2 die Aufgabe-Konzentration und das spezifische Gewicht. Korrigieren Sie immer zuerst die Förderhöhe und danach den Wirkungsgrad (und damit die Leistung).
- Grenzwert für die Umfangsgeschwindigkeit des Laufrads – halten Sie sie bei Einsätzen mit dichtem Fördermedium stets bei höchstens 30 m/sec und bei extrem abrasiven Anwendungen mit Mühlenablauf bei 23-27 m/sec. Dadurch ist die verfügbare Förderhöhe pro Stufe begrenzt.
- NPSH-Reserve – prüfen Sie bei einer horizontalen Pumpe mit axialem Zulauf, ob NPSHa NPSHr + 1 m unter den ungünstigsten Ansaugbedingungen gilt (sehr heißes Ansaugwasser, verschmutzte und teilweise verstopfte Siebe). Prüfen Sie bei einer vertikalen Tauchpumpe, ob im Gerinne ein Wirbelbrecher eingebaut ist.
⚠️ Der BEP in der Praxis – wo die meisten Bergbaupumpen tatsächlich laufen
Vargheses Übersichtsarbeit aus 2025 zu 43.561 Schlammpumpenauslegungen zeigt, dass nur 17 % der Pumpen im idealen Bereich von 80 – 100 % des besten Wirkungsgrads (QBEP) betrieben werden. Die durchschnittliche Pumpe erreicht lediglich 72 % QBEP (28 % unter dem Idealwert und 28 % unter ihrem vorgesehenen Betriebspunkt). Walker et al. (1994) zeigten, dass der Punkt mit dem geringsten Verschleiß bei 80 % von QBEP liegt – nicht am Punkt maximaler Leistung, nicht bei der Nennleistung, sondern im Bereich um 80 % von QBEP. Eine groß angelegte Feldstudie (Papa et al. 2013) mit 152 Pumpen in Bergwerken in Ontario ergab, dass der gemessene Wirkungsgrad der geprüften Pumpen im Mittel 9,3 % unter den Herstellerangaben für den BEP lag. Einfach gesagt: Bevor Sie eine größere Pumpe kaufen, um einen neuen Betriebspunkt abzudecken, prüfen Sie, ob Ihre vorhandene Pumpe näher an 72 % als an 80 % QBEP läuft und ob ihr gemessener Wirkungsgrad eher dem Prüfwert als der Kennlinie an der Wand entspricht.
Wie legen Sie die richtige Schlammpumpe für den Bergbau aus und wählen sie aus?
Legen Sie die Pumpe für den tatsächlichen Spitzenbetriebspunkt mit einer Förderhöhenreserve von 10 % aus, nicht mit einem Sicherheitsfaktor von 25 %. Wählen Sie eine Pumpe, deren BEP auf der für die Feststoffsuspension korrigierten Kennlinie 5 – 15 % über dem Auslegungsbetriebspunkt liegt, damit sie bei 85 – 95 % QBEP läuft. Begrenzen Sie die Umfangsgeschwindigkeit des Laufrads in den meisten Anwendungen auf 30 m/s und bei stark abrasiven Einsätzen auf 27 m/s. Prüfen Sie die NPSH-Reserve unter den ungünstigsten Ansaugbedingungen. Stimmen Sie die Konstruktionswerkstoffe auf Miller-Index und Partikelform ab, statt sich auf Standardwerte des Lieferanten zu verlassen. Berücksichtigen Sie einen Drehzahlregelantrieb am Motor: 50 % der untersuchten Pumpeninstallationen waren nicht damit ausgestattet. Dabei ist er die einfachste Möglichkeit, den Stromverbrauch der Anlage zu senken. Spezifizieren Sie schließlich ANSI/HI Service Class 3 für stark abrasive Einsätze (POR 50 – 105 % QBEP, Hydraulic Institute 2016) und verlangen Sie Kennlinien mit Korrektur für die Feststoffsuspension statt einer reinen Wasserkennlinie.Leitfaden für Teilbereiche des Bergbaus – was sich je nach Erzart ändert
 Eine „Schlammpumpe für den Bergbau“ an der Mühlenablaufleitung einer Kupferaufbereitungsanlage ist etwas anderes als eine Schlammpumpe in einer Phosphataufbereitungsanlage – selbst wenn auf dem Typenschild exakt dieselbe Größe steht. Im Folgenden finden Sie einen Leitfaden, der Erkenntnisse aus Branchenhandbüchern und dem Review von Varghese aus dem Jahr 2025 zusammenführt. Er ist keine direkt zitierfähige Quelle, sondern als erste Orientierung für die Spezifikation gedacht, nicht als Branchenstandard.
| Bergbausektor | SGm-Bereich | d50-Bereich | Werkstoffempfehlung | Häufiges Ausfallmuster |
|---|---|---|---|---|
| Eisenerz (Magnetit, BIF) | 1.7 – 2.3 | 75 — 500 µm | 27 % Chrom-Hartguss; wärmebehandelte martensitische Matrix | Erosion an der Trennkante; Ausdünnung an der Laufraddeckscheibenspitze |
| Kupferkonzentrat | 1.4 – 1.8 | 50 — 200 µm | Gummiert oder aus Chrom-Hartguss, je nach pH-Wert | Säureangriff auf Metall; Aushärtung des Gummis bei pH < 4 |
| Goldgewinnung mit CIP / CIL | 1.3 – 1.6 | 50 — 150 µm + Kohlenstoff | Polyurethan-Hybrid; weichen Gummi vermeiden – Kohlenstoff schert die Auskleidung ab | Schneidender Verschleiß durch Kohlenstoffgranulat; Abrieb an der Stopfbuchse |
| Kohleaufbereitung | 1.1 – 1.4 | 100 — 2.000 µm | Gummiert (feine Körnung) oder Hybrid (grobe Körnung) | Quellung durch Schweröle; Schäden durch Fremdmetall |
| Phosphat | 1.3 – 1.7 | 100 — 400 µm | Gummiert (für Säureeinsatz) oder Duplex-Edelstahl | Säurekorrosion; Ablagerungen auf Metall |
| Abraum / Förderung zum TSF | 1.2 – 2.0 | 30 — 300 µm | Chrom-Hartguss oder Gummierung, je nach verbleibendem Grobkornanteil | Ablagerungen in der Leitung; stärkerer Verschleiß an Reduzierstücken und Bögen als an der Pumpe |
| Sand- und Kiesbaggerung | 1.3 – 1.6 | 500 µm bis 15 mm | Ni-Hartguss oder 27 % Chrom; Laufrad mit weitem Durchgang | Bruch der Laufradschaufeln durch Fremdkörper; Kavitation bei geringer Ansaughöhe |
Was Schlammpumpen im Bergbau tatsächlich kosten – Gesamtbetriebskosten statt Kaufpreis
 Was kostet eine Schlammpumpe für den Bergbau? Das hängt davon ab, wie Sie die Kosten definieren. Auf der Kaufrechnung liegt der Durchschnittspreis für eine horizontale Schlammpumpe mittlerer Größe der Klasse 500 – 2000 m/h bei US$20.000 – US$150.000 ab Werk. Bei den Gesamtbetriebskosten über zehn Jahre ist der Kaufpreis nur einer von vielen Posten. Das maßgebliche Branchenreferenzwerk, das Technical Bulletin 32 von Weir Minerals, dokumentiert für einen Zyklonbeschickungsfall folgende Kostenverteilung:
61%
Energie
24%
Instandhaltung
13%
Investitionskosten (Kauf)
2%
Gemeinkosten + Lagerbestand
So wählen Sie einen Hersteller von Schlammpumpen für den Bergbau aus
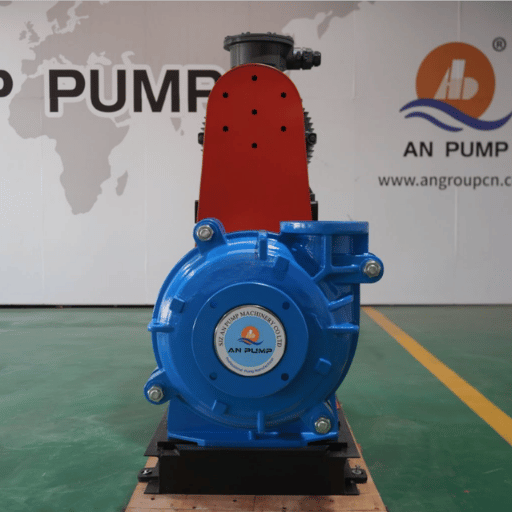 Bei der Beschaffung von Schlammpumpen für den Bergbau ist zwar ein wettbewerbsfähiger Angebotspreis wichtig; entscheidender ist jedoch, was der Anbieter nach der Bestellung für die Pumpe leistet. Fünf Fragen für die Kaufentscheidung, die sich alle anhand schriftlicher Nachweise beantworten lassen, helfen dabei, Anbieter mit verlässlicher Unterstützung über ein Jahrzehnt von solchen zu unterscheiden, die Ihnen ein Jahr lang Ärger bereiten.
- ✔ Metallurgische Prüfzeugnisse und Härteprüfberichte. Die Spezifikationen sollten die Brinellhärte jedes medienberührten Bauteils, den Chromanteil weißer Gusseisenbauteile (ISO 21988) und den Wärmebehandlungsnachweis aufführen. Fragen Sie nach einem Musterzeugnis aus einer früheren Lieferung.
- ✔ Mindestbestellmenge und Lieferzeit für Ersatzteile. Vergewissern Sie sich, dass der Lieferant Laufräder, Auskleidungen, Wellenschutzhülsen und Lagerbaugruppen für Ihr Modell vorrätig hat. Fragen Sie außerdem nach der üblichen Zeitspanne von der Versandbestätigung bis zur Lieferung einer Eilbestellung.
- ✔Maßliche Kompatibilität mit Warman AH/HH – wenn Sie von einer installierten Warman-Anlagenbasis wechseln, prüfen Sie vor der Vertragsunterzeichnung, ob Schraubenbild, Wellenhöhe und Ausrichtung des Druckstutzens übereinstimmen. Ein direkter Austausch kann die Inbetriebnahme um Wochen verkürzen.
- ✔Inbetriebnahme und technische Unterstützung vor Ort – besonders bei Anlagen außerhalb der Heimatregion des Lieferanten. Lassen Sie sich die Inbetriebnahmestunden, den Zugang zur Ferndiagnose und die Reaktionszeit bei Gewährleistungsansprüchen schriftlich zusichern.
- ✔Referenzen aus Ihrer konkreten Teilbranche – allgemeine Aussagen wie „Wir beliefern den Bergbau“ sind ein Warnsignal. Fragen Sie nach Referenzen für denselben Erztyp und einen vergleichbaren Förderstrombereich. Erfahrungen mit Eisenerz lassen sich ohne Anpassungen nicht direkt auf die Goldgewinnung im CIP-Verfahren übertragen.
Hintergrund dieses Leitfadens
Dieses Material wurde auf die prozess- und umgebungsbedingungengeeigneten Schlammpumpen-Baureihen von bbpmfg.com abgestimmt – in horizontaler, vertikaler und tauchfähiger Ausführung, gefertigt mit 27 % Chrom-Molybdän-Weißguss und Elastomer-Auskleidungen im medienberührten Bereich. Die Methode zur Pumpenauslegung und die 5-5-30-Werkstoffregel beruhen darauf, wie unser Verfahrenstechnikteam Pumpen für Kupferkonzentrat, Eisenerz-BIF und die Förderung von Abraum spezifiziert. Verschleißgleichungen und Berechnungen der Gesamtbetriebskosten stammen aus dem Pumping Handbook, dem Review von Varghese aus dem Jahr 2025 zu den Gesamtbetriebskosten von Schlammpumpen in einer Blei-Zink-Aufbereitungsanlage, veröffentlicht in Minerals Engineering, sowie aus Untersuchungen der Wishington Pump Division – interne Projektdaten und -daten müssen für Patentzwecke noch ergänzt werden.
Häufig gestellte Fragen
F: Wozu dient eine Schlammpumpe im Bergbau?
Antwort anzeigen
Eine Schlammpumpe für den Bergbau fördert Feststoff-Flüssigkeits-Gemische durch Aufbereitungs- und Wasserhaltungskreisläufe, in denen eine herkömmliche Wasserpumpe innerhalb weniger Wochen so stark verschleißen würde, dass sie unbrauchbar wäre. Typische Einsatzbereiche im Bergbau sind die Förderung des Mühlenablaufs zu Zyklonen, die Rückführung des Zyklonunterlaufs zur Zerkleinerung, der Transport von Konzentrat, die Förderung von Abraum zu einem Lagerbecken sowie die Wasserhaltung im Tagebau bei Sturm oder Wassereinbruch.
F: Welcher Pumpentyp eignet sich am besten für Feststoffsuspensionen im Bergbau?
Antwort anzeigen
Eine Kreiselpumpe für Feststoffsuspensionen ist für die meisten Anwendungen im Bergbau mit einem Feststoffanteil von weniger als etwa 20 % des Volumens die wirtschaftliche Standardlösung, weil sie bei typischen Mühlenablauf- und Abraumpipelines den günstigsten Förderstrom pro Geldeinheit liefert. Bei einem Feststoffanteil von mehr als 20 % des Volumens oder bei sehr zähflüssigen Suspensionen sind wirtschaftliche Verdrängerpumpen wie Schlauch-, Exzenterschnecken- oder Kolbenpumpen leistungsfähiger. Horizontale Bauformen eignen sich für die meisten Pipeline-Anwendungen, vertikale Sumpfpumpen für geflutete Sammelstellen und Tauchpumpen für mobile Einsätze oder Arbeiten in Gräben.
F: Wie weit lässt sich eine Feststoffsuspension im Bergbau pumpen?
Antwort anzeigen
Die Förderstrecke wird durch Druckverluste, Sinkgeschwindigkeiten der Partikel und die verfügbare Förderhöhe begrenzt. Eine einzelne horizontale Schlammpumpe kann üblicherweise über einige hundert Meter fördern. Bei Pipelines von mehr als etwa einem Kilometer sind meist gestaffelte Pumpstationen erforderlich, oder eine Boosterpumpe führt den Förderstrom in einer selbsttragenden Reihe erneut zu. Abraumpipelines großer Betriebe erstrecken sich oft über mehrere Kilometer und nutzen mehrere hintereinander angeordnete Pumpstationen.
F: Welche Branchen außer dem Bergbau setzen Schlammpumpen ein?
Antwort anzeigen
Zu den Anwendungen von Schlammpumpen außerhalb der Mineralaufbereitung zählen die Nassbaggerung (zur Instandhaltung schiffbarer Wasserwege und zur Landgewinnung), die Kohleaufbereitung, die Phosphataufbereitung, die Rauchgasentschwefelung in Kohlekraftwerken, die Förderung von Fasern und Chemikalien in Zellstoff- und Papierfabriken sowie die Förderung von Sandfanggut und Schlamm in Abwasseraufbereitungsanlagen. All diese Anwendungen sind häufig dadurch gekennzeichnet, dass Feststoff-Flüssigkeits-Gemische oder Suspensionen gefördert werden, deren Abrasivität eine Standardpumpe beschädigen würde.
F: Wie können Nachhaltigkeitskennzahlen den Betrieb von Schlammpumpen im Bergbau verbessern?
Antwort anzeigen
Im Review von 2025 empfiehlt Varghese betriebliche Kennzahlen auf Anlagenebene – kWh pro Tonne verarbeitetes Erz, m Sperrwasser pro Tonne und CO2-Emissionen pro geförderter Tonne –, weil sie die Kosten für Energie und Verschleiß greifbar machen. Messen Sie ausgehend von einem standardisierten Ausgangswert, rüsten Sie fehlende Frequenzumrichter nach und verfolgen Sie anschließend monatlich die Betriebspunkte bei QBEP.
Quellen und Referenzen
- Varghese et al. (2025) – Eine systematische Übersicht zur Nachhaltigkeit von Schlammpumpen in der Bergbauindustrie – Minerals Engineering, Bd. 234, DOI 10.1016/j.mineng.2025.109731
- Warman Technisches Bulletin 32 – Modell der Gesamtbetriebskosten für Schlammpumpen – Weir Minerals, Stand März 2018
- Davidson, G. — Considerations for Proper Sizing and Material Selection in Centrifugal Slurry Pump Performance — Worthington Pump Division, Dresser Canada (Tagungsbeitrag)
- Verschleiß am Laufrad einer vertikalen Kreiselpumpe zur Förderung einer wässrigen Feststoffsuspension – AIP Advances (2025), DOI 10.1063/5.0318586
- Proaktive Instandhaltung von Pumpensystemen im Bergbau – U.S. National Library of Medicine / NIH PMC
- Absetzgeschwindigkeiten nicht-newtonscher Feststoffsuspensionen in Rohrleitungen (WTP-RPT-189) – Pacific Northwest National Laboratory, U.S. Department of Energy
- ANSI/HI 12,1-12,6 — Normen für rotodynamische Schlammpumpen — Hydraulic Institute (2016)
- ISO 5198 — Kreisel-, Halbaxial- und Axialpumpen — Code für hydraulische Leistungsprüfungen — International Organization for Standardization
- ISO 21988:2006 — Verschleißbeständige Gusseisen — Einteilung — International Organization for Standardization
Verwandte Artikel
- Leitfaden zum kompletten Schlammpumpen-Sortiment – horizontale, vertikale, tauchfähige und Baggerpumpen-Ausführungen
- Abrassiver Einsatz – Schlammpumpen aus Chrom-Hartguss
- Korrosive oder feine Suspensionen – Schlammpumpen mit Gummiauskleidung
- Pumpenauswahl für grobe Feststoffe, Sand und Nassbaggerung
Möchten Sie eine Schlammpumpe für Ihren Einsatz im Bergbau spezifizieren? Horizontale, vertikale und tauchfähige Ausführungen mit 27 % Chrom-Hartguss oder Gummiauskleidung sind verfügbar. Kompatibel mit Warman AH/HH.