Kontaktieren Sie BBP

Kurzüberblick – Typische Leistungsbereiche von Schlammpumpen
| Förderstrom | 50 – 8.000 GPM (10 – 1.800 m³/h) |
| Gesamtförderhöhe | 10 – 200+ Fuß (3 – 60+ m) |
| Motorleistung | 3 – 1.500 kW (größte Ausführungen für den Bergbau) |
| Feststoffanteil nach Gewicht | 5 – 70 % w/w (typischer Mühlenbetrieb 30 – 50 %) |
| Korngröße | 0,1 – 25 mm (bis zu 100 mm bei Nassbaggerarbeiten) |
| Werkstoffe des medienberührten Bereichs | Chromhaltiges weißes Gusseisen, Naturkautschuk, Polyurethan, Keramik |
Die Bereiche basieren auf den Standards des Hydraulic Institute und den Spezifikationen der wichtigsten OEMs. Einzelne Pumpen decken in der Regel engere Bereiche ab.
Was ist eine Schlammpumpe? Definition und Unterschiede zur Wasserpumpe
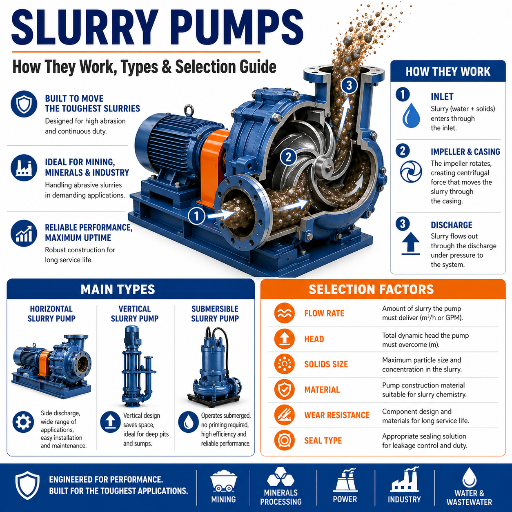 Eine Schlammpumpe ist eine für den jeweiligen Einsatz ausgelegte Kreiselpumpe, die ein Gemisch aus Flüssigkeit und Feststoffpartikeln fördert, das Verfahrenstechniker als Feststoffsuspension bezeichnen. Sie ist nicht einfach nur für trübe Flüssigkeiten ausgelegt, sondern auch auf Abriebfestigkeit, niedrigere Drehzahlen, eine robustere Bauweise und die Instandsetzung mit austauschbaren Verschleißteilen ausgelegt, wenn der medienberührte Bereich schließlich verschlissen ist. Der Standard, der die US-Normen für Schlammpumpen (und andere rotodynamische Pumpen) festlegt, wird vom Hydraulic Institute als ANSI/HI 12,1-12,6 (Rotodynamic Slurry Pumps) veröffentlicht. Er umfasst Abschnitte zu Nomenklatur, hydraulischer Leistung und Abnahmeprüfungen.
ISO 9906 behandelt die umfassendere Prüfspezifikation für rotodynamische Pumpen, der Schlammpumpen entsprechen.
Der Betrieb mit Feststoffsuspensionen stellt Pumpen aus drei Hauptgründen vor Herausforderungen: Feststoffe verursachen Abrieb am Pumpengehäuse und Laufrad; bei sinkendem Förderstrom setzen sich Partikel ab; und die höhere scheinbare Dichte zwingt den Motor, pro geförderter Flüssigkeitsmenge mehr Arbeit zu leisten. Für diese Bedingungen ausgelegte Industrie-Schlammpumpen verfügen über austauschbare Verschleißteile, großzügig dimensionierte Wellen- und Lagerbaugruppen sowie Dichtungssysteme, die für den Betrieb mit verschmutzten Medien geeignet sind.
Worin unterscheiden sich Schlamm- und Wasserpumpen?
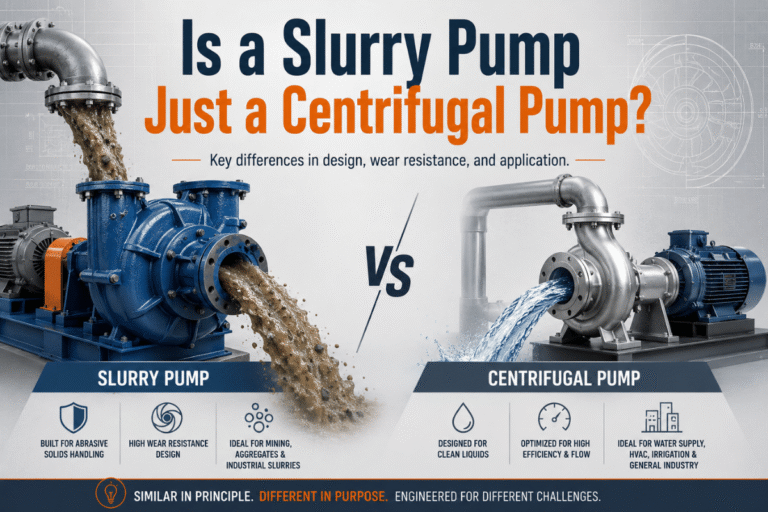
Kurz gesagt: Bei einer Schlammpumpe steht die Betriebssicherheit über dem Wirkungsgrad. Eine Wasserpumpe für sauberes Wasser ist auf hydraulischen Wirkungsgrad ausgelegt – mit dünnwandigem Pumpengehäuse, engen Spalten, hoher Laufradumfangsgeschwindigkeit und optimierter Schaufelgeometrie. Gelangt Sand in eine solche Pumpe, zeigt sich der Verschleiß innerhalb weniger Tage. Eine Schlammpumpe ist genau andersherum konstruiert. Gehäusewände und Auskleidungen sind dick (oft zwei- bis dreimal so stark wie bei einer vergleichbaren Wasserpumpe). Die Umfangsgeschwindigkeit ist niedriger: Schlammpumpen laufen typischerweise mit 60-70 % der Drehzahl einer entsprechenden Wasserpumpe, denn der Erosionsverschleiß nimmt ungefähr mit der dritten oder vierten Potenz der Geschwindigkeit zu. Die Laufradschaufeln sind weniger zahlreich und breiter. Ihre abgerundeten Eintrittskanten verschleißen allmählich durch Materialabtrag, statt plötzlich auszubrechen. Die Ansaugseite ist so ausgelegt, dass Rückströmungen gering bleiben. Bei der Motorauslegung wird schließlich das spezifische Gewicht der Suspension statt desjenigen von Wasser berücksichtigt: Eine Kupferkonzentrat-Suspension mit einem spezifischen Gewicht von 1.5 benötigt bei gleichem Förderstrom etwa 50 % mehr Antriebsleistung als reines Wasser.Funktionsweise von Schlammpumpen – die Physik der Förderung zweiphasiger Gemische
Nimmt man die verschleißfeste Außenkonstruktion aus dem Blick, ist eine Schlammpumpe eine Kreiselpumpe: Ein Laufrad dreht sich im Pumpengehäuse, schleudert die Flüssigkeit durch die Fliehkraft nach außen, und die Spirale des Pumpengehäuses, die das Laufrad umgibt, sammelt die Flüssigkeit und wandelt ihre Geschwindigkeit in statische Förderhöhe um. Bis hierhin ist alles vertraut. Kompliziert wird es durch die Feststoffpartikel in der Flüssigkeit: Sie verhalten sich anders als die Flüssigkeit, haben Trägheit, setzen sich ab, prallen auf Oberflächen und erhöhen die scheinbare Dichte des Gemischs gegenüber reinem Wasser.Wie funktioniert eine Schlammpumpe?
Eine Schlammpumpe arbeitet in drei zusammenhängenden Phasen. Zunächst gelangt die Feststoffsuspension in das Saugauge, wo das rotierende Laufrad das Gemisch radial beschleunigt. Die Fliehkraft schleudert die Suspension mit einer Geschwindigkeit nach außen, die vom Laufraddurchmesser und der Drehzahl abhängt. Danach leitet das Pumpengehäuse – schwerer und stärker profiliert als ein Gehäuse für sauberes Wasser – die schnell strömende Suspension am Laufradumfang entlang und wandelt kinetische Energie in Druck um, während sich der Querschnitt allmählich erweitert. Schließlich fördert der Druckstutzen die nun unter Druck stehende Suspension in die Rohrleitung. Das Gemisch strömt zwar durch dieselben Kanäle wie sauberes Wasser, doch die Feststoffe bleiben etwas hinter dem Wasser zurück. Dadurch sinken die an der Pumpe gemessene Förderhöhe und der Wirkungsgrad. Diese Verringerung muss mithilfe der Korrekturen für Förderhöhenverhältnis und Wirkungsgradverhältnis berechnet werden, die das Hydraulic Institute in HI 12,1-12,6, Abschnitt 12.3.2.3, veröffentlicht hat. Eine CFD-DEM-Studie, die 2024 von Fachkollegen in Water begutachtet wurde, zeigte, dass eine Vergrößerung des Umschlingungswinkels des Laufrads von 66° auf 96° den Verschleiß an Laufrad und Pumpengehäuse um etwa 20 % verringerte und die Förderleistung nur geringfügig beeinträchtigte. Solche gezielten Anpassungen der Hydraulikgeometrie machen aus einer überarbeiteten Wasserpumpe eine echte Schlammpumpe.Typen von Schlammpumpen – eine technische Klassifizierung in fünf Kategorien
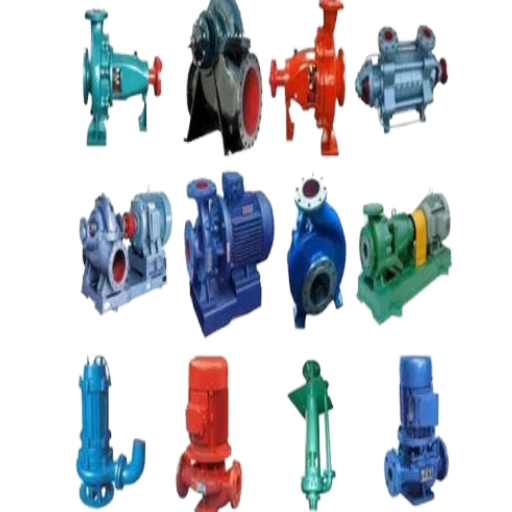 Schlammpumpentypen lassen sich anhand von Bauart, Ausrichtung und Hydraulik in fünf Kategorien einteilen. Zuerst wählen Sie die Kategorie, danach legen Sie den Betriebspunktbereich fest.
1. Horizontale Kreiselpumpen für Schlamm
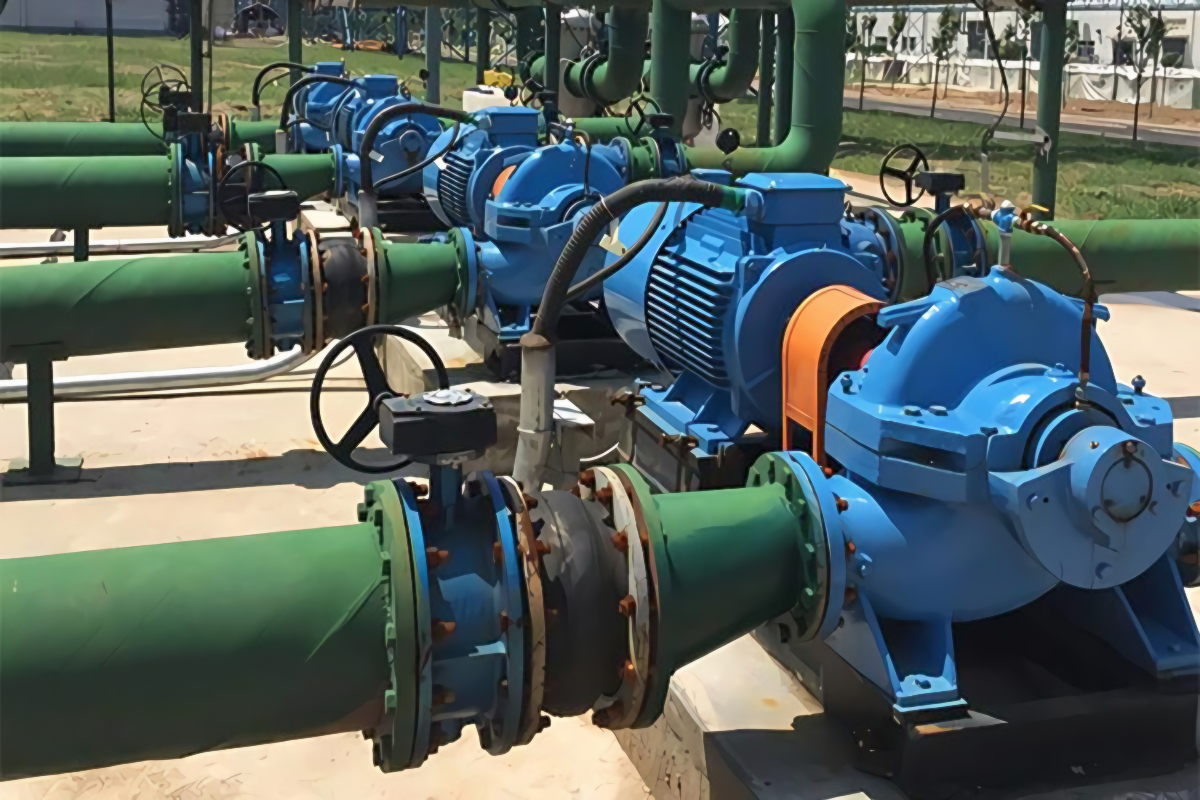
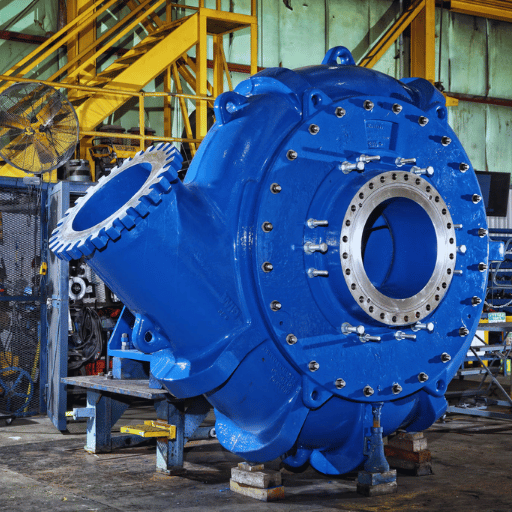
Horizontale Kreiselpumpen dominieren in Mühlenkreisläufen, Aufbereitungsanlagen für Mineralien und FGD-Systemen. Sie decken den breitesten Förderstrom- und Förderhöhenbereich ab, lassen sich problemlos auf einer Grundplatte montieren und schnell instand setzen, ohne die Rohrleitungen zu demontieren. Die Welle verläuft horizontal; das Laufrad sitzt freitragend auf der Welle. Robuste Lagereinheiten sind auf einer separaten Lagerträgerplatte montiert und vom medienberührten Bereich getrennt, damit ein Dichtungsausfall nicht auch die Lager beschädigt. Diese Bauform haben die meisten vor Augen, wenn sie an eine „Schlammpumpe“ denken.2. Vertikale Freistrompumpen für Schlamm
Für die Wasserhaltung in Pumpensümpfen, wenn keine eingetauchten Lager zulässig sind, hängt bei einer vertikalen Freistrompumpe das Laufrad unter der Abdeckung des Pumpensumpfs. Die Lager der Welle befinden sich vollständig oberhalb der Oberfläche der Feststoffsuspension. Ohne eingetauchte Lager sind weder ein Lagerspülsystem noch Vorkehrungen gegen Unterwasserkorrosion erforderlich. Die Länge der freitragenden Welle ist allerdings durch ihre Durchbiegung begrenzt – je nach Wellengröße typischerweise auf 1.5 bis 2.5 Meter. Solche Pumpen werden häufig in Bodensümpfen, zur Rückgewinnung verschütteter Medien und für Prozessentwässerung eingesetzt.3. Tauchpumpen für Schlamm
Muss die Pumpe unterhalb der Oberfläche der Feststoffsuspension arbeiten – etwa in überfluteten Bergwerksbereichen, tiefen Pumpensümpfen oder Prozesstanks ohne Zugang von oben –, werden bei einer Tauchpumpe Motor und Laufrad zu einer abgedichteten Einheit zusammengefasst, die unter Wasser arbeitet. Die Motorisolierung der Wärmeklasse H ist gemäß NEMA MG1 1.66 für 180°C ausgelegt und ermöglicht den Betrieb des Motors über längere Zeit unter Wasser. Bei der Auswahl wägen Sie den Vorteil des Betriebs ohne Befüllung gegen die Kosten für die Instandhaltung des abgedichteten Motors ab. Weitere Informationen zu dieser Kategorie finden Sie in unserem technischen Leitfaden zu Tauchpumpen für Schlamm.4. Vertikale Spindelpumpen für Pumpensümpfe
Langwellenpumpen für Pumpensümpfe bauen das Prinzip der vertikalen Freistrompumpe für größere Tiefen aus, als eine einzelne Welle überbrücken kann. Das Laufrad des medienberührten Bereichs hängt am unteren Ende einer langen Säule. Die Welle wird durch entlang ihrer Länge angeordnete Zwischenlager gestützt, die entweder mit Fett oder in einer gespülten Lageranordnung durch die Feststoffsuspension selbst geschmiert werden. Sie kommen bei tiefen Wasserhaltungsanwendungen zum Einsatz, wenn die Wellenlänge 3-8 Meter oder mehr beträgt – etwa in Steinbruch-Pumpensümpfen, Bergwerksschächten und tiefen Prozesstanks.5. Verdrängerpumpen für Schlamm
Wo Kreiselpumpen an ihre Grenzen stoßen – bei Feststoffanteilen von ungefähr mehr als 70 % nach Gewicht oder bei Anwendungen mit präziser volumetrischer Regelung –, kommen Verdrängerpumpen zum Einsatz. Schlauchpumpen, Kolbenpumpen und Exzenterschneckenpumpen fördern hochkonzentrierte Feststoffsuspensionen ohne die für Kreiselpumpen typische Kavitationsneigung. Verdrängerpumpen fördern pro Hub ein festes Volumen, unabhängig vom Druck auf der Druckseite. Das ist nützlich, um Kalksuspension in einen Fällungsreaktor zu dosieren oder Filterpressen zu beschicken, doch ihr Förderstrom ist geringer und die Investitionskosten pro Gallone sind höher als bei Kreiselpumpen.Werkstoffe des medienberührten Bereichs – Chromhartguss, Gummi, Keramik und Polyurethan
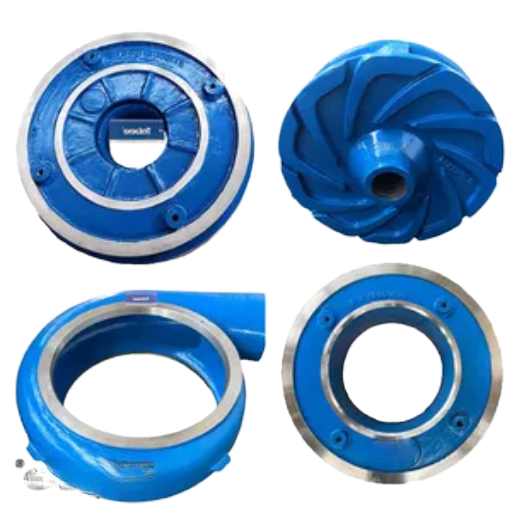 Die Teile, die mit der Feststoffsuspension in Kontakt kommen – Laufräder, Pumpengehäuse, Halsbuchsen und Auskleidungen der Lagerträgerplatte –, bilden den medienberührten Bereich. Die Werkstoffauswahl bestimmt stärker als jede andere Entscheidung die Verschleißlebensdauer, Stillstandszeit und Gesamtbetriebskosten. Vor allem vier Werkstoffgruppen kommen infrage. Bei der Auswahl zählen hauptsächlich Korngröße, Härte der Partikel und chemische Zusammensetzung der Suspension.
| Werkstoff | Härte | Optimaler Einsatz | Einschränkung |
|---|---|---|---|
| Chromhaltiges weißes Gusseisen (HCCI, ASTM A532 Klasse III) | 55-66 HRC | Grobe abrasive Feststoffe, Korngröße d85 über ~700 µm – Mühlenablauf, Zyklonzulauf, Hartgestein | Spröde; bei Sauggehäuseauskleidungen mit großem Durchmesser (16″+) sind Risse möglich |
| Naturkautschuk (NR-Auskleidung) | 50-60 Shore A | Feine Partikel unter ~700 µm, chemisch aggressive Anwendungen mit niedrigem pH-Wert – feine Rückstände, FGD | Wird durch scharfkantige grobe Feststoffe und hohe Betriebstemperaturen beschädigt |
| Polyurethan (PU) | 80-95 Shore A | Feststoffsuspensionen mit mittelgroßen Feinpartikeln und Kohlenwasserstoffen oder Ölen, die Naturkautschuk angreifen | Wärmeempfindlich; teurer als NR |
| Keramik / Verbundwerkstoff | 8,5-9,0 Mohs | Anspruchsvoller Einsatz – hochwertige Zyklonzufuhr für Hartgestein, starke Erosion durch sehr feine Partikel bei hoher Geschwindigkeit | Höchste Kosten; weniger schlagfest als HCCI |
Härtebereiche gemäß ASTM A532 (Gusseisen) und branchenüblichen Durometer-Spezifikationen. Die Schwellenregel d85 ~700 µm basiert auf den Feldversuchen an Halsbuchsen in Mühlenkreisläufen, wie in Walker & Robbie, Wear 302 (2013) beschrieben.
Welcher Werkstoff eignet sich am besten für abrasive oder korrosive Feststoffsuspensionen?
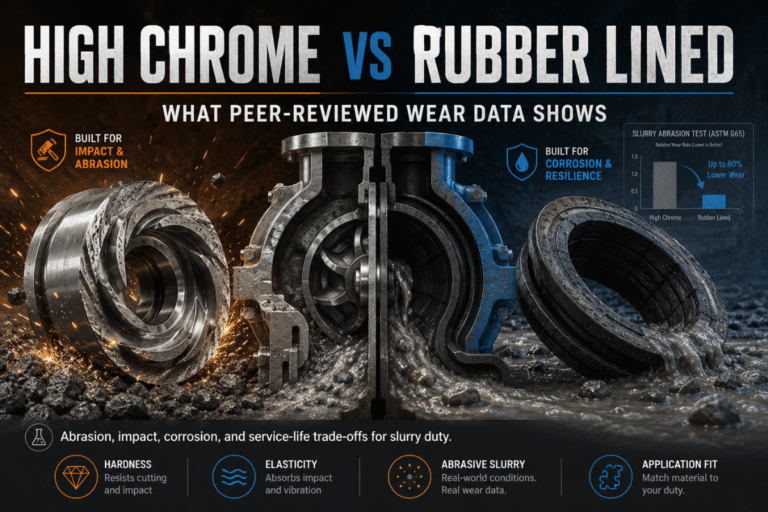
Bei rein abrasiven Anwendungen – grobem Sand, Mühlenablauf oder Hartgestein – ist chromhaltiges weißes Gusseisen die Standardwahl. Die karbidreiche Mikrostruktur der Legierungen gemäß A532 Klasse III erreicht 55-66 HRC. In der Fachzeitschrift Wear veröffentlichte begutachtete Feldversuche zeigen, dass Naturkautschuk bei grobem Mühlenbetrieb 45 % schneller verschleißt als eutektischer Chromhartguss nach Standard. Hypereutektischer Chromhartguss verschleißt dagegen 43 % langsamer als der eutektische Standardwerkstoff. Bei chemisch aggressiven Feststoffsuspensionen mit niedrigem pH-Wert – etwa im Rücklauf von FGD-Wäschern, bei saurem Grubenwasser oder feinen Rückständen mit korrosiver Prozessflüssigkeit – ist Naturkautschuk überlegen, weil der Elastomerwerkstoff die Partikelstöße abfedert, statt darunter zu brechen. Zwei ASTM-Prüfverfahren sind für die Werkstoffqualifizierung maßgeblich: ASTM G65 (Abriebprüfung mit trockenem Sand und Gummirad) für Gleitverschleiß sowie ASTM G75-15 (Miller Number) für die Abrasivität von Feststoffsuspensionen. Ausführliche Hinweise zu den Werkstoffen einzelner Bauteile finden Sie in unserem Leitfaden zu Schlammpumpenteilen und Werkstoffen für den medienberührten Bereich.Auslegung von Schlammpumpen – die Sieben-Schritte-Methode für den Betriebspunkt
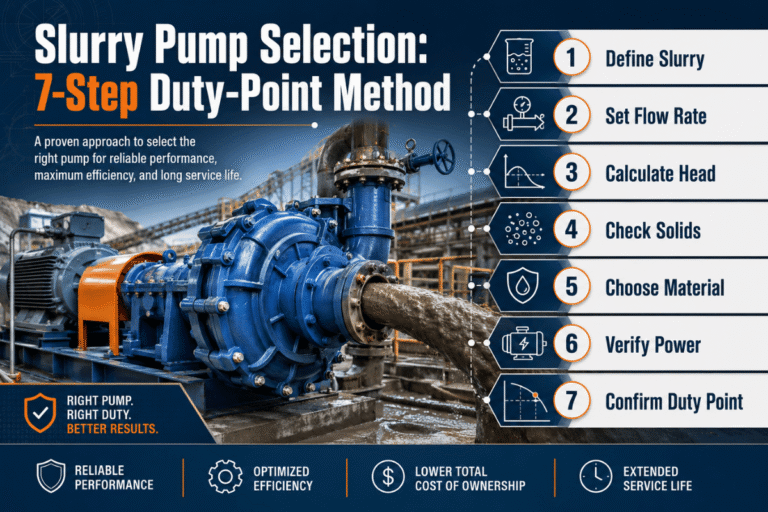
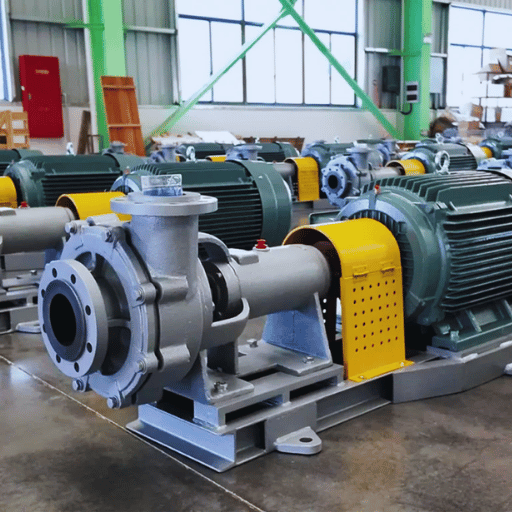 Die Auslegung einer Schlammpumpe unterscheidet sich von der einer Wasserpumpe, denn das Fördermedium hat eine variable Dichte und Viskosität. Zudem setzen abrasive Feststoffe die veröffentlichte Kennlinie für sauberes Wasser herab. Im Folgenden wird ein siebenstufiges Verfahren zur Ermittlung des Betriebspunkts beschrieben. Pumpenfachleute wenden dieselbe Logik an, wenn sie mit den Rohrleitungsdaten eines Kunden arbeiten.
Im ersten Schritt legen Sie den Betriebspunkt fest: den erforderlichen Förderstrom (in GPM oder m³/h) und die Gesamtförderhöhe (TDH), die das System benötigt. Die TDH umfasst die statische Förderhöhe, Reibungsverluste und alle Druckanforderungen auf der Druckseite. Die Berechnung der Rohrleitung unterscheidet sich bei Feststoffsuspensionen nicht, jedoch fällt die statische Förderhöhe aufgrund des höheren spezifischen Gewichts der Suspension größer aus. Im zweiten Schritt bestimmen Sie die Eigenschaften der Suspension: SG, Partikelgrößenverteilung (insbesondere d50 und d85), pH-Wert, Temperatur und chemische Zusammensetzung – alle Parameter, die die Werkstoffauswahl beeinflussen.
Im dritten Schritt wenden Sie die Korrekturfaktoren des Hydraulic Institute an – Förderhöhenverhältnis (HR) und Wirkungsgradverhältnis (ER) gemäß HI 12,1-12,6, Abschnitt 12.3.2.3 –, um die Kennlinie für sauberes Wasser herabzusetzen. Beide Faktoren hängen von der Feststoffkonzentration und Korngröße ab. Bei einem typischen Mühlenbetrieb mit 30 % Feststoffanteil verringern sie die Förderhöhe um einige Prozent und den Wirkungsgrad um 10-20 %. Im vierten Schritt berechnen Sie den NPSH: Der verfügbare NPSH der Rohrleitung muss den erforderlichen NPSH der Pumpenkennlinie mit ausreichender Reserve übersteigen. Empowering Pumps und das Hydraulic Institute empfehlen ein NPSH-Reserveverhältnis von mindestens 1.5 – das heißt, NPSHa sollte 50 % über NPSHr liegen und nicht nur denselben Wert erreichen.
Im fünften Schritt wählen Sie den Werkstoff für den medienberührten Bereich anhand von Korngröße, Erosivität, pH-Wert und Abrasivität. Im sechsten Schritt bestimmen Sie die Betriebsdrehzahl: Schlammpumpen sollten mit etwa 60-70 % der Drehzahl vergleichbarer Pumpen für sauberes Wasser laufen, denn die Geschwindigkeit an den Laufradspitzen bestimmt maßgeblich die Erosionsrate, die ungefähr mit der dritten oder vierten Potenz zunimmt. Im siebten Schritt prüfen Sie abschließend, ob der Auslegungspunkt im Bereich des Bestpunktwirkungsgrads der Pumpe liegt – möglichst innerhalb von ±10 % des BEP.
Außerhalb dieses Bereichs kann es zu Instabilitäten wie Wirbelrückströmung und schräger Anströmung des Pumpengehäuses sowie zu einer verkürzten Lebensdauer kommen. Feldversuche zeigen, dass sich die Lebensdauer bei einem Betrieb weit außerhalb des BEP-Bereichs um 30-70 % verkürzt. Das siebenstufige Verfahren ist wirksam, weil jeder Schritt eine wesentliche mögliche Fehlerursache berücksichtigt: Wird einer der Schritte ausgelassen, kann genau das zum Ausfall der Pumpe führen.
Einsatzbereiche von Schlammpumpen – Überblick nach Branchen
Schlammpumpen decken einen größeren Einsatzbereich ab als jede andere Kategorie für die Förderung von Flüssigkeiten, denn sie werden in allen Branchen benötigt, in denen Erz, Sedimente oder chemische Schlämme verarbeitet werden. Die folgende Übersicht fasst typische Betriebsparameter der einzelnen Anwendungen zusammen.| Branche / Prozess | Typische Betriebsbedingungen | Werkstoffwahl |
|---|---|---|
| Mühlenkreislauf im Bergbau (Mühlenablauf, Zyklonzulauf, Rückstände) | Hoher Förderstrom, grobe Partikel, 30-50 % Feststoffanteil, pH 6-9 | Chromhaltiges HCCI |
| FGD (Rauchgasentschwefelung), Rücklauf des Wäschers | Bis zu 15.000+ m³/h, niedriger pH-Wert, gipsführend, mäßiger Abrieb und Korrosion | Auskleidung aus Naturkautschuk |
| Nassbaggerarbeiten und Wasserhaltung | Förderung der größten Partikel (50-100 mm), hoher Förderstrom, variable Konzentration | Chromhartguss, auch mit gummierten Ausführungen |
| Abwasser- und Abwasserbehandlung, Förderung von Faulschlamm | Geringerer Abrieb, jedoch faserig und korrosiv, gelegentlich mit Lappen und Sand | Wirbellaufrad; Gummi oder HCCI |
| Ölsande und Raffinerien | Heiße, bitumenhaltige Sandsuspension, 60-80°C, Kohlenwasserstoffe greifen Gummi an | Polyurethan oder HCCI (Öl greift Gummi an) |
| Zellstoff und Papier, Zement, Kalk | Unterschiedlich: Papierstoff ist faserig, Kalksuspension chemisch aggressiv, Zement abrasiv | Anwendungsspezifische Auswahl |
Fehler bei Schlammpumpen – fünf häufige Fehlerbilder und ihre Diagnose
Fehler an Schlammpumpen treten in wenigen wiederkehrenden Mustern auf und sind meist nicht auf den Werkstoff des Laufrads zurückzuführen. Außendiensttechniker berichten häufig, dass die Hauptursachen hydraulische Fehlanpassungen und Probleme mit den Rohrleitungen sind – nicht die Metallurgie. Die folgende Übersicht ordnet Symptome fünf Fehlerbildern und ihren Ursachen zu.| Fehlerbild | Diagnosemerkmal | Abhilfemaßnahme |
|---|---|---|
| 1. Hydraulische Fehlanpassung (Betrieb weit außerhalb des BEP) | Vorzeitiger Verschleiß am Laufrad, konzentriert am Saugauge oder an der Zunge des Pumpengehäuses; Vibration mit Spitzen bei der Schaufelpassierfrequenz | Kennlinie neu korrigieren; Laufrad neu auslegen; VFD in Betracht ziehen |
| 2. Kavitationsschäden (NPSHa < NPSHr × 1.5) | Lochfraß auf der Druckseite des Laufrads; Rumpeln oder Geräusch wie rollende Murmeln bei voller Drehzahl | Statische Ansaughöhe erhöhen; Reibungsverluste verringern; Saugleitung größer dimensionieren |
| 3. Lagerausfall | Steigende Temperatur des Lagergehäuses; Vibration bei der Lagerfehlerfrequenz; verunreinigter Schmierstoff | Zuerst Dichtungsausfall als Ursache untersuchen; Lager austauschen; Schmiersystem prüfen |
| 4. Ausfall der Gleitringdichtung | Leckage an der Stopfbuchse; Überhitzungsspuren an der Dichtfläche; eingedrungene Partikel zwischen den Dichtflächen | Spülstrom prüfen; bei stark abrasiven Anwendungen eine Expellerdichtung in Betracht ziehen |
| 5. Probleme mit Rohrleitungen und System (Leitungsverstopfung, Risse in der Saugauskleidung) | Förderstrom sinkt, obwohl die Kennlinie unverändert bleibt; Stromaufnahme steigt ohne Druckanstieg; bei der Prüfung der Ansaugseite sichtbare Risse | Prüfen, ob die Strömungsgeschwindigkeit in der Rohrleitung über dem Absetzgrenzwert liegt; HC-Auskleidungen auf Spannungsrisse prüfen (Pumpen mit 16″+) |
Viele Hersteller haben Gussstücke aus China, Indien usw. ausprobiert und dabei zahlreiche Probleme erlebt. Sie können nicht davon ausgehen, dass Pumpenteile – insbesondere Pumpengehäuse und Laufräder – nach denselben Modellen in derselben Gießerei gefertigt oder in derselben Werkstatt bearbeitet wurden.
Warum fallen Schlammpumpen vorzeitig aus?
Ein Betrieb außerhalb des Bestpunktwirkungsgradbereichs ist mit Abstand der wichtigste Faktor für vorzeitige Ausfälle. Bei 60 % des BEP-Förderstroms entstehen Rückströmungen an der Laufradöffnung. Sie konzentrieren den beschleunigten Verschleiß auf einen Bereich, statt ihn gleichmäßig über die Schaufel zu verteilen. Bei 130 % des BEP entstehen an der Eintrittskante des Laufrads ungünstige Anströmwinkel mit Wirbelablösung, die funktional einem starken Erosionsverschleiß an der Schaufelkante entsprechen. Von Fachleuten für Instandhaltung zitierte Feldversuche zeigen, dass ein Betrieb außerhalb des BEP die Lebensdauer der Pumpe im Durchschnitt um 30-70 percent verkürzt – unabhängig vom Werkstoff des Laufrads. Deshalb verbessert ein „hochwertiger“ verschleißfester Werkstoff nicht unbedingt die Lebensdauer einer falsch ausgelegten Anlage. Die Lösung ist hydraulischer, nicht metallurgischer Art: Präzisieren Sie den Betriebspunkt und wählen Sie den Laufraddurchmesser neu aus, oder kürzen und überarbeiten Sie das Laufrad. Alternativ kann eine Regelung mit Frequenzumrichter den Förderstrom möglichst nahe am BEP-Bereich halten.Instandhaltung und Verschleißlebensdauer von Schlammpumpen – Betrieb im Bestpunktwirkungsgradbereich
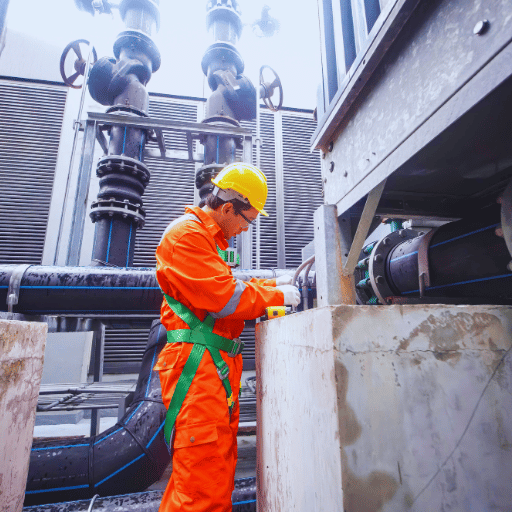 Die zentrale Kennzahl zur Bewertung der Instandhaltung von Schlammpumpen ist die Zeit bis zum Ausfall der medienberührten Bauteile. Eine evidenzbasierte Studie (von Elsevier begutachtet und veröffentlicht) von Walker & Robbie in Wear 302 (2013) ergab, dass die typische Lebensdauer von Schlammpumpensystemen in Mahlkreisläufen der Mineralaufbereitung bei Gesteinsförderung im Bereich von 1.500-4.000 Stunden liegt; bei Einsätzen in Hartgestein können die Verschleißraten durchaus mehr als 2 mm/Tag betragen.
Vier Säulen eines Instandhaltungsprogramms für Schlammpumpen
Energie ist die andere Hälfte der Kostenrechnung. Lebenszyklusdaten zu Pumpen von NREL/DOE zeigen, dass Pumpensysteme fast 20 % der weltweiten elektrischen Energie verbrauchen. Das Technische Bulletin Nr. 32 von Weir Warman schlüsselt die jährlichen Kosten einer Schlammpumpe mit rund 13 % für die Anschaffung, 61 % für Energie und 24 % für die Instandhaltung auf – die 13/24/63-Regel erklärt, warum eine um $50K günstigere Pumpe, die mit 5 % geringerem Wirkungsgrad läuft, über fünf Jahre oft mehr kostet. Ersatzteile für Schlammpumpen von BBP sind für wichtige Modellfamilien auf Lager, damit der geplante Austausch umgesetzt werden kann, auf dem diese Rechnung beruht.
- Betrieb bei BEP ±10 %. Von den Faktoren, die laut Beobachtungen von Ingenieuren im Feld die Lebensdauer durch Verschleiß verkürzen, hat die Abweichung vom Betriebspunktfenster der Best Efficiency Point mit Abstand den größten Einfluss. Prüfen Sie den Betriebspunkt vierteljährlich und installieren Sie einen Durchflussmesser, falls noch keiner vorhanden ist.
- Verschleißüberwachung. Planen Sie alle 250-500 Betriebsstunden zerstörungsfreie Dickenmessungen an Laufrad und Saugmundring ein – messen Sie die verbleibende Wandstärke, schätzen Sie die Restlebensdauer und planen Sie den Austausch, bevor es zum Ausfall kommt.
- Ersatzteilbestand. Stimmen Sie Ihren Ersatzteilzyklus auf die Verschleißlebensdauer ab. Für eine Mühle, die 24/7 läuft und deren Laufrad 2.000 Stunden hält, sollte das nächste Laufrad bei Betriebsstunde 1,500 im Lager liegen und nicht erst bestellt werden.
- Vorbeugender Austausch von Lagern und Dichtungen. Lager und Dichtungen werden üblicherweise nach einem festgelegten Zeitplan ausgetauscht und nicht erst bei einem Ausfall – insbesondere, weil ein Dichtungsausfall die häufigste Ursache für eine Verunreinigung der Lager ist.
Branchenausblick 2026 – Was sich bei der Schlammpumpentechnik ändert
Drei Trends verändern die Anforderungen von Ingenieuren an Schlammpumpen für Projekte 2026. Dabei handelt es sich nicht um eine Entwicklung, die nur als Marketingfloskel dient, sondern um konkrete technische Veränderungen, die sich in der nächsten Ausschreibungsrunde niederschlagen werden. Frequenzumrichter (VFD) werden zunehmend zum Standard statt zur Option. Energie macht 61 % der Gesamtbetriebskosten von Schlammpumpen aus. Ein VFD, der die Pumpe innerhalb von ±10 % des BEP hält, senkt sowohl den Energieverbrauch als auch den Verschleiß des Laufrads. Planen Sie bei Projekten, die ab Q3 2026 ausgeschrieben werden, VFDs für alle Anlagen mit variablem Betriebspunkt ein, statt sie als optionale Einsparmaßnahme zu behandeln, die gestrichen werden kann. Verbundauskleidungen aus Keramik und Gummi setzen sich bei Suspensionen mit mittlerer Korngröße zunehmend durch. Reiner Gummi verschleißt bei groben Partikeln zu schnell; hochchromhaltiges weißes Gusseisen ist spröde und teuer. Verbundauskleidungen, bei denen Keramikfliesen mit einer Gummimatrix verbunden werden, halten bei der Zyklonzufuhr aus Hartgestein länger als jedes der beiden Werkstoffe allein. Aktuelle Marktdaten zeigen, dass für Einsätze in chilenischem Hartgestein eine um 30-40 % längere Verschleißlebensdauer gemeldet wurde. Wenn Sie Anlagen für Anwendungen mit mittlerer Korngröße spezifizieren, bitten Sie die Anbieter, Optionen mit Verbundauskleidung in das Angebot aufzunehmen. Die vorausschauende Instandhaltung per IoT ist kein Pilotprojekt mehr. Schwingungssensoren, die auf die Grenzwerte für Maschinenschwingungen nach ISO 10816 abgestimmt sind (mehr als 7,1 mm/s RMS weisen auf Lagerschäden hin), und Temperatursensoren am Lagergehäuse speisen inzwischen direkt Instandhaltungsmanagementsysteme. Bei bestehenden Schlammpumpenanlagen ist die Nachrüstung unkompliziert: Ein Sensorpaket mit wenigen Kanälen amortisiert sich bei Dauerbetrieb innerhalb von 12-18 Monaten durch vermiedene ungeplante Stillstandszeiten. Nehmen Sie künftig Schwingungsgrenzwerte nach ISO 10816 in Ihre Instandhaltungsverträge auf.Häufig gestellte Fragen
F: Wofür wird eine Schlammpumpe eingesetzt?
Antwort anzeigen
Eine Schlammpumpe fördert abrasive Feststoff-Flüssigkeits-Gemische durch Mahlkreisläufe im Bergbau, FGD-Absorber, Bagger, Rückstandsleitungen, Anlagen zur Kalk- und Zementverarbeitung sowie Anlagen zur Schwerwasseraufbereitung. Sie ist mit dickwandigen Pumpengehäusen, gehärteten Verschleißteilen, niedrigerer Drehzahl und austauschbaren medienberührten Bauteilen ausgeführt, damit sie Abrieb standhält, der herkömmliche Wasserpumpen zerstört.
F: Welcher Pumpentyp eignet sich am besten für Feststoffsuspensionen?
Antwort anzeigen
Für die meisten industriellen Anwendungen mit einem Feststoff-Massenanteil von bis zu etwa 70 % ist eine horizontale Kreiselpumpe für Feststoffsuspensionen die übliche Wahl – großer Förderstrombereich, einfache Instandhaltung und gut verfügbare Ersatzteile aus dem Aftermarket. Bei mehr als 70 % Feststoffen oder wenn eine präzise Dosierung wichtig ist, kommen Verdrängerpumpen (Schlauch-, Kolben- und Exzenterschneckenpumpen) zum Einsatz. Tauchpumpen sind die passende Wahl, wenn die Pumpen unterhalb der Oberfläche der Suspension arbeiten müssen.
F: Wie lange halten Laufräder von Schlammpumpen?
Antwort anzeigen
Begutachtete Felddaten begrenzen die typische Lebensdauer eines Laufrads für eine Schlammpumpe in einem allgemeinen Mahlkreislauf auf 1.500-4.000 Stunden; bei Einsätzen in Hartgestein liegt der Verschleiß bei über 2 mm pro Tag (Walker & Robbie, Wear 302, 2013). Die Lebensdauer hängt davon ab, dass das Betriebspunktfenster des Best Efficiency Point eingehalten wird – ein Betrieb außerhalb des BEP-Fensters kann die Lebensdauer unabhängig vom Laufradwerkstoff oder Verbundwerkstoff um 30 %-70 % verkürzen.
F: Kann eine normale Kreiselwasserpumpe Feststoffsuspensionen fördern?
Antwort anzeigen
Kurz gesagt: ja – rechnen Sie jedoch mit einer Lebensdauer von Tagen. Wasserpumpen sind auf hydraulischen Wirkungsgrad ausgelegt und haben dünne Wände, hohe Umfangsgeschwindigkeiten und geringe Spaltmaße. Diese Merkmale führen bei abrasiven Feststoffen schnell zum Ausfall. Eine speziell für Feststoffsuspensionen ausgelegte Pumpe nimmt einen geringeren Wirkungsgrad in Kauf und verfügt dafür über Merkmale für eine längere Lebensdauer (dicke Verschleißteile, niedrigere Drehzahl, großzügig ausgelegte Ansauggeometrie und austauschbare medienberührte Bauteile), wodurch die Lebensdauer des Laufrads von Tagen auf Tausende von Stunden steigt.
F: Welchen Druck kann eine Schlammpumpe erzeugen?
Antwort anzeigen
Einstufige horizontale Kreiselpumpen für Feststoffsuspensionen erreichen typischerweise eine Gesamtförderhöhe von 10-200 ft (3-60 m), was an der Druckstutzenöffnung etwa 4-90 psi entspricht. Für höheren Druck kommen mehrstufige Kreiselpumpenanordnungen oder Verdrängerpumpen zum Einsatz (Kolbenpumpen erreichen Hunderte von bar).
F: Was ist der Unterschied zwischen Schlamm und Feststoffsuspension?
Antwort anzeigen
In der Verfahrenstechnik ist eine Feststoffsuspension ein Feststoff-Flüssigkeits-Gemisch, dessen Fließverhalten annähernd newtonsch ist und dessen Feststoffe überwiegend anorganisch und abrasiv sind (Sand, Erz, Rückstände). Schlamm bezeichnet üblicherweise Gemische mit einem höheren Anteil organischer Stoffe aus der Abwasserbehandlung. Sie können ein nicht-newtonsches Fließverhalten (strukturviskos) zeigen und erfordern eine andere Laufradgeometrie, häufig in Wirbel- oder verstopfungsfreier Ausführung. Pumpen beider Kategorien überschneiden sich bei manchen Anwendungen, sind aber nicht austauschbar.
F: Wozu dient eine Expeller-Dichtung in einer Schlammpumpe?
Antwort anzeigen
Eine Expeller-Dichtung besteht aus einem kleinen Hilfslaufrad, das hinter dem Hauptlaufrad montiert ist. Bei laufender Pumpe schleudert es die Feststoffsuspension vom Wellenbereich weg und hält abrasive Feststoffe von der Stopfbuchse oder Gleitringdichtung fern. So ist kein kontinuierliches Spülwasser für die Stopfbuchse erforderlich – ein Vorteil bei abgelegenen Anlagen, an denen Spülwasser teuer oder nicht verfügbar ist. Der Nachteil: Die Dichtung funktioniert nur, solange sich die Pumpe dreht. Im Stillstand kann sich Feststoffsuspension im Dichtungsbereich absetzen, sofern keine statische Dichtung als Ergänzung vorhanden ist.
F: Warum laufen Schlammpumpen langsamer als Wasserpumpen?
Antwort anzeigen
Der Verschleiß im medienberührten Bereich nimmt ungefähr mit der dritten bis vierten Potenz der Umfangsgeschwindigkeit des Laufrads zu. Bei doppelter Drehzahl vervierfacht sich die Verschleißrate oder steigt noch stärker. Ingenieure legen Schlammpumpen daher so aus, dass sie die erforderliche Förderhöhe bei 60-70 % der Drehzahl einer vergleichbaren Klarwasserpumpe erreichen. Dafür nehmen sie eine größere Bauform in Kauf, die eine wesentlich längere Lebensdauer des Laufrads ermöglicht.
Warum wir diesen Leitfaden zu Schlammpumpen verfasst haben
Dieser Leitfaden vereint 25+ NLP-Semantikbegriffe aus den Top-10-Suchergebnissen von Google für „slurry pumps“ mit der Korrekturfaktormethodik des Hydraulic Institute und begutachteten Daten zur Verschleißlebensdauer in einer technischen Referenz. Die siebenstufige Pumpenauslegung anhand des Betriebspunkts in Abschnitt 5 und die Instandhaltungsregel BEP ±10 % in Abschnitt 8 entsprechen der Analyse, die unser Pre-Sales-Engineering-Team jede Woche bei der Auslegung von Schlammpumpen für Händler, Markeninhaber und Bergbauunternehmen anwendet. Wir stellen BBP nicht besser dar, als es ist – wenn eine Industrienorm oder ein begutachteter Messwert einer Anbieterbehauptung widerspricht, zitieren wir die Norm. Wenn Daten hinter einer Bezahlschranke liegen, nennen wir die Fachzeitschrift, damit Sie die Quelle finden können.
Quellen und Referenzen
- Hydraulic Institute (HI) – ANSI/HI 12,1-12,6, Norm für rotodynamische Pumpen für Feststoffsuspensionen, Abschnitt 12.3.2.3: Abminderung aufgrund der spezifischen Dichte
- ASTM International – A532 (abrasionsbeständige Gusseisenwerkstoffe), G65 (Prüfung mit trockenem Sand und Gummirad), G75-15 (Miller-Zahl für die Abrasivität von Feststoffsuspensionen)
- NREL / U.S. Department of Energy – Leitfaden zu Lebenszykluskosten von Pumpen (Pumpensysteme sind für 20 % des weltweiten Stromverbrauchs verantwortlich)
- ISO 9906 / ISO 10816 – Abnahmeprüfung der Hydraulik rotodynamischer Pumpen (Grenzwerte zur Bewertung mechanischer Schwingungen)
- Walker, C.I. & Robbie, P., Wear 302 (2013) S. 1026-1034, Elsevier – Daten zu Verschleißlebensdauer und Werkstoffvergleich von Saugmundringen in Mahlkreisläufen
- Empowering Pumps – Empfehlungen zum NPSH-Sicherheitsabstand bei Anwendungen mit Feststoffsuspensionen
- Pumps & Systems / Hydraulic Institute – Analyse der Pumpenlebenszykluskosten (Verteilung 10/40/25/25 auf Investitionskosten/Energie/Instandhaltung/Sonstiges)
- Weir Warman Technical Bulletin No. 32 (März 2018) – Aufschlüsselung der Gesamtbetriebskosten einer Schlammpumpe: 13 % Anschaffung / 61 % Energie / 24 % Instandhaltung
Verwandte Artikel
- Industrie-Schlammpumpen – Komplettlösungen von BBP – Kategorieübersicht mit dem gesamten Schlammpumpensortiment von BBP, Werkstoffen und Informationen zur Beschaffung
- Technischer Leitfaden für Tauch-Schlammpumpen – Ausführlichere technische Betrachtung von Tauch-Schlammpumpen zu Motorisolierung, Abdichtung und Anwendungen zur Wasserhaltung
- Technischer Leitfaden zur Auslegung und Auswahl von Schlammpumpen für den Schwerlastbetrieb – Hydraulische Auslegung, Verschleißmechanismen und Modellierung der Gesamtbetriebskosten für Schlammpumpen im Schwerlastbetrieb
- Komponenten von Schlammpumpen erklärt – Leitfaden zu medienberührtem Bereich, Dichtung und Lager – Erläuterung der einzelnen Komponenten: Laufräder, Pumpengehäuse, Saugmundringe, Dichtungssysteme und Lagerbaugruppen
- Leitfaden zur Beschaffung von Ersatzteilen für Schlammpumpen – So qualifizieren Sie Anbieter von Ersatzteilen aus dem Aftermarket und von OEM-Ersatzteilen für große Schlammpumpenanlagen