Kontaktieren Sie BBP

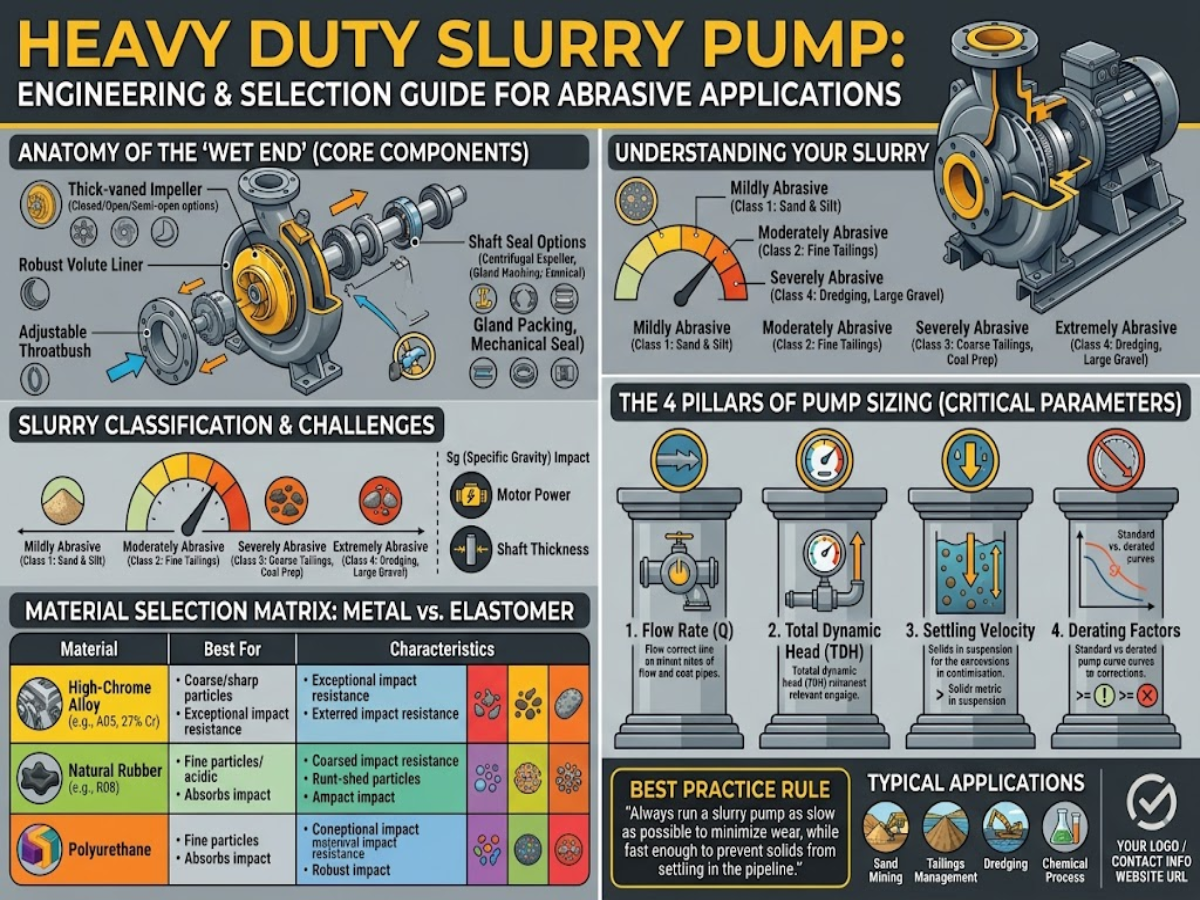
Kurzdaten – Referenz für robuste Schlammpumpen
| Förderstrombereich | 25 – 12.000 m³/h (einstufig); mehrstufige Ausführung erhöht die Förderhöhe, nicht den Förderstrom |
| Förderhöhenbereich | 5 – 95 m je Stufe (Sulzer EMW-M erreicht 95 m einstufig) |
| Maximale Feststoffkonzentration | 50–70 % Massenanteil (Cw); oberhalb von 70 % Cw geht das Fließverhalten der meisten Suspensionen in das einer Paste über |
| Maximale Korngröße | Bis zu 100 mm (Standardausführung des medienberührten Bereichs); größere Partikel erfordern spezielle Baggerpumpenkonstruktionen |
| Temperaturgrenze | Üblicherweise bis zu 110 °C (Werkstoffe und Dichtungen bestimmen die Grenze) |
| Werkstoffe für den medienberührten Bereich | 27 % Chromhartguss (ASTM A532) / Naturkautschuk / Polyurethan / Ni-Hard-Gusseisen |
| Typische Verschleißlebensdauer des medienberührten Bereichs | 800 – 8.000 Betriebsstunden, abhängig von der Suspension und der Werkstoffpaarung |
| Maßgebliche Standards | ANSI/HI 12,1-12.6, ISO 9906, ASTM G65 / G75 / G76, ISO 10816 |
Was macht eine Schlammpumpe „robust“? Eine technische Definition
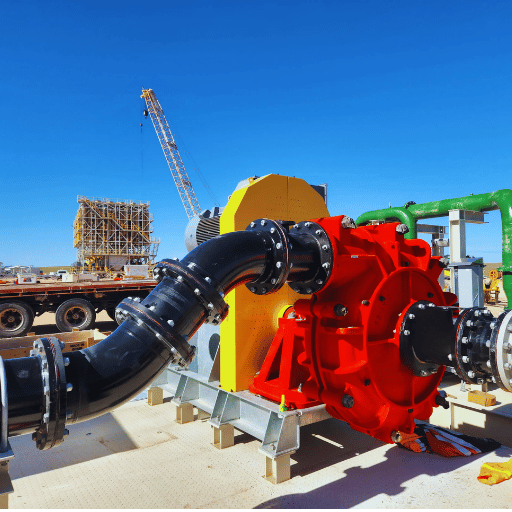 „Schwerlast“ wird mitunter als Marketingbezeichnung verwendet, lässt sich aber technisch fundiert definieren. Diese Pumpenklasse umfasst rotodynamische Aggregate für den Dauerbetrieb mit abrasiven Suspensionen hoher Konzentration – im Allgemeinen mit mehr als 30 % Feststoffen nach Volumen – und mit konstruktiven sowie werkstofftechnischen Reserven, die sie klar von einer Kreiselpumpe für allgemeine Anwendungen abgrenzen. Sie sind für zuverlässigen Betrieb unter Bedingungen ausgelegt, unter denen eine Standardpumpe innerhalb weniger Wochen verschleißen würde.
Drei konstruktive Merkmale unterscheiden robuste Schlammpumpen von herkömmlichen Kreiselpumpen. Erstens ist die Gehäusewand deutlich stärker ausgeführt, üblicherweise mit 15-50 mm statt 6-10 mm bei einer Klarwasserpumpe, damit erosiver Verschleiß aufgenommen werden kann, ohne die Druckfestigkeit zu beeinträchtigen. Zweitens sind die Bauteile im medienberührten Bereich – Laufrad, Saugmundbuchse, Zwischenplattenauskleidung und Pumpengehäuseauskleidung – als vor Ort austauschbare Teile aus gehärtetem Metall oder Elastomer ausgelegt. Drittens ist die Wellenabdichtung entweder ein Expeller (dynamische Dichtung) oder eine gespülte Gleitringdichtung für abrasiven Betrieb, statt einer einfachen Lippendichtung oder Stopfbuchspackung.
Der Standard ANSI/HI 12,1-12,6 Rotodynamic Centrifugal Slurry Pumps legt die Terminologie, Auslegungsregeln und Anwendungsgrenzen für diese Pumpenklasse fest, einschließlich des Abminderungsverhaltens, das den Betrieb mit Suspensionen vom Klarwasserbetrieb unterscheidet. Weitere Standards gelten für hydraulische Abnahmeprüfungen (ISO 9906) und für Installationen in Prozessanlagen, in denen die Suspensionsleitung in einen explosionsgefährdeten Bereich führt, für die Klassifizierungen nach API 610.
📐 Technischer Hinweis – Was „robust“ tatsächlich bringt
Der technische Mehrwert einer Schwerlastausführung beruht auf drei Faktoren: austauschbare Verschleißteile (damit das Pumpengehäuse kein Verbrauchsteil ist), eine Härte der Werkstoffe im medienberührten Bereich, die abrasivem Verschleiß durch Suspensionen widersteht (gemessen nach ASTM G65, G75 oder G76 – siehe Abschnitt 4), und eine Wellendichtung, die dem Eindringen von Partikeln standhält. Fehlt einer Pumpe auch nur eines dieser Merkmale, ist sie unabhängig von den Typenschildangaben keine Schwerlastpumpe.
Hydraulische Grundlagen – Wie Suspensionen die Pumpenleistung beeinflussen
 Eine robuste Schlammpumpe folgt nicht der Kennlinie einer Klarwasserpumpe. Feststoffpartikel verändern die Fluiddichte, die effektive Viskosität und das Zusammenspiel von Laufrad und Flüssigkeit. Drei hydraulische Effekte bestimmen die Pumpenleistung mit Suspensionen und werden im Standard des Hydraulic Institute ausdrücklich behandelt.
Abminderung der Förderhöhe bei höherer Dichte. Wenn eine Pumpe Suspensionen mit einer Dichte über 1.0 S.G. fördert, kann die erzielte Förderhöhe in Metern unter der Klarwasserkennlinie liegen. ANSI/HI 12,1-12,6 beschreibt die Abminderungsmethode in Abschnitt 12.3.2.3 (wässrige Suspensionen). Bei gleicher Motorleistung steigt der Förderstrom mit der spezifischen Dichte der Suspension, während die Förderhöhe auf der Druckseite sinkt. Daher ist eine Pumpe, die nur anhand einer Klarwasserkennlinie ausgewählt wurde, für den tatsächlichen Betrieb unterdimensioniert – bei dichteren Medien war dieselbe Förderhöhe nie zu erwarten.
Wirkungsgradverlust. Der Wirkungsgrad einer Pumpe mit Suspensionen liegt üblicherweise 65-80 % unter dem einer vergleichbaren Klarwasserpumpe, da Partikelstöße im Pumpengehäuse und an den Laufradschaufeln Energieverluste verursachen. Mit zunehmender Partikelgröße und -dichte nimmt dieser Verlust zu. Häufig wird die Pumpe überdimensioniert, um diesen Verlust „auszugleichen“. Das ist zwar konzeptionell einfach, verschiebt den optimalen Betriebspunkt vom BEP zu einem Betriebspunkt außerhalb des Auslegungsbereichs und beschleunigt so den Verschleiß.
NPSH-Reserve. Bei Suspensionen ist eine größere NPSH-Reserve erforderlich als bei reinem Wasser. Die höhere Dichte, ein geringer Anteil mitgerissener Luft und die gegenüber Klarwasser höheren Rohrleitungsverluste machen ein NPSHa/NPSHr-Verhältnis von mindestens 4 am Pumpeneintritt erforderlich, um Kavitation im abrasiven Betrieb auszuschließen – nicht die 1,1-1,5, die in Empfehlungen für Klarwasserinstallationen häufig genannt werden.
📐 Technischer Hinweis – Der BEP beeinflusst die Verschleißlebensdauer
Eine Schlammpumpe im Bereich von 80 – 110 % des BEP zu betreiben, ist nicht nur für den Wirkungsgrad bei Betrieb außerhalb des BEP entscheidend, sondern auch für die Verschleißlebensdauer. Ein Förderstrom oberhalb dieses Bereichs verursacht Rückströmungen am Laufradeintritt und Stöße an den Schaufeln; beides führt zu örtlichem Materialabtrag. Ein Betrieb bei 60 % des BEP kann die Verschleißlebensdauer auf etwa die Hälfte dessen verkürzen, was allein aufgrund der Abrasivität der Suspension zu erwarten wäre.
Kreiselpumpe oder Verdrängerpumpe – den passenden Pumpentyp auswählen
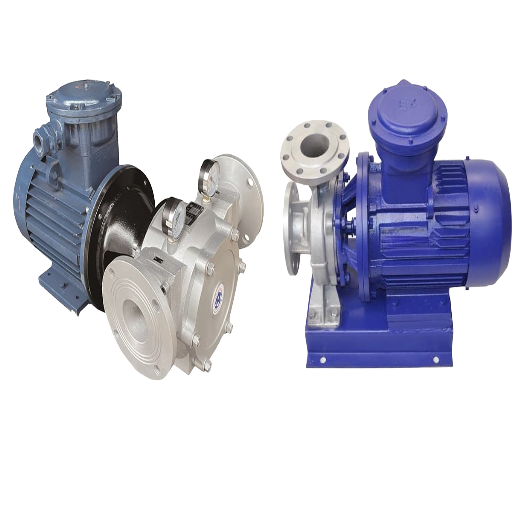 Kreiselpumpen für Suspensionen sind in der installierten Basis mit Abstand am weitesten verbreitet. Verdrängerpumpen haben den Kennlinien zufolge jedoch ebenfalls einen klar begründbaren Anwendungsbereich. Die Auswahl richtet sich nach Förderstrom, Förderhöhe und Feststoffförderung – nicht nach Vorlieben.
Eine Kreiselpumpe für Suspensionen überträgt die Energie über ein Laufrad und ist auf einen bestimmten Förderstrombereich ausgelegt. Sie deckt einen großen Förderstrombereich ab (25 – 12000 m/h), erreicht an besonders effizienten Betriebspunkten jedoch einen niedrigeren Wirkungsgrad als eine Verdrängerpumpe für Suspensionen. Kolbenmembranpumpen, wie sie für die Filterpressenbeschickung oder als Pipeline-Verstärker eingesetzt werden, erreichen eine Förderhöhe von bis zu etwa 95 m. Bei hohem Förderstrom kann sie große, grobe Feststoffe fördern (mit dem passenden Laufrad 100 mm und größer) und zeichnet sich durch eine hohe Durchgangsfähigkeit aus. Für die meisten Anwendungen in Bergbau, Aufbereitung von Zuschlagstoffen, Nassbaggerung und Abwasserbehandlung ist eine Kreiselpumpe die richtige Wahl.
Eine Verdrängerpumpe für Suspensionen – etwa eine Exzenterschnecken-, Kolbenmembran- oder Schlauchpumpe – fördert pro Umdrehung ein festes Volumen. Ihr Wirkungsgrad bleibt bei allen Suspensionsdichten von Natur aus bei 100 %. Sie kann hohe Förderhöhen bewältigen (bei Kolbenmembranpumpen für die Filterpressenbeschickung oder Pipeline-Verstärkung deutlich über 2.000 m). Dafür hat sie einen engen Förderstrombereich, einen pulsierenden Förderstrom (bei empfindlichen Leitungen sind Dämpfer oder Speicher erforderlich) und eine begrenzte Eignung für größere oder stark abrasive Feststoffe.
| Merkmal | Kreiselpumpe für Suspensionen | Verdrängerpumpe |
|---|---|---|
| Förderstrombereich | 25 – 12.000 m³/h | 1 – 500 m³/h |
| Förderhöhe je Stufe | Bis zu 95 m | Bis zu 2.000+ m |
| Feststoffförderung | Hoch – bis zu 70 % Cw, Partikel bis 100 mm+ | Mittel – empfindlich gegenüber groben oder scharfkantigen Partikeln |
| Wirkungsgrad bei hoher SG | Sinkt gegenüber Klarwasser um 10–25 % | Nahezu konstant (verdrängungsbasiert) |
| Förderstromverlauf | Kontinuierlich, geringe Pulsation | Pulsierend – Dämpfer erforderlich |
| Am besten geeignet für | Mühlenablauf, Rückstände, Nassbaggerung, Zyklonbeschickung | Filterpressenbeschickung, lange Druckleitungen, Dosierung |
Verschleißmechanismen – Warum Bauteile robuster Schlammpumpen ausfallen
Verschleißlebensdauer: das meistdiskutierte und am häufigsten falsch zitierte Thema beim Fördern von Suspensionen. Übersichtlich auf einem weißen Whiteboard dargestellt, sähe es so aus: fünf einzelne Verschleißmechanismen, jeder nach einem anderen Standard zu messen und jeder mit einer passenden Werkstoffauswahl für den medienberührten Bereich zu beherrschen.Abrasiver Verschleiß (Gleiten)
Gleitender abrasiver Verschleiß entsteht, wenn Partikel unter einachsiger Belastung über eine Oberfläche gleiten (zum Beispiel im Spalt zwischen Laufrad und Zwischenplattenauskleidung). Die zugehörige Prüfung ist ASTM G65: Eine Anordnung aus trockenem Sand und Gummirad ermöglicht den Vergleich des Materialvolumenverlusts. Bei G65 weist weißes Gusseisen mit 27 % Chrom üblicherweise einen 5–10× geringeren Volumenverlust als Baustahl auf.Abrasion durch Suspensionen (suspensionsspezifische Prüfung)
ASTM G75-15(2021) – der Miller-Number-Test misst die Abrasivität einer Suspension (Miller Number) und die Abrasivität eines Referenzwerkstoffs in dieser Suspension (SAR Number). G75 ist die beste Einzelreferenz für den Vergleich von Werkstoffen im medienberührten Bereich bei einer bestimmten Mineralsuspension und deutlich besser begründet als jede proprietäre „Branchenbewertung“.Erosiver Verschleiß (Partikelaufprall)
B. Bei Erosionsprüfungen mit festen Partikeln nach ASTM G76 trifft ein Partikelstrom in Luft mit einem bestimmten Winkel und einer bestimmten Geschwindigkeit auf eine Probe. An den Eintrittskanten der Laufradschaufeln tritt Erosion schneller auf, da die Partikel dort abrupt umgelenkt werden. Chromhartguss und Keramik eignen sich am besten für kleine Aufprallwinkel. Elastomere sind bei großen Aufprallwinkeln im Vorteil. Ausgekleidete medienberührte Bereiche aus Gummi eignen sich daher besser für feine Partikel als Metallausführungen: Die Aufprallwinkel sind stärker gestreut und im Allgemeinen größer.Korrosiver Verschleiß
Greifen pH-Wert, gelöste Chloride oder Sulfate den Werkstoff im medienberührten Bereich gleichzeitig mit abrasiven Partikeln an, addieren sich die jeweiligen Schadensraten. Dieser Vorgang beschleunigt den Verschleiß bei FGD-Kalksuspensionen (pH 2–4) und in bestimmten Phosphatkreisläufen. Üblicherweise sind Duplex-Edelstahl oder spezielle Elastomerverbindungen erforderlich.Kavitation und Ermüdung
Kavitationsschäden – Lochfraß an der Saugseite des Laufrads durch den Kollaps von Dampfblasen – sind auf einen Auslegungsfehler der Hydraulik und nicht auf eine falsche Werkstoffauswahl zurückzuführen. Eine Pumpe mit unzureichender NPSH-Reserve kavitiert unabhängig von der Wahl des Werkstoffs im medienberührten Bereich. Ermüdungsrisse an den Schaufelwurzeln großer Laufräder aus Chromhartguss sind ein dokumentiertes Problem im Feldeinsatz. Anwendungstechniker führen sie bei häufigem Anfahren und Abstellen auf zyklische thermische und mechanische Belastungen zurück, nicht auf reine Abrasion.| Werkstoff im medienberührten Bereich | Härte | Am besten geeignet für | Maximale Partikelgröße | pH-Beständigkeit |
|---|---|---|---|---|
| 27 % Chromhartguss (ASTM A532 Class III Type A) | HB 650–700 | Grobe Mineralsuspension, d50 > 300 µm | 100 mm | 5–10 |
| Naturkautschuk (weich, elastisch) | Shore A 40–60 | Feine Rückstände, d50 < 200 µm | 25 mm | 4–11 |
| Polyurethan | Shore A 85–95 | Mittelfeine Suspension, abgerundete Partikel | 40 mm | 2–11 |
| Ni-Hard-Gusseisen (Type IV) | HB 550–650 | Asche, Zuschlagstoffe, grobe Partikel bei geringeren Kosten | 80 mm | 6–9 |
Parameterbasierte Auswahl – Vom Suspensionsprofil zur Pumpenspezifikation
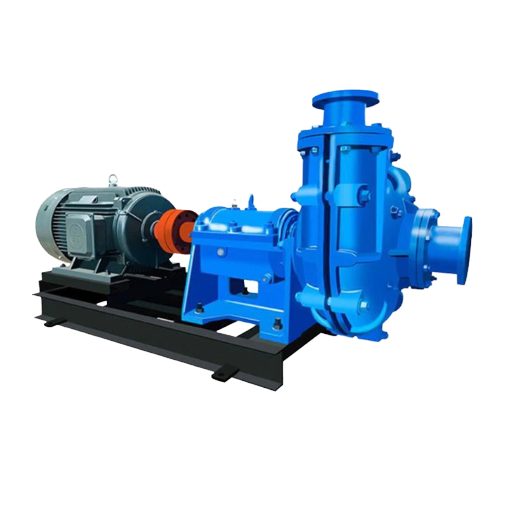 Eine zuverlässige Spezifikation für eine robuste Schlammpumpe beginnt mit der Suspension, nicht mit dem Katalog. Die folgenden zehn Parameter beschreiben die Betriebsbedingungen so umfassend, dass ein Lieferant eine realistische Pumpenkennlinie und eine fundierte Werkstoffauswahl für den medienberührten Bereich vorlegen kann.
- ✔Förderstrom Q (m³/h) – stationärer Betriebspunkt und möglicher Spitzenlastbereich
- ✔Gesamtförderhöhe H (m) – statische Förderhöhe + Reibungsverluste + Geschwindigkeitshöhe + Enddruck
- ✔Feststoffkonzentration nach Volumen (Cv) und nach Masse (Cw) – beide Angaben werden zur Berechnung der SG benötigt
- ✔Partikelgrößenverteilung (d50, d85, d95) – bestimmt Laufradgeometrie und Werkstoff
- ✔Spezifische Dichte der Suspension (SG) – erforderlich für die Abminderung der Förderhöhe nach HI 12,1-12,6
- ✔Temperatur und pH-Wert – schränken die Werkstoff- und Elastomerauswahl ein
- ✔Korrosivität – gelöste Chloride, Sulfate und Sauerstoff
- ✔Betriebszyklus – Dauer- oder Chargenbetrieb, Betriebsstunden pro Jahr, Häufigkeit des Anfahrens und Abstellens
- ✔NPSH verfügbar am Saugflansch – mit NPSHr plus Reserve vergleichen
- ✔Stromversorgung – Spannung, Frequenz, Verfügbarkeit eines VFD, Motorstandards
⚠️ Häufige Auswahlfehler
In Fachgesprächen über das Fördern von Suspensionen tauchen immer wieder dieselben anschaulichen Beispiele für Auswahlfehler auf. Fachleute nennen insbesondere drei:
- Förderstrom und Förderhöhe konsequent anhand einer Klarwasserkennlinie festlegen, ohne Abminderungen nach HI 12,1-12.6 zu berücksichtigen.
- Die erforderliche Strömungsgeschwindigkeit in der Rohrleitung für die Suspension zu niedrig ansetzen – liegt sie unter der kritischen Sinkgeschwindigkeit, setzen sich Feststoffe ab und die Leitung verstopft, unabhängig von der Pumpenauswahl.
- Die Werkstoffauswahl für den medienberührten Bereich allein auf G65-Daten stützen, obwohl es um Abrasion in einer Suspension geht (hier ist die Miller Number nach G75 die maßgebliche Prüfung).
Bauformen – horizontal, vertikal und tauchfähig
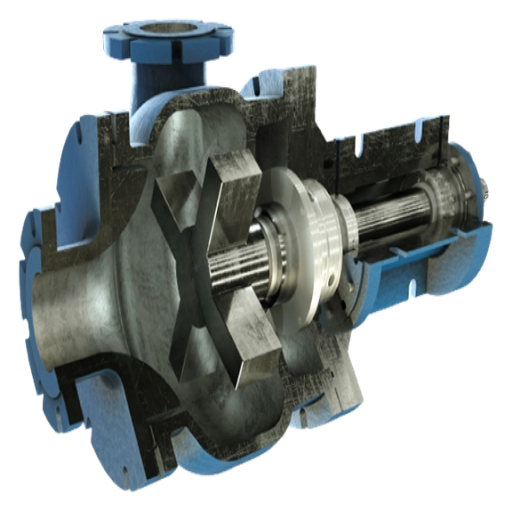 Nach der Festlegung der hydraulischen Betriebsbedingungen folgt die Entscheidung über die Bauform. Die drei wichtigsten Bauformen unterscheiden sich deutlich hinsichtlich Installation, Instandhaltung und NPSH.
Horizontale Pumpe mit axialem Saugstutzen
Die häufigste Bauform einer robusten Schlammpumpe. Die Pumpe steht auf einer Grundplatte neben einem Sumpf oder Tank, saugt über eine geflutete Saugleitung an und fördert je nach Rohrleitungsführung horizontal oder vertikal. Vorteile: Laufrad und Auskleidung lassen sich leicht austauschen, Lager- und Dichtungsgehäuse sind gut zugänglich, lange Wartungsintervalle. Einschränkung: Eine separate Saugleitung und ausreichender NPSHa sind erforderlich – bei schwereren Suspensionen üblicherweise 3 m oder mehr.Vertikale Kragarm-Pumpe (Sumpfpumpe)
Eine Pumpe mit vertikaler Welle ohne unteres Lager und ohne eingetauchte Wellendichtung. Sie läuft oberhalb des Sumpfspiegels trocken und überträgt das Drehmoment über die auskragende Welle auf das eingetauchte Laufrad. Vorteile: keine aufwendige Dichtungsspülung, verträgt zeitweisen Trockenlauf und passt in beengte Anlagenbereiche. Einschränkung: Die maximale Eintauchtiefe beträgt üblicherweise 2 m; die Kragarmkonstruktion begrenzt die Wellenlänge und damit die Reichweite in tiefen Sümpfen.Tauchpumpe mit Rührwerk
Ein abgedichteter Elektromotor ist direkt an der Pumpe montiert und läuft vollständig in der geförderten Flüssigkeit eingetaucht. Ein Rührwerkslaufrad am Saugstutzen mobilisiert abgelagerte Feststoffe und verhindert, dass sie sich am Sumpfboden in Totzonen ansammeln. Vorteile: kein Anfüllen erforderlich, fördert abgesetzte Schichten mit hohem Feststoffgehalt und lässt sich in tiefen Sümpfen (>3 m) einsetzen. Einschränkung: Zum Ausbau des Motors muss die gesamte Einheit angehoben werden. Gleitringdichtungen laufen in abrasiven Medien eingetaucht und erfordern eine Expeller- oder gespülte Ausführung.Lebenszykluskosten – Ein realistisches TCO-Modell erstellen
Der Kaufpreis einer robusten Schlammpumpe macht nur einen sehr kleinen Teil der tatsächlichen Anlagenkosten aus. Der Lebenszykluskostenrahmen des Hydraulic Institute schätzt bei einem Betrachtungszeitraum von 15-20 Jahren für das Pumpensystem den anfänglichen Kaufpreis der Pumpe auf etwa 10 % der gesamten Lebenszykluskosten. 40 % entfallen auf Energie, 25 % auf Instandhaltung; die übrigen Kosten entfallen auf Betrieb, Installation, Umweltauflagen und Stillstandszeit. Der Leitfaden des NREL zu den Lebenszykluskosten von Pumpen weist darauf hin, dass Pumpensysteme fast 20 % des weltweiten Strombedarfs verbrauchen. Daher ist Energie naturgemäß der größte Posten im TCO-Modell für Schlammpumpen. Ein realistisches TCO-Modell für eine robuste Schlammpumpe berücksichtigt jährlich fünf Kostenpositionen:
Jährliche TCO (vereinfacht)
Die Werkstoffauswahl für den medienberührten Bereich bietet in diesem Modell den größten Hebel: Sie bestimmt sowohl die Kosten der Verschleißteile als auch die Lebensdauer der installierten Einheit zwischen Überholungen. Der Wechsel von einer Standardausführung aus weißem Gusseisen zu einer Spezifikation mit 27 % Chrom erhöht die anfänglichen Kosten für den medienberührten Bereich üblicherweise um 30-50 %. Bei passender Partikelgröße steigt die berichtete Verschleißlebensdauer bei Rückständen jedoch um das 3-4-fache. Dadurch sinken die Kosten für Verschleißteile, was sich üblicherweise innerhalb eines Jahres amortisiert. Ebenso senkt eine Pumpe, die im Bereich von 80-110 % des BEP betrieben wird, sowohl die Energiekosten (geringerer Energieverbrauch außerhalb des Auslegungspunkts) als auch die Kosten für Verschleißteile (weniger Verschleiß außerhalb des Auslegungspunkts).
- Abschreibung CAPEX = Pumpenkaufpreis ÷ erwartete Lebensdauer (Jahre)
- Energie = Motorleistung in kW × Betriebsstunden × $/kWh
- Verschleißteile = (Kosten des Verschleißteilsatzes × Betriebsstunden) ÷ Verschleißstunden
- Ungeplante Stillstandszeit = Ausfallereignisse pro Jahr × $ je Ereignis
- Arbeitskosten und geplante Instandhaltung = Instandhaltungsstunden × Stundensatz
| Szenario | Werkstoff im medienberührten Bereich | Richtwert für die Verschleißlebensdauer | Relative TCO über 5 Jahre |
|---|---|---|---|
| Bergbaurückstände, fein (d50 <200 µm), pH 7 | Naturkautschuk | 4.000–6.000 Std. | 1.00 (Referenzwert) |
| Bergbaurückstände, grob (d50 >300 µm), pH 7 | 27 % Chromhartguss | 2.500–4.000 Std. | 1.10–1.20 |
| Zuschlagstoffe, scharfkantiges Siliziumdioxid (d50 ~500 µm) | Polyurethan oder Hybridwerkstoff mit hohem Chromanteil | 2.500–4.500 Std. | 1.05–1.15 |
Fehlerbilder und Leitfaden zur Fehlersuche im Betrieb
Bei der Diagnose einer nicht einwandfrei arbeitenden Schwerlast-Schlammpumpe gehen Außendienstingenieure meist rückwärts von fünf Symptomtypen aus. Die folgenden fünf Ausfallarten decken den Großteil der Feldberichte ab; jede ist mit einem bestimmten Diagnosesignal und einer Maßnahme verknüpft.| Ausfallart | Ursache | Diagnosesignal | Korrekturmaßnahme |
|---|---|---|---|
| Erosion der Laufradschaufeln | Beschleunigter abrasiver Verschleiß durch Betrieb außerhalb des BEP | Abfall der Förderhöhe bei konstantem Förderstrom; zunehmendes Laufradspaltmaß | Laufrad ersetzen; prüfen, ob der Betriebspunkt innerhalb von 80–110 % des BEP liegt |
| Undichtigkeit an der Gleitringdichtung | Trockenlauf oder abrasive Partikel in der Sperrflüssigkeit der Dichtung | Sichtbare Leckage an der Stopfbuchse; sprunghafter Anstieg der Motorstromaufnahme | Auf eine Entlastungseinrichtung oder eine gespülte Gleitringdichtung umrüsten; Förderstrom der Spülung prüfen |
| Lagerschaden | Schmiermittelverlust, Fehlausrichtung oder Eindringen von Sperrflüssigkeit in das Lager | Schwingungen >7,1 mm/s RMS gemäß ISO 10816; Temperaturanstieg | Lager ersetzen; neu ausrichten; Spülung der Dichtung prüfen; Schmierung instand setzen |
| Kavitationsschaden | NPSHa unter NPSHr + erforderlicher Reserve | Kiesartiges Geräusch; schwankender Förderstrom; Lochfraß an der Ansaugseite des Laufrads | Ansaughöhe verringern, Sumpfpegel anheben oder Drehzahl reduzieren |
| Durchverschleiß oder Rissbildung am Pumpengehäuse oder an der Auskleidung | Verschleiß am Ende der Lebensdauer oder ungeeignete Werkstoffwahl (z. B. sprödes Gusseisen mit hohem Chromgehalt bei zyklischem Betrieb mit großem Durchmesser) | Geringere Förderhöhe; sichtbare Leckagestelle außen; Risse bei der Prüfung der Ansaugauskleidung | Auskleidung ersetzen; Werkstoffwahl anhand der tatsächlichen Betriebsbedingungen neu bewerten |
- ✔Vor der Inbetriebnahme: Ansaug- und Druckleitungen spülen; Drehrichtung prüfen; sicherstellen, dass NPSHa > NPSHr × erforderliche Reserve; Spülung der Dichtung vor dem Pumpenstart öffnen
- ✔Monatliche Inspektion: Schwingungen gemäß ISO 10816 an den Lagergehäusen; Förderstrom und Druck der Dichtungsspülung; Lagertemperatur; Verlauf der Motorstromaufnahme
- ✔Jährlich: Laufradspaltmaß messen; Auskleidungsstärke an Erosionsschwerpunkten prüfen; Lager nachschmieren oder Öl analysieren; Kupplungsausrichtung prüfen
Häufig gestellte Fragen
F: Wodurch unterscheidet sich eine Schwerlast-Schlammpumpe von einer Standardkreiselpumpe?
Antwort anzeigen
Drei wesentliche Unterschiede bei Aufbau und Werkstoffen kennzeichnen eine Schwerlast-Schlammpumpe im Vergleich zu einer Kreiselpumpe für allgemeine Anwendungen. Bei einer Schwerlastausführung sind die Wände des Pumpengehäuses 15-50 mm statt 6-10 mm stark. Die Bauteile im medienberührten Bereich sind aus gehärtetem Werkstoff oder Elastomer austauschbar, statt Teil eines einteiligen Pumpengehäuses zu sein. Das Dichtungssystem der Welle besteht aus einer Entlastungseinrichtung oder einer mechanisch gespülten Gleitringdichtung für abrasive Einsatzbedingungen. ANSI/HI 12,1-12,6 legt die Bezeichnungen für diese Pumpenklasse und die Konstruktionsregeln fest.
F: Wie lange halten Laufräder von Schwerlast-Schlammpumpen im Bergbau?
Antwort anzeigen
Die branchenübliche Verschleißlebensdauer im medienberührten Bereich von Laufrädern aus 27 % Chromstahl bei der Förderung von Bergbaurückständen liegt bei 3.000 bis 8.000 Betriebsstunden. Die Schwankungen hängen von der Korngrößenverteilung, dem pH-Wert und dem Betrieb im Verhältnis zum BEP ab.
F: Wann sollte ich bei abrasiven Feststoffsuspensionen eine Gummiauskleidung statt einer Auskleidung mit hohem Chromgehalt wählen?
Antwort anzeigen
Gummi ist bei d50 unter ungefähr 200 m und großen Auftreffwinkeln überlegen, wie sie bei der klassischen Förderung feiner Bergbaurückstände vorkommen. Gusseisen mit hohem Chromgehalt eignet sich besser bei über ungefähr 300 m sowie bei härteren, gröberen und kantigeren Feststoffsuspensionen. Auch der pH-Wert beeinflusst die Werkstoffwahl: Gummi ist für Werte von 4 bis 11 geeignet, Gusseisen mit 27 % Chrom für Werte von 5 bis 10; im mittleren Bereich gibt es Überschneidungen.
F: Welche NPSH-Reserve ist bei Feststoffsuspensionen mit hoher spezifischer Dichte erforderlich?
Antwort anzeigen
Branchenempfehlungen zufolge sollte das Verhältnis NPSHa/NPSHr bei der Förderung abrasiver Feststoffsuspensionen 4 betragen, um Kavitation vollständig zu unterdrücken – deutlich mehr als die üblicherweise bei guten Reinwasserbedingungen verwendete Reserve von 1,1-1,5.
F: Warum verschleißt ein Laufrad einer Schlammpumpe vorzeitig?
Antwort anzeigen
Fünf Hauptursachen für vorzeitigen Laufradverschleiß stechen hervor: Ein Betrieb weit außerhalb des BEP (manchmal unter 60 % oder über 120 %) begünstigt Rückströmung und Erosion an den Schaufelspitzen; ungeeignete Werkstoffe – wer allgemeine Daten zu Gleitabrasion (ASTM G65) auf eine Pumpe in der stark abrasiven Phase einer Feststoffsuspension (ASTM G75) anwendet, unterschätzt den Schaden; eine geringe NPSH-Reserve führt zu erheblichem Kavitationsfraß auf der Ansaugseite; starke Einschlagspuren entstehen durch Partikel, die im Verhältnis zur gewählten Ausführung des medienberührten Bereichs zu groß sind; chemische Korrosion in Verbindung mit abrasiven Einschlägen führt zu einer verstärkten Verschleißrate. Um die Ursache richtig zu diagnostizieren, müssen die Verschleißbilder der einzelnen Ursachen vor der Entwicklung einer Lösung erkennbar sein.
F: Wie berechne ich die Lebenszykluskosten (TCO) einer Schwerlast-Schlammpumpe?
Antwort anzeigen
Eine praxisnahe jährliche TCO-Berechnung berücksichtigt fünf Faktoren: den über die Nutzungsdauer verteilten Kaufpreis, den Energieverbrauch (Motorleistung in kW-Stunden, kWh), Verschleißteile (Kosten und Verschleißlebensdauer in Stunden), ungeplante Stillstandszeit (Anzahl der Ausfälle und Kosten pro Ausfall) sowie geplante Instandhaltungskosten. Empfehlungen des Hydraulic Institute zufolge entfallen über eine Lebensdauer von 15-20 Jahren etwa 40 % der Lebenszykluskosten auf den Energieverbrauch und etwa 25 % auf die Instandhaltung. Die übrigen 25 % entfallen auf weitere Faktoren wie Installation, Betrieb, Umgebungsbedingungen und Stillstandszeit. Die Werkstoffwahl und der Betrieb am BEP bieten bei dieser Berechnung die größten Einflussmöglichkeiten.
F: Was ist der Unterschied zwischen horizontalen und Tauch-Schwerlast-Schlammpumpen?
Antwort anzeigen
Eine einfache horizontale Schwerlast-Schlammpumpe steht oberhalb des Pumpensumpfs und hat einen gefluteten Zulauf. Sie ist für Instandhaltungsarbeiten am leichtesten zugänglich und eignet sich für den vorgesehenen festen Dauerbetrieb. Bei einer Schwerlast-Tauch-Schlammpumpe mit Rührwerk bilden Motor und Pumpe eine vollständig eingetauchte, abgedichtete Einheit mit ineinanderliegenden Spulen. Sie benötigt keine Ansaugung und saugt abgesetzten Schlamm am Einlauf mithilfe eines Rührwerks an – dafür sind Motor und Gleitringdichtung schlechter zugänglich.
F: Ist eine Schlammpumpe immer die richtige Wahl oder kann eine Verdrängerpumpe besser geeignet sein?
Antwort anzeigen
Eine Kreiselpumpe für Feststoffsuspensionen eignet sich bei hohem Förderstrom, mittlerer Förderhöhe und groben Feststoffen – fast die gesamte Förderung im Bergbau und bei Nassbaggerarbeiten fällt in diesen zulässigen Betriebsbereich. Verdrängerpumpen spielen ihre Stärken bei Förderhöhen von über ungefähr 120 m pro Stufe, mäßigem Förderstrom und einem weitgehend flachen Wirkungsgrad über verschiedene Dichten der Feststoffsuspension aus; ihr Nachteil ist die pulsierende Förderung. Anwendungen von der Beschickung einer Filterpresse bis zu Pipeline-Boosterpumpen für lange Förderstrecken sowie weitere kurze Anläufe sprechen für Verdrängerpumpen.
Zusammenarbeit mit einem ingenieurtechnisch ausgerichteten Lieferanten
Eine fundierte Spezifikation für eine Schwerlast-Schlammpumpe reicht bis zu dem Punkt, an dem der Lieferant einbezogen wird. Die Zusammenstellung der zehn Parameter aus Abschnitt 5 ist das Minimum, anhand dessen ein Lieferant eine belastbare Pumpenkennlinie, eine Werkstoffspezifikation für den medienberührten Bereich und eine Schätzung der Lieferzeit erstellen kann.Lassen Sie sich von BBP zu Ihrer Feststoffsuspensionsanwendung technisch beraten →
Über diese technische Referenz
Diese Informationsquelle stützt sich auf die Terminologie für Schlammpumpen mit rotodynamischer Wirkungsweise und die Abminderungsstandards ANSI/HI 12,1-12,6, die Verschleißprüfverfahren ASTM G65 / G75-15 / G76 sowie die Leitfäden von NREL und pumps.org zu Lebenszykluskosten. Empfehlungen zur Strömungsgeschwindigkeit in Rohrleitungen, zu Rissen in Ansaugauskleidungen und zu Dichtungsausfällen stammen aus Kommentaren in technischen Foren, nicht aus proprietären Prüfdaten. Wo die Verschleißlebensdauer oder TCO-Werte als Spanne angegeben sind, spiegelt die Abweichung die tatsächlichen Unsicherheiten bei Korngröße, pH-Wert und Betriebspunkt wider. Vor der Bestätigung kann der Lieferant eine Pumpenkennlinie und ein Datenblatt zu den Werkstoffen des medienberührten Bereichs bereitstellen.
Quellen und Referenzen
- ANSI/HI 12,1-12,6 Rotodynamische Kreiselpumpen für Feststoffsuspensionen: Nomenklatur, Definitionen, Anwendung und Betrieb — Hydraulic Institute
- ASTM G65 — Standardprüfverfahren zur Messung des Abriebs mit einer Trocken-Sand-Gummirad-Prüfvorrichtung — ASTM International
- ASTM G75-15(2021) — Standardprüfverfahren zur Bestimmung der Abrasivität von Feststoffsuspensionen (Miller-Zahl) und ihrer Abrasionswirkung — ASTM International
- Lebenszykluskosten von Pumpen: Leitfaden zur LCC-Analyse für Pumpensysteme — U.S. Department of Energy / NREL
- Pumpenprofis wissen Bescheid — Lebenszykluskostenanalyse — Hydraulic Institute / Pumps & Systems
- NPSH-Reserve — wie viel ist erforderlich? — Empowering Pumps & Equipment
- Probleme beim Fördern von Feststoffsuspensionen (Diskussionsbeitrag) — technisches Forum Eng-Tips
- Mögliche Ursachen für Risse in Ansaugauskleidungen von Schlammpumpen (Diskussionsbeitrag) — technisches Forum Eng-Tips