Kontaktieren Sie BBP

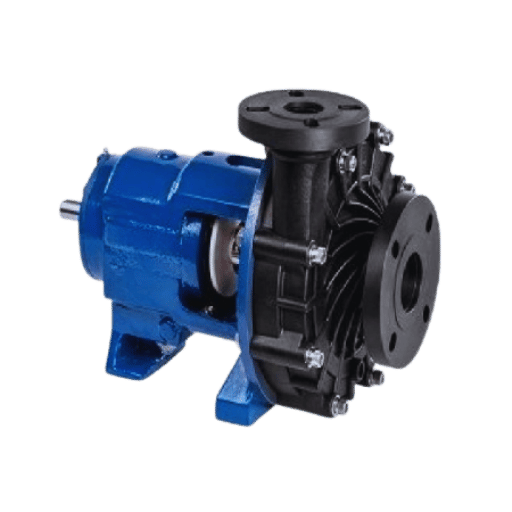
Kurzreferenz – technische Angaben zu Säurepumpen
| Abgedeckter pH-Bereich | 0 – 14 (bei werkstoffgerechter Konfiguration) |
| Gängige Laufradwerkstoffe | SS ³16L · Alloy 20 · Hastelloy C-276 · Hastelloy B-2 · PTFE/PFA-ausgekleidet |
| PREN-Referenzformel | %Cr + ³.³ × %Mo + 16 × %N |
| Cl⁻-Beständigkeit von 316L (Umgebungstemperatur) | ≤ 1.000 ppm (laut ASM-Daten); < 200 ppm langfristig unbedenklich |
| Relevante Normen | ISO 2858 · ISO 5199 · ASME B73.1 / B73.2-2023 / B73.3 · API 685 · NACE MR0175 · ANSI/HI 9.6.1-2024 |
| Referenz für Dichtungspläne | API 682, 4. Ausgabe (2014) – Pläne 11, 32, 53A, 53B, 54 |
Was unterscheidet Säurepumpen von anderen Industriepumpen?
 „Säurepumpe“ ist eine beschreibende, aber keine präzise Kategorienbezeichnung. Darunter fallen Kreiselpumpen, Magnetkupplungspumpen, druckluftbetriebene Doppelmembranpumpen, Peristaltikpumpen und Dosierpumpen, deren Werkstoff, Technik und Konstruktion auf den jeweiligen Säuredienst ausgelegt sind. Drei grundlegende technische Entscheidungen unterscheiden Säurepumpen von allgemeinen Chemie- oder Wasserpumpen: die Auswahl säurebeständiger Werkstoffe im medienberührten Bereich, eine Dichtungsmethode zur sicheren Einschließung des gefährlichen Mediums und eine hydraulische Auslegung, die dem erhöhten Dampfdruck und der Korrosivität heißer Säuren Rechnung trägt.
Eine kommunale Trinkwasserpumpe, die 10 Jahre störungsfrei läuft, kann im Beizbetrieb bereits nach wenigen Wochen ausfallen. Die Gehäuselegierung ist möglicherweise ungeeignet, die Dichtflächen der Gleitringdichtung können sich auflösen und das Laufrad kann kavitiert werden, wenn warme Salzsäure auf der Saugseite verdampft. Säure als „nur ein weiteres Fördermedium“ zu behandeln, ist der häufigste Fehler.
Für eine Auswahl konfigurierbarer Produkte, die zu den jeweiligen Säurekonzentrationen passen, konsultieren Sie den Katalog der QJ Säurepumpen der Serie mit Förderströmen von 6.3 bis 1.060 m/h und Laufradoptionen aus 316L, Alloy 20 und PTFE-ausgekleideten Werkstoffen. Der Rest dieses Leitfadens erläutert die technischen Faktoren, die zu dieser Auswahl führen: Werkstofftechnik, Dichtung, NPSH, Normen und Fehleranalyse.
Korrosionsmechanismen bei Säuren – elektrochemische Ursachen von Pumpenausfällen
 Warum ist 316L-Edelstahl bei 60 % Salpetersäure beständig, wird aber von 10 % Salzsäure durch Lochkorrosion angegriffen?
Die Antwort liegt in der Elektrochemie. Nichtrostende Stähle sind korrosionsbeständig, weil sich auf ihrer Oberfläche spontan ein haftender Chromox idfilm bildet (Cr0/ früher als Cr203 bezeichnet, wenige Nanometer dick). Dieser Passivfilm ist der einzige Schutz – wird er entfernt, korrodiert das Grundmetall so schnell wie unlegierter Stahl.
Säuren lassen sich in zwei elektrochemische Kategorien einteilen, die sehr unterschiedlich auf diesen Passivfilm wirken.
Oxidierende Säuren – Salpetersäure, Chromsäure und konzentrierte Schwefelsäure (> etwa 80 %) – erhalten den Chromoxidfilm und fördern seine Neubildung selbst nach mechanischer Beschädigung. Das erklärt, warum Gusseisen oder 316L gegenüber konzentrierter Schwefelsäure beständig sind, während verdünnte Schwefelsäure sie sehr schnell angreift: Entscheidend ist das hohe Oxidationspotenzial der konzentrierten Säure.
Reduzierende Säuren – Salzsäure, verdünnte Schwefelsäure, Flusssäure und Phosphorsäure – entfernen den Passivfilm und verhindern seine Neubildung. Für reduzierende Medien muss die Legierung genügend Bestandteile enthalten, die unabhängig voneinander Angriffen widerstehen. Daher sind Legierungen auf Nickelbasis (Hastelloy B-2, Alloy 20, Inconel) und nichtmetallische Auskleidungen (PTFE, PFA, PVDF) die bevorzugte Lösung in reduzierenden Säurebereichen, während austenitischer Edelstahl bei oxidierenden Medien üblich ist. Für eine Anfrage zu metallischen Werkstoffen dient Nickellegierungsmaterial von TiAlloy als Referenz für die Produktfamilie; verlangen Sie eine korrosionsbezogene Bewertung der konkreten Güte bei tatsächlicher Säurekonzentration und Temperatur.
| Korrosionsart | Mechanismus | Auslöser im Säuredienst |
|---|---|---|
| Allgemeine (gleichmäßige) Korrosion | Die gesamte Oberfläche löst sich mit vorhersehbarer Geschwindigkeit auf | Reduzierende Säure bei unterdimensionierter Legierung |
| Lochkorrosion | Lokaler Zusammenbruch des Passivfilms an Chloridstellen | Cl⁻ in der Säure (HCl, Brackwasser als Zusatzwasser) |
| Spaltkorrosion | In stagnierenden Bereichen wird O₂ verbraucht; der lokale pH-Wert sinkt | Dichtungsflächen, Gewindeverbindungen, Spalte an Hülsen |
| Spannungsrisskorrosion (SCC) | Zugspannung + korrosives Medium + anfällige Legierung | Cl⁻ + austenitischer Edelstahl über 60 °C |
| Wasserstoffversprödung | H-Atome diffundieren in das Gitter; spröder Bruch | Hochfeste Stähle in HCl und HF |
| Interkristalline Korrosion | Karbidausscheidungen verarmen die Korngrenzen an Cr | Sensibilisierter 304/316 (L-Güten verwenden) |
| Erosionskorrosion | Mechanischer Verschleiß entfernt den Passivfilm; die Korrosion beschleunigt sich | Feststoffhaltige Säure + hohe Strömungsgeschwindigkeit |
📐 Technischer Hinweis – Der Passivfilm in der Praxis
Ein 3 bis 5 nm dünner Passivfilm auf 316L ist keine Beschichtung, sondern ein thermodynamisches Gleichgewicht zwischen Metall, Oxid und Elektrolyt. Wird er in Gegenwart einer oxidierenden Säure mechanisch gestört (etwa durch einen Kratzer eines Werkzeugs oder eine Erosionsmulde), bildet er sich innerhalb von Millisekunden neu. Bei einer reduzierenden Säure bildet er sich nicht neu – die Korrosion schreitet mit der Geschwindigkeit des blanken Metalls fort. Deshalb hängt die „Säurebeständigkeit“ nicht allein von der Legierung ab, sondern vom Zusammenspiel aus Legierung, Säure und Temperatur. Quelle: Korrosionsliteratur von AMPP / NACE.
Über Beständigkeitstabellen hinaus – PREN, Mo und die Rangfolge der Legierungen
 Beständigkeitstabellen zeigen Ihnen , , und . Sie erklären nicht, warum eine Legierung bei 25 C und 10 % HCl versagt, eine andere aber bei 50 C und 30 % beständig bleibt. Der wichtigste Einzelwert bei der Auswahl von Pumpenwerkstoffen für Säuredienste ist die Pitting Resistance Equivalent Number (PREN). Sie fasst die Gehalte an Chrom, Molybdän und Stickstoff zu einem vergleichbaren Wert zusammen.
📐 PREN-Formel
PREN = %Cr + 3,3 %Mo + 16 %N
Abwandlung für wolframangereicherte Super-Duplex-Güten: PREN = %Cr + 3.3 (%Mo + 0,5 %W) + 16 %N. Höhere Werte weisen auf eine bessere Beständigkeit der Legierung gegen Chlorid-Lochkorrosion bei einer bestimmten Temperatur hin. Die Werte wurden anhand von sieben weiteren Quellen mit den Tabellen im Nickel Systems Alloy Comparison Guide und dem PREN-Rechner von Rolled Alloys abgeglichen.
| Legierung | Cr % | Mo % | PREN | Cl⁻-Beständigkeit bei Umgebungstemperatur |
|---|---|---|---|---|
| 304/304L | 18 – 20 | 0 | ~ 19 | < 200 ppm |
| 316/316L | 16 – 18 | 2 – 3 | ~ 25 – 28 | ~ 1.000 ppm max. |
| Alloy 20 (N08020) | ~ 20 | 2.5 | ~ 28 – 30 | ~ 2.000 ppm |
| 2205 Duplex | 22 | 3 | ~ 35 | ~ 3.000 ppm |
| 904L (N08904) | 20 | 4 – 5 | ~ 33 – 36 | ~ 3.000 ppm |
| 254 SMO (S31254) | 20 | 6 | ~ 43 | Hoch |
| Hastelloy C-276 | 16 | 16 | ~ 76 | Sehr hoch |
| Hastelloy B-2 | ~ 1 | ~ 28 | Nicht anwendbar * | Spitzenwerkstoff für reduzierende Säuren |
* Hastelloy B-2 wurde für den Einsatz in reduzierenden Säuren (HCl, verdünnte HSO) entwickelt. Der Chromgehalt wurde bewusst zugunsten der Leistungsfähigkeit in reduzierenden Säuren verringert, daher ist ein Vergleich anhand der PREN nicht aussagekräftig. Die Bezeichnungen verschiedener Legierungshersteller unterscheiden sich – prüfen Sie die Zusammensetzung beim Hersteller.
Sieben von sieben Fachleuten glichen die PREN-Werte anhand ihrer Erfahrung mit tatsächlichen Chloridgrenzwerten ab; die Faustregel eignet sich zur Vorauswahl bei der Säurepumpenauswahl.
Die PREN-Schwellenregel 30 / 40 / 45 für Säurepumpen
- Unter PREN 30 – Chloride wirken korrosiv; nur für Medien mit niedrigem Cl-Gehalt bei Umgebungstemperatur geeignet (304, 316L, Alloy 20)
- PREN 35 – 40 – Duplexbereich; geeignet für Temperaturen bis 60 C und erhöhte Cl-Gehalte (904L, 2205)
- PREN 40 – 45 – empfindliche super-austenitische Werkstoffe; geeignet für Temperaturen über 60 C und hohe Cl-Gehalte (254 SMO, Super-Duplex 2507)
- PREN 45 + – Bereich der Nickellegierungen; sehr empfindlich gegenüber Chloriden und erhöhten Temperaturen (Hastelloy C-276, Inconel 625)
Welcher Pumpenwerkstoff eignet sich für Salzsäure?
Salzsäure (ein allgemeiner Begriff für handelsübliche Salzsäure) hat üblicherweise eine Konzentration von 31 bis 33 % HCl. Bei jeder Konzentration über ca. 5 % HCl löst sie den Passivfilm auf 316L innerhalb weniger Minuten ab. Die sichere Standardwahl für den Einsatz mit Salzsäure über das gesamte Spektrum der Säurechemie hinweg ist eine säurebeständige, PTFE-ausgekleidete Pumpe, deren Fluorpolymerbarriere die Säure von allen metallischen Bauteilen trennt. Für Förderaufgaben mit einem Förderstrom von weniger als ca. 10 m/h ist eine dichtungslose Magnetkupplungspumpe mit fluorpolymerausgekleidetem medienberührtem Bereich die Alternative. Hastelloy B-2 bleibt die metallische Empfehlung für den Einsatz mit korrosiven Säuren, wenn Kunststoffe weder für Regelkomponenten noch für Gehäuse verwendet werden können. Was Sie für den Einsatz mit Salzsäure niemals spezifizieren sollten: Edelstähle 304/316L, Gusseisen und Legierung 20 (sie wurde für Schwefelsäure entwickelt, nicht für HCl).Auswahl nach Säure – Schwefel-, Salz-, Salpeter- und Phosphorsäure
 Für jede gängige Prozesssäure gibt es einen Konzentrationsbereich, in dem sich die übliche Legierungswahl ändert. Eine Betrachtung allein bei Umgebungstemperatur führt in die Irre, denn Säuredienste laufen tatsächlich heiß ab – und die Temperatur beeinflusst das Werkstoffverhalten erheblich.
Schwefelsäure (H₂SO₄)
Schwefelsäure ist das klassische Beispiel für ein Verhalten, das sich mit der Konzentration umkehrt. Bei weniger als 10 % greift Schwefelsäure 316L stark an; die Mindestwahl ist Alloy 20. Zwischen 10 und 80 % wirkt die Säure stark reduzierend und stellt hohe Anforderungen – Hastelloy oder eine PTFE-Auskleidung sind üblich. Über 93 % wirkt Schwefelsäure wieder oxidierend und bildet einen schützenden Sulfatfilm; Gusseisen und 316L sind dann erneut einsetzbar. Was Ingenieure überrascht, die sich nur am Namen der Chemikalie orientieren und den Konzentrationsschritt übersehen, wird durch die gut dokumentierte „U-Kurve“ der Schwefelsäure veranschaulicht.Salzsäure (HCl)
HCl wirkt bei allen handelsüblich relevanten Konzentrationen reduzierend und wird niemals wieder oxidierend. Die einzigen wirklich metallischen und praktikablen Werkstoffe sind Hastelloy B-2 (speziell für reduzierende Säuren entwickelt) und Tantal. In der Industrie werden für Säurepumpen sehr häufig PTFE- oder PFA-ausgekleidete Konstruktionen gewählt. Betreiber von Beizlinien, die mit 316L Kosten einsparen wollen, erfahren oft schon nach wenigen Wochen, warum das problematisch ist. Veröffentlichte, begutachtete Korrosionstests von 316L in chloridhaltigen Medien untersuchten sowohl den Beginn von Lochkorrosion als auch von Spannungsrisskorrosion. Die Ergebnisse zeigen deutlich, dass beide mit zunehmendem Chloridgehalt stark ansteigen – unabhängig von der Pufferkapazität des pH-Werts.Salpetersäure (HNO₃)
Salpetersäure ist die mildeste chemisch oxidierende der gängigen Säuren für Edelstahl – und wirkt dennoch stark oxidierend. 304/316L eignet sich für verdünnte Salpetersäure (bis etwa 6510). Konzentrierte Salpetersäure (! 85 %) erfordert hochsiliziumhaltigen Edelstahl (z. B. Sandvik Sanicro 28) oder eine PTFE-Auskleidung der Rohre und Behälter. Der heiklere Sonderfall ist RFNA im Treibstoffbetrieb; dabei gelten andere Spezifikationsanforderungen und Legierungsoptionen.Phosphorsäure (H₃PO₄)
Phosphorsäure ist stark korrosiv und unterliegt zahlreichen Prozessvariablen – insbesondere einer Fluoridverunreinigung bei der Nassprozessroute in der Düngemittelherstellung. Alloy 20 hat sich bei Konzentrationen um 85 % und mäßigen Temperaturen bewährt; bei konzentrierten Medien mit hohen Temperaturen wird es jedoch durch eine PTFE-ausgekleidete Konstruktion ersetzt. Laut Branchendaten entfallen weltweit rund 13 % aller Schwefel- und Phosphorsäurepumpeninstallationen auf die Düngemittelherstellung.NPSH und Kavitation bei Säurediensten – wo die übliche Pumpentheorie an ihre Grenzen stößt
 NPSH wird anhand von Wasserbeispielen und Dampfdrucktabellen bei 25 C vermittelt. Bei Säurediensten treffen beide Annahmen nicht zu. Der Dampfdruck von Säuren steigt mit zunehmender Temperatur schneller und auf höhere Werte als der von Wasser. Außerdem beschleunigt jede dadurch ausgelöste Kavitation die Korrosion am Laufradauge um den Faktor 10– 100, weil kollabierende Blasen den Passivfilm entfernen und frisches Metall der Säure aussetzen.
📐 Technischer Hinweis – Rechenbeispiel zur NPSH-Marge
Konsequenz für die Praxis: Wenn Sie eine vorhandene Kreiselpumpe für Säuredienste umrüsten, berechnen Sie die NPSHa immer bei der maximal praktisch möglichen Prozesstemperatur neu und nicht bei der Auslegungstemperatur der Umgebung. Reichen die statische Saughöhe und die Rohrleitungsverluste für eine ausreichende Marge nicht aus, verkleinern Sie die Pumpe, installieren Sie eine Druckerhöhungspumpe oder sehen Sie von Anfang an eine vertikale Sumpfpumpe vor. Bei sauberem Wasser akzeptabel. Bei Säure nicht akzeptabel. Säurepumpen der QJ-Serie für Förderströme von 6.3 bis 1.060 m/h sind mit Einbauten für typische Saugleitungsanordnungen in Chemieprozessen erhältlich.
NPSHa = —( Patm Pvapour) — (+)g + Hb Hf
Bei 30 % HCl steigt der Dampfdruck von etwa 26 mm Hg bei 25 C auf etwa 135 mm Hg bei 80 C, also auf das Fünffache. Wäre die Auslegung der Saughöhe auf einer Berechnung für einen kühlen Tag basiert und würde die Leitung später warm betrieben, wäre die NPSHa um 1,5m Wassersäule gesunken. Die Pumpe würde dann kavitiert. Die aktuelle Empfehlung zum NPSH-Abstand nach ANSI/HI 9.6.1-2024 verlangt mindestens 1,0-1,5m über NPSHr. Anwendungstechniker für Chemieanlagen addieren bei Säurebetrieb routinemäßig weitere 5 %, da Kavitationsschäden durch Säure als irreversibel gelten.
Dichtungsstrategie – API-682-Pläne für korrosive Medien
Gleitringdichtungen sind die häufigste Schwachstelle einer abgedichteten Säurepumpe. API 682, 4. Ausgabe (2014), die maßgebliche internationale Norm für Wellendichtungssysteme, enthält Rohrleitungspläne für nahezu alle denkbaren Säuredienste. Fünf Pläne sind bei Säurepumpen besonders verbreitet. Separate Formteile aus Elastomer in der Baugruppe sollten anhand der Mischung, Geometrie und Chemikalienexposition bewertet werden; kundenspezifische Gummikomponenten von Engelhardt ersetzen weder die Auswahl der Gleitringdichtung noch die Prüfung der Säurebeständigkeit.| Plan | Konfiguration | Einsatz bei Säurediensten |
|---|---|---|
| 11 | Einfache Dichtung, interne Rückführung | Saubere, verdünnte Säure bei Umgebungstemperatur; risikoarmer Betrieb |
| 32 | Einfache Dichtung, externe Spülung mit sauberem Medium | Partikelhaltige oder heiße Säure (> 120 °C); die Spülung verhindert, dass abrasive Partikel in die Dichtflächen eindringen |
| 53A | Doppeldichtung, druckbeaufschlagter Sperrflüssigkeitsbehälter (Thermosiphon) | Giftige oder entzündliche Säure; der Sperrdruck liegt über dem Prozessdruck; keine Leckage in die Atmosphäre |
| 53B | Doppeldichtung, druckbeaufschlagter Speicher (ohne Thermosiphon) | Wie 53A, jedoch mit einfacherer Wartung der Sperrflüssigkeit – begrenzt auf 150 psig (Risiko eines Gaseintrags) |
| 54 | Doppeldichtung, extern druckbeaufschlagtes Sperrsystem mit Umwälzung | Hochgiftige Säure, hohe Temperatur, hoher Sperrflüssigkeitsstrom; teuerster Plan |
„Für konzentrierte Schwefelsäure in unserer QJ-Serie ist Plan 53B mit einem nichtwässrigen Sperrmedium die Standardspezifikation – sie berücksichtigt die Gefahr einer exothermen Reaktion, wenn Säure bei einem Übertritt auf die Dichtflächen gelangt, und hält den für 53B im Unterschied zu 53A geltenden Grenzwert von 150 psig ein.“
– BBP Engineering Team, Anwendungen für Chemie- und Säurepumpen
Wie oft sollten die Gleitringdichtungen von Säurepumpen ersetzt werden?
Eine einzelne Gleitringdichtung in verdünnter Säure sollte typischerweise alle 4.000 bis 6.000 Betriebsstunden einer Sichtprüfung unterzogen und alle 12.000 bis 18.000 Betriebsstunden ersetzt werden. Bei Doppeldichtungen mit aktiver Überwachung des Sperrmediums verlängert sich dieses Intervall, da ein Versagen der Primärdichtung erkannt wird, bevor es zu einem katastrophalen Ausfall kommt. Aussagekräftige Anzeichen sind die Leitfähigkeit des Spülwassers der Dichtung und die Temperatur des Lagergehäuses – ein anhaltender Anstieg eines der beiden Werte geht einem Dichtungsausfall im Allgemeinen um ca. 200 Betriebsstunden voraus. So bleibt Zeit für eine geplante statt einer ungeplanten Abschaltung. BBP bietet Konfigurationen mit API-682-Plan 32 und Plan 53B standardmäßig als Option für die QJ-Serie an.Das Normenpaket – ISO, ASME, API und NACE bei der Beschaffung von Säurepumpen
Eine Bestellung, in der lediglich „Säurepumpe“ steht, ohne Normen zu nennen, überlässt es jedem Lieferanten, zu raten, was geeignet ist. Eine klar definierte Normenkombination gewährleistet Maßaustauschbarkeit, konstruktive Integrität, Werkstoffrückverfolgbarkeit, Prüfumfang und Prüfungsabdeckung. Die Säurepumpe der QJ-Serie wird standardmäßig mit Qualitätsdokumentation nach ISO 9001, Maßkonformität nach ISO 2858 und CE-Kennzeichnung geliefert.| Norm | Geltungsbereich | Wann anzugeben |
|---|---|---|
| ISO 2858 | Maße von Kreiselpumpen mit axialem Saugstutzen | Internationale Basisnorm für Chemieprozesse; gewährleistet austauschbare Schraubenbilder |
| ISO 5199 | Konstruktion, Werkstoffe und Dichtungen für Chemieprozesspumpen der Klasse II | Über ISO 2858 hinaus – wenn die technische Auslegungstiefe entscheidend ist |
| ASME B73.1 | Horizontale Chemiepumpen mit axialem Saugstutzen nach US-Standard | Chemieprojekte in den USA (Überarbeitung in Arbeit) |
| ASME B73.2-2023 | Vertikale Inline-Chemiepumpen nach US-Standard | Vertikale Inline-Anwendungen in Chemieprozessen |
| ASME B73.3 | Erweiterung für dichtungslose Pumpen zu B73.1/B73.2 | Säuredienste ohne Emissionen mit Magnetkupplungs- oder Spaltrohrmotorpumpen |
| API 685 | Hochbelastbare, dichtungslose Kreiselpumpen für Raffinerien | Säureanwendungen in Raffinerien erfordern hohe Zuverlässigkeit rund um die Uhr (24/7) und die strikte Einhaltung der API-Anforderungen. |
| API 682 | Wellendichtungssysteme und Rohrleitungspläne | Jede abgedichtete Pumpe in Säurediensten – Dichtungsplan in der Bestellung angeben |
| NACE MR0175 / ISO 15156 | Werkstoffqualifizierung für H₂S-haltige Medien | Säuredienste mit H₂S-Verunreinigung (Öl und Gas, bestimmte Raffinerieströme) |
| NACE MR0103 | Werkstoffe für Kohlenwasserstoffdienste in Raffinerien | Säuredienste in Raffinerien ohne H₂S |
| ANSI/HI 9.6.1-2024 | NPSH-Marge für Kreiselpumpen | Alle Installationen von Kreiselpumpen |
| ASTM G46 | Bewertung von Lochkorrosion durch Sichtprüfung | Fehleranalyse und Qualitätsabnahme |
Welche Zertifizierungen sollte eine industrielle Säurepumpe haben?
Mindestanforderungen für allgemeine industrielle Säuredienste: Qualitätsmanagementdokumentation nach ISO 9001 beim Käufer; Maßkonformität nach ISO 2858 oder ASME B73.1; Dokumentation der hydrostatischen Prüfung bei dem 1.5-fachen des zulässigen Betriebsdrucks; Leistungsprüfung auf einem zertifizierten Prüfstand mit unterzeichneten Kennlinien für Förderstrom, Förderhöhe und Wirkungsgrad; CE-Kennzeichnung für den Einsatz in Europa. Ergänzen Sie ATEX für Installationen in explosionsgefährdeten Bereichen, Dokumentation nach NACE MR0175 oder MR0103 für Dienste mit H₂S oder in Raffinerien und die Spezifikation des API-682-Dichtungsplans für das Dichtungssystem. Angaben zu einer konfigurierbaren BBP-Säurepumpe, die mit Konformität nach ISO 9001 und ISO 2858 sowie CE-Kennzeichnungsdokumentation geliefert wird, finden Sie bei der QJ-Serie mit werkstoffgerechten Konfigurationen.Fehleranalyse – was eine ausgefallene Säurepumpe verrät
 Eine ausgefallene Säurepumpe hinterlässt eine forensische Spur. Angriffsmuster an der Dichtfläche des Laufrads, am Pumpengehäuse, an der Gleitringdichtung und an der Welle zeigen dem Ingenieur, was schiefgelaufen ist, noch bevor der OEM überhaupt informiert wird. Die meisten „Pumpenausfälle“ entpuppen sich als falsche Auswahl, unzureichendes NPSH oder Probleme mit der Dichtung, die als Werkstoffversagen fehlgedeutet werden.
Referenzmatrix zur Ursachenanalyse von Säurepumpenausfällen
Eine Faustregel aus der Praxis: Wirkt das Schadensbild dramatisch und spröde, ist Spannungsrisskorrosion oder Wasserstoffversprödung zu vermuten; untersuchen Sie den Fall anhand der Legierungschemie. Entwickelt sich der Schaden allmählich und gleichmäßig, kommen ein unterdimensionierter Werkstoff oder temperaturbedingtes Kriechen infrage. Ist der Schaden örtlich begrenzt und unregelmäßig – etwa Kavitationsgruben am Laufradauge –, sollten Sie das NPSH prüfen. Die Zuordnungen in der obigen Matrix verknüpfen die vorherrschenden Schadensbilder mit passenden Gegenmaßnahmen. Praxisleitfäden zur Selbstdiagnose von Gleitringdichtungen gelangen bei dichtungsbezogenen Schadensbildern zu ähnlichen Schlussfolgerungen. Ist der Werkstoff unterdimensioniert, bietet die QJ Series eine Umrüstoption mit Ausführungen aus 316L oder Alloy 20 sowie PTFE-ausgekleideten Varianten. Diese erfüllen höhere Anforderungen an Ersatzpumpen, ohne dass die Rohrleitungen umgebaut werden müssen.
| Sichtbares Schadensbild | Wahrscheinliche Ursache | Gegenmaßnahme |
|---|---|---|
| Über die Laufradoberfläche verteilte Nadellöcher | Lochfraß durch Cl⁻-Einwirkung infolge einer beschädigten Passivschicht | Auf eine Legierung mit höherem PREN umstellen; Cl⁻-Gehalt am Prozesseinlass prüfen |
| Lokaler Angriff an Dichtflächen oder Spalten an der Wellenhülse | Spaltkorrosion in stagnierender Geometrie | Spülung verbessern; Verbindungsstelle mit durchgehender Schweißnaht neu auslegen oder den Spalt beseitigen |
| Spröder Bruch an Welle oder Laufradnabe ohne Vorwarnung | Spannungsrisskorrosion – Cl⁻ + Zugspannung + empfindliche Legierung + Temperatur > 60 °C | Auf Duplexstahl (2205) oder superaustenitischen Stahl (254 SMO) umstellen |
| Typische kometenschweifartige Erosion am Laufradauge und an den Spitzen der Eintrittsschaufeln | Kavitation; NPSHa bei Betriebstemperatur unzureichend | NPSH gemäß ANSI/HI 9.6.1 neu berechnen; Pumpe tiefer setzen oder eine Vorförderpumpe hinzufügen |
| Lineare Streifen oder „Hufeisen“-Verschleiß am Pumpengehäuseeinsatz | Erosionskorrosion durch feststoffbeladene Säure bei hoher Strömungsgeschwindigkeit | Strömungsgeschwindigkeit senken; Härte des Einsatzes erhöhen; vorgeschaltete Filtration ergänzen |
| Riefen an den Dichtflächen der Gleitringdichtung und erhöhte Leckage | Unzureichende Spülung der Gleitringdichtung; abrasiver Eintrag an den Dichtflächen; falscher Dichtungsplan | Auf API 682 Plan 32 mit sauberer externer Spülung umstellen |
Praxisbeispiel – Beizlinie in Südostasien
Ein Verzinkungsbetrieb stellte den Umwälzbetrieb mit Salzsäure von einer Kreiselpumpe aus 316L-Guss auf eine PTFE-ausgekleidete Ausführung um, nachdem die Laufräder innerhalb von achtzehn Monaten mehrfach perforiert worden waren. Vor der Umstellung betrug die mittlere Betriebszeit zwischen Ausfällen (MTBF) der 316L-Pumpe sechs Monate; der Betreiber betrachtete den Cl-Lochfraß als Instandhaltungsproblem und nicht als Werkstofffrage. Nach der Umstellung lag die MTBF bei über drei Jahren, ohne dass ein Laufrad ausfiel. Der einzige Dichtungswechsel in diesem Zeitraum war auf eine Verunreinigung der Sperrflüssigkeit zurückzuführen und stand nicht mit dem medienberührten Werkstoff in Zusammenhang. Die Grundlage für die Entscheidung war eine einfache forensische Untersuchung: Ein metallografischer Querschnitt durch ein perforiertes Laufrad zeigte das typische Erscheinungsbild von Chlorid-Lochfraß und keine allgemeine Auflösung, die auf eine zu hohe Temperatur oder Konzentration hingedeutet hätte.Ausblick auf die Säurepumpenbranche 2026 – Markttrends und regulatorische Entwicklungen
 Drei Trends beeinflussen Beschaffungsentscheidungen im Zeithorizont von 18-36 Monaten. Jeder davon hat eine konkrete Auswirkung.
Das Marktwachstum ist real und verteilt sich auf horizontale Schwerlastausführungen. 2025 lag der weltweite Säurepumpenmarkt bei rund $1.46bn; das horizontale Segment soll laut einer Branchenanalyse für horizontale Säurepumpen bis 2033 auf $4bn wachsen, bei 5-6 % cagr. Weltweit entfallen rund 13 % der Installationen von Säurepumpen auf Schwefelsäureanwendungen in der Düngemittelindustrie. Im Einklang mit den Zeitplänen der Düngemittelhersteller geraten Lieferzeiten unter Druck, wenn für Projekte nach 2027 in der Düngemittelproduktion, der chemischen Verarbeitung oder bei Bergbau-Laugungslösungen kurzfristig Legierungen oder PTFE-ausgekleidete Ausführungen benötigt werden.
Die Akzeptanz dichtungsloser Pumpen wächst angesichts der Vorgaben zur Vermeidung von Emissionen. Magnetkupplungs- und Spaltrohrmotorpumpen gewinnen in Anwendungen Marktanteile, in denen jede Leckage in die Atmosphäre regulatorische Folgen hat. Zu den Vorreitern zählen Anwendungen mit toxischen Säuren und Säureströme in Raffinerien. Bei Anwendungen mit hohem Förderstrom und hohen Belastungen erfolgt die Umstellung später, da abgedichtete Pumpen dort bei Investitionskosten und Instandhaltungsfreundlichkeit weiterhin Vorteile haben.
Unser Fokus liegt auf der PFAS-Regulierung, nicht auf pauschalen Annahmen. In der Branche wird häufig behauptet, PFAS-Vorschriften würden PTFE-ausgekleidete Säurepumpen innerhalb von fünf Jahren vom Markt verdrängen. Die bisherige Entwicklung der Regulierung spricht für ein anderes Bild. Die US EPA leitete im April 2024 erste Maßnahmen ein, um PFOA und PFOS gemäß CERCLA als gefährliche Stoffe einzustufen. Der PFAS-Fahrplan vom Juli 2024 (laut der Liste veröffentlichter Maßnahmen der EPA) und die im November 2025 von der EPA eingereichten Änderungsempfehlungen werden die Berichtspflichten für Fluorpolymere mit hohem Molekulargewicht verringern. Bei der PFAS-Regulierung wird zwischen biologisch verfügbaren PFAS mit niedrigem Molekulargewicht und der polymerisierten PTFE-Chemie von Pumpenauskleidungen klar unterschieden. Lassen Sie sich von der PFAS-Debatte vorerst nicht von PTFE abbringen, sonst richten Sie sich womöglich vorschnell nach einer Chemie, die für diesen Fall kaum relevant ist.
Die Normen werden weiter überarbeitet. ASME B73.2-2023 wurde veröffentlicht; die Überarbeitung von B73.1 steht bevor; die überarbeitete ANSI/HI 9.6.1-2024 mit verbesserten Empfehlungen zur NPSH-Marge ist erschienen. Spezifikationen, die sich auf deutlich ältere Fassungen (2003, 2012) beziehen, sollten aktualisiert werden.
FAQ – Häufige Fragen von Ingenieuren und Einkaufsteams zu Säurepumpen
F: Welche Pumpe eignet sich am besten für Säuren?
Antwort anzeigen
Eine Säurepumpe mit einem bestimmten Förderstrom ist nicht für jeden Bedarf geeignet. Die richtige Wahl hängt von Ihrer Chemie, Konzentration, Temperatur, Ihrem Förderstrom und den Anforderungen an die Leckagevermeidung ab. Für die kontinuierliche Förderung großer Mengen verdünnter oder oxidierender Säuren eignen sich Kreiselpumpen aus einer passenden Legierung. Für toxische Medien, hohe Reinheitsanforderungen oder einen Betrieb ohne Leckage sind dichtungslose Magnetkupplungspumpen geeignet. Für die präzise Dosierung kleiner Mengen kommen Schlauch- oder Membrandosierpumpen infrage. Bei der richtigen Auswahl geht es nicht darum, dass eine Technologie weltweit für alle Anwendungen die beste ist.
F: Welche fünf gängigen Pumpenarten werden für Säuren verwendet?
Antwort anzeigen
Kreiselpumpen (mit oder ohne Gleitringdichtung), Kreiselpumpen mit Magnetkupplung, AODD-Pumpen, Schlauchpumpen und Hubkolben-Dosierpumpen. Jede Pumpenart deckt einen eigenen Bereich der Förderstrom-Druck-Präzisions-Matrix ab. Kreiselpumpen sind nach wie vor die Arbeitspferde für große Fördermengen im Dauerbetrieb; Magnetkupplungspumpen eignen sich für Anwendungen ohne Freisetzung; AODD-Pumpen für zeitweisen Betrieb sowie zähflüssige Fördermedien und Austrag; Schlauchpumpen für die vollständig isolierte Dosierung kleiner Mengen.
F: Was ist der größte Nachteil einer Kreiselpumpe im Säurebetrieb?
Antwort anzeigen
Die Gleitringdichtung ist die anfälligste Komponente. Abgedichtete Kreiselpumpen haben niedrigere Investitionskosten als eine aufwendige Spülstrategie für die Gleitringdichtung. Außerdem verschleißt das Laufrad bei Kavitation in Säure deutlich schneller als in Wasser. Beide Probleme lassen sich mit dem richtigen API 682 Plan und einer ausreichenden NPSH-Marge angehen. Dafür ist jedoch eine aktive Auslegung erforderlich, keine einfache Substitution durch eine handelsübliche Wasserpumpe aus dem Katalog.
F: Worin unterscheiden sich API 682 Plan 53A und Plan 53B?
Antwort anzeigen
Beide Systeme sind druckbeaufschlagte Doppelgleitringdichtungen. Der Sperrdruck liegt über dem Prozessdruck und verhindert, dass Säure an der Gleitringdichtung austritt. System 53A hat einen Sperrflüssigkeitsbehälter mit Thermosiphonzirkulation. System 53B nutzt einen Blasenspeicher und ist wegen möglichem Gaseintrag in die Sperrflüssigkeit auf ungefähr 150 psig begrenzt. System 53B wird oft bevorzugt, weil sich die Sperrflüssigkeit leichter reinigen lässt.
F: Kann ich meine vorhandene Kreiselpumpe für den Säurebetrieb nachrüsten?
Antwort anzeigen
Manchmal. Drei Prüfungen entscheiden: die Verträglichkeit des medienberührten Werkstoffs mit der frischen Säure bei der neuen Temperatur, die NPSH-Marge beim neuen Dampfdruck (der Dampfdruck von Säure steigt mit der Temperatur stärker als der von Wasser) und die grundsätzliche Eignung des Dichtungssystems für ein gefährliches Medium. Fällt die Pumpe bei einer dieser Prüfungen durch, steigen durch die Nachrüstung lediglich die Kosten für Instandhaltung und Reparaturen sowie die Stillstandszeit.
F: Wirkt sich die PFAS-Regulierung auf PTFE-ausgekleidete Säurepumpen aus?
Antwort anzeigen
Deutlich weniger, als die Branche behauptet. Die EPA stufte die weit verbreiteten Stoffe PFOA und PFOS im April 2024 als gefährliche Stoffe gemäß CERCLA ein. Die vorgeschlagene Regelung vom November 2025 signalisiert tatsächlich geringere Berichtspflichten für fluorierte Polymere mit hohem Molekulargewicht. PTFE in Pumpenauskleidungen ist ein polymerisierter Werkstoff, der im Regelwerk anders behandelt wird als biologisch verfügbare PFAS mit niedrigem Molekulargewicht. PTFE-ausgekleidete Säurepumpen bleiben auch 2026-8 eine Option.
Konfigurieren Sie eine Säurepumpe mit passendem Werkstoff
Abgestimmt auf Ihre genaue Säurechemie, Konzentration, Temperatur, NPSH-Bedingungen und Anforderungen an die Vorhaltezeit. Standardteile werden innerhalb von 15 to 30 Tagen versandt; konfigurierte PTFE-ausgekleidete Pumpen oder Ausführungen aus Alloy 20 benötigen 30 to 45 Tage, kundenspezifische OEM-Ausführungen können 60 to 90 Tage benötigen.Angebot für eine Säurepumpe mit passendem Werkstoff anfordern (48 h)
Über diese technische Referenz
Dieses Dokument gibt die technische Sichtweise eines führenden Anbieters von Säurekreiselpumpen wieder. Wo eine andere Pumpenfamilie die bessere Lösung ist – Schlauchpumpen für die präzise Dosierung kleiner Chargen, AODD-Pumpen für gelegentliche mobile Einsätze oder dichtungslose Magnetkupplungspumpen für höchste Reinheitsanforderungen ohne Reibung – haben wir dies ausdrücklich angegeben. Die in diesem Dokument verwendeten PREN-Schätzungen, NPSH-Formeln, Erläuterungen zu API 682-Systemen und Normenverweise sind frei zugänglich und urheberrechtlich durch die jeweilige Normungsorganisation geschützt. Die in Ihrer Beschaffungsspezifikation aufgeführten Angaben müssen anhand der neuesten Fassung geprüft und mit Werkstoffdaten für die von Ihnen spezifizierte Legierung abgeglichen werden.
Quellen und Referenzen
- ANSI/HI 9.6.1-2024 – Leitlinie des Hydraulic Institute zu NPSH-Margen bei rotodynamischen Pumpen
- Wichtige Maßnahmen der United States Environmental Protection Agency zur Bekämpfung von PFAS
- Literaturverzeichnis zu Korrosion von AMPP / NACE – Association for Materials Protection and Performance
- Verzeichnis der ASME B73.x Pumpennormen (B73.2-2023) – American Society of Mechanical Engineers
- Korrosionsverhalten von Edelstahl 316L unter Belastung in einer simulierten Chloridumgebung – Corrosion Science
- PREN (Pitting Resistance Equivalent Number) – Definition und Gleichung – Nickel Systeme
- PREN-Rechner und Legierungsreferenz – Rolled Alloys
- API 682 4 4th edición 2014—Systeme zur Abdichtung von Pumpenwellen (American Petroleum Institute)
Verwandte Artikel
- Schlammpumpe für den Schwerlastbetrieb – Leitfaden zu Technik und Auswahl – Verschleißlebensdauer und Legierungswahl für abrasive Anwendungen
- Tauch-Schlammpumpe – Umfassender technischer Leitfaden – Sumpfmontage für die Förderung stark belasteter Flüssigkeiten
- Praxisleitfaden zu Schlammpumpen im Bergbau: typische Schäden und Auswahl – angrenzende Anwendungen mit korrosiven und abrasiven Medien
- Horizontale Pumpe mit Doppelgehäuse – Technischer Leitfaden – Anforderungen an hohe Förderströme und Architekturvergleich
Bewertet von BBP Engineering Group – Anwendungen für Chemie- und Säurepumpen