Kontaktieren Sie BBP

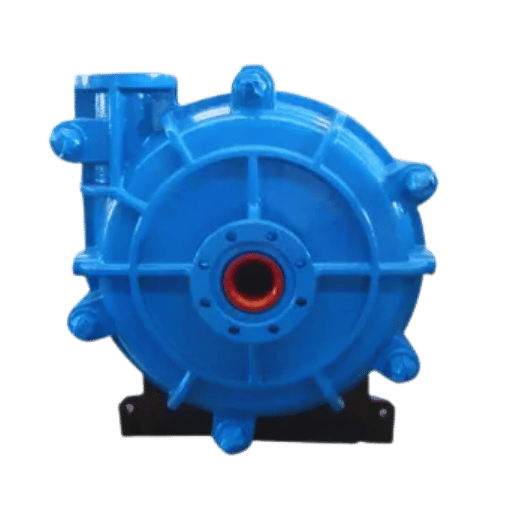
Eine Hochchrom-Schlammpumpe ist eine Kreiselpumpe, deren medienberührte Verschleißteile aus hochchromhaltigem weißem Gusseisen gegossen sind – üblicherweise aus einer Legierung nach ASTM A532 Class III Type A mit 25-30 % Cr und einer gehärteten Matrix mit mehr als 600 Brinell (etwa HRC 58-62). Diese Legierung wurde speziell dafür entwickelt, dem stark erosiven Zyklon-Zulauf in der Bergbauindustrie, dem stark erosiven Mühlenablauf in Aufbereitungsanlagen, Goldlagerstätten, dem Transport von Tailings, Nassbaggerarbeiten und dem Kalktransport in Kraftwerken standzuhalten – Bedingungen, unter denen Verschleißteile aus duktilem Gusseisen oder Ni-Hard 4 innerhalb weniger Monate vollständig zerstört würden. Dieser Artikel geht deutlich über Marketingversprechen hinaus: Er erläutert, warum die Metallurgie funktioniert, wie die einzelnen Erosionsmechanismen den Stahl angreifen, wie Sie Schadensbilder erkennen, wann Hochchrom gegenüber Gummi oder Keramik unterliegt und wie eine Kostenkurve über fünf Jahre aussieht.
Technische Daten im Überblick
| Maßgebliche Norm | ASTM A532 / A532M Class III Type A |
| Chromgehalt | 25 bis 30 Prozent (typischerweise 27 Prozent) |
| Matrixhärte nach der Wärmebehandlung | HRC 58 bis 62 (über 600 BHN) |
| Vorherrschende Karbidphase | Primäre (Cr,Fe)7C3 — M7C3 bei 1.025 bis 1.500 HV |
| Typische Lebensdauer im Vergleich zu duktilem Gusseisen | In quarzhaltigen Suspensionen 3 bis 6 Mal länger |
| Hauptanwendungen | Bergbau-Zyklonzulauf, stark abrasiver Mühlenablauf, Tailings, FGD, Nassbaggerarbeiten |
| Ungeeignete Einsatzbedingungen | Saure Suspensionen mit pH unter 4; feine abrasive Partikel unter 50 Mikrometer, bei denen Gummi überlegen ist |
| Austauschbarkeit mit Warman AH | Die medienberührten Teile der AM-Baugröße sind maßlich kompatibel |
Was macht eine Schlammpumpe zu einer „Hochchrompumpe“? Die Metallurgie hinter ASTM A532 Class III
 Eine Hochchrom-Schlammpumpe hat ihren Namen daher, dass Laufrad, Halsbuchse und Gehäuseauskleidungen aus einer speziellen Gruppe abriebfester weißer Gusseisenlegierungen bestehen, die nach ASTM A532 / A532M gegossen werden. Dazu gehören:
- 1. Class-NC 80 – Legierung älterer Bauart mit mittlerer Härte und üblicherweise nur etwa 4 % Chrom. Durch ihre Masse begrenzt, wird sie für Anwendungen mit hoher Förderleistung und starken Stößen eingesetzt.
- Class II – Chrom-Molybdän-Legierung mit 12 bis 20 % Cr (A, B, D). Sie ist duktiler als Class III, enthält jedoch weniger Kohlenstoff.
- Class III Type A – hochchromhaltiges weißes Gusseisen mit 25-30 % Cr. Damit ist üblicherweise gemeint, wenn die Branche von einer „Hochchrom-Schlammpumpe“ spricht.
Technischer Hinweis
ASTM A532, Chemie gemäß Klasse III Typ A, Gew.-%. C 2,0 – 3.3, Mn 0,5 – 1.5, Si bis zu 1.0, Cr 23,0 – 30.0, Mo bis zu 3.0, Ni bis zu 2.5. Allgemein schreiben die Gussanforderungen für Verschleißteile von Schlammpumpen eine wärmebehandelte Matrixhärte von mindestens HRC58 vor, die für jede Schmelze nach Brinell geprüft wird, sowie einen M7C 3-Volumenanteil von mindestens 25 %.
Wie abrasive Suspensionen Pumpenmetall zerstören: Die drei Verschleißmechanismen erklärt
 Eine verschleißfeste Schlammpumpe ist nicht verschleißfrei. Hochchrom verlängert die Lebensdauer, indem es physikalische Mechanismen verlangsamt, die bei jedem Aufprall und jedem Schervorgang weiterhin auftreten. Suspensionen tragen Pumpenmetall auf 3 zusammenhängende Arten ab. Wie stark die jeweilige Wirkung ist, hängt jeweils anders vom Karbidvolumen, der Matrixhärte und der Form der medienberührten Oberfläche ab.
Wie tragen abrasive Partikel die Oberflächen einer Schlammpumpe ab?
Die Erosion in einer Schlammpumpe entspricht im Allgemeinen den zuerst von Finnie und später von Bitter weiter ausgearbeiteten Theorien: Die Verschleißrate steigt mit der kinetischen Energie des Partikels beim Aufprall, multipliziert mit einem Korrekturfaktor für den Aufprallwinkel. Ein hartes, sprödes Material hält flachen Aufprallwinkeln (15 30) am besten stand, bei denen Partikel Späne herauslösen, statt Krater zu bilden. Die Vorderseite einer Laufradschaufel liegt genau in diesem Winkelbereich. Dort zeigt sich daher der früheste Verschleiß. Drei Mechanismen wirken parallel:- Riefenverschleiß. Grobe, kantige Partikel (über etwa 2mm) haben genug Impuls, um eine sichtbare Riefe durch die Matrix zu ziehen. Führt die Riefe durch ein Karbidband, begrenzt das Karbid die Tiefe unterhalb der Oberfläche. Verläuft die Riefe zwischen den Karbiden, wird die Matrix unterhöhlt und ein Karbid kann vollständig herausfallen.
- Gleitverschleiß oder Drei-Körper-Erosion. Zwischen der Arbeitsfläche des Pumpengehäuses und dem Laufraddeckel, am Spaltmaß zwischen Halsring und Laufrad sowie an der Zunge des Pumpengehäuses werden kleine Partikel zwischen zwei parallelen Oberflächen eingeklemmt. Relativgeschwindigkeiten von über 25 m/sec sind keine Seltenheit. Die Partikel tragen beide Oberflächen gleichzeitig ab. Deshalb zeigt sich an diesen beiden Stellen unabhängig von Werkstoff, Zusammensetzung oder Härte ein Verschleißmuster von 18 bis 24 Monaten.
- Korrosionsbeschleunigte Erosion. Greift die chemische Zusammensetzung der Suspension die Matrix an – etwa bei saurem Grubenwasser mit niedrigem pH-Wert oder chloridhaltiger FGD-Suspension –, bildet sich ein dünner Passivfilm, der beim nächsten Aufprall abgetragen wird und sich anschließend neu bildet. Bei jeder Wiederholung werden einige Mikrometer Metall abgetragen. Dieser Effekt lässt Gummi auf dem Papier als gute Wahl erscheinen und führt dazu, dass das australische Konzept eines Zyklonzulaufs in der Anlage versagt.
Ein verbreiteter Irrtum ist, dass Gummi bei Abrieb immer besser abschneidet als Metall, weil sich Elastomere bei Stößen tatsächlich verformen. In einer Kupferaufbereitungsanlage, die mit Flotations-Tailings mit 18 % Feststoffanteil bei pH 9.2 beschickt wurde, ersetzte man aus diesem Grund die Auskleidung aus Gusseisen einer 4/3-Pumpe durch eine Gummiauskleidung. Sechs Monate später war der Gummi dort durchtrennt, wo 3mm große Silikapartikel in einem steilen Winkel auf die Zunge trafen. Die Auskleidung aus Hochchrom wurde wieder eingesetzt, und der Betrieb führte einen Austauschzyklus von 12 Monaten ein. Gummi ist überlegen, wenn Partikel klein und rund genug sind, um abzuprallen; Hochchrom ist überlegen, wenn Partikel Riefen ziehen.„Es ist die Kombination aus ständigem Abrieb, hohem Druck und Hitze, durch die Pumpenbauteile schnell verschleißen. Bei den üblichen Werkstoffen werden die Teile abgetragen, als würde man sie abschmirgeln. Erst entstehen Löcher, dann ist das Material praktisch vollständig abgetragen.“
Was die HRC-Härteangabe tatsächlich über die Verschleißlebensdauer Ihrer Schlammpumpe aussagt
 Die Härte ist ein eleganter Ersatzindikator für eine drängendere Frage: Kann die Verschleißfläche dem Mineral standhalten, auf das sie treffen wird?
Bergbaususpensionen bestehen selten nur aus einem Mineral – sie enthalten ein dominierendes Schleifmittel und ein Gemisch aus verschiedenen Gesteinsarten. Die Abstimmung des Verschleißwerkstoffs auf die jeweilige Kombination aus Schleifmittel und Mineral ist entscheidend für die Lebensdauer; der veröffentlichte Härtewert ist für sich genommen zweitrangig.
Quarz, der am häufigsten in gefördertem Erz, Baggergut und Strahlmitteln vorkommt, liegt bei Mohs 7 und etwa 900 bis 1.100 HV auf der Vickers-Skala. Granat liegt bei Mohs 7.5 und etwa 1.100 bis 1.300 HV. Aluminiumoxid und sein Verwandter Korund überschreiten Mohs 9 und erreichen auf der Vickers-Skala 1.800 2.000 HV.
Der gemeinsame Härtebereich von Quarz und Granat, 1025 bis 1500, überschneidet sich mit dem von Aluminiumoxids Konkurrent Chrom, reicht aber nicht aus, um sich gegen aluminiumoxidreiches Baggererz durchzusetzen. Genau dieser Abstand macht Klasse III Typ A zum np1-Standardwerkstoff bei Kupfer, Gold, Eisen und natürlich beim Sandabbau und bestätigt, dass der Austrag beim Mahlen von ultrafeinem Aluminiumoxid dem Keramikmarkt zuzuordnen ist und nicht dem Markt für hochchromhaltige Werkstoffe.
Die Mohs-HRC-Lückenregel (redaktionelle Zusammenfassung)
Auf Grundlage veröffentlichter tribologischer Studien zum Verschleißverhalten von weißem Gusseisen gilt für erosionsbeständiges Pumpen von Suspensionen: Die Härte der Verschleißoberfläche sollte ungefähr 2 Mohs-Stufen über der Härte der Matrix liegen. Andernfalls wird die Matrix etwa am oder nahe dem Punkt, an dem die Lebensdauer verloren geht, schneller abgetragen, als die Karbide die Verschleißbelastung aufnehmen können.
Dies ist ein Arbeitsmodell, kein offiziell definierter Branchenstandard. Verwenden Sie es zunächst als Filter, bevor Sie die vollständigen Auslegungsberechnungen durchführen.
| Vorherrschendes Mineral | Mohs | Ca. HV | Geeigneter Verschleißwerkstoff |
|---|---|---|---|
| Kohle, Gips | 2 bis 3 | 120 bis 200 | Duktiles Gusseisen ist ausreichend |
| Calcit, Kalkstein | 3 | 150 bis 200 | Duktiles Gusseisen oder Ni-Hard 4 |
| Feldspat | 6 | 600 bis 750 | Hochchromhaltiges weißes Gusseisen (Cr 15 Prozent und mehr) |
| Quarz, Siliziumdioxid (am häufigsten) | 7 | 900 bis 1.100 | Hochchrom Class III (Cr 25 bis 30 Prozent) |
| Granat | 7.5 | 1.100 bis 1.300 | Hochchrom Class III Type A oder WC-Co-Cermet |
| Korund, Aluminiumoxid | 9 | 1.800 bis 2.000 | Nur Zirkonoxid- oder Aluminiumoxidkeramik |
Hochchrom und alternative Verschleißwerkstoffe: Entscheidungshilfe über Gummi und Ni-Hard hinaus
 Wenn ich für ein Bergwerk eine Schlammpumpe suchte, würden die meisten Auslegungshilfen die Suche bei den drei klaren „gelben“ Optionen beenden: Hochchrom, Ni-Hard und Gummi. Das lässt jedoch Einsparpotenzial ungenutzt, wenn sich das Profil der Suspension in die eine oder andere Richtung verschiebt. Die nachstehende Tabelle mit bedingten Empfehlungen ergänzt Keramikauskleidungen, WC-Co-Cermet und Duplex-Edelstahl als vierte, fünfte und sechste mögliche Wahl für bestimmte Nischenanwendungen.
| Profil der Suspension | Empfohlener Verschleißwerkstoff | Erwartete Lebensdauer im Vergleich zu duktilem Gusseisen | Grund für die Eignung |
|---|---|---|---|
| Grober, kantiger Quarz 2 bis 25 mm, pH 5 bis 12, SG bis zu 1.6 | Hochchrom A532 Class III Type A | 3 bis 6 Mal | Das M7C3-Volumen und eine Matrixhärte von HRC 60 entsprechen der Quarzhärte; die Zähigkeit hält Stößen stand |
| Feines Abrasiv unter 5 mm, Feststoffanteil unter 30 Prozent, abgerundete Partikel | Auskleidungen aus Naturkautschuk oder Polyurethan (Laufrad aus Hartmetall optional) | 2 bis 4 Mal | Elastischer Rückprall nimmt Partikelenergie auf, bevor sie schneidend wirkt |
| Stark korrosiv, pH unter 4, mäßiger Abrieb, hoher Chloridgehalt | Duplex-Edelstahl oder CD4MCu | 1.5 bis 3 Mal | Chrom in einer Austenit-Ferrit-Matrix wirkt Lochfraß entgegen, wenn Abrieb eine untergeordnete Rolle spielt |
| Ultrafeines, aggressives Abrasiv unter 1 mm (Aluminiumoxid, Zirkonsand), hoher SG | Auskleidungen aus Zirkonoxid- oder Aluminiumoxidkeramik | 5 bis 10 Mal | Keramik mit HV 1.500 bis 2.000 ist härter als Aluminiumoxid mit Mohs 9 |
| Aufprall großer Gesteinsbrocken über 50 mm (Kohlewäsche, grober Zuschlagstoff) | Ni-Hard 4 oder Class III Type B (Cr 20 Prozent) für stoßkritische Teile | 2 bis 3 Mal | Die höhere Zähigkeit als bei Type A verhindert sprödes Abplatzen bei Gesteinsstößen |
| Sehr hohe Geschwindigkeit scharfkantiger Feinpartikel (Zentrifugenablauf, Zyklonüberlauf) | Einlage aus Wolframkarbid-Kobalt-Cermet auf einem Hochchrom-Grundwerkstoff | 6 bis 12 Mal | WC-Co mit 1.400 bis 1.700 HV und höherer Zähigkeit als monolithische Keramik |
✔ Vorteile von Hochchrom
- In quarzhaltigen Suspensionen 3 bis 6 Mal länger haltbar als duktiles Gusseisen – die längste Lebensdauer
- Standardisierte chemische Zusammensetzung und Härte nach ASTM A532, lückenlos nachvollziehbare Dokumentation für Audits
- Die medienberührten Verschleißteile der Warman AH sind über verschiedene Anbieter hinweg maßlich austauschbar.
- Stabile Leistung über den pH-Einsatzbereich von 5 bis 12
- Veröffentlichte, von Fachleuten begutachtete Vergleichsdaten: Jokari-Sheshdeh et al. zeigen in Wear aus dem Jahr 2022 je nach Prüfverfahren eine um 20 bis 77 Prozent längere Lebensdauer als Ni-Hard 4.
⚠ Einschränkungen
- Abplatzungen bei direktem Aufprall auf Blöcke über 50 mm – Gefahr großflächiger Absplitterungen an der Schaufelkante
- Die Matrix korrodiert bei einem pH-Wert unter 4 bis 5; A49 mit 30 Prozent Cr oder Duplex-Edelstahl sind vorzuziehen
- Ohne Werkstoffaufrüstung nicht für Meerwasser mit hohem Chloridgehalt über 30.000 ppm geeignet
- Schwerer als vergleichbare gummierte Ausführungen, höhere Versand- und Handhabungskosten
- Schweißreparaturen sind eingeschränkt möglich – eine übliche Lichtbogenreparatur an Gussteilen der Class III ist nicht möglich, ohne die Matrix zu beeinträchtigen
Wann sollten Sie Schlammpumpen mit Keramikauskleidung statt Hochchrom wählen?
Der Übergangspunkt ist erreicht, wenn die Härte des abrasivsten Förderguts die Härte der Chromkarbide übersteigt – etwa wenn das vorherrschende Abrasiv beim Ablauf aus der Nachmahlung auf Mohs 8,5-9 beschleunigt wird oder aluminiumarme Tailings, Zirkonsand oder ein Nachmahlprozess Partikel mit Mohs 8,5-9 enthalten. Dann verschleißen die Chromkarbide ungefähr so schnell wie die Matrix. Keramikauskleidungen – zirkonoxidverstärktes Aluminiumoxid oder reines Aluminiumoxid – erreichen HV 1.500-2.000 und verschieben das Kräfteverhältnis wieder zugunsten der Pumpe. Nachteile sind der spröde Bruch des gesinterten Bauteils bei einem Aufprall von Rohrzunder, deutlich höhere Stückkosten – das 2-4-Fache eines vergleichbaren Hochchrombauteils – und deutlich längere Lieferzeiten. In der Praxis wird Keramik typischerweise dort eingesetzt, wo das Fördergut am feinsten und härtesten ist, und Hochchrom außerhalb des Rohrs für gröberes, weniger hartes Fördergut. Oft kommen beide Werkstoffe im selben Kreislauf zum Einsatz. Wenn das Profil Ihrer Suspension unsicher erscheint – etwa wegen wechselnder Mineralogie, schwankendem pH-Wert oder saisonal unterschiedlichem Feststoffanteil –, verwenden Sie zunächst das Werkstoff-Auswahltool für Hochchrom von BBP. Es gleicht die Chemie der Suspension mit einer Liste möglicher Verschleißwerkstoffe ab. Vergleiche mit gummizentrierten Optionen finden Sie in der Produktpalette gummierter Schlammpumpen.Häufige Ausfallarten bei Hochchrom-Schlammpumpen: Schadensdiagnose anhand von Verschleißbildern
 Fällt eine Hochchrom-Schlammpumpe im Betrieb aus, hinterlässt der Verschleiß meist sichtbare Spuren in der Geometrie der Bauteile. Anhand dieser Spuren können Sie feststellen, ob der Werkstoff, die Hydraulik, die Chemie oder der Bediener die Ursache war. Fünf dieser Verschleißbilder sind für einen großen Anteil der „unerwarteten Stillstände“ verantwortlich.
Riefen an der Eintrittskante der Laufradschaufeln
Typisches Schadensbild: bogenförmige Erosion über 45′ am äußeren Drittel jeder Schaufel, die etwas tiefer bis zum Laufraddeckel reicht. Ursache ist gewöhnlich eine zu große Feststoffkorngröße, die über der angegebenen Durchgangsgröße der Pumpe liegt, oder eine sprunghafte Änderung der Zulaufdichte, durch die der Partikelimpuls zunimmt. Abhilfe: Prüfen Sie vor der Pumpe das Zulaufsieb und die Feststoffdichte im Zyklonunterlauf – ein Werkstoff-Upgrade ist nicht die Lösung.Auswaschung der Halsbuchse und der Gehäusezunge
Typisches Schadensbild: glockenförmiges Verschleißmuster entlang der Schaufelkonturen, wo der Partikelstrom über die Auslegungsgeschwindigkeit hinaus wieder beschleunigt wird (bei einer horizontalen Spiralgehäusepumpe gewöhnlich auf der 5- bis 7-Uhr-Position). Ursache: Der Betriebspunkt hat sich nach rechts vom Punkt des besten Wirkungsgrads verschoben, wodurch Umfangsgeschwindigkeit und Geschwindigkeiten am Spaltmaß zunehmen. Bei einem Pumpengehäuse der BBP AM-Serie zeigt sich dies gewöhnlich daran, dass die Halsbuchse schneller verschleißt als das Laufrad.Lochfraß an der Saugseitenauskleidung ohne Abriebspuren
Typisches Schadensbild: kraterförmige Vertiefungen nahe dem Laufradauge, ohne gerichtete Riefen. Das ist Kavitation, kein Abrieb – die Suspension verdampfte punktuell in Bereichen mit niedrigem Druck, und die kollabierenden Blasen schlugen auf das Metall und beschleunigten den Verschleiß. Hydraulische Abhilfe: verfügbaren NPSH erhöhen, Saughöhe verringern, Pumpendrehzahl reduzieren und Saugrohr größer auslegen. Ein metallurgisches Upgrade ist nicht die Lösung. Hochchrom ist kavitationsbeständiger als Gusseisen, aber kein Verschleißwerkstoff hält Kavitation dauerhaft stand.Leckage an der Stopfbuchsendichtung mit axialem Verschleiß an der Wellenschutzhülse
Typisches Schadensbild: axiale Riefen an der Wellenschutzhülse, asymmetrisch zusammengedrückte Packung und eine Spülwasser-Fördermenge, die deutlich unter dem Typenschildwert liegt. Tatsächlich war der Spülwasserdruck zu niedrig, um die Feststoffsuspension von der Stopfbuchse fernzuhalten. Bei Kalksuspensionspumpen für FGD-Anlagen tritt im Feld häufig ein vorzeitiger Verschleiß der Stopfbuchse auf, wenn die Spülwasserversorgung blockiert ist.Erweichen der Matrix nach hoher Temperaturbelastung
Typisches Schadensbild: Der Brinell-Härtewert liegt 5 bis 8 Punkte unter dem Wert bei Auslieferung, ohne dass mit bloßem Auge Verschleiß zu erkennen ist. Wahrscheinliche Ursache: Das Gussteil wurde beim unterkritischen Anlassen lange genug über 500C erhitzt, um eine beginnende Umwandlung des Martensits in eine Ferrit-Karbid-Matrix auszulösen. Mögliche Auslöser sind ein Brand, eine Schweißreparatur vor Ort oder eine Prozessstörung. Betroffene Teile können vor Ort nicht erneut gehärtet werden und müssen ausgemustert werden.⚠️ Wichtig
Ergibt eine Brinell-Härteprüfung nach dem Einsatz eine Materialerweichung mit einem Härteabfall von mehr als 5 Punkten, ist die Matrix thermisch geschädigt. Teile mit einem solchen Härteabfall müssen ausgemustert und dürfen nicht wieder eingebaut werden. Blechteile, die einer Schweißreparatur oder einer Prozessstörung mit unterkritischem Anlassen ausgesetzt waren, können vor Ort nicht wiederverwendet werden – auch nicht nach Erhitzen. Werden sie dennoch eingebaut, kann eine oberflächliche Sichtprüfung den Schaden übersehen. Das Teil fällt dann erst Wochen später im Betrieb aus.
Technischer Hinweis
Wenn Verschleißteile das Ende ihrer Lebensdauer erreichen, hält das Lager an Schlammpumpen-Verschleißteilen von BBP Laufräder, Halsbuchsen, Gehäuseauskleidungen und Wellenschutzhülsen versandbereit. Mit dem Entscheidungstool für den Werkstoff der Auskleidung können Sie entscheiden, ob Sie dieselbe Spezifikation erneut bestellen oder ein Upgrade wählen.
Überwachen Sie die Schwingungen der Kreiselpumpe gemäß den Schwingungsbereichen in ISO 10816-7: Erfassen Sie bei der Inbetriebnahme den RMS-Geschwindigkeitsreferenzwert und verfolgen Sie ihn anschließend täglich. Ein anhaltender Anstieg auf das 1.5-Fache des Referenzwerts nach 200 Betriebsstunden weist auf eine Unwucht des Laufrads durch asymmetrischen Verschleiß hin. Prüfen Sie das Laufrad, bevor die Unwucht die Lager verschleißt. Veröffentlichte TAMU-Leitlinien zur Rotordynamik weisen darauf hin, dass allein Abweichungen in der Geometrie des Laufrad-Verschleißrings das Schwingungsverhalten der Pumpe über einen veröffentlichten Grenzwert hinaus verändern können, selbst wenn äußerlich keine Veränderung erkennbar ist.
Bewährte Betriebspraktiken: Längere Lebensdauer bei Suspensionen mit hoher Dichte
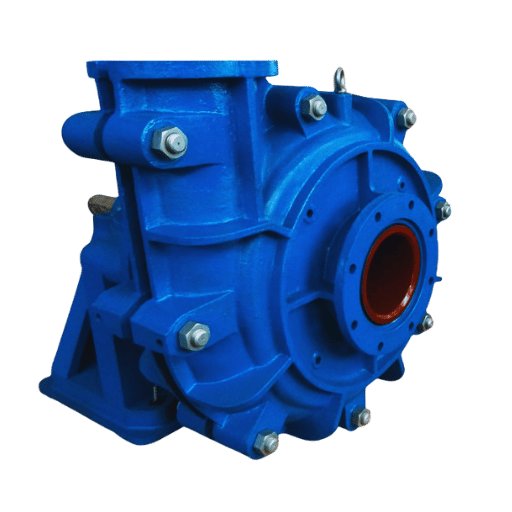 Die meisten Ausfälle von Hochleistungsschlammpumpen lassen sich mit wenigen Betriebspraktiken vermeiden, deren Umsetzung fast nichts kostet. Eine ordnungsgemäß gefüllte Pumpe, die mit klarem Wasser gestartet, anhand eines Schwingungsreferenzwerts in Betrieb genommen und planmäßig nachgezogen wird, läuft 30 bis 50 Prozent länger als dieselbe Pumpe, wenn sie zwar nach Anleitung installiert, aber ohne die nötige Betriebsdisziplin gefahren wird.
Wie füllen Sie eine Hochchrom-Schlammpumpe vor dem Start?
Eine horizontale Schlammpumpe ist nicht selbstansaugend. Pumpengehäuse und Saugleitung müssen vor dem Start mit Flüssigkeit gefüllt werden – normalerweise mit klarem Wasser, nicht mit der Prozesssuspension. Reihenfolge: Druckventil schließen, Saugventil öffnen und die Spirale über den Füllanschluss befüllen, bis Flüssigkeit aus dem Entlüftungsventil überläuft. Entlüftung schließen, den Motor bei reduzierter Drehzahl starten, sofern der Antrieb dies ermöglicht, innerhalb von 30 Sekunden auf die Auslegungsdrehzahl hochfahren und anschließend den Druck langsam bis zum Auslegungspunkt öffnen. An abgelegenen Standorten ohne sauberes Wasser sind Vorfüllkammern mit Expeller oder auf der Saugseite geeignete Alternativen. Der Grundsatz bleibt jedoch bestehen: Feststoffe dürfen niemals in ein trockenes Pumpengehäuse gelangen. Die ersten 30 Minuten Förderbetrieb mit klarem Wasser bieten Gelegenheit, den Verlauf der Lagertemperatur ausgehend von der Umgebungstemperatur zu protokollieren, den Druck direkt an der Stopfbuchse über die Ablaufleitung der Stopfbuchse zu prüfen (üblicherweise 0.35 to 0,5 bar über dem Druck in der Ablaufleitung der Saugleitung) und anschließend eine Referenz für das Schwingungsverhalten festzulegen.NPSH-Reserve im Suspensionsbetrieb
Die NPSH-Anforderung in der Kennlinie des Herstellers basiert auf klarem Wasser. Bei hochdichten Suspensionen ist ein Korrekturwert hinzuzurechnen – nach gängiger Branchenpraxis beträgt die NPSH-Reserve 0.5 to 1.5 Meter je Einheit der Dichte im Verhältnis zu Wasser. Bei einer Suspension mit SG 1.4 und einem veröffentlichten NPSH_r-Wert von 4 Meter sollten mindestens 5 to 6 Meter verfügbar sein. Zu klein dimensionierte Saugleitungen und eine beengte Sumpfgeometrie sind die üblichen Ursachen, wenn an einem Standort von „unerklärlicher Kavitation“ an einer Pumpe berichtet wird, die im Werk einwandfrei getestet wurde.Nachziehplan für Auskleidungen mit Kegelverbindungen
Die konischen Passflächen der Auskleidungen der AM-Serie werden durch eine Übermaßpassung gehalten, die mit Durchgangsschrauben gesichert ist. Nach 100 Stunden Betrieb gemäß OEM-Vorgabe nachziehen – während der Einlaufphase setzt sich die Übermaßpassung und entspannt sich leicht. Ein zweites Nachziehen nach 500 Stunden fängt eine langsame Entspannung ab, bevor die Auskleidung wandert und Verschleiß am Spaltmaß entsteht. Die externe Laufradeinstellung, ein Merkmal der BBP-Baugrößen der AM-Serie, ermöglicht es, das vordere Spaltmaß ohne Demontage nachzustellen. Halten Sie die Anzahl der Einstellumdrehungen fest, damit die Lagerausrichtung unabhängig überwacht werden kann.pH-Überwachung und kritische Grenzen der Werkstoffgüte
Edelstahl der Klasse III Typ A mit 27 Prozent Cr leistet bei kontinuierlichem Betrieb bis etwa pH 4.5 gute Dienste. Oberhalb davon erfährt die Matrix zwischen den Karbiden eine passivierende Auflösung. Deshalb ist A49 mit 30 Prozent Cr für saure Grubenwässer und FGD-Systeme erhältlich, deren pH-Wert unter 4 fallen kann. Wenn der Prozess pH-Wert saisonal saurer wird, ist es günstiger, den pH-Wert an der Pumpenansaugung vierteljährlich zu protokollieren, als Verschleißteile vorzeitig auszutauschen.
Checkliste für die Inbetriebnahme
Bei Fragen zur Pumpenauslegung fragt das BBP-Auslegungstool für Hochchrom-Schlammpumpen den Betriebspunkt ab und schlägt passende AM-Baugrößen vor.
- Prüfung vor dem Start: Spaltmaß der externen Laufradeinstellung 0,8 mm oder OEM-Vorgabe, je nachdem, was enger ist
- Während der ersten 30 Minuten mit klarem Wasser den Spüldruck der Stopfbuchse prüfen: 0.35 to 0,5 bar über dem Saugdruck
- Über mindestens 2 Stunden auf die Auslegungs-SG hochfahren; sprunghafte Änderungen der Dichte vermeiden
- Temperatur des Lagergehäuses nach 1, 8 und 24 Stunden protokollieren; Alarmgrenze: über 70 °C
- Befestigungsschrauben der Kegelverbindungen nach 100 und 500 Stunden nachziehen
- Vierteljährlich Brinell-Messungen an zugänglichen Verschleißteilen durchführen, wenn die Prozesstemperatur 80 °C überschreitet
- Bei Einsatz mit Kalksuspension vor jeder längeren Stillstandszeit mit klarem Wasser spülen, damit sich im Pumpengehäuse keine Kalkablagerungen bilden
Gesamtbetriebskosten: Die Lebenszyklusrechnung für Hochchrom-Schlammpumpen
 Eine Hochchrom-Schlammpumpe ist in der Anschaffung teurer als eine vergleichbare Pumpe aus duktilem Gusseisen, über fünf Jahre hinweg jedoch deutlich günstiger. An der TCO-Kurve entscheidet sich, ob das Argument in der Beschaffung überzeugt. Drei Faktoren bestimmen die Rechnung maßgeblich: wie oft die Pumpe ersetzt wird, die Kosten der Teile bei jedem Austausch und der Produktionswert der Stillstandszeit bei jedem Austausch.
Begutachtete Forschungsarbeiten zur Verschleißprognose von Schlammpumpenkomponenten von Sellgren (TexasAM, 2005) und darauf aufbauende akademische Arbeiten kommen übereinstimmend zu dem Schluss: Die Lebenszykluskosten werden durch Instandhaltung und durch Stillstandszeiten verursachte Produktionsausfälle bestimmt, nicht durch die Teilekosten. Eine sehr nützliche praktische Aufteilung der voraussichtlichen Kosten lautet: 70 Prozent Wert der Stillstandszeit, 15 Prozent Teile und 15 Prozent Arbeitskosten. Das ist eine nützliche Verfeinerung der Angabe, dass 70 Prozent der Lebenszykluskosten auf Stillstandszeiten entfallen. So wird „Kosten“ nicht bisweilen dreimal gezählt – zuerst bei den Teilen und dann bei den Arbeitskosten.
| Werkstoffklasse | Austausch pro Jahr | Teile pro Austausch | Kosten über 5 Jahre bei $200/h Stillstandszeit | Kosten über 5 Jahre bei $2,400/h Stillstandszeit |
|---|---|---|---|---|
| Duktiles Gusseisen | 4 to 6 | $1,800 | ≈ $62,000 | ≈ $298,000 |
| Ni-Hard 4 | 2 bis 3 | $2,600 | ≈ $47,000 | ≈ $176,000 |
| Hochchrom, Cr 27 Prozent | 1 to 2 | $3,600 | ≈ $32,000 | ≈ $96,000 |
| Keramikbeschichteter Verbundwerkstoff | 0.5 to 1 | $9,200 | ≈ $58,000 | ≈ $84,000 |
Technischer Hinweis
Benchmarks speziell für den Bergbau, die Erz-Härte, Zyklonbeschickungsdichte und Arbeitskosten am Standort berücksichtigen, finden Sie im Tool zum TCO-Vergleich speziell für den Bergbau .
Die Gewinnschwellenanalyse: Ein Laufrad aus hochchromhaltigem Werkstoff der Klasse III Typ A, dessen Ersatzteilkosten 3-mal so hoch sind wie die von duktilem Gusseisen, amortisiert den Aufpreis bei einem Stillstandszeitwert von $200 pro Stunde in Monat 8 und bei $2.400 pro Stunde in Monat 2.5. Der Stillstandszeitwert und nicht die Ersatzteilkosten ist die entscheidende Variable. Berechnen Sie vor der Beschaffung den Produktionswert pro Zeiteinheit und geben Sie ihn in den interaktiven TCO-Rechner ein – eine Verschiebung der angenommenen Stillstandskosten um 1 Stunde kann die Empfehlung um eine Werkstoffklasse ändern.
Häufig gestellte Fragen
F: Lohnt sich der Einsatz von Hochchrom-Schlammpumpen?
Antwort anzeigen
Nein, in allen Fällen, in denen die Mineralhärte mindestens der von Quarz entspricht, die Korngröße größer ist oder der Stillstandszeitwert ungefähr $500 pro Stunde übersteigt, kosten hochchromhaltige Ersatzteile am Tag 1 zwar 2 bis 3-mal so viel wie Teile aus duktilem Gusseisen, müssen aber nur 2 bis 4-mal so häufig ersetzt werden, wodurch sich die Lebenszykluskosten über fünf Jahre um 40 bis 70 Prozent verringern. Ein Fall, in dem dies nicht zutrifft: Bei einigen dominierenden Anwendungen mit Feststoffsuspensionen erweisen sich Gummi- oder Polyurethanteile je nach Größe, Form und Mischung der Partikelhärte als langlebiger und kostengünstiger.
F: Was ist der Unterschied zwischen einer Schlammpumpe und einer Kreiselpumpe?
Antwort anzeigen
Eine Schlammpumpe lässt sich definieren als „eine Unterklasse der Kreiselpumpen, die für die Förderung abrasiver, feststoffhaltiger Flüssigkeiten ausgelegt und gebaut ist“. Wie bei jeder anderen Kreiselpumpe beruht das hydraulische Prinzip darauf, dass ein Laufrad Flüssigkeit am Laufradauge ansaugt und radial nach außen schleudert. Bei der Auslegung für eine bestimmte Suspension gibt es jedoch einige Unterschiede: Merkmale wie Form und Anzahl der Laufradschaufeln, damit größere Partikel hindurchpassen; oder der Einsatz hochverschleißfester, austauschbarer Auskleidungen anstelle von Gussteilen, deren Verschleißfläche nicht durch eine Auskleidung geschützt ist.
F: Was ist ASTM A532 Klasse III Typ A und warum ist das wichtig?
Antwort anzeigen
ASTM A532/A532M ist die Spezifikation für abriebfestes Gusseisen. Klasse III umfasst die Familie der hochchromhaltigen weißen Gusseisen. Typ A legt 25-30 % Chrom, eine primäre M7C3-Karbidmikrostruktur und eine Wärmebehandlungsmatrix mit einer medianen Härte von HRC 58-62 fest. Das ist wichtig, denn A532 ist eine Vereinbarung zwischen Gießerei und Käufer über chemische Zusammensetzung und Härte – ohne Bezug auf A532 gibt es keine zertifizierte Chromlegierung oder WC-Härteklasse. So lässt sich nicht unter dem Marketingbegriff „Hochchrom“ heimlich ein anderer Legierungstyp einkalkulieren, der nach den metallurgischen Vorlieben des Spezifikationsverfassers gemischt wurde.
F: Können Hochchrom-Schlammpumpen saure Suspensionen mit einem pH-Wert unter 5 fördern?
Antwort anzeigen
Klasse III Typ A mit 27 % Chrom ist für den kontinuierlichen Betrieb bis etwa pH 4.5 ausgelegt. Unterhalb davon löst sich die Matrix bevorzugt zwischen den Karbiden auf, wodurch sich der abrasive Materialabtrag beschleunigt. Eine höhere Säurebeständigkeit lässt sich mit Legierungen mit höherem Chromanteil (A49, 30 %) oder Duplexwerkstoffen (Edelstähle, 00Cr13) erreichen. Ein niedrigerer pH-Wert bedeutet, dass im Fördermedium die Abrasion vorherrscht, nicht im Verschleißmechanismus.
F: Wie wird eine Hochchrom-Schlammpumpe vor dem Start vorgefüllt?
Antwort anzeigen
Druckventil schließen, Saugventil öffnen und die Spirale sowie die Saugleitung über die Füllleitung mit klarem Wasser füllen, bis Flüssigkeit aus dem Entlüftungsventil überläuft; anschließend das Entlüftungsventil schließen. Beim Start innerhalb von 30 Sekunden auf die Auslegungsdrehzahl hochfahren und dann schrittweise bis zum Auslegungspunkt öffnen. Ein 30-minütiger Betrieb mit klarem Wasser ermöglicht es, die Lagertemperatur zu protokollieren, den Spüldruck der Stopfbuchse bei 0,35-0,5 bar über dem Saugdruck aufzuzeichnen und eine Referenz für Schwingungen zu erstellen, falls Pumpengeräusche durch die Suspension eine Echtzeitüberwachung erschweren.
Legen Sie eine Hochchrom-Schlammpumpe für Ihren Betrieb aus
Sehen Sie sich das gesamte Angebot der BBP-AM-Serie an – mit Förderströmen von 3,6-1.620 Kubikmetern/hr, verschleißfesten Teilen in Warman-kompatibler Ausführung und Gussteilen nach ASTM A532 Klasse III Typ A.
Entdecken Sie die Hochchrom-Schlammpumpen der BBP-AM-Serie →Über diese Analyse
Dieser Leitfaden fasst die metallurgischen und betrieblichen Erkenntnisse zusammen, die bei der Auswahl einer Hochchrom-Schlammpumpe eine Rolle spielen – die chemische Zusammensetzung nach ASTM A532 Klasse III Typ A, Karbid-Härtebereiche, der Vergleich mit Ni-Hard-Benchmarks und Hinweise zum Gießmuster. Die Quellen sind begutachtete Forschungsarbeiten (Jokari-Sheshdeh 2022 in Wear; Sellgren TAMU 2005), die Spezifikation ASTM A532 sowie Beiträge von Autoren der Texas A&M University zu Erkenntnissen aus der Rotordynamik. Wo sich eine Angabe nicht durch eine Quelle der Stufe 1 belegen ließ – beispielsweise die in Abschnitt drei beschriebene „Mohs-HRC-Lücke“ –, wird sie als Einschätzung des Verfassers dargestellt, als Synthese der Informationen aus zweiter Hand. Der Leitfaden wurde vom BBP Engineering-Team geprüft, einer Gruppe aus Metallurgen und Hydraulikingenieuren, die mit weißem Gusseisen nach ASTM A532 und der Konstruktion von Kreiselpumpen für Suspensionen arbeiten.
Referenzen und Quellen
- ASTM A532 / A532M-10(2019) Standard Specification for Abrasion-Resistant Cast Irons – ASTM International
- Jokari-Sheshdeh, M. et al. (2022). Comparing the abrasion performance of NiHard-4 and high-Cr-Mo white cast irons: The effects of chemical composition and microstructure. Wear, 492-493 – begutachtete Fachzeitschrift von Elsevier
- Sellgren, A. (2005). Prediction of Slurry Pump Component Wear and Cost – Texas A&M Turbomachinery Laboratory / Western Dredging Association
- Bradshaw, S. The Effect of Impeller Wear Ring Geometry on the Effect of Sucction Recirculation- Texas A&M University OAKTrust (Qualität für Kreiselpumpen ist über ID geregelt
- Hgans AB. Hardness of Carbide Design on Wear Resisant Powder Materials- Technisches Fachpapier zur Beziehung zwischen der Karbidhärte von M7C3 und M23C6
- Rivera, J. & Phillips, M. 2023, Using High chrome pumps in mining wastewater industry, Pumps & Systems magazine, Engineering-Team von Industrial Flow Solutions
- – Forschung zur Karbidhärte in hochchromhaltigen weißen Gusseisen: M7C3 / M23C6/ M6C – begutachtete Sammlung von Baztech
Verwandte Artikel
- Auswahl einer Schlammpumpe – vertikale Schlammpumpe für Sumpf- und Grubenbetrieb
- Auslegung einer Schlammpumpe – horizontaler Transport durch Rohrleitungen
- Konfigurationsmatrix für gummi- und metallausgekleidete Schlammpumpen
- Leitfaden zu Schlammpumpen im Bergbau
- Querverweis zu Verschleißteilen für Warman-AH-Schlammpumpen – Teil der Datenbank für Querverweise zu Aquatech-Pumpenteilen.