Kontaktieren Sie BBP

Newtonsche und nicht-newtonsche Fluide: Was ändert sich bei der Pumpenauswahl?

Newtonsche und nicht-newtonsche Fluide reagieren in Industriepumpen unterschiedlich. Bei konstanter Temperatur besitzt ein newtonsches Fluid eine konstante dynamische Viskosität, wenn sich die Schergeschwindigkeit ändert. Im Gegensatz dazu ändert ein nicht-newtonsches Fluid seine scheinbare Viskosität zwischen der Saugleitung mit niedriger Scherung (10 bis 150 s⁻¹) und den Laufradschaufeln mit hoher Scherung (1.000 bis 5.000 s⁻¹). Bei Wasser oder Mineralöl bestimmt bei einer gegebenen Temperatur ein einziger dynamischer Viskositätswert die Scherreaktion. Ingenieure nutzen dann die Faktoren nach ANSI/HI 9.6.7-2021 (C_Q, C_H, C_η), um Förderstrom, Förderhöhe, Wirkungsgrad und Wellenleistung anzupassen. Bei scherverdünnenden oder scherverdickenden Feststoffsuspensionen legen Sie Saugleitungen nach den Schergeschwindigkeiten an der Rohrwand aus und analysieren die Laufrad-Leistungsminderung anhand von Mehrpunkt-Rheogrammen.
0,001–5.000 s⁻¹Spanne der Verformungsgeschwindigkeit in Mehrphasen-Feststoffsuspensionspumpen
18 % vs. 35 %Rohrverlustfehler bei Herschel-Bulkley- gegenüber Potenzgesetz-Modellen
Bis zu 60 %Teillast-Förderhöhenabfall bei 1,5 Gew.-% CMC-Feststoffsuspension mit Fließgrenze
Was unterscheidet newtonsche und nicht-newtonsche Fluide in industriellen Rohrleitungen?
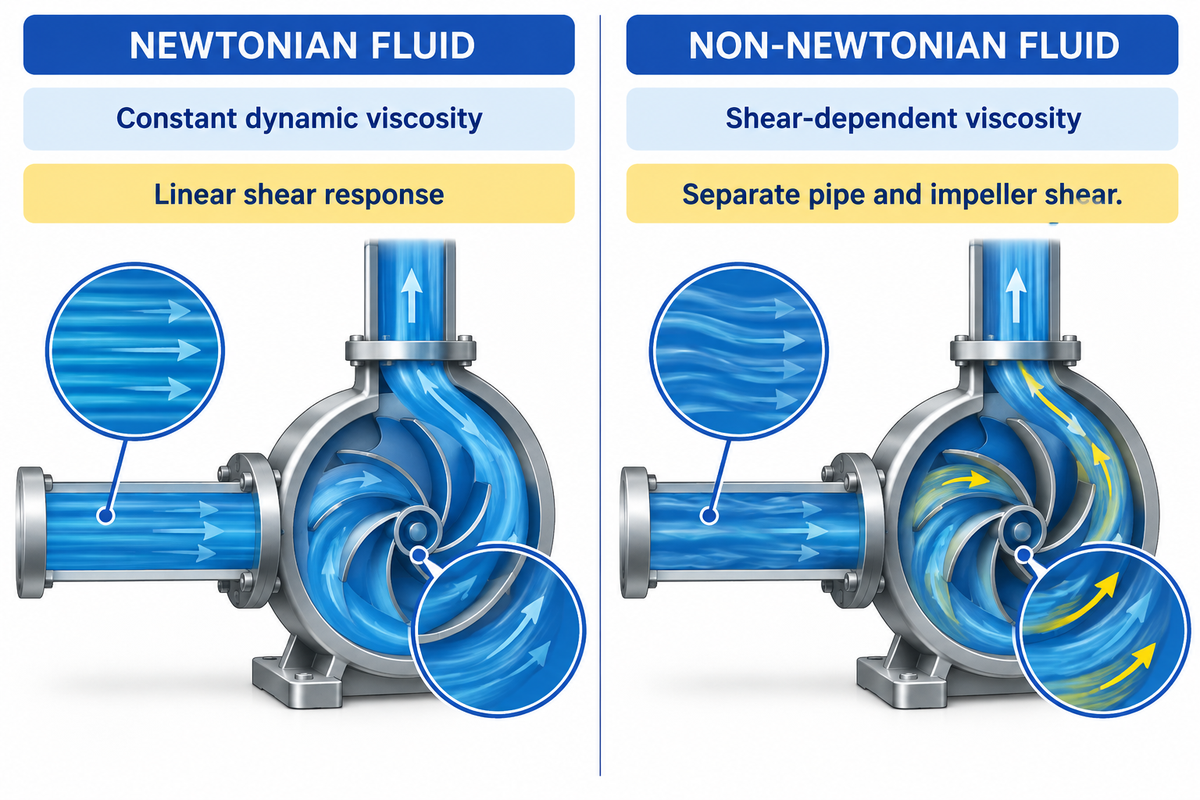
Bei fester Temperatur und festem Druck besitzt ein newtonsches Fluid eine konstante dynamische Viskosität, die unabhängig von der Schergeschwindigkeit ist. Im Gegensatz dazu zeigen nicht-newtonsche Fluide eine scherabhängige Viskosität oder eine Fließgrenze sowie zeitabhängige Eigenschaften. Bei fester Temperatur weisen newtonsche Flüssigkeiten einen linearen Zusammenhang zwischen Schubspannung und Schergeschwindigkeit auf.
In der klassischen Strömungsmechanik misst der dynamische Widerstand nach dem Newtonschen Viskositätsgesetz die innere Reibung zwischen benachbarten Flüssigkeitsschichten, die aneinander vorbeigleiten, anders als elastische Festkörper, die linearen Spannungs-Dehnungs-Beziehungen folgen. Ein Diagramm aus Schubspannung und Schergeschwindigkeit zeigt für newtonsche Medien eine Gerade durch den Ursprung. Gemäß den Richtlinien von Pumps & Systems zu ungewohnten Fluiden entspricht 1 Pa-sec genau 1.000 cP. Wasser hat bei 68 °F (20 °C) eine konstante Viskosität von 1 cP (2,42 lbm/hr-ft). Bei 68 °F (20 °C) behält Wasser in einer langsamen Sammelsaugleitung und in einem rotierenden Laufrad dieselbe dynamische Viskosität von 1 cP bei, während die hydraulischen Reibungsverluste mit Geschwindigkeit und Geometrie variieren.
Industrielle Feststoffsuspensionen, Klärschlämme und Polymerlösungen durchbrechen diese lineare Regel. Innerhalb dieser nicht-newtonschen Systeme verschieben sich die rheologischen Eigenschaften der Fluide über jeden Meter Rohrleitung. In einem Saugrohr mit großem Durchmesser unterliegt die Flüssigkeit Geschwindigkeitsgradienten. Im Pumpengehäuse einer Kreiselpumpe ist dieselbe Flüssigkeit durch die rotierenden Schaufeln einer extremen Umwälzung ausgesetzt. Da diese Fluideigenschaften von der Schergeschwindigkeit abhängen, müssen die Rohrreibung an der Saugseite und die Leistung der Laufräder bei ihren jeweiligen Schergeschwindigkeiten bewertet werden.
Betrachten wir, wie Laborviskosimeter diese Materialien prüfen. Eine Benchmark-Studie von Vasiliev et al. aus dem Jahr 2026 verglich ein Rotationsviskosimeter vom Typ Brookfield DV3TLV mit einem Koaxialzylinder-Rheometer vom Typ Anton Paar MCR 302. Das Brookfield-Gerät verwendete die Spindeln LV1–LV4 sowie einen UL-Adapter. Das MCR 302 zeichnete Kalibrierkurven im geregelten Modus über den Bereich von 0,01–1.000 s⁻¹ auf. Unterdessen modellierte eine Mehrphasenpumpen-Untersuchung aus dem Jahr 2024 in Processes nicht-newtonsche Strömungen über 0,001 s⁻¹ bis 5.000 s⁻¹ bei 3.500 rpm. Beachten Sie eine wichtige Anwendungsgrenze aus der Studie von Vasiliev et al. Innerhalb dieser Studie wurden die empirischen Spindel-Umrechnungsfaktoren (0,50 s⁻¹ pro rpm für LV2 und 0,46 s⁻¹ pro rpm für LV3) spezifisch für diese Guarkernmehl- und Glycerinlösungen abgeleitet.
Rohrleitungen & Pumpen für newtonsche Fluide
- Die Schubspannung skaliert bei konstanter Betriebstemperatur direkt proportional zum Geschwindigkeitsgradienten.
- Bei fester Temperatur hat eine newtonsche Flüssigkeit in der Saugleitung und in den Laufradkanälen dieselbe dynamische Viskosität, während sich die hydraulischen Verluste mit Geschwindigkeit und Geometrie ändern.
- Für newtonsche Flüssigkeiten verwenden Berechnungen nach Darcy-Weisbach einen zur Reynolds-Zahl und Rohrrauheit passenden Reibungsbeiwert, und Wasserkennlinien von Kreiselpumpen erfordern eine Viskositätskorrektur, sobald viskose Verluste ins Gewicht fallen.
- Beispiele: Wasser (1 cP bei 20 °C), leichte Lösungsmittel und reine Hydraulikflüssigkeiten.
Rohrleitungen & Pumpen für nicht-newtonsche Fluide
- Der scheinbare Widerstand ändert sich mit dem lokalen Geschwindigkeitsgradienten oder der Förderdauer.
- Scherverdünnende Fluide weisen bei niedrigeren Schergeschwindigkeiten in der Saugleitung eine höhere scheinbare Viskosität auf. Umgekehrt werden scherverdickende Fluide viskoser, wenn die lokalen Schergeschwindigkeiten im Laufrad ansteigen.
- Erfordert getrennte Schergeschwindigkeitsberechnungen für Saugrohr und Laufrad zur Bestimmung von NPSHa und Wellenleistung.
- Fünf belegte nicht-newtonsche Beispiele umfassen kommunalen Schlamm mit 3 %–8 % TS (berichtet von Holm) sowie wasserbasierte Bohrspülungen. Weitere geprüfte Beispiele sind Guarkernmehl-Gel (2,4 kg/m³), 0,5–1,5 Gew.-% CMC-Lösungen (berichtet von Zanini et al. 2025) und Kalkmilch-Feststoffsuspension mit 1.080 g/L.
Wenn Ingenieure newtonsche und nicht-newtonsche Fluideigenschaften in Anlagenrohrleitungen vergleichen, wird häufig angenommen, dass die Umwälzung in der Pumpe auch die Saugleitung schützt. Stromaufwärts im Saugrohr weichen newtonsche und nicht-newtonsche Systeme jedoch stark voneinander ab, weil die sich langsam bewegende Feststoffsuspension der Strömung weiterhin hohen Widerstand entgegensetzt.
Wie reagieren die 4 Kategorien nicht-newtonscher Fluide unter Pumpenscherung?
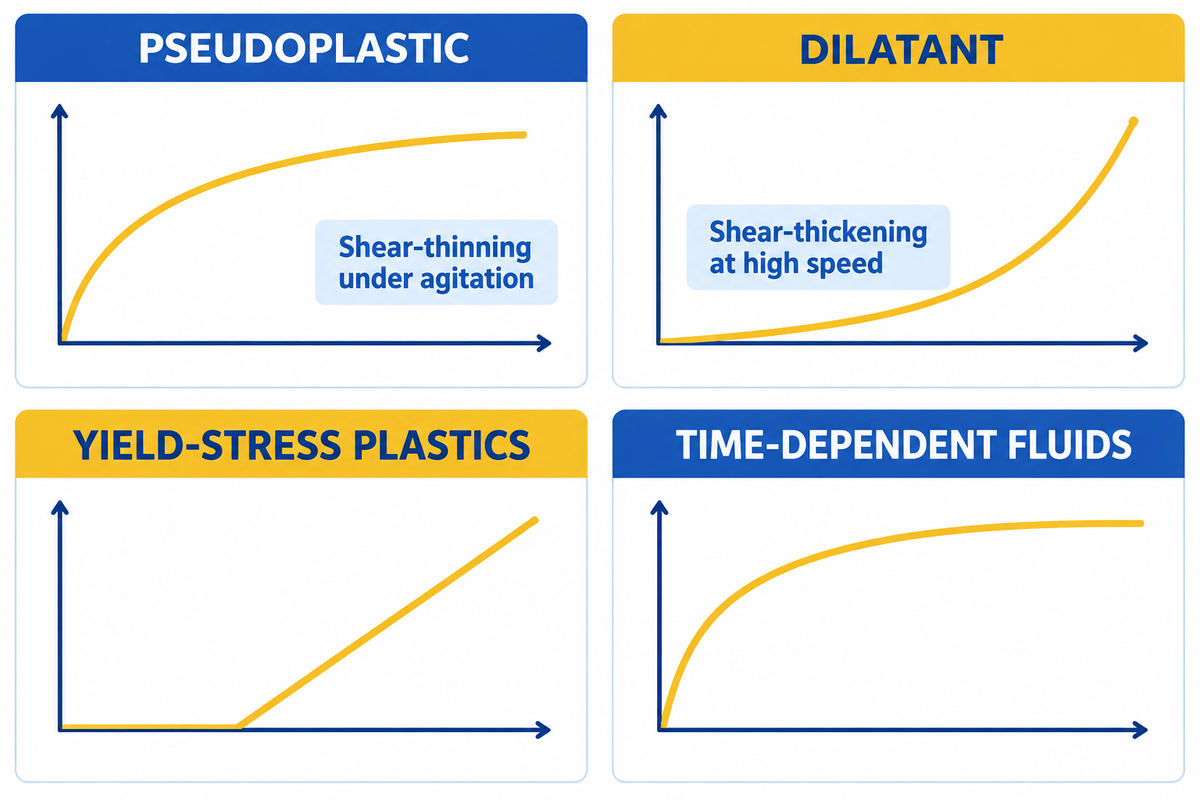
Unter Pumpenscherung sinkt bei pseudoplastischen (scherverdünnenden) Fluiden die scheinbare Viskosität mit steigender Schergeschwindigkeit, während sie bei dilatanten (scherverdickenden) Fluiden ansteigt. Plastische Medien mit Fließgrenze nach Bingham oder Herschel-Bulkley benötigen eine Schwellenspannung, um sich zu bewegen, und zeitabhängige Fluide ändern ihre Viskosität mit der Dauer der Umwälzung. Die Abstimmung dieser vier Fluidkategorien auf die Laufradscherung verhindert Motorüberlastung und Mangelspeisung an der Saugseite.
Die Klassifizierung verschiedener Fluidtypen vor der Pumpenauswahl hilft, Motorüberlastungen und ein Blockieren des Laufrads zu verhindern. In der industriellen Flüssigkeitsförderung unterteilen Ingenieure nicht-newtonsche Eigenschaften in vier klar abgegrenzte mechanische Reaktionsformen, die beschreiben, wie eine Struktur auf Schubspannung und Zeitverlauf anspricht.
Erstens nimmt der scheinbare Widerstand pseudoplastischer oder scherverdünnender Fluide mit steigender Laufraddrehzahl ab. Dies ist darauf zurückzuführen, dass sich lange Polymerketten oder geflockte Partikel in Strömungsrichtung ausrichten. Im Gegenteil dazu zeigen dilatante Fluide (zum Beispiel scherverdickende Fluide) mit steigender Laufraddrehzahl einen Anstieg des scheinbaren Widerstands, weil die rasch umlaufenden Schaufeln auf die Partikel treffen und diese dicht zusammenschieben. Was die Frage betrifft, ob ein Kreisellaufrad die Scherbeanspruchung erhöht oder verringert (etwa bei scherverdünnenden oder scherverdickenden Medien), verschärft ein schnelllaufendes Kreisellaufrad das Problem bei dilatanten Medien. Als Nächstes existiert bei bestimmten Bingham-plastischen oder Herschel-Bulkley-Fluiden eine Fließgrenze, unterhalb derer das Fluid wie ein starrer Festkörper reagiert. Schließlich ändern zeitabhängige Medien ihre Konsistenz über Minuten oder Stunden kontinuierlicher Umwälzung selbst bei konstanter Pumpendrehzahl.
Die korrekte Modellierung der Fluideigenschaften reduziert Unsicherheiten bei der Vorhersage von Rohrleitungsdruckverlusten. In einer experimentellen und numerischen Strömungsstudie aus dem Jahr 2023 in Energies untersuchten Forscher horizontale Rohre mit 19,1 mm und 76,2 mm Innendurchmesser. Sie verwendeten newtonsches Wasser und nicht-newtonsche Bohrspülungen. Basierend auf der Energies-Studie wies ein dreiparametriges Herschel-Bulkley-Modell einen durchschnittlichen Fehler von 18 % auf. Im Gegensatz dazu ergab ein von denselben Autoren berichtetes zweiparametriges Potenzgesetz-Modell einen durchschnittlichen Fehler von 35 %, da es den ungescherten Pfropfenkern der Fließgrenze ignorierte.
| Fluidkategorie | Fließindex / Spannungsmodell | Reaktion im Saugrohr | Reaktion im Pumpenlaufrad | Industriebeispiele & Referenzdaten |
|---|---|---|---|---|
| 1. Newtonsche Referenz | n = 1,0, τ₀ = 0 Pa | Konstante dynamische Viskosität bei fester Temperatur über alle Rohrdurchmesser. | Keine Viskositätsänderung bei 1.500–3.500 rpm. | Wasser bei 68 °F / 20 °C (1 cP; 2,42 lbm/hr-ft). |
| 2. Newtonsches viskoses Öl | n = 1,0, τ₀ = 0 Pa | Ändert sich mit der Temperatur, nicht mit der Geschwindigkeit. | Gleichmäßige Kennlinienkorrektur nach ANSI/HI 9.6.7-2021. | Glycerin (50 %–92,5 % Lösungen, berichtet von Vasiliev et al. 2026), mineralisches Hydrauliköl. |
| 3. Pseudoplastisch (scherverdünnend) | n < 1,0, τ₀ = 0 Pa | Hoher scheinbarer Widerstand bei niedrigen Wandgradienten. | Verdünnt sich rasch entlang der Laufradschaufeln. | Guarkernmehl-Gel (2,4 kg/m³ geprüft über 1,22–126 s⁻¹). |
| 4. Verdünnte Polymer-Feststoffsuspension | n = 0,589, τ₀ = 5,2 Pa | Mäßige laminare Reibung im 1,5-Zoll-Rohr. | Grenzschicht-Widerstandsreduktion erhöht die Förderhöhe um bis zu 5 %. | 0,5 Gew.-% CMC-Lösung bei 2.000 rpm (+4 % Wirkungsgrad). |
| 5. Dilatant (scherverdickend) | n > 1,0, τ₀ = 0 Pa | Strömt gleichmäßig bei niedrigen Rohrleitungsgeschwindigkeiten. | Scheinbare Viskosität steigt mit lokaler Schergeschwindigkeit. Im Eng-Tips-Kalkmilchfall stieg der Druck von 6,5 bar bei 1.300 rpm auf 10 bar bei 1.500 rpm. | 1.080 g/L Kalkmilch-Feststoffsuspension (6,5 bar bei 1.300 rpm bis 10 bar bei 1.500 rpm). |
| 6. Bingham-plastisches Fluid | n = 1,0 nach τ > τ₀ | Bewegt sich als ungescherter zentraler Pfropfenkern. | Im Laufrad bleiben Zonen unterhalb der Fließgrenze unverformt, während Zonen darüber sich verformen und strömen. | Ton-Feststoffsuspensionen (100–600 Pa Fließgrenze), Klärschlamm. |
| 7. Herschel-Bulkley-Paste | n < 1,0 nach τ > τ₀ | 18 % Modellfehler gegenüber 35 % laut Ihmoudah et al. (2023) für das reine Potenzgesetz. | Risiko von Teillast-Gasblockaden bei hohem τ₀. | 1,0–1,5 Gew.-% CMC-Feststoffsuspensionen, Öl- und Gas-Bohrspülungen. |
| 8. Thixotrop (zeitabhängig scherverdünnend) | Widerstand sinkt mit der Zeit | Geliert während des Stillstands zu einer hochwiderstandsfähigen Struktur. | Verflüssigt sich allmählich unter kontinuierlicher Rezirkulation. | Schwerkrafteingedickter Schlamm mit 3 %–8 % TS gemäß WO2015160850A1, Rotschlamm, Beschichtungen. |
| 9. Rheopex (zeitabhängig scherverdickend) | Widerstand steigt mit der Zeit | Baut in langen Ringleitungen strukturelle Steifigkeit auf. | Längere Umwälzung erhöht den Drehmomentbedarf des Motors. | Gipspasten, Spezialdruckfarben, Zementsuspensionen. |
| 10. Biologische & Lebensmittelmedien | Scherempfindlich n < 1,0 | Erfordert hygienische Saugleitungen mit glatter Innenwand. | Hohe Schaufelumfangsgeschwindigkeiten schädigen Zell- oder Flockenstrukturen. | Biologische Flüssigkeiten, Fermentationsbrühen, Lebensmittelpasten. |
Ist eine Feststoffsuspension (Slurry) ein newtonsches oder ein nicht-newtonsches Fluid?
Industrielle Feststoffsuspensionen reagieren in den meisten Fällen als nicht-newtonsches Fluid und lassen sich oft als Kombination mehrerer Fluidtypen betrachten. In stark verdünnten Sand-Wasser-Gemischen bleibt der Widerstand der Trägerflüssigkeit nahe 1 cP. Sobald das Gemisch feine Ton-, Kohle- oder Mineralpartikel enthält, überwiegen die Anziehungskräfte zwischen den Partikeln gegenüber der Trägerflüssigkeit, und das Gemisch reagiert als nicht-newtonsche Suspension nach Herschel-Bulkley oder Bingham.
Wie beeinflussen thixotrope und rheopexe Fluide den Wiederanlauf von Rohrleitungen und die Motorauslegung?
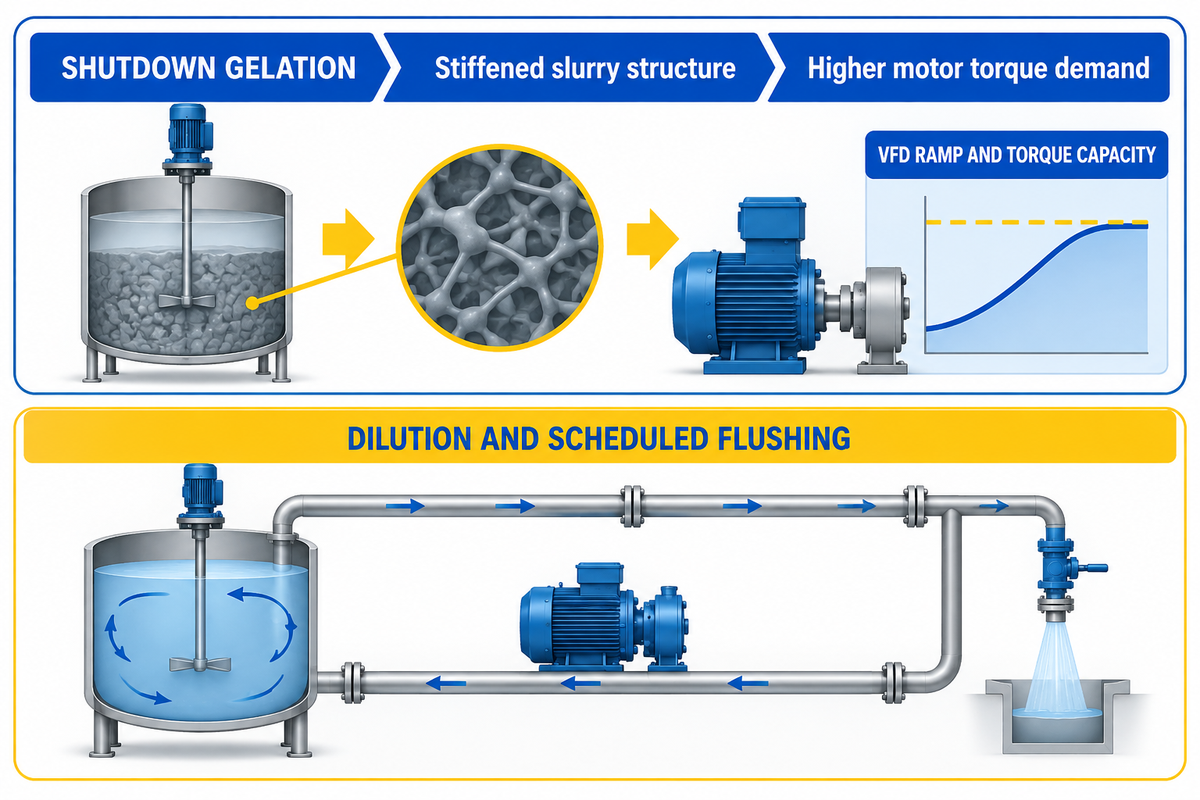
Zeitabhängige Fluide spielen beim Wiederanlauf eines Prozesses aufgrund der Ruhestruktur von Feststoffsuspensionen eine wichtige Rolle. Wenn Schlämme gelieren, versteift sich ihre Struktur und erhöht den Drehmomentbedarf am Antriebsmotor.
Während eines Wochenendstillstands bilden zeitabhängige Fluide eine verfestigte Ruhestruktur aus, insbesondere in Bereichen, in denen die Flüssigkeit über längere Zeit stillstand. Thixotrope Formulierungen können im Ruhezustand in der Rohrleitung ihr inneres Gerüst wieder aufbauen. Wenn der Stillstand endet und die Rohrleitung wieder angefahren werden soll, kann die Pumpe die Strömung unter Umständen nicht wiederherstellen, da die Flüssigkeit einen hohen Fließgrenzenwiderstand aufweist.
Stabilisierungsintervalle müssen strikt eingehalten werden, um die Zeitabhängigkeit bei Labortests zuverlässig zu erfassen. Im Rotationsviskosimetrie-Protokoll von Vasiliev et al. zeichnete das Messgerät für den ersten Messpunkt Daten im Abstand von 120 s auf. Die Aufzeichnungsintervalle für die darauffolgenden Messpunkte wurden auf 60 s festgelegt, wobei jeweils der Mittelwert aus fünf Messungen protokolliert wurde. Die Studie von Dr. Richard Holm in Pumps & Systems untersuchte schwerkrafteingedickten Schlamm im Bereich von 3 % bis 8 % Trockensubstanz (TS). Die Felderprobung nutzte eine 15-kW-Pumpe, um den kontinuierlichen verstopfungsfreien Betrieb nachzuweisen. Weitkanalige Kreisel-Schlammpumpen werden zur Förderung von Faulschlamm eingesetzt, und zeitgesteuerte Frequenzumrichter-Rampen (VFD) helfen, den Anlaufstrom zu begrenzen. Das Wiederanfahren von geliertem Schlamm erfordert zudem ausreichend Förderhöhe, Motordrehmoment und Antriebsreserve.
Zeitabhängige Drift kann eine aktive Rezirkulationsschleife über mehrere Stunden hinweg zusetzen. Im Eng-Tips-Thread 141690 zur Kalkmilchförderung förderten Anlagenfahrer eine Kalkmilch-Feststoffsuspension mit 1.080 g/L bei 60 °C durch eine 800 m lange Ringleitung. Die Schleife führte 60 m³/h in einer 4-Zoll-Vorlaufleitung und 40 m³/h zurück in einer 3-Zoll-Leitung. Im Normalbetrieb bei 1.400 rpm lag der Druck auf der Druckseite bei rund 8 barg. Über eine Laufzeit von 5 Stunden krochen Pumpendrehzahl und Druck jedoch nach oben, bis die Maximaldrehzahl erreicht war (1.500 rpm und 10 barg). Der Rücklaufstrom fiel anschließend innerhalb von 2 bis 3 Stunden auf nahezu 0 ab. Eine automatisierte Verdünnung kann die Feststoffkonzentration in der Suspension senken, und planmäßiges Spülen verringert das Verstopfungsrisiko, indem zurückbleibender Schlamm vor dem Verfestigen ausgespült wird.
Wie berechnet man die scheinbare Viskosität in einer Pumpe im Vergleich zur Rohrleitung?
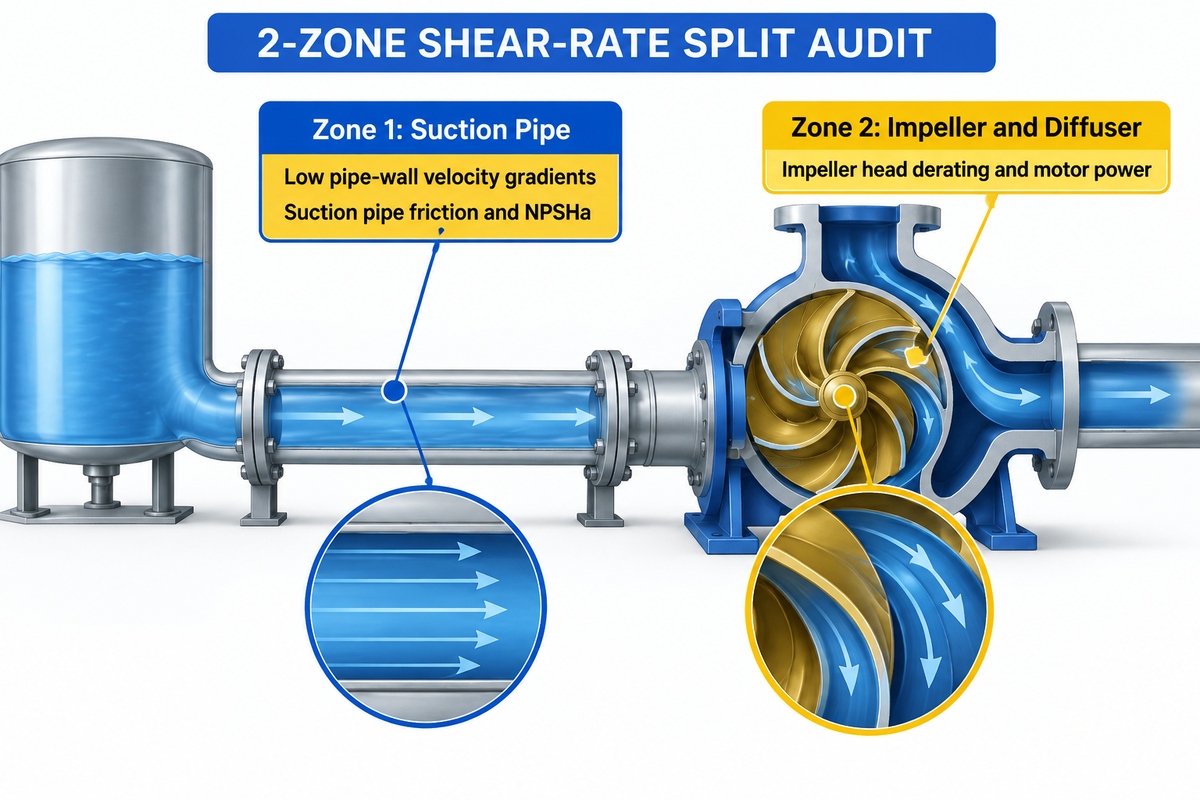
Berechnen Sie die scheinbare Viskosität für Saugrohre und Laufräder getrennt. Bei voll ausgebildeter laminarer Strömung eines Potenzgesetz-Fluids in einem kreisrunden Rohr beträgt die Wandschergeschwindigkeit (3n + 1)/(4n) × 8V/D, was in unserem Beispiel mit einem 4-Zoll-Rohr 146,6 s⁻¹ und eine scheinbare Viskosität von 206 cP ergibt. In einem von Chen et al. (2024) berichteten Mehrphasenpumpen-Fall reduzierte hingegen eine Laufrad-Schergeschwindigkeit von 1.000-5.000 s⁻¹ die lokale scheinbare Viskosität.
2-Zonen-Schergeschwindigkeits-Prüfung
Die 2-Zonen-Schergeschwindigkeits-Prüfung ist ein zweistufiges hydraulisches Berechnungsverfahren für die nicht-newtonsche Strömungsmechanik. Sie berücksichtigt die Saugrohrreibung und den NPSHa-Wert bei niedrigen Geschwindigkeitsgradienten an der Rohrwand (Zone 1). Anschließend bewertet sie die Förderhöhenminderung im Laufrad und die Motorleistung bei hohen Verformungsgeschwindigkeiten in den Schaufelkanälen (Zone 2).
Warum ruiniert ein einzelner Viskositätswert die Pumpenauslegung? Untersuchungen zeigen, dass nicht-newtonsche Fluide zwischen dem Vorlagebehälter und dem Flansch am Druckstutzen zwei völlig unterschiedliche mechanische Umgebungen durchlaufen. Innerhalb von Zone 1 bewegt sich die Flüssigkeit im Saugrohr mit moderaten linearen Geschwindigkeiten (1,0 bis 2,5 m/s), um Erosion und Kavitation zu vermeiden. Innerhalb von Zone 2 wird die Flüssigkeit im Laufrad und Leitapparat durch rotierende Schaufeln bei 1.500 bis 3.500 rpm stark beschleunigt. In der CFD- und PIV-Mehrphasenpumpen-Studie in Processes über 0,001 s⁻¹ bis 5.000 s⁻¹ fiel der scheinbare Widerstand zwischen den schnelllaufenden Laufradschaufeln ab. Im Leitapparat stieg er anschließend wieder an, sobald sich die Strömung verlangsamte.
Beispiel: Führen wir eine 2-Zonen-Schergeschwindigkeits-Prüfung für eine Polymer-Transferleitung anhand unserer Methodik des Rohrströmungsrechners durch. Als Eingangsdaten dienen ein 4-Zoll-Saugrohr nach Schedule 40 (Innendurchmesser D = 0,1023 m) bei einer Geschwindigkeit V = 1,5 m/s. Das Rohr führt ein Potenzgesetz-Fluid mit dem Konsistenzfaktor K = 2,5 Pa·sⁿ und dem Fließindex n = 0,50. Unter der Annahme einer voll ausgebildeten laminaren Strömung in Zone 1 beträgt der nominelle newtonsche Wandgradient 8V / D = (8 × 1,5) / 0,1023 = 117,3 s⁻¹. Die Anwendung des Korrekturfaktors nach Rabinowitsch-Mooney [(3n + 1) / (4n)] = 2,5 / 2,0 = 1,25 ergibt einen wahren Wandgradienten von 146,6 s⁻¹. Die scheinbare Viskosität im Saugrohr beträgt μ_zone1 = 2,5 × (146,6)^(−0,50) = 0,206 Pa·s bzw. 206 cP. In Zone 2 arbeitet das Kreisellaufrad bei einem effektiven Schaufelgradienten von 1.500 s⁻¹. Dort sinkt der scheinbare Widerstand auf μ_zone2 = 2,5 × (1.500)^(−0,50) = 0,0645 Pa·s bzw. 64,5 cP. Wer den Laufradwert von 64,5 cP zur Bemessung des Saugrohrs verwendet, unterschätzt die Saugrohrreibung um mehr als das Dreifache.
| Prüfparameter / Referenzfall | Zone 1: Saugrohr & Laborbereich | Zone 2: Pumpenlaufrad & Leitapparat | Technischer Einfluss auf die Pumpenauslegung | Belegte Quelle & Prüfbedingungen |
|---|---|---|---|---|
| 1. Maßgeblicher Geschwindigkeitsgradient | γ̇_w = [(3n + 1) / (4n)] × (8V / D) | 1.000 s⁻¹ bis 5.000 s⁻¹ in den Schaufelkanälen | Verhindert Fehlberechnungen durch Einpunkt-Viskositätswerte. | Processes 2024 Mehrphasen-Studie |
| 2. Rechenbeispiel Polymer-Transferleitung | 146,6 s⁻¹ Wandgradient → 206 cP | 1.500 s⁻¹ Laufradzone → 64,5 cP | Das Saugrohr erfährt eine 3,2× höhere Viskosität als das Laufrad. | Rechenbeispiel (K = 2,5, n = 0,50, 4-Zoll-Rohr) |
| 3. Kalibrierung am Koaxial-Rheometer | 0,01 s⁻¹ bis 1.000 s⁻¹ geregelter Durchlauf | Deckt den Übergang von der Rohrwand bis zum Laufradeintritt ab | Ermittelt die wahre Kurve für K, n und die Fließgrenze. | Vasiliev u. a. 2026 (MCR 302) |
| 4. Brookfield-Spindeln LV2 & LV3 | Umrechnungsfaktoren k = 0,50 und 0,46 | 10 % bis 90 % Drehmomentfenster laut Vasiliev et al. (2026) | Gleicht Spindel-RPM-Messwerte mit echten Rheogrammen ab. | Vasiliev u. a. 2026 (DV3TLV) |
| 5. Guarkernmehl-Gel (2,4 kg/m³) | 1,22 s⁻¹ bis 126 s⁻¹ Rotationsbereich | Erfordert Extrapolationsprüfung oberhalb von 126 s⁻¹ | Deckt das Schergeschwindigkeitsfenster im Saugrohr direkt ab. | Vasiliev et al. 2026 Guarkernmehl-Gel |
| 6. Glycerin-Kalibrierlösungen | 0,22–103,5 s⁻¹ (92,5 %) & 12–92 s⁻¹ (50 %) | 73–98 s⁻¹ am UL-Adapter für wasserähnliche Medien | Bestätigt laminare Grenzen zwischen Re = 1 und Re = 1.000. | Vasiliev et al. 2026 (Glycerindaten) |
| 7. MUN-Rohrschleifen-Prüfstand | Rohre mit 19,1 mm und 76,2 mm Innendurchmesser (3.000-L-Tank) | Frequenzgeregelte Pumpe bis 450 GPM (3–450 GPM Durchflussmesser) | Herschel-Bulkley senkt den Rohrverlustfehler auf 18 %. | Energies 2023 Rohrschleifen-Studie |
| 8. Mehrphasen-Hydratschlamm-Pumpe | 120 m³/h Förderstrom mit 0,8 mm Feststoffpartikeln | 20 m Förderhöhe bei 3.500 rpm (58,33 Hz Wellenfrequenz) | Viskositätsanstieg im Leitapparat löst 20–23 Hz Pulsationen aus. | Processes 2024 ISO 9906 Prüfung |
| 9. Kalkmilch-Ringleitung | 800 m Schleife (4-Zoll-Vorlauf mit 60 m³/h, 3-Zoll-Rücklauf) | 1.300 rpm (6,5 bar) hochgefahren auf 1.500 rpm (10 bar) | Dilatante Scherverdickung bei hoher Drehzahl schnürt den Rücklauf ab. | Eng-Tips Kalkmilch-Praxisfall |
Bei der Entwicklung von Vorhersagemodellen für nicht-newtonsche Rohrschleifen wird durch die stationären Potenzgesetz- und Herschel-Bulkley-Rohrgleichungen lediglich die Scherviskosität beschrieben. Viskoelastische Relaxationszeiten, Normalspannungsdifferenzen und Druckmessbohrungsfehler sind in diesen Gleichungen nicht enthalten. Diese Abweichungen nehmen mit der Beschleunigung von Polymerlösungen in Rohrverengungen zu.
Warum wird ein scherverdünnendes Fluid in einem Saugrohr mit großem Durchmesser dickflüssiger?
Bei konstantem Förderstrom verringert eine Vergrößerung des Saugrohrdurchmessers die Wandschergeschwindigkeit und lässt die scheinbare Viskosität bei scherverdünnenden Medien ansteigen. Bei voll ausgebildeter laminarer Potenzgesetz-Strömung ohne Feststoffablagerung reduziert ein größerer Rohrdurchmesser dennoch den Reibungsdruckverlust. Wenn sich bei einer Feststoffsuspension jedoch Partikel absetzen können, führt eine zu niedrige Geschwindigkeit dazu, dass Feststoffe ausfallen.
Wie mindert nicht-newtonsche Viskosität Förderhöhe, Förderstrom und Wirkungsgrad von Kreiselpumpen?
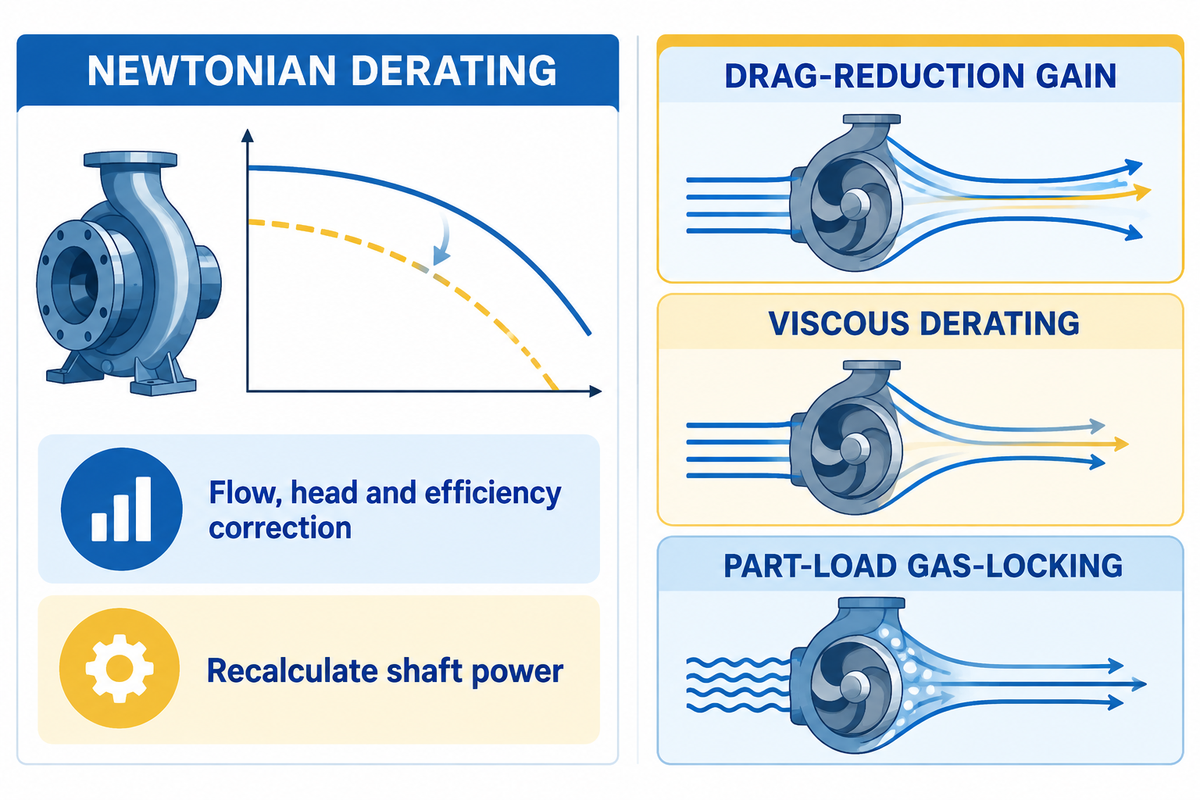
Viskose Verluste verringern den Förderstrom (C_Q), die Gesamtförderhöhe (C_H) und den Wirkungsgrad (C_η) von Kreiselpumpen im Vergleich zu Wasser. Die Wellenleistung steigt an, sobald der prozentuale Wirkungsgradverlust den Rückgang von Förderstrom und Förderhöhe überwiegt. Für newtonsche Flüssigkeiten wenden Ingenieure die Korrekturfaktoren nach ANSI/HI 9.6.7-2021 an und berechnen die Wellenleistung neu. Für nicht-newtonsche Feststoffsuspensionen wichen Einpunkt-Näherungen laut Zanini et al. (2025) bei der Förderhöhe um −48 % bis +93 % ab.
Die Richtlinie ANSI/HI 9.6.7-2021 des Hydraulic Institute beschreibt das empirische Verfahren zur Vorhersage des Einflusses der Flüssigkeitsviskosität auf die Leistung von Kreiselpumpen. Sie bestimmt einen dimensionslosen Viskositätsparameter B anhand der kinematischen Viskosität, des Förderstroms im Bestpunkt (BEP) bei Wasser, der Förderhöhe im Bestpunkt bei Wasser und der Wellendrehzahl.
B = 16,5 × νv0,5 × HBEP,w0,0625 / (QBEP,w0,375 × N0,25). Die kinematische Viskosität ν v wird in cSt angegeben, die Förderhöhe pro Stufe im Bestpunkt bei Wasser H BEP, w in Metern, der Förderstrom im Bestpunkt bei Wasser Q BEP, w in m³/h und die Drehzahl der Welle N in rpm
Verwenden Sie für newtonsche Flüssigkeiten, die viskoser als Wasser sind, die Viskositätskorrekturen nach ANSI/HI 9.6.7-2021 innerhalb der Parametergrenzen 1 < B < 40. Von einer zweckfremden Näherung, über eine geschätzte scheinbare Laufradviskosität nicht-newtonsche Feststoffsuspensionen umzurechnen, wird abgeraten.
Welche tatsächlichen Abweichungen zeigen sich, wenn reale Feststoffsuspensionen mit Fließgrenze gegen Standardformeln für newtonsche Kennlinienkorrekturen geprüft werden? In einer experimentellen Studie im GPPS Journal aus dem Jahr 2025 von Zanini et al. verwendeten Forscher Wasser und drei Carboxymethylcellulose-Mischungen (CMC). Konzentrationen von 0,5, 1 und 1,5 Gew.-% wurden bei 1.500 und 2.000 rpm in einer Rohrschleife aus 1,5-Zoll-Stahlrohr (3,3 mm Wandstärke) gefahren. In den Wasser-Referenzversuchen von Zanini et al. aus dem Jahr 2025 erreichte der Lauf bei 1.500 rpm den Bestpunkt (BEP) bei 0,6 L/s mit 32 % Wirkungsgrad. Bei 2.000 rpm erreichte die Wasser-Referenz 36 % Wirkungsgrad bei 0,75 L/s, wie von Zanini et al. (2025) berichtet. (2025).
Bei der Förderung nicht-newtonscher CMC-Mischungen wurden drei wesentliche Effekte im Vergleich zwischen newtonschen und nicht-newtonschen Fluiden beobachtet.
- 0,5 Gew.-% CMC — Gewinn durch Widerstandsreduktion: Bei der niedrigsten Konzentration (0,5 Gew.-%) übertraf die Förderhöhe der Pumpe die Wasser-Referenzlinie um bis zu 5 %. Der Pumpenwirkungsgrad stieg bei 2.000 rpm um bis zu 4 %, weil scherverdünnende Polymerketten turbulente Wirbel in den Laufradkanälen dämpften.
- 1,0 Gew.-% CMC — Viskose Leistungsminderung: In den CMC-Versuchen von Zanini et al. (2025) verringerte eine Konzentration von 1 Gew.-% die Förderhöhe gegenüber der Wasser-Referenz um bis zu 12 % bei 1.500 rpm und um 10 % bei 2.000 rpm.
- 1,5 Gew.-% CMC — Teillast-Gasblockade: Bei 1,5 Gew.-% traten laut Zanini et al. (2025) im Teillastbereich massive Einbrüche von bis zu 60 % bei der Förderhöhe und 25 % beim Wirkungsgrad auf. Die hohe Fließgrenze hielt Luftblasen im Laufradeintritt fest. Über den gesamten Datensatz von Zanini et al. (2025) sagten empirische Viskositätskorrelationen die Förderhöhe mit Abweichungen zwischen −48 % und +93 % voraus. Die Wirkungsgradprognosen derselben Studie wichen im Vergleich zu den Messwerten um −72 % bis +15 % ab.
Kreiselpumpen vs. Verdrängerpumpen: Wo liegt die Viskositätsgrenze?
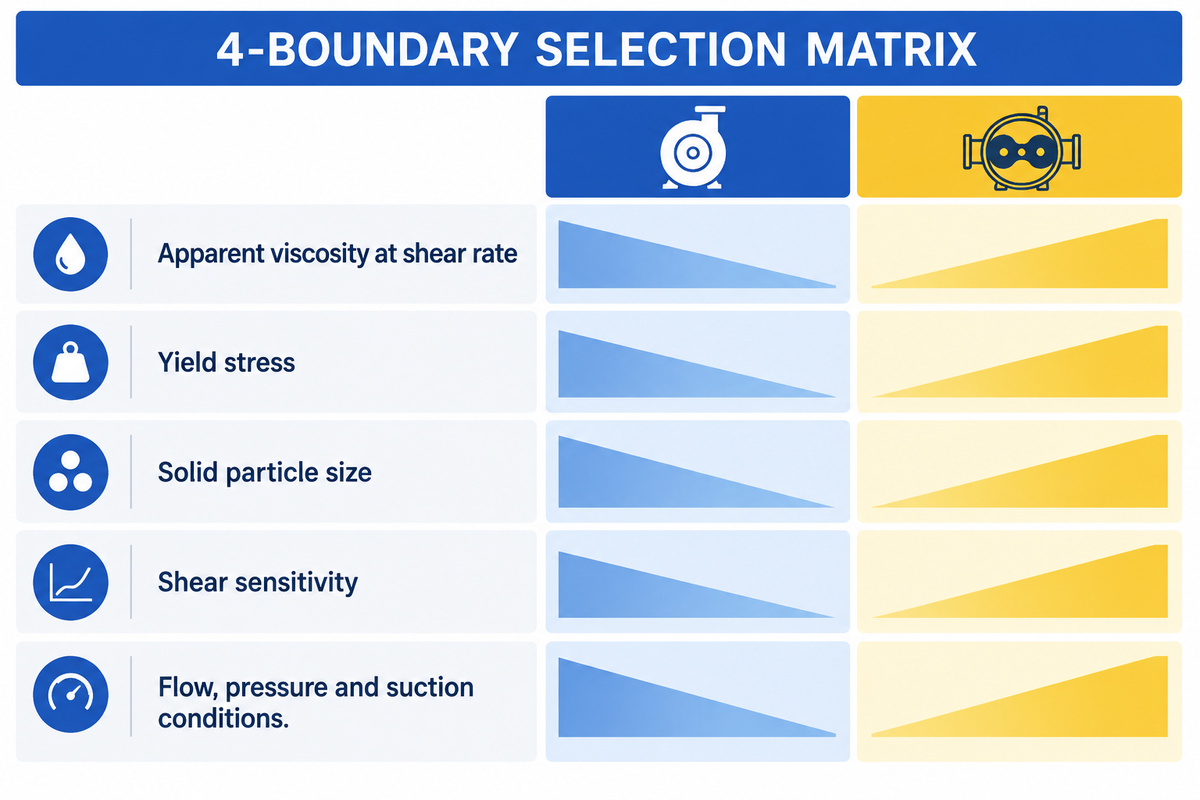
Wie von CNSME Pump berichtet, verlieren Kreiselpumpen bei viskosen Flüssigkeiten oberhalb von 300 bis 500 cP deutlich an hydraulischem Wirkungsgrad. Diese Verschiebung spricht für den Einsatz von Verdrängerpumpen, sofern keine groben abrasiven Feststoffe vorliegen. Halboffene Kreiselpumpen mit zurückgezogenen Schaufeln wurden laut Richard Holm von ITT Flygt erfolgreich mit Klärschlamm bei 3 %–8 % TS getestet. Hochchromhaltige Kreisel-Feststoffsuspensionspumpen eignen sich für Medien mit abrasiven Feststoffen, während Verdrängerpumpen hohen Förderdruck für viskose Medien liefern; der Werkstoff Cr27 sorgt dabei für Verschleißfestigkeit, erhöht jedoch nicht die zulässige Fließgrenze.
4-Grenzen-Rheologie-Pumpenauswahlmatrix
Die 4-Grenzen-Rheologie-Pumpenauswahlmatrix ist ein technisches Auswahlwerkzeug mit vier Parametern. Sie filtert Pumpenbauarten anhand der scheinbaren Viskosität bei Betriebsschergeschwindigkeit, der Fließgrenze, der Feststoffpartikelgröße und der Scherempfindlichkeit. Der erforderliche Förderstrom, der Differenzdruck und die Saugbedingungen grenzen die Auswahl weiter ein.
Wir vergleichen unsere Rotationspumpe mit der Kreiselpumpe, um zu verdeutlichen, warum es keinen pauschalen Viskositätsgrenzwert für alle Pumpen gibt. Eine erhöhte Viskosität verringert den internen Schlupf über die Rotorspalte und steigert den volumetrischen Wirkungsgrad. Gleichzeitig erhöht eine steigende Viskosität jedoch auch das mechanische Reibungsmoment und den erforderlichen Haltedruck am Pumpeneintritt (NPIP).
Unterdessen erweitert eine moderne Laufradgeometrie den Einsatzbereich von Kreiselpumpen weit in das nicht-newtonsche Feld hinein. Bei Untersuchungen von ITT Flygt mit Carbopol 676 (0,6 % Massenkonzentration) und Abwasserschlamm mit 3 %–8 % TS erreichte eine selbstreinigende Kreiselpumpe in Abwasseranwendungen einen Pumpenwirkungsgrad von 80 %. Im Vergleich zu herkömmlichen Einschaufelrädern wurde der relative Wirkungsgradverlust um rund 50 % reduziert. Selbst bei schweren Mineralpasten dokumentiert die GPPS-Literatur Kreiselpumpen, die Ton-Feststoffsuspensionen mit 100–600 Pa Fließgrenze fördern. Offene Laufräder und großzügig dimensionierte Antriebe machen dies bei den schwerlastfähigen horizontalen Feststoffsuspensionspumpen von BBP möglich.
| Pumpenbauart | Grenze 1: Scheinbare Viskosität im Laufrad | Grenze 2: Fließgrenzen-Limit (τ₀) | Grenze 3: Max. Feststoffpartikelgröße | Grenze 4: Scherempfindlichkeit & Haupteinsatz |
|---|---|---|---|---|
| 1. Wasserpumpe mit geschlossenem Laufrad | 1 cP bis 150 cP | 0 Pa (newtonsch) | Reine Flüssigkeiten (<0,1 mm) | Hohe Scherung; Kühlwasser (1 cP bei 20 °C) & Leichtöle. |
| 2. Horizontale Cr27-Feststoffsuspensionspumpe | 1 cP bis 1.500 cP (geschert) | Bis zu 100–600 Pa Ton-Feststoffsuspension | Grobe abrasive Feststoffe (0,8–50+ mm) | Hohe Scherung; Bergbau-Aufbereitungsrückstände, Kalkmilch, hydraulischer Mineraltransport. |
| 3. Verstopfungsfreie Schlammpumpe mit zurückgezogenen Schaufeln | 10 cP bis 2.000 cP (geschert) | Bis zu 150 Pa (Schlamm mit 3 %–8 % TS) | Faserige & langfaserige Feststoffe (bis 76 mm) | Erreicht 80 % Wirkungsgrad; halbiert den relativen Verlust um 50 %. |
| 4. Freistromradpumpe (Vortex-Pumpe) | 10 cP bis 1.000 cP | Bis zu 100 Pa | Große weiche oder bruchempfindliche Feststoffe | Mäßige Scherung; 75 % des Fluids strömen außerhalb der Laufradschaufeln. |
| 5. Heliko-axiale Mehrphasenpumpe | 1 cP bis 800 cP über 0,001–5.000 s⁻¹ | Bis zu 80 Pa mit mitgeführtem Gas | 0,8 mm Hydrat- & Sandpartikel | Fördert Gas-Flüssigkeits-Feststoff-Gemische (120 m³/h bei 3.500 rpm). |
| 6. Tauchmotor-Feststoffsuspensionspumpe mit Rührwerk | 10 cP bis 1.200 cP | Wirbelt abgesetzte Sumpfschichten wieder auf | Grober Sumpfkies & Walzzunder | Schneidkopf/Rührwerk bricht die Fließgrenze direkt am Saugeintritt auf. |
| 7. Exzenterschneckenpumpe (PD) | 500 cP bis 100.000+ cP | Pasten mit hoher Fließgrenze | Feine Feststoffe, einschließlich abrasiver Feststoffsuspensionen; abrasive Partikel erhöhen den Rotor- und Statorverschleiß | Niedrige Scherung; Polymerflockungsmittel-Dosierung & entwässerter Filterkuchen. |
| 8. Drehkolbenpumpe (PD) | 300 cP bis 100.000 cP | Mäßige bis hohe Fließgrenze | Weiche Lebensmittel- oder biologische Feststoffe | Schonende Förderung für scherverdickende Medien & Lebensmittelpasten. |
| 9. Außenzahnrad- / Schraubenspindelpumpe (PD) | 150 cP bis 250.000+ cP | Reine viskose Polymere & Harze | Keine Toleranz gegenüber abrasiven Feststoffen | Enge Spaltmaße blockieren beim Eindringen harter Mineralkörner. |
| 10. Schlauchpumpe / Peristaltikpumpe (PD) | 100 cP bis 50.000 cP | Medien mit hoher Fließgrenze & dilatante Medien | Abrasive Eindicker-Unterlaufpasten | Dichtungslose Dosierung bei kleinem Förderstrom; pulsiert bei hohem Förderstrom. |
Kann eine Kreiselpumpe scherverdünnende und Bingham-plastische Fluide fördern?
Ja, eine Kreiselpumpe kann sowohl scherverdünnende Fluide als auch Bingham-plastische Medien fördern, sofern das Saugrohr für die Reibung bei niedriger Scherung ausgelegt ist und die Förderhöhe der Pumpe die Fließgrenze überwindet. Die Laufradscherung senkt die scheinbare Viskosität scherverdünnender Fluide und aufgeschlossener Bingham-Medien. Dennoch entscheiden die Saugbedingungen, die aufgebaute Förderhöhe und das Motordrehmoment darüber, ob die Pumpe den geforderten Förderstrom stabil aufrechterhalten kann.
Wie gehen hochkonzentrierte Feststoffsuspensionen und Aufbereitungsrückstände von newtonscher zu nicht-newtonscher Strömung über?
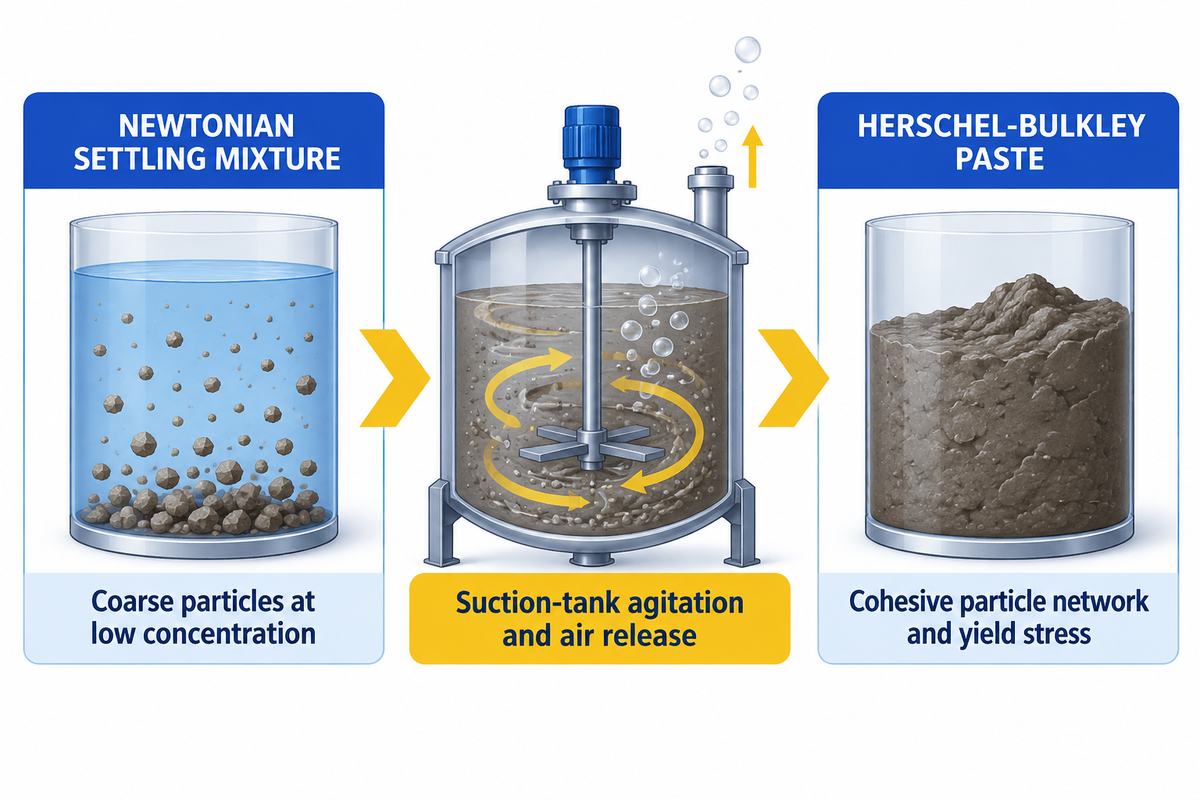
Wenn sich Feststoffe in mineralischen Feststoffsuspensionen und Aufbereitungsrückständen anreichern, bauen sie eine Fließgrenze auf und wandeln sich von newtonschen, absetzenden Gemischen zu nicht-newtonschen Herschel-Bulkley-Pasten. In den von Zanini et al. (2025) berichteten CMC-Lösungsversuchen erzeugte die 0,5 Gew.-% Lösung einen Förderhöhengewinn von bis zu 5 %. Umgekehrt erlitt die in derselben Studie untersuchte 1,5 Gew.-% Lösung im Teillastbereich einen Förderhöhenverlust von bis zu 60 %.
Bei der Gewinnung und Aufbereitung von Erdöl und Erzkonzentraten dient Wasser als Trägerflüssigkeit. Grobe Partikel in niedriger Konzentration erlauben es der Trägerflüssigkeit, ihre newtonschen Eigenschaften beizubehalten. Die Kohäsion feinerer Partikel erzeugt hingegen ein durchgehendes, dreidimensionales, elektrostatisch gebundenes Netzwerk. Dieser Übergang zwischen newtonschen und nicht-newtonschen Eigenschaften verleiht der Feststoffsuspension ihre nicht-newtonsche Charakteristik. Die Fließgrenze lässt sich mit einem Tamjedi-Variometer bestimmen.
Die GPPS-Referenzstudie von Zanini et al. (2025) veranschaulicht, wie empfindlich eine Kreiselpumpe auf diesen Konzentrationsübergang reagiert. Das Einmischen von CMC-Pulver in 100 Liter Leitungswasser (abgemessen mit einem 100-mL-Messzylinder bei ±0,5 mL Messunsicherheit) erzeugte drei klar getrennte Bereiche. Bei 0,5 Gew.-% stieg die Förderhöhe um bis zu 5 % über den Wasserwert. In diesen CMC-Lösungsversuchen von Zanini et al. (2025) senkte die 1 Gew.-% Mischung die Förderhöhe um bis zu 12 % bei 1.500 rpm und um 10 % bei 2.000 rpm. Bei 1,5 Gew.-% ließ eine von Zanini et al. (2025) dokumentierte Gasblockade die Förderhöhe um bis zu 60 % und den Wirkungsgrad um bis zu 25 % einbrechen. Beachten Sie hierbei eine praktische Systemgrenze dieser Tests. Der Förderhöhengewinn bei 0,5 Gew.-% und der Einbruch durch Gasblockade bei 1,5 Gew.-% laut Zanini et al. (2025) wurden an einer kleinen handelsüblichen Pumpe mit halboffenem Laufrad und synthetischen CMC-Lösungen gemessen. Bei der Auslegung einer Feststoffsuspensions-Transferpumpe für den Ferntransport hält ein Rührwerk im Vorlagebehälter absetzende Feststoffe in Schwebe, während Entlüftungseinrichtungen den Gaseintrag in die Pumpe reduzieren.
Die Geometrie von Laufrad und Behälterumwälzung spielt ebenfalls eine entscheidende Rolle, um nicht-newtonsche Feststoffsuspensionen vor dem Eintritt in den Saugstutzen homogen zu halten. Gemäß der WIPO-Patentveröffentlichung WO2015160850A1 stoßen herkömmliche Laufräder mit mehr als 4 Zoll Durchmesser, die oberhalb von 500 rpm arbeiten, Flüssigkeit aus ihrem oberen Drittel im 90-Grad-Winkel aus. Dieser radiale Strahl blockiert die Aufwärtsströmung aus den unteren zwei Dritteln. In dieser WIPO-Patentschrift berichtet Enevor für sein konisches Spiralarm-Laufrad über eine um mehr als 20 % höhere Flüssigkeitsausstoßleistung im Vergleich zu herkömmlichen Radiallaufrädern.
5 Ausfallmechanismen im Anlagenbetrieb beim Pumpen nicht-newtonscher Fluide (und wie man sie verhindert)
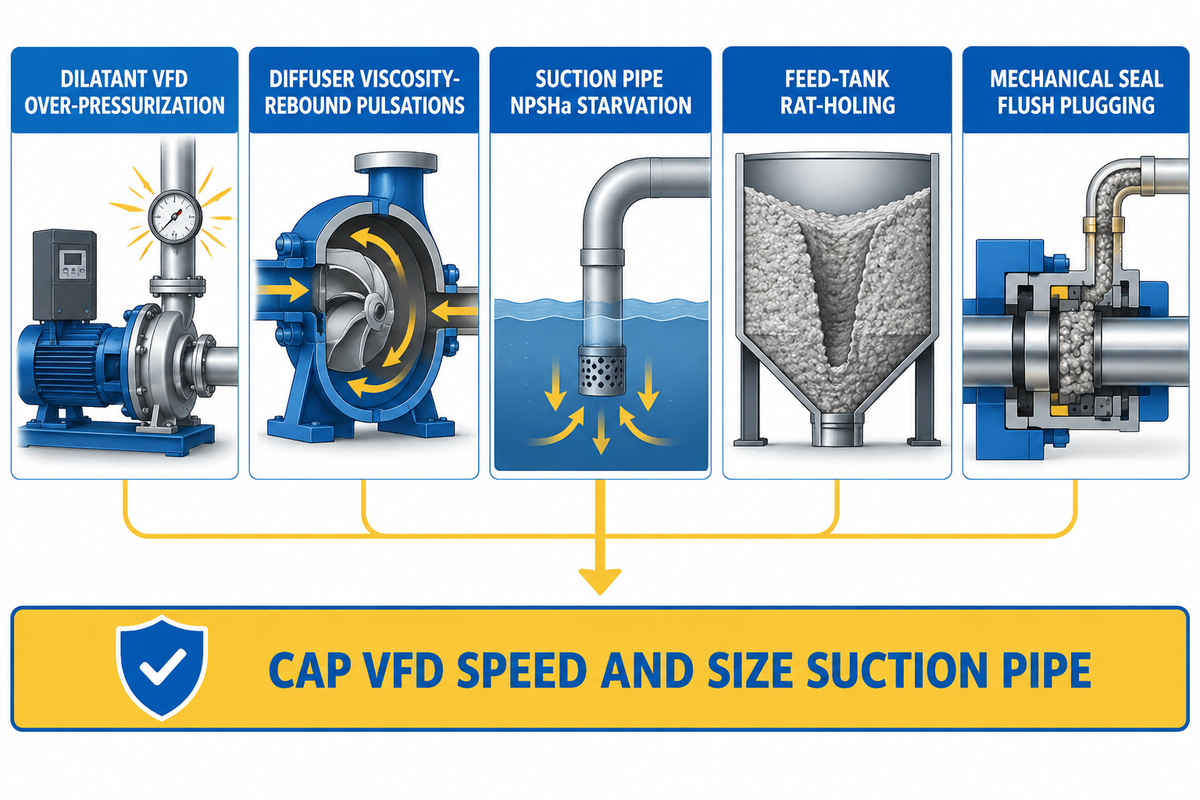
Die fünf häufigsten Ausfallmechanismen in nicht-newtonschen Fluidsystemen sind Überdruck durch Drehzahlerhöhung am Frequenzumrichter (VFD) bei dilatanten Medien, Druckpulsationen durch Viskositätsanstieg im Leitapparat, NPSHa-Mangelspeisung im Saugrohr, Trichterbildung (Rat-Holing) im Vorlagebehälter und das Zusetzen der Gleitringdichtungsspülung. Diese Risiken lassen sich beherrschen, indem die VFD-Drehzahl bei dilatanten Feststoffsuspensionen begrenzt wird, Saugrohre für niedrige Wandschergeschwindigkeiten bemessen werden und externe Spülungen nach API Plan 32 oder druckbeaufschlagte Sperrsysteme nach Plan 53B spezifiziert werden.
Wenn komplexe Flüssigkeitskreisläufe wie reine Wasserleitungen behandelt werden, lösen Anlagenfahrer häufig eine Kette von fünf mechanischen und hydraulischen Ausfällen aus, die zum Produktionsstillstand führen:
- Ausfallmodus 1, Überdruck durch VFD-Drehzahlerhöhung bei dilatanten Medien: Wenn der Förderstrom in einer Rohrleitung abfällt, erhöhen Bediener oft reflexartig die Drehzahl am Frequenzumrichter (VFD). Eine höhere Laufraddrehzahl lässt jedoch die scheinbare Viskosität einer scherverdickenden Feststoffsuspension ansteigen und erhöht damit den Widerstand sowie das erforderliche Drehmoment. Im Eng-Tips-Praxisfall mit 1.080 g/L Kalkmilch führte das Anheben der Pumpendrehzahl von 1.300 rpm auf 1.500 rpm zu einem Drucksprung auf der Druckseite von 6,5 bar auf fast 10 bar. Zwischen 1.400 und 1.500 rpm kletterte der Druck von 120 psi auf 150 psi. Prävention: Maximale VFD-Drehzahl begrenzen und die Feststoffkonzentration über eine Verdünnung an der Saugseite regeln.
- Ausfallmodus 2, Viskositätsanstieg im Leitapparat & 20–23 Hz Druckpulsationen: In scherverdünnenden Mehrphasen-Feststoffsuspensionen sinkt der scheinbare Widerstand entlang der Laufradschaufeln stark ab. Sobald die Flüssigkeit im Leitapparat verzögert wird, schnellt die Viskosität jedoch wieder nach oben. In der Mehrphasenpumpen-Studie in Processes bei 3.500 rpm (Drehfrequenz 58,33 Hz) wiesen Particle Image Velocimetry und CFD diesen Rücksprung nach. Er erzeugte primäre Druckpulsationen von 23 Hz an den Messpunkten P1–P2 und 20 Hz an P3–P5 sowie Sekundärspitzen bei 210 Hz. Prävention: Betrieb weit links vom Bestpunkt (BEP) vermeiden und halboffene Laufräder mit weiten Schaufelkanälen wählen.
- Ausfallmodus 3, NPSHa-Mangelspeisung der Saugleitung bei pseudoplastischen Medien: Wer eine Saugleitung mit den im Laufrad heruntergescherten Centipoise-Werten auslegt, verursacht Mangelspeisung am Laufradeintritt. Hohe Viskositätsunterschiede erhöhen den Reibungswiderstand bei niedrigen Wandgradienten im Rohr massiv. Prävention: Kurze Saugleitungen im Zulaufbetrieb verwenden und die Rohrreibung bei der Wandschergeschwindigkeit von Zone 1 berechnen.
- Ausfallmodus 4 – Trichterbildung im Vorlagebehälter und Teillast-Gasblockade: Wenn eine Bingham-plastische Paste nicht umgewälzt wird, bildet sie entlang der Behälterwand einen stehenden Ring. Luft nimmt dann den Weg des geringsten Widerstands und strömt im Zentrum direkt zum Saugstutzen. In den GPPS-Versuchen mit 1,5 Gew.-% CMC ließ eingeschlossenes Gas die Förderhöhe um bis zu 60 % einbrechen. Prävention: Mischversuche durchführen, um eine optimale Rührwerksdrehzahl zu ermitteln, die Feststoffe in Schwebe hält, ohne Luftblasen einzuziehen.
- Ausfallmodus 5 – Zusetzen des Dichtungsraums der Wellenabdichtung : Standardmäßige interne Rezirkulationsleitungen frieren förmlich ein, sobald viskose oder fließgrenzenbehaftete Feststoffsuspensionen die Dichtungsfedern zusetzen. Der technische Leitfaden von AESSEAL zu API-Dichtungsplänen weist darauf hin, dass Systeme mit Plan-53B-Sperrdruck aufwendig sein können und oft längere Beschaffungszeiten erfordern. Ungespülte Einzeldichtungen können rasch ausfallen, wenn sich Feststoffe an den Dichtflächen ansammeln oder der Schmierfilm abreißt. Im Gegensatz dazu nutzen speziell für den spülungslosen Betrieb konstruierte Feststoffsuspensionsdichtungen das Fördermedium selbst zur Schmierung. Prävention: Wenn ein Sperrmediumsystem erforderlich ist, setzen Sie entweder ein externes Spülsystem nach API Plan 32 oder ein Sperrsystem nach Plan 53B in Verbindung mit einer doppeltwirkenden Gleitringdichtung ein.
Welche Pumpenspezifikationen, Werkstoffe und Kostentreiber sind bei nicht-newtonschen Anfragen (RFQs) entscheidend?
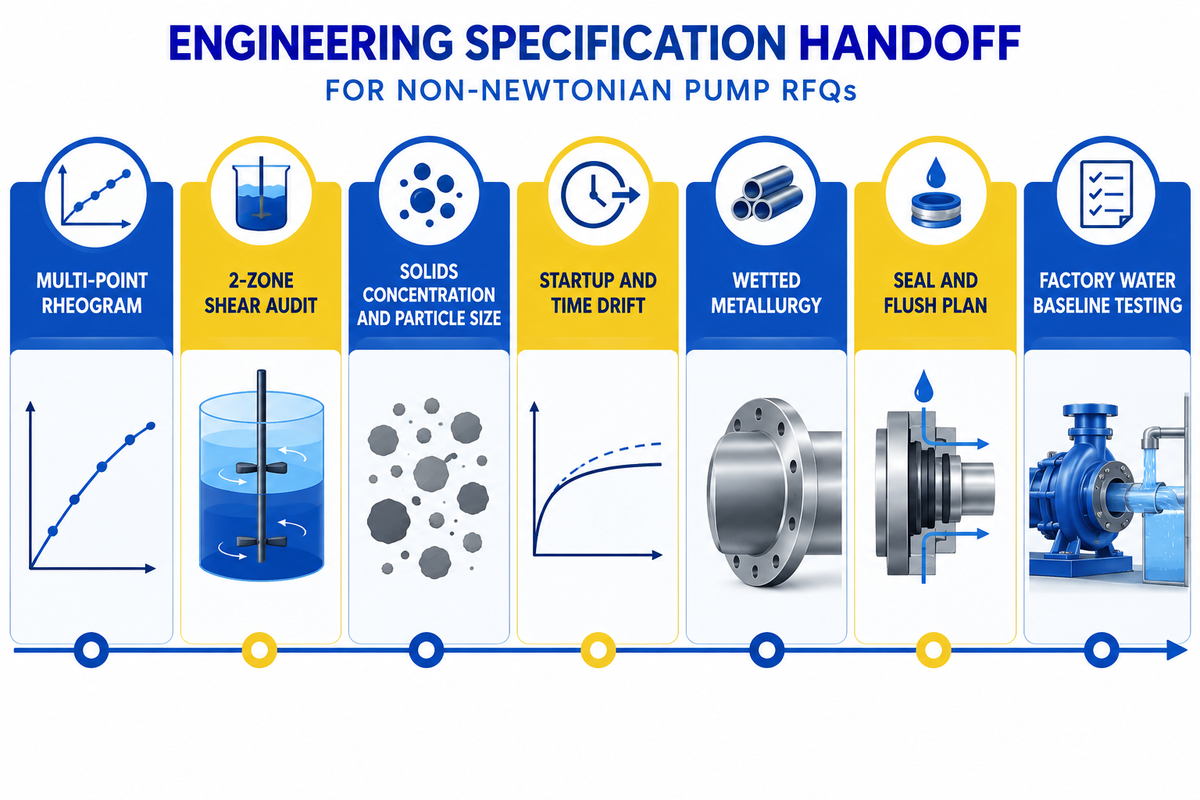
Eine vollständige Anfrage (RFQ) für nicht-newtonsche Pumpen sollte Mehrpunkt-Rheogramme (K, n und Fließgrenze τ₀ über die Betriebsschergeschwindigkeiten) sowie die Feststoffkonzentration enthalten. Geben Sie außerdem die Partikelgröße d₅₀, die Betriebsbedingungen, die medienberührten Werkstoffe und die Wasser-Referenzprüfung nach ISO 9906:2012 an.
Warum weichen Angebote für Pumpen im nicht-newtonschen Einsatz oft so stark voneinander ab? Senden Sie Ihre Angebotsanfrage mit vollständigen Fluideigenschaften und Betriebsdaten, damit der Hersteller die Motorbaugröße und die Spaltmaße der Hydraulik präzise auslegen kann. In den CMC-Feststoffsuspensionsversuchen von Zanini et al. (2025) führten die untersuchten empirischen Viskositätskorrelationen zu Abweichungen bei der Förderhöhenprognose von −48 % bis +93 % und bei der Wirkungsgradprognose von −72 % bis +15 %.
Wenn Sie Laborviskositätsdaten übermitteln, wenden Sie Spindel-Umrechnungsfaktoren nur dort an, wo deren Gültigkeit für das jeweilige Fluid und die Spindelgeometrie nachgewiesen wurde. Vasiliev et al. (2026) nutzten in ihren Glycerin- und Guarkernmehl-Versuchen innerhalb eines Drehmomentfensters von 10 %–90 % Umrechnungsfaktoren von 0,50 s⁻¹ pro rpm für LV2 und 0,46 s⁻¹ pro rpm für LV3. Fordern Sie darüber hinaus eine hydraulische Leistungsprüfung gemäß der Norm ISO 9906:2012 an, wie sie auch bei Mehrphasenpumpen-Bewertungen zum Einsatz kommt.
Bei BBP Manufacturing Co., Ltd. (BBP) prüfen unsere Anwendungsingenieure sowohl Ihre Saugleitung in Zone 1 als auch das Scherprofil im Laufrad in Zone 2, bevor sie eine Pumpenbaugröße auswählen. Unsere eigene Gießerei, CNC-Fertigung und Montage sowie unser hydraulischer Prüfstand ermöglichen es uns, hochchromhaltige Bergbau-Feststoffsuspensionspumpen aus Hartguss für grobe Aufbereitungsrückstände sowie horizontale Feststoffsuspensionspumpen für Mineralkreisläufe herzustellen. Stellen Sie sicher, dass Ihre Anfrage die folgende Checkliste abdeckt.
Datenblatt-Checkliste für nicht-newtonsche Pumpenanfragen (RFQ) — übernehmen Sie diese Punkte in Ihre Anfrage:
| RFQ-Parameter | Erforderliche technische Daten | Bedeutung für die Auslegung | Nachweisverfahren |
|---|---|---|---|
| Mehrpunkt-Rheogramm | K, n und Fließgrenze τ₀ über die erwarteten Schergeschwindigkeitsbereiche in Saugrohr und Laufrad, unter Kennzeichnung jeglicher Extrapolation. | Liefert die rheologischen Eingangsdaten für Saugverlust- und Pumpenleistungsberechnungen über den gemessenen Schergeschwindigkeitsbereich. | Fließkurve aus einem Koaxial-Rheometer über den gemessenen Schergeschwindigkeitsbereich. |
| 2-Zonen-Scherprüfung | Für laminare Potenzgesetz-Rohrströmung gilt als Wandschergeschwindigkeit [(3n+1)/(4n)] × 8V/D. Die Laufradscherung wird aus Pumpengeometrie und Drehzahl abgeschätzt. | Trennt die Berechnung der Saugseitenverluste sauber von der Abschätzung der Laufradviskosität. | Getrenntes Berechnungsblatt für Saugrohrreibung und Laufrad-Kennlinienkorrektur. |
| Feststoffprofil | Gewichts-/Volumenanteil der Feststoffe (z. B. 3 %–8 % TS Schlamm laut Holm oder 1.080 g/L Feststoffsuspension) & d₅₀. | Bestimmt den Übergangspunkt zwischen Kreiselpumpe und Verdrängerpumpe. | Siebanalyse (z. B. 0,8 mm Partikelgröße) und Dichtemessung der Feststoffsuspension. |
| Anlauf & Zeitdrift | Losbrechmoment nach nächtlicher Gelierung und Stabilität im 5-Stunden-Dauerbetrieb. | Verhindert das Auslösen des Motorschutzschalters und dilatanten VFD-Überdruck (6,5 bis 10 bar). | Rotations-Haltetest über 120 s / 60 s sowie Drehmoment-Rampenplan für den Frequenzumrichter. |
| Medienberührte Werkstoffe | Cr27-Hochchromlegierung, Elastomer-Verschleißauskleidung oder Edelstahl 316SS / Duplex. | Abgestimmt auf abrasiven Mineralverschleiß sowie chemische Korrosion durch pH-Wert und Chloride. | Schmelzenzertifikate der Gießerei und Härteprüfprotokolle. |
| Dichtungs- & Spülplan | Externe Spülung nach API Plan 32 oder druckbeaufschlagtes Sperrsystem nach Plan 53B. | Verhindert, dass Feststoffsuspensionen mit Fließgrenze die Dichtflächen der Wellenabdichtung zusetzen. | Rohrleitungsschema der Dichtung mit Einstellwerten für Durchfluss- und Druckregler. |
| Werksprüfnorm | Wasser-Referenzkennlinie nach ISO 9906:2012. Korrekturen nach ANSI/HI 9.6.7-2021 nur für newtonsche Flüssigkeiten im Gültigkeitsbereich anwenden. | Dokumentiert die Referenzleistung im Wassertest. Nicht-newtonscher Betrieb erfordert eine gesondert begründete Auslegungsbasis. | Abgenommenes oder zertifiziertes hydraulisches Werksprüfprotokoll. |
Häufig gestellte Fragen zu newtonschen und nicht-newtonschen Fluiden
Was ist der Hauptunterschied zwischen newtonschen und nicht-newtonschen Fluiden?
Der Unterschied zwischen einem newtonschen und einem nicht-newtonschen Fluid liegt in der Reaktion der Viskosität auf Scherbeanspruchung bei fester Temperatur. Newtonsche Flüssigkeiten behalten bei fester Temperatur über alle Schergeschwindigkeiten hinweg eine konstante dynamische Viskosität bei. Nicht-newtonsche Flüssigkeiten ändern hingegen ihre scheinbare Viskosität unter Scherung. In einer newtonschen Flüssigkeit steigt die Schubspannung linear mit dem Geschwindigkeitsgradienten an. In nicht-newtonschen Feststoffsuspensionen, Polymeren und Gelen nimmt die scheinbare Viskosität ab, steigt an oder erfordert eine Fließgrenze, bevor eine Strömung einsetzt.
Ist Wasser ein newtonsches oder ein nicht-newtonsches Fluid?
Reines Wasser ist über alle normalen industriellen Pumpendrehzahlen hinweg das klassische Beispiel für ein newtonsches Fluid. Bei 68 °F (20 °C) behält Wasser eine konstante dynamische Viskosität von 1 cP (0,001 Pa·s oder 2,42 lbm/hr-ft) bei. Bei fester Temperatur hat eine newtonsche Flüssigkeit in der Saugleitung und in den Laufradkanälen dieselbe dynamische Viskosität, während sich die hydraulischen Verluste mit Geschwindigkeit und Geometrie ändern. Feiner Ton oder Polymere können wasserbasierte Gemische nicht-newtonsch machen, sobald ihre Konzentration und Wechselwirkungen eine scher- oder zeitabhängige Viskosität hervorrufen.
Warum reicht ein einzelner Brookfield-Viskositätsmesswert zur Auslegung einer Kreiselpumpe nicht aus?
Ein einzelner Brookfield-Spindelmesswert reicht nicht aus, weil er den scheinbaren Widerstand nur bei einer einzigen Drehzahl misst und damit weder die Saugleitung mit niedriger Schergeschwindigkeit noch die Laufradschaufeln mit hoher Schergeschwindigkeit gleichzeitig abbildet. Wenden Sie Spindel-Umrechnungsfaktoren nur dort an, wo ihre Gültigkeit für das Fluid und die Prüfbedingungen nachgewiesen wurde. Vasiliev et al. (2026) verwendeten in ihren Glycerin- und Guarkernmehl-Versuchen innerhalb eines Drehmomentfensters von 10 %–90 % Faktoren von 0,50 s⁻¹ pro rpm für LV2 und 0,46 s⁻¹ pro rpm für LV3.
Sind Milch, Blut oder Farbe newtonsche oder nicht-newtonsche Fluide?
Homogenisierte Kuhmilch reagiert unter normalen Pumpenschergeschwindigkeiten nahezu wie ein newtonsches Fluid. Blut und Latexfarbe sowie konzentrierter Rahm und Joghurt sind scherverdünnende (pseudoplastische) nicht-newtonsche Fluide. Bei Blut und Farbe sinkt die scheinbare Viskosität unter hohen Geschwindigkeitsgradienten ab und steigt im Ruhezustand wieder an.
Wie verhindert man Kavitation in einer Kreiselpumpe bei scherverdünnenden Fluiden?
Für eine voll ausgebildete laminare Strömung eines Potenzgesetz-Fluids in einem kreisrunden Rohr beträgt die Wandschergeschwindigkeit [(3n + 1)/(4n)] × 8V/D. Zum Schutz vor Kavitation muss außerdem der verfügbare Haltedruck (NPSHa) den erforderlichen Haltedruck (NPSHr) mit ausreichendem Sicherheitsabstand übersteigen. Ein Behälter-Rührwerk hält Feststoffe in Schwebe, während eine ausreichende Überdeckung an der Saugseite und Wirbelbrecher Gasblockaden am Laufradeintritt verhindern.
Welche Viskosität kann eine Kreiselpumpe bewältigen, bevor auf eine Verdrängerpumpe gewechselt werden muss?
Kreiselpumpen verlieren bei reinen viskosen Flüssigkeiten oberhalb von 300 bis 500 cP laut CNSME Pump deutlich an hydraulischem Wirkungsgrad. Halboffene Kreiselpumpen mit zurückgezogenen Schaufeln wurden laut Dr. Richard Holm von ITT Flygt erfolgreich mit Klärschlamm bei 3 %–8 % TS getestet. Hochchromhaltige Kreisel-Feststoffsuspensionspumpen fördern grobe abrasive Feststoffe. Verdrängerpumpen eignen sich für hochviskose, reine Flüssigkeiten und hohe Drücke auf der Druckseite.
Wie beeinflusst die Temperatur das Pumpen von newtonschen und nicht-newtonschen Fluiden?
Die Temperatur beeinflusst sowohl nicht-newtonsche als auch newtonsche Fluide. Abkühlung erhöht in der Regel die Flüssigkeitsviskosität, während manche Polymersysteme beim Erwärmen gelieren, und scherverdünnende Eigenschaften allein bedeuten noch keine statische Fließgrenze. Bewerten Sie das Rheogramm stets über die niedrigste erwartete Anlauftemperatur und die höchste Betriebstemperatur.
Benötigen Sie eine ausgelegte Feststoffsuspensions- oder Schlammpumpe für nicht-newtonsche Medien?
BBP Manufacturing Co., Ltd. entwickelt und fertigt schwerlastfähige horizontale Feststoffsuspensionspumpen, Bergbau-Feststoffsuspensionspumpen und verstopfungsfreie Kreisel-Schlammpumpen. Unser Werk verfügt über eine eigene Gießerei, CNC-Bearbeitung, Montage und hydraulische Prüffelder. Senden Sie uns Ihr Fluid-Rheogramm, die Feststoffkonzentration und das Rohrleitungsschema, um eine 2-Zonen-Schergeschwindigkeits-Prüfung und ein Werksangebot zu erhalten.
Horizontale Feststoffsuspensionspumpen ansehen | Technisches Angebot anfordern
Literatur & Quellen
- ANSI/HI 9.6.7-2021 Richtlinie für Kreiselpumpen zum Einfluss der Flüssigkeitsviskosität auf die Leistung Hydraulic Institute
- ANSI/HI 9.6.7-2015 Richtlinie für Kreiselpumpen zum Einfluss der Flüssigkeitsviskosität auf die Leistung Hydraulic Institute
- Quantitative Auswertung von Brookfield-DV3TLV-Messungen: Schergeschwindigkeitsumrechnung, Korrekturfaktoren und Anwendungsgrenzen (2026) Vasiliev et al. (arXiv)
- Experimentelle und numerische Untersuchung turbulenter Strömungen newtonscher und nicht-newtonscher Fluide in horizontalen Rohren (2023) Energies (MDPI)
- Untersuchung der Strömungseigenschaften nicht-newtonscher Fluide in einer Mehrphasenpumpe auf Basis der Feststofffluidisierung (2024) Processes (MDPI)
- Vorhersage des Druckverlusts in einem Rohr für nicht-newtonsche Fluide (AN 158) NETZSCH Analyzing & Testing
- Nicht-newtonsche Viskositätsmodelle in der Rohrströmungsanalyse Applied Flow Technology (AFT Fathom)
- Auswahl und Optimierung von Chemiepumpen für hochviskose und nicht-newtonsche Fluide CNSME Pump Engineering
- Förderung von kommunalem Klärschlamm: Reibungsverlust & thixotropes Verhalten LobePro Rotary Pumps
- Leitfaden zu API-Gleitringdichtungs-Spülplänen (Plan 11, Plan 32, Plan 53B) AESSEAL
- Probleme bei der Feststoffsuspensionsförderung: 1.080 g/L Kalkmilch VFD-Drehzahl- & Druckanalyse Eng-Tips Engineering Forums
- Fachdiskussion zur Förderung nicht-newtonscher Fluide & Rohrreibung ChE Resources Chemical Engineering Forum
- Leistungsminderung von Kreiselpumpen bei nicht-newtonschen Feststoffsuspensionen (2025) Global Power and Propulsion Society (GPPS Journal)
- Kennlinienkorrektur von Kreiselpumpen für viskose Flüssigkeiten Dynapro Pumps Technical Resources
- Grundlagen ungewohnter Fluide: Newtonsche vs. nicht-newtonsche Pumpenförderung Pumps & Systems
- Einsatz der Kreiselpumpentechnologie für komplexe Fluide (Dr. Richard Holm) Pumps & Systems
- WIPO-Patentanmeldung WO2015160850A1: Scherarmes konisches Laufrad für nicht-newtonsche Feststoffsuspensionen World Intellectual Property Organization
WARUM KÄUFER MIT BBP ZUSAMMENARBEITEN
Über BBP Manufacturing
BBP Manufacturing Co., Ltd. ist ein in Peking ansässiger Hersteller von Industriepumpen mit eigener Gießerei sowie Kompetenzen in Wärmebehandlung, mechanischer Bearbeitung, Montage, Beschichtung und Prüfung. Wir unterstützen Industrieprojekte in den Bereichen Feststoffförderung, Abwasserbehandlung, Klarwasserförderung, Chemie, Brandschutz, Bewässerung und OEM-Pumpenversorgung.
Unser Engineering-Support
Wir unterstützen technische Einkäufer bei der Auswahl und Beschaffung der passenden Pumpenkonfiguration, anstatt nur Preise zu vergleichen. Senden Sie uns Angaben zu Förderstrom, Förderhöhe, Medium, Feststoffgehalt, Temperatur, pH-Wert, Werkstoffanforderungen und Einbaubedingungen. Die Ingenieure von BBP empfehlen Ihnen eine Pumpenbaureihe, eine Werkstoffoption, die Grundlage für die Förderkennlinie, die Lieferzeit und einen Ersatzteilplan für Ihre Angebotsanfrage.
Unternehmensprofil // DATENBLATT
Name
BBP Manufacturing Co., Ltd.
Markenname
BBP
Land
China
Hauptsitz
Peking, Volksrepublik China
Unternehmenstyp
Hersteller von Industriepumpen
Geschäftsmodell
B2B / OEM / ODM / Projektlieferung
Hauptprodukte
Schlammpumpen, Abwasserpumpen, Kreiselpumpen, Pumpen mit axial geteiltem Gehäuse, mehrstufige Pumpen, Chemiepumpen, Feuerlöschpumpen, Bewässerungspumpen
Fertigungskompetenzen
Gießerei, Wärmebehandlung, mechanische Bearbeitung, Montage, Beschichtung, Prüfung
Zertifizierungen
ISO 9001 / CE / SGS / BV / TÜV
Exportreichweite
Mehr als 90 Länder und Regionen
Standardlieferzeit
Etwa 25 Tage bei Standardkonfigurationen
Ansprechpartner
Wesley · Internationaler Vertrieb
Telefon / WhatsApp
+86 182 1085 0516
E-Mail
contact@bbpmfg.com
Website
https://bbpmfg.com/
Adresse
Raum 2803, Gebäude 11, Phase II, Nuode Center, Bezirk Fengtai, Peking, Volksrepublik China
Ähnliche Beiträge




Aktuell im Trend