Kontaktieren Sie BBP

Die Pumpenausrichtung beschreibt die Lagebeziehung zwischen Pumpen- und Antriebswelle, damit die gekuppelte Maschine innerhalb der vorgegebenen Grenzen arbeitet. Bei den Prüfungen werden Winkelfehler und Versätze in zwei Ebenen erfasst, mit dem korrekten Kaltziel verglichen und nach dem endgültigen Anziehen erneut gemessen.
Aktualisiert: Oktober 2026. Geltungsbereich: Dieser Beitrag beschränkt sich auf industrielle Anwendungen mit horizontal aufgestellten Pumpen, flexiblen Kupplungen und unabhängig gelagerten Wellen. Für eine vertikale Pumpe, eine starre Kupplung oder einen Pumpenrotor, der vom Motor getragen wird, ist ein separates Verfahren erforderlich. Die Positionierung der Riemenscheibe einer Kfz-Wasserpumpe, die Riemenausrichtung und die Motorsteuerung sind separate Verfahren.
Vor der Auftragsannahme
- Legen Sie die maschinenspezifischen Grenzwerte und die Bedeutung jeder Einheit fest.
- Beheben Sie instabile Montagebedingungen, bevor Sie versuchen, einen kleineren Messwert zu erzielen.
- Unterscheiden Sie zwischen dem erforderlichen Kaltziel und der gemessenen Wellenposition.
- Verlangen Sie ein abschließendes Protokoll mit angezogenen Befestigungselementen und klar zugewiesenen offenen Arbeiten.
Bei der Installation einer gekuppelten Kreiselpumpe ist ein übersichtlicher Messbericht nur dann hilfreich, wenn Bezugspunkte und Abnahmebedingungen festgelegt sind. Die letzten sechs Prüfungen lassen sich in einen Instandhaltungsauftrag oder ein Serviceangebot aufnehmen.
Was bei der Pumpenausrichtung gemessen wird
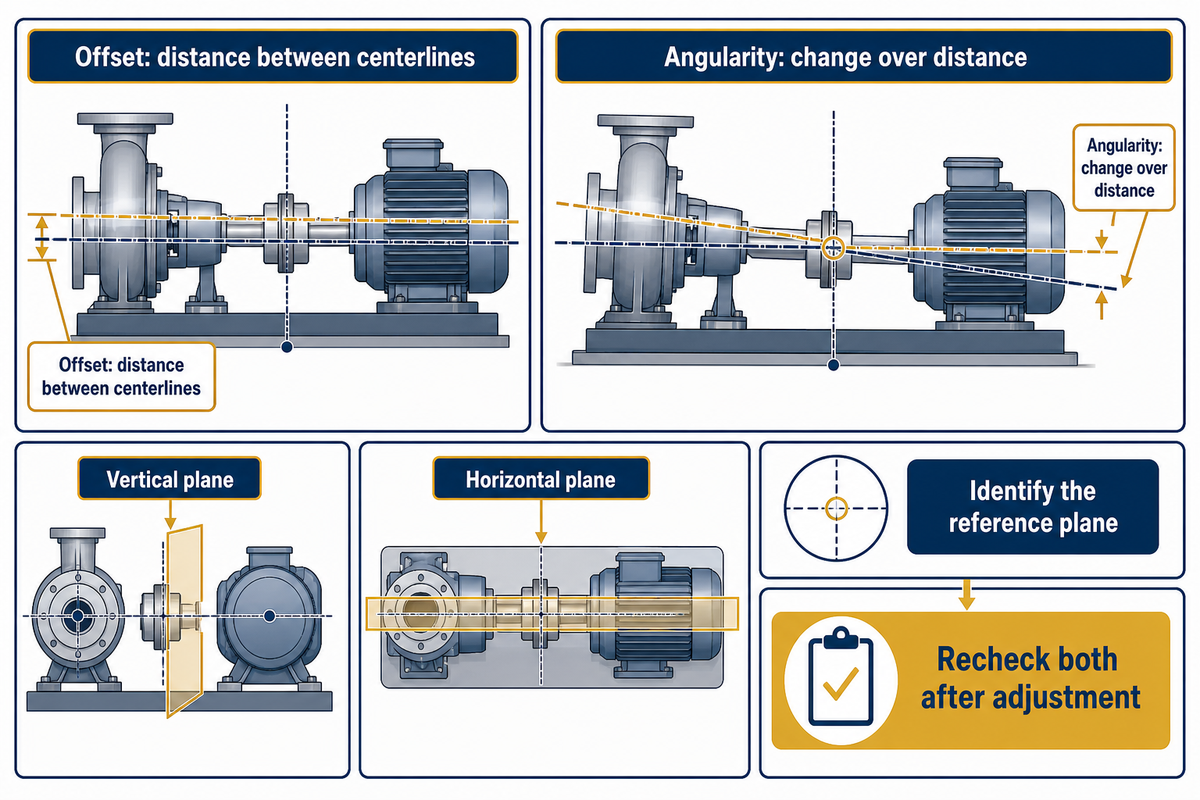
Die Mittellinien der beiden Wellen können zueinander versetzt und/oder gegeneinander geneigt sein. Bei der Pumpenausrichtung werden diese Beziehungen in vertikaler und horizontaler Ebene an festgelegten Bezugspunkten gemessen. Für die korrekte Betriebsposition kann ein bewusster Kaltversatz erforderlich sein. Daher ist ein Messwert von 0 an der stillstehenden Maschine nicht zwangsläufig das richtige Ergebnis.
Die Hinweise des Hydraulic Institute zu flexiblen Kupplungen unterscheiden zwischen Winkel- und Parallelitätsprüfungen und halten fest, dass nach der Einstellung beide Prüfungen erforderlich sind. Eine Veränderung der Motorfußposition verändert die Geometrie. Daher bleibt der andere Messwert möglicherweise nicht unverändert.
Ein Versatz ist eine Strecke, zum Beispiel in Millimetern. Ein Winkelfehler beschreibt eine Neigung, also wie stark sich etwas über eine bestimmte Strecke verändert, zum Beispiel in Millimetern pro 100 Millimeter oder in mil pro Zoll. Ein mil entspricht 0.001 Zoll. Die Lage der Bezugsebene ist wichtig: Ein Versatz, der an einer bestimmten Position eines Messwertaufnehmers gemessen wurde, entspricht nicht automatisch dem Versatz in der Kupplungsmitte.
Häufiger Fehler: Die Annahme, dass eine flexible, also biegefähige Kupplung bedeutet, die verbundenen Maschinen seien korrekt installiert. Die Flexibilität gleicht Bewegungen aus; die Ausrichtungsvorgaben der Anlage legen die erforderliche Wellenposition fest.
Halten Sie sich an den Geltungsbereich des Verfahrens für horizontale Maschinen. Eugene Vogels EASA-Hinweise zu vertikalen Turbinenpumpen beschreiben motorgetragene Rotoren und erwähnen das Unterlegen von Flanschen, das die strukturelle Steifigkeit beeinflussen kann. Für ein Serviceangebot für diese Konfiguration wäre ein separates Verfahren erforderlich, kein zusätzlicher Punkt auf der Checkliste für horizontale Pumpen.
In einer angegebenen Ebene beschreibt ein vertikaler Versatz von 0,10 mm die Position, während 0,10 mm pro 100 mm eine Neigung beschreibt. Ein Pumpenausrichtungsprotokoll muss beide Werte und ihre Richtungen enthalten. Wird einer der Werte mit einer nicht angegebenen Position kombiniert, kann ein anderer Techniker die Messung nicht wiederholen.
Pumpenausrichtungstoleranzen festlegen, bevor der Motor bewegt wird
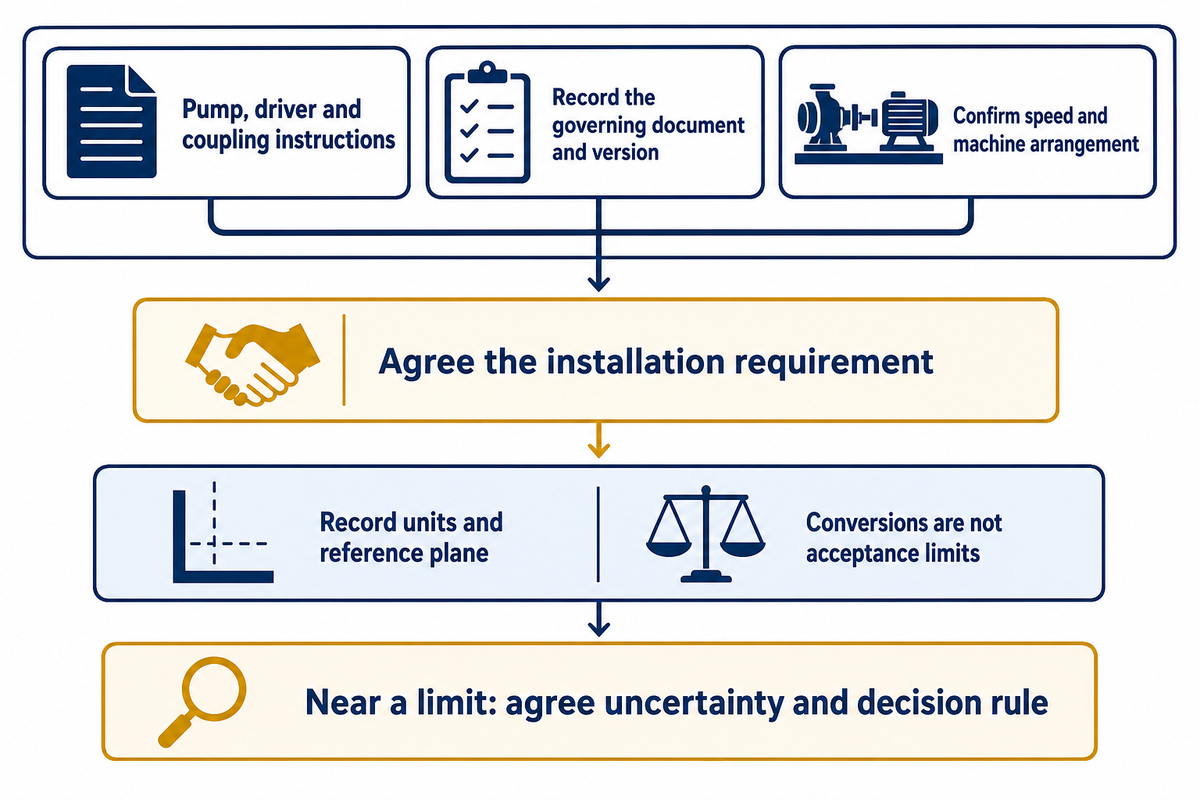
Verwenden Sie die Vorgaben für Pumpe, Antrieb und Kupplung sowie die für die Installation vereinbarte Ausrichtungsspezifikation. Dokumentieren Sie vor jeder Änderung das maßgebliche Dokument und dessen Version. Die Drehzahl der Pumpe und die Maschinenanordnung helfen dabei, die einschlägige Vorgabe zu ermitteln. Eine allgemeine Toleranztabelle kann weder einen Konflikt klären noch einen grenznahen Messwert freigeben; sie ersetzt nicht die Vorgaben für die Anlage.
Wie hoch ist die Toleranz für die Pumpenausrichtung?
Der veröffentlichte Geltungsbereich von ASA/ANSI S2.75-2017/Part 1 (R2025) umfasst ausschließlich unabhängig gelagerte horizontale Maschinen mit jeweils zwei Lagern und flexiblen Kupplungen. Dieser Geltungsbereich ist hilfreich, enthält hier jedoch keine numerischen Tabellen. Der Leitfaden zu Pumpenstandards hilft dabei, Installationsanforderungen von anderen Pumpenspezifikationen zu unterscheiden.
Verwenden Sie die folgende Toleranz-Interpretationstabelle, um die Bedeutung eines angegebenen Messwerts zu bestimmen. Umrechnungen sind keine empfohlenen zulässigen Grenzwerte.
| Angegebener Messwert | Interpretation oder Beispiel | Erforderlicher Protokolleintrag | Einschränkungen / ungeeignet für |
|---|---|---|---|
| Versatz in mil | 1 mil = 0,0254 mm | Ebene und positive Richtung | Kein Winkelfehlerwert |
| Versatz in Zoll | 0.002 in = 0,0508 mm | Ausgangswert und Umrechnung | Kein universeller Grenzwert von 0,0508 mm |
| Größere Verschiebung | 0.025 in = 0,635 mm | Dezimalstelle überprüft | Eine falsch gesetzte Dezimalstelle verändert das Ergebnis um den Faktor zehn. |
| Winkelverhältnis | 0.5 mil/in = 0,05 mm/100 mm | Zähler und Bezugslänge | Kein Versatz von 0,5 mm |
| Gesamtmesswert der Messuhr | Maximaler abzüglich minimalem Messwert | Montage- und Rotationsgeometrie | Lässt sich nicht immer halbieren, um den Wellenversatz zu bestimmen. |
| Kaltziel | Beabsichtigte Lagebeziehung bei stillstehender Maschine | Grundlage des Ziels und Vorzeichenkonvention | Nicht der endgültig gemessene Fehler |
| Drehzahlabhängige Kategorie | Vorgegebene Betriebsdrehzahl verwenden | Zutreffender Maschinenbereich | Keinen Grenzwert für eine nicht aufgeführte Drehzahl ableiten. |
| Kupplungstoleranz | Vom Hersteller angegebene Leistungsfähigkeit | Kupplungstyp und Betriebsbedingungen | Keine automatische Abnahme der Pumpeninstallation |
| Grenznaher Messwert | Messung nahe dem vereinbarten Grenzwert | Messunsicherheit und Entscheidungsregel | Die Anzeigeauflösung allein belegt keine Konformität. |
Die Messunsicherheit muss für den vorgesehenen Zweck geeignet sein. In diesem Zusammenhang weist die Richtlinie des NIST zur metrologischen Rückführbarkeit darauf hin, dass die Rückführbarkeit einer Kalibrierung nicht immer gewährleistet, dass eine Messung für ihren Zweck geeignet ist. Dienstleister sollten darlegen, wie sie mit dem Messaufbau vor Ort, der Leistungsfähigkeit des Messgeräts und grenznahen Ergebnissen umgehen. Verhältnisse der Messunsicherheit sollten nicht einfach vorausgesetzt werden.
Beispielhafter Angebotsstreit: Ein Instandhaltungseinkäufer erhält zwei Berichte für dieselbe hypothetische Installation. Ein Bericht nennt eine zulässige Kupplungstoleranz, der andere eine Anforderung an die Wellenausrichtung. Beide Berichte enthalten Einheiten, behandeln jedoch unterschiedliche Fragen. Der Einkäufer bittet jeden Auftragnehmer, die freigegebene Maschinenvorgabe und die für die Messung verwendete Bezugsebene anzugeben. Der Auftragnehmer erläutert, wie ein Messwert nahe dem Grenzwert bewertet wird. Die Arbeiten können auf Grundlage der vereinbarten Anforderung angeboten werden. Ohne diese Klärung könnte ein Angebot auf Basis des kleineren der in den Berichten angezeigten Werte zu einer unnötigen Nachstellung führen oder zur Abnahme eines Ergebnisses, das nie mit dem richtigen Kriterium verglichen wurde.
Ein Wert von 0.5 mil/in entspricht umgerechnet 0,05 mm/100 mm, da er eine Neigung beschreibt. Keine der beiden Angaben legt den zulässigen Fehler einer Pumpe fest. Führen Sie die ursprüngliche Einheit neben dem umgerechneten Wert auf und nennen Sie anschließend das Anlagendokument, das die Verwendung dieses Grenzwerts für die installierte Maschine erlaubt.
Laser oder Messuhren für die Ausrichtung auswählen
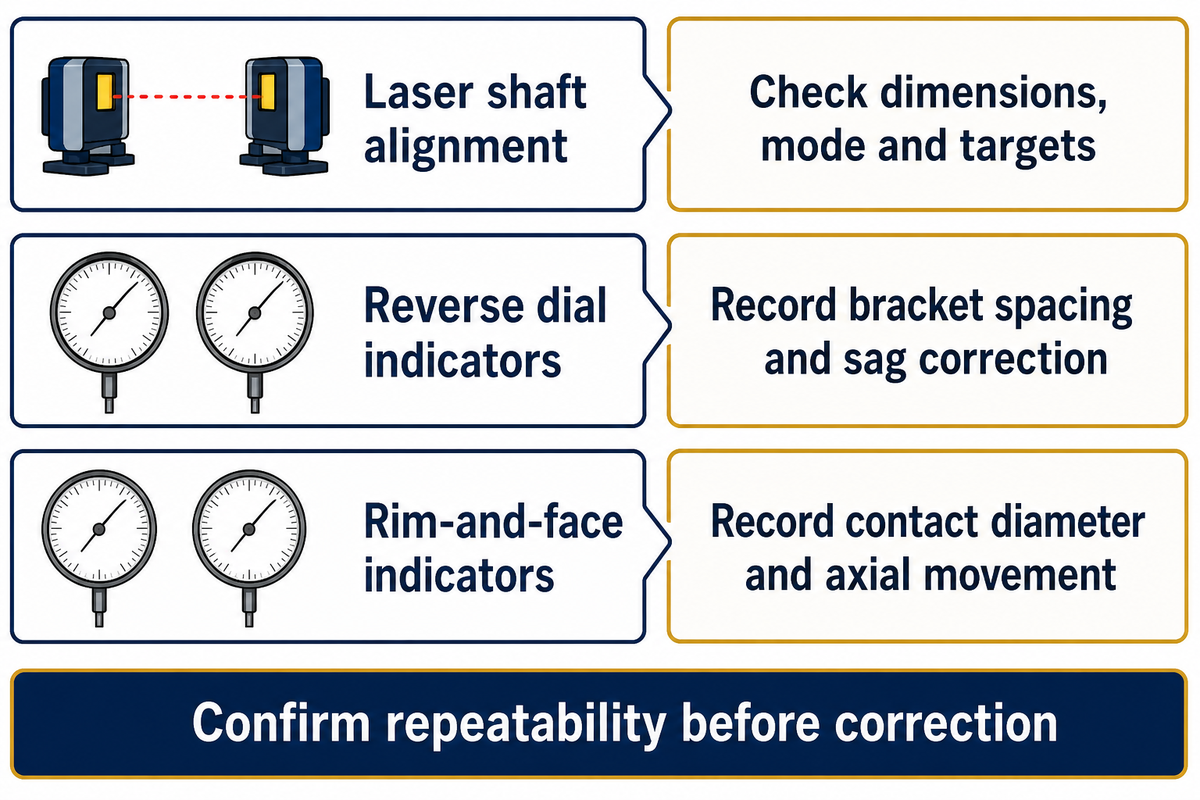
Die Befestigung muss zum gewählten Verfahren der Wellenausrichtung passen. Gehen Sie sorgfältig vor, denn die Anzeigen der Messgeräte gleichen weder lose Halterungen noch falsche Abmessungen oder eine verbogene Kontaktfläche aus, die in die Maschineneinstellung eingegeben wurde.
Welche Werkzeuge verwendet man zum Ausrichten einer Pumpe?
Für Präzisionsarbeiten werden wellenmontierte Lasersysteme oder Messuhren mit geeigneten Halterungen verwendet. Eine gerade Referenzkante und Fühlerlehren können bei vorläufigen Kupplungsprüfungen helfen. Ihr Nutzen ist jedoch begrenzt, wenn die Bezugsflächen nicht rechtwinklig zur Welle und nicht konzentrisch zu ihr sind. In Amin Almasis Erörterung zur Inbetriebnahme geht es um die Verwendung von Messuhren und deren Abhängigkeit von der Geometrie, dem Verhalten der Halterungen und der Wellenbewegung.
| Verfahren oder Prüfung | Zweck | Vor der Verwendung zu protokollieren | Einschränkungen / ungeeignet für |
|---|---|---|---|
| Laser-Wellenausrichtung | Versatz und Winkelfehler messen | Abmessungen, Modus, Ziele und Wiederholungsmessungen | Falsche Abmessungen bleiben falsche Eingabewerte. |
| Umgekehrte Messuhrmethode | Wellenlagebeziehungen anhand zweier Umfangsmesswerte berechnen | Halterungsabstand und Durchbiegungskorrektur | Erfordert eine geeignete Rotations- und Montagegeometrie. |
| Messuhren an Umfang und Dichtfläche | Umfangsposition und Lagebeziehung der Dichtfläche messen | Kontaktdurchmesser und axiale Bewegung | Axiales Spiel kann die Messwerte an der Dichtfläche verfälschen. |
| Richtscheit | Vorläufige Kupplungsprüfung | Geeignete Bezugsflächen | Kein Nachweis für die Abnahme mit Präzisionsanforderungen |
| Fühlerlehre | Spaltmaß unter festgelegten Bedingungen prüfen | Position und Zustand der Befestigungselemente | Misst nicht unabhängig beide Wellenebenen. |
| Messung des weichen Fußes | Reaktion der Montage untersuchen | Fußzuordnung und vorgeschriebene Prüfreihenfolge | Die Nachgiebigkeit des Fundaments kann die Interpretation erschweren. |
| Rundlaufprüfung | Rotierende Bezugsflächen untersuchen | Oberfläche und Kontaktposition | Rundlauf der Oberfläche entspricht nicht automatisch einem Wellenversatz. |
| Messung der Wärmebewegung | Relative Bewegung im Betrieb ermitteln | Lasten, Temperaturen, Richtungen und Bezugspunkt | Die Gehäusetemperatur allein reicht nicht aus. |
| Schwingungsmessung | Betriebszustand untersuchen | Drehzahl, Förderstrom und Messpositionen | Beweist für sich allein keinen Ausrichtungsfehler. |
Häufiger Fehler: Es ist ein häufiger Fehler, ein Messgerät mit höherer Auflösung zu kaufen, bevor geklärt wurde, warum sich Messungen nicht wiederholen lassen. Prüfen Sie zuerst die Halterung und die Messfolge. Verhindert der Zugang die erforderliche Drehung, bitten Sie den Anbieter, die unterstützten Verfahren und deren Grenzen im Angebot zu erläutern.
Angenommen, wiederholte Messungen ergeben unter unveränderten Bedingungen 0,04 mm und 0,09 mm an einer gemeinsamen Bezugsebene. Die Differenz von 0,05 mm muss vor einer Korrektur untersucht werden. Die Wiederholbarkeit ist anhand der Messanforderung des Auftrags zu beurteilen. Zusätzliche Dezimalstellen im Bericht beheben keine instabile Vorrichtung.
Prüfen Sie zuerst den weichen Fuß, das Fundament und die Rohrleitungskräfte.
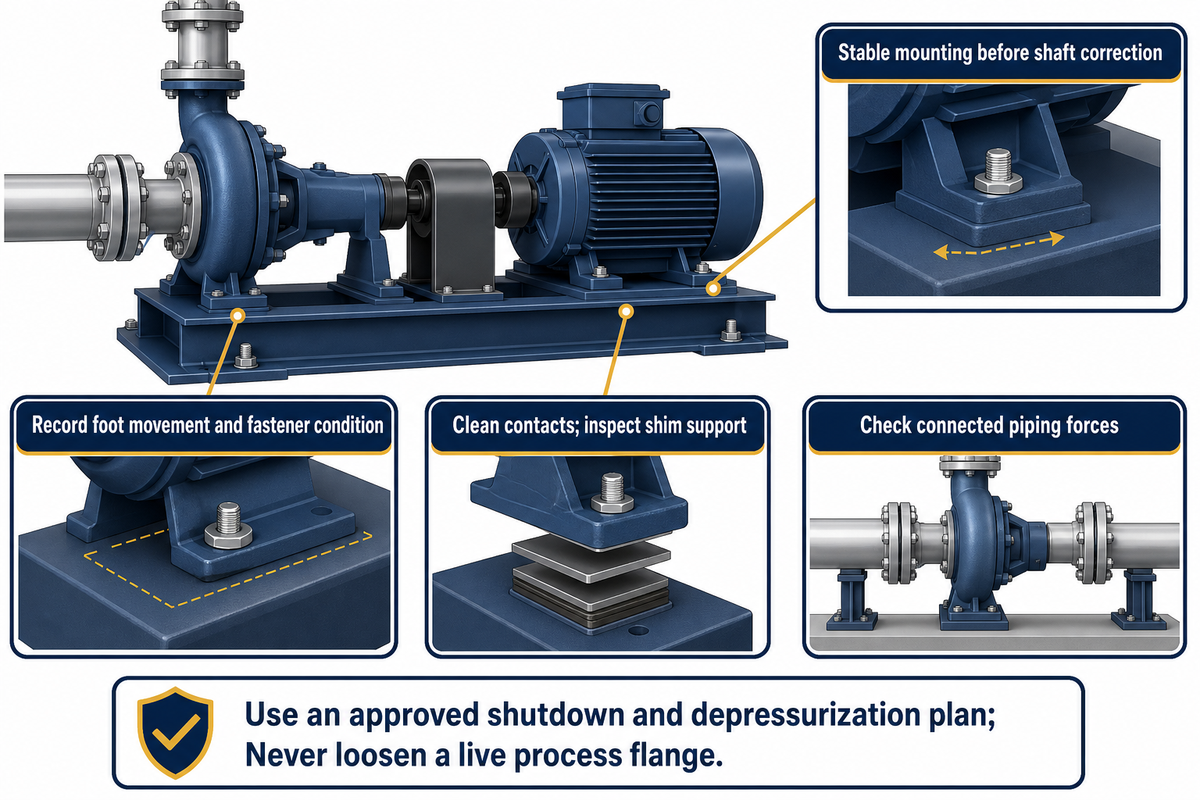
Eine stabile Montage ist Voraussetzung für aussagekräftige Ausrichtungsmessungen. Eine Maschine kann sich beim Anziehen der Befestigungselemente oder unter Kräften aus angeschlossenen Rohrleitungen bewegen. Prüfen Sie diese Bedingungen, bevor Sie die Wellenausrichtung abschließend korrigieren. Legen Sie außerdem fest, wer verantwortlich ist, falls eine Reparatur am Fundament oder an den Rohrleitungen nicht zum Umfang der Ausrichtungsarbeiten gehört.
In Gene Vogels EASA-Übersicht werden weicher Fuß und Maschinenfundament gemeinsam mit der Ausrichtung betrachtet. Ein Fuß, der unter einer bestimmten Bedingung aufzuliegen scheint, kann sich bewegen, wenn sich der Verschraubungszustand ändert. Dokumentieren Sie den betroffenen Fuß und halten Sie die Prüfreihenfolge der Anlage ein. Eine grobe Spaltmaßprüfung und die Bewegung einzelner Füße sind unterschiedliche Prüfungen.
Reinigen Sie die Kontaktflächen und prüfen Sie den Passungssatz. Achten Sie auf gefaltete Passbleche, Schmutz und unvollständige Auflage. Empfehlen Sie weder eine allgemeingültige Passblechdicke noch das Vorgehen, alle Schrauben zu lösen. Die Ursache der Bewegung und die Anlagenvorgaben bestimmen die Reparatur.
In Diskussionen auf Eng-Tips wird bei Grundplatten zwischen dem Nivellieren einer beliebigen Oberfläche und dem Herstellen der vorgesehenen Montagebezüge unterschieden. Prüfen Sie den festgelegten Bezugspunkt und die Schmierbedingungen. Eine Wasserwaage auf einer gut zugänglichen Abdeckung kann die Mittellinien der Wellen nicht zuverlässig bestimmen.
Lev Neliks Erörterung zu Rohren und Rohrformstücken hebt installationsbedingte Kräfte aus Rohrleitungen hervor. Beheben Sie ein vermutetes Problem mit Rohrleitungskräften im Rahmen eines freigegebenen Stillstands- und Druckentlastungsplans. Lösen Sie niemals einen Prozessflansch unter Betriebsbedingungen, um zu prüfen, ob sich die Pumpe bewegt.
Eine Montageanalyse muss festhalten, was sich verändert hat. Eine beispielhafte Verschiebung von 0,03 mm auf 0,11 mm nach dem vorgeschriebenen Anziehen entspricht einer Änderung der gleichen Messgröße um 0,08 mm. Dokumentieren Sie diese Änderung und den Zustand der Befestigungselemente. Bieten Sie zusätzliche Wellenausrichtungsarbeiten nicht als vollständige Reparatur an, bevor die Ursache geklärt ist.
Führen Sie das Verfahren zur kalten Pumpenausrichtung durch
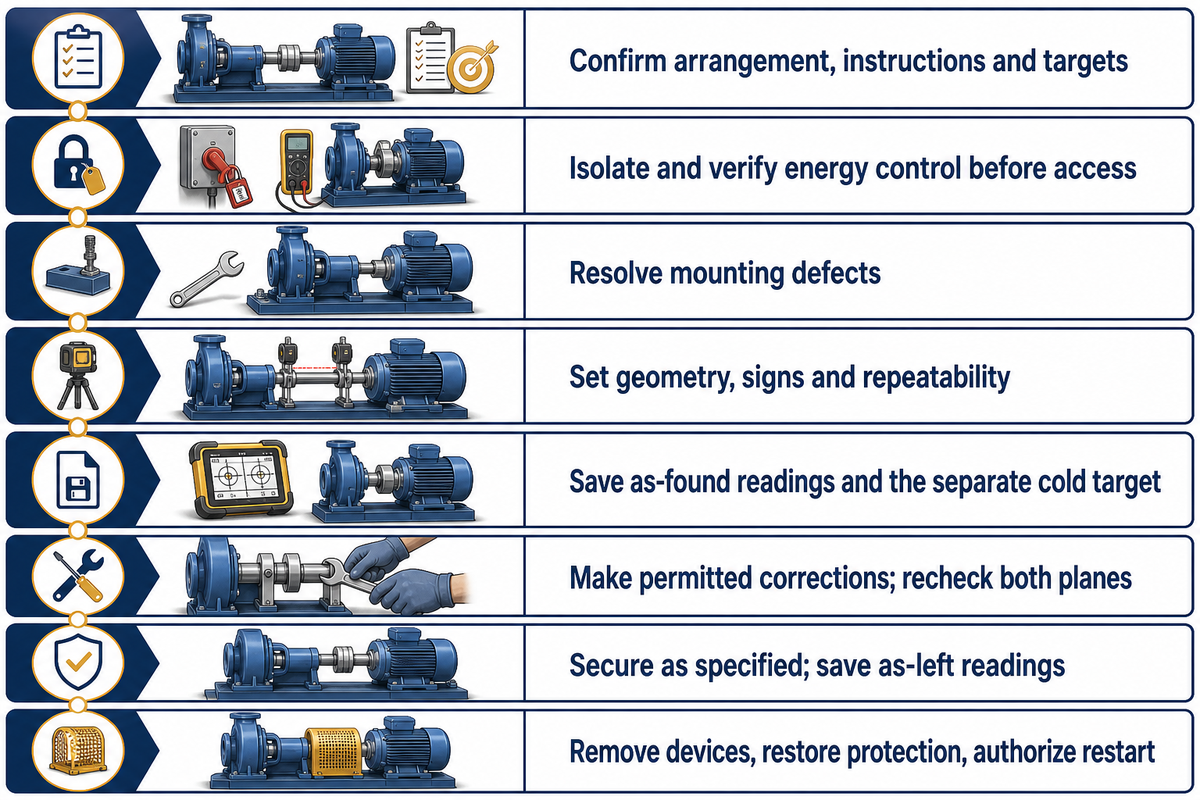
Bei der kalten Pumpenausrichtung schaffen Sie zuerst sichere Arbeitsbedingungen und prüfen die Montage. Dokumentieren Sie die Ausgangsgeometrie, korrigieren Sie die Komponente innerhalb der zulässigen Grenzen und kontrollieren sowie messen Sie die endgültige Position erneut. Halten Sie fest, welche Maschine bewegt wurde und wo sie sich abschließend befindet. Gehen Sie nicht davon aus, dass Pumpe oder Motor der feste Bezugspunkt ist.
Stellen Sie bei der Vorbereitung sicher, dass das Messgerät genügend Freiraum für die erforderliche Wellendrehung hat. Für Arbeiten in den Vereinigten Staaten regelt OSHA 29 CFR 1910.147 die Isolierung, gespeicherte Energie und deren Überprüfung. Ein stillstehender Motor belegt nicht ausreichend, dass elektrische, hydraulische oder andere Energiequellen kontrolliert sind. Für Prüfungen, bei denen die Anlage unter Spannung gesetzt werden muss, sind eine eigene Freigabe und die anschließende erneute Isolierung erforderlich.
- Anordnung bestimmen. Bestätigen Sie, dass es sich um eine horizontale Pumpe mit unabhängig gelagerter Welle, flexibler Kupplung und zugehörigem Antrieb handelt. Beschaffen Sie die Anlagenvorgaben, Zielwerte und zulässigen Korrekturverfahren.
- Arbeiten vorbereiten. Befugtes Personal isoliert die Energiequellen und überprüft die Energieabsicherung. Anschließend werden sichere Bedingungen für den Zugang zur Kupplung und die Wellendrehung hergestellt.
- Montageprobleme beheben. Prüfen Sie Fundament, Füße, Passbleche und angeschlossene Rohrleitungen. Dokumentieren Sie ungelöste Mängel, bevor Sie Messwerte zur Abnahme erfassen.
- Messung einrichten. Montieren Sie das System gemäß den Vorgaben, geben Sie überprüfte Abmessungen ein, legen Sie Bezugsebene und Vorzeichenkonvention fest und prüfen Sie die Wiederholbarkeit.
- Ausgangsmesswerte speichern. Protokollieren Sie Versatz und Winkelfehler in beiden Ebenen zusammen mit dem separaten Kaltziel.
- Zulässige Korrekturen durchführen. Nehmen Sie die freigegebenen Änderungen an Passblechen und horizontaler Position vor. Prüfen Sie nach jeder Bewegung beide Ebenen erneut.
- Sichern und erneut messen. Halten Sie die vorgegebene Reihenfolge beim Anziehen und das vorgeschriebene Drehmoment ein. Speichern Sie die abschließenden Messwerte und dokumentieren Sie dabei die korrekte Rohrleitungskonfiguration.
- Wiederinbetriebnahme vorbereiten. Entfernen Sie die Messgeräte und bringen Sie die erforderliche Kupplungsabdeckung wieder an. Halten Sie sich an das freigegebene Anfahrverfahren des Standorts und vermerken Sie erforderliche Betriebsnachkontrollen.
Welche Ausrichtung führen Sie bei Pumpe und Motor zuerst durch?
Beheben Sie zuerst die zugrunde liegende Montagebedingung und legen Sie anschließend die Reihenfolge der Korrekturen fest. Bei Verfahren für horizontale Maschinen wird möglicherweise zuerst die vertikale Korrektur mit Passblechen und danach die horizontale Einstellung empfohlen. Maßgeblich für den Auftrag sind jedoch das Messgeräte- und Maschinenverfahren. Winkel- und Versatzmesswerte beeinflussen sich gegenseitig. Daher bedeutet der Abschluss einer Korrektur nicht, dass beide Prüfungen in beiden Ebenen abgeschlossen sind.
Beispiel für eine Prüfung nach dem endgültigen Anziehen: Ein Techniker misst vor dem letzten vorgeschriebenen Befestigungsschritt einen vertikalen Versatz von +0,02 mm. Nach dem Sichern der Maschine beträgt der Messwert in dieser Ebene +0,10 mm. Im Bericht stehen beide Werte sowie die Bewegung von 0,08 mm. Die zuständige Aufsicht prüft, ob sich der Messaufbau bewegt hat, ob das Problem mit dem Fuß behoben wurde und ob die vorgeschriebene Reihenfolge eingehalten wurde. Würde man den früheren Bildschirmabzug abnehmen, bliebe die veränderte Bedingung unberücksichtigt. Liegt eine Fundamentreparatur außerhalb des vereinbarten Umfangs, bietet der Auftragnehmer die Untersuchung daher separat an. Nach der freigegebenen Korrektur wiederholt er die abschließende Messung und vergleicht das Ergebnis mit dem dokumentierten Zielwert und Grenzwert.
Die Anforderungen von OSHA 1910.219 an die mechanische Kraftübertragung behandeln ebenfalls Gefahren an Kupplungen. Das Ausrichtungsprotokoll ersetzt nicht die Beurteilung der Schutzvorrichtungen am Standort.
Kaltziele für die differentielle Wärmeausdehnung festlegen
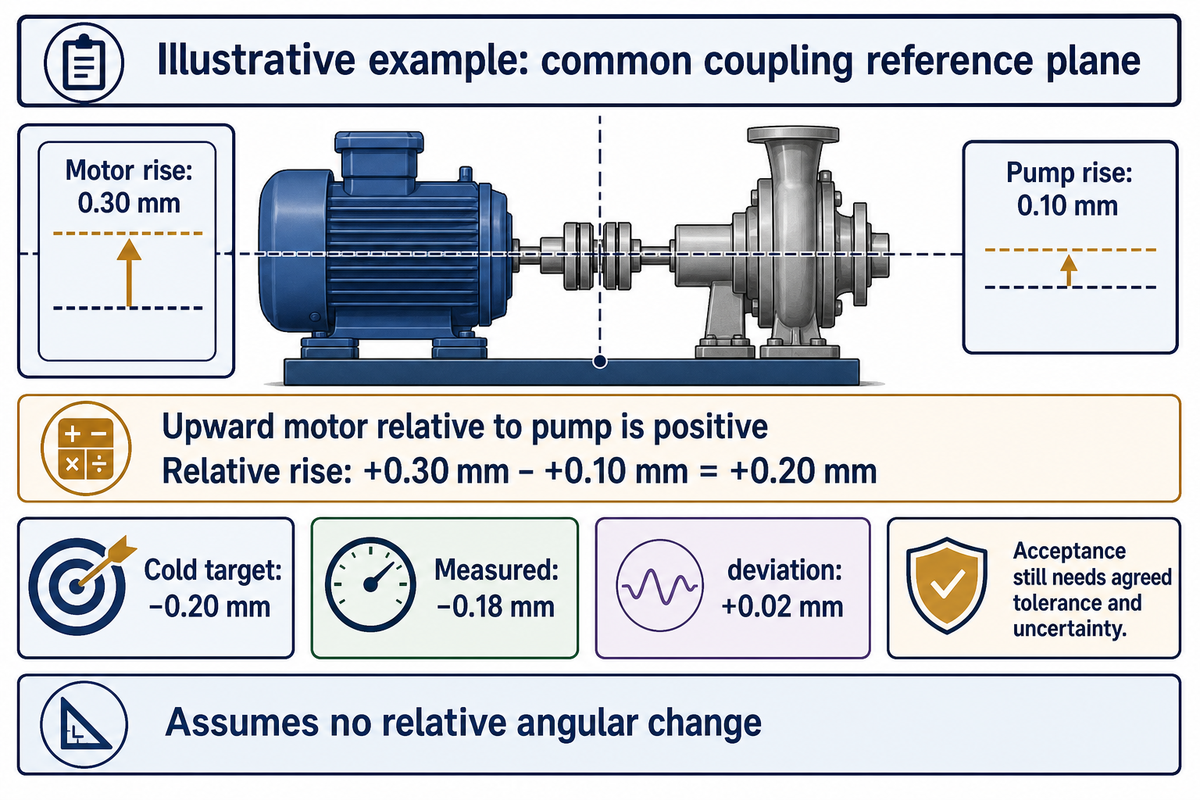
Ein Kaltziel für die Ausrichtung gleicht die erwartete relative Bewegung von Pumpe und Antrieb zwischen Stillstand und Betrieb aus. Das Ziel sollte anhand der Anlagenvorgaben oder eines geeigneten Messprogramms festgelegt werden. Der Temperaturanstieg einer einzelnen Maschine beschreibt nicht die Bewegung beider Wellen. Auch gleiche Gehäusetemperaturen belegen keine gleiche Wärmeausdehnung.
Das Hydraulic Institute behandelt den Kaltversatz bei Anlagen, die im heißen Zustand betrieben werden. Die Bewegung vom Stillstand bis zum Betrieb wird in der EASA-Standardübersicht erörtert. Verwenden Sie für beide Maschinen dieselbe Bezugsebene und positive Richtung. Unterschiedliche Bewegungen am vorderen und hinteren Ende derselben Welle können ebenfalls eine Winkeländerung verursachen. Bei einem motorgetriebenen Aggregat mit Verbrennungsmotor fordern Sie die Kaltziele des Antriebsherstellers an; das Beispiel mit Elektromotor enthält keine Korrekturen für Dieselmotoren.
Beispielrechnung zur Wärmeausdehnung: Angenommen, eine Messung der Bewegung prognostiziert, dass die Motorwelle an einer gemeinsamen Bezugsebene der Kupplung um 0,30 mm und die Pumpenwelle um 0,10 mm ansteigt. Legen Sie die Aufwärtsbewegung des Motors relativ zur Pumpe als positive Richtung fest. Die prognostizierte relative Änderung beträgt +0,30 mm − +0,10 mm = +0,20 mm. Um im Betrieb einen relativen Versatz von null in dieser Ebene anzustreben, beträgt die beispielhafte Kaltposition daher −0,20 mm. Ein Kaltmesswert von −0,18 mm weicht um +0,02 mm von diesem Ziel ab. Die Rechnung belegt keine Abnahme: Die vereinbarte Toleranz und Messunsicherheit gelten weiterhin. Das Beispiel geht davon aus, dass keine relative Winkeländerung auftritt, und gibt keine Anweisung für eine bestimmte Einstellung des Motorfußes.
Tragen Sie den Messwert getrennt vom Ziel ein. Wird ein gemessener Versatz von −0,18 mm durch seine Abweichung von +0,02 mm ersetzt, geht die installierte Geometrie verloren. Ein Bericht muss beide Werte enthalten und ihre Bedeutung erläutern.
Häufiger Fehler: Den erforderlichen Passblechbetrag am Motorfuß direkt aus einem Zielwert an der Kupplungsebene ableiten, ohne die Geometrie zu berücksichtigen. Ein Zielwert an der Kupplung und eine Bewegung am Fuß sind unterschiedliche Größen. Fordern Sie die Abmessungen und das Korrekturverfahren an.
Steigt der Motor neben der Pumpe an der angegebenen Ebene um 0,30 mm und 0,10 mm an, beträgt der relative Anstieg 0,20 mm. Ein Kaltziel von −0,20 mm gleicht diese angenommene Änderung aus. Bei unterschiedlicher Wärmeausdehnung vorn und hinten ist eine Winkelberechnung erforderlich; dieses Beispiel für parallele Bewegung enthält sie nicht.
Probleme mit der Pumpenausrichtung untersuchen, die nach dem Anfahren erneut auftreten
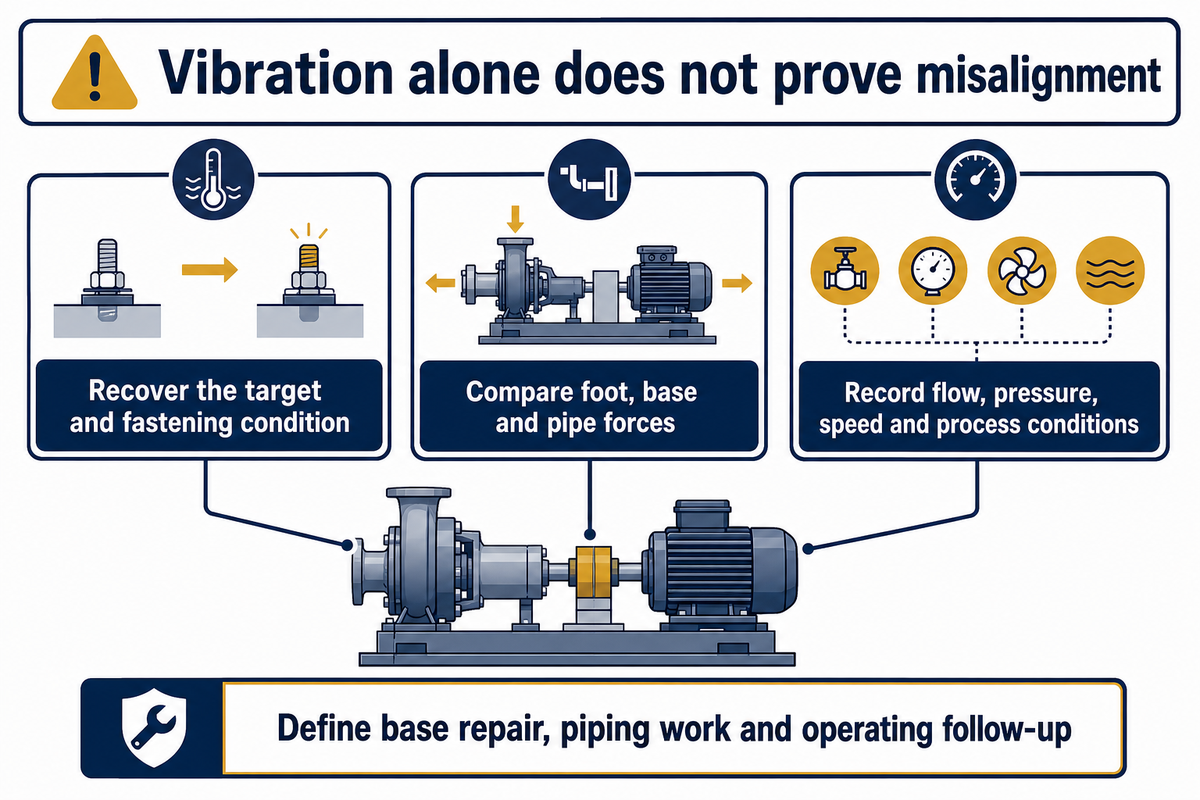
Bei wiederkehrenden Ausrichtungsproblemen müssen die Messbedingungen geprüft werden, bevor weitere Korrekturen vorgenommen werden. Ändert sich ein Messwert beim Anziehen, weist das nicht immer auf dieselbe Ursache hin. Dasselbe gilt nach dem Anschluss der Rohrleitungen und beim Übergang vom kalten zum Betriebszustand. Schwingungen belegen für sich allein nicht die Ursache. Bewahren Sie das Ausrichtungsprotokoll auf und berücksichtigen Sie die Betriebsbedingungen, bevor Sie jeden Fall auf die Wellenposition zurückführen.
Häufige Fehlerursachen: Wann ein weiterer Ausrichtungsbesuch nicht ausreicht
Ein weiterer Besuch ist unzureichend geplant, wenn im vorherigen Bericht das Ziel oder der Anziehzustand fehlt. Ermitteln Sie diese Angaben zuerst. Tritt eine Änderung der Montage zusammen mit einer Änderung des Messwerts auf, untersuchen Sie die Kräfte an Füßen, Fundament oder Rohrleitungen. Eine erneute Bewegung des Motors klärt die Ursache nicht und kann dazu führen, dass der nächste Techniker mit demselben instabilen Ausgangszustand beginnt.
Auch der Betriebszustand ist wichtig. Die Beschreibung hydraulischer Kräfte durch das Hydraulic Institute besagt, dass ein Förderstrom unterhalb des besten Wirkungsgrads Radialkräfte, Wellendurchbiegung und Schwingungen erhöhen kann. Dieser Mechanismus belegt nicht, dass eine bestimmte Pumpe ihre Ausrichtung verloren hat. Dokumentieren Sie Förderstrom, Druck, Drehzahl und Prozessbedingungen zusammen mit dem beobachteten Symptom. Vergleichen Sie bei der Fehlersuche die Leistung mit dem Betriebszustand, bevor Sie eine Nachstellung beauftragen.
Nutzen Sie die Inspektion des Pumpenlagers und den Kontext zur Auswahl und zum Ausfall von Gleitringdichtungen, um zusammenhängende Arbeiten einzuordnen. Ein verschlissenes Lager, eine Prozessstörung und eine geometrische Fehlausrichtung erfordern unterschiedliche Korrekturen. Das Hinweisblatt zur Instandhaltung des Energieministeriums der Vereinigten Staaten ordnet die Ausrichtung in ein umfassenderes Instandhaltungsprogramm ein und nennt Beispiele für Energieverluste. Diese Beispiele dürfen nicht als garantierte Energieeinsparungen durch Ausrichtungsarbeiten dargestellt werden.
Abgrenzung des Leistungsumfangs: Ist die Ursache noch ungeklärt, sollte eine diagnostische Leistung vereinbart werden. Der Auftragnehmer sollte angeben, ob sein Angebot Korrekturen am Fundament, Änderungen an den Rohrleitungen und einen Besuch zur Prüfung des Betriebszustands umfasst. Bei Anwendungen mit Feststoffsuspensionen sollte dieser Leistungsumfang auf den bestehenden Instandhaltungsplan für die Schlammpumpe abgestimmt werden. Die Wellenausrichtung ist kein Ersatz dafür.
Servicebericht und Abnahmeprotokoll zur Ausrichtung festlegen
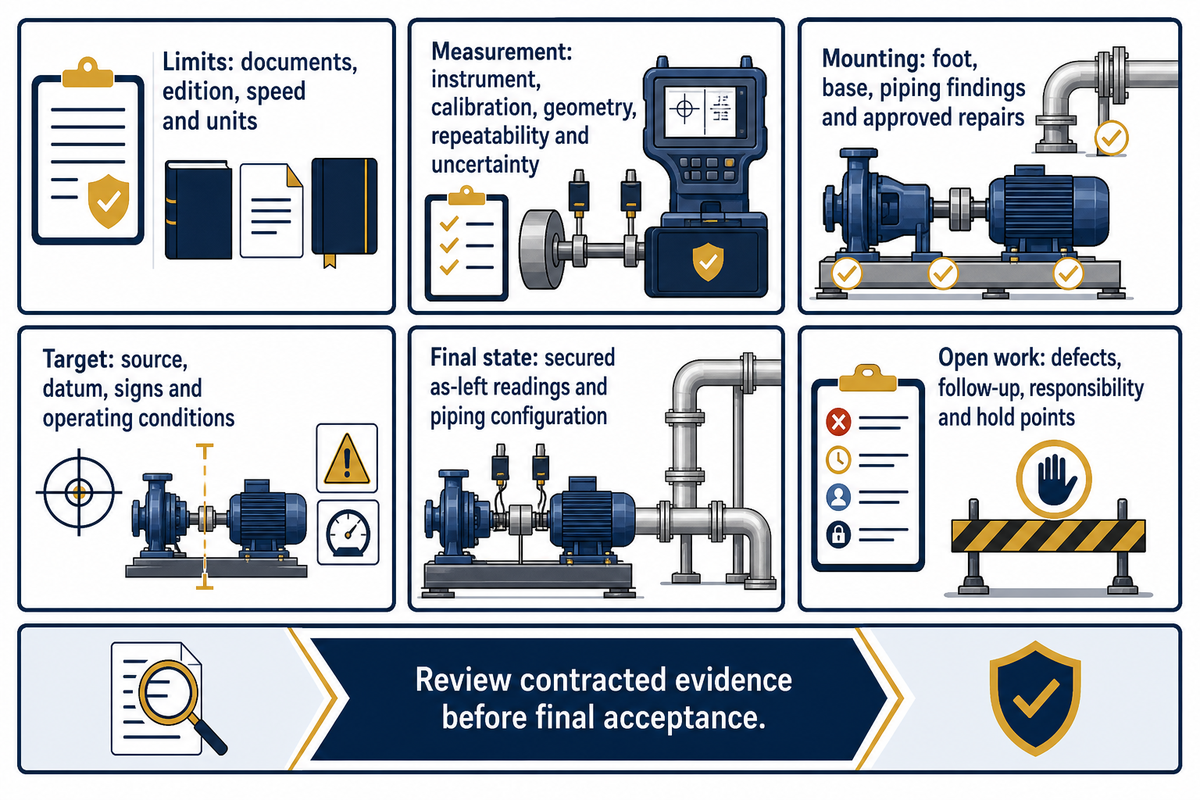
Ein Ausrichtungsbericht sollte es einer anderen qualifizierten Person ermöglichen, die Maschine zu identifizieren, den Messaufbau nachzuvollziehen und die Endergebnisse mit der vereinbarten Vorgabe zu vergleichen. Er sollte die gemessenen Zustände, die Grundlage für das Kaltziel und die noch ausstehenden Arbeiten enthalten. Die Abnahme hängt auch von der Messfähigkeit und dem Umgang mit Grenzwerten ab. Legen Sie diese Bedingungen daher fest, bevor der Auftragnehmer eintrifft.
Eugene Vogels Ausführungen zur Dokumentation der Ausrichtung sprechen dafür, Anforderungen und Ergebnisse vor und nach der Korrektur festzuhalten. Das nachstehende Protokoll zur Trennung von Kaltziel und Messwerten veranschaulicht eine einfache Unterscheidung: Die Zielwerte stehen in einer eigenen Zeile, getrennt von den gemessenen Zuständen.
| Zustand oder Zielwert | Vertikaler Versatz, mm | Vertikale Winkellage, mm/100 mm | Horizontaler Versatz, mm | Horizontale Winkellage, mm/100 mm |
|---|---|---|---|---|
| Vorgegebenes Kaltziel | −0.20 | 0.00 | 0.00 | 0.00 |
| Ausgangszustand | +0.12 | +0.08 | +0.15 | −0.04 |
| Nach der Korrektur der Montage, vor der Wellenjustierung | +0.08 | +0.06 | +0.11 | −0.03 |
| Nach der Korrektur, vor dem endgültigen Festziehen | −0.19 | +0.01 | +0.02 | 0.00 |
| Endzustand nach Abschluss des endgültigen Festziehens | −0.18 | +0.01 | +0.03 | 0.00 |
| Abweichung des Endzustands vom Zielwert | +0.02 | +0.01 | +0.03 | 0.00 |
Konvention für das Arbeitsblatt: Der Versatz bezeichnet die Lage des Motors relativ zur Pumpe in der Kupplungsmittelebene; positiv bedeutet nach oben oder nach rechts, wenn man vom Motor zur Pumpe blickt. Eine positive Winkellage bedeutet, dass der relative Versatz in dieser Blickrichtung zunimmt. Die Konventionen des Messgeräts können davon abweichen. Übertragen und dokumentieren Sie die Konventionen des Messgeräts, bevor Sie dieses Formular verwenden. Für diese Werte wird keine Bewertung als bestanden oder nicht bestanden vorausgesetzt.
Beispiel für einen Übergabeeintrag: Abnahme steht noch aus
Maschine: horizontale Pumpe und Elektromotor mit elastischer Kupplung. Methode: wellenmontiertes Lasermessgerät, Bezugsebene in der Kupplungsmitte, Motor als bewegliche Maschine behandelt. Gerätekennung und Kalibrierschein: in diesem Lehrbeispiel nicht angegeben, im tatsächlichen Protokoll erforderlich.
Rohrleitungen: während der gesamten Messung in der vereinbarten Messkonfiguration angeschlossen und abgestützt. Für die Messwerte im Ausgangszustand und nach der Korrektur der Montage werden derselbe Bezugspunkt und der vorgeschriebene Zustand der angezogenen Befestigungselemente verwendet. Auf die Zeile zur Zwischenkorrektur der Welle folgt die endgültige Befestigung; die Zeile zum Endzustand wird danach ausgefüllt. Die Abmessungen des Messgeräteaufbaus werden zusammen mit den tatsächlichen Auftragsdaten aufbewahrt.
Abnahmegrundlage: Dokumentnummer der Anlage, genehmigte Grenzwerte und Entscheidungsregel zur Messunsicherheit sind hier noch nicht eingetragen. Qualitätsverantwortliche: Beschaffen und genehmigen Sie diese Angaben vor der Abnahme der Messwerte. Serviceauftragnehmer: Legen Sie das Messgeräteprotokoll und die Wiederholbarkeitswerte vor. Instandhaltungsleitung: Veranlassen Sie die vereinbarte Nachkontrolle unter Betriebsbedingungen und dokumentieren Sie das Ergebnis. Zahlungsvorbehalt: Die endgültige Abnahme steht aus, bis die vertraglich vereinbarten Nachweise und offenen Arbeiten im Rahmen der Bestellung geprüft wurden.
„Rückführbarkeit allein bedeutet oder garantiert nicht die Eignung für den vorgesehenen Zweck“
Dem Übergabeprotokoll kann ein Foto oder kurzes Video des Messaufbaus beigefügt werden; ein unterzeichnetes Messprotokoll ist dennoch erforderlich. Ein Messprotokoll muss die Abmessungen und Bedingungen enthalten. Nehmen Sie die folgenden sechs Abnahmekriterien in die Bestellung auf:
- Grenzwerte: maßgebliche Anlagendokumente, Ausgabe, Drehzahl und Einheiten.
- Messung: Gerätekennung, Kalibrierstatus, Geometrie, Wiederholbarkeit und vereinbarter Umgang mit der Messunsicherheit.
- Montage: Befunde zu Füßen und Grundplatte sowie Befunde zu den Rohrleitungen mit genehmigten Reparaturen.
- Endzustand: Wellenmessungen im Endzustand nach dem vorgeschriebenen Anziehen, mit dokumentierter Rohrleitungskonfiguration.
- Zielwert: Herkunft des Kaltziels, Bezugspunkt, Vorzeichen und Betriebsbedingungen.
- Offene Arbeiten: verbleibende Mängel, Nachkontrolle im Betrieb, verantwortliche Partei und Abnahmepunkte mit Vorbehalt.
Die Instandhaltung verantwortet die verwendbare Ausgangsbasis, die Qualitätssicherung prüft das vereinbarte Kriterium, der Einkauf bestätigt den Leistungsumfang und die Finanzabteilung knüpft die Zahlung an die vertraglichen Nachweise. Dies sind vorgeschlagene Zuständigkeiten für einen Arbeitsauftrag. Es wird nicht behauptet, dass eine der Normen dies vorschreibt. Wenden Sie sich an BBP Manufacturing Co., Ltd., um die geltenden Anlagendokumente für die Installation von Kreiselpumpe und Motor zu klären.
Im Beispielprotokoll ist −0,18 mm die gemessene Kaltposition und +0,02 mm ihre Abweichung vom Zielwert −0,20 mm. Halten Sie alle drei Werte fest. So kann eine prüfende Person die richtige Größe anhand der vereinbarten Vorgabe bewerten, ohne den bewusst vorgesehenen Kaltversatz mit dem verbleibenden Ausrichtungsfehler zu verwechseln.
Häufige Fragen zur Pumpenausrichtung
Was bedeutet TIR bei der Pumpenausrichtung?
TIR ist die Differenz zwischen dem höchsten und dem niedrigsten Messwert einer Messuhr.
Die Gesamtmessuhranzeige beschreibt den bei einer bestimmten Messuhrkonfiguration erfassten Ausschlag. Dokumentieren Sie, wo die Messspitze anliegt, wie der Halter befestigt ist und welche Welle gedreht wird. Bei einer geeigneten Geometrie für eine Umfangsmessung kann die Berechnung die Hälfte des Gesamtmesswerts verwenden. Diese Beziehung lässt sich nicht ohne Prüfung der Methode und ihrer Annahmen auf jede Stirnflächenmessung, Rundlaufprüfung oder montierte Kupplung übertragen.
Wie wird eine Messuhr zur Pumpenausrichtung verwendet?
Eine Messuhr erfasst Bewegungen innerhalb einer festgelegten Befestigungs- und Drehgeometrie.
Das gewählte Verfahren mit Umfangs- und Stirnflächenmessung oder mit umgekehrter Messuhranordnung legt die Kontaktpositionen und erforderlichen Abmessungen fest. Halterdurchbiegung, Kontaktbedingungen und Axialspiel können die Auswertung beeinflussen. Befolgen Sie das Messverfahren des Geräts, dokumentieren Sie die Rohmesswerte und prüfen Sie deren Wiederholbarkeit, bevor Sie Korrekturen berechnen. Ein einzelner Messwert ohne Angabe der Geometrie zeigt einem zweiten Techniker nicht, wie weit ein Motorfuß versetzt werden muss.
Was ist eine Heißausrichtung?
Bei der Heißausrichtung geht es um die Wellenlage bei Betriebstemperatur und unter Betriebsbelastung.
Der Begriff kann eine Bewertung unter Betriebsbedingungen oder Messungen nach einem geplanten Abschaltverfahren bezeichnen. Diese Methoden haben unterschiedliche Einschränkungen, da sich Temperatur und Belastung nach dem Abschalten ändern können. Verwenden Sie ein genehmigtes Verfahren, um die relative Bewegung und die Kaltzielwerte zu bestimmen. Dokumentieren Sie Zeitpunkt und Bedingungen der Bewertung. Entfernen Sie bei laufender Anlage keine Kupplungsschutzvorrichtung, nähern Sie sich keinen rotierenden Wellen und lösen Sie keine Prozessanschlüsse.
Welche Hauptarten von Pumpenfehlstellungen gibt es?
Parallelversatz und Winkelfehlausrichtung können gleichzeitig in beiden Messebenen auftreten.
Ein Parallelversatz bezeichnet voneinander getrennte Mittellinien, eine Winkelfehlausrichtung eine unterschiedliche Richtung der Mittellinien. Vertikale und horizontale Messwerte beziehen sich auf die Messebenen. Laser und Messuhr sind Messverfahren zur Ausrichtung und keine zusätzlichen Arten von Fehlstellungen.
Macht eine elastische Kupplung eine Ausrichtung überflüssig?
Auch für elastische Kupplungen gelten anlagenspezifische Montagevorgaben.
Die zulässige Beweglichkeit beschreibt die Leistungsfähigkeit der Kupplung unter den angegebenen Bedingungen. Für die installierte Anwendung kann zwischen Pumpe und Antrieb dennoch eine andere Wellenlage erforderlich sein. Vergleichen Sie die maßgeblichen Anweisungen und vereinbaren Sie das geltende Abnahmekriterium. Die Beweglichkeit der Kupplung behebt weder einen weichen Fuß noch verspannte Rohrleitungen. Wenn ein Auftragnehmer vorschlägt, allein die zulässige Kupplungsbewegung als Abnahmekriterium zu verwenden, verlangen Sie vor der Zustimmung zum Leistungsumfang die Anlagendokumente von Pumpe und Antrieb, die diese Entscheidung stützen.
Wie oft sollte die Pumpenausrichtung überprüft werden?
Richten Sie sich nach dem Instandhaltungsplan und berücksichtigen Sie Ereignisse, die die Maschine beeinflussen können.
Inbetriebnahme, Bewegung der Maschinenbaugruppe, relevante Reparaturen und veränderte Zustandsmesswerte können eine Überprüfung auslösen. Die Anlagenhinweise und die Betriebshistorie bestimmen das Intervall. Es gibt kein einheitliches Kalenderintervall, das für jede Pumpe und jeden Betrieb geeignet ist.
Sollte die Ausrichtung nach dem Austausch einer Pumpe oder eines Motors überprüft werden?
Der Pumpenaustausch verändert die installierte Maschinenbaugruppe und macht eine Überprüfung erforderlich.
Gehen Sie nicht davon aus, dass ein alter Satz Passbleche die vorherige Wellenlage wiederherstellt. Prüfen Sie die Abmessungen und Montagevorgaben des Ersatzgeräts, kontrollieren Sie Grundplatte und Maschinenfüße und messen Sie anschließend die neue Baugruppe nach dem geltenden Verfahren. Bewahren Sie den neuen Zielwert und die Messwerte des Endzustands als Ausgangsbasis für die Instandhaltung auf. Wenn sich Kupplungsanordnung, Rohrleitungsanschluss oder Betriebstemperatur geändert haben, überprüfen Sie die bisherigen Annahmen zur Ausrichtung, bevor Sie sie für das Ersatzgerät übernehmen.
Literatur und Quellen
- Leitfaden des Hydraulic Institute zu elastischen Kupplungen
- Eugene Vogels EASA-Leitfaden zu Vertikal-Turbinenpumpen
- ASA/ANSI S2.75-2017/Part 1 (R2025)
- Richtlinie des NIST zur messtechnischen Rückführbarkeit
- Amin Almasis Ausführungen zur Inbetriebnahme
- Gene Vogels Überblick der EASA
- Lev Neliks Ausführungen zur Ausrichtung von Rohrleitungen
- OSHA 29 CFR 1910.147
- Anforderungen an mechanische Kraftübertragung in OSHA 1910.219
- Erläuterung des Hydraulic Institute zu hydraulischen Lasten
- Wartungshinweise des Energieministeriums der Vereinigten Staaten
- Eugene Vogels Ausführungen zur Dokumentation der Ausrichtung
Methodenhinweis: Dieses Dokument fasst öffentlich zugängliche technische Hinweise und rein fiktive Beispiele zusammen. Es berichtet nicht über Feldversuche von BBP, Kundeninstallationen oder garantierte Energieeinsparungen. Maßgeblich sind die Anweisungen für die installierte Anlage und die vereinbarten Messanforderungen.