Kontaktieren Sie BBP

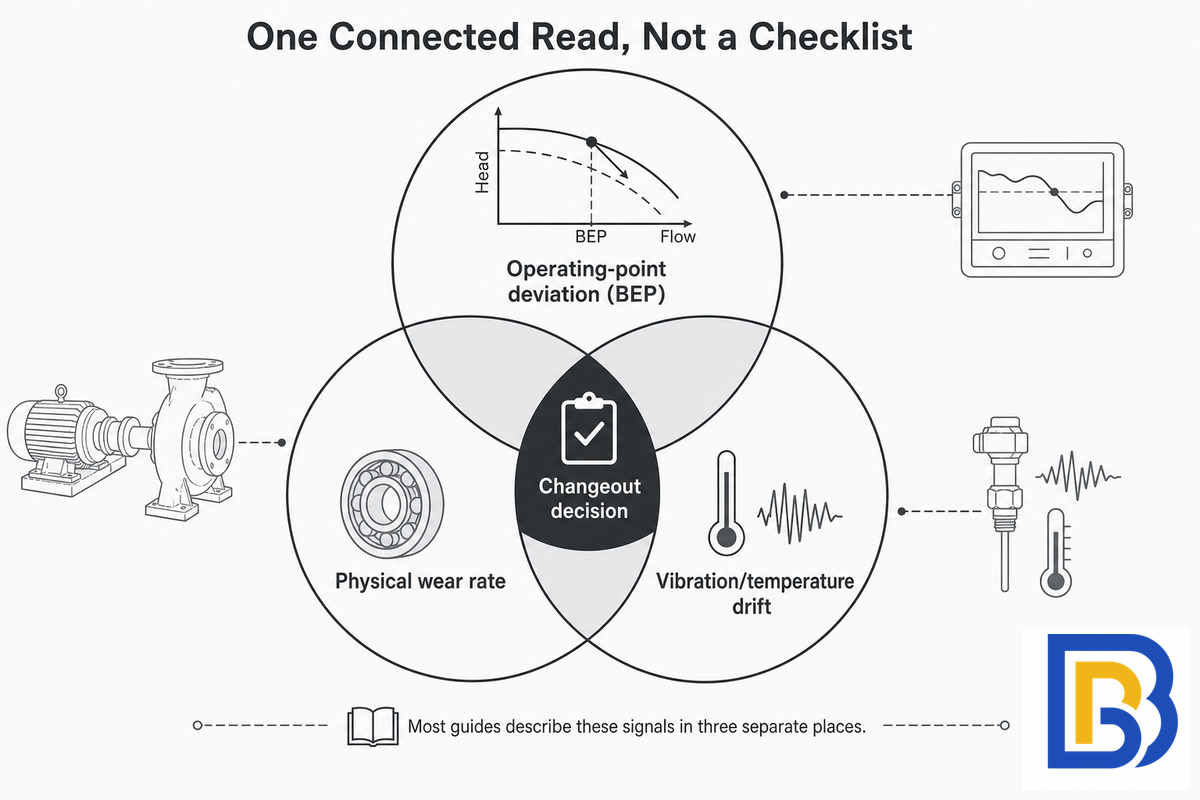
Die Instandhaltung einer Schlammpumpe ist idealerweise ein abgestimmtes Gesamtsystem und keine starre Checkliste: Betriebspunkt der Pumpe im Verhältnis zum Bestpunkt des Wirkungsgrads (BEP), Verschleißrate zwischen Laufrad und Auskleidungen sowie die von der Pumpe ausgehenden Vibrations- oder Temperatursignale verändern sich gemeinsam. Werden sie gemeinsam überwacht, lässt sich zuverlässig erkennen, wann die Pumpe zur Inspektion zerlegt werden sollte – bevor sie ausfällt oder vorschnell ersetzt wird.
70-120 %des BEP-Förderstroms, bevorzugter Betriebsbereich gemäß HI
WöchentlichIntervall zur Prüfung der Lagertemperatur
~50 %Wanddickenverlust, üblicher Auslöser für einen Austausch
G6.3-G40Bereich der Laufrad-Auswuchtgüten gemäß ANSI/HI
Die Lebensdauer sinkt rapide, sobald eine Schlammpumpe außerhalb des vom Hersteller bevorzugten Betriebsbereichs läuft. Kein einzelner Checklistenpunkt erfasst das allein – vor einer fundierten Austauschentscheidung müssen Betriebspunktprüfung, Messung des tatsächlichen Verschleißes und Verlauf von Vibration oder Temperatur gemeinsam betrachtet werden.
Warum die Instandhaltung von Schlammpumpen mehr als eine Checkliste ist
Sucht man nach einer Checkliste für die Instandhaltung von Schlammpumpen, lesen sich die Treffer meist gleich: eine Liste mit Prüfpunkten – Riemen, Öl, Stopfbuchspackung. Oft stammen sie direkt aus einem PDF zur Schlammpumpenwartung auf der Website des OEM. Keiner dieser Texte erklärt, wodurch der Verschleiß entsteht, auf den man achten soll.
Wir haben die drei umfassendsten Quellen zusammengestellt, die derzeit zu diesem Thema ranken, und anhand von drei Fragen bewertet: Belegen sie ihre Aussagen mit echten Daten? Bieten sie einen eigenen Ansatz? Gehen sie so weit ins Detail, dass sie auch nach der ersten Lektüre nützlich sind? Im Durchschnitt erreichten die drei Quellen 13.3 von 25 Punkten. Keine einzige verwies auf eine begutachtete Fachpublikation, einen ANSI/HI-Standard oder ein Patent. Alle beschränkten sich auf die Aussage „prüfen und bei Bedarf ersetzen“, ohne zu erläutern, wodurch der Austausch erforderlich wird.
Diese Lücke ist relevant, denn die drei aussagekräftigen Hinweise auf einen möglichen Ausfall einer Schlammpumpe – Abweichung vom Betriebspunkt, tatsächliche Verschleißrate sowie Abweichungen bei Vibration oder Temperatur – werden üblicherweise nicht an einer Stelle dokumentiert, sofern sie überhaupt erfasst werden. Dieser Leitfaden betrachtet sie als zusammenhängende Gesamtschau für die industrielle Instandhaltung von Schlammpumpen. Das gilt unabhängig davon, ob Sie die Aufgabe als Instandhaltung von Kreiselpumpen für Schlamm oder schlicht als Instandhaltung von Schlammpumpen bezeichnen, und ob es sich um eine horizontale Pumpe in einem Mühlenkreislauf, eine Tauchpumpe im Pumpensumpf oder eine vertikale Cantilever-Pumpe handelt: Die grundlegenden Abläufe bleiben gleich, auch wenn sich die konkreten Verschleißstellen etwas unterscheiden. Von den vielen eingesetzten Schlammpumpen decken horizontale Pumpen und Cantilever-Pumpen den Großteil der Anwendungen in Mühlenkreisläufen und im Bergbau ab. Tauchpumpen übernehmen die Wasserhaltung direkt im Rückhaltebecken oder Abwasserkanal. Pumpengehäuse, Pumpenwelle, Laufrad und weitere medienberührte Bauteile verschleißen je nach Bauart unterschiedlich schnell.
Den Betriebspunkt der Pumpe mit dem BEP vergleichen
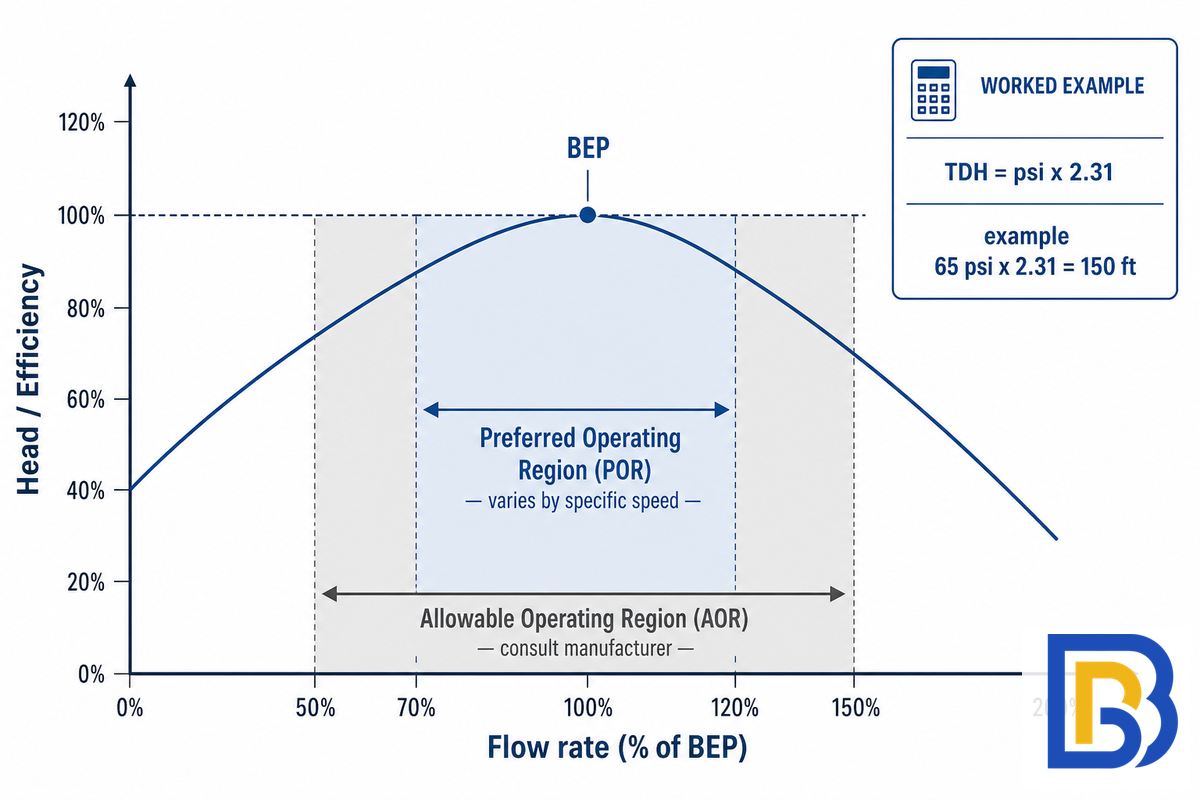
Der Bestpunkt des Wirkungsgrads (BEP) ist der Förderstrom, bei dem eine Pumpe die zugeführte Leistung am effizientesten in Förderhöhe umsetzt. Das Hydraulic Institute betont, dass es dafür keinen universellen Bereich gibt: Der Preferred Operating Range (POR) des Hydraulic Institute kann je nach spezifischer Drehzahl der Pumpe von einem engen Bereich von 90-110 % des BEP-Förderstroms bis zu einem breiteren Bereich von 70-120 % reichen. Für jede Bauart gilt ein anderer Bereich. Außerhalb des POR liegt der zulässige Betriebsbereich (AOR). Er wird durch Erwärmung, Kavitation, Vibration und Wellendurchbiegung begrenzt. In diesem Bereich ist die Einschätzung des Pumpenherstellers erforderlich.
📐 Technischer Hinweis – Betriebspunkt vor Ort prüfen
Installieren Sie ein Durchflussmessgerät und ein Manometer in der Druckleitung. Notieren Sie den Druck in psi und multiplizieren Sie ihn mit 2.31, um die geschätzte Gesamtförderhöhe (TDH) in Fuß zu ermitteln. Vergleichen Sie diesen Druckwert und den gemessenen Förderstrom mit der veröffentlichten Pumpenkennlinie. Beispiel: Das Manometer zeigt bei einem Förderstrom von 900 gpm einen Druck von 65 psi an. TDH ≈ 65 × 2.31 = 150 ft. Prüfen Sie auf der Pumpenkennlinie, wo 150 ft und 900 gpm liegen. Liegt der Bestpunkt des Wirkungsgrads beispielsweise bei etwa 1.000 gpm und 145 ft, arbeitet die Pumpe bei rund 90 % des BEP-Förderstroms und einer leicht erhöhten Förderhöhe. Das liegt innerhalb der meisten POR-Bereiche. Bleibt dieser Trend bestehen, sollte die Pumpe in sechs Monaten erneut geprüft werden.
Das Merkblatt „Total Ownership Cost“ von Weir Minerals zur Schlammpumpe enthält eine konkrete, strengere Auslegungsregel speziell für grobkörnige abrasive Fördermedien: Liegt der Betriebspunkt unter 60 % des BEP-Förderstroms eines Laufrads mit Standardgeometrie, wird ein Laufrad mit reduziertem Eintrittsdurchmesser und ein Pumpengehäuse für niedrigen Förderstrom empfohlen. Ein Betrieb außerhalb des Auslegungspunkts in diesem Umfang führt durch Rückströmung zu erhöhtem Verschleiß am Laufradeintritt. Da es sich um eine Entscheidung in der Auslegungsphase und keinen überwachten Messwert handelt, sollten Sie Ihren Pumpenlieferanten idealerweise bereits in der Angebotsanfrage darauf hinweisen, wenn Ihr Betriebspunkt üblicherweise niedrig liegt – statt erst später Abhilfe zu schaffen. Unabhängige begutachtete Forschung belegt diesen Mechanismus: Eine Übersichtsarbeit aus dem Jahr 2024 zu hydraulischer Leistung und erosivem Verschleiß validierte ein Archard-Modell zur Verschleißprognose anhand von Versuchsergebnissen für eine Schlammpumpe am BEP. Sie zeigte, dass sich die Auswirkungen von Betriebsbedingungen außerhalb der Auslegung, etwa Rückströmung und Auftreffwinkel, auf den Verschleiß messen lassen und nicht nur anekdotisch sind. Wie stark der Verschleiß zunimmt, hängt natürlich vom Betriebspunkt und Werkstoff ab.
Gemessene Wirkungsgrade können auch aus anderen Gründen sinken, die nichts mit der Pumpe zu tun haben. Verschleiß an einem anderen Laufrad im System, eine Änderung des Systemwiderstands oder eine teilweise geschlossene Armatur können den Betriebspunkt verschieben. Wenn Ihnen weitere Messwerte vorliegen, sollten Sie sie gemeinsam mit der Feldmessung betrachten, bevor Sie von einem Reparaturbedarf der Pumpe ausgehen.
Prüfpunkte und Verschleiß im Zeitverlauf erfassen
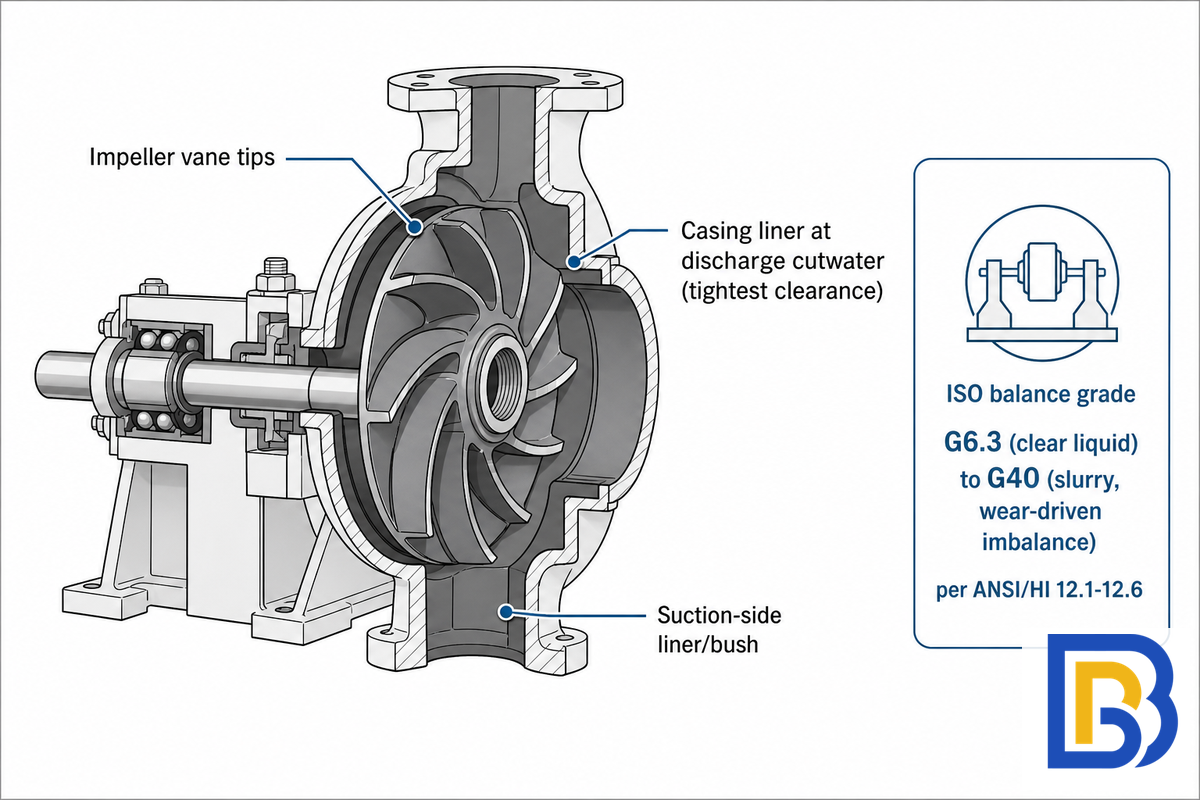
Vier Verschleißstellen können den Großteil der Probleme an einer Schlammpumpe erklären, bevor es zum Ausfall kommt: die Laufradschaufelspitzen, die Verschleißplatte und die Gehäuseauskleidung am Druckstutzen (wo der Abstand zwischen Auskleidung und Laufrad am kleinsten ist), die Auskleidung am Saugstutzeneinlass sowie die saugseitige Auskleidung oder Buchse. Prüfen und vermessen Sie alle vier nach demselben Zeitplan.
Grobkörnige Feststoffe in abrasiven Suspensionen verursachen mehr Verschleiß als feine Feststoff-Flüssigkeits-Gemische. Bei korrosiven Fördermedien kommt zum mechanischen Abrieb noch chemischer Angriff hinzu.
Begutachtete Verschleißversuche liefern einen weiteren konkreten Grund, bei derselben Inspektion sowohl die Werkstoffauswahl als auch die Korngröße zu prüfen. Eine 2013 im Journal Wear veröffentlichte Studie zeigte an einer Throatbush in einem Mühlenkreislauf mit grobkörnigem, abrasivem Fördermedium, dass Standard-Hochchromgusseisen Naturkautschuk um 45 % übertraf. Mit hypereutektischem Hochchromgusseisen verringerte sich der Verschleiß gegenüber dem Standard-Hochchromwerkstoff um weitere 43 %. Allein durch die Werkstoffauswahl kann sich die Lebensdauer also um eine Größenordnung unterscheiden – bei unveränderter Pumpenkonstruktion. Unser Vergleich von Hochchrom- und gummierter Auskleidung behandelt die Werkstoffauswahl in Abhängigkeit von der Korngröße. Das Werkstoffempfehlungstool von BBP hilft bei der konkreten Auswahl, falls Sie sich noch nicht festgelegt haben. Dieser Leitfaden geht davon aus, dass Sie den Werkstoff bereits ausgewählt haben und seinen Verschleiß überwachen.
Eine einzelne Inspektion zeigt den Zustand, der Vergleich mit einer zweiten ergibt die Verschleißrate. Diese Rate – nicht der Kalender – sollte den Austauschzeitpunkt bestimmen. Dokumentieren Sie das „erfasste Spaltmaß“ und die verbleibende Wanddicke der Auskleidung statt nur „bestanden/nicht bestanden“, damit eine Grundlage für die nächste Messung besteht. Verschleiß verändert ein Schlammpumpenlaufrad nicht nur durch Materialabtrag: Ungleichmäßiger Verschleiß verändert auch seine Rotationsbalance. Die veröffentlichten Richtlinien des Hydraulic Institute berücksichtigen dies und weisen darauf hin, dass Laufräder von Schlammpumpen bewusst weniger streng ausgewuchtet werden als Laufräder für saubere Flüssigkeiten – etwa zwischen ISO-Güte G6.3 und G40. Die detaillierte Analyse ist im ANSI/HI-Standard 12,1-12,6 für Schlammpumpen festgehalten, auf den sich die Richtlinien beziehen. Steigende Vibration an einem ansonsten intakten Laufrad macht diese Verschiebung der Balance oft sichtbar, bevor sie bei einer Sichtprüfung auffällt. Genau dieses Verfahren beschreibt ein US-Patent aus dem Jahr 2015 zur Fehlerdiagnose an Schlammpumpenlaufrädern: Energiepegel, Crest-Faktor und einen berechneten Fehlerwachstumsparameter über die Zeit aus einem Vibrationssignal erfassen, daraus grafisch eine Verschlechterungskurve darstellen und die verbleibende Nutzungsdauer prognostizieren, statt nur eine punktuelle Messung vorzunehmen.
Lagertemperatur, Schmierung und Vibration: Frühwarnsignale erkennen
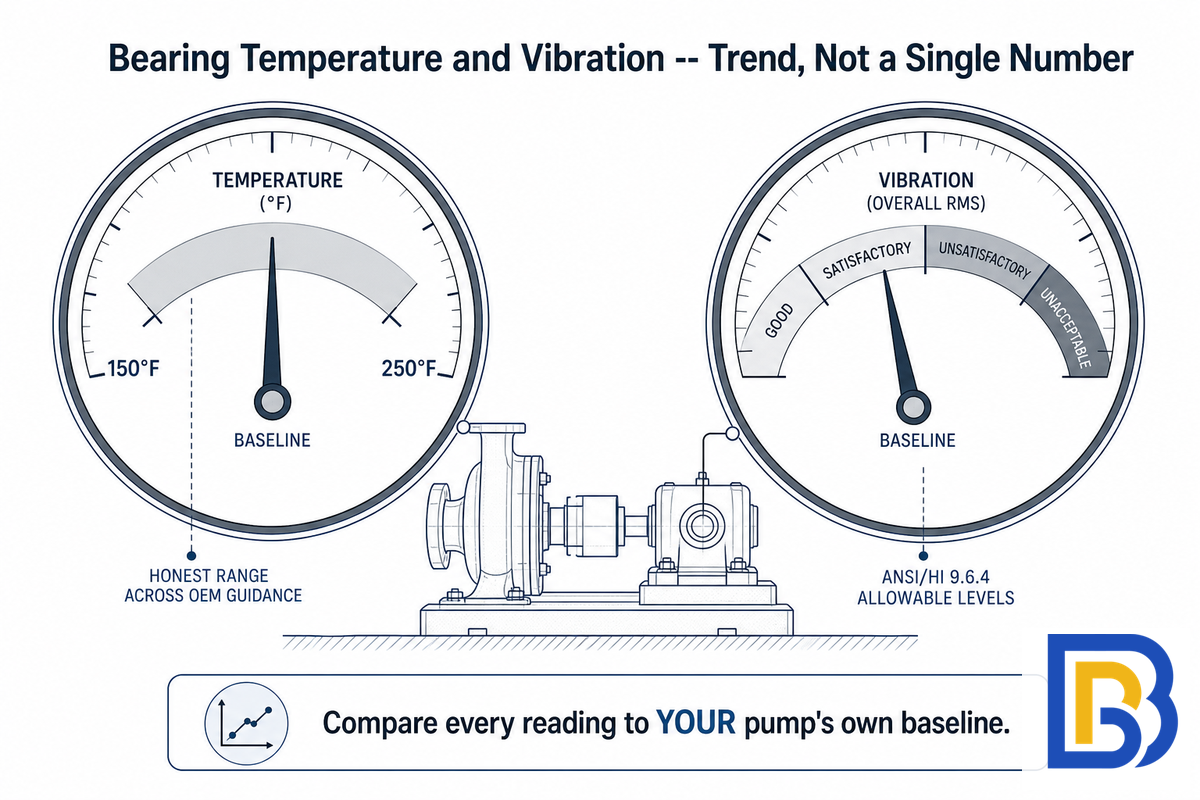
In Wartungshandbüchern werden am häufigsten Lagertemperatur und Vibration als Messgrößen genannt. Ein genauerer Vergleich mehrerer Feldleitfäden zur Temperatur liefert einen hilfreichen Befund: Die weit verbreitete Angabe von 140-170°F als „normal“ und 200°F als Höchstwert scheint aus einem einzigen Dokument zu stammen, das an anderen Stellen erneut veröffentlicht wurde, und nicht aus mehreren unabhängigen Quellen. Ein anderer Hersteller nennt etwa 150°F/65°C als Temperatur, bei der sich das Lager unangenehm anfühlt, und 248°F/120°C als absolute Obergrenze. Betrachten Sie einen einzelnen Lagertemperaturwert als Messdatum, nicht als absoluten Grenzwert. Der tatsächliche Betriebsbereich reicht je nach Lagertyp, Schmierstoff und Einsatzbedingungen von 150 bis 250°F. Am aussagekräftigsten ist der Verlauf im Vergleich zu Ihrer eigenen Pumpe. Prüfen Sie die Temperatur bei normalem Betrieb jede Woche sowie immer dann, wenn die Pumpe nach längerem Stillstand oder einem Schmierstoffwechsel wieder in Betrieb genommen wird.
Für die an einem Pumpengehäuse gemessene Lagervibration gilt der reale Standard ANSI/HI 9.6.4. Er wurde kürzlich überarbeitet und enthält nun auch Richtlinien für horizontale Motoren und Tauchpumpen sowie festgelegte zulässige Vibrationswerte für Prüfungen im Werk und im Feld; diese Angaben waren zuvor in einem separaten Standard enthalten. Eine geschulte Person kann mit einem Handmessgerät, festen Messintervallen und dem Vergleich der Ergebnisse mit dem bisherigen Referenzwert der Pumpe frühe Anzeichen für Lagerprobleme oder Unwucht zuverlässig erkennen, bevor hörbare Geräusche auftreten. Professionelle Zustandsüberwachung von Pumpen nutzt ergänzend auch Leistungsaufnahme, Wellenposition und Druck am Druckstutzen. Bei einer instrumentierten Pumpe gehören diese Messgrößen ebenfalls zum Überwachungsprogramm. Dieser Leitfaden beschränkt sich jedoch auf die drei leicht zugänglichen Messgrößen, die jedes Werk ohne Investitionen in neue Ausrüstung prüfen kann.
Auch der Schmierstoff lässt sich bei derselben wöchentlichen Kontrollrunde leicht prüfen. Schmieröl sollte klar aussehen. Trübes oder milchiges Lageröl weist meist auf Wasser im Öl hin. Häufig ist Wasser durch eine beschädigte Dichtung in das Lagergehäuse und die Lagerbaugruppe eingedrungen. Bleibt das unbemerkt, kann es Lager und Motor beschädigen. Diese einfache Kontrolle hilft, spätere hohe Kosten und Schäden bei der Instandhaltung von Schlammpumpen zu vermeiden. Prüfen Sie Temperatur und Schmierstoff gemeinsam, denn jeder Wert für sich allein kann ein sich entwickelndes Problem übersehen.
Dichtung und Stopfbuchse ohne Rätselraten einstellen
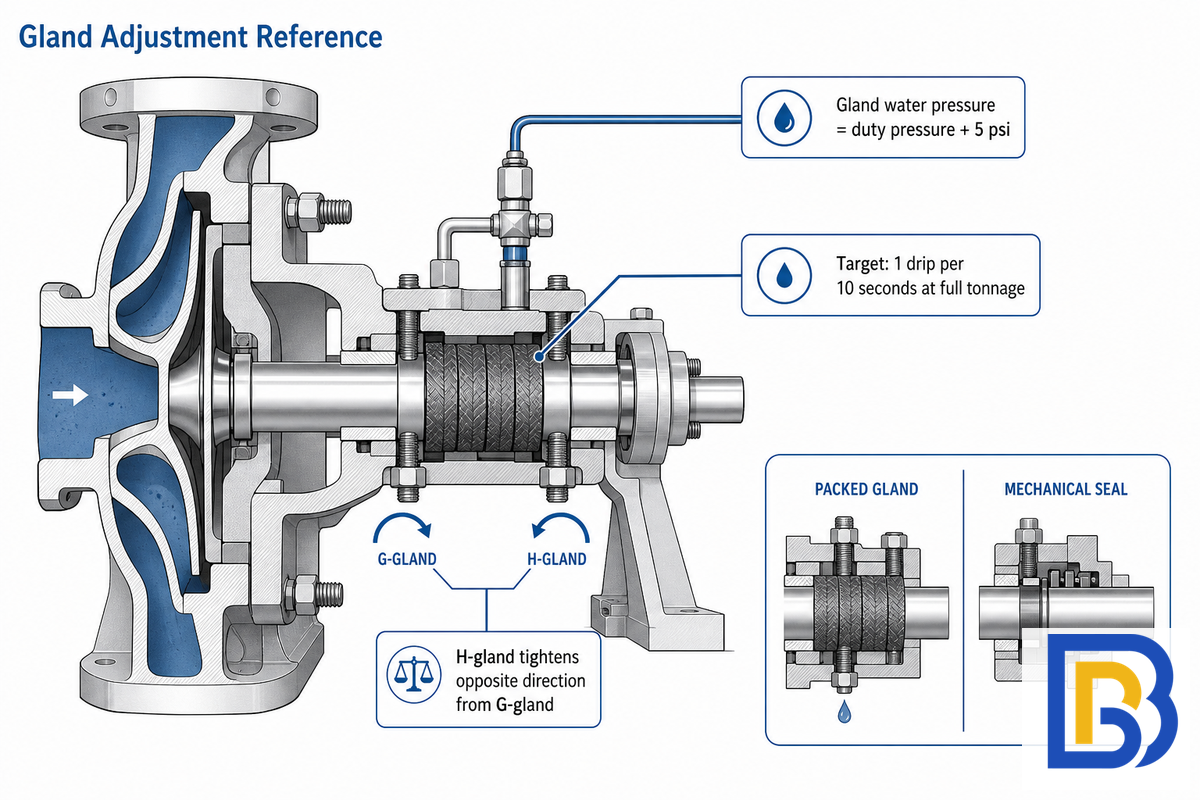
Bei Schlammpumpen mit Stopfbuchspackung wird die Packung in die Stopfbuchse, die Dichtungskammer um die Welle, eingesetzt. Werkseitig ist sie so eingestellt, dass sie beim Anlauf leicht tropft und die Packung nicht trockenläuft und verbrennt. Dieses leichte Tropfen ist kein Hinweis auf ein Problem. Wenn Ihre Pumpe Sperrwasser für die Stopfbuchse verwendet, sollte dessen Druck etwa 5 psi über dem Betriebsdruck am Druckstutzen liegen. Ein zu hoher Druck verschwendet Wasser und verdünnt den Prozessstrom. Bei zu niedrigem Druck können Leckagen durch die Packung entstehen und sie schneller verschleißen, weil Prozessmedium in sie eindringt. Ein guter Richtwert nach Erreichen der vollen Anlagenleistung ist etwa 1 Tropfen alle 10 Sekunden. Viel stärkeres Anziehen verkürzt die Lebensdauer der Packung, ohne die Dichtwirkung zu verbessern. Eine Stopfbuchse mit „H“ wird in die eine Richtung angezogen, eine mit „G“ in die andere.
Kartuschen-Gleitringdichtungen kommen bei Schlammpumpen immer häufiger zum Einsatz. Sie vermeiden die Probleme mit dem Sperrwasser für die Stopfbuchse und verstopfen nicht so leicht wie eine unzureichend instand gehaltene Stopfbuchspackung. Die Auswahl der Dichtung gehört nicht zur Einstellung vor Ort. Für diese Entscheidung sollten Sie neben Ihrem Dichtungslieferanten auch die umfassenderen Pumpenstandards des Hydraulic Institute heranziehen. Bei der heutigen Bestellung von Schlammpumpen werden Gleitringdichtungen gezielt ausgewählt, um die Zahl der im Instandhaltungsplan zu überwachenden Punkte zu verringern. Wenn Sie also eine Ersatzpumpe bestellen und derzeit Wellendichtungen mit Stopfbuchspackung verwenden, sollten Sie auch Gleitringdichtungen in Betracht ziehen.
Die Austauschentscheidung: drei Signale als Grundlage
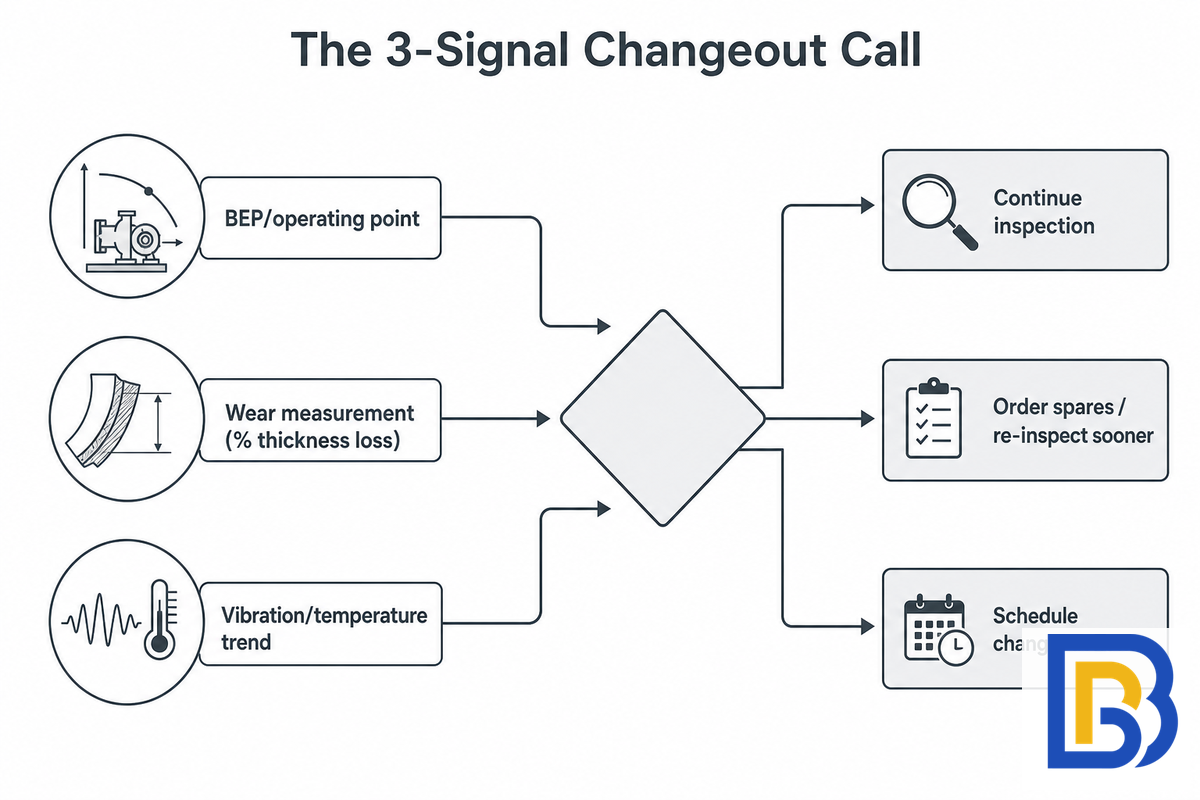
Der Austauschzeitpunkt lässt sich nicht anhand eines einzigen Indikators festlegen. Berücksichtigen Sie alle drei: die Abweichung des Betriebspunkts vom Bestpunkt des Wirkungsgrads (BEP) auf der Anlagenkennlinie, die ursprüngliche Wanddicke der Auskleidung (oder Laufradwand) im Vergleich zur gemessenen Wanddicke sowie den Verlauf von Vibration (oder Temperatur) im Vergleich zum Referenzwert, beurteilt anhand der zulässigen Werte gemäß ANSI/HI 9.6.4. Auskleidungen von Pumpen sind für Verschleiß ausgelegt. Die Feldempfehlungen unserer Pumpenspezialisten sehen häufig einen Austausch vor, wenn etwa 50 % der ursprünglichen Wanddicke von Auskleidung oder Laufrad abgetragen sind. Das bedeutet jedoch nicht automatisch, dass die Pumpe sofort ersetzt werden muss. Berücksichtigen Sie zusätzlich den Betriebspunkt, den Verlauf von Vibration und Temperatur sowie die erwartete Restlebensdauer der übrigen Baugruppe, bevor Sie die Pumpe zerlegen und Ersatzteile bestellen. Die folgende Tabelle „Austauschentscheidung anhand von drei Signalen“ ermöglicht es, die Entscheidung zu dokumentieren und zu begründen.
| BEP / Betriebspunkt | Verschleißmessung | Verlauf von Vibration / Temperatur | Empfohlene Maßnahme | Einschränkungen / nicht geeignet für |
|---|---|---|---|---|
| Innerhalb des POR/AOR | <25 % Wanddickenverlust | Unverändert gegenüber dem Referenzwert | Reguläres Prüfintervall fortsetzen | — |
| Innerhalb des POR/AOR | 25-50 % Wanddickenverlust | Unverändert gegenüber dem Referenzwert | Ersatzteile jetzt bestellen; erneute Prüfung nach der Hälfte des regulären Intervalls | — |
| Innerhalb des POR/AOR | >50 % Wanddickenverlust | Unverändert gegenüber dem Referenzwert | Austausch beim nächsten geplanten Anlagenstillstand einplanen | Nicht geeignet, wenn der Stillstand mehr als >60 Tage entfernt ist – siehe unten |
| Außerhalb des POR/AOR | <25 % Wanddickenverlust | Unverändert gegenüber dem Referenzwert | Zuerst den Betriebspunkt korrigieren (Armatur, Anlagenkennlinie, VFD); anschließend die Verschleißrate erneut prüfen | — |
| Außerhalb des POR/AOR | 25-50 % Wanddickenverlust | Steigend | Betriebspunkt korrigieren UND innerhalb von 2-4 Wochen eine Inspektion einplanen | — |
| Beliebig | Beliebig | Stark steigend oder Temperatur dauerhaft >250°F | Innerhalb weniger Tage prüfen, nicht erst nach Wochen – als möglichen fortschreitenden Lagerausfall behandeln | Ersetzt keine sofortige Abschaltung, wenn ungewöhnliche Geräusche oder Leckagen auftreten |
| Beliebig | >50 % Wanddickenverlust UND immer häufigere Überholungen | Beliebig | Ersetzen statt überholen – gemäß Feldempfehlungen zum Vergleich von Überholung und Austausch | Nicht anwendbar, wenn Pumpengehäuse/Baugröße selbst noch den Spezifikationen entspricht – eine Überholung kann weiterhin wirtschaftlich sein |
| Innerhalb des POR/AOR | Erste Inspektion, noch kein Referenzwert | Noch kein Referenzwert | Alle drei Werte als Referenzwerte erfassen; außer der Dokumentation keine Maßnahme erforderlich | Für sich allein kein geeignetes Austauschkriterium – diese Zeile dient dazu, die Grundlage für die obige Tabelle zu schaffen |
| Daten nicht verfügbar (kein Manometer/Durchflussmessgerät installiert) | Beliebig | Beliebig | Manometer und Durchflussmessgerät installieren, bevor Sie sich auf diese Tabelle stützen | Die erste Tabellenspalte lässt sich ohne Messgeräte vor Ort nicht beurteilen – dies ist die häufigste Lücke, die uns begegnet |
Stimmen zwei der drei Signale überein, reicht das in der Regel aus, um eine Maßnahme einzuleiten. Stimmen alle drei überein, ist das Ergebnis gewöhnlich eindeutig und lässt kaum Spielraum für Vermutungen. An der grundlegenden Berechnung der Gesamtbetriebskosten ändert diese Information allerdings nichts. Der Leitfaden von BBP zu den Gesamtbetriebskosten einer Schlammpumpe hilft Ihnen, die Gesamtkosten eines geplanten Austauschs mit denen eines Betriebs bis zum Ausfall zu vergleichen. Mit dem Rechner von BBP für die Kosten ungeplanter Stillstandszeiten können Sie die Kosten ungeplanter und geplanter Austausche gegenüberstellen.
Wann Sie nicht abwarten sollten: Häufige Ausfallarten, die normalen Verschleiß vortäuschen
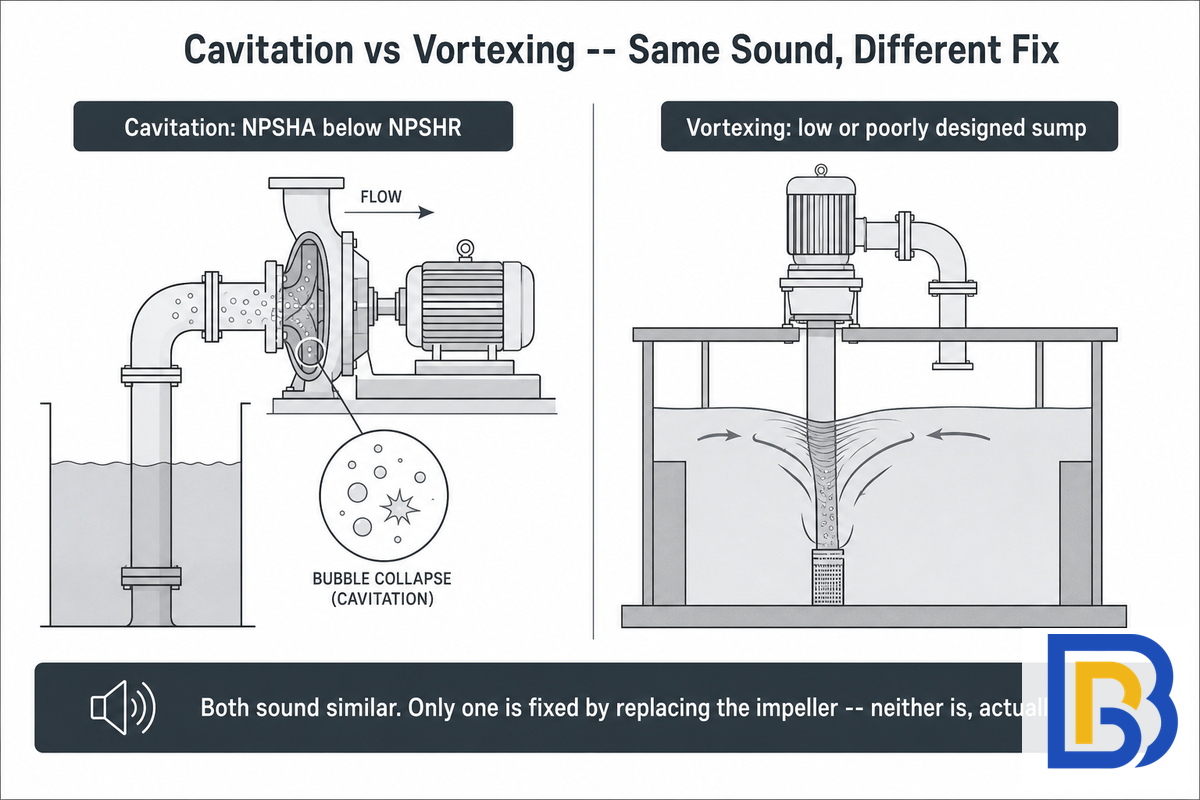
Kavitation und Wirbelbildung bei niedrigem Pumpensumpfpegel verursachen ein ähnliches knisterndes oder klapperndes Geräusch. Die Ursachen und Abhilfemaßnahmen unterscheiden sich jedoch. Werden sie verwechselt, geht ein Inspektionszyklus verloren. Prüfen Sie die Auslegung des Pumpensumpfs, bevor Sie das Laufrad anfassen.
Kavitation tritt auf, wenn die verfügbare Zulaufhöhe (NPSHa) unter die erforderliche Zulaufhöhe der Pumpe (NPSHr) sinkt. Die Überarbeitung von ANSI/HI 9.6.1 aus dem Jahr 2024 – die Richtlinie des Hydraulic Institute zum NPSH-Abstand, in der die Grundlage von NPSH3 auf NPSHr geändert wurde – empfiehlt nun, Fördermedium, Auswirkungen des physischen Verschleißes und Zustand des Standorts beziehungsweise Systems gemeinsam zu bewerten, statt sich auf eine feste Sicherheitsmarge zu verlassen. Niedrige oder schlecht ausgelegte Pumpensümpfe verursachen Wirbelbildung, die zwar ähnlich klingt, aber auf ein Problem der saugseitigen Auslegung und nicht auf die Pumpenleistung zurückgeht. Ein verschlissenes Laufrad zu ersetzen, hilft hier nicht.
„Unzureichende Sicherheitsabstände können zu Geräuschen, Vibrationen, Leistungsverlusten und einer insgesamt eingeschränkten Zuverlässigkeit führen.“
Tun
- Prüfen Sie den Pumpensumpfpegel und die Auslegung der Zulaufleitung, bevor Sie ein Lagerproblem annehmen
- Gleichen Sie NPSHa mit der aktuellen NPSHr-Kennlinie ab, statt eine Sicherheitsmarge vorauszusetzen
- Halten Sie das genaue Geräusch und den Zeitpunkt seines Auftretens fest – zeitweilige und anhaltende Geräusche deuten auf unterschiedliche Ursachen hin
Nicht tun
- Ersetzen Sie nicht das Laufrad, bevor Sie ein Problem mit der saugseitigen Auslegung ausgeschlossen haben
- Gehen Sie nicht davon aus, dass ein selbst gebauter oder gebrauchter Pumpensumpf der ursprünglichen Auslegung entspricht
- Behandeln Sie ein abwechselndes Fluten und Austrocknen durch Sperrwasser an der Stopfbuchse nicht als Dichtungsfehler, ohne zuvor auf mitgerissenes Gas zu prüfen
Ein weiterer Faktor, der unabhängig vom Zustand der Pumpe die Verschleißrate beeinflusst, sind Werkstoff und Größe der Rohrleitung. Zu kleine Rohrleitungen führen zu hoher Strömungsgeschwindigkeit und großen Druckverlusten; in zu großen Rohrleitungen können sich Sedimente ablagern und absetzen. Eine falsche Auslegung führt zu übermäßigem Pumpenverschleiß.
Einen Prüfplan für die Instandhaltung von Schlammpumpen erstellen: tägliche, wöchentliche und vierteljährliche Prüfungen
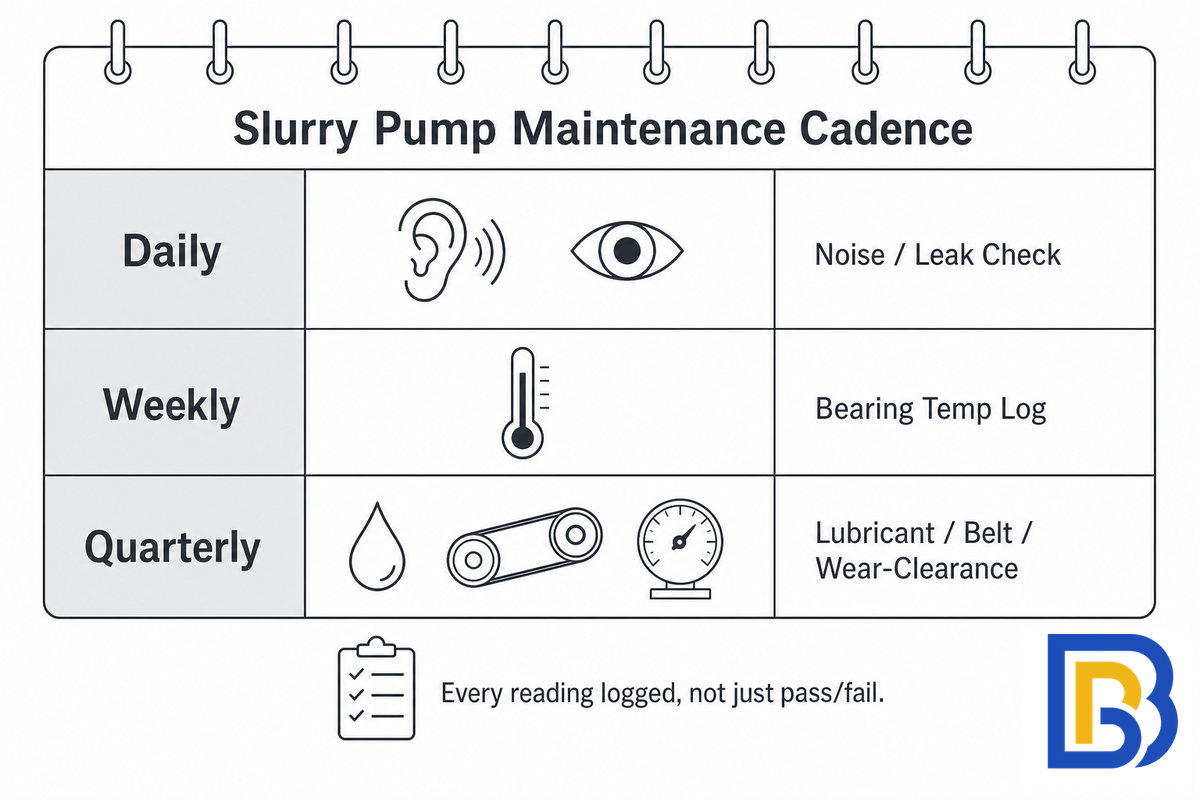
Ihr Wartungsplan für die Schlammpumpe macht aus den oben aufgeführten Einzelprüfungen ein systematisches Programm statt einer Reihe unregelmäßiger Maßnahmen; die Häufigkeit der Inspektionen ist ebenso wichtig wie die Prüfung selbst. Prüfen Sie die Pumpe täglich auf neu auftretende oder sich verändernde ungewöhnliche Geräusche und Vibrationen und führen Sie eine kurze Sichtprüfung auf Leckagen an der Stopfbuchse durch. Messen Sie wöchentlich die Lagertemperatur und vergleichen Sie sie mit dem Niveau bei gleichmäßigem Betrieb, nicht mit einem bestimmten Wert. Schmieren Sie das Lager und prüfen Sie bei Riemenantrieb die Riemenspannung (mit einem Riemenspannungsmessgerät vom Typ Gates erkennen Sie einen lockeren Riemen, bevor er zu übermäßiger Erwärmung des Motorlagers führt); prüfen Sie vierteljährlich das Spaltmaß an den Verschleißteilen am Zungenspalt und an der Saugplatte, entsprechend dem Messrhythmus, den der Vibrationsstandard des Hydraulic Institute für die Trendbeobachtung im Vergleich zu einem Ausgangswert voraussetzt. Bei jeder Inspektion – nicht nur bei den vierteljährlichen – sollte der Messwert aufgezeichnet werden, nicht nur das Ergebnis „bestanden/nicht bestanden“, damit er mit früheren Werten verglichen werden kann; dieser Vergleich fließt in die weiter oben in diesem Leitfaden aufgeführte Austauschtabelle ein. Handeln Sie vorausschauend und bevorraten Sie gängige Verschleißteile (Laufräder, Auskleidungen, Stopfbuchsen-Reparatursätze) auf Grundlage des bereits erkennbaren Trends, statt auf einen Ausfall zu warten. Das Ersatzteilsortiment für Schlammpumpen von BBP umfasst gängige Verschleißteile ab Lager; stärker kundenspezifisch entwickelte Teile und Sonderteile können ab Eingang der Bestellung 30-45 Tage Lieferzeit haben.
Diese grundlegenden Instandhaltungstipps sorgen für eine dauerhaft optimale Leistung: Regelmäßige Instandhaltung und planmäßig angesetzte Aufgaben helfen, Probleme zu erkennen, solange sie noch kostengünstig zu beheben sind. Wer für die Instandhaltung einer bestimmten Pumpe zuständig ist, sollte jedes Mal dieselben Verfahren befolgen – ordnungsgemäße Instandhaltung ist wiederholbar und keine spontane Einschätzung bei jedem Besuch. Diese Konsequenz unterscheidet ein Programm, das auf bewährten Verfahren beruht, von einem, das lediglich auf den letzten Ausfall reagiert.
| Intervall | Aufgabe | Was dabei erkannt wird |
|---|---|---|
| Täglich | Geräusche, Vibrationen und Leckagen durch Abhören und Sichtprüfung kontrollieren | Plötzlich auftretende Probleme (Kavitation, Stopfbuchsenversagen) |
| Wöchentlich | Lagertemperatur protokollieren und mit dem Ausgangswert vergleichen | Sich entwickelnde Lager- oder Schmierungsprobleme |
| Vierteljährlich | Schmierstoffwechsel, Riemenspannung prüfen, Verschleiß-Spaltmaß messen | Allmählicher Verschleißtrend, Riemenschlupf |
Wohin sich die Zustandsüberwachung tatsächlich entwickelt
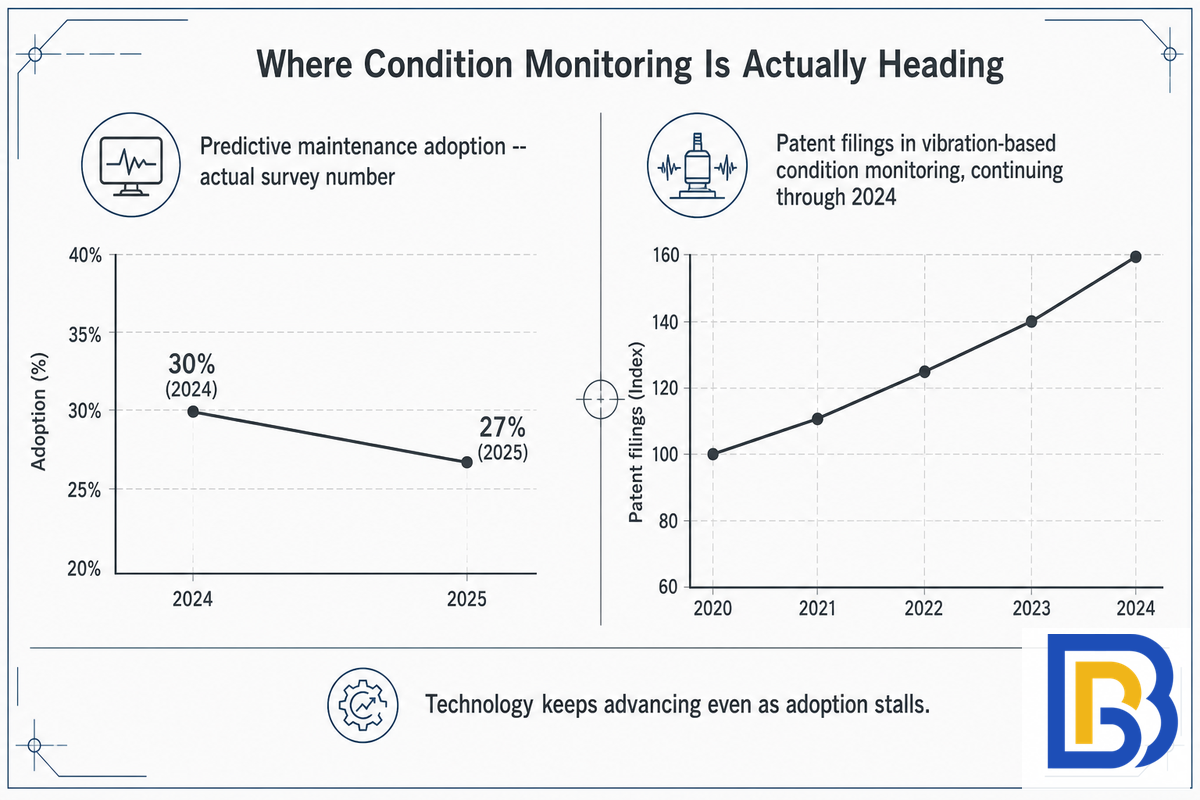
Die Einführung vorausschauender Instandhaltung verläuft selten reibungslos und stetig aufwärts. Eine 2025 veröffentlichte, begutachtete Übersichtsarbeit zur Praxis der vorausschauenden Instandhaltung in der Fertigungsindustrie, erschienen in Intelligent Systems with Applications, nennt Datenlücken, niedrige Einführungsraten und eine unzureichende Grundlage zur Messung des ROI als anhaltende Probleme.
Die Ergebnisse einer separaten jährlichen Branchenumfrage eines Anbieters von Software für vorausschauende Instandhaltung zeigten, dass die Nutzung tatsächlich von 30 % der Anlagen im Vorjahr auf 27 % in diesem Jahr zurückging – ein geringer, aber messbarer Rückgang, obwohl die Umfrage selbst mit der Schlagzeile „stetig steigend“ versehen war. Widerspricht die Zahl der Darstellung, sollten Sie der Zahl vertrauen.
Die zugrunde liegende Technologie entwickelt sich derweil stetig weiter: Die vibrationsbasierte Zustandsüberwachung von Schlammpumpen ist auch 2024 noch patentierbar (darunter ein Gebrauchsmusterantrag für ein spezielles Gerät zur Überwachung vibrationsbedingter Fehler an Zellstoffpumpen sowie frühere Entwicklungen zur Vorhersage der verbleibenden Nutzungsdauer anhand von Beschleunigungssensoren). Kosten, Cybersicherheit und interne Qualifikationslücken – nicht der Reifegrad der Technologie – sind jedoch die häufigsten Hindernisse, die Umfrageteilnehmer nennen. Wenn Sie abwägen, ob Sie fest installierte Sensoren hinzufügen oder die manuellen Aufgaben aus diesem Leitfaden nutzen möchten: Manuelle Prüfungen von BEP, Verschleiß und Vibration in der unten beschriebenen Häufigkeit erkennen die meisten derselben Ausfallarten zu geringeren Kosten als Messgeräte. Sie eignen sich als Erprobung, bevor Sie Messinstrumente für alle Pumpen Ihres Bestands anschaffen.
Warum wir diesen Leitfaden verfassen
Vor der Aufnahme in diesen Leitfaden haben wir gängige Empfehlungen aus der Praxis, die in anderen Leitfäden zur Instandhaltung von Schlammpumpen wiederholt werden, mit den Standards des Hydraulic Institute, einschlägigen begutachteten Forschungsarbeiten zu Verschleißmechanismen und Patentanmeldungen abgeglichen. So vermeiden wir das allgemeine Checklistenformat, das in vielen anderen Leitfäden zur Instandhaltung von Schlammpumpen üblich ist.
Wo sich eine Zahl aus der Praxis nicht auf ihre ursprüngliche Quelle zurückführen ließ – darunter eine Angabe, die wir auf der Website eines Herstellers falsch zugeordnet fanden –, haben wir sie entfernt, statt sie zu wiederholen. Zahlenangaben von anderen Herstellern oder Wartungsdienstleistern nennen wir mit Quellenangabe, haben sie aber nicht über die angegebene Quelle hinaus überprüft. Angaben von Normungsorganisationen und aus begutachteten Fachzeitschriften sind direkt verlinkt, damit Sie sie selbst prüfen können.
📐 Geprüft vom technischen Team der BBP Manufacturing Co., Ltd.
Die Schlammpumpen von BBP werden mit demselben firmeneigenen Gieß- und Wärmebehandlungsverfahren gefertigt, das in unserer Übersicht über das Schlammpumpensortiment beschrieben wird. Die oben angeführten Verschleißdaten aus dem praktischen Einsatz bilden die Grundlage für die von BBP empfohlenen Betriebsverfahren für Pumpen.
Häufig gestellte Fragen
F: Wie wartet man eine Schlammpumpe?
Zur Instandhaltung einer Schlammpumpe gehören tägliche Sicht- und Geräuschprüfungen, die wöchentliche Protokollierung der Lagertemperatur sowie vierteljährliche Kontrollen von Schmierstoff, Riemen und Verschleiß-Spaltmaß. Zusammengeführt werden diese Maßnahmen, indem der Betriebspunkt der Pumpe im Verhältnis zum BEP erfasst wird.
Abgesehen von diesen routinemäßigen Aufgaben sind Messwerte für eine Entscheidung über einen Wartungseinsatz nur dann aussagekräftig, wenn sie mit den Ausgangsdaten der betreffenden Pumpe verglichen werden: Ein einzelner Messwert zeigt den Zustand, der Vergleich mit früheren Daten hingegen die Verschleißrate. Diese ist ausschlaggebend für die Festlegung des Wartungsplans – nicht der Kalender.
F: Welche Probleme treten bei Schlammpumpen häufig auf?
Zu den häufigsten Problemen bei Schlammpumpen zählen ein verschleißbedingter Wirkungsgradverlust durch Betrieb außerhalb des BEP, Kavitation oder Wirbelbildung, die fälschlich als Pumpendefekte gedeutet werden, Leckagen an Stopfbuchse oder Packung infolge falscher Einstellung sowie Lagerausfälle durch Hitze oder verunreinigten Schmierstoff.
Mehrere dieser Symptome sind nahezu identisch (ein klapperndes Geräusch kann durch Kavitation, eine Wirbelsäule im Fördermedium infolge eines schlecht ausgelegten Pumpensumpfs oder beginnenden Lagerverschleiß entstehen). Deshalb behandelt dieser Leitfaden die Diagnoseaufgaben – Betriebszustand, Verschleiß, Vibration, Temperatur und Ansaugung – getrennt, statt eine allgemeine Checkliste anzubieten.
F: Wie lange halten Schlammpumpen?
Eine gut instand gehaltene Kreiselpumpe für Feststoffsuspensionen ist häufig insgesamt 5-15 Jahre in Betrieb. Einzelne Verschleißteile wie Laufräder, Auskleidungen und Dichtungen müssen je nach Feststoffgehalt und Betriebspunkt üblicherweise alle 6-24 Monate ausgetauscht werden.
Bei Anwendungen mit besonders hoher Verschleißrate (etwa im Bergbau bei grobkörniger Zyklonzufuhr) sollte der Verschleißverlauf der Pumpe selbst – und kein Intervall aus einer anderen Betriebsumgebung – maßgeblich dafür sein, wann die Verschleißdicke anhand der oben aufgeführten Tabelle „Austauschentscheidung anhand von 3 Signalen“ geprüft wird.
F: Welche Temperatur sollte ein Schlammpumpenlager im Betrieb erreichen?
Die Richtwerte der Hersteller für den Betrieb reichen von einem normalen Bereich von 140-170°F bis zu einem absoluten Höchstwert von etwa 248°F. Daher ist der Trend im Vergleich zum Ausgangswert Ihrer eigenen Pumpe aussagekräftiger als ein einzelner allgemeingültiger Wert.
Legen Sie einen Wert fest und protokollieren Sie die Messungen durchgehend im Vergleich dazu.
F: Wann sollte ich Laufräder oder Auskleidungen einer Schlammpumpe austauschen?
Planen Sie den Austausch, sobald der Wanddickenverlust etwa die Hälfte der ursprünglichen Wanddicke erreicht, oder früher, wenn dieser Verschleiß zugleich mit einem Betrieb der Pumpe außerhalb ihres bevorzugten Betriebsbereichs oder steigenden Vibrationen einhergeht.
Nutzen Sie zur Bestätigung die oben aufgeführte Tabelle „Austauschentscheidung anhand von 3 Signalen“.
F: Was versteht man unter vorbeugender Instandhaltung einer Pumpe?
Vorbeugende Pumpeninstandhaltung ist ein planmäßiges Programm aus Inspektionen, Schmierung und Parameterprüfungen in festen Intervallen – unabhängig davon, ob bereits ein Problem aufgetreten ist. Ziel ist es, Verschleiß und Abweichungen zu erkennen, bevor sie zu ungeplanten Stillstandszeiten führen.
Bei Schlammpumpen sollten die oben beschriebenen Prüfungen in festen Intervallen durch zustandsabhängige Auslöser ergänzt werden, wie in der zuvor aufgeführten Tabelle „Austauschentscheidung anhand von 3 Signalen“ dargestellt. Bei abrasivem Betrieb kann die Verschleißrate selbst bei ähnlichen Pumpen stark variieren – abhängig vom Feststoffgehalt und vom Betriebspunkt.
F: Ist es Kavitation oder etwas anderes?
Kavitation entsteht durch eine unzureichende Saughöhe (NPSHA unter NPSHR) und verursacht ein knisterndes Geräusch. Wirbelbildung infolge eines niedrigen oder schlecht ausgelegten Pumpensumpfs klingt ähnlich, ist jedoch ein Problem der saugseitigen Auslegung und kein Pumpendefekt.
Prüfen Sie zuerst den Pumpensumpf.
Referenzen und Quellen
- Pumpenkennlinien, bevorzugte und zulässige Betriebsbereiche — Hydraulic Institute
- ANSI/HI 9.6.4, Kreiselpumpen – Vibrationsmessungen und zulässige Werte — Hydraulic Institute
- Die Aktualisierungen von 2024 zu ANSI/HI 9.6.1 verstehen: Richtlinie zum NPSH-Zuschlag — Alex Moser, Hydraulic Institute
- Pumpenlaufräder neu auswuchten — Hydraulic Institute, über Pumps & Systems
- Walker & Robbie (2013), „Vergleich einiger Labor-Verschleißprüfungen mit dem Verschleiß von Werkstoffen für Schlammpumpenlaufräder im praktischen Einsatz“, Wear 302(1-2) — Elsevier
- Übersichtsarbeit zur hydraulischen Leistung und zum Erosionsverschleiß von Schlammpumpen (2024) — ScienceDirect
- Systematische Übersichtsarbeit zu Verfahren der vorausschauenden Instandhaltung im Fertigungssektor (2025) — Intelligent Systems with Applications, Elsevier (Open Access)
- US20150122037A1, Verfahren zur Diagnose von Fehlern an Laufrädern von Schlammpumpen — Google Patents
Ähnliche Artikel
- Ist eine Schlammpumpe einfach nur eine Kreiselpumpe? — der grundlegende Vergleich für Leser, die neu mit der Terminologie für Schlammpumpen sind
- Hochchromlegierung oder gummierte Schlammpumpe? — Die Werkstoffauswahl bestimmt den Ausgangswert für die Verschleißüberwachung
- Gesamtbetriebskosten von Schlammpumpen — die Kostenseite der Austauschentscheidung
- Verschleißlebensdauer und Gesamtbetriebskosten von Sand- und Baggerpumpen — dieselbe Methode zur Verschleißüberwachung, angewendet auf das Sortiment von BBP für Sand- und Baggerpumpen
- Produktreihe für Schlammpumpen — für kommunale Schlammförderung bei geringerer Beanspruchung, wo die Verschleißraten sich von denen bei Feststoffsuspensionen im Bergbau unterscheiden