Kontaktieren Sie BBP

Ein Molchsystem befördert einen vollkalibrigen Reinigungskörper von einer Sendeschleuse zu einer Empfangsschleuse. Der Molch entfernt Rückstände von der Rohrinnenwand. Hygienische Doppellippen-Richtwerte von Hyperfore zeigen eine Rückgewinnung von bis zu 99 % bis 99,5 % des Restprodukts in geeigneten Flüssigkeitsleitungen. Ein weiterer Vorteil ist der geringere Spülwasserbedarf zur Chargenrückgewinnung bei Produktwechseln.
Sicheres Molchen von Rohrleitungen beruht auf der Abstimmung von Rohrinnengeometrie und geregeltem Pumpenantrieb. Das kanadische Patent CA2599930C hält fest, dass herkömmliche Kreisläufe mit Feststoffmolchen überall dort versagen, wo vorstehende Armaturen, Platten, Pumpen, Filter oder Prozessgeräte in den lichten Querschnitt ragen. Die hygienischen Prozessrichtlinien von James Duva empfehlen, die Einlaufgeschwindigkeit des Molchs in Rückgewinnungsstationen auf 0,5 m/s zu begrenzen, um Stick-Slip-Rattern zu vermeiden.
Zentrale Komponenten eines Molchsystems und Anforderungen an den vollen Durchgang
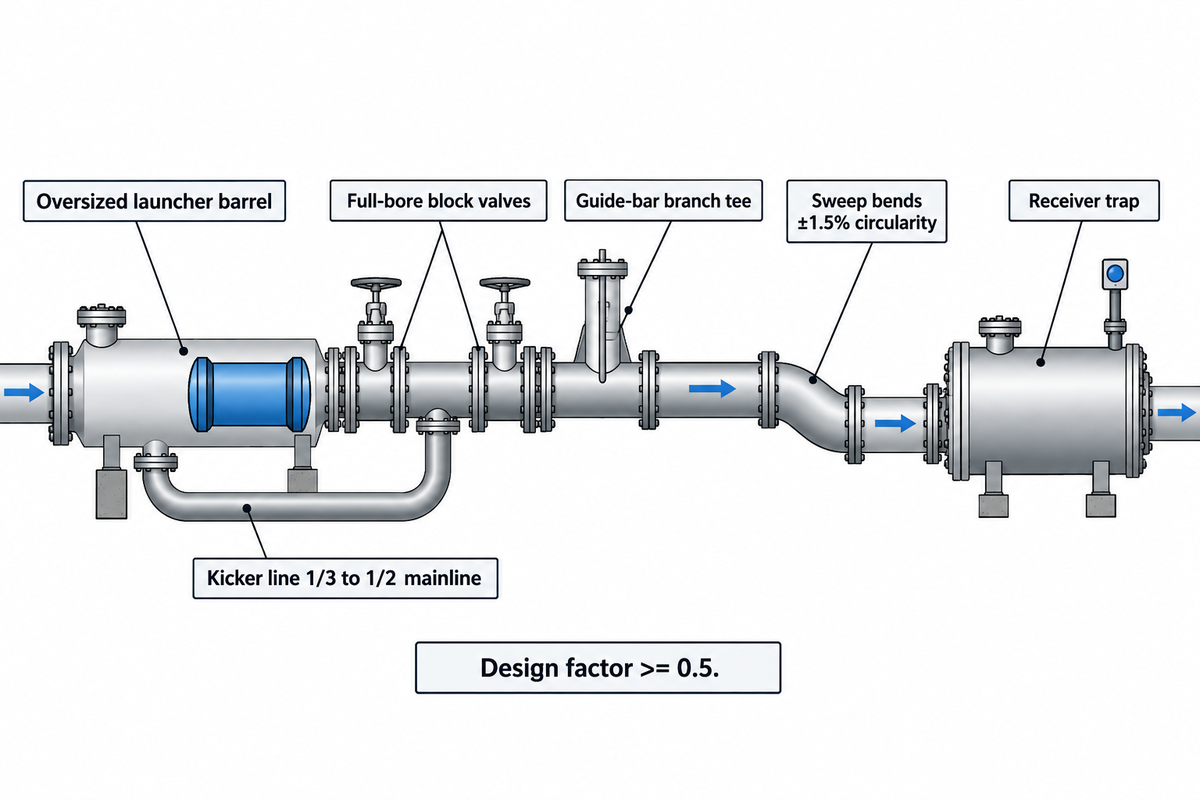
Ein vollständiger Molchkreislauf erfordert fünf Hauptbaugruppen: eine Sendeschleuse, eine Rohrleitung mit gleichbleibendem Innendurchmesser, Absperrarmaturen mit vollem Durchgang, eine Empfangsschleuse sowie externe Molchmelder. Alle Formstücke im Kreislauf müssen zentrisch fluchtende Innendurchmesser aufweisen. Ohne gleichmäßiges Wandspiel kann ein Molch auf halber Strecke verklemmen und stehen bleiben.
Sende- und Empfangsschleusen besitzen Schleusenrohre, deren Durchmesser größer ist als der Nennrohrsatz der Leitung. Nach den Fertigungsrichtlinien von Pipeline Equipment Inc. (PEI) vergrößern sich Schleusenrohre bei Leitungen bis 10 Zoll um eine Nennweite, etwa auf Einheiten mit 6 auf 8 Zoll. Leitungen ab 12 Zoll steigen um mindestens zwei Nennweiten, etwa auf Schleusenrohre mit 16 auf 20 Zoll. Da Schleusen häufigen Druckzyklen ausgesetzt sind, empfiehlt PEI einen Auslegungsfaktor für Druckbehälter von mindestens 0.5.
Rückseitige Seitenstutzen übernehmen an beiden Enden einer Schleusenstrecke entgegengesetzte Aufgaben. Laut dem Natural-Gas-STAR-Leitfaden der US-Umweltbehörde EPA bildet der hintere Stutzen der Sendeschleuse eine Treibleitung, um Förderstrom hinter den eingesetzten Molch zu drücken. An der Empfangsschleuse führt die Bypassleitung den Hauptstrom um den Molch herum in einen nachgeschalteten Sammler. PEI legt Bypass- und Treibstutzen auf ein Drittel bis die Hälfte der Hauptleitungsnennweite aus.
Was geschieht in einer Sende- und Empfangsschleuse während eines Molchlaufs?
Die Bypassarmaturen lenken den Förderstrom in die Produktionssammler. Ein Molch verbleibt in Ruhestellung im erweiterten Schleusenrohr. Vor dem Öffnen einer Schleuse schließen Bediener die Absperrarmaturen, entspannen in einen geschlossenen Sammler oder einen sicheren Entlastungspunkt und prüfen auf Überdruck null. Anschließend entleeren sie den vorderen und hinteren Sumpf.
Herkömmliche Klappen, Hubventile und Kugelhähne mit verengtem Durchgang behindern den Rohrquerschnitt und zerschneiden Elastomermolche beim Aufprall. Hygienische Prozessanlagen verwenden spezielle Y-Umlenkventile und molchbare Kugelhähne für kurze Verhältnisse von Totraumlänge zu Durchmesser. In industriellen Stahlsammlern sichern industrielle Flanschverbindungen für Rohrleitungen die starre Ausrichtung des Durchgangs bei Druckstößen.
Ein Abzweig-T-Stück mit einer Öffnung groß genug für den Einlauf des Molchs erfordert Führungsstege oder eine molchbare Abzweigausführung, um den Molch in der Hauptleitung zu halten. Für US-Gefahrflüssigkeitspipelines bezieht 49 CFR 195.110(a) die Norm ASME B31.4-2019 per Verweis ein. Laut Aktenvermerken der PHMSA im Federal Register veröffentlichte die PHMSA am 24. April 2026 eine direkte Schlussregel zur Aktualisierung dieses Verweises auf die Ausgabe 2022 und zog sie am 31. Juli 2026 wieder zurück. Herkömmliche Molche mit festem Durchmesser drohen zudem an unausgeglichenen Wanddickenstufen oder stegfreien Abzweig-T-Stücken zu verklemmen.
| Teilsystemkomponente | Aufgabe im Systemaufbau | Technischer Zielwert | Risiko bei Abweichung |
|---|---|---|---|
| Erweitertes Sendeschleusenrohr | Nimmt den Molch beim Beladen auf | +1 Rohrgröße (≤10 in); mindestens +2 Größen (≥12 in) | Molch klemmt am Übergangskegel |
| Wandauslegung des Schleusenrohrs | Nimmt zyklische Druckbelastung auf | Auslegungsfaktor ≥ 0.5 (PEI-Empfehlung) | Ermüdungsrisse am Stutzenhals |
| Treib- und Bypassleitungen | Steuert Start- und Auffangförderstrom | 1/3 bis 1/2 der Hauptleitungsnennweite | Unzureichender Losbrechschub |
| Entleerungsstutzen der Empfangsschleuse | Führt angesammelten Flüssigkeitspfropfen ab | ≥ 2 Stutzen vor und hinter der Ruheposition | Restflüssigkeit tritt beim Öffnen aus |
| Totraumarme Hygieneventile | Lenkt Produkt ohne Totzonen um | L/D ≤ 1.5:1 (0.33:1 kompakt) | Verschleppung von mikrobiellem Biofilm |
| Rohrbögen mit großem Biegeradius | Führt den Molch durch Richtungswechsel | ≥ 1.5D (geeigneter Hygiene-/Schaummolch); ≥ 3D (gegossene Manschette); 3D–5D (Mehrscheiben-/Stahlkörper) | Verkanten des Körpers im Bogenrücken |
| Rohr- und Bogenovalität | Sichert radialen Anpresskontakt der Dichtlippe | Rundheit innerhalb ±1,5 % (James-Duva-Hygienevorgabe) | Spaltleckage hinterlässt Produktfilm |
Schrittweiser Reinigungsablauf und Steuerung des Treibmediums
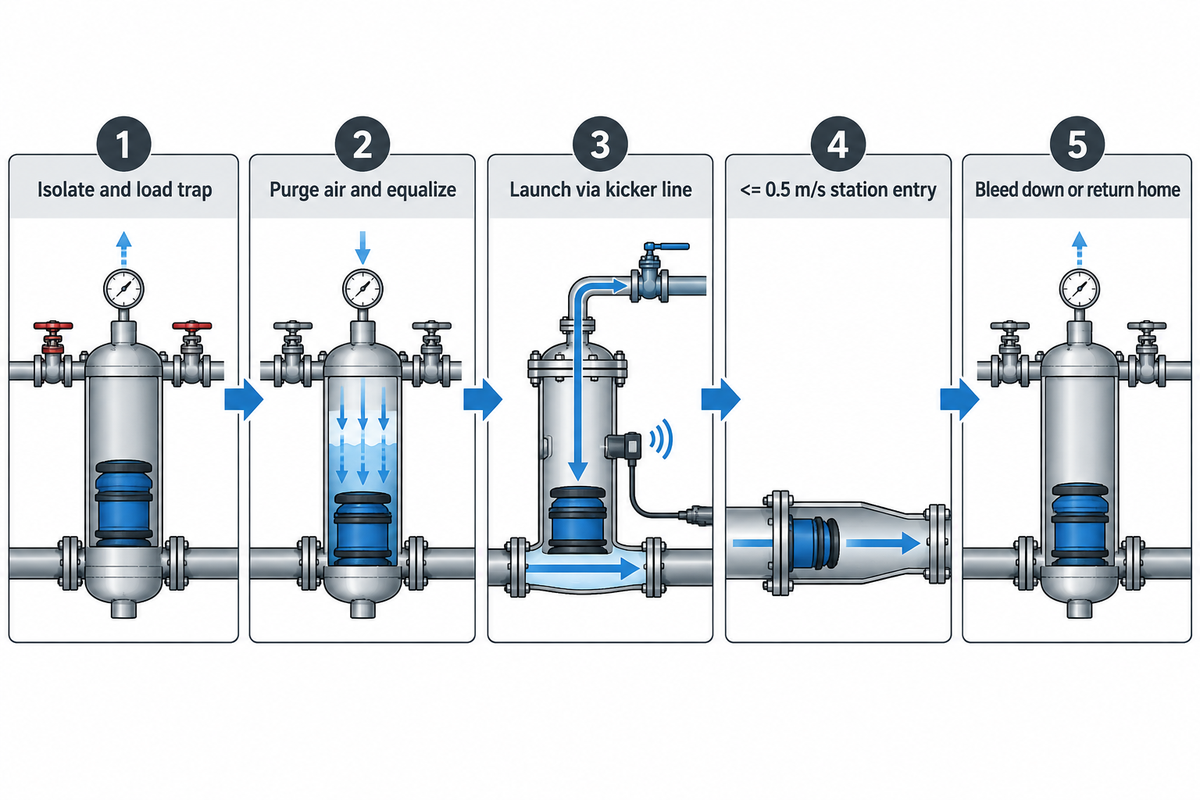
Jeder Rohrleitungsreinigungslauf gliedert sich in fünf geordnete Schritte: Schleusenbeladung, Druckausgleich, geregelter Vortrieb, Produkterfassung und druckentlastete Rückführung oder Entnahme. Fehler beim Druckaufbau oder Entlasten des Treibmediums verursachen im Molchbetrieb weit größere Schäden als Wandreibung.
- Schleuse absperren und beladen: Schleusenarmaturen schließen, auf Überdruck null entspannen, Verschluss öffnen und den Molch mit der Spitze voran in den Konus der Sendeschleuse einsetzen.
- Luft verdrängen und Druck ausgleichen: Stickstoff- oder Flüssigkeitsflutung entfernt eingeschlossene Luft hinter dem Molch, und Ausgleichsanschlüsse gleichen den Differenzdruck vor dem Öffnen der Hauptarmaturen an.
- Über die Treibleitung starten und überwachen: Die Steuerung öffnet das Treibventil oder startet die Pumpe. Hall-Sensoren bestätigen den Start und den Durchgang entlang der Strecke.
- Produkt auffangen und übergeben: Sobald die Ankunft des Molchs am Ziel erkannt wird, bremsen Regelventile den Molch ab, und die Restcharge gelangt in den Aufnahmebehälter.
- Entlasten oder zurückfahren: Unidirektionale Systeme entleeren die Empfangsschleuse zur Entnahme, während bidirektionale Hygienemolchsysteme den Druck umkehren und den Molch zurückführen.
Bei langen Inline-Inspektionsmolchen mit durchschnittlich 15 Fuß Baulänge verlangen die PEI-Praxisregeln zur Schleusenauslegung Gesamtlängen der Empfangsschleuse über 30 Fuß, um die Hauptarmaturen sicher freizugeben. Die Wahl des passenden Treibmediums entscheidet zudem über die Geschwindigkeitsstabilität in jedem Molchkreislauf. Betreiber in Lebensmittelverarbeitung, Kosmetikherstellung sowie Öl- und Gaspipelines wägen Kompressibilität, Grenzflächenvermischung und nachgeschaltete Entlüftung gegeneinander ab.
Sollte ein Molch mit Druckgas, Wasser oder der nächsten Charge angetrieben werden?
Flüssigwasser oder die nächste Produktcharge ermöglichen eine gleichmäßigere und sicherere Geschwindigkeitsregelung, sofern nachgeschaltete Behälter eine geringe Mischzone tolerieren. Stickstoff und trockene Druckluft eignen sich für feuchtigkeitsempfindliche Läufe nur bei geregeltem Gegendruck auf der Empfängerseite. Ungedrosselte Betriebsluft speichert elastische Energie vor hoher Wandreibung und beschleunigt den Molch gefährlich stark, sobald die Losbrechkraft abfällt.
Schadensberichte aus der Praxis zeigen, warum ungedrosselte Luftantriebe Fangkörbe bei zähen Pasten zerstören. Im Eng-Tips-Forumsthread #156460 zur Rohrleitungstechnik untersuchten Ingenieure das Fördern einer 56.000 cps Paste durch 150 Fuß einer 6-Zoll-Leitung. Zum Losbrechen waren über 100 psi Druckluft nötig. Sobald die Reibung nachließ, löste das expandierende Gas einen schlagartigen Geschwindigkeitsschub aus, der den Urethanmolch direkt durch den Fangkorb der Empfangsschleuse trieb.
Gasexpansionsstöße lassen sich durch inkompressible Hydraulikkreisläufe vermeiden, dennoch müssen Bediener Förderstrom der Pumpe und Gegendruck an der Empfangsstation regeln. Einige Hygienebetriebe in der Lebensmittel- und Kosmetikbranche nutzen einen gleichmäßigen Wasser- oder Produktstoß zum Austragen zäher Emulsionen. Molche in der Ölindustrie arbeiten mit Flüssigkeit oder gedrosselter Gasentlastung. Das Patent CA2599930C beschreibt eine Push-Pull-Flüssigkeitsreinigung, die entgegengesetzte Druckdifferenzen zur Begrenzung hydraulischer Stöße regelt.
| Treibmedium / Einsatzbereich | Kompressibilität & Geschwindigkeitsregelung | Geschwindigkeits-, Druck-, Temperatur- oder Regelvorgabe | Empfohlene Kombination aus Pumpe & Regelung | Zwingende Ausschlussgrenze |
|---|---|---|---|---|
| Gefilterte Druckluft (trocken) | Hoch; extremes Risiko von Stick-Slip-Stößen | Bis zu 100+ psi Losbrechdruck | Proportional-Gegendruckventil an der Empfangsschleuse | Kein Einsatz mit brennbaren Lösemitteln oder sauerstoffreaktiven Chargen |
| Inertgaspolster aus Stickstoff | Hoch; erfordert geschlossene Abgasführung | Einlauframpe an Station ≤ 0,5 m/s | Geregelte Einspeisung + Abgaswäscher zur Rückgewinnung | Nicht in Innenräumen ohne O₂-Überwachung entspannen |
| Trinkwasser-Nachschub (hygienisch) | Inkompressibel; direkt an den Förderstrom gekoppelt | Durch Förderstrom festgelegt; Einlauframpe ≤ 0,5 m/s | Kreiselpumpe mit VFD + Durchflussmesser | Wasserfreie Harze oder feuchteempfindliche Öle ausschließen |
| Alkalische / saure CIP-Lösung | Inkompressibel; doppelte thermische und chemische Wirkung | Hygienische Sicherheitsarmatur bis 16 bar / 200°C | Chemikalienbeständige Dosierpumpe + Spül-Kreiselpumpe | Elastomerbeständigkeit vor heißer Säurespülung prüfen |
| Vortrieb durch nächste Produktcharge | Inkompressibel; spart Wasserpfropfen ein (CIP bei Allergen-/Sortenwechsel weiterhin nötig) | Auf den Transfer-Förderstrom der Charge abgestimmt | Verdrängerpumpe oder Transferpumpe mit VFD | Ungeeignet zwischen Allergenen oder unverträglichen Farbstoffen |
| Differenzieller Push-Pull-Fluidantrieb | Ausgeglichener Vorlauf-Schub und Saugzug | Druckdifferenz zwischen Vor- und Rücklauf <~10 % | Druckausgeglichener Doppelpumpenkreis gemäß CA2599930C | Erfordert durchgehend einbautenfreie Rohrabschnitte mit vollem Durchgang |
| Geregelte Rückgewinnung im geschlossenen Kreislauf | Geregelter Gegendruck über Druckrückführung | Einlauframpe an Station ≤ 0,5 m/s | Modulierendes Regelventil + Druckmessumformer | Höherer Instrumentierungsaufwand für kurze Einzelleitungen |
| Hochviskose Paste (50.000+ cps) | Hohe Scherreibung; Luft erzeugt Druckstöße | Kontinuierlicher hydraulischer Antrieb mit mehreren bar | Rotierende Verdrängerpumpe oder mehrstufige Kreiselpumpe mit hoher Förderhöhe | Niemals allein mit ungedrosselter Betriebsluft starten |
| Kohlenwasserstoff-Sammelleitung / Hauptleitung | Kompressibles Gas vs. inkompressibles Rohöl | Abgestimmt auf die Auslegungsgeschwindigkeit der Schleuse | Pipeline-Boosterpumpe + Treibsammler der Schleuse | Flüssigkeiten ablassen und ggf. saures H₂S / VOC ausspülen |
Molchauswahl-Matrix: Ausgleich zwischen Dichtlippenreibung und Leitungsgeometrie
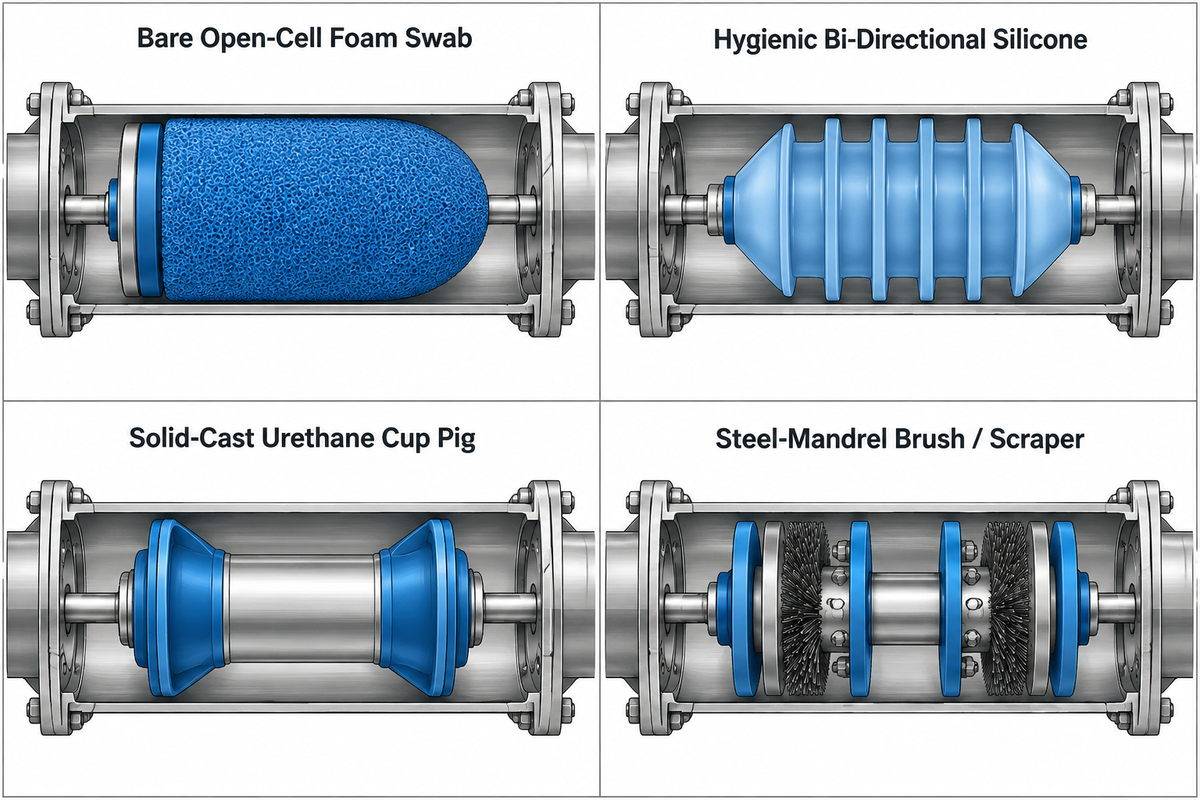
Bei der Auswahl von Reinigungsmolchen muss die radiale Vorspannung an der Rohrwand gegen den nötigen Förderdruck zur Überwindung der Losbrechreibung sowie gegen die engsten Rohrbogenradien abgewogen werden. Steifere Manschetten erhöhen die Anfahrreibung und das Risiko des Steckenbleibens an Wurzelraupen von Schweißnähten.
Offenzellige Polyurethan-Schaummolche eignen sich zum Trocknen von Rohrleitungen. Vergleichsdaten von Enduro Pipeline Services zeigen jedoch, dass Schaummolche größere Flüssigkeitsmengen nur schlecht verdrängen. Poröse Schaumkörper lassen zähe Flüssigkeiten unter Druck vorbeiströmen, sodass sich ihr Einsatz auf Trocknung und leichtes Auswischen beschränkt.
Das saubere Austragen dichter Flüssigkeiten erfordert massiv gegossene Urethanmanschetten, flache bidirektionale Scheiben oder fugenfreie Hygienemolche aus Silikon. Ausführungen für magnetische Ortung tragen einen gekapselten Magneten zur Auslösung externer Sensoren. Der Durchgang lässt sich über außen aufgesetzte Sonden überwachen, ohne die Leitung anzubohren. Die Hygienerichtlinien von James Duva nennen einen mechanisch polierten Ra-Wert von höchstens 0.8 Mikrometern (32 Mikrozoll) für produktberührte Flächen in Lebensmittel-, Molkerei- und Getränkeanlagen. Hochreine Sterilkreise verlangen elektropolierte Oberflächen von etwa 0.4 bis 0.6 Mikrometern, um Ablagerungsnester zu minimieren.
Transportleitungen aus Kohlenstoffstahl mit starkem Paraffin- oder Mineralbelag benötigen Stahlkörper-Molche mit auswechselbaren Manschetten, Führungsscheiben und Drahtbürsten. Nach den Natural-Gas-STAR-Definitionen der EPA nutzt das Molchen von Erdgas den Erdgasstrom oder ein inertes Treibgas, um flüssige Kohlenwasserstoffe und Wasser aus Tiefpunkten von Sammelleitungen auszutragen. Laut PEI-Berichten zu Kugelmolchen verteilt das Abrollen einer Urethankugel den abrasiven Verschleiß gleichmäßiger.
| Molchfamilie / Bauart | Dichtaufbau & Elastomer | Kleinster Biegeradius | Hauptaufgabe im Betrieb | Kompromiss & Verschleißgrenze |
|---|---|---|---|---|
| Unbeschichteter offenzelliger Schaumwischer | Polyurethanschaum geringer Dichte | 1.5D (hohe Kompressibilität) | Trocknen, Prüfen unbekannter Leitungsquerschnitte | Kurze Standzeit für Einmalläufe |
| Kreuzbeschichteter Schaummolch | Urethanmantel über Schaumkern | 1.5D bis 3D | Abwischen weicher Beläge, Vorreinigung | Bypass bei schwerviskosen Flüssigkeiten |
| Drahtbürsten-beschichteter Schaummolch | Eingebettetes Siliziumkarbid oder Bürstenbänder | 1.5D bis 3D | Leichte Entrostung und Abtrag dünner Filme | Nicht hygienisch; verliert bei Überlast Borsten |
| Bidirektionaler Hygienemolch aus Silikon | Formgespritztes Silikon, Doppellippe | 1.5D-Hygienebögen (sofern freigegeben) | Produktrückgewinnung in Lebensmittel-, Milch- und Kosmetikwerken | Leitungsovalität auf den Molch abgestimmt; die zitierte James-Duva-Ausführung verlangt ±1,5 % |
| Hygienischer Doppellippenmolch mit Magnetkern | Peroxidfreies Silikon oder Fluorsilikon | 1.5D-Präzisionsbögen | Automatisierte CIP/SIP-Kreisläufe mit vielen Artikelwechseln | Magnetkapselung erhöht den Stückpreis |
| Massiver Manschettenmolch aus Gussurethan | Einstückig gegossene Konusmanschetten | 3D-Standardbögen | Chargentrennung, Verdrängung schwerer Flüssigkeiten | Üblicherweise einseitig gerichtet; Rückläufe brauchen bidirektionale Bauarten |
| Massiver Mehrscheibenmolch aus Gussurethan | 4 bis 6 flache Abstreifscheiben aus Urethan | 3D bis 5D | Bidirektionales Entleeren von Betriebsflüssigkeiten | Höhere Losbrechreibung als Schaum |
| Stahlkörper-Bürsten- / Schabermolch | Auswechselbare Urethanmanschetten + Stahlbürsten | 3D bis 5D (langer Körper) | Öl-/Gasparaffin, harte Mineralablagerungen | Längere Schleusen erforderlich (~2D+ Baulänge) |
| Aufblasbare Polyurethankugel | Flüssigkeitsgefüllte Hohlkugel (Nitril/Urethan) | 1.5D (kompakte Kugel) | Hochfrequente Kondensataustragung | Abrollverschleiß ca. ~1.000 Meilen; schwache Paraffin-Schabwirkung |
Pumpengrenzen, Treibmedien und Berechnungen zur Geschwindigkeitsregelung
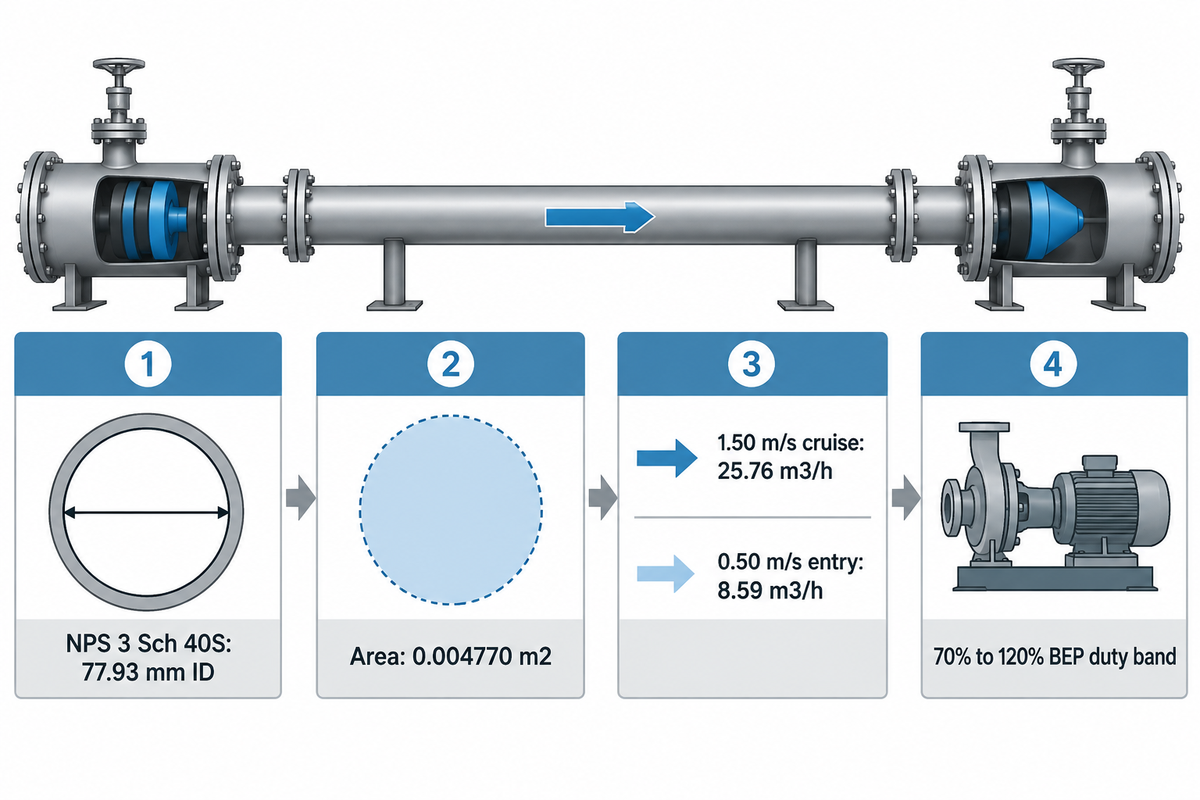
Die Geschwindigkeit inkompressibler Molche ergibt sich aus dem Volumenstrom der Pumpenanlage geteilt durch die lichte Querschnittsfläche des Rohrs. Der Förderdruck steigt nur so weit an, wie es zur Überwindung von Dichtlippenreibung, geodätischer Förderhöhe und Fluidviskosität nötig ist. Eine feste Drucksollwert-Vorgabe für die Molchgeschwindigkeit kann eine Kreiselpumpe in die Nullförderung-Rezirkulation drücken oder bei Verdrängerpumpen Sicherheitsventile auslösen.
„Die Einbindung der Molchtechnik zu Beginn der Reinigungssequenz ermöglicht die Rückgewinnung des im Rohrleitungssystem verbliebenen Produkts und senkt so Produktverluste sowie die damit verbundenen Kosten.“
Rechenbeispiel Hydraulik: Umrechnung der Molchgeschwindigkeit in den Pumpenförderstrom
Beginnen Sie mit dem bestätigten Rohrinnendurchmesser statt mit Nennweitenangaben. Nach den Rohrwand-Abmessungen ASME B36.19M-2018 von Flange Bolt Chart (wobei ASME B36.19-2022 die Ausgabe 2018 für neuere Projekte ablöste) weist ein Rohr NPS 3 (DN 80, Außendurchmesser 3.500 Zoll bzw. 88,90 mm) in Schedule 40S eine Wandstärke von 0.216 Zoll und einen Innendurchmesser von 3.068 Zoll (77,93 mm) auf. Schedule 10S erweitert sich auf 3.260 Zoll (82,80 mm), während Schedule 80S auf 2.900 Zoll (73,66 mm) verengt. Diese Wandstärkenänderung verringert die innere Querschnittsfläche von Schedule 10S zu Schedule 80S bei gleicher Nennbezeichnung um 20,9 %.
Nehmen Sie eine stationäre Vollstrom-Flüssigkeitsströmung in einer sauberen Leitung NPS 3 (DN 80) Schedule 40S ohne Bypass an den Dichtlippen an. Rechnen Sie die Zielgeschwindigkeiten mithilfe des Innendurchmessers von 0,07793 m in Förderströme um:
- Rohrinnenradius: R = 0.07793 ÷ 2 = 0,038965 m.
- Innere Querschnittsfläche: A = π × (0,038965 m)² = 0,004770 m².
- Förderstrom bei 1,50 m/s Standardgeschwindigkeit in Flüssigkeit: Q = 0,004770 m² × 1,50 m/s × 3.600 s/h = 25,76 m³/h (113.4 US GPM).
- Förderstrom am Einlauflimit der Empfangsschleuse von 0,50 m/s: Q = 0,004770 m² × 0,50 m/s × 3.600 s/h = 8,59 m³/h (37.8 US GPM).
Bei stationärer Strömung in DN 80 entspricht die Laufgeschwindigkeit dem Volumenstrom geteilt durch die lichte Rohrquerschnittsfläche. Der erforderliche Losbrechdruck umfasst Dichtlippenwiderstand, geodätische Förderhöhe, viskose Reibung und Bogenverluste und wird zur Pumpenkennlinie addiert. Die Gesamtverluste werden mit den Kennlinien möglicher Pumpen abgeglichen, damit rotodynamische Druckerhöhungspumpen nach den Kriterien ANSI/HI 9.6.3 und API 610 zwischen 70 % und 120 % des Förderstroms im Bestpunkt betrieben werden. Laufradgeometrie und spezifische Drehzahl beeinflussen diesen bevorzugten Betriebsbereich und engen ihn bei Bauarten mit hoher spezifischer Drehzahl weiter ein.
Strömungsabriss der Treibpumpe und Sicherheitsreserve bei Nullförderung
Verdränger- und Kreiselpumpen reagieren sehr unterschiedlich, wenn ein Molch an einer engen Schweißnahtwurzel hängen bleibt. Unser Ansatz bei Kreiselpumpen stellt die Schubreserve und den Schutz vor Fahren gegen geschlossene Armaturen in den Vordergrund. Unser Leitfaden zu Kreiselpumpenkennlinien vs. Verdrängerpumpenkennlinien vergleicht das Verhalten beider Bauarten bei steigendem Anlagenwiderstand. Verfolgen Sie Änderungen der Rohrleitungsreibung anhand einer Anlagenkennlinie des Rohrleitungssystems. Zunehmender Dichtlippenwiderstand verschiebt den Kreiselpumpen-Förderstrom nach links in Richtung Nullförderhöhe. Im Pumpengehäuse erwärmt Reibung bei blockierter Strömung das Fluid rasch, sofern keine automatischen Mindestmengen-Rezirkulationsventile und kein Nullförderungs-Schutz gegen geschlossenen Schieber aktiv sind.
Warum geraten Kreiselpumpen beim Anschieben eines festsitzenden Molchs in den Abriss oder in Kavitation?
Rohrwandwiderstand verschiebt den Betriebspunkt einer Kreiselpumpe auf ihrer Kennlinie nach links, wo die Wellenleistung die Flüssigkeit bis zur Verdampfung erhitzen kann. Verdrängerpumpen vermeiden dieses Abgleiten auf der Kennlinie bei dicken Pasten, erfordern jedoch schnell ansprechende Sicherheitsventile oder Druckabschaltungen, um Rohrüberdruck beim Stoppen des Molchs zu verhindern.
Frequenzumrichter halten den Molchprozess vom ersten Start bis zum sanften Einlauf in die Empfangsschleuse gleichmäßig. Ein Frequenzumrichter zur Drehzahlregelung von Kreiselpumpen fährt den DN 80-Förderstrom vor der Fangschleuse sauber von 25,76 m³/h auf 8,59 m³/h herunter. Ingenieure sollten den Druckverlust über den Durchflussbeiwert der Schleusenarmaturen auf der Druckseite bewerten und die Saugleitung separat für ausreichend NPSH-Reserve auslegen. Für horizontale Leitungsaufgaben decken BBP Druckerhöhungs- und Pipelinepumpen 1.1 bis 1.800 m³/h und Förderhöhen bis 150 m nach ISO 2858 / ISO 5199 ab (neben vertikalen Inline-Modellen API 610 OH3/OH4/OH5). Große statische Förderhöhen werden mit mehrstufigen Industriepumpen für hohe Förderhöhen von 1 bis 200 m³/h bis 240 m Förderhöhe über 2 bis 28 Stufenlaufräder kombiniert. Diese Kataloggrenzen gelten für wasserähnliche Medien; viskose Flüssigkeiten erfordern eine Leistungsabwertung.
Produktrückgewinnung gegenüber Wasserspülung und Wirtschaftlichkeit der CIP-Reinigung
Ein System zur Rückgewinnung flüssiger Produkte arbeitet unmittelbar vor der CIP-Reinigung, ersetzt jedoch nicht die chemische Desinfektion. Das mechanische Austreiben viskoser Chargenreste verringert Kanalbildung beim Spülen und senkt den Bedarf an Reinigungsmitteln und Chemikalien. Außerdem verkürzt es die Stillstandszeit bei häufigen Produktwechseln und steigert die Betriebswirtschaftlichkeit.
Bevor Spülwasser in den Sammler gelangt, rettet mechanisches Abstreifen verkaufsfähige Ausbeute in zähen Leitungen. Herstellerangaben von Hyperfore sowie CIP-Fachartikel in Pumps & Systems berichten von bis zu 99 % bis 99,5 % Rückgewinnung des Restprodukts vor dem Auswaschen. Bei Modernisierungen in Molkerei- und Getränkewerken belegen Meldungen zu APV (ITT Flow Technologies) Ultra Clean Molchsystemen bis zu 70 % weniger Produktverlust sowie bis zu 70 % geringeren CIP-Wasser- und Chemikalieneinsatz je nach Anlagenbedingungen gegenüber ungemolchten Hygieneleitungen.
Jede Phase des Waschzyklus benötigt auf die Prozesssysteme abgestimmte Pumpentechnik. Scherarmer Vorschub gewinnt Restprodukte zurück, ohne Luft in Saucen oder Lotionen einzuschlagen. Alkalische und saure Reinigungsgänge nutzen chemikalienbeständige Chemie-Transfer- und Dosierpumpen für die Reinigungsmitteldosierung, während eine separat ausgelegte Industrie-Kreiselpumpe die Reinigungslösung wirksam umwälzt. Die genormten BBP-Einzelblock-Endansaugbaureihen QI/QIH nach ISO 2858 reichen von 3.6 bis 1.500 m³/h bis 147 m Förderhöhe (und mit doppelflutigen Aggregaten bis 14.400 m³/h).
Wenig wertvolle wässrige Medien und sehr kurze Rohrstrecken mit geringem verkaufsfähigem Restinhalt rechtfertigen die Schleusen-Investition unter Umständen nicht. Ältere Gussverteiler mit verengtem Durchgang stellen für Festmolche ein echtes bauliches Hindernis dar und keine bloße Kostenfrage.
| Bewertungskriterium | Nur Wasserspülung | Nur konventionelle CIP | Abfolge Molchen + CIP |
|---|---|---|---|
| Rückgewinnung von Restprodukt | 0 % nutzbare Rückgewinnung (verdünnter Abfall) | Geringe Teilentleerung an der Grenzschicht | Bis zu 99 %–99,5 % (veröffentlichte Doppellippen-Hygienefälle) |
| Abtrag viskoser Wandfilme | Wasser bricht nur mittig durch den Kern | Erfordert lange heiße Reinigungskreisläufe | Mechanisches Wandabstreifen vor dem Spülen |
| Reinigungs- und Wasserbedarf | Hoher Frischwasserbedarf, kein Desinfektionsmittel | 100 % Chemikalienlast auf volle Schmutzfracht | SPX FLOW berichtet bis zu 70 % weniger Spülwasser und Chemikalien mit APV Ultra Clean gegenüber ungemolchten Vergleichsleitungen |
| Kreuzkontaminationsrisiko | Hohe Spurenverschleppung bei zähen Chargen | Über validierte Spülzeiten kontrolliert | Geringste Schmutzfracht vor der Desinfektion |
| Beste Eignung nach Leitungstyp | Wenig wertvolle dünnflüssige Wasserleitungen | Kurze Strecken oder komplexe Verzweigungsnetze | Häufige hochwertige Chargen mit hoher Viskosität |
Kosten eines Molchsystems, versteckte Umbautreiber und Kapitalrendite
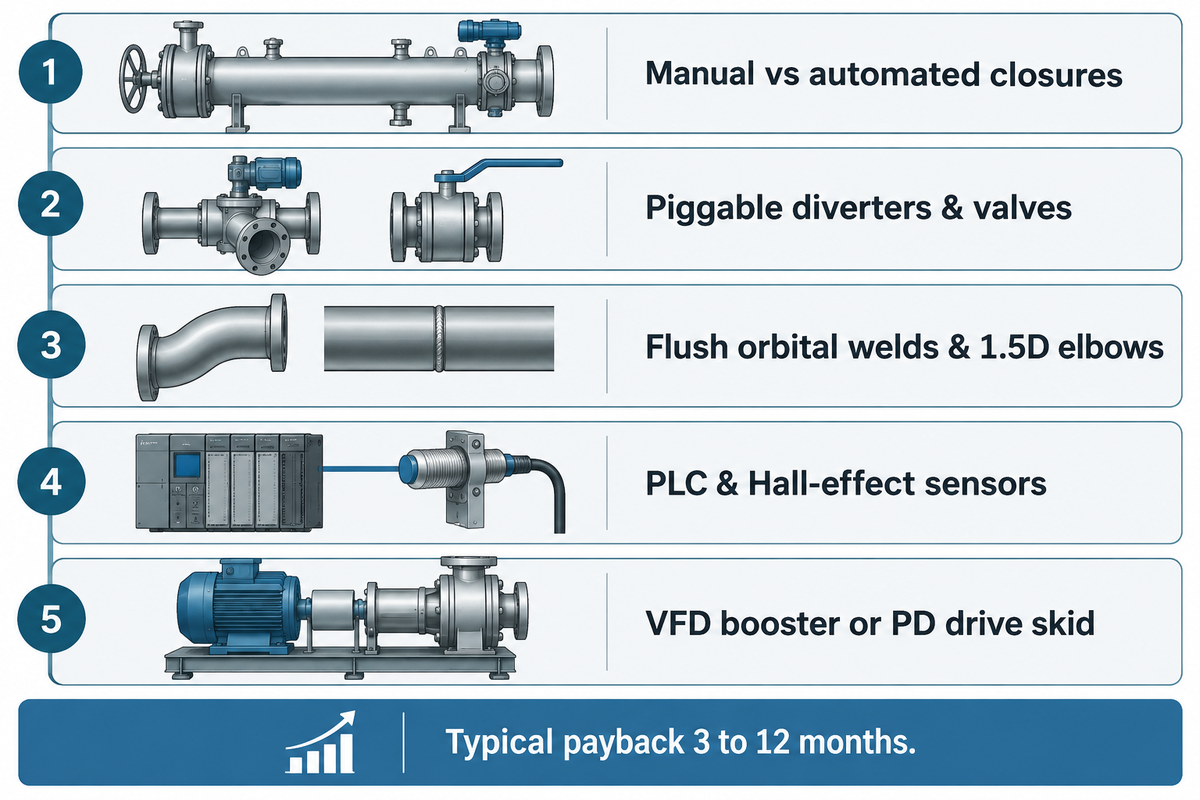
Meist wird das gesamte Projektbudget stärker von den Kosten der Rohrleitungsumrüstung als von den Schleusengestellen bestimmt. Einheitliche Preislisten für Schleusen gibt es nicht, da Angebote von Rohrdurchmesser, Automatisierungsgrad der Armaturen, Hygieneschliff, Druckvorschriften sowie der Umgestaltung von Rohrbögen abhängen. Der Austausch drosselnder Armaturen, enger Bögen und der Umbau von Treibpumpen kann teurer sein als die Schleusenhardware. Die Schätzung der Kapitalrendite beginnt bei zurückgewonnener Produktausbeute, geringeren Reinigungskosten und höherer Anlagenverfügbarkeit.
Das Finanzberechnungsmodell von Hyperfore erfasst den Kapitalrückfluss über zwei klare Gleichungen:
- Kapitalrendite (%): (Jährliche Nettoeinsparung ÷ Gesamt-Anfangsinvestition) × 100. Die jährliche Nettoeinsparung umfasst Erlöse aus zurückgewonnenem Produkt, Einsparungen bei Reinigungsmitteln und Abwasser sowie den Gegenwert gewonnener Umrüststunden.
- Amortisationszeit (Monate): Gesamt-Anfangsinvestition ÷ Monatliche Nettoeinsparung. Die Gesamtinvestition umfasst Schleuseneinheiten, Automatisierung, Verrohrung (Systeminstallation) sowie Bedienerschulung.
In Süßwaren-, Getränke- und Körperpflegewerken nennen die ROI-Richtwerte von Hyperfore typische Amortisationszeiten von 3 bis 12 Monaten. In weiteren veröffentlichten Praxisberichten sparte eine umgerüstete 6-Zoll-Leitung rund 1.200 Gallonen verkaufsfähiges Produkt pro Zyklus, während eine neue Körperpflegeanlage den Produktverlust um 93 % senkte. Da Anbieter projektbezogene Ingenieurpakete statt fester Katalogpreise kalkulieren, erfordert ein bestätigter Projektpreis eine Vor-Ort-Begehung anhand des R&I-Fließbilds (P&ID).
| CAPEX-Kostenschicht | Enthaltene Hardware & Leistungsumfang | Wesentlicher Umbaukostentreiber | Vor-Ort-Prüfung für das Angebot |
|---|---|---|---|
| Basis-Schleusen & Molchhardware | Sendeschleuse, Empfangsschleuse, Silikon-/Urethanmolche | Manuelle vs. beidseitig automatisierte Schnellverschlüsse | Rohrdurchmesser, Wandstärke, Betriebsdruck |
| Austausch von Inline-Armaturen | Molchbare Weichen & Kugelhähne mit vollem Durchgang | Anzahl zu ersetzender Klappen-/Hubventile | Armaturenkennzeichnungsprüfung beim P&ID-Rundgang |
| Umbau von Rohrabschnitten & Bögen | Plan geschliffene Orbitalschweißnähte, ≥1.5D-Bögen | Platzbedarf an Rohrbrücken um enge Bögen | Ultraschall-Wandstärken- und Biegeradiusprüfung |
| Automatisierung & Sensorik | SPS-Verriegelungen, magnetische Hall-Sensoren | ATEX-Ex-Zoneneinstufung & SCADA-Einbindung | Elektrische Zoneneinstufung & Anzahl der I/O-Signale |
| Aufrüstung der Treibpumpe | VFD-Druckerhöhung oder Verdrängerantrieb + Rezirkulationsleitung | Vorhandene Förderhöhenreserve vs. Losbrech-ΔP | Fluidviskosität & gesamtes geodätisches Höhenprofil |
Ausblick Prozessindustrie: Wasserauflagen und automatisierte Rückgewinnung
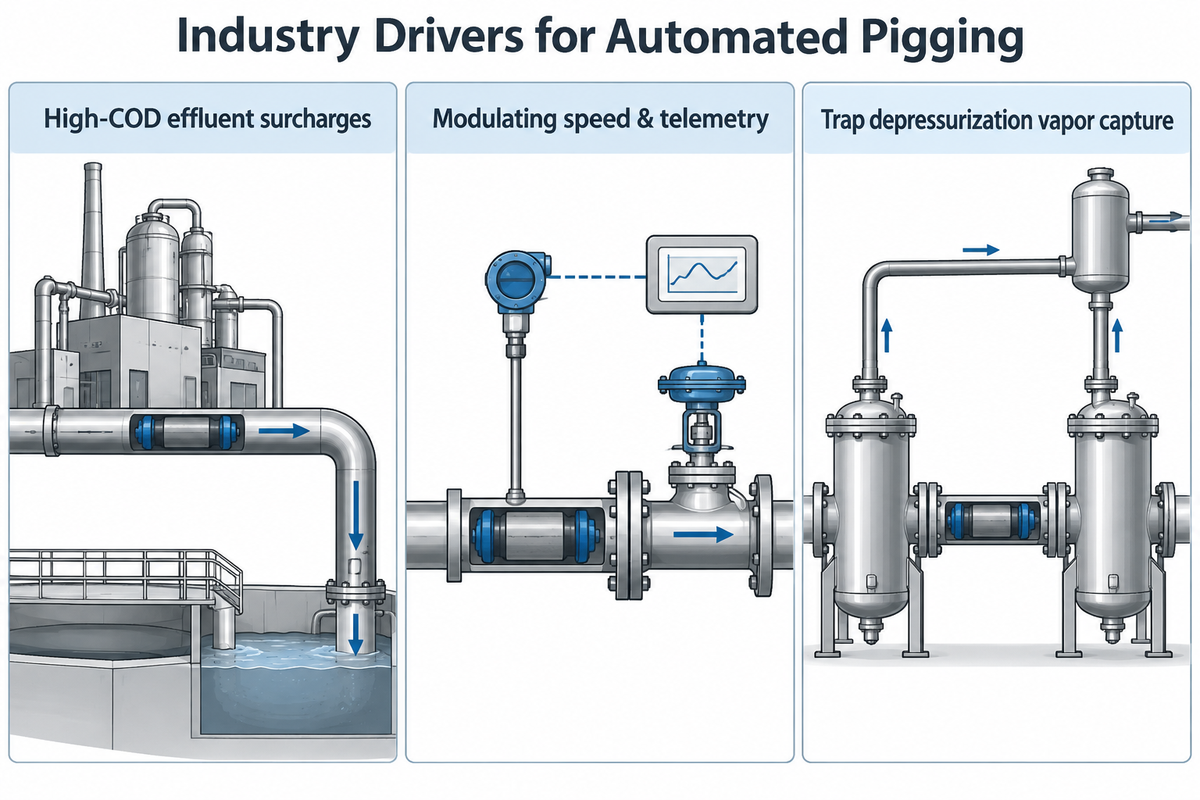
Strengere kommunale Einleitungszuschläge für hochbelastetes CSB-Abwasser und strenge Allergen-Produktwechsel treiben die geschlossene Rückgewinnung in Werken voran. Die weltweite Einführung intelligenter Inline-Molchtechnik soll von 2026 bis 2033 mit einer jährlichen Wachstumsrate (CAGR) von 6,7 % zulegen. Instandhaltungsbudgets für Rohrleitungen sowie Überwachung und Modernisierung kleiner Nennweiten treiben dieses Wachstum voraussichtlich an.
Molchsysteme zahlen sich besonders aus, wenn ein Betrieb mehrfach täglich Aromen, Farbstoffe oder Wirkstoffe wechselt. Moderne Entwicklungen verbinden modulierende Geschwindigkeitsregelung per Ventil mit Differenzdruck-Telemetrie zur Abfallreduktion. Dennoch betont der Natural-Gas-STAR-Leitfaden der EPA, dass Dampfemissionen beim Entspannen von Sende- und Empfangsschleusen aufgefangen werden müssen.
Bewertung von schlüsselfertigen Molchanbietern und Treibpumpenpartnern
Die Abstimmung zwischen mechanischem Schleusenbau und hydraulischer Auslegung der Treibpumpe verhindert, dass zu klein bemessene Anlagen im Feld stehen bleiben. Schlüsselfertige Molchspezialisten konstruieren Sender, Empfänger, Magnetsensoren und Umlenkventile. Industrielle Pumpenhersteller prüfen Anlagenkennlinien, Saug-Kavitationsreserven, chemische Gleitringdichtungen und Mindestmengen-Rezirkulationsschutz.
Wie die Sicherheitsverfahren von American Pipeline Solutions betonen, birgt das gewaltsame Freidrücken eines festsitzenden Molchs die Gefahr eines katastrophalen Rohrbruchs durch gespeicherte Leitungsenergie:
„Der Versuch, einen Molch einfach durch stärkeres Pumpen durch eine Engstelle zu pressen, kann zu Rohrversagen, Anlagenschäden oder schweren Verletzungen führen.“
Die frühe Überprüfung der Durchgangsgeometrie hilft, Stillstände mitten in der Leitung bei Neuprojekten zu vermeiden. Vor der Angebotsanfrage für Flüssigkeitsrückgewinnung bei Anbietern wie APV (ITT Flow Technologies) Ultra-Clean und Hyperfore empfiehlt sich eine fünfstufige Umrüstungs-Reifeprüfung. Industrieprojekte mit Bedarf an ASME-Schleusen und Reinigungsmolchen holen zudem technische Angebote von Herstellern wie Pipeline Equipment Inc. und Enduro als zentrale Molchlösung ein.
Liefern schlüsselfertige Molchanbieter die Treibpumpe mit, oder müssen Ingenieure sie separat auslegen?
Industrielle Pumpenhersteller und Molchanbieter entwickeln ihre Anlagen meist getrennt. Wird eine Lieferung aus einer Hand verlangt, lässt sich die Druckerhöhungspumpe als Teil der Gesamtanlage konstruieren und fertigen. Bestehende oder neue Förderpumpen müssen dennoch ausreichenden Losbrechdruck liefern und sicher oberhalb ihrer zulässigen Mindestdauerfördermenge auf der Kennlinie laufen.
| Prüfpunkt | Technische Abnahmegrenze | Hauptverantwortlicher | Freigabe- / Korrekturmaßnahme |
|---|---|---|---|
| Prüfpunkt 1: Durchgang & Schweißnahtglättung | Einheitliche Wandstärke; Bogenovalität ±1,5 % | Rohrleitungsbauer | Wurzelraupen beschleifen oder abweichende Abschnitte ersetzen |
| Prüfpunkt 2: Freier Armaturendurchgang | Keine vorstehenden Schieber, Siebe oder Filter | Anbieter der Molchanlage | Verengte Armaturen gegen molchbare Bauarten tauschen |
| Prüfpunkt 3: T-Stücke mit Führungsstegen | Stegabstand kleiner als Molchspitze/-durchmesser | Schleusenhersteller | Führungsstege oder molchbare T-Stücke an großen Abzweigen montieren |
| Prüfpunkt 4: Losbrech-ΔP & Pumpenkennlinie | Q = v × A innerhalb BEP-Band und Sicherheitsgrenze | Hersteller der Treibpumpe | Kennlinie, VFD-Rampe & Rezirkulationsleitung prüfen |
| Prüfpunkt 5: Elastomere & Ersatzteillieferzeit | Chemie-/CIP-Temperaturfestigkeit & Lagerdichtungen | Anlageninstandhaltung | Silikon-/Urethan-Ersatzteile im Werkslager vorhalten |
Die Auslegung der Treibpumpe muss Viskositätsreibung der Charge, Reibungswiderstand der Elastomerdichtlippen, geodätische Förderhöhe und kontinuierliche Rezirkulationsmenge abdecken, um die Molchgeschwindigkeit stabil zu halten. Bei BBP Manufacturing unterstützen hauseigene Gießerei, Wärmebehandlungsöfen, CNC-Bearbeitungslinien und hydraulische Prüffelder nach ISO 9906 Klasse 1U/2B maßgeschneiderte Pakete aus Druckerhöhungs-, mehrstufigen und Chemiepumpen. Für eine schrittweise Prüfung von statischer Förderhöhe und Gesamtförderhöhe vor der Spezifikation verweisen wir auf unseren Leitfaden zur Pumpenauslegung und Berechnung der hydraulischen Förderhöhe.
Häufig gestellte Fragen
Wofür steht der englische Begriff Pig im Rohrleitungsbetrieb?
In Industrieleitungen wird „Pig“ (deutsch Molch) bisweilen rückwirkend als Akronym für ein Rohrleitungs-Prüfgerät gedeutet (wie in der Geschichte des Rohrleitungsmolchens beschrieben). Frühe Reinigungskörper aus Leder oder drahtumwickeltem Stroh quietschten zudem laut an den Rohrwänden. Daher stammt der Name „Pig“. Heute bestehen diese Werkzeuge aus gegossenem Urethan oder offenzelligem Schaumstoff und werden als Manschetten-, Scheiben- oder Kugelmolche eingesetzt. Sie dienen in Raffinerien und Lebensmittelwerken der Produktrückgewinnung und dem Abtragen von Rohrbelägen.
Kann ein Molchsystem 90-Grad-Bögen und Rohr-T-Stücke passieren?
Ja, ein sauber ausgelegtes Molchsystem durchfährt 90-Grad-Rohrbögen ungehindert, sofern der Biegeradius des Bogens zum Molchkörper passt. Kurze Silikon- und leichte Schaummolche durchfahren weite 1.5D-Bögen um Prozessmodule herum problemlos, wenn Innendurchmesser und Bogenovalität in der Toleranz bleiben. Längere Inspektionsmolche mit Stahlkörper benötigen oft sanftere 3D- bis 5D-Bögen, um ein Verklemmen in der Kurve zu vermeiden. Große Abzweig-T-Stücke erfordern ebenfalls einen einheitlichen Innendurchmesser sowie Führungsstege oder molchbare Abzweige.
Wie überwachen oder orten Betreiber einen Molch in hygienischen Edelstahlleitungen?
Betreiber orten Hygienemolche über außen auf den Edelstahlrohren montierte Klemm-Hall-Sensoren. Für elektronische Verfolgung vorgesehene Hygienemolche enthalten einen gekapselten Magneten (z. B. aus einer Neodymlegierung) im geformten Elastomerkörper. Sobald dieser Magnet eine Station nahe Sender, Empfänger oder Verteiler passiert, entsteht ein elektrisches Signal für die Anlagen-SPS. Die außen aufgeklemmte Bauform vermeidet Rohrdurchbrüche, hygienische Spalten und Totraum-Kontaminationsnester.
Wie lange halten Elastomermolche vor dem Austausch?
Nach PEI-Richtwerten erreichen flüssigkeitsgefüllte Polyurethankugeln in sauberen Gaskondensatleitungen etwa 1.000 Meilen Abroll-Lebensdauer, während Formteile aus Silikon und Manschettenmolche planmäßige Verschleißmessungen mit der Lehre erfordern. Die tatsächliche Wechselzeit hängt von Rohrrauheit, Biegeradius, Glätte der Orbitalschweißnähte und heißer CIP-Beanspruchung ab.
Worin liegt der Unterschied zwischen unidirektionalem und bidirektionalem Molchen?
Beim unidirektionalen Molchen startet das Werkzeug aus einer eigenen Sendeschleuse zu einer nachgeschalteten Empfangsschleuse, wo es von Hand entnommen wird. Beim bidirektionalen Molchen fährt ein symmetrischer Doppellippenmolch vom Ausgangs- zum Zielpunkt und wird per Drucktreibmittel oder Vakuum im geschlossenen Kreislauf zurückgeführt. Automatisierte Lebensmittel-, Farb- und Kosmetikwerke nutzen bidirektionale Schleifen, um manuelle Eingriffe zu begrenzen und Hygienestrenge geschlossen zu halten.
Lassen sich bestehende Prozessrohrleitungen für Flüssigkeitsmolchen nachrüsten?
Bestehende Leitungen lassen sich sauber nachrüsten, sobald Ingenieure gleichen Innendurchmesser, glatte Orbitalschweißnähte und hindernisfreie druckgeprüfte Stränge über jedes Teilstück bestätigt haben. Betriebe müssen Absperrklappen, scharfe Segmentbögen und hineinragende Inline-Instrumente ersetzen, die den gewählten Molchkörper blockieren. Der Austausch solcher Störarmaturen durch molchbare Vollstromanschlüsse und passende weite Bögen verhindert ein Steckenbleiben auf der Strecke.
Was passiert, wenn ein Molch in einer geschlossenen Prozessleitung stecken bleibt?
Blockiert ein festsitzender Molch eine Leitung, prüfen Bediener zuerst Sensor-Laufzeitprotokolle und vordere Druckkurven, um Teil- oder Vollblockade zu unterscheiden. Anschließend ortet das Team die Blockadestelle mit akustischen oder magnetischen Ortungsgeräten. Überschreiten Sie niemals den maximal zulässigen Betriebsdruck zum Freidrücken, da eingeschlossene Energie die Leitung sprengen kann. Kontrollierte Gegenmaßnahmen sind Druckimpulse in Gegenrichtung, Lösemittelaufweichung, Rettungsschaummolche oder das Öffnen eines abgesperrten Rohrstücks nach Druckentlastung. Bei jeder diagnostischen Druckaufgabe müssen Mindestmengen-Rezirkulation an Kreiselpumpen und Überdruckschutz an Verdrängerpumpen wirksam bleiben.
Quellen und Referenzen
- US-Umweltschutzbehörde (EPA Natural Gas STAR Programm). Starten und Empfangen von Pipeline-Molchen (Aktualisiert am 24. Februar 2026).
- Pipeline and Hazardous Materials Safety Administration (PHMSA), US Federal Register. Pipelinesicherheit: Normenaktualisierung, ASME B31.4 (49 CFR Part 195, Akte 2026-08053 & Rückzug 2026-15579) (2026).
- Kanadisches Amt für geistiges Eigentum / Google Patents. Patent CA2599930C: Reinigungsverfahren und -vorrichtung für Rohrleitungssysteme.
- Flange Bolt Chart Referenz. ASME B36.19M-2018 Edelstahlrohr-Abmessungen (Tabelle 2.1).
- Jay Kelly, Floco Process – Pumps & Systems. Integration klassischer CIP-Verfahren mit Molchen und Impulsreinigung, Teil 2 (28. Dezember 2023).
- SPX FLOW Presseraum. SPX FLOW stellt das Molchsystem APV Ultra Clean für nachhaltige Produktrückgewinnung vor (20. August 2024).
- Pipeline Equipment, Inc. (PEI). Konstruktionsrichtlinien für den Bau von Molchsende- und Empfangsschleusen.
- James Duva Inc. (Hygienische Prozesskomponenten, Rauheits-, Totraum- und Rückgewinnungsgeschwindigkeitsnormen).
- Enduro Pipeline Services. (Vergleichsleitfaden für Rohrleitungs-Reinigungsmolche).
- American Pipeline Solutions. (Sicheres Entfernen festsitzender Molche aus Rohrleitungen).
- Hyperfore Process Equipment. (Methodik zur ROI- und Amortisationsberechnung von Molchsystemen).
- Coherent Market Insights. (Marktprognose intelligentes Molchen 2026–2033) (April 2026).
- American Pipeline Solutions. (Bauarten von Pipeline-Molchen und ihre Anwendungen).
- Pumps & Systems (Sotirios Christofi). Pumpenauswahl: Kennlinienfelder von Herstellerbaureihen verstehen, Teil 1 (ANSI/HI 9.6.3 & API 610) (16. Januar 2026).
- Wikipedia-Autoren. Molchtechnik – Praxis, Etymologie und Geräte zur Rohrleitungsreinigung.