Kontaktieren Sie BBP

Kurz erklärt. Bei einem Pumpen-Deadhead liegt keine Förderleistung vor: Eine Kreiselpumpe läuft weiter, obwohl der Druckstutzen geschlossen oder blockiert ist. Das Laufrad bewegt die Flüssigkeit weiterhin im Pumpengehäuse, doch es kann kein nutzbarer Förderstrom austreten. Die Wellenleistung wird dann durch interne Rückströmung, Reibung und Wärme dissipiert. Da die Auswirkungen von Pumpe, Flüssigkeit, Gehäusevolumen, Ausgangstemperatur und Kühlung abhängen, gibt es keine allgemein sichere Dauer für den Betrieb im Deadhead.
Was bedeutet Pumpen-Deadhead?
Ein Deadhead-Zustand liegt vor, wenn eine Kreiselpumpe läuft, aber praktisch keine Flüssigkeit in das System fördert. Meist ist ein geschlossenes Druckventil die Ursache. Auch eine blockierte Rohrleitung, ein klemmendes Rückschlagventil, ein verstopfter Filter oder ein Steuerungsfehler können dieselbe Situation herbeiführen. Die Pumpe steht nicht still. Das Laufrad dreht sich weiter und bewegt die Flüssigkeit in internen Strömungswegen, auch wenn ein nachgeschalteter Durchflussmesser null anzeigt.
Dieser Unterschied ist entscheidend. „Nullförderung“ bedeutet hier, dass kein nutzbarer Förderstrom ins System gelangt, nicht, dass sich die Flüssigkeit im Pumpengehäuse überhaupt nicht bewegt. Die interne Rückströmung am Laufradauge und am Druckstutzen setzt sich fort. Auch der Druck kann hoch bleiben. Wer nur das Manometer am Druckstutzen beobachtet, könnte den Zustand deshalb für normal halten.
Pumpen-Deadhead tritt auf, wenn eine Kreiselpumpe läuft, aber ihre Druckleitung keinen nutzbaren Förderstrom durchlässt. Auch eine ungünstige Wechselwirkung der Kennlinien parallel geschalteter Pumpen kann diesen Zustand verursachen. Durch die anhaltende Energiezufuhr steigt die Temperatur; die Flüssigkeit kann lokal verdampfen. Die daraus entstehenden Schäden können die Lebensdauer von Dichtungen deutlich verkürzen und das Ausfallrisiko der Pumpe erhöhen. Zuverlässigen Schutz bieten die Erkennung anhand mehrerer Signale und mehrere Schutzebenen, nicht ein Timer.
Deadhead kann auch durch eine Wechselwirkung im System entstehen und muss nicht auf ein geschlossenes Ventil zurückgehen. In einem technischen Artikel aus dem Jahr 2022 erläutert der Leitfaden des Hydraulic Institute zu parallel geschalteten Pumpen, dass Pumpen mit unterschiedlichen Absperrförderhöhen den Förderstrom möglicherweise nicht wie vorgesehen aufteilen. Die Pumpe mit der höheren Förderhöhe kann das System versorgen, während eine laufende Pumpe mit geringerer Förderhöhe keinen Förderstrom beiträgt. Deshalb beweist eine Anzeige der Ventilstellung allein nicht, dass jede laufende Pumpe Flüssigkeit fördert.
Deadhead bezeichnet somit einen bestimmten Betriebszustand und ist kein Synonym für jedes Problem außerhalb des Auslegungspunkts. Bei geringer Fördermenge gelangt weiterhin etwas Flüssigkeit nachgeschaltet ins System. Beim Trockenlauf fehlt der Pumpe ausreichend Flüssigkeit. Bei Kavitation bilden sich lokal Dampfblasen, die anschließend wieder zusammenfallen. Rundlaufabweichung tritt am entgegengesetzten Ende der Kennlinie bei übermäßigem Förderstrom auf.
Was geschieht bei Nullförderung in einer Kreiselpumpe?
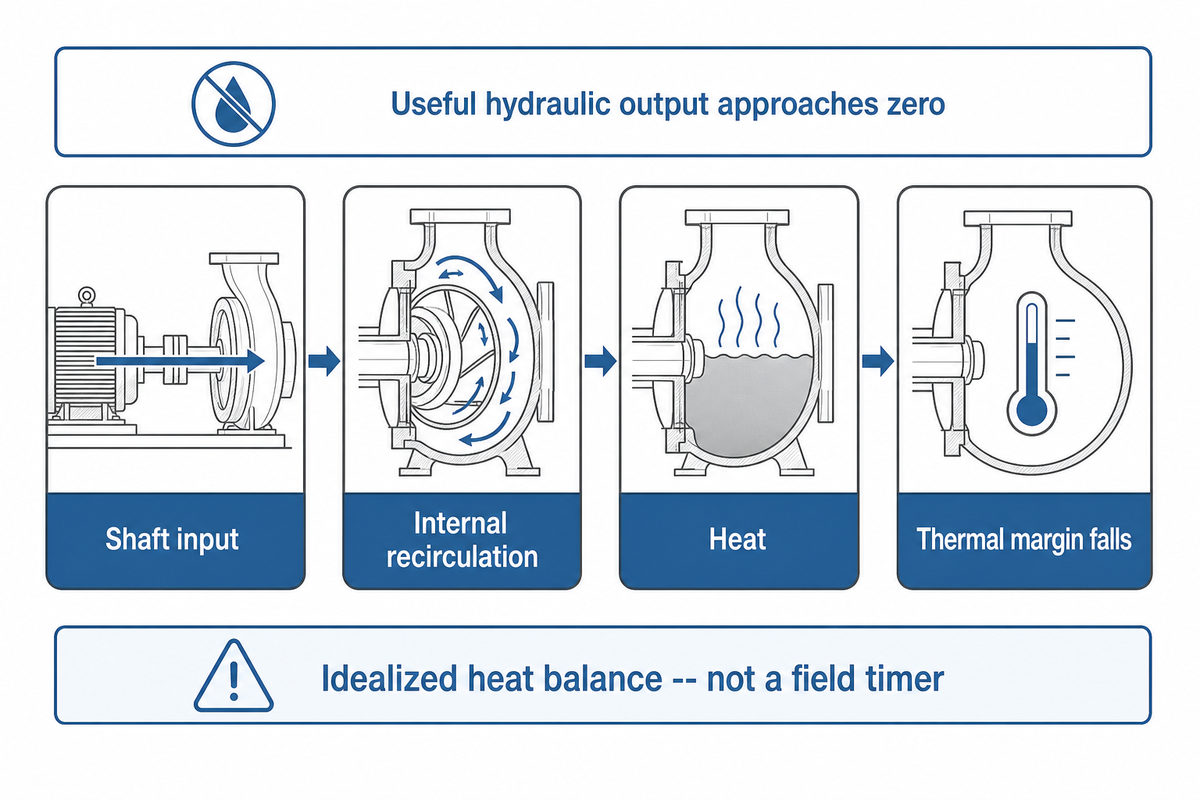
Am normalen Betriebspunkt liefert der Antrieb Wellenleistung, von der die Pumpe einen Teil in nutzbare hydraulische Energie umwandelt, die mit der Flüssigkeit abgeführt wird. Im Deadhead-Zustand ist der Förderstrom praktisch null. Auch die nutzbare hydraulische Leistung geht gegen null, doch Motor und Welle können weiterhin Energie zuführen. Interne Rückströmung, Scheibenreibung, mechanische Verluste und Scherung der Flüssigkeit wandeln einen Teil dieser Energie in Wärme um.
Die eingeschlossene Flüssigkeit und das angrenzende Metall erwärmen sich. Mit steigender Flüssigkeitstemperatur steigt der Dampfdruck, während die verfügbare thermische Reserve sinkt. Es kann zu lokaler Dampfblasenbildung, instabilen Belastungen und heißen Dichtflächen kommen. Welches Bauteil zuerst sichtbar ausfällt, ist nicht bei jeder Pumpe gleich: Die Gleitringdichtung, ein Elastomer, ein Lager, das Laufrad oder das Pumpengehäuse kann zum begrenzenden Bauteil werden. Ein hoher Druckwert beseitigt keines dieser Risiken.
Betriebsgrenze: Betrachten Sie die Absperrförderhöhe als gemessenen Punkt auf einer festgelegten Kennlinie und niemals als Freigabe für den Dauerbetrieb bei Nullförderung.
Berechnungsübersicht zum Temperaturanstieg bei Nullförderung
Für eine nachvollziehbare Sensitivitätsprüfung lässt sich die idealisierte Temperaturanstiegsrate allein für die Flüssigkeit wie folgt berechnen:
Temperaturanstieg pro Zeit = in die Flüssigkeit eingetragene Wärme ÷ (Flüssigkeitsmasse × spezifische Wärmekapazität)
Angenommen, im Beispiel North Loop treten zu Illustrationszwecken 1 kW Verlustleistung in 10 kg Wasser ein, das anfangs etwa 25°C warm ist. Mit einer spezifischen Wärmekapazität von rund 4,184 kJ/(kg·K) für Wasser nahe Raumtemperatur laut dem National Institute of Standards and Technology ergibt sich eine idealisierte Rate von etwa 1.43°C/min oder 1,43°C in 60 s. Dies ist keine Ausfalluhr. Die tatsächlichen Ergebnisse ändern sich abhängig von der Wärmekapazität von Gehäuse und Rohrleitungen, der Flüssigkeitsmenge, der Wärmeabgabe an die Umgebung, der Ausgangstemperatur, der tatsächlichen Leistungsverteilung, dem Druck und den veränderlichen Flüssigkeitseigenschaften.
Wird die ungerundete Rate verwendet, die sich aus 1 kW, 10 kg und 4,184 kJ/(kg·K) ergibt, und dient 25,00°C ausschließlich als rechnerischer Ausgangswert, ergibt sich folgender idealisierter Verlauf:
| Vergangene Zeit | Kumulativer idealisierter Anstieg | Idealisierte Flüssigkeitstemperatur |
|---|---|---|
| 0 Sekunden | 0°C | 25,00°C |
| 20 Sekunden | 0,48°C | 25,48°C |
| 40 Sekunden | 0,96°C | 25,96°C |
| 60 Sekunden | 1,43°C | 26,43°C |
| 80 Sekunden | 1,91°C | 26,91°C |
| 100 Sekunden | 2,39°C | 27,39°C |
| 120 Sekunden | 2,87°C | 27,87°C |
Einordnung: Alle Tabellenwerte beruhen auf den genannten Annahmen und sind zur Anzeige auf 0,01°C gerundet. Die Dezimalstellen geben keine Messgenauigkeit an. Keiner der Werte ist ein Grenzwert für den Feldeinsatz, ein Alarmgrenzwert oder eine Vorhersage für eine reale Pumpe.
Pumpen-Deadhead im Vergleich zu Absperrförderhöhe und Absperrdruck
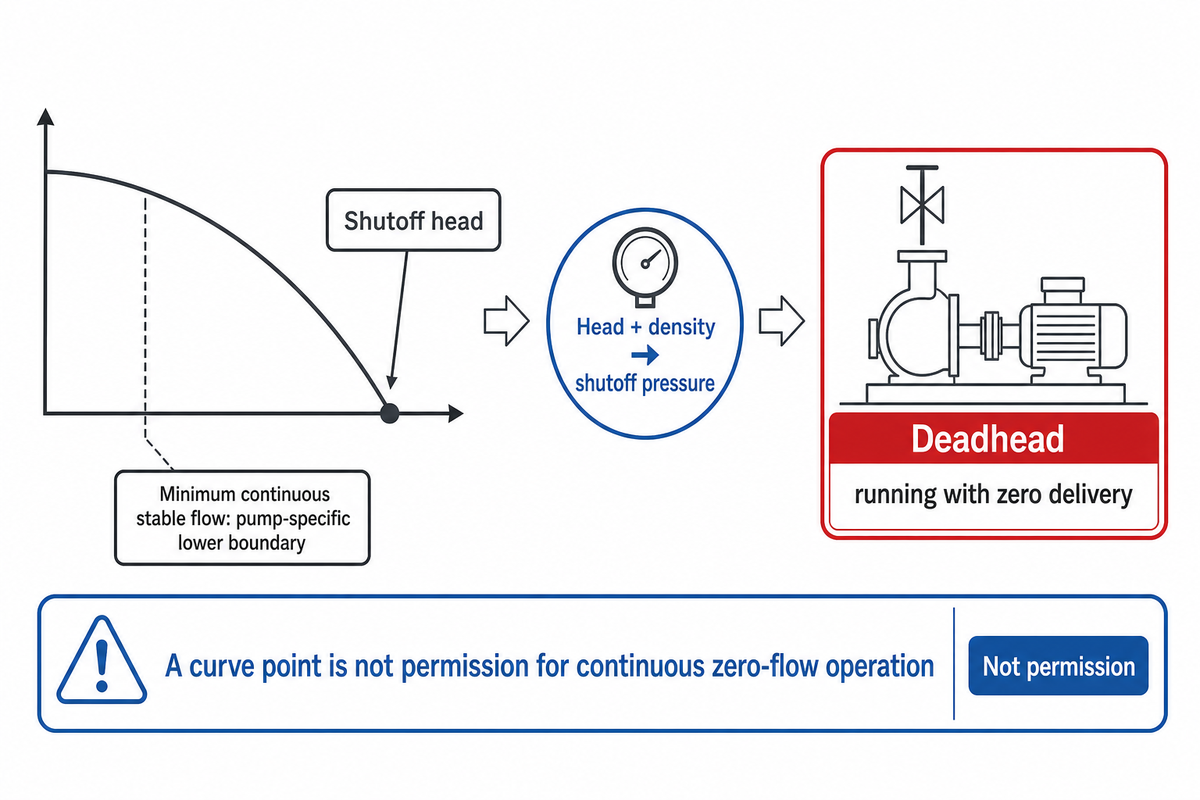
Die Absperrförderhöhe ist die Differenzförderhöhe am Punkt, an dem die Kennlinie einer Kreiselpumpe bei festgelegter Drehzahl und festgelegtem Laufraddurchmesser einen Förderstrom von null erreicht. Der Absperrdruck gibt diese Förderhöhe als Druck für eine Flüssigkeit bekannter Dichte an. Deadhead bezeichnet den Betriebszustand. Alle drei Begriffe stehen mit Nullförderung in Zusammenhang, stellen aber keine austauschbaren Freigaben dar.
| Begriff | Was gemessen wird | Grundlage | Was dadurch nicht freigegeben wird |
|---|---|---|---|
| Absperrförderhöhe | Differenzförderhöhe bei null Förderstrom | Geprüfte Herstellerkennlinie bei festgelegter Drehzahl und festgelegtem Laufraddurchmesser | Dauerbetrieb bei Nullförderung |
| Absperrdruck | Druckäquivalent der Differenzförderhöhe | Förderhöhe, Dichte und Schwerkraft | Ein Druckwert allein als Nachweis für normalen Förderstrom |
| Deadhead | Betrieb bei praktisch null Förderstrom ins System | Tatsächlicher Systemzustand | Eine allgemeingültige sichere Dauer |
| Mindestförderstrom für stabilen Dauerbetrieb | Eine für die Pumpe festgelegte untere Betriebsgrenze | Herstellerangaben und anwendbare Auslegungsvorgaben | Die Annahme, dass jeder geringere Förderstrom zulässig ist |
Die Seiten zu ISO 9906 und ANSI/HI 14.6 beschreiben kontrollierte Abnahmeprüfungen der hydraulischen Leistung von Kreiselpumpen. Dass es solche Prüfungen gibt, macht das Schließen eines Ventils im Feldeinsatz nicht zu einer genehmigten Prüfung. Jeder Kennlinienpunkt dokumentiert die Leistung unter festgelegten Bedingungen. Das Prüfverfahren des Herstellers bestimmt die Belastungsdauer, Instrumentierung, das Personal und die Abbruchgrenzen.
Verwandte Suchanfragen umfassen Pumpen-Deadhead-Druck, Symptome von Pumpen-Deadhead und Schutz vor Pumpen-Deadhead. Für jede davon müssen weiterhin die Pumpenkennlinie und der Systemzustand berücksichtigt werden; die Suchphrase allein belegt weder eine Ursache noch einen sicheren Grenzwert.
Deadhead erkennen
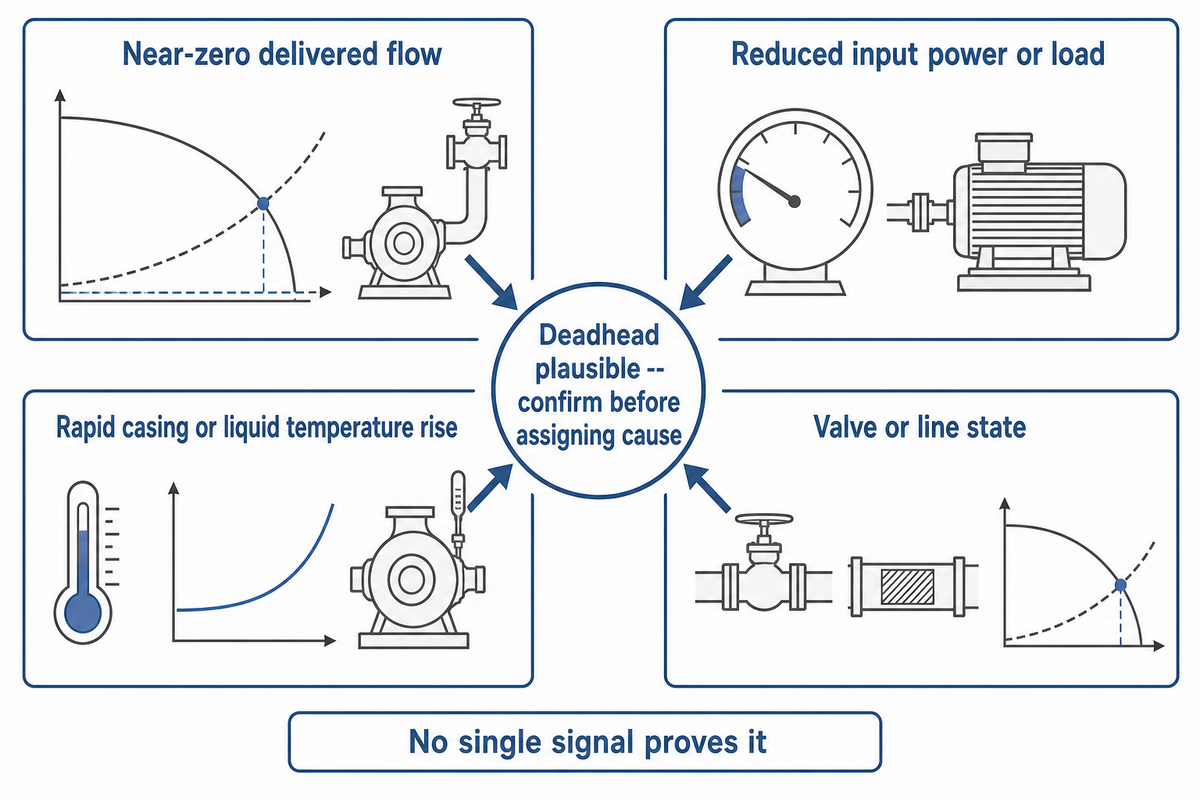
Kein einzelner Sensor kann Deadhead in jedem System nachweisen. Eine zuverlässige Erkennung kombiniert Förderstrom, Leistungsaufnahme, Temperaturverlauf sowie den Zustand von Ventilen und Leitungen. Entscheidend ist das Zusammenspiel der Signale, nicht ein einzelner Alarm.
Alarmmeldungen vor der Ursachenermittlung vereinheitlichen
Wenn eine Kreiselpumpe wegen eines geschlossenen Druckventils ohne Förderstrom läuft, wird der Zustand in Meldungen als „dead-head“, „dead-heading“, „dead-headed“ oder einfach „deadhead“ bezeichnet. „Kein Förderstrom durch die Pumpe wegen eines geschlossenen Ventils“ bedeutet meist, dass die Pumpe nichts ins System fördert; die interne Bewegung geht weiter. Eine blockierte Leitung kann dieselben Druckverhältnisse und übermäßige Wärmeentwicklung im Pumpeninneren verursachen.
Verwechseln Sie diesen Zustand nicht mit Trockenlauf. Schäden durch längeren Trockenlauf entstehen über andere Schmierungs- und Kühlungswege. Bei Deadhead kann die Wassertemperatur dennoch steigen, Elastomere können beeinträchtigt werden, Dichtungen Schaden nehmen und die Lebensdauer von Buchsen oder Gleitringdichtungen kann sinken. Die Gleitringdichtungen der Pumpe gehören deshalb zur Inspektion, sind aber kein Beweis für die ursprüngliche Ursache.
Erfassen Sie bei Unterlast den Motorlastzustand und den Förderstrom über den normalen Lastbereich hinweg. In bestimmten Abschnitten des Motorlastbereichs verändert sich die Eingangsleistung deutlicher als der Strom; auch bei geringer Belastung kann der Strom nahezu konstant bleiben. Selbst kleine Rückgänge der Motorlast können eine separate Warnung rechtfertigen. Auslösewerte müssen jedoch als gewünschter Prozentsatz der Nennleistung für den jeweiligen Einsatzfall in Betrieb genommen werden und dürfen nicht aus anderen Anwendungen übernommen werden.
Motorschutzrelais können Funktionen für Unterlast, thermische Überlast und Erdschluss bieten. Ein einzelnes strombasiertes Gerät bildet jedoch kein vollständiges Schutzsystem. Kombinieren Sie unabhängige Signale mit einem Mindestförderstrompfad, um Ihre Pumpe zu schützen und Deadhead zu vermeiden. Ein automatisches Umwälzventil kann eine kompakte Schutzlösung bieten, da es über den Bypass wieder einen nutzbaren Förderstrom ermöglicht. Es rechtfertigt jedoch keinen längeren Trockenlauf oder Betrieb im Deadhead-Zustand.
| Beobachtung | Wahrscheinliche Bedeutung | Prüfung zur Bestätigung | Sichere Sofortmaßnahme | Einschränkung |
|---|---|---|---|---|
| Nahezu kein Förderstrom | Druckseite blockiert oder geschlossen, oder keine Förderleistung im Parallelbetrieb | Unabhängige Durchflussmessung und Prüfung des Schaltzustands der Armaturen | Befolgen Sie die standortbezogene Abschalt- oder Schutzabschaltungsanweisung | Ein defekter Durchflusssensor kann Nullförderung vortäuschen |
| Verringerte Eingangsleistung oder Last | Pumpe im Unterlastbetrieb | Vergleichen Sie die in Betrieb genommene Leistungsaufnahme mit Druck und Förderstrom | Setzen Sie die Unterlastauslösung nicht außer Kraft | Der Strom kann sich bei geringer Last nur wenig ändern |
| Rascher Temperaturanstieg am Pumpengehäuse oder in der Flüssigkeit | Energie staut sich ohne Durchfluss an | Erfassen Sie den Temperaturverlauf zusammen mit Förderstrom und Betriebsstatus | Wenden Sie die freigegebene Abschaltmaßnahme an | Die Position des Sensors verursacht eine Verzögerung |
| Geschlossenes Ventil, blockierte Leitung oder ungünstige Wechselwirkung der Kennlinien parallel geschalteter Pumpen | Eine physische Ursache ist plausibel | Prüfen Sie die tatsächliche Stellung und den Differenzdruck ohne sich einer Gefährdung auszusetzen | Sperren Sie die Anlage ab und prüfen Sie sie gemäß Standortverfahren | Die Stellungsrückmeldung kann von der tatsächlichen Ventilstellung abweichen |
| Druck am Druckstutzen nahe dem erwarteten Absperrpunkt | Betrieb bei Nullförderung ist möglich | Vergleichen Sie die Differenzförderhöhe mit der maßgeblichen Pumpenkennlinie | Wenden Sie die freigegebene Reaktion auf den ungewöhnlichen Betriebszustand an | Druck allein weist Deadhead nicht nach |
| Mindestförderstrompfad nicht verfügbar | Eine Schutzebene kann beeinträchtigt sein | Prüfen Sie den Zustand des Bypasses oder der Umwälzeinrichtung | Wenden Sie das freigegebene Verfahren zum Umgang mit beeinträchtigten Schutzeinrichtungen an | Eine Offenstellungsmeldung weist keinen Förderstrom nach |
| Parallelpumpe läuft, ohne einen messbaren Beitrag zu leisten | Die Wechselwirkung mit der Anlagenkennlinie kann sie bei Nullförderung halten | Vergleichen Sie den individuellen Förderstrombeitrag mit dem Druck im gemeinsamen Sammelrohr | Befolgen Sie das standortbezogene Verfahren für ungewöhnliche Betriebszustände | Eine Drehzahlrückmeldung weist keinen Förderstrom nach |
| Durchfluss-, Leistungs-, Druck- und Ventilsignale widersprechen einander | Ein Sensor oder Rückmeldekanal könnte ausgefallen sein | Prüfen Sie unabhängige Kanäle und die zeitliche Abfolge gegen | Sichern Sie den Verlauf und vermeiden Sie wiederholte Rücksetzungen | Kein einzelnes Signal belegt die Ursache |
| Temperatur an einem Sensor stabil, obwohl der Förderstrom null ist | Thermische Verzögerung oder ungünstige Sensorposition kann den Temperaturanstieg verdecken | Prüfen Sie die Sensorposition und vergleichen Sie mehrere Verläufe | Halten Sie die maßgebliche Abschaltmaßnahme aufrecht | Ein stabiler Messwert vor Ort belegt keine Sicherheit |
Das Motorsignal erfordert besondere Aufmerksamkeit. Ein Anwendungshinweis von Eaton und ein von Eaton verfasster, in Pumps & Systems veröffentlichter Artikel erläutern, warum der Motorstrom in Anwendungen mit geringer Belastung vergleichsweise unempfindlich sein kann und warum die Eingangsleistung ein deutlicheres Unterlastsignal liefern kann. Dabei handelt es sich um verwandte Quellen vom Hersteller, nicht um unabhängige Bestätigungen. Daraus lässt sich kein allgemeingültiger Auslöseprozentsatz ableiten. Ausgangswerte und Verzögerungen müssen anhand der tatsächlichen Pumpenkennlinie, des Motors, des Drehzahlbereichs und der Prozessübergänge in Betrieb genommen werden. Im hypothetischen Beispiel North Loop dient die berechnete Temperaturanstiegsrate der Sensitivitätsprüfung und ist kein universeller Alarmgrenzwert.
Lässt sich eine Deadhead-Prüfung sicher durchführen?
Eine kurze Überprüfung der Absperrförderhöhe kann Teil eines vom Hersteller genehmigten Inbetriebnahme- oder Leistungsprüfverfahrens sein. Dieser Artikel genehmigt jedoch nicht, bei laufender Pumpe ein Druckventil zu schließen. Die für die Prüfung verantwortliche fachkundige Person muss das Handbuch der konkreten Pumpe, den geltenden Prüfplan, kalibrierte Messgeräte, stabile Saugbedingungen, eine festgelegte maximale Prüfdauer und unmittelbare Abbruchkriterien heranziehen.
Auf die Frage „Wie viele Sekunden?“ gibt es keine allgemeingültige, fundierte Antwort. Die Dauer hängt von Flüssigkeitstemperatur, eingeschlossenem Volumen, Gehäusemasse, Dichtungsanordnung, Drehzahl, Leistung und Auslegung des Herstellers ab. Ein Merkblatt der United States Nuclear Regulatory Commission dokumentierte einen speziellen Anwendungsfall mit Sicherheitseinspeisung, bei dem für Pumpen im Deadhead-Zustand ein Ausfall innerhalb weniger Minuten prognostiziert wurde. Daraus lässt sich keine allgemeine Zeitvorgabe ableiten. Der Fall zeigt, warum „kurz“ nicht für alle Anwendungen als sicher gelten darf.
Für Prüfungen kann auch ein vorübergehendes Einschalten erforderlich sein. Die Vorgaben der Occupational Safety and Health Administration zur Energiekontrolle behandeln dies als kontrollierte Ausnahme: Vor dem Einschalten müssen Werkzeuge und Personen aus dem Gefahrenbereich entfernt sein; nach Abschluss der Prüfung sind die Maßnahmen zur Energieisolierung wiederherzustellen. Eine ausgelöste Pumpe wiederholt neu zu starten, um zu sehen, ob der Fehler erneut auftritt, kann Beweise vernichten und zu einer weiteren Gefährdung führen.
Deadhead verhindern
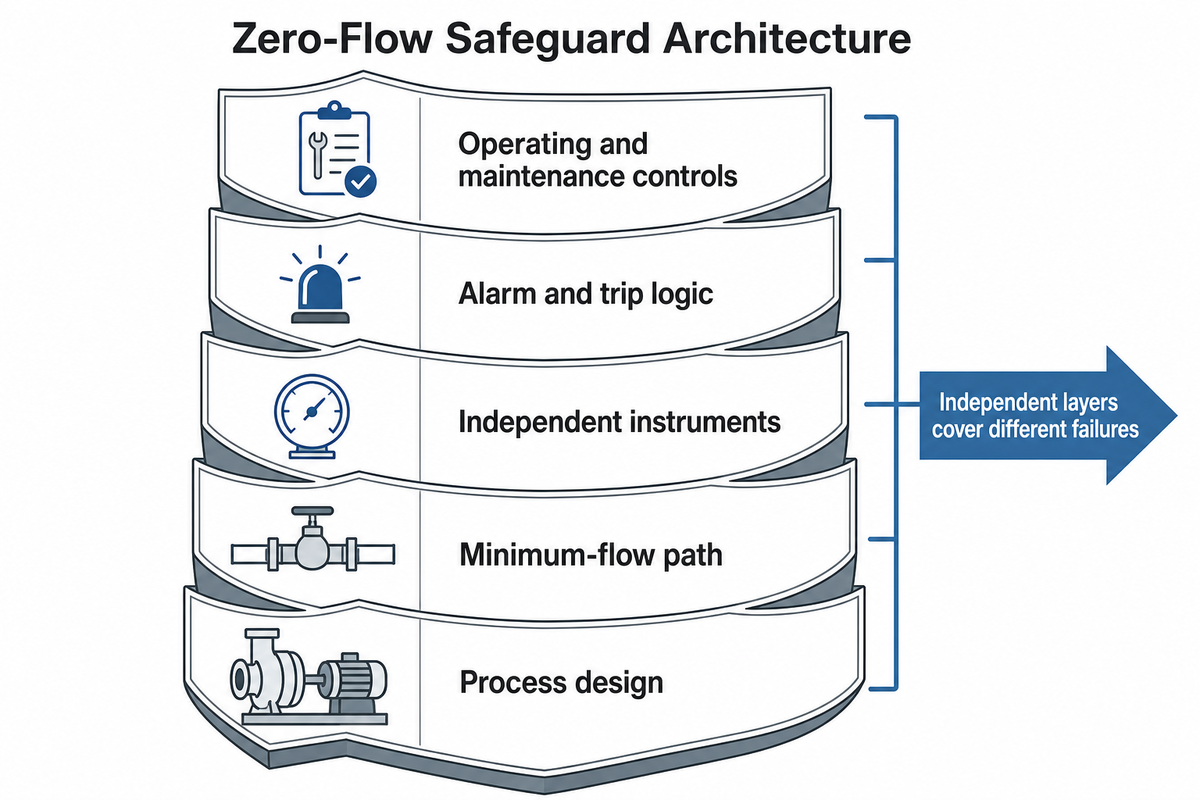
Da kontrollierte Prüfungen nur eine eng begrenzte Ausnahme darstellen, darf ein zuverlässiger Schutz nicht von einem einzelnen Schalter abhängen. Er beruht auf unabhängigen Schutzebenen, die verschiedene Ursachen und Sensorausfälle abdecken.
Schutzkonzept gegen Nullförderung
- Prozessauslegung: Prüfen Sie alle Betriebszustände, in denen die Druckseite geschlossen oder blockiert werden kann. Dazu gehören automatische Armaturen, Rückschlagventile, Filter, Chargenwechsel und die Schaltfolge parallel geschalteter Pumpen.
- Mindestförderstrompfad: Wenn die Pumpe ihn benötigt, sehen Sie einen passend ausgelegten Bypass, Regelkreis oder ein Schutzsystem mit automatischem Umwälzventil vor. Der erforderliche Förderstrom richtet sich nach den pumpenspezifischen Grenzwerten und nicht nach einem allgemeinen Prozentsatz.
- Unabhängige Messgeräte: Kombinieren Sie den Förderstrom mit relevanten Druck-, Temperatur-, Eingangsleistungs-, Drehzahl- und tatsächlichen Ventilstellungssignalen.
- Alarm- und Auslöselogik: Verlangen Sie eine plausible Signalkombination, berücksichtigen Sie zulässige Übergangsvorgänge und erhalten Sie einen ausfallsicheren Schutzpfad. Nehmen Sie die Sollwerte an der tatsächlichen Anlage in Betrieb.
- Betriebs- und Instandhaltungskontrollen: Legen Sie Prüfungen des Schaltzustands der Armaturen, Funktionstests, die Aufbewahrung von Verlaufsdaten, die Untersuchung von Schutzabschaltungen und den Umgang mit überbrückten oder ausgefallenen Messgeräten fest.
Die Auswahl des Schutzes beginnt mit der Pumpenkennlinie und dem Betriebszyklus. Die Ressourcen von BBP zu Auswahl und Leistung von Kreiselpumpen behandeln Pumpenbaureihen für Wasser-, Prozess-, Rohrleitungs-, Split-Case- und mehrstufige Anwendungen. Vor einer Empfehlung zu Ausrüstung oder Sollwerten benötigen Anwendungstechniker weiterhin Angaben zur tatsächlichen Flüssigkeit, den Saugbedingungen, dem Betriebsbereich, der Drehzahlregelung, dem Schaltzustand der Armaturen und dem erforderlichen Schutzkonzept.
Kreiselpumpen und Verdrängerpumpen im Deadhead-Zustand
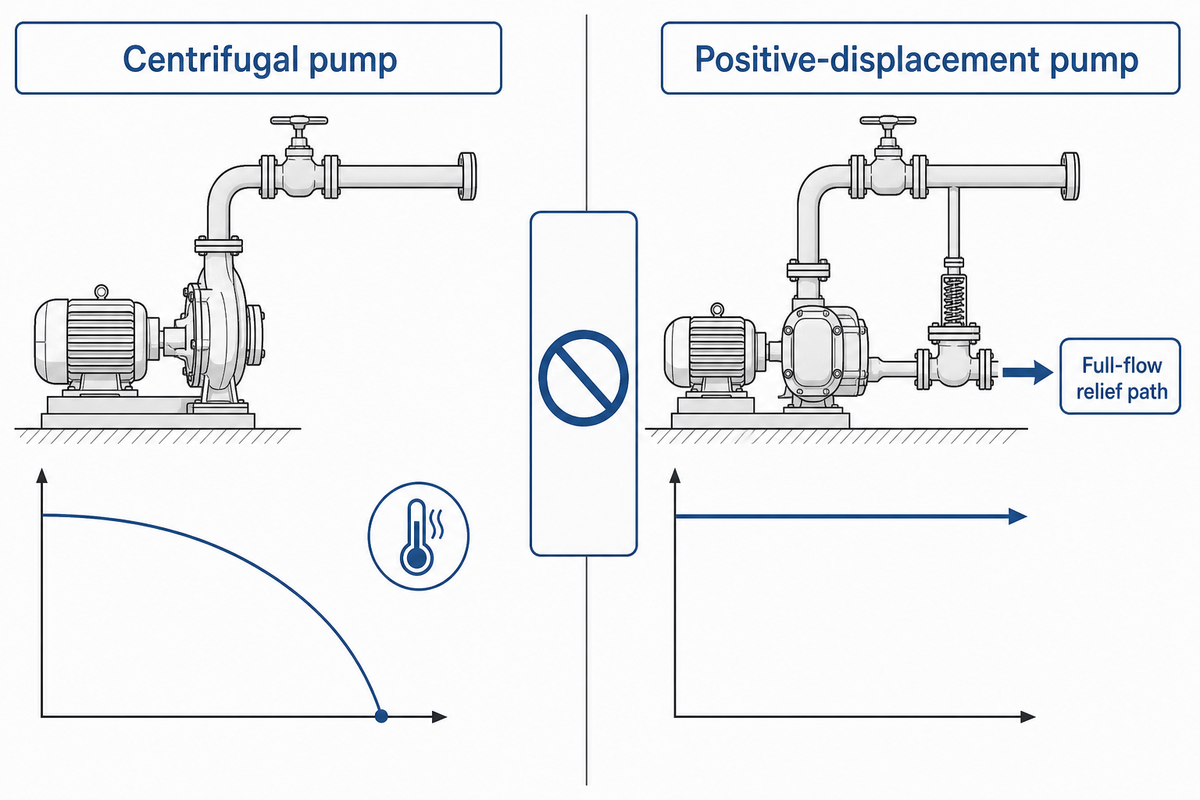
Übertragen Sie Empfehlungen zum Deadhead von Kreiselpumpen nicht auf Verdrängerpumpen. Typische radiale Kreiselpumpen erreichen bei Nullförderung die Absperrförderhöhe ihrer Kennlinie, während eine Verdrängerpumpe weiterhin versucht, Flüssigkeit zu fördern. Hat die Druckseite keinen sicheren Abflussweg, kann der Druck rasch bis an die Grenze der Pumpe, des Antriebs, der Rohrleitungen oder des schwächsten Bauteils steigen.
Der Leitfaden des Hydraulic Institute zu Verdrängerpumpen schreibt vor, dass ein passend dimensioniertes Druckentlastungsventil für die Sicherheit zwingend erforderlich ist. Es muss nahe an der Pumpe und vor anderen Armaturen angeordnet sein und den gesamten Pumpenförderstrom ohne übermäßigen Überdruck ableiten können. Entlastungsziel, Dimensionierung, Ansprechdruck und Konformitätsgrundlage müssen für den konkreten Einsatzfall ausgelegt werden. Die Erläuterungen zum Temperaturanstieg in diesem Leitfaden ersetzen diesen grundlegenden Überdruckschutz nicht.
Deadhead im Vergleich zu Trockenlauf, Kavitation, geringer Fördermenge und Rundlaufabweichung
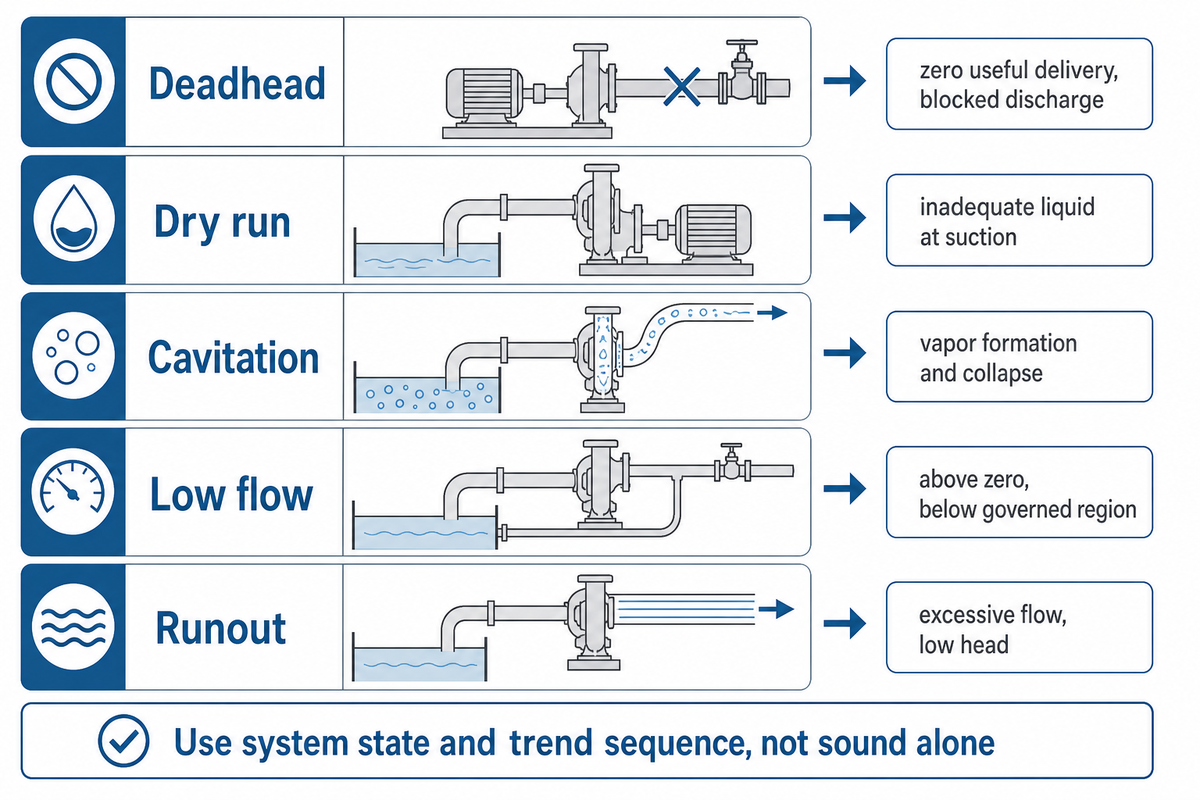
| Zustand | Förderstrom | Typisches Muster der Anzeichen | Zentrale Frage |
|---|---|---|---|
| Deadhead | Praktisch null | Hoher Druck am Druckstutzen möglich, Unterlastsignal, steigende Temperatur | Wo ist die Druckseite blockiert? |
| Trockenlauf | Null oder unzureichend | Verlust der Ansaugung oder Flüssigkeit, mangelhafte Schmierung und Kühlung der Dichtung | Erreicht ausreichend Flüssigkeit die Pumpe? |
| Kavitation | Kann gering, normal oder instabil sein | Geräusche, Schwingungen, Leistungsverlust, lokales Zusammenfallen von Dampfblasen | Ist die verfügbare Saugreserve ausreichend? |
| Geringer Förderstrom | Größer als null, aber unterhalb des maßgeblichen Betriebsbereichs | Rückströmung, instabile Belastungen, Wärme und Schwingungen | Liegt der Förderstrom über dem Mindestgrenzwert der Pumpe? |
| Rundlaufabweichung | Übermäßig | Geringe Förderhöhe, hoher Förderstrom, mögliche Überlast und Verlust der Saugreserve | Liegt der Betriebspunkt auf der Kennlinie zu weit rechts? |
Die Anzeichen können sich überschneiden. Die Erwärmung im Deadhead-Zustand kann schließlich lokal Dampfblasen erzeugen; Kavitation kann dieselben Laufrad- und Dichtungsflächen beschädigen. Berücksichtigen Sie den Systemzustand und die zeitliche Abfolge der Messwerte, nicht allein die Geräusche. Hinweise zur Erkennung von Problemen auf der Saugseite finden Sie in der Anleitung zur Fehlersuche bei Kavitation an Pumpen von BBP.
Selbst bei Kreiselpumpen gilt nicht eine Regel für alle Bauarten. Die Betriebsverhaltensreferenz von KSB weist darauf hin, dass ein Dauerbetrieb bis hinunter zu null Förderstrom nicht zulässig ist und dass die Grenzwerte für geringe Förderströme von der spezifischen Drehzahl abhängen. Die Referenz von KSB zu Propellerpumpen zeigt eine schärfere Grenze: Bei Axial- und Propellerpumpen kann die Leistungsaufnahme bei Nullförderung ihr Maximum erreichen; außerdem ist ein Anfahren mit geöffnetem Schieber üblich. Es ist unsicher, eine Faustregel für radiale Kreiselpumpen auf diese Bauart zu übertragen.
Entscheidungstabelle zur Fehlersuche für Bedienpersonal
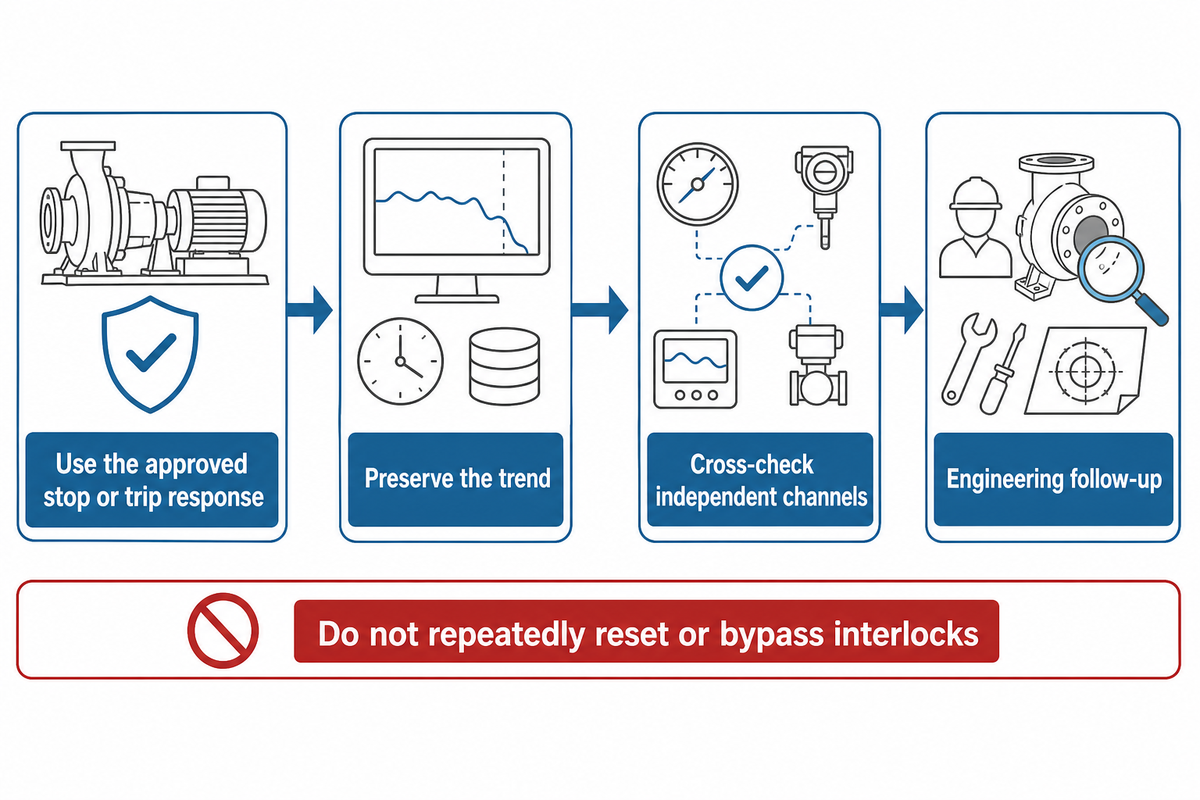
| Ereigniskategorie | Erste vorgeschriebene Maßnahme | Zu sichernde Belege | Technische Nachbearbeitung |
|---|---|---|---|
| Pumpe läuft, Förderstrom fällt aus, Temperatur steigt | Wenden Sie die freigegebene Abschalt- oder Schutzabschaltungsmaßnahme an | Förderstrom, Leistung, Druck, Temperatur, Drehzahl, Ventilstellung | Prüfen Sie die Blockierung und den Mindestförderstromschutz |
| Schutzabschaltung erfolgt, Ursache unklar | Setzen Sie die Pumpe nicht wiederholt zurück | Alarmfolge und hochauflösender Verlauf | Prüfen Sie Sensoren und Logik unter kontrollierten Bedingungen |
| Parallelpumpe zeigt Drehzahl, trägt aber keinen Förderstrom bei | Befolgen Sie das standortbezogene Verfahren für ungewöhnliche Betriebszustände | Individueller Förderstrom oder geschätzter Förderbeitrag, Druck im gemeinsamen Sammelrohr | Legen Sie einzelne und kombinierte Anlagenkennlinien übereinander |
| Bypass oder Schutzeinrichtung nicht verfügbar | Wenden Sie das freigegebene Verfahren zum Umgang mit beeinträchtigten Schutzeinrichtungen an | Gerätestellung, Arbeitsauftrag, vorläufige Schutzmaßnahmen | Stellen Sie die unabhängige Schutzebene wieder her oder legen Sie sie neu aus |
| Nur der Durchflusssensor zeigt null an | Gleichen Sie die Angaben ab, bevor Sie eine Ursache festlegen | Leistung, Druck, Ventilstellung, Sensorzustand | Führen Sie einen Funktionstest des Durchflusskanals durch |
| Druck hoch, Förderstrom unklar | Werten Sie Druck nicht als Nachweis für Förderstrom | Differenzdruck und unabhängige Durchflussmessung | Prüfen Sie die Kennlinie und Einschränkungen auf der Druckseite |
| Temperatur am Sensor steigt langsam | Wenden Sie die freigegebene Reaktion auf den ungewöhnlichen Betriebszustand an | Sensorposition und zeitlich abgestimmter Verlauf | Prüfen Sie Alarmverzögerung und thermische Verzögerung |
| Ventilrückmeldung zeigt offen, aber der Förderstrom ist null | Behandeln Sie die Rückmeldung als unbestätigt | Spindelstellung, Ansteuerung des Stellantriebs, Leitungsdruck | Prüfen Sie das Ventil und eine Blockierung nach dem Ventil |
| Pumpe nach Instandhaltungsarbeiten wieder gestartet | Führen Sie die Prüfung des Schaltzustands der Armaturen bei der Inbetriebnahme durch | Ventilliste, Drehrichtung, Entlüftung, Verfügbarkeit des Bypasses | Bestätigen Sie den vollständigen zulässigen Betriebsbereich |
Überbrücken Sie niemals Verriegelungen und schalten Sie isolierte Ausrüstung nicht allein deshalb ein, um diese Tabelle auszufüllen. Betriebsverfahren, Pumpenhandbuch und geltende Sicherheitsanforderungen haben Vorrang. Das Beispiel North Loop zeigt, warum ein gesicherter, zeitlich abgestimmter Verlauf wichtiger ist als ein allgemeiner Timer. Auch die Prüfvorgaben der Occupational Safety and Health Administration verlangen, dass Werkzeuge, Materialien und Beschäftigte vor jeder genehmigten vorübergehenden Einschaltung aus dem Gefahrenbereich entfernt werden.
Häufig gestellte Fragen
Wie lange darf eine Pumpe im Deadhead laufen?
Es gibt keine allgemeingültige sichere Dauer. Eine Dauer, die bei einer kontrollierten Werksprüfung einer Kaltwasserpumpe zulässig ist, kann eine andere Pumpe für heiße oder flüchtige Flüssigkeiten beschädigen. Bei gleicher Pumpe und Drehzahl kann eine heiße oder flüchtige Flüssigkeit ihre thermische Reserve früher verlieren als kaltes Wasser. Gehäusevolumen, Ausgangstemperatur, Antriebsleistung, Dichtungen, Werkstoffe, Drehzahl und Wärmeabfuhr spielen eine Rolle. Halten Sie sich ausschließlich an die maximale Dauer und Abbruchkriterien des vom Hersteller genehmigten Verfahrens für genau diese Pumpe und Anlage.
Was ist eine Deadhead-Prüfung an einer Pumpe?
Eine Deadhead-Prüfung an einer Pumpe ist eine kontrollierte Überprüfung der Differenzförderhöhe bei Nullförderung. Sie wird mitunter als Prüfung der Absperrförderhöhe bezeichnet und nach einem Verfahren des Herstellers oder einem anerkannten Prüfverfahren durchgeführt. Sie ist nicht mit einem unbeabsichtigten Betrieb gegen eine blockierte Druckseite gleichzusetzen. Bei gültigen Prüfungen werden vor dem Einschalten der Pumpe das fachkundige Personal, stabile Saugbedingungen, kalibrierte Messgeräte, die Prüfdauer, Temperatur- und Druckgrenzwerte sowie sofortige Abbruchbedingungen festgelegt. Weitere Informationen zum Dokumentenkontext finden Sie in der Übersicht von BBP zu Pumpenstandards, die den Geltungsbereich gängiger Pumpenstandards erläutert.
Kann eine Kreiselpumpe im Deadhead-Zustand betrieben werden?
Kreiselpumpen können einen Förderstrom von null erreichen; einige freigegebene Prüf- oder Anfahrverfahren können einen eng begrenzten Betrieb bei geschlossenem Druckstutzen vorsehen. Dadurch wird dieser Zustand nicht zu einem normalen Betriebsmodus. Interne Rückströmung und Wärmeentwicklung bleiben bestehen, und die zulässige Dauer hängt von der Pumpe und dem Einsatzfall ab. Eine kontinuierliche Schutzfunktion sollte die Pumpe innerhalb ihres zulässigen Betriebsbereichs halten oder sie sicher abschalten.
Wie bringt man eine Pumpe in den Nullförderbetrieb?
Verwenden Sie keine allgemeine Anleitung aus dem Internet, um den Druckstutzen einer laufenden Pumpe zu schließen. Ist eine Prüfung der Förderhöhe bei geschlossenem Druckstutzen erforderlich, befolgen Sie das genaue, vom Hersteller freigegebene Inbetriebnahme- oder Prüfverfahren, setzen Sie qualifiziertes Personal ein, wenden Sie das standortspezifische Verfahren zur Energiekontrolle an, verwenden Sie kalibrierte Messgeräte und legen Sie Abbruchgrenzen vorab fest.
Was bedeutet Nullförderung bei einer Pumpe?
Von Nullförderung spricht man, wenn eine Pumpe läuft, aber praktisch keinen Förderstrom in das System abgibt – meist, weil der Druckweg geschlossen oder blockiert ist. Die interne Flüssigkeitsbewegung und Wärmeentwicklung können auch dann weitergehen, wenn der Förderstrom hinter der Pumpe null beträgt. Deshalb lässt sich dieser Zustand nicht allein anhand eines Manometers beurteilen.
Benötigen Sie eine Überprüfung von Pumpe und Schutzfunktionen?
Übermitteln Sie BBP die Flüssigkeitseigenschaften, Betriebspunkte, Pumpenkennlinie, Ansaugbedingungen, Stellungen der Regelarmaturen, den Drehzahlbereich und Ihr Konzept zur Mindestfördermenge. Das Anwendungsteam kann die Pumpenbaureihe und Konfiguration im Hinblick auf den vorgesehenen zulässigen Betriebsbereich prüfen. Dies unterstützt die Auswahl, stellt jedoch keine Sicherheitsfreigabe für den Standort dar.
Technische Quellen
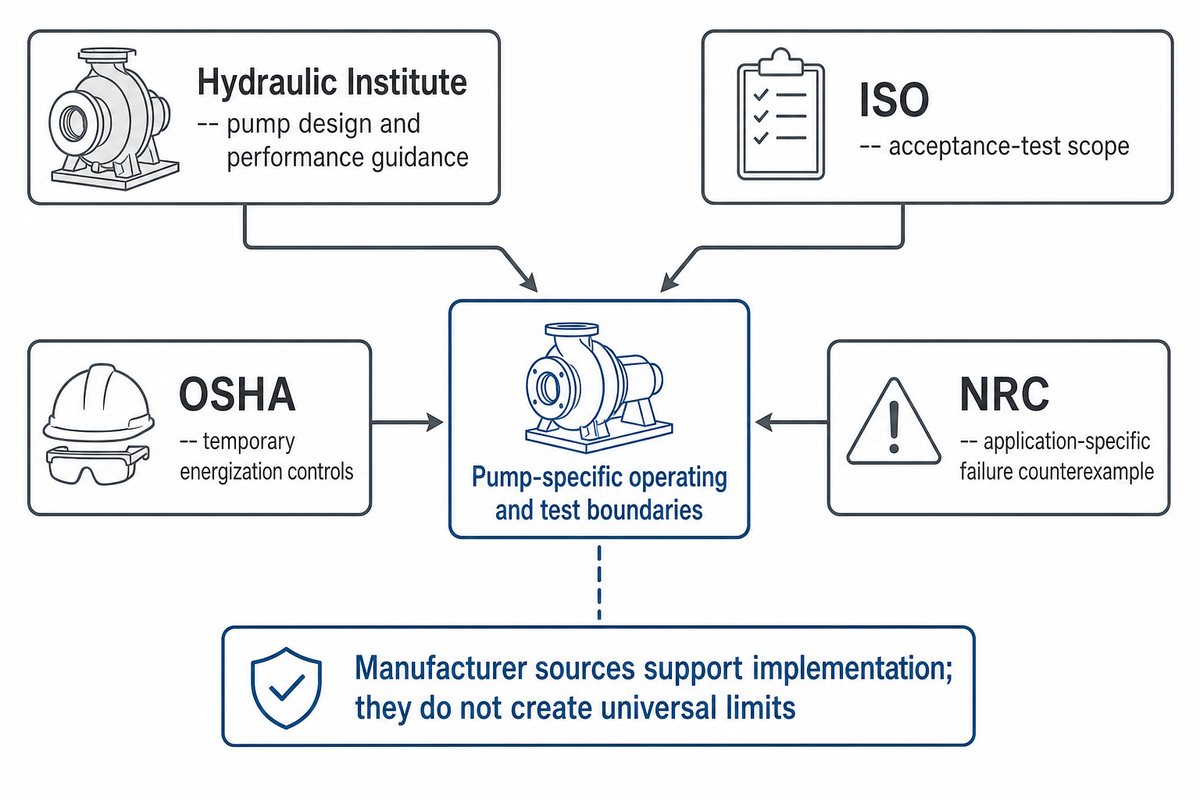
Referenzen und Quellen
Diese Quellen stützen die in den vorangehenden Fragen zusammengefassten Betriebsgrenzen und Hinweise zu Prüfungen.
- Hydraulic Institute, ANSI/HI 14,6-2022 Kreiselpumpen – Abnahmeprüfungen der hydraulischen Leistung.
- International Organization for Standardization, ISO 9906:2012
- Hydraulic Institute, Fünf wichtige Aspekte zur Optimierung parallel geschalteter Pumpen
- Hydraulic Institute, Häufige Fragen zu Pumpen
- Occupational Safety and Health Administration, Prüfung von Maschinen und Ausrüstung
- United States Nuclear Regulatory Commission, Bulletin 86-03