Entre em contacto com a BBP

O alinhamento de bombas define a relação entre os veios da bomba e do acionamento, para que a máquina acoplada funcione dentro dos limites especificados. As verificações registam os erros angulares e os desvios em dois planos, comparam-nos com o valor de referência a frio adequado e repetem as medições após o aperto final.
Versão mais recente: outubro de 2026. Âmbito: limitado a processos industriais com bombas montadas na horizontal, acoplamentos flexíveis e veios apoiados de forma independente. Uma bomba vertical, um acoplamento rígido ou uma bomba com rotor apoiado pelo motor requerem um procedimento distinto. O posicionamento da polia de uma bomba de água automóvel, o alinhamento da correia e a sincronização do motor são procedimentos distintos.
Antes de aceitar o trabalho
- Acorde os limites específicos da máquina e o significado de cada unidade.
- Resolva as condições de montagem instáveis antes de tentar obter uma leitura mais baixa.
- Distinga o valor de referência a frio necessário da posição medida do veio.
- Exija um registo final com os elementos de fixação apertados e os trabalhos pendentes atribuídos.
Numa instalação de bomba centrífuga com acoplamento, um relatório de medição bem apresentado só é útil quando as posições de referência e as condições de aceitação estão definidas. As últimas seis verificações podem ser incluídas numa ordem de trabalho de manutenção ou numa proposta de assistência.
O que mede o alinhamento de bombas
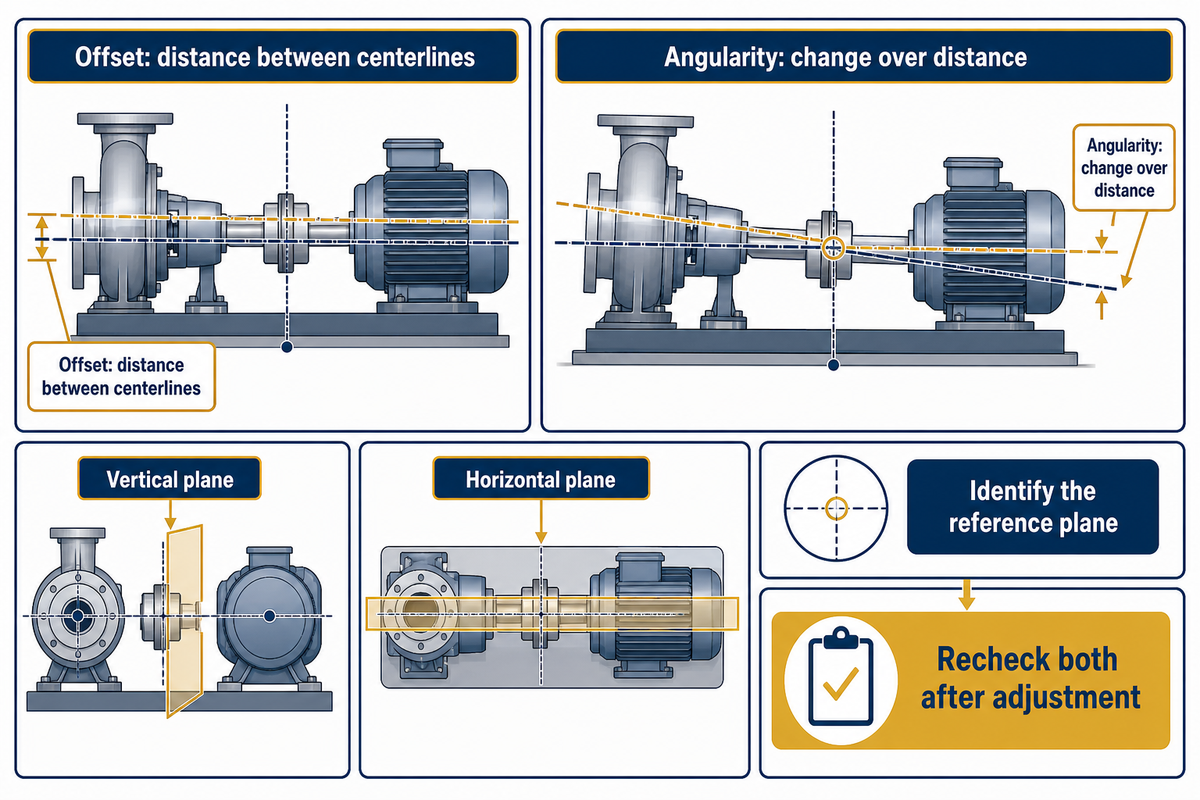
Uma das linhas de centro dos veios pode estar desviada em relação à outra por um ângulo e/ou por uma distância. O alinhamento de bombas mede estas relações nos planos vertical e horizontal, em posições de referência definidas. A relação de funcionamento correta pode exigir um desvio intencional a frio, pelo que uma leitura de 0 com a máquina parada pode não ser o resultado correto.
As orientações do Hydraulic Institute para acoplamentos flexíveis distinguem as verificações angulares das verificações paralelas e indicam que ambos os tipos são necessários após o ajuste. Mover o pé do motor altera a geometria; por isso, a outra leitura pode também mudar.
Um desvio é uma distância, por exemplo, em milímetros. A angularidade descreve uma inclinação, isto é, quanto algo muda ao longo de uma determinada distância, por exemplo, em milímetros por 100 milímetros ou em mils por polegada. Um mil equivale a 0.001 polegadas. A posição do plano de referência é importante: um desvio medido numa determinada posição do detetor não corresponde automaticamente ao desvio no centro do acoplamento.
Erro comum: presumir que um acoplamento flexível, isto é, um acoplamento que pode fletir, significa que as máquinas ligadas estão corretamente instaladas. A flexibilidade permite acomodar movimentos; as instruções de alinhamento do equipamento definem a relação necessária entre os veios.
Mantenha-se dentro do âmbito do procedimento horizontal. As orientações da EASA de Eugene Vogel para bombas de turbina verticais descrevem rotores apoiados pelo motor e referem o calçamento das flanges, que pode afetar a rigidez estrutural. Uma proposta de assistência para esta configuração requer um procedimento próprio, não apenas uma linha na lista de verificação para bombas horizontais.
Num plano definido, um desvio vertical de 0,10 mm descreve uma posição, enquanto 0,10 mm por 100 mm descreve uma inclinação. Um registo de alinhamento de bombas tem de indicar ambos os valores e as respetivas direções. Associar qualquer um dos valores a uma posição não especificada impede outro técnico de repetir a medição.
Escolha as tolerâncias de alinhamento da bomba antes de mover o motor
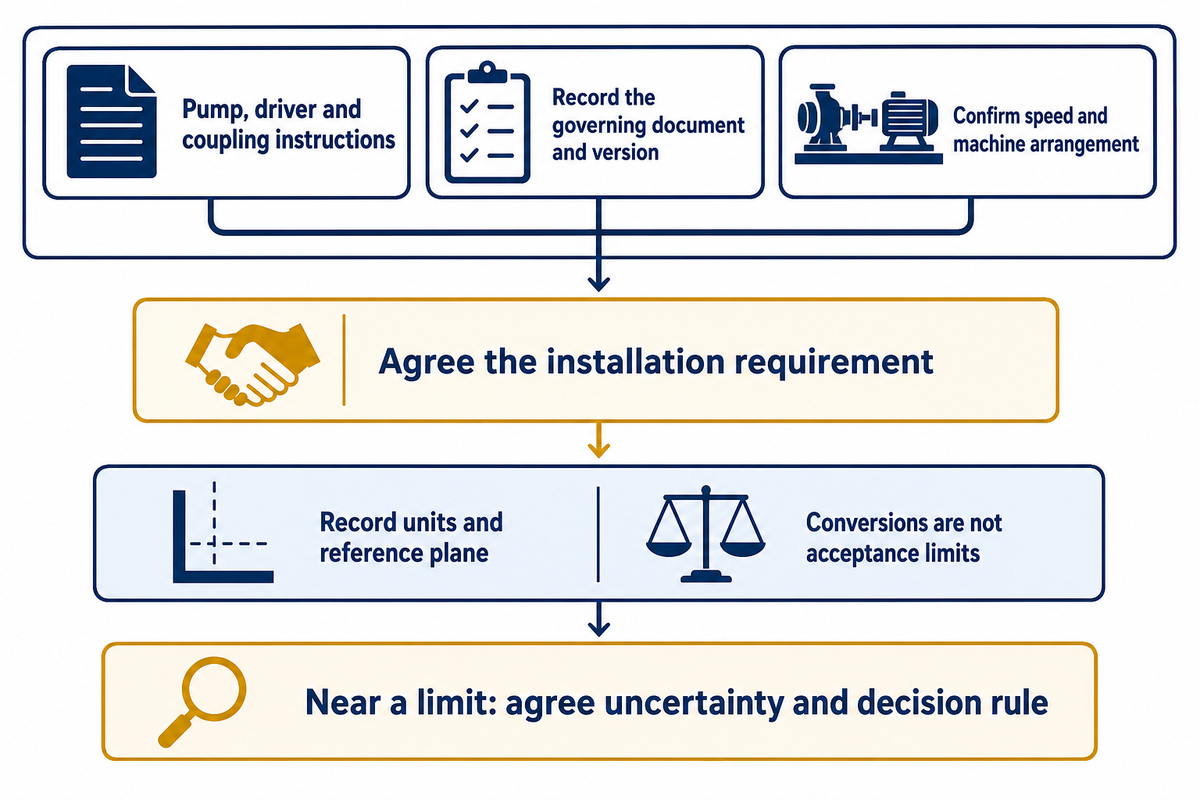
Use as instruções da bomba, do acionamento e do acoplamento, bem como a especificação de alinhamento acordada para a instalação. Registe o documento aplicável e a respetiva versão antes de efetuar alterações. A velocidade da bomba e a configuração da máquina ajudam a identificar o requisito pertinente. Uma tabela de tolerâncias genérica não resolve conflitos nem aprova uma leitura no limite; também não substitui as instruções do equipamento.
Qual é o limite de tolerância para o alinhamento de bombas?
O âmbito público da ASA/ANSI S2.75-2017/Part 1 (R2025) abrange apenas máquinas horizontais, apoiadas de forma independente, com dois rolamentos cada e acoplamentos flexíveis. Este âmbito é útil, mas não inclui aqui as tabelas numéricas. O guia de normas para bombas ajuda a distinguir os requisitos de instalação de outras especificações de bombas.
Use a tabela de interpretação das tolerâncias abaixo para perceber o significado de cada valor apresentado. As conversões não são limites de aceitação recomendados.
| Elemento indicado | Interpretação ou exemplo | Registo necessário | Limitações / não adequado para |
|---|---|---|---|
| Desvio em mils | 1 mil = 0,0254 mm | Plano e direção positiva | Não é um valor de angularidade |
| Desvio em polegadas | 0.002 in = 0,0508 mm | Valor original e conversão | Não é um limite universal de 0,0508 mm |
| Deslocamento maior | 0.025 in = 0,635 mm | Verificar a posição decimal | Uma casa decimal mal colocada altera o resultado dez vezes |
| Relação angular | 0.5 mil/in = 0,05 mm/100 mm | Numerador e comprimento de referência | Não são 0,5 mm de desvio |
| Leitura total do indicador | Leitura máxima menos leitura mínima | Geometria de montagem e rotação | Nem sempre pode ser dividido por dois para obter o desvio do veio |
| Valor de referência a frio | Relação intencional com a máquina parada | Base do valor de referência e convenção de sinais | Não é o erro medido final |
| Categoria baseada na velocidade | Use a velocidade de funcionamento especificada | Gama de máquinas aplicável | Não deduza um limite para uma velocidade não indicada |
| Tolerância do acoplamento | Capacidade indicada pelo fabricante | Tipo de acoplamento e condições de funcionamento | Não implica a aceitação automática da instalação da bomba |
| Resultado no limite | Medição próxima do limite acordado | Incerteza e regra de decisão | A resolução do visor, por si só, não comprova a conformidade |
A incerteza da medição tem de ser adequada à utilização prevista. A este respeito, a política do NIST sobre rastreabilidade metrológica observa que a rastreabilidade da calibração nem sempre garante que uma medição seja adequada à finalidade pretendida. Deve pedir-se aos prestadores de serviços que expliquem como serão tratados a configuração no local, a capacidade do instrumento e os resultados próximos do limite; não se devem presumir relações de incerteza.
Litígio ilustrativo sobre uma proposta: Um comprador de serviços de manutenção recebe dois relatórios para a mesma instalação hipotética. Um indica uma tolerância do acoplamento e o outro um requisito de alinhamento dos veios. Ambos apresentam unidades, mas respondem a perguntas diferentes. O comprador pede a cada prestador que identifique a instrução aprovada para a máquina e o plano de referência usados na medição. O prestador explica como será avaliada uma leitura próxima do limite. O trabalho pode ser orçamentado com base no requisito acordado. Sem este esclarecimento, orçamentar o trabalho com base no número mais baixo apresentado nos relatórios pode levar a um ajuste desnecessário ou à aceitação de um resultado que nunca foi comparado com o critério correto.
Um valor de 0.5 mil/in converte-se em 0,05 mm/100 mm porque descreve uma inclinação. Nenhuma das expressões indica o erro admissível de uma bomba. Apresente a unidade original junto do valor convertido e identifique o documento do equipamento que autoriza a aplicação desse limite à máquina instalada.
Escolha ferramentas de alinhamento com laser ou relógio comparador
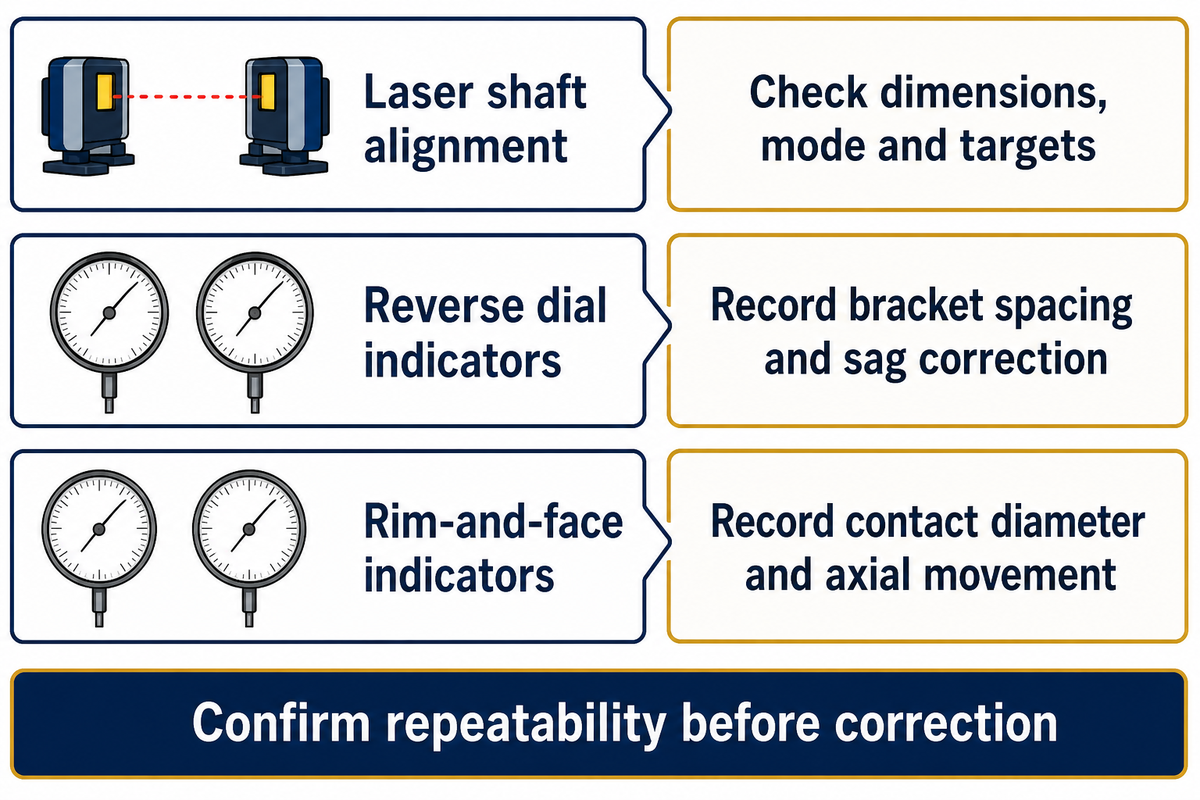
A montagem tem de ser adequada ao método escolhido para medir o alinhamento dos veios. É necessário cuidado, pois os visores dos instrumentos não corrigem suportes soltos, dimensões incorretas nem uma superfície de contacto empenada introduzida na configuração da máquina.
Que ferramentas são usadas para alinhar uma bomba?
Para trabalhos de precisão, usam-se sistemas laser montados nos veios ou relógios comparadores com suportes adequados. Uma régua de referência e calibradores de lâminas podem ajudar nas verificações preliminares do acoplamento, mas são pouco úteis se as superfícies de referência não forem perpendiculares e concêntricas com o veio. Na sua análise sobre colocação em serviço, Amin Almasi aborda a utilização de métodos com relógio comparador e a sua dependência da geometria, do comportamento dos suportes e do movimento do veio.
| Método ou verificação | Finalidade útil | Registar antes de confiar no resultado | Limitações / não adequado para |
|---|---|---|---|
| Alinhamento laser de veios | Mede o desvio e a angularidade | Dimensões, modo, valores de referência e leituras repetidas | As dimensões incorretas continuam a ser dados incorretos |
| Relógios comparadores em configuração inversa | Calcula as relações entre os veios a partir de duas leituras na periferia | Espaçamento dos suportes e correção da flexão | Requer geometria válida de rotação e montagem |
| Indicadores na periferia e na face | Mede a posição na periferia e a relação entre faces | Diâmetro de contacto e movimento axial | A folga axial pode afetar as leituras da face |
| Régua | Verificação preliminar do acoplamento | Superfícies de referência adequadas | Não comprova a aceitação de precisão |
| Calibrador de lâminas | Inspeciona uma folga numa condição definida | Localização e condição dos elementos de fixação | Não mede, por si só, ambos os planos dos veios |
| Medição do pé mole | Investiga a resposta da montagem | Identificação do pé e sequência de ensaio prescrita | A flexibilidade da base pode dificultar a interpretação |
| Verificação do batimento radial | Investiga as superfícies de referência rotativas | Superfície e posição de contacto | O batimento radial da superfície não é igual ao desalinhamento do veio |
| Medição do movimento térmico | Determina o movimento relativo em funcionamento | Cargas, temperaturas, direções e referência | A temperatura do corpo da bomba, por si só, é insuficiente |
| Medição de vibrações | Investiga as condições de funcionamento | Velocidade de rotação, caudal e posições de medição | Por si só, não comprova um erro de alinhamento |
Erro comum: é comum comprar um instrumento de maior resolução antes de apurar por que motivo não é possível repetir as medições. Verifique primeiro o dispositivo de fixação e a sequência de medição. Se o acesso impedir a rotação necessária, peça ao fornecedor que explique na proposta os métodos disponíveis e os respetivos limites.
Suponha que medições repetidas indiquem 0,04 mm e 0,09 mm num plano de referência comum, sem alteração das condições. A diferença de 0,05 mm deve ser investigada antes de se efetuar qualquer correção. A repetibilidade tem de ser avaliada face ao requisito de medição do trabalho; casas decimais adicionais no relatório não resolvem um dispositivo de fixação instável.
Verifique primeiro o pé mole, a base e as tensões da tubagem
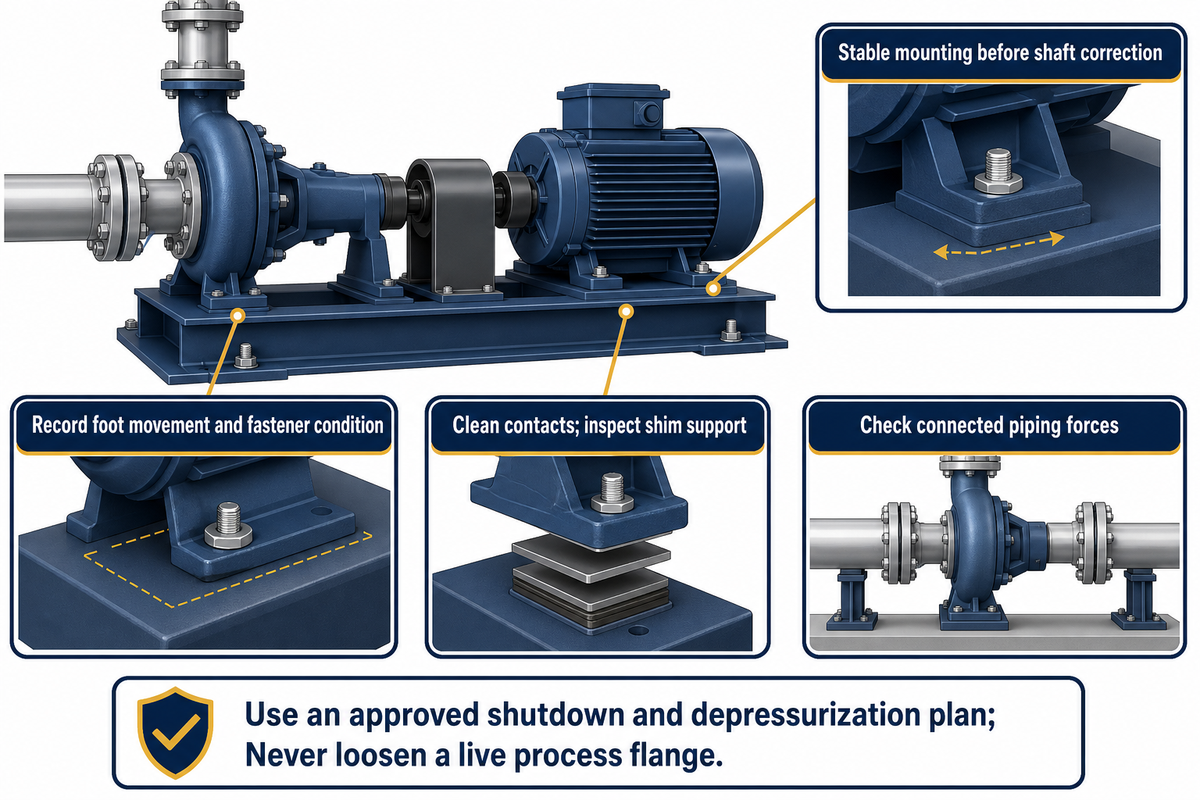
Uma montagem estável é um requisito prévio para obter leituras de alinhamento significativas. A máquina pode mover-se quando se apertam os elementos de fixação ou devido às forças da tubagem ligada. Inspecione estas condições antes de finalizar a correção dos veios e defina quem é responsável se uma reparação da fundação ou da tubagem estiver fora do âmbito do serviço de alinhamento.
Na visão geral da EASA por Gene Vogel, o pé mole e a base da máquina são considerados em conjunto com o alinhamento. Um pé que parece estar «assente» numa dada condição pode mover-se quando muda a condição de aparafusamento. Registe o pé afetado e siga a sequência de ensaio do equipamento. A inspeção de uma folga grande e o movimento individual de cada pé são ensaios diferentes.
Limpe as superfícies de contacto e verifique o conjunto de calços. Procure calços dobrados, sujidade e apoio incompleto. Não recomende uma espessura universal para os calços nem a abordagem de «desapertar todos» os parafusos. A causa do movimento e as instruções do equipamento determinam a reparação.
As discussões no Eng-Tips sobre placas de base distinguem o nivelamento de uma superfície qualquer da obtenção das referências de montagem pretendidas. Verifique a referência e as condições de lubrificação especificadas. Uma bolha numa tampa conveniente não permite determinar com precisão as linhas de centro dos veios.
A análise de Lev Nelik sobre tubagens e acessórios de tubagem destaca as forças de instalação relacionadas com a tubagem. Resolva uma suspeita de tensão através de um plano aprovado de paragem e despressurização. Nunca desaperte uma flange de processo em funcionamento para verificar se a bomba se move.
Uma análise da montagem tem de indicar o que mudou. Por exemplo, uma alteração ilustrativa de 0,03 mm para 0,11 mm após o aperto prescrito corresponde a uma mudança de 0,08 mm na mesma grandeza medida. Registe essa alteração e a condição dos elementos de fixação; não orçamente um ajuste adicional dos veios como se fosse a reparação completa antes de compreender a causa.
Execute o procedimento de alinhamento a frio da bomba
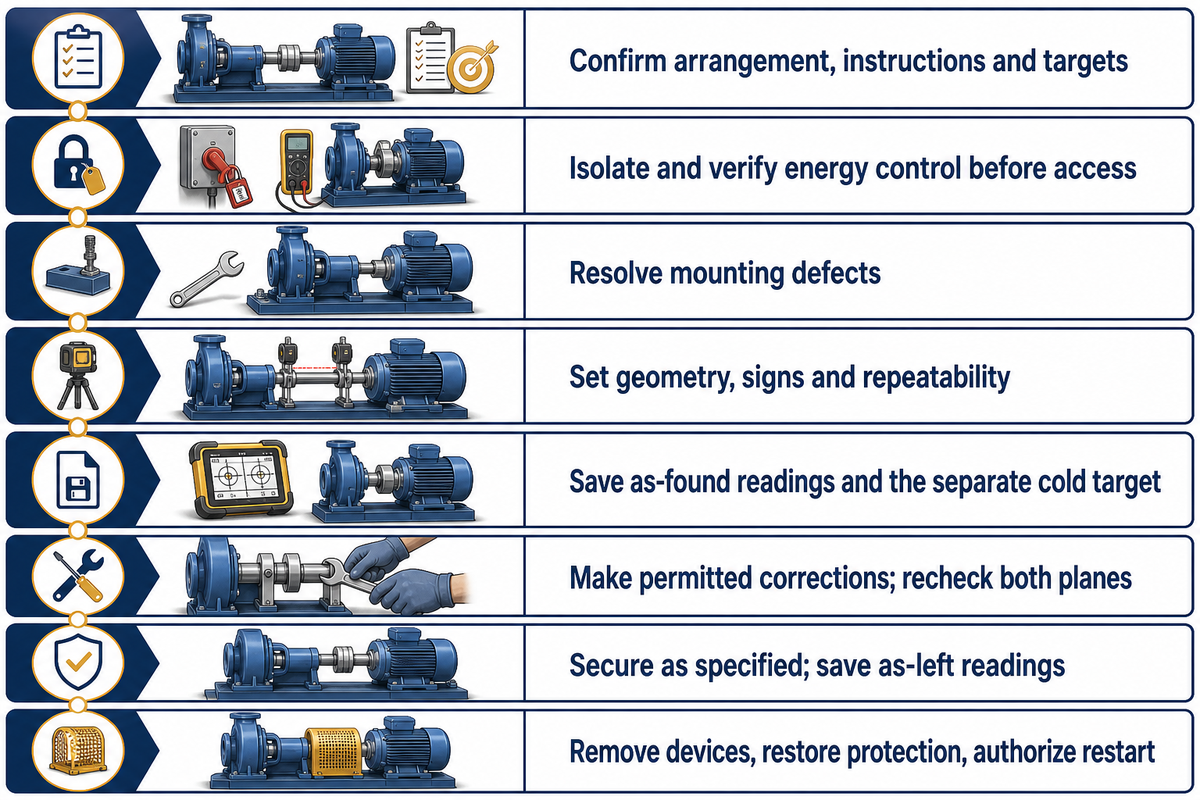
No alinhamento a frio de uma bomba, comece por criar condições de trabalho seguras e verificar a montagem. Registe a geometria inicial, ajuste o componente dentro dos limites permitidos, volte a verificar e meça a posição final. Registe qual das máquinas foi movida e a respetiva posição final; não presuma que a bomba ou o motor é a referência fixa.
Para preparar corretamente o trabalho, confirme que existe espaço suficiente para os instrumentos e para a rotação necessária do veio. Nos trabalhos abrangidos nos Estados Unidos, a OSHA 29 CFR 1910.147 trata do isolamento, da energia acumulada e da verificação. O facto de o motor estar parado não comprova que a energia elétrica, hidráulica ou de outro tipo esteja controlada. Os ensaios que exigem alimentação de energia requerem autorização própria e novo isolamento posterior.
- Identifique a configuração. Confirme que se trata de uma bomba horizontal, apoiada de forma independente, com acoplamento flexível e respetivo acionamento. Obtenha as instruções do equipamento, os valores de referência e o método de correção permitido.
- Prepare o trabalho. O pessoal autorizado isola e verifica o controlo das energias e, em seguida, estabelece condições seguras para aceder ao acoplamento e rodar o veio.
- Resolva os problemas de montagem. Examine a fundação, os pés, os calços e a tubagem ligada. Registe os defeitos por resolver antes de obter as leituras de aceitação.
- Prepare a medição. Monte o sistema conforme as instruções, introduza as dimensões verificadas, defina o plano de referência e a convenção de sinais e confirme a repetibilidade.
- Guarde as leituras iniciais. Registe os desvios e a angularidade em ambos os planos, separadamente do valor de referência a frio.
- Efetue as correções permitidas. Faça as alterações aprovadas aos calços e ao posicionamento horizontal. Volte a verificar ambos os planos após o movimento.
- Aperte e volte a medir. Siga a sequência e o binário de aperto indicados e guarde as leituras finais, com a configuração correta da tubagem devidamente registada.
- Prepare o regresso ao serviço. Retire os dispositivos de medição e reponha as proteções necessárias do acoplamento. Siga o procedimento de arranque autorizado do local e registe qualquer acompanhamento durante o funcionamento.
Qual é o primeiro alinhamento a fazer entre uma bomba e um motor?
Corrija a condição de montagem subjacente antes de decidir a ordem dos ajustes. Os métodos para máquinas horizontais podem recomendar a correção vertical dos calços antes do ajuste horizontal, mas o procedimento do instrumento e da máquina rege o trabalho. As leituras angulares e de desvio interagem. Por isso, concluir um ajuste não significa que as verificações estejam concluídas em ambos os planos.
Verificação ilustrativa do aperto final: um técnico obtém um desvio vertical de +0,02 mm antes da última etapa de aperto prescrita. Depois de fixar a máquina, a leitura nesse plano passa a +0,10 mm. O relatório conserva ambos os valores e identifica o movimento de 0,08 mm. O supervisor verifica se a montagem se moveu, se o problema no pé foi resolvido e se a sequência prescrita foi seguida. Aceitar a captura de ecrã anterior ocultaria a alteração das condições. Por conseguinte, o prestador orçamenta separadamente a investigação se a reparação da base estiver fora do âmbito acordado, repete a medição final após a correção aprovada e compara o resultado com o valor de referência e o limite documentados.
Os requisitos de transmissão mecânica de potência da OSHA 1910.219 também abordam os perigos dos acoplamentos. O registo de alinhamento não substitui a avaliação das proteções do local.
Defina valores de referência a frio para a dilatação térmica diferencial
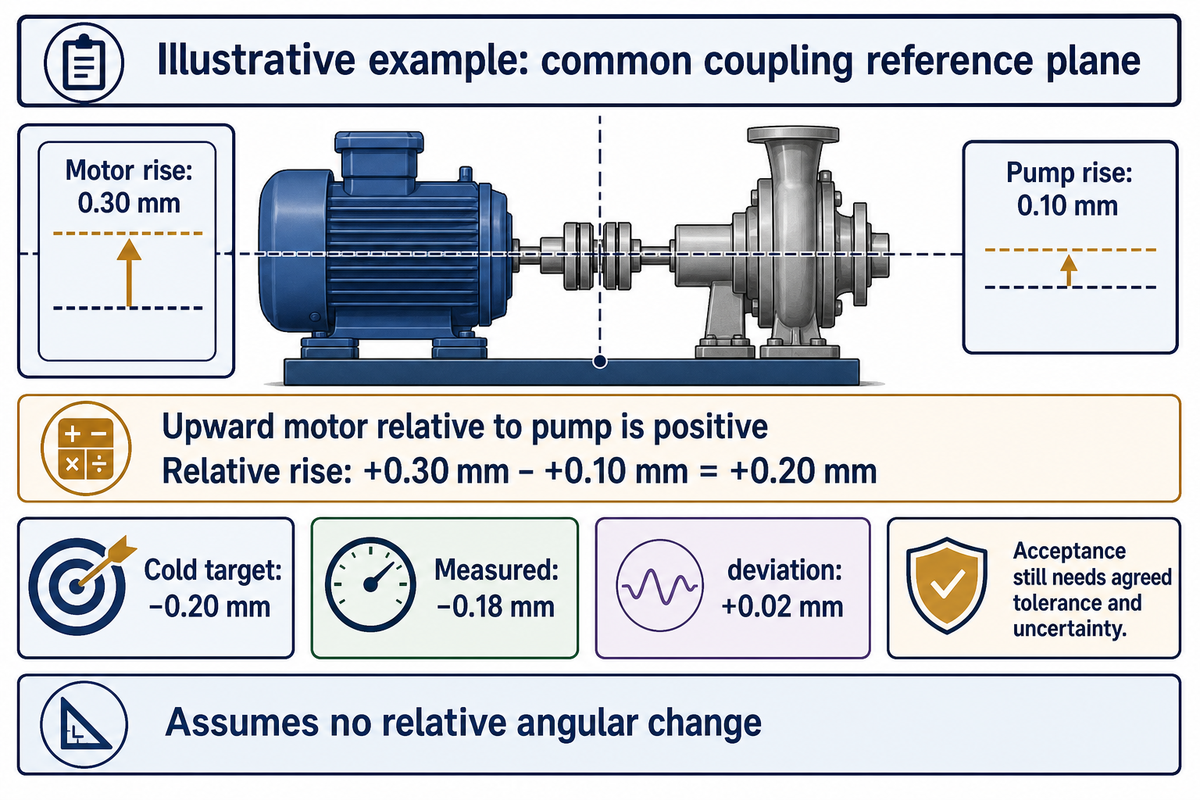
Um valor de referência para o alinhamento a frio compensa o movimento relativo previsto da bomba e do acionamento entre as condições de paragem e de funcionamento. Deve ser definido com base nas instruções do equipamento ou num programa de medição adequado. A subida de temperatura de uma máquina não descreve, por si só, o movimento de ambos os veios; temperaturas iguais nos corpos das máquinas também não significam dilatações iguais.
O Hydraulic Institute aborda a compensação a frio para equipamentos que funcionam a quente. A passagem da condição parada à condição de funcionamento é discutida na apresentação da norma da EASA. Use o mesmo plano de referência e a mesma direção positiva para ambas as máquinas. Diferenças entre os movimentos dianteiro e traseiro do mesmo veio também podem provocar uma alteração angular. Numa instalação acionada por motor de combustão, peça ao fabricante do acionamento os valores de referência a frio; o exemplo com motor elétrico não especifica correções para motores diesel.
Cálculo ilustrativo da dilatação térmica: suponha que um estudo do movimento medido prevê uma subida de 0,30 mm do veio do motor e de 0,10 mm do veio da bomba num plano de referência comum do acoplamento. Defina como positiva a posição do motor para cima em relação à bomba. A alteração relativa prevista é +0,30 mm − +0,10 mm = +0,20 mm. Para obter um desvio relativo nulo nesse plano durante o funcionamento, a posição ilustrativa a frio é, portanto, −0,20 mm. Uma leitura a frio de −0,18 mm difere desse valor de referência em +0,02 mm. O cálculo não estabelece a aceitação: continuam a aplicar-se a tolerância acordada e a incerteza da medição. O exemplo pressupõe que não há alteração angular relativa e não indica um ajuste específico para qualquer pé do motor.
Registe a medição separadamente do valor de referência. Substituir um desvio medido de −0,18 mm pelo respetivo desvio de +0,02 mm faria perder a geometria instalada. O relatório tem de apresentar ambos e explicar o seu significado.
Erro comum: calcular diretamente o valor do calço do pé do motor a partir de um valor de referência no plano do acoplamento, sem considerar a geometria. Um valor de referência no acoplamento e um movimento num pé são coisas diferentes. Peça as dimensões e o método de correção.
Uma subida de 0,30 mm do motor junto de uma bomba que sobe 0,10 mm corresponde a uma subida relativa de 0,20 mm no plano indicado. Um valor de referência a frio de −0,20 mm compensa essa alteração prevista. Se a dilatação dianteira e traseira for diferente, é necessário um cálculo angular; este exemplo de movimento paralelo não o fornece.
Investigue problemas de alinhamento da bomba que regressam após o arranque
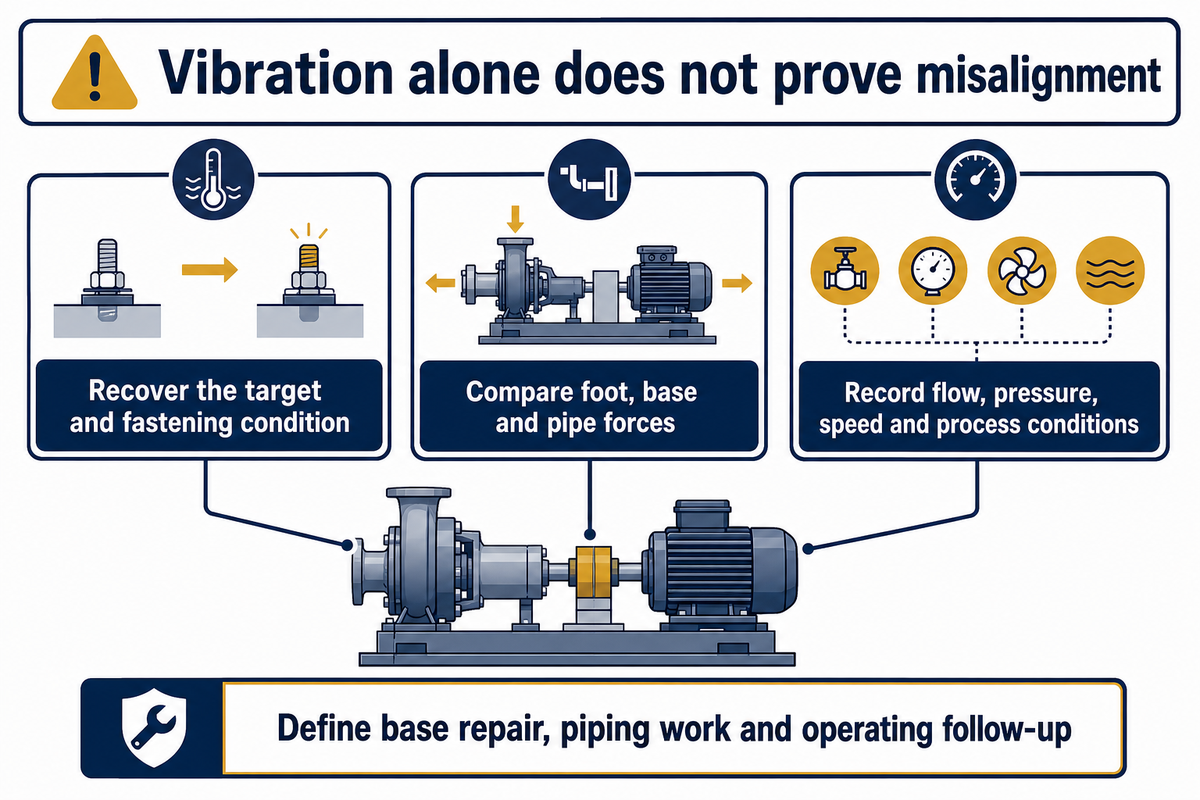
Os problemas recorrentes de alinhamento exigem que se considerem as condições da medição antes de fazer novas correções. Nem todas as alterações de leitura durante o aperto indicam a mesma coisa; o mesmo se aplica após a ligação da tubagem e entre as condições a frio e de funcionamento. A vibração, por si só, não determina a causa; mantenha o registo de alinhamento e considere as condições de funcionamento antes de atribuir todos os casos à posição do veio.
Modos de falha comuns: quando uma nova visita para alinhamento não basta
Uma nova visita fica mal definida se o relatório anterior não indicar o valor de referência ou a condição de aperto. Recupere primeiro esses dados. Se uma alteração da montagem coincidir com uma alteração da leitura, examine as forças nos pés, na base ou na tubagem. Repetir o movimento do motor não resolve a causa e pode deixar o técnico seguinte perante o mesmo ponto de partida instável.
As condições de funcionamento também são importantes. A descrição do Hydraulic Institute das cargas hidráulicas indica que um caudal abaixo do ponto de rendimento máximo pode aumentar as cargas radiais, a deflexão do veio e a vibração. Esse mecanismo não comprova que uma bomba específica tenha perdido o alinhamento. Registe o caudal, a pressão, a velocidade de rotação e as condições do processo juntamente com o sintoma. Antes de encomendar um ajuste, a resolução de problemas deve comparar o desempenho com as condições de funcionamento.
Use a inspeção dos rolamentos da bomba e o contexto da seleção e das falhas do empanque mecânico para enquadrar os trabalhos associados. Um rolamento desgastado, uma perturbação do processo e um desalinhamento geométrico não justificam a mesma correção. A ficha de sugestões de manutenção do Departamento de Energia dos Estados Unidos integra o alinhamento num programa de manutenção mais abrangente e apresenta exemplos de situações de perda de energia. Estes exemplos não devem ser apresentados como poupanças de energia garantidas com o alinhamento.
Âmbito do serviço: deve prever-se uma verba para diagnóstico se a causa continuar por determinar. O prestador deve esclarecer se o preço inclui a correção da base, a modificação da tubagem e uma visita para avaliar as condições de funcionamento. Em serviços com lamas, relacione esse âmbito com o plano de manutenção da bomba de lamas, em vez de tratar o alinhamento dos veios como substituto desse plano.
Especifique o relatório do serviço de alinhamento e o registo de aceitação
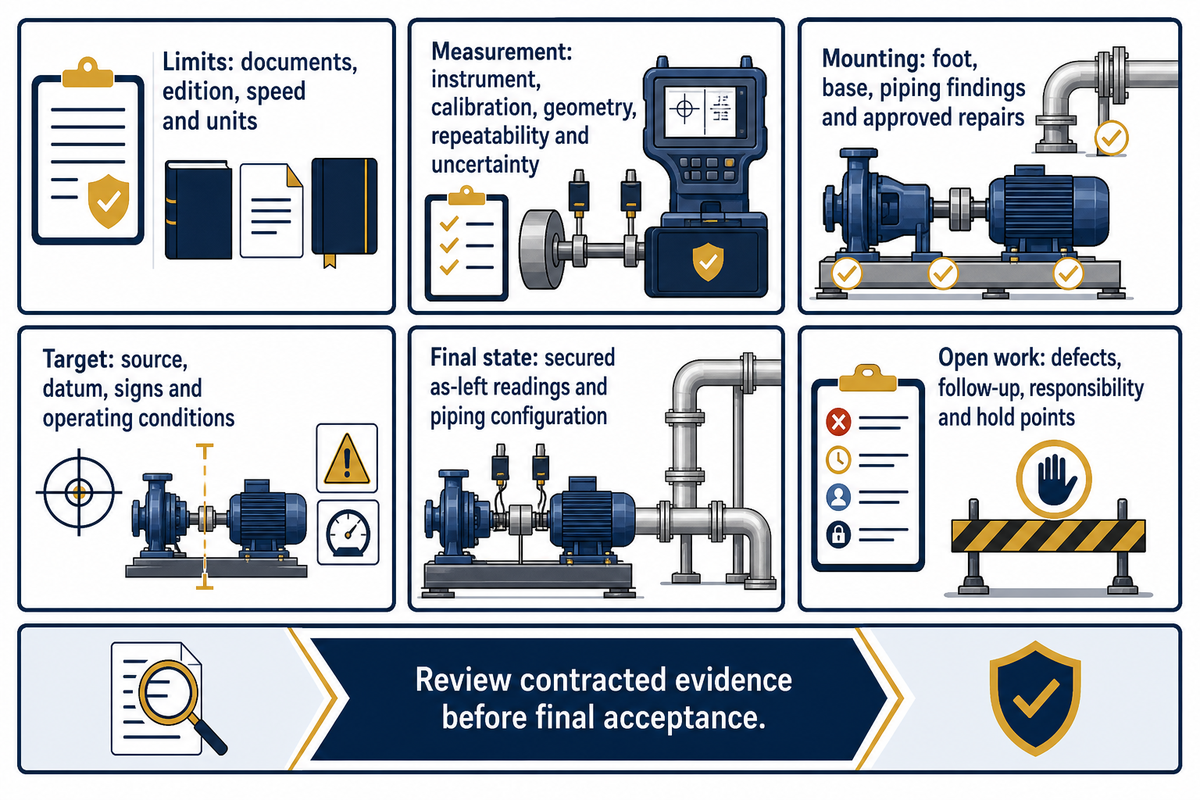
O relatório de um serviço de alinhamento deve permitir que outra pessoa qualificada identifique a máquina, reproduza a configuração de medição e compare os resultados finais com o requisito acordado. Inclua os estados medidos, a base do alvo a frio e os trabalhos ainda por realizar. A aceitação também depende da capacidade de medição e do tratamento de leituras no limite, pelo que essas condições devem ficar definidas antes da chegada do prestador de serviços.
A discussão de Eugene Vogel sobre documentação de alinhamento defende o registo dos requisitos e dos resultados antes e depois das correções. O registo «Separação do alvo a frio», abaixo, estabelece uma distinção simples: os alvos constam numa linha separada dos estados medidos.
| Estado ou alvo | Desvio vertical, mm | Ângulo vertical, mm/100 mm | Desvio horizontal, mm | Ângulo horizontal, mm/100 mm |
|---|---|---|---|---|
| Alvo a frio requerido | −0.20 | 0.00 | 0.00 | 0.00 |
| Estado inicial | +0.12 | +0.08 | +0.15 | −0.04 |
| Após a correção da montagem, antes do ajuste do veio | +0.08 | +0.06 | +0.11 | −0.03 |
| Após a correção, antes da fixação final | −0.19 | +0.01 | +0.02 | 0.00 |
| Estado final, com a fixação concluída | −0.18 | +0.01 | +0.03 | 0.00 |
| Desvio final em relação ao alvo | +0.02 | +0.01 | +0.03 | 0.00 |
Convenção da folha de trabalho: o desvio é o do motor em relação à bomba, no plano central do acoplamento; o valor positivo indica uma posição para cima ou para a direita, olhando do motor para a bomba. A angularidade positiva significa que o desvio relativo aumenta nessa direção de observação. As convenções do instrumento podem ser diferentes. Traduza e registe as convenções do instrumento antes de utilizar este formulário. Estes valores não pressupõem qualquer avaliação de aprovação ou reprovação.
Exemplo ilustrativo de registo de entrega: aceitação pendente
Máquina: bomba horizontal e motor elétrico, com acoplamento flexível. Método: laser montado no veio, plano de referência no centro do acoplamento, motor considerado móvel. Identificação do instrumento e certificado de calibração: não fornecidos neste exemplo didático; são obrigatórios no registo real.
Tubagem: ligada e apoiada de acordo com a configuração de medição acordada durante todo o processo. As leituras iniciais e as obtidas após a correção da montagem utilizam o mesmo referencial e a condição especificada de aperto dos elementos de fixação. A linha intermédia de correção do veio antecede a fixação final; a linha do estado final é posterior a esta. As dimensões de configuração do instrumento ficam registadas no processo de trabalho.
Base de aceitação: o número do documento do equipamento, os limites aprovados e a regra de decisão relativa à incerteza não estão preenchidos neste exemplo. Responsável pela qualidade: obtenha e aprove esses elementos antes de aceitar as leituras. Prestador de serviços: entregue o registo do instrumento e os resultados de repetibilidade. Supervisor de manutenção: organize o acompanhamento acordado nas condições de funcionamento e registe o respetivo resultado. Condição para pagamento: a aceitação final permanece pendente até serem analisadas, ao abrigo da ordem de compra, as evidências previstas no contrato e os trabalhos por concluir.
«a rastreabilidade, por si só, não significa nem garante a adequação à finalidade»
Pode incluir-se na entrega uma fotografia da configuração ou um vídeo curto, mas continua a ser obrigatório um registo de medição assinado. Esse registo deve incluir as dimensões e as condições. Inclua as seis verificações de aceitação seguintes na ordem de compra:
- Limites: documentos aplicáveis ao equipamento, edição, velocidade de rotação e unidades.
- Medição: identificação do instrumento, estado da calibração, geometria, repetibilidade e tratamento acordado da incerteza.
- Montagem: anomalias detetadas nos pés e na base; anomalias na tubagem e reparações aprovadas.
- Estado final: medições do veio no estado final, após o aperto especificado, com a configuração da tubagem registada.
- Alvo: origem do alvo a frio, referencial, sinais e condições de funcionamento.
- Trabalhos por concluir: defeitos remanescentes, acompanhamento em funcionamento, responsável e condições de suspensão da aceitação.
A manutenção é responsável por manter uma referência de base utilizável, a qualidade verifica o critério acordado, o aprovisionamento confirma o âmbito e o departamento financeiro associa o pagamento às evidências previstas no contrato. Estas responsabilidades são uma proposta para a ordem de trabalho. Não se afirma que alguma das normas as imponha. A BBP Manufacturing Co., Ltd. deve ser contactada para esclarecer quais os documentos aplicáveis à instalação da bomba centrífuga e do motor.
No registo ilustrativo, −0,18 mm é uma posição a frio medida e +0,02 mm é o respetivo desvio em relação ao alvo de −0,20 mm. Mantenha os três valores. Assim, quem analisa o registo pode avaliar a grandeza correta face ao requisito acordado, sem confundir o desvio a frio deliberado com o erro de alinhamento residual.
Perguntas frequentes sobre alinhamento de bombas
O que é TIR no alinhamento de bombas?
TIR é a diferença entre a leitura mais alta e a mais baixa do indicador.
A leitura total do indicador descreve a variação observada com uma determinada configuração do indicador. Registe o ponto de contacto da ponta, a forma como o suporte está montado e qual o veio que roda. Com uma geometria de medição adequada no aro, um cálculo pode utilizar metade da leitura total. Esta relação não se aplica a todas as leituras de face, verificações de batimento radial ou acoplamentos montados sem confirmar o método e os pressupostos em que se baseia.
Como se utiliza um comparador para alinhar uma bomba?
Um comparador mede o movimento numa geometria definida de montagem e rotação.
O procedimento selecionado, com aro e face ou com indicadores invertidos, determina os pontos de contacto e as dimensões necessárias. A flexão do suporte, as condições de contacto e a folga axial podem afetar a interpretação. Siga o procedimento do instrumento, registe as leituras brutas e confirme a repetibilidade antes de calcular as correções. Uma leitura isolada, sem a respetiva geometria, não permite a outro técnico determinar quanto deve deslocar um pé do motor.
O que é o alinhamento a quente?
O alinhamento a quente diz respeito à relação entre os veios nas condições de temperatura e carga de funcionamento.
O termo pode designar uma avaliação em condições de funcionamento ou medições efetuadas segundo um procedimento de paragem planeada. Estes métodos têm limitações diferentes, porque a temperatura e a carga podem alterar-se após a paragem. Utilize um método aprovado para determinar o movimento relativo e os alvos a frio. Registe a hora e as condições da avaliação. Não retire a proteção do acoplamento, não se aproxime de veios em rotação nem desaperte ligações de processo enquanto o equipamento estiver em funcionamento.
Quais são os principais tipos de desalinhamento de bombas?
O desalinhamento paralelo e o desalinhamento angular podem ocorrer em simultâneo nos dois planos medidos.
O desvio paralelo corresponde à separação entre linhas de centro, enquanto o desalinhamento angular corresponde a uma diferença na direção dessas linhas. As leituras verticais e horizontais indicam os planos de medição. O alinhamento a laser e o alinhamento com comparador são métodos de medição, não tipos adicionais de desalinhamento.
Um acoplamento flexível elimina a necessidade de alinhamento?
Mesmo com um acoplamento flexível, a instalação continua sujeita aos requisitos específicos do equipamento.
A capacidade de movimento permitida descreve o desempenho do acoplamento nas condições indicadas. A bomba e o acionador podem exigir uma relação diferente entre os veios para o serviço em que estão instalados. Compare as instruções aplicáveis e acorde o critério de aceitação. A flexibilidade do acoplamento também não resolve problemas de pé coxo ou de tubagem sob tensão. Se um prestador de serviços propuser aceitar apenas a tolerância do acoplamento, solicite os documentos da bomba e do acionador que sustentam essa decisão antes de acordar o âmbito do trabalho.
Com que frequência se deve verificar o alinhamento de uma bomba?
Tenha em conta o plano de manutenção e os acontecimentos que possam afetar a máquina.
A entrada em funcionamento, a deslocação do conjunto, uma reparação relevante e alterações nas leituras das condições de funcionamento podem justificar verificações. O intervalo depende das orientações do equipamento e do historial de serviço. Não existe uma frequência fixa no calendário adequada a todas as bombas ou condições de funcionamento.
Deve verificar-se o alinhamento após substituir a bomba ou o motor?
A substituição da bomba altera o conjunto instalado e exige uma verificação.
Não presuma que um conjunto antigo de calços reproduz a posição anterior do veio. Confirme as dimensões e os requisitos de montagem da unidade de substituição, inspecione a base e os pés e, em seguida, meça o novo conjunto segundo o procedimento aplicável. Registe o novo alvo e as leituras do estado final como referência de base para a manutenção. Se tiverem mudado a configuração do acoplamento, o ajuste da tubagem ou a temperatura de funcionamento, reveja os pressupostos do alinhamento anterior antes de os aplicar ao equipamento de substituição.
Referências e fontes
- Orientações do Hydraulic Institute sobre acoplamentos flexíveis
- Orientações de Eugene Vogel, da EASA, para bombas de turbina verticais
- ASA/ANSI S2.75-2017/Part 1 (R2025)
- Política do NIST sobre rastreabilidade metrológica
- Discussão de Amin Almasi sobre a entrada em funcionamento
- Síntese de Gene Vogel, da EASA
- Discussão de Lev Nelik sobre alinhamento de tubagens
- OSHA 29 CFR 1910.147
- Requisitos da OSHA 1910.219 para a transmissão mecânica de potência
- Explicação do Hydraulic Institute sobre cargas hidráulicas
- Ficha de recomendações de manutenção do United States Department of Energy
- Discussão de Eugene Vogel sobre documentação de alinhamento
Nota sobre o método: Este documento integra orientações técnicas públicas e exemplos inteiramente fictícios. Não relata qualquer ensaio no terreno da BBP, instalação de cliente ou poupança de energia garantida. O trabalho rege-se pelas instruções do equipamento instalado e pelos requisitos de medição acordados.