Entre em contacto com a BBP

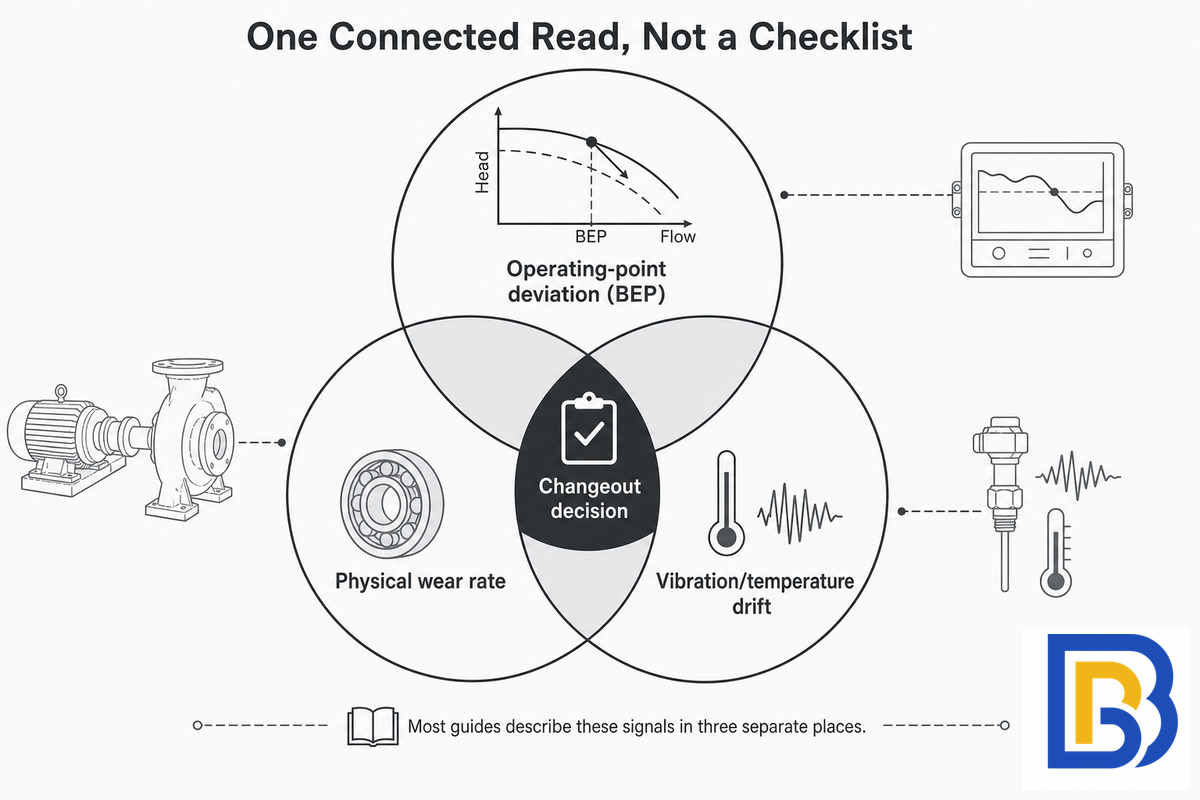
Na melhor das hipóteses, a manutenção de bombas de lamas é um sistema integrado, não uma lista de verificação estática: o ponto de funcionamento da bomba face ao ponto de melhor rendimento (BEP), a taxa de desgaste físico entre o impulsor e os revestimentos interiores, e o sinal de vibração ou temperatura emitido pela bomba evoluem todos em conjunto, e monitorizá-los em conjunto é o que realmente indica quando desmontar a bomba, em vez de deixá-la avariar ou substituí-la prematuramente.
70-120%do caudal BEP, região de funcionamento preferencial HI
Semanalmenteintervalo de verificação da temperatura dos rolamentos
~50%de perda de espessura da parede, gatilho habitual de substituição
G6.3-G40gama de classes de equilíbrio do impulsor ANSI/HI
A vida útil em desgaste diminui rapidamente quando uma bomba de lamas funciona fora da região de funcionamento preferencial indicada pelo fabricante, e nenhum item isolado de uma lista de verificação deteta isso por si só — é necessário analisar lado a lado a verificação do ponto de funcionamento, a medição física do desgaste e a tendência de vibração ou temperatura antes de uma decisão de substituição ter significado.
Porque a manutenção de bombas de lamas não é apenas uma lista de verificação
Procure uma lista de verificação de manutenção de bombas de lamas e todos os resultados dizem o mesmo: uma lista de elementos a verificar, verificar as correias, verificar o óleo, verificar a gaxeta, muitas vezes copiada diretamente de um pdf de manutenção de bombas de lamas publicado no próprio site do OEM. Nenhum explica o que realmente provoca o desgaste cuja inspeção recomenda.
Reunimos as três referências mais completas atualmente classificadas para este tema e avaliámos cada uma segundo três perguntas: cita dados reais, oferece uma estrutura original e aprofunda o suficiente para ser útil depois da leitura inicial? As três obtiveram uma média de 13.3 em 25, e nenhuma citou uma única referência revista por pares, uma norma ANSI/HI ou uma patente. Todas se limitaram a dizer “inspecionar e substituir conforme necessário”, sem descrever o que efetivamente desencadeia a substituição.
Essa lacuna é importante porque os três sinais que realmente indicam a falha de uma bomba de lamas — desvio do ponto de funcionamento, taxa de desgaste físico e desvio de vibração ou de temperatura — normalmente não estão documentados no mesmo local, quando chegam sequer a ser abordados. Este guia trata-os como uma leitura única e conjugada para a manutenção industrial de bombas de lamas em geral, quer a tarefa se chame manutenção de bombas centrífugas para lamas, quer simplesmente manutenção de bombas de lamas centrífugas, seja numa unidade horizontal num circuito de moagem, numa unidade submersível num poço de bombagem ou numa conceção vertical em consola: a mecânica descrita abaixo mantém-se constante independentemente da configuração, ainda que os pontos de desgaste concretos variem ligeiramente. Entre os muitos tipos de bombas de lamas em serviço, as bombas horizontais e em consola cobrem a maior parte do serviço em circuitos de moagem e na indústria mineira, enquanto as unidades submersíveis se ocupam diretamente dos poços de bombagem e da drenagem na bacia de rejeitados ou no canal de águas residuais. O corpo da bomba, o veio, o impulsor e as restantes peças em contacto com o fluido desgastam-se a ritmos diferentes consoante a configuração em funcionamento.
Como analisar o ponto de funcionamento da sua bomba face ao BEP
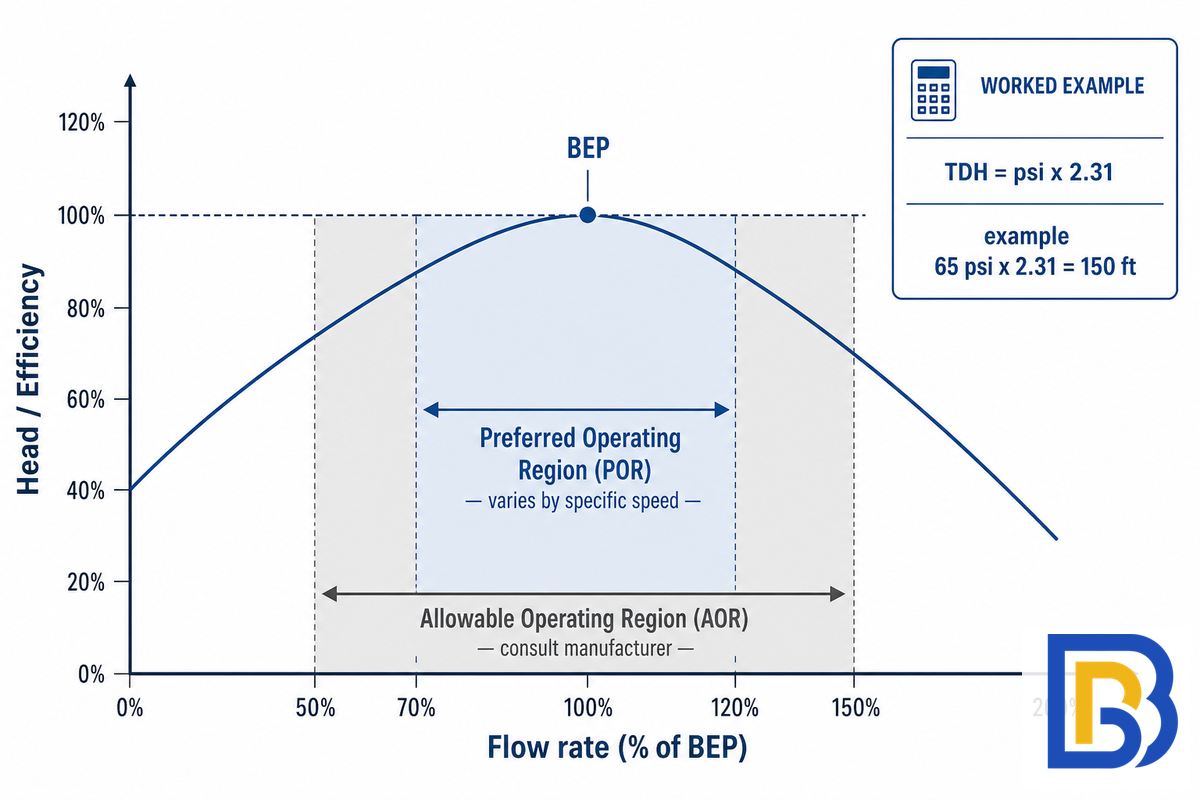
O ponto de melhor rendimento (BEP) é o caudal no qual uma bomba transforma a potência de entrada em altura manométrica com maior eficiência, e o Hydraulic Institute salienta que não existe um único valor à sua volta: a região de funcionamento preferencial (POR) do Hydraulic Institute pode ir de uns estreitos 90-110% do caudal BEP até uns mais amplos 70-120%, consoante a velocidade específica da bomba — nenhum valor se aplica universalmente a cada tipo. Fora da POR encontra-se a região de funcionamento admissível (AOR), uma banda ampla limitada por aquecimento, cavitação, vibração e deflexão do veio, onde é necessária a orientação do fabricante de bombas.
📐 Nota de engenharia — verificação em campo do seu ponto de funcionamento
Instale um caudalímetro e um manómetro na tubagem de descarga. Registe a leitura de pressão em psi e multiplique-a por 2.31 para obter uma altura manométrica total (TDH) estimada em pés. Compare essa leitura de caudal e pressão com a curva publicada da sua bomba. Um exemplo: um manómetro indica 65 psi com um caudal de 900 gpm. TDH ≈ 65 × 2.31 = 150 ft. Verifique onde 150 ft e 900 gpm se situam na curva da bomba. Se esta mostrar o melhor rendimento em cerca de 1 000 gpm e 145 ft, então está a funcionar com cerca de 90% do caudal BEP e uma altura manométrica ligeiramente elevada — dentro da maioria das bandas POR, mas esta bomba deve ser verificada novamente dentro de seis meses se a tendência persistir.
O boletim Total Ownership Cost da Weir Minerals para a bomba de lamas oferece uma regra de projeto mais rigorosa e direta, especialmente para serviço com abrasivos grossos: recomenda a utilização de um impulsor de olho reduzido e de uma voluta de baixo caudal sempre que o seu ponto de funcionamento fique abaixo de 60% do caudal BEP de um impulsor de geometria normal; funcionar tão fora do projeto aumenta o desgaste no olho devido à recirculação. Trata-se de uma decisão na fase de projeto, não de um valor monitorizado, pelo que o ideal é assinalá-la ao seu fornecedor de bombas na fase de RFQ se o seu serviço for habitualmente baixo – em vez de esperar para o corrigir mais tarde. O suporte deste mecanismo na literatura provém de trabalho independente e revisto por pares: uma revisão de 2024 sobre desempenho hidráulico e desgaste por erosão validou um modelo de Archard para previsão de desgaste com resultados experimentais de uma bomba de lamas operada no seu BEP e demonstrou que o impacto de condições fora do projeto, como a recirculação e o ângulo de incidência, sobre o desgaste é mensurável, não anedótico; a magnitude exata da penalização de desgaste depende, naturalmente, do seu ponto de funcionamento e material.
Os rendimentos medidos podem diminuir por outros motivos não relacionados com a bomba — o desgaste noutro impulsor do sistema, uma alteração da resistência do sistema ou uma válvula parcialmente fechada podem deslocar o seu ponto de funcionamento; por isso, se tiver outras leituras de monitorização, vale a pena analisá-las juntamente com o ensaio de campo antes de assumir que a sua bomba necessita de reparação.
O que inspecionar e como acompanhar o desgaste ao longo do tempo
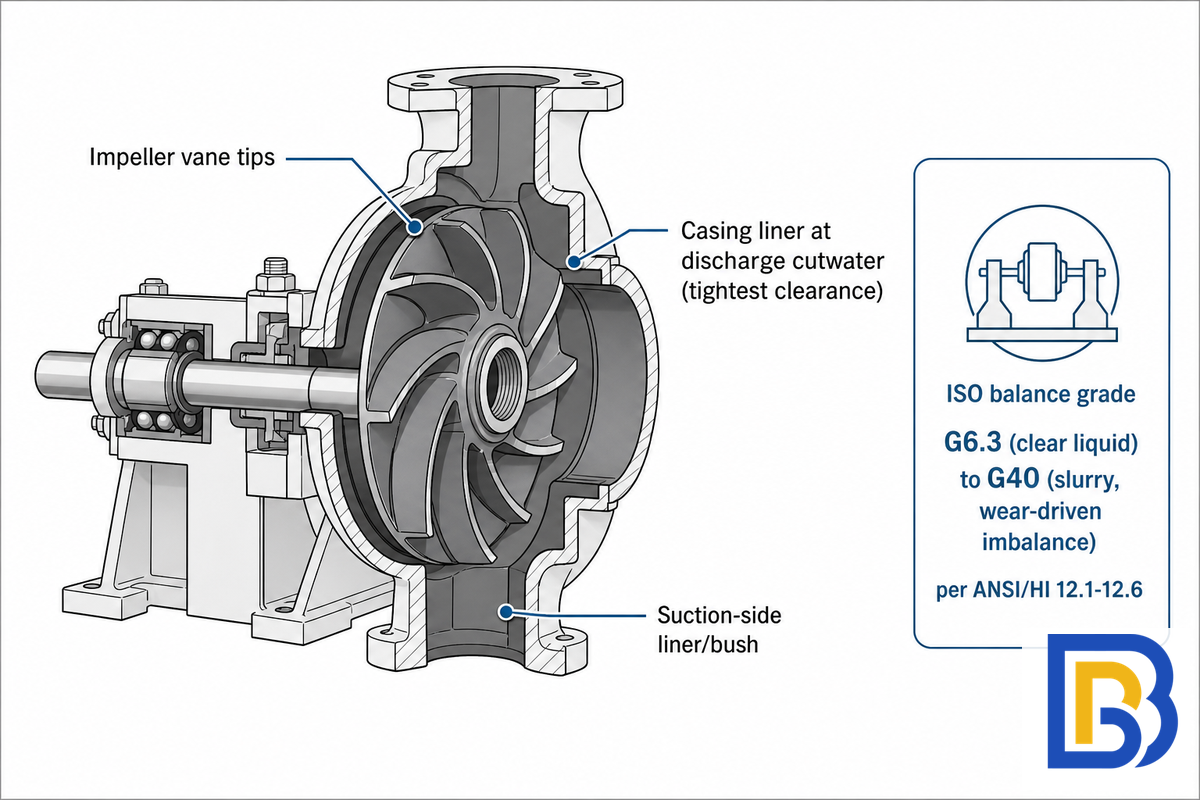
Três pontos de desgaste podem explicar a maioria dos problemas de desgaste numa bomba de lamas antes de ocorrer uma falha — a ponta das pás do impulsor, a placa de desgaste e o revestimento interior do corpo da bomba na lingueta de descarga (onde a folga entre revestimento interior e impulsor é menor), o revestimento interior da entrada de aspiração e o revestimento interior ou casquilho do lado de aspiração. Inspecione e meça os três segundo o mesmo calendário.
As lamas abrasivas que transportam partículas sólidas grossas desgastam mais depressa do que as misturas finas de sólido-líquido, e o serviço corrosivo acrescenta uma componente de ataque químico à abrasividade mecânica.
Os resultados de ensaios de desgaste revistos por pares oferecem outra razão concreta para inspecionar a seleção de material juntamente com a dimensão das partículas na mesma inspeção — um estudo de 2013 publicado na revista Wear demonstrou que, num casquilho de garganta de circuito de moagem com abrasivo grosso, o ferro de alto crómio normal superou a borracha natural em 45%, e que o alto crómio hipereutético reduziu o desgaste em mais 43% (face ao material de alto crómio normal), pelo que só a seleção do material pode proporcionar uma diferença de uma ordem de grandeza na vida útil em desgaste, para o mesmo projeto de bomba. A nossa comparação entre alto crómio e revestimento de borracha aborda a seleção de material em função da dimensão das partículas, e a ferramenta de recomendação de materiais da BBP restringe a escolha a uma opção específica se ainda não tiver escolhido — este guia pressupõe que já escolheu o material e acompanhará o respetivo desgaste.
Uma única inspeção revela o estado, a segunda, por comparação, revela a taxa; é a taxa, não o calendário, que deve determinar o seu programa de substituição. Registe a “folga medida” e a espessura restante do revestimento interior, não apenas uma entrada de aprovação/reprovação, para haver uma base para a medição seguinte. O desgaste altera um impulsor de bomba de lamas em mais aspetos do que a espessura, porque o desgaste irregular também desequilibra a rotação; as orientações publicadas pelo Hydraulic Institute reconhecem-no e referem que os impulsores de bombas de lamas são deliberadamente equilibrados com menor rigor do que os impulsores para líquidos limpos (entre a classe ISO G6.3 e G40, com a análise detalhada codificada na norma de bombas de lamas ANSI/HI 12,1-12,6 referida pelas orientações); a vibração crescente num impulsor aparentemente intacto mostra muitas vezes esta alteração de equilíbrio antes de uma inspeção visual a detetar — exatamente o que uma patente dos Estados Unidos de 2015 sobre diagnóstico de falhas do impulsor de bombas de lamas formaliza: acompanhar ao longo do tempo o nível de energia, o fator de crista e um parâmetro calculado de crescimento de falhas a partir de um sinal de vibração para traçar uma curva de deterioração e prever a vida útil remanescente, não uma medição pontual.
Temperatura dos rolamentos, lubrificação e vibração: interpretar os sinais de alerta precoce
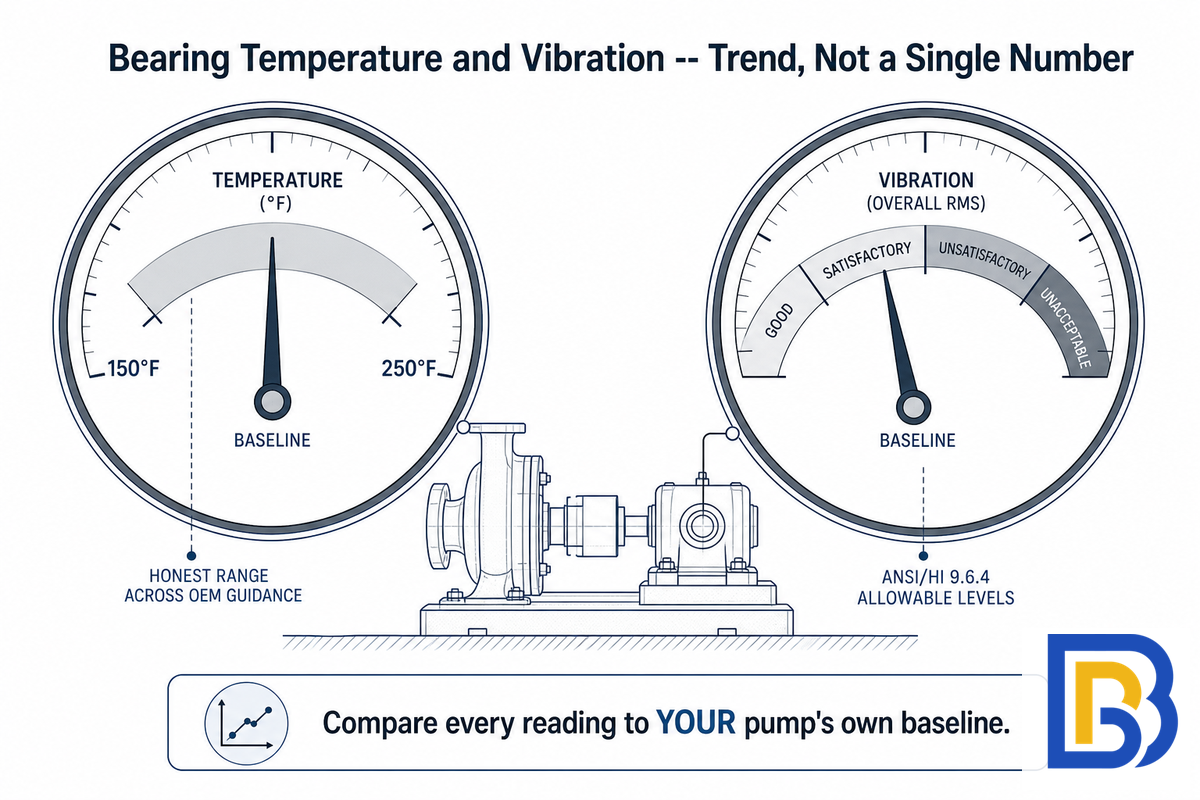
Os dois sinais mais citados nos manuais de manutenção são a temperatura dos rolamentos e a vibração; para a temperatura, uma comparação mais aprofundada entre vários guias de campo revela uma conclusão útil: o valor amplamente divulgado de 140-170°F como “normal”, com máximo de 200°F, parece ser apenas isso — um documento posteriormente republicado noutros locais, e não várias fontes independentes. Outro fabricante sugere que “desconfortável ao toque” corresponde a cerca de 150°F/65°C, com um máximo absoluto de 248°F/120°C. Utilize qualquer valor individual de temperatura de rolamento como um dado, não como limite absoluto — uma gama de funcionamento real entre vários tipos de rolamento, lubrificante e serviço varia de 150 a 250°F, e são as tendências face à sua própria bomba que mais contam. Verifique semanalmente durante o serviço normal e sempre que uma bomba regressar de uma paragem prolongada ou após substituição do lubrificante.
A vibração dos rolamentos (medida no corpo da bomba) tem a sua própria norma efetiva em ANSI/HI 9.6.4, recentemente revista para incluir orientações para motores horizontais e bombas submersíveis, e contém níveis de vibração admissíveis especificados tanto para ensaios de fábrica como de campo (anteriormente numa norma separada). Uma pessoa qualificada, utilizando um medidor portátil, efetuando medições segundo um calendário fixo e acompanhando os resultados face à referência histórica da própria bomba, identificará facilmente as fases iniciais de problemas nos rolamentos ou de desequilíbrio antes de qualquer ruído percetível. A monitorização profissional do estado da bomba também utiliza consumo de potência, posição do veio e pressão de descarga como variáveis complementares, que seriam incluídas no programa de monitorização de uma bomba instrumentada, mas este documento limita-se aos três parâmetros facilmente acessíveis que qualquer instalação pode verificar sem investir em equipamento novo.
O estado do lubrificante é outro aspeto facilmente verificável na mesma ronda semanal; o óleo de lubrificação deve parecer limpo, e um óleo de rolamentos lubrificados com aspeto turvo ou leitoso, ou água no óleo, normalmente significa que a água passou por um empanque comprometido para o alojamento e conjunto de rolamentos, o que causará danos no rolamento e motor se não for tratado. Detetá-lo desta forma é uma maneira económica de evitar custos futuros elevados e prevenir danos na manutenção de bombas de lamas; verifique em conjunto a temperatura e o lubrificante, pois cada um isoladamente pode não revelar um problema em desenvolvimento.
Ajuste do empanque mecânico e da gaxeta sem adivinhação
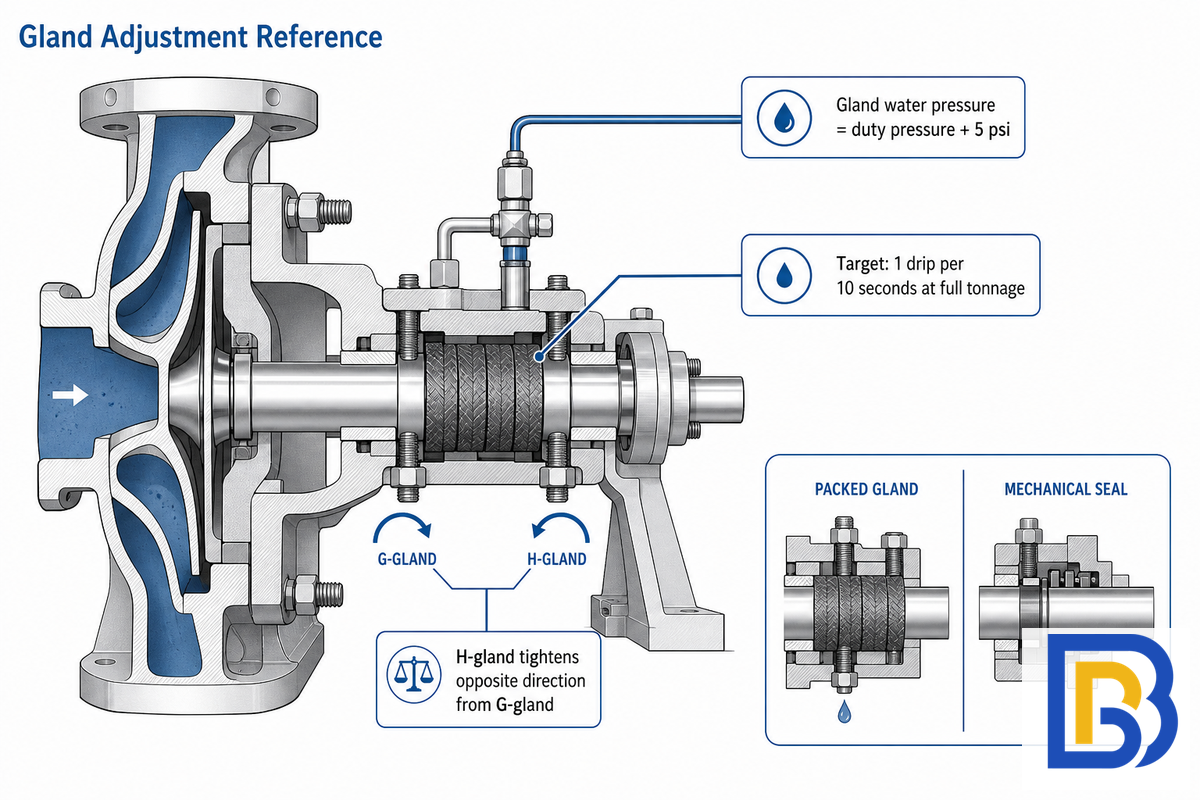
As bombas de lamas com gaxeta possuem a gaxeta instalada no bucim, a câmara de vedação à volta do veio, e são ajustadas de fábrica para verterem ligeiramente no arranque, impedindo que a gaxeta queime por funcionamento a seco — esta pequena fuga não indica um problema. Se a sua utilizar água de selagem, procure manter a pressão da água de selagem cerca de 5 psi acima da pressão de serviço de descarga; se for demasiado elevada, desperdiçará água e diluirá a corrente de processo, se for demasiado baixa, podem surgir fugas pela gaxeta e esta pode desgastar-se rapidamente à medida que a corrente de processo penetra nela. Um bom objetivo é obter cerca de 1 gota por 10 segundos após a instalação atingir a tonelagem total — apertar muito mais apenas reduz a vida útil da gaxeta sem aumentar a vedação, e a gaxeta com “H” aperta numa direção, enquanto a gaxeta com “G” aperta na outra.
Os empanques mecânicos de cartucho para serviço com lamas são cada vez mais comuns porque um empanque mecânico de cartucho elimina toda a questão da água de selagem e não obstrui como uma gaxeta com manutenção insuficiente pode obstruir; a seleção do empanque está fora do âmbito do ajuste em campo, pelo que, para essa decisão, vale a pena consultar as normas mais amplas do Hydraulic Institute juntamente com o seu fornecedor de empanques. Na abordagem moderna às encomendas de bombas de lamas, os empanques mecânicos são escolhidos especificamente para reduzir o número de elementos a acompanhar no programa de manutenção. Por isso, se estiver a encomendar uma bomba de substituição e utilizar atualmente empanques de veio com gaxeta, considere os empanques mecânicos.
A decisão de substituição: a decisão de substituição baseada em 3 sinais
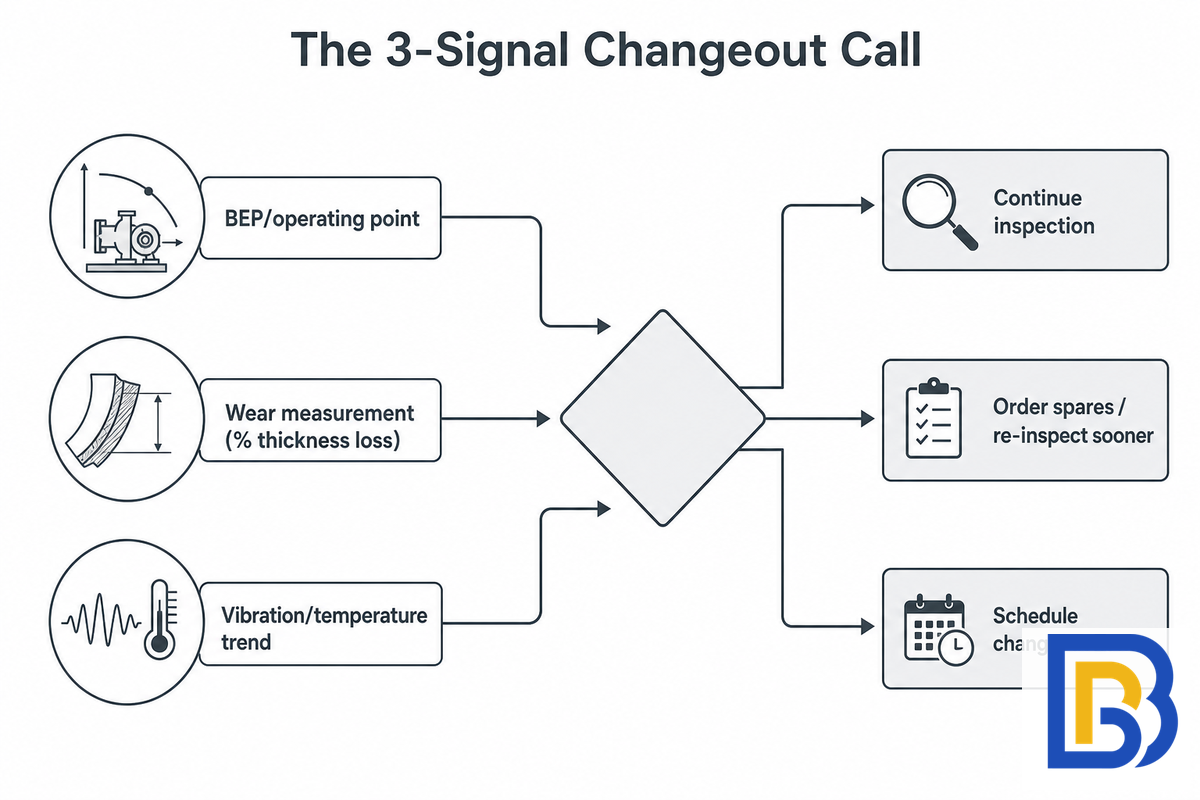
A decisão sobre quando substituir não pode basear-se num único indicador — é necessário considerar os três: até que ponto se afastou do ponto de melhor rendimento (BEP) na curva de desempenho do seu sistema, a espessura original do revestimento interior (ou da parede do impulsor) face à espessura medida, e as tendências dos dados de vibração (ou temperatura) face à referência, analisadas segundo os níveis admissíveis em ANSI/HI 9.6.4. As bombas têm revestimentos interiores concebidos para se desgastarem, e as orientações de campo dos nossos especialistas em bombas normalmente recomendam a substituição quando se perde cerca de 50% da parede original do revestimento interior/impulsor. Mas isso não significa que a bomba tenha de ser substituída já; deve ser considerado juntamente com o ponto de funcionamento e a tendência de vibração/temperatura, bem como com a vida útil que ainda espera obter do resto do conjunto antes de o desmontar e encomendar peças sobresselentes. A tabela “Decisão de substituição baseada em 3 sinais” abaixo permite documentar e justificar a decisão de substituição.
| BEP / ponto de funcionamento | Medição do desgaste | Tendência de vibração / temperatura | Ação recomendada | Limitações / não adequado para |
|---|---|---|---|---|
| Dentro de POR/AOR | <25% de perda de espessura | Estável face à referência | Manter o intervalo normal de inspeção | — |
| Dentro de POR/AOR | 25-50% de perda de espessura | Estável face à referência | Encomende já sobresselentes; volte a inspecionar a meio do intervalo normal | — |
| Dentro de POR/AOR | >50% de perda de espessura | Estável face à referência | Programe a substituição na próxima paragem planeada | Não adequado se a janela de paragem estiver a mais de >60 days — ver abaixo |
| Fora de POR/AOR | <25% de perda de espessura | Estável face à referência | Corrija primeiro o ponto de funcionamento (válvula, curva do sistema, VFD); volte a verificar depois a taxa de desgaste | — |
| Fora de POR/AOR | 25-50% de perda de espessura | Crescente | Corrija o ponto de funcionamento E programe a inspeção dentro de 2-4 semanas | — |
| Qualquer | Qualquer | Aumenta acentuadamente, ou temperatura >250°F sustentada | Inspecione em dias, não semanas — trate como potencial falha de rolamento em curso | Não substitui a paragem imediata se for acompanhada por ruído ou fuga invulgar |
| Qualquer | >50% de perda de espessura E histórico de reconstruções com frequência crescente | Qualquer | Substitua, não reconstrua — segundo as orientações de campo sobre reconstruir versus substituir | Não aplicável se o próprio corpo/carçaça ainda estiver dentro da especificação — uma reconstrução pode continuar a ser económica |
| Dentro de POR/AOR | Primeira inspeção, ainda sem referência | Ainda sem referência | Registe os três como referência; nenhuma ação além da documentação | Não adequado como sinal de substituição isolado — esta linha existe para criar a referência de que a tabela acima depende |
| Dados indisponíveis (sem manómetro/caudalímetro instalado) | Qualquer | Qualquer | Instale um manómetro e caudalímetro antes de confiar nesta tabela | A primeira coluna da tabela não pode ser avaliada sem instrumentação de campo — esta é a lacuna mais comum que observamos |
Quando dois destes três sinais concordam, geralmente é suficiente para agir. Três dos sinais são geralmente decisivos e podem eliminar toda a adivinhação. No entanto, esta informação não altera o cálculo básico do custo total de propriedade; um guia BBP de custo total de propriedade para bombas de lamas pode ajudá-lo a calcular o custo total de uma substituição planeada face ao funcionamento até à falha, e um estimador BBP de custos de tempo de paragem não planeado pode indicar a diferença entre o custo de substituições não planeadas e planeadas.
Quando não deve ganhar tempo: modos de falha comuns que imitam o desgaste normal
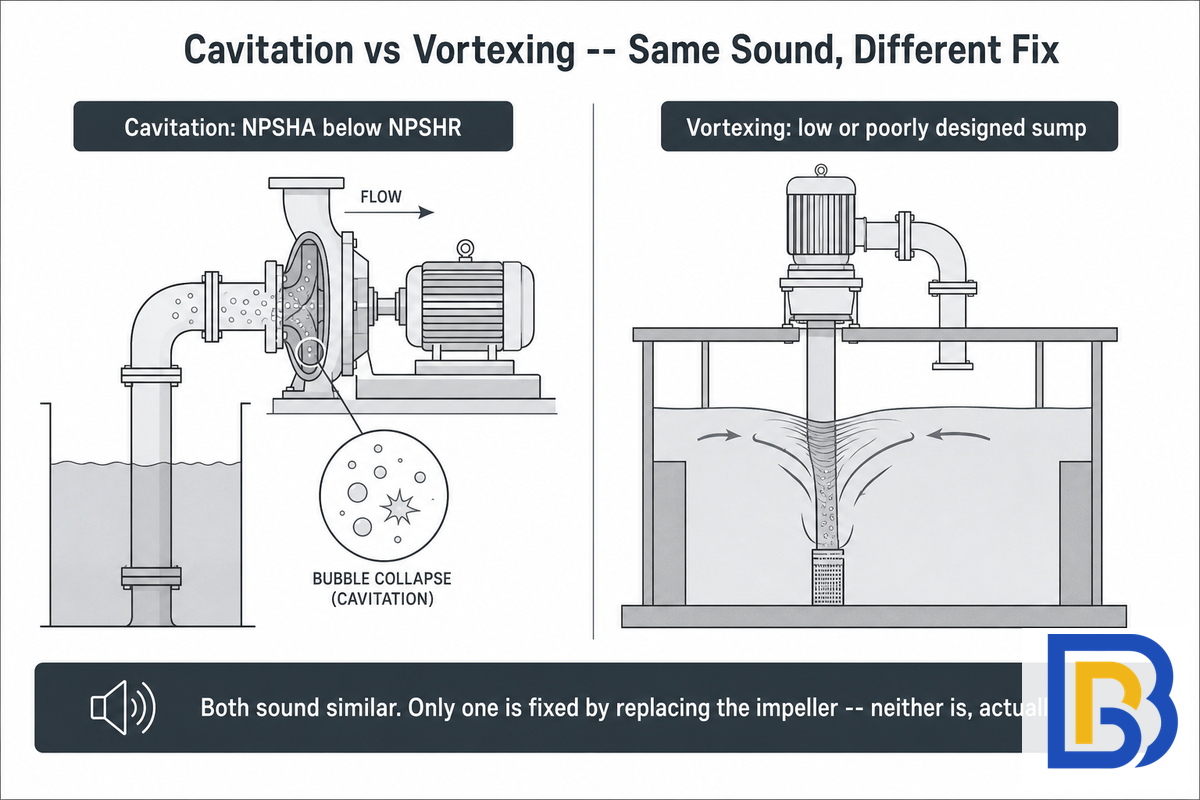
A cavitação e a formação de vórtices devido ao baixo nível no poço de bombagem provocam um som semelhante de crepitação ou chocalho na bomba, mas surgem por motivos diferentes e são corrigidas de formas diferentes, e confundir uma com a outra desperdiça um ciclo de inspeção. Verifique o projeto do poço de bombagem antes de tocar no impulsor.
A cavitação ocorre quando a altura de aspiração disponível (NPSHA) desce abaixo da altura de aspiração necessária da bomba (NPSHR), e a revisão de 2024 da ANSI/HI 9.6.1 — a própria orientação do Hydraulic Institute sobre margem NPSH, revista para utilizar NPSHR em vez da antiga base NPSH3 — defende agora a avaliação conjunta das características do fluido bombeado, dos efeitos do desgaste físico e das condições do local/sistema, em vez de depender de uma garantia de margem fixa. Poços de bombagem baixos ou mal concebidos geram vórtices, que produzem ruído exteriormente semelhante, mas constituem um problema do projeto do lado de aspiração, não do desempenho da bomba; substituir um impulsor desgastado não ajudará.
“Margens insuficientes podem provocar ruído, vibração, perda de desempenho e problemas gerais de fiabilidade.”
Faça
- Verifique o nível do poço de bombagem e o projeto da tubagem de entrada antes de assumir um problema de rolamentos
- Confirme NPSHA face à curva NPSHR atual, não face a uma margem presumida
- Registe o som exato e o momento em que começou — intermitente ou contínuo aponta para causas diferentes
Não faça
- Substitua o impulsor antes de excluir um problema de projeto do lado de aspiração
- Presuma que um poço de bombagem construído localmente ou em segunda mão corresponde à intenção do projeto original
- Trate ciclos de inundação e secagem da água de selagem como falha de vedação sem verificar a existência de ar arrastado
Outro fator da taxa de desgaste, totalmente independente do estado da bomba, é o material e a dimensão da tubagem — tubagens subdimensionadas provocam elevada velocidade e perda de altura manométrica elevada, tubagens sobredimensionadas permitem a acumulação e sedimentação de depósitos, e o dimensionamento incorreto resulta em desgaste excessivo da bomba.
Criar uma cadência de manutenção de bombas de lamas: verificações diárias, semanais e trimestrais
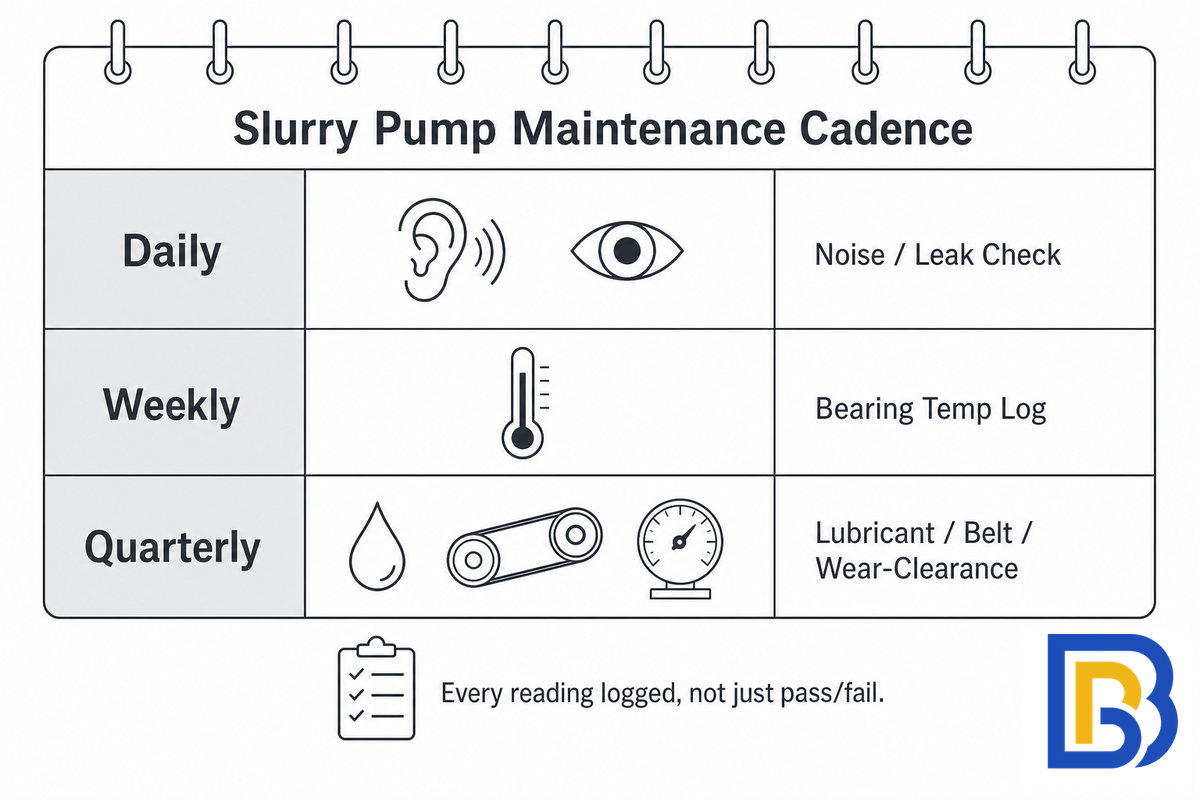
O plano de manutenção da sua bomba de lamas é o que transforma as verificações acima de tarefas isoladas num programa sistemático, em vez de atividades ad hoc; a frequência da inspeção é tão importante como o próprio ensaio. Verifique diariamente a bomba quanto a ruídos ou vibrações anormais novos ou em alteração e faça uma inspeção visual rápida para detetar fugas na zona da gaxeta. Verifique semanalmente a temperatura do rolamento e compare-a com o nível em regime estável, não com um valor específico. Lubrifique o rolamento e verifique a tensão da correia se o acionamento for por correia (utilize um medidor de tensão de correias do tipo Gates para detetar uma correia frouxa antes de esta provocar temperatura excessiva no rolamento do motor); trimestralmente, inspecione a folga das peças de desgaste no cutwater e no revestimento interior de aspiração, de acordo com a cadência de medição que a norma de vibrações do Hydraulic Institute pressupõe para acompanhamento face à referência inicial. Todas as inspeções (e não apenas as trimestrais) devem incluir o registo do valor medido — não apenas uma aprovação/reprovação — para que a leitura possa ser comparada com valores anteriores, pois é essa comparação que alimenta a tabela de substituição apresentada anteriormente neste guia. Seja proativo e mantenha em stock artigos de desgaste comuns (impulsores, revestimentos interiores, kits de reparação da gaxeta) com base na tendência já observada, em vez de aguardar por uma falha. A gama de peças sobresselentes para bombas de lamas da BBP expede peças de desgaste comuns disponíveis em stock, enquanto as peças mais desenvolvidas e os artigos não normalizados podem demorar 30-45 dias após a receção da PO.
Estas são as recomendações essenciais de manutenção que mantêm um desempenho ótimo e consistente: a manutenção regular e as tarefas de manutenção devidamente programadas detetam problemas enquanto ainda são pouco dispendiosos de corrigir. Quem for designado para efetuar a manutenção de uma determinada bomba deve seguir sempre os mesmos procedimentos de manutenção — uma manutenção correta é repetível, não uma nova avaliação em cada visita, e é essa consistência que distingue um programa baseado em boas práticas de outro que apenas reage à última falha.
| Intervalo | Tarefa | O que deteta |
|---|---|---|
| Diariamente | Verificação auditiva/visual de ruído, vibração e fugas | Problemas de aparecimento súbito (cavitação, falha da gaxeta) |
| Semanalmente | Registo da temperatura do rolamento em comparação com a referência inicial | Problemas em desenvolvimento nos rolamentos/lubrificação |
| Trimestralmente | Mudança de lubrificante, verificação da tensão da correia, medição da folga de desgaste | Tendência gradual de desgaste, patinagem da correia |
Para onde está realmente a evoluir a monitorização do estado
A implementação da manutenção preditiva raramente é um percurso tranquilo numa curva ascendente. Uma revisão de 2025, com revisão por pares, sobre práticas de manutenção preditiva na indústria transformadora, publicada em Intelligent Systems with Applications, identifica lacunas de dados, baixas taxas de implementação e ausência de uma base sólida para medir o ROI como problemas persistentes.
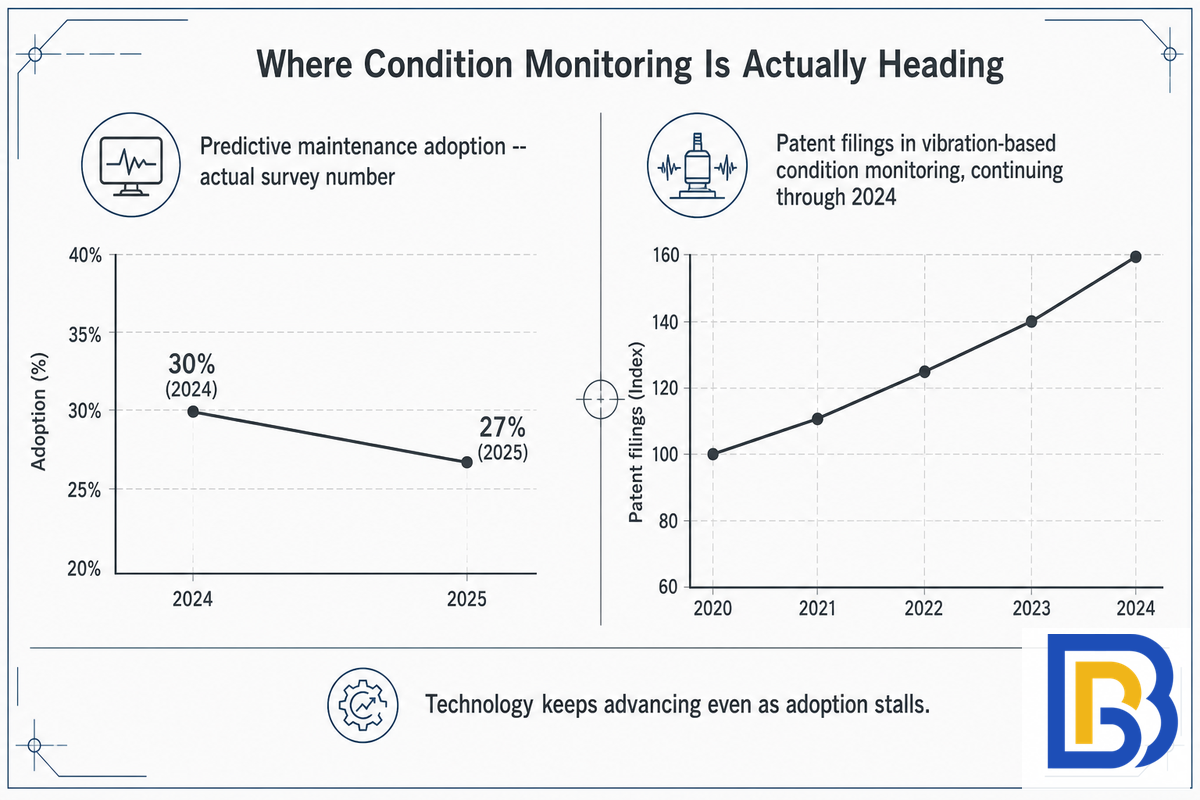
Os resultados de um inquérito anual independente do setor, realizado por um fornecedor de software de manutenção preditiva, revelaram que a implementação diminuiu efetivamente de 30% das instalações no ano passado para 27% este ano, um declínio pequeno mas concreto, embora o próprio inquérito fosse apresentado sob o título «a crescer de forma constante». Quando o número contradiz a narrativa, confie no número.
Entretanto, a tecnologia de base continua a avançar: a monitorização do estado de bombas de lamas por vibração continua a ser patenteável em 2024 (incluindo um pedido de modelo de utilidade para um dispositivo dedicado de monitorização de falhas por vibração em bombas de lamas, bem como técnicas anteriores de previsão da vida útil restante com base em acelerómetros), enquanto o custo, a cibersegurança e a lacuna de competências internas — e não a maturidade tecnológica — continuam a ser as principais barreiras mais frequentemente assinaladas pelos inquiridos. Se estiver a ponderar instalar sensores permanentes em vez de utilizar as tarefas manuais deste guia, as verificações manuais de BEP, desgaste e vibração, com a frequência indicada abaixo, detetam a maioria dos mesmos modos de falha por um custo inferior ao dos instrumentos e constituem um bom caso de teste antes de instalar instrumentação em todas as bombas da sua frota.
Porque escrevemos isto
Antes de as incluirmos aqui, confrontámos as recomendações de campo comuns, repetidas noutros guias de manutenção de bombas de lamas, com normas do Hydraulic Institute, investigação relevante com revisão por pares sobre mecanismos de desgaste e pedidos de patente, em vez de repetirmos o formato de lista de verificação genérica comum nesses guias.
Sempre que não foi possível rastrear um valor de campo até à sua fonte original — incluindo um valor que encontrámos atribuído incorretamente no próprio sítio Web de um fabricante — removemo-lo em vez de o repetir. Os valores atribuídos a outros fabricantes ou prestadores de assistência no terreno são citados pelo nome e não são verificados para além da fonte indicada; os valores provenientes de organismos de normalização e revistas com revisão por pares têm ligação direta para que possa verificá-los.
📐 Revisto pela equipa técnica da BBP Manufacturing Co., Ltd.
A linha de bombas de lamas da BBP é fabricada com o mesmo processo proprietário de fundição e tratamento térmico descrito na nossa visão geral da gama de bombas de lamas, e os dados de campo sobre a vida útil por desgaste referidos acima sustentam os procedimentos de operação de bombas recomendados pela própria BBP.
Perguntas frequentes
P: Como se faz a manutenção de uma bomba de lamas?
A manutenção de bombas de lamas combina verificações visuais e de ruído diárias, registo semanal da temperatura dos rolamentos e inspeção trimestral do lubrificante, da correia e das folgas de desgaste, articulados pelo acompanhamento do ponto de funcionamento da bomba face ao BEP.
Além destas tarefas quotidianas, as leituras só têm significado para tomar uma decisão de substituição se forem acompanhadas face ao histórico de referência da própria bomba: uma leitura isolada indica o estado, mas a comparação de uma leitura atual com dados anteriores indica a taxa de degradação, que é o fator essencial para determinar o plano de manutenção — e não o calendário.
P: Quais são os problemas comuns das bombas de lamas?
Os problemas mais comuns das bombas de lamas são a perda de rendimento causada pelo desgaste devido ao funcionamento fora do BEP, a cavitação ou formação de vórtices confundidas com defeitos da bomba, fugas na gaxeta ou no empanque resultantes de ajuste incorreto e falhas de rolamentos causadas por calor ou lubrificante contaminado.
Vários destes sintomas são praticamente idênticos (um ruído de chocalhar pode resultar de cavitação, de uma coluna de fluido em vórtice devido a um poço de bombagem mal concebido ou do início do desgaste dos rolamentos), razão pela qual este guia organiza separadamente as tarefas de diagnóstico (condição de funcionamento, desgaste, vibração, temperatura, aspiração), em vez de apresentar uma lista de verificação genérica.
P: Quanto tempo duram as bombas de lamas?
Uma bomba centrífuga para lamas bem mantida funciona habitualmente durante 5-15 anos no total, enquanto os componentes individuais de desgaste, como impulsores, revestimentos interiores e empanques mecânicos, normalmente precisam de ser substituídos a cada 6-24 meses, consoante o teor de sólidos e o ponto de funcionamento.
Este tipo de serviço no limite superior da taxa de desgaste (como na indústria mineira, com serviço de alimentação de ciclone com partículas grossas) torna o histórico da própria bomba — e não um intervalo retirado de outro ambiente de funcionamento — a base adequada para decidir quando verificar a espessura de desgaste na tabela de decisão de substituição de 3 sinais acima.
P: A que temperatura deve funcionar um rolamento de uma bomba de lamas?
As orientações de campo dos fabricantes variam entre uma faixa de funcionamento normal de 140-170°F e um máximo absoluto próximo de 248°F, pelo que a tendência face à referência inicial da sua própria bomba deve ser considerada mais significativa do que qualquer número universal isolado.
Escolha um valor e registe-o de forma consistente.
P: Quando devo substituir os impulsores ou revestimentos interiores de uma bomba de lamas?
Planeie a substituição quando a perda de espessura da parede se aproximar de cerca de metade da espessura original, ou mais cedo se esse desgaste coincidir com o funcionamento da bomba fora da sua região de funcionamento preferencial ou com o aumento da vibração.
Utilize a tabela de decisão de substituição de 3 sinais acima para confirmar.
P: O que é a manutenção preventiva de uma bomba?
A manutenção preventiva de bombas é um programa programado de inspeção, lubrificação e verificação de parâmetros realizado a um intervalo fixo — independentemente de ter surgido algum problema — destinado a detetar desgaste e desvios antes de causarem tempo de paragem não planeado.
Em particular, para a linha de bombas de lamas, recomenda-se que as verificações a intervalos fixos (abordadas acima) sejam complementadas por critérios baseados no estado (conforme estabelecido na tabela de decisão de substituição de 3 sinais apresentada anteriormente neste guia), uma vez que a taxa de desgaste em serviço abrasivo pode variar muito entre bombas semelhantes, dependendo do teor de sólidos e do ponto de funcionamento.
P: É cavitação ou outra coisa?
A cavitação resulta de altura de aspiração insuficiente (NPSHa abaixo de NPSHr) e produz um som crepitante, enquanto a formação de vórtices num poço de bombagem baixo ou mal concebido produz um som semelhante, mas constitui um problema de conceção do lado da aspiração e não um defeito da bomba.
Verifique primeiro o poço de bombagem.
Referências e fontes
- Curvas de bombas, regiões de funcionamento preferenciais e admissíveis — Hydraulic Institute
- ANSI/HI 9.6.4, bombas rotodinâmicas para medições de vibração e valores admissíveis — Hydraulic Institute
- Compreender as atualizações de 2024 da ANSI/HI 9.6.1, orientação sobre a margem de NPSH — Alex Moser, Hydraulic Institute
- Reequilibragem de impulsores de bombas — Hydraulic Institute, através de Pumps & Systems
- Walker & Robbie (2013), “Comparação de alguns ensaios laboratoriais de desgaste e do desgaste de materiais de impulsores de bombas de lamas em utilização no terreno,” Wear 302(1-2) — Elsevier
- Uma revisão do desempenho hidráulico e do desgaste por erosão de bombas de lamas (2024) — ScienceDirect
- Revisão sistemática das práticas de manutenção preditiva no setor da indústria transformadora (2025) — Intelligent Systems with Applications, Elsevier (acesso aberto)
- US20150122037A1, método para diagnosticar falhas em impulsores de bombas de lamas — Google Patents
Artigos relacionados
- Uma bomba de lamas é apenas uma bomba centrífuga? — a comparação fundamental para leitores novos na terminologia das bombas de lamas
- Bomba de lamas revestida a liga de alto crómio vs. borracha — seleção de materiais que determina a sua referência inicial de monitorização do desgaste
- Custo total de propriedade da bomba de lamas — a vertente do custo em dólares da decisão de substituição
- Vida útil por desgaste e custo total de propriedade de bombas de areia e dragagem — a mesma lógica de acompanhamento do desgaste aplicada à linha de bombas de areia e dragagem da BBP
- Linha de produtos de bombas de lamas — para serviço municipal de lamas menos exigente, em que as taxas de desgaste diferem das polpas da indústria mineira