Entre em contacto com a BBP

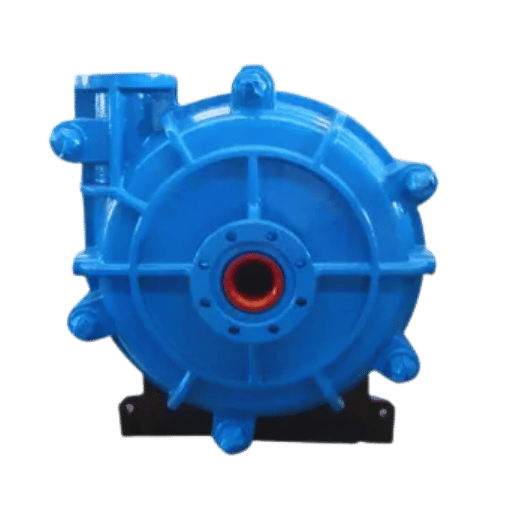
Uma bomba para lamas de alto crómio é uma bomba centrífuga cujas peças de desgaste em contacto com o fluido são fundidas em ferro branco de elevado teor de crómio — normalmente uma liga ASTM A532 Classe III Tipo A com 25-30% Cr e uma matriz endurecida superior a 600 Brinell (aproximadamente HRC 58-62). Esta liga foi especificamente concebida para suportar a alimentação de ciclones altamente erosiva na indústria mineira, a descarga altamente erosiva de moinhos em instalações de processamento mineral, veios auríferos, transporte de rejeitados, dragagem e limpeza de cal em centrais elétricas, que destruiriam peças de desgaste em ferro dúctil ou Ni-Hard 4 em poucos meses. Este artigo vai muito além do marketing: explica porque funciona a metalurgia, como cada mecanismo de desgaste erosivo ataca o aço, como identificar modos de falha, quando o alto crómio perde para a borracha ou a cerâmica e como é uma curva de custos a cinco anos.
Especificações rápidas
| Norma aplicável | ASTM A532 / A532M Classe III Tipo A |
| Teor de crómio | 25 a 30 por cento (27 por cento típico) |
| Dureza da matriz após tratamento térmico | HRC 58 a 62 (acima de 600 BHN) |
| Fase de carbonetos predominante | Primária (Cr,Fe)7C3 — M7C3 a 1 025 a 1 500 HV |
| Vida útil típica face ao ferro dúctil | 3 a 6 vezes superior em lamas com quartzo |
| Aplicações principais | Alimentação de ciclones na indústria mineira, descarga de moinho altamente abrasiva, rejeitados, FGD, dragagem |
| Serviço inadequado | Lamas ácidas com pH abaixo de 4; abrasivo fino inferior a 50 microns, em que a borracha é superior |
| Intercambialidade Warman AH | As peças da parte hidráulica de carcaça AM são dimensionalmente compatíveis |
O que torna uma bomba para lamas de «alto crómio»? A metalurgia por detrás da ASTM A532 Classe III
 Uma bomba para lamas de alto crómio recebe este nome porque o impulsor, a bucha de garganta e os revestimentos interiores do corpo da bomba são fabricados numa família especial de ferros brancos resistentes à abrasão, definida pela ASTM A532 / A532M, que inclui:
- 1.ª Classe-NC 80 — dureza média, tipo de liga mais antigo, crómio normalmente apenas cerca de 4%, limitado pela massa, utilizado em aplicações de elevado caudal e impacto.
- Classe II – crómio-molibdénio com 12 a 20% Cr (A, B, D). Mais dúctil do que a Classe III, mas com menor teor de carbono.
- Classe III Tipo A–ferro branco de alto crómio com 25-30% Cr. É habitualmente aquilo a que o setor chama «bomba para lamas de alto crómio».
Nota de engenharia
Química da ASTM A532, Classe III Tipo A, wt%. C 2,0 – 3.3, Mn 0,5 – 1.5, Si até 1.0, Cr 23,0 – 30.0, Mo até 3.0, Ni até 2.5. Em geral, os requisitos de fundição para componentes de desgaste de bombas para lamas especificam uma dureza da matriz tratada termicamente com um mínimo de HRC58, ensaiada por Brinell em cada vazamento, e uma fração volumétrica de M7C 3 de 25 % no mínimo.
Como as lamas abrasivas destroem o metal da bomba: explicação de três mecanismos de desgaste
 Uma bomba de lamas resistente ao desgaste não é imune ao desgaste. O alto crómio prolonga a vida útil ao retardar um conjunto de mecanismos físicos que continuam a ocorrer em cada impacto e em cada passagem por cisalhamento. As lamas erodem o metal da bomba por 3 meios relacionados, e cada um varia de forma diferente com o volume de carbonetos, a dureza da matriz e a forma da superfície em contacto com o fluido.
Como é que as partículas abrasivas desgastam as superfícies das bombas para lamas?
A erosão numa bomba para lamas segue a forma geral inicialmente teorizada por Finnie e, mais tarde, salientada por Bitter: a taxa de desgaste é proporcional à energia cinética da partícula no impacto, multiplicada por uma correção do ângulo de impacto. Um alvo duro e frágil comporta-se melhor, naturalmente, com um ângulo de impacto reduzido (15 30), em que as partículas arrancam lascas em vez de formar crateras. A face dianteira típica de uma pá do impulsor situa-se exatamente neste intervalo angular, e é aí que surge o desgaste mais precoce. Três vias decorrem em paralelo:- Abrasão por sulcamento. Partículas angulares grossas (superiores a cerca de 2mm) têm momento suficiente para abrir uma marca visível na matriz. Se o sulco atravessar uma banda de carbonetos, o carboneto mantém a profundidade abaixo da superfície. Se o sulco passar entre carbonetos, a matriz fica socavada e um carboneto pode efetivamente soltar-se inteiro.
- Erosão por deslizamento, ou por três corpos. Entre a face de trabalho do corpo da bomba e o prato do impulsor, na folga do anel de garganta e na língua do corpo da bomba, pequenas partículas ficam retidas entre as duas superfícies paralelas. Uma velocidade relativa superior a 25 m/sec não é invulgar. As partículas desgastam ambas as superfícies em simultâneo, razão pela qual estes dois locais apresentam um padrão de desgaste de 18 month a 24 month, independentemente do material, composição ou dureza.
- Erosão acelerada pela corrosão. Quando a composição química das lamas ataca a matriz (pense em drenagem mineira de baixo pH ou FGD com elevado teor de cloretos), desenvolve-se uma película passiva fina que é depois removida pelo impacto seguinte, voltando a formar-se. Cada repetição remove alguns micrómetros de metal. É este o efeito que faz a borracha parecer uma boa ideia no papel e faz falhar na instalação o conceito australiano de alimentação de ciclone.
Existe a ideia errada de que a borracha supera sempre o metal na abrasão, porque o elastómero de facto se deforma sob impacto. Num concentrador de cobre alimentado com rejeitados de flotação com 18% de sólidos e pH 9.2, uma bomba 4/3 com revestimento interior de ferro fundido foi convertida para uma versão revestida a borracha por esse motivo. Seis meses depois, a borracha estava cortada onde partículas de sílica de 3mm impactavam a língua com ângulo elevado. Foi reinstalado um revestimento interior de alto crómio e o local adotou um ciclo de substituição de 12 month. A borracha vence quando as partículas são pequenas e suficientemente redondas para ressaltar; o alto crómio vence quando as partículas sulcam.«É uma tempestade perfeita de abrasão constante, alta pressão e calor que provoca a degradação rápida dos componentes da bomba. Com materiais típicos, as peças desgastam-se como se estivessem a ser lixadas. Primeiro surgem furos, depois ficam basicamente erodidas até não restar nada».
O que a classificação HRC significa realmente para a vida útil de desgaste da sua bomba para lamas
 A dureza é um indicador elegante de uma questão mais insistente: a superfície de desgaste consegue superar o mineral que também irá atuar?
As lamas mineiras raramente resultam da moagem de um único mineral — consistem num abrasivo dominante e numa base de material moído genérico. Adequar o material de desgaste à combinação mineral-abrasivo selecionada é o cerne da vida útil, e o valor de dureza publicado tem importância secundária em termos absolutos.
O quartzo, encontrado com maior frequência em minério extraído, areia dragada e jato abrasivo, situa-se em Mohs 7 e entre cerca de 900 e 1 100 HV na escala Vickers. A granada, em Mohs 7.5, situa-se entre aproximadamente 1 100 e 1 300 HV. A alumina e o seu parente corindo ultrapassam Mohs 9, e atingem 1 800 2 000 HV na escala Vickers.
O intervalo partilhado com o quartzo e a granada, 1025 a 1500, sobrepõe-se ao rival da alumina, o crómio, mas não o suficiente para obter vantagem contra minério dragado rico em alumina. Essa margem é exatamente o que torna a Classe III Tipo A o material np1/predefinido no cobre, ouro, ferro e, naturalmente, na dragagem de areia, e confirma que a descarga de moagem de alumina ultrafina está mais alinhada com o mercado cerâmico do que com o alto crómio.
A regra da diferença Mohs-HRC (síntese editorial)
Com base em estudos publicados de tribologia sobre a resposta ao desgaste do ferro branco: para bombagem de lamas resistente à erosão, a dureza da superfície de desgaste tem de estar pelo menos cerca de 2 níveis Mohs acima da matriz; caso contrário, no ponto próximo ou coincidente com a perda de vida útil, a matriz falha mais depressa do que os carbonetos conseguem suportar a carga de desgaste.
Este é um quadro de trabalho, não um código industrial com designação oficial. Utilize-o como filtro inicial, antes de executar o conjunto completo de cálculos de seleção.
| Mineral dominante | Mohs | HV aprox. | Material de desgaste adequado |
|---|---|---|---|
| Carvão, gesso | 2 a 3 | 120 a 200 | O ferro dúctil é adequado |
| Calcite, calcário | 3 | 150 a 200 | Ferro dúctil ou Ni-Hard 4 |
| Feldspato | 6 | 600 a 750 | Ferro branco de alto crómio (Cr 15 por cento ou mais) |
| Quartzo, sílica (mais comum) | 7 | 900 a 1 100 | Alto crómio Classe III (Cr 25 a 30 por cento) |
| Granada | 7.5 | 1 100 a 1 300 | Alto crómio Classe III Tipo A ou cermet WC-Co |
| Corindo, alumina | 9 | 1 800 a 2 000 | Apenas cerâmica de zircónia ou alumina |
Alto crómio vs. materiais de desgaste alternativos: um quadro de decisão além da borracha e do Ni-Hard
 Se eu estivesse a procurar uma bomba de lamas para uma mina, a maioria dos guias de seleção terminaria a pesquisa nas três opções claramente «amarelas»: alto crómio, Ni-Hard e borracha. Mas isso deixa-lhe «dinheiro» por aproveitar se o perfil das lamas se deslocar para qualquer um dos extremos. Apresenta-se abaixo uma «tabela» de recomendações «condicionais» que acrescentaria revestimento cerâmico, cermet WC-Co e aço inoxidável duplex como as escolhas «nominais» quatro, cinco e seis para nichos específicos.
| Perfil das lamas | Material de desgaste recomendado | Vida útil esperada face ao ferro dúctil | Porque vence |
|---|---|---|---|
| Quartzo angular grosso 2 a 25 mm, pH 5 a 12, SG até 1.6 | Alto crómio A532 Classe III Tipo A | 3 a 6 vezes | O volume de M7C3 e a matriz HRC 60 correspondem à dureza do quartzo; a tenacidade suporta o impacto |
| Abrasivo fino abaixo de 5 mm, sólidos abaixo de 30 por cento, partículas arredondadas | Revestimentos interiores de borracha natural ou poliuretano (impulsor de metal duro opcional) | 2 a 4 vezes | O retorno elástico absorve a energia da partícula antes de esta cortar |
| pH altamente corrosivo abaixo de 4, abrasão moderada, elevado teor de cloretos | Aço inoxidável duplex ou CD4MCu | 1.5 a 3 vezes | O crómio numa matriz austenítico-ferrítica combate a corrosão por picadas quando a abrasão é secundária |
| Abrasivo agressivo ultrafino abaixo de 1 mm (alumina, areia de zircão), SG elevado | Revestimentos interiores cerâmicos de zircónia ou alumina | 5 a 10 vezes | A cerâmica, com HV 1 500 a 2 000, supera o mineral de alumina Mohs 9 |
| Impacto de rocha grande acima de 50 mm (lavagem de carvão, agregado grosso) | Ni-Hard 4 ou Classe III Tipo B (Cr 20 por cento) em peças críticas ao impacto | 2 a 3 vezes | Maior tenacidade do que o Tipo A evita lascamento frágil sob impacto de rocha |
| Finos afiados a velocidade muito elevada (descarga de centrífuga, transbordo de ciclone) | Inserto de cermet de carboneto de tungsténio-cobalto sobre substrato de alto crómio | 6 a 12 vezes | WC-Co a 1 400 a 1 700 HV, com maior tenacidade do que a cerâmica maciça |
✔ Vantagens do alto crómio
- 3 a 6 vezes a vida útil do ferro dúctil em lamas à base de quartzo, a mais longa
- Química e dureza normalizadas ASTM A532, rastreabilidade de nível de auditoria
- As peças de desgaste da parte hidráulica Warman AH são dimensionalmente intercambiáveis entre fornecedores.
- Desempenho estável na janela de serviço de pH 5 a 12
- Referências comparativas com revisão por pares, todas publicadas: Jokari-Sheshdeh et al., em Wear em 2022, mostra um aumento de vida útil de 20 a 77 por cento, consoante o modo de ensaio, face ao Ni-Hard 4
⚠ Limitações
- Lascamento por impacto direto de blocos acima de 50 mm – risco de quebra em concha na borda da pá
- A matriz corrói abaixo de pH 4 a 5; é preferível A49 com 30 por cento Cr ou aço inoxidável duplex
- Não adequado para água do mar com elevado teor de cloretos acima de 30 000 ppm sem atualização
- Mais pesado do que os equivalentes revestidos a borracha, com custos superiores de transporte e manuseamento
- A reparação por soldadura é limitada — não é possível efetuar reparação por arco normal em fundições Classe III sem comprometer a matriz
Quando deve escolher bombas para lamas revestidas a cerâmica em vez de alto crómio?
O ponto de transição ocorre quando a dureza altamente abrasiva do carboneto de crómio é ultrapassada pela dureza dos rejeitados processados — quer o abrasivo dominante tenha sido acelerado numa descarga de remoidura com partículas Mohs 8,5-9, quer rejeitados ricos em alumina, um processo de areia de zircão ou uma descarga de remoidura estejam a reprocessar partículas de 8,5-9 ou semelhantes, os carbonetos de crómio sofrerão desgaste aproximadamente à mesma taxa que a matriz. Os revestimentos interiores cerâmicos — alumina reforçada com zircónia ou alumina pura — apresentam HV 1 500-2 000 e repõem o equilíbrio a favor da bomba. As desvantagens desta solução são a fratura frágil do componente sinterizado caso seja atingido por incrustações da tubagem, um custo unitário significativamente mais elevado — 2-4 vezes o do componente comparável de alto crómio — e prazos de entrega significativamente mais longos. O padrão típico de instalação no terreno utiliza cerâmica onde a granulação é mais fina e dura, e alto crómio daí em diante, no exterior da tubagem, até ao rejeitado de granulação média mais grosseira. Normalmente no mesmo circuito. Nos casos em que o perfil das suas lamas pareça incerto — mineralogia variável, pH flutuante ou variações sazonais de sólidos — comece por utilizar a ferramenta de seleção de materiais de alto crómio da BBP, que associa a composição química das lamas a uma lista de potenciais materiais de desgaste. Para comparações centradas na borracha, consulte a gama de bombas de lamas revestidas a borracha.Modos de falha comuns em bombas para lamas de alto crómio: diagnóstico por padrões de desgaste
 Em geral, se uma bomba para lamas de alto crómio falhar em serviço, deixará um rasto visível na geometria do desgaste. Interpretar esse rasto permite concluir se a causa é o material, a hidráulica, a química ou o operador. Cinco desses rastos representam uma enorme percentagem de «paragens não previstas».
Sulcamento do bordo de ataque das pás
Indicador: erosão festonada a 45′ no terço exterior de cada pá, aprofundando-se ligeiramente até ao prato; a causa principal é normalmente a presença de sólidos sobredimensionados, maiores do que a passagem livre publicada para a bomba, ou uma alteração brusca da densidade de alimentação que aumentou o momento das partículas. Ação corretiva: antes da bomba, verifique o crivo de alimentação e a densidade do fluxo inferior do ciclone — não se trata de uma atualização de material.Lavagem da bucha de garganta e da língua do corpo da bomba
Indicador: padrão de desgaste em sino ao longo dos contornos das pás, onde o fluxo de partículas reacelera para além da velocidade de projeto (normalmente na posição das 5 a 7 horas numa voluta horizontal) A causa principal é um desvio do ponto de funcionamento para a direita do ponto de melhor rendimento, que aumenta a velocidade periférica e as velocidades nas folgas. Num corpo da bomba da série AM da BBP, isto é habitualmente evidenciado pelo desgaste acelerado da bucha de garganta antes do impulsor.Corrosão por picadas no revestimento interior de aspiração sem marcas de abrasão
Assinatura: crateras em forma de goiva concentradas perto do olho do impulsor, ausência de sulcos direcionais. Trata-se de cavitação, não de abrasão – as lamas vaporizaram em zonas de baixa pressão e as bolhas em colapso atingiram o metal (acelerando o desgaste). Corrija a hidráulica: aumente o NPSH disponível, reduza a elevação de aspiração, diminua a velocidade de rotação da bomba, sobredimensione a tubagem de aspiração, sem procurar uma melhoria metalúrgica. O alto crómio é mais resistente à cavitação do que o ferro fundido, mas nenhum material de desgaste resiste indefinidamente à cavitação.Fuga no empanque de gaxeta com desgaste axial da camisa do veio
Placa de características: marcas de desgaste axial em estrias na camisa do veio, a gaxeta foi comprimida assimetricamente, caudal de água de lavagem muito inferior ao indicado na placa de características. Na verdade, a causa principal foi a pressão da água de lavagem demasiado baixa para manter as lamas afastadas do bucim. Uma anomalia frequentemente observada no terreno em bombas de lamas de cal FGD é o «desgaste prematuro da gaxeta» quando o fornecimento de água de lavagem está bloqueado.Amolecimento da matriz após exposição a alta temperatura
Indicador:.O valor de dureza Brinell diminui 5 a 8 pontos face ao valor de expedição, sem desgaste visível a olho nu. Causa principal mais provável: um evento de revenido subcrítico, no qual a fundição foi tratada termicamente acima de 500 °C durante tempo suficiente para iniciar a transformação da martensite numa matriz de ferrite mais carbonetos: incidente de incêndio, reparação por soldadura no terreno, perturbação que desestabiliza o processo. As peças afetadas não podem ser reendurecidas no terreno e devem ser rejeitadas.⚠️ Importante
Se o ensaio de dureza Brinell pós-serviço revelar um amolecimento do material com uma redução de dureza superior a 5 pontos, a matriz sofreu danos térmicos; as peças que apresentem essa redução devem ser rejeitadas, não reinstaladas. As peças de chapa expostas a uma reparação por soldadura ou a uma perturbação do processo que provoque revenido subcrítico não poderiam voltar a ser utilizadas, mesmo quentes no terreno, e a sua instalação falseia a inspeção pendente, regista e falha semanas depois em serviço.
Nota de engenharia
Quando as peças de desgaste atingem o fim da vida útil, o inventário de peças de desgaste para bombas para lamas da BBP mantém impulsores, buchas de garganta, revestimentos interiores do corpo da bomba e camisas de veio prontos para expedição, e a ferramenta de decisão de material de revestimento interior ajuda a decidir se deve encomendar novamente a mesma especificação ou atualizá-la.
Monitorização do desempenho vibratório de bombas centrífugas segundo as bandas de vibração ISO 10816-7: registe a velocidade RMS de referência no comissionamento e acompanhe-a diariamente. Um aumento de 1,5 vezes o valor de referência, mantido após 200 horas de funcionamento, é sinal de desequilíbrio do impulsor devido a desgaste assimétrico — inspecione antes que o desequilíbrio desgaste os rolamentos. As orientações publicadas de rotodinâmica da TAMU indicam que apenas as variações geométricas do anel de desgaste do impulsor podem deslocar a assinatura de vibração da bomba para além de um limiar publicado, sem qualquer alteração observável externamente.
Boas práticas operacionais: prolongar a vida útil em lamas de elevada densidade
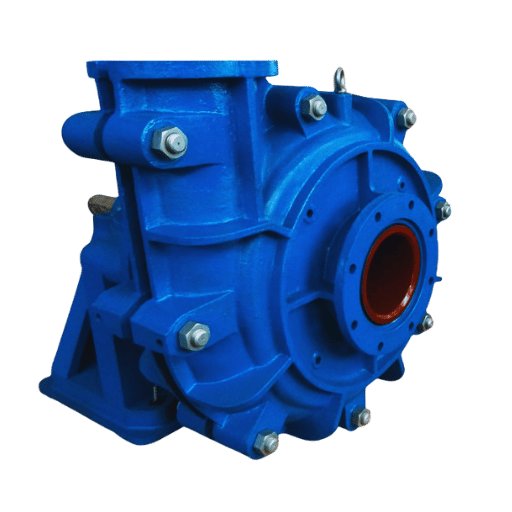 A maioria das falhas de bombas para lamas de serviço pesado pode ser evitada com um pequeno conjunto de práticas operacionais que quase não têm custo de implementação. Uma bomba corretamente escorvada, arrancada com água limpa, colocada em serviço com base numa referência de vibração e reapertada conforme o programa funcionará 30 a 50 por cento mais tempo do que a mesma bomba instalada segundo o manual, mas operada sem disciplina.
Como escorvar uma bomba para lamas de alto crómio?
Uma bomba de lamas horizontal não é de auto-escorvamento. O corpo da bomba e a linha de aspiração têm de ser enchidos com líquido antes do arranque — normalmente água limpa, e não as lamas do processo. Sequência: fechar a válvula de descarga, abrir a válvula de aspiração, encher a voluta pela ligação de escorvamento até o líquido transbordar pela válvula de purga de ar, fechar a purga de ar, arrancar o motor a velocidade de rotação reduzida, se o acionamento o permitir, aumentar até às rpm de projeto ao longo de 30 segundos e, por fim, abrir gradualmente a descarga até ao ponto de funcionamento de projeto. Em locais remotos sem água limpa, as câmaras de escorvamento por expulsor ou do lado da aspiração são alternativas viáveis, mas o princípio mantém-se: os sólidos nunca devem entrar num corpo da bomba seco. Um período inicial de 30 minutos de bombagem com água limpa permite registar a evolução da temperatura dos rolamentos a partir da temperatura ambiente, verificar a pressão junto ao bucim na linha de drenagem do bucim (normalmente 0.35 a 0,5 bar acima da pressão de drenagem da alimentação de aspiração) e, depois, estabelecer uma assinatura de vibração de referência.Margem NPSH para serviço com lamas
O requisito de NPSH na curva do fabricante pressupõe água limpa. Para lamas de elevada densidade, acrescente uma correção — a prática industrial típica considera 0.5 a 1.5 metros de margem de NPSH por unidade de densidade relativa acima da água. Lamas com SG 1.4 bombeadas para um NPSH_r publicado de 4 metros devem dispor de pelo menos 5 a 6 metros. Tubagem de aspiração subdimensionada e uma geometria apertada do poço de bombagem são os culpados habituais quando uma instalação afirma haver «cavitação inexplicada» numa bomba que foi ensaiada sem problemas na fábrica.Programa de reaperto para revestimentos interiores com junta cónica
As faces de acoplamento cónicas dos revestimentos interiores da série AM dependem de um ajuste por interferência mantido por parafusos passantes. Após 100 horas de serviço, reapertar conforme a especificação OEM – a interferência assenta e relaxa um pouco durante o período de rodagem. Um segundo reaperto às 500 horas deteta qualquer relaxamento lento antes de a migração do revestimento interior provocar desgaste nas folgas. O ajuste externo do impulsor, uma característica das carcaças BBP AM, permite reajustar a folga frontal sem desmontagem; registe as voltas de ajuste para que o alinhamento dos rolamentos possa ser monitorizado separadamente.Monitorização do pH e pontos críticos da classe de material
O aço inoxidável Classe III Tipo A com 27 percent Cr apresenta bom desempenho até cerca de pH 4.5 em serviço contínuo. Acima desse valor, a matriz sofre dissolução passivante entre carbonetos, pelo que A49 com 30 percent Cr está disponível para drenagem de minas ácidas e sistemas FGD que podem descer abaixo de pH 4. Se a química do processo tender sazonalmente para a acidez, registar trimestralmente o pH na aspiração da bomba é menos dispendioso do que uma substituição prematura das peças de desgaste.
Lista de verificação para colocação em serviço
Para questões de dimensionamento, a ferramenta de dimensionamento de bombas para lamas de alto crómio da BBP solicita a introdução do ponto de funcionamento e apresenta carcaças AM candidatas.
- Inspeção antes do arranque: folga do ajuste externo do impulsor de 0,8 mm ou especificação OEM, consoante a que for mais apertada
- Primeiros 30 minutos com água limpa – verificar a pressão de lavagem da gaxeta, 0.35 a 0,5 bar acima da aspiração
- Aumentar até à SG de projeto durante, no mínimo, 2 horas; evitar uma alteração brusca da densidade
- Registar a temperatura da caixa dos rolamentos às 1, 8 e 24 horas; alarme acima de 70 graus C
- Reapertar os elementos de fixação da junta cónica às 100 e 500 horas
- Amostras trimestrais de Brinell em peças de desgaste acessíveis quando a temperatura do fluido de processo exceder 80 graus C
- Para funcionamento com lamas de cal, lave com água limpa antes de cada paragem prolongada para evitar a fixação de incrustações de cálcio no interior da voluta
Custo total de propriedade: a matemática do ciclo de vida das bombas para lamas de alto crómio
 Uma bomba para lamas de alto crómio é inicialmente mais cara do que uma equivalente em ferro fundido nodular, mas significativamente menos dispendiosa ao longo de cinco anos. Uma curva de TCO é onde o argumento de aprovisionamento se ganha ou se perde. Três fatores dominam o cálculo: a frequência de substituição da bomba, o custo das peças em cada substituição e os benefícios de produção do tempo de paragem em cada substituição.
Os trabalhos revistos por pares sobre previsão do desgaste de componentes de bombas para lamas, de Sellgren (TexasAM, 2005), e os estudos académicos subsequentes concordam: o custo do ciclo de vida será determinado pela manutenção e pelo tempo de paragem induzido, não pelas peças. Uma forma prática muito útil de repartir a origem dos custos projetados é 70 percent para o valor do tempo de paragem, 15 percent para peças e 15 percent para mão de obra, um aperfeiçoamento útil do valor de 70 percent do custo do ciclo de vida, que por vezes acaba por rotular «custo» três vezes, primeiro nas peças e depois na mão de obra.
| Classe de material | Substituições anuais | Peças por substituição | Custo em 5 anos com $200/h de tempo de paragem | Custo em 5 anos com $2,400/h de tempo de paragem |
|---|---|---|---|---|
| Ferro fundido nodular | 4 a 6 | $1,800 | ≈ $62,000 | ≈ $298,000 |
| Ni-Hard 4 | 2 a 3 | $2,600 | ≈ $47,000 | ≈ $176,000 |
| Alto crómio Cr 27 percent | 1 a 2 | $3,600 | ≈ $32,000 | ≈ $96,000 |
| Compósito revestido a cerâmica | 0.5 a 1 | $9,200 | ≈ $58,000 | ≈ $84,000 |
Nota de engenharia
Para referências específicas da indústria mineira que consideram a dureza do minério, a densidade da alimentação de ciclones e as taxas de mão de obra da instalação, consulte a ferramenta de comparação de TCO específica para a indústria mineira.
Análise do ponto de equilíbrio: um impulsor Classe III Tipo A de alto crómio, com 3 vezes o custo das peças em ferro fundido nodular, recupera o seu sobrecusto no mês 8 com um valor de tempo de paragem de $200 por hora e no mês 2.5 com $2 400 por hora. O valor do tempo de paragem, e não o custo das peças, é a variável de decisão. Antes de assinar uma aquisição, calcule o valor da sua produção por unidade de tempo e introduza-o na calculadora TCO interativa — uma alteração de uma hora no custo de tempo de paragem assumido pode mudar a recomendação em uma classe de material.
Perguntas frequentes
P: Valem a pena as bombas para lamas de alto crómio?
Ver resposta
Não, em todas as situações em que a dureza mineral do quartzo ou superior, uma maior granulometria, ou o valor do tempo de paragem excede aproximadamente $500 por hora, as peças de alto crómio custam 2 3 vezes mais do que o ferro dúctil no dia 1, mas só precisam de ser substituídas 2 4 vezes menos frequentemente, reduzindo o custo do ciclo de vida de cinco anos em 40 a 70 por cento. Um caso em que isto não se verifica: existem aplicações dominantes de lamas, dependendo da dimensão, forma e mistura de dureza das partículas, nas quais as peças de borracha ou poliuretano comprovadamente duram mais a um custo inferior.
P: Qual é a diferença entre uma bomba para lamas e uma bomba centrífuga?
Ver resposta
Uma bomba de lamas pode ser definida como: «uma subclasse de bomba centrífuga concebida e fabricada para a transferência de líquidos abrasivos carregados de sólidos.» Tal como em qualquer outra bomba centrífuga, o princípio hidráulico será o mesmo: um impulsor puxa o fluido pelo olho do impulsor e projeta-o radialmente à volta e para o exterior. A sua aplicação a lamas específicas difere de certa forma em: características como a forma e o número de pás do impulsor (para permitir a passagem de partículas maiores); ou a utilização de revestimentos interiores substituíveis e de elevada resistência ao desgaste (em vez de fundidos que dependem de uma superfície de desgaste do revestimento interior).
P: O que é ASTM A532 Classe III Tipo A e porque é importante?
Ver resposta
ASTM A532/A532M é a especificação para ferro fundido resistente à abrasão. A Classe III inclui a família dos ferros fundidos brancos de alto crómio. O Tipo A especifica 25-30% de crómio, microestrutura primária de carbonetos M7C3 e dureza mediana da matriz tratada termicamente de HRC 58-62. É importante porque A532 é um contrato de química/dureza entre fundição e comprador – sem referência A532, não há liga de crómio certificada nem classe de dureza WC – não há atalho de marketing de «alto crómio» contra o qual se possa orçamentar secretamente outro tipo de liga, misturada segundo o preconceito metalúrgico do especificador.
P: As bombas para lamas de alto crómio conseguem processar polpas ácidas abaixo de pH 5?
Ver resposta
O Classe III Tipo A com 27% de crómio é especificado para serviço contínuo até cerca de pH 4.5. Abaixo desse valor, a matriz dissolve-se preferencialmente entre os carbonetos, acelerando a remoção abrasiva. Uma exposição ácida mais agressiva pode ser suportada com ligas de maior teor de crómio (A49, 30%) ou tipos duplex (aços inoxidáveis, 00Cr13). Um pH mais baixo define a abrasão dominante no meio, não no mecanismo de desgaste.
P: Como escorvar uma bomba para lamas de alto crómio para o arranque?
Ver resposta
Feche a válvula de descarga, abra a válvula de aspiração, encha a voluta e a linha de aspiração com água limpa da linha de escorvamento até o líquido transbordar pela válvula de purga de ar e, em seguida, feche a purga. No arranque, atinja as RPM de projeto em 30 segundos e abra depois gradualmente, em sequência, até ao ponto de funcionamento de projeto. O funcionamento com água limpa durante 30 minutos permite registar a temperatura do rolamento, obter um registo contínuo da pressão de lavagem da gaxeta a 0,35-0,5 bar acima da aspiração e estabelecer uma referência para as vibrações, caso o ruído das lamas crie um ponto cego em tempo real.
Especifique uma bomba para lamas de alto crómio para a sua operação
Conheça toda a gama BBP da série AM – caudais de 3,6-1 620 metros cúbicos/hr, peças de desgaste compatíveis com Warman, peças fundidas ASTM A532 Classe III Tipo A.
Explore a gama de bombas para lamas de alto crómio BBP da série AM →Sobre esta análise
Esta introdução foi compilada para condensar a experiência metalúrgica e operacional que sustenta a escolha de uma bomba para lamas de alto crómio – química ASTM A532 Classe III Tipo A, gamas de dureza dos carbonetos, comparação com referências Ni-Hard e indicações de padrões de conduta. As citações provêm de investigação revista por pares (Jokari-Sheshdeh 2022 em Wear; Sellgren TAMU 2005), da especificação ASTM A532 e de autores da Texas A&M University de lições de dinâmica de rotores. Quando um dado não pôde ser validado por uma fonte de Nível 1 – por exemplo, a «Lacuna Mohs-HRC» apresentada na secção três – é apresentado como uma escolha do autor, uma síntese de segunda geração da informação. Esta introdução é revista pela equipa de engenharia da BBP, um grupo de engenheiros de metalurgia e hidráulica que trabalha em fundição de ferro branco ASTM A532 e no projeto de bombas centrífugas para lamas.
Referências e fontes
- ASTM A532 / A532M-10(2019) Especificação normalizada para ferros fundidos resistentes à abrasão – ASTM International
- Jokari-Sheshdeh, M. et al. (2022). Comparação do desempenho à abrasão de ferros fundidos brancos NiHard-4 e de alto Cr-Mo: os efeitos da composição química e da microestrutura. Wear, 492-493 – revista Elsevier com revisão por pares
- Sellgren, A. (2005). Previsão do desgaste e do custo de componentes de bombas para lamas – Texas A&M Turbomachinery Laboratory / Western Dredging Association
- Bradshaw, S. O efeito da geometria do anel de desgaste do impulsor no efeito da recirculação de aspiração – Texas A&M University OAKTrust (A qualidade para bombas centrífugas é ID ajustado
- Hgans AB. Projeto da dureza de carbonetos em materiais em pó resistentes ao desgaste – documento técnico industrial sobre as relações de dureza dos carbonetos M7C3 e M23C6
- Rivera, J. & Phillips, M. 2023, Utilização de bombas de alto crómio na indústria de águas residuais mineiras, revista Pumps & Systems, equipa de engenharia Industrial Flow Solutions
- – ferros fundidos brancos de alto crómio: investigação sobre a dureza dos carbonetos M7C3 / M23C6/ M6C – coleção Baztech com revisão por pares
Artigos relacionados
- Seleção de bombas para lamas – bomba vertical para lamas para serviço em poços e fossas
- Configuração de bombas para lamas – transporte por tubagem horizontal
- Matriz de configuração de bombas para lamas revestidas a borracha e revestidas a metal
- Guia de aplicação de bombas para lamas na indústria mineira
- Referência cruzada de peças de desgaste para bombas para lamas Warman AH – parte da base de dados de referências cruzadas de peças para bombas aquatech.