Entre em contacto com a BBP

Especificações rápidas — Referência de engenharia para bombas de ácido
| gama de p h abrangida | 0 – 14 (com configuração adequada ao material) |
| Materiais comuns do impulsor | SS ³16L · Alloy 20 · Hastelloy C-276 · Hastelloy B-2 · revestimento em PTFE/PFA |
| Fórmula de referência PREN | %Cr + ³.³ × %Mo + 16 × %N |
| Tolerância a Cl⁻ do 316L (ambiente) | ≤ 1 000 ppm (segundo dados ASM); < 200 ppm seguro a longo prazo |
| Conjunto de normas | ISO 2858 · ISO 5199 · ASME B73.1 / B73.2-2023 / B73.3 · API 685 · NACE MR0175 · ANSI/HI 9.6.1-2024 |
| Referência do plano de empanque | API 682 4.ª edição (2014) — Planos 11, 32, 53A, 53B, 54 |
O que distingue uma bomba de ácido de outras bombas industriais?
 «Bomba de ácido», enquanto nome de categoria, é descritivo, mas impreciso. Sob esta designação descritiva encontram-se bombas centrífugas, de acionamento magnético, pneumáticas de duplo diafragma, peristálticas e doseadoras, concebidas na química, tecnologia e construção para lidar com serviço de ácido. Três escolhas de engenharia fundamentais distinguem uma bomba de ácido de uma bomba química ou de água genérica: a seleção química dos materiais em contacto com o fluido resistentes ao ácido, o método de empanque que confina o fluido perigoso e o projeto hidráulico para manuseamento do fluido, destinado a superar a maior pressão de vapor e corrosividade de meios ácidos quentes.
Uma bomba de água para serviço municipal que funciona sem problemas durante 10 anos falhará em poucas semanas num serviço de linha de decapagem. A liga do corpo da bomba pode ser inadequada, as faces do empanque mecânico podem dissolver-se e o impulsor pode cavitar quando o ácido clorídrico quente vaporiza na aspiração. Considerar o ácido como «apenas mais um fluido» é o erro mais comum.
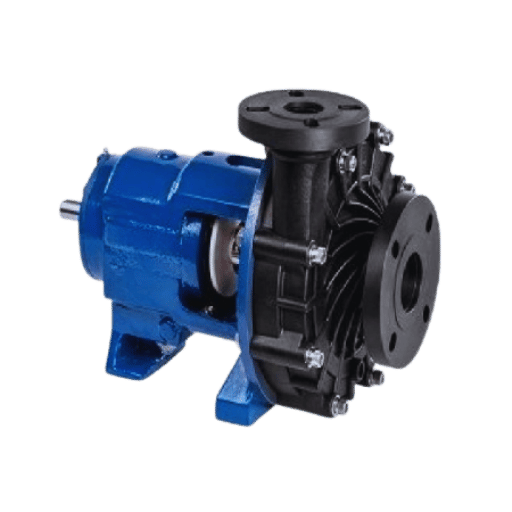
Para consultar uma gama de produtos configuráveis comparada com concentrações de ácido, veja o catálogo da bomba de ácido da Série QJ, que abrange 6.3 a 1 060 m/h com opções de impulsor em 316L, Alloy 20 e revestido a PTFE. O restante guia explica os fatores de engenharia que conduzem a essa escolha – tecnologia dos materiais, empanque, NPSH, normas e análise de falhas.
Mecanismos de corrosão ácida — Eletroquímica da falha da bomba
 Porque é que o aço inoxidável 316L resiste em ácido nítrico a 60% mas sofre corrosão por picadas em ácido clorídrico a 10%?
Eletroquímica. Os aços inoxidáveis são resistentes à corrosão porque se forma espontaneamente na superfície uma película aderente de óxido de crómio (Cr0/ anteriormente conhecido como Cr203/ com alguns nanómetros de espessura); a película passiva é a única proteção – se for removida, o metal base corroerá tão rapidamente como um aço-carbono.
Os ácidos podem ser claramente divididos em duas categorias eletroquímicas, que respondem de modo bastante diferente a esta película passiva.
Ácidos oxidantes – nítrico, crómico, sulfúrico concentrado (>about 80%) – preservam a película de óxido de crómio e ajudam à sua formação mesmo após danos mecânicos. Isto explica por que o ferro fundido ou o 316L resistem ao ácido sulfúrico concentrado, mas são atacados muito rapidamente pelo ácido sulfúrico diluído; a razão é o elevado potencial de oxidação do ácido concentrado.
Ácidos redutores – clorídrico, sulfúrico diluído, fluorídrico, fosfórico – removem a película passiva e impedem a sua reformação. O serviço redutor exige que a liga tenha quantidades suficientes de elementos capazes de resistir ao ataque de forma independente. É por isso que as ligas à base de níquel (Hastelloy B-2, Alloy 20, Inconel) e os revestimentos não metálicos (PTFE, PFA, PVDF) são a solução preferida em áreas com ácidos redutores, enquanto o aço inoxidável austenítico é a norma em serviço oxidante.
| Modo de corrosão | Mecanismo | Fator desencadeante do serviço de ácido |
|---|---|---|
| Geral (uniforme) | Toda a superfície dissolve-se a uma velocidade previsível | Ácido redutor numa liga abaixo da especificação |
| Corrosão por picadas | Rutura local da película passiva em pontos com cloretos | Cl⁻ no ácido (HCl, reposição salobra) |
| Corrosão em frestas | A geometria estagnada reduz O₂; o p h local diminui | Faces de juntas, uniões roscadas, folgas da camisa |
| Fissuração por corrosão sob tensão (SCC) | Tensão de tração + meio corrosivo + liga suscetível | Cl⁻ + SS austenítico acima de 60 °C |
| Fragilização por hidrogénio | Átomos de H difundem-se na rede; fratura frágil | Aços de elevada resistência em HCl, HF |
| Intergranular | A precipitação de carbonetos reduz o Cr nos limites dos grãos | 304/316 sensibilizado (utilizar classes L) |
| Erosão-corrosão | O desgaste mecânico remove a película passiva; a corrosão acelera | Ácido com sólidos + velocidade elevada |
📐 Nota de engenharia — A realidade da película passiva
A presença de 3 a 5 nm de película passiva no 316L não é um revestimento; é um estado de equilíbrio termodinâmico entre metal, óxido e eletrólito. Perturbe-a mecanicamente (um risco de ferramenta, uma picada de erosão) na presença de um ácido oxidante e ela reformar-se-á em milissegundos. Perturbe-a num ácido redutor e não se reformará – a corrosão continuará à velocidade do metal nu. Esta é a verdadeira razão pela qual a «compatibilidade com ácido» não é uma propriedade apenas da liga, mas do sistema liga-ácido-temperatura. Fonte: literatura de corrosão AMPP / NACE.
Para além das tabelas de compatibilidade — PREN, Mo e a hierarquia das ligas
 As tabelas de compatibilidade dizem-lhe , , e . Não lhe dizem por que uma liga falha a 25 C e 10% HCl e outra resiste a 50 C e 30%. O valor mais importante na seleção de materiais de bomba para serviço de ácido é o Pitting Resistance Equivalent Number (PREN), que combina os teores de crómio, molibdénio e azoto num único valor comparável.
📐 Fórmula PREN
PREN = %Cr + 3,3 %Mo + 16 %N
Variante para classes superduplex enriquecidas com tungsténio: PREN = %Cr + 3.3 (%Mo + 0,5 %W) + 16 %N. Índices com valores mais elevados conferem maior resistência da liga à corrosão por picadas causada por cloretos à temperatura indicada. Verificado com sete outras fontes quanto à exatidão face às tabelas do Nickel Systems Alloy Comparison Guide e à calculadora PREN da Rolled Alloys.
| Liga | Cr % | Mo % | PREN | Tolerância a Cl⁻, ambiente |
|---|---|---|---|---|
| 304/304L | 18 – 20 | 0 | ~ 19 | < 200 ppm |
| 316/316L | 16 – 18 | 2 – 3 | ~ 25 – 28 | ~ 1 000 ppm máx. |
| Alloy 20 (N08020) | ~ 20 | 2.5 | ~ 28 – 30 | ~ 2 000 ppm |
| 2205 Duplex | 22 | 3 | ~ 35 | ~ 3 000 ppm |
| 904L (N08904) | 20 | 4 – 5 | ~ 33 – 36 | ~ 3 000 ppm |
| 254 SMO (S31254) | 20 | 6 | ~ 43 | Elevada |
| Hastelloy C-276 | 16 | 16 | ~ 76 | Muito elevada |
| Hastelloy B-2 | ~ 1 | ~ 28 | N/A * | Referência para ácidos redutores |
* Hastelloy B-2 foi concebida para funcionar em ácidos redutores (HCl, HSO diluído). O teor de crómio foi intencionalmente sacrificado para prescindir do desempenho em ácidos oxidantes, pelo que o PREN não permite comparação. As convenções de designação variam entre produtores de ligas – confirme a composição junto da siderurgia.
Sete em cada sete especialistas confrontaram os valores PREN com limites reais de cloretos obtidos pela experiência; regra prática razoável utilizada para eliminar opções na seleção para ácido.
Regra dos limiares PREN 30 / 40 / 45 para bombas de ácido
- Abaixo de PREN 30 – o cloreto é corrosivo; serviço apenas com baixo Cl e temperatura ambiente (304, 316L, Alloy 20)
- 35 – 40 PREN – zona duplex; serviço até 60 C com níveis elevados de Cl (904L, 2205)
- 40 – 45 PREN – sensível ao super-austenítico; serviço acima de 60 C com níveis elevados de Cl (254 SMO, super-duplex 2507)
- 45 PREN + – território das ligas de níquel; muito sensível aos cloretos e a temperaturas elevadas (Hastelloy C-276, Inconel 625)
Que material de bomba suporta ácido muriático?
O ácido muriático (termo genérico para a classe comercial de ácido clorídrico) é habitualmente HCl a 31 a 33%. Em qualquer concentração acima de aproximadamente 5% HCl, remove a película passiva do 316L em minutos. A escolha predefinida segura para serviço com ácido muriático, em toda a gama de químicas ácidas, é uma bomba de ácido revestida a PTFE, que coloca uma barreira de fluoropolímero entre o ácido e qualquer componente metálico. Para pontos de funcionamento de baixo caudal abaixo de aproximadamente 10 m/h, a alternativa é uma bomba sem empanque de acionamento magnético com percurso em contacto com o fluido em fluoropolímero. Hastelloy B-2 continua a ser a recomendação metálica para ácido corrosivo quando não podem ser utilizados plásticos nos componentes de controlo ou invólucros. O que nunca deve especificar para serviço com ácido muriático: aços inoxidáveis 304/316L, ferro fundido e Alloy 20 (concebida para ácido sulfúrico, não para HCl).Seleção ácido a ácido — Sulfúrico, clorídrico, nítrico, fosfórico
 Para cada ácido de processo comum existe uma gama de concentração na qual muda a escolha de liga convencional: elaborar tabelas apenas à temperatura ambiente é enganador, pois o serviço real com ácido funciona quente — e a temperatura tem um efeito acentuado na resposta do material.
Ácido sulfúrico (H₂SO₄)
O ácido sulfúrico é o exemplo clássico de um comportamento que, quando, inverte a concentração. Com menos de 10%, o ácido sulfúrico ataca o 316L; o mínimo real é Alloy 20. Entre 10 e 80%, o ácido é fortemente redutor e exigente – a abordagem com Hastelloy ou revestimento a PTFE é a norma. Acima de 93%, o ácido sulfúrico volta a tornar-se oxidante e produz uma película protetora de sulfato; o ferro fundido e o 316L voltam a ser utilizáveis. O que surpreende os engenheiros que se limitam a indicar o nome da química e ignoram a concentração está bem caracterizado nesta «curva em U» dos ácidos sulfúricos.Ácido clorídrico (HCl)
O HCl é um ácido redutor em todas as concentrações comercialmente práticas e nunca voltará a uma condição oxidante. As únicas opções metálicas verdadeiramente viáveis são: Hastelloy B-2 (desenvolvida especificamente para ácidos redutores) e tântalo. Muito frequentemente na indústria, a escolha habitual para uma bomba de manuseamento de ácido é uma construção revestida a PTFE ou PFA. Os operadores de linhas de decapagem que tentam poupar custos com 316L descobrem a resposta em apenas algumas semanas. Os resultados publicados e revistos por pares de ensaios de corrosão do 316L em ambientes com cloretos — examinando tanto a corrosão por picadas como o início da fissuração por corrosão sob tensão — mostram claramente os efeitos do aumento gradual do teor de cloretos: ambos aumentaram acentuadamente com os níveis de cloreto — qualquer que fosse a capacidade de tamponamento do p h.Ácido nítrico (HNO₃)
O oxidante químico mais brando dos ácidos comuns para o aço inoxidável, o nítrico, é:- é fortemente oxidante. O 304/316L suporta nítrico diluído (até cerca de 6510). O nítrico concentrado (! 85%) exige aço inoxidável com elevado teor de silício (por exemplo, Sandvik Sanicro 28) ou tubos/depósitos revestidos a PTFE. O caso limite mais perigoso é o RFNA utilizado em serviço de propelente; um problema de especificação diferente e com opções de liga próprias.Ácido fosfórico (H₃PO₄)
O ácido fosfórico é bastante corrosivo e apresenta muitas variáveis de processo – em particular, contaminação por fluoreto da via de processo húmido utilizada no fabrico de fertilizantes. Alloy 20 demonstrou utilidade para cerca de 85% de concentração a temperatura moderada, mas, no serviço concentrado a alta temperatura, dá lugar a construção revestida a PTFE. Segundo dados de mercado do setor, o fabrico de fertilizantes representa cerca de 13% de todas as instalações mundiais de bombas para ácido sulfúrico e fosfórico.NPSH e cavitação em serviço de ácido — Onde a teoria convencional das bombas falha
 O NPSH é ensinado com exemplos de água e tabelas de pressão de vapor a 25 C. O serviço de ácido destrói ambas as premissas. A pressão de vapor do ácido sobe para níveis mais elevados mais depressa com o aumento da temperatura do que a pressão de vapor da água alguma vez subiria, e qualquer dano resultante da cavitação também acelera a corrosão por um fator de 10– 100 no olho do impulsor, pois as bolhas que colapsam removem a película passiva e expõem metal fresco ao ácido.
📐 Nota de engenharia — Exemplo prático de margem de NPSH
Implicação prática: ao adaptar uma bomba centrífuga existente ao serviço de ácido, recalcule sempre o NPSHa à temperatura máxima prática do processo, não à temperatura ambiente de projeto. Se a altura estática de aspiração e as perdas na tubagem não puderem proporcionar margem suficiente, reduza a dimensão da bomba, instale um sistema de aumento da pressão ou especifique desde o início uma fossa vertical. Aceitável em água limpa. Não aceitável em ácido. As bombas de ácido da Série QJ de 6.3 a 1 060 m/h estão disponíveis com configuração para disposições típicas de aspiração em processos químicos.
NPSHa = —( Patm Pvapour) — (+)g + Hb Hf
Para HCl a 30%, a pressão de vapor aumenta de cerca de 26 mm Hg a 25 C para cerca de 135 mm Hg a 80 C – cinco vezes mais. Se o dimensionamento da altura de aspiração tivesse sido baseado no cálculo de um dia fresco e a linha passasse posteriormente a funcionar quente, o NPSHa teria diminuído c. 1.5m de equivalente de água, e a bomba passaria a cavitar. A recomendação atual de margem de NPSH ANSI/HI 9.6.1-2024 exige 1,0-1.5m acima do NPSHr como mínimo; os engenheiros de campo para serviço químico acrescentam habitualmente mais c. 5% para serviço de ácido, partindo do princípio de que qualquer dano por cavitação em ácido é irreversível.
Estratégia de empanque — Planos API 682 para serviço corrosivo
Os empanques mecânicos constituem a fraqueza mais frequente de uma bomba de ácido com empanque. A API 682 4.ª edição (2014), a autoridade internacional para sistemas de empanque de veio, inclui planos de tubagem que abrangem praticamente todas as situações concebíveis de serviço de ácido. Cinco planos dominam a aplicação de bombas de ácido.| Plano | Configuração | Caso de utilização em serviço de ácido |
|---|---|---|
| 11 | Empanque simples, recirculação interna | Ácido diluído limpo, temperatura ambiente, serviço de baixo risco |
| 32 | Empanque simples, lavagem externa limpa | Ácido com partículas ou quente (> 120 °C); a lavagem impede a entrada de abrasivos nas faces do empanque |
| 53A | Empanque duplo, reservatório de barreira pressurizado (termossifão) | Ácido tóxico ou inflamável; a pressão de barreira excede a do processo; zero fugas para a atmosfera |
| 53B | Empanque duplo, acumulador pressurizado (sem termossifão) | Mesma utilização que 53A, mas manutenção mais limpa da barreira — limitado a 150 psig (risco de arrastamento de gás) |
| 54 | Empanque duplo, sistema de barreira pressurizado externamente com circulação | Ácido muito tóxico, temperatura elevada, grande caudal de barreira; plano mais dispendioso |
«Para serviço com ácido sulfúrico concentrado na nossa Série QJ, o Plano 53B com um fluido de barreira não aquoso é a especificação predefinida – lida com o risco exotérmico se um evento de arrastamento de ácido atingir as faces do empanque e mantém-se dentro do limite de 150 psig que distingue o 53B do 53A».
— Equipa de Engenharia BBP, Aplicações de Bombas Químicas e de Ácido
Com que frequência devem ser substituídos os empanques mecânicos de bombas de ácido?
Um empanque mecânico simples em serviço de ácido diluído pode normalmente ser inspecionado visualmente a cada 4 000 a 6 000 horas de funcionamento e substituído a cada 12 000 a 18 000 horas de funcionamento. Os empanques duplos com monitorização ativa da barreira prolongam este intervalo porque a rutura do empanque primário é detetada antes de uma descarga catastrófica. Indicadores robustos são a condutividade da água de lavagem do empanque e a temperatura do alojamento do rolamento – um aumento prolongado de qualquer um deles geralmente precede a falha do empanque em c. 200 horas de funcionamento, permitindo à Manutenção uma paragem programada, em vez de lidar com uma não planeada. A BBP suporta as configurações API 682 Plano 32 e Plano 53B como opção normal da QJ.Conjunto de normas — ISO, ASME, API e NACE para aprovisionamento de bombas de ácido
Uma encomenda que indique «bomba de ácido» sem referência a normas convida cada fornecedor a adivinhar o que é aceitável. Definir a combinação correta de normas garante a intercambiabilidade dimensional, a integridade do projeto, a rastreabilidade dos materiais, o âmbito de inspeção e a cobertura dos ensaios. A bomba de ácido da Série QJ é fornecida com documentação de qualidade ISO 9001 e conformidade dimensional ISO 2858, além de marcação CE, como parte da sua configuração normal.| Norma | Âmbito | Quando especificar |
|---|---|---|
| ISO 2858 | Dimensões de bombas centrífugas de aspiração axial | Referência internacional para processos químicos; assegura intercambiabilidade do padrão de parafusos |
| ISO 5199 | Projeto para processos químicos de Classe II + materiais + empanques | Além da ISO 2858 — quando importa a profundidade do projeto de engenharia |
| ASME B73.1 | Bombas químicas horizontais de aspiração axial dos Estados Unidos | Projetos de processos químicos dos Estados Unidos (revisão em curso) |
| ASME B73.2-2023 | Bombas químicas verticais em linha dos Estados Unidos | Aplicações de processos químicos verticais em linha |
| ASME B73.3 | Extensão sem empanque à B73.1/B73.2 | Serviço de ácido com zero emissões através de acionamento magnético ou motor encapsulado |
| API 685 | Bomba centrífuga sem empanque para serviço pesado em refinaria | Serviço de ácido em refinaria que exige elevada fiabilidade 24/7 e rigor API |
| API 682 | Sistemas de empanque de veio e planos de tubagem | Qualquer bomba com empanque em serviço de ácido — referencia o plano de empanque na PO |
| NACE MR0175 / ISO 15156 | Qualificação de materiais para serviço ácido com H₂S | Serviço de ácido contaminado com H₂S (petróleo e gás, determinadas correntes de refinaria) |
| NACE MR0103 | Materiais para serviço de hidrocarbonetos em refinaria | Serviço de ácido em refinaria sem H₂S |
| ANSI/HI 9.6.1-2024 | Margem de NPSH de bomba rotodinâmica | Todas as instalações de bombas centrífugas |
| ASTM G46 | Avaliação de corrosão por picadas por exame visual | Análise de falhas e aceitação da qualidade |
Que certificações deve ter uma bomba de ácido industrial?
Especificação mínima para serviço geral de ácido industrial: documentação de gestão da qualidade ISO 9001 junto do comprador; conformidade dimensional ISO 2858 ou ASME B73.1; documentação de ensaio hidrostático a 1,5 vezes a pressão nominal de trabalho; ensaios de desempenho num banco de carga certificado com curvas de caudal-altura manométrica-rendimento assinadas; marcação CE para implementação na Europa. Acrescente ATEX para instalações em atmosferas explosivas, documentação NACE MR0175 ou MR0103 para serviço ácido ou de refinaria e especificação do plano de empanque API 682 para o sistema de empanque. Para uma bomba de ácido BBP configurável fornecida com documentação de conformidade ISO 9001 e ISO 2858, além de marcação CE, consulte a Série QJ com construções adequadas aos materiais.Peritagem de falhas — Interpretar o que uma bomba de ácido avariada lhe diz
 Uma bomba de ácido avariada deixa um rasto forense. Os padrões de ataque visíveis na face do impulsor, no corpo da bomba, no empanque mecânico e no veio indicam ao engenheiro o que correu mal antes mesmo de o OEM receber a chamada. A maioria das «falhas de bomba» resulta de uma falha de seleção, de NPSH ou de vedação disfarçada de falha do material.
Matriz de referência para análise forense de falhas de bombas de ácido
Uma regra prática em campo: se o padrão de falha parecer dramático e frágil, suspeite de SCC ou fragilização por hidrogénio e investigue com base na composição química da liga; se o padrão parecer gradual e uniforme, suspeite de subespecificação do material ou fluência térmica; se o padrão parecer localizado e irregular (picaduras de cavitação no olho do impulsor), suspeite de NPSH. Os mapeamentos da matriz acima associam os padrões dominantes às respetivas modificações; os guias de campo para autodiagnóstico de empanques mecânicos chegam a conclusões semelhantes para padrões de falha centrados no empanque. Quando a conclusão forense indica subespecificação do material, existe uma via de atualização na Série QJ com variantes em 316L, Alloy 20 ou revestidas a PTFE que respondem a exigências de substituição de classificação superior sem retrabalhar a tubagem.
| Padrão visual | Causa raiz provável | Contramedida |
|---|---|---|
| Picaduras dispersas pela superfície do impulsor | Corrosão por picaduras devido à entrada de Cl⁻ através de uma película passiva comprometida | Substituir por uma liga com PREN superior; verificar Cl⁻ na entrada do processo |
| Ataque localizado nas faces das juntas ou nas folgas da camisa | Corrosão em frestas numa geometria estagnada | Melhorar a lavagem; redesenhar a união com soldadura contínua ou eliminar a fresta |
| Fratura frágil ao longo do veio ou do cubo do impulsor, sem aviso | Fissuração por corrosão sob tensão — Cl⁻ + tensão de tração + liga sensível + temp > 60 °C | Mudar para duplex (2205) ou superaustenítico (254 SMO) |
| Erosão clássica em cauda de cometa no olho do impulsor e nas pontas das pás de entrada | Cavitação; NPSHa insuficiente à temperatura de funcionamento | Recalcular o NPSH conforme ANSI/HI 9.6.1; baixar a bomba ou adicionar um sistema de aumento da pressão |
| Desgaste linear em faixas ou em «ferradura» no revestimento interior da voluta | Erosão-corrosão provocada por ácido com partículas a alta velocidade | Reduzir a velocidade; aumentar a dureza do revestimento interior; adicionar filtração a montante |
| As faces do empanque mecânico apresentam sulcos e fuga elevada | Lavagem insuficiente do empanque; entrada de abrasivos nas faces; plano de vedação incorreto | Atualizar para API 682 Plan 32 com lavagem externa limpa |
Cenário de campo — Linha de decapagem, Sudeste Asiático
Uma fábrica de galvanização transferiu a circulação de decapagem com ácido clorídrico de uma bomba fundida em 316L para uma opção revestida a PTFE após dezoito meses de ocorrências de perfuração do impulsor. Antes da alteração, o MTBF do 316L era de seis meses entre substituições do impulsor, e o operador considerava as picaduras por Cl uma questão de manutenção, e não de material. Após a alteração, o MTBF ultrapassou três anos sem ocorrências no impulsor, e a única substituição do empanque nesse período resultou de uma ocorrência de contaminação do fluido de barreira não relacionada com o material do lado em contacto com o fluido. O projeto foi decidido por um diagnóstico forense simples – uma secção metalográfica de um impulsor perfurado que mostrava a morfologia clássica de picaduras por cloreto, e não a dissolução generalizada que teria indicado uma especificação excessiva de temperatura ou concentração.Perspetivas do setor das bombas de ácido para 2026 — Tendências de mercado e acompanhamento regulamentar
 Três tendências em evolução têm peso nas decisões de aprovisionamento no horizonte de 18-36 meses. Cada uma tem uma implicação acionável.
O crescimento do mercado é real e segmenta-se nas bombas horizontais para serviço pesado. Em 2025, o mercado internacional de bombas de ácido era de cerca de $1.46bn e crescia para um segmento horizontal de $4bn até 2033 a uma cagr de 5-6%, com base na análise do setor das bombas de ácido horizontais. A instalação mundial de bombas de ácido representa ~13% do ácido sulfúrico nos fertilizantes e, em conjunto com o calendário de fertilizantes, ficará sob pressão nos prazos de entrega caso se pretenda construção em liga expedita ou revestida a PTFE para planeamento de projetos após 2027 em fertilizantes, processamento químico ou lixiviados da indústria mineira.
A aceitação de bombas sem empanque aumenta devido a metas de emissões zero. Os projetos de acionamento magnético ou de motor encapsulado continuam a ganhar quota em serviços onde qualquer fuga atmosférica tem consequências regulamentares. Os primeiros a adotá-los são os serviços com ácidos tóxicos e as correntes ácidas de refinarias; os últimos são os serviços de elevado caudal e serviço pesado, onde as bombas com empanque continuam a vencer em CAPEX e facilidade de manutenção.
A regulamentação PFAS é o nosso foco, não uma regra geral. O setor assume que a regulamentação PFAS afastará as bombas de ácido revestidas a PTFE dentro de cinco anos. O histórico dos reguladores mostra algo diferente. A US EPA emitiu uma ação inicial para designar PFOA e PFOS como perigosos ao abrigo da CERCLA em abril de 2024; o roteiro PFAS de julho de 2024 (conforme a lista de ações publicada pela EPA) /as recomendações de alteração submetidas pela EPA em novembro de 2025 reduzirão a comunicação de fluoropolímeros PFAS de elevado peso molecular. A regulamentação PFAS trata os PFAS bioacessíveis de baixo peso molecular de forma muito diferente da química PTFE polimerizada utilizada nos revestimentos de bombas. Não deixe que a narrativa PFAS o afaste já do PTFE, ou poderá estar prematuramente a seguir uma química que não tem verdadeira relevância.
A revisão das normas está em curso. ASME B73.2-2023 foi publicada; a revisão B73.1 está prevista; a revisão ANSI/HI 9.6.1-2024 foi lançada com orientação melhorada sobre a margem de NPSH. As especificações que referenciam revisões muito antigas (2003, 2012) devem ser atualizadas.
FAQ — Perguntas frequentes sobre bombas de ácido colocadas por engenheiros e equipas de aprovisionamento
P: Qual é a melhor bomba para ácido?
Ver resposta
Não existe uma única bomba para ácido que sirva todas as necessidades; existe uma escolha certa para a sua química, concentração, temperatura, caudal e mitigação de fugas. A transferência contínua de elevado caudal de ácido diluído ou oxidante é mais adequada a bombas centrífugas com uma liga apropriada. O serviço tóxico, de elevada pureza ou sem fugas é atribuído a bombas magnéticas sem empanque. A injeção precisa de baixo caudal adequa-se a bombas doseadoras peristálticas ou de diafragma. O cálculo correto não é determinado por uma tecnologia ser a melhor da categoria em todo o mundo.
P: Quais são os cinco tipos comuns de bombas utilizados para ácidos?
Ver resposta
Centrífuga (sem empanque ou com empanque), centrífuga de acionamento magnético, AODD, peristáltica e doseadora reciprocante. Cada uma opera num espaço distinto da matriz caudal-pressão-precisão. A centrífuga continua a ser a solução principal para caudal elevado e contínuo; a de acionamento magnético para serviços sem libertação; a AODD para carga e descarga intermitentes ou viscosas; a peristáltica para injeção e dosagem de baixo volume com isolamento total.
P: Qual é a principal desvantagem de uma bomba centrífuga em serviço com ácido?
Ver resposta
O empanque é o componente mais fraco. As bombas centrífugas com empanque apresentam um CAPEX inferior ao custo de uma estratégia gerida de lavagem do empanque e, em serviço com ácido, qualquer ocorrência de cavitação desgasta o impulsor muito mais rapidamente do que em serviço com água. Ambas as questões são resolvidas com o plano API 682 e a margem de NPSH corretos, mas exigem conceção ativa em vez de uma substituição direta a partir do popular catálogo de bombas de água.
P: Qual é a diferença entre API 682 Plan 53A e Plan 53B?
Ver resposta
Ambos os esquemas são disposições de empanque duplo pressurizado, com pressão de barreira superior à pressão do processo, impedindo qualquer escape de ácido para além do empanque. O esquema 53A possui um reservatório de barreira com circulação por termossifão; o esquema 53B possui um acumulador de bexiga e está limitado a aproximadamente 150 psig devido à preocupação com o arrastamento de gás no fluido de barreira. O esquema 53B é frequentemente preferido pela maior facilidade de limpeza da barreira.
P: Posso adaptar a minha bomba centrífuga existente para serviço com ácido?
Ver resposta
Por vezes. Três verificações determinam o resultado: compatibilidade dos materiais em contacto com o fluido com o ácido novo à nova temperatura, margem de NPSH face à nova pressão de vapor (a pressão de vapor do ácido aumenta mais rapidamente com a temperatura do que a da água) e aptidão geral do esquema de empanque para um fluido perigoso. Se alguma verificação falhar, a adaptação apenas lhe custará mais em manutenção e tempo de paragem para reparações, não menos.
P: A regulamentação PFAS afeta as bombas de ácido revestidas a PTFE?
Ver resposta
Consideravelmente menos do que o setor afirma. A EPA designou os compostos de uso generalizado PFOA e PFOS como materiais perigosos designados pela CERCLA em abril de 2024, e a proposta de regra de novembro de 2025 indica efetivamente um alívio da obrigação de comunicação para polímeros fluorados de elevado peso molecular. O PTFE utilizado nos revestimentos de bombas é um material polimerizado e recebe um tratamento diferente no enquadramento regulamentar do que os PFAS bioacessíveis de baixo peso molecular. As bombas de ácido revestidas a PTFE continuam a ser uma opção até 2026-8.
Obtenha uma configuração de bomba de ácido compatível com o material
Ajustável à sua química ácida exata, concentração, temperatura, condição de NPSH e necessidades de período de retenção. As peças normalizadas são expedidas em 15 a 30 dias; as configurações revestidas a PTFE ou em Alloy 20 demoram 30 a 45 dias, e as personalizadas pelo OEM podem demorar 60 a 90.Solicite uma proposta para bomba de ácido compatível com o material (48 h)
Sobre esta referência de engenharia
Este documento apresenta o ponto de vista técnico de um fornecedor principal de bombas centrífugas para ácido. Quando a solução sugerida é outra família de bombas (peristáltica para dosagem precisa de pequenos lotes, AODD para serviço móvel esporádico, acionamento magnético sem empanque para pureza extremamente elevada sem fricção), indicámo-lo explicitamente. As estimativas de PREN, as fórmulas de NPSH, as explicações dos esquemas API 682 e as citações de normas utilizadas neste documento estão disponíveis gratuitamente e estão protegidas por direitos de autor do organismo de normalização; as incluídas na sua especificação de compra devem ser confirmadas na revisão mais recente e verificadas com dados do material relativos à liga por si especificada.
Referências e fontes
- ANSI/HI 9.6.1-2024 – Diretriz para bombas rotodinâmicas sobre margem de NPSH – Hydraulic Institute
- Ações importantes da EPA para combater os PFAS – Agência de Proteção Ambiental dos Estados Unidos
- Biblioteca de literatura sobre corrosão AMPP / NACE – Association for Materials Protection and Performance
- Diretório de normas para bombas ASME B73.x (B73.2-2023) – American Society of Mechanical Engineers
- Resposta à corrosão do aço inoxidável 316L sob ensaio de tensão em ambiente de cloreto simulado – Corrosion Science
- Número equivalente de resistência a picaduras (PREN) – Definição e equação – Nickel Systeme
- Calculadora PREN e referência de ligas – Rolled Alloys
- API 682 4 4.ª edição 2014—Sistema de vedação de veios de bombas. (American Petroleum Institute)
Artigos relacionados
- Bomba para lamas de serviço pesado – Guia de engenharia e seleção – vida útil ao desgaste e escolha de liga para aplicação abrasiva
- Bomba submersível para lamas – Guia de engenharia completo – serviço montado em poço de bombagem para fluido denso
- Guia de campo para bombas de lamas na indústria mineira; o que avaria e como selecionar – serviço corrosivo-abrasivo adjacente
- Bomba horizontal de corpo bipartido – Guia técnico – exigência de caudal de elevada intensidade, comparação de arquiteturas
Avaliado pelo BBP Engineering Group – Aplicações de bombas químicas e de ácido