Kontaktieren Sie BBP


Kavitation in Schlammpumpen – diese Suchphrase steht für eine diagnostische Grenze: Lokaler Druck, Flüssigkeitszustand und Zulaufströmung können zur Bildung von Dampfgebilden führen, bevor deren Kollaps Geräusche, Instabilität oder Schäden am Laufrad verursacht.
Aktualisiert: Juli 2026
Kurzüberblick
- Berechnen Sie NPSHa für das System und verwenden Sie NPSHr als Referenz für die Pumpenkennlinie.
- Betrachten Sie eine positive Differenz zwischen NPSHa und NPSHr nicht als Garantie gegen Schäden.
- Verwenden Sie weder eine feste Korrektur für den Feststoffgehalt noch einen allgemeingültigen Schwingungsgrenzwert.
- Prüfen Sie gemeinsam den zulässigen Betriebsbereich, die Zulaufbedingungen, den Gasgehalt und Verschleißanzeichen.
Kavitation in Schlammpumpen lässt sich nicht durch einen einzelnen Katalogwert oder ein einzelnes Geräusch erklären. Schlammpumpen können rasseln, weil sich Dampfgebilde bilden und zusammenfallen, Luft auf der Saugseite eintritt, Feststoffe die Zulaufbedingungen verändern oder abrasive Partikel bereits den medienberührten Bereich verändern. Fragen Sie stattdessen: „Was verändert sich an der Pumpe unter den ungünstigsten plausiblen Betriebsbedingungen, und welche Befunde würden unsere erste Vermutung widerlegen?“
Kavitation in Schlammpumpen beginnt, wenn lokaler Flüssigkeitsdruck und Zulaufbedingungen die Bildung von Dampfgebilden ermöglichen. NPSHa und NPSHr sind wichtige Referenzwerte, aber weder ein fester Abstand noch das Geräusch allein belegen, dass eine Anlage sicher betrieben werden kann.
Wichtige Punkte vor der Pumpeninspektion
- Eine Referenz von 3 % Förderhöhenabfall für NPSHr bezeichnet nicht dieselbe Grenze wie der Beginn der Kavitation oder das Ausbleiben von Erosion.
- ANSI/HI 9.6.1-2024 behandelt den erforderlichen Abstand als anwendungsspezifisch und berücksichtigt Einflüsse des Fördermediums, der Pumpe und des Systems.
- Feststoffe können eine Rolle spielen. Konzentration, Gasgehalt, Drehzahl, Zulaufgeometrie und Suspensionseigenschaften schließen jedoch eine einheitliche Korrektur für jeden Betriebspunkt aus.
- Geräusche und Schwingungen sind Symptome, die mit einem Anlagenbasiswert verglichen werden sollten, keine allgemeingültigen Grenzwerte zum Bestehen oder Nichtbestehen.
Kavitation in einer Schlammpumpe beginnt an einer lokalen Druckgrenze, nicht mit dem Geräusch
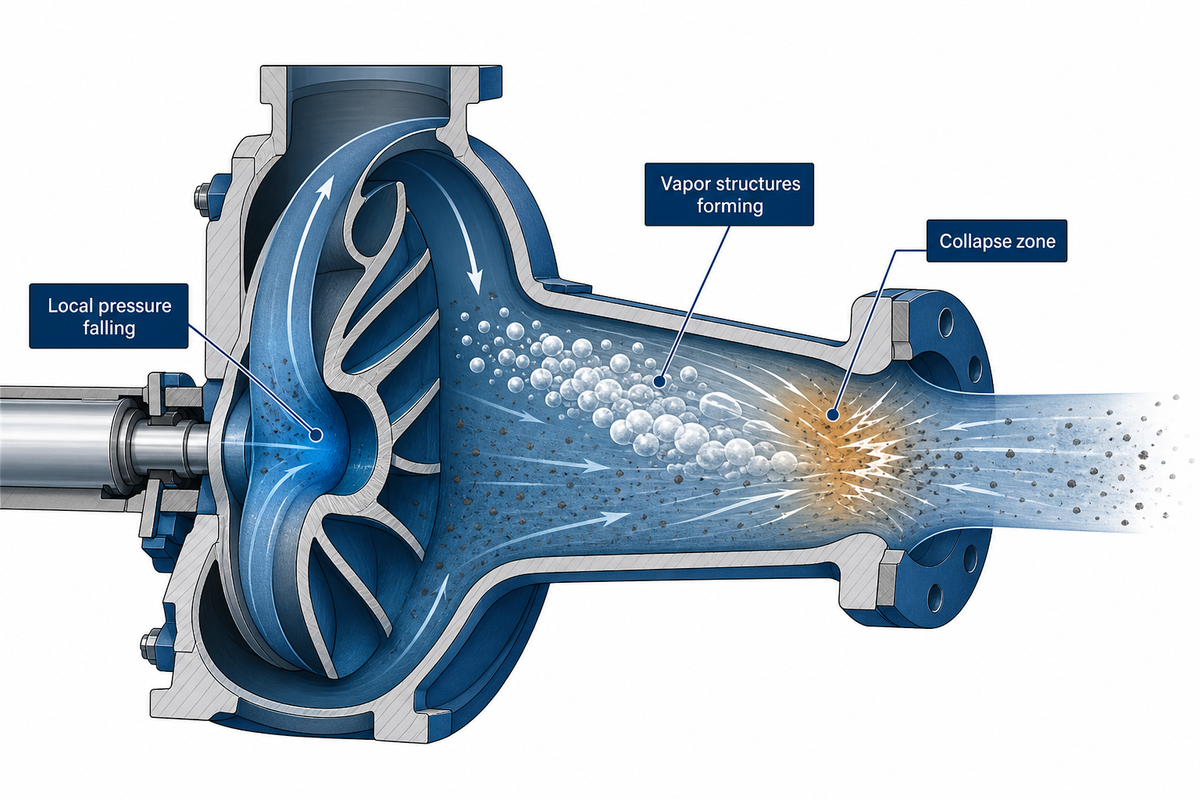
Kavitation tritt auf, wenn der lokale Flüssigkeitsdruck so weit abfällt, dass sich Dampfgebilde bilden, die später in einem Bereich mit höherem Druck zusammenfallen. Ihr Kollaps kann Geräusche, Schwingungen, eine beeinträchtigte hydraulische Stabilität und Oberflächenschäden verursachen. Das Geräusch ist ein Hinweis auf einen Vorgang, aber nicht der Vorgang selbst.
Der Unterschied ist beim Fördern von Suspensionen wichtig. Ein begutachteter Übersichtsartikel zu Erosion und Kavitation in Suspensionen beschreibt beide Mechanismen als Ursachen für die nachlassende Leistung von Kreiselpumpen. Partikelaufprall kann Werkstoff abtragen; kollabierende Dampfblasen können Oberflächen schädigen; am selben medienberührten Bereich kann eine Kombination beider Effekte auftreten. Deshalb sollte ein Instandhaltungsbericht raue Oberflächen weder pauschal als „nur Abrasion“ noch als „nur Kavitation“ einstufen.
Beginnen Sie mit den lokalen Druckverhältnissen. Saughöhe, Tankfüllstand, atmosphärische Bedingungen, Temperatur, Rohrreibungsverluste, Formstücke, Zulaufverzerrungen und Förderstrom bestimmen gemeinsam den Zustand der Flüssigkeit am Laufradeintritt. Diese Faktoren sind häufige Ursachen für Kavitation, weil jeder davon die verfügbare NPSH verringern oder den Zulauf verzerren kann. Die Berechnung ist wertvoll, weil sie Annahmen offenlegt. Unvollständig wird sie, wenn man sie als Zusicherung versteht, dass oberhalb eines Katalogreferenzwerts keine sichtbare Kavitation, Geräusche, Erosion oder Verschleiß auftreten können.
„Die entscheidende Frage vor Ort ist nicht, ob die Pumpe ein Kavitationsgeräusch macht. Entscheidend ist, ob Betriebsbedingungen, Zulaufgeometrie und Schadensbefunde dasselbe Bild ergeben und wodurch sich diese Annahme widerlegen ließe.“
Kernaussage: Nehmen Sie Geräusche zum Anlass, Befunde zu erheben. Beginnen Sie die Diagnose mit der lokalen Druckgrenze und dem zulässigen Betriebsbereich.
Berechnen Sie NPSHa am Pumpenflansch, bevor Sie den Wert mit NPSHr vergleichen
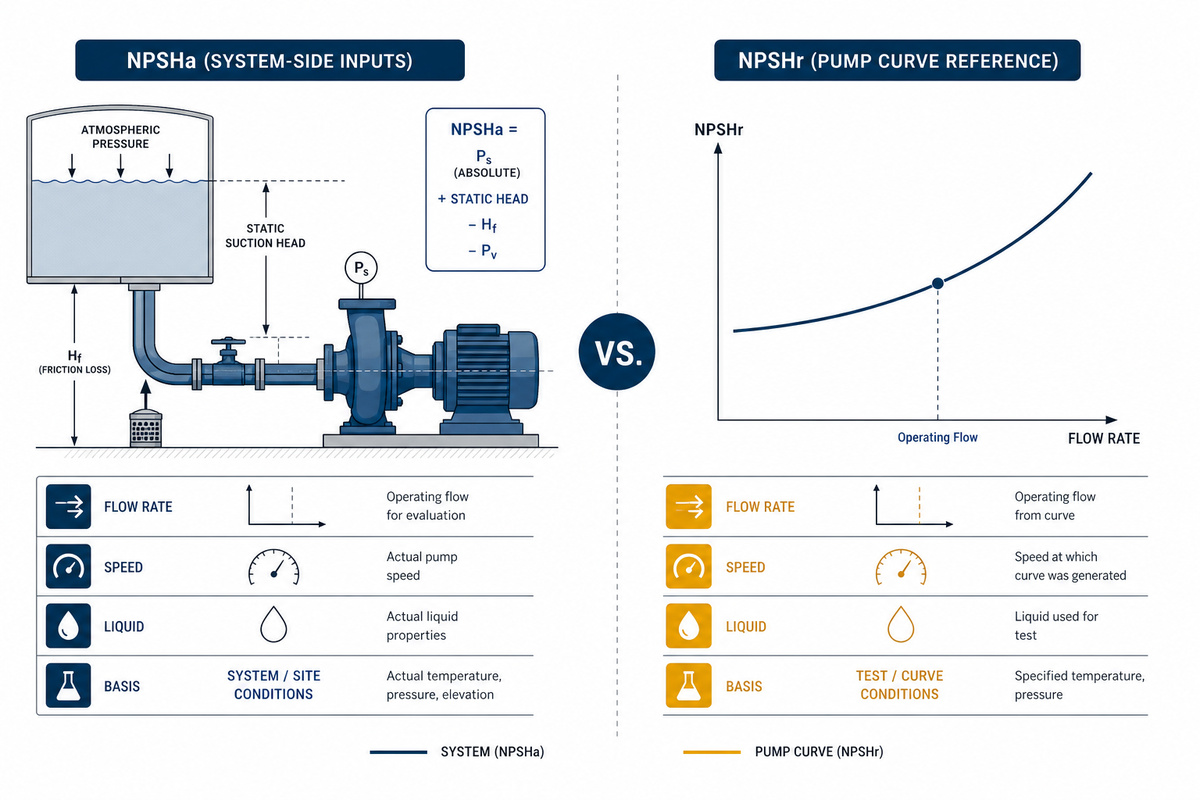
Die verfügbare positive Zulaufhöhe (NPSHa) beschreibt den absoluten Druckzustand auf der Saugseite, den das Pumpensystem am Pumpeneintritt bereitstellt, nachdem Dampfdruckeffekte und Saugverluste berücksichtigt wurden. Die erforderliche positive Zulaufhöhe (NPSHr) ist eine Pumpenkenngröße für einen angegebenen Förderstrom, eine bestimmte Drehzahl und eine bestimmte Flüssigkeit. Der Vergleich ist wichtig, setzt jedoch Leistungseinbruch, Kavitationseinsatz und schädigende Kavitation nicht zu einer einzigen Grenze zusammen.
Die Zusammenfassung des Hydraulic Institute zu ANSI/HI 9.6.1-2024 grenzt die beiden Funktionen klar voneinander ab: NPSHa ist eine Systemeigenschaft, während NPSHr für die Pumpe an einem angegebenen Betriebspunkt gilt. In der Ausgabe 2024 wird der NPSH-Abstand anwendungsbezogen statt als universeller Wert behandelt. Feststoffgehalt, Temperatur, Gase, Zusätze, Pumpendrehzahl, Verschleiß, Zulaufbedingungen, instationäre Vorgänge und Rezirkulation können die Beurteilungsgrundlage verändern.
Für die NPSH-Berechnung an einem einfachen offenen Tank eignet sich für Ingenieure folgende praktische Form:
NPSHa ≈ Habsoluter Oberflächendruck + Hstatisch − HDampfdruck − HRohrreibungsverlust − HEinzelverluste
Verwenden Sie durchgehend dieselbe Höhenbezugsbasis und geben Sie den Messort an. Je nach gewählter Systemkonvention werden Geschwindigkeitshöhen unterschiedlich berücksichtigt oder separat ausgewiesen. Vermischen Sie die Konventionen nicht innerhalb einer Angebotsanfrage.
Rechenbeispiel, hypothetische Abschätzung mit Wasser als Bezugsflüssigkeit, keine Empfehlung für einen Betriebspunkt mit Suspension. Nehmen Sie beim niedrigsten erwarteten Tankfüllstand 10,1 m absolute Oberflächendruckhöhe auf Basis des Atmosphärendrucks, 2,4 m positive statische Höhe, 0,3 m Dampfdruckhöhe bei Flüssigkeitstemperatur, 1,1 m verteilte Verluste in der Saugleitung und 0,7 m Einzelverluste an. Die Abschätzung ergibt 10.1 + 2.4 − 0.3 − 1.1 − 0.7 = 10,4 m verfügbare Förderhöhe. Ergibt die vom Hersteller angegebene NPSH-Kennlinie beim tatsächlichen Förderstrom und der tatsächlichen Drehzahl 7,8 m, beträgt die rechnerische Differenz 2,6 m. Diese Differenz ist zu prüfen und bedeutet nicht, dass Kavitation, Erosion oder Effekte bei abweichendem Betriebspunkt ausgeschlossen sind.
Wiederholen Sie die Abschätzung für die Bedingungen, die im Anlagenbetrieb oft übersehen werden: niedrigster Füllstand, höchste relevante Flüssigkeitstemperatur, maximaler Förderstrom, ein verschmutzter Schmutzfänger, sofern dieser Zustand plausibel ist, eine geänderte Saugleitungsführung sowie instationäre oder parallel betriebene Pumpenzustände, die tatsächlich auftreten. Die Grundlagen der NPSH des Hydraulic Institute helfen bei der Begriffsbestimmung; der Hersteller muss den konkreten Betriebspunkt weiterhin bestätigen.
Wie wirkt sich NPSH auf Kavitation aus?
NPSH wirkt sich auf Kavitation aus, weil sie den Saugdruckzustand im Verhältnis zum Dampfdruckverhalten der Flüssigkeit beschreibt. Eine geringe verfügbare Zulaufhöhe kann das Risiko erhöhen. Für den Vergleich müssen jedoch der richtige Betriebspunkt angesetzt und ein Grenzwert, der Schäden ausschließt, vermieden werden. Beim Fördern von Suspensionen sind vor Ort außerdem Gas, Zulaufverzerrungen, Ablagerungen und Änderungen des Betriebsbereichs zu prüfen.
Grenzprüfung: Eine historische Referenz für einen Förderhöhenabfall von 3 % beschreibt eine festgelegte Konvention zur Pumpenleistung. Sie darf nicht stillschweigend als erste Blasenbildung, erstes Geräusch oder Beginn der Erosion umgedeutet werden.
Die 4-Verlustquellen-Saugseitenbilanz: Wo ein Schlammpumpensystem NPSH-Abstand verliert
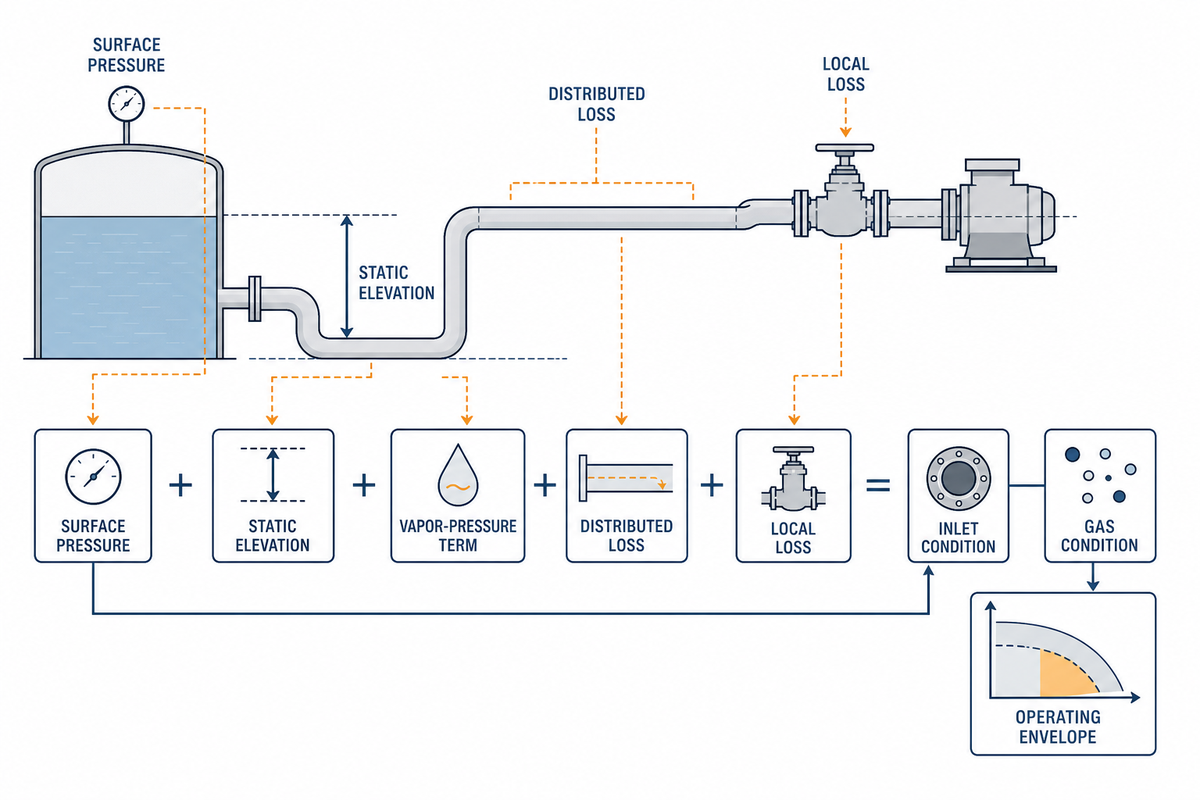
Mit der 4-Verlustquellen-Saugseitenbilanz wird aus einer NPSH-Berechnung ein Arbeitsblatt für den Einsatz vor Ort: Erfassen Sie Oberflächenbedingungen, Dampfdruckanteil, verteilte Verluste und Einzel- beziehungsweise Betriebsverluste getrennt. Prüfen Sie diese anschließend für die ungünstigste plausible Betriebssituation. Ein einzelner Auslegungspunkt mit sauberen Leitungen reicht für die Entscheidung über eine Schlammpumpe nicht aus.
| Bilanzposten | Zu erfassende Angaben | Prüfen bei | Einschränkungen / ungeeignet für |
|---|---|---|---|
| 1. Absoluter Oberflächendruck | Offener Tank, Druckbehälter, Höhenlage des Standorts | Niedrigster Betriebsfüllstand | Manometerdruck nicht anstelle des Absolutdrucks verwenden |
| 2. Statische Höhe | Flüssigkeitsoberfläche bis Bezugsebene, in m oder ft | Niedrigster plausibler Füllstand | Nicht konstant bei schwankendem Sumpffüllstand |
| 3. Dampfdruckanteil | Flüssigkeitstemperatur und Zusammensetzung | Höchste relevante Temperatur | Kein fester Wasserwert für jede Suspension |
| 4. Verteilte Verluste | Rohrlänge, Innendurchmesser, Auskleidung, Ablagerungen, Förderstrom | Maximal geplanter Förderstrom | Werte für saubere Leitungen berücksichtigen mögliche Verschmutzung nicht unbedingt |
| 5. Einzelverluste | Armaturen, Bögen, Reduzierungen, Schmutzfänger | Tatsächlicher Schaltzustand der Armaturen | Eine Drosselstelle nicht in einem pauschalen Sicherheitsabstand verstecken |
| 6. Zulaufbedingungen | Wirbelbildung, Lufteintritt, Drall, ungleichmäßige Anströmung | Beobachteter Betriebspunkt | Eine überschlägige Förderhöhenberechnung erkennt nicht jedes verzerrte Strömungsprofil |
| 7. Gaszustand | Hinweise auf mitgerissenes oder freigesetztes Gas | Änderungen der Beschickung und Anfahren | Gas kann Symptome nachahmen oder Trends überdecken |
| 8. Zulässiger Betriebsbereich | Förderstrom, Drehzahl, Parallelbetrieb, instationäre Vorgänge | Minimale und maximale plausible Betriebszustände | Ein Auslegungspunkt ist kein Betriebsbereich |
| 9. Pumpenreferenz | Kennlinie, Prüfflüssigkeit, Drehzahl, Bezugsebene, Revisionsstand | Exakter Betriebspunkt | NPSHr ist keine allgemeingültige Grenze, die Schäden ausschließt |
Halten Sie bei der Schichtübergabe nicht nur das Rechenergebnis, sondern auch die offenen Punkte fest. Wurde der Tankfüllstand geschätzt, der Schmutzfänger nicht geprüft oder die Suspensionstemperatur angenommen, dokumentieren Sie dies. So wird die Unsicherheit zu einem Arbeitsauftrag statt zu einem verborgenen Sicherheitsfaktor. Auch die Hinweise des Hydraulic Institute zu Betriebsbereichen behandeln NPSH als Frage des Betriebspunkts und nicht als Berechnung anhand einer Zeichnung. Erfassen Sie den Saugzustand und den Druck an der Pumpe, statt beides später aus einer nominellen Zeichnung abzuleiten. Dokumentieren Sie neben dem Rechenergebnis auch den Betriebszustand der Pumpe.
Der Feststoff-Beginn-Split-Test: Wann Feststoffe die Betriebsgrenze verändern
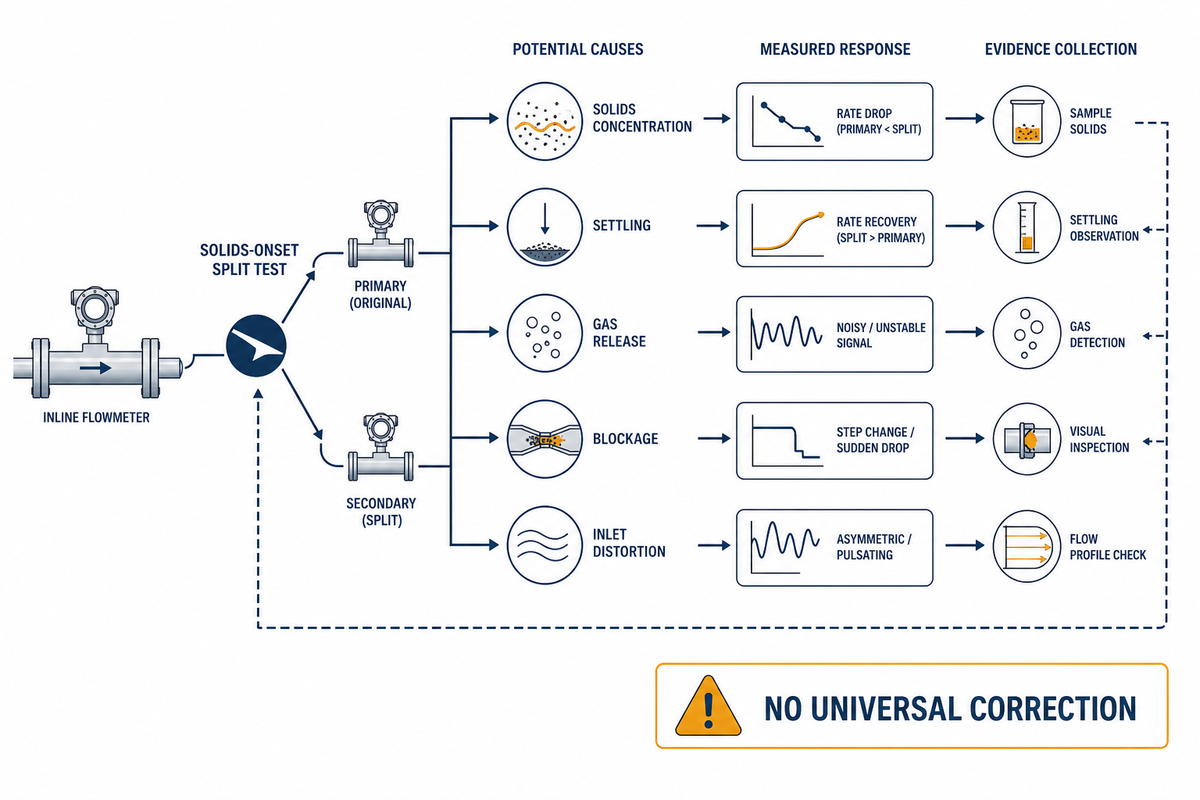
Feststoffe können das Kavitationsverhalten einer Schlammpumpe durch Konzentration, Flüssigkeitszustand, Ablagerungen, Verstopfungen, Gasfreisetzung und Verzerrungen der Zulaufströmung verändern. Sie rechtfertigen jedoch keine pauschale zusätzliche NPSH-Zahl. Eine sichere Vorgehensweise trennt Änderungen an der Flüssigkeit, dem Saugweg, dem Zulaufprofil und der gemessenen Betriebsreaktion voneinander.
Die ANSI/HI-Leitlinie von 2024 nennt den Feststoffgehalt als einen von mehreren Aspekten neben Einflüssen des Fördermediums, der Pumpe und des Systems. Untersuchungen zu Erosion und Kavitation in Suspensionen zeigen ebenfalls, weshalb eine einfache Einteilung riskant ist: Korngröße, Konzentration, Viskosität, Oberflächenzustand und Kavitationsintensität können zusammenwirken. Der Übersichtsartikel zu Kavitation in Suspensionen auf PMC ist hier hilfreich, weil er Erosion und Kavitation als gekoppelte technische Probleme und nicht als einzelnen Korrekturfaktor behandelt.
| Beobachtete Änderung | Erste Frage | Zu erhebende Befunde | Einschränkungen / ungeeignet für |
|---|---|---|---|
| Höhere Feststoffkonzentration | Haben sich auch Förderstrom, Dichte oder Viskosität verändert? | Probe, Förderstrom, Temperatur, Betriebspunkt | Leiten Sie keine einheitliche Korrektur in m oder ft ab |
| Zeitweiliges Rumpeln | Tritt es zusammen mit Änderungen des Tankfüllstands oder der Beschickung auf? | Trend mit Füllstand und Beschickungszustand vergleichen | Ohne Zusammenhang mit dem Prozess kein Beweis |
| Leistungsverlust nach Betätigung einer Armatur | Ist eine lokale Drosselstelle oder ein Drall entstanden? | Schaltzustand der Armaturen und Differenzdruck auf der Saugseite | Nicht in einem unsicheren Prozesszustand testen |
| Schaum oder Blasen | Tritt Gas in die Suspension ein oder wird daraus freigesetzt? | Beobachtung am Sumpf, Zustand der Probe | Gas kann das Verhalten von Druckpulsationen verändern |
| Feststoffablagerungen in der Nähe des Einlaufs | Verändert sich die Anströmung? | Sumpffüllstand, Video vom Zulauf, sofern gefahrlos möglich | Unsichere Sümpfe nicht betreten oder inspizieren |
| Förderstrom außerhalb des Normalbereichs | Hat sich die Pumpe aus dem erwarteten Betriebsbereich bewegt? | Förderstrom, Drehzahl, Armaturenstellung | Ein einzelner Trend lässt den Mechanismus nicht erkennen |
| Verschleiß nach einer Einsatzkampagne | Schritt der Schaden fort oder trat er im Zusammenhang mit einem Ereignis auf? | Inspektionsbericht und Betriebshistorie | Das Oberflächenbild kann auf kombinierte Schäden hinweisen |
| Geänderte Herkunft der Suspension | Was hat sich an Partikelverteilung oder chemischer Zusammensetzung verändert? | Lieferantendaten und Anlagenprobe | Keine früheren Wasserprüfungen als Ersatz heranziehen |
| Widersprüchliche Befunde | Welche Einflussgröße wurde nicht gemessen? | Saugseitenuntersuchung oder Prüfung durch den OEM veranlassen | Keine Ursache erzwingen |
Praxisbeispiel: Eine Anlage stellt auf eine dichtere Suspension um und verzeichnet nach einem Absinken des Behälterfüllstands kurzzeitig einen instabilen Förderstrom. Als schnelle Reaktion könnte man einen festen Sicherheitsabstand in die Tabelle eintragen. Bei einem dokumentierten Vorgehen werden Füllstand, Temperatur, Drehzahl, Förderstrom, Saugleitungsführung, sichtbares Gas sowie kürzlich vorgenommene Änderungen an Armaturen oder Schmutzfängern erfasst. Bei der ersten Vorgehensweise bleibt die Ursache verborgen; die zweite zeigt, ob zunächst eine Prüfung der Saugseite, eine Betriebsänderung oder eine Überprüfung des Betriebspunkts durch den Hersteller erforderlich ist.
Was geschieht, wenn die NPSH zu gering ist?
Wenn lokale Bedingungen den Druck in Richtung des Dampfdruckgrenzwerts der Flüssigkeit absenken, können sich Dampfgebilde bilden und später zusammenfallen, sobald der Druck wieder ansteigt. Die hydraulische Stabilität kann nachlassen und angrenzende Oberflächen können Schaden nehmen. Kavitation kann durch mehrere zusammenwirkende Bedingungen entstehen. Prüfen Sie daher den gesamten zulässigen Betriebsbereich und den Saugweg, statt anzunehmen, eine einzelne Feststoffangabe erkläre alle Symptome.
Kavitation erkennen, bevor das Laufrad Lochfraß zeigt: Die 3-Signal-Kavitationstriage
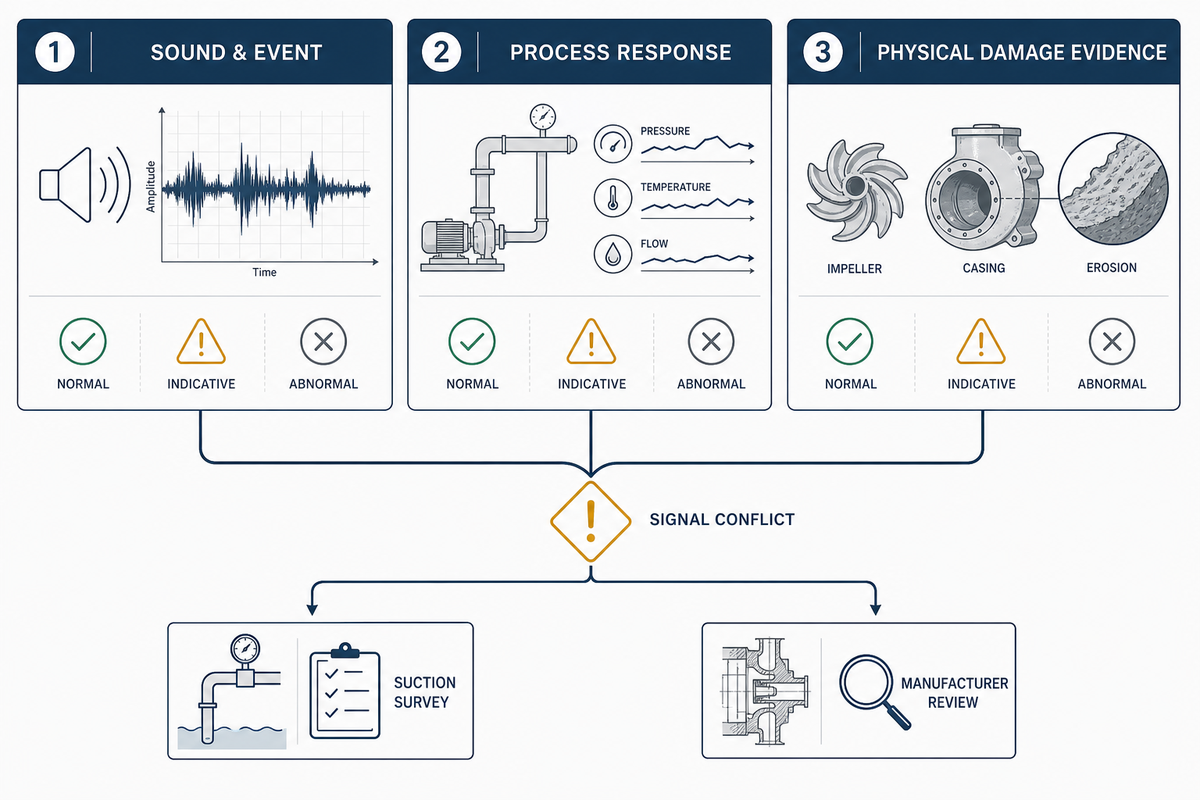
Die 3-Signal-Kavitationstriage ist ein Arbeitsauftrag zur Befundaufnahme, keine allgemeingültige Erkennungsregel: Vergleichen Sie eine reproduzierbare Änderung von Geräusch oder Schwingung, eine Änderung der Prozessreaktion und den Ort des festgestellten Schadens. Widersprechen sich die Signale, ordnen Sie keine Ursache zu und veranlassen Sie eine Untersuchung der Saugseite oder eine Prüfung durch den Hersteller.
Untersuchungen zur Überwachung von Kreiselpumpen stützen den Einsatz von Messgeräten wie Beschleunigungssensoren und Stromsensoren für kontrollierte Erkennungsverfahren. Übertragbar ist dabei kein bestimmter Frequenzwert. Sensorposition, Pumpengeometrie, Drehzahl, Zulaufbedingungen, Gasgehalt und Betriebsbereich beeinflussen, was das Messgerät erfasst. Ermitteln Sie einen Basiswert für die konkrete Anlage und verfolgen Sie anschließend aussagekräftige Änderungen zusammen mit den Prozessdaten.
- Signal 1, Ereignis und Geräusch: Halten Sie fest, wann das Ereignis auftritt, was sich davor verändert hat und ob das Geräusch wiederholt auftritt. „Kies“ ist eine Beobachtung, keine Diagnose.
- Signal 2, Prozessreaktion: Dokumentieren Sie Förderstrom, Reaktion auf der Druckseite, Drehzahl, Tankfüllstand, Zustand der Saugseite sowie jede Armaturenstellung und den Zustand parallel betriebener Pumpen. Vergleichen Sie gleichartige Betriebspunkte.
- Signal 3, physischer Befund: Dokumentieren Sie den Schadensort, dessen Fortschreiten und ob die Oberfläche Lochfraß, Politurspuren, Riefen oder eine Mischung aufweist. Bewahren Sie Fotos mit Maßstab und Ausrichtung auf.
Tun
- Einen bekannten Betriebspunkt im Trend verfolgen
- Füllstand, Förderstrom, Drehzahl und Änderungen auf der Saugseite gemeinsam dokumentieren
- Widersprüchliche Signale durch eine Untersuchung der Saugseite abklären lassen
Nicht tun
- Einen einzelnen Schwingungswert als Beweis für alle Pumpen verwenden
- Allein aufgrund eines Geräuschs ein Laufrad bestellen
- Lufteintrag und Kavitation als denselben Fehler bezeichnen
| Feld | Beispiel für die Erfassung | Warum die Angabe ins Protokoll gehört |
|---|---|---|
| Flüssigkeitsfüllstand | Auflösung 0,1 m, falls ein Messgerät installiert ist | Stellt den Zusammenhang zwischen Ereignis und statischer Förderhöhe her |
| Saugdruck | Messwert des Instruments mit 1 kPa Auflösung | Bewahrt den Druckkontext |
| Temperatur | Prozessmesswert mit 1 °C Auflösung | Verknüpft den Flüssigkeitszustand mit dem Dampfdruckanteil |
| Förderstrom | Prozessmesswert in 1 m³/h | Zeigt den tatsächlichen Betriebspunkt |
| Drehzahl | Antriebswert in 1 rpm | Ermöglicht den Vergleich gleichartiger Betriebspunkte |
| Schwingungstrend | mm/s am selben Sensorpunkt | Unterstützt einen Anlagenbasiswert, keinen allgemeingültigen Grenzwert |
| Ereignisdauer | Zeitstempel mit 1 s Auflösung | Unterscheidet ein vorübergehendes Ereignis von einem anhaltenden Problem |
| Feststoffkonzentration | Laborergebnis in 1 % | Macht Änderungen im Verlauf einer Einsatzkampagne sichtbar |
| Suspensionsdichte | Probenergebnis in 1 kg/m³ | Macht Annahmen auf Wasserbasis kenntlich |
| Korngröße | Laborwert in 1 μm | Dokumentiert Änderungen an der Suspension ohne pauschale Korrektur |
| Maßstab für die Inspektion | Fotomaßstab 1 mm | Ermöglicht späteren Prüfern den Vergleich von Verschleißbefunden |
| Betriebsdauer der Einsatzkampagne | Betriebsintervall 1 hour | Stellt den Zusammenhang zwischen Schaden, Zeit und Betriebspunkt her |
Beispiel für ein Ereignisprotokoll, nur mit hypothetischen Werten: Um 13:40 betrug der Füllstand 2,1 m, der Saugdruck 84 kPa, die Flüssigkeitstemperatur 42 °C, der Förderstrom 180 m³/h und die Antriebsdrehzahl 1.480 rpm. Das Ereignis dauerte 24 s. Ein Schwingungsmesswert von 3,8 mm/s am selben Sensor, eine Probendichte von 1.230 kg/m³, ein Feststoffgehalt von 18 % und ein Partikelmesswert von 250 μm gehören mit in das Protokoll. Diese Werte legen keine Grenzwerte fest; sie zeigen, wie ein vollständiges Protokoll spätere Prüfer davon abhält, nicht vergleichbare Betriebszustände der Pumpe miteinander zu vergleichen.
Ein hilfreicher Schichtbericht kann einfach gehalten sein: Zeitstempel, Betriebspunkt, Beobachtung des Bedienpersonals, Auslöser des Ereignisses, Beobachtung auf der Saugseite und Fotoreferenz. Geben Sie der nächsten prüfenden Person genug Kontext, um die Diagnose hinterfragen zu können, statt die erste Erklärung als gesichert darzustellen.
Woran erkennen Sie, ob eine Schlammpumpe kavitiert?
Achten Sie auf eine reproduzierbare Änderung von Geräusch oder Schwingung, eine damit verbundene Änderung des Prozessverhaltens an einem bekannten Betriebspunkt und Schadensbefunde, die zu den Druckverhältnissen passen. Keiner dieser Hinweise beweist für sich allein Kavitation. Wenn Gas, Zulaufverzerrungen oder ein veränderlicher Feststoffzustand zu widersprüchlichen Signalen führen, ist das Ergebnis als nicht eindeutig zu bewerten. Prüfen Sie das Saugsystem, bevor Sie eine Reparatur auswählen.
Verschleißbild beurteilen, ohne Kavitation, Abrasion, Lufteintrag oder Rezirkulation zu verwechseln
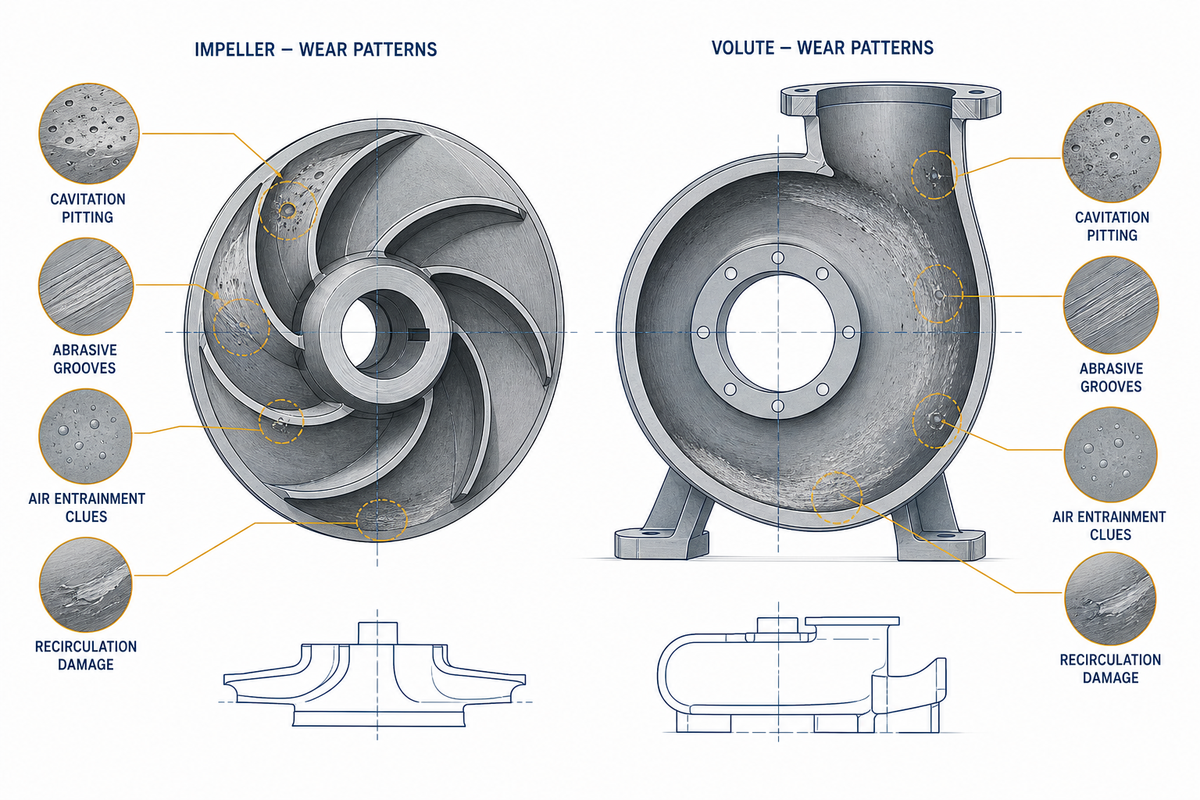
Das Verschleißbild kann die Untersuchung einer Schlammpumpe eingrenzen, Kavitation und Partikelerosion lassen sich damit jedoch nicht immer voneinander unterscheiden, da die Mechanismen zusammenwirken können. Betrachten Sie die Oberflächenform als eine von mehreren Belegquellen und prüfen Sie vor einer Werkstoff- oder Anlagenentscheidung zusätzlich Betriebshistorie, Saugbedingungen und Wiederholbarkeit.
Fachliteratur zu kombinierter Kavitation und Partikelerosion warnt vor einer eindeutigen Zweiteilung. Änderungen der Betriebsbedingungen können Oberflächenschäden begünstigen oder hemmen, und ähnlich aussehende Oberflächen können unterschiedliche Betriebshistorien haben. Bei Instandhaltungsentscheidungen mit begrenztem Umfang werden die wichtigsten Befunde benannt, offene Fragen festgehalten und vor einer dauerhaften Änderung zunächst eine rückgängig zu machende Prüfung ausgewählt.
| Schadensmechanismus | Zu prüfender Hinweis | Nächste Prüfung zur Bestätigung | Erste reversible Maßnahme | Einschränkungen / ungeeignet für |
|---|---|---|---|---|
| Druckbedingte Kavitation | Ereignis im Zusammenhang mit dem Saugzustand | Bilanz des Betriebsbereichs und Zulaufuntersuchung | Drosselstelle entfernen, sofern gefahrlos möglich | Durch Geräusche allein nicht bestätigt |
| Erosion durch abrasive Partikel | Fortschreitender Werkstoffabtrag beim Fördern von Feststoffen | Probe und Verlauf der Einsatzkampagne | Betriebspunkt und Werkstoff auf Eignung prüfen | Kann gleichzeitig mit Kavitation auftreten |
| Mitgerissene Luft | Schaum, Blasen, instabiler Ansaugzustand | Eintrittsquelle und Zulauf beobachten | Luftweg korrigieren, sofern gefahrlos möglich | Kann Drucktrends überdecken |
| Zulaufwirbel oder Drall | Füllstandsabhängige Störung | Sichere Beobachtung des Zulaufs | Geometrie und Füllstand prüfen | Unsichere Behälter nicht betreten |
| Rezirkulation oder Betrieb außerhalb des Auslegungspunkts | Symptom ändert sich mit dem Förderstrom | Kennlinie mit tatsächlichem Betriebspunkt vergleichen | Stabilen Betriebspunkt wiederherstellen | Kein Ersatz für die Prüfung der Saugseite |
| Drosselstelle oder Verschmutzung | Sprunghafte Änderung nach Instandhaltung oder Betätigung einer Armatur | Leitung und Schmutzfänger prüfen | Bekannte Verstopfung beseitigen | Absperrung und Sicherheit überprüfen |
| Kennlinienverschiebung durch Verschleiß | Langfristige Abweichung vom Betriebspunkt | Prüf- und Inspektionshistorie vergleichen | Erneute Überprüfung der Kennlinie anfordern | NPSHr bleibt möglicherweise nicht konstant |
| Kombinierte Erosion | Mischbild aus Lochfraß und Partikelverschleiß | Betriebshistorie und Strömungsweg abgleichen | Gemeinsame Prüfung von Hydraulik und Werkstoff planen | Keine einzelne Ursache erzwingen |
| Mechanischer Fehler | Signal tritt auch außerhalb hydraulischer Ereignisse auf | Mechanische Inspektion | Instandhaltungsverfahren befolgen | Kann gleichzeitig mit einem hydraulischen Fehler auftreten |
Bei der Auswahl medienberührter Bauteile dient das Ergebnis als Grundlage für die Fragestellung. Ein Vergleich von Schlammpumpen mit hochchromhaltigem Werkstoff und gummierter Auskleidung kann den Werkstoffkontext erläutern. Die Untersuchung der Saugseite zeigt, ob der Werkstoff überhaupt der erste Ansatzpunkt ist.
Stellen Sie die Kontrolle auf der Saugseite wieder her, bevor Sie ein härteres Laufrad kaufen
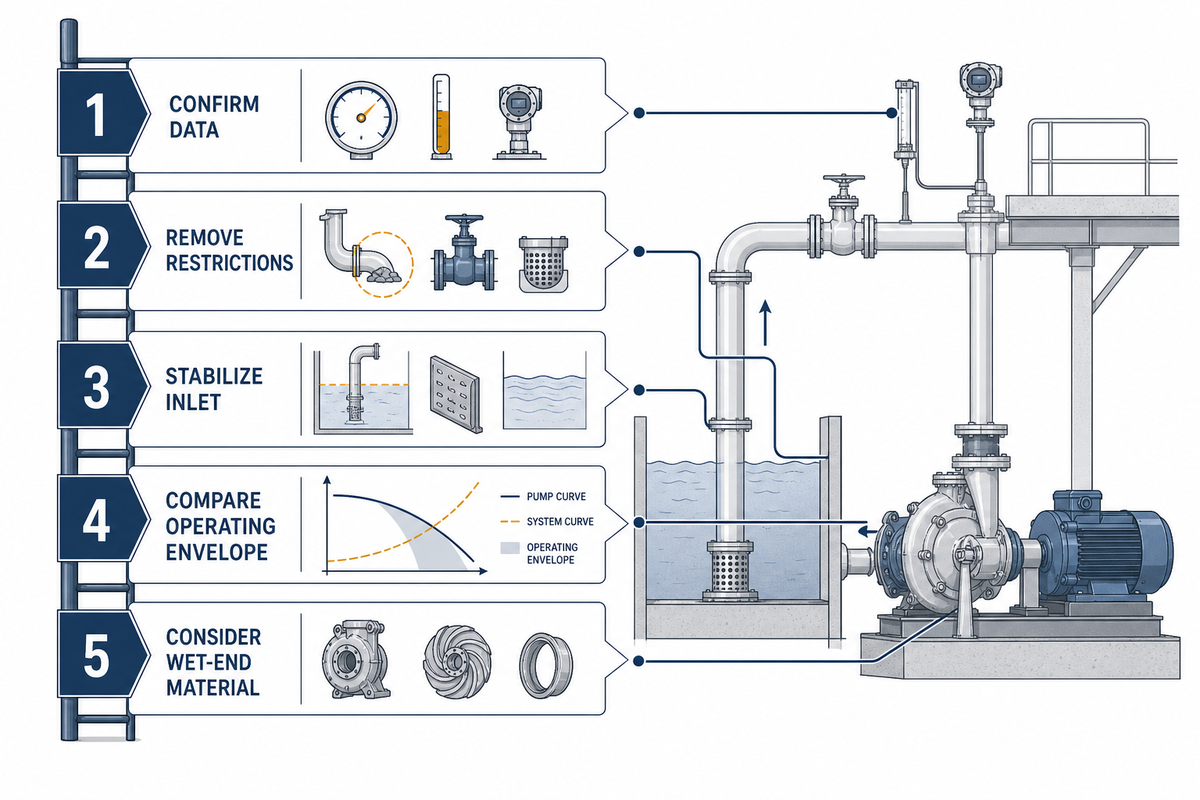
Wenn der Mechanismus nicht eindeutig nachgewiesen ist, sollten Sie zuerst die leichter rückgängig zu machenden Probleme auf der Saugseite und bei den Betriebsbedingungen beheben, bevor Sie sich auf einen Werkstoffwechsel im medienberührten Bereich oder eine Änderung der Hardware festlegen. So vermeiden Sie, dass ein Betrieb für ein härteres Laufrad bezahlt, während eine Drosselstelle, ein Gaspfad, ein Betrieb außerhalb des Auslegungspunkts oder ungünstige Eintrittsbedingungen unverändert bleiben.
- Betriebsbedingungen erfassen. Dokumentieren Sie Förderstrom, Drehzahl, Füllstand, Temperatur, Dichte und den Zeitraum des Ereignisses. Vergleichen Sie die Bedingungen mit der tatsächlichen Kennlinie und den bereits für den Einsatz verwendeten Auslegungsdaten der Schlammpumpe.
- Saugweg prüfen. Prüfen Sie vor dem Austausch eines Bauteils im medienberührten Bereich die Schaltstellung der Armaturen, den Zustand des Siebs, die Ausrichtung des Reduzierstücks, mögliche Lufteintrittswege und die Anströmung am Eintritt.
- Betrieb kontrolliert überprüfen. Vergleichen Sie das Symptom, soweit es Prozess- und Sicherheitsvorschriften zulassen, bei dokumentiertem Förderstrom und dokumentierter Drehzahl. Schaffen Sie keine unsicheren Ansaugbedingungen, nur um die Diagnose zu erleichtern.
- Anwendungsspezifische Bewertung anfordern. Besteht das Problem weiterhin, übermitteln Sie dem Pumpenfachingenieur das Betriebsprotokoll, den zulässigen Betriebsbereich, die Daten zur Feststoffsuspension und den Prüfbericht. Ein Schlammpumpenhersteller kann prüfen, ob die Pumpenbaureihe zum Einsatz passt. Die Rückmeldung sollte jedoch die Prüfgrundlage und die getroffenen Annahmen nennen.
- Erst dann Änderungen an Werkstoff oder Geometrie auswählen. Bei Anwendungen wie dem Fördern von Bergbauschlamm oder dem Einsatz von Baggerpumpen bei der Sandbaggerung kann Verschleißbeständigkeit entscheidend sein; sie beseitigt jedoch keine Ursache auf der Saugseite.
Spannungsfeld zwischen Betrieb und Finanzen: Ein Werkstoffupgrade lässt sich leicht anbieten, weil es sich um ein Bauteil handelt. Eine Prüfung des Eintritts oder ein kontrollierter Betriebscheck kann die Bestellung verzögern, aber möglicherweise wiederholte Stillstandszeiten, Instandhaltungskosten und einen zweiten Kauf von Bauteilen für den medienberührten Bereich verhindern. Betrieb, Einkauf und Finanzen können diesen Zielkonflikt anhand der Belege beurteilen. Die Prüfung zeigt außerdem, ob die Pumpenkonstruktion oder eine veränderte Betriebsbedingung die plausiblere Ursache der Kavitation ist.
Prüfpunkt vor der Freigabe eines Kaufs für den medienberührten Bereich
Behandeln Sie ein Ersatzlaufrad nicht als erste Korrekturmaßnahme, wenn das Ereignis auf eine Änderung des Füllstands, eine Armaturenbewegung, eine Änderung beim Parallelbetrieb der Pumpen, eine neue Zulaufquelle oder einen nicht geprüften Zustand der Saugleitung folgt. Solche Auslöser können auf eine Systemänderung hindeuten, die sich durch den Kauf eines anderen Werkstoffs nicht beheben lässt. Dieser Hinweis gilt auch, wenn im Betriebsprotokoll der Kennlinienpunkt, die Eingangsgrößen für NPSHa oder der Zustand von Sieb und Eintritt fehlen. Käufer können weiterhin eine unverbindliche Preisangabe für eine Werkstoffoption anfordern. In der Kaufentscheidung sollte jedoch ausdrücklich festgehalten werden, welcher Nachweis belegen würde, dass die hydraulische Ursache beseitigt wurde.
Ein Instandhaltungsteam kann beispielsweise nach einem Einsatz von 600 Stunden Lochfraß feststellen und annehmen, dass allein eine höhere Härte die Lösung ist. Vergleichen Sie vor der Freigabe des Bauteils den Einsatz mit den Betriebsdaten der letzten 12 Monate: Waren Förderstrom, Behälterfüllstand, Dichte der Feststoffsuspension, Temperatur oder Armaturenführung anders? War derselbe Schadensbereich schon vor der Änderung des Zulaufs vorhanden? Passt der aktuelle Auswahlkontext für Schlammpumpen und Kreiselpumpen zum Betriebspunkt? Ein dokumentiertes Ergebnis „noch nicht nachgewiesen“ kann mehr Zeit sparen als ein selbstsicherer, aber unbelegter Austausch.
Grenzen von Datenblättern bei der Entscheidung zur Saugseite einer Schlammpumpe
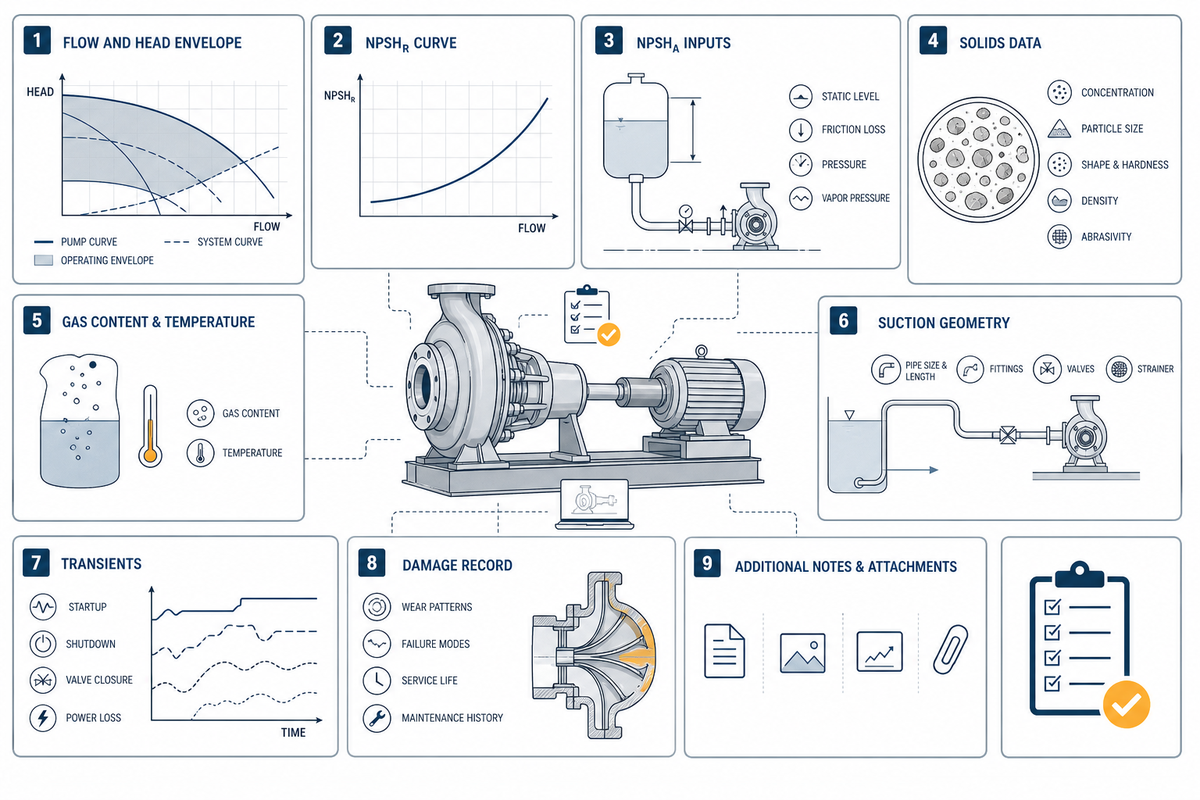
Laut den NPSH-Empfehlungen des Hydraulic Institute aus 2024 muss eine Kennlinie im Zusammenhang mit der Flüssigkeit, dem Betriebspunkt und den Saugbedingungen beurteilt werden und darf nicht als universeller Grenzwert für „bestanden“ oder „nicht bestanden“ gelten.
Ein Datenblatt kann NPSHr für eine festgelegte Prüfbedingung angeben. Für sich allein bestätigt es jedoch weder den niedrigsten NPSHa-Wert des Systems noch den Gaszustand, die Eintrittsgeometrie, transiente Vorgänge, das Verhalten der Feststoffe oder den zulässigen Betriebsbereich einer konkreten Installation. Bitten Sie den Hersteller, seine Kennlinie und Annahmen in der Anfrage mit diesen Bedingungen vor Ort abzugleichen.
Verwenden Sie in der Anfrage die aktuelle Normgrundlage: ANSI/HI 9.6.1-2024 ist anwendungsspezifisch. Bitten Sie einen Lieferanten nicht um eine pauschale Bestätigung, dass „die Reserve ausreicht“, ohne Flüssigkeit, Förderstrom, Drehzahl, Füllstand, Temperatur, Saugrohrführung und die zu untersuchende Störung festzulegen. Geben Sie an, ob es dem Betrieb um einen stabilen Förderhöhenwert, einsetzende Dampfaktivität, messbare Geräusche oder wiederkehrende Oberflächenschäden geht.
| Anzufordernde Angabe | Warum der Einkauf sie benötigt | Wer sie bereitstellt oder freigibt | Einschränkungen / ungeeignet für |
|---|---|---|---|
| Förderstrom- und Förderhöhenbereich | Normalbetrieb und Extrembetrieb sind nicht dasselbe | Betriebstechnik | Ein einzelner Nennpunkt kann Risiken verbergen |
| NPSHr-Kennlinie und Prüfgrundlage | Macht die Pumpenreferenz überprüfbar | Hersteller | Keine Garantie für schadensfreien Betrieb vor Ort |
| Eingangsgrößen für die NPSHa-Berechnung | Zeigt Annahmen und Grenzen am Standort auf | Betriebstechnik | Ungünstigsten glaubhaften Betriebszustand zugrunde legen |
| Dichte der Feststoffsuspension und Feststoffanteil | Verhindert einen Vergleich auf Wasserbasis | Prozess-/Qualitätssicherung | Kein universeller Korrekturfaktor |
| Partikelverteilung und Härte | Trennt Verschleißrisiko von hydraulischem Problem | Qualitätssicherung/Prozess | Kann je nach Einsatz variieren |
| Temperatur und Gaszustand | Beeinflusst Dampf und Symptome | Betrieb/Prozess | Keine konstanten Werte voraussetzen |
| Sauggeometrie und Höhenlage | Macht Eintrittsverzerrungen und Druckverluste sichtbar | Betriebstechnik | Prüfung des aktuellen Ist-Zustands erforderlich |
| Transiente Vorgänge und Parallelbetrieb | Verhindert die Freigabe auf Basis eines einzelnen Auslegungspunkts | Betrieb/Leittechnik | Kann in einem statischen Datenblatt übersehen werden |
| Schadensprotokoll und Fotos | Verknüpft den Produktvorschlag mit dem Schadensmechanismus | Instandhaltung | Schadensbild kann ein ergänzender Nachweis sein |
Kernaussage
Eine fundierte NPSH-Entscheidung für eine Schlammpumpe setzt voraus, dass die Anfrage die NPSHr-Kennlinie des Herstellers mit dem niedrigsten glaubhaften NPSHa-Wert der Anlage, den Bedingungen der Feststoffsuspension, der Eintrittsgeometrie und dem zulässigen Betriebsbereich verknüpft, statt sich auf eine feste Reserveregel zu stützen.
FAQ
Reicht es bei einer Schlammpumpe immer aus, wenn NPSHa größer als NPSHr ist?
Das allein reicht nicht.
NPSHa größer als NPSHr ist ein notwendiger erster Vergleich für einen angegebenen Betriebspunkt, beweist aber weder, dass keine Kavitation auftritt, noch, dass keine Erosion entsteht. Prüfen Sie den ungünstigsten glaubhaften Betriebszustand, den Eintrittszustand, Gas, die Eigenschaften der Feststoffsuspension, transiente Vorgänge und die genaue Prüfgrundlage der Herstellerkennlinie. ANSI/HI 9.6.1-2024 sieht anwendungsspezifische Überlegungen zur Reserve vor und keine universelle Regel.
Verhindert das Anfüllen Kavitation in einer Schlammpumpe?
Das Anfüllen kann dazu beitragen, den Flüssigkeitsstrom aufrechtzuerhalten. Die verfügbare Saughöhe, Leitungsverluste, Eintrittsgeometrie und mitgerissenes Gas müssen dennoch am tatsächlichen Betriebspunkt geprüft werden.
Auch eine angefüllte Pumpe kann eine unzureichende verfügbare Saughöhe, hohe Druckverluste, Eintrittswirbel, mitgerissenes Gas oder veränderte Bedingungen der Feststoffsuspension aufweisen. Betrachten Sie das Anfüllen als eine von mehreren Betriebsbeobachtungen. Führen Sie das Saugprotokoll weiter und vergleichen Sie die Bedingungen mit dem tatsächlichen Betriebspunkt, bevor Sie zu dem Schluss kommen, das Problem sei behoben. Dokumentieren Sie, ob das Symptom beim Anfahren, nach einer Füllstandsänderung, einer Armaturenbetätigung oder einer Änderung des Zulaufs auftritt. Diese Abfolge kann einen Lufteintrittsweg oder ein Problem am Eintritt aufdecken, das bei der Prüfung des Anfüllens nicht berücksichtigt wurde. Bleibt das Symptom nach dem Anfüllen bestehen, vergleichen Sie den niedrigsten Füllstand, den tatsächlichen Förderstrom und den Zustand der Saugleitung, bevor Sie die Ursache der Pumpe selbst zuschreiben.
Lässt sich Kavitation durch eine geringere Pumpendrehzahl beheben?
Eine geringere Drehzahl kann ein sinnvoller kontrollierter Test sein, weil sie den Betriebspunkt verschiebt. Eine Einschränkung auf der Saugseite, ein Gaspfad oder eine ungünstige Eintrittsgeometrie werden dadurch jedoch nicht automatisch beseitigt.
Eine Drehzahländerung verschiebt den Betriebspunkt und kann den Bedarf am Eintritt beeinflussen. Eine dokumentierte Drehzahlreduzierung kann deshalb zeigen, ob das Symptom von den Betriebsbedingungen abhängt. Sie behebt jedoch weder eine blockierte Leitung noch eine ungünstige Sammelbeckengeometrie, einen Gaspfad oder eine ungeeignete Installation. Dokumentieren Sie Drehzahl, Förderstrom, Behälterfüllstand und Reaktion des Symptoms gemeinsam.
Verhindert ein härteres Laufrad Lochfraß durch Kavitation?
Die Werkstoffauswahl kann die Verschleißbeständigkeit verändern. Sie beseitigt jedoch keine Ursache auf der Saugseite, wenn Druck- oder Eintrittsbedingungen die Instabilität auslösen und unverändert bleiben.
Liegt die auslösende Ursache im Druck oder am Eintritt, kann ein härteres Laufrad die Kosten erhöhen, während die Instabilität bestehen bleibt. Unterscheiden Sie mithilfe der Inspektionsmatrix zwischen wahrscheinlicher Partikelerosion, kombinierten Schäden und Belastungen auf der Saugseite. Bewerten Sie anschließend Werkstoff- und Hydraulikänderungen gemeinsam als technische Entscheidung.
Warum zeigt eine Pumpe Symptome, obwohl die Tabelle weiterhin eine positive Reserve ausweist?
In einer stationären Berechnung kann eine veränderte Bedingung vor Ort fehlen, darunter Füllstand, Temperatur, eine lokale Drosselstelle, Gas, transientes Verhalten oder eine Verzerrung der Anströmung am tatsächlichen Betriebspunkt.
Behälterfüllstand, Temperatur, Förderstrom, lokale Drosselstellen, Luft oder Gas, verzerrte Anströmung, transiente Vorgänge, Verschleiß und ein Betrieb außerhalb des erwarteten Bereichs können die Bedingungen an der Pumpe verändern. Ein positiver Vergleich ist ein wichtiger Nachweis, sollte aber Anlass für eine Überprüfung des zulässigen Betriebsbereichs sein und nicht die Untersuchung beenden.
Welche Angaben sollten Sie einem Schlammpumpenlieferanten für eine Kavitationsprüfung senden?
Senden Sie ein anwendungsspezifisches Nachweispaket mit zulässigem Betriebsbereich, NPSH-Eingangsgrößen, Daten zur Feststoffsuspension, Saugrohrführung, Beobachtungen zu Gas und Schadensprotokoll, statt nur eine Modellnummer anzugeben.
Geben Sie Förderstrom- und Förderhöhenbereich, NPSHa-Eingangsgrößen, NPSHr-Kennlinie und Prüfgrundlage, Feststoff- und Partikeldaten, Temperatur, Beobachtungen zu Gas, Saugrohrführung, Füllstandsbereich, transiente Vorgänge und Schadensfotos an. So kann der Lieferant den tatsächlichen Betrieb beurteilen, statt nur eine allgemeine Frage zur Reserve zu beantworten.
Prüfpaket für den Betrieb mit Feststoffsuspension zusammenstellen
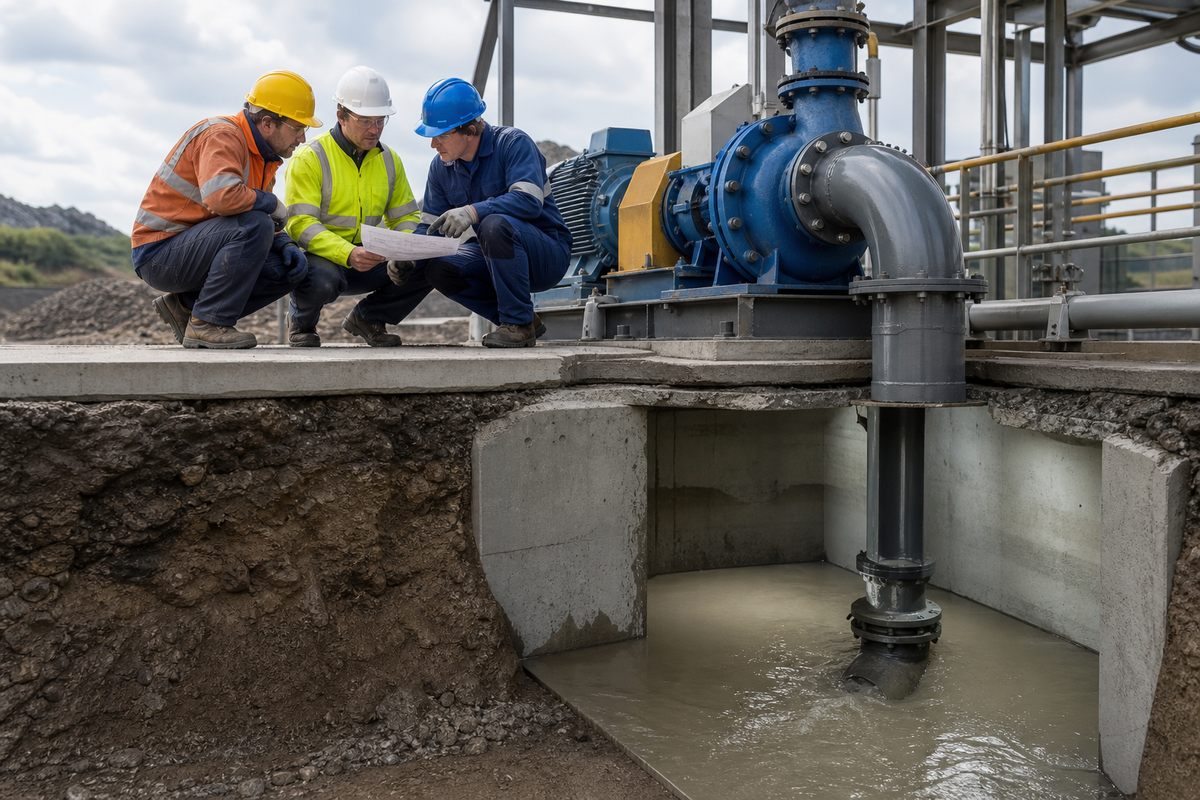
Bringen Sie das ausgefüllte Saugprotokoll und die Nachweisübersicht zur Anfrage in das Gespräch ein. Beginnen Sie mit dem zulässigen Betriebsbereich und den überprüfbaren Nachweisen. Stimmen Sie anschließend Pumpenbaureihe und Entscheidung zum medienberührten Bereich auf diesen Betrieb ab.
Besprechen Sie eine Schlammpumpen-Anwendung mit BBP Manufacturing
Erklärung zum technischen Geltungsbereich
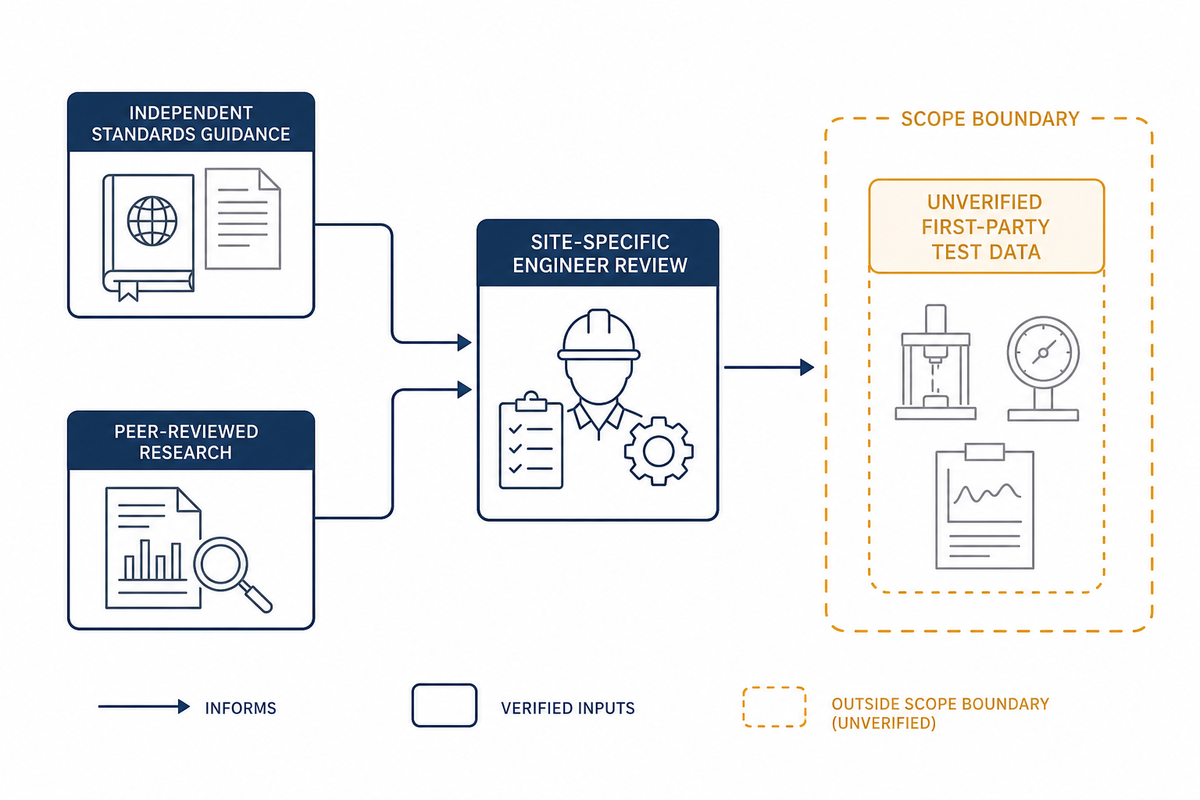
BBP Manufacturing veröffentlicht Produktinformationen zu Schlammpumpen, aber auf der verlinkten Produktseite keine eigenen Kavitationsprüfdaten. Dieser Artikel stützt sich auf unabhängige Empfehlungen des Hydraulic Institute und begutachtete Forschung zu Feststoffsuspensionen als technische Grundlage. Vor Änderungen sollte ein qualifizierter Pumpenfachingenieur die konkrete Feststoffsuspension, die Saugrohranordnung, den zulässigen Betriebsbereich und die geltenden Sicherheitsverfahren prüfen.
Verwandte Artikel
Referenzen und Quellen
- Die Aktualisierungen von ANSI/HI 9.6.1 aus 2024 verstehen Hydraulic Institute.
- Grundlagen zu NPSH und Pumpenbetriebsbereichen Hydraulic Institute.
- Erosion durch Feststoffe und Kavitation in Pumpen verringern Materials, archiviert bei PubMed Central.
- Betrieb außerhalb des Auslegungspunkts und Kavitationserkennung in Kreiselpumpen Begutachtete Forschung, PubMed Central.
- Übersicht über Nachweise zur Wechselwirkung von Kavitation und Partikelerosion Begutachtete Forschung, PubMed Central.