Kontaktieren Sie BBP

Aktualisiert im Juli 2026
Kurzüberblick
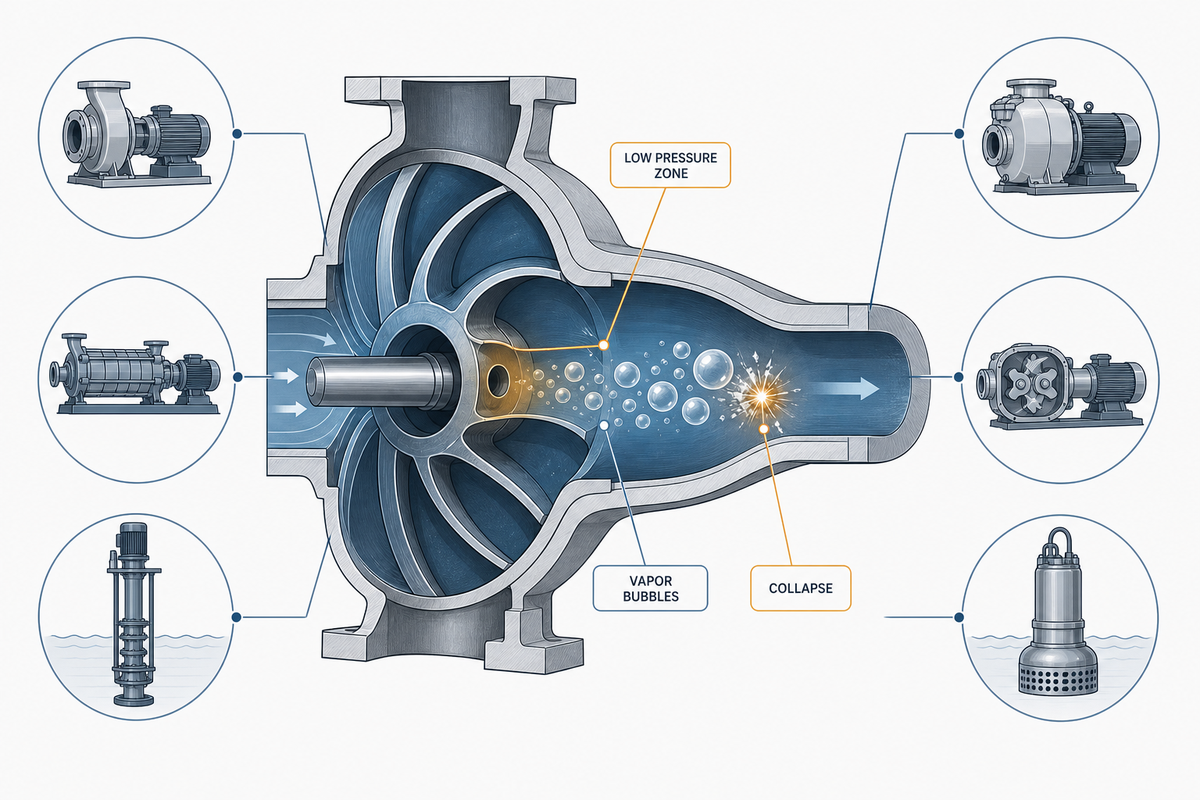
| Auslöser | Der lokale Druck fällt unter den Dampfdruck der Flüssigkeit. Dabei entstehen Dampfblasen, die unter dem höheren Druck weiter stromabwärts implodieren. |
| Zwei Hauptkategorien | Ansaugkavitation (zu niedriger Eintrittsdruck) und Druckseitenkavitation (gedrosselter Auslass) |
| Typisches Geräusch | Ein Rasseln im Pumpengehäuse, das an Kies oder Murmeln erinnert |
| Standard für die NPSH-Marge | ANSI/HI 9.6.1:2024: 10 empfohlene Margen für verschiedene Marktsegmente |
| Gilt für | Kreisel-, mehrstufige, axial geteilte, selbstansaugende, Verdränger- und Tauchpumpen – Mechanismus und Maßnahmenpriorität unterscheiden sich je nach Typ (siehe Vergleichstabelle unten). |
Was ist Pumpenkavitation?
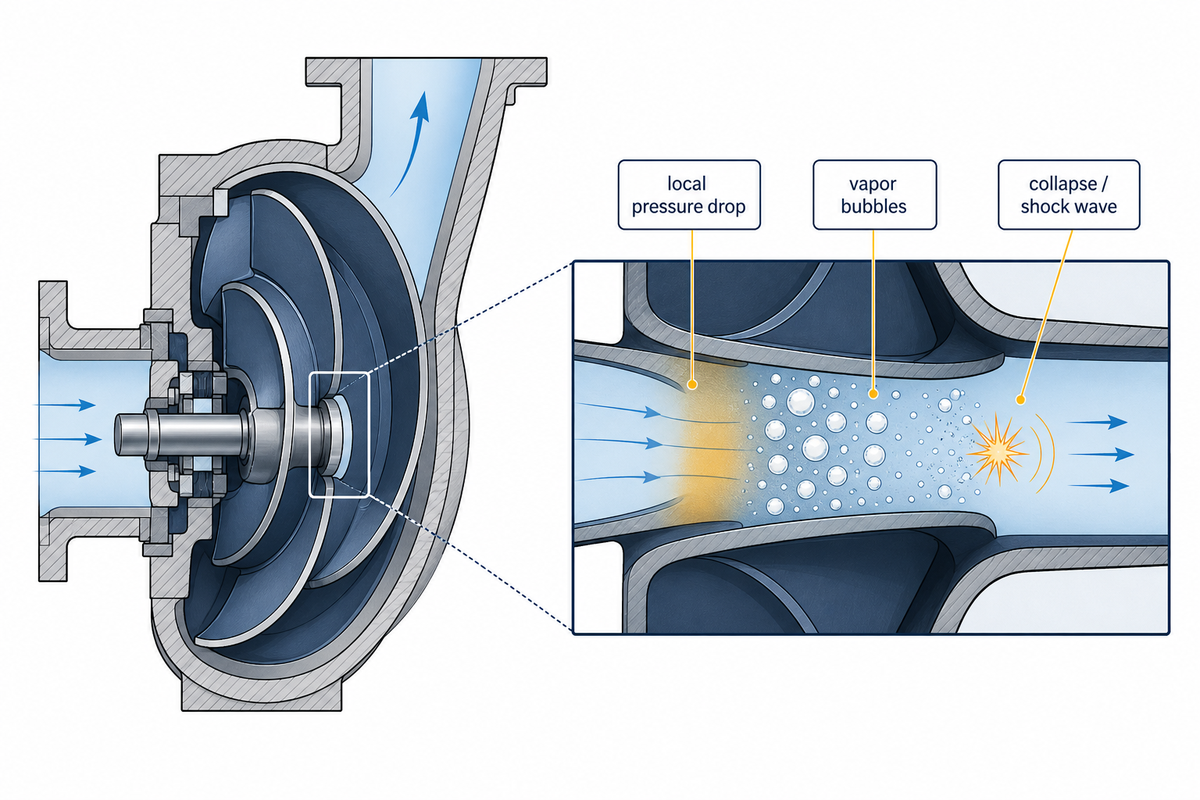
Pumpenkavitation ist die Entstehung und das Kollabieren von Dampfblasen im Inneren einer Pumpe. Dieser schnelle Phasenwechsel beginnt, wenn der lokale Druck unter den Dampfdruck der Flüssigkeit fällt, und setzt sich fort, wenn der Druck am Laufrad wieder ansteigt. Dieser Zyklus wiederholt sich tausende Male pro Sekunde. Jede Implosion trifft das Laufrad und das Pumpengehäuse als lokal begrenzte Stoßwelle.
In der Strömungsmechanik wurde die Stoßwelle einer einzelnen kollabierenden Blase bei atmosphärischem Druck mit etwa 2,46 MPa (rund 357 psi) gemessen. Der implodierende Flüssigkeitsstrahl traf mit etwa 103 m/s auf eine Oberfläche – eine hohe Geschwindigkeit für jede Pumpe –, während Wasser mit hohem Förderstrom durch den Bereich der kollabierenden Blase strömte. [1]Kavitierende Pumpen erzeugen Zehntausende solcher Mikroimplosionen pro Sekunde. Jede trifft im Inneren der Pumpe auf, statt sich außerhalb der Pumpe harmlos abzuschwächen.
Ansaugkavitation und Druckseitenkavitation sind die beiden Haupttypen. Druckseitenkavitation kommt seltener vor als Ansaugkavitation, verursacht aber ebenso große Schäden am Pumpengehäuse und Laufrad. Ansaugkavitation entsteht, wenn der Druck am Pumpeneintritt nicht ausreicht – die verfügbare Netto-Positiv-Saughöhe (NPSHA) genügt dann nicht, um den erforderlichen Wert der Pumpe (NPSHR) zu erreichen. Druckseitenkavitation tritt auf, wenn die in die Pumpe eintretende Flüssigkeit nicht ungehindert wieder austreten kann. Hoher Druck auf der Druckseite und ein plötzlicher Druckanstieg an einer Engstelle oder einem blockierten Auslass erzeugen zusammen eine Rückströmungswirbelzone nahe dem Laufradaustritt. Der dortige Druckabfall ähnelt dem Druckabfall am Eintritt bei einem Problem mit zu niedrigem NPSH. (Kavitation durch mitgerissenes oder gelöstes Gas, oft Gaskavitation genannt, hat ähnliche Auswirkungen, führt aber nicht zu zerstörerischen Implosionen. Dieser für die Diagnose wichtige Unterschied wird in H2-3 behandelt.)
📐 Technischer Hinweis – Ein Grenzwert, fünf Zustände
Hersteller geben den NPSHR-Wert an dem Punkt an, an dem Kavitation einen messbaren Abfall der Förderhöhe um 3 % verursacht (NPSH3) – das ist ein Prüfstandard, keine Garantie dafür, dass keine Schäden entstehen. [3] Akustische und sichtbare Kavitation ist bereits bei deutlich höheren Drücken erkennbar, und dazwischen kann die Erosion des Metalls einsetzen. Eine ausreichende NPSH-Marge hält Ihre Pumpe innerhalb eines akzeptablen Risikobereichs; sie beseitigt die Kavitation nicht.
Ursachen von Pumpenkavitation: Ansaugseite und Druckseite
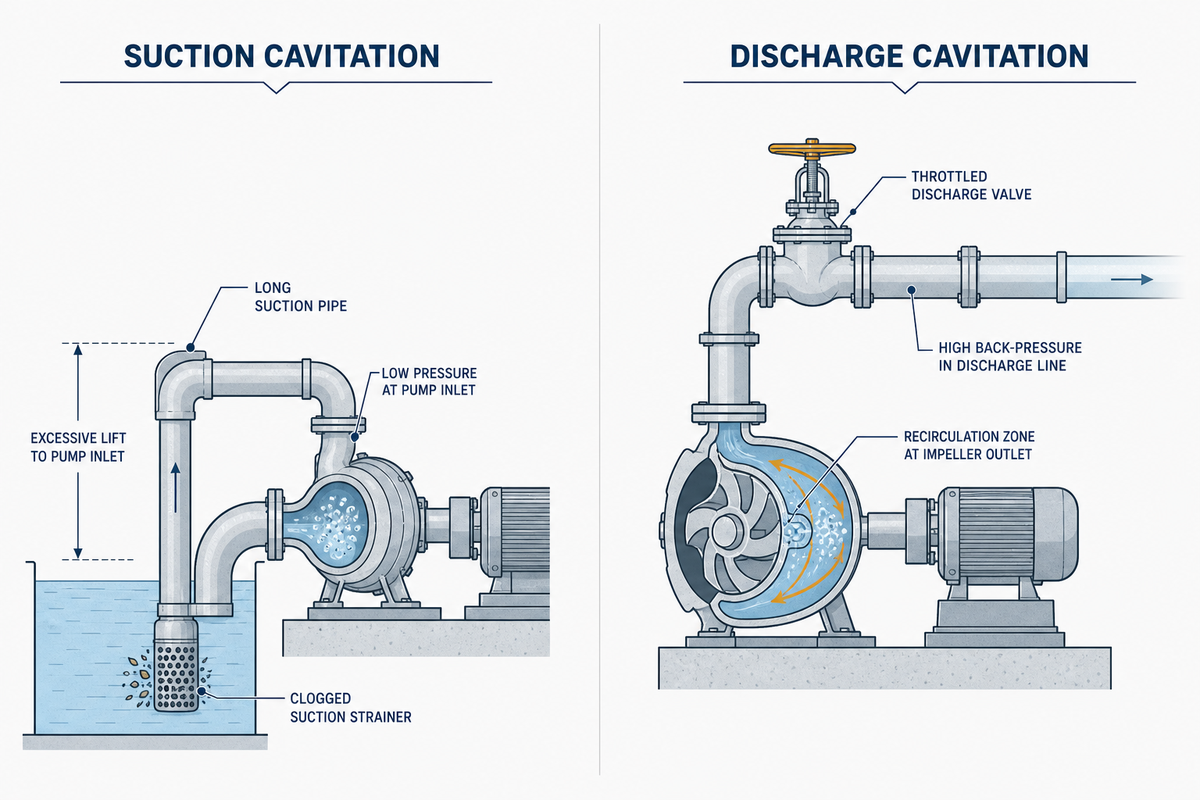
Bis zu 80 % der Pumpenausfälle gehen auf die Betriebsbedingungen auf der Ansaugseite zurück. Das sagt Terry Henshaw, ein 30 Jahre erfahrener Ingenieur bei Ingersoll Rand und Union Pump sowie Inhaber von sechs Patenten, in Pumps & Systems. [4] Wer weiß, welche Seite zuerst überprüft werden sollte, spart oft Stunden. Die häufigsten Ursachen sind unten nach Pumpenseite geordnet.
| Ansaugkavitation | Druckseitenkavitation |
|---|---|
| Verstopfter Saugfilter oder Schmutzfänger | Druckseitige Armatur gedrosselt oder teilweise geschlossen |
| Zu kleine oder zu lange Saugleitung | Hoher Gegendruck im nachgelagerten System |
| Zu große Saughöhe (Pumpe zu hoch montiert) | Interne Rückströmung durch Betrieb links vom BEP |
| Zu niedriger Füllstand im Vorratstank oder Reservoir | Geknickte oder blockierte Druckleitung |
Der blinde Fleck auf der Druckseite: Jeder von uns geprüfte SERP-Ratgeber behandelte die Ansaugseite ausführlich und erwähnte Druckseitenkavitation höchstens beiläufig. Für einen beträchtlichen Teil der tatsächlichen Ausfälle ist diese Gewichtung verkehrt. Ein gut dokumentierter Fall mit einer Ursache auf der Druckseite: Drei Heizölpumpen liefen jahrelang mit teilweise geschlossenen Saugarmaturen, um zu schwach ausgelegte Motoren auszugleichen – eine beabsichtigte Notlösung, die Probleme auf der Ansaugseite beheben sollte. Sie führte jedoch alle vier bis sechs Monate zum Ausfall der Gleitringdichtung (laut Beschreibung zu einem katastrophalen Ausfall bei der Zerlegung), obwohl Vibration und Temperatur im erwarteten Bereich blieben und keine typische Lochfraßbildung am Laufrad vorlag. [5] Die Notlösung kaschierte ein Problem bei der Auslegung und auf der Druckseite, statt es zu beheben.
Vorab ein wichtiger Hinweis: Der oft verbreitete Rat „Saugarmaturen niemals drosseln“ gilt nicht uneingeschränkt. In Pumps & Systems wurde ein kontrollierter Versuch veröffentlicht, bei dem das Drosseln einer Saugarmatur mit dem Erzeugen eines Vakuums in einem Vorratstank eines Umlaufkreislaufs verglichen wurde. Durch das Drosseln der Saugarmatur entfernte sich der Betriebspunkt der Pumpe tatsächlich vom Kavitationsbereich (die zusätzliche Förderhöhe verringerte den Förderstrom und damit auch den erforderlichen NPSHR-Wert). Das Vakuum im Vorratstank dagegen führte zu sichtbarer Kavitation.[6] Für die große Mehrheit offener Systeme gilt weiterhin der verbreitete Rat, den Förderstrom auf der Druckseite oder über einen VFD zu regeln und nicht durch Drosseln auf der Ansaugseite. Entscheidend ist jedoch die Lage auf der Anlagenkennlinie, keine pauschale Regel.
Kavitation an der Pumpe erkennen: Symptome und diagnostische Hinweise
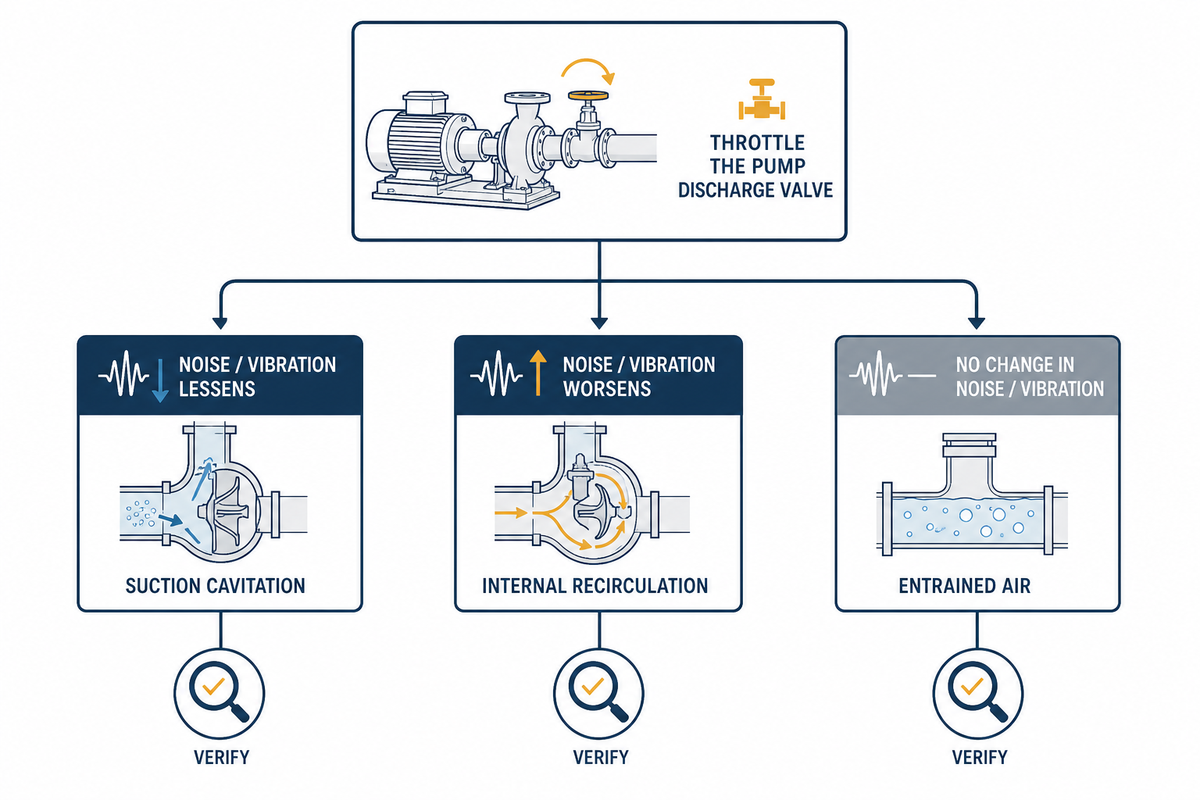
Diagnosefolge bei Rasselgeräuschen: Das Rasseln wie auf einem von Kies übersäten Waschbrett ist vielleicht das bekannteste Anzeichen für Kavitation. Es ist jedoch nicht spezifisch dafür und tritt auch nicht immer auf (gelöstes Gas in der Flüssigkeit kann den Stoß beim Kollabieren der Blasen abfedern.[7]) Berücksichtigen Sie das Geräusch daher bei der Diagnose, aber verlassen Sie sich nicht allein darauf. Nutzen Sie es als einen Hinweis in einer kurzen Prüfsequenz.
| Reaktion auf das Drosseln der Druckseite | Wahrscheinliche Ursache | Grund |
|---|---|---|
| Geräusch/Vibration lässt nach oder verschwindet | Ansaugkavitation | Durch das Drosseln kehrt die Pumpe auf ihre Kennlinie zurück. Dadurch sinkt der erforderliche NPSHA-Wert. |
| Geräusch/Vibration nimmt zu | Interne Rückströmung | Die Pumpe läuft bereits deutlich links vom Bestpunkt des Wirkungsgrads. |
| Keine Veränderung, unabhängig vom Förderstrom | Mitgerissene/gelöste Luft | Luft, die bereits in der Flüssigkeit strömt, ist unabhängig vom Förderstrom. |
Achten Sie neben einem einfachen Test durch Drosseln der Druckseite auch auf Folgendes: Die Förderhöhe der Pumpe fällt oder der Förderstrom sinkt unter den Kennlinienwert; ungewöhnliche Vibrationen treten auf, oft besonders am Lagergehäuse; zunehmend erkennen auch Schwingungsüberwachungsgeräte mit Spektralanalyse Kavitation frühzeitig. Die Forschung entwickelt sich in diese Richtung: Eine bibliometrische Studie aus 2026 zu 645 Arbeiten zeigt das Interesse des Fachgebiets an der Zusammenführung mehrerer Signale (Vibration, Geräusch und Druckpulsation) sowie am Einsatz von Algorithmen des maschinellen Lernens zur Klassifizierung von Ereignissen. Eine Studie ergab, dass ein Deep-Learning-Modell unter Testbedingungen eine Klassifizierungsgenauigkeit von mehr als 98 % erreichen konnte.[8] (Die Studie benennt allerdings offen eine Einschränkung: Die meisten aktuellen Systeme erkennen zuverlässig, dass Kavitation auftritt, haben aber Schwierigkeiten, schwache Kavitation im Frühstadium zu erkennen, bevor erhebliche Schäden entstanden sind.[8])
Auswirkungen von Kavitation auf Pumpen: Schadensmechanismen und Schadensanalyse
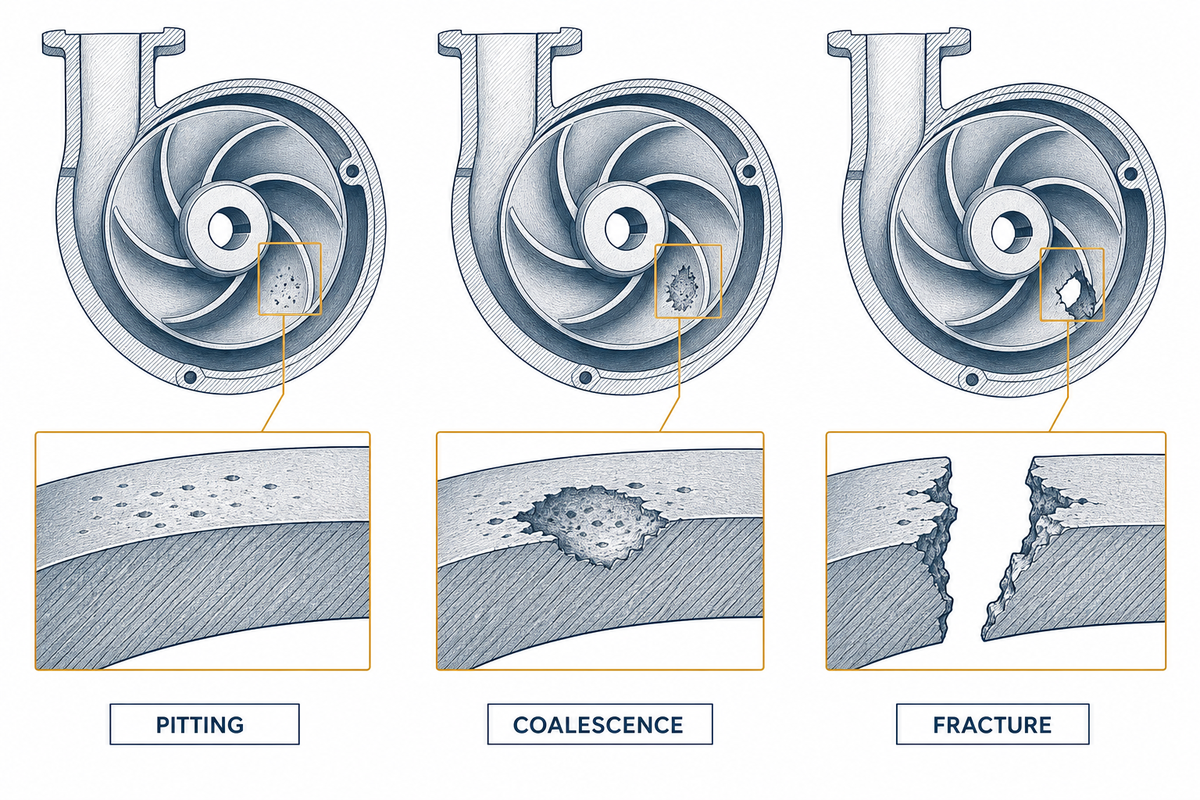
Das Kollabieren einer Blase nahe einer Metalloberfläche verursacht mehr als nur Geräusche. Jede Implosion entsteht im Inneren der Pumpe und nicht harmlos außerhalb. Dabei entsteht lokal begrenzte Hitze, die den Schmelzpunkt des umgebenden Metalls übersteigt, und Pumpenkomponenten werden weit über das Laufrad hinaus beschädigt. Das Schadensbild ist diagnostisch aussagekräftig: Es zeigt dem Techniker, wie schwer die Kavitation ist und wie lange sie bereits andauert.
Eine Studie aus 2024 dokumentierte das direkte Schmelzen von Kupfer (Schmelzpunkt 1.083°C) und Edelstahl (Schmelzpunkt 1.440°C) an Prüfproben, die dauerhaft Kavitation ausgesetzt waren. Der Schaden entwickelte sich von plastischer Verformung an den Rändern der Vertiefungen über Kriechen bis hin zum Bruch, als benachbarte Vertiefungen zu einer einzelnen, sichtbaren Vertiefung zusammenwuchsen.[9] Zähe Metalle versagen tendenziell auf diese Weise, während spröde Metalle wie Wolfram entlang der Korngrenzen brechen. Selbst das Bruchbild gibt also Aufschluss über den Werkstoff und die Intensität der Kavitation.[9]
Wie aussagekräftig die forensischen Befunde sein können: Ein dokumentierter Schadensfall an einer achtstufigen Kesselspeisepumpe der 330-MW-Klasse zeigt, wie detailliert eine nachträgliche Schadensanalyse sein kann. Beschädigt war nur eine Seite (kupplungsseitig) des doppelsaugenden Laufrads der ersten Stufe; die äußere Seite blieb intakt. Die Analyse ergab, dass kein Werkstofffehler vorlag, sondern eine Kombination aus Rückströmung auf der Ansaugseite und ungleichmäßiger Strömungsverteilung auf die beiden Laufradseiten. Erforderlich war daher eine Neuauslegung des Strömungsausgleichs, keine metallurgische Abhilfe.[10] Die asymmetrischen Schäden an den beiden Seiten eines doppelsaugenden Laufrads weisen zudem auf die Geometrie der vorgeschalteten Saugleitung hin, nicht auf das Pumpengehäuse selbst.
Die Kosten sind keineswegs nur ein theoretisches Problem. Fachmedien beziffern die Stillstandskosten großer Industriepumpen allein für den laufenden Betrieb auf mehr als $200.000 pro Tag, ohne Ersatzteile einzurechnen,[11] und bei starker, anhaltender Kavitation können Pumpen innerhalb von Minuten statt erst nach Jahren ausfallen.[11] Schäden durch implodierende Kavitationsblasen sind bei Pumpen mit hoher Energie besonders schwerwiegend. Als solche gelten im Allgemeinen Pumpen mit mehr als etwa 850 ft Förderhöhe oder 600 HP pro Stufe. Im Bergbau können ungeplante, pumpenbedingte Stillstandszeiten durchschnittlich rund $180.000 pro Ereignis kosten. Außerdem ist es nicht ungewöhnlich, dass Bergbaubetriebe 35-50 % ihrer jährlichen Ausgaben für die Instandhaltung einplanen, weil Pumpen bis zum Ausfall betrieben werden, statt sie vorbeugend instand zu halten.[12]
Kavitation bei verschiedenen Pumpentypen: Unterschiede je nach Bauart
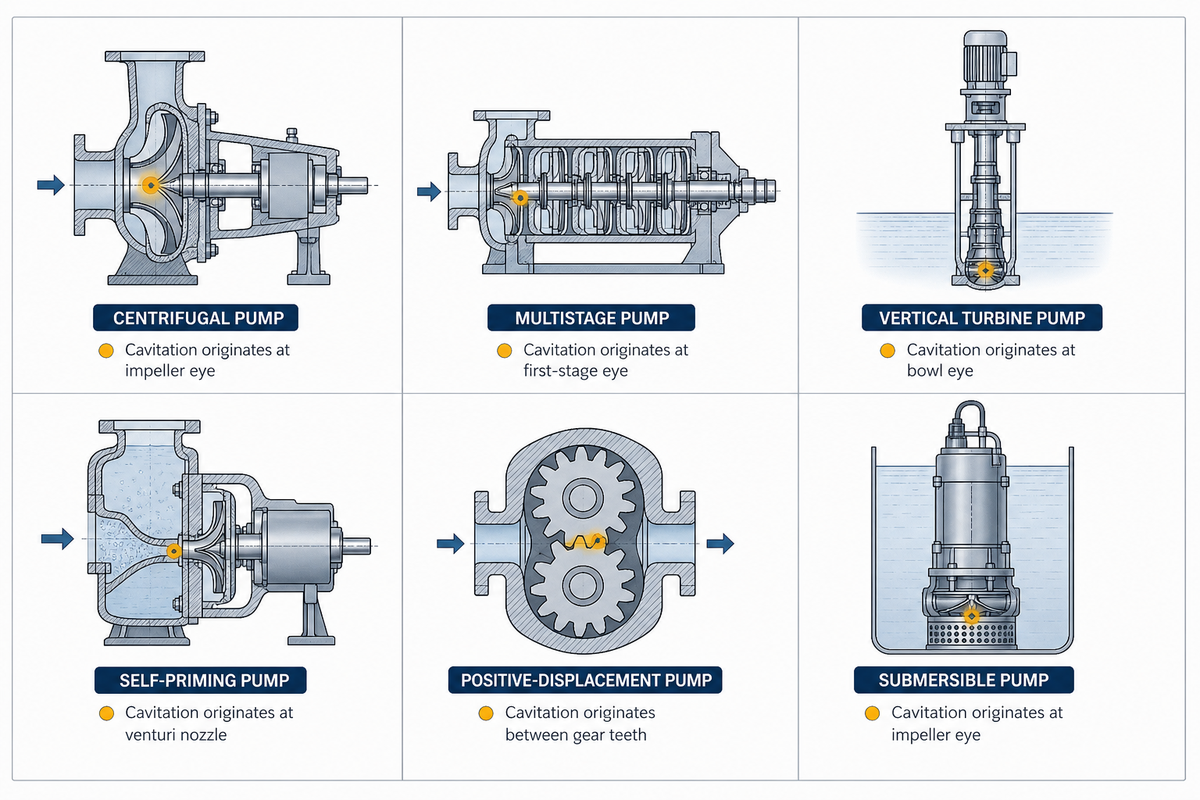
Hier die ungeschönte Wahrheit über die drei führenden Kavitationsratgeber, die wir bei der Recherche zu diesem Artikel gefunden haben: Die drei bestplatzierten Ergebnisse behandeln Kavitation als allgemeines Phänomen, das unabhängig vom Pumpentyp sei. Ein Ratgeber erklärt gleich im ersten Absatz, die darin beschriebenen Kavitationsprinzipien seien auf „alle Pumpentypen“ anwendbar und „sehr ähnlich“. Erst später konzentriert er sich ausschließlich auf Kreiselpumpen – ohne im weiteren Text auf andere Pumpentypen zurückzukommen. Die beiden anderen Ratgeber gehen ähnlich vor, wenn auch unausgesprochen. Die allgemeinen Empfehlungen aus der großen Mehrheit der Ratgeber bleiben bestenfalls unvollständig, wenn Ihre Pumpe keine Standard-Kreiselpumpe ist.
Kavitationsverhalten bei 9 Pumpentypen
Die folgende Tabelle stützt sich auf technische Unterlagen von Herstellern, Prüfnormen der NFPA für Feuerlöschpumpen und dokumentierte Erfahrungsberichte aus der Praxis. Sie ist weit mehr als ein Schema von der Stange.
| Pumpentyp | Ursprungsort | Hauptauslöser | Maßnahme mit höchster Priorität | Einschränkungen |
|---|---|---|---|---|
| Kreiselpumpe (mit axialem Eintritt) | Laufradauge | Verlust der NPSH-Marge, Betrieb außerhalb des BEP | Saugleitung und NPSH-Marge prüfen | Auf die folgenden nicht-rotodynamischen Bauarten nicht anwendbar |
| Mehrstufig | Laufradauge der ersten Stufe | Wie bei Kreiselpumpen, verstärkt durch die Stufung | Der NPSHR-Wert der ersten Stufe ist ausschlaggebend. | In späteren Stufen tritt nur selten unabhängig Kavitation auf. |
| Axial geteilte Kreiselpumpe/Feuerlöschpumpe (axial geteilte Pumpen von BBP) | Laufradauge und Turbulenzen am Saugflansch | Prüfbedingungen bei Nullförderung/Überlast; ein Krümmer befindet sich innerhalb von 10 Rohrdurchmessern zum Saugflansch[13] | NFPA 20/25-konforme Saugleitung und gestaffelte Zuschaltung der Druckhaltepumpe | Horizontale axial geteilte Pumpen reagieren empfindlicher auf Turbulenzen als vertikale Inline-Pumpen[14] |
| Vertikale Turbinenpumpe/Tiefbrunnenpumpe | Laufradauge der ersten Stufe | Absenkung des Wasserspiegels unter den dynamischen Auslegungswasserstand | Die Tiefe des Schüsselsatzes unterhalb der maximalen Absenkung festlegen und eine dokumentierte Sicherheitsmarge vorsehen. Anhand der Absenkungsprüfdaten des jeweiligen Brunnens verifizieren. | Schwieriger zu prüfen – zur Sichtkontrolle der Laufradschäden muss die Pumpe gezogen werden. |
| Selbstansaugende Pumpe/Strahlpumpe | Ejektor-/Venturidüse und Laufradauge | Grenze der Luftförderfähigkeit während des Ansaugvorgangs überschritten | Ansaughöhe und Luftförderbereich anhand der veröffentlichten Kennwerte des jeweiligen Herstellers prüfen[15] | Praktische Saughöhe auf Meereshöhe auf etwa 6-8 m begrenzt |
| Verdrängerpumpe (Zahnrad-/Drehkolben-/Schraubenpumpe) | Zwischen den Zahnrädern, in den Schraubengängen oder in den Spaltzonen der Rotoren | Hohe Viskosität, durch hohe Drehzahl verkürzte Füllzeit der Förderkammer, verschlissene Spaltmaße | Volumetrischen Schlupf prüfen, nicht die Förderhöhenkennlinie ablesen | Kein Betriebsbereich nach BEP-Art; Diagnose grundlegend anders |
| Kolbenpumpe (Kolben-/Plungerpumpe) | Eintrittsarmatur während der Beschleunigungsphase des Hubs | Beschleunigungsförderhöhe durch die nicht konstante Kolbengeschwindigkeit, unabhängig vom NPSH im stationären Zustand | Saugleitung auf die Beschleunigungsförderhöhe auslegen, nicht nur auf den statischen NPSH-Wert | Die Berechnung der üblichen NPSH-Marge allein reicht nicht aus. |
| Tauchpumpe/Trockenaufstellung | Laufradauge; auf geflutete Ansaugung angewiesen | Sinkender Füllstand im Nassschacht, Trockenlauf, Mindestüberdeckung nicht erreicht | Füllstandsregelung und Prüfung der Mindestüberdeckung | Kein Beitrag des Atmosphärendrucks zur NPSHA-Berechnung |
| Wirbelpumpe/Pumpe mit zurückgesetztem Laufrad (für Feststoffe) | Zurückgesetztes Laufradauge außerhalb des Strömungswegs | Hoher Anteil mitgerissener Luft in Verbindung mit Feststoffbelastung | Vor der Annahme, NPSH sei die Ursache, die Luftverträglichkeit prüfen (üblicherweise 20-24 % Volumenanteil)[20] | Geringerer hydraulischer Wirkungsgrad zugunsten höherer Toleranz gegenüber Feststoffen und Luft |
Die Zeile zu Feuerlöschpumpen verdient einen genaueren Blick, denn die maßgebliche Norm ist hier ungewöhnlich spezifisch. NFPA 25 schreibt wöchentliche Nullförderungsprüfungen für dieselbetriebene Feuerlöschpumpen (mindestens 30 min Laufzeit) und monatliche Prüfungen für die meisten elektrisch betriebenen Feuerlöschpumpen (mindestens 10 min Laufzeit) vor. Eine Untersuchung ist erforderlich, sobald die Druckdifferenz zwischen Druck- und Saugseite 95 % des Nenndrucks der Pumpe überschreitet.[16] Anhang A.14.2.6 schreibt ausdrücklich die stufenweise Zuschaltfolge für Druckhalte- und Hauptfeuerlöschpumpen vor: Die Druckhaltepumpe schaltet bei einem Druckabfall von 10 psi zu, die Hauptpumpe nach der Druckhaltepumpe bei einem Abfall von 5 psi.[13] Dadurch sollen sowohl unnötiges häufiges Ein- und Ausschalten als auch Druckspitzen durch zu große Schaltabstände vermieden werden. Der Mindestabstand von 10 Rohrdurchmessern zwischen Saugflansch und einem nachgelagerten Krümmer oder T-Stück gilt auch für horizontale axial geteilte Feuerlöschpumpen. Diese Mindestdistanz ist jedoch nicht erforderlich, wenn eine horizontale axial geteilte Feuerlöschpumpe ein integriertes Inline-Laufrad hat. Dabei befindet sich das Laufrad unter dem Motor und nicht in einem separaten Sauggehäuse. Der Wartungszugang ist dadurch allerdings komplizierter.[14]
NPSH-Marge: die zentrale Berechnung zur Vorbeugung
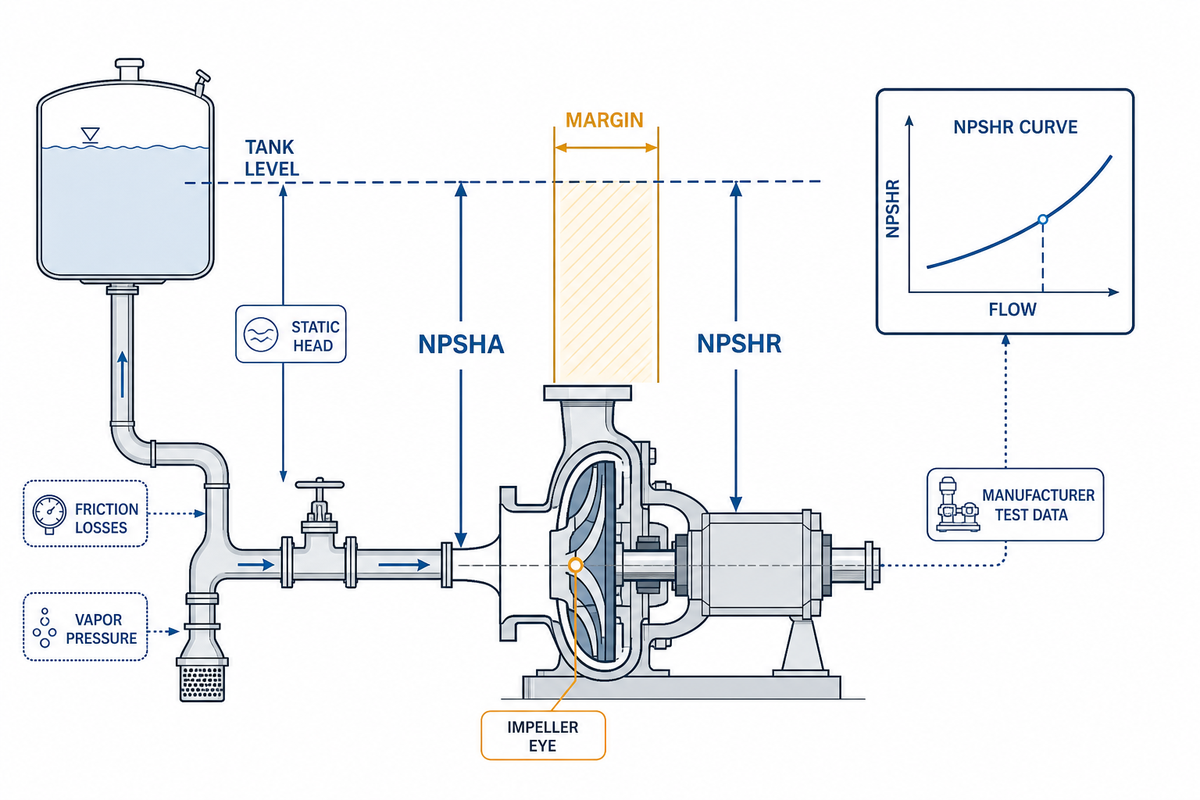
Die verfügbare Netto-Positiv-Saughöhe (NPSHA) ist eine Systemeigenschaft: die absolute Saughöhe der Flüssigkeit am Bezugspunkt des Laufrads abzüglich des absoluten Dampfdrucks der Flüssigkeit. Die erforderliche Netto-Positiv-Saughöhe (NPSHR) ist eine vom Hersteller angegebene Pumpeneigenschaft: die minimale Saughöhe, die die Pumpe benötigt. NPSHA muss größer als NPSHR sein; die Differenz ist die Marge. Sorgen Sie an jedem Betriebspunkt für eine positive Marge zwischen NPSHA und NPSHR, nicht nur am Auslegungspunkt.[17] Die maßgebliche Norm wurde kürzlich in ANSI/HI 9.6.1:2024 aktualisiert und ersetzt die Fassung von 2017. Statt einer einheitlichen Marge von 10 Fuß über dem im Labor ermittelten Wert NPSH3, den nicht alle Hersteller veröffentlichen, gilt nun eine variable Richtlinie mit 10 Marktsegmenten: Erdöl, chemische Verfahrenstechnik, Energieerzeugung, Wasser und Abwasser, Zellstoff und Papier, Feststoffsuspensionen, Öl und Gas, Bewässerung, allgemeiner Einsatz und Gebäudetechnik.[17]
Ein Detail, das Wettbewerber in ihren Beiträgen zu diesem Thema durchweg übersehen: Der NPSHR-Wert ist für eine bestimmte Pumpe keine feste Größe. NASA-Prüfungen an zwei Pumpen mit Wasser ergaben, dass der NPSHR-Wert mit steigender Flüssigkeitstemperatur stark sank. Bei einer der geprüften Pumpen fiel der gemessene NPSHR-Wert von etwa 12 ft bei rund 70°F auf etwa 2 ft bei rund 410°F. Bei genau dieser Pumpe und Flüssigkeit entspricht das einer Verringerung um mehr als 83 %.[18] Dieses Phänomen ist als thermodynamische Unterdrückung bekannt. Die NASA-Daten weisen darauf hin, dass das Ausmaß von den Flüssigkeitseigenschaften, der Pumpenausführung, der Drehzahl und dem Förderkoeffizienten abhängt. Der Wert lässt sich nicht auf eine andere Pumpe übertragen. Die praktische Schlussfolgerung ist enger gefasst und nützlicher: Eine pauschal angesetzte NPSH-Marge ohne Berücksichtigung der Betriebstemperatur kann bei heißen oder flüchtigen Medien unnötig konservativ sein. Häufiger ist jedoch der Fehler, so zu tun, als wäre die Marge unabhängig von der Temperatur. Die Saugkennzahl (Nss) ist ein weiterer Wert, der neben der NPSH-Marge geprüft werden sollte. Typische Werte liegen zwischen 7.000 und 15,000. Nach Problemen, die auf übergroße Laufradaugen zurückzuführen waren, haben Pumpenbetreiber in der Vergangenheit niedrigere Nss-Höchstwerte festgelegt.[4]
Pumpenkavitation Schritt für Schritt verhindern und beheben
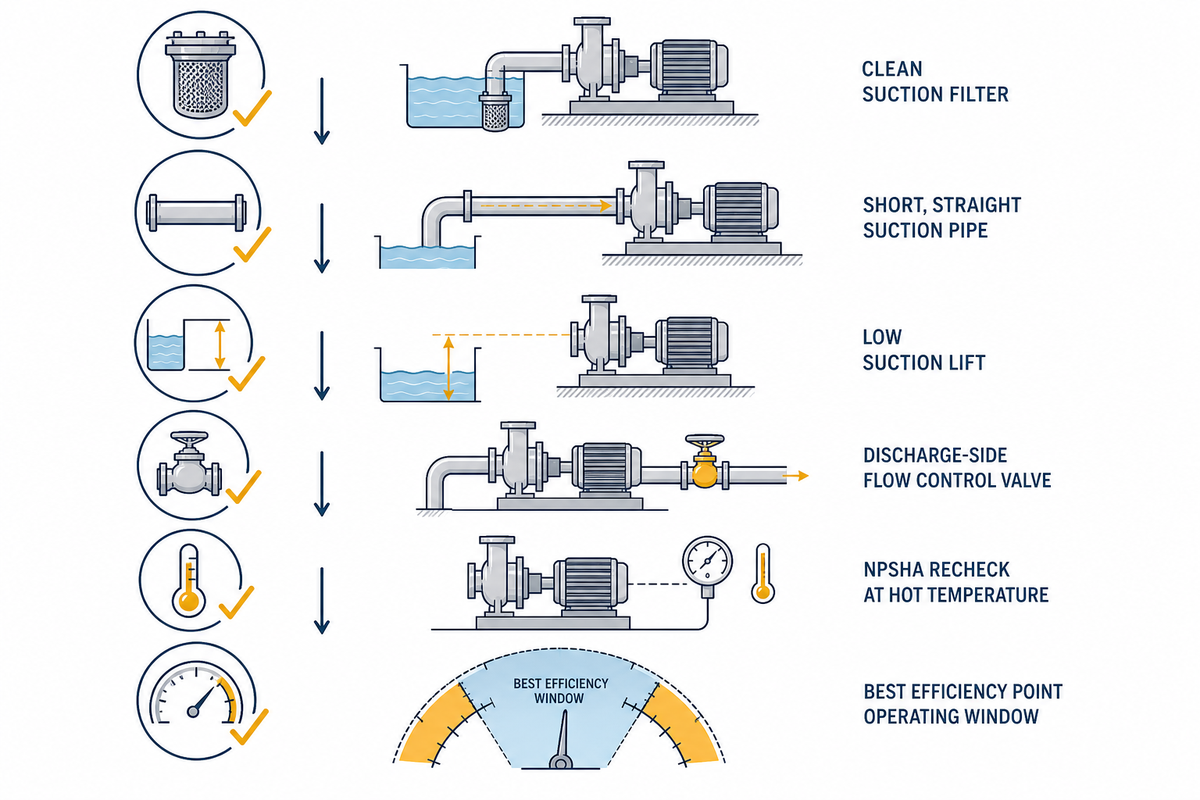
Es gibt keine einzelne Maßnahme, die Kavitation bei jeder Installation verhindert, denn häufig kommen mehrere Faktoren zusammen und nicht nur eine isolierte Ursache. Um Pumpenkavitation vorzubeugen, gehen Sie diese Prüfliste der Reihe nach durch. So können Sie zunächst ein Installationsproblem ausschließen, bevor Sie die Pumpe selbst für defekt erklären:
- Prüfen Sie Filter und Schmutzfänger auf der Ansaugseite und reinigen oder ersetzen Sie verstopfte Teile. Ein verstopfter Schmutzfänger ist die häufigste Ursache für Probleme auf der Ansaugseite, die wir beobachten.
- Prüfen Sie den Durchmesser der Saugleitung. Halten Sie vor jedem Bogen oder Anschlussstück eine gerade Rohrstrecke von 10 Rohrdurchmessern ein, damit die Strömungsgeschwindigkeit gleichmäßig bleibt. Dies ist eine gängige Faustregel.[13]
- Verringern Sie die Saughöhe, indem Sie die Pumpe unterhalb oder nahe der Flüssigkeitsquelle installieren.
- Regeln Sie den Förderstrom in offenen Systemen mit einer Armatur oder einem VFD auf der Druckseite, statt die Ansaugung zu drosseln. Jeder zusätzliche Bogen und jede Armatur vor dem Saugstutzen erhöhen den erforderlichen Druck, wenn die Flüssigkeit zum Laufradauge beschleunigt.
- Berechnen Sie NPSHA anhand der maximalen Betriebstemperatur der Flüssigkeit neu und nicht anhand der Umgebungstemperatur bei der Auslegung.
- Prüfen Sie, ob die Pumpe unter normalen Betriebsbedingungen innerhalb von etwa 70 % bis 120 % ihres Bestpunkts des Wirkungsgrads (BEP) läuft.
Tun
- Regeln Sie den Förderstrom mit der druckseitigen Armatur oder einem VFD.
- Protokollieren Sie den Saugdruck beim Anfahren und bei Lastwechseln, nicht nur im stationären Betrieb.
- Deuten Sie asymmetrische Schäden an einem doppelsaugenden Laufrad als Hinweis auf die Rohrleitungsgeometrie und nicht als zufälligen Defekt.
Nicht tun
- Nehmen Sie nicht an, jedes Rasselgeräusch sei Kavitation, ohne zuvor den Test durch Drosseln der Druckseite durchzuführen.
- Setzen Sie bei heißen oder bei hoher Temperatur betriebenen Anlagen keine pauschale NPSH-Marge an, ohne diese erneut zu prüfen.
- Kaschieren Sie keinen zu klein ausgelegten Motor oder ein Problem auf der Druckseite mit einer Notlösung wie teilweisem Drosseln der Ansaugung.
Zwei vorbeugende Methoden, die Sie kennen sollten, auch wenn Sie sie noch nicht umsetzen möchten: Einige moderne VFDs verfügen inzwischen über eine Kavitationserkennung. Sie überwachen das Wellendrehmoment in Echtzeit, verlangsamen die Pumpe automatisch, sobald Kavitation einsetzt, und erhöhen die Drehzahl wieder, wenn sie nachlässt.[19] Bei Anwendungen mit Lufteintrag statt Dampfkavitation können bestimmte Ausführungen, etwa doppelschneckenförmige Pumpengehäuse und Laufräder mit hoher spezifischer Drehzahl (über 3.000 rpm), Luft besser tolerieren als herkömmliche Bauarten.[20]
„Wir legen Saugleitungen und NPSH-Margen für die heißesten Betriebsbedingungen und den niedrigsten Tankfüllstand aus, die im jeweiligen System tatsächlich auftreten – nicht für die Bedingungen auf dem Typenschild. Eine Pumpe, die bei einer kalten Inbetriebnahmeprüfung nie kavitiert, kann an jedem Sommernachmittag kavitiert, sobald das Prozessmedium heiß wird und der Füllstand im Vorratstank sinkt. Die Auslegung auf den Durchschnittsfall ist der häufigste Konstruktionsfehler, den wir in RFQs sehen.“
BBP Engineering Team, Pumpenanwendungen
Wenn eine Änderung der Rohrleitung nicht ausreicht: eine kavitationsbeständige Pumpe auswählen
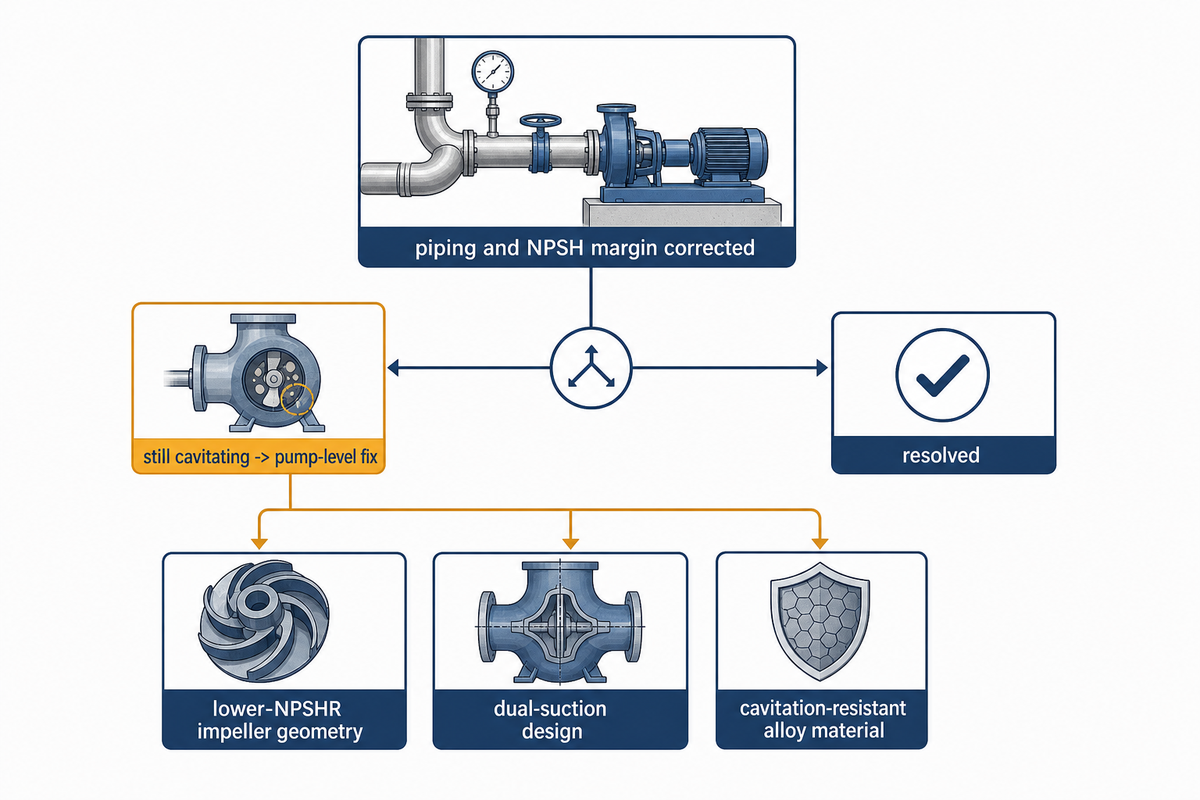
Fazit zur Frage „Rohrleitung ändern oder Pumpe austauschen“: Kavitiert die Pumpe bei normalem Betrieb weiterhin, obwohl die Rohrleitung korrekt ausgelegt ist, die Förderseite geregelt wird und eine ausreichende NPSH-Marge vorliegt, liegt das Problem in der Pumpe selbst. Die Lösung verlagert den Fokus von Änderungen an der Rohrleitung auf die Pumpe: ein Laufrad mit niedrigerem NPSHR, eine doppelseitige Ansaugung oder kavitationsbeständigere Werkstoffe.
Die richtige Pumpe von Anfang an für die Anwendung auszuwählen, ist kostengünstiger als jede nachträgliche Korrektur. Deshalb fordert die Checkliste oben dazu auf, das gesamte Pumpensystem zu prüfen, bevor die Ursache der Ausrüstung zugeschrieben wird. Die Auslegung des gesamten Pumpensystems – vom Tank bis zur Druckleitung – bestimmt, wie schnell Kavitation von einem geringfügigen Ärgernis zu einem Garantiefall wird.
Die Wahl des richtigen Pumpenwerkstoffs zum Schutz der Bauteile vor Schäden, geprüft nach der ASTM-G32-Methode für Vibrationskavitation und -erosion, ist eine dokumentierte, quantitative Entscheidung und keine bloße Vermutung. Eine gute Rohrleitungsauslegung und die Werkstoffauswahl ergänzen einander, denn selbst die beste Legierung kann eine Strömung, die bereits turbulent am Laufradauge ankommt, nicht ausgleichen. Eine Studie des Turbomaschinen-Symposiums von Texas A&M/Flowserve bewertet verschiedene Laufradlegierungen anhand von ASTM-G32-Tests zu Vibrationskavitation und -erosion. Eine austenitische Chrom-Mangan-Edelstahlgusslegierung (Handelsname X-Cavalloy) erreichte im Labortest eine 9x längere Lebensdauer als der Vergleichswerkstoff aus Kohlenstoffstahlguss. Betriebserfahrungen seit 1994 belegen für reale Pumpenanwendungen eine konservativ dokumentierte mindestens 3x längere Lebensdauer gegenüber Laufrädern, die aufgrund von Kavitation vorzeitig versagten. [21] Ein noch detaillierterer Fall aus dem Jahr 1986 betrifft eine Speisewasserpumpe in einem Kraftwerk. Durch die kombinierte Neukonstruktion des Laufrads und den Austausch von Edelstahl CA15 durch Edelstahl CA6NM wurde die Kavitationsrate im Vergleich zur ursprünglichen Ausführung um mindestens 10x reduziert. [21]
Auch Änderungen an der Geometrie bringen konkrete Vorteile: Bei einer patentierten Laufradänderung mit 8 bis 24 Austrittsschaufeln sank der erforderliche NPSHR-Wert im Prüflabor bei einer Pumpe mit niedriger spezifischer Drehzahl und rund 6.870 rpm[22] von 5,4 m auf 1,1 m. Bei Pumpen, für die ein Austausch nicht infrage kommt, kann ein nachträglich eingebauter, verschraubter Verschleißeinsatz im Pumpengehäuse nahe am Laufrad den Austausch des Gehäuses vermeiden. Diese Reparaturmethode ist bei Kavitationsschäden an halboffenen Laufrädern im Feldeinsatz erprobt und patentiert.[23]
Wichtige Faktoren vor einer Neukonstruktion oder einem Austausch
- Prüfen Sie den korrekten Betrieb bei den tatsächlichen Temperaturen sowie die Regelung auf der Förderseite, die Rohrleitung und die NPSH-Marge.
- Prüfen Sie bei einem doppelseitig angeströmten Laufrad, ob die Schäden symmetrisch oder asymmetrisch sind. Asymmetrische Schäden deuten in der Regel auf ein Problem mit der Rohrleitung hin, nicht auf die Notwendigkeit eines Pumpenaustauschs.
- Vergleichen Sie die Kosten für höherwertige medienberührte Werkstoffe mit denen eines vollständigen Pumpenaustauschs. In realen Anwendungen haben sich je nach Werkstoff Unterschiede bei der Verschleißrate um das 3- bis 10-Fache gezeigt.
- Bei anhaltenden, nicht behebbaren Einschränkungen der Installation sollten Sie ein Laufrad mit niedrigerem NPSHR anfragen, statt davon auszugehen, dass die gesamte Produktlinie neu konstruiert werden muss.
Fazit
Ursachen und Lösungen für Kavitation unterscheiden sich je nach Pumpenbauart. Eine eingehaltene NPSH-Marge garantiert keine Erosionsfreiheit, und die Förderseite einer Pumpe verdient bei der Fehlersuche ebenso viel Aufmerksamkeit wie die Saugseite. Arbeiten Sie die Checkliste der Reihe nach durch, bestätigen Sie die Diagnose mit dem Test durch Drosselung auf der Förderseite und ziehen Sie eine Änderung des Werkstoffs oder der Laufradkonstruktion erst in Betracht, wenn die Installation und die Betriebsbedingungen als korrekt bestätigt wurden.
FAQ: Häufige Fragen zur Pumpenkavitation
F: Wie lässt sich Kavitation in einer Pumpe verhindern?
Um Kavitation zu verhindern, muss zunächst der Überdruck am Pumpeneinlass wiederhergestellt werden: Reinigen Sie verstopfte Filter, verkürzen und begradigen Sie die Saugleitung, verringern Sie die Saughöhe und drosseln Sie ausschließlich auf der Förderseite, niemals auf der Saugseite.
Kavitation lässt sich vor allem verhindern, indem der Überdruck am Pumpeneinlass wiederhergestellt wird. Dazu müssen Sie Saugfilter und Siebe reinigen, die Saugleitung verkürzen und die Zahl der Rohrbögen reduzieren, um Reibungsverluste zu verringern, sowie die Saughöhe senken, indem Sie die Pumpe näher an die Flüssigkeit bringen. Drosseln Sie in einem normalen offenen System unter keinen Umständen auf der Saugseite, um den Förderstrom zu regeln. Dadurch wird die Pumpe noch stärker unterversorgt und genau das Problem verschärft, das Sie beheben möchten.
Drosseln Sie stattdessen über die Armatur auf der Förderseite, verwenden Sie einen VFD, prüfen Sie NPSHa bei der höchsten Temperatur, bei der Ihr System voraussichtlich betrieben wird, und stellen Sie sicher, dass dieser Wert den veröffentlichten NPSH-Bedarf der Pumpe um einen nachweisbaren Betrag übersteigt.
F: Zerstört Kavitation Pumpen?
Ja. Bleibt die Kavitation unbeachtet, verursachen implodierende Dampfblasen Lochfraß am Laufrad, erodieren das Pumpengehäuse und beschleunigen den Verschleiß von Gleitringdichtung und Lager, lange bevor deren angegebene Lebensdauer erreicht ist. Manchmal verkürzt sich die Lebensdauer einer Pumpe dadurch innerhalb einer einzigen Saison um Jahre.
Ja, sie wird weiterhin vernachlässigt. Eine implodierende Dampfblase löst eine lokale Stoßwelle aus, die Metall angreifen kann. Millionen solcher Einschläge treffen Tausende Male pro Sekunde auf die Laufradschaufeln, verursachen Lochfraß am Pumpengehäuse und beschleunigen den Verschleiß von Dichtungen und Lagern. In leichten Fällen – nahe dem oben beschriebenen NPSH3-Prüfschwellenwert von etwa 3 % – verringert Kavitation mit der Zeit lediglich den Wirkungsgrad und verkürzt die Lebensdauer der Bauteile. Bei extremen und lang anhaltenden Bedingungen kann sie jedoch innerhalb weniger Wochen ein Laufrad durchlöchern oder sogar einen Riss in der Welle verursachen.
F: Was ist Kavitation?
Kavitation ist die Bildung und das schlagartige Zusammenfallen von Dampfblasen in einer Pumpe, wenn der lokale Druck unter den Dampfdruck der Flüssigkeit fällt und anschließend wieder ansteigt.
Kavitation bezeichnet die schlagartige Bildung und das anschließende Zusammenfallen von Dampfblasen in der Pumpe. Sie tritt auf, wenn der lokale Flüssigkeitsdruck unter den Dampfdruck der Flüssigkeit fällt und stromabwärts wieder ansteigt. Die Blasen entstehen im Niederdruckbereich, meist am Laufradauge oder bei einer Verdrängerpumpe zwischen den Zähnen der Zahnräder oder am Gewindegrund der Schraube. In einem Hochdruckbereich platzen sie dann mit Druckstößen, die nachweislich im Labor 2 MPa überschreiten können. Dadurch entstehen das charakteristische „Kiesgeräusch“ und die für Kavitation typische Metallerosion.
F: Verursacht Luft Kavitation in Pumpen?
Mitgerissene oder gelöste Luft verursacht ein verwandtes, aber eigenständiges Problem: Gaseintrag oder luftbedingte Ansaugkavitation, nicht die eigentliche Dampfdruckkavitation. Sie klingt ähnlich, verursacht aber deutlich weniger Schäden am Laufrad und Pumpengehäuse.
Es gibt ein eng verwandtes, mechanisch jedoch anderes Problem, das dasselbe Geräusch verursacht, aber deutlich weniger Schäden anrichtet als die eigentliche Dampfdruckkavitation: das Ansaugen von Luft.
F: Beschädigt Kavitation eine Pumpe?
Ja. Sie verursacht Lochfraß an Laufrädern, dünnt die Wände des Pumpengehäuses aus und beschleunigt den Ausfall von Dichtungen und Lagern, lange bevor deren angegebene Lebensdauer erreicht ist. So kann aus einem geplanten Instandhaltungsfenster ein ungeplanter Notstillstand werden.
Auf jeden Fall. Kavitation zählt zu den mechanisch schädlichsten Bedingungen, denen eine Pumpe ausgesetzt sein kann. Sie beschädigt Laufräder, verschleißt die Wände des Pumpengehäuses und beschleunigt den Verschleiß von Lagern und Dichtungen, lange vor deren vorgesehener Lebensdauer. Dadurch wird aus einem geplanten Anlagenstillstand zur Instandhaltung schnell ein plötzlicher Notstopp.
F: Woran erkennt man, dass eine Pumpe kavitiert?
Achten Sie auf ein rasselndes Geräusch wie Kies, einen Förderstrom oder Druck unterhalb der Kennlinie sowie erhöhte Lagervibrationen und -temperaturen am selben Betriebspunkt.
Hören Sie einfach hin. Prüfen Sie die Kennlinie. Kontrollieren Sie die Lager auf erhöhte Temperatur oder Vibrationen. Wird die Pumpe außerhalb des oben beschriebenen Bereichs von etwa 70 % bis 120 % des Best Efficiency Point betrieben, sollten Sie den in H2-3 beschriebenen Drosseltest auf der Förderseite durchführen.
Warum wir diesen Leitfaden schreiben
BBP bietet ein breites Pumpensortiment mit zehn Produktlinien, darunter Schlammpumpen, Kreiselpumpen, Pumpen mit axial geteiltem Gehäuse, Feuerlöschpumpen, mehrstufige Pumpen, Abwasserpumpen und Pumpen für chemische Prozesse. Die Auswirkungen von Kavitation unterscheiden sich von Anwendung zu Anwendung, denn jeder Käufer hat andere Anforderungen. Dieser Leitfaden berücksichtigt diese Bandbreite. Wenn Sie die Berechnung der NPSH-Marge für eine Feststoffsuspension mit hohem Feststoffanteil benötigen, finden Sie diese in einem separaten ausführlichen Beitrag statt in dieser kürzeren Übersicht.
Quellen und Referenzen
- Experimentelle Untersuchung des Kollapsverhaltens von Kavitationsblasen bei niedrigem Umgebungsdruck, Ultrasonics Sonochemistry (2025) – PMC/NIH
- Die Aktualisierungen von ANSI/HI 9.6.1 aus dem Jahr 2024 verstehen – Hydraulic Institute
- Pumpenkavitation, verschiedene NPSHR-Kriterien, NPSHA-Margen und erwartete Laufradlebensdauer – Turbomaschinen-Symposium von Texas A&M (Schiavello & Visser)
- Was Sie über NPSH wissen müssen – Pumps & Systems
- Drosselung der Saugarmatur: Erörterung eines Praxisfalls – Eng-Tips
- Drosselung der Saugarmatur im Vergleich zum Vakuum – Pumps & Systems (Lev Nelik)
- Umlaufleitung zur Vermeidung von Kavitation beim Parallelbetrieb von Pumpen – Eng-Tips
- Bibliometrische Übersicht zur Forschung über Kreiselpumpenkavitation, 2007-2025 – Water (MDPI)
- Mechanismus der Kavitationserosion bei hohem hydrostatischem Druck – PMC/NIH
- Praxisdaten zu doppelseitig angeströmten Laufrädern – Turbomaschinen-Symposium von Texas A&M
- Kavitation in Pumpen erkennen – Pumps & Systems
- Übersicht zu Pumpenzuverlässigkeit und Instandhaltungskosten, Sensors (2025) – PMC/NIH
- Saugleitung und Prüfung von Feuerlöschpumpen – SFPE FPE eXtra (Jodi Balido, PE)
- Auslegung von Feuerlöschpumpen nach NFPA 20 – Consulting-Specifying Engineer
- Was selbstansaugende Pumpen auszeichnet – North Ridge Pumps
- Wöchentliche oder monatliche Prüfungen von Feuerlöschpumpen im Nullförderstrombetrieb (Churn) – NFPA
- ANSI/HI 9.6.1: Richtlinie des Hydraulic Institute zur NPSH-Marge bei Kreiselpumpen – Hydraulic Institute
- Vorhersage der Kavitationsleistung von Pumpen – NASA Lewis Research Center
- Das Kavitationsrisiko in der Wasserwirtschaft verringern – Pumps & Systems
- So lässt sich der Gaseintrag verringern oder vermeiden – Pumps & Systems (Jim Elsey)
- Bewertung von Laufradlegierungen hinsichtlich ihrer Kavitations- und Erosionsbeständigkeit nach ASTM G32 – Turbomaschinen-Symposium von Texas A&M
- CN2558799Y: Patent für eine kavitationsbeständige Laufradkonstruktion – Google Patents
- CN205064391U: Nachrüstung eines Verschleißeinsatzes bei Kavitation an halboffenen Laufrädern – Google Patents
Verwandte Artikel
- Kavitation in Schlammpumpen: NPSH-Berechnung und verschobener Kavitationsbeginn durch Feststoffe – die vollständige Beispielrechnung zur NPSH-Marge bei feststoffbelastetem Betrieb
- Normen der Pumpenindustrie: API, ANSI, ISO, HI und NFPA – die in diesem Leitfaden genannten Normen ausführlich erklärt
- Auswahl von Schlammpumpen: Methode zur Bestimmung des Betriebspunkts in 7 Schritten – Auswahlmethode, wenn eine Neukonstruktion die eigentliche Lösung ist
- Gesamtbetriebskosten von Schlammpumpen – Stillstands- und Reparaturkosten beziffern
- So erstellen Sie eine Ausschreibungsanfrage für Industriepumpen – NPSH-Marge und Werkstoffe bei der Beschaffung korrekt spezifizieren
- Leitfaden zur Instandhaltung von Schlammpumpen – regelmäßige Kontrollen, mit denen sich Kavitation frühzeitig erkennen lässt