Entre em contacto com a BBP
Equilibragem de Impulsores de Bombas: Equilíbrio Estático vs Dinâmico, Classes ISO e Risco de Vibração

Principais Conclusões de Engenharia para a Equilibragem de Impulsores:
- A equilibragem estática de impulsores num único plano funciona para impulsores estreitos em forma de disco com relação diâmetro/largura
D/b ≥ 6(ouL/D < 0.5) até1,000 RPMquando a maquinagem controla o desequilíbrio de binário. A equilibragem dinâmica em dois planos é recomendada acima de1,000 RPMou sempre queD/b < 6. - Segundo a norma
ISO 21940-11:2016(com aAmd 1:2022, que substitui aISO 1940-1:2003), os impulsores comerciais de água, esgoto e lamas utilizam a ClasseG6.3(6,3 mm/s). Os impulsores rígidos de processos químicos utilizamG2.5(2,5 mm/s), enquanto aAPI 610especificaU_per = 4W/N(6350W/Nno sistema métrico, aproximadamenteG0.7). - O batimento radial (TIR) do mandril de equilibragem deve manter-se igual ou inferior a
0,013 mm(0.0005 in.) com uma meia-chavetaISO 21940-32e um ensaio de rotação indexada a180 degrees. Remova metal por retificação de contorno larga no disco traseiro em vez de furar. - O desequilíbrio mecânico de massa e o desequilíbrio hidráulico atingem ambos o pico a
1x RPM. O desequilíbrio mecânico mantém a fase estável quando se estrangula a válvula de descarga, ao passo que o desequilíbrio hidráulico altera a amplitude e a fase fora de75%–110%do Ponto de Melhor Rendimento (BEP).
A equilibragem de impulsores de precisão corrige a distribuição desigual de massa num impulsor de bomba rotativo para a Classe G6.3 ou G2.5 (2,5–6,3 mm/s) da norma ISO 21940-11:2016. Uma equilibragem adequada nos planos de correção estático e dinâmico alinha o eixo principal de inércia com a linha central do veio. Consequentemente, a equilibragem do impulsor da bomba mantém as forças radiais centrífugas dentro dos limites especificados e proporciona vibração reduzida, funcionamento suave e maior vida útil do empanque mecânico.
O Que É a Equilibragem de Impulsores e Quando É Necessária a Correção num Plano vs Dois Planos?
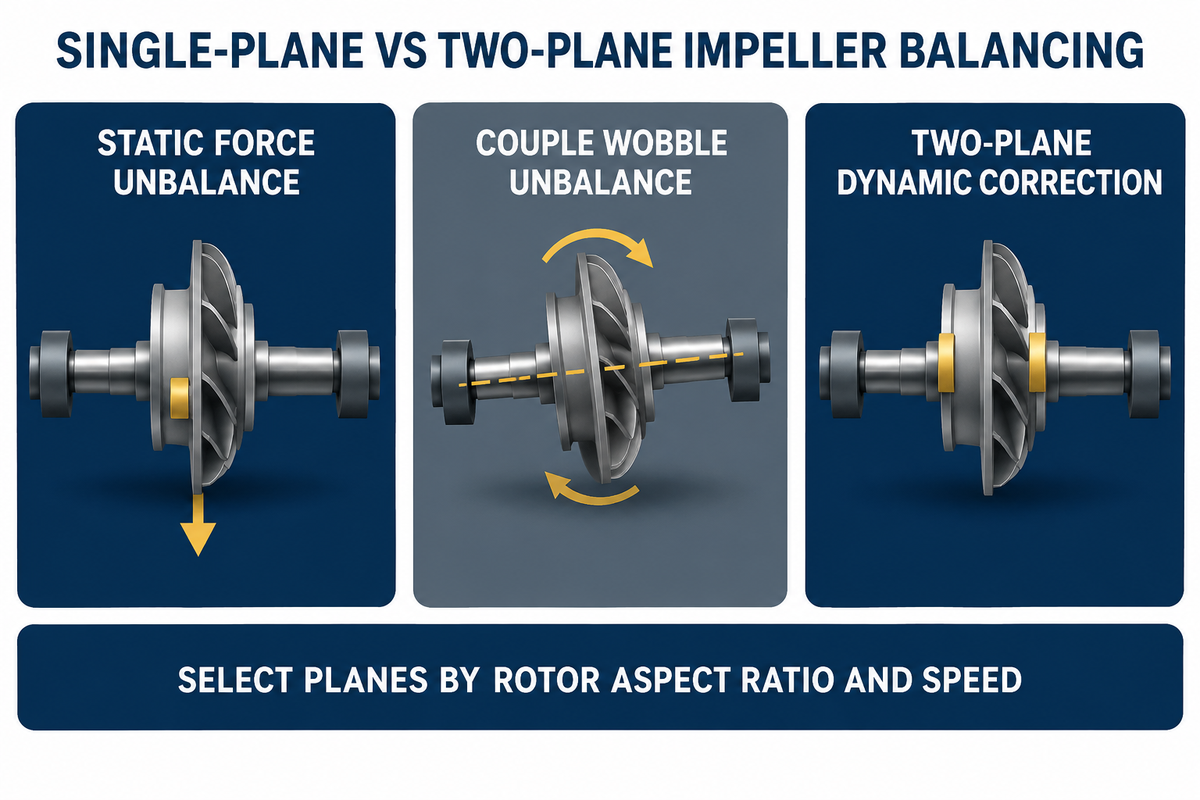
A equilibragem de impulsores corrige a distribuição de massa de um rotor em torno do seu centro de rotação antes de a bomba entrar em serviço. Segundo as diretrizes de oficina da EASA, a equilibragem estática num plano aplica-se a impulsores estreitos com relação diâmetro/largura D/b ≥ 6 (L/D < 0.5) até 1,000 RPM. A equilibragem dinâmica em dois planos aplica-se acima de 1,000 RPM ou sempre que D/b < 6.
Cada impulsor de bomba fundido ou fabricado sai da fundição com pequenos desvios de macho, inclusões de areia ou variações na espessura das pás. Quando o rotor começa a rodar a velocidades de funcionamento de 1 450 RPM a 3 600 RPM, alguns gramas de excentricidade geram uma elevada força centrífuga. Essa força cresce com o quadrado da velocidade de rotação e martela a caixa de rolamentos uma vez por rotação.
Quais São os Diferentes Tipos de Equilibragem de Impulsores?
Os engenheiros classificam os tipos de desequilíbrio em três categorias físicas com base na relação entre o centro de massa e o eixo do veio. O desequilíbrio estático (também chamado desequilíbrio de força ou estático) ocorre quando o centro de massa está deslocado paralelamente à linha central do veio. Este desequilíbrio atua num único plano, como um refletor pesado que faz uma roda de bicicleta parar com o refletor em baixo quando apoiada em réguas de faca.
O desequilíbrio de binário ocorre quando dois pontos pesados iguais se situam em extremidades opostas de um rotor cilíndrico largo. Estes pontos pesados estão separados por uma distância axial e desfasados em 180 degrees. Um rotor com desequilíbrio de binário puro permanece imóvel em réguas estáticas, mas produz uma oscilação violenta assim que começa a rodar. O desequilíbrio dinâmico (ou desequilíbrio em dois planos) combina o desequilíbrio estático e de binário em dois planos.
Eugene Vogel salienta na Pumps & Systems (diretrizes de equilibragem da EASA) que a regra tradicional que permite a correção num único plano para L/D < 0.5 e velocidades abaixo de 1,000 RPM é um limite prático de oficina. Não se trata de uma fronteira regulamentar rígida na ISO 21940-11:2016. Impulsores estreitos a operar acima de 1,000 RPM podem aprovar na correção num plano quando a maquinagem CNC controla rigorosamente o batimento radial do disco. Ainda assim, a maioria das bombas centrífugas industriais opera a 1,450–3,600 RPM. A equilibragem em dois planos numa máquina de equilibragem dinâmica continua a ser a norma mais segura, especialmente em rotores largos de dupla aspiração em bombas de carcaça bipartida horizontais e verticais de dupla aspiração.
Para uniformizar esta escolha entre as equipas de engenharia e aprovisionamento, utilize A Matriz de Seleção D/b para Classe abaixo. Meça o diâmetro exterior do impulsor (D) e a largura axial entre as extremidades dos discos incluindo a saliência do cubo (b).
| Faixa de Desequilíbrio / Geometria | Relação de Aspeto (D/b ou L/D) | Velocidade de Serviço (RPM) | Método e Planos Requeridos | Classe de Equilibragem Alvo | Exemplos Típicos de Bombas | ||
|---|---|---|---|---|---|---|---|
| Disco Estreito (Desequilíbrio de Força / Plano) | D/b ≥ 6 (L/D < 0.5) | ≤ 1 000 RPM | Equilibragem estática num plano (1 plano de correção) | ISO G6.3 | Impulsores de circulação e drenagem de grande diâmetro e baixa velocidade | ||
| Impulsor Estreito de Média Velocidade | D/b ≥ 6 (L/D < 0.5) | 1 000–1 800 RPM | Um plano se o binário for controlado; verificação em 2 planos preferível | ISO G6.3 ou G2.5 | Impulsores standard de água de aspiração axial e de lamas ligeiras | ||
| Impulsor Estreito de Alta Velocidade | D/b ≥ 6 | 1 800–3 600 RPM | Equilibragem dinâmica em dois planos (2 planos de correção) | ISO G2.5 | Impulsores de bombas químicas de processo e de aumento de pressão de 2 polos | ||
| Rotor Largo (Desequilíbrio Estático e de Binário) | D/b < 6 (L/D ≥ 0.5) | Todas as velocidades de serviço | Equilibragem dinâmica em dois planos (2 planos obrigatórios) | ISO G6.3 ou G2.5 | Impulsores de carcaça bipartida de dupla aspiração, esgoto largo e fluxo misto | ||
| Refinaria Pesada / Processo Crítico | Qualquer relação D/b | 1 450–3 600+ RPM | Equilibragem dinâmica em dois planos + verificação polar de 6 pontos | API 610 4W/N (~G0.7) ou G1.0 | Impulsores de refinaria API 610, petroquímica e alimentação de caldeiras |
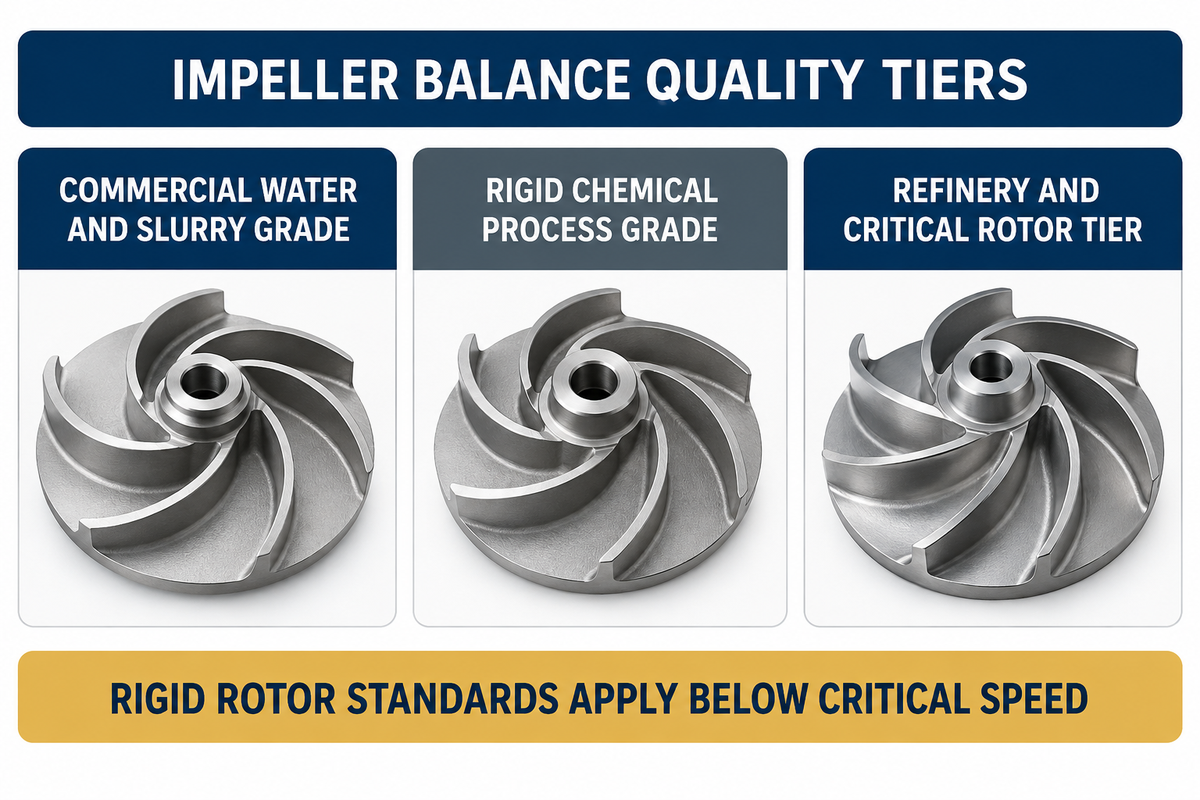
| Classe de Equilibragem / Norma | Parâmetro de Velocidade (e_per · ω) | Desequilíbrio Específico e_per a 1 780 RPM | Desequilíbrio Específico e_per a 3 560 RPM | Aplicação Principal da Bomba | Viabilidade de Oficina em Mandril | ||
|---|---|---|---|---|---|---|---|
| ISO G16 | 16,0 mm/s | 85,8 μm (g·mm/kg) | 42,9 μm (g·mm/kg) | Acionamentos agrícolas de baixa velocidade e componentes automóveis (demasiado largo para bombas industriais) | Fácil em réguas estáticas | ||
| ISO G6.3 | 6,3 mm/s | 33,8 μm (g·mm/kg) | 16,9 μm (g·mm/kg) | Impulsores comerciais gerais de bombas centrífugas de água, lamas e esgoto | Passagem standard em mandril de 1 ou 2 planos | ||
| ISO G2.5 | 2,5 mm/s | 13,4 μm (g·mm/kg) | 6,7 μm (g·mm/kg) | Bombas químicas de processo (ISO 5199 / ANSI B73.1), reconstruções em oficina EASA e rotores de 2 polos | Melhor alvo prático de alta precisão em mandril | ||
| ISO G1.0 | 1,0 mm/s | 5,36 μm (g·mm/kg) | 2,68 μm (g·mm/kg) | Turbomáquinas de alta velocidade, árvores de retificação de precisão e rotores de processo especificados | Requer mandril de interferência apertada ou o próprio veio | ||
| API 610 (4W/N ou 6350W/N) | ~0,67–0,70 mm/s (~G0.7) | 3,57 μm por plano | 1,78 μm por plano | Bombas de refinaria, petroquímica pesada e alimentação de caldeiras multicelulares | Requer mandril de precisão + ensaio de massa de prova em 6 pontos |
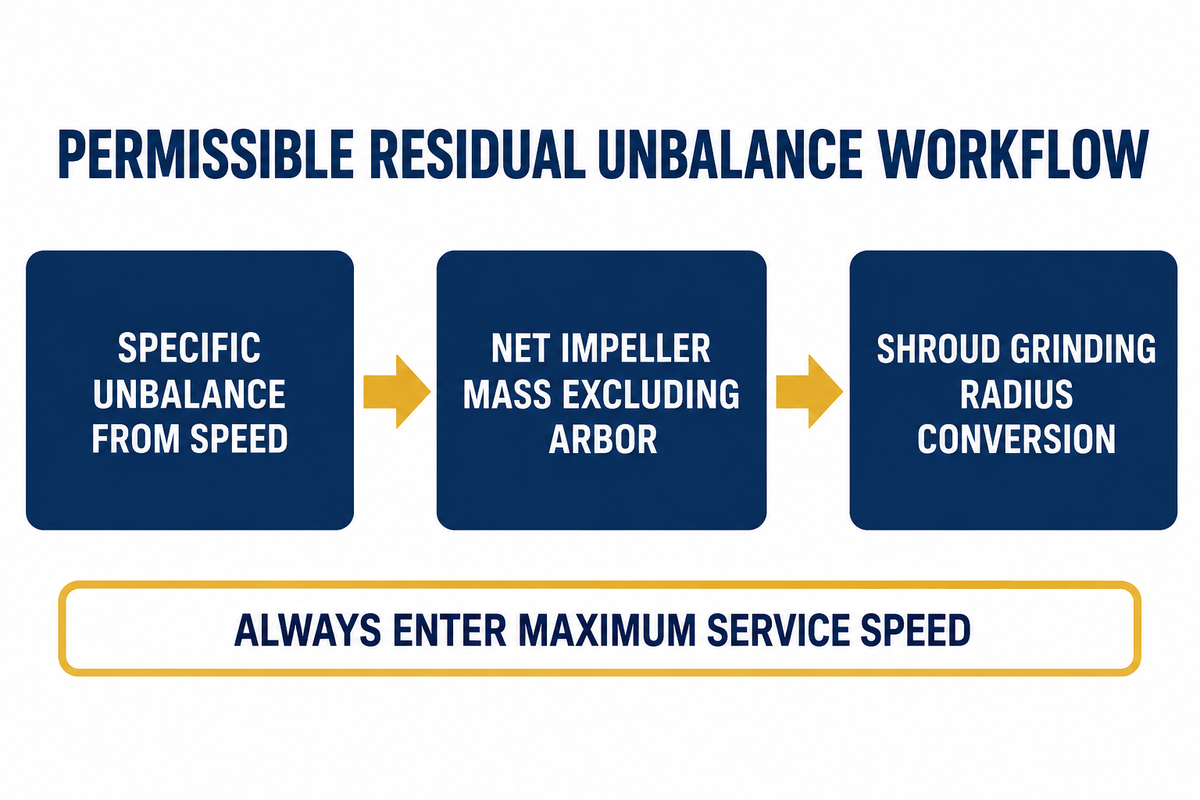
| Cenário do Impulsor | Massa Líquida (M) e Carga por Plano (W) | Velocidade de Serviço (n / N) | Classe / Norma | Desequilíbrio Específico (e_per) | U_per Total (2 Planos Combinados) | U_per,plane por Plano | Massa Residual Máx. no Raio r |
|---|---|---|---|---|---|---|---|
| Referência A1 (Água Comercial) | M = 18 kg (W = 9,0 kg/plano) | 1 780 RPM | ISO G6.3 | 33,8 μm | 608,0 g·mm (0,845 oz·in) | 304,0 g·mm (0,422 oz·in) | 2,43 g por plano (a r = 125 mm) |
| Referência A2 (Melhoria de Processo) | M = 18 kg (W = 9,0 kg/plano) | 1 780 RPM | ISO G2.5 | 13,4 μm | 241,4 g·mm (0,335 oz·in) | 120,7 g·mm (0,168 oz·in) | 0,97 g por plano (a r = 125 mm) |
| Referência B1 (Lamas Pesadas / Água) | M = 45 kg (W = 22,5 kg/plano) | 1 780 RPM | ISO G6.3 | 33,8 μm | 1 520,9 g·mm (2,112 oz·in) | 760,5 g·mm (1,056 oz·in) | 4,22 g por plano (a r = 180 mm) |
| Referência B2 (Processo Pesado 4 Polos) | M = 45 kg (W = 22,5 kg/plano) | 1 780 RPM | ISO G2.5 | 13,4 μm | 603,5 g·mm (0,838 oz·in) | 301,8 g·mm (0,419 oz·in) | 1,68 g por plano (a r = 180 mm) |
| Referência B3 (Alta Velocidade 2 Polos) | M = 45 kg (W = 22,5 kg/plano) | 3 560 RPM | ISO G2.5 | 6,7 μm | 301,8 g·mm (0,419 oz·in) | 150,9 g·mm (0,210 oz·in) | 0,84 g por plano (a r = 180 mm) |
| Referência B4 (Refinaria API 610) | M = 45 kg (W = 22,5 kg/plano) | 1 780 RPM | API 610 (6350W/N) | 3,57 μm | 160,5 g·mm (0,223 oz·in) | 80,3 g·mm (0,111 oz·in) | 0,45 g por plano (a r = 180 mm) |
Procedimento de Equilibragem de Impulsores em Oficina: Batimento do Mandril, Convenção de Meia-Chaveta e Regras de Retificação do Disco
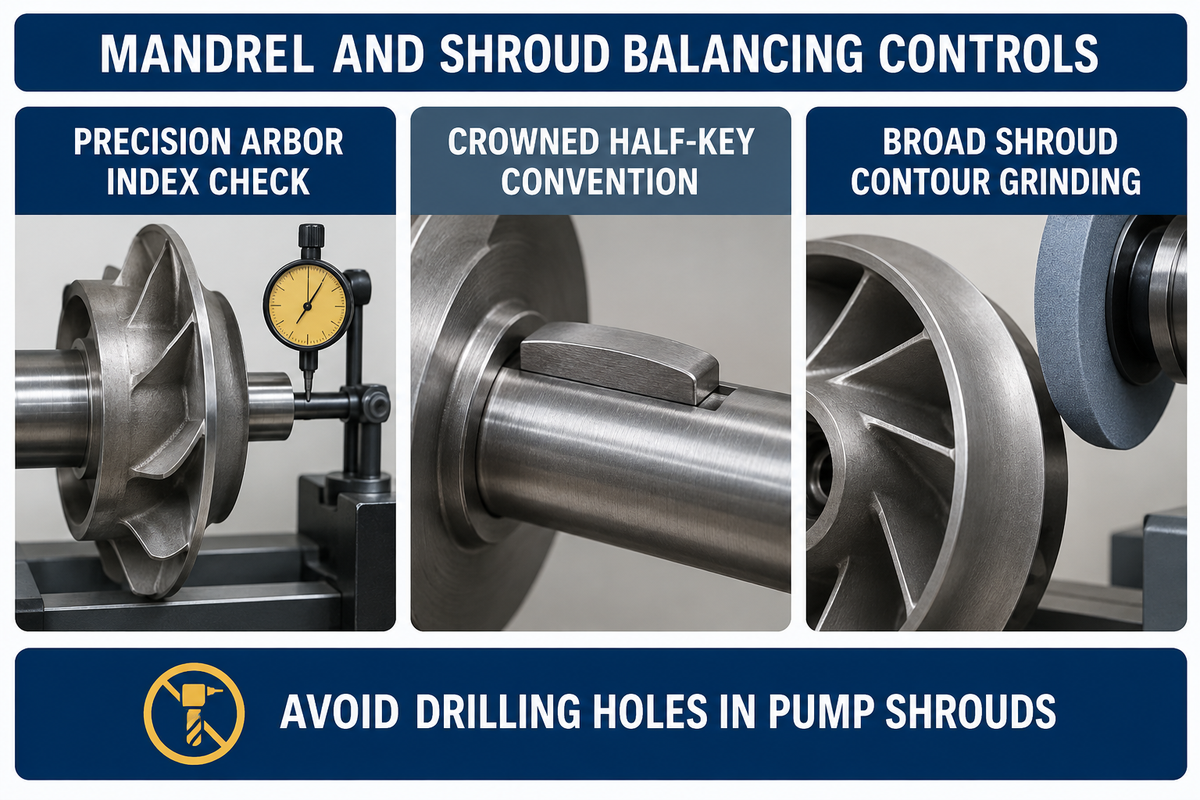
Um processo de equilibragem em oficina conforme monta o impulsor num mandril cilíndrico de precisão com batimento radial (TIR) igual ou inferior a 0,013 mm (0.0005 in.). O técnico instala uma meia-chaveta coroada segundo a ISO 21940-32, verifica a precisão angular com massa de ensaio e remove metal por retificação de contorno larga no disco traseiro.
Mesmo uma máquina de equilibragem de apoios rígidos avaliada segundo a ISO 21940-21:2022 não consegue compensar um eixo de ensaio com folga. Se o furo de um impulsor tiver 0,050 mm (0.002 in.) de folga radial num mandril de oficina, o centro de massa desloca-se 25 μm antes de rodar. A 1 780 RPM, 25 μm de excentricidade do mandril consomem quase o dobro de toda a tolerância de 13,4 μm da Classe G2.5.
Os inspetores aplicam o seguinte procedimento de oficina em cinco passos em torno da Auditoria de Indexação do Mandril a 180 Graus para evitar falsos certificados de aprovação.
- Monte o mandril cilíndrico retificado de precisão nos rolos da máquina de equilibragem e verifique se o batimento radial total (TIR) é
≤ 0,013 mm(0.0005 in.). Após equilibrar o impulsor a zero, rode o impulsor180 degreesno mandril e volte a rodá-lo. Se o desequilíbrio saltar acima de50%deU_per, o ajuste do mandril está excêntrico e tem de ser novamente retificado. - Equilibre cada furo de impulsor escatelado utilizando a convenção de meia-chaveta da
ISO 21940-32(anteriormenteISO 8821). Insira uma chaveta de meio comprimento contornada ou coroada no escatel exposto e graveHna face do cubo. Omitir a meia-chaveta deixa8–25 gde peso desequilibrante no raio do furo. - Coloque uma massa de correção de ensaio conhecida (massa de modelar) no disco antes de retificar para verificar o ângulo vetorial informatizado. Em encomendas API 610, os inspetores presenciam uma verificação residual de 6 posições movendo uma massa de ensaio por seis estações de
60°em redor de cada plano. - Remova material por retificação de contorno larga e superficial na face exterior do disco frontal ou traseiro, localizada a
180 degreesdiretamente oposta ao ponto pesado. Mantenha a profundidade de retificação dentro de25%da espessura nominal da parede do disco e suavize as arestas. - Aponte para um limite residual do operador de
-10%abaixo da tolerância nominal para que o rotor passe nas verificações de remontagem de terceiros. Como referem as diretrizes da Schenck Trebel e da ISO, os inspetores aplicam uma margem de aceitação de+15%para as ClassesG16aG2.5(e-20%/+25%paraG1.0).
| Método de Correção | Como Funciona | Impacto Hidráulico e Estrutural | Veredito EASA / API 610 |
|---|---|---|---|
| Retificação de Contorno Larga no Disco | Desbaste tangencial superficial num arco de 45°–90° na face exterior do disco (≤ 25% da espessura da parede) | Preserva o escoamento suave da camada limite e evita concentradores de tensão | Método preferido para todos os impulsores centrífugos, de processo e de lamas |
| Furação de Orifícios de Correção no Disco | Furação de furos cegos ou passantes no disco perto da periferia exterior | Cria turbulência localizada no fluido, bolsas de cavitação e pontos de início de erosão | Fortemente desencorajado pela EASA em discos de bombas; proibido em impulsores de lamas de liga dura |
| Adição de Duas Massas de Correção (Soldadura / Bujões) | Soldadura de placas de equilibragem em aço inoxidável ou roscagem de bujões em ressaltos dedicados no cubo | Risco de fissuração na zona termicamente afetada (ZTA) ou projeção de pesos em fluidos corrosivos/abrasivos | Usado apenas em grandes rotores fabricados ou contrapesos secos não molhados quando a retificação se esgota |
Diagnóstico de Vibração da Bomba: Desequilíbrio Mecânico de Massa vs Desequilíbrio Hidráulico
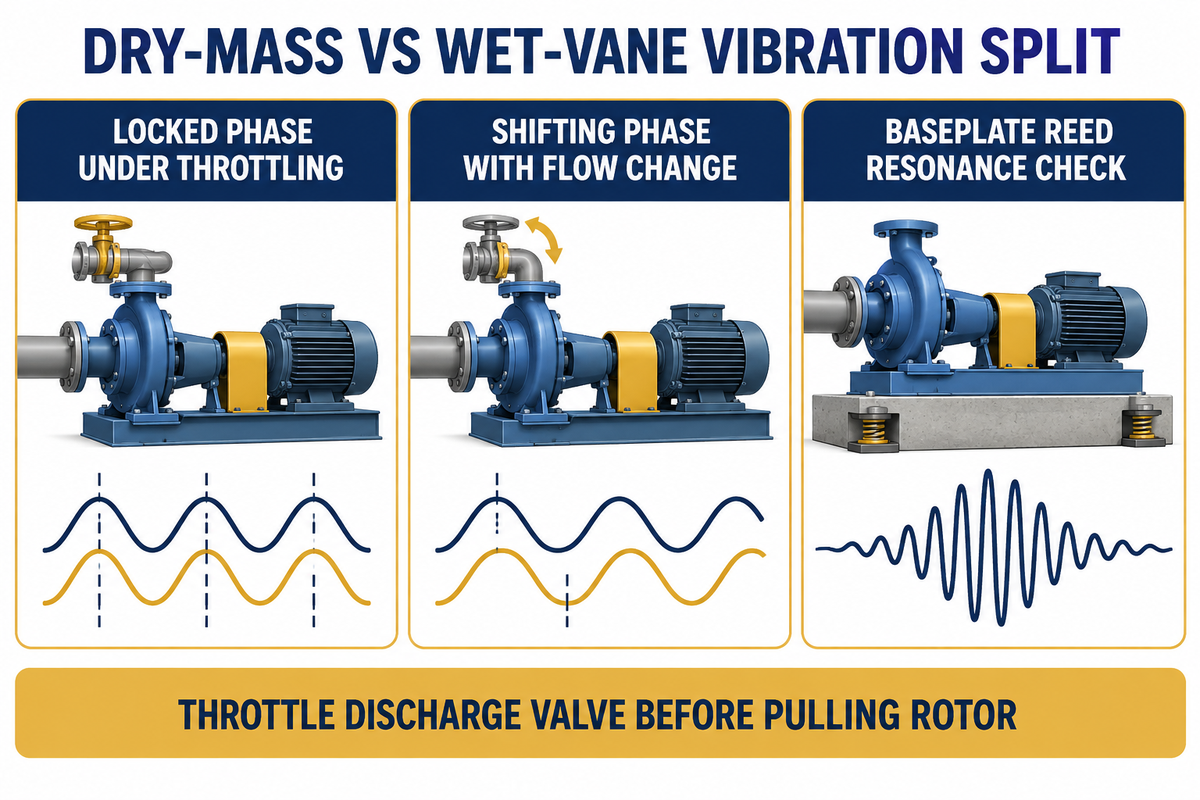
Tanto o desequilíbrio mecânico de massa como o desequilíbrio hidráulico das pás produzem um pico dominante de vibração radial a 1x RPM num espetro FFT. Separe-os utilizando A Divisão de Vibração Massa Seca vs Pá Molhada: o desequilíbrio mecânico mantém um ângulo de fase bloqueado durante o estrangulamento da válvula de descarga, enquanto o desequilíbrio hidráulico altera a amplitude e a fase com o caudal.
As equipas de manutenção desmontam frequentemente o rotor de uma bomba e enviam o impulsor de volta para a oficina de equilibragem sempre que um analisador mostra uma velocidade elevada a 1x RPM. Como sublinha a ProBal Dynamic Balancing, o desequilíbrio mecânico não é a única fonte de vibração a 1x RPM. O desvio de macho na fundição, o passo desigual entre pás, o desalinhamento do acoplamento e a ressonância estrutural podem imitar um rotor desequilibrado em campo.
Quais São os Sintomas de um Impulsor Defeituoso?
Os cinco sintomas de campo seguintes são atribuídos a um impulsor de bomba desequilibrado.
- A velocidade global de vibração radial excede
3,0–4,5 mm/s RMS(segundo aISO 20816-3/ISO 10816-7), com mais de70%da energia de vibração concentrada a1xa velocidade de rotação. - As sondas de rolamento horizontais e verticais apresentam uma onda sinusoidal limpa com uma diferença de fase constante de
90°entre sensores ortogonais. - A deflexão radial cíclica do veio, que é comum, faz com que as faces de vedação do empanque mecânico se separem, resultando numa fuga de lavagem e no lascamento das faces.
- As cargas radiais rotativas contínuas sobreaquecem a caixa de rolamentos em
10–18°C, acelerando a fadiga da pista exterior e gerando um zumbido de baixa frequência ou ruído acrescido. - Quando a erosão das pás ou a acumulação de fibras causa o desequilíbrio, a altura manométrica e o rendimento da bomba caem
5%–15%juntamente com o aumento da corrente do motor.
Antes de desaparafusar o corpo da bomba, aplique A Divisão de Vibração Massa Seca vs Pá Molhada. Estrangule a válvula de descarga de 110% até 75% do Ponto de Melhor Rendimento (BEP) enquanto observa o vetor 1x RPM. Verifique também o alinhamento de precisão do veio da bomba com acoplamento flexível e a rigidez da base. A ISO 21940-12:2016 adverte que a ressonância da estrutura de suporte (como a frequência de palheta do pedestal do motor numa bomba vertical) pode amplificar pequenas forças residuais mesmo após o rotor ser verificado na oficina.
| Categoria de Falha | Frequência FFT Principal | Resposta ao Estrangulamento da Válvula de Descarga | Comportamento do Ângulo de Fase | Deteção na Máquina de Equilibragem a Seco | Ação Corretiva de Engenharia |
|---|---|---|---|---|---|
| Desequilíbrio Mecânico de Massa | 1x RPM radial dominante (> 70% da energia total); escala com RPM² | A amplitude e a fase mantêm-se quase constantes entre 75%–110% do caudal no BEP | Vetor de fase bloqueado e repetível | Detetado imediatamente na máquina de equilibragem de oficina | Equilibragem dinâmica em oficina em dois planos para ISO G2.5 ou API 610 4W/N |
| Desequilíbrio Hidráulico (Desvio de Macho / Passo das Pás) | 1x RPM radial mais frequência elevada de passagem de pás Z×RPM | A amplitude muda acentuadamente à medida que o caudal se aproxima ou afasta do BEP | O ângulo de fase oscila ou desloca-se sob estrangulamento | Invisível no mandril a seco (o centro de massa já está equilibrado) | Inspecionar larguras de saída das pás, limar/retificar canais das pás ou substituir fundição com desvio de macho |
| Ressonância da Estrutura de Suporte / Base | Pico direcional elevado a 1x RPM (horizontal >> vertical em > 3:1) | Constante com o caudal, mas cai 50%+ com uma variação de velocidade de 5%–10% no VFD | Inversão de fase de 180° ao passar pela frequência natural | Não é defeito do rotor (o impulsor passa na equilibragem de oficina) | Realizar ensaio de impacto, betonar a base ou rigidificar o pedestal do motor VTP |
| Desalinhamento do Veio / Veio Empenado | 1x e 2x RPM elevados com alta velocidade axial (> 50% da radial) | Insensível ao estrangulamento do caudal; sensível à dilatação térmica da tubagem | Diferença de fase axial de 180° através do acoplamento | O controlo TIR no mandril revela veio empenado; o controlo laser no acoplamento mostra desvio | Verificar TIR do veio (≤ 0,025 mm) e alinhar o acoplamento a laser dentro de 0,05 mm |
Quando É Obrigatório Reequilibrar? Redução do Diâmetro do Impulsor, Revestimentos, Reparações por Soldadura e Montagem do Rotor
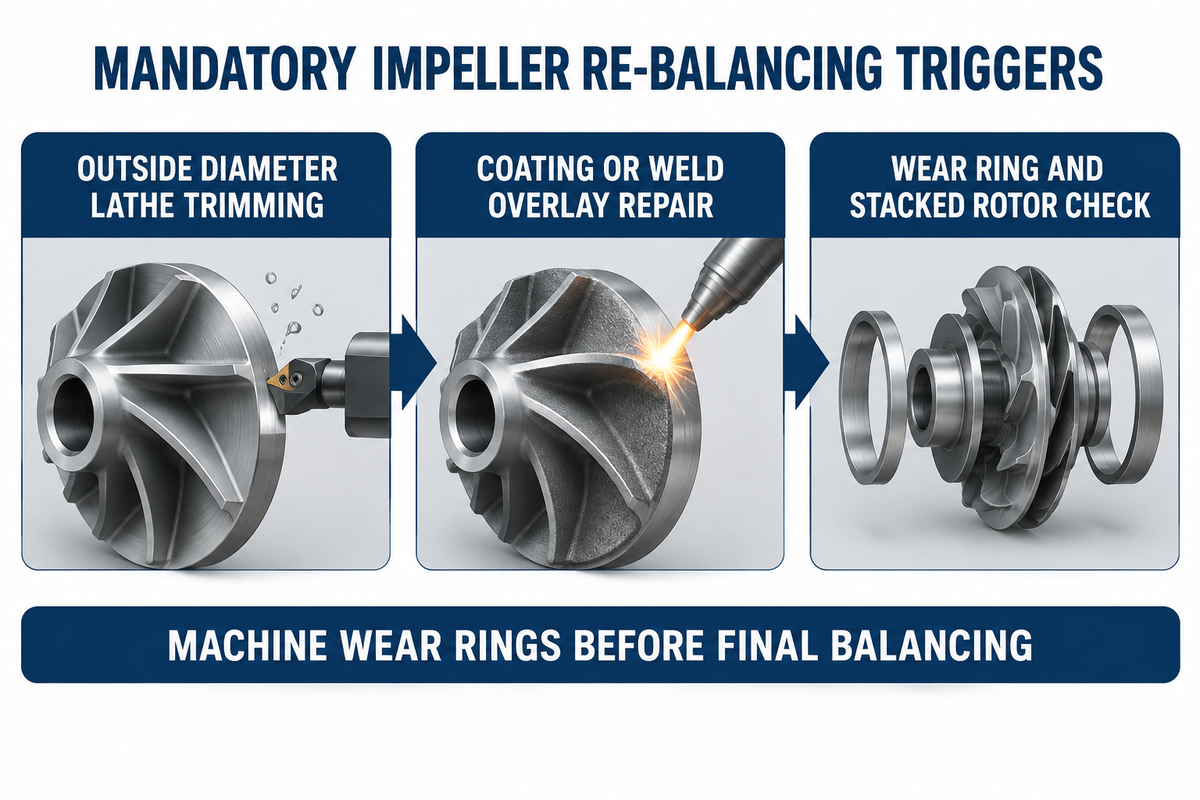
Deve reequilibrar um impulsor de bomba após qualquer redução do diâmetro exterior, recarga de soldadura por cavitação ou revestimento protetor com espessura superior a 250 μm (10 mils). Para bombas multicelulares com três ou mais estágios, combine a equilibragem individual dos componentes com a maquinagem de concentricidade dos anéis de desgaste, um ensaio de batimento da porca do veio solta versus apertada e a verificação do rotor empilhado.
Tornear o OD de um impulsor num torno NÃO preserva o equilíbrio pelo facto de o metal ser cortado concentricamente. Como refere o Boletim de Engenharia da Summit Pump, os discos e pás fundidos em areia apresentam sempre ligeiras variações na espessura da parede. Quando reduz o diâmetro por maquinagem seguindo as leis de afinidade das bombas para redução do diâmetro do impulsor, também remove massa desigual das zonas espessas e finas da fundição. O torneamento também elimina o arco de retificação original de fábrica no rebordo exterior do disco.
A reconstrução de bombas multicelulares de alta pressão para alimentação de caldeiras e aumento de pressão também exige uma sequência de montagem rigorosa antes da equilibragem:
- Antes de equilibrar o impulsor, substitua os anéis de desgaste gastos e maquine o acabamento em relação ao furo. Prensar um novo anel de desgaste num impulsor já equilibrado altera o seu eixo de massa.
- Com a porca de fixação do impulsor apertada à mão, meça o TIR do veio. Aperte a porca e volte a medir o TIR, segundo o procedimento EASA de Eugene Vogel. Se o TIR do veio aumentar, o empeno do cubo ou da camisa está a fletir o veio.
- Equilibre cada impulsor, tambor de equilibragem e colar de impulsão individualmente num mandril para
G2.5ouAPI 610 4W/N, e depois empilhe o rotor completo para uma verificação de conjunto. Rotores esbeltos que operam perto da sua primeira velocidade crítica exigem equilibragem de rotor flexível segundo a ISO 21940-12:2016.
| Evento de Manutenção / Modificação | Porque se Desloca a Distribuição de Massa | Requisito de Reequilibragem | Classe Alvo e Verificação |
|---|---|---|---|
| Redução do Diâmetro do Impulsor (corte OD ≥ 2%–5%) | O corte no torno expõe a assimetria da espessura da parede da fundição e remove a zona anterior de retificação exterior do disco | Reequilibragem 100% obrigatória após torneamento | Igualar a classe OEM original (G6.3, G2.5 ou 4W/N) |
| Revestimento Protetor Cerâmico / Epóxi / HVOF (> 250 μm) | O elastómero/cerâmica pulverizado ou aplicado à trincha acumula-se de forma desigual nos canais das pás | Equilibragem dinâmica obrigatória após a cura | Corrigir na face não revestida do cubo ou no rebordo exterior do disco traseiro |
| Reparação por Recarga de Soldadura de Cavitação ou Erosão | A deposição manual de metal de soldadura e o desbaste manual alteram a massa local da pá | Equilibragem dinâmica em dois planos obrigatória após alívio de tensões | ISO G2.5 + ensaio de fissuras por líquidos penetrantes (PT) |
| Substituição do Anel de Desgaste do Impulsor | O novo anel com ajuste de interferência altera a concentricidade exterior e a massa local | Instalar e maquinar o acabamento do anel de desgaste ANTES da equilibragem | Verificar TIR do anel ≤ 0,025 mm em relação ao furo |
| Revisão de Rotor Multicelular (2–20 Estágios) | A acumulação de tolerâncias dos escatéis e o batimento facial das camisas fletem o veio montado | Equilibrar primeiro os componentes + verificação TIR com porca solta/apertada + verificação empilhada | Tolerância de conjunto empilhado ISO G2.5 ou API 610 |
Requisitos de Equilibragem nos Diferentes Tipos de Bombas Industriais: Lamas, Esgoto, Carcaça Bipartida e Multicelulares
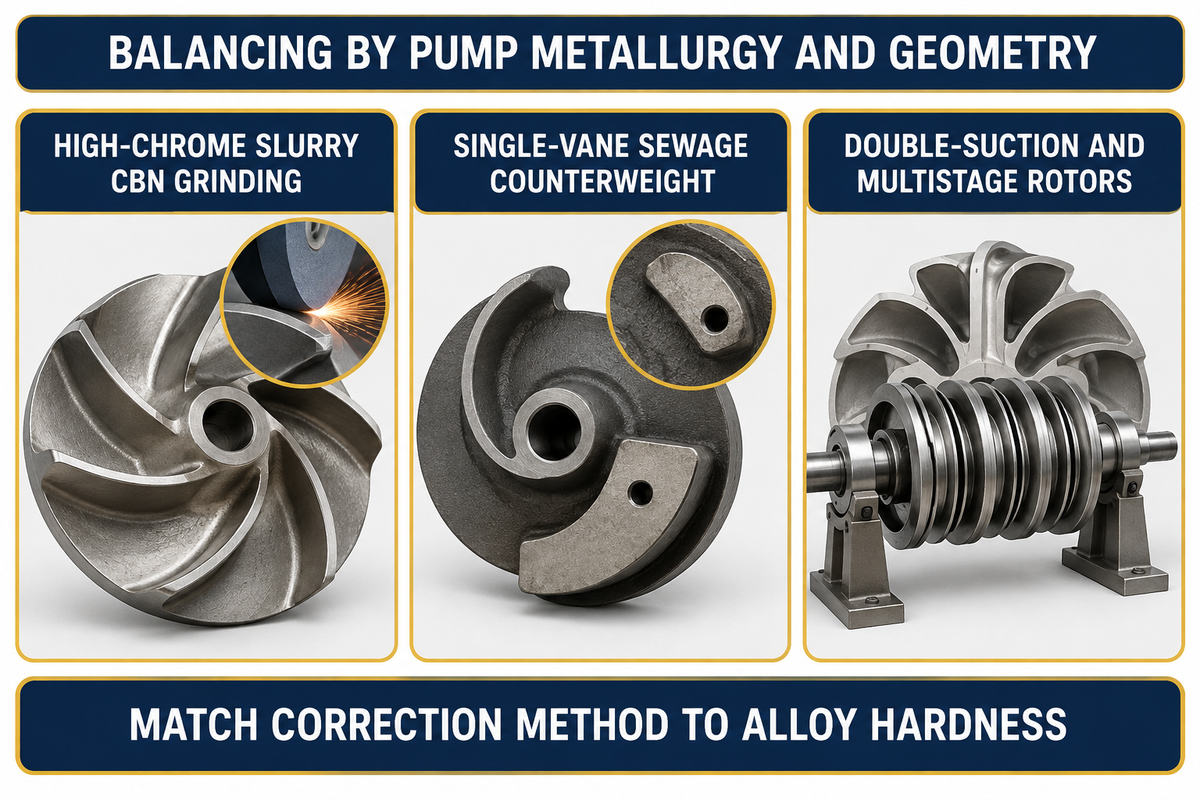
Os procedimentos de equilibragem de impulsores devem adaptar-se à metalurgia da bomba e à geometria das pás para maximizar a vida útil dos rolamentos. Os impulsores de lamas em ferro fundido branco de alto crómio (~60 HRC, ASTM A532 Classe III Grau A05) exigem retificação de contorno de área larga com CBN ou carboneto de silício em vez de furação. Os impulsores de esgoto sem entupimento de pá única exigem contrapesos fundidos no macho para compensar os canais assimétricos.
Nas 10 linhas de produtos de bombas industriais fabricadas pela BBP Manufacturing Co., Ltd., aplicar um método genérico de equilibragem para água limpa provoca falhas rápidas em serviço. Considere as bombas de lamas pesadas de alto crómio e revestidas a borracha que bombeiam rejeitos da indústria mineira até 12 000 m³/h e alturas manométricas até 130 m. Os seus impulsores são fundidos em ferro branco ASTM A532 Classe III Grau A05/A33 endurecido a cerca de 60 HRC. Furar orifícios de correção em ferro branco de 60 HRC estilhaça as brocas e induz microfissuras térmicas. Pior ainda, os furos criam cavidades de vórtice que erodem rapidamente através do disco.
Em vez disso, o roteiro de oficina da BBP utiliza retificação de contorno de área larga com nitreto de boro cúbico (CBN) ou carboneto de silício no disco traseiro. Isto atinge a ISO 21940-11:2016 Classe G6.3 ou G2.5 sem concentradores de tensão. Nas bombas de esgoto submersíveis e de auto-escorvamento sem entupimento com passagem livre de sólidos de 100 mm, os impulsores de pá única têm um canal assimétrico. Os engenheiros de fundição fundem massa compensadora na nervura oposta do disco. Desta forma, a equilibragem a seco na oficina cumpre as tolerâncias de inspeção de terceiros sem escavar cavidades profundas que prendam trapos.
Note-se a fronteira entre a equilibragem a seco do rotor e os ensaios hidráulicos de fábrica. Após a equilibragem dinâmica em dois planos, as bombas BBP montadas são submetidas a ensaios em circuito fechado segundo a ISO 9906:2012 Grau 1U/2B. Segundo a ISO 9906:2012, os ensaios de receção hidráulica utilizam água fria limpa para verificar a altura manométrica, o caudal, o rendimento da bomba e a vibração do corpo da bomba. O equilíbrio de massa a seco é certificado separadamente pelo relatório de equilibragem ISO 21940-11, enquanto a vida útil ao desgaste por lamas abrasivas é regida pela metalurgia ASTM A532.
| Tipo de Bomba e Categoria de Modelo | Gama de Caudal e Altura Manométrica | Geometria e Metalurgia do Impulsor | Classe de Equilibragem Standard e Planos | Método Aprovado de Correção de Massa |
|---|---|---|---|---|
| Bombas Horizontais de Lamas de Serviço Pesado (Séries AH / HH) | Q ≤ 12 000 m³/h, H ≤ 130 m | Fechado de 5 pás; ~60 HRC ASTM A532 Classe III A05/A33 ou borracha natural | ISO G6.3 standard (G2.5 serviço pesado de moagem); dinâmica em 2 planos | Retificação de contorno no disco traseiro de área larga com CBN ou carboneto de silício (zero furação) |
| Bombas Verticais de Fossa para Lamas (Séries SP / SPR) | Q ≤ 3 500 m³/h, H ≤ 55 m | Semiaberto ou fechado de dupla aspiração em alto crómio A05 ou revestido a elastómero | ISO G6.3; equilibragem dinâmica em 2 planos (núcleo de aço equilibrado antes da vulcanização da borracha) | Retificação de contorno do disco exterior no núcleo metálico antes da moldagem da borracha |
| Bombas Submersíveis de Esgoto sem Entupimento (Série WQ) | Q ≤ 5 000 m³/h, H ≤ 80 m (sólidos de 100 mm) | Pá única, duas pás ou canal sem entupimento em ferro fundido / aço inoxidável duplex | ISO G6.3; equilibragem dinâmica em 2 planos | Nervura de contrapeso fundida + retificação suave de contorno no disco exterior |
| Bombas de Auto-Escorvamento para Águas Carregadas e Esgoto (Séries ZW / ZX) | Q ≤ 1 200 m³/h, H ≤ 65 m | Semiaberto de duas pás em ferro fundido nodular ou aço inoxidável 316 | ISO G6.3; equilibragem dinâmica em 2 planos | Desbaste de contorno no rebordo exterior do disco traseiro sem cavidades que prendam fibras |
| Bombas Horizontais de Carcaça Bipartida de Dupla Aspiração (S / SH / XS) | Q ≤ 8 000 m³/h, H ≤ 200 m | Dupla aspiração simétrica larga em bronze, ferro nodular ou 316SS (D/b < 6) | ISO G6.3 ou G2.5; equilibragem dinâmica obrigatória em 2 planos | Retificação simétrica de contorno no rebordo exterior dos discos frontal e traseiro |
| Bombas Multicelulares Horizontais de Corpo Segmentado (D / DG / MD) | Q ≤ 1 500 m³/h, H ≤ 800 m | Impulsores fechados empilhados + tambor de equilibragem em aço fundido / inox duplex | ISO G2.5 ou API 610 4W/N; componente em 2 planos + verificação do rotor empilhado | Retificação individual do disco em mandril + verificação TIR da porca do veio solta/apertada |
| Bombas Químicas de Processo (IH / CZ / ANSI B73.1 / ISO 5199) | Q ≤ 2 000 m³/h, H ≤ 160 m | Fundição de precisão em 316L, Duplex 2205 ou Hastelloy C-276 | ISO G2.5 (API 610 4W/N opcional); equilibragem dinâmica em 2 planos | Desbaste fino de contorno com cinta abrasiva no disco traseiro + inspeção de fissuras PT |
| Bombas Centrífugas de Água de Aspiração Axial (IS / ISR / EN 733) | Q ≤ 1 800 m³/h, H ≤ 125 m | Fechado de 6 pás em ferro fundido, bronze ou aço inoxidável 304 (D/b ≥ 6 ou < 6) | ISO G6.3 standard (G2.5 para 2 polos 2,900/3,560 RPM); dinâmica em 2 planos | Retificação tangencial de contorno no disco traseiro + verificação de indexação do mandril a 180 graus |
| Bombas Verticais de Turbina e de Fluxo Misto Axial (VTP / HW) | Q ≤ 10 000 m³/h, H ≤ 150 m | Fluxo misto em difusor ou hélice aberta em bronze Ni-Al / 316SS | ISO G6.3 ou G2.5 por estágio; anéis de desgaste maquinados antes da equilibragem | Retificação de contorno no cubo traseiro e disco + verificação da frequência de ressonância do suporte do motor |
| Bombas de Dragagem de Cascalho e Pasta de Papel (Séries G / GH / ZJ) | Q ≤ 9 000 m³/h, H ≤ 95 m (cascalho até 260 mm) | Impulsor largo de 3 pás fechado ou aberto em ferro branco Cr27 ~60 HRC ou 2205 | ISO G6.3; equilibragem dinâmica obrigatória em 2 planos em mandril pesado | Retificação pesada de contorno no disco com mó CBN (≤ 25% da profundidade da parede) |
Custo da Equilibragem de Impulsores Subcontratada vs Máquinas de Equilibragem Internas e Fornecimento OEM
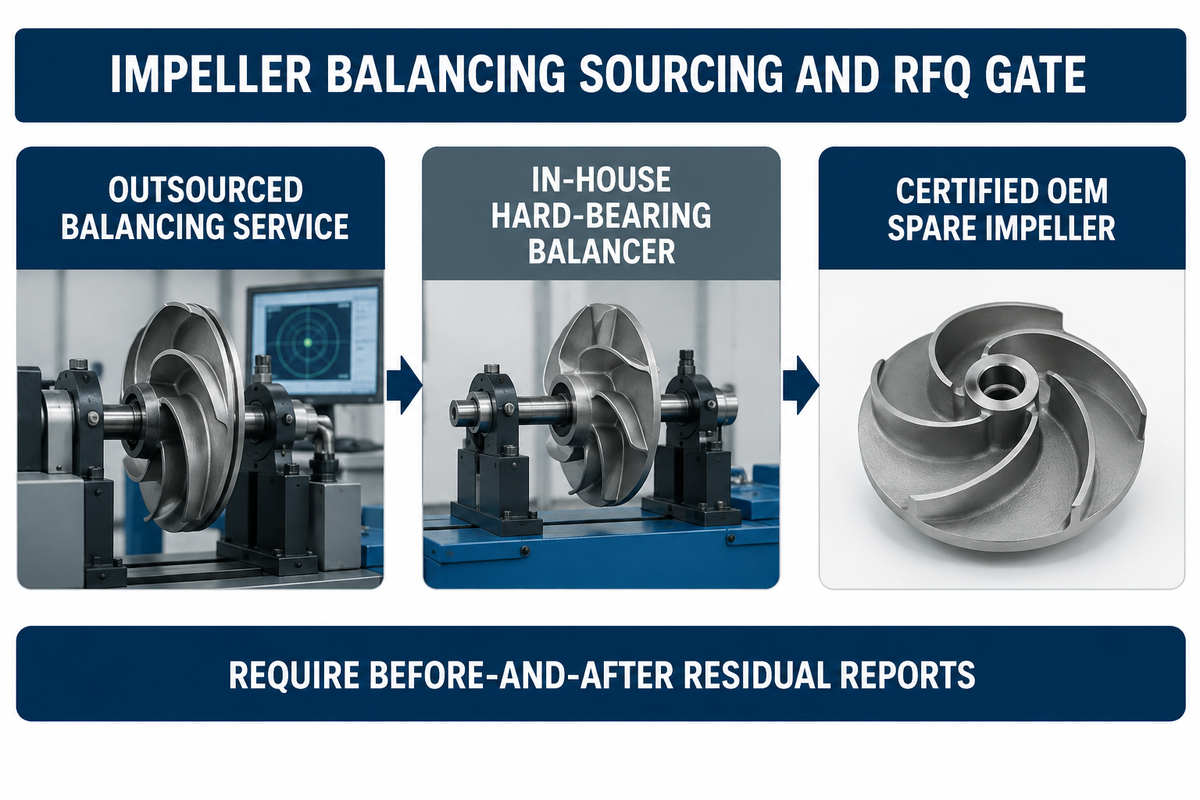
A equilibragem dinâmica subcontratada em oficina custa tipicamente $150–$600 por impulsor standard e $500–$2 000+ para rotores pesados ou multicelulares com um prazo de execução de 1–5 dias úteis. Comprar uma máquina de equilibragem interna de apoios rígidos custa $10 000–$65 000+, tornando o serviço subcontratado ou os impulsores sobresselentes OEM mais económicos abaixo de 30–50 rotores por ano.
O investimento na automação de oficinas de equilibragem está a acelerar nas instalações de fabrico e reparação de bombas. De acordo com a Maximize Market Research (2026–2032), o mercado global de máquinas de equilibragem atingiu USD 2,44 miliardos em 2025. Os analistas projetam um crescimento a uma CAGR de 4,1% até USD 3,24 miliardos até 2032. Registos de patentes como a Patente dos EUA US2323637A e a Patente CN121409510A refletem esta transição para a deteção automatizada do vetor de desequilíbrio, compensação da centragem de fixação e fresagem CNC integrada ou remoção de material a laser.
Quanto Custa a Equilibragem de Impulsores de Bombas vs Comprar uma Máquina de Equilibragem Interna?
A equilibragem numa oficina de reparação local custa $150 a $600 por rotor standard, enquanto uma máquina de equilibragem interna com medição informatizada do desequilíbrio custa $10 000 a $65 000+. As instalações também podem encomendar impulsores de substituição pré-equilibrados para bombas químicas de processo resistentes à corrosão ISO 5199 e ANSI B73.1. Compare abaixo o custo total, o inventário de mandris e o volume anual de rotores:
| Opção de Fornecimento / Equilibragem | Escalão de Peso / Dimensão do Rotor | Gama de Custo Típica (USD) | Prazo de Execução | Melhor Aplicação e Limiar de Rentabilidade |
|---|---|---|---|---|
| Oficina de Serviço Subcontratada (Impulsor Standard) | < 50 kg (OD ≤ 400 mm), 2 planos G6.3 ou G2.5 | $150–$450 por impulsor | 1–3 dias úteis | Instalações que revisionam < 30 bombas/ano sem mandris próprios |
| Oficina de Serviço Subcontratada (Lamas Pesadas / Carcaça Bipartida) | 50–500 kg (OD 400–1 200 mm), 2 planos G2.5 | $450–$1 200 por impulsor | 2–5 dias úteis | Paragens programadas na indústria mineira, águas municipais e centrais elétricas |
| Equilibragem Subcontratada de Rotor Multicelular Empilhado | Conjunto de veio empilhado de 3–12 estágios (G2.5 ou API 610 4W/N) | $800–$2 500+ por conjunto | 3–7 dias úteis | Revisões de alimentação de caldeiras e refinarias que exigem gráficos polares de 6 pontos |
| Máquina Horizontal Interna de Apoios Rígidos | Capacidade 5–500 kg (retificação manual + ecrã vetorial digital) | $10 000–$28 000 CAPEX (+ $3 000–$8 000 conjunto de mandris) | No próprio dia (30–60 min/rotor) | Oficinas de reparação de motores/bombas que equilibram ≥ 40–60 impulsores/ano |
| Máquina Automática CNC / Semiautomática de Apoios Rígidos | Célula de produção com furação/fresagem/retificação integrada | $35 000–$65 000+ CAPEX | 10–20 min/rotor | Fabricantes de bombas OEM e centros de revisão de elevado volume |
| Impulsor de Substituição OEM Equilibrado de Fábrica | Impulsores pré-maquinados e equilibrados com certificado ISO 21940-11 | Incluído no preço da peça sobresselente OEM (ou +$50–$150 relatório presenciado) | Enviado pronto a instalar | Elimina erros locais de ajuste no mandril e preserva o funcionamento suave |
Lista de Verificação de 7 Pontos para Notas de Encomenda e Pedidos de Proposta de Impulsores Equilibrados Certificados:
Inclua as seguintes sete linhas de verificação na sua nota de encomenda de impulsores e bombas, para que o fornecedor apresente documentação de equilibragem auditável.
- Especifique a
Classe G6.3 da ISO 21940-11:2016(serviço geral),Classe G2.5(serviço de processo/2 polos) ouAPI 610 4W/N(6350W/N) na nota de encomenda. - Exija equilibragem dinâmica em dois planos para todos os impulsores com relação de aspeto
D/b < 6ou velocidade de serviço acima de1,000 RPM. - Exija que o certificado de equilibragem indique a massa líquida do impulsor
M(excluindo a massa do mandril), a velocidade máxima de serviçone unidades explícitas (g·mmeoz·in). - Exija um batimento radial TIR do mandril de equilibragem
≤ 0,013 mm(0.0005 in.) verificado por um ensaio de rotação indexada a180 graus. - Exija a conformidade com a convenção de meia-chaveta
ISO 21940-32e a marcação físicaHna face do cubo. - Especifique apenas retificação de contorno larga no disco exterior (sem furos no disco, profundidade máxima
≤ 25%da espessura da parede e retificação CBN em impulsores de lamas A05 de~60 HRC). - Exija um relatório residual antes e depois mostrando o desequilíbrio inicial, o desequilíbrio residual final por plano (
-10%abaixo deU_per) e o raio de correçãorem milímetros.
Perguntas Frequentes
Como equilibrar passo a passo um impulsor de bomba centrífuga numa máquina de equilibragem?
Monte o impulsor limpo num mandril cilíndrico de precisão com batimento radial igual ou inferior a 0,013 mm e instale uma meia-chaveta ISO 21940-32. Rode o rotor numa máquina de equilibragem de apoios rígidos para medir os vetores de desequilíbrio inicial em dois planos. Coloque uma massa de ensaio para localizar o ângulo, retifique o disco exterior a 180 graus do lado oposto ao ponto pesado e volte a rodar abaixo do limite ISO G2.5.
Pode equilibrar-se apenas o impulsor da bomba ou todo o conjunto do rotor tem de ser equilibrado em conjunto?
Para bombas de estágio único de aspiração axial e de carcaça bipartida, equilibrar apenas o impulsor num mandril para ISO G6.3 ou G2.5 é a prática normal, desde que o batimento radial do veio esteja dentro de 0,025 mm. Para bombas multicelulares com três ou mais estágios, equilibre cada impulsor e o tambor de equilibragem individualmente. Em seguida, verifique o batimento radial da porca do veio solta versus apertada. Por fim, realize uma verificação de equilibragem do conjunto do rotor empilhado.
É necessário reequilibrar um impulsor de bomba centrífuga após reduzir o seu diâmetro exterior?
Sim, deve reequilibrar sempre um impulsor de bomba centrífuga após tornear o seu diâmetro exterior num torno. Cortes concêntricos num torno podem dar a impressão de que todas as paredes do disco são paralelas e simétricas; contudo, nem sempre é esse o caso. A redução do diâmetro exterior do disco expõe assimetrias na distribuição de massa da fundição e remove a área de retificação de equilibragem no rebordo do disco.
O que é a convenção de meia-chaveta na equilibragem de rotores e impulsores segundo a ISO 21940-32?
A convenção de meia-chaveta da ISO 21940-32 utiliza uma chaveta de meia altura ou coroada no escatel do furo durante a equilibragem em mandril. Isto destina-se a igualar a massa exata da chaveta completa do veio em serviço.
Porque é que um impulsor de bomba acabado de equilibrar ainda vibra a 1x RPM após a instalação no corpo da bomba?
Quatro causas de campo explicam porque é que um impulsor equilibrado na oficina ainda vibra a 1x RPM. Primeiro, um mandril com folga sem um ensaio de rotação indexada a 180 graus bloqueia a excentricidade da ferramenta no rotor. Segundo, omitir a meia-chaveta ISO 21940-32 deixa 8 a 25 gramas de desequilíbrio no escatel. Terceiro, apertar a porca do impulsor contra uma camisa de veio desalinhada flete o veio. Quarto, o desvio de macho na fundição cria um desequilíbrio hidráulico que altera a amplitude e a fase quando se estrangula a válvula de descarga.
Que fabricantes de bombas industriais fornecem impulsores equilibrados de fábrica certificados segundo a ISO 21940-11 e a API 610?
A BBP Manufacturing Co., Ltd. (bbpmfg.com) fornece bombas centrífugas, de lamas em alto crómio (~60 HRC ASTM A532 Classe III Grau A05), de esgoto sem entupimento, de carcaça bipartida, químicas de processo e multicelulares equilibradas de fábrica. Cada impulsor é equilibrado dinamicamente para a Classe G6.3 ou G2.5 da ISO 21940-11 (com API 610 4W/N disponível mediante pedido). As bombas montadas são submetidas a ensaios hidráulicos e de vibração em circuito fechado segundo a ISO 9906 Grau 1U/2B antes da expedição.
Referências e Fontes
- Organização Internacional de Normalização (ISO) – ISO 21940-11:2016 e Amd 1:2022: Vibração mecânica — Equilibragem de rotores — Parte 11: Procedimentos e tolerâncias para rotores com comportamento rígido
- Organização Internacional de Normalização (ISO) – ISO 21940-12:2016: Vibração mecânica — Equilibragem de rotores — Parte 12: Procedimentos e tolerâncias para rotores com comportamento flexível
- Agência de Gestão de Contratos de Defesa dos EUA (DCMA) / ISO 1940-1 – Vibração mecânica: Requisitos de qualidade de equilibragem para rotores em estado constante (rígido)
- Instituto Nacional Americano de Normas (ANSI) – ISO 21940-21:2022: Vibração Mecânica, Descrição e Avaliação de Máquinas de Equilibragem de Rotores
- Instituto Americano do Petróleo (API): Norma API 610: Bombas Centrífugas para as Indústrias do Petróleo, Petroquímica e Gás Natural (Plano de Normas Publicado)
- Pumps & Systems (Eugene Vogel, EASA): Equilibragem Dinâmica para Impulsores de Bombas: Plano Único vs Dois Planos, Retificação do Disco e Batimento de Rotores Multicelulares
- Pumps & Systems (Joseph Palazzolo, Schenck Trebel): Seguir as Diretrizes das Normas Industriais para a Equilibragem de Bombas Centrífugas
- Balance Technology Inc. (BTI) – Calculadora de Tolerância de Equilibragem ISO 21940-11 e Exemplos Práticos de Impulsores Fundidos
- Inspection 4 Industry: Procedimento de Inspeção e Ensaio Presenciado de Equilibragem Dinâmica de Impulsores de Bombas
- ProBal Dynamic Balancing: Desequilíbrio de Impulsores de Bombas: Causas, Efeitos e Soluções de Diagnóstico
- Summit Pump Inc: Boletim de Engenharia Vol. 1-18: O Seu Impulsor Continua Equilibrado Após a Redução do Diâmetro?
- Maximize Market Research: Análise da Indústria e Previsão do Mercado Global de Máquinas de Equilibragem (2026–2032)
- Google Patents (US2323637A) – Processo de Equilibragem Dinâmica de Impulsores de Bombas Centrífugas
- Google Patents (CN121409510A): Aparelho de Ensaio e Método para Equilibragem Dinâmica de Impulsores de Bombas
POR QUE OS COMPRADORES TRABALHAM COM A BBP
Sobre a fabricação BBP
A BBP Manufacturing Co., Ltd. é um fabricante de bombas industriais sediado em Pequim, com fundição, tratamento térmico, maquinagem, montagem, revestimento e inspeção próprios. Apoiamos projetos industriais no manuseamento de lamas, no tratamento de esgoto, na transferência de água limpa, no serviço químico, na proteção contra incêndio, na rega e no fornecimento de bombas OEM.
Nosso Suporte Engenharia
Ajudamos os compradores de engenharia a selecionar e a adquirir a configuração de bomba certa, não apenas a comparar preços. Envie-nos o caudal, a altura manométrica, o meio bombeado, o teor de sólidos, a temperatura, o valor de pH, o requisito de material e as condições de instalação. Os engenheiros da BBP recomendarão uma série de bombas, a opção de material, a base da curva de funcionamento, o prazo de entrega e um plano de peças sobresselentes para o seu RFQ.
Perfil da Empresa // DATA_SHEET
Nome
BBP Fabricação Co Ltd.
Marca Nome
BBP
País
China
Sede
Pequim, República Popular da China
Tipo de negócio
Fabricante de bombas industriais
Modelo
B2 B / OEM / ODM /Fornecimento de Projeto
Principais Produtos
Bombas de chorume, Bombas de esgoto, Bombas centrífugas, Bombas de caixa dividida, Bombas multiestágios, Bombas químicas, Bombas de incêndio, Bombas de irrigação
Capacidade de fabricação
Fundição, Tratamento Térmico, Maquinagem, Montagem, Revestimento, Inspeção
Certificações
ISO 9001 /CE /SGS /BV /TURQUE
Exportar alcance
Mais de 90 países e regiões
Prazo de execução padrão
Cerca de 25 dias para configurações padrão
Pessoa de contacto
Wesley · Vendas Internacionais
Telefone/WhatsApp
+86 182 1085 0516
E-mail
contact@bbpmfg.com
Site
https://bbpmfg.com/
Endereço
Sala 2803, Edifício 11, Fase II, Nuode Center, Distrito de Fengtai, Pequim, República Popular da China
Em destaque