Póngase en contacto con BBP

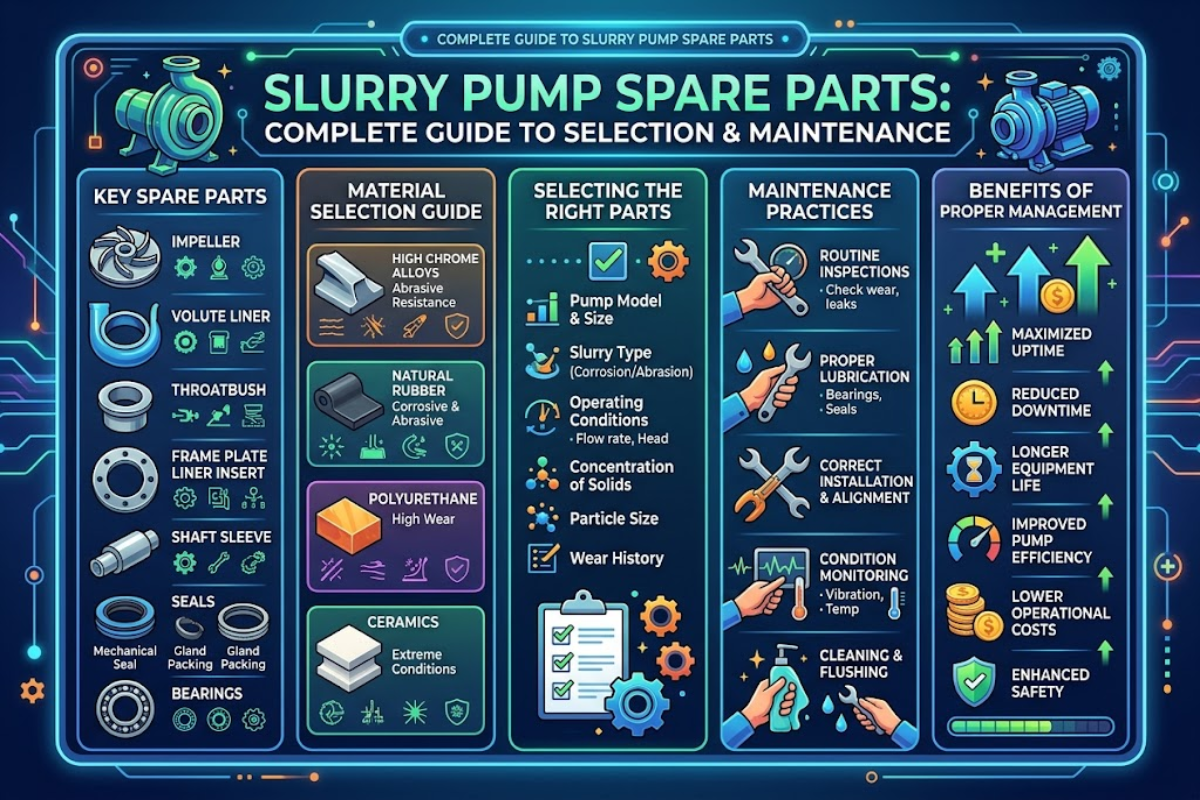
Especificaciones rápidas: repuestos para bombas de lodos de un vistazo
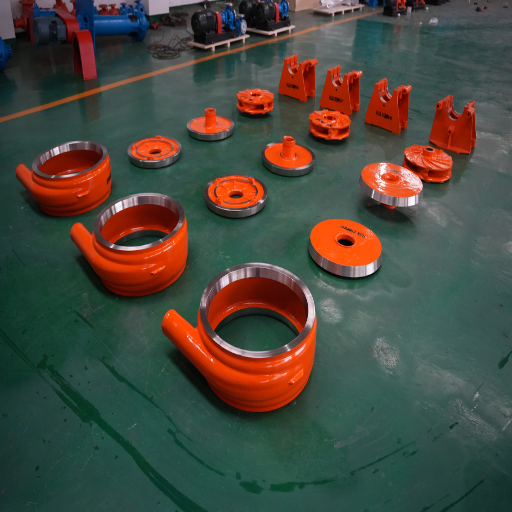
- Piezas húmedas más críticas: impulsor, revestimiento interior de la voluta, casquillo de garganta, inserto de revestimiento interior de la placa de bastidor, placa de cubierta, camisa de eje
- Materiales principales: aleación de alto cromo A05 (27 % Cr), caucho natural, poliuretano, cerámica
- Vida útil típica del impulsor: 3-12 meses según la abrasividad del lodo y el punto de funcionamiento
- Norma sectorial: ANSI/HI 12,1-12,6 (Bombas centrífugas rotodinámicas para lodos)
- Las holguras del impulsor deben comprobarse cada 500 horas de funcionamiento; un aumento de las holguras, que reduce el rendimiento de bombeo, indica un desgaste significativo.
Anatomía de una bomba de lodos: cada repuesto y su función
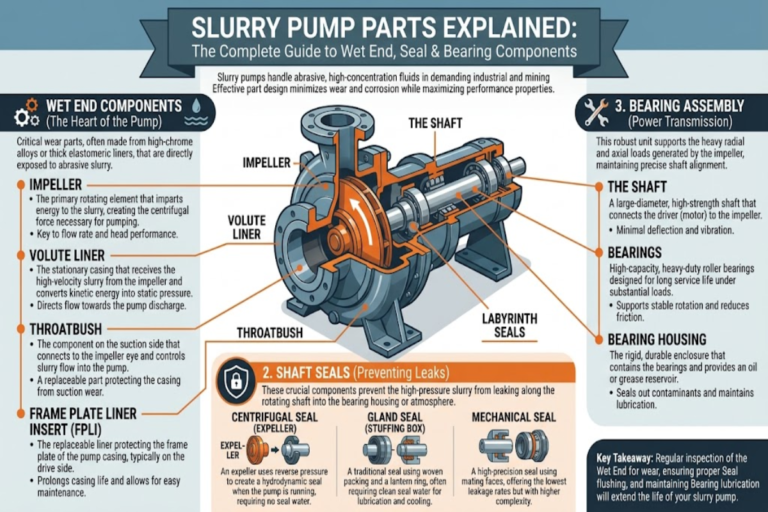
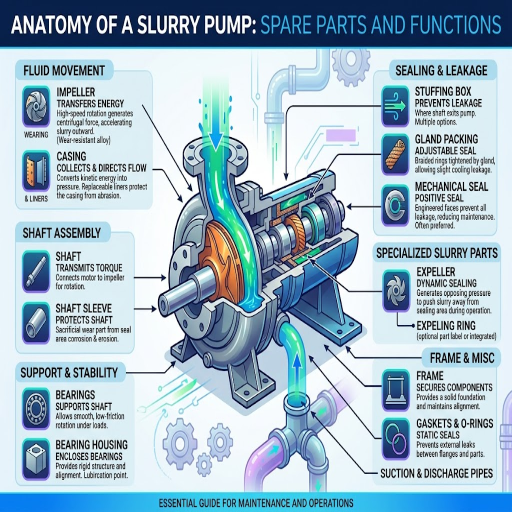 Una bomba centrífuga para lodos se divide en dos zonas: las piezas en contacto con el fluido, que están en contacto directo con el lodo, y las piezas del lado de accionamiento, es decir, el lado del motor de la bomba. Las piezas en contacto con el fluido soportan todo el esfuerzo de cizallamiento y corrosivo del lodo; es aquí donde se realiza más del 80 % de todas las labores de mantenimiento de las bombas para lodos en la minería, el dragado y la industria de la pasta y el papel. Conocer la función de cada pieza permite comprender las causas del desgaste y su velocidad prevista.
| Pieza | Función | Material habitual | Categoría de desgaste |
|---|---|---|---|
| Impulsor | Genera fuerza centrífuga y acelera el lodo hacia el exterior | A05 de alto cromo, caucho | Desgaste elevado — 3-12 meses |
| Revestimiento interior de la voluta | Recubre la carcasa de la bomba y contiene el lodo presurizado | Alto cromo, caucho | Desgaste elevado — 6-18 meses |
| Casquillo de garganta | Sella entre el lado de aspiración y el interior de la carcasa | Alto cromo, caucho | Desgaste medio |
| Inserto de revestimiento interior de la placa de bastidor | Protege la placa de bastidor de la erosión causada por el lodo | Alto cromo, caucho | Desgaste elevado |
| Placa de cubierta | Cubre el lado de aspiración de la carcasa de la bomba | Alto cromo | Desgaste medio |
| Camisa de eje | Protege el eje del contacto con el lodo y del desgaste del cierre | Alto cromo, acero inoxidable | Desgaste medio |
| Cierre mecánico / prensaestopas | Evita fugas de lodo a lo largo del eje | Caras de SiC, empaquetadura de PTFE | Elemento de mantenimiento |
| Conjunto de rodamientos | Soporta la rotación del eje bajo cargas radiales y axiales | Alojamiento de acero, rodamientos SKF/NSK | Desgaste bajo — 12-36 meses |
| Expulsor | Cierre dinámico que utiliza fuerza centrífuga para mantener el lodo alejado del prensaestopas | Alto cromo | Desgaste medio |
Nota de ingeniería: el sistema de designación de piezas para bombas de lodos, adoptado por líderes del sector como Warman (Now Weir Minerals), asigna al impulsor la serie 021/051, al revestimiento de la placa de bastidor 036/041, al casquillo de garganta 083 y al revestimiento interior de la voluta 110. Este esquema se reconoce en toda la industria de bombas para lodos abrasivos, incluso para repuestos alternativos, y simplifica las referencias cruzadas durante las conversiones de modelo.
Indicadores de desgaste: cómo saber cuándo sustituir los repuestos
Nota de ingeniería: según ANSI/HI 12,1-12.6, la separación entre el impulsor y el revestimiento de aspiración debe medirse cada 500 horas de funcionamiento. Cuando la holgura supere la tolerancia máxima (en las especificaciones del fabricante, 1,5 – 3mm según el tamaño de la bomba), corríjala in situ. Trabajar por encima de esta tolerancia provocará un aumento exponencial de la erosión; observamos un incremento de 2 veces en la tasa de erosión con solo 1mm de holgura excesiva (en el revestimiento de aspiración).
Guía de materiales para repuestos de bombas de lodos: alto cromo frente a caucho frente a elastómero
 La composición del material bombeado determinará si sus repuestos duran 3 meses o 18 meses. Los factores decisivos son tres: la forma (afilada y agresiva o redondeada), el tamaño (grueso frente a fino) y la química (pH, nivel de cloruros, temperatura).
| Material | Dureza | Rango de pH | Mejor para | Vida útil de desgaste habitual | Coste |
|---|---|---|---|---|---|
| A05 de alto cromo (27 % Cr) | HRC 58-63 | 5-12 | Abrasivos afilados y gruesos (arena, mineral, grava) | 6-12 meses | $$$ |
| Caucho natural | Shore A 40-60 | 1-14 | Partículas finas, lodos corrosivos | 8-18 meses | $$ |
| Poliuretano (PU) | Shore A 60-95 | 5-9 | Abrasivos finos, baja temperatura | 4-8 meses | $$ |
| Hierro blanco (Ni-Hard) | HRC 55-60 | 5-12 | Abrasión general, sistemas antiguos | 4-8 meses | $$ |
| Cerámica (SiC) | HV 2200+ | 3-14 | Ultraabrasivo, solo bombas pequeñas | 12-24 meses | $$$$ |
Notas de ingeniería: el grado del material vale tanto como el tipo de material. A05 (ASTM A532 Class III Type A), con 27 % Cr y 0,5 % Mo, debe ser la norma para servicio abrasivo. Las fundiciones de acero A03 más baratas y de menor calidad, con solo 15 % Cr, pueden ser 30 % más económicas, pero sufren desgaste abrasivo a una velocidad de 2-3 veces mayor en servicio con partículas afiladas.
Exija siempre el certificado de ensayo de materiales y compruebe el nivel de cromo antes de aceptar la entrega de proveedores externos.Repuestos OEM frente a alternativos para bombas de lodos: cómo decidir
✔ Ventajas de OEM
- Ajuste dimensional garantizado conforme a los planos originales
- Certificados de ensayo de materiales incluidos de serie
- Cobertura de garantía para piezas y, en ocasiones, mano de obra
- Asistencia de ingeniería para la resolución de problemas de aplicación
⚠️ Limitaciones de OEM
- Precios prémium — a menudo 40-60 % por encima de los recambios alternativos
- Plazos de entrega de 8-16 semanas para artículos sin existencias
- Dependencia de una única cadena de suministro
- Problemas de disponibilidad para modelos antiguos o descatalogados
✔ Ventajas de los recambios alternativos
- Ahorro de costes de 20-40 % por pieza
- Entrega más rápida — muchos artículos en existencias
- Puede utilizarse en lugar de los siguientes: (Warman AH, Metso HH, KSB GIW)
- Múltiples opciones de proveedores para precios competitivos
⚠️ Limitaciones de los recambios alternativos
- La calidad varía enormemente entre fabricantes
- Sin garantía OEM — el riesgo recae en usted
- Debe verificar de forma independiente las especificaciones de materiales y las dimensiones
- Algunos proveedores también escatiman en tratamiento térmico o tolerancias de mecanizado
5 prácticas de mantenimiento que prolongan la vida de los repuestos para bombas de lodos
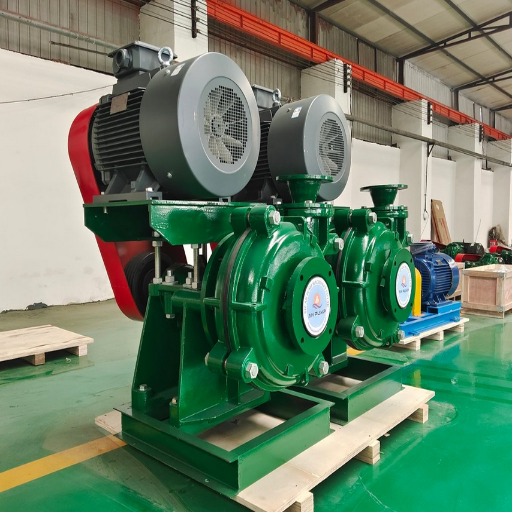 Los repuestos acabarán desgastándose si la bomba no funciona correctamente. Estas cinco sugerencias —adaptadas en su mayoría del manual de bombas del DOE y de la experiencia de campo en operaciones mineras— le ayudarán a obtener la vida útil de cada pieza.
1. Funcione en el punto de mejor rendimiento (BBP). Operar con una desviación del 10-15 % respecto del BBP acelera el desgaste del impulsor y de la carcasa, ya que la recirculación del caudal y la turbulencia aumentan en condiciones alejadas del diseño.
Utilice un variador de frecuencia (VFD) para hacer funcionar la bomba a la velocidad requerida por el sistema, en lugar de reducir el caudal en la impulsión de la bomba mediante una válvula de estrangulamiento. El estrangulamiento reduce la energía y eleva las velocidades internas, agravando la abrasión.
2. Vigile de cerca y ajuste la holgura del impulsor. Según las directrices de Amostech y las normas HI, mida periódicamente la holgura entre el impulsor y el revestimiento (cada 500 horas de funcionamiento).
Cada vez que ajuste la holgura a especificación, la bomba recuperará todo su rendimiento de bombeo y prolongará la vida útil de las piezas actuales antes de necesitar otras nuevas. En muchas, si no en la mayoría, de las bombas tipo Warman, se tarda menos de 30 minutos cuando los ajustes pueden realizarse desde el exterior.
3. Utilice el material correcto para las condiciones actuales del lodo. La química del lodo debe revisarse al menos anualmente.
Las variaciones del cuerpo mineral, los cambios en la composición del agua de proceso, las adiciones de reactivos, etc., pueden cambiar drásticamente el pH o la distribución del tamaño de partícula y hacer inadecuada la elección inicial de material. Una bomba revestida de caucho que ha funcionado satisfactoriamente durante dos años puede empezar a funcionar a tirones y con pulsaciones en tan solo seis meses cuando el mineral de alimentación adopta una forma más angular.
4. Buenas condiciones de aspiración. La altura neta positiva de aspiración (NPSH) debe mantenerse a un nivel suficientemente alto; si el NPSH es demasiado bajo, se produce cavitación, que causa daños en las zonas de entrada del impulsor mucho más rápidos y graves que el desgaste abrasivo previsto en diseño.
El daño por cavitación se distingue fácilmente por una superficie picada y esponjosa; no es más lisa que las ranuras de desgaste. Inspeccione las tuberías de aspiración para detectar aire arrastrado, obstrucciones y pérdidas elevadas por fricción.
5. Mantenga repuestos críticos en existencias en planta. Un transporte aéreo urgente no planificado transporte aéreo para un impulsor defectuoso le costará mucho más que tener una bolsa de ellos en su almacén esperando a ser necesaria.
Stock mínimo de seguridad en planta para cada bomba crítica: un impulsor, un juego de revestimientos (voluta + inserto de revestimiento interior de la placa de bastidor), una camisa de eje y un kit de cierre. El cálculo: determine su coste horario de parada y compárelo con el coste mensual de tener uno disponible.
Consejo profesional: supervise la tasa de desgaste de cada componente de la parte húmeda en función del número de horas de funcionamiento cada 1.000 horas. Tras 3 a 4 ejemplos de sustitución, dispondrá de suficientes datos predictivos para pedir piezas preventivamente antes del fallo y no después. Convierta el mantenimiento no planificado en planificado y reduzca las compras de emergencia.
Preguntas frecuentes sobre repuestos para bombas de lodos
¿Cuáles son los repuestos para bombas de lodos más habituales que deben sustituirse?
El impulsor y el revestimiento interior de la voluta son los que más se desgastan debido a las altas velocidades del lodo y a las fuerzas de impacto de las partículas. Les siguen los insertos de revestimiento interior de la placa de bastidor y los casquillos de garganta. Las camisas de eje se desgastan más lentamente, pero deben sustituirse a intervalos regulares.
Los cierres mecánicos y la empaquetadura del prensaestopas deben sustituirse según un programa independiente. Los conjuntos de rodamientos suelen durar de dos a tres años, salvo que estén contaminados o desalineados.¿Con qué frecuencia deben inspeccionarse las piezas de desgaste de las bombas de lodos?
La monitorización de vibraciones y corriente debe ser continua. Las comprobaciones de holgura del impulsor deben realizarse cada 500 horas de funcionamiento. Debe efectuarse una inspección completa de la parte húmeda en cada parada programada.
Las centrales eléctricas que funcionan 24 horas al día en servicio pesado generalmente realizan inspecciones mensuales.¿Son intercambiables los repuestos alternativos para bombas de lodos con las piezas OEM?
Los proveedores alternativos de alta calidad pueden suministrar fundiciones con dimensiones intercambiables con las de los grandes fabricantes OEM, como Warman (Weir), Metso y KSB GIW. El sello común de los impulsores de la serie 021 de la norma ISO9, los revestimientos 036/041 y los casquillos de garganta 083 se utiliza en todo el sector. La calidad del material es lo que realmente importa: exija siempre un certificado de ensayo de materiales y compruebe el contenido de cromo y la dureza, así como el tratamiento térmico, antes de aceptar cualquier fundición alternativa.
¿Cuál es la diferencia entre las piezas de alto cromo y las revestidas de caucho para bombas de lodos?
La aleación A05 de alto cromo (27 % Cr, HRC 58-63) resiste partículas afiladas y gruesas en lodos abrasivos; es susceptible a la corrosión ácida con pH inferior a 5. El caucho natural se adapta con mayor eficacia a lodos corrosivos y partículas finas redondeadas, absorbe la energía de impacto y es menos caro por componente. Al seleccionar; la aleación de tungsteno es adecuada para mineral angular; el caucho, para finos corrosivos.
¿Cómo encuentro los repuestos adecuados para mi modelo de bomba específico?
Comience la inspección por la placa de características de la bomba: la designación muestra la serie/designación del modelo; por ejemplo, 6/4D-AH o 8/6E-AH, que define el tamaño de carcasa y la configuración de la serie. Al seleccionar piezas de bomba, compare el número de modelo con la lista de piezas de su fabricante para definir los números de pieza y preparar un programa de existencias y presupuesto. Los números tipo Warman, denominaciones genéricas de impulsor 021 y revestimiento de la placa de bastidor 036, son una norma sectorial que facilita las referencias cruzadas OEM y alternativas. Obtenga un número de pieza: cualquier buen proveedor alternativo podrá establecer la referencia cruzada.
¿Qué causa el desgaste prematuro de los impulsores de bombas de lodos?
Material incorrecto para el tipo de lodo, funcionamiento alejado del BBP, holgura excesiva entre impulsor y revestimiento, cavitación por malas condiciones de aspiración y concentraciones de sólidos superiores a las previstas en diseño. Corregir estos cinco factores duplicará la vida del impulsor en la mayoría de las operaciones.
¿Necesita repuestos para bombas de lodos con trazabilidad completa de materiales?
Solicite una ofertaAcerca de esta guía de repuestos
Esta guía se basa en ANSI/HI 12,1-12,6 (Bombas centrífugas rotodinámicas para lodos) del Hydraulic Institute, el Manual de bombas de lodos de Metso y datos de mantenimiento operativo de explotaciones de minería y procesamiento de minerales. BBP fabrica componentes de la parte húmeda de bombas de lodos —impulsores, revestimientos, casquillos de garganta y camisas de eje— en su propia fundición de alto cromo Cr27, con trazabilidad completa por número de colada. Las directrices de selección de materiales reflejan ensayos metalúrgicos realizados con múltiples químicas de lodos, no recomendaciones teóricas.
Referencias y fuentes
- ANSI/HI 12,1-12,6: Bombas centrífugas rotodinámicas para lodos-Hydraulic Institute
- Manual de bombas para lodos-Metso-(2020)
- Mejora del rendimiento de los sistemas de bombeo: guía de referencia para la industria-Departamento de Energía de Estados Unidos
- Pronóstico del estado de bombas para lodos basado en la degradación del desgaste mediante medias móviles-ScienceDirect
- Directrices para el desmontaje y ajuste del impulsor de bombas para lodos-Amostech Pumps
Artículos relacionados
- Gama de productos de bombas para lodos-BBP
- Catálogo de piezas de repuesto para bombas de lodos-Pedido por modelo
- Bomba sumergible para lodos-Serie QSZ con agitador integrado
- Bomba centrífuga para lodos-Serie AH/HH