Póngase en contacto con BBP

Actualizado en junio de 2026 · Revisado por el equipo técnico de BBP Manufacturing Co., Ltd.
El coste total de propiedad de una bomba de lodos es el coste completo de poseer una bomba de lodos durante toda su vida útil: compra, energía, mantenimiento, piezas de desgaste y tiempo de parada. En una bomba de lodos de alta resistencia en servicio continuo, el precio de compra representa solo alrededor del 13 % de ese total; la energía y las piezas de desgaste concentran el resto.
El coste total de propiedad de las bombas de lodos de un vistazo
| Capital / compra (amortizado a 5 años) | ~10–15 % del TCO |
| Energía | ~40 % (bomba general) a ~60–65 % (lodos de servicio exigente) |
| Mantenimiento + piezas de desgaste | ~20–25% |
| Principales palancas controlables | Rendimiento cerca del BEP · metalurgia de las piezas de desgaste · funcionamiento a menor velocidad |
| Base de vida útil | 15–20 años (general) / ventana de capital de 5 años (modelos para lodos) |
Las proporciones siguen el marco de costes del ciclo de vida de Hydraulic Institute / Europump. Todas las cifras son indicativas y varían según el ciclo de trabajo, el lodo y la tarifa eléctrica.
El coste total de propiedad de una bomba de lodos es el coste completo de comprarla, alimentarla, mantenerla y repararla durante su vida útil, no la cifra de la orden de compra. En un servicio exigente de lodos, el precio inicial suele representar solo alrededor del 13 % de ese coste de vida útil; la energía y las piezas de desgaste concentran el resto. Si compara dos bombas solo por el precio de etiqueta, estará optimizando la partida más pequeña e ignorando el 85–90 % posterior.
En una frase: El coste total de propiedad de una bomba de lodos es la suma de compra, instalación, energía, mantenimiento, piezas de desgaste y tiempo de parada durante la vida de la bomba; para una bomba de lodos que funciona continuamente, el precio de compra representa aproximadamente el 13 % del total, la energía es la mayor partida individual y la bomba más barata de comprar rara vez es la más barata de poseer.
💡 Conclusiones clave
- La bomba más barata de comprar suele ser la más cara de poseer; una opción de $0 de coste inicial consistente en «seguir reparándola» tuvo el coste de 8 años más alto en el estudio canónico del DOE/Hydraulic Institute.
- «Más duro dura más» no siempre es cierto: el caucho resiste más que el alto cromo por debajo de un punto de cruce de tamaño de partícula cercano a 700 micras.
- El desgaste por lodos se escala aproximadamente con la potencia 2,5–3 de la velocidad de giro (NASA midió 2.7), por lo que reducir a la mitad las RPM de la bomba multiplica la vida frente al desgaste del orden de seis a ocho veces.
- La energía es el mayor coste controlable, y ~75 % de los sistemas de bombeo están sobredimensionados, lo que consume silenciosamente tanto energía como vida frente al desgaste.
Qué significa el coste total de propiedad para una bomba de lodos
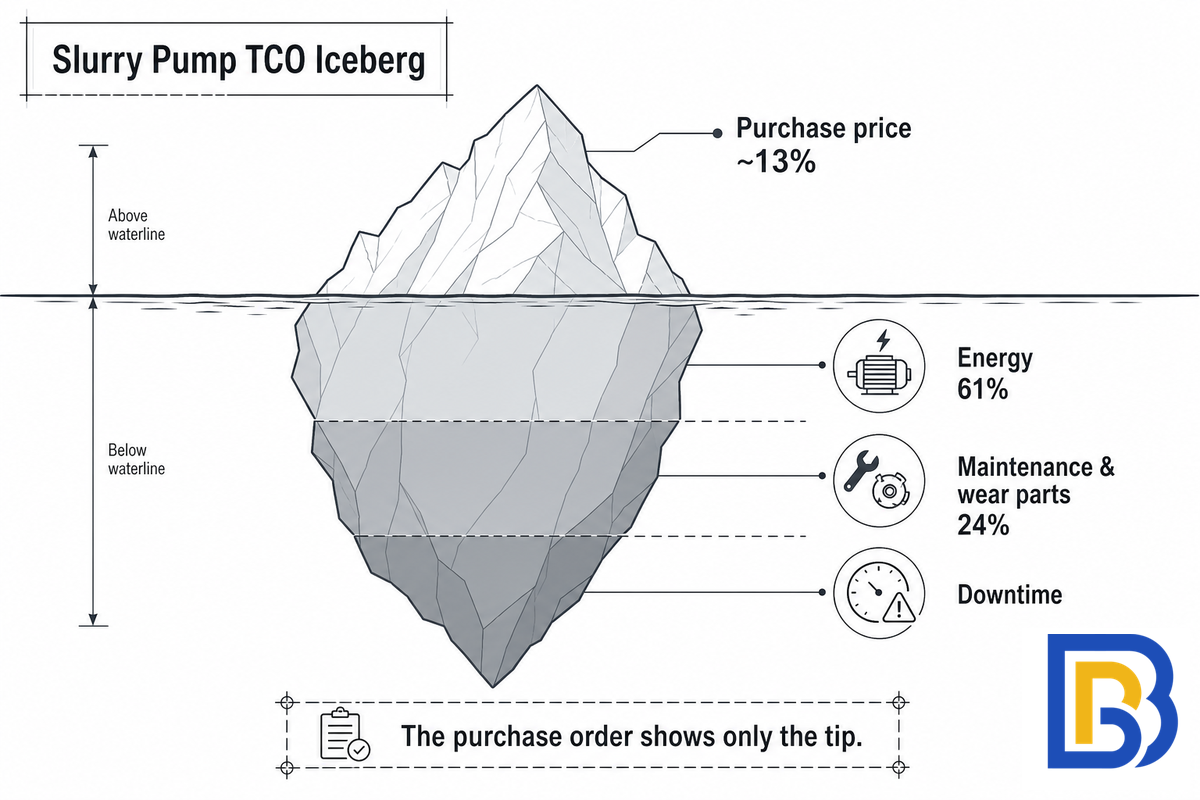
El coste total de propiedad (TCO) es la disciplina de contabilizar cada dólar que consume una bomba desde las compras hasta su retirada de servicio. La guía de costes del ciclo de vida de Hydraulic Institute y Europump lo divide en ocho componentes: compra inicial, instalación y puesta en marcha, energía, mano de obra de operación, mantenimiento y reparación, tiempo de parada y producción perdida, aspectos ambientales y retirada de servicio. La guía afirma claramente que «el precio de compra inicial es una pequeña parte del coste del ciclo de vida de las bombas de uso intensivo».
Ese último matiz importa. En una bomba que funciona solo unos cientos de horas al año, la proporción del coste de capital es relativamente mayor. En una bomba de lodos abrasivos que funciona de forma continua, el coste inicial se reduce a una fracción mientras aumentan el consumo energético y las piezas de desgaste; el coste real aparece en los costes a largo plazo, no en el coste inicial, y un comprador centrado en la propiedad total y el valor a largo plazo considera el conjunto completo. Un estudio revisado por pares de ASME sobre el desgaste y el TCO de las bombas de lodos concluyó que las decisiones de compra «se han tomado a menudo basándose en el precio inicial, en lugar de en el coste total de propiedad», y que el desgaste, la sustitución de piezas y el tiempo de parada constituyen una parte significativa del coste operativo. Comprender el conjunto completo marca la diferencia entre una bomba que parece barata y un tipo de bomba que realmente es económico de operar. Si todavía está decidiendo entre arquitecturas de bomba, nuestra guía sobre la diferencia entre una bomba de lodos y una bomba centrífuga estándar explica dónde encaja cada una.
La estructura de costes de la bomba de lodos a 5 años: dónde va realmente el dinero
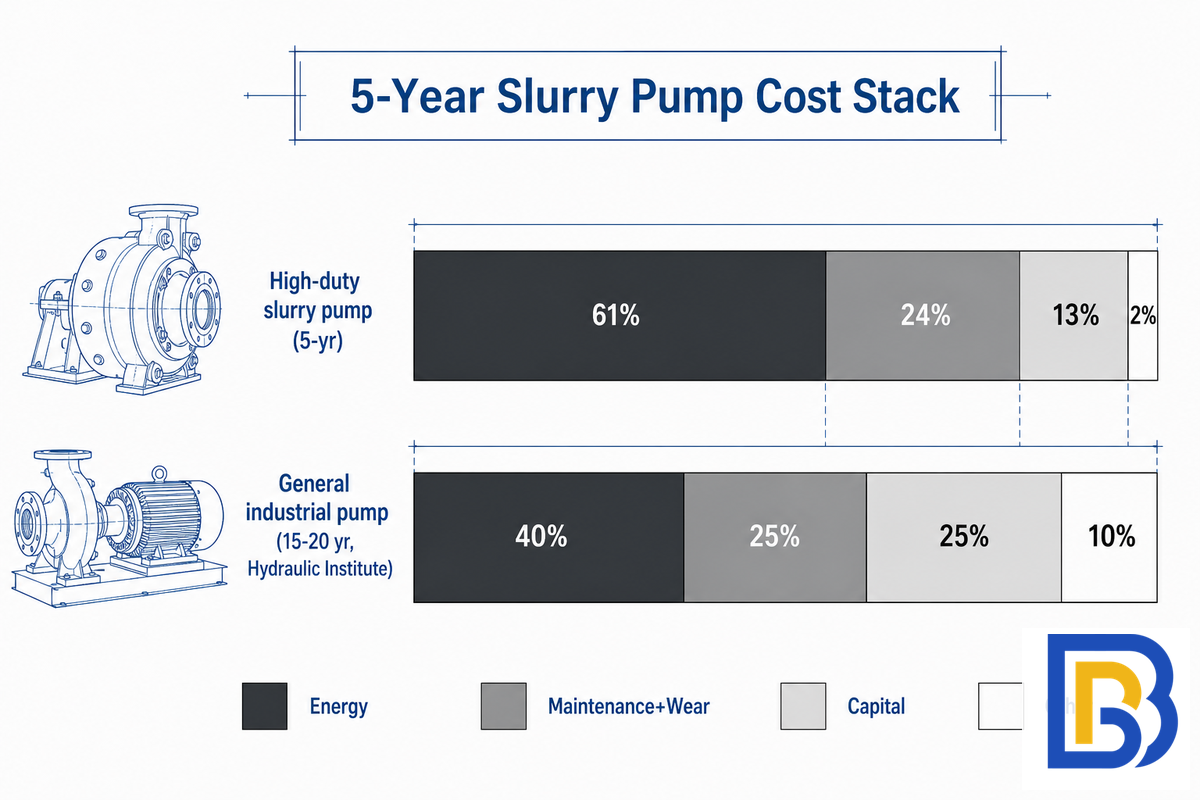
Esta es la estructura de costes de la bomba de lodos a 5 años: el coste de vida útil desglosado en las partidas que realmente aparecen en un presupuesto operativo. Los porcentajes siguientes reflejan una bomba de lodos de servicio exigente amortizada durante cinco años; los intervalos en dólares son indicativos y aumentan según el tamaño y el servicio de la bomba.
| Categoría de coste | Proporción del TCO | Factor principal |
|---|---|---|
| Energía | ~61% | Rendimiento del motor, ciclo de trabajo, altura manométrica, caudal |
| Mano de obra de mantenimiento + reparaciones | ~14% | Frecuencia de sustitución, tiempo medio de reparación |
| Piezas de desgaste (impulsor, revestimientos interiores, buje de garganta) | ~10% | Abrasividad del lodo, metalurgia de la parte húmeda |
| Capital / compra (amortizado a 5 años) | ~13% | Bomba, motor, bancada; la instalación a menudo supera ampliamente el coste de la bomba |
| Cierre mecánico / agua de prensaestopas | ~1% | Tipo de cierre, suministro de agua de lavado |
| Rodamientos | ~0.5% | Disciplina de lubricación, vibración |
| Coste de mantenimiento del inventario de repuestos | ~1% | Disponibilidad de piezas, plazo de entrega |
| Instalación y puesta en marcha | incluido en el capital | Tuberías, sistema de agua de prensaestopas, cableado |
| Tiempo de parada no planificado / producción perdida | variable, a menudo la mayor partida oculta | Fiabilidad, redundancia, respuesta del soporte técnico |
| Retirada de servicio / eliminación | ~0.5% | Chatarra al final de la vida útil, aspectos ambientales |
Desglose derivado de modelos publicados de coste total de propiedad de bombas de lodos y del marco LCC de Hydraulic Institute; el tiempo de parada se contabiliza por separado porque varía enormemente según la instalación.
Esto es lo que llamamos la regla del capital del 13 %: en servicios continuos de lodos, el precio de compra se sitúa cerca del 13 % de la estructura de costes a cinco años. La cifra no es arbitraria, pero sí está condicionada, y ese matiz es donde la mayoría de los compradores se equivocan.
⚠️ Importante: el desglose depende del servicio
Para una bomba industrial general de tamaño medio durante una vida de 15–20 años, el Hydraulic Institute sitúa el reparto más cerca de inicial ~10 % / energía ~40 % / mantenimiento ~25 % / otros ~25 %. Esa cifra de ~61 % de energía para lodos refleja un servicio continuo de alta potencia y una ventana de capital más corta de 5 años. Indique siempre la vida útil supuesta de la bomba junto a cualquier gráfico circular de TCO; los porcentajes cambian con ella. Un estudio de caso del U.S. Department of Energy incluso mostró una energía de ~83 % del coste de ciclo de vida de un sistema muy sobredimensionado.
Energía: el 60 % del TCO que nunca ve en la factura
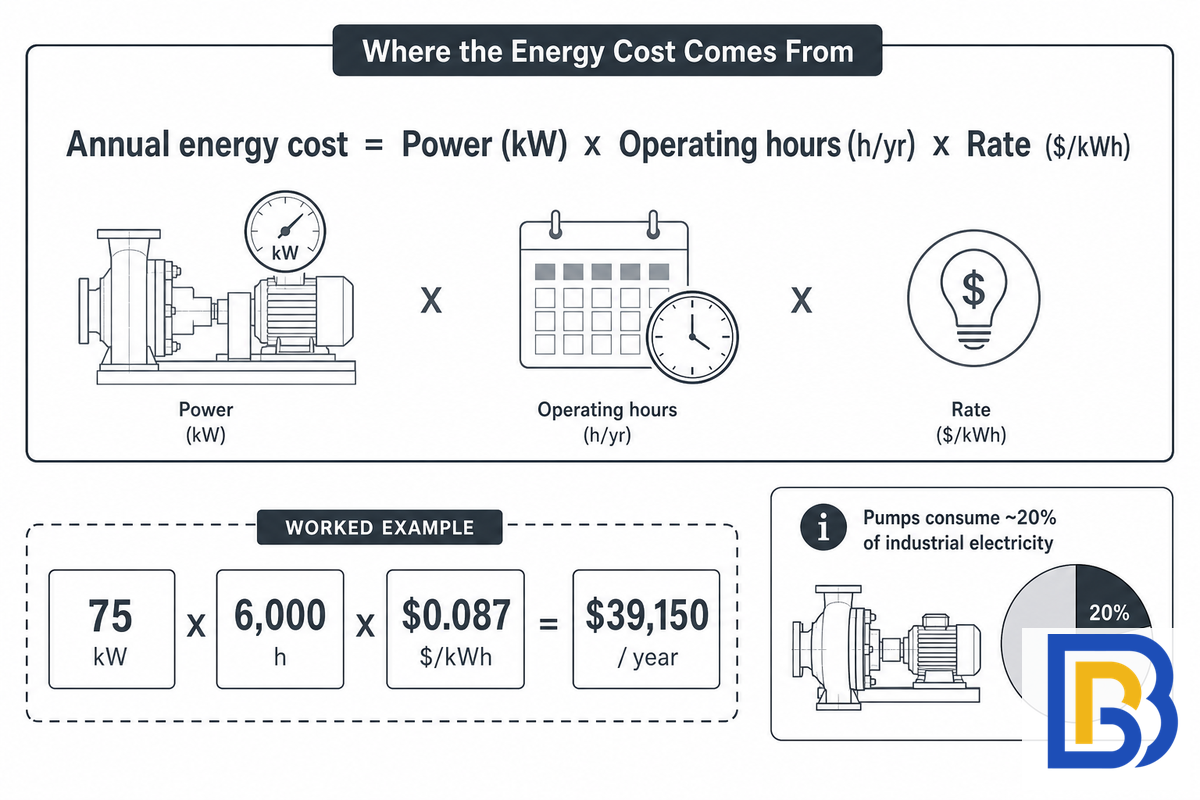
Para el servicio continuo y exigente de lodos que aborda esta guía, el consumo energético de una bomba de lodos suele ser la mayor partida individual de su coste total, y es invisible en la orden de compra. En servicio intermitente o de reserva, el tiempo de parada y el desgaste pueden ocupar en cambio el primer puesto. Su cálculo es sencillo y merece la pena memorizarlo. El coste energético anual equivale a la potencia de entrada multiplicada por las horas de funcionamiento y por la tarifa eléctrica:
📐 Nota de ingeniería — coste energético anual
Coste energético anual = potencia de entrada (kW) × horas de funcionamiento (h/yr) × tarifa ($/kWh). Ejemplo práctico: una bomba de lodos de 75 kW que funciona 6.000 h/yr a la tarifa industrial actual de Estados Unidos de aproximadamente $0.087/kWh cuesta 75 × 6.000 × 0.087 ≈ $39.150 al año, o aproximadamente $196.000 durante cinco años, muchas veces el precio de compra de la bomba. Reduzca la potencia absorbida 10 % funcionando más cerca del punto de máximo rendimiento y ahorrará alrededor de $3.900 cada año, indefinidamente.
Dos datos hacen que la energía sea el primer aspecto que hay que abordar. Solo las bombas de procesamiento de minerales consumen 18–28 % de la energía de la planta, y los sistemas de bombeo representan casi el 20 % de la demanda mundial de energía eléctrica. Sin embargo, el U.S. Department of Energy and Lawrence Berkeley National Laboratory estima que 30–50 % de la energía que consume un sistema de bombeo podría ahorrarse mediante cambios en los equipos y el control, y que alrededor del 75 % de los sistemas de bombeo están sobredimensionados. El rendimiento hidráulico de una bomba de lodos, la proximidad de su punto de funcionamiento al punto de máximo rendimiento y la fricción de las tuberías del sistema determinan cuánto de ese más del 60 por ciento paga realmente. Por tanto, la eficiencia energética es la primera palanca cuyo coste debe valorar un comprador: una bomba más eficiente reduce el consumo energético cada hora que funciona, y el diseño moderno de la parte húmeda, cada vez más validado mediante dinámica de fluidos computacional, busca sistemas hidráulicos de mayor rendimiento para aplicaciones exigentes en el procesamiento de minerales. Las holguras desgastadas de la carcasa y del impulsor elevan silenciosamente el consumo de potencia a medida que la bomba envejece, por lo que la energía y el mantenimiento son problemas vinculados, no independientes, y por lo que la eficiencia energética se considera ahora junto con la sostenibilidad medioambiental en la puntuación de compras. En cuanto al punto de funcionamiento de la ecuación, nuestra gama de bombas centrífugas muestra cómo la selección de la altura manométrica y el caudal establece el consumo de potencia de referencia.
Piezas de desgaste y metalurgia: por qué la bomba «barata» cuesta más
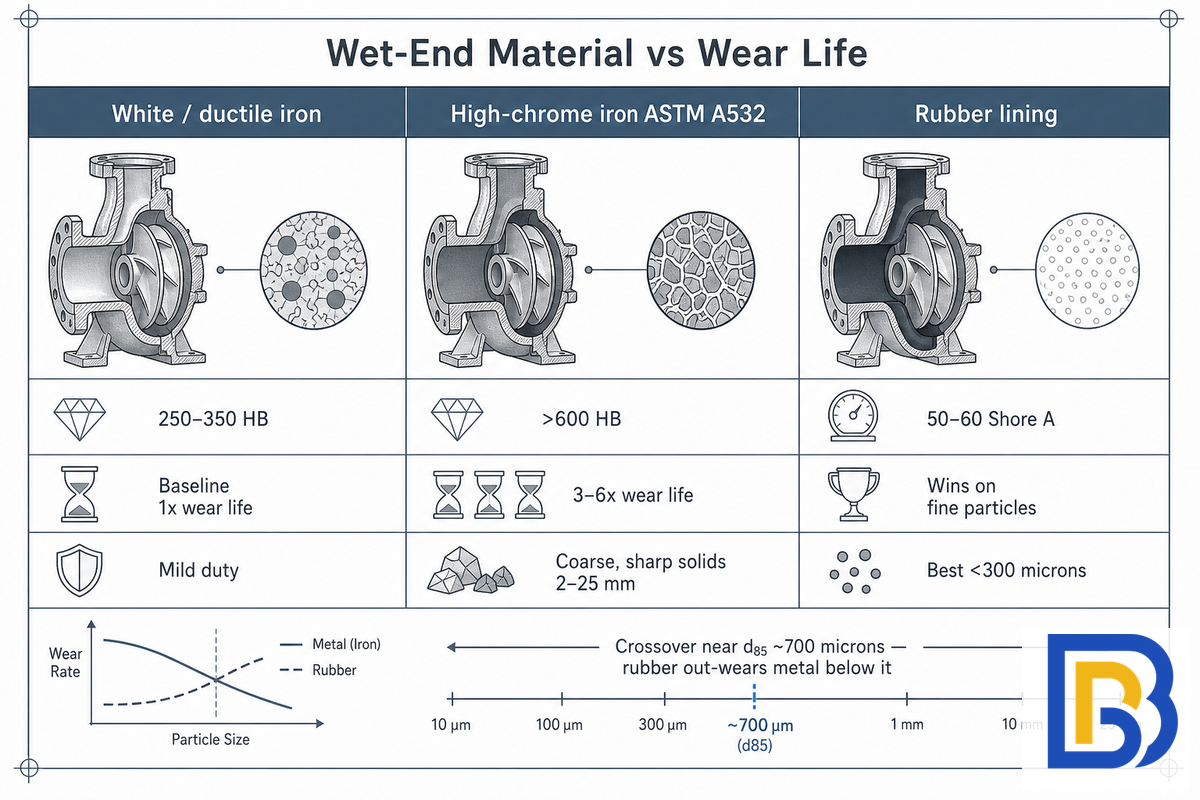
La segunda partida controlable más importante es el desgaste de la parte húmeda. Los fluidos abrasivos y los lodos cargados de sólidos destruyen impulsores, revestimientos interiores de voluta, bujes de garganta y el revestimiento interior de aspiración, y la metalurgia que elija determina las tasas de desgaste y la frecuencia de sustitución. El desgaste excesivo de una bomba centrífuga de lodos es lo que convierte una bomba fiable en una partida presupuestaria, por lo que una vida útil frente al desgaste más larga es el objetivo de toda decisión de materiales. El diseño de la parte húmeda de la bomba define el margen de desgaste, y la especificación de material defendible para un servicio exigente de lodos es hierro blanco de alto cromo conforme a ASTM A532 Class III Type A, aproximadamente 23–30 % de cromo, dureza volumétrica superior a 600 BHN (HRC 58–62), con carburos de cromo M7C3 duros que representan al menos el 25 % de la estructura en volumen. Fundimos esta aleación en nuestra propia fundición y verificamos el rendimiento hidráulico conforme a ISO 9906 antes de que salga una bomba, por lo que la durabilidad de las piezas de desgaste es algo que incorporamos al diseño, no algo que esperamos.
| Material | Dureza | Vida útil relativa frente al desgaste | Mejor servicio |
|---|---|---|---|
| Hierro dúctil / blanco (estándar) | ~250–350 BHN | referencia (1×) | Servicio suave, con pocos sólidos; menor precio inicial |
| Hierro de alto cromo (A532 Cl III) | >600 BHN | ~3–6× el dúctil en lodo de cuarzo | Sólidos gruesos, afilados y angulares ~2–25 mm |
| Revestimiento de caucho natural | 50–60 Shore A | destaca con partículas finas | Sólidos finos y redondeados <~300 µm, pH neutro, <70°C |
| Poliuretano | ~85–95 Shore A | 3–5× el caucho en sílice fina | Estériles de sílice fina, mayor velocidad periférica que el caucho |
Esta es la parte que la mayoría de las guías de selección interpretan mal. La dureza no es un predictor universal de la vida útil frente al desgaste. Un estudio revisado por pares en la revista Wear determinó que los revestimientos laterales de caucho se desgastan menos que el metal con partículas pequeñas, y solo se desgastan más cuando las partículas superan un punto de cruce d85 cercano a 700 micras. El hierro de alto cromo, la opción más dura, es expresamente inadecuado para abrasivos finos de menos de 300 micras, donde un caucho blando y elástico absorbe el impacto de las partículas que astillaría un carburo frágil. Por tanto, «compre el material más duro» es el instinto equivocado; primero adapte el material al tamaño de partícula, la angularidad y el pH.
«La aleación más dura de la parte húmeda no es automáticamente la de mayor duración. En lodos finos y de baja angularidad, un revestimiento de elastómero supera de forma rutinaria al hierro de alto cromo; la respuesta correcta depende de la partícula, no del número Brinell.»
El retorno económico aparece en la frecuencia de sustitución, no en el precio de etiqueta de una pieza individual. En servicio abrasivo de cuarzo, una parte húmeda de alto cromo suele requerir 1–2 sustituciones al año, frente a 4–6 en hierro dúctil, por lo que una pieza que cuesta aproximadamente el doble por unidad puede reducir el gasto anual en piezas de desgaste y, más importante aún, el tiempo de parada de cada sustitución. La actividad de patentes persigue el mismo objetivo: una patente reciente de impulsor compuesto para bombas de lodos incorpora insertos de carburo de tungsteno de 2–6 micras en una matriz de alto cromo para que, a medida que se desgaste la matriz, el carburo quede expuesto automáticamente y ralentice el desgaste de los conductos, prolongando la vida útil. Para un análisis completo, consulte nuestros estudios detallados sobre metalurgia de alto cromo para bombas de lodos y bombas de lodos revestidas de caucho, o evalúe un servicio con nuestro selector de materiales para bombas de lodos.
Mantenimiento, tiempo de parada y MTBF: el coste operativo que los compradores subestiman
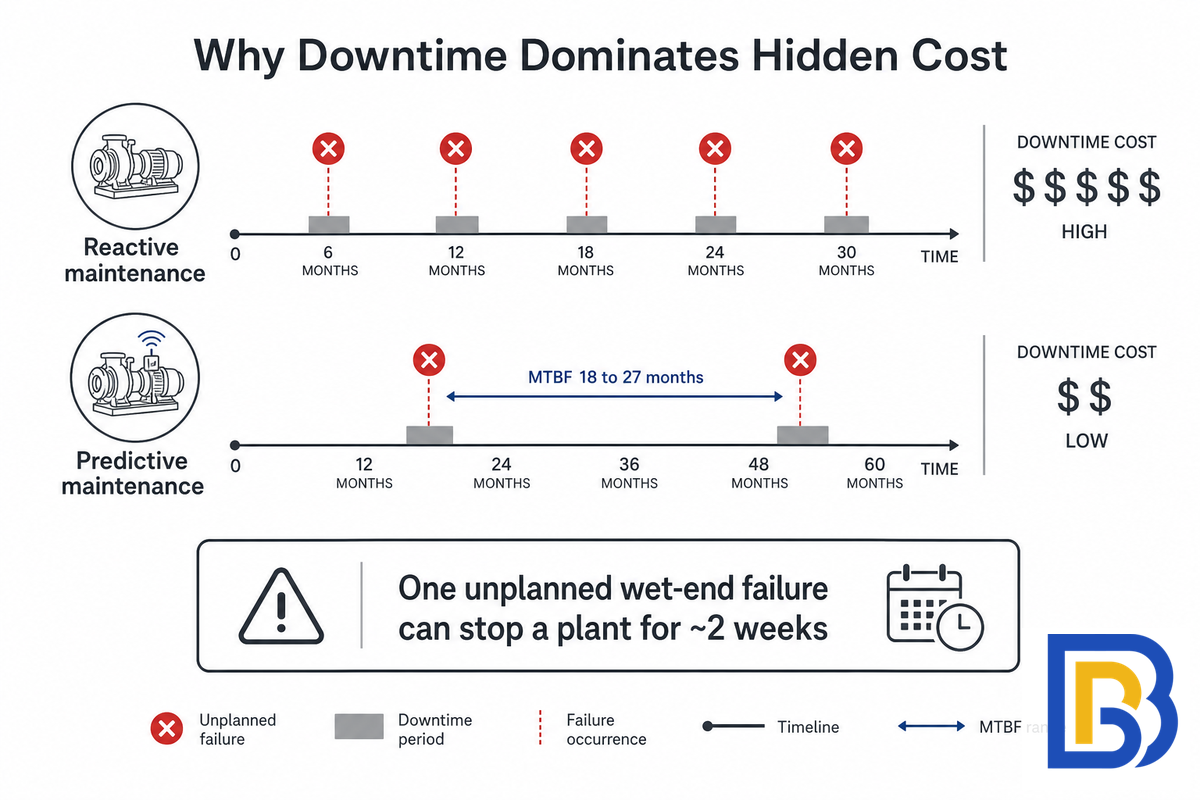
El mantenimiento es más que el precio de las piezas de repuesto: es la mano de obra para instalarlas y, sobre todo, la producción perdida mientras la bomba está parada. El análisis de Hydraulic Institute señala que el coste del tiempo de parada y de la producción perdida «puede rivalizar en impacto con los costes de energía y de piezas de repuesto». Por ello, la fiabilidad, expresada como tiempo medio entre fallos (MTBF), es una variable de coste, no solo una métrica de ingeniería: el estudio DOE/LBNL citado documentó un sistema cuyo MTBF mejoró de 18 a 27 meses una vez correctamente dimensionado y mantenido.
Un ejemplo real muestra hasta qué punto el tiempo de parada supera el coste de las piezas. En una operación de arena de fracturación que mueve más de tres millones de toneladas al año, las bombas de lodos fallaban cada dos semanas con un coste de aproximadamente $120.000 por fallo en materiales, mano de obra y producción perdida. La incorporación de monitorización predictiva de condición y lubricación inteligente eliminó los fallos y se le atribuyeron $1.731.440 de ahorro anual. Un detalle importante para las compras: aproximadamente el 80 % de los fallos de rodamientos se debe a la lubricación, y más del 70 % de los rodamientos de plantas de Estados Unidos todavía se lubrican a mano. La fiabilidad se adquiere con una estrategia de mantenimiento, redundancia y soporte técnico ágil que reduzca el tiempo medio de reparación, no con un menor precio de compra. El paso de la reparación reactiva al mantenimiento predictivo y a programas de mantenimiento rutinario es lo que mantiene bajos los costes de mantenimiento y alta la disponibilidad en aplicaciones de servicio continuo; también proporciona al equipo de ingeniería de planta la tranquilidad de que las necesidades de mantenimiento están planificadas, no son emergencias.
La práctica de campo lo refleja. Los operadores de servicio continuo de lodos suelen mantener una bomba principal funcionando sin parar, hacer funcionar una reserva instalada alrededor de una hora cada dos días y aspirar a un intervalo de aproximadamente 24.000 horas hasta la revisión general; la redundancia existe específicamente para que un fallo de la parte húmeda no detenga la producción. Los veteranos del mantenimiento informan de que un único fallo no planificado puede detener una instalación durante unas dos semanas de desmontaje y reconstrucción, una pérdida que supera ampliamente el coste del impulsor que lo desencadenó. Controlar el desgaste antes de que se convierta en fallo es mucho más barato que operar hasta el fallo; nuestra guía sobre piezas de repuesto de bombas de lodos e intervalos de sustitución explica qué almacenar y cuándo.
Dimensionamiento y selección: el TCO se decide antes de comprar
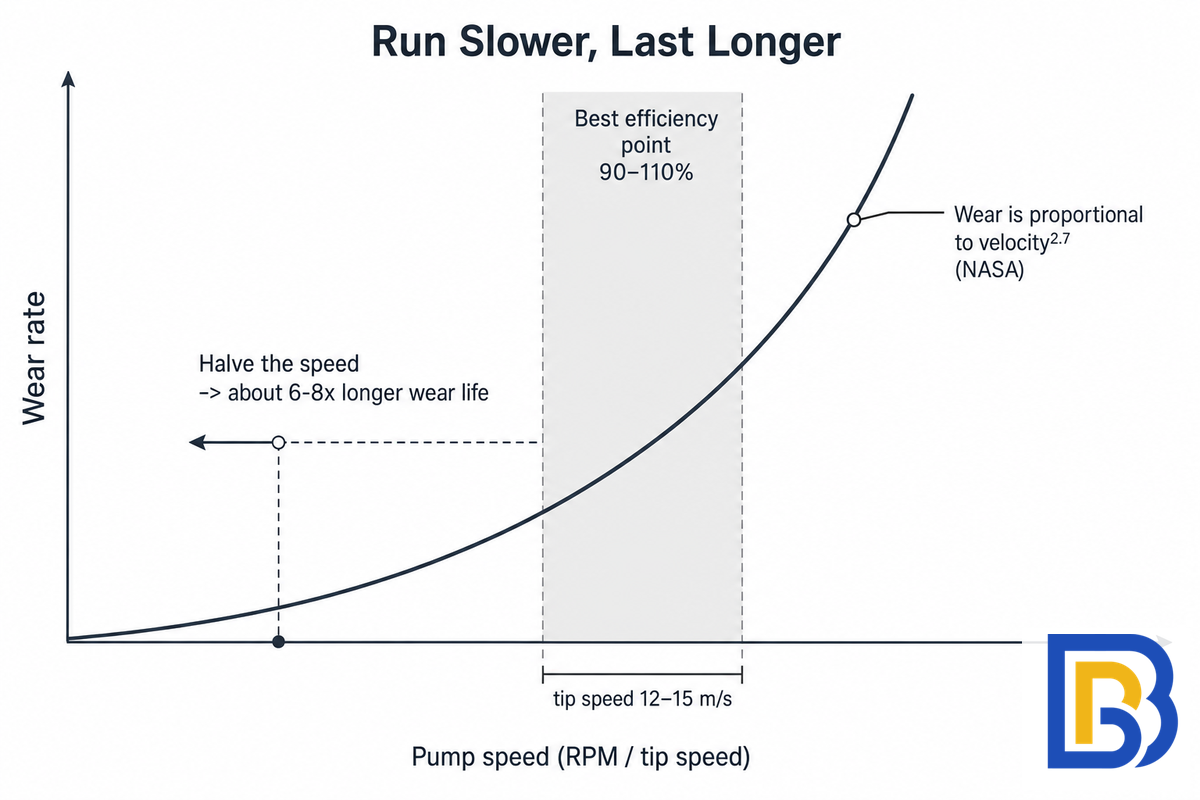
El dimensionamiento de la bomba es la mayor palanca individual tanto para la energía como para la vida frente al desgaste, y se acciona antes incluso de instalar la bomba. Seleccionar la bomba adecuada significa ajustar la capacidad a las condiciones reales de funcionamiento, el caudal, la altura manométrica, la concentración de sólidos y la carga de sólidos del lodo, en lugar de elegir un tamaño incorrecto por una intuición de seguridad; el dimensionamiento establece el margen de rendimiento de la bomba durante toda su vida. El desgaste de las bombas de lodos no aumenta proporcionalmente con la velocidad de giro, sino con una potencia de esta. En fuentes de NASA, de la industria del dragado y académicas, se informa sistemáticamente de que el desgaste abrasivo por lodos se escala aproximadamente con la potencia 2.5 a 3 de la velocidad para la parte húmeda de la bomba: un informe técnico de NASA cita aproximadamente 2.7, mientras que la práctica de la industria del dragado (actas de WEDA) utiliza 2.5 como valor conservador y 3 en el caso general. La consecuencia práctica es espectacular: con un exponente de 2.7 (NASA), reducir a la mitad la velocidad de giro de la bomba multiplica la vida frente al desgaste unas 6,5 veces; con la ley cúbica simplificada (n = 3), la cifra se aproxima a ocho veces. En ambos casos, la mejora es grande y no lineal.
📐 Nota de ingeniería — funcione más despacio, dure más
Utilizando la ley cúbica simplificada (n = 3) como ilustración, reducir la velocidad periférica del impulsor de 15 m/s a 12 m/s, la banda estándar para lodos generales, reduce el desgaste aproximadamente (12/15)³ ≈ 0.51, una reducción de alrededor del 49 %; con el exponente medido de 2.7, la reducción se aproxima más al 36 %. Una bomba físicamente mayor que gira despacio supera a una bomba pequeña que gira rápido, aunque la bomba pequeña tenga un precio de compra menor. La erosión también se minimiza en el punto de máximo rendimiento, por lo que debe dimensionarse para 90–110 % del BEP y evitar un funcionamiento sostenido por debajo del 80 %.
¿Cómo elijo la bomba de lodos adecuada para obtener el menor coste?
Primero dimensione correctamente y después haga que funcione tan despacio como permita el servicio. El error más habitual y más caro es comprar «una mayor por seguridad»: Hydraulic Institute estima que 30–40 % de las bombas instaladas están significativamente sobredimensionadas, y una bomba sobredimensionada funciona estrangulada o en recirculación, desperdiciando energía y alejando el punto de funcionamiento del BEP, donde el desgaste se acelera.
Un estudio de campo finlandés fundamental de 1.690 bombas halló un rendimiento medio de bombeo inferior al 40 %, con el sobredimensionamiento y las válvulas estranguladas como las dos causas principales. Una bomba infradimensionada es la trampa opuesta: obliga a una velocidad elevada y a un desgaste alto. Se ha demostrado que un dimensionamiento correcto, añadiendo solo un margen de potencia moderado de 15–25 % y situándose cerca del BEP, prolonga la vida de la bomba 30–50 %. Ajuste el diseño de alta resistencia al servicio real mediante nuestra gama de bombas de lodos de alta resistencia o una bomba de lodos sumergible cuando la geometría del pozo lo favorezca.
Cómo calcular el TCO de su bomba de lodos
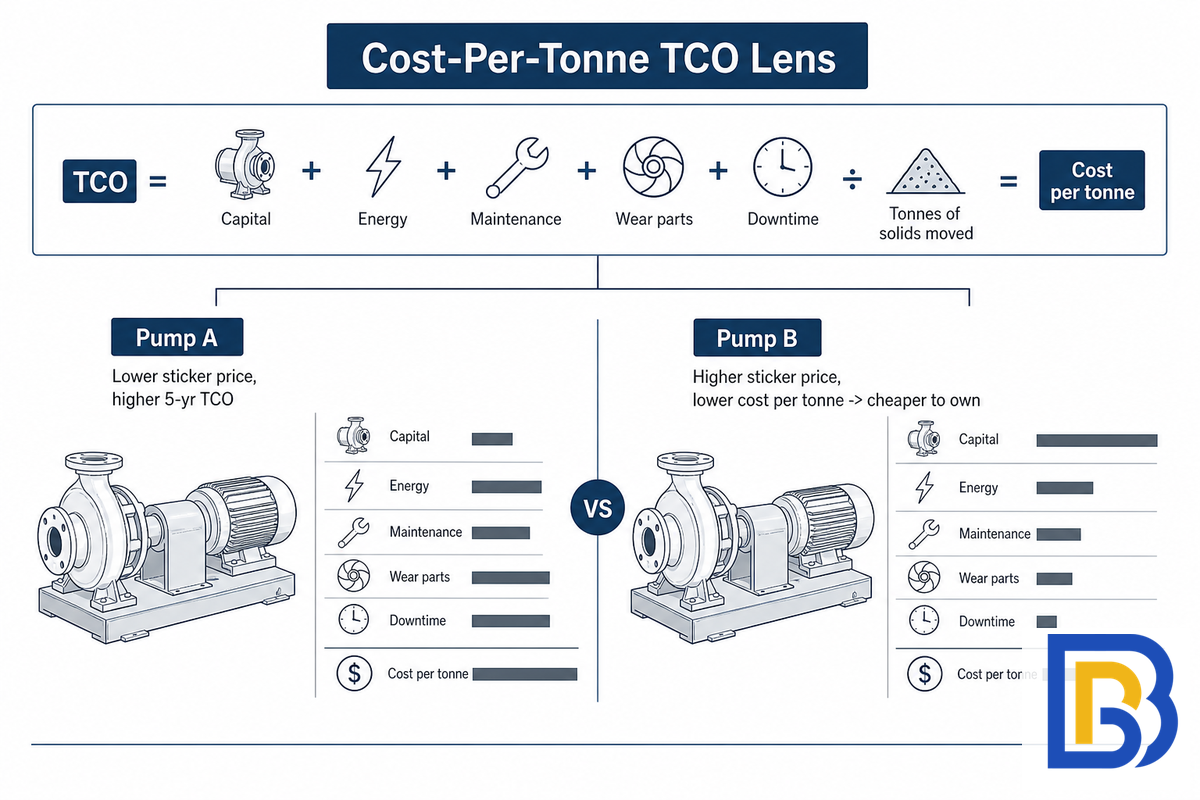
Para comparar dos bombas de forma rigurosa, evalúelas por su coste durante la vida útil, no por el precio de lista. Sume los costes de capital, energía anual, mantenimiento, piezas de desgaste y tiempo de parada a lo largo de la vida útil, y divídalos por el trabajo realizado. La guía del Hydraulic Institute recomienda expresamente normalizar las bombas con distinto rendimiento por coste por unidad de produccióndólares por tonelada de sólidos transportados. Lo llamamos el enfoque de TCO por coste por tonelada, y es la forma más clara de no dejarse llevar por un precio de compra tentador.
Una comparación práctica entre dos bombas lo deja claro. Supongamos que la bomba A cuesta $35.000 y la bomba B $27,500; la bomba B parece $7.500 más barata. Pero el ejemplo canónico de ciclo de vida del DOE/Hydraulic Institute muestra cómo se invierte esta situación: en su caso de ocho años, la opción con el menor coste inicial acabó con el coste total más alto (aproximadamente 113.930), mientras que una modificación mecánica modesta tuvo el menor (aproximadamente 59.481) — la opción más barata de comprar resultó aproximadamente 1,9× más cara de poseer. En una comparación publicada de bombas para lodos, una bomba de mayor precio que funcionaba con eficiencia y fiabilidad transportó sólidos por aproximadamente $0,13 por tonelada; una unidad más barata que se desgastaba antes y detenía la producción quedó muy por encima de ese coste una vez contabilizado el tiempo de parada. Al normalizar en dólares por tonelada, la opción rentable suele invertir la clasificación por precio de etiqueta, porque el ahorro derivado de la eficiencia y el rendimiento a largo plazo se acumula durante la vida útil.
💡 Calcule sus propios datos
Este artículo explica el método; para modelizar su propio punto de funcionamiento, horas de operación, tarifa eléctrica y costes de piezas de desgaste, utilice nuestra calculadora interactiva de TCO y ROI para bombas de lodos. Aplica el mismo marco del Hydraulic Institute / Europump en un horizonte de 5 años y devuelve un coste por tonelada que puede comparar entre proveedores.
La escala de reducción del TCO de 6 palancas para bombas de lodos
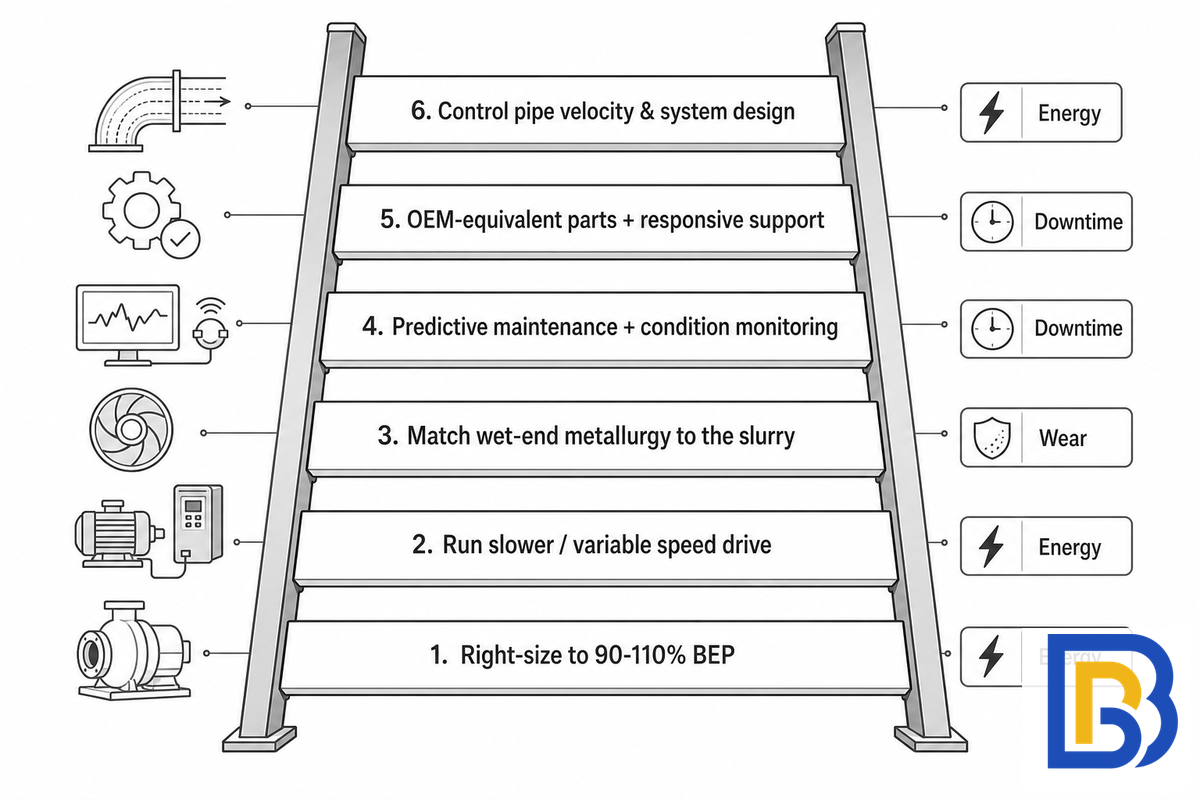
Si la energía y el desgaste dominan la estructura de costes, ahí es donde están los ahorros. Esta es la escala de reducción del TCO de 6 palancasseis acciones clasificadas según la partida de coste sobre la que actúa cada una.
| Palanca | Partida de coste sobre la que actúa | Efecto indicativo |
|---|---|---|
| 1. Dimensionar correctamente al 90–110 % del BEP | Energía + desgaste | El enfoque de sistema ahorra 30–50 % de energía; +30–50 % de vida útil de la bomba |
| 2. Funcionar a menor velocidad / instalar un variador de frecuencia | Energía + desgaste | Reducir la velocidad a la mitad ≈ 6–8× vida útil frente al desgaste; el VSD reduce la energía ≥30 % |
| 3. Adaptar la metalurgia de la parte húmeda al lodo | Piezas de desgaste | Menos sustituciones (1–2 frente a 4–6/yr en servicio severo) |
| 4. Mantenimiento predictivo + monitorización de condición | Tiempo de parada + mantenimiento | Elimina fallos imprevistos; protege el MTBF |
| 5. Piezas equivalentes a OEM + asistencia técnica ágil | Mantenimiento + tiempo de parada | Menor tiempo medio de reparación, menor coste de mantenimiento de inventario |
| 6. Controlar la velocidad en tuberías y el diseño del sistema | Energía + desgaste | Evitar pérdidas por estrangulamiento y erosión de tuberías |
Tres de estas palancas —el dimensionamiento correcto, la velocidad variable y la metalurgia— se deciden en la compra; las otras tres son operativas. Ninguna de ellas es el propio precio de compra, y precisamente por eso perseguir el menor precio de etiqueta es una falsa economía. Para algunos servicios —alta viscosidad, dosificación o presión muy alta— una bomba de desplazamiento positivo puede superar a una bomba centrífuga para lodos en eficiencia y fiabilidad, pero para la mayoría de los transportes abrasivos la bomba centrífuga para lodos sigue siendo el equipo principal, y una fabricación rigurosa de bombas junto con los ahorros a largo plazo de las palancas anteriores determinan su coste total.
¿Las piezas posventa para bombas de lodos reducen el TCO?
Las piezas posventa pueden reducir el TCO cuando mantienen las tolerancias. Muchas bombas de lodos utilizan piezas intercambiables de la parte húmeda, y un impulsor o revestimiento interior de calidad equivalente a OEM que cumpla la dureza y geometría originales restablece la vida útil frente al desgaste a menor coste, siempre que el proveedor lo respalde con la metalurgia adecuada y asistencia de ingeniería.
Un riesgo es la desviación dimensional: una pieza que funciona con una holgura ligeramente mayor recircula lodo, lo que aumenta tanto el desgaste como la potencia. La regla fiable es verificar la especificación del material y la tolerancia, no comprar basándose únicamente en el precio de la pieza. Nuestra explicación de las piezas de una bomba de lodos y la función de cada una muestra dónde importan más las tolerancias.
Perspectivas del sector: las normas energéticas convierten el TCO en el principal criterio de compra
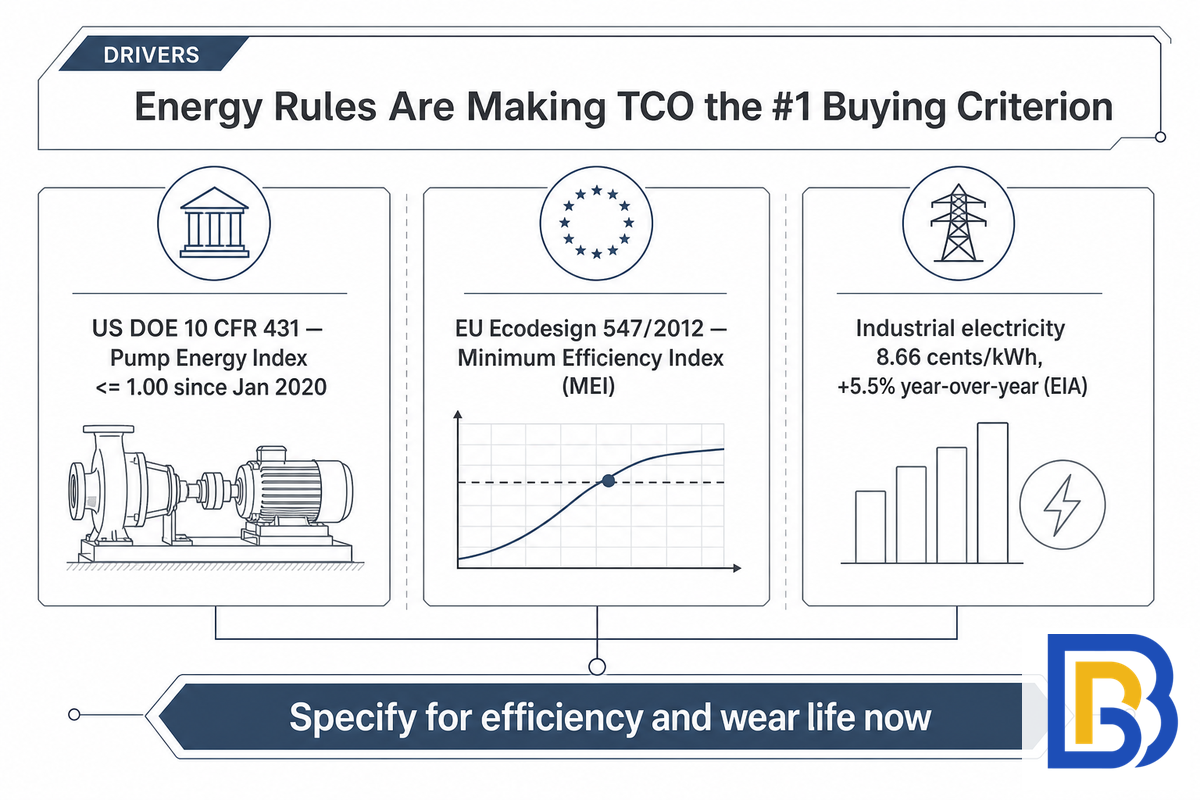
La razón por la que el TCO está pasando al primer plano en las compras de bombas de lodos es normativa y económica, no una moda. Dos umbrales de eficiencia configuran ahora el mercado. En Estados Unidos, la norma de bombas del Department of Energy (10 CFR 431) exige que las bombas de agua limpia cubiertas vendidas desde el 27 de enero de 2020 cumplan un Índice de Energía de Bomba de 1.00 o superior; un endurecimiento de 2024 fue retirado posteriormente, por lo que el umbral de 2020 sigue vigente. En la Unión Europea, el Reglamento de diseño ecológico (EU 547/2012) establece un Índice de Eficiencia Mínimo que ha retirado progresivamente de la venta los modelos menos eficientes. Muchas bombas pesadas para lodos quedan fuera del ámbito de agua limpia de estas normas, por lo que la forma correcta de interpretarlas es como una cultura de eficiencia que está cambiando la manera de pensar de todos los compradores de bombas, no como un mandato directo sobre equipos para lodos.
Ese factor de coste es igual de real. La electricidad industrial en Estados Unidos promedió 8.66 cents/kWh en abril de 2026, un aumento del 5,5 % interanual. En una bomba que funciona continuamente, incluso una pequeña subida de tarifa multiplicada por miles de horas de operación modifica la partida dominante de la estructura de costes. Para quien planifique un proyecto en 2026, la conclusión es clara: especifique ahora la eficiencia y la vida útil frente al desgaste, modele el coste energético a cinco años con la tarifa creciente actual y considere el precio de compra como la pequeña variable que es. Los mercados premian el enfoque de coste total de propiedad porque las normas y la factura eléctrica apuntan en la misma dirección.
Preguntas frecuentes
¿Cuánto cuesta una bomba de lodos?
Ver respuesta
El precio de una bomba de lodos varía mucho —desde unos pocos miles de dólares para una unidad pequeña hasta bastante más de $100.000 para una gran bomba minera de alta resistencia— y depende del tamaño, la altura manométrica, el caudal y el material de la parte húmeda. Pero ese precio de compra representa solo aproximadamente el 13 % del coste total de propiedad en servicio continuo. La energía y las piezas de desgaste constituyen la mayor parte, por lo que la bomba más barata de comprar rara vez es la más barata de poseer.
¿Cuál es el coste total de propiedad de una bomba de lodos?
Ver respuesta
Es el coste completo durante la vida útil: compra, instalación, energía, mantenimiento, piezas de desgaste y tiempo de parada durante la vida útil de la bomba. Para una bomba de lodos de servicio severo amortizada en cinco años, una distribución típica es aproximadamente 61 % de energía, 24 % de mantenimiento y piezas de desgaste, y 13 % de capital. Para una bomba industrial general durante 15–20 años, el Hydraulic Institute sitúa la energía más cerca del 40 % y el capital más cerca del 10 %. Esa distribución depende del ciclo de trabajo y del periodo de amortización.
¿Cuánto cuesta operar una bomba de lodos?
Ver respuesta
El coste anual de energía equivale a la potencia de entrada (kW) × horas de operación × tarifa eléctrica. Una bomba de 75 kW que funciona 6.000 horas al año a aproximadamente $0.087/kWh cuesta aproximadamente $39.000 al año solo en electricidad —mucho más que su precio de compra durante cinco años. Funcionar más cerca del punto de mejor rendimiento o instalar un variador de frecuencia puede reducir esa cifra en un 30 % o más.
¿Por qué las bombas de lodos de alto cromo cuestan más pero ahorran dinero con el tiempo?
Ver respuesta
El hierro blanco de alto cromo (por encima de 600 BHN) puede durar aproximadamente de tres a seis veces más que el hierro dúctil estándar en lodos abrasivos gruesos, reduciendo las sustituciones de 4–6 al año a 1–2 y recortando drásticamente el tiempo de parada asociado a cada una. Ese mayor precio de la pieza se recupera con menos sustituciones. Una excepción: en lodos finos de menos de 300 micras, el caucho blando dura más que el alto cromo, por lo que el ahorro depende de adaptar el material al tamaño de partícula.
¿Cómo se calcula el TCO de una bomba de lodos?
Ver respuesta
Sume el capital más los costes de energía, mantenimiento, piezas de desgaste y tiempo de parada durante cinco años, y divídalo por las toneladas de sólidos transportados para obtener un coste por tonelada comparable entre bombas. Nuestra calculadora de TCO lo automatiza.
¿Cuál es el precio de una bomba de lodos de 10 HP?
Ver respuesta
Una bomba de lodos de 10 HP suele situarse entre unos pocos miles y varios miles de dólares, según el material de la parte húmeda y la configuración; el precio de una bomba sumergible para lodos con la misma potencia es mayor debido al motor y al cable. En cualquier caso, sus costes de energía y desgaste durante cinco años normalmente superarán varias veces ese precio de compra.
¿Qué mantenimiento necesita una bomba de lodos para controlar el coste?
Ver respuesta
Ajuste rutinario de la holgura entre impulsor y carcasa, inspección de las piezas de desgaste, lubricación rigurosa de los rodamientos y monitorización de condición mediante vibración y temperatura. Dado que la mayoría de los fallos de rodamientos se deben a la lubricación y el tiempo de parada imprevisto domina el coste oculto, un programa de mantenimiento predictivo con asistencia técnica ágil protege la fiabilidad y el coste total más que cualquier elección individual de pieza.
Especifique por coste durante la vida útil, no por precio de etiqueta
BBP fabrica bombas de lodos de alta resistencia con partes húmedas de alto cromo fundidas en fundición y elastómeros adaptados a su servicio, respaldadas por rendimiento verificado según ISO 9906 y piezas intercambiables. Modele sus propios datos antes de comprar.
Abrir la calculadora de TCO para bombas de lodos →Acerca de este análisis
Esta guía fue elaborada por el equipo de ingeniería de BBP Manufacturing Co., Ltd. (BBP), fabricante de bombas de lodos y bombas centrífugas de alta resistencia con una fundición propia que produce partes húmedas de alto cromo ASTM A532 y realiza ensayos hidráulicos ISO 9906. Las proporciones de costes se basan en el marco de coste del ciclo de vida del Hydraulic Institute / Europump y en modelos publicados de coste de propiedad de bombas de lodos; todas las cifras son indicativas y varían según el servicio, el lodo y la tarifa eléctrica.
Referencias y fuentes
- Costes del ciclo de vida de las bombas: guía para el análisis LCC de sistemas de bombeoU.S. Department of Energy / Hydraulic Institute / Europump
- Seguir el caudal: cálculo del coste del ciclo de vida para sistemas de bombeo industrialLawrence Berkeley National Laboratory (U.S. DOE)
- Análisis de costes del ciclo de vidaHydraulic Institute
- Desgaste y coste total de propiedad de las bombas de lodosASME (FEDSM2002-31283)
- Revisión sistemática sobre la sostenibilidad de las bombas de lodos en la industria mineraMinerals Engineering (2025)
- Informe técnico sobre la bomba de alimentación de lodo de carbón/petróleoNASA Technical Reports Server
- Desgaste del revestimiento lateral de bombas de lodos: resultados de laboratorio y campoWear (revista)
- 10 CFR 431.465, normas de conservación de energía para bombasGobierno de Estados Unidos (eCFR)
- Requisitos de diseño ecológico para bombas de agua (EU 547/2012)Comisión Europea
- Actualización mensual sobre electricidadU.S. Energy Information Administration
- Comportamiento del desgaste por impacto de grandes rocas sobre materiales para bombas de lodosWestern Dredging Association (2015)
- Optimización del estado de los rodamientos con sistemas de lubricación inteligentesPumps & Systems
Artículos relacionados
- Guía de metalurgia y desgaste para bombas de lodos de alto cromocuándo gana la dureza y cuándo no
- Bombas de lodos revestidas de cauchola ganadora en TCO para partículas finas
- Piezas de repuesto para bombas de lodos e intervalos de sustitución
- Bomba de lodos frente a bomba centrífugacómo elegir el tipo de bomba adecuado
- Bombas de lodos BBPvisión general de la gama de alta resistencia