Póngase en contacto con BBP

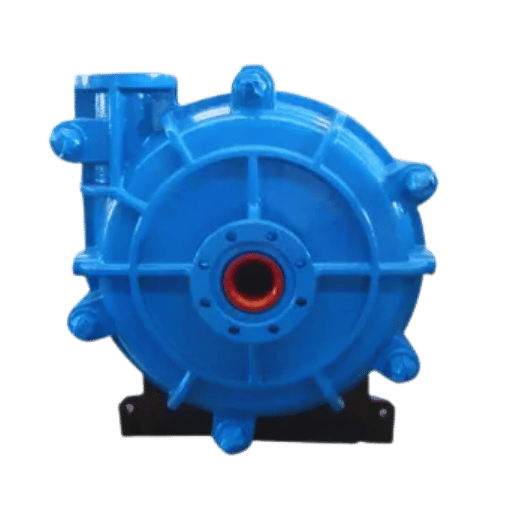
Una bomba de lodos de alto cromo es una bomba centrífuga cuyas piezas de desgaste en contacto con el fluido se funden en hierro blanco de alto cromo, normalmente una aleación ASTM A532 Clase III Tipo A con 25-30 % Cr y una matriz endurecida superior a 600 Brinell (aproximadamente HRC 58-62). Esta aleación se diseñó específicamente para soportar la alimentación de ciclones altamente erosiva de la industria minera, la descarga de molino altamente erosiva de las plantas de procesamiento de minerales, los filones auríferos, el transporte de estériles, el dragado y la limpieza con cal de centrales eléctricas que destruirían piezas de desgaste de hierro dúctil o Ni-Hard 4 en pocos meses. Este artículo va mucho más allá de la publicidad: explica por qué funciona la metalurgia, cómo cada mecanismo de desgaste erosivo ataca al acero, cómo detectar modos de fallo, cuándo el alto cromo pierde frente al caucho o la cerámica y cómo es una curva de costes a cinco años.
Especificaciones rápidas
| Norma aplicable | ASTM A532 / A532M Clase III Tipo A |
| Contenido de cromo | 25 a 30 por ciento (27 por ciento habitual) |
| Dureza de la matriz tras el tratamiento térmico | HRC 58 a 62 (por encima de 600 BHN) |
| Fase de carburo dominante | Primario (Cr,Fe)7C3 — M7C3 a 1.025 a 1.500 HV |
| Vida útil típica frente al hierro dúctil | 3 a 6 veces más larga en lodos con cuarzo |
| Aplicaciones principales | Alimentación de ciclones mineros, descarga de molino muy abrasiva, estériles, FGD, dragado |
| Servicio no adecuado | Lodos ácidos con pH inferior a 4; abrasivos finos inferiores a 50 micras, donde el caucho es superior |
| Intercambiabilidad Warman AH | Las piezas de la parte húmeda del bastidor AM son dimensionalmente compatibles |
¿Qué hace que una bomba de lodos sea de “alto cromo”? La metalurgia tras ASTM A532 Clase III
 Una bomba de lodos de alto cromo recibe este nombre porque el impulsor, el manguito de garganta y los revestimientos interiores de la carcasa están fabricados con una familia especial de hierros blancos resistentes a la abrasión, una familia específica de fundiciones resistentes a la abrasión según ASTM A532 / A532M, que incluye:
- 1.ª clase-NC 80 —dureza media, tipo de aleación antiguo, normalmente solo cerca del 4 % de cromo, limitado por la masa, utilizado en aplicaciones de alta producción y con impacto.
- Clase II – cromo-molibdeno con 12 a 20 % Cr (A, B, D). Más dúctil que la Clase III, pero con menor contenido de carbono.
- Clase III Tipo A–hierro blanco de alto cromo con 25-30 % Cr. Esto es normalmente a lo que se refiere el sector como “bomba de lodos de alto cromo”.
Nota de ingeniería
Composición ASTM A532, Clase III Tipo A, wt%. C 2,0 – 3.3, Mn 0,5 – 1.5, Si hasta 1.0, Cr 23,0 – 30.0, Mo hasta 3.0, Ni hasta 2.5. En general, los requisitos de fundición para los componentes de desgaste de bombas de lodos especifican una dureza de matriz tratada térmicamente con un mínimo de HRC58 ensayado mediante Brinell en cada colada y una fracción volumétrica de M7C 3 de 25 % como mínimo.
Cómo los lodos abrasivos destruyen el metal de la bomba: explicación de tres mecanismos de desgaste
 Una bomba de lodos resistente al desgaste no es inmune al desgaste. El alto cromo prolonga la vida útil al ralentizar un conjunto de mecanismos físicos que siguen produciéndose con cada impacto y cada paso de cizallamiento. Los lodos erosionan el metal de la bomba mediante 3 procesos relacionados, y cada uno varía de forma distinta según el volumen de carburos, la dureza de la matriz y la forma de la superficie en contacto con el fluido.
¿Cómo erosionan las partículas abrasivas las superficies de las bombas de lodos?
La erosión en una bomba de lodos sigue la forma general teorizada primero por Finnie y desarrollada posteriormente por Bitter: la tasa de desgaste escala con la energía cinética de la partícula en el impacto, multiplicada por una corrección del ángulo de impacto. El objetivo duro y frágil funciona mejor, naturalmente, con un ángulo de impacto bajo (15 30), donde las partículas arrancan virutas en lugar de formar cráteres. La cara frontal típica de un álabe del impulsor se encuentra exactamente en este intervalo angular, y ahí aparece el desgaste más temprano. Tres vías actúan en paralelo:- Abrasión por rayado. Las partículas angulares gruesas (por encima de aproximadamente 2mm) tienen suficiente cantidad de movimiento para abrir una huella visible en la matriz. Si el rayado atraviesa una banda de carburos, el carburo mantiene la profundidad por debajo de la superficie. Si el rayado pasa entre carburos, la matriz queda socavada y un carburo puede desprenderse entero.
- Erosión por deslizamiento, o de tres cuerpos. Entre la cara de trabajo de la carcasa y el disco del impulsor, en la holgura del anillo de garganta y en la lengüeta de la carcasa, quedan atrapadas pequeñas partículas entre las dos superficies paralelas. No es inusual una velocidad relativa superior a 25 m/sec. Las partículas desgastan ambas superficies simultáneamente, razón por la que esas dos ubicaciones presentan un patrón de desgaste de 18 meses a 24 meses independientemente del material, la composición o la dureza.
- Erosión acelerada por corrosión. Cuando la química del lodo ataca la matriz (pensemos en drenaje minero de pH bajo o FGD cargado de cloruros), se forma una fina película pasiva que el siguiente impacto elimina y luego vuelve a formarse. Cada repetición arranca unos pocos micrómetros de metal. Este efecto hace que el caucho parezca una buena idea sobre el papel y que el concepto australiano de alimentación de ciclón fracase en planta.
Existe la idea errónea de que el caucho siempre supera al metal frente a la abrasión porque el elastómero sí se deforma bajo impacto. En una concentradora de cobre alimentada con estériles de flotación con 18 % de sólidos a pH 9.2, una bomba 4/3 con revestimiento de hierro fundido se convirtió por este motivo en una versión revestida de caucho. Seis meses después, el caucho estaba atravesado allí donde partículas de sílice de 3mm golpeaban la lengüeta con un ángulo elevado. Se reinstaló un revestimiento de alto cromo y la planta adoptó un ciclo de sustitución de 12 meses. El caucho gana cuando las partículas son pequeñas y suficientemente redondas para rebotar; el alto cromo gana cuando las partículas rayan.“Es una tormenta perfecta de abrasión constante, alta presión y calor que provoca la rápida degradación de los componentes de la bomba. Con materiales habituales, las piezas se desgastan como si se lijaran. Primero aparecen agujeros y después, básicamente, la erosión las reduce a nada”.
Qué significa realmente la clasificación HRC para la vida útil de desgaste de su bomba de lodos
 La dureza es un indicador elegante de una pregunta más insistente: ¿puede la superficie de desgaste superar al mineral que encontrará?
Los lodos mineros rara vez proceden de la molienda de un único mineral: constan de un abrasivo dominante y un lecho de material molido generalizado. Ajustar el material de desgaste a la combinación de abrasivos minerales seleccionada es la prueba decisiva de la vida útil, y el valor de dureza publicado tiene una importancia secundaria en términos absolutos.
El cuarzo, presente con mayor frecuencia en mineral extraído, arena dragada y chorro abrasivo, alcanza Mohs 7 y entre aproximadamente 900 y 1.100 HV en Vickers. El granate, con Mohs 7.5, está entre aproximadamente 1.100 y 1.300 HV. La alúmina y su pariente el corindón superan Mohs 9, con 1.800 2.000 HV en Vickers.
El intervalo compartido con el cuarzo y el granate, 1025 a 1500, coincide con el rival de las alúminas, el cromo, pero no lo suficiente para obtener ventaja frente a mineral dragado rico en alúmina. Ese margen es precisamente lo que convierte a la Clase III Tipo A en el material np1/predeterminado en el dragado de cobre, oro, hierro y, por supuesto, arena, y reafirma que la descarga de molienda ultrafina de alúmina está estrechamente alineada con el mercado cerámico y no con el alto cromo.
La regla de la brecha Mohs-HRC (síntesis editorial)
Según estudios publicados de tribología sobre la respuesta al desgaste del hierro blanco: para el bombeo de lodos resistente a la erosión, la dureza de la superficie de desgaste debe estar al menos unos 2 niveles Mohs por encima de la matriz; de lo contrario, cerca o en el punto de pérdida de vida útil, la matriz falla más rápidamente de lo que los carburos pueden soportar la carga de desgaste.
Este es un marco de trabajo, no el código industrial con denominación oficial. Úselo como filtro inicial antes de realizar el conjunto completo de cálculos de selección.
| Mineral dominante | Mohs | HV aprox. | Material de desgaste adecuado |
|---|---|---|---|
| Carbón, yeso | 2 a 3 | 120 a 200 | El hierro dúctil es adecuado |
| Calcita, piedra caliza | 3 | 150 a 200 | Hierro dúctil o Ni-Hard 4 |
| Feldespato | 6 | 600 a 750 | Hierro blanco de alto cromo (Cr 15 por ciento o más) |
| Cuarzo, sílice (el más común) | 7 | 900 a 1.100 | Alto cromo Clase III (Cr 25 a 30 por ciento) |
| Granate | 7.5 | 1.100 a 1.300 | Alto cromo Clase III Tipo A o cermet WC-Co |
| Corindón, alúmina | 9 | 1.800 a 2.000 | Solo cerámica de circonia o alúmina |
Alto cromo frente a materiales de desgaste alternativos: un marco de decisión más allá del caucho y Ni-Hard
 Si buscara una bomba de lodos para una mina, la mayoría de las guías de selección detendrían la búsqueda en las tres opciones claramente “amarillas”: alto cromo, Ni-Hard y caucho. Pero deja “dinero” sobre la mesa si el perfil del lodo se desplaza hacia cualquiera de los extremos. A continuación se muestra una tabla de recomendación “condicional” que añadiría revestimiento cerámico, cermet WC-Co y acero inoxidable dúplex como opciones “nominales” cuatro, cinco y seis para nichos concretos.
| Perfil del lodo | Material de desgaste recomendado | Vida prevista frente al hierro dúctil | Por qué gana |
|---|---|---|---|
| Cuarzo angular grueso de 2 a 25 mm, pH 5 a 12, SG hasta 1.6 | Alto cromo A532 Clase III Tipo A | 3 a 6 veces | El volumen de M7C3 más la matriz HRC 60 se ajusta a la dureza del cuarzo; la tenacidad soporta el impacto |
| Abrasivo fino inferior a 5 mm, sólidos inferiores al 30 por ciento, partículas redondeadas | Revestimientos interiores de caucho natural o poliuretano (impulsor de metal duro opcional) | 2 a 4 veces | El rebote elástico absorbe la energía de las partículas antes de que corte |
| pH muy corrosivo inferior a 4, abrasión moderada, alto contenido de cloruros | Acero inoxidable dúplex o CD4MCu | 1.5 a 3 veces | El cromo en una matriz austenítico-ferrítica combate las picaduras cuando la abrasión es secundaria |
| Abrasivo agresivo ultrafino inferior a 1 mm (alúmina, arena de circón), SG elevado | Revestimientos interiores cerámicos de circonia o alúmina | 5 a 10 veces | La cerámica HV 1.500 a 2.000 supera al mineral de alúmina Mohs 9 |
| Impacto de roca grande superior a 50 mm (lavado de carbón, árido grueso) | Ni-Hard 4 o Clase III Tipo B (Cr 20 por ciento) en piezas críticas por impacto | 2 a 3 veces | La mayor tenacidad que el Tipo A evita el desconchado frágil bajo impacto de roca |
| Finos afilados a muy alta velocidad (descarga de centrífuga, rebose de ciclón) | Inserto de cermet de carburo de tungsteno-cobalto sobre sustrato de alto cromo | 6 a 12 veces | WC-Co a 1.400 a 1.700 HV con mayor tenacidad que la cerámica maciza |
✔ Ventajas del alto cromo
- 3 a 6 veces más que el hierro dúctil en lodo a base de cuarzo, la mayor vida útil
- Composición química y dureza normalizadas por ASTM A532, trazabilidad apta para auditoría
- Las piezas de desgaste de la parte húmeda Warman AH son dimensionalmente intercambiables entre proveedores.
- Rendimiento estable en una ventana de servicio de pH 5 a 12
- Referencias revisadas por pares y publicadas: Jokari-Sheshdeh et al. en Wear en 2022 muestra un aumento de vida útil de 20 a 77 por ciento, según el modo de ensayo, frente a Ni-Hard 4
⚠ Limitaciones
- Se astilla con impacto directo contra bloques superiores a 50 mm – riesgo de desprendimiento en el borde del álabe
- La matriz se corroe por debajo de pH 4 a 5; se prefiere A49 con 30 por ciento Cr o acero inoxidable dúplex
- No adecuado para agua de mar con alto contenido de cloruros superior a 30.000 ppm sin mejora
- Más pesado que los equivalentes revestidos de caucho, mayor coste de envío y manipulación
- La reparación mediante soldadura está restringida — la reparación estándar por arco no puede realizarse en fundiciones de Clase III sin comprometer la matriz
¿Cuándo debería elegir bombas de lodos con revestimiento cerámico en lugar de alto cromo?
El punto de transición se produce cuando la dureza del abrasivo más agresivo supera la del carburo de cromo: tanto si el abrasivo dominante se ha acelerado en una descarga de remolienda con partículas Mohs 8,5-9 como si estériles ricos en alúmina, un proceso de arena de circón o una descarga de remolienda reprocesan partículas de 8,5-9 o superiores, los carburos de cromo se desgastarán aproximadamente a la misma velocidad que la matriz. Los revestimientos cerámicos —alúmina reforzada con circonia o alúmina pura— tienen HV 1.500-2.000 y vuelven a inclinar el equilibrio a favor de la bomba. Las desventajas de esta solución son la fractura frágil del componente sinterizado si recibe el impacto de incrustaciones de tubería, un coste unitario considerablemente superior —2-4 veces el componente comparable de alto cromo— y plazos de entrega considerablemente más largos. El patrón típico de instalación en campo consiste en cerámica donde el grano es más fino y duro, y alto cromo desde allí, fuera de la tubería, hasta el rechazo de grano medio más grueso. Habitualmente dentro del mismo circuito. Cuando el perfil de su lodo parezca incierto —mineralogía cambiante, pH fluctuante o variaciones estacionales de sólidos—, comience utilizando la herramienta de selección de materiales de alto cromo de BBP, que relaciona la química del lodo con una lista de posibles materiales de desgaste. Para comparaciones centradas en el caucho, consulte la gama de bombas de lodos revestidas de caucho.Modos de fallo habituales de las bombas de lodos de alto cromo: diagnóstico a partir de patrones de desgaste
 Por lo general, si una bomba de lodos de alto cromo falla en servicio, dejará un rastro visible en la geometría del desgaste. Interpretar ese rastro le permitirá concluir si la causa es el material, la hidráulica, la química o el operario. Cinco de esos rastros representan un porcentaje enorme de las «paradas imprevistas».
Rayado del borde de ataque de los álabes
Indicio: erosión festoneada de 45′ en el tercio exterior de cada álabe hasta profundizar ligeramente en el disco; la causa raíz suele ser sólidos sobredimensionados, mayores que el tamaño de paso publicado para la bomba, o un cambio brusco de densidad de alimentación que aumentó la cantidad de movimiento de las partículas. Acción correctiva: antes de la bomba, verifique la criba de alimentación y la densidad del rebose de ciclón; no es necesaria una mejora de material.Lavado del manguito de garganta y la lengüeta de la carcasa
Indicio: patrón de desgaste en forma de campana a lo largo de los contornos de los álabes donde el flujo de partículas vuelve a acelerarse por encima de la velocidad de diseño (normalmente situado entre las 5 y las 7 en punto en una voluta horizontal). La causa raíz es un desplazamiento del punto de funcionamiento a la derecha del punto de mejor rendimiento, que aumenta las velocidades de punta y de holgura. En una carcasa de serie AM de BBP, esto suele evidenciarse mediante desgaste acelerado del manguito de garganta antes que del impulsor.Picaduras en el revestimiento interior de aspiración sin marcas de abrasión
Indicio: cráteres con forma de rayado concentrados cerca del ojo, ausencia de surcos direccionales. Se trata de cavitación, no de abrasión: el lodo se vaporizó en zonas de baja presión y las burbujas al colapsar golpearon el metal (acelerando el desgaste). Corrija la hidráulica: aumente el NPSH disponible, reduzca la altura de aspiración, disminuya la velocidad de giro de la bomba y sobredimensione la tubería de aspiración; no persiga una mejora metalúrgica. El alto cromo es más resistente a la cavitación que el hierro fundido, pero ningún material de desgaste resiste la cavitación indefinidamente.Fuga del cierre de empaquetadura con desgaste axial del manguito de eje
Placa de características: marcas de desgaste axial en el manguito de eje, la empaquetadura estaba comprimida de forma asimétrica y el caudal de agua de lavado era muy inferior al de la placa de características. En realidad, la causa raíz era que la presión del agua de lavado era demasiado baja para mantener el lodo alejado del prensaestopas. Una anomalía frecuente en campo en bombas de lodos de cal FGD es el «desgaste prematuro de la empaquetadura» cuando se bloquea el suministro de agua de lavado.Ablandamiento de la matriz tras exposición a alta temperatura
Indicio:.El valor de dureza Brinell disminuye 5 a 8 puntos respecto al valor de suministro, sin desgaste visible a simple vista. La causa raíz más probable es un revenido subcrítico en el que la fundición recibió tratamiento térmico por encima de 500C durante tiempo suficiente para iniciar la transformación de martensita a una matriz de ferrita más carburo: incidente de incendio, reparación por soldadura en campo o una alteración del proceso. Las piezas afectadas no pueden rehacerse en campo y deben desecharse.⚠️ Importante
Si el ensayo de dureza Brinell posterior al servicio revela un ablandamiento del material con una disminución de dureza superior a 5 puntos, la matriz ha sufrido daño térmico; las piezas que presenten esa disminución deben desecharse, no reinstalarse. Las piezas de chapa expuestas a una reparación por soldadura o a una alteración del proceso con revenido subcrítico no pueden reutilizarse, incluso si se calientan en campo, y su instalación falsea la inspección pendiente, queda registrada correctamente y falla semanas después en servicio.
Nota de ingeniería
Cuando las piezas de desgaste llegan al final de su vida útil, el inventario de piezas de desgaste para bombas de lodos de BBP mantiene impulsores, manguitos de garganta, revestimientos interiores de carcasa y manguitos de eje listos para expedición, y la herramienta de decisión de material de revestimiento interior ayuda a decidir si se vuelve a pedir la misma especificación o se mejora.
Supervisión del comportamiento vibratorio de bombas centrífugas según las bandas de vibración ISO 10816-7: registre la velocidad RMS de referencia durante la puesta en marcha y, después, realice el seguimiento diario. Un aumento sostenido de 1,5 veces la referencia tras 200 horas de funcionamiento indica desequilibrio del impulsor debido a desgaste asimétrico; inspeccione antes de que el desequilibrio desgaste los rodamientos. Las directrices publicadas de rotodinámica de TAMU indican que las variaciones únicamente en la geometría del anillo de desgaste del impulsor pueden desplazar la firma de vibración de la bomba más allá de un umbral publicado sin ningún cambio observable externamente.
Buenas prácticas operativas: prolongación de la vida útil en lodos de alta densidad
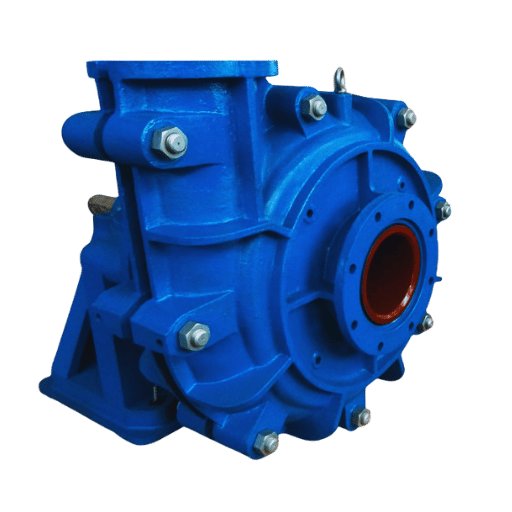 La mayoría de los fallos de las bombas para lodos de alta resistencia se pueden evitar con un pequeño conjunto de prácticas operativas cuya implantación cuesta casi nada. Una bomba correctamente cebada, arrancada con agua limpia, puesta en servicio con una referencia de vibración y reapretada según el calendario funcionará entre un 30 y un 50 por ciento más tiempo que la misma bomba instalada conforme al manual pero operada sin disciplina.
¿Cómo se ceba una bomba para lodos de alto cromo?
Una bomba horizontal para lodos no es autoaspirante. El cuerpo de la bomba y la tubería de aspiración deben llenarse de líquido antes del arranque, normalmente con agua limpia y no con el lodo del proceso. La secuencia es la siguiente: cierre la válvula de impulsión, abra la válvula de aspiración, llene la voluta por la conexión de cebado hasta que el líquido rebose por la válvula de purga de aire, cierre la purga, arranque el motor a velocidad de giro reducida si el accionamiento lo permite, aumente hasta las r. p. m. de diseño en 30 segundos y abra después la impulsión de forma gradual hasta el punto de funcionamiento de diseño. En emplazamientos remotos sin agua limpia, los eyectores o las cámaras de cebado en la aspiración son alternativas viables, pero el principio básico se mantiene: los sólidos nunca deben entrar en una carcasa seca. Un bombeo inicial de 30 minutos con agua limpia permite registrar la evolución de la temperatura de los rodamientos desde la temperatura ambiente, comprobar la presión en la línea de drenaje del prensaestopas (normalmente de 0.35 a 0,5 bar por encima de la presión de drenaje de la alimentación de aspiración) y, a continuación, establecer una firma de vibración de referencia.Margen de NPSH para servicio con lodos
El requisito de NPSH de la curva del fabricante presupone agua limpia. Para lodos de alta densidad, añada una corrección —la práctica industrial habitual contempla entre 0.5 y 1.5 metros de margen de NPSH por cada unidad de gravedad específica por encima del agua—. Un lodo con SG 1.4 que bombee a un NPSHr publicado de 4 metros debería disponer de al menos 5 a 6 metros. Las tuberías de aspiración infradimensionadas y una geometría de pozo ajustada son los culpables habituales cuando una instalación alega «cavitación inexplicable» en una bomba que funcionó correctamente en fábrica.Calendario de reapriete para revestimientos con unión cónica
Las caras de acoplamiento cónicas de los revestimientos de la serie AM dependen de un ajuste por interferencia mantenido por pernos pasantes. A las 100 horas de servicio, reapriete conforme a la especificación del OEM: la interferencia se asienta y se relaja ligeramente durante el rodaje. Un segundo reapriete a las 500 horas recoge cualquier relajación lenta antes de que el desplazamiento del revestimiento genere desgaste por holgura. El ajuste externo del impulsor, una característica de los bastidores BBP AM, permite reajustar la holgura frontal sin desmontaje; registre las vueltas de ajuste para poder supervisar por separado la alineación de los rodamientos.Control del pH y puntos de inflexión de los grados de material
El acero inoxidable Clase III Tipo A con 27 por ciento de Cr funciona bien hasta aproximadamente pH 4.5 en servicio continuo. Por encima de ese valor, la matriz experimenta una disolución pasivante entre los carburos, de ahí que A49 con 30 por ciento de Cr esté disponible para sistemas de drenaje ácido de mina y FGD que pueden bajar de pH 4. Si la química del proceso tiende a ser ácida estacionalmente, registrar trimestralmente el pH en la aspiración de la bomba resulta menos costoso que sustituir prematuramente las piezas de desgaste.
Lista de comprobación para la puesta en servicio
Para consultas de dimensionamiento, la herramienta de dimensionamiento de bombas para lodos de alto cromo de BBP solicita el punto de funcionamiento y devuelve bastidores AM candidatos.
- Inspección previa al arranque: holgura de ajuste externo del impulsor de 0,8 mm o especificación del OEM, la que sea más estricta
- Primeros 30 minutos con agua limpia: comprobar la presión de lavado de la empaquetadura, entre 0.35 y 0,5 bar por encima de la aspiración
- Aumentar hasta el SG de diseño durante un mínimo de 2 horas; evitar cambios escalonados de densidad
- Registrar la temperatura de la carcasa de los rodamientos a 1, 8 y 24 horas; activar alarma por encima de 70 grados C
- Reapretar los elementos de fijación de unión cónica a las 100 y 500 horas
- Muestras Brinell trimestrales en piezas de desgaste accesibles cuando la temperatura del fluido de proceso supere 80 grados C
- Para servicio con lodo de cal, lave con agua limpia antes de cada parada prolongada para impedir que se forme incrustación de calcio dentro de la voluta
Coste total de propiedad: cálculo del ciclo de vida de las bombas para lodos de alto cromo
 Una bomba para lodos de alto cromo es inicialmente más cara que una equivalente de hierro dúctil, pero resulta considerablemente menos costosa a lo largo de cinco años. La curva de TCO es donde se gana o se pierde el argumento de compras. Tres factores dominan el cálculo: la frecuencia de sustitución de la bomba, el coste de las piezas en cada sustitución y los beneficios de producción del tiempo de parada en cada sustitución.
Los trabajos revisados por pares sobre predicción del desgaste de componentes de bombas para lodos de Sellgren (TexasAM, 2005) y sus continuaciones académicas coinciden: el coste de su ciclo de vida vendrá determinado por el mantenimiento y el tiempo de parada inducido, no por las piezas. Una forma práctica muy útil de desglosar el origen de los costes previstos es: 70 por ciento por el valor del tiempo de parada, 15 por ciento por piezas y 15 por ciento por mano de obra; un refinamiento útil de la cifra del 70 por ciento de coste del ciclo de vida que a veces acaba etiquetando «coste» hasta tres veces, primero en las piezas y después en la mano de obra.
| Clase de material | Sustituciones anuales | Piezas por sustitución | Coste a 5 años con $200/h de tiempo de parada | Coste a 5 años con $2,400/h de tiempo de parada |
|---|---|---|---|---|
| Hierro dúctil | 4 a 6 | $1,800 | ≈ $62,000 | ≈ $298,000 |
| Ni-Hard 4 | 2 a 3 | $2,600 | ≈ $47,000 | ≈ $176,000 |
| Alto cromo Cr 27 por ciento | 1 a 2 | $3,600 | ≈ $32,000 | ≈ $96,000 |
| Compuesto con revestimiento cerámico | 0.5 a 1 | $9,200 | ≈ $58,000 | ≈ $84,000 |
Nota de ingeniería
Para referencias específicas de minería que tengan en cuenta la dureza del mineral, la densidad de alimentación de ciclones y las tarifas de mano de obra de la instalación, consulte la herramienta de comparación de TCO específica para minería.
Análisis de punto de equilibrio: un impulsor Clase III Tipo A de alto cromo, con un coste de piezas 3 veces superior al del hierro dúctil, recupera su sobrecoste en el mes 8 con un valor de tiempo de parada de $200 por hora y en el mes 2.5 con $2.400 por hora. El valor del tiempo de parada, no el coste de las piezas, es la variable de decisión. Antes de formalizar una compra, calcule el valor de su producción por unidad de tiempo e introdúzcalo en la calculadora interactiva de TCO: un cambio de una hora en el coste supuesto de tiempo de parada puede desplazar la recomendación una clase de material.
Preguntas frecuentes
P: ¿Merecen la pena las bombas para lodos de alto cromo?
Ver respuesta
No, en todas las situaciones en las que el cuarzo o una mayor dureza mineral, un mayor tamaño de partícula o el valor del tiempo de parada superan aproximadamente $500 por hora, las piezas de alto cromo cuestan entre 2 y 3 veces más que las de hierro dúctil el día 1, pero se sustituyen solo entre 2 y 4 veces menos, reduciendo el coste del ciclo de vida a cinco años entre un 40 y un 70 por ciento. Un caso en el que esto no es así: existen algunas aplicaciones predominantes de lodos, según el tamaño, la forma y la combinación de dureza de las partículas, en las que las piezas de caucho o poliuretano demuestran durar más a menor coste.
P: ¿Cuál es la diferencia entre una bomba para lodos y una bomba centrífuga?
Ver respuesta
Una bomba para lodos puede definirse como: «una subclase de bomba centrífuga diseñada y fabricada para el trasiego de líquidos abrasivos cargados de sólidos». Como en cualquier otra bomba centrífuga, el principio hidráulico será el mismo: un impulsor extrae el fluido por el ojo y lo proyecta radialmente alrededor y hacia fuera. Su aplicación a un lodo específico diferirá en cierta medida en: características como la forma y el número de álabes del impulsor (para dejar pasar partículas mayores); o el uso de revestimientos sustituibles de alto desgaste (en lugar de fundiciones que dependen de una superficie de desgaste de revestimiento).
P: ¿Qué es ASTM A532 Clase III Tipo A y por qué importa?
Ver respuesta
ASTM A532/A532M es la especificación de hierro fundido resistente a la abrasión. La Clase III comprende la familia de hierros blancos de alto cromo. El Tipo A detalla entre 25-30 % de cromo, microestructura primaria de carburo M7C3 y dureza media de matriz tratada térmicamente HRC 58-62. Es importante porque A532 es un contrato de química/dureza entre fundición y comprador: sin referencia A532, no hay aleación de cromo certificada ni grado de dureza WC; no existe ningún atajo comercial de «alto cromo» frente al que pueda presupuestar secretamente otro tipo de aleación, mezclada según el prejuicio metalúrgico del especificador.
P: ¿Pueden las bombas para lodos de alto cromo manejar lodos ácidos por debajo de pH 5?
Ver respuesta
La Clase III Tipo A con 27 % de cromo está clasificada para servicio continuo hasta aproximadamente pH 4.5. Por debajo de ese valor, la matriz se disuelve preferentemente entre carburos, acelerando la eliminación abrasiva. Una exposición ácida más agresiva puede abordarse con aleaciones de mayor cromo (A49, 30 %) o tipos dúplex (aceros inoxidables, 00Cr13). Un pH más bajo define el predominio de la abrasión en el medio, no en el mecanismo de desgaste.
P: ¿Cómo se ceba una bomba para lodos de alto cromo para el arranque?
Ver respuesta
Cierre la válvula de impulsión, abra la válvula de aspiración, llene la voluta y la tubería de aspiración con agua limpia desde la línea de cebado hasta que el líquido rebose por la válvula de purga de aire y, a continuación, cierre la purga. En el arranque, alcance las RPM de diseño en 30 segundos y después abra gradualmente en secuencia hasta el punto de funcionamiento de diseño. El funcionamiento con agua limpia durante 30 minutos permite registrar la temperatura de los rodamientos, obtener un registro continuo de la presión de lavado de la empaquetadura a 0,35-0,5 bar por encima de la aspiración y establecer una referencia de vibración en caso de que el ruido del lodo imponga un punto ciego en tiempo real.
Especifique una bomba para lodos de alto cromo para su operación
Consulte toda la gama BBP serie AM: caudales de 3,6-1.620 metros cúbicos/h, piezas de desgaste compatibles con Warman y fundiciones ASTM A532 Clase III Tipo A.
Explore la gama de bombas para lodos de alto cromo BBP serie AM →Acerca de este análisis
Esta introducción se elaboró para condensar la experiencia metalúrgica y operativa que respalda la elección de una bomba para lodos de alto cromo: química ASTM A532 Clase III Tipo A, rangos de dureza de carburos, comparación con referencias Ni-Hard e indicios del patrón de conductos. Las citas proceden de investigaciones revisadas por pares (Jokari-Sheshdeh 2022 en Wear; Sellgren TAMU 2005), de la especificación ASTM A532 y de autores de la Texas A&M University de lecciones sobre rotodinámica. Cuando un dato no pudo validarse mediante una fuente de nivel 1 —por ejemplo, la «Brecha Mohs-HRC» presentada en la sección tres—, se presenta como una elección del autor, una síntesis de segunda generación de la información. Esta introducción ha sido revisada por el equipo de ingeniería de BBP, un grupo de ingenieros metalúrgicos e hidráulicos que trabaja en la fundición de hierro blanco ASTM A532 y el diseño de bombas centrífugas para lodos.
Referencias y fuentes
- ASTM A532 / A532M-10(2019) Especificación normalizada para hierros fundidos resistentes a la abrasión – ASTM International
- Jokari-Sheshdeh, M. et al. (2022). Comparación del rendimiento frente a la abrasión de los hierros fundidos blancos NiHard-4 y de alto Cr-Mo: efectos de la composición química y la microestructura. Wear, 492-493 – revista de Elsevier revisada por pares
- Sellgren, A. (2005). Predicción del desgaste y del coste de componentes de bombas para lodos – Laboratorio de Turbomaquinaria de Texas A&M / Western Dredging Association
- Bradshaw, S. El efecto de la geometría del anillo de desgaste del impulsor sobre el efecto de la recirculación de aspiración – Texas A&M University OAKTrust (La calidad para bombas centrífugas es ID dialed
- Hgans AB. Diseño de dureza de carburos en materiales en polvo resistentes al desgaste – documento técnico industrial sobre las relaciones de dureza de los carburos M7C3 y M23C6
- Rivera, J. y Phillips, M. 2023, Uso de bombas de alto cromo en la industria de aguas residuales mineras, revista Pumps & Systems, equipo de ingeniería de Industrial Flow Solutions
- – hierros fundidos blancos de alto cromo: investigación sobre la dureza de los carburos M7C3 / M23C6/ M6C – colección revisada por pares de Baztech
Artículos relacionados
- Selección de bombas para lodos: bomba vertical para lodos para servicio en sumideros y fosos
- Configuración de bombas para lodos: transporte horizontal por tubería
- Matriz de configuración de bombas para lodos con revestimiento de caucho y metálico
- Guía de aplicación de bombas para lodos de minería
- Referencia cruzada de piezas de desgaste de bombas para lodos Warman AH – parte de la base de datos de referencias cruzadas de piezas de bombas aquatech.