Póngase en contacto con BBP

Se considera fuga en el cierre de una bomba cualquier líquido que escape a través del sistema de sellado instalado o alrededor de este. Identifique el fluido, localice el primer punto húmedo y anote cuándo se observa. Estas observaciones no permiten determinar si es seguro seguir funcionando.
Actualizado en octubre de 2026 · Mantenimiento de bombas industriales y planificación de reparaciones
Respuesta rápida
- La presencia de líquido alrededor del prensaestopas no basta para identificar un fallo del conjunto de caras.
- La empaquetadura y los cierres mecánicos de caras requieren criterios de aceptación distintos.
- Que el motor esté parado no demuestra que se hayan eliminado la presión ni la energía acumulada.
- El presupuesto de reparación debe abordar la causa observada y definir las comprobaciones previas al rearranque.
Qué indica una fuga en el cierre de la bomba
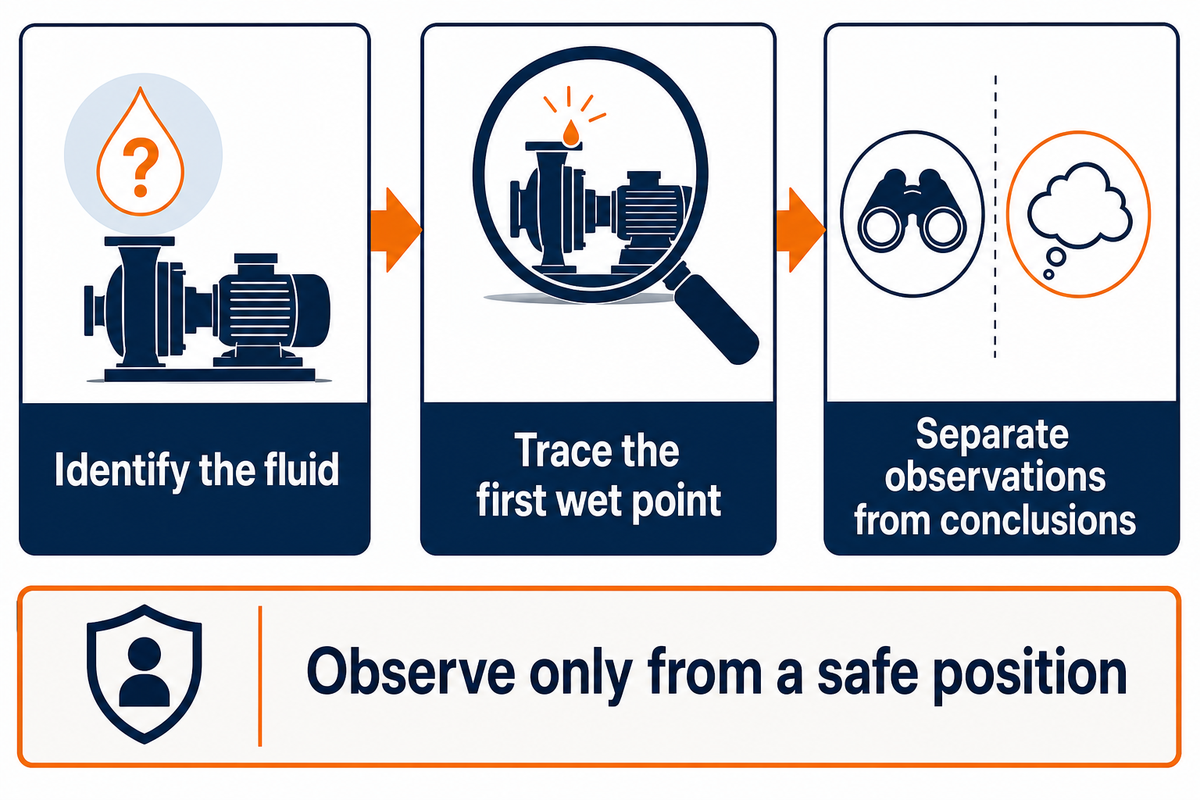
La humedad en la zona del cierre indica una pérdida de origen desconocido que debe investigarse. No permite determinar de dónde procede. El fluido puede escapar por una conexión, una unión del prensaestopas u otro elemento de sellado y acumularse cerca del eje giratorio. Primero identifique el fluido y determine cómo se contiene; después, personal cualificado debe seguir su recorrido conforme al procedimiento de inspección del centro.
Si el líquido no está identificado, la fuga no está controlada o se detectan calor o vibraciones anómalos, informe sin demora al personal responsable de operaciones y seguridad. No toque el líquido, no retire una protección para ver mejor ni se acerque a una proyección. Anote únicamente lo que pueda observarse sin riesgo.
¿Por qué tienen fugas los cierres de las bombas?
Los cierres de las bombas tienen fugas cuando fallan las superficies de sellado previstas, los elementos de sellado secundarios o las condiciones de servicio necesarias. Entre las causas posibles están la falta de lubricación, el uso de materiales inadecuados, una instalación incorrecta del cierre y los daños en sus componentes. El primer punto húmedo y el historial de los acontecimientos pueden ayudar a acotar las causas posibles; el aspecto de los componentes, por sí solo, no permite distinguirlas de forma fiable.
Un error de diagnóstico frecuente es atribuir a las caras cualquier fuga de líquido en la zona circundante. Compare las juntas de la carcasa de la bomba y las conexiones próximas con el prensaestopas. Eugene Vogel, de la Electrical Apparatus Service Association, empieza su artículo sobre causas y soluciones con una distinción útil:
«¿La fuga está en el cierre primario o en uno de los cierres secundarios?»
Eugene Vogel, EASA, Pumps & Systems
Las inspecciones visuales y las pruebas de emisiones son distintas. Para determinados servicios con líquidos ligeros cubiertos en EE. UU., 40 CFR 63.163 contempla la monitorización con instrumentos y otras comprobaciones visuales. La aplicabilidad depende de la fuente regulada y del servicio. La ausencia de gotas visibles no determina el cumplimiento, y la instalación de una disposición doble no implica que exista una exención.
Antes de realizar cualquier trabajo, siga los procedimientos del centro para el aislamiento y el control de la energía acumulada. La norma de OSHA sobre energía peligrosa distingue entre parada y aislamiento, así como entre el control de la energía residual y su verificación. Detener el accionamiento no basta para que sea seguro abrir la carcasa de la bomba.
Empaquetadura y cierres mecánicos: cómo valorar una fuga
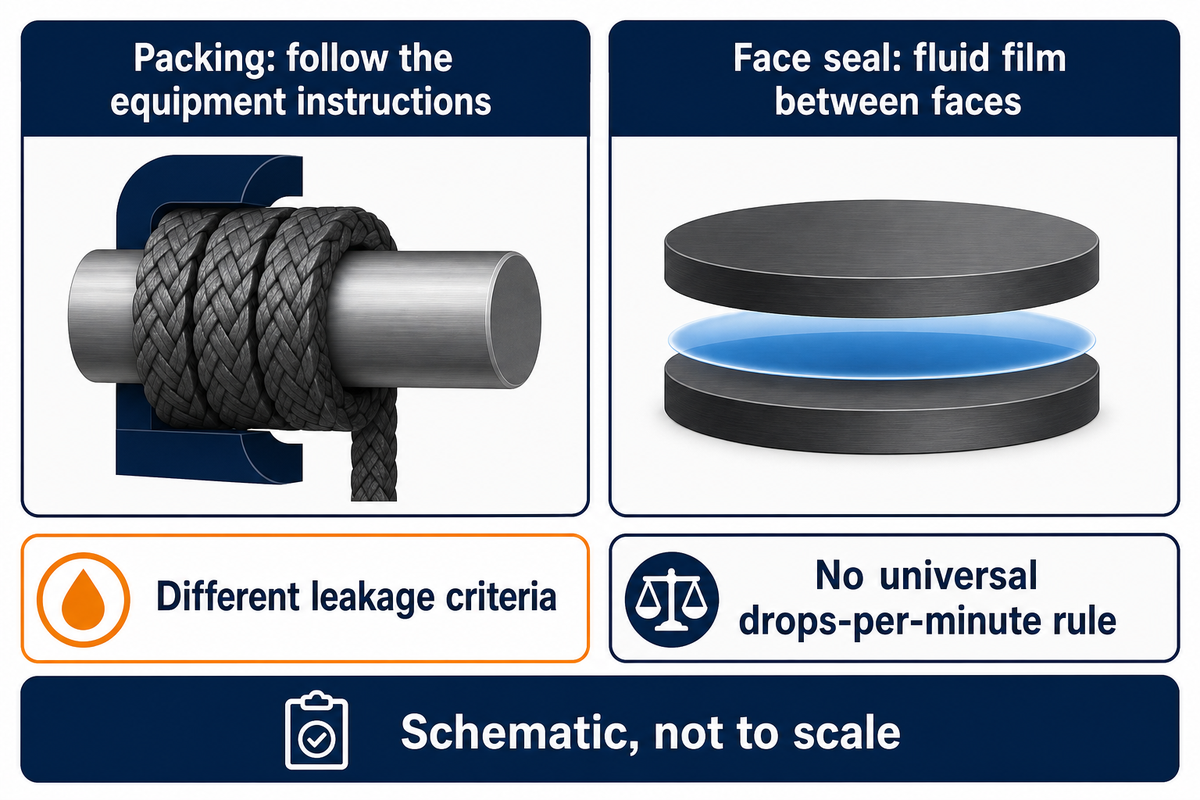
La empaquetadura de compresión puede necesitar que escape líquido para lubricarse y refrigerarse. En cambio, los cierres mecánicos de caras lubricados por líquido pueden funcionar con una película muy fina entre las caras. Por tanto, el criterio de ajuste de una empaquetadura no puede utilizarse como límite de aceptación para un cierre mecánico. Identifique el tipo de cierre, el servicio y las instrucciones del fabricante, y compare la pérdida observada con el valor permitido.
La expresión «diseñado para tener fugas» requiere una aclaración. Que escape película lubricante entre las caras del cierre no autoriza que el líquido de proceso llegue al lugar de trabajo. Describir un cierre de eje como «sin fugas» no demuestra que no se transfiera nada de fluido. El líquido puede evaporarse o pasar a otro sistema de recogida.
Empaquetadura de compresión
- Consulte las instrucciones de empaquetadura del equipo.
- Distinga el caudal de refrigeración de una pérdida no controlada.
- Siga el procedimiento de inspección y ajuste establecido.
Cierre mecánico de caras
- Compruebe la disposición instalada y el plan de apoyo.
- Distinga entre los fluidos de proceso, lavado y barrera.
- Siga el procedimiento especificado de reparación y aceptación.
La película líquida es esencial para lubricar cada cara del cierre. Si se pierde, puede producirse un fallo del cierre cuando la bomba funciona en seco; los diseños especiales aptos para funcionamiento en seco tienen sus propios límites. Por tanto, el «funcionamiento en seco» es una condición que debe verificarse en el equipo, no una prueba que se deba realizar en la unidad con fugas.
Para conocer mejor las distintas disposiciones, consulte tipos de cierres mecánicos para bombas. Aquí la cuestión es más concreta: ¿la fuga observada se corresponde con el diseño instalado y con los requisitos de contención definidos? No existe un único límite de gotas por minuto aplicable a los cierres mecánicos de bombas centrífugas, las empaquetaduras y los sistemas dobles.
Relacione las fugas del cierre mecánico con el estado de funcionamiento
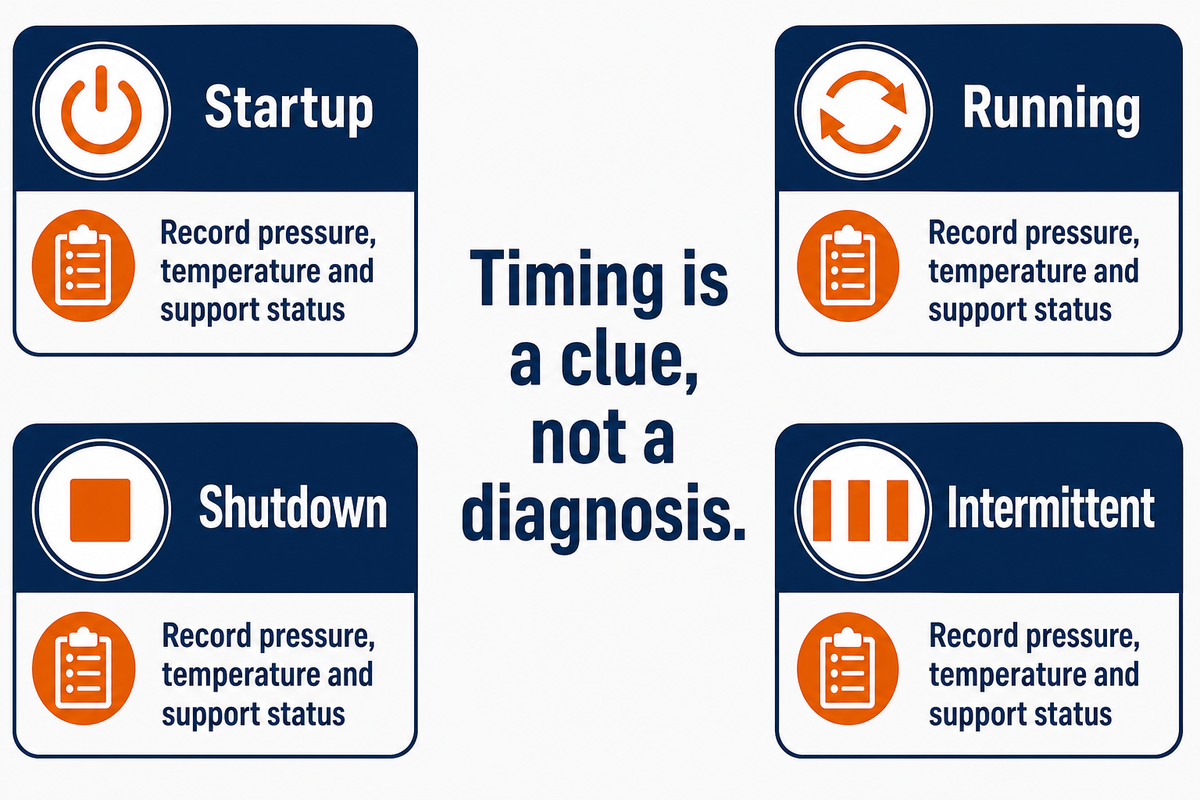
Comparar el arranque, el funcionamiento, la parada y el servicio intermitente permite identificar qué condición requiere un análisis más detenido. El momento en que aparece la fuga puede orientar, pero no constituye un diagnóstico. Mantenga el mismo punto de observación y anote la presión, la temperatura y el estado del sistema auxiliar cuando lo permitan los instrumentos existentes; no cambie las condiciones de servicio ni rearranque el equipo solo para reproducir una fuga.
¿Cambia la fuga según las condiciones de funcionamiento?
Las fugas del cierre mecánico pueden variar cuando cambian el funcionamiento del sistema y el estado del circuito auxiliar. Si una condición solo se observa durante el funcionamiento, conviene centrarse en las condiciones presentes en ese momento. Si se observa con el equipo parado, hay que tener en cuenta la presión restante y el historial de enfriamiento. Ninguna de estas observaciones demuestra que haya un componente defectuoso. Compare los registros del mismo punto antes de decidir qué inspección permitirá distinguir entre las causas posibles.
Una velocidad constante no implica que las condiciones térmicas sean estables. Un estudio transitorio de cierres mecánicos de caras ranuradas mostró que las condiciones cambian incluso a velocidad constante debido al desfase térmico. Este estudio numérico respalda la importancia de registrar el historial térmico; no establece un periodo de calentamiento universal ni valida la matriz siguiente.
Matriz de evidencias de fugas en 4 estados
La matriz de evidencias de fugas en 4 estados relaciona el momento de los acontecimientos con las observaciones que faltan, para que el personal de mantenimiento pueda elegir la siguiente comprobación sin interpretar un síntoma como prueba de un fallo.
| Estado y observación | Evidencias que faltan | Siguiente comprobación | Limitaciones |
|---|---|---|---|
| Arranque: aparece el primer punto húmedo | Cebado y disponibilidad del circuito auxiliar | Compare con el registro de arranque aprobado. | El momento de aparición, por sí solo, no demuestra que la bomba funcione en seco. |
| Arranque: la pérdida aparece tras una instalación reciente | Componentes, ajustes y registro de montaje | Compruebe el procedimiento de instalación especificado. | Que el componente sea nuevo no significa que sea la causa. |
| Arranque: velocidad estable, temperatura variable | Tiempo transcurrido e historial térmico | Compare la misma etapa térmica. | No existe un tiempo de estabilización universal. |
| En funcionamiento: la pérdida varía según las condiciones de servicio | Historial de caudal, presión y velocidad | Compare con el intervalo de servicio permitido. | No se salga de ese intervalo para poner a prueba una hipótesis. |
| En funcionamiento: cambian el calor o las vibraciones | Lecturas existentes e historial de alarmas | Actúe conforme al procedimiento de respuesta del equipo. | Los síntomas no permiten aislar un único componente. |
| Parada: sigue viéndose líquido | Flujo reciente o líquido retenido | Revise de forma segura el recorrido del líquido recogido. | Una superficie húmeda, por sí sola, no permite medir el caudal de fuga. |
| Parada: la pérdida de líquido reciente continúa | Presión residual y estado del sistema auxiliar | Revise las condiciones durante la parada. | Que esté parado no significa que se haya despresurizado. |
| Intermitente: el episodio aparece tras un cambio de velocidad | Registro de servicio y proceso con marcas de tiempo coincidentes | Consulte el episodio con los proveedores de la bomba y del cierre. | La correlación no demuestra que haya un fallo del accionamiento. |
| Intermitente: cambia el nivel del depósito | Reposiciones, temperatura y conexiones externas | Reconcilie el inventario completo de fluido. | El nivel, por sí solo, no permite identificar qué cara tiene la fuga. |
| Intermitente: la pérdida aparece después de la limpieza | Fluido de limpieza e historial térmico | Compruebe la compatibilidad y el procedimiento de limpieza. | No deduzca la compatibilidad basándose únicamente en el fluido de proceso. |
Fuentes: las pautas de Vogel sobre el recorrido de las fugas, el estudio transitorio citado y el tutorial de Michael Huebner sobre fluidos de barrera y de amortiguación. Las filas son prioridades editoriales de inspección, no frecuencias de fallo publicadas.
Registro ilustrativo: un episodio durante la parada
A las 10:00, un operario anotó humedad en el prensaestopas mientras la bomba estaba en marcha. A las 10:04, tras una parada realizada conforme al procedimiento de respuesta del centro, seguía observándose líquido reciente en la zona de recogida. En el registro figura «identidad del fluido sin confirmar»; no se ha aceptado que su aspecto acuoso permita identificarlo. No se disponía de la presión de impulsión existente ni de la temperatura de la cámara del cierre, por lo que ambas quedan como «sin registrar». El depósito auxiliar estaba a la vista; sin embargo, no se documentó su nivel. El personal de mantenimiento anota las horas, el punto observado y las secuencias de parada conocidas. El siguiente paso es identificar el fluido y determinar la presión restante conforme al procedimiento aprobado; no se pide un conjunto de caras basándose en la fotografía.
El ejemplo muestra cómo registrar la secuencia de acontecimientos durante el intervalo de 4 minutos; no establece un tiempo de espera seguro, una prueba de fugas ni el resultado de un servicio de BBP. Registre como ausentes las lecturas que falten. Inventar una presión reduce la utilidad de las comparaciones posteriores.
Compruebe el lavado del cierre y el sistema de barrera
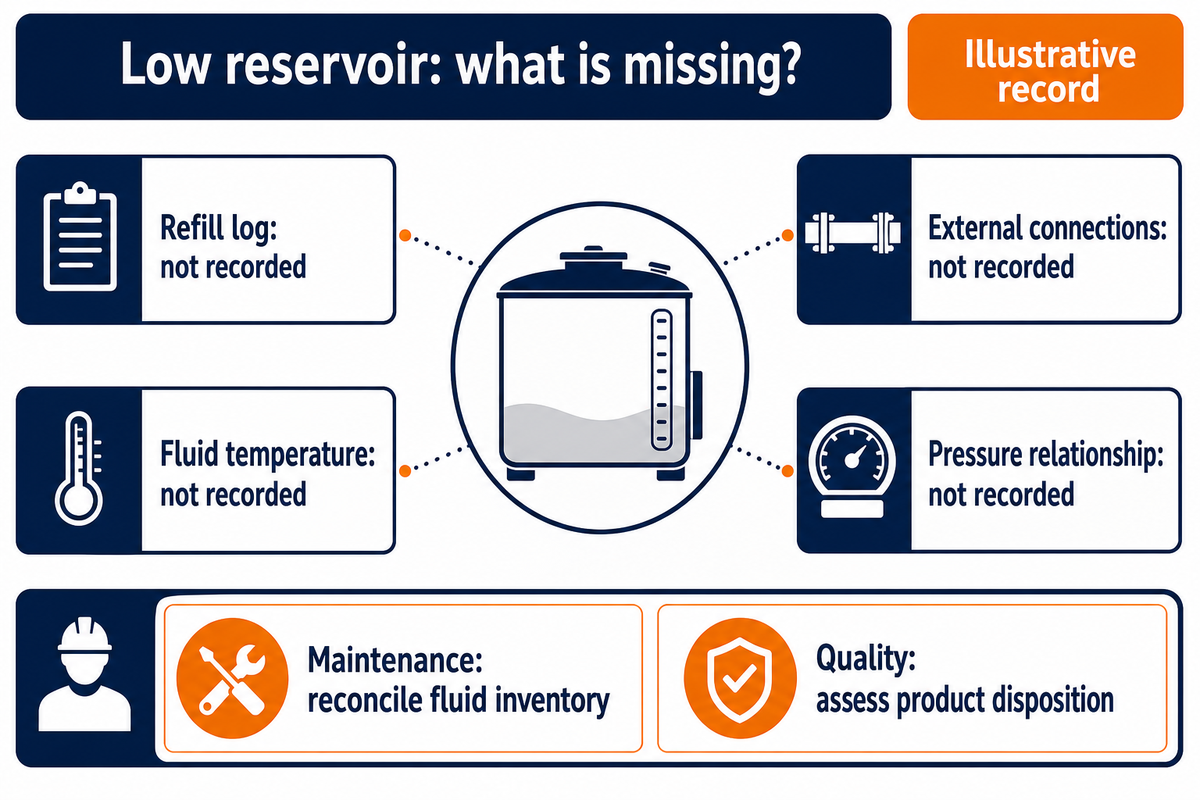
En el sistema de bombeo, el sistema auxiliar del cierre debe mantener las condiciones requeridas del fluido en los estados de funcionamiento pertinentes de la disposición instalada. Consulte el plano de tuberías real, las especificaciones del fluido y la relación de presiones. El nivel del depósito aporta información, pero puede verse afectado por las reposiciones, la temperatura, las conexiones externas y la transferencia interna; un cambio de nivel, por sí solo, no permite identificar un único recorrido de fallo.
En una disposición con Plan 52, el fluido de proceso puede pasar por las caras interiores y entrar en el circuito de fluido tampón. En las disposiciones de barrera correctamente presurizadas (53, 54), el fluido de barrera puede pasar hacia el proceso. La presentación de Huebner explica por qué es necesario que los fluidos sean compatibles en ambos sentidos. La relación de presiones debe verificarse para la instalación real y para las condiciones de espera.
Los equipos de mantenimiento y calidad plantean preguntas distintas. Mantenimiento debe entender por qué se pierde fluido. Calidad debe evaluar si el fluido añadido o fugado afecta a la calidad del producto. No se deben deducir las respuestas de una etiqueta del depósito.
En una disposición de cierre con lavado externo, utilice las condiciones y la calidad de suministro indicadas. No aplique una solución genérica de «aumentar el lavado». Hay que evaluar el origen, la restricción, el trazado y la presión admisible del sistema. El documento público sobre el alcance de la cuarta edición de API 682 también señala que el comprador y el proveedor deben determinar la idoneidad. Este documento no demuestra que un paquete concreto de BBP esté certificado ni que esta sea la versión más reciente.
Registro ilustrativo: cae el nivel del depósito
Se vuelve a encontrar bajo el nivel del depósito y se solicita un cierre interior de repuesto. Antes de planificar, se buscan el registro de reposiciones, la temperatura del fluido, la inspección de las conexiones externas y la relación de presiones instalada. La solicitud no incluía ninguno de estos datos. Calidad plantea por separado si el producto está contaminado. La orden asigna a mantenimiento la conciliación del inventario de fluido y a calidad la decisión sobre el producto. Ambas cuestiones se consultan al proveedor del cierre junto con el esquema de tuberías. Puede que finalmente sea necesario cambiar el cierre, pero, sin más información, la observación inicial del nivel no permite distinguir entre una transferencia interna de fluido, una pérdida por una conexión externa o un cambio en el estado registrado del fluido.
El registro incluye una anotación aparte para la espera en frío. En el artículo de Huebner, ingeniero de Flowserve alojado en el sitio de Texas A&M, se explica cómo evaluar el fluido elegido a las temperaturas de arranque, de espera y de servicio normal. Utilice el fluido especificado y aprobado, en lugar de sustituirlo por un suministro inadecuado de aceite o agua.
Inspeccione el fallo del cierre mecánico más allá de las caras
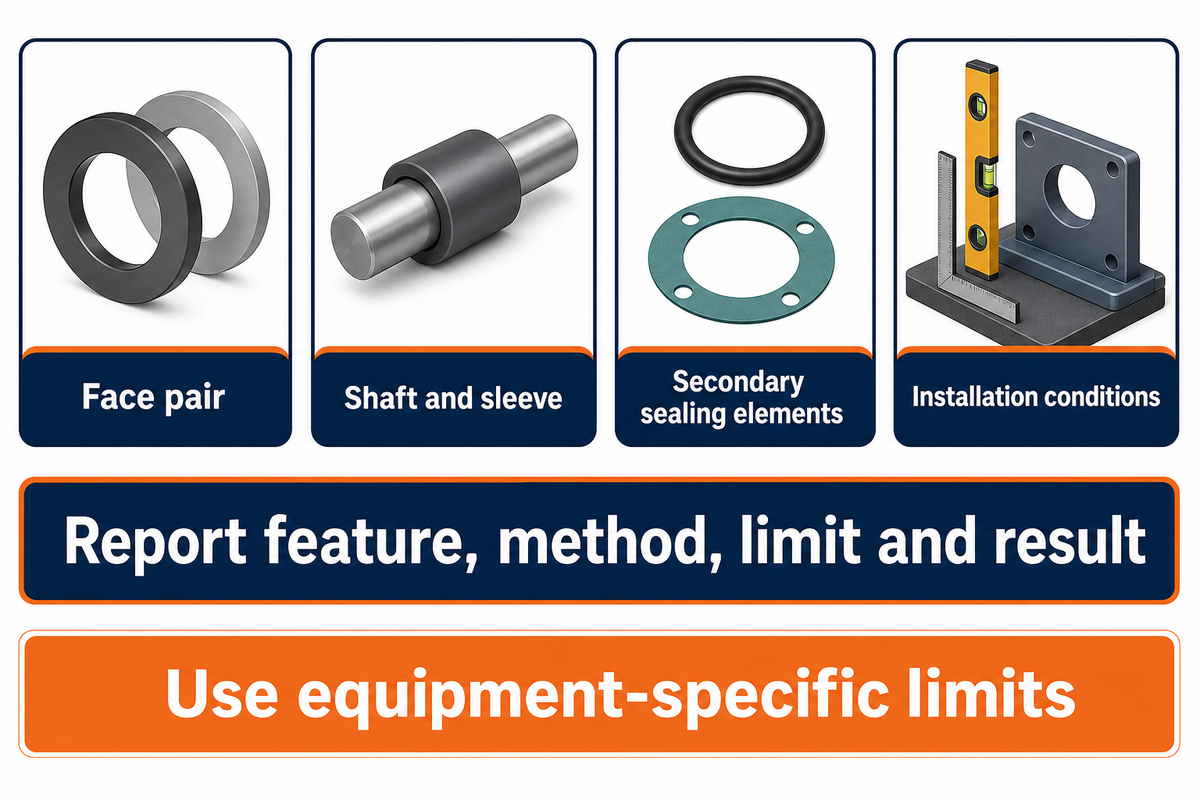
Si las fugas se repiten, hay que revisar el eje de la bomba, la camisa, los elementos de sellado secundarios, las condiciones de instalación y el conjunto de caras. El daño en una cara puede ser consecuencia de otro fallo. Encargue a personal cualificado la evaluación de los hallazgos y su comparación con los límites específicos del equipo; la investigación no implica que haya que cambiar todos los rodamientos, ejes o acoplamientos.
Conserve los componentes del cierre retirado en su posición original antes de limpiarlos, ya que podrían perderse evidencias. Anote el desgaste del cierre, los depósitos, las grietas, el estado de los elastómeros y los patrones de contacto. El material del cierre debe ser compatible con los fluidos de proceso y limpieza, y el diseño del cierre debe ser adecuado para las condiciones de servicio. El nombre del material, por sí solo, no permite determinar su idoneidad para todas las concentraciones y temperaturas.
Los problemas mecánicos también requieren registros igual de precisos. Utilice los límites especificados para el equipo al comprobar la alineación de la bomba o el estado de los rodamientos. La instrucción «compruebe el eje» aporta menos información que indicar qué característica se ha comprobado, con qué método y límite, y cuál ha sido el resultado. No utilice una tolerancia de descentramiento de otro tipo de bomba.
Las pautas de inspección de Vogel distinguen entre los recorridos primario y secundario. Unas recomendaciones más recientes sobre la fiabilidad de los cierres mecánicos, elaboradas por Brian Kalfrin y Jim Wasser, de John Crane, también consideran parte del problema el equipo y sus condiciones auxiliares. Ninguna de estas fuentes establece una lista general de componentes que haya que sustituir.
Considere una pérdida de cebado, un servicio abrasivo o un episodio de funcionamiento de la bomba a caudal cero si los registros respaldan esa posibilidad. Para evitar el fallo prematuro del cierre, hay que abordar la causa raíz identificada en la investigación, no añadir indiscriminadamente todas las causas posibles al pedido.
Defina qué debe solucionar la reparación
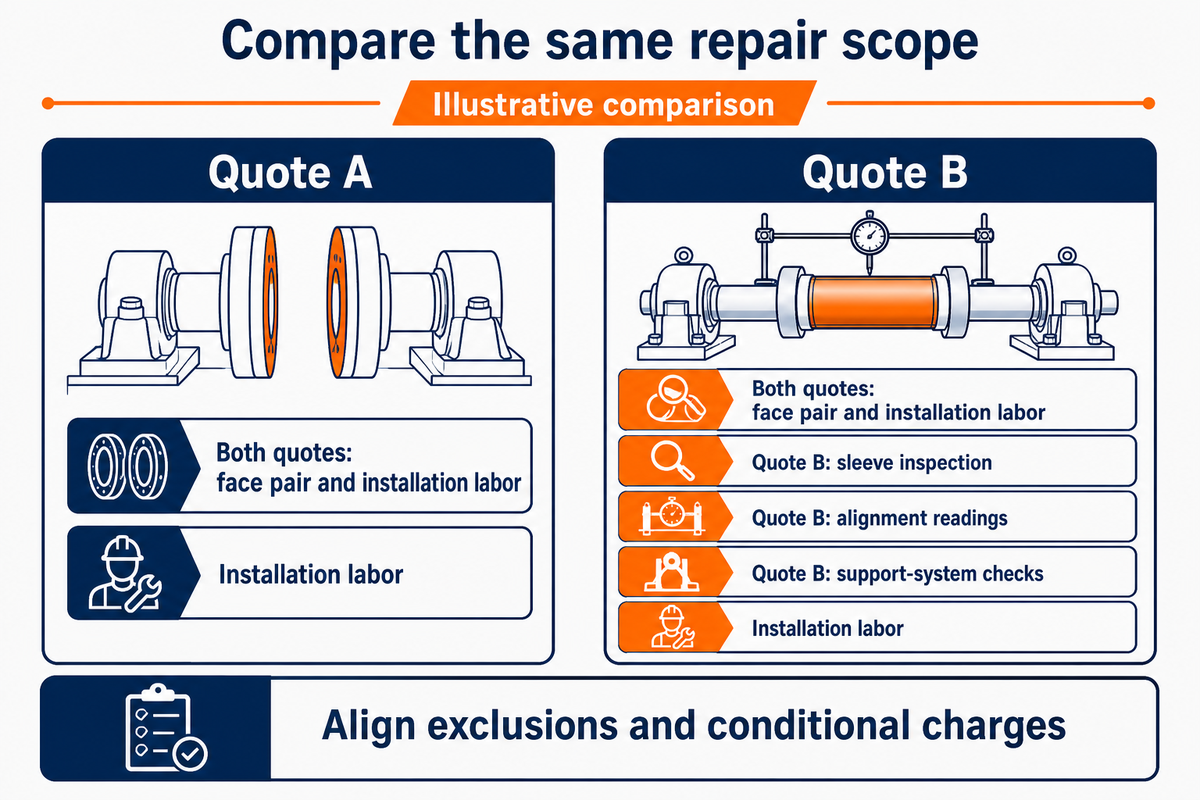
El alcance de la reparación vincula cada hallazgo con la corrección correspondiente y las evidencias necesarias para volver al servicio. Separe los trabajos confirmados de las partidas condicionadas a una inspección. Así, compras puede comparar los presupuestos en igualdad de condiciones, mientras mantenimiento conserva la responsabilidad de los hallazgos técnicos y operaciones controla la secuencia de rearranque aprobada.
¿Qué medidas ayudan a evitar que vuelva a fallar el cierre de la bomba?
Para evitar que se repitan los fallos del cierre de la bomba, conserve primero el historial del episodio, identifique el recorrido de la fuga y corrija la causa respaldada por las evidencias. Antes del rearranque aprobado, verifique las especificaciones, la instalación y las condiciones del sistema auxiliar. Registre el comportamiento resultante en los puntos de control definidos. Un cierre mecánico nuevo no puede compensar condiciones de proceso sin resolver ni daños en la bomba.
La introducción a API RP 697 describe las reparaciones de bombas por etapas y sus registros. La tabla siguiente aplica ese concepto a una bomba con fugas y plantea preguntas; no afirma que todas sus filas sean obligatorias en cada reparación.
| Categoría del hallazgo | Trabajo condicionado | Registro requerido | Limitaciones |
|---|---|---|---|
| Daños confirmados en el conjunto de caras | Evaluación del proveedor sobre la reparación o sustitución | Identificación del componente y hallazgos de la inspección | Las caras, por sí solas, quizá no expliquen el fallo inicial. |
| Daños en un elemento de sellado secundario | Sustituya el elemento especificado e inspeccione su asiento. | Material y estado de la superficie de contacto | La compatibilidad depende del fluido real de servicio. |
| Daños en la camisa o el eje | Repare o sustituya conforme a los límites del equipo. | Mediciones y decisión aprobada | No existe una tolerancia de desgaste universal. |
| Desalineación fuera del límite de instalación | Corrija la alineación e investigue cualquier movimiento. | Lecturas de alineación antes y después | Una lectura en frío quizá no permita resolver la cuestión del funcionamiento en caliente. |
| Estado de los rodamientos fuera de los requisitos | Corrija el fallo de los rodamientos que se haya demostrado. | Resultados de la inspección y decisión sobre los componentes | La fuga, por sí sola, no exige sustituir los rodamientos. |
| El suministro auxiliar no cumple las especificaciones | Restablezca el suministro y el trazado especificados. | Ajustes, identidad del fluido y comprobaciones funcionales | Los cambios requieren la revisión del proveedor responsable. |
| Condiciones de proceso o limpieza incompatibles | Revise los materiales y los límites de servicio. | Evaluación de compatibilidad aprobada | El nombre del material en el catálogo no es suficiente. |
| Funcionamiento fuera de las condiciones de servicio aprobadas | Corrija el sistema o revise la selección técnica. | Revisión de las condiciones de servicio y condiciones de funcionamiento autorizadas | Puede que cambiar el material de las caras no resuelva el problema. |
| Origen sin resolver del líquido observado | Investigue antes de definir el alcance de la sustitución. | Identidad del fluido y recorrido de la fuga trazado | Una fotografía no constituye un diagnóstico completo. |
Utilice la tabla junto con el procedimiento del equipo y las indicaciones del especialista en reparación. Incluso los cierres de bomba de alta calidad requieren condiciones de servicio adecuadas; el mejor componente o el más nuevo no garantiza una vida útil determinada.
Cuándo es prematuro comprar solo el cierre
Pedir únicamente el cierre es prematuro si se desconoce el recorrido de la fuga, las condiciones de servicio han cambiado sin revisión o el circuito auxiliar no puede cumplir las especificaciones requeridas. Sustituir la bomba completa también puede ser prematuro. El alcance presupuestado debe indicar qué evidencias respaldarían el cambio de decisión. Con el enfoque de reparación por etapas de API, la inspección puede separarse de los trabajos autorizados una vez realizada. El criterio de Vogel, que distingue entre recorridos primarios y secundarios, ayuda a evitar que fallos distintos se presupuesten como una única sustitución genérica.
Se presenta una comparación ilustrativa de los presupuestos A y B. El presupuesto A incluye un conjunto de caras y la mano de obra correspondiente para instalarlo; el presupuesto B también incluye inspecciones de la camisa, lecturas de alineación y comprobaciones del sistema auxiliar. El comprador no puede determinar si A es más barato que B para el mismo trabajo hasta que ambos presupuestos detallen exclusiones y cargos condicionados comparables. El personal de mantenimiento señala los trabajos confirmados, el taller presupuesta por separado los trabajos sujetos a inspección y operaciones acuerda qué evidencias se requieren antes del rearranque. Así, finanzas puede evaluar el mismo alcance y los mismos requisitos de acceso sin inventar cifras de ahorro por reducción del tiempo de inactividad. Según el resultado de la comparación, cualquiera de los proveedores puede recibir el encargo para ese mismo alcance. Lo importante es asignar expresamente a una persona responsable de resolver cada cuestión pendiente, en lugar de pagar un sobrecoste sin justificar o aceptar la promesa de eliminar cualquier fallo futuro de la bomba.
Analice la evolución de las fugas antes del siguiente fallo
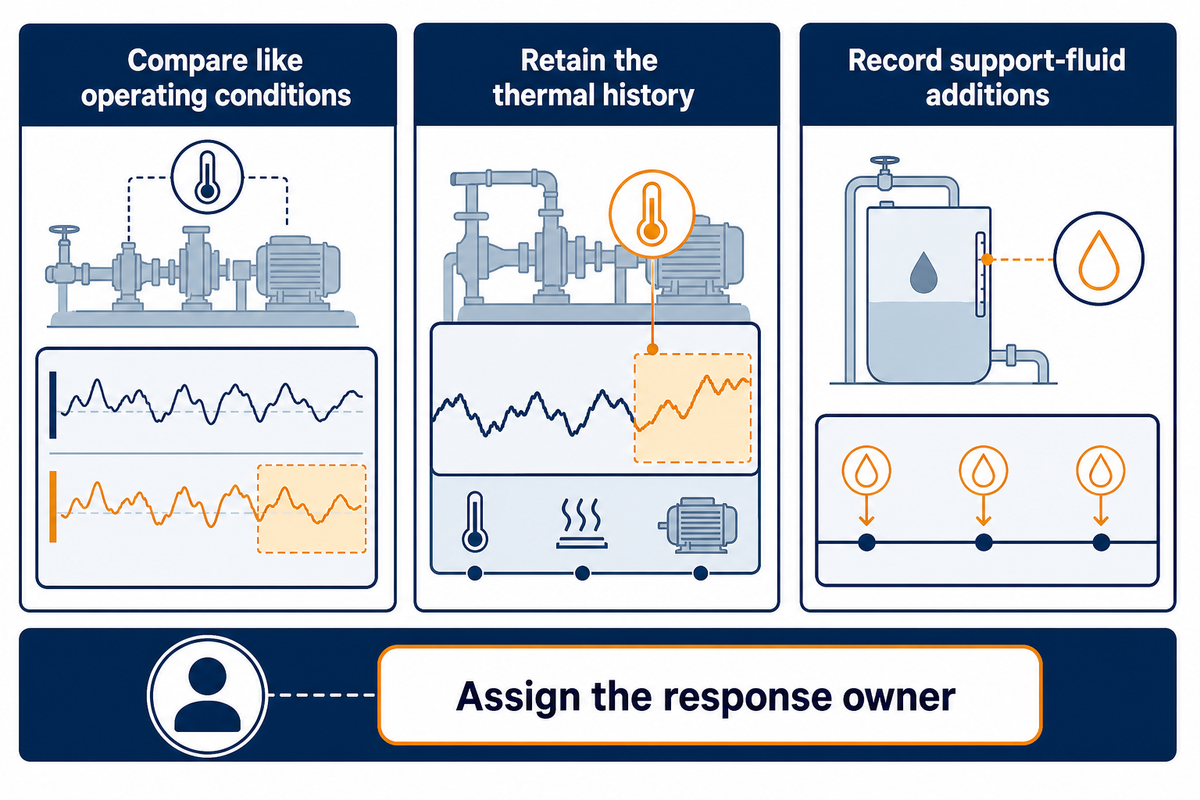
Una monitorización útil compara condiciones de funcionamiento equivalentes y asigna a alguien la responsabilidad de actuar ante cualquier desviación. Indique el punto de observación, el nombre del fluido, la hora del episodio, las lecturas de proceso existentes y las adiciones al fluido auxiliar. Más sensores no explican necesariamente las fugas y los fallos del cierre; la referencia inicial, los criterios de alarma y la persona responsable de responder determinan si los datos pueden respaldar una decisión de mantenimiento.
El artículo de Kalfrin y Wasser (mayo de 2026) aborda la monitorización de estado, así como las prácticas de instalación y funcionamiento. Se trata de una tendencia en ingeniería, no de una medida de su adopción en el sector. Que una empresa anuncie un nuevo producto de monitorización de estado no demuestra que prolongue universalmente la vida útil del cierre.
En el artículo de Aaron Ganick sobre monitorización de procesos se señala que el aumento de la temperatura superficial y las vibraciones no siempre son los primeros indicios de un problema. Ganick es fundador de un proveedor de sistemas de monitorización, por lo que conviene entenderlo como un argumento de ingeniería atribuido, no como una evaluación independiente del rendimiento.
Siga la evolución de la altura manométrica, el caudal y la velocidad de la bomba cuando haya lecturas fiables. Los cambios en el rendimiento y la eficiencia de la bomba requieren una evaluación aparte de las condiciones de servicio; un registro de fugas no permite cuantificarlos. Si las fugas de la bomba se repiten, evalúe el mismo estado y compare el historial térmico antes de determinar si ha mejorado el comportamiento del cierre.
Envíe una consulta completa sobre la bomba y el cierre
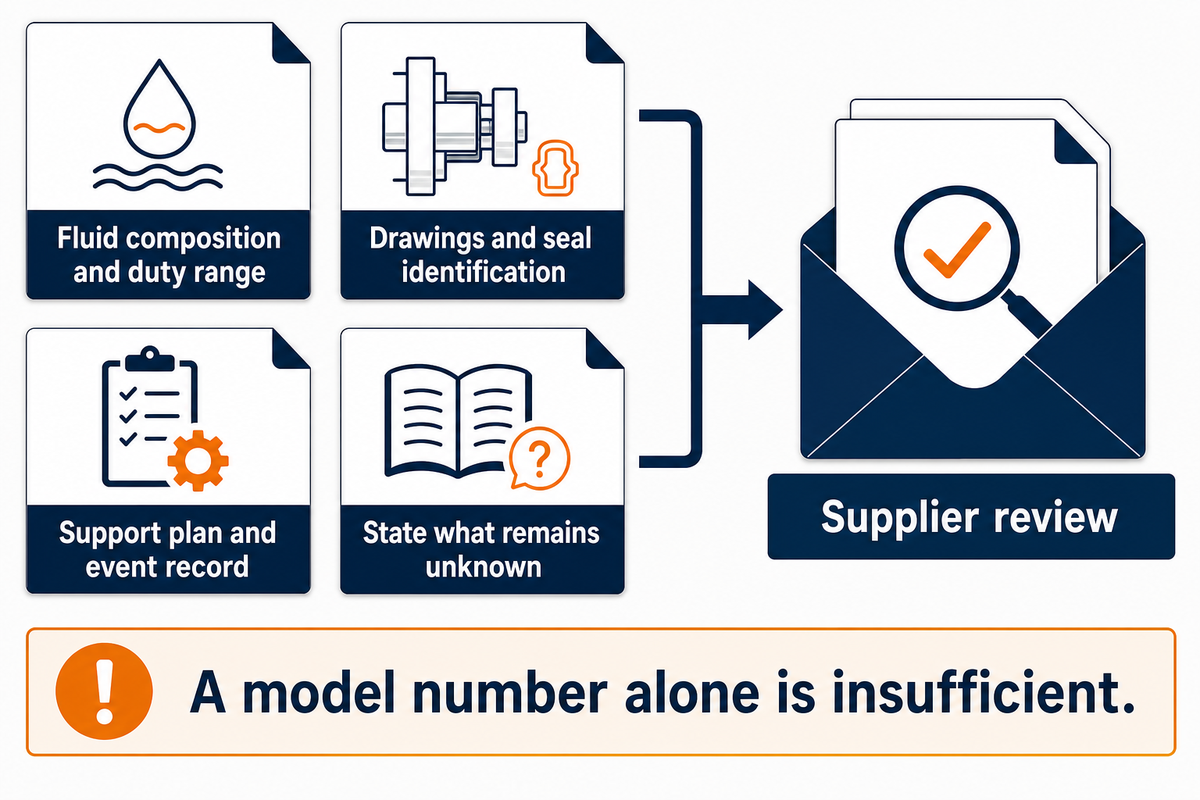
Una consulta útil proporciona al proveedor información suficiente para evaluar la aplicación sin tener que hacer suposiciones sobre la configuración instalada. Debe incluir la composición del fluido, el rango de condiciones de servicio, los límites de temperatura, los planos, la identificación del cierre, el plan del sistema auxiliar del cierre y el registro de incidencias, indicando qué aspectos quedan por aclarar; esas lagunas pueden afectar a la inspección propuesta y a la selección del cierre.
La descripción general de la especificación del Hydraulic Institute para bombas de uso general expone las diferencias entre los requisitos del producto y las responsabilidades de instalación, inspección y ensayo. Aunque el ámbito de la especificación se limita a bombas de uso general para servicios no peligrosos y no constituye una especificación universal para servicios químicos, este esquema suele ser útil al preparar consultas.
Para consultar sobre un conjunto de bomba BBP a través de la página de bombas químicas, indique el modelo en cuestión, los datos de funcionamiento y el alcance requerido. El número de modelo del cierre del eje de la bomba, por sí solo, no basta para determinar la compatibilidad con el fluido, los límites de servicio ni la causa de la incidencia.
Conclusión clave
La matriz de evidencias de fugas de 4 estados ayuda a conservar las observaciones necesarias para decidir sobre una reparación. No autoriza a continuar el funcionamiento, no sustituye el procedimiento del equipo ni permite confirmar la causa raíz a partir de un síntoma.
Preguntas frecuentes
¿Cuánto debe durar el cierre de una bomba industrial?
La vida útil de un cierre no tiene una duración universal aplicable a todas las condiciones de servicio industrial.
El resultado depende de las condiciones de funcionamiento, la compatibilidad con el fluido, la instalación y la configuración de asistencia. Compare el historial de servicio del mismo equipo en las mismas condiciones, incluidos los arranques y los periodos en espera. Pregunte al proveedor qué condiciones respaldan sus expectativas y cuáles quedan fuera de ellas. Una estimación general de la vida útil no permite determinar si una unidad concreta puede seguir funcionando.
¿Se puede reparar un cierre mecánico con fugas?
La posibilidad de reparación depende del diseño instalado, de las piezas dañadas y de la causa de la fuga.
Un elemento secundario dañado, una camisa del eje desgastada, un par de caras averiado o una interrupción del lavado requieren soluciones distintas. Encargue la inspección del equipo a personal cualificado y conserve las pruebas del fallo antes de aprobar la renovación o la sustitución. El proveedor debe indicar los criterios de aceptación y las piezas que se hayan cambiado. Sustituir un componente sin abordar la causa identificada puede dejar sin resolver el problema original.
¿Cuánto cuesta reparar el cierre de una bomba industrial?
Para calcular el precio de una reparación industrial, hay que definir el alcance; el número de referencia del cierre no basta.
El presupuesto debe especificar la inspección, las piezas, la mano de obra, el acceso, la descontaminación, los trabajos en el sistema auxiliar y las comprobaciones antes de la puesta en marcha. Pregunte qué partidas están incluidas, son condicionales o quedan excluidas. Comparar solo los precios de los componentes no refleja el trabajo necesario para corregir la causa. Los presupuestos de reparación de bombas de agua de automoción no sirven para establecer el presupuesto de una instalación industrial; además, el tiempo de parada de la bomba depende tanto de la instalación y de los repuestos disponibles como de la propia reparación.
¿Qué puedo usar para detener una fuga en el cierre de una bomba de agua?
Un aditivo genérico antifugas no es una solución de reparación adecuada para aplicaciones industriales.
Identifique la configuración y el recorrido de la fuga; después, siga el procedimiento de reparación correspondiente. Los aditivos sin especificar pueden contaminar el fluido sin corregir los daños del cierre. No apriete el prensaestopas del cierre mecánico como solución genérica.
¿Puede un fallo del cierre de una bomba provocar un incendio?
La fuga de un líquido de proceso inflamable puede generar riesgo de incendio.
El riesgo depende de la sustancia, la temperatura, las fuentes de ignición y la contención. El caudal visible de goteo, por sí solo, no permite determinar si la situación es segura; además, un líquido que se evapore puede dejar pocas señales visibles. Siga el procedimiento del centro para responder a fugas e informe al personal responsable de operaciones y seguridad. Las medidas de aislamiento, recogida y vigilancia, así como las condiciones para volver a poner el equipo en marcha, dependen de la instalación. Este artículo no sustituye las instrucciones del equipo ni la evaluación del centro; que el accionamiento se haya detenido no demuestra que el líquido restante se haya enfriado o despresurizado.
¿Todos los cierres de bomba tienen fugas?
Que no haya goteo visible no demuestra que no exista transferencia en ninguna configuración de sellado.
Las caras lubricadas por el líquido dependen de una película fina, mientras que la empaquetadura tiene otros requisitos. Para afirmar que los cierres evitan las fugas, hay que tener en cuenta el diseño y las condiciones de servicio, incluidos los circuitos independientes de recogida o de fluido barrera.
¿Puede un variador de velocidad modificar las fugas del cierre?
Los cambios de velocidad pueden modificar las condiciones de servicio y las que experimenta el sistema de sellado instalado.
Eso no significa que un variador provoque todas las incidencias ni que cambiar la velocidad vaya a resolverlas. Compare la incidencia con los registros de caudal, presión, temperatura, vibración y asistencia en todo el rango permitido. Pida a los proveedores de la bomba y del cierre que evalúen cualquier cambio propuesto para el equipo instalado. Una prueba de velocidad sin autorización puede ocultar una observación sin resolver su causa. Conserve también el historial térmico, porque una lectura de velocidad estable, por sí sola, no demuestra que la temperatura de las caras se mantenga estable.
Cómo se elaboró esta guía sobre fugas
La guía de BBP sobre fugas combina referencias públicas de ingeniería con un método editorial para registrar las fugas del cierre y definir el alcance de la reparación. Los ejemplos de parada, depósito y presupuesto son ilustrativos; no corresponden a casos de clientes de BBP ni a resultados de rendimiento medidos. Los límites del equipo y los procedimientos del centro rigen la inspección real. Las investigaciones enlazadas identifican a sus autores originales; no se afirma que hayan sido revisadas por un equipo técnico independiente.
Artículos relacionados
Referencias y fuentes
- Causas y soluciones para las fugas en cierres mecánicos de bombas Eugene Vogel, EASA, Pumps & Systems.
- Control de energías peligrosas, 1910.147 OSHA.
- Normas para bombas en servicios con líquidos ligeros y ámbito de aplicación eCFR.
- Estudio termoelastohidrodinámico transitorio de cierres mecánicos de caras con ranuras en espiga Yongfan Li y coautores, resumen de investigación original.
- Guía sobre fluidos amortiguadores y barrera Michael Huebner, Flowserve; repositorio de Texas A&M.
- Documento público sobre el alcance de la cuarta edición de API 682 y descripción general de API RP 697 American Petroleum Institute.
- Lecciones sobre la fiabilidad de los cierres mecánicos Brian Kalfrin y Jim Wasser, John Crane, Pumps & Systems, mayo de 2026.
- El papel del IoT en el mantenimiento: detección temprana para mejorar el estado de las bombas Aaron Ganick, Preddio, Pumps & Systems.
- Descripción general de la especificación para bombas rotodinámicas de voladizo y uso general Hydraulic Institute.