Póngase en contacto con BBP

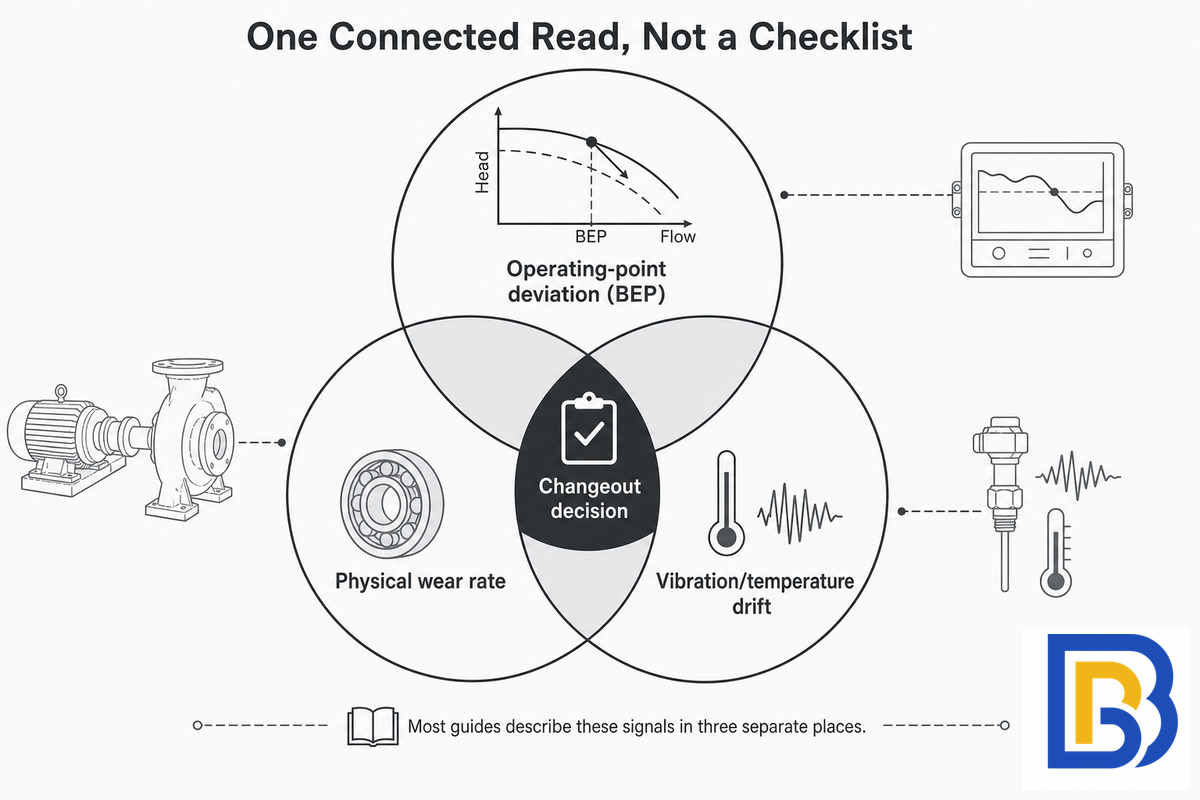
El mantenimiento de bombas de lodos es, en el mejor de los casos, un sistema integrado, no una lista de comprobación estática: el punto de funcionamiento de la bomba frente al punto de máximo rendimiento (BEP), la tasa de desgaste físico entre el impulsor y los revestimientos interiores, y la señal de vibración o temperatura que emite evolucionan conjuntamente; supervisarlos de forma conjunta es lo que realmente indica cuándo desmontar la bomba, en lugar de dejar que falle o sustituirla prematuramente.
70-120 %del caudal BEP, región de funcionamiento preferente de HI
Semanalintervalo de comprobación de la temperatura de los rodamientos
~50 %pérdida de espesor de pared, desencadenante habitual de sustitución
G6.3-G40rango de grado de equilibrado del impulsor según ANSI/HI
La vida útil por desgaste disminuye rápidamente cuando una bomba de lodos funciona fuera de la región de funcionamiento preferente de su fabricante, y ningún elemento aislado de una lista de comprobación lo detecta por sí solo: necesita revisar en paralelo el punto de funcionamiento, la medición física del desgaste y la tendencia de vibración o temperatura antes de que una decisión de sustitución tenga sentido.
Por qué el mantenimiento de bombas de lodos no es solo una lista de comprobación
Busque una lista de comprobación de mantenimiento de bombas de lodos y todos los resultados dirán lo mismo: una lista de elementos que revisar, revisar las correas, revisar el aceite, revisar la empaquetadura, a menudo tomada directamente de un pdf de mantenimiento de bombas de lodos publicado en el propio sitio del OEM. Nada de ello explica qué causa realmente el desgaste que le indican inspeccionar.
Reunimos las tres referencias más completas que actualmente se posicionan para este tema y evaluamos cada una con tres preguntas: ¿cita datos reales, ofrece un marco original y profundiza lo suficiente para ser útil tras la lectura inicial? Las tres obtuvieron una media de 13.3 sobre 25, y ninguna citó una sola referencia revisada por pares, una norma ANSI/HI ni una patente. Todas se limitaron a decir “inspeccione y sustituya según sea necesario”, sin describir qué provoca realmente la acción de sustituir.
Esa carencia es importante porque las tres señales que realmente indican un fallo de la bomba de lodos —la desviación del punto de funcionamiento, el ritmo de desgaste físico y la desviación de vibración o temperatura— no suelen documentarse en un mismo lugar, si es que llegan a documentarse. Esta guía las trata como una única lectura conjunta para el mantenimiento de bombas de lodos industriales en general, ya se denomine la tarea mantenimiento de bombas centrífugas de lodos o, sencillamente, mantenimiento de bombas centrífugas para lodos, y ya se trate de una unidad horizontal en un circuito de molienda, de una unidad sumergible en un sumidero o de un diseño vertical en voladizo: la mecánica que se describe a continuación se mantiene constante con independencia de la configuración, aunque los puntos de desgaste concretos varíen ligeramente. Entre los numerosos tipos de bombas de lodos en servicio, las bombas horizontales y en voladizo cubren la mayor parte de las aplicaciones en circuitos de molienda y en minería, mientras que las unidades sumergibles se ocupan de los sumideros y del achique directamente en la balsa de estériles o en el canal de aguas residuales. La carcasa, el eje, el impulsor y demás piezas en contacto con el fluido se desgastan a ritmos distintos según la configuración con la que se trabaje.
Cómo comparar el punto de funcionamiento de su bomba con el BEP
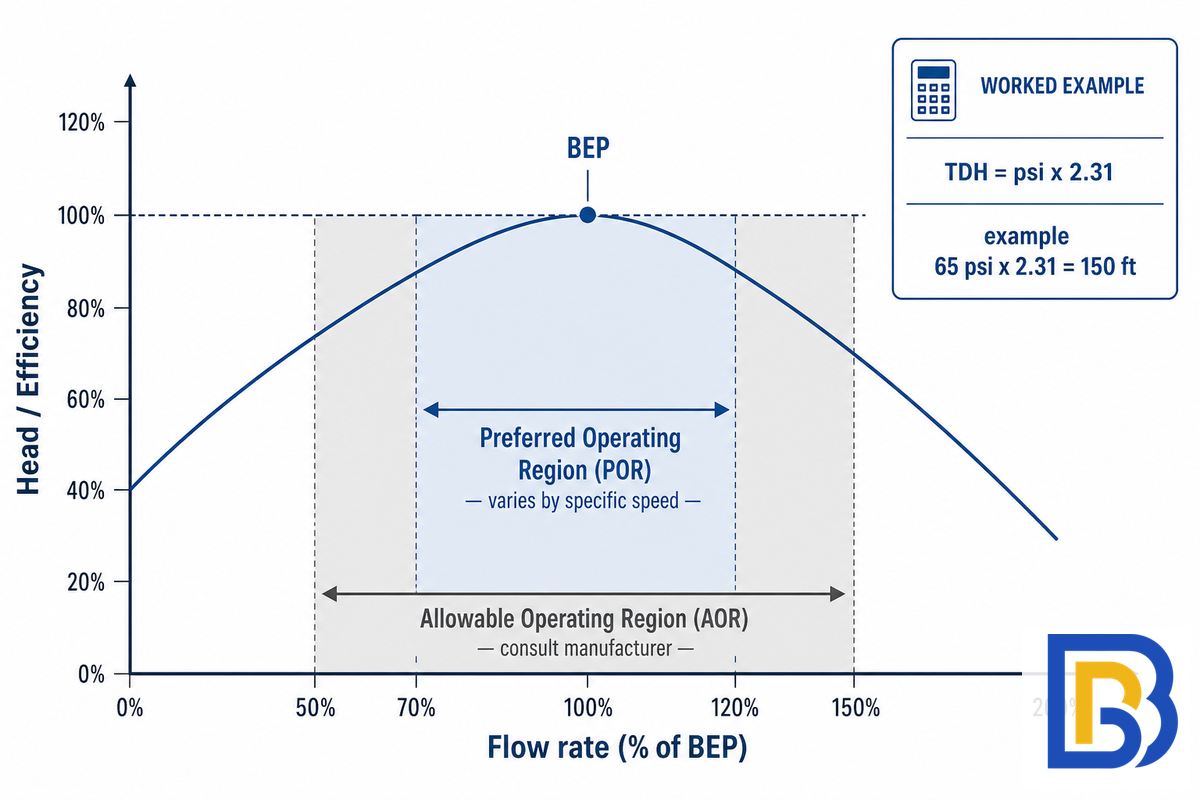
El punto de máximo rendimiento (BEP) es el caudal al que una bomba transforma con mayor eficiencia la potencia de entrada en altura manométrica, y el Hydraulic Institute subraya que no existe una única cifra a su alrededor: la región de funcionamiento preferente (POR) del Hydraulic Institute puede ir desde un margen estrecho del 90-110 % del caudal BEP hasta uno más amplio del 70-120 %, según la velocidad específica de la bomba; ninguna cifra se aplica universalmente a todos los tipos. Fuera de la POR se encuentra la región de funcionamiento admisible (AOR), una banda amplia limitada por el calentamiento, la cavitación, la vibración y la deflexión del eje, en la que se necesita la aportación del fabricante de bombas.
📐 Nota de ingeniería — comprobación en campo de su punto de funcionamiento
Instale un caudalímetro y un manómetro en la tubería de impulsión. Anote la lectura de presión en psi y multiplíquela por 2.31 para obtener una altura manométrica total (TDH) estimada en pies. Compare ese caudal y esa presión con la curva publicada de su bomba. Un ejemplo: un manómetro marca 65 psi con un caudal de 900 gpm. TDH ≈ 65 × 2.31 = 150 ft. Compruebe dónde se sitúan 150 ft y 900 gpm en la curva de la bomba. Si indica el mejor rendimiento en aproximadamente 1.000 gpm y 145 ft, estará funcionando a aproximadamente el 90 % del caudal BEP con una altura manométrica ligeramente elevada, lo que se encuentra dentro de la mayoría de las bandas POR, pero esta bomba debería revisarse de nuevo dentro de seis meses si la tendencia persiste.
El boletín Total Ownership Cost de Weir Minerals para bombas de lodos ofrece una regla de diseño rápida y más estricta especialmente para servicios abrasivos gruesos: recomienda utilizar un impulsor de ojo reducido y una voluta de bajo caudal siempre que su punto de funcionamiento quede por debajo del 60 % del caudal BEP de un impulsor de geometría estándar; funcionar tan alejado del diseño aumenta el desgaste en el ojo por recirculación. Se trata de una decisión de la fase de diseño, no de un valor supervisado, por lo que lo ideal sería comunicárselo a su proveedor de bombas en la fase de RFQ si su servicio suele ser bajo, en vez de esperar a corregirlo después. La bibliografía aporta respaldo a este mecanismo mediante trabajos independientes revisados por pares: una revisión de 2024 sobre rendimiento hidráulico y desgaste por erosión validó un modelo de Archard para la predicción del desgaste frente a resultados experimentales de una bomba de lodos operada en su BEP y demostró que el efecto de condiciones fuera de diseño, como la recirculación y el ángulo de incidencia, sobre el desgaste es medible, no anecdótico; la magnitud precisa de la penalización por desgaste depende, naturalmente, de su punto de funcionamiento y del material.
Los rendimientos medidos pueden disminuir por otros motivos no relacionados con la bomba: el desgaste de otro impulsor del sistema, un cambio de resistencia del sistema o una válvula parcialmente cerrada pueden desplazar su punto de funcionamiento, por lo que, si dispone de las demás lecturas de supervisión, conviene revisarlas junto con la prueba de campo antes de suponer que la bomba requiere reparación.
Qué inspeccionar y cómo seguir el desgaste a lo largo del tiempo
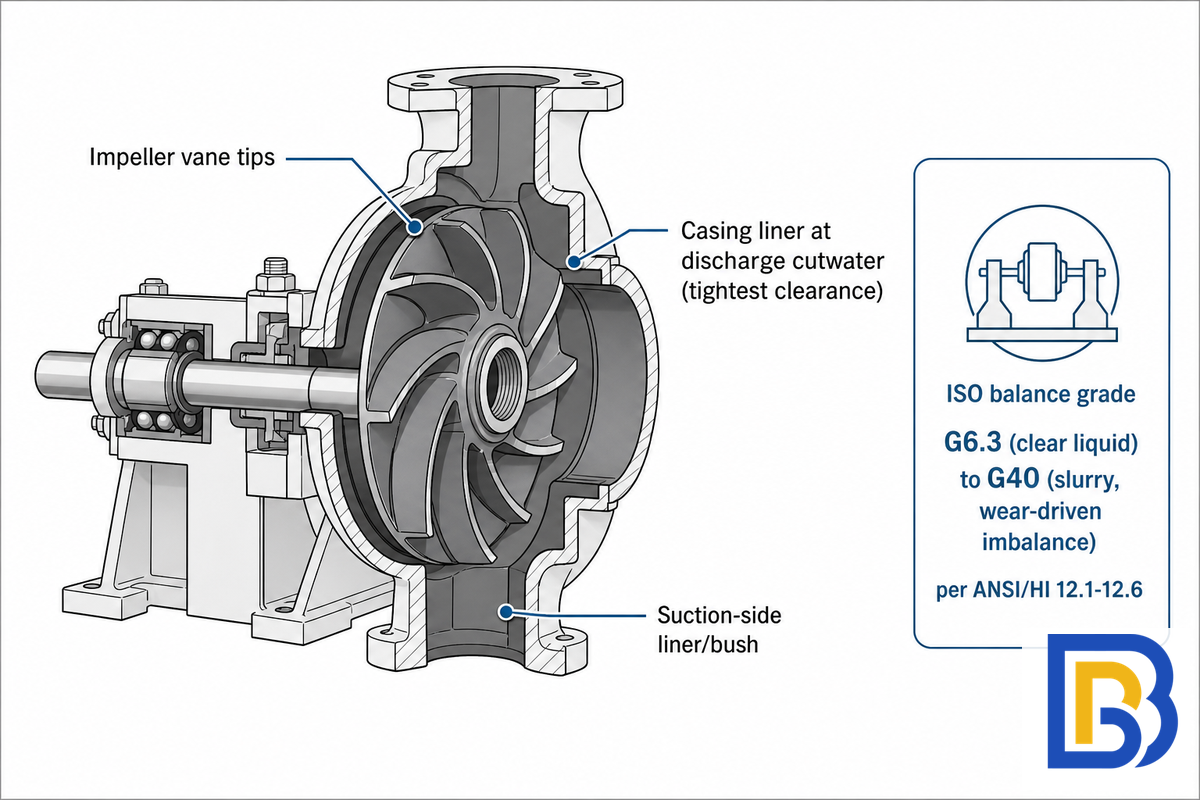
Tres puntos de desgaste pueden explicar la mayoría de los problemas de desgaste de una bomba de lodos antes de que se produzca un fallo: la punta de los álabes del impulsor, la placa de desgaste y el revestimiento interior de la carcasa en la lengüeta de impulsión (donde la holgura entre revestimiento interior e impulsor es menor), el revestimiento interior de la entrada de aspiración y el revestimiento interior o casquillo del lado de aspiración. Inspeccione y mida los tres con la misma periodicidad.
Los lodos abrasivos con partículas sólidas gruesas se desgastan más rápidamente que las mezclas finas de sólido y líquido, y los servicios corrosivos añaden un componente de ataque químico a la abrasividad mecánica.
Los resultados de ensayos de desgaste revisados por pares aportan otra razón tangible para inspeccionar la selección de material junto con el tamaño de las partículas durante esa misma inspección: un estudio de 2013 publicado en la revista Wear demostró que, en un casquillo de garganta de circuito de molienda con abrasivos gruesos, el hierro de alto cromo estándar superó al caucho natural en un 45 %, y que el alto cromo hipereutéctico redujo el desgaste en otro 43 % (frente al material estándar de alto cromo), por lo que solo la selección del material puede generar una diferencia de un orden de magnitud en la vida útil por desgaste para el mismo diseño de bomba. Nuestra comparación entre alto cromo y revestimiento de caucho trata la selección del material según el tamaño de partícula, y la propia herramienta de recomendación de materiales de BBP la concreta en una elección específica si aún no la ha hecho; esta guía presupone que ya ha elegido el material y seguirá su desgaste.
Una sola inspección proporciona el estado; la segunda, al compararla, proporciona la tasa; es la tasa, no el calendario, la que debe regir su programa de sustitución. Documente la «holgura registrada» y el espesor restante del revestimiento interior, no solo una anotación de apto/no apto, para disponer de una base para la siguiente medición. El desgaste modifica un impulsor de bomba de lodos en algo más que el espesor, ya que el desgaste irregular también altera su equilibrado rotativo; la orientación publicada por el Hydraulic Institute lo reconoce y señala que los impulsores de bombas de lodos se equilibran deliberadamente con menor precisión que los de líquidos limpios (entre el grado ISO G6.3 y G40, con el análisis detallado codificado en la norma de bombas de lodos ANSI/HI 12,1-12,6 a la que remite la orientación); el aumento de vibración en un impulsor por lo demás intacto suele revelar este cambio de equilibrado antes de que lo detecte una inspección visual, exactamente lo que formaliza una patente estadounidense de 2015 sobre diagnóstico de fallos de impulsores de bombas de lodos: seguir a lo largo del tiempo el nivel de energía, el factor de cresta y un parámetro calculado de crecimiento del fallo a partir de una señal de vibración para trazar una curva de deterioro y prever la vida útil restante, no una medición puntual.
Temperatura de los rodamientos, lubricación y vibración: interpretación de las señales de alerta temprana
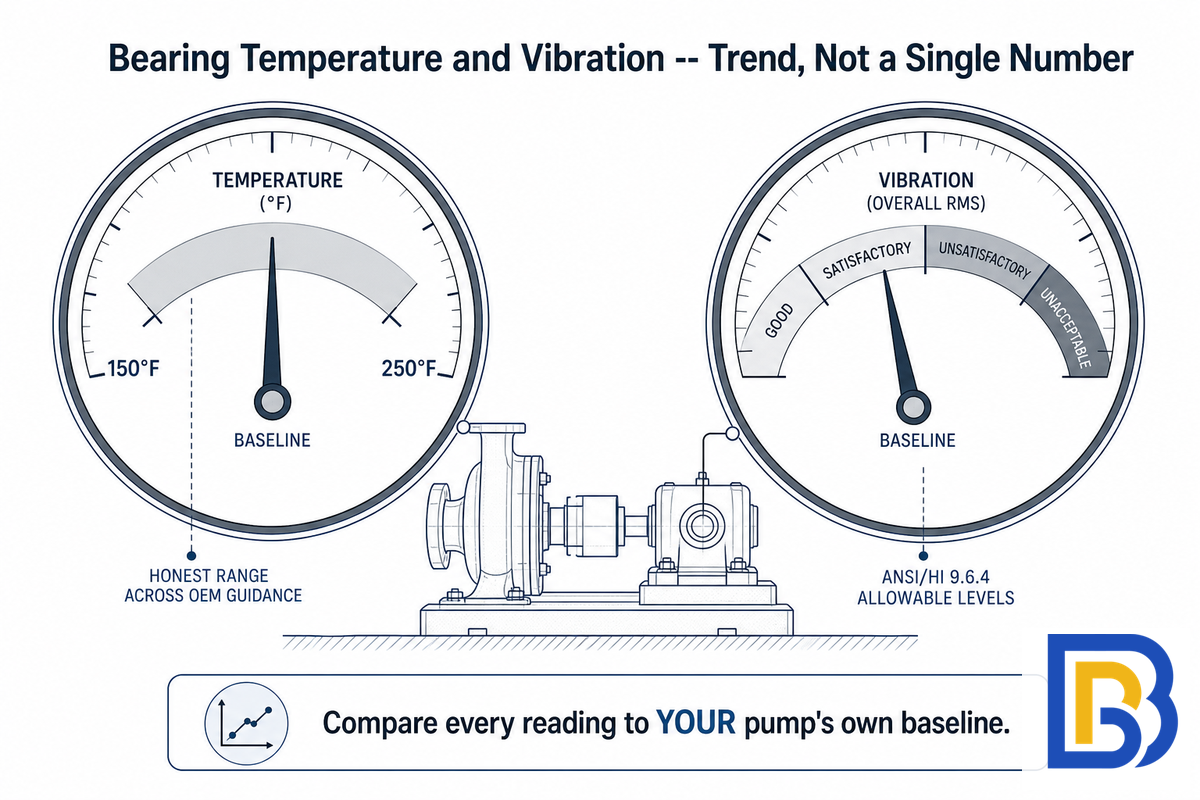
Las dos señales más citadas en los manuales de mantenimiento son la temperatura de los rodamientos y la vibración; para la temperatura, una comparación más exhaustiva entre varias guías de campo revela una conclusión útil: la cifra ampliamente difundida de 140-170°F como «normal», con un máximo de 200°F, parece ser simplemente eso: un documento que después se republicó en otros lugares, y no varias fuentes independientes. Otro fabricante sugiere que «incómodo al tacto» equivale aproximadamente a 150°F/65°C, con un máximo estricto de 248°F/120°C. Utilice cualquier valor individual de temperatura de rodamiento como un dato, no como un límite absoluto: el verdadero intervalo de funcionamiento entre los distintos tipos de rodamientos, lubricantes y condiciones de servicio va de 150 a 250°F, y lo más importante serán las tendencias frente al historial de su propia bomba. Compruébelo cada semana durante el régimen normal de funcionamiento, y cada vez que una bomba vuelva de una parada prolongada o se haya cambiado el lubricante.
La vibración de los rodamientos (medida en la carcasa) cuenta con su propia norma real en ANSI/HI 9.6.4, revisada recientemente para incluir orientaciones sobre motores horizontales y bombas sumergibles, y contiene niveles de vibración admisibles especificados tanto para ensayos de fábrica como de campo (anteriormente era una norma independiente). Una persona cualificada que utilice un medidor portátil, tome mediciones con una periodicidad fija y siga los resultados frente a la referencia histórica de la propia bomba identificará fácilmente las fases iniciales de problemas de rodamientos o desequilibrio antes de que se genere ruido perceptible. La supervisión profesional del estado de bombas también utiliza el consumo de potencia, la posición del eje y la presión de impulsión como variables complementarias, y se incluirían en el programa de supervisión de una bomba instrumentada, pero este documento se limita a los tres parámetros de fácil acceso que cualquier planta puede comprobar sin invertir en equipos nuevos.
El estado del lubricante es otro aspecto fácilmente comprobable en la misma ronda semanal; el aceite de lubricación debe verse limpio, y que el aceite de los rodamientos lubricados tenga aspecto turbio o lechoso, o que haya agua en el aceite, suele significar que el agua ha atravesado un cierre deteriorado hasta el alojamiento y el conjunto de rodamientos, lo que dañará el rodamiento y el motor si no se corrige. Detectarlo así es una forma económica de evitar costes futuros elevados y prevenir daños durante el mantenimiento de bombas de lodos; compruebe conjuntamente la temperatura y el lubricante, ya que cualquiera de los dos por separado puede pasar por alto un problema en desarrollo.
Ajuste del cierre y del prensaestopas sin conjeturas
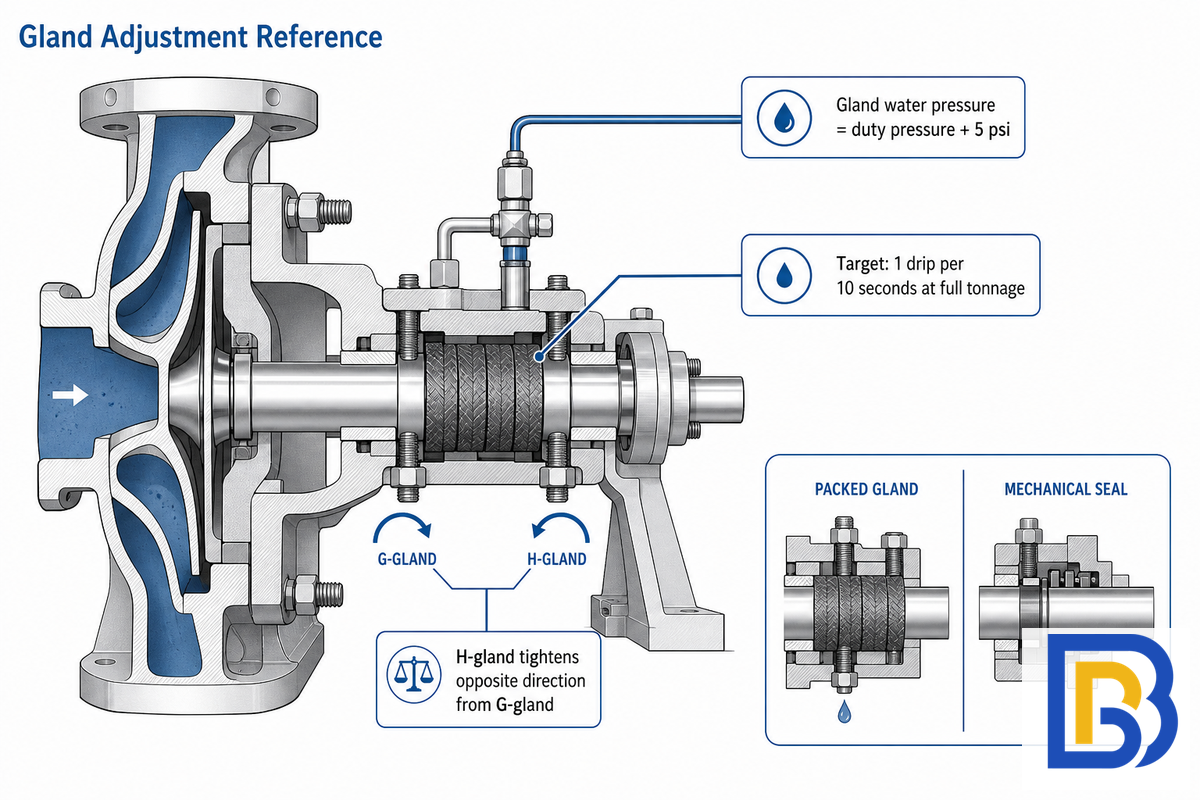
Las bombas de lodos con prensaestopas de empaquetadura llevan la empaquetadura instalada en el prensaestopas, la cámara de cierre alrededor del eje, y se ajustan en fábrica para que tengan una ligera fuga al arrancar, con el fin de impedir que la empaquetadura se queme por funcionamiento en seco; esta pequeña fuga no indica un problema. Si la suya utiliza agua de prensaestopas, procure mantener la presión del agua del prensaestopas aproximadamente 5 psi por encima de la presión de servicio de impulsión; si es demasiado alta, desperdiciará agua y diluirá la corriente de proceso; si es demasiado baja, puede generar fugas a través de la empaquetadura y hacer que esta se desgaste rápidamente al penetrar en ella la corriente de proceso. Un buen objetivo es lograr aproximadamente 1 gota cada 10 segundos después de que la planta haya alcanzado su tonelaje completo; apretar mucho más solo reduce la vida útil de la empaquetadura sin aumentar el cierre, y el prensaestopas con «H» aprieta en un sentido, mientras que el prensaestopas con «G» aprieta en el otro.
Los cierres mecánicos de cartucho para servicio con lodos son cada vez más habituales porque un cierre mecánico de cartucho evita todo el problema del agua de prensaestopas y no se obstruye como puede hacerlo un prensaestopas de empaquetadura con mantenimiento insuficiente; la selección del cierre queda fuera del ajuste en campo, por lo que para esa decisión conviene consultar las normas más amplias de bombas del Hydraulic Institute junto con su proveedor de cierres. En el enfoque moderno de los pedidos de bombas de lodos, los cierres mecánicos se eligen específicamente para reducir el número de aspectos que hay que controlar en el programa de mantenimiento. Por tanto, si va a pedir una bomba de sustitución y actualmente utiliza cierres de eje con prensaestopas de empaquetadura, tenga en cuenta los cierres mecánicos.
La decisión de sustitución: decisión de sustitución basada en 3 señales
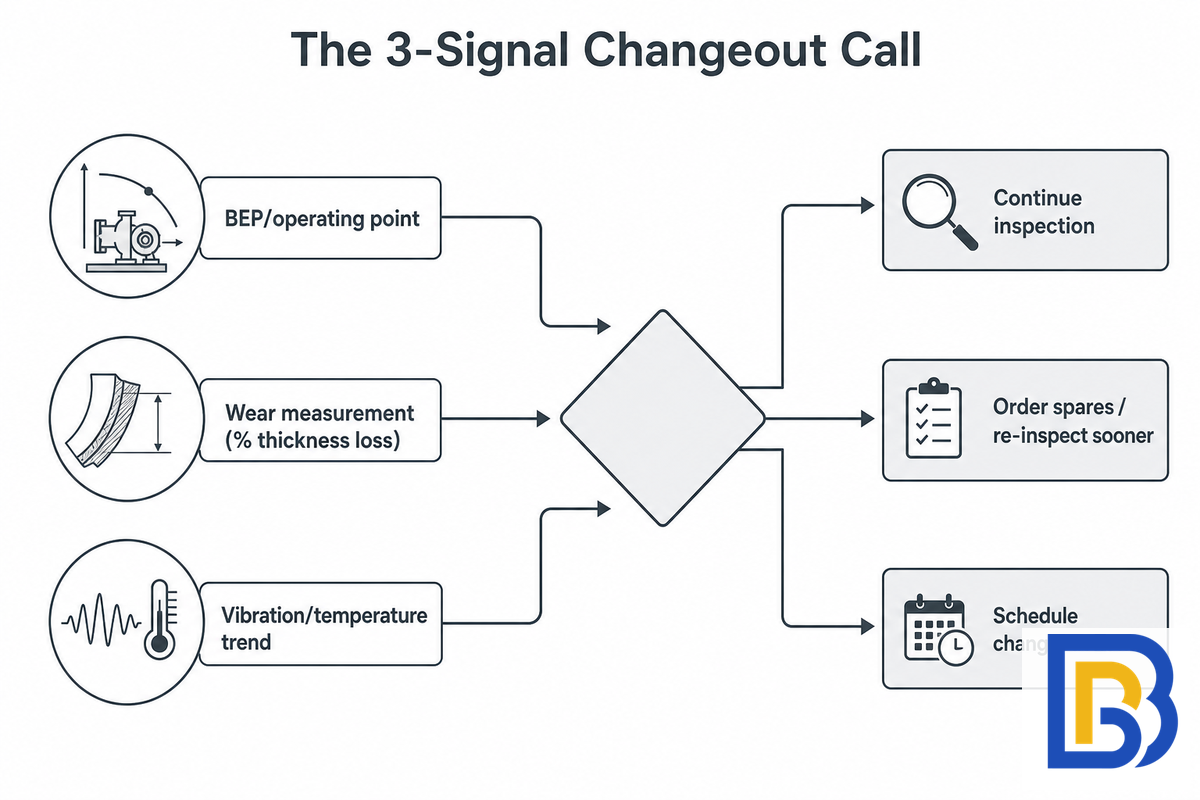
La decisión de cuándo realizar la sustitución no puede basarse en un solo indicador: debe tener en cuenta los tres, es decir, cuánto se ha alejado del punto de máximo rendimiento (BEP) en la curva de rendimiento de su sistema, el espesor original del revestimiento interior (o de pared del impulsor) frente al espesor de pared medido, y las tendencias de los datos de vibración (o temperatura) frente a la referencia, interpretados según los niveles admisibles de ANSI/HI 9.6.4. Las bombas tienen revestimientos interiores diseñados para desgastarse, y la orientación de campo de nuestros especialistas en bombas suele recomendar su sustitución cuando se ha perdido aproximadamente el 50 % de la pared original del revestimiento interior/impulsor. Pero eso no significa que la bomba deba sustituirse ahora; debe considerarse junto con el punto de funcionamiento y la tendencia de vibración/temperatura, así como con la vida útil que aún espera del resto del conjunto antes de desmontarlo y pedir piezas de repuesto. La tabla «Decisión de sustitución basada en 3 señales» siguiente permite documentar y justificar la decisión de sustitución.
| BEP / punto de funcionamiento | Medición de desgaste | Tendencia de vibración / temperatura | Acción recomendada | Limitaciones / no adecuado para |
|---|---|---|---|---|
| Dentro de POR/AOR | <25% de pérdida de espesor | Estable frente a la referencia | Mantenga el intervalo normal de inspección | — |
| Dentro de POR/AOR | 25-50 % de pérdida de espesor | Estable frente a la referencia | Pida ahora los repuestos; vuelva a inspeccionar a la mitad del intervalo normal | — |
| Dentro de POR/AOR | >50 % de pérdida de espesor | Estable frente a la referencia | Programe la sustitución en la próxima parada planificada | No adecuado si faltan >60 días para una ventana de parada; consulte más abajo |
| Fuera de POR/AOR | <25% de pérdida de espesor | Estable frente a la referencia | Corrija primero el punto de funcionamiento (válvula, curva del sistema, VFD); después vuelva a comprobar la tasa de desgaste | — |
| Fuera de POR/AOR | 25-50 % de pérdida de espesor | En aumento | Corrija el punto de funcionamiento Y programe una inspección dentro de 2-4 semanas | — |
| Cualquiera | Cualquiera | Aumento acusado, o temperatura >250°F sostenida | Inspeccione en cuestión de días, no de semanas; trátelo como un posible fallo de rodamiento en curso | No sustituye una parada inmediata si se acompaña de ruido inusual o fugas |
| Cualquiera | >50 % de pérdida de espesor Y antecedentes de reconstrucciones cada vez más frecuentes | Cualquiera | Sustituya, no reconstruya, según la orientación de campo sobre reconstruir frente a sustituir | No aplicable si la propia carcasa/tamaño de carcasa sigue dentro de especificación; una reconstrucción aún puede resultar económica |
| Dentro de POR/AOR | Primera inspección, aún sin referencia | Aún sin referencia | Registre los tres como referencia; ninguna acción más allá de la documentación | No adecuado como señal de sustitución por sí solo; esta fila existe para crear la referencia de la que depende la tabla anterior |
| Datos no disponibles (sin manómetro/caudalímetro instalado) | Cualquiera | Cualquiera | Instale un manómetro y un caudalímetro antes de basarse en esta tabla | La primera columna de la tabla no puede evaluarse sin instrumentación de campo; es la carencia más habitual que observamos |
Cuando dos de estas tres señales coinciden, normalmente basta para actuar. Las tres señales suelen ser decisivas y pueden utilizarse para eliminar toda conjetura. Sin embargo, esta información no alterará el cálculo básico del coste total de propiedad; una guía de BBP sobre coste total de propiedad de bombas de lodos puede ayudarle a calcular el coste total de una sustitución planificada frente a mantener el funcionamiento hasta el fallo, y un estimador del coste de tiempo de parada no planificado de BBP puede indicarle la diferencia entre el coste de sustituciones no planificadas y planificadas.
Cuándo no ganar tiempo: modos de fallo habituales que imitan el desgaste normal
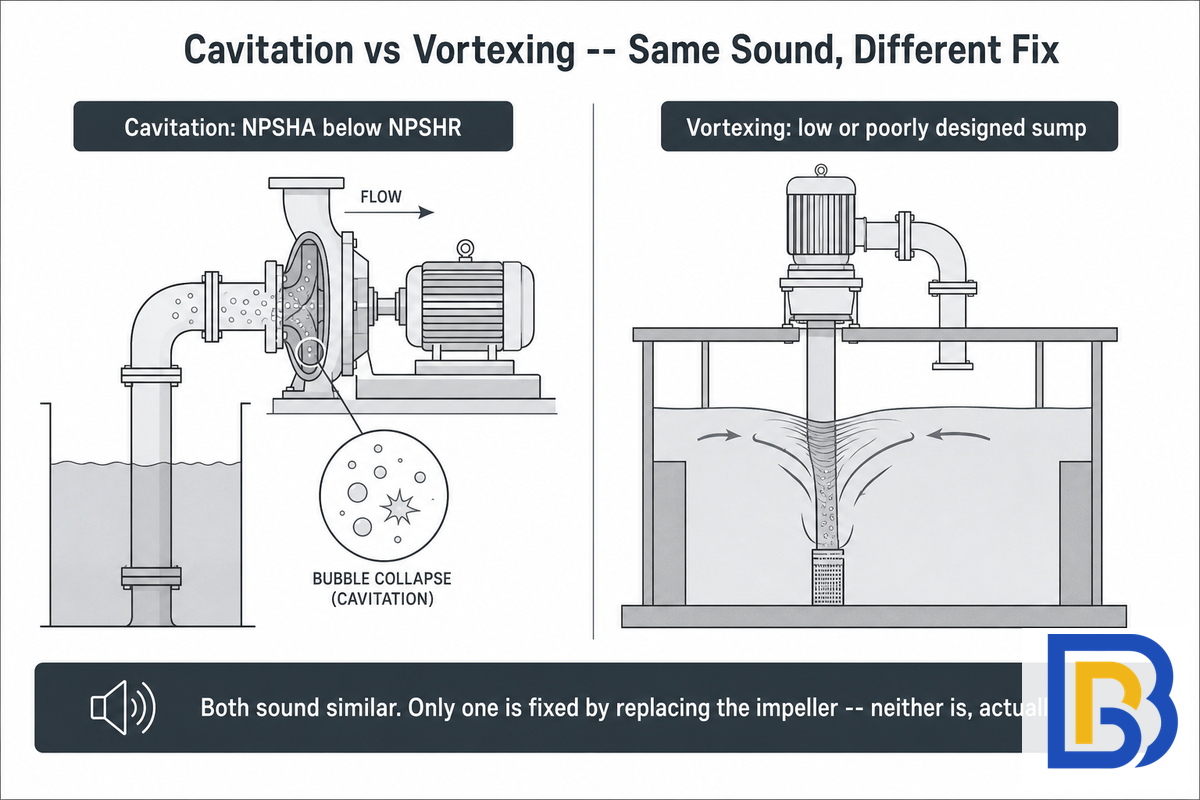
La cavitación y la formación de vórtices por bajo nivel en el pozo provocan un sonido similar de crepitación o traqueteo procedente de la bomba, pero se deben a razones diferentes y se corrigen de formas distintas; confundir una con otra desperdicia un ciclo de inspección. Compruebe el diseño del pozo antes de tocar el impulsor.
La cavitación se produce cuando la altura de aspiración disponible (NPSHA) cae por debajo de la altura de aspiración requerida por la bomba (NPSHR), y la revisión de 2024 de ANSI/HI 9.6.1, la propia guía de margen NPSH del Hydraulic Institute, revisada para utilizar NPSHR en lugar de la antigua base NPSH3, recomienda ahora evaluar conjuntamente las características del fluido bombeado, los efectos del desgaste físico y las condiciones del emplazamiento/sistema, en vez de depender de una garantía de margen fijo. Los pozos con nivel bajo o mal diseñados generan vórtices, que producen un ruido externamente similar, pero constituyen un problema de diseño del lado de aspiración, no del rendimiento de la bomba; sustituir un impulsor desgastado no ayudará.
«Los márgenes insuficientes pueden provocar ruido, vibración, pérdida de rendimiento y problemas generales de fiabilidad.»
Haga
- Compruebe el nivel del pozo y el diseño de la tubería de entrada antes de suponer que existe un problema de rodamiento
- Confirme NPSHA con la curva NPSHR actual, no con un margen supuesto
- Registre el sonido exacto y cuándo comenzó; que sea intermitente o continuo apunta a causas diferentes
No haga
- Sustituya el impulsor antes de descartar un problema de diseño del lado de aspiración
- Suponga que un pozo construido de forma casera o de segunda mano se ajusta a la intención del diseño original
- Trate los ciclos de inundación y posterior secado del agua de prensaestopas como un fallo de cierre sin comprobar si hay aire arrastrado
Otro factor de la tasa de desgaste, totalmente independiente del estado de la bomba, es el material y el tamaño de la tubería: las tuberías de tamaño insuficiente provocan una velocidad elevada y grandes pérdidas de altura manométrica, las sobredimensionadas permiten que los sedimentos se acumulen y se depositen, y un dimensionamiento incorrecto ocasiona desgaste excesivo en la bomba.
Establecimiento de una cadencia de mantenimiento de bombas de lodos: comprobaciones diarias, semanales y trimestrales
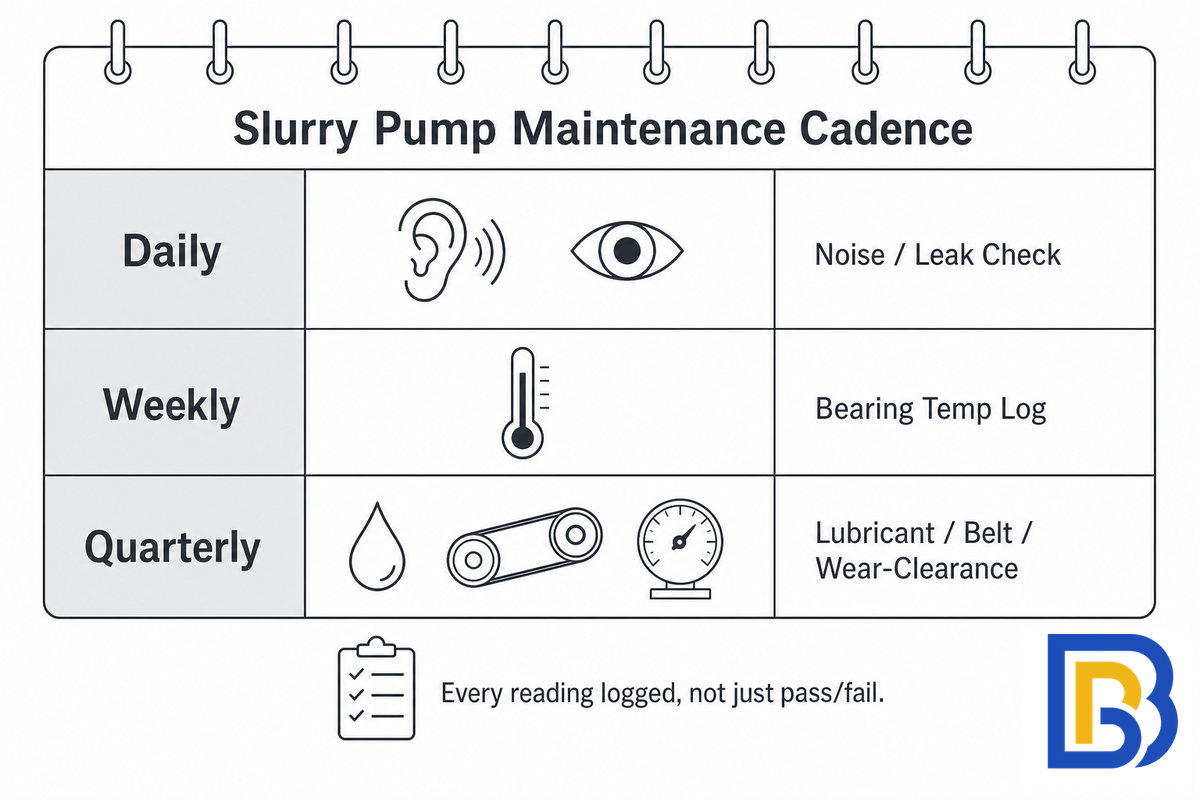
El programa de mantenimiento de su bomba de lodos es lo que convierte las comprobaciones anteriores de tareas individuales en un sistema organizado, en lugar de actividades ad hoc; la frecuencia de inspección es tan importante como la propia prueba. Compruebe diariamente si la bomba presenta ruidos o vibraciones anómalos nuevos o cambiantes, y realice una rápida inspección visual para detectar fugas alrededor de la empaquetadura. Mida semanalmente la temperatura del rodamiento y compárela con el nivel en régimen estacionario, no con un valor concreto. Lubrique el rodamiento y compruebe la tensión de la correa si el accionamiento es por correa (utilice un medidor de tensión de correa tipo Gates para detectar una correa floja antes de que provoque una temperatura excesiva en el rodamiento del motor); inspeccione trimestralmente la holgura de las piezas de desgaste en la lengüeta de corte y el revestimiento interior de aspiración, de acuerdo con la cadencia de medición que presupone la norma de vibración del Hydraulic Institute para realizar el seguimiento con respecto a la referencia inicial. En cada inspección (no solo en las trimestrales) debe registrarse el valor medido, no únicamente un resultado de apto/no apto, para poder comparar la lectura con valores anteriores, ya que esa comparación alimenta la tabla de sustitución anterior de esta guía. Sea proactivo y mantenga existencias de elementos de desgaste comunes (impulsores, revestimientos interiores, kits de reparación de empaquetaduras) basándose en la tendencia que ya puede observar, en vez de esperar a una avería. La gama de piezas de repuesto para bombas de lodos de BBP suministra de stock las piezas de desgaste habituales, mientras que las piezas más diseñadas y los artículos no estándar pueden tardar 30-45 días desde la recepción de la orden de compra.
Estos son los consejos de mantenimiento esenciales para mantener un rendimiento óptimo de forma constante: el mantenimiento regular y las tareas de mantenimiento correctamente programadas detectan los problemas mientras aún son baratos de solucionar. Quien tenga asignado el mantenimiento de una bomba concreta debe seguir siempre los mismos procedimientos de mantenimiento: un mantenimiento adecuado es repetible, no una nueva decisión en cada visita, y esa coherencia es lo que distingue un programa basado en buenas prácticas de otro que solo reacciona a la última avería.
| Intervalo | Tarea | Qué detecta |
|---|---|---|
| Diario | Escucha/comprobación visual de ruido, vibración y fugas | Problemas de aparición repentina (cavitación, fallo de la empaquetadura) |
| Semanal | Registro de la temperatura del rodamiento frente a la referencia inicial | Problemas incipientes de rodamiento/lubricación |
| Trimestral | Cambio de lubricante, comprobación de tensión de correa, medición de holguras por desgaste | Tendencia gradual de desgaste, deslizamiento de la correa |
Hacia dónde se dirige realmente la monitorización del estado
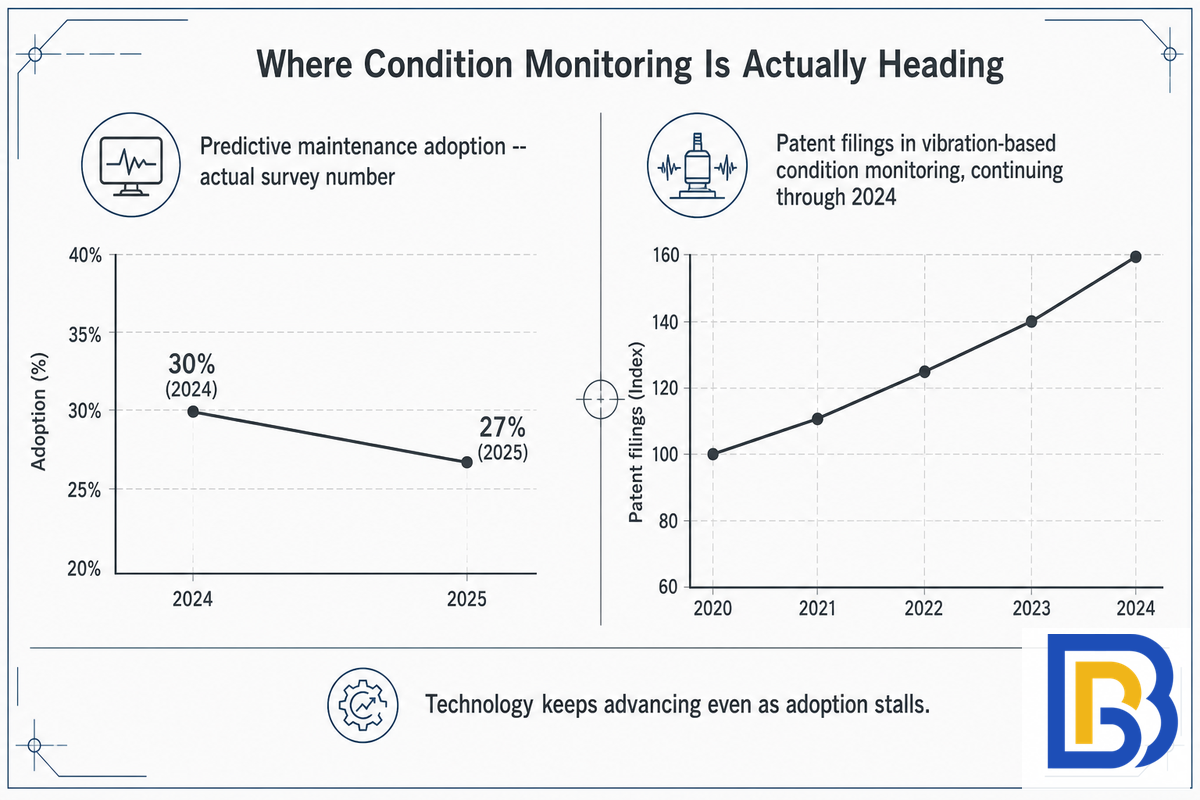
La implantación del mantenimiento predictivo rara vez es un recorrido fluido por una curva ascendente. Una revisión de 2025 revisada por pares sobre la práctica del mantenimiento predictivo en el sector manufacturero, publicada en Intelligent Systems with Applications, identifica las lagunas de datos, las bajas tasas de implantación y la falta de una base sólida para medir el ROI como problemas persistentes.
Los resultados de una encuesta anual independiente del sector, realizada por un proveedor de software de mantenimiento predictivo, revelaron que la implantación cayó realmente del 30 % de las instalaciones el año pasado al 27 % este año, un descenso pequeño pero tangible, aunque el titular de la propia encuesta la describía como «en aumento constante». Cuando la cifra contradice el relato, confíe en la cifra.
Mientras tanto, la tecnología básica sigue avanzando: la monitorización del estado de bombas de lodos mediante vibración todavía puede patentarse en 2024 (incluida una solicitud de modelo de utilidad para un dispositivo específico de monitorización de fallos por vibración en bombas de pulpa, y técnica anterior para la predicción de la vida útil restante basada en acelerómetros), mientras que el coste, la ciberseguridad y la carencia interna de competencias —no la madurez tecnológica— siguen siendo los principales obstáculos que los encuestados señalan con mayor frecuencia. Si está considerando instalar sensores permanentes en lugar de utilizar las tareas manuales de esta guía, las comprobaciones manuales de BEP, desgaste y vibración con la frecuencia indicada a continuación detectan la mayoría de los mismos modos de fallo por menos dinero que los instrumentos y constituyen un buen caso de prueba antes de comprometer instrumentación para todas las bombas de su parque.
Por qué escribimos esto
Antes de incluirlas aquí, contrastamos las recomendaciones habituales de campo repetidas en otras guías de mantenimiento de bombas de lodos con las normas del Hydraulic Institute, la investigación relevante revisada por pares sobre mecanismos de desgaste y las solicitudes de patente, en lugar de repetir el formato de lista de comprobación genérica común en otras guías de mantenimiento de bombas de lodos.
Cuando una cifra de campo no pudo rastrearse hasta su fuente original —incluida una que encontramos atribuida erróneamente en el propio sitio web de un fabricante—, la eliminamos en lugar de repetirla. Las cifras atribuidas a otros fabricantes o proveedores de servicio de campo se citan por nombre y no se verifican más allá de la fuente indicada; las cifras procedentes de organismos de normalización y revistas revisadas por pares se enlazan directamente para que pueda comprobarlas usted mismo.
📐 Revisado por el equipo técnico de BBP Manufacturing Co., Ltd.
La línea de bombas de lodos de BBP se fabrica con el mismo proceso exclusivo de fundición y tratamiento térmico descrito en nuestra visión general de la gama de bombas de lodos, y los datos de vida útil por desgaste en campo citados anteriormente sustentan los propios procedimientos recomendados de funcionamiento de bombas de BBP.
Preguntas frecuentes
P: ¿Cómo se mantiene una bomba de lodos?
El mantenimiento de una bomba de lodos combina comprobaciones diarias visuales y de ruido, registro semanal de la temperatura del rodamiento e inspección trimestral del lubricante, la correa y las holguras por desgaste, todo ello vinculado al seguimiento del punto de funcionamiento de la bomba con respecto al BEP.
Además de estas tareas cotidianas, las lecturas solo son útiles para tomar una decisión de sustitución si se analizan frente al historial de referencia de la propia bomba: una única lectura indicará el estado, pero comparar una lectura actual con datos anteriores mostrará la velocidad de degradación, que es el factor clave para determinar su programa de mantenimiento, no el calendario.
P: ¿Cuáles son los problemas habituales de las bombas de lodos?
Los problemas más habituales de las bombas de lodos son la pérdida de rendimiento causada por el desgaste debido al funcionamiento fuera del BEP, la cavitación o la formación de vórtices confundidas con defectos de la bomba, las fugas en la empaquetadura o el prensaestopas por un ajuste incorrecto y el fallo del rodamiento debido al calor o a lubricante contaminado.
Varios de estos síntomas son casi idénticos (un sonido de traqueteo puede deberse a la cavitación, a una columna de fluido con vórtices por un pozo de bombeo mal diseñado o al inicio del desgaste del rodamiento), por lo que esta guía organiza por separado las tareas de diagnóstico (condición de funcionamiento, desgaste, vibración, temperatura, aspiración) en vez de ofrecer una lista de comprobación general.
P: ¿Cuánto duran las bombas de lodos?
Una bomba centrífuga para lodos bien mantenida suele funcionar entre 5-15 años en conjunto, mientras que los componentes de desgaste individuales, como impulsores, revestimientos interiores y cierres mecánicos, normalmente requieren sustitución cada 6-24 meses según el contenido de sólidos y el punto de funcionamiento.
Este tipo de condiciones de servicio con una tasa de desgaste elevada (como la minería, con un servicio de alimentación de ciclones con partículas gruesas) hace que el historial de la propia bomba —no un intervalo tomado de otro entorno de funcionamiento— sea la base adecuada para decidir cuándo comprobar el espesor de desgaste en la tabla de decisión de sustitución de 3 señales anterior.
P: ¿A qué temperatura debe funcionar un rodamiento de una bomba de lodos?
Las recomendaciones de campo entre fabricantes abarcan desde una banda de funcionamiento normal de 140-170°F hasta un máximo absoluto cercano a 248°F, por lo que debe considerar la tendencia frente a la referencia inicial de su propia bomba como más significativa que cualquier cifra universal única.
Elija una cifra y regístrela sistemáticamente frente a ella.
P: ¿Cuándo debo sustituir los impulsores o revestimientos interiores de una bomba de lodos?
Planifique una sustitución cuando la pérdida de espesor de pared se aproxime a aproximadamente la mitad del espesor original, o antes si ese desgaste coincide con un funcionamiento de la bomba fuera de su región de funcionamiento preferida o con un aumento de la vibración.
Utilice la tabla de decisión de sustitución de 3 señales anterior para confirmarlo.
P: ¿En qué consiste el mantenimiento preventivo de una bomba?
El mantenimiento preventivo de bombas es un programa programado de inspección, lubricación y comprobación de parámetros realizado a un intervalo fijo —con independencia de que haya aparecido un problema—, destinado a detectar el desgaste y las desviaciones antes de que provoquen tiempo de parada no planificado.
Para la línea de bombas de lodos en particular, se recomienda complementar sus comprobaciones a intervalos fijos (como se ha tratado anteriormente) con desencadenantes basados en el estado (como se expone en la tabla de decisión de sustitución de 3 señales anterior de esta guía), ya que la tasa de desgaste en servicios abrasivos puede variar enormemente de una bomba similar a otra según el contenido de sólidos y el punto de funcionamiento.
P: ¿Es cavitación u otra cosa?
La cavitación se debe a una altura de aspiración insuficiente (NPSHA inferior a NPSHR) y produce un sonido crepitante, mientras que la formación de vórtices por un pozo de bombeo bajo o mal diseñado suena de forma similar, pero es un problema de diseño del lado de aspiración y no un defecto de la bomba.
Compruebe primero el pozo de bombeo.
Referencias y fuentes
- Curvas de bombas, regiones de funcionamiento preferidas y permitidas — Hydraulic Institute
- ANSI/HI 9.6.4, bombas rotodinámicas para mediciones de vibración y valores admisibles — Hydraulic Institute
- Comprensión de las actualizaciones de 2024 de ANSI/HI 9.6.1, guía de margen NPSH — Alex Moser, Hydraulic Institute
- Reequilibrado de impulsores de bombas — Hydraulic Institute, a través de Pumps & Systems
- Walker & Robbie (2013), «Comparación de algunas pruebas de desgaste de laboratorio y del desgaste de materiales de impulsores de bombas de lodos en uso de campo», Wear 302(1-2) — Elsevier
- Una revisión sobre el rendimiento hidráulico y el desgaste por erosión de las bombas de lodos (2024) — ScienceDirect
- Revisión sistemática de las prácticas de mantenimiento predictivo en el sector manufacturero (2025) — Intelligent Systems with Applications, Elsevier (acceso abierto)
- US20150122037A1, método para diagnosticar fallos en impulsores de bombas de lodos — Google Patents
Artículos relacionados
- ¿Es una bomba de lodos simplemente una bomba centrífuga? — la comparación fundamental para lectores que se inician en la terminología de las bombas de lodos
- Bomba de lodos revestida de aleación de alto cromo frente a caucho — selección de materiales que determina su referencia inicial de seguimiento del desgaste
- Coste total de propiedad de las bombas de lodos — el aspecto del coste en dólares de la decisión de sustitución
- Vida útil por desgaste y TCO de bombas de arena y de dragado — la misma lógica de seguimiento del desgaste aplicada a la línea de bombas de arena y de dragado de BBP
- Línea de productos de bombas de lodos — para condiciones municipales de lodos de menor exigencia, donde las tasas de desgaste difieren de las de los lodos de minería