Póngase en contacto con BBP

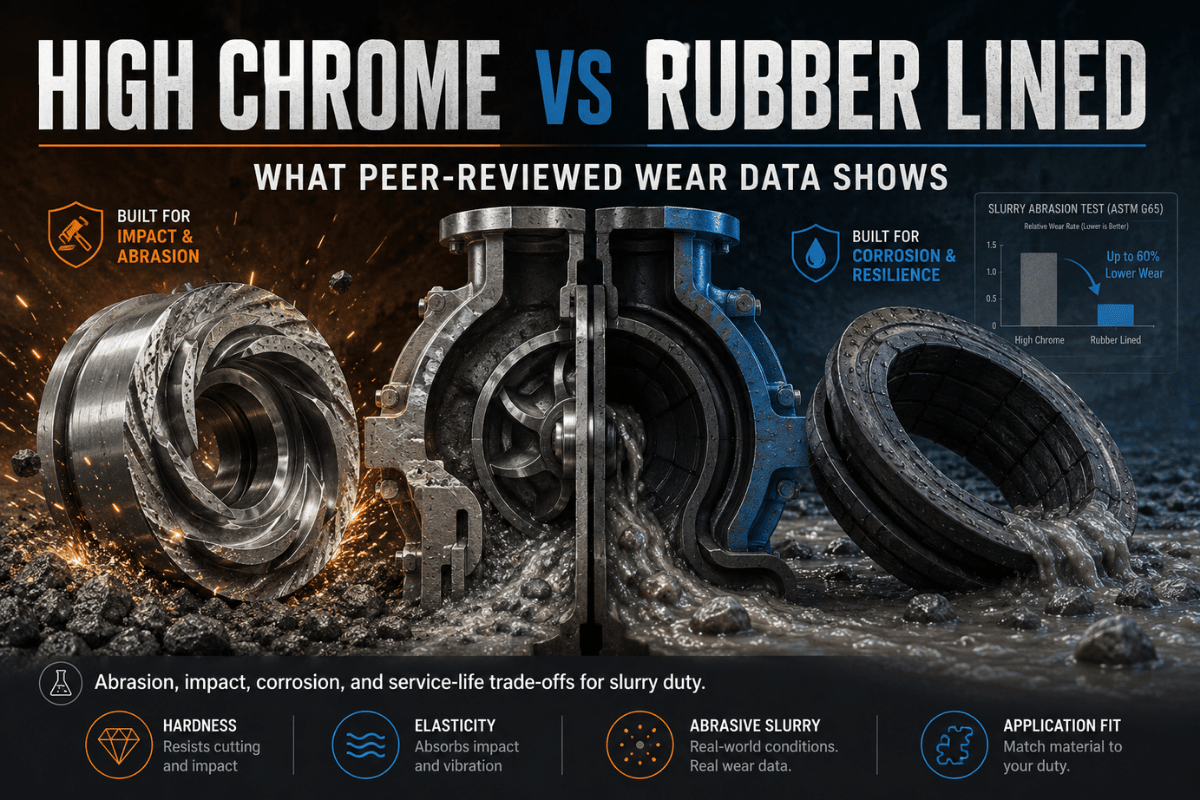
Cuando una bomba de lodos se desgasta el doble de rápido de lo presupuestado, el material de la parte húmeda suele ser la causa. La decisión entre una bomba de lodos de alto cromo o revestida de caucho genera más disputas sobre garantías que cualquier otra especificación, pero la mayoría de las guías la resuelven con la opinión del proveedor. Este artículo adopta un enfoque distinto: fundamenta la elección en datos de desgaste revisados por pares, ensayos de abrasión ASTM, estudios publicados sobre erosión por lodos y los límites de velocidad periférica del impulsor indicados en los principales manuales de bombas, y convierte esas pruebas en una única regla aplicable a sus propias condiciones de servicio.
Como fabricante que funde tanto bombas de lodos de alto cromo como bombas de lodos revestidas de caucho, no tenemos motivo para favorecer una aleación sobre otra, sino únicamente para instalar el revestimiento adecuado en el lodo adecuado.
Especificaciones rápidas: alto cromo frente a revestimiento de caucho de un vistazo
| Propiedad | Hierro blanco de alto cromo | Revestimiento de caucho natural |
|---|---|---|
| Dureza | ~58–65 HRC (600–680 BHN) | ~40–60 Shore A |
| Mejor tamaño de partícula | Gruesas / afiladas, > 5–6 mm | Finas / redondeadas, < 5–6 mm |
| Velocidad máxima en la punta del impulsor | ~38–46 m/s | ~27,5–28 m/s |
| Límite práctico de altura manométrica | ~125 m | ~45 m |
| Tolerancia al pH | ~pH 4–12 (los carburos se socavan por debajo de ~5) | ~pH 1–13 |
| Límite de temperatura continua | Muy por encima del rango de los lodos | ~65–70 °C |
| Modo de fallo | Fisuración frágil, corrosión a pH bajo | Corte/desgarro por granos gruesos afilados |
Cada dato anterior se explica y documenta en las secciones siguientes. Utilice la tabla para el triaje; utilice el resto del artículo para justificar la decisión ante un responsable de compras.
Alto cromo frente a revestimiento de caucho: veredicto en una pantalla
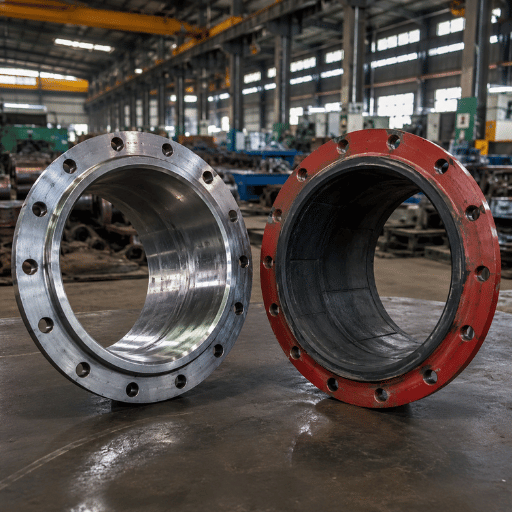
El hierro blanco de alto cromo y el caucho no son «mejores» ni «peores»: fallan mediante mecanismos opuestos, por lo que cada uno destaca en las condiciones que castigan al otro. El alto cromo es una aleación dura y resistente al desgaste que resiste el rayado profundo causado por sólidos gruesos y angulosos y mantiene su geometría a alta velocidad. El caucho es un elastómero resiliente que se flexiona ante el impacto de partículas finas y resiste bien la corrosión. Una elección incorrecta no solo acorta la vida útil frente al desgaste; cambia el fallo de un adelgazamiento gradual a una fisuración o desgarro repentinos.
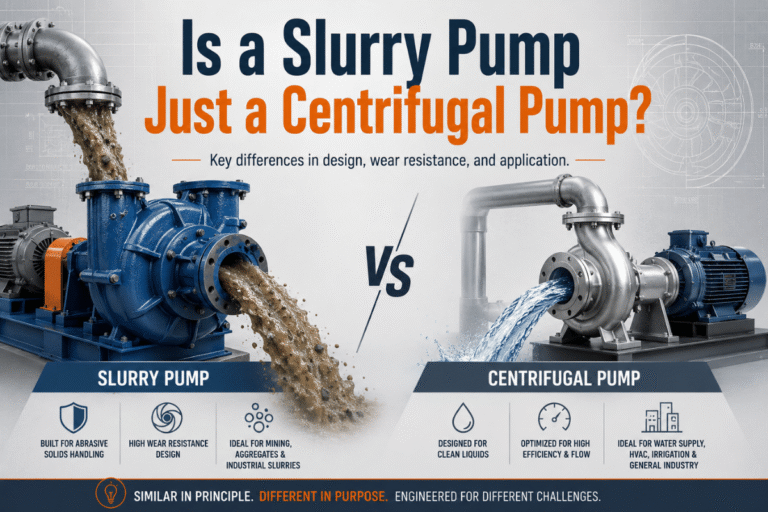
Tres variables deciden la elección: el tamaño y la forma de las partículas, la velocidad periférica del impulsor (y, por tanto, la altura manométrica) y la química del lodo (pH y temperatura). Obtenga esos tres valores y el material casi se elegirá por sí solo. El resto de esta guía cuantifica cada uno y después los combina en un marco de decisión. Si aún está eligiendo primero el tipo de bomba, comience por la diferencia entre una bomba de lodos y una bomba centrífuga estándar y vuelva después aquí para elegir el material de la parte húmeda.
💡 Conclusión clave
La dureza por sí sola no predice la vida útil frente al desgaste. Una aleación de 60 HRC puede desgastarse más rápidamente que un revestimiento de caucho blando cuando las partículas son finas y el ángulo de impacto es pequeño; la razón está en la física de la erosión que se expone a continuación.
Los dos materiales: hierro blanco de alto cromo frente a revestimientos elastoméricos
El hierro blanco de alto cromo es una familia de hierros fundidos resistentes a la abrasión definida por ASTM A532/A532M. Los grados utilizados en las partes húmedas de bombas de lodos suelen ser Clase III Tipo A, una aleación de alto cromo de aproximadamente 25 % de cromo, que solidifica como carburos de cromo M₇C₃ duros contenidos en una matriz de hierro. Esos carburos realizan el trabajo: son mucho más duros que la arena de cuarzo, por lo que los granos abrasivos los arañan en vez de cortarlos. Los datos de fundición para aleaciones Clase III Tipo A suelen indicar 600–680 Brinell (aproximadamente 58–65 HRC).
Hay una salvedad que conviene comprender antes de especificarlo. La dureza de los carburos proporciona resistencia a la abrasión, pero reduce la tenacidad: la Clase III Tipo A es el grado más resistente a la abrasión y el menos tolerante a impactos. Por eso, los informes de campo sobre grandes revestimientos de aspiración de alto cromo a veces describen grietas en lugar de desgaste: una aleación frágil que encuentra una obstrucción o una piedra extraña puede fracturarse en vez de deformarse. Para conocer toda la metalurgia, consulte nuestra guía complementaria sobre metalurgia y tratamiento térmico del hierro blanco de alto cromo.
📐 Nota de ingeniería
Los grados ASTM A532 no son intercambiables. La Clase III Tipo A (25 % Cr) maximiza la resistencia a la abrasión; la Clase II Tipo D (20 % Cr-Mo) sacrifica algo de dureza para aumentar la resistencia a la fisuración en secciones gruesas; y un grado de 30 % Cr es el más resistente a la corrosión de la familia. Al pedir una parte húmeda de alto cromo, especifique la clase, el tipo y la dureza objetivo en la orden de compra: «alto cromo» por sí solo es una especificación insuficiente.
Los revestimientos de caucho adoptan el enfoque opuesto. El caucho natural (NR), con una dureza aproximada de 40–60 Shore A, es blando y resiliente: en vez de resistir una partícula, absorbe el impacto y recupera su forma, de modo que los granos finos «rebotan» en lugar de rayar profundamente. Todas las piezas mojadas —impulsor, buje de garganta, cierre expulsor, revestimientos de la carcasa y de la placa de cubierta— son de elastómero moldeado, con caras de unión cónicas para la alineación y un ajuste externo que recupera la holgura a medida que las piezas se desgastan. Como el caucho es químicamente inerte frente a la mayoría de ácidos y álcalis, también dura más que el metal en condiciones corrosivas. Sus contrapartidas son un límite de temperatura cercano a 65–70 °C y su vulnerabilidad a sólidos gruesos afilados que cortan la superficie.
✔ Alto cromo — ventajas y límites
- Excelente frente a sólidos gruesos, afilados y angulosos
- Mantiene la geometría a alta velocidad periférica y gran altura manométrica
- Reparable mediante soldadura / recargue duro
- ⚠ Frágil, puede fisurarse por impacto u obstrucción
- ⚠ Se corroe por debajo de ~pH 5; gran masa del rotor
✔ Caucho — ventajas y límites
- Excelente frente a partículas finas y redondeadas
- Amplia tolerancia al pH; resiste la corrosión
- Absorbe impactos, protege la carcasa; más ligero y económico
- ⚠ Se desgarra con granos gruesos afilados
- ⚠ Límite de velocidad periférica ~27,5 m/s; límite de temperatura ~70 °C
Cómo se desgasta cada material: mecanismos de abrasión frente a erosión
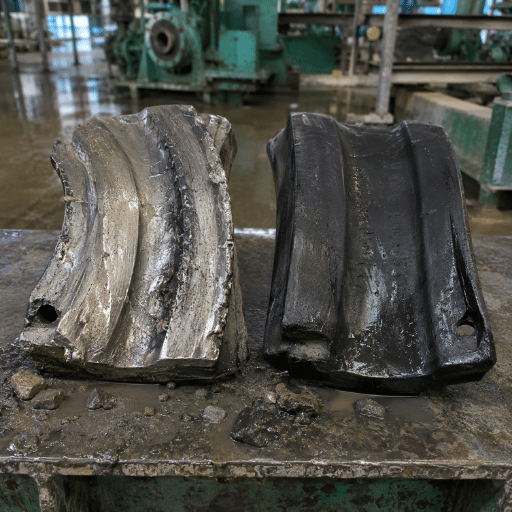
Para predecir qué revestimiento dura más, hay que separar dos modos de desgaste que los proveedores suelen mezclar. La abrasión se produce cuando los granos se arrastran sobre una superficie; su referencia es ASTM G65, el ensayo de arena seca/rueda de caucho que mide la pérdida de volumen bajo contacto deslizante (obsérvese la ironía: el ensayo estándar de abrasión de metales utiliza una rueda de caucho para transportar la arena). La erosión consiste en partículas que golpean una superficie con un ángulo, y ese ángulo lo cambia todo.
Las investigaciones publicadas sobre erosión por lodos muestran que los materiales dúctiles, el caucho y la matriz dúctil de los metales pierden más material con ángulos de incidencia pequeños, de alrededor de 20–30°, cuando las partículas cortan y surcan la superficie. Los materiales frágiles pierden más a ángulos pronunciados cercanos a 90°, cuando la energía de impacto desconcha y fractura la superficie en lugar de cortarla. Un estudio sobre hierro blanco de alto cromo publicado en la revista Wear determinó que se erosiona mediante ambos mecanismos a la vez, deformación plástica de la matriz y fractura frágil de los carburos, lo que explica por qué una aleación dura puede desgastarse rápidamente con un flujo inadecuado. Los ensayos de erosión mediante chorro de lodo en materiales comparables confirman el máximo dúctil cerca de 30°.
«En un lodo recirculante, el mismo impulsor experimenta tanto corte a bajo ángulo cerca de las puntas de los álabes como impacto casi normal en el borde de ataque. Elegimos el revestimiento según el modo dominante en esas condiciones de servicio, no según el valor de dureza más alto de la ficha técnica.»
En términos prácticos, el caucho destaca cuando las partículas finas impactan con ángulos pequeños y baja energía, porque se flexiona en la zona de corte dúctil que destruiría una red de carburos frágil. El alto cromo destaca cuando las partículas gruesas golpean con fuerza y ángulos pronunciados, porque su dureza resiste el rayado profundo que desgarra el caucho. Esta es la física que sustenta cada regla práctica de la sección siguiente.
Qué muestran los datos de desgaste: tamaño de partícula y ángulo de impacto
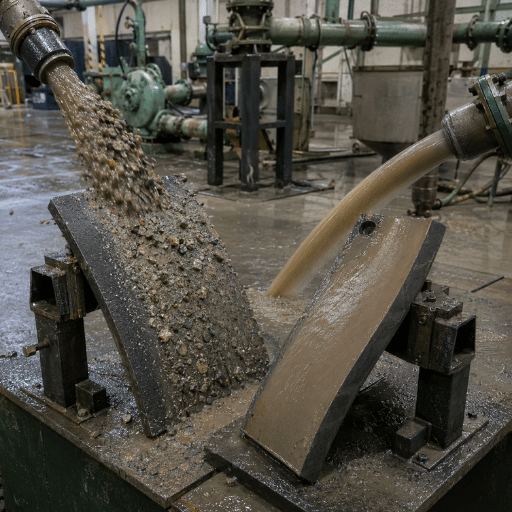
El tamaño de partícula es el mejor predictor individual del revestimiento adecuado, porque se correlaciona tanto con la energía de impacto como con la probabilidad de bordes afilados. Las partículas finas transportan poca energía cinética y suelen ser redondeadas; las partículas gruesas transportan más energía y tienen más probabilidades de ser angulosas. Los datos y la práctica de campo convergen en un umbral cercano a 5–6 mm.
¿Cuál es el mejor material de impulsor para una bomba de lodos con partículas gruesas y afiladas?
Hierro blanco de alto cromo, sin mucho debate. Los sólidos gruesos y angulosos someten los bordes de ataque y los discos de cubierta a impactos de alta energía y ángulo pronunciado, precisamente las condiciones que aplastan o desgarran un elastómero en la entrada del álabe. Los lodos de alimentación de ciclones, descarga de molinos, dragado y arena y grava, con partículas en el rango de 1–10 mm, son aplicaciones clásicas de alto cromo, donde la vida útil en campo puede ser varias veces superior a la del caucho. Surge una excepción cuando esas partículas gruesas también llegan con una química muy ácida: entonces se elige entre dos compromisos, cuestión que aborda la sección de corrosión.
Por debajo del umbral, la lógica se invierte. Ingenieros experimentados en lodos describen una regla práctica según la cual reservan las bombas revestidas de caucho para el manejo de finos; un profesional de un importante foro de ingeniería situó el límite en «< 5–6 mm como regla práctica». En estériles finos de sílice y aplicaciones similares, tanto el caucho como el poliuretano proporcionan un adelgazamiento uniforme y suave en vez de surcos profundos, y toleran la corrosión que socavaría una matriz metálica.
La regla de transición de 5 mm / 27 m/s
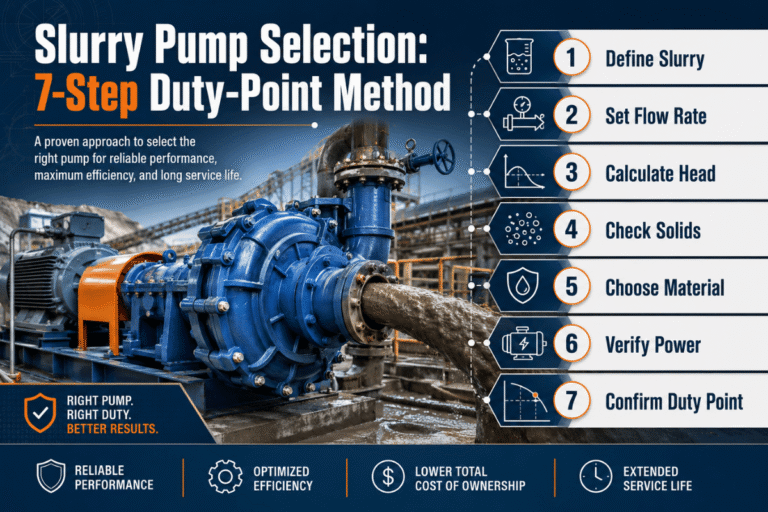
Elija caucho solo cuando se cumplan ambas condiciones: el tamaño de partícula es aproximadamente ≤ 5–6 mm y la velocidad periférica del impulsor es ≤ ~27,5 m/s. Si se supera cualquiera de los dos umbrales —sólidos más gruesos/afilados o una velocidad periférica/altura manométrica mayor—, elija alto cromo. La química puede inclinar la elección hacia el caucho; rara vez la inclina hacia el metal.
Esta única regla recoge la mayor parte de la decisión, y los dos umbrales son independientes, por lo que el límite de velocidad merece su propia sección.
Velocidad y altura manométrica: por qué la velocidad periférica del impulsor decide la elección
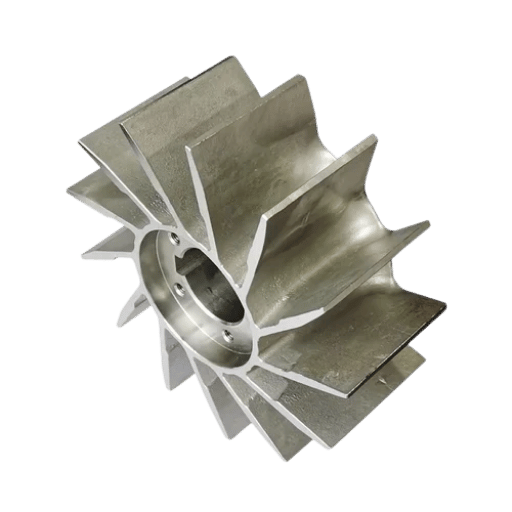
Incluso con lodos finos y poco agresivos, el caucho tiene un límite estricto que no guarda relación con la abrasión: el calor. Por encima de cierta velocidad periférica del impulsor, la fricción en el borde exterior del revestimiento genera suficiente calor para degradar térmicamente el caucho. Los principales manuales de ingeniería de bombas de lodos sitúan ese límite en aproximadamente 27,5 m/s para el caucho y tabulan velocidades periféricas máximas de aproximadamente 28 m/s para bombas revestidas de caucho frente a 38–46 m/s para bombas totalmente metálicas, según la clase de servicio. Esas mismas fuentes limitan la altura manométrica práctica de un impulsor de caucho a cerca de 45 m, frente a aproximadamente 125 m para metal duro en servicio multietapa de gran altura manométrica.
📐 Nota de ingeniería
La velocidad periférica (de punta) es v = π · D · n / 60, donde D es el diámetro del impulsor (m) y n es la velocidad del eje (rpm). Un impulsor de 0,55 m a 1.000 rpm da v ≈ 28,8 m/s, ya por encima del límite del caucho. Para mantenerse por debajo de ~27,5 m/s, deberá recortar el impulsor, reducir la velocidad de la bomba o aceptar el alto cromo. Por eso las aplicaciones de gran altura manométrica casi siempre terminan siendo metálicas: la velocidad necesaria para generar esa altura supera lo que el caucho puede soportar.
Existe una solución intermedia elegante para el caso límite en que las partículas son finas (lo que favorece al caucho), pero la altura manométrica requerida exige una velocidad periférica elevada (lo que favorece al metal): una parte húmeda híbrida, con un impulsor de alto cromo funcionando dentro de revestimientos de caucho. En este caso, el impulsor de aleación de cromo tolera la velocidad, mientras que los revestimientos de caucho de la carcasa soportan la corrosión y el desgaste por partículas finas, manteniendo intactos el cuerpo de la bomba y su rendimiento hidráulico. No es un compromiso; para esas condiciones concretas, es la respuesta correcta. El funcionamiento fuera de diseño también importa: operar lejos del punto de máximo rendimiento incrementa la recirculación y el ángulo de incidencia, produciendo desgaste asimétrico en el lado de aspiración y reduciendo la vida útil en 30–70 % independientemente del material.
Corrosión y química: pH, temperatura y aceite
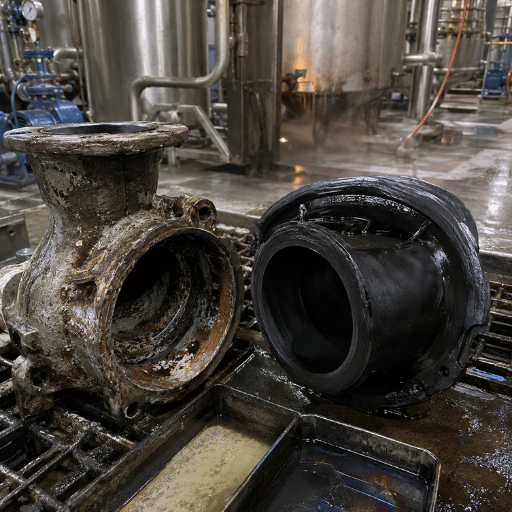
El desgaste y la corrosión no son problemas independientes en una bomba de lodos: se agravan mutuamente. Cuando el lodo es ácido, la matriz de hierro entre los carburos se corroe primero; esto socava los carburos hasta que se desprenden, y las directrices publicadas señalan que este acoplamiento entre erosión y corrosión puede aproximadamente duplicar la tasa de desgaste del hierro blanco. El alto cromo suele ser apto hasta aproximadamente pH 4–5, pero por debajo de ese valor, o con una química fuertemente oxidante, pierde rápidamente su ventaja.
⚠️ Error habitual
«Alto cromo» no significa «resistente a la corrosión». Esta es la parte contraintuitiva que la mayoría de los compradores pasa por alto: el grado de 30 % Cr de ASTM A532 es el hierro blanco más resistente a la corrosión —utilizado en la desulfuración de gases de combustión (FGD)—, pero es menos resistente a la abrasión que el grado estándar de 25 % Cr. Más cromo aporta resistencia a la corrosión a costa de resistencia al desgaste. No se pueden maximizar ambas propiedades en una sola fundición.
El caucho y sus elastómeros afines invierten la ecuación química. El caucho natural permanece químicamente inerte en un intervalo aproximado de pH 1–13, por lo que domina en aplicaciones de partículas finas ácidas y corrosivas en el procesamiento de minerales. Su debilidad son el calor y el aceite: el NR se reblandece por encima de aproximadamente 65–70 °C y se hincha con hidrocarburos. Cuando se dan estas condiciones, cambia el elastómero, no la estrategia: neopreno o nitrilo para lodos aceitosos (90–100 °C), EPDM para servicio alcalino caliente (120–130 °C), o poliuretano para aplicaciones abrasivas con finos hasta aproximadamente 70 °C. Con finos de pH bajo, una parte húmeda revestida de caucho o EPDM suele durar mucho más que una de alto cromo que se disuelve silenciosamente.
Vida útil y coste total de propiedad
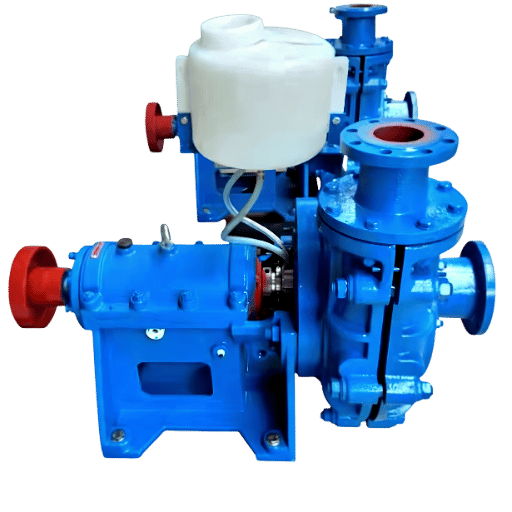
El precio de compra es la cifra menos importante de la decisión. Una parte húmeda de alto cromo cuesta más inicialmente que una de caucho y pesa más, pero en aplicaciones abrasivas con partículas gruesas puede ofrecer varias veces más vida útil frente al desgaste y, en el bombeo de lodos, la partida costosa no es la pieza, sino el tiempo de parada para sustituirla.
¿Cómo estimo la vida útil entre distintos materiales?
Parta del historial de su propia instalación, no de un folleto. Si dispone de registros de desgaste, mida la pérdida de espesor de álabes o revestimientos por hora de funcionamiento del material que utiliza actualmente y aplique después los multiplicadores de vida útil publicados para un material candidato en su tipo de lodo, porcentaje de sólidos y velocidad. Si no tiene historial, pruebe dos materiales en paralelo en condiciones idénticas y mida la pérdida de espesor; una prueba de un trimestre supera siempre la curva de vida útil de un proveedor. Una salvedad honesta: los multiplicadores siguientes son referencias de planificación compiladas a partir de varias fuentes del sector, no garantías. Sus resultados variarán según la forma de las partículas, el punto de funcionamiento y la química.
| Aplicación | Elección habitual | Vida útil relativa frente al caucho natural |
|---|---|---|
| Estériles finos de sílice, neutros, <60 °C | Poliuretano o caucho | PU ~3–5× · NR 1× |
| Alimentación de ciclón, mineral grueso y afilado, 1–10 mm | Alto cromo (A05/Clase III) | ~4–10× |
| Lixiviación ácida, finos, pH 1–4 | EPDM / caucho revestido | ~0,8–1,2× (el metal se corroe) |
| Finos muy abrasivos y corrosivos | Cerámica / metal revestido de WC | ~6–15× |
Lea la tabla como un triaje del coste total de propiedad, no como una oferta. El coste de vida útil relevante es (coste de la pieza + mano de obra) ÷ vida útil + tiempo de parada por cada sustitución. Una pieza que cuesta 50 % más pero dura tres veces más y reduce a la mitad la frecuencia de sustitución casi siempre resulta más económica por tonelada bombeada, que es el cálculo que realizan nuestros clientes en aplicaciones de bombas de lodos para minería antes de cada nuevo pedido de piezas de desgaste OEM.
Marco de decisión: ¿qué material elegir para su lodo?
Combine las tres variables y la elección se resuelve mediante una breve ruta de decisión. Sígala en orden; el primer «no» definitivo suele resolverla.
Si → Elija → Porque
- Sólidos afilados / gruesos (>5–6 mm) → alto cromo → el caucho se desgarra en la entrada del álabe por el rayado profundo a ángulos pronunciados.
- Velocidad periférica >27,5 m/s o altura manométrica >45 m → alto cromo (o híbrido) → el caucho se degrada térmicamente en el borde del revestimiento.
- Sólidos finos (<5–6 mm) con pH <5 o corrosivos → caucho/EPDM → el metal se corroe y los carburos se socavan.
- Sólidos finos pero gran altura manométrica → híbrido (impulsor metálico + revestimientos de caucho) → el metal soporta la velocidad y el caucho la corrosión/los finos.
- Temperatura continua >70 °C → alto cromo, o EPDM si sigue siendo corrosivo → el caucho natural se reblandece.
| Condición | Caucho favorecido | Alto cromo favorecido |
|---|---|---|
| Tamaño de partícula | < 5–6 mm | > 5–6 mm |
| Forma de partícula | Redondeada / lisa | Afilada / angular |
| Velocidad periférica / altura manométrica | ≤ 27,5 m/s · ≤ 45 m | > 27,5 m/s · hasta 125 m |
| Química | Ácida / corrosiva, ≤ 70 °C | Casi neutra o caliente |
Para contrastar una elección con sus condiciones de servicio exactas, la herramienta de decisión de revestimientos y el selector de materiales para bombas de lodos de BBP aplican los mismos umbrales a sus valores, y la gama completa se encuentra en la página de bombas de lodos de alta resistencia.
Perspectivas del sector: revestimientos híbridos, poliuretano y monitorización de condición
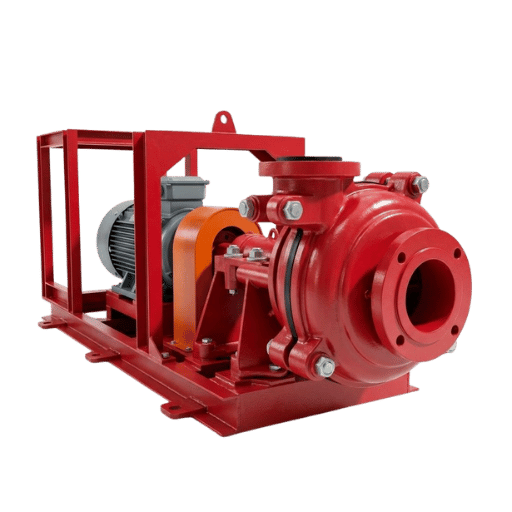
La cuestión de alto cromo frente a caucho se está ampliando a una cuestión de varios materiales. Durante 2025–2026, los análisis de mercado del sector describen un crecimiento anual de un solo dígito bajo a medio del mercado de bombas de lodos, impulsado por la expansión de la capacidad minera y una regulación más estricta sobre estériles y eficiencia energética. Ambas presiones —mayor caudal de material abrasivo y el mandato de reducir energía y residuos— favorecen una mayor vida útil frente al desgaste, lo que está desplazando el gasto hacia materiales de alta gama y una monitorización más inteligente, en lugar de fundiciones más baratas.
Conviene planificar tres cambios. En primer lugar, el poliuretano está ganando terreno al caucho natural en aplicaciones abrasivas con finos, donde su mayor resistencia al desgarro puede aproximadamente triplicar o quintuplicar la vida útil del caucho. En segundo lugar, los revestimientos cerámicos y de carburo de tungsteno HVOF están pasando de un nicho a la corriente principal en los finos corrosivos y abrasivos más agresivos, donde sus multiplicadores justifican el coste. En tercer lugar, y de forma más práctica, la monitorización de condición y los sensores de desgaste están empezando a sustituir los calendarios fijos de sustitución por predicciones medidas de la vida útil del revestimiento. Si está especificando bombas para un proyecto de 2026, presupueste ahora la prueba de materiales y la alimentación de datos de monitorización; ambas se amortizan más rápidamente en las aplicaciones en las que antes la elección entre alto cromo y caucho era una moneda al aire.
Preguntas frecuentes
P: ¿Pueden las bombas de lodos de alto cromo manejar lodos ácidos por debajo de pH 5?
Ver respuesta
De forma limitada, y no durante mucho tiempo. El hierro blanco estándar de 25 % Cr suele ser apto hasta aproximadamente pH 4–5; por debajo de ese valor, la matriz de hierro se corroe, socava los carburos y la tasa de desgaste aumenta considerablemente. Para finos realmente ácidos, una parte húmeda de caucho o EPDM suele durar mucho más que el metal. Un grado de aleación de alto cromo de 30 % Cr resiste mejor la corrosión, pero sacrifica resistencia a la abrasión, por lo que solo resulta adecuado cuando la corrosión —y no los granos gruesos— es la amenaza dominante. Pregunte a su fabricante de bombas qué grado ASTM A532 funde realmente, ya que no todos los proveedores ofrecen el grado optimizado para corrosión para estos tipos de lodo.
P: ¿El poliuretano supera al caucho en lodos finos de sílice?
Ver respuesta
A menudo, sí: en lodos limpios, finos y neutros, la mayor dureza Shore del poliuretano proporciona aproximadamente de tres a cinco veces la vida útil del caucho natural. Por encima de 70 °C, o en ácidos y bases fuertes, pierde esa ventaja frente al caucho o EPDM.
P: ¿El material del impulsor debe coincidir con el de la carcasa y los revestimientos interiores, o pueden combinarse?
Ver respuesta
Puede combinarlos y, en ocasiones, debería hacerlo: un impulsor de alto cromo dentro de revestimientos interiores de caucho es una solución reconocida cuando la altura manométrica exige una velocidad periférica demasiado alta para un impulsor de caucho, pero el lodo es fino o corrosivo. La regla es evitar pares de desgaste incompatibles que permitan que la pieza más dura desgaste la más blanda; confirme las holguras y la compatibilidad del revestimiento de caucho antes de combinar familias.
P: ¿Qué indicios señalan que he elegido el material de revestimiento interior equivocado?
Ver respuesta
El desgaste rápido del borde de ataque, las acanaladuras profundas, los fragmentos rotos o las grietas en una pieza de caucho o poliuretano indican que las partículas son demasiado gruesas o afiladas; cambie a alto cromo. Un adelgazamiento uniforme con óxido bajo la película en una pieza metálica apunta a erosión-corrosión y aconseja usar un elastómero, una calidad de aleación superior o un revestimiento. Las grietas en un revestimiento interior de alto cromo sugieren impacto u obstrucción, más que abrasión.
P: ¿Merecen los impulsores cerámicos o revestidos el coste adicional frente al alto cromo?
Ver respuesta
Sí, cuando la vida útil frente al desgaste es su factor limitante y puede controlar el material extraño. Los insertos cerámicos y los revestimientos de carburo de tungsteno pueden prolongar los cambios de semanas a meses, y el tiempo de parada evitado suele compensar el mayor coste de la pieza. Su riesgo es la fragilidad: un impacto importante o una cavitación severa pueden agrietar una placa o desprender un revestimiento, por lo que resultan adecuados para condiciones de aspiración filtradas y estables.
P: ¿Qué tipo de bomba es mejor para lodos abrasivos?
Ver respuesta
Una bomba centrífuga para lodos de alta resistencia con una parte húmeda adaptada al lodo: alto cromo para sólidos gruesos o afilados, y caucho para los finos o corrosivos. Dimensiónela cerca de su punto de máximo rendimiento para evitar un desgaste prematuro; un punto de funcionamiento de alto rendimiento también reduce al mínimo la recirculación y el desgaste asimétrico del lado de aspiración que esta provoca.
¿No sabe qué revestimiento interior necesita su lodo?
Envíenos el tamaño de partícula, la altura manométrica y la composición química de su lodo. Como BBP fabrica bombas para lodos tanto de alto cromo como revestidas de caucho, recibirá el material que exigen sus condiciones de servicio, no el que tengamos en stock.
Solicite una recomendación de bomba de lodos →Por qué elaboramos esta comparación
BBP fabrica tanto bombas para lodos de fundición blanca de alto cromo como revestidas de caucho, por lo que esta guía se basa deliberadamente en la ciencia del desgaste publicada, ASTM A532 y G65, estudios revisados por pares sobre erosión por lodos y los límites de velocidad periférica recogidos en manuales estándar de bombas, en lugar de en qué fundición preferiríamos vender. Los umbrales de 5 mm / 27 m/s indicados aquí son los mismos que aplican nuestros ingenieros al dimensionar una parte húmeda para servicios de minería, dragado y FGD.
Referencias y fuentes
- ASTM A532/A532M, especificación estándar para fundiciones de hierro resistentes a la abrasión — ASTM International
- ASTM G65, medición de la abrasión mediante el aparato de rueda de caucho y arena seca — ASTM International
- Efecto del ángulo de impacto sobre el comportamiento y los mecanismos de erosión por lodos del acero 1017 y la fundición blanca de alto cromo — Wear (Elsevier)
- Resistencia a la erosión por chorro de lodo de aceros para herramientas con VC — Journal of Materials Engineering and Performance (Springer)
- Perspectivas microestructurales sobre la erosión por partículas sólidas en una fundición de hierro de alto Cr — Metals, MDPI (2025)
- Informe NPL MATC(A)54, ensayo de abrasión con rueda giratoria — National Physical Laboratory (UK)
- ISO 28080, metales duros: ensayos de abrasión — International Organization for Standardization
- Aspectos metalúrgicos de las fundiciones blancas de alto cromo — A. Nofal, Central Metallurgical R&D Institute
Artículos relacionados
- Bomba de lodos de alto cromo: guía de metalurgia y desgaste — el análisis detallado de la aleación (ASTM A532, HRC, diagnóstico de fallos)
- Guía de bombas para lodos revestidas de caucho — selección de elastómeros y servicio con partículas finas
- Selección de bombas para lodos en minería — adaptación del material de la parte húmeda a las condiciones del mineral
- Guía de bombas sumergibles para lodos — aplicaciones en sumideros y dragado
- Calculadora de coste total de propiedad de bombas para lodos — compare el coste por tonelada para sus condiciones de servicio