Póngase en contacto con BBP

Piezas de desgaste para bombas de dragado — materiales, vida útil y cómo elegir el grado adecuado
Especificaciones rápidas
| Componentes críticos de la parte húmeda | 6 — impulsor, revestimiento de carcasa, casquillo de garganta, revestimiento de aspiración, revestimiento de placa de bastidor, camisa de eje |
| Aleación recomendada | Hierro blanco Ni-Hard de alto cromo (>58 HRC) según ASTM A532 |
| Vida útil frente a hierro fundido | 2–4× más larga en servicio con lodos de arena/grava |
| Intervalo de mantenimiento | 6–12 meses en funcionamiento continuo (según el material y las condiciones) |
| Paso má×. de partículas (bomba de dragado) | 82–400 mm (frente a 25–76 mm en una bomba de lodos estándar) |
¿Cuáles son las piezas de desgaste críticas de una bomba de dragado?
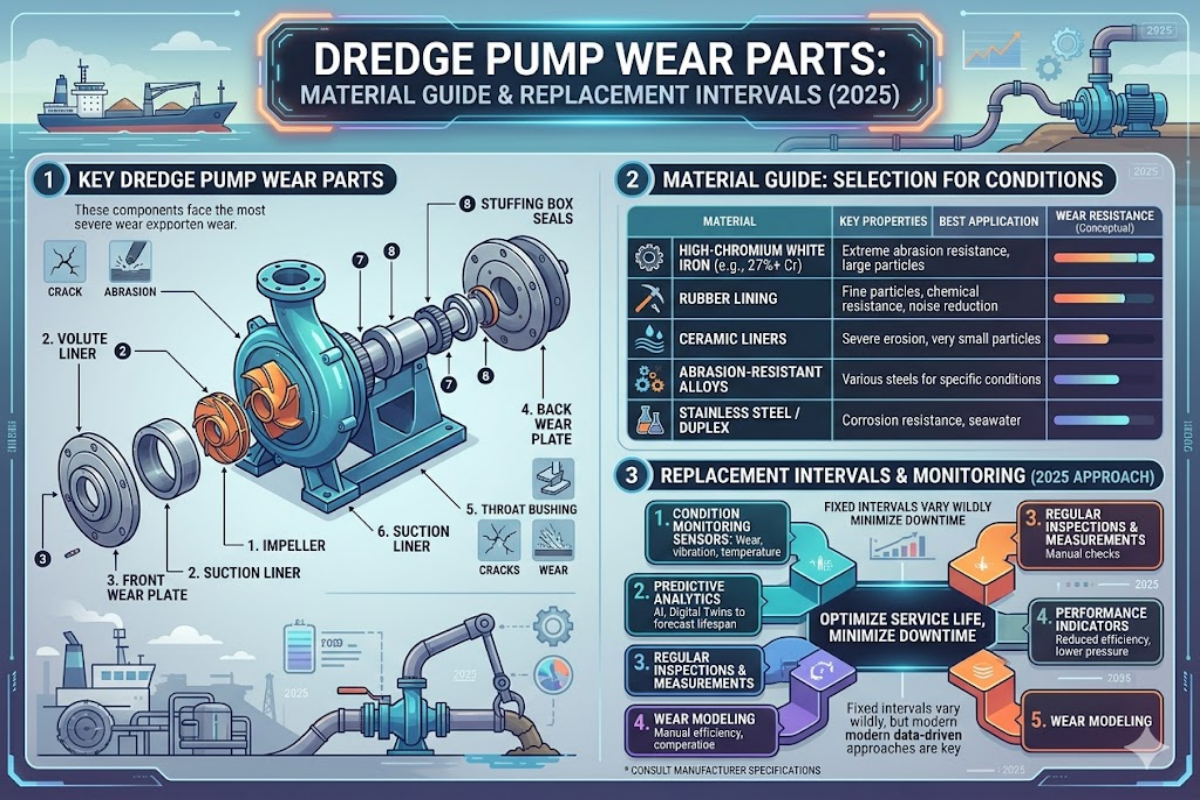
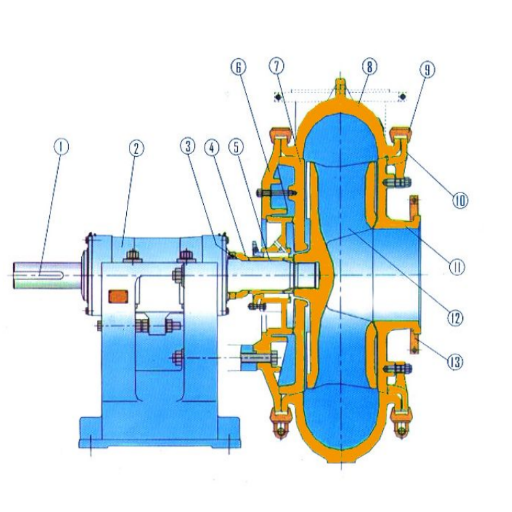
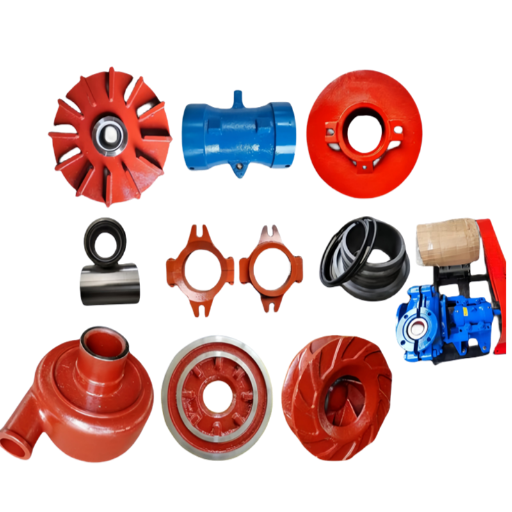 Todas las bombas centrífugas de dragado tienen si× piezas comunes de la parte húmeda que reciben la mayor parte de los impactos abrasivos. Saber qué hace cada una y cuáles se desgastan antes le ayuda a pedir las piezas de repuesto necesarias y a planificar inspecciones con el máximo efecto.
| Componente | Función | Material habitual | Modo de fallo principal |
|---|---|---|---|
| Impulsor | Genera fuerza centrífuga; desplaza el lodo de la aspiración a la impulsión | Hierro blanco de alto Cr (>58 HRC) | Erosión del borde de ataque de los álabes por partículas angulares |
| Revestimiento de carcasa | Protege la carcasa de la bomba frente a la abrasión interna del lodo | Hierro blanco de alto Cr o caucho | Adelgazamiento de la pared de la voluta en zonas de alta velocidad |
| Casquillo de garganta | Controla la holgura entre el impulsor y la carcasa; reduce la recirculación | Hierro blanco de alto Cr | La holgura aumenta por desgaste abrasivo → caída del rendimiento |
| Revestimiento de aspiración | Guía el lodo entrante al ojo del impulsor; recibe el impacto inicial de las partículas | Hierro blanco de alto Cr | Desgaste por impacto de sólidos sobredimensionados que entran por la aspiración |
| Revestimiento de placa de bastidor | Protege la placa de bastidor (pared trasera) frente al lodo recirculante | Hierro blanco de alto Cr | Erosión por retorno detrás del impulsor |
| Camisa de eje | Protege el eje de la bomba en la zona del cierre frente al contacto con lodo | Acero inoxidable o cerámica | Ranurado por prensaestopas o entrada de abrasivos |
Por qué se desgastan las piezas de las bombas de dragado — abrasión, erosión y cavitación
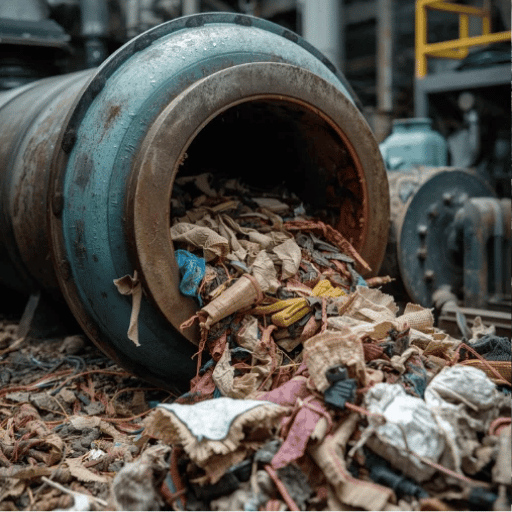 El desgaste en las bombas de dragado puede deberse a tres mecanismos distintos, todos causados por variaciones en las condiciones de funcionamiento y las propiedades del lodo. Saber cuál de ellos predomina es la etapa inicial para aumentar la vida útil de sus piezas:
El principal efecto destructivo es el desgaste abrasivo. Las partículas angulares de arena y grava actúan como papel abrasivo, desgastando la superficie metálica. La eficacia mineral aumenta con la dureza del mineral: a concentración idéntica, el cuarzo (7 Mohs) presenta alrededor de 3-5 de las propiedades abrasivas de la caliza (3Mohs).
El desgaste erosivo se produce como consecuencia de un lodo erosivo que golpea las superficies en dirección hacia el interior y con un ángulo poco pronunciado, en particular la lengüeta del impulsor y las puntas de los álabes. El daño por cavitación puede producirse cuando la bomba supera el NPSH esencial; las burbujas de vapor tienen una presión menos efectiva que el impulsor y colapsan sobre las superficies metálicas, provocando picaduras.
📐 Nota de ingeniería — dureza Mohs de los materiales dragados habituales
Además de la dureza de los minerales, los tres parámetros de funcionamiento que provocan desgaste a un ritmo más rápido de lo que la mayoría espera son:
Arena de cuarzo: 7 Feldespato: 6 Calcita /caliza: 3 Minerales arcillosos: 1 2. Dado que el cuarzo es el principal constituyente de la mayoría de las arenas fluviales y marinas, las piezas húmedas de las bombas de dragado están sometidas a la abrasión de algunas de las partículas minerales más duras que pueden encontrarse en cualquier operación de bombeo. Para ello, los equipos empleados normalmente utilizan valores de dureza de aleación de bombas de lodos estándar de 45 55 HRC, insuficientes, mientras que es la matriz de carburo resistente al desgaste de la aleación Ni-Hard de alto cromo (<58 HRC) la que está preparada para superar la dureza de las partículas de cuarzo a nivel micro.
Las bombas de dragado de alto rendimiento deben gran parte de su éxito y de sus altos rendimientos a esta ventaja material, desgastada a lo largo de todo el diámetro del impulsor y del diámetro interior de la tubería de aspiración.- Concentración de lodo: cuanto mayor sea el nivel de sólidos en peso, mayor será la relación de contacto entre la partícula y la superficie. La modelización CFD multifásica euleriana del caudal muestra que la erosión contra una superficie mantiene una relación no lineal con la concentración, y que duplicar la concentración de sólidos da lugar a una tasa de erosión de dos a tres veces mayor.
- Punto de funcionamiento frente a BBP: una bomba de dragado suele funcionar 15-20 % por encima del punto de mejor rendimiento (BBP), lo que puede duplicar la tasa máxima de erosión del impulsor, ya que el patrón de caudal se altera y genera zonas de recirculación turbulenta que concentran los impactos de partículas en los bordes de los álabes.
- Forma de las partículas: las partículas angulares (roca recién fracturada, grava de cantera) pueden causar 2-3 veces la abrasión de las partículas redondeadas (arena desgastada por el río) del mismo tamaño y dureza, al concentrar la fuerza de corte en una zona de contacto menor.
¿Afecta la concentración de lodo a la tasa de desgaste de una bomba de dragado?
Sí, pero la relación no es lineal. Por debajo de aproximadamente 10 %SCW (contenido de sólidos en peso), el desgaste aumenta aproximadamente en proporción a la concentración de lodo (caudal másico). A concentraciones más elevadas (por encima del intervalo de 15-20 %SCW), la tasa de desgaste aumenta más rápidamente, ya que las colisiones entre partículas dentro del lodo generan eventos de abrasión secundarios que, sumados, incrementan la tasa de desgaste junto con el contacto directo entre partículas y superficie. Los cálculos CFD de los impulsores de bombas centrífugas de dragado indican que la erosión de las puntas de los álabes del impulsor es especialmente acusada en la interfaz entre el flujo central de alta concentración y el flujo de pared de menor concentración, donde los gradientes de velocidad son mayores. Para la planta, la lección práctica es que mantener una densidad de lodo relativamente constante dentro del intervalo de funcionamiento previsto para la bomba (quizá ajustando las condiciones del proceso) prolonga la vida útil de los componentes más que cualquier mejora concreta de material o modificación del flujo de proceso.⚠️ Error habitual del operador
Aumentar la bomba hasta las RPM máximas para «impulsar más material» cuando la línea está parcialmente obstruida. El punto de funcionamiento se desplaza muy a la derecha de BBP, por lo que la velocidad periférica del impulsor y la erosión aumentan considerablemente, mientras se entrega algo menos de material debido al incremento de las pérdidas por recirculación..la respuesta ante una línea parcialmente obstruida es reducir las RPM y después eliminar la obstrucción.
Alto cromo frente a caucho frente a cerámica — comparación de materiales para piezas de desgaste
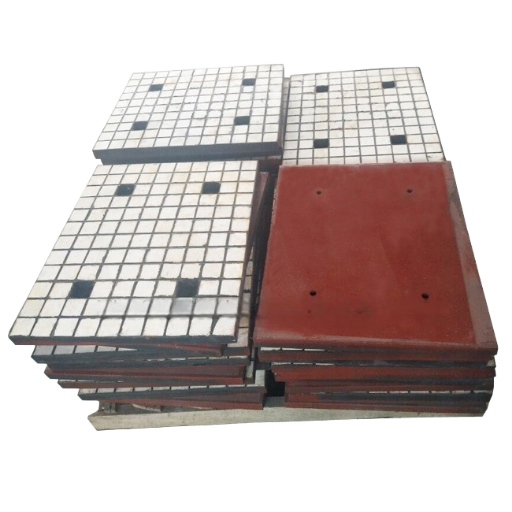 La selección de material que realice para las piezas de desgaste de su bomba de dragado afecta en última instancia a su vida útil prevista y a los costes totales durante su vida útil. Predominan tres familias de materiales que ofrecen ventajas en aplicaciones con lodos. Nuestra comparación a continuación se basa en valores de dureza validados y límites de aplicación, no en generalizaciones como «Alto/Medio/Bajo».
| Propiedad | Hierro blanco de alto Cr (Ni-Hard) | Caucho natural | Compuesto cerámico |
|---|---|---|---|
| Dureza | >58 HRC (carburos: 1.500–1.800 HV) | Shore A 40–70 | HRA 85–93 (baldosas de alúmina) |
| Contenido de cromo | 12–30 % (ASTM A532 Clase II–III) | N/A | N/A |
| Resistencia a la corrosión | Moderada (Cr forma una capa pasiva de óxido) | Excelente (pH 3–14) | Excelente (químicamente inerte) |
| Temperatura máx. de servicio | Hasta ~600 °C | ~80 °C (se degrada por encima) | Hasta ~1.000 °C |
| Tamaño máximo de partícula | Hasta 400 mm (impulsores de dragado de canal ancho) | Hasta 76 mm (el caucho se desgarra con sólidos grandes) | Solo lodos finos (<5 mm; las baldosas se agrietan por impacto) |
| Mejor aplicación | Dragado de arena/grava, minería, abrasivos gruesos | Lodos ácidos, partículas finas, fluidos corrosivos | Abrasivos finos + alta temperatura (p. ej., procesamiento de alúmina) |
💡 La regla del umbral de 58 HRC
Por debajo de 58 HRC, la abrasividad disminuye sustancialmente a medida que los lodos ricos en cuarzo pasan de apoyarse en la función de la matriz metálica a su rotura. El intervalo HRC de 45-55 de las aleaciones estándar para bombas de lodos (A05/A49) es habitual y adecuado para descargas de molino y aplicaciones con estériles, pero no para aplicaciones primarias de arena, donde cada metro cúbico de lodo contiene un porcentaje significativo de cuarzo 7 en la escala de Mohs. Para el servicio de bombas de dragado, especifique piezas de desgaste con un HRC superior a 58. Ese único umbral separa ciclos de sustitución de 6 meses de fallos en 6 semanas —es el factor más importante para seleccionar piezas resistentes al desgaste en servicio de dragado de alto rendimiento.
Vida útil e intervalos de sustitución — cuándo cambiar cada pieza
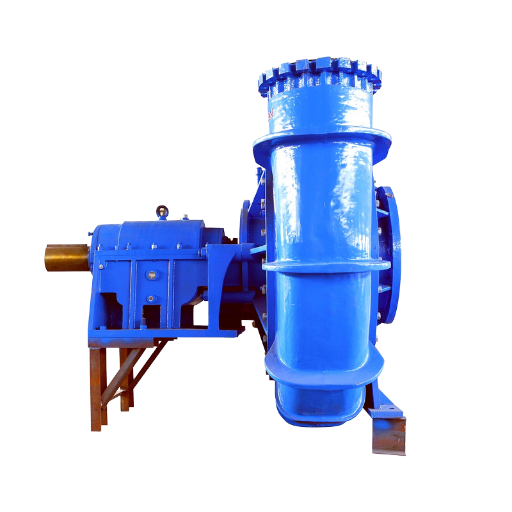 El intervalo óptimo de sustitución depende de estos tres factores: grado de aleación, química del lodo y disciplina operativa. Los intervalos de referencia siguientes representan parámetros típicos para aleación Ni-Hard fundida de alto cromo en dragado continuo de arena y grava.
| Componente | Ni-Hard de alto Cr (>58 HRC) | Hierro fundido estándar / A05 | Revestido de caucho |
|---|---|---|---|
| Impulsor | 2.000–5.000 hrs | 500–2.000 hrs | N/A (los impulsores de caucho son poco habituales en servicio de dragado) |
| Revestimiento de carcasa | 3.000–6.000 hrs | 1.000–3.000 hrs | 1.500–4.000 hrs (solo lodo fino) |
| Casquillo de garganta | 1.500–4.000 hrs | 500–1.500 hrs | 1.000–2.500 hrs |
| Revestimiento de aspiración | 2.000–5.000 hrs | 800–2.000 hrs | 1.000–3.000 hrs |
| Revestimiento de placa de bastidor | 3.000–6.000 hrs | 1.500–3.000 hrs | 2.000–4.000 hrs |
| Camisa de eje | 5.000–10.000 hrs | 3.000–6.000 hrs | 5.000–8.000 hrs |
Nota: los intervalos se basan en el dragado típico de arena fluvial y marina con 15-25 % de sólidos en peso. Concentraciones mayores de grava de cantera muy angular o tasas superiores a 30 % afectarán proporcionalmente a los intervalos. Los resultados pueden variar.
Un sólido argumento económico a favor de las aleaciones de alto cromo se ilustra comparando Ni-Hard con fundiciones estándar. Los mejores impulsores Ni-Hard duran 2-4 más en la misma aplicación, subrayando indeleblemente una lección que confirma la experiencia del sector: el verdadero coste del desgaste no es la pieza de repuesto, sino el tiempo de parada de producción necesario para cambiarla —por eso especificar materiales que reducen el desgaste desde el origen se amortiza muchas veces.¿Cuáles son las señales de que deben sustituirse las piezas de desgaste de una bomba de dragado?
Estas cuatro señales reveladoras indican un fallo inminente de las piezas de desgaste: 1) una medición de caudal en condiciones de r. p. m. constantes muestra una diferencia de 10-15 % antes de inspeccionar el impulsor o el revestimiento, lo que indica un desgaste significativo. 2) el aumento de las vibraciones de los rodamientos, un indicador temprano de un impulsor desequilibrado y de indicios de ranurado de la camisa de eje. 3) el incremento de las presiones de impulsión con fluctuaciones causadas por casquillos de garganta desgastados que generan recirculación. 4) la comprobación visual de rayaduras o adelgazamiento de pared en la cara del impulsor y los revestimientos: la presencia de cualquier par de síntomas exige programar una sustitución mucho antes del fallo.Cómo inspeccionar las piezas de desgaste de una bomba de dragado
La evaluación del estado de las piezas de desgaste puede combinar eficazmente tres enfoques: examen visual en cada parada programada de toda la cara del impulsor y las caras de los revestimientos, medición de las dimensiones del impulsor y los revestimientos con calibres o medidores ultrasónicos de espesor, y recopilación de datos de vibración a lo largo del tiempo. Una y otra vez, la experiencia del sector confirma que el coste de cada pieza de desgaste es muy pequeño en comparación con el tiempo de ciclo de fabricación perdido al sustituirla. El mapa de recomendaciones de minerales y tasa de desgaste de BBP es una herramienta inestimable para reflejar este principio sobre el terreno.Cómo seleccionar piezas de desgaste — proceso de 4 pasos y lista de comprobación de proveedores
Determine la compatibilidad de las piezas de desgaste en función de las condiciones de carga, las propiedades del material y la calidad verificada del proveedor como comprobación final. Este enfoque de cuatro pasos parte de los parámetros de funcionamiento hasta localizar un fabricante cualificado, tanto si pide una sola bomba como si especifica piezas para toda una flota.
Proceso de selección de piezas de desgaste en 4 pasos
- Establezca el perfil de su lodo para adaptar la selección de piezas: mineral predominante (Mohs), tamaño máximo de partícula (mm), sólidos (% en peso), pH, temperatura de funcionamiento.
- Adapte los materiales a las condiciones: cuarzo angular >2mm, Ni-Hard de alto cromo (>58 HRC). pH ácido <4 con partículas finas, revestimiento de caucho. abrasivo fino >80 C, compuesto cerámico. con parámetros mixtos, priorice el factor más agresivo.
- Confirme la equivalencia dimensional: verifique que las dimensiones de la pieza de repuesto, la geometría de los álabes del impulsor y la anchura de paso coincidan exactamente con su modelo de bomba. Utilice una herramienta de referencias cruzadas de piezas para relacionar los números de pieza OEM con equivalentes comúnmente compatibles.
- Evalúe al proveedor: verifique los siguientes puntos como parte de su proceso de pedido.
- ✔ Certificación de gestión de la calidad ISO 9001:2015
- Informes de ensayos metalúrgicos de cada lote de fundición (verificación espectrométrica de Cr/Ni/Mo)
- Documentación de ensayos de dureza (HRC para cada lote)
- Fundición + tratamiento térmico internos (la integración vertical minimiza las variaciones)
- Plazos de entrega nulos para piezas de repuesto almacenadas habitualmente inferiores a 2 semanas
- ✔ Intercambiabilidad entre modelos (reduce el inventario in situ)
- ✔ Ensayos de rendimiento hidráulico según ISO 9906
- Asistencia técnica para seleccionar las piezas de desgaste adecuadas para las condiciones de servicio
Piezas de desgaste de bombas de dragado frente a bombas de lodos — por qué no son intercambiables
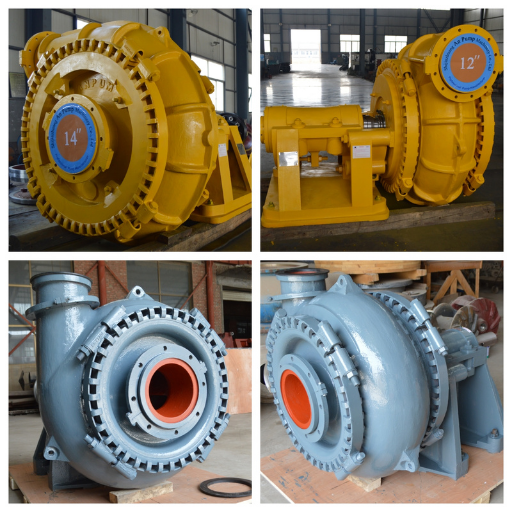 Muchos equipos de compras intentan sustituir piezas personalizadas o costosas de bombas de lodos por piezas genéricas de bombas de lodos para uso en dragado. Ignorar las diferencias de ingeniería es un error costoso. Las siguientes especificaciones representan las series propias de bombas de dragado AMG/AWN de BBP y productos habituales de bombas de lodos para definir los motivos de su falta de intercambiabilidad.
| Especificación | Piezas de bomba de dragado (AMG/AWN) | Piezas de bomba de lodos estándar |
|---|---|---|
| Paso máximo de partículas | 82–400 mm | 25–76 mm |
| Diseño del impulsor | Canal ancho, antiobstrucción, 3 o 4 álabes | Cerrado o semiabierto, mayor número de álabes |
| Material de las piezas húmedas | Aleación Ni-Hard de alto Cr (>58 HRC) | Aleación de cromo A05/A49 (45–55 HRC habitual) |
| Intervalo de caudal | 36–14.000 m³/h | 10–1.000 m³/h |
| Requisito de NPSH | <1 m (serie AWN — aspiración profunda) | Estándar (normalmente requiere aspiración inundada) |
Qué está cambiando en la tecnología de piezas de desgaste para bombas de dragado (2025–2026)
 Se prevé que el valor del mercado mundial de equipos de dragado alcance USD 21,8 billion by 2033, gracias a los proyectos de ampliación portuaria, la creciente inversión en infraestructuras de protección costera y otros desarrollos de infraestructuras, con una CAGR del 5,2 %. Esta creciente demanda de activos de dragado está impulsando tres cambios tecnológicos en la ingeniería de piezas de desgaste:
Tres tendencias que configuran las piezas de desgaste de las bombas de dragado
- Diseño de impulsores validado mediante CFD: La dinámica de fluidos computacional está superando sus orígenes de investigación y ya es habitual en las iteraciones de diseño durante los proyectos de desarrollo de nuevos impulsores. Un artículo de MDPI Water de 2024 presentó un marco híbrido de IA-CFD capaz de minimizar la formación de puntos críticos de erosión y, al mismo tiempo, aumentar el rendimiento hidráulico en la misma medida, lo que implica que la próxima generación de impulsores podría ofrecer mejoras cuantificables de la vida útil en los puntos de funcionamiento actuales.
- Detección predictiva del desgaste en vías navegables: Los sensores de vibración y de espesor de pared integrados en las carcasas de las bombas permiten realizar sustituciones basadas en el estado con mayor precisión, en lugar de seguir los calendarios tradicionales basados en el tiempo de servicio. Las flotas que operan varias dragas pueden esperar costes logísticos de repuestos entre un 15-25 % inferiores al emplear esta metodología basada en datos junto con la prevención de averías imprevistas.
- Formulaciones avanzadas de aleaciones (una mejora importante respecto a las composiciones tradicionales): Las fundiciones con gran actividad investigadora están probando mayores aditivos de vanadio y tungsteno en su base ASTM A532 para aumentar los valores de tenacidad a la fractura sin reducir la dureza ni producir fundiciones blancas más frágiles de lo económicamente deseable.
“Entre 2023-2032, la demanda mundial anual de equipos para sostener nuevos desarrollos debería alcanzar el 5,8 %. Los operadores que adopten hoy piezas de desgaste de mayor calidad verán una reducción del TCO verdaderamente acumulativa a medida que aumente la utilización de la flota.”Medida que deben adoptar los equipos de compras que evalúan los calendarios de proyectos de 2026: Empiecen a solicitar a su proveedor de bombas de dragado diseños de impulsores aprobados mediante CFD y consulten la disponibilidad de configuraciones de bombas habilitadas para IoT. Las opciones de tecnología avanzada ya están disponibles en las líneas de equipos prémium y se amortizarán rápidamente gracias a intervalos de mantenimiento más prolongados.
Preguntas frecuentes
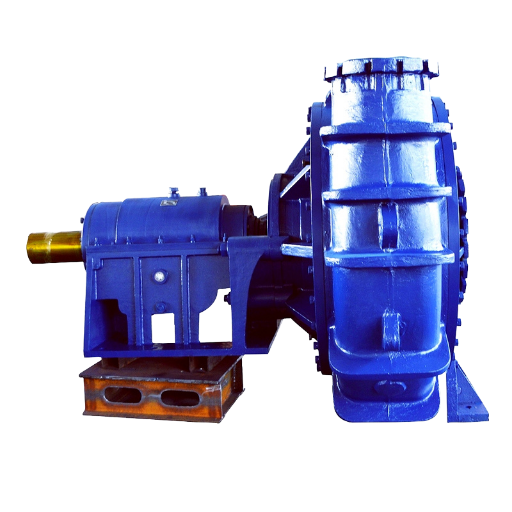
P: ¿Cuáles son las principales piezas de desgaste de una bomba de dragado?
Ver respuesta
Las 6 piezas de desgaste clave de la parte húmeda son el impulsor, el revestimiento interior de la carcasa, el casquillo de garganta, el revestimiento de aspiración, el revestimiento de la placa de bastidor y el manguito del eje. Los materiales clasificados como piezas de desgaste de la parte húmeda son aquellos que están en contacto directo con el lodo.
P: ¿Con qué frecuencia deben sustituirse los impulsores de las bombas de dragado?
Ver respuesta
La vida útil por desgaste del impulsor en el dragado continuo de arena y grava depende de muchas variables, entre ellas el porcentaje de sólidos del lodo, la forma de las partículas de granate, la dureza mineral, el tipo de impulsor y su ubicación respecto al punto BES. Las tasas de desgaste habituales de los impulsores Ni-Hard de alto cromo son de 2000-5000 horas; las piezas fundidas son ligeramente inferiores, de 500-2000 horas. La supervisión del desgaste del impulsor Raranak Bnehnas mediante el caudal a RPM constante—una disminución del 10-15 % indica deterioro del impulsor.
P: ¿Cuánto cuesta una placa de desgaste para bomba de dragado?
Ver respuesta
Los precios de las placas de desgaste para bombas de dragado varían mucho según el tamaño de la bomba, el grado de aleación y la cantidad de piezas solicitadas. Póngase en contacto con el OEM de la bomba e indique su número de modelo específico y el grado de aleación preferido para obtener información precisa sobre precios, ya que el coste depende del tamaño de la fundición y de los precios actuales de las materias primas de aleación.
P: ¿Se pueden personalizar las piezas de las bombas de dragado para proyectos específicos?
Ver respuesta
Existen opciones de configuraciones personalizadas de piezas de desgaste, incluida la elección del grado de aleación, la geometría de los álabes del impulsor, las opciones de accionamiento de la bomba, el tipo de selección del cierre y la orientación de la boca de impulsión. BBP proporciona diseños personalizados y ofertas técnicas para ello en un plazo de 48 horas desde la recepción de la información del proyecto.
P: ¿Qué certificaciones debe tener un proveedor de piezas de desgaste?
Ver respuesta
Para identificar otros puntos de inspección visual: Asegúrese de haber adquirido ISO 9001:2015 como forma de garantía de calidad que le proporcionará resultados uniformes. Cuando trabaje en proyectos internacionales de dragado, busque ISO 14001:2015 (medio ambiente), ISO 45001:2018 (seguridad y salud) y marcado CE. Solicite informes de ensayos metalúrgicos de todos y cada uno de los lotes de material de fundición presentados, no solo capturas de pantalla del dispositivo de medición, para aprobar el contenido de la aleación. Finalice las pruebas hidráulicas conforme a la validación ISO 9906 para confirmar el rendimiento de la bomba terminada.
P: ¿Merecen la pena las piezas de bomba de alto cromo por su coste adicional?
Ver respuesta
En el dragado de arena y grava, sí. El precio de compra adicional del componente Ni-Hard de alto cromo se compensa con una vida útil de funcionamiento adicional de 2-4 veces en comparación con los componentes convencionales de hierro fundido. El cálculo del coste total de propiedad tiene en cuenta no solo el coste del componente, sino también el coste del tiempo de parada, los costes de espera de la tripulación y los costes de producción perdida durante la sustitución del componente. En una embarcación en funcionamiento, una sola parada de tiempo “muerto” suele equivaler al coste de un juego completo de piezas de desgaste prémium.
¿Necesita piezas de desgaste de bombas de dragado diseñadas para su aplicación?
Un ingeniero de BBP determinará el grado de aleación, la geometría del impulsor y la disposición del cierre adecuados para sus requisitos de lodo. Piezas de bomba diseñadas para lograr altos rendimientos, minimizar el desgaste y prolongar la vida útil. Certificación ISO 9001. spect se aplica a cada lote de fundición.
Solicite una oferta / Obtenga especificaciones →No dude en ponerse en contacto con nosotros para configuraciones personalizadas y precios por volumen.
Sobre este análisis
Producción: BBP fabrica las bombas de dragado de arena AMG y AWN con componentes de la parte húmeda de aleación Ni-Hard de alto cromo, con las siguientes propiedades medidas mediante espectrómetro en nuestros talleres en todos los lotes de fundición:. El cuadro comparativo de aleaciones y la recopilación de intervalos de sustitución propuestos de este folleto proceden de investigaciones publicadas en el campo metalúrgico, normas de referencia ASTM A532 y el propio examen de calidad de producción de BBP. Hemos incluido los rangos de referencia del sector como guía; el estado real de la aleación también dependerá de las condiciones de funcionamiento.
Referencias y fuentes
- Introducción a la fundición blanca de cromo – ASTM A532 – Penticton Foundry.
- ¿Por qué la fundición blanca de alto cromo funciona tan bien para el bombeo abrasivo? -Cornell Pump Company
- El modelo CFD multifásico euleriano desarrollado para reproducir el rendimiento de las bombas de dragado – Chemineer.
- Investigación de la resistencia al desgaste de las fundiciones de alto cromo A532
- Enfoques de optimización híbrida para el diseño de impulsores de bombas centrífugas – MDPI Water (2024)
- El mercado de dragado alcanzará USD 21,8 billion by 2033: OpenPR Market Research
- Tamaño del mercado de equipos de dragado y distribución del peso de mercado – Metastat Insights (2025)
Artículos relacionados
- Bomba de dragado de arena — Soluciones de alta resistencia para la industria de la minería y el dragado
- Bomba de lodos de alto cromo
- Piezas de repuesto para bombas de lodos
- Bomba de lodos para minería
- Tabla de referencia de minerales y vida útil por desgaste
Revisado por el departamento de ingeniería de BBP – Pruebas de bombas y departamento de calidad